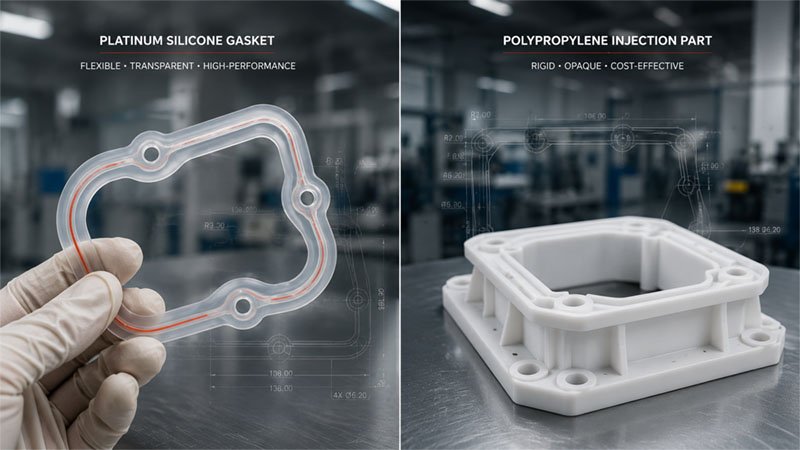
يظهر خيار السيليكون مقابل البلاستيك في معظم عروض منتجات الشركات التي نقتبس منها، وغالبًا ما يُطرح هذا الخيار بشكل غير مناسب. يتصرف السيليكون والبلاستيك بشكل مختلف تمامًا تحت تأثير الحرارة والضغط والتعرض للأشعة فوق البنفسجية والاستخدام المتكرر على المدى الطويل، ولكن الخيار الحقيقي نادرًا ما يكون بين فئتين من المواد. إنه خيار بين درجات محددة، وأنظمة معالجة، وعمليات قولبة، لكل منها حد أدنى مختلف جدًا للطلبات، وتفاوتات، وأنماط فشل مختلفة.
تتوقف معظم المقارنات عبر الإنترنت بين السيليكون والبلاستيك عند عبارات عامة مثل "السيليكون أكثر مرونة" أو "البلاستيك أرخص". في بيئات الإنتاج الحقيقية، يعتمد القرار الفعلي على عملية التشكيل، والتغيرات الحرارية، ومتطلبات الامتثال، وميزانية الأدوات، والحجم السنوي المتوقع.
بحلول الوقت الذي تصل فيه العديد من المشاريع إلى مرحلة مراجعة الأدوات، يكون اختيار المادة قد تم بالفعل لسبب خاطئ. نرى بانتظام فرقًا تحدد استخدام مطاط السيليكون السائل (LSR) لأجزاء كان من الممكن تشكيلها باستخدام البولي بروبيلين (PP) بتكلفة أقل بكثير، أو تختار بلاستيكًا عاديًا لأسطح منع التسرب التي تتلف بعد بضع دورات حرارية.
عندما يسأل المهندسون عما إذا كان ينبغي صنع جزء ما من السيليكون أو البلاستيك، فإن السؤال الحقيقي عادة ما يكون كالتالي:
- ما هو نطاق درجة الحرارة الذي سيتعرض له الجزء فعلياً؟
- ما مدى دقة التفاوتات المسموح بها؟
- ما هو حجم الإنتاج السنوي؟
- هل يتضمن التطبيق التعرض للأغذية أو المواد الطبية أو الهواء الطلق؟
- ماذا يحدث إذا تعطل الجزء بعد 12 شهرًا بدلاً من 5 سنوات؟
بمجرد أن تتضح تلك القيود، يصبح اختيار المواد أكثر وضوحًا.
إذا كنت جديدًا في مجال كيمياء السيليكون، فاقرأ أولًا [ما هي مادة السيليكون]. تفترض هذه المقالة فهمًا أساسيًا لبنية Si-O الأساسية، وتركز بشكل أكبر على المفاضلات الهندسية، وواقع التصنيع، وأداء التطبيقات على المدى الطويل.
ملخص تنفيذي
- اختر السيليكون (HTV أو LSR) عندما يجب أن يتحمل الجزء درجات حرارة تزيد عن 120 درجة مئوية، أو عمليات تعقيم متكررة، أو ملامسة مباشرة للجلد/الطعام وفقًا لمعايير الاتحاد الأوروبي LFGB أو USP الفئة السادسة. أما عند درجات حرارة أقل من 80 درجة مئوية ومعدل إنتاج 50 ألف وحدة سنويًا، فعادةً ما يكون البلاستيك هو الخيار الأمثل.
- لا يُجدي حقن السيليكون السائل نفعاً إلا عند إنتاج 50 ألف وحدة سنوياً أو أكثر. أما عند إنتاج أقل من ذلك، فيتفوق قولبة الضغط الحراري من حيث تكلفة الأدوات رغم ارتفاع تكلفة العمالة لكل قطعة.
- إن التكلفة الأكثر استهانةً هي المعالجة اللاحقة للامتثال (على سبيل المثال 4 ساعات عند 200 درجة مئوية لـ LFGB)، والتي تضاعف بشكل روتيني تكلفة وحدة السيليكون مقابل دورة PP السريعة.
ما هو السيليكون؟
السيليكون عبارة عن مطاط صناعي مبني على هيكل Si–O بدلاً من هيكل C–C. هذا الاختلاف البنيوي البسيط هو مصدر كل فجوات الخصائص تقريبًا مع البلاستيك: الاستقرار الحراري، ومقاومة الأشعة فوق البنفسجية، والحفاظ على المرونة بعد دورات التسخين والتبريد، والتوافق الحيوي.
في متجرنا نتعامل مع عائلتين عمليتين:
- HTV (المعالجة الحرارية العالية) — مصبوب بالضغط، أشكال هندسية أكبر، تكلفة أدوات أقل.
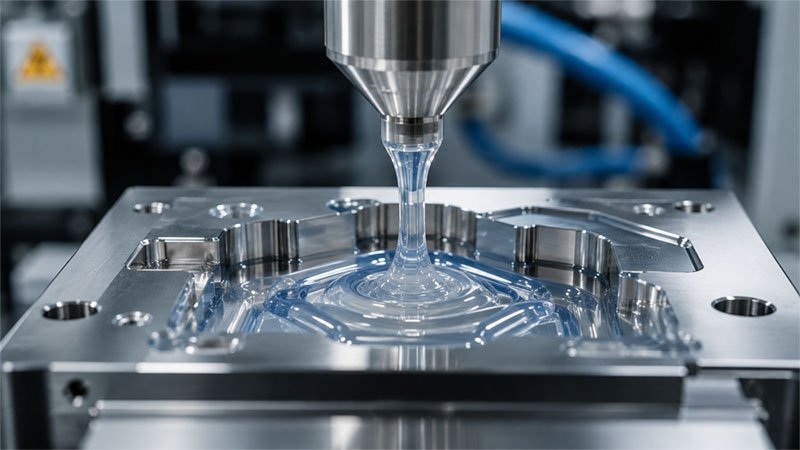
- مطاط السيليكون السائل (LSR) — مصبوب بالحقن مع نظام قناة باردة، دقة أعلى، حد أدنى أعلى للطلب.
يتشابهان في الخصائص الكيميائية، لكنهما يتصرفان بشكل مختلف تمامًا في الإنتاج. وينشأ معظم الالتباس في الاقتباسات من تعامل الفرق معهما على أنهما قابلان للتبادل.
للمزيد حول الدرجات والكيمياء، انظر [ما هي مادة السيليكون].
ما هو البلاستيك؟
“"البلاستيك" ليس مادة بحد ذاته، بل هو فئة تشمل اللدائن الحرارية (مثل PP، PE، PC، ABS، TPU، PETG، PEEK) واللدائن المتصلبة حرارياً (مثل الإيبوكسي، والفينول). ولكل منها نطاق معالجة خاص بها، ومعدل انكماش، وخصائص توافق كيميائي مميزة.
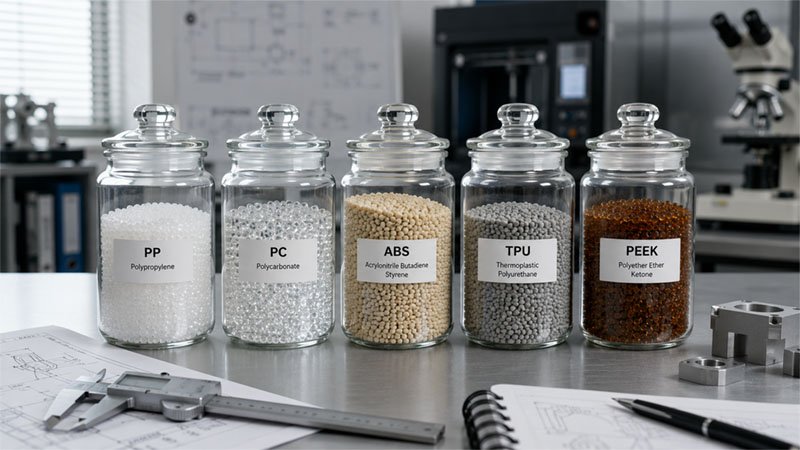
بالنسبة لأجزاء B2B التي تنافس السيليكون، فإن المرشحين الواقعيين عادة ما يكونون:
- PP — أرخص سقف ذو درجة حرارة منخفضة (~100 درجة مئوية بشكل مستمر)، وهو مناسب للتلامس مع الطعام الذي يستخدم لمرة واحدة.
- مادة TPE / TPU — ناعم الملمس، مرن، لكنه يفقد مرونته فوق درجة حرارة 80 درجة مئوية تقريبًا وتحت تأثير الأشعة فوق البنفسجية لفترات طويلة.
- جهاز كمبيوتر - درجة حرارة عالية بالنسبة للبلاستيك الحراري (~120 درجة مئوية)، شفاف بصريًا، ولكنه هش تحت تأثير الصدمات المتكررة.
- نظام ABS — صلب، مستقر الأبعاد، يفشل بسرعة تحت تأثير الأشعة فوق البنفسجية.
- نظرة خاطفة — من الدرجة الهندسية، يتحمل درجة حرارة 250 درجة مئوية، لكن سعره يعادل حوالي 10 أضعاف سعر مادة ABS.
نادراً ما يكون القرار الهندسي على مستوى الفئة عبارة عن "سيليكون مقابل بلاستيك". بل غالباً ما يكون "LSR 50A مقابل TPU 70A" أو "حشية HTV مقابل غلاف PC". إن التعامل مع الأمر كخيار ثنائي يؤدي إلى إجابات خاطئة.
الاختلافات الرئيسية بين السيليكون والبلاستيك
يُعدّ الجدول الموجود في الكتاب المدرسي مناسبًا لصفحة التعريفات. أما في القرارات الهندسية الحقيقية، فتختلف المعايير التي تؤثر على التكلفة ومعدل الفشل. الجدول أدناه هو النسخة التي نشرحها لعملائنا خلال مرحلة تحديد نطاق المشروع.
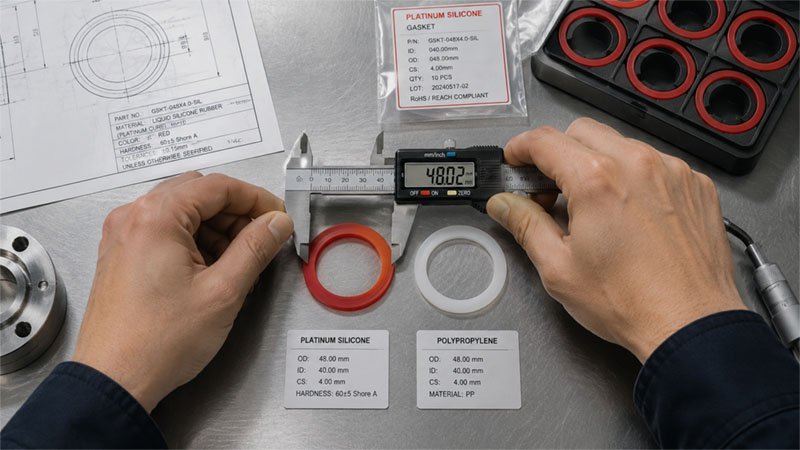
| معيار هندسي | السيليكون (HTV / LSR) | أنواع البلاستيك الشائعة (PP / PC / TPU / PEEK) |
|---|---|---|
| درجة حرارة التشغيل المستمر | من -50 درجة مئوية إلى 230 درجة مئوية؛ على المدى القصير من 250 إلى 300 درجة مئوية | PP ~100 درجة مئوية؛ PC ~120 درجة مئوية؛ TPU ~80 درجة مئوية؛ PEEK 250 درجة مئوية |
| التسامح القابل للتحقيق | HTV ±0.1 مم؛ LSR ±0.02 مم | ±0.05–0.1 مم نموذجي |
| معدل الانكماش | 2.5–4% (يجب تصميمها في القالب) | PP 1.5–2.5%؛ PC 0.5–0.7% |
| تكلفة أدوات القوالب | HTV $1.5K–8K; LSR $15K–60K (بارد) | $3K–25K لكل مجموعة تجويف |
| زمن الدورة لكل لقطة | إتش تي في 2-6 دقائق؛ LSR 30-90 ثانية | 15-60 ثانية |
| الحد الأدنى الواقعي لكمية الطلب اللازمة لتحقيق نقطة التعادل | إنتاج الفينيل الحراري ابتداءً من 1000 قطعة؛ وإنتاج السيليكون السائل ابتداءً من 50000 قطعة/سنة | حقن البلاستيك ابتداءً من 5000 قطعة |
| عبء ما بعد المعالجة | إزالة الزوائد + المعالجة اللاحقة (LFGB: 4 ساعات عند 200 درجة مئوية) | تقليم فقط؛ نادراً ما يحدث علاج ثانوي. |
| الشيخوخة الناتجة عن الأشعة فوق البنفسجية / الأوزون | مستقر لأكثر من 10 سنوات في الهواء الطلق | مادة ABS تصفر خلال 6-12 شهرًا؛ مادة PP تصبح طباشيرية |
| مجموعة الضغط (24 ساعة عند 175 درجة مئوية) | HTV 15–25%؛ LSR 8–15% | مادة TPE/TPU 40%+ (تفقد وظيفة الإحكام) |
مقاومة الحرارة - حيث تتوقف معظم القرارات
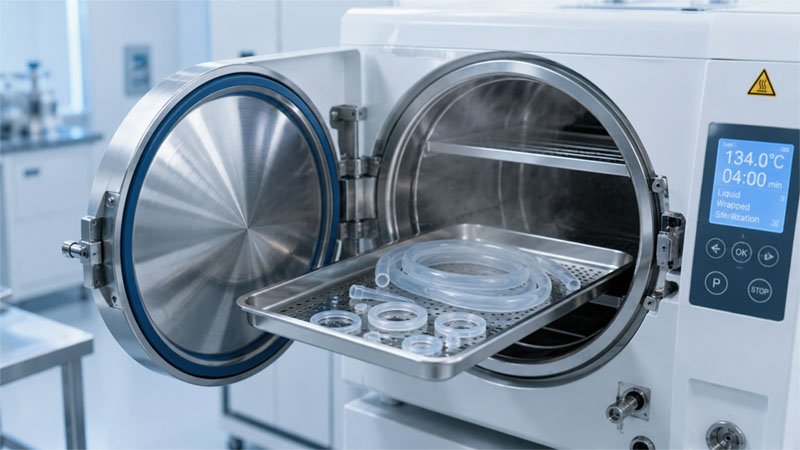
معظم خيارات "السيليكون مقابل البلاستيك" هي في الواقع قرارات تتعلق بدرجة الحرارة. فبمجرد أن يُطلب من القطعة تحمل ظروف التعقيم في جهاز التعقيم بالبخار (121 درجة مئوية لمدة 30 دقيقة)، أو غسالة الأطباق (80 درجة مئوية، بشكل متكرر)، أو جهاز التعقيم (134 درجة مئوية)، فإن خيارات البلاستيك تنهار بسرعة. فقط مادة PEEK وعدد قليل من الأنواع الهندسية تتحمل هذه الظروف، وهي أغلى ثمناً من السيليكون.
ما تستهين به الفرق ليس درجة الحرارة القصوى، بل دورات درجة الحرارة. يتحمل مقبض الحاسوب التعرض لدرجة حرارة 120 درجة مئوية لمرة واحدة، ولكنه يتشقق بعد 200 دورة. أما السيليكون المعالج بالبلاتين فيحافظ على ثبات أبعاده لعدة آلاف من الدورات. إذا كان التطبيق يتعرض لأكثر من 50 دورة حرارية تقريبًا سنويًا، فيجب حساب العمر الافتراضي بالدورات، وليس عند ذروة الحرارة. هذا التغيير البسيط في التصميم يُغير قرار اختيار المادة أكثر من أي ورقة مواصفات.
انظر [مقاومة السيليكون للحرارة] للاطلاع على المنحنى.
المرونة والمطاطية - انتبه إلى درجة الانضغاط، وليس الصلابة الأولية
المرونة في اليوم الأول أمر سهل. الرقم المهم في الإنتاج هو انخفاض الضغط بعد 1000 ساعة تحت حمل التشغيل.
يُعطي البولي يوريثان الحراري (TPU) عند 70 أمبير إحساسًا مشابهًا للسيليكون السائل (LSR) عند 70 أمبير عند استخدامه مباشرةً. في حالة ثبات الحشية عند 90 درجة مئوية، يفقد البولي يوريثان الحراري أكثر من 40% من قوة إحكامه خلال أشهر، بينما يحافظ السيليكون السائل على أقل من 15%. لهذا السبب، نرفض بشدة عندما يطلب العميل البولي يوريثان الحراري لأنه أرخص لتطبيق إحكام، لأنهم سيدفعون تكلفة إعادة المنتج، وليس توفيرًا.
لأي وظيفة تتعلق بالختم أو الحشية أو عزل الاهتزازات، اطلب من المورد تحديد مقدار الضغط عند درجة حرارة التشغيل الفعلية. إذا لم يتمكن من توفيره، فهذا وحده سبب كافٍ للبحث عن مورد آخر.
المتانة والعمر الافتراضي - الأشعة فوق البنفسجية والأوزون هما القاتلان الصامتان
في التطبيقات الخارجية، أو في حجرة محرك السيارة، أو في التطبيقات البحرية، نادرًا ما يُعتبر السيليكون خيارًا فاخرًا. فالمادة المصنوعة من مادة ABS تصفرّ تحت أشعة الشمس خلال 6 إلى 12 شهرًا. أما مادة PP فتصبح طباشيرية وتتشقق. بينما يحافظ السيليكون المعالج بالبلاتين على لونه ومرونته لأكثر من 10 سنوات من التعرض للعوامل الجوية.
في المقابل، إذا كان المنتج يُستخدم داخل المنزل، ولا يتعرض للأشعة فوق البنفسجية، ويتم استبداله سنويًا، فإن البلاستيك غالبًا ما يكون الخيار الأفضل من حيث التكلفة. لا تدفع ثمن متانة لن تستخدمها أبدًا. نرى هذا التباهي بالمواصفات باستمرار في ملحقات الأجهزة المنزلية، حيث تطلب العلامة التجارية استخدام "السيليكون" تحديدًا لملمس فاخر دون التحقق من بيئة الاستخدام.
انظر [مقاومة السيليكون للعوامل الجوية].
المقاومة الكيميائية - بناء مصفوفة ثنائية المحاور
يقاوم السيليكون الماء والأوزون والأحماض/القواعد الضعيفة ومعظم المذيبات القطبية. ويتمدد في المذيبات غير القطبية (البنزين، الهكسان، التولوين) ويتحلل في الأحماض القوية المركزة. ويتحمل فلوروسيليكون أنواع الوقود بسعر يتراوح بين 3 و4 أضعاف سعر السيليكون العادي.
يتحمل البولي بروبيلين والبولي إيثيلين معظم الأحماض والقواعد جيدًا، لكنهما يتلفان عند درجات الحرارة المعتدلة. أما البولي تترافلوروإيثيلين، فيتحمل تقريبًا كل شيء كيميائيًا، لكن لا يمكن تشكيله بالطرق التقليدية، بل يُصنع بالتشكيل الآلي أو التلبيد، مما يُفقد الإنتاج بكميات كبيرة جدواه الاقتصادية.
الخطوة الصحيحة: إنشاء مصفوفة ثنائية المحاور (التعرض للمواد الكيميائية × درجة حرارة التشغيل) واستبعاد المواد من كل ربع. بمجرد القيام بذلك بصدق، غالبًا ما يتقلص خيار السيليكون مقابل البلاستيك إلى قائمة مختصرة واحدة.
تعرف على المزيد في [مقاومة السيليكون للمواد الكيميائية].
سلامة الغذاء - إدارة الغذاء والدواء الأمريكية هي الحد الأدنى، ومجلس معايير الأغذية البريطانية هو الحد الأقصى
بالنسبة للمواد الملامسة للأغذية في الولايات المتحدة،, إدارة الغذاء والدواء 21 CFR 177.2600 هذا هو المعيار ذو الصلة بالسيليكون. بالنسبة للاتحاد الأوروبي وألمانيا،, LFGB §30/31 مع اختبار الهجرة الشامل، يصبح الاختبار أكثر صرامة، ويضاف إلى الاختبار الأوسع نطاقًا. إطار عمل الاتحاد الأوروبي بشأن ملامسة الأغذية (اللائحة 1935/2004). يتطلب السيليكون المتوافق مع معيار LFGB عادةً معالجة بالبلاتين بالإضافة إلى 4 ساعات من المعالجة اللاحقة عند 200 درجة مئوية، ويضيف 20-30% إلى تكلفة المواد.
بالنسبة للبلاستيك، تختلف متطلبات الامتثال لملامسة الطعام باختلاف نوع الراتنج: عادةً ما يكون البولي بروبيلين والبولي إيثيلين مناسبين، بينما يتطلب البولي كربونات متطلبات خاصة. شهادة خلو المنتج من مادة BPA (وحتى في هذه الحالة، يتم تقييد استخدام مادة PVC في منتجات الأطفال في الاتحاد الأوروبي/الصين)، ويتم استبعاد مادة PVC بشكل فعال من ملامسة الطعام في معظم الأسواق المتميزة.
إذا كان المشتري من الاتحاد الأوروبي، يُنصح باستخدام سيليكون البلاتين من الدرجة LFGB لأي تلامس مباشر مع الطعام أو الفم. وتُعدّ الزيادة في التكلفة أقل من المخاطر التنظيمية المترتبة على سحب المنتج من السوق.
الاستخدامات الشائعة للسيليكون الغذائي:
- قوالب وصواني الخبز
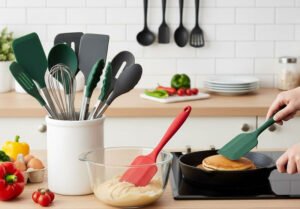
- أدوات المطبخ والملاعق
- مستلزمات تغذية الأطفال
- أغطية ومانعات تسرب معالجة الأغذية
يرى [ سيليكون صالح للطعام ].
الأثر البيئي - دورات إعادة الاستخدام، وليس نوع المادة
السيليكون غير قابل للتحلل الحيوي. ومعظم أنواع البلاستيك الهندسي غير قابلة للتحلل الحيوي في أي إطار زمني عملي. المقياس الحقيقي للاستدامة هو كم عدد دورات الاستخدام التي يمكن أن يدومها جزء ما قبل التخلص منه؟.
تتحمل علبة الطعام المصنوعة من السيليكون والبلاتين أكثر من 5000 دورة غسيل في غسالة الأطباق. أما علبة البولي بروبيلين فتتحمل من 50 إلى 200 دورة فقط قبل أن تتشوه. من حيث انبعاثات الكربون لكل استخدام، يتفوق السيليكون بسهولة؛ أما في التطبيقات التي تُستخدم لمرة واحدة، فيتفوق البلاستيك. أي شخص يقدم إجابة مختصرة هنا يبيع شيئًا آخر.
مقارنة التكاليف - إجمالي التكلفة النهائية، وليس تكلفة المواد
إن تكلفة المواد لكل كيلوغرام مضللة. رقم القرار هو تكلفة الهبوط لكل قطعة مؤهلة تم تسليمها, والذي يشمل:
- استهلاك تكلفة الأدوات على أساس الحجم السنوي
- زمن الدورة × معدل العمل
- معدل الخردة (تشغيلات LSR من 1 إلى 3%؛ HTV من 5 إلى 10%؛ حقن اللدائن الحرارية من 1 إلى 3%)
- طاقة المعالجة اللاحقة (للسيليكون فقط)
- عبء التفتيش (التطبيقات الطبية/الغذائية)
قواعد عامة تقريبية من كتاب الاقتباسات لدينا:
- في حالة الإنتاج بأقل من 5000 قطعة/سنة، غالباً ما يتفوق السيليكون الحراري على حقن البلاستيك لأن أدواته أرخص.
- في نطاق 5K–50K، عادة ما يكون حقن البلاستيك هو الخيار الأفضل للتطبيقات غير الحرجة.
- في حالة تجاوز 50 ألف مع هامش خطأ ضيق أو امتثال غذائي/طبي، تتفوق LSR من حيث التكلفة الإجمالية على الرغم من أداة $30K+.
إطار اختيار الهندسة
هذا هو منطق اتخاذ القرار الذي نشرحه لكل عميل قبل تقديم عرض السعر. وهو يمنع اختيار المواد الخاطئة بنسبة 80% في المكالمة الأولى.
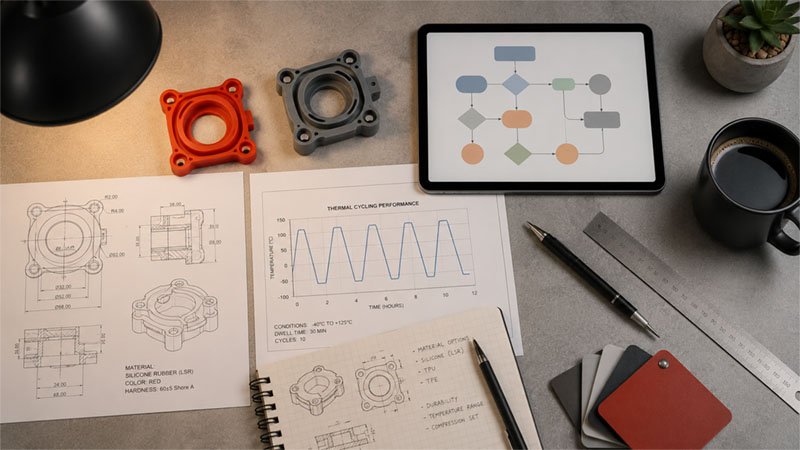
الخطوة 1 - نطاق درجة الحرارة
- الخدمة المستمرة في درجات حرارة أقل من 80 درجة مئوية بدون تعقيم ← ضع في اعتبارك استخدام البلاستيك أولاً.
- التعرض المستمر أو المتكرر لغسالة الأطباق عند درجة حرارة 80-120 درجة مئوية ← يفضل استخدام السيليكون؛ PC/PEEK كبدائل بلاستيكية.
- عند درجة حرارة أعلى من 120 درجة مئوية بشكل مستمر، أو دورات التعقيم بالبخار/المعقم → يصبح السيليكون ضروريًا بشكل أساسي للأجزاء المطاطية.
الخطوة 2 - التفاوتات وتشطيب السطح
- التفاوت ±0.1 مم أو أقل، هندسة بسيطة ← التشكيل بالضغط باستخدام HTV فعال من حيث التكلفة.
- التفاوت المسموح به ±0.05 مم أو أقل، الأشكال الهندسية المعقدة، عدم وجود أي زوائد مقبول ← حقن السيليكون السائل. لا تحاول الوصول إلى تفاوتات السيليكون السائل باستخدام فينيل حراري؛ لأن نسبة الهدر ستستنزف الوفورات.
- سطح عاكس أو شفافية بصرية ← سيليكون سائل معالج بالبلاتين أو بولي كربونات. السيليكون المعالج بالبيروكسيد يصفر قليلاً وهو غير مناسب.
الخطوة 3 - الحجم السنوي
- أقل من 1000 دولار/سنة ← فكر في البلاستيك المصنّع آلياً أو السيليكون المستخدم في النماذج الأولية.
- 1K–50K/سنة → حقن السيليكون الحراري أو حقن البلاستيك أحادي التجويف.
- 50 ألف/سنة ← سيليكون LSR (قناة باردة متعددة التجاويف) أو حقن البلاستيك متعدد التجاويف.
الخطوة 4 - مستوى الامتثال
- صناعي / بدون تلامس ← سيليكون معالج بالبيروكسيد أو بلاستيك تجاري.
- ملامسة الطعام (الولايات المتحدة) → إدارة الغذاء والدواء 21 CFR؛ كلا المادتين تعملان.
- منتجات ملامسة الطعام (الاتحاد الأوروبي) أو منتجات الأطفال → سيليكون بلاتيني LFGB، أو PP/PE خالي من BPA.
- غرسة طبية أو تلامس طويل الأمد ← سيليكون بلاتيني من الفئة السادسة وفقًا لمعايير دستور الأدوية الأمريكي (USP Class VI) / معيار ISO 10993، إنتاج في غرف نظيفة من الفئة 100,000. تقتصر خيارات البلاستيك على البولي كربونات الطبي، أو البولي إيثر إيثر كيتون (PEEK)، أو البولي كربونات (PSU).
الخطوة 5 - تحمل وضع الفشل
- مانع تسرب ثابت ← سيليكون، طقم ضغط للساعات.
- الصدمات المتكررة، الهيكل الصلب → البلاستيك (PC، ABS، النايلون المملوء بالألياف الزجاجية).
- مقبض ناعم الملمس ذو لب صلب ← يتم صب مادة المطاط السائل (LSR) على حشوة من البولي كربونات أو النايلون. يُعد هذا المزيج الحل الأمثل عندما تحتار الفرق بين خيارين، وغالبًا ما يكون هو الخيار الأنسب مقارنةً بالخيارين الأصليين.
السيليكون مقابل البلاستيك في تطبيقات مختلفة
تعتمد أفضل المواد على البيئة ومتطلبات المنتج. فيما يلي بعض التوصيات التي نراها تتكرر في مختلف الفئات.
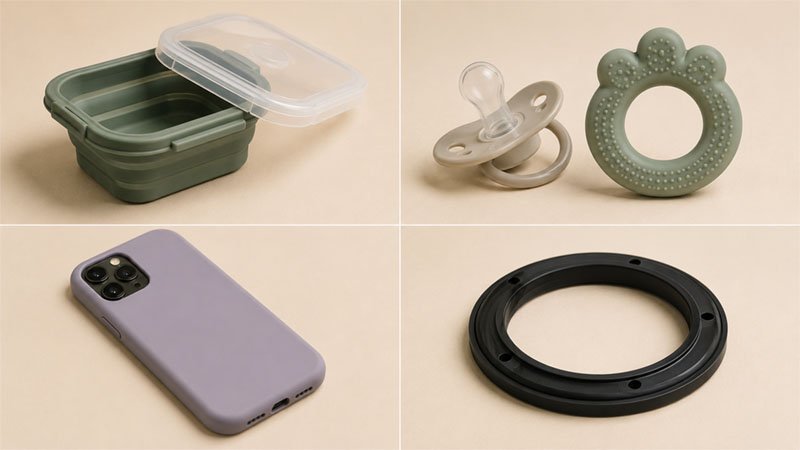
السيليكون مقابل البلاستيك في حاويات الطعام
العامل الحاسم هو دورات غسالة الصحون ودرجة حرارة الميكروويف. تتحمل حاويات الطعام المصنوعة من السيليكون السائل (LSR) كليهما لفترة طويلة. أما حاويات البولي بروبيلين (PP) فتتشوه بعد بضع مئات من دورات غسالة الصحون. للتخزين البارد فقط، يُعد البولي بروبيلين خيارًا مناسبًا وأرخص من 3 إلى 5 مرات.
مزايا حاويات الطعام المصنوعة من السيليكون:
- آمن للاستخدام في الميكروويف والفرن حتى درجة حرارة 230 درجة مئوية
- التصاميم القابلة للطي / القابلة للفك ممكنة
- احتفاظ منخفض بالرائحة مع معالجة البلاتين
- مستقر خلال دورات التجميد والذوبان المتكررة
انظر [علب الطعام المصنوعة من السيليكون مقابل علب الطعام البلاستيكية].
السيليكون مقابل البلاستيك في منتجات الأطفال
تُؤكد معايير EN 14350 (معدات التغذية) وEN 1400 (اللهايات) فعالية استخدام السيليكون البلاتيني في الحلمات، وعضاضات التسنين، وأي جزء يلامس الفم. أما أجسام الرضّاعات الصلبة فتبقى مصنوعة من البولي بروبيلين أو التريتان. ويُعدّ مزج السيليكون السائل اللين مع البولي بروبيلين الصلب عبر عملية التشكيل على مرحلتين هو التصميم القياسي لمجموعات التغذية عالية الجودة.
الاستخدامات الشائعة للسيليكون:
- حلمات زجاجات الرضاعة (LSR 30–40A)
- حلقات التسنين وألعاب المضغ
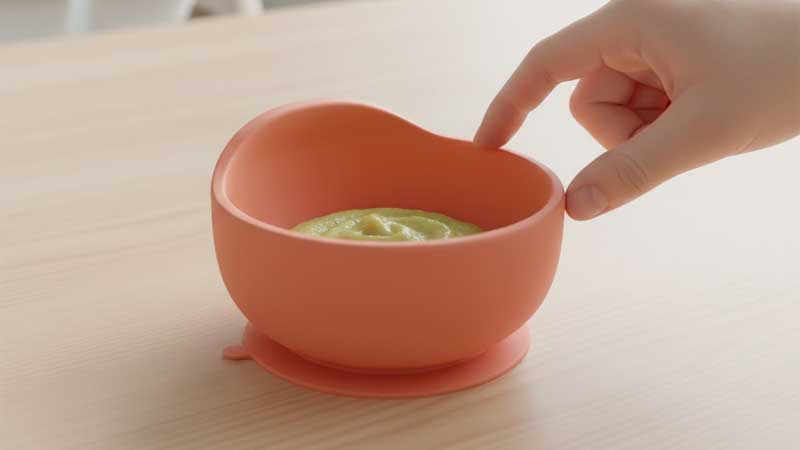
- ملاعق وأوعية ومرايل لإطعام الأطفال
متعلق ب: [ منتجات الأطفال المصنوعة من السيليكون مقابل المنتجات البلاستيكية ].
السيليكون مقابل البلاستيك لأغطية الهواتف
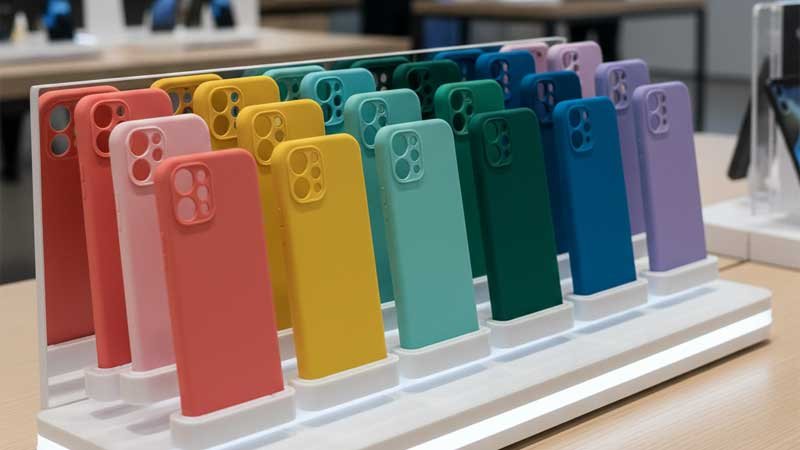
توفر حافظات السيليكون قبضة محكمة وامتصاصًا للصدمات، لكنها تجذب الوبر وتنتقل إليها الصبغة. تحافظ حافظات البولي يوريثين الحراري (TPU) على شفافيتها لفترة أطول، لكنها تصفر تحت الأشعة فوق البنفسجية. أما حافظات البولي كربونات الصلبة، فتبقى شفافة لكنها تتشقق عند الصدمات. معظم الحافظات المميزة الآن هجينة: إطار TPU مع ظهر من البولي كربونات، أو طبقة خارجية من السيليكون اللامع (LSR) على البولي كربونات. تُعد حافظات السيليكون الخالص خيارًا اقتصاديًا مناسبًا للفئة الأقل سعرًا.
يرى [ أغطية هواتف من السيليكون مقابل أغطية هواتف بلاستيكية ].
السيليكون مقابل البلاستيك في المكونات الصناعية
يُعدّ السيليكون الخيار الافتراضي للحشيات، وقواعد تثبيت الاهتزازات، والخراطيم، ومانعات التسرب المقاومة للحرارة العالية. أما بالنسبة للهياكل، والأقواس، والمشابك، فيُعدّ البلاستيك (غالباً النايلون المقوى بالألياف الزجاجية أو البولي كربونات/أكريلونيتريل بوتادين ستايرين) الخيار الافتراضي. وتكمن أهمية الاختيارات عند الحدود الفاصلة بين المواد المختلفة؛ فعلى سبيل المثال، غالباً ما يُصنع مشبك خط الوقود، الذي يتطلب صلابة عالية ومقاومة للحرارة العالية، من النايلون المقوى بالألياف الزجاجية مع طبقة خارجية من فلوروسيليكون.
العوامل المؤثرة في الاختيار هي:
- منحنى درجة حرارة التشغيل على مدار عمر المنتج
- التعرض للمواد الكيميائية (الزيوت، والوقود، ومواد التنظيف)
- ملف تعريف الاهتزاز ودورات التحميل
- التفاوتات وملاءمة التجميع
انظر [المكونات الصناعية المصنوعة من السيليكون مقابل المكونات الصناعية البلاستيكية].
متى تختار السيليكون؟
- الخدمة المستمرة فوق 100 درجة مئوية، أو أي دورة تعقيم.
- متطلبات مجموعة الضغط المحكمة (الحشيات، والصمامات، والمانعات).
- الاتصال بالأغذية بموجب قانون الاتحاد الأوروبي/LFGB، أو الاتصال الطبي بموجب الفئة السادسة من دستور الأدوية الأمريكي.
- تطبيقات خارجية أو بحرية أو معرضة للأشعة فوق البنفسجية مع عمر خدمة يزيد عن سنتين.
- ملمس ناعم لا يتدهور بمرور الوقت.
الصناعات التي يكون فيها السيليكون هو الخيار الافتراضي وليس الاستثناء:
- الأجهزة الطبية والمستهلكات
- مكونات منع التسرب والمكونات المقاومة لدرجات الحرارة العالية في السيارات
- أدوات تجهيز الأغذية والخبز
- الأجهزة الإلكترونية الاستهلاكية المعرضة للحرارة
- الختم الصناعي وعزل الاهتزازات
متى قد يكون البلاستيك هو الخيار الأفضل
- الأجزاء الهيكلية الصلبة التي لا تتطلب المرونة.
- منتجات استهلاكية قصيرة العمر، تعمل في الأماكن المغلقة، وفي درجة حرارة الغرفة.
- عبوات ذات استخدام واحد بكميات كبيرة حيث تهيمن تكلفة الوحدة.
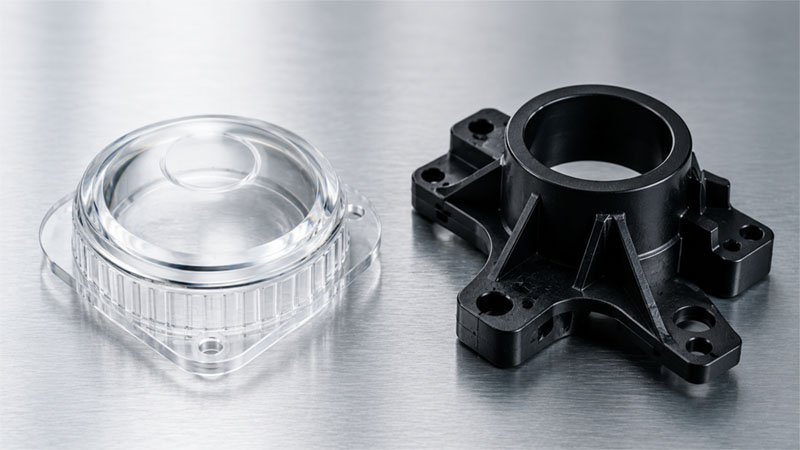
- الأجزاء الصلبة ذات الشفافية البصرية (العدسات، موجهات الضوء) - PC أو PMMA.
- التطبيقات التي من المتوقع فيها استبدال الجزء في غضون 1-2 سنة على أي حال.
يمكن للبلاستيك الهندسي (مثل PEEK وPSU والنايلون المقوى بالألياف الزجاجية) أن يحقق أداءً ميكانيكيًا لا يستطيع السيليكون تحقيقه، خاصةً في الأدوار الإنشائية الحاملة للأحمال. للاطلاع على هذه الحالة، انظر كيف يقارن السيليكون بـ اللدائن الحرارية الهندسية الصلبة مثل النايلون.
أخطاء شائعة نراها في الاقتباس
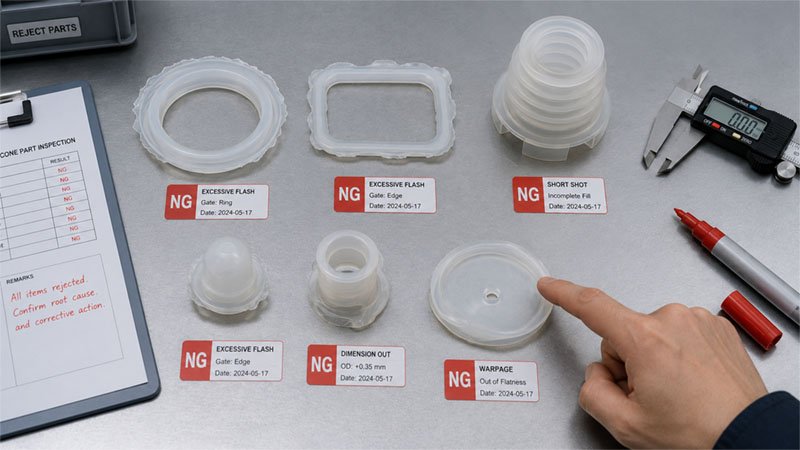
- تحديد نسبة التآكل الخطي (LSR) لجزء سعره 2000 دولار سنوياً. تكلفة الأدوات وحدها تُرهق ميزانية المشروع. يُعدّ استخدام الفينيل الحراري الخيار الأمثل بتكلفة أقل من 50 ألف دولار سنويًا.
- تحديد مادة البولي بروبيلين (PP) لجزء يتعرض لدورات غسيل الأطباق عند درجة حرارة 90 درجة مئوية. يعمل بشكل جيد في الاختبارات المعملية؛ ولكنه يتشوه بعد 6 أشهر من استخدام العميل.
- خلط السيليكون المعالج بالبيروكسيد مع مواد ملامسة الطعام في الاتحاد الأوروبي. يفشل في نقل LFGB حتى بعد المعالجة اللاحقة ما لم يتم تغيير نظام المعالجة إلى البلاتين.
- طلب "ملمس ناعم كالسيليكون" دون تحديد درجة الصلابة. يبدو أن 30 أمبير و70 أمبير مصنوعان من مواد مختلفة. حدد دائمًا صلابة شور A.
- التعامل مع LSR و HTV على أنهما قابلان للتبادل عند مقارنة عروض الأسعار. يتشابهان في التركيب الكيميائي، لكنهما يختلفان في الأدوات، والتفاوتات المسموح بها، والحد الأدنى لكمية الطلب. إن مقارنة أحدهما بالآخر دون مراعاة سياق العملية ينتج عنه مقارنات سعرية غير مجدية.
- تجاهل تعويض الانكماش في أدوات البلاستيك القديمة المعاد استخدامها للسيليكون. ينكمش السيليكون بمقدار 2.5 إلى 4%؛ وينكمش البولي بروبيلين بمقدار 1.5 إلى 2.5TP3T. لن يوفر التجويف نفسه نفس الأبعاد.
هل السيليكون أفضل من البلاستيك؟
لا توجد إجابة عامة، وأي مصدر يقدمها إنما يروج لمنتج ما. يتفوق السيليكون من حيث درجة الحرارة، والمتانة، والتوافق الحيوي. بينما يتفوق البلاستيك من حيث الصلابة، والشفافية البصرية، وتكلفة الوحدة عند الإنتاج بكميات كبيرة.
الإجابة الصحيحة لمشروع محدد هي ناتج إطار العمل المكون من خمس خطوات المذكور أعلاه، والذي يتم تطبيقه باستخدام أرقام حقيقية - درجة حرارة التشغيل، والتفاوت المسموح به، والحجم السنوي، ومستوى الامتثال، ونمط الفشل. قم بتطبيق هذه المدخلات الخمسة وسيتم اختيار المادة تلقائيًا.
أسئلة مكررة
هل السيليكون نوع من أنواع البلاستيك؟
من الناحية الفنية، لا. البلاستيك التقليدي عبارة عن بوليمرات كربونية (سلسلة كربونية). أما السيليكون، فيتكون من سلسلة سيليكون-أكسجين (Si-O) ويُصنف ضمن المطاط الصناعي. في الاستخدام الشائع، يصنفه بعض تجار التجزئة ضمن فئة "البلاستيك"، ولكن في هندسة المواد ومعظم الأطر التنظيمية (مثل توجيهات الاتحاد الأوروبي بشأن حماية المواد البلاستيكية)، يُصنف السيليكون ضمن فئة مستقلة.
هل السيليكون مادة لدنة حرارية؟
لا. السيليكون مادة لدنة حرارية، أي أنه بمجرد تصلبه لا يمكن صهره وإعادة تشكيله. أما المواد اللدنة الحرارية (TPE/TPU) فتُعطي ملمسًا مشابهًا في درجة حرارة الغرفة، لكنها تفقد مرونتها عند درجات حرارة أعلى من 80 درجة مئوية تقريبًا، وتزحف تحت الضغط. لذا، يُعد السيليكون الخيار الأمثل للاستخدام في درجات حرارة أعلى من 100 درجة مئوية، أو للتعقيم، أو للإغلاق الثابت.
هل السيليكون أكثر أماناً من البلاستيك؟
يُعدّ السيليكون المعالج بالبلاتين والحاصل على شهادة LFGB من بين أكثر البوليمرات أمانًا للاستخدام مع الطعام. بعض أنواع البلاستيك (مثل البولي بروبيلين الخالي من BPA والبولي إيثيلين) آمنة أيضًا، بينما تخضع أنواع أخرى (مثل البولي فينيل كلوريد وبعض تركيبات البولي كربونات) لقيود. يعتمد الأمان على درجة الجودة والشهادة، وليس على نوع المادة فقط.
هل السيليكون آمن للاستخدام في الميكروويف وغسالة الصحون مقارنةً بالبلاستيك؟
السيليكون المعالج بالبلاتين آمن للاستخدام في الميكروويف والفرن وغسالة الصحون حتى درجة حرارة ٢٣٠ درجة مئوية، ويتحمل آلاف الدورات. أما البولي بروبيلين والبولي إيثيلين فهما آمنان للاستخدام في الميكروويف، لكنهما يتشوهان عند درجة حرارة أعلى من ١٢٠ درجة مئوية تقريبًا، ويتلفان بعد بضع مئات من دورات غسالة الصحون. يجب عدم تسخين البولي فينيل كلوريد ومعظم تركيبات البولي كربونات عند ملامستها للطعام.
هل زجاجات الرضاعة المصنوعة من السيليكون أفضل من تلك المصنوعة من البلاستيك؟
بالنسبة للحلمات، وعضاضات التسنين، والأجزاء الملامسة للفم، نعم - مادة السيليكون السائل المعالج بالبلاتين تتوافق مع معايير EN 14350 / EN 1400 وتتحمل التعقيم المتكرر. أما أجسام الرضّاعات الصلبة، فلا تزال تُصنع عادةً من البولي بروبيلين أو التريتان لانخفاض التكلفة وشفافية المنتج. وتجمع معظم أطقم التغذية الممتازة بين النوعين من خلال عملية صبّ ثنائية الحقن.
هل يدوم السيليكون لفترة أطول من البلاستيك؟
في ظل الحرارة والأشعة فوق البنفسجية والأوزون والتكرار الميكانيكي، نعم، يدوم المنتج عادةً من 5 إلى 10 أضعاف المدة. أما في بيئة داخلية مغلقة عند درجة حرارة الغرفة، فإن فرق العمر الافتراضي ضئيل ولا يبرر التكلفة الإضافية.
هل السيليكون أفضل من البلاستيك بالنسبة للبيئة؟
نعم، عادةً لكل دورة استخدام. السيليكون غير قابل للتحلل الحيوي، لكن وعاءً من البلاتين والسيليكون يتحمل أكثر من 5000 دورة غسيل في غسالة الأطباق، مقابل 50 إلى 200 دورة لوعاء البولي بروبيلين. بالنسبة للاستخدامات ذات الاستخدام الواحد، لا يزال البلاستيك خفيف الوزن يتميز ببصمة بيئية أقل لكل وحدة.
هل يمكن للسيليكون أن يحل محل البلاستيك في جميع التطبيقات؟
لا، لا يمكن للسيليكون أن يضاهي البلاستيك من حيث الصلابة أو الشفافية البصرية أو تكلفة الوحدة في الأجزاء الصلبة ذات الإنتاج الضخم. بل إنه يُكمّل البلاستيك في أغلب الأحيان بدلاً من أن يحل محله، وغالبًا ما يُستخدم كطبقة خارجية على قلب بلاستيكي صلب.
لماذا يُعدّ السيليكون أغلى من البلاستيك لكل كيلوغرام؟
تكلفة المواد الخام (محفز البلاتين، صمغ عالي النقاء)، ووقت دورة أطول، ومعالجة لاحقة إلزامية للحصول على درجات المطابقة، وعبء فحص أكبر. يُعدّ فرق التكلفة لكل كيلوغرام حقيقيًا، ولكن في العديد من التطبيقات، يكون فرق التكلفة على مدى العمر الافتراضي أصغر مما تشير إليه ورقة المواصفات بمجرد احتساب عمر الدورة.
حلول تصنيع السيليكون حسب الطلب
يُعد اختيار المواد نصف المشروع. فتصميم الأدوات، وتخطيط التجويف، ونظام البوابات، وملف تعريف ما بعد المعالجة، وخطة الفحص، كلها عوامل تحدد ما إذا كانت المادة المختارة تفي بالمواصفات المطلوبة.
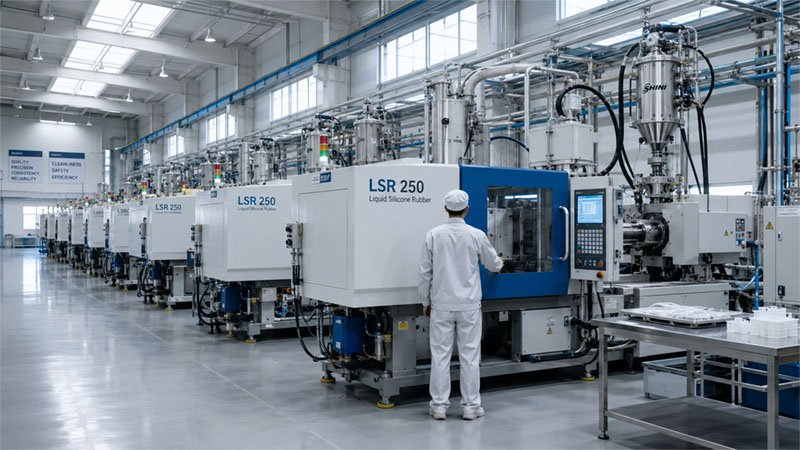
نحن ندعم إنتاج السيليكون المتكامل:
- قولبة الضغط (HTV) من قالب $1.5K
- حقن السيليكون السائل (LSR) مع أنظمة القنوات الباردة
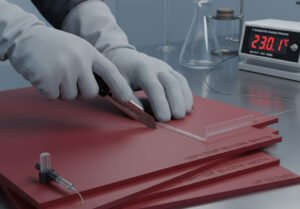
- بثق السيليكون للأنابيب والقطاعات وألواح الأسلاك
- عملية صب السيليكون السائل على حشوات بلاستيكية أو معدنية
- تأهيل المواد وفقًا لمعايير LFGB / FDA / USP من الفئة السادسة
- إنتاج في غرف نظيفة من الفئة 100000 لأجزاء طبية وأجزاء تغذية الأطفال
- تطوير المعدات الأصلية (OEM) وتصميمها الأصلي (ODM) مع دعم اختيار المواد
تعرّف على المزيد حول [ قدرات تصنيع السيليكون ] و [قوالب السيليكون المخصصة].
اطلب توصية بشأن المواد المناسبة لجزءك
أرسل الرسومات، والحجم السنوي المستهدف، وبيئة الخدمة، ومستوى الامتثال. سيتم إرسال مذكرة اختيار المواد مع تكلفة الأدوات، وتكلفة الوحدة عند ثلاث نقاط حجم، وقائمة أسباب الأعطال في غضون 48 ساعة.
[طلب حلول سيليكون مخصصة]