معظم مشاكل الطباعة على السيليكون لا تبدأ عند آلة الطباعة، بل تبدأ عندما يرسل المشتري تصميمًا فنيًا تمت الموافقة عليه لجزء مصنوع من مادة ABS أو PP، ويفترض أن نفس طريقة الطباعة تنطبق عليه. هذا غير صحيح. للطباعة على السيليكون، تحتاج إلى حبر يتفاعل مع المادة الأساسية، وسطح تم تنظيفه أو تنشيطه، وخطوة معالجة تُجرى لفترة كافية حتى يكتمل تفاعل الحبر.
نادراً ما يظهر العيب في أول تجربة. تجتاز العينة الاختبار، ويُصدر أمر الشراء، ويبدو المنتج المطبوع سليماً بعد خروجه من الفرن. لكن ما يظهر بعد ثمانية إلى اثني عشر أسبوعاً هو الانحراف: ارتفاع الحواف عند الانحناء، وبهتان الألوان بعد دورات غسيل الأطباق، وتشقق الشعارات عند تمدد القطعة. وبحلول ذلك الوقت، تكون الأدوات والتصميم والسعر قد حُسمت.
هكذا نحدد الحدود على خطنا الخاص، وأين تقع نقاط التحكم فعلياً.
ملخص تنفيذي
- لا تشكل سوى أحبار السيليكون ثنائية المكونات (المحفزة بالبلاتين أو البيروكسيد) رابطة دائمة على السيليكون المعالج - أما أحبار المذيبات والأشعة فوق البنفسجية وأحبار الشاشة القياسية فتستقر على السطح وتنفصل.
- إن تحضير السطح ليس اختيارياً: فمخلفات فصل القالب ونزيف السيلوكسان ذي الوزن الجزيئي المنخفض هما السببان الأكثر شيوعاً لـ "حبر جيد، التصاق سيئ".“
- يتم تحديد متانة الطباعة في الفرن، وليس عند المطبعة - فالحبر غير المعالج بشكل كافٍ يبقى لزجًا، ويلتقط الغبار، ويفشل في اختبار التظليل المتقاطع بعد أسابيع من الشحن.
لماذا لا تلتصق الأحبار القياسية بالسيليكون؟
لأن طاقة سطح السيليكون منخفضة جدًا بحيث لا يستطيع الحبر ترطيبه. تبلغ طاقة سطح مطاط السيليكون المعالج حوالي 20-24 ملي نيوتن/متر. صُممت الأحبار القائمة على المذيبات والأشعة فوق البنفسجية لترطيب الركائز في 38-44 داين نطاق. تستقر خرزات الحبر في الأعلى، وتثبت فقط عن طريق قبضة ميكانيكية - والتي يدمرها جزء مرن في المرة الأولى التي يتم فيها تمديدها أو طيها.
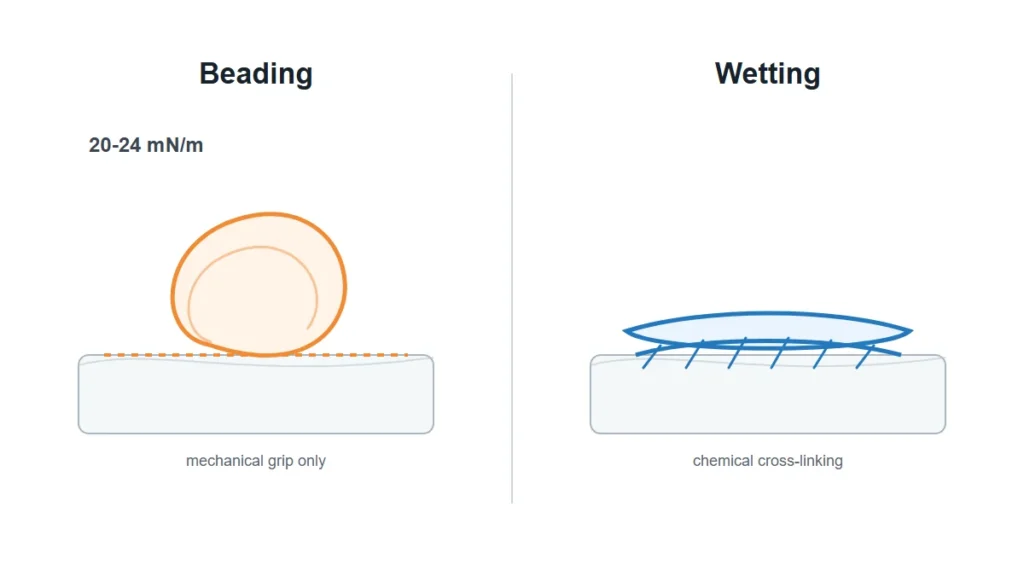
تُعالج أحبار السيليكون ثنائية المكونات (أنظمة SE وSI التي يستخدمها معظم مصممي الديكور) هذه المشكلة كيميائيًا. يتكون الحبر من بوليمر سيليكون مع صبغة؛ ويعمل المحفز على تكوين روابط متقاطعة على سطح الركيزة أثناء المعالجة الحرارية. الرابطة تساهمية وليست لاصقة. ولذلك، تسود القاعدة الصناعية: لا شيء يلتصق بالسيليكون سوى السيليكون.
هناك سبب ثانٍ يجعل المهندسين يقللون من شأن هذه المشكلة. عادةً ما يُعامل التصاق الحبر كمشكلة في خطوط الزخرفة، لذا يُحدد بعد تصميم القطعة. لكن نظام معالجة القطعة نفسها - معالجة مطاط السيليكون السائل بالبلاتين مقابل معالجة مطاط السيليكون الصلب بالبيروكسيد - يُغير مظهر السطح عند وصوله إلى آلة الطباعة. تحمل القطع المعالجة بالبيروكسيد نواتج ثانوية للمعالجة، بينما تحمل القطع المعالجة بالبلاتين مثبطات من مواقع لم تتفاعل. لا يُعد أي منهما عيبًا، بل يُغير كلاهما سلوك الحبر. اقرأ المزيد عن كيفية صياغة التركيب الكيميائي للحبر لهذه المواد في تركيبات أحبار الطباعة المصنوعة من السيليكون.
ما هي عملية تحضير السطح التي تُغير الالتصاق فعلياً؟
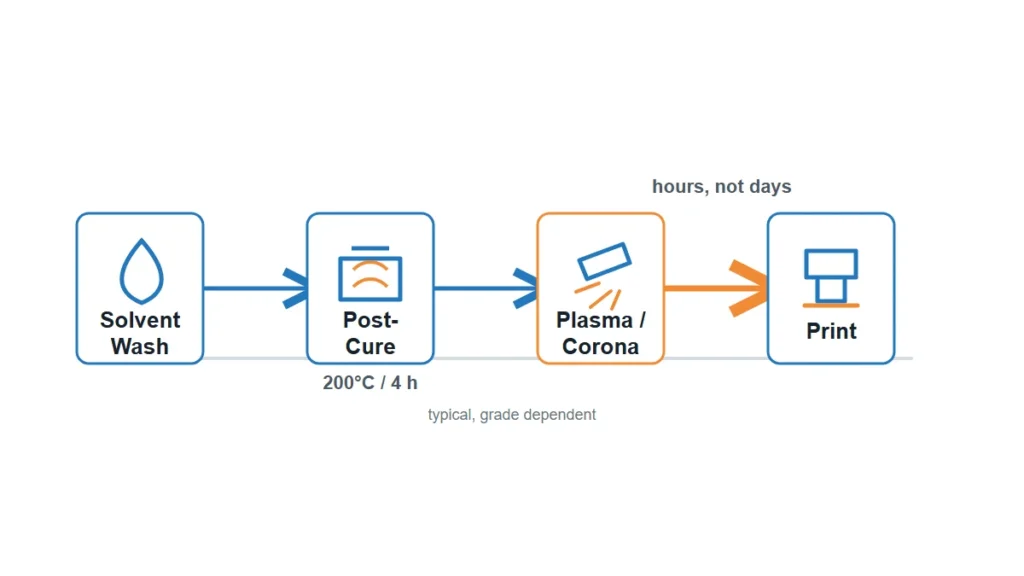
تُحدث عملية التنظيف تغييرات أكثر من عملية التنشيط، في معظم الحالات التي نلاحظها. يتم تغطية التسلسل الكامل - غسل المذيبات، والمعالجة اللاحقة، والتنشيط، واختيار البرايمر - في المعالجة المسبقة لسطح السيليكون.
بقايا مواد فصل القوالب وإزالة القوالب
الأجزاء التي تم فكها باستخدام عامل فصل تحمل طبقة نقل لا يلتصق بها الحبر. يزيل مسح بالكحول الإيزوبروبيلي أو الكحول زيوت المعالجة، لكنه لا يزيل عامل الفصل المصنوع من السيليكون. إذا تم إنتاج الجزء باستخدام عامل فصل، فإن خطوة التزيين تتطلب غسلاً بالمذيبات وتجفيفاً كاملاً قبل الطباعة، ويجب تضمين هذه الخطوة في مسار الطباعة - لا تركها للمشغل.
المعالجة اللاحقة وتسرب الزيت
ينتقل السيليكون غير المعالج ذو الوزن الجزيئي المنخفض إلى السطح بمرور الوقت. عند الطباعة على جزء يحمل هذا التسرب، يتصلب الحبر على طبقة لا تزال متحركة. تعمل المعالجة اللاحقة (عادةً عند 200 درجة مئوية لمدة 4 ساعات، حسب نوع المادة وسماكة الجدار) على إزالة هذه المواد المتطايرة. بالنسبة للأجزاء الملامسة للأغذية والأجزاء الطبية، تُعد المعالجة اللاحقة ضرورية؛ أما بالنسبة للأجزاء الصناعية، فيتم تخطيها غالبًا لتوفير وقت الفرن، ويتحول هذا القرار تدريجيًا إلى مشكلة في التصاق الطباعة.
تنشيط البلازما أو الهالة
التنشيط يزيد هذا الأسلوب من طاقة السطح، مما يضمن تبلل الحبر بشكل متساوٍ. إنه فعال، لكن تأثيره مؤقت، إذ يتلاشى خلال ساعات، وأحيانًا دقائق على الأجزاء الرقيقة. إذا تُركت الأجزاء المُفعّلة في صندوق طوال الليل قبل الطباعة، فقد خسرت ثمن المعالجة. يُعدّ ترتيب الخطوات أهم من المعالجة نفسها.
البادئات
تُشكّل الطبقة التمهيدية طبقة رابطة في الأماكن التي يصعب فيها التنشيط عمليًا - كالتجاويف العميقة، والأشكال الهندسية المعقدة، وتجميعات الركائز المختلطة. ويتمثل المقابل في خطوة تجفيف إضافية ومتغير إضافي يجب التحكم فيه في الإنتاج الضخم.
ما هي طريقة الطباعة الأنسب لشكل القطعة؟
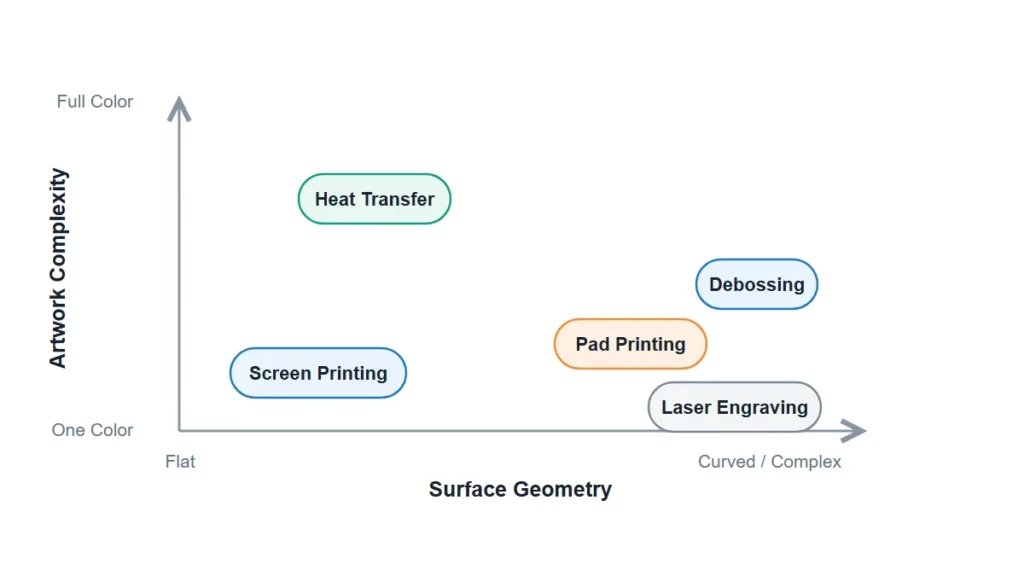
يتم اختيار الطريقة بناءً على الهندسة وتفاصيل العمل الفني، وليس بناءً على التفضيل الشخصي.
| طريقة | الأنسب | حد التفاصيل | الألوان | القيد الرئيسي |
|---|---|---|---|---|
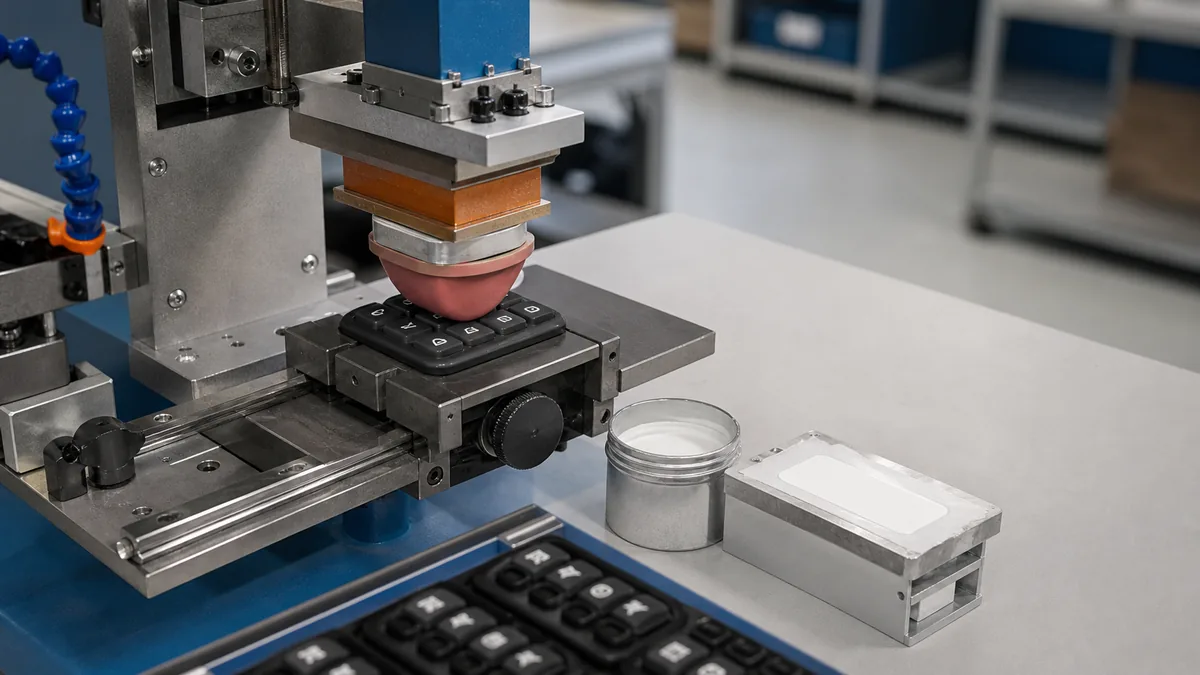
| طباعة الوسادة | أسطح منحنية، غائرة، وغير منتظمة؛ شعارات صغيرة على لوحات المفاتيح، والأغطية، والأساور | جيد - توفر ألواح الليزر بعمق حفر يتراوح بين 35 و50 ميكرومتر أفضل عتامة دون تناثر الحبر | واحدة لكل تمريرة؛ إمكانية التبلل على البلل | يميل حبر السيليكون إلى الالتصاق بالوسادة؛ مما يتطلب تنظيف الوسادة بشكل متكرر |
| طباعة الشاشة | مساحات مسطحة أو منحنية قليلاً؛ كتل صلبة أكبر، حصائر، صفائح | متوسط - عدد فتحات الشبكة يحدد سمك الفيلم | واحدة لكل تصريح، حسب التسجيل | تتشقق الرواسب السميكة عند شدها؛ ويؤدي اختيار الشبكة إلى المفاضلة بين التغطية والمرونة. |
| نقل الحرارة / نقل السيليكون | أعمال فنية ملونة بالكامل، وتدرجات لونية، وشعارات متعددة الألوان | عالي | لون كامل في تطبيق واحد | ارتفاع تكلفة الوحدة؛ إضافة وقت التسليم لتصنيع الأفلام وأدوات الطباعة |
| النقش بالليزر | علامات دائمة، أرقام تسلسلية، رموز تاريخ | ممتاز جداً | لا شيء - تباين لوني فقط | لا لون؛ يعتمد التباين على كمية الصبغة في المركب الأساسي |
| نقش غائر / مصبوب | شعارات يجب أن تدوم أطول من الطباعة نفسها | خشن - محدود في السحب ونصف القطر | لا أحد | يتم تثبيت القالب عند مرحلة التصنيع؛ ولا توجد تغييرات في التصميم الفني بعد قطع القالب. |
للاطلاع على تفاصيل العمليات المتعلقة بالمسارات الأكثر شيوعًا، انظر الطباعة بالوسادة, طباعة الشاشة السيليكونية و الطباعة الحرارية بالسيليكون. للاطلاع على معلومات حول وضع علامات دائمة بدون حبر، انظر نقش السيليكون بالليزر.
من الجدير بالذكر بوضوح: إذا كانت الطباعة موضوعة على سطح يتعرض للثني المتكرر - كطية صدرية أو سوار معصم أو لوحة مفاتيح - فإنّ الميزة المصبوبة أو المنقوشة تدوم أطول من أي طباعة. نوصي بها رغم أنها تُزيل سطرًا زخرفيًا من الاقتباس.
كيف تقوم بخلط وتجفيف حبر السيليكون دون انجراف؟
يُخلط حبر السيليكون ثنائي المكونات في المطبعة، عادةً بنسبة 10% من المحفز إلى وزن الحبر، مع إضافة مخفف للوصول إلى لزوجة الطباعة المطلوبة - والتي تتراوح بين 10% و70% حسب اللون والطريقة. هذا النطاق هو أول ما يظهر فيه التباين بين الدفعات. كما أن قيام المشغل بتعديل المخفف بالعين المجردة لإصلاح مشكلة في الممسحة يؤدي إلى تغيير سمك طبقة الحبر، وشفافيتها، وسلوكها أثناء التصلب.
بعد التنشيط، يصبح للحبر فترة صلاحية محددة. الحبر المتبقي في الكوب بعد هذه الفترة يظل صالحًا للطباعة ويبدو جيدًا، ولكنه يجف بشكل أضعف. هذا هو السبب الأكثر شيوعًا لطباعة صور تجتاز الفحص البصري وتفشل في اختبار الشريط اللاصق بعد أسبوع.
تتم عملية المعالجة بالحرارة، وليس بالتجفيف الهوائي. تتراوح درجات حرارة أفران المعالجة النموذجية بين 135 و200 درجة مئوية تقريبًا، مع تعديل مدة المعالجة وفقًا لكتلة القطعة وكثافة الركيزة. تمتص القطع ذات الجدران السميكة أو ذات الحشوات الكثيفة الحرارة ببطء؛ إذ تصل درجة حرارة سطح الحبر إلى المستوى المطلوب قبل اكتمال عملية الربط بوقت طويل.
| نقطة تحكم | ما الذي يجب إصلاحه في ورقة العملية؟ | ماذا يحدث إذا انحرف؟ |
|---|---|---|
| نسبة المحفز | تم وزنها، وليس تقديرها بالنظر؛ وتم تسجيلها لكل دفعة. | يبقى الحبر غير المحفز بشكل كافٍ ناعمًا ويتآكل. |
| أنحف % | نطاق محدد لكل لون ولكل طريقة | يتغير سمك الفيلم وشفافيته بين فترات العمل |
| حياة القنب | أكواب حبر مختومة بالوقت، قاعدة التخلص | تبدو المطبوعات جيدة، لكنها تفشل في الالتصاق لاحقًا |
| درجة حرارة الفرن / مدة التسخين | تم التحقق من ذلك باستخدام مسبار على الجزء، وليس على نقطة ضبط الفرن | المعالجة السطحية فقط؛ لا يكتمل الترابط أبدًا |
| التبريد والتكديس | اتركها تبرد تمامًا قبل وضعها في العش | الحجب، نقل الطباعة، رفع الحواف |
لماذا تفشل الطباعة بعد أسابيع من الشحن، وليس عند أول تجربة طباعة؟
لأن الآليات التي تدمر المطبوعات على السيليكون تراكمية، وفحص العينة الأولى هو مجرد لقطة سريعة.
ثلاثة أنماط تُفسر معظم ما يعود إلينا:
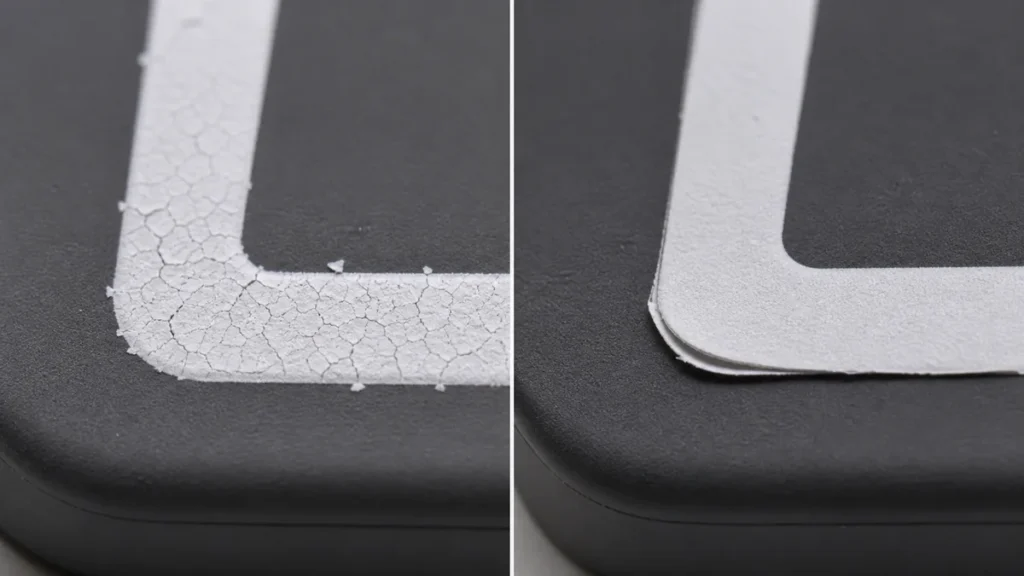
تسرب الزيت تحت الحبر. يستمر السيلوكسان المتبقي ذو الوزن الجزيئي المنخفض في الهجرة بعد شحن القطعة. ويشق طريقه إلى السطح الفاصل ويرفع الطباعة من الأسفل - عادةً ما يبدأ من الحواف والأقطار حيث يكون الغشاء أرق ما يكون.
تشقق التمدد. تكون طبقة الحبر المتصلبة أكثر صلابة من الركيزة التي تحتها. وعندما يكون الاستطالة عالية ومتكررة، تتشقق الطبقة أولاً على شكل شبكة عنكبوتية، ثم تتقشر. وتتشقق الطبقات السميكة أسرع، ولهذا السبب فإن الميل إلى "الطباعة بكمية أكبر لتغطية أفضل" يأتي بنتائج عكسية.
دورات الغسيل والتنظيف. يؤدي التعرض لغسالة الأطباق إلى مزيج من الحرارة والمنظفات القلوية والاحتكاك الميكانيكي. قد تتلف الطباعة التي تتحمل 50 دورة غسيل عند 200 دورة. نادرًا ما يحدد مشتري منتجات المطبخ والأطفال عدد دورات الغسيل، ونادرًا ما يقدم الموردون هذا العدد طواعية.
تُخطئ الفرق في تقدير هذا الأمر لأن نقطة القبول تقع في وقت غير مناسب. لم تكن العينة هي الخطر أبدًا، بل فترة التسعين يومًا. بالنسبة للمنتجات التي يُعدّ هذا الأمر بالغ الأهمية، نُحدّد ما يجب أن يتحمّله التصميم قبل تقديم عرض السعر، وليس بعده. ذو صلة: كيفية التأكد من عدم تقشر طباعة الشعار على السيليكون.
اختبار الالتصاق ومعايير القبول
إنّ مواصفات الطباعة التي لا تتضمن طريقة اختبار ليست مواصفات حقيقية. فهذه هي الضوابط التي تفصل معيار القبول الحقيقي عن مجرد رأي.
| امتحان | ما الذي يصطاده | ملاحظات عملية |
|---|---|---|
| اختبار الشريط المتقاطع (ASTM D3359) | معالجة غير مكتملة، سطح ملوث | سريع، مدمر، تشغيل لكل دفعة على أقسام مسطحة |
| اختبار الاحتكاك | فيلم ضعيف وغير معالج بشكل كافٍ | حدد الدورات والحمل، وإلا فلن تكون النتائج قابلة للمقارنة. |
| مذيب للفرك (IPA) | سطح حبر غير معالج بشكل كافٍ | يشير تليين الحبر إلى عدم اكتمال الترابط المتقاطع |
| اختبار دورة التمدد | صلابة الفيلم مقابل استطالة الركيزة | ضروري لأساور المعصم، والصدريات، وشبكات لوحة المفاتيح |
| دورة الغسيل / التعقيم بالبخار | فشل الخدمة على المدى الطويل | حدد عدد الدورات ودرجة الحرارة مسبقًا |
قم بإجراء الاختبار بعد اكتمال عملية المعالجة والتبريد، وليس بعد إخراج القطعة من الفرن مباشرةً. ستجتاز القطعة الساخنة الاختبارات التي ستفشل فيها بعد ساعتين.
ما هي تفاصيل العمل الفني والتصميم التي تؤثر على إنتاجية الطباعة؟
تتسبب الأعمال الفنية في زيادة النفايات على السيليكون أكثر مما يتوقعه معظم المشترين، لأن الركيزة تقوم بأشياء لا يقوم بها الورق والبلاستيك.
تُحدَّد دقة الخطوط الدقيقة بسلوك طبقة الحبر ومرونة السطح، وليس بدقة الطباعة. فالخطوط الرفيعة جدًا والنصوص الصغيرة المعكوسة إما أن تكتمل أو تتلاشى بعد بضعة آلاف من النسخ. على السيليكون الداكن أو الملون، تتطلب التغطية المعتمة عادةً طبقة أساسية بيضاء، مما يزيد من عدد مرات الطباعة، ومخاطر عدم دقة التسجيل، وسماكة طبقة الحبر - وهي نفس السماكة التي تتشقق عند الشد.
يُعدّ تطابق الألوان ثغرة متكررة أخرى. فاللون المعتمد من بانتون على شريحة بيضاء لا يُعاد إنتاجه بنفس الدقة على سطح ملون؛ إذ يؤثر لون القاعدة على النتيجة. لذا، يجب التطابق مع تركيبة الإنتاج الفعلية والصلابة الفعلية، وليس مع شريحة مرجعية. فالتغيرات الطفيفة في صلابة القطعة تُغيّر من سماكة طبقة الحبر بشكل كافٍ لتغيير اللون المُدرَك.
يُعدّ ملمس السطح عاملاً مهماً أيضاً. فالسطح غير اللامع أو المزخرف يمتص الحبر بشكل مختلف عن السطح اللامع، ويمكن أن يكون الملمس نفسه بديلاً عن الطباعة عندما تكون العلامة التجارية بحاجة إلى أن تكون دائمة - انظر معالجة أنماط سطح منتجات السيليكون و معالجة الأسطح ومتانة الملمس.
للاطلاع على قيود الزخرفة الخاصة بالتطبيق، انظر تقنيات طباعة ولصق لوحات المفاتيح المصنوعة من السيليكون و سجادات سيليكون بشعارات مطبوعة.
أين تقع الحدود
الطباعة على السيليكون قابلة للتحكم، لكن نقاط التحكم تقع قبل عملية الطباعة: نظام معالجة المركب، والمعالجة اللاحقة، وسياسة عامل الفصل، وفترة التنشيط للطباعة، وضبط المحفز، والتحقق من الفرن. إذا تم ضبط هذه النقاط، يصبح اختيار الطريقة قرارًا هندسيًا بسيطًا. أما إذا تُركت دون ضبط، فلن يُجدي أي نوع من الأحبار نفعًا.
ما لا يمكننا الإجابة عليه بشكل عام هو مسألة المتانة، لأن المتانة تُحدد بظروف الاستخدام، وليس بنوع الحبر. شعار سوار المعصم، وعلامة طبية معقمة بالبخار، ومريلة معقمة في غسالة الأطباق، كلها مواصفات مختلفة تبدو متطابقة على الرسم.
لتحديد سعر أو تصميم مسار الزخرفة، نحتاج إلى خمسة أشياء: المركب الأساسي ونظام المعالجة (LSR / HCR، البلاتين أو البيروكسيد)، صلابة الجزء ولون الركيزة، العمل الفني بتنسيق متجه مع تحديد أصغر عرض للخط، ظروف الخدمة التي يجب أن يتحملها الطباعة (دورات الغسيل، التعقيم، الاحتكاك، الأشعة فوق البنفسجية)، وأي لوائح اتصال ضمن النطاق (إدارة الغذاء والدواء 21 CFR 177.2600, (LFGB، USP Class VI). بدون تحديد شروط الخدمة، فإن أي وعد بالالتصاق هو مجرد تخمين.
مراجع
- الانحراف عن العلاقة الخطية بين قوة الالتصاق والطاقة الحرة السطحية على سطح منخفض الطاقة - النتائج في الأسطح والواجهات، إلسيفير، 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- الهدرجة السيليكونية المحفزة بالبلاتين في كيمياء البوليمرات - البوليمرات (مراجعة)، استضافتها PubMed Central / NIH، 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- المعالجة المسبقة لمطاط السيليكون السائل لإزالة السيلوكسانات المتطايرة - بحث في الكيمياء الصناعية والهندسية، الجمعية الكيميائية الأمريكية. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB)، النص القانوني الكامل - وزارة العدل الفيدرالية الألمانية، Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 اختبارات التفاعل البيولوجي، في الجسم الحي (أساس الفئة السادسة من دستور الأدوية الأمريكي) — دستور الأدوية الأمريكي. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- طريقة الاختبار القياسية لتوتر التبلل لأغشية البولي إيثيلين والبولي بروبيلين، D2578-23 - ASTM International، الإصدار النشط الحالي. https://store.astm.org/d2578-23.html
- طرق الاختبار القياسية لتقييم الالتصاق بواسطة اختبار الشريط، D3359-23 — ASTM International، الإصدار النشط الحالي. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 المواد المطاطية المخصصة للاستخدام المتكرر - قانون اللوائح الفيدرالية الإلكترونية الأمريكية، الباب 21 المعدل بتاريخ 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600