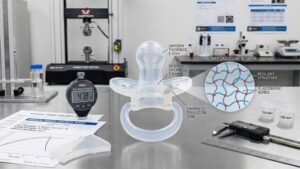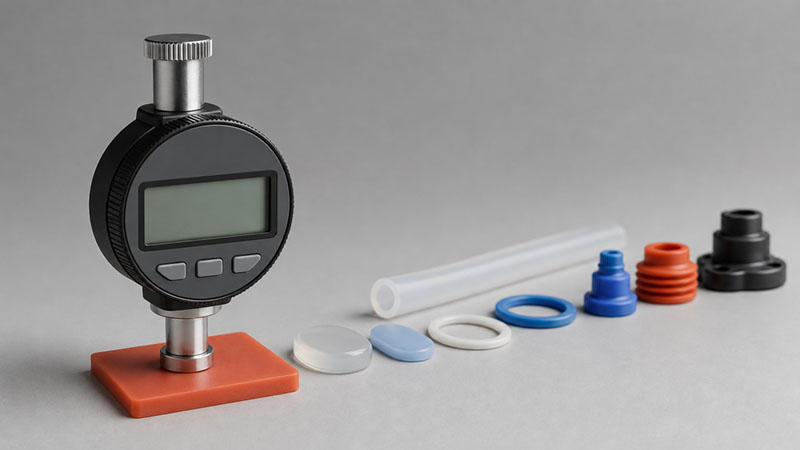
على طاولة العمل، تبدو صلابة السيليكون شور مجرد رقم واحد يُدرج في ورقة المواصفات. أما في الإنتاج، فهي من أولى العوامل التي تحدد أدوات التشكيل، وعملية فك القوالب، ونحو نصف كيفية أداء القطعة بعد شحنها.
تصلنا معظم الرسومات مكتوب عليها "سيليكون ناعم" أو "شور 50". لا يُعد أيٌّ منهما مواصفةً دقيقة. "ناعم" هو شعور. أما "50" بدون مقياس (A؟ 00؟ D؟) وبدون أي هامش سماحية، فهو مجرد تخمين نضطر لتفسيره نيابةً عنك. اختر مقياس الصلابة بناءً على كيفية إحكام إغلاق القطعة، أو مرونتها، أو مقاومتها للتآكل - وليس بناءً على ملمسها في يدك - وتأكد دائمًا من المقياس (عادةً ما يكون Shore A) بالإضافة إلى هامش التفاوت (عادةً ±5 Shore A لكل اختبار الصلابة وفقًا لمعيار ASTM D2240). إذا حددت المواصفات بشكل خاطئ، فلن تخسر عينة، بل ستخسر القالب، لأن المركب المصمم لمعدل انكماش معين نادراً ما ينتقل بسلاسة إلى معدل انكماش آخر أكثر ليونة أو صلابة.
ملخص تنفيذي
- الصلابة هي مسألة توازن، وليست معياراً للجودة. إن بذل جهد أكبر يكسبك بنية أقوى ومقاومة للتآكل، ولكنه يكلفك المزيد. قوة التمزق, ، والاستطالة، والإغلاق على الأسطح غير المستوية.
- معظم الأجزاء المصنوعة من السيليكون تتراوح صلابتها بين 20 و 70 على مقياس شور A. أسفل ذلك أنت على مقياس شور 00 (الجل، التبطين)؛ شور D نادر بالنسبة للسيليكون المطاطي وعادة ما يشير إلى اختيار المادة الخاطئة.
- الخطأ المكلف هو تغيير مقياس الصلابة بعد عملية التصنيع. تتقلص المركبات المختلفة بشكل مختلف، لذا فإن التغيير المتأخر في الصلابة غالباً ما يعني إعادة قطع الفولاذ، وليس استبدال المادة.
مقاييس صلابة شور السيليكونية: 00، A، وD
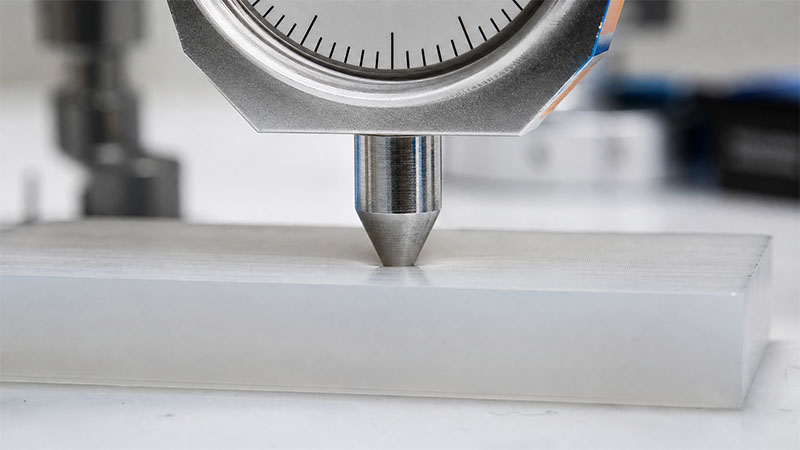
لا معنى لقراءة مقياس الصلابة بدون مقياسه. ثلاثة مقاييس مهمة للسيليكون، وهي تتداخل عمدًا.
يُعدّ نطاق شور A هو نطاق العمل لجميع أنواع مطاط السيليكون المصبوب تقريبًا. مقياس الصلابة (لكل ASTM D2240، أو ISO 7619 / ISO 48 يضغط جهاز قياس صلابة المواد الصلبة (IRHD) باستخدام أداة قياس قياسية على عينة مسطحة بسمك 6 مم، ويُبلغ عن المقاومة من 0 إلى 100. تشمل صلابة شور 00 جميع المواد اللينة جدًا بالنسبة لمقياس A، مثل المواد الهلامية والرغوية والوسائد الناعمة التي تُلامس أطراف الأصابع. أما صلابة شور D فتُصبح ذات صلة فقط عند تجاوز الحد الأعلى لمقياس A، أي في نطاق المواد البلاستيكية الصلبة؛ فإذا كانت قطعة السيليكون الخاصة بك تتطلب صلابة شور D، فغالبًا ما تكون قد اخترت البوليمر الخاطئ.
| حجم | النطاق النموذجي | ما يشمله | مكانه الصحيح |
|---|---|---|---|
| الشاطئ 00 | من 00:20 إلى 00:50 | مواد هلامية، رغوة، حشوة ناعمة للغاية | وسادات اهتزازية، ملابس ناعمة قابلة للارتداء، وسائد جل |
| الشاطئ أ | من 10 أمبير إلى 80 أمبير | نطاق العمل لجميع أنواع مطاط السيليكون المصبوب تقريبًا | الأختام، والحشيات، والأنابيب، ولوحات المفاتيح، ومنتجات الأطفال والمطبخ |
| الشاطئ د | أعلى من 90 شور أ | المطاط الصلب والبلاستيك المتين | نادرًا ما يكون ذلك صحيحًا بالنسبة للسيليكون - عادةً ما يكون خطأ في المادة |
هناك جانب آخر تتجاهله معظم المواصفات: كيفية أخذ القراءة. ينزلق مقياس الصلابة إلى الأسفل في الثواني الأولى مع استرخاء المادة، لذا قد يختلف قياس فوري عن قياس متأخر بـ 15 ثانية لنفس القطعة بعدة نقاط. حدد القياس المطلوب، واحرص على ألا يقل سمك العينات عن 6 مم (القطع الرقيقة تعطي قراءة خاطئة للصلابة بسبب ضغط السندان)، ولا تقم أبدًا بتكديس الصفائح الرقيقة لتزييف السماكة - فالفجوات الهوائية تُشوه النتيجة.
ما الذي يتغير عند زيادة الصلابة؟
لا تتغير الصلابة من تلقاء نفسها. فإذا تم رفعها، تتغير معها خصائص أخرى، غالباً ضد رغبتك. هذا هو الجانب الذي يستهين به المشترون: فهم يتعاملون مع مقياس الصلابة كخيار حر بدلاً من كونه نقطة انطلاق لسلسلة من التنازلات.
| ملكية | الاتجاه مع ازدياد الصلابة | نتيجة الإنتاج |
|---|---|---|
| استطالة عند نقطة الكسر | انخفاضات (غالباً 600%+ عند 30 أمبير إلى أقل من 300% عند 70 أمبير) | تمدد أقل للأجزاء ذات التركيب السريع، أو السحب العميق، أو المنفاخ |
| قوة التمزق | عموماً، يقع خارج النطاق المتوسط | تتعرض الجدران الرقيقة والزوايا الحادة للتمزق أثناء عملية فك القالب. |
| إحكام الغلق على الأسطح الخشنة أو غير المستوية | أسوأ | يحتاج إلى قوة تثبيت أعلى أو سطح تزاوج أكثر استواءً |
| مقاومة التآكل والصلابة | أحسن | يحافظ على شكله تحت الضغط والتآكل |
| تشكيل الأجزاء الرقيقة أو اللينة | يصبح الأمر أسهل عندما يكون أصعب | الأجزاء اللينة جدًا (أقل من 20 أمبير) تلتصق وتتشوه عند إخراجها. |
التفسير العملي: لا يوجد طرف "أفضل" في المقياس. 70 أمبير حشية يتحمل الضغط الناتج عن شد البراغي، لكنه لا يتكيف مع الشفة الملتوية. غشاء 30A يُحكم إغلاق الأسطح الخشنة بضغط خفيف، ولكنه يتمزق عند تصميم زاوية داخلية حادة. أنت تختار نمط الفشل الذي يمكنك تحمله.
صلابة السيليكون الموصى بها حسب التطبيق
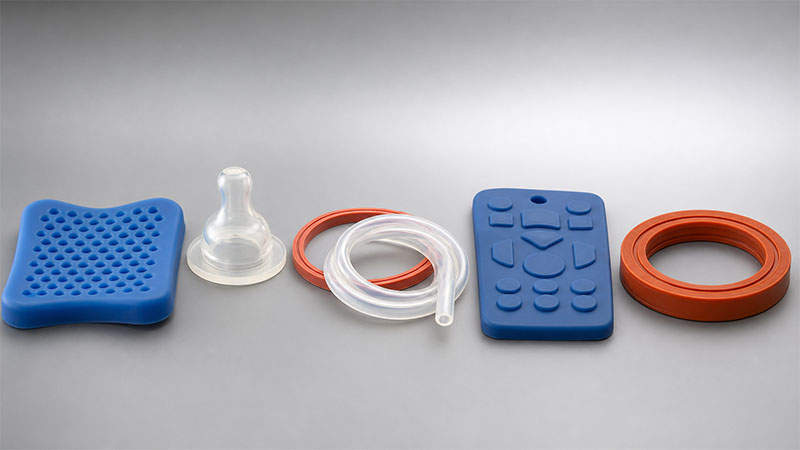
استخدم هذه النقاط كنقاط بداية، ثم عدّلها وفقًا لفجوة الإحكام ودرجة الحرارة والعمر الافتراضي. إنها تعكس ما نستخدمه فعليًا، وليس نطاقًا نظريًا.
| طلب | الشاطئ المقترح أ | لماذا |
|---|---|---|
| وسادات مضادة للاهتزاز، وتوسيد ناعم | الشاطئ 00 إلى 10A | امتصاص الطاقة أهم من البنية |
| حلمات الرضاعة، عضاضات الأسنان، أغشية ملامسة الجلد | من 20 أمبير إلى 30 أمبير | ملمس ناعم في الفم ومرونة آمنة؛ يُنصح باستخدامه مع معالجة البلاتين و FDA 21 CFR 177.2600 أو LFGB |
| حشوات عامة، أدوات مطبخ، مقابض ناعمة الملمس،, أنابيب | من 40 أمبير إلى 50 أمبير | مرونة واستجابة متوازنة؛ الوضع الافتراضي لمعظم الأجزاء |
| لوحات المفاتيح, ، مقابض، أختام هيكلية | من 60 أمبير إلى 70 أمبير | استجابة لمسية سريعة وثبات في الشكل تحت الضغط |
| موانع تسرب ثابتة عالية الضغط، أسطح مقاومة للتآكل | من 70 أمبير إلى 80 أمبير | يقاوم الانضغاط والتآكل |
عندما يقع جزء ما بين صفين - كأنبوب يجب أن يبقى خالياً من الانثناءات وفي الوقت نفسه ناعماً - لا تعتمد على المتوسط. حدد الشرط الأساسي الذي لا يقبل المساومة، ثم حدد المواصفات بناءً عليه، وبعد ذلك تحقق من الشرط الثانوي على عينات. إن حساب متوسط شرطين ينتج عنه مقياس صلابة لا يخدم أياً منهما.
أخطاء شائعة في اختيار درجة الصلابة
نادراً ما ينتج اختيار مقياس الصلابة الخاطئ عن حسابات خاطئة، بل عن بعض الثغرات المتوقعة في التقدير.
اعتبار مقياس الصلابة مقياساً للراحة. إن نعومة الملمس وملاءمة الوظيفة أمران مختلفان. فالمقبض الناعم الذي يحتاج إلى مقاومة الانزلاق يتطلب صلابة أكبر مما يبدو عليه.
تحديد رقم بدون هامش خطأ. تُظهر قراءات معيار ASTM D2240 تباينًا حقيقيًا. وبدون تحديد سماحية معينة، يُفترض أن تكون قيمة ±5 شور A هي القيمة العملية؛ فإذا فشلت الوظيفة عند ±5، فإن المشكلة تكمن في هامش التصميم، وليس في المصنع.
بافتراض أن الصلابة وحدها تحدد عملية الإحكام. يتم تحديد الختم بواسطة مجموعة الضغط (ASTM D395), وتعتمد جودة الحشوة وتشطيب السطح على درجة الصلابة نفسها. حتى مع اختيار درجة الصلابة المناسبة في أخدود مصمم بشكل سيئ، لا يزال التسريب قائماً.
الوصول إلى درجة شور دي بمعنى "متين".“ تعني المتانة عادةً مقاومة التآكل أو التشوه الدائم الناتج عن الضغط، وكلاهما قابل للضبط ضمن نطاق صلابة شور A. أما الانتقال إلى صلابة شور D فيعني عادةً أن القطعة يجب ألا تكون مصنوعة من السيليكون على الإطلاق.
كيف تؤثر الصلابة على الأدوات والإنتاج
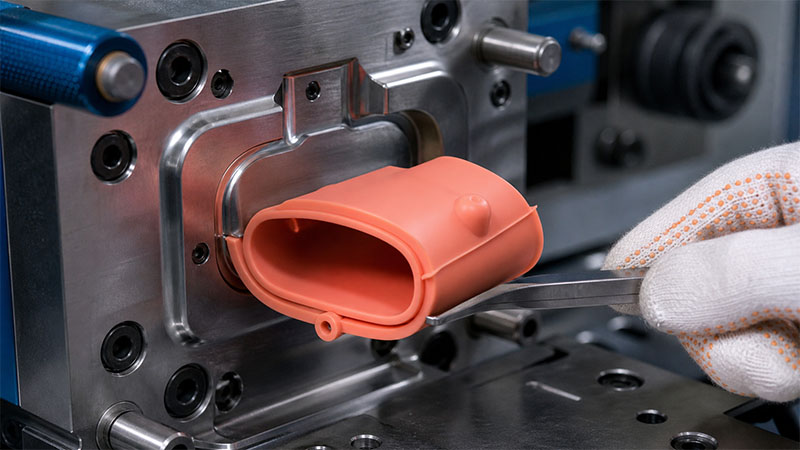
تُحدد صلابة الفولاذ (مقياس الصلابة) بناءً على تركيبة المادة المركبة - البوليمر الأساسي، ونسبة الحشو، ونظام المعالجة - قبل قطع أي قطعة فولاذية. زيادة نسبة السيليكا أو أي حشو آخر تزيد الصلابة، ويمكنها أيضاً أن تزيد مقاومة التمزق إلى حد معين؛ أما زيادة نسبة الحشو بشكل مفرط فتؤدي إلى انهيار التمزق والاستطالة. لهذا السبب، فإن طلب زيادة الصلابة ليس بالأمر السهل.
هناك عاملان أساسيان يؤثران على التكلفة في عملية الإنتاج. أولًا، الانكماش: لا ينكمش مركب 60A ومركب 40A بنفس المعدل، لذا فإن قالبًا مصممًا لأحدهما لن يحافظ على دقة التفاوتات في الآخر إلا بالصدفة. تغيير الصلابة بعد تصنيع الأدوات غالبًا ما يستدعي إعادة قطع التجاويف. ثانيًا، المعالجة اللاحقة: قد ترتفع الصلابة قليلًا بعد المعالجة. المعالجة اللاحقة عند درجة حرارة 200 درجة مئوية هذا يطرد المواد المتطايرة، لذا يجب أن يكون الرقم الذي تتحقق منه هو الرقم بعد المعالجة، وليس الرقم الأخضر.
ما أحتاجه لتأكيد مقياس الصلابة الخاص بك
لا تكون دقة تحديد الصلابة إلا بقدر دقة المدخلات المستخدمة. لتحديد قيمة معينة، أحتاج إلى: الوظيفة، وبالنسبة للأختام، فجوة الضغط أو نسبة الضغط المستهدفة؛ نطاق درجة حرارة التشغيل؛ أي هدف تنظيمي (إدارة الغذاء والدواء 21 CFR 177.2600, ، LFGB، أو جامعة ساو باولو، الصف السادس / ايزو 10993)؛ ودرجة صلابة مقبولة؛ وجودة سطح الجزء المتصل؛ والعمر الافتراضي المتوقع. أعطني هذه المعلومات وسألتزم بقياس الصلابة ودرجة التفاوت المسموح بها. أما إذا أرسلت رقمًا واحدًا فقط دون أي منها، فلن يزول الخطر، بل سينتقل إلى تكاليف إعادة تجهيز المصنع في حال فشل الدفعة الأولى.