Silikon kalıp tasarımı, 3 boyutlu bir modeli çeliğe dönüştürmekten ibaret değildir. Eğim açıları, duvar kalınlığı, havalandırma, ayırma çizgileri, malzeme davranışı ve proses koşulları birbirleriyle etkileşim halindedir. Bir alandaki küçük bir hata, hava sıkışmasına, çapaklanmaya, yırtılmaya, boyut kaymasına, uzun çevrim sürelerine veya erken takım aşınmasına neden olabilir.
Güvenilir bir silikon kalıp, net ürün gereksinimleriyle başlar ve dengeli geometri, kontrollü havalandırma, büzülme telafisi ve fiziksel doğrulama yoluyla iyileştirilir.
Bu kılavuz, sıvı silikon kauçuk (LSR) ve diğer kalıplanmış silikon parçalar için en önemli tasarım prensiplerini açıklamaktadır. Aşağıdaki değerler pratik başlangıç noktalarıdır, evrensel özellikler değildir. Nihai boyutlar her zaman silikon tedarikçisinin verileri, kalıplama işlemi, parça geometrisi ve deneme sonuçlarıyla doğrulanmalıdır.
1. Silikon Kalıp Tasarımına Başlamadan Önce Uygulama Alanını Belirleyin
Her iyi kalıp tasarımı, ürünün gerçek kullanım amacından başlar. Bebek besleme ürünü, tıbbi bileşen, endüstriyel conta ve kalıplanmış elektronik parça silikon kullanabilir, ancak tasarım öncelikleri aynı değildir.
Üretime başlamadan önce şunları doğrulayın:
- Başvuru: Gıda teması, bebek bakımı, tıbbi, tüketici, otomotiv veya endüstriyel kullanım.
- Malzeme: LSR veya yüksek tutarlılıklı kauçuk, Sertlik, kürleme sistemi, renk ve gerekli fiziksel özellikler.
- Çalışma ortamı: Sıcaklık, kimyasallar, UV ışınlarına maruz kalma, tekrarlanan bükülme ve sterilizasyon koşulları.
- Uyumluluk: uygulanabilir gıda teması veya tıbbi sınıf silikon gereksinimleri, içermek FDA, LFGB, biyolojik uyumluluk, veya müşteriye özel gereksinimler.
- Kalite kriterleri: Kritik boyutlar, sızdırmazlık yüzeyleri, görsel alanlar, kabul edilebilir çapak ve yüzey dokusu.
- Üretim planı: Prototip, küçük parti veya yüksek hacimli otomatik üretim.
| Tasarım Girişi | Neden Önemlidir | Kalıp Tasarımına Etkisi |
|---|---|---|
| Silikon sertliği | Esnekliği, akışı ve salınımı etkiler. | Hava akımını, havalandırmayı, kapak tasarımını ve tahliyeyi etkiler. |
| Kritik boyutlar | İşlevsel uygunluğu belirler. | Küçülme payı ve istikrarlı proses kontrolü gerektirir. |
| Yüzey gereksinimleri | Görünümü ve hijyeni kontrol eder. | Cilalama, doku, ayırma çizgisi yerleşimi ve kalıptan çıkarma işlemlerini etkiler. |
| Üretim hacmi | Parça başına maliyeti ve otomasyon ihtiyaçlarını yönlendirir. | Kalıp boşluğu sayısını, yolluk sistemini ve takım dayanıklılığını etkiler. |
Bu girdiler olmadan, bir kalıp görünüşte kabul edilebilir ancak montajda, uyumlulukta veya uzun süreli kullanımda başarısız olan parçalar üretebilir.
2. Eğim Açıları: Güvenilir Kalıptan Çıkarma İçin Tasarım
Kalıp eğim açısı, dikey kalıp yüzeylerine uygulanan hafif bir eğimdir. Bu eğim, kürlenmiş silikon parçanın kalıp boşluğundan veya çekirdeğinden çıkarılması sırasında sürtünmeyi azaltır.
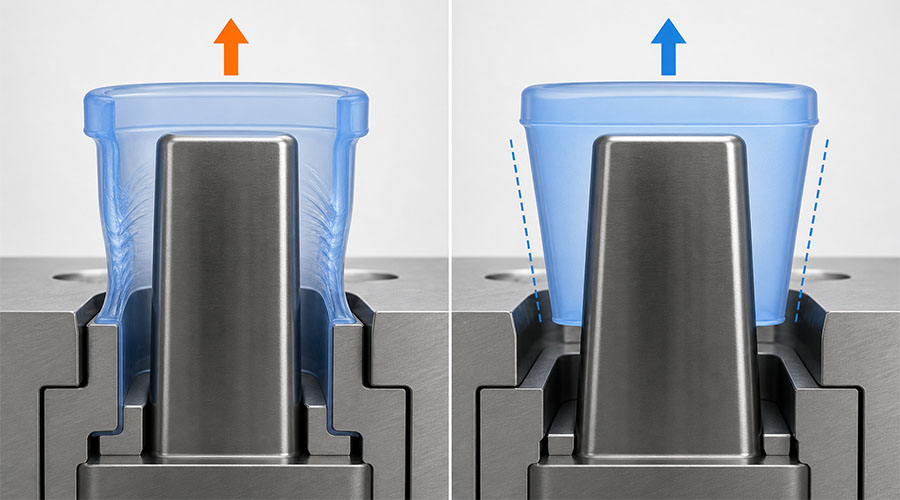
Silikon esnek olsa da, bu esneklik çekme ihtiyacını ortadan kaldırmaz. Bir parçanın tekrar tekrar bir çekirdek üzerinde sürüklenmesi, gerilmesine, yırtılmasına, deforme olmasına veya otomatik bir döngünün yavaşlamasına neden olabilir.
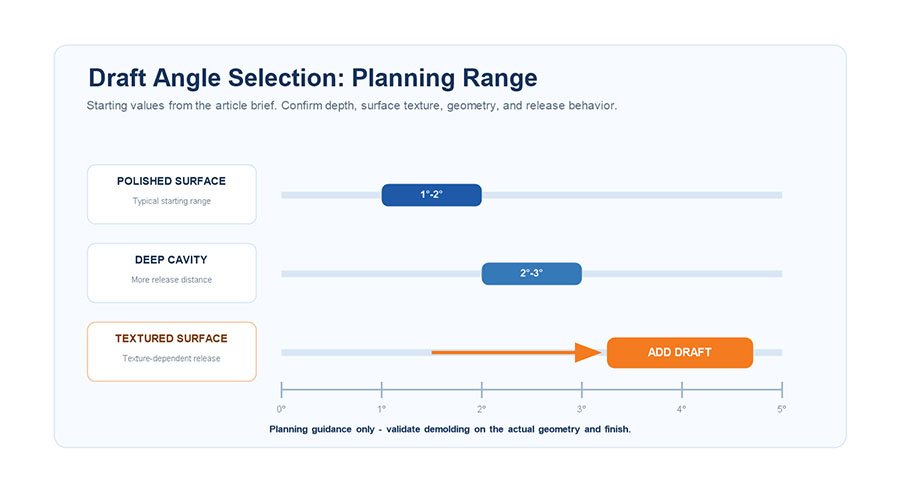
Önerilen Başlangıç Noktaları
| Geometri veya Yüzey | Tipik Başlangıç Taslağı | Tasarım Notu |
|---|---|---|
| Basit cilalı yüzey | 1°–2° | Sığ ve karmaşık olmayan geometriler için yeterli olabilir. |
| Derin boşluk | 2°–5° | Daha fazla hava akımı, uzun bir bırakma mesafesinde sürtünmeyi azaltır. |
| Dokulu yüzey | Ek taslak gereklidir. | Doku derinliği ve yönü, salınım direncini etkiler. |
| Narin veya ince yapı | Deney yoluyla doğrulayın. | Geometri, serbest bırakılmadan önce deforme olabilir. |
Bu aralıklar, parça derinliği, sertliği, yüzey kalitesi, girintileri ve seçilen kalıptan çıkarma yöntemine göre ayarlanmalıdır.
Pratik Taslak Açı Kuralları
- Kalıp açıklığının yönüne doğru hava üfleyin.
- Derin çekirdekli ve dokulu duvarlarda hava akımını artırın.
- Mekanik kilitlenmeye yol açan ani geometri değişikliklerinden kaçının.
- Açıldıktan sonra parçanın kalıbın istenen yarısında kalıp kalmayacağını kontrol edin.
- Geometrinin doğal olarak serbest bırakılamadığı durumlarda hava tahliyesi, sıyırma sistemleri veya katlanabilir çekirdekler kullanın.
Sık yapılan bir hata, dış duvara aşırı eğim verirken, nervürleri, delikleri, logoları veya iç çekirdekleri neredeyse dikey bırakmaktır. Her temas yüzeyi, kalıp ayırma yolunun bir parçası olarak incelenmelidir.
3. Duvar Kalınlığı: Akışkanlık, Kürlenme ve Mukavemet Arasındaki Denge
Duvar kalınlığı, dolumu, kürlenmeyi, boyutsal kararlılığı, ürünün dokusunu ve işlem süresini etkiler. İnce kesitlerin doldurulması zor olabilirken, gereksiz yere kalın kesitler malzeme kullanımını ve kürlenme süresini artırabilir.
Birçok kalıplanmış silikon ürün için, Yaklaşık 2-5 mm, faydalı bir başlangıç referansı olabilir., Ancak bu evrensel bir kural değildir. Contalar, membranlar, tuş takımları, kalın koruyucu parçalar ve kalıplanmış bileşenler çok farklı boyutlar gerektirebilir.

Duvar Kalınlığının Eşitliği Neden Önemlidir?
Dengeli duvar kalınlığı şu sonuçlara ulaşılmasına yardımcı olur:
- Daha öngörülebilir dolgu işlemi.
- Daha homojen kürleme ve termal davranış.
- Yerel büzülme ve deformasyon riski daha düşük.
- Tutarlı sertlik ve ürün dokusu.
- Daha kısa ve daha istikrarlı kalıplama döngüleri.
Duvar Kalınlığı Tasarım Kılavuzları
- Nominal duvar kalınlığını, işlevin izin verdiği ölçüde tutarlı tutun.
- Kalın ve ince bölgeler arasında kademeli geçişler kullanın.
- Parçanın geri kalanından farklı şekilde sertleşen, izole edilmiş kalın bölümlerden kaçının.
- Gerektiğinde rijitliği artırmak için tüm duvarı yükseltmek yerine, ek nervürler veya geometrik şekiller ekleyin.
- Dar geçit uçlarını, dar akış yollarını, keskin köşeleri ve kapıdan en uzak alanları gözden geçirin.
- Kalıp üstü uygulama için, istikrarlı akış ve kaplama sağlamak amacıyla yeterli silikon kalınlığını koruyun; 1,0 mm veya daha fazla Genellikle bir başlangıç noktası olarak kullanılır, ancak gerekli değer malzeme ve geometriye bağlıdır.
Düzensiz bir duvar kaçınılmaz olduğunda, kapı yerleşimi, havalandırma, boşluk dengesi ve kürleme koşulları beklenen akış davranışına göre tasarlanmalıdır.
4. Havalandırma: Parlama Oluşturmadan Havayı Tahliye Etme
Silikon içeri girerken, boşluğun içindeki havanın dışarı çıkması gerekir. Eğer çıkamazsa, kabarcıklar, kısa kalıplar, yanık izleri, zayıf örgü alanları veya eksik detaylar oluşabilir. Havalandırma delikleri çok derin olursa, silikon delikten içeri girerek çapak oluşturabilir.
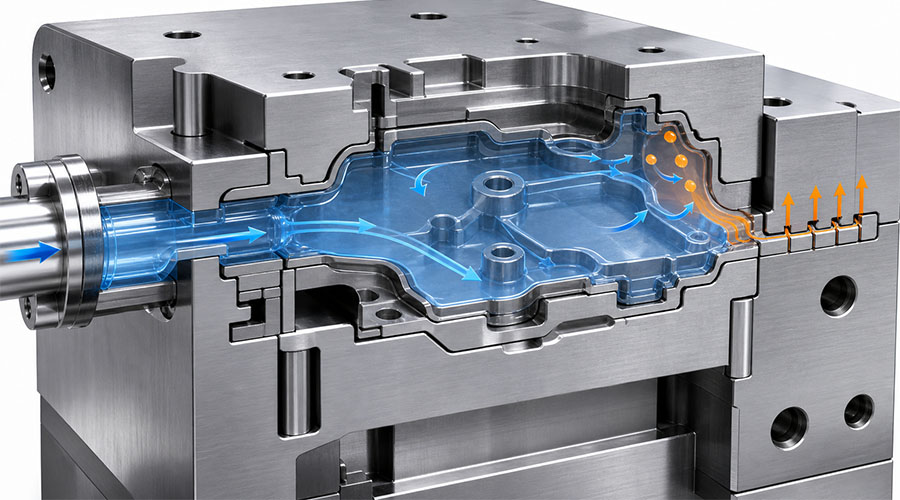
Amaç mümkün olduğunca çok havalandırma deliği eklemek değil. Amaç, havanın gerçekten hapsolduğu yerlere kontrollü havalandırma delikleri yerleştirmektir.
Havalandırma Menfezleri Nereye Yerleştirilmelidir?
Önceliklendirin:
- En son dolacak yerlerin tahmini.
- Yüksek noktalar ve kapalı hava cepleri.
- Kaburgaların uçları ve dar akış yolları.
- Kapının karşısındaki veya kapıya en uzak alanlar.
- Akış cephesinin duraklayabileceği ince bölümler.
- Kalıplama arayüzlerinde, bir parçanın etrafında hava hapsolabilir.
Akış simülasyonu bu konumları tahmin etmeye yardımcı olabilir, ancak gerçek dolum davranışı sıcaklığa, basınca, malzeme durumuna ve makine ayarlarına bağlı olduğundan, kısa mesafeli testler yine de değerlidir.
Tipik Havalandırma Referansı
| Parametre | Tipik Başlangıç Aralığı | Riski Kontrol Etme |
|---|---|---|
| Havalandırma derinliği | Yaklaşık 0,005–0,02 mm | Çok sığ olursa hava hapsolur; çok derin olursa da kıvılcım oluşabilir. |
| Havalandırma genişliği | Yaklaşık 3–6 mm | Sızdırmazlık alanını zayıflatmadan hava akışı sağlanmalıdır. |
| Havalandırma konumu | Son dolan ve hava hapsolmuş bölgeler | Yanlış yerleştirme, havalandırma boyutları doğru olsa bile kusurlara yol açar. |
Havalandırma deliklerinin gerçek boyutları viskoziteye, basınca, kalıp yapısına, yüzey gereksinimlerine ve kabul edilebilir çapak sınırına bağlıdır. Hassas parçalar daha sığ havalandırma delikleri, vakum desteği veya özel taşma özellikleri gerektirebilir.
Vakum desteğinin faydalı olduğu durumlar
Vakum sistemleri aşağıdaki alanlarda sonuçları iyileştirebilir:
- Karmaşık çok boşluklu kalıplar.
- Optik veya yüksek kozmetik özelliklere sahip bileşenler.
- Yüzey kalitesi konusunda katı standartlara sahip tıbbi ve bebek ürünleri.
- Uzun, ince akış yolları.
- İç kısımları veya kapalı arayüz bölgeleri bulunan parçalar.
Vakum, iyi bir kapı ve havalandırma tasarımının yerini tutmaz, ancak pasif havalandırmanın yeterli olmadığı durumlarda kalan hava miktarını azaltabilir.
5. Ayrım Çizgileri ve Flaş Kontrolü
Kalıp bölümlerinin birleştiği yere ayırma çizgisi denir. Bu çizginin konumu, görünümü, sızdırmazlık performansını, kesme maliyetini, boyut kontrolünü ve kalıptan çıkarma kolaylığını etkiler.
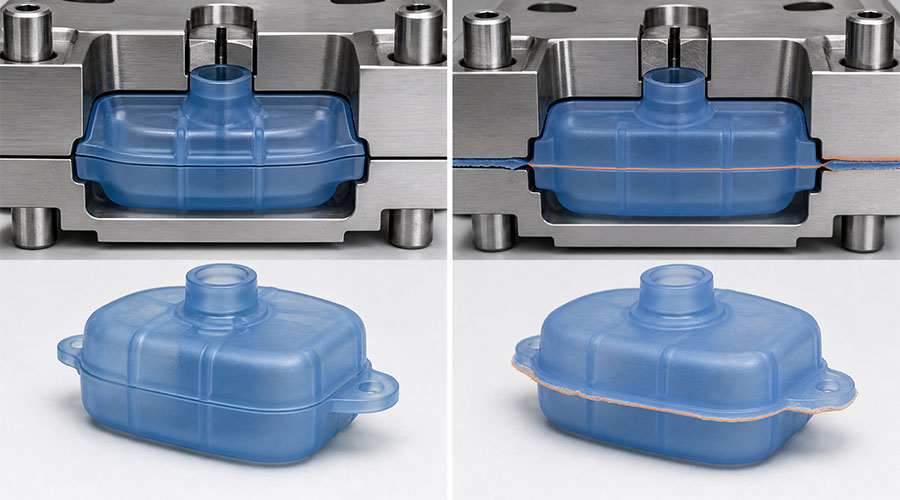
İyi bir ayrılık çizgisi stratejisi şunları içermelidir:
- Mümkün olduğunca doğal kenarları veya geometrik geçişleri takip edin.
- Kaplama yüzeylerinden ve kozmetik açıdan kritik bölgelerden uzak durun.
- Kalıpların istikrarlı bir şekilde hizalanmasını destekleyin.
- Oyuğun ve çekirdeğin işlenmesine, parlatılmasına ve bakımının yapılmasına izin verin.
- Şimşek kontrolünü zorlaştıran yüksek basınç bölgelerinden kaçının.
Sık Karşılaşılan Flash Sorunları
| Belirti | Olası Neden | Düzeltici Yön |
|---|---|---|
| Bir tarafta flaş | Kalıp hizalama hatası veya düzensiz sıkıştırma | Kılavuzları, hizalamayı ve sıkıştırma dengesini kontrol edin. |
| Havalandırma deliklerinde ince flaş | Aşırı havalandırma derinliği veya basıncı | Havalandırma boyutlarını ve işlem ayarlarını optimize edin. |
| Görünür bir kenar etrafında flaş | Kötü ayrım çizgisi konumu | Hattı yeniden konumlandırın veya yerel geometriyi yeniden tasarlayın. |
| Zamanla kötüleşen ani alevlenme | Aşınma, hasar veya kirlenme | Sızdırmazlık yüzeylerinin onarımı ve bakımı |
Çapak sadece bir işlem sorunu değildir. Kalıp geometrisinden, hizalamadan, havalandırma deliği tasarımından, takım aşınmasından, kirlenmeden veya yetersiz sıkıştırma desteğinden kaynaklanabilir.
6. Kapılar, Koşucular ve Dolum Dengesi
Silikonun her bir boşluğa nasıl ulaşacağını dağıtım sistemi belirler. Tasarımı basıncı, malzeme kullanımını, işlem süresini, dolum dengesini ve otomasyonu etkiler.
İçin LSR üretimi, kontrollü soğuk yolluk ve vanalı sistemler Genellikle tercih edilen yöntemlerden biri, kürleme işlemi sırasında kalıbın ısıtılması esnasında kürlenmemiş malzemenin kontrollü bir sıcaklık aralığında tutulabilmesidir. Doğru sistem, kalıp bütçesine, üretim hacmine, kalıp sayısına, parça ağırlığına ve kalite gereksinimlerine bağlıdır.
Sorulacak Sorular
- Tüm çürükler aynı hızda dolabilir mi?
- Kapı, görünür izlerden ve kritik sızdırmazlık alanlarından kaçınacak şekilde mi konumlandırılmış?
- Hava akış yönü havayı hapsedecek mi yoksa bir havalandırma deliğine doğru mu yönlendirecek?
- Kapı, aşırı kesme kuvveti veya basınç olmadan yeterli akış sağlıyor mu?
- Koşucu ve kapı uzun süreli arıza sürelerine gerek kalmadan bakıma alınabilir mi?
- Beklenen üretim hacmi, daha otomatik bir sistemi haklı çıkarıyor mu?
Düşük hacimli veya geliştirme çalışmaları için, maksimum çevrim verimliliğinden ziyade basitlik ve modifikasyon kolaylığı daha önemli olabilir. Yüksek hacimli üretimde ise kalıp dengesi, valf kontrolü, otomasyon, tekrarlanabilirlik ve takım bakımı daha önemli hale gelir.
7. Kalıp Üstü Toleransları ve Parça Konumlandırması
İçinde silikon kalıplama, Silikonun etrafında akarken, ek parçanın sabit kalması gerekir. Küçük bir kayma bile düzensiz kaplamaya, açıkta kalan yüzeye, boyutsal bozulmaya veya zayıf yapışmaya neden olabilir.
Kritik Aşırı Kalıplama Faktörleri
| Faktör | Tasarım Amacı | Kontrol altına alınmazsa risk oluşturur. |
|---|---|---|
| Konumu ekleyin | Tekrarlanabilir mekanik konumlandırma | Düzensiz silikon kalınlığı veya açıkta kalan parça |
| Arayüz geometrisi | Gerektiğinde mekanik kilit | Soyulma veya ayrılma |
| Yüzey durumu | Temiz ve uyumlu yapıştırma yüzeyi | İyileşmenin engellenmesi veya zayıf yapışma |
| Arayüz havalandırması | Açık hava tahliye yolu | Baloncuklar ve eksik kapsam |
Kimyasal yapışmanın tek başına yeterli olmadığı durumlarda, girintiler, delikler, çıkıntılar ve mekanik kilitler tutunmayı artırabilir. Ancak bunlar aynı zamanda doldurma ve kalıptan çıkarma işlemlerine de uygun şekilde tasarlanmalıdır.
8. Yüzey Dokusu ve Kalıptan Çıkarma Yöntemi
Yüzey işlemi, görünümü, sürtünmeyi, hijyeni ve yapışmazlık özelliğini etkiler. Ayna gibi parlatılmış bir yüzey, bazı gıda teması, bebek ürünleri, tıbbi veya optik uygulamalar için tercih edilebilirken, mat veya EDM dokusu kontrollü bir kozmetik görünüm sağlayabilir.
Kalıp dokusu, çekme kuvvetiyle birlikte değerlendirilmelidir. Daha derin bir doku, kalıptan çıkarma sırasında mekanik direnci artırır ve daha fazla çekme kuvveti veya farklı bir kalıp açma yönü gerektirebilir.
Kalıptan çıkarma seçenekleri şunlardır:
- Prototip veya düşük hacimli üretim için manuel sökme.
- Çekirdeğe yapışma eğiliminde olan esnek parçalar için hava tahliyesi.
- Tekrarlanabilir otomatik serbest bırakma için mekanik sıyırma sistemleri.
- Gerekli alt kesimler için katlanabilir veya çıkarılabilir göbekler.
- Robot destekli, yüksek hacimli, çok boşluklu kalıpların çıkarılması.
En iyi yöntem, parçayı yırtılma, kalıcı deformasyon, yüzey izi veya aşırı işlem süresi olmadan serbest bırakır.
9. Küçülme: Tahmin Et, Telafi Et ve Ölç
Silikon, kürleme ve kürleme sonrası işlemler sırasında boyut değiştirir. Nihai büzülme, silikon kalitesine, kürleme kimyasına, sıcaklığa, basınca, parça geometrisine, kürleme sonrası koşullara ve ölçüm zamanlamasına bağlıdır.
Geniş bir yaklaşık aralık 1%–4% Bazen erken planlama aşamasında kullanılırken, birçok genel LSR uygulaması bu civarda olabilir. 2.0%–3.5%. Bazı hassas kaliteler ve optimize edilmiş süreçler daha yakın olabilir. 1.5%–2.0%. Bu rakamlar hiçbir zaman tedarikçi verilerinin ve gerçek test sonuçlarının yerini almamalıdır.
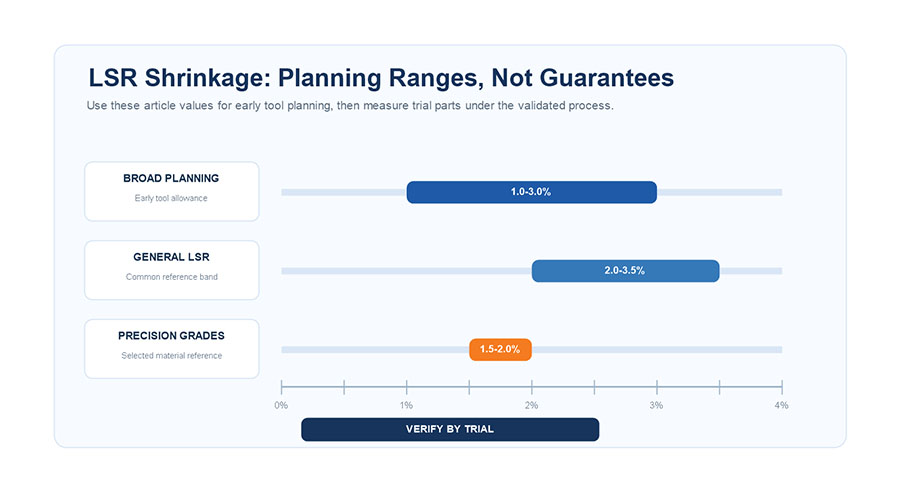
Tek bir küçülme yüzdesinin neden riskli olduğu
Büzülme her yönde mükemmel derecede homojen olmayabilir. Şunlar büzülmeyi etkileyebilir:
- Akış yönü ve kapı konumu.
- Kalın ve ince bölgeler.
- Yerel küf sıcaklığı.
- Kürleme ve kürleme sonrası koşullar.
- Hareketi kısıtlayan ek parçalar.
- Parça sökme sıcaklığı ve ölçüm süresi.

Daha İyi Bir Ücretlendirme Süreci
- Malzeme tedarikçisinin fire verileriyle başlayın.
- CAD ve takım tasarımına başlangıç payı uygulayın.
- Karmaşık veya yüksek riskli parçalar için akış ve kürleme simülasyonu kullanın.
- Kontrollü proses koşulları altında deneme parçaları üretin.
- Belirtilen şartlandırma süresinin ardından kritik boyutları ölçün.
- Gerçek sonuçları nominal CAD boyutlarıyla karşılaştırın.
- Seri üretime geçmeden önce çelik boyutlarını veya işlem koşullarını ayarlayın.
Mümkün olduğunca, çelik ayarlaması için güvenli alanlar bırakın. Bir oyuk çok büyük kesildikten sonra çeliği çıkarmak, eski haline getirmekten genellikle daha kolaydır.
10. Seri Üretimden Önce Prototip Oluşturun ve Doğrulayın

CAD incelemesi ve simülasyonu riskleri belirleyebilir, ancak gerçek kalıplama koşullarını tam olarak yeniden üretemez. Prototip kalıplama ve deneme çekimleri Parçanın gerçekte nasıl dolduğunu, sertleştiğini, parladığını, ayrıldığını ve küçüldüğünü ortaya koyun.
Önerilen Doğrulama Sırası
- Kısa süreli çalışma: Dolum sırasını gözlemleyin ve en son dolacak bölgeleri belirleyin.
- Venting incelemesi: Kabarcık, yanık, sıkışmış hava ve eksik detaylar olup olmadığını kontrol edin.
- Flaş denetimi: Havalandırma deliklerini, ayırma hatlarını, sıkıştırmayı ve basıncı değerlendirin.
- Kalıptan çıkarma testi: Yırtılma, gerilme, deformasyon ve yüzey hasarı olup olmadığını kontrol edin.
- Boyutsal inceleme: Büzülmeyi ve kritik toleransları ölçün.
- Kalıplama testi: Ek parçanın konumunu, kaplama alanını, yapışmasını ve arayüzdeki hava kabarcıklarını doğrulayın.
- Pilot uygulama: Çevrim süresini, kalıp dengesini, tekrarlanabilirliği ve otomatik işlemeyi doğrulayın.
Modern 3D baskı, uyum kontrollerini, ana kalıpları ve erken tasarım incelemelerini destekleyebilir. Bununla birlikte, basılan bir prototip her zaman üretim kalıplarının termal davranışını, basıncını, yüzey kalitesini veya büzülmesini tam olarak yansıtmaz.
Takım Üretimi Öncesi DFM Kontrol Listesi
- [ ] Ürün uygulaması ve işletim ortamı onaylandı
- [ ] Seçilen silikon sınıfı, sertliği, rengi ve kürleme sistemi
- [ ] Uyumluluk ve test gereksinimleri belirlendi
- [ ] Kritik boyutlar ve kabul edilebilir toleranslar tanımlanmıştır.
- [ ] Nominal duvar kalınlığı ve geçişler gözden geçirildi
- [ ] Tüm bırakma yüzeylerinde taslak açıları kontrol edildi.
- [ ] Kapı pozisyonu ve doldurma sırası değerlendirildi
- [ ] Son doldurulacak alanlar ve havalandırma yerleri belirlendi
- [ ] Ayırma çizgisi, mümkün olduğunca kritik yüzeylerden uzak tutuldu.
- [ ] Uygun taslakla eşleşen yüzey bitişi ve dokusu
- [ ] Seçilen kalıptan çıkarma yöntemi
- [ ] Ek parçaların doğru konumlandırılması ve arayüz havalandırmasının incelenmesi
- [ ] Malzeme ve proses verilerine dayalı büzülme payı
- [ ] Deneme çekimi ve boyut doğrulama planı hazırlandı
- [ ] Beklenen üretim hacmi ve bakım planı onaylandı
Sıkça Sorulan Sorular
Silikon parçanın hangi çekme açısına sahip olması gerekir?
Basit, düzgün bir geometri için başlangıç noktası olarak yaklaşık 1°–2° kullanılabilir. Derin oyuklar, dokulu yüzeyler ve zorlu kalıptan çıkarma koşulları 2°–5° veya daha fazla açı gerektirebilir. Son açı, parça derinliği, sertliği, yüzey dokusu ve kalıptan çıkarma yöntemiyle karşılaştırılarak doğrulanmalıdır.
Silikon parçalar için önerilen duvar kalınlığı nedir?
Birçok genel ürünün kalınlığı 2-5 mm civarında başlar, ancak evrensel bir minimum veya maksimum değer yoktur. Membranlar, contalar, kalıplanmış katmanlar ve yapısal parçalar farklı değerler gerektirir. Genellikle tek bir sabit sayı seçmekten ziyade, homojenlik ve kademeli geçişler daha önemlidir.
Küf havalandırma delikleri nerede bulunmalıdır?
Tahmini olarak en son dolacak alanlara, yüksek noktalara, hava hapsolmuş ceplere, kanatçıkların uçlarına ve kapaktan uzak noktalara havalandırma delikleri yerleştirin. Akış simülasyonu ve kısa mesafeli testler, gerçek hava hapsolma konumlarını doğrulayabilir.
LSR ne kadar küçülüyor?
İlk tahminler genel olarak 1%–4% aralığında olabilir; birçok genel LSR malzemesi için bu değer 2.0%–3.5% civarındadır. Gerçek büzülme, malzemenin özelliklerine, kürleme sürecine, geometriye, kürleme sonrası koşullara ve deneme ölçümlerine bağlı olarak belirlenmelidir.
Simülasyon, kalıp denemelerinin yerini alabilir mi?
Hayır. Simülasyon, tasarımları karşılaştırmak ve akış veya büzülme risklerini tahmin etmek için değerlidir, ancak boyutları, çapaklanmayı, havalandırmayı, yüzey kalitesini ve kalıptan çıkarma davranışını doğrulamak için yine de fiziksel denemeler gereklidir.
Çözüm
Başarılı silikon kalıp tasarımı, tek bir özelliği izole bir şekilde optimize etmek yerine, tüm sistemi yönetmeye bağlıdır. Eğim açıları, yüzey dokusu ve ayırma yöntemiyle uyumlu olmalıdır. Duvar kalınlığı, dolumu ve düzgün kürleşmeyi desteklemelidir. Havalandırma delikleri, kabul edilemez çapak oluşturmadan havayı uzaklaştırmalıdır. Büzülme, gerçek proses koşulları altında tahmin edilmeli, telafi edilmeli ve ölçülmelidir.
Bu kararlar erken aşamada alındığında ve DFM incelemesi ve deneme kalıplama yoluyla doğrulandığında, üreticiler kalıp modifikasyonlarını, hurda miktarını, çevrim istikrarsızlığını ve kalite sorunlarını azaltabilirler.
Kalıplama işlemine geçmeden önce silikon ürününüzü doğrulamaya hazır mısınız?
3D dosyalarınızı, malzeme gereksinimlerinizi, beklenen üretim hacminizi ve kritik boyutlarınızı şu adrese gönderin: Ry Silikon bir için özel silikon kalıp DFM incelemesi.