Test tezgahında, silikon Shore sertliği, teknik özellik sayfasına yazdığınız tek bir sayı gibi görünür. Üretimde ise, kalıplama, kalıptan çıkarma ve parçanın sevkiyattan sonraki davranışının yaklaşık yarısını belirleyen ilk şeylerden biridir.
Bize ulaşan çizimlerin çoğunda "yumuşak silikon" veya "Shore 50" yazıyor. Bunların hiçbiri bir teknik özellik değil. "Yumuşak" bir his. Ölçek (A? 00? D?) ve tolerans belirtilmemiş "50" ise sizin adınıza yorumlamak zorunda kaldığımız bir tahmindir. Parçanın sızdırmazlık, esneme veya aşınma özelliklerine göre durometre seçin; elinizde nasıl hissettirmesi gerektiğine göre değil; ve her zaman ölçeği (neredeyse her zaman Shore A) artı bir toleransı (tipik olarak ±5 Shore A) doğrulayın. ASTM D2240 sertlik testi). Yanlış belirtirseniz numuneyi kaybetmezsiniz, kalıbı kaybedersiniz çünkü bir büzülme oranı için kesilmiş bir bileşik, daha yumuşak veya daha sert bir büzülme oranına nadiren düzgün bir şekilde aktarılır.
Yönetici Özeti
- Sertlik, bir kalite derecesi değil, bir denge ayarıdır. Daha sert bir yapı, aşınma direnci sağlar ve size maliyet getirir. yırtılma dayanımı, Uzama ve düzensiz yüzeylerde sızdırmazlık.
- Silikon parçaların çoğu Shore A 20 ile 70 arasında bir sertliğe sahiptir. Bunun altındaki değerler Shore 00 ölçeğindedir (jeller, yastıklama); Shore D, kauçuk halindeki silikon için nadirdir ve genellikle yanlış malzeme seçimini gösterir.
- En pahalı hata, takım işleminden sonra durometre değerini değiştirmektir. Farklı bileşikler farklı şekillerde büzülür, bu nedenle sertlikteki geç bir değişim genellikle malzeme değiştirmek yerine çeliğin yeniden kesilmesi anlamına gelir.
Silikon Shore Sertlik Ölçekleri: 00, A ve D
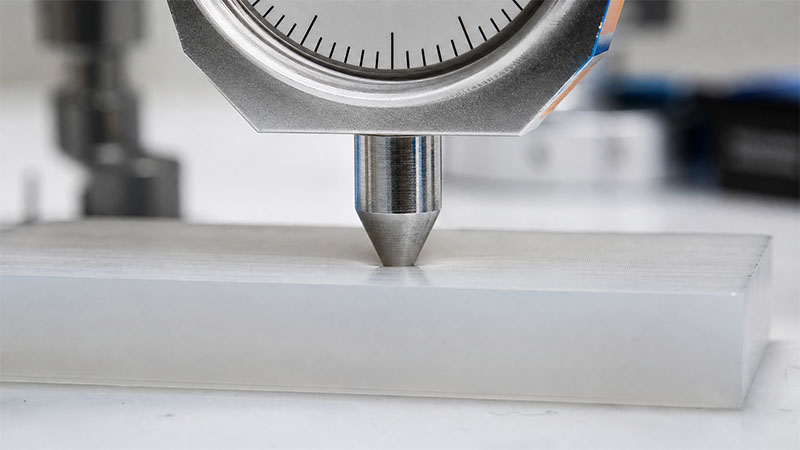
Durometre ölçümü, ölçeği olmadan anlamsızdır. Silikon için üç ölçek önemlidir ve bunlar kasıtlı olarak üst üste gelecek şekilde tasarlanmıştır.
Shore A, neredeyse tüm kalıplanmış silikon kauçuklar için çalışma aralığıdır. Durometre (her biri için) ASTM D2240, veya ISO 7619 / ISO 48 (IRHD için) standartlaştırılmış bir girinti ucunu 6 mm'lik düz bir numuneye bastırır ve 0 ile 100 arasında direnç değeri bildirir. Shore 00, A ölçeği için çok yumuşak olan her şeyi kapsar - jeller, köpükler, parmak ucu kadar yumuşak yastıklama. Shore D, yalnızca A ölçeğinin üstünde, sert plastik bölgesinde önem kazanır; silikon parçanız Shore D gerektiriyorsa, genellikle yanlış polimeri seçmişsinizdir.
| Ölçek | Tipik Aralık | Neleri Kapsar | Ait Olduğu Yer |
|---|---|---|---|
| Kıyı 00 | 00-20 ila 00-50 | Jeller, köpükler, çok yumuşak yastıklama | Titreşim pedleri, yumuşak giyilebilir ürünler, jel yastıklama |
| Kıyı A | 10A ila 80A | Hemen hemen tüm kalıplanmış silikon kauçuklar için çalışma aralığı. | Contalar, sızdırmazlık elemanları, borular, tuş takımları, bebek ve mutfak ürünleri |
| Kıyı D | 90 Kıyı A'nın Üzerinde | Sert kauçuklar ve sert plastikler | Silikon için nadiren doğrudur — genellikle malzeme hatasıdır. |
Çoğu teknik şartname hazırlayıcısının atladığı bir diğer nokta ise ölçümün nasıl yapıldığıdır. Malzeme gevşedikçe durometre ilk saniyelerde aşağı doğru kayar, bu nedenle aynı parça üzerinde anlık bir ölçüm ile 15 saniye gecikmeli bir ölçüm birkaç puan farklılık gösterebilir. Hangisini istediğinizi belirtin, numuneleri en az 6 mm kalınlığında tutun (ince parçalar, örsün geri itmesi nedeniyle yanlış sertlik gösterir) ve kalınlığı taklit etmek için asla ince levhaları üst üste yığmayın - hava boşlukları sonucu bozar.
Sertlik arttığında neler değişir?
Sertlik kendi kendine değişmez. Onu artırırsanız, diğer özellikler de onunla birlikte, çoğunlukla size karşı hareket eder. Alıcıların hafife aldığı nokta burasıdır: Durometreyi bir dizi uzlaşmanın başlangıç noktası yerine, serbest bir seçim olarak görürler.
| Mülk | Sertlik arttıkça yön değişir. | Üretim sonucu |
|---|---|---|
| Kopma anında uzama | Akım düşüşleri (genellikle 30A'de 600%+'dan 70A'de 300%'nin altına) | Geçmeli, derin çekmeli veya körüklü parçalar için daha az esneme |
| Yırtılma dayanımı | Genellikle orta seviyenin altına düşer. | Kalıptan çıkarma sırasında ince duvarlar ve keskin köşeler yırtılır. |
| Pürüzlü veya düzensiz yüzeylerde sızdırmazlık | Daha kötüsü | Daha yüksek sıkıştırma yüküne veya daha düz bir temas yüzeyine ihtiyaç duyar. |
| Aşınma direnci ve sertlik | Daha iyi | Yük ve aşınma altında şeklini korur. |
| İnce veya yumuşak parçaların kalıptan çıkarılması | Zor olduğunda daha kolay | Çok yumuşak (<20A) parçalar, fırlatma sırasında yapışır ve deforme olur. |
Pratik okuma: ölçeğin "daha iyi" bir ucu yok. A 70A conta Cıvata yükü altında ekstrüzyona dayanır ancak eğri bir flanşa uyum sağlamaz. 30A membran, hafif basınçla pürüzlü bir yüzeyi sızdırmaz hale getirir ancak keskin bir iç köşe tasarlarsanız yırtılır. Hangi arıza moduna katlanabileceğinizi seçiyorsunuz.
Kullanım Alanına Göre Önerilen Silikon Shore Sertliği
Bunları başlangıç noktası olarak kullanın, ardından sızdırmazlık aralığına, sıcaklığa ve kullanım ömrüne göre ayarlamalar yapın. Bunlar, ders kitaplarındaki standart aralıkları değil, gerçekte kullandığımız değerleri yansıtmaktadır.
| Başvuru | Önerilen Kıyı A | Neden |
|---|---|---|
| Titreşim önleyici pedler, yumuşak yastıklama | Kıyı 00 ila 10A | Enerji emilimi yapıdan daha önemlidir. |
| Bebek emzikleri, diş kaşıyıcılar, ciltle temas eden zarlar | 20A ila 30A | Yumuşak ağız hissi ve güvenli esneklik; platin kürleme ve FDA 21 CFR 177.2600 veya LFGB ile birlikte kullanın. |
| Genel contalar, mutfak eşyaları, yumuşak dokunuşlu tutacaklar, boru | 40A ila 50A | Dengeli esneklik ve toparlanma; çoğu parça için varsayılan ayar. |
| Tuş takımları, kulplar, yapısal contalar | 60A ila 70A | Yük altında dokunsal çıtırtı ve şekil koruma özelliği. |
| Yüksek basınçlı statik contalar, aşınma yüzeyleri | 70A ila 80A | Ekstrüzyona ve aşınmaya karşı dayanıklıdır. |
Bir parça iki sıra arasında kaldığında —örneğin, bükülme yapmaması gereken ancak aynı zamanda yumuşak bir his vermesi gereken bir boru— ortalama almayın. Hangi gereksinimin pazarlık konusu olmadığını belirleyin ve ona göre spesifikasyon oluşturun, ardından ikincil gereksinimi örnekler üzerinde doğrulayın. İki amacı ortalamak, ikisine de hizmet etmeyen bir durometre üretir.
Sertlik Ölçümü Seçiminde Sık Yapılan Hatalar
Yanlış sertlik derecesi nadiren kötü hesaplamalardan kaynaklanır. Genellikle birkaç tahmin edilebilir yargı hatasından kaynaklanır.
Durometreyi konfor ölçütü olarak ele almak. Elde yumuşaklık ve işlevsellik farklı kavramlardır. Bükülerek çıkmaya karşı dayanıklı olması gereken yumuşak bir tutamak, "hissedildiğinden" daha yüksek bir sertliğe (durometre) sahip olmalıdır.
Toleranssız bir sayı belirtme. ASTM D2240 ölçümlerinde gerçek bir sapma söz konusudur. Belirtilen bir tolerans yoksa, ±5 Shore A çalışma varsayımıdır; eğer fonksiyonunuz ±5'te başarısız olursa, sorun fabrikada değil, tasarım marjındadır.
Sızdırmazlığı yalnızca sertliğin belirlediğini varsaymak. Sızdırmazlık ayarı şu şekilde yapılır: Sıkıştırma seti (ASTM D395), Salmastra dolgusu ve yüzey kalitesi, durometre kadar önemlidir. Doğru seçilmiş bir sertlik, kötü tasarlanmış bir olukta yine de sızıntıya neden olur.
Shore D'nin "dayanıklı" anlamına gelmesi için çaba sarf ediliyor.“ Dayanıklılık genellikle aşınma veya sıkıştırma performansı anlamına gelir ve bunların her ikisi de Shore A aralığında ayarlanabilir. Shore D'ye geçmek ise genellikle parçanın silikon olmaması gerektiği anlamına gelir.
Sertliğin Takım ve Üretimi Nasıl Etkilediği
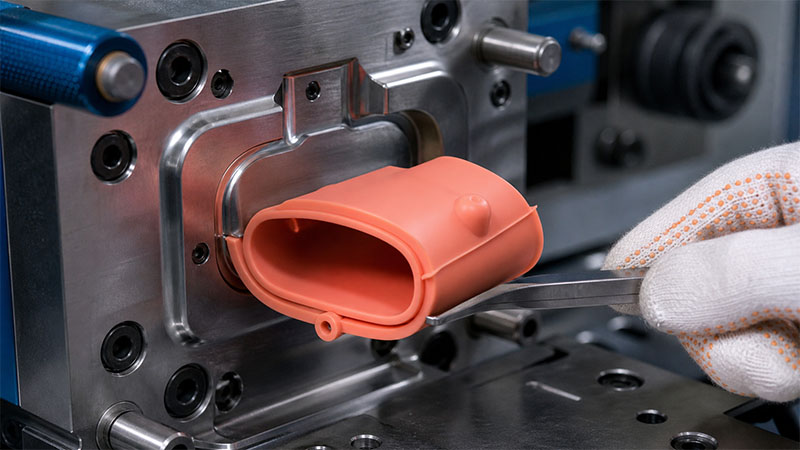
Çelik kesilmeden önce, sertlik derecesi (durometre) bileşik tarafından belirlenir: temel polimer, dolgu maddesi miktarı ve kürleme sistemi. Silika veya diğer dolgu maddelerinin miktarını artırmak sertliği artırır ve belirli bir noktaya kadar yırtılma dayanımını da artırabilir; dolgu maddesi miktarını çok fazla artırırsanız yırtılma ve uzama direnci düşer. Bu nedenle "sadece daha sert yapın" isteği ücretsiz değildir.
Üretim maliyetini belirleyen iki gerçek vardır. Birincisi, büzülme: 60A bileşiği ve 40A bileşiği aynı şekilde büzülmez, bu nedenle birine göre kesilmiş bir kalıp, diğerinde toleransı ancak şans eseri koruyabilir. Kalıplama işleminden sonra sertlik değişirse, genellikle kalıp boşluklarını yeniden kesmeniz gerekir. İkincisi, son kürleme: sertlik, işlemden sonra birkaç puan artabilir. 200°C son kürleme Bu, uçucu maddeleri uzaklaştırır, bu nedenle doğruladığınız sayı, yeşil olan değil, işlem sonrası elde edilen sayı olmalıdır.
Durometrenizin doğruluğunu teyit etmek için neye ihtiyacım var?
Bir sertlik çağrısı, ancak arkasındaki girdiler kadar iyidir. Bir sayıyı sabitlemek için şunlara ihtiyacım var: fonksiyon ve, contalar için, sıkıştırma aralığı veya hedef sıkıştırma yüzdesi; çalışma sıcaklığı aralığı; herhangi bir düzenleyici hedef (FDA 21 CFR 177.2600, LFGB veya USP Sınıf VI / ISO 10993); kabul edilebilir bir sertlik toleransı; eşleşen parçanın yüzey kalitesi; ve beklenen kullanım ömrü. Bana bunları verin, ben de bir durometre ve tolerans belirleyeyim. Bunlardan hiçbiri olmadan tek bir rakam gönderirseniz, risk ortadan kalkmaz - sadece ilk üretimde bir aksaklık olduğunda yeniden takım maliyetine dönüşür.