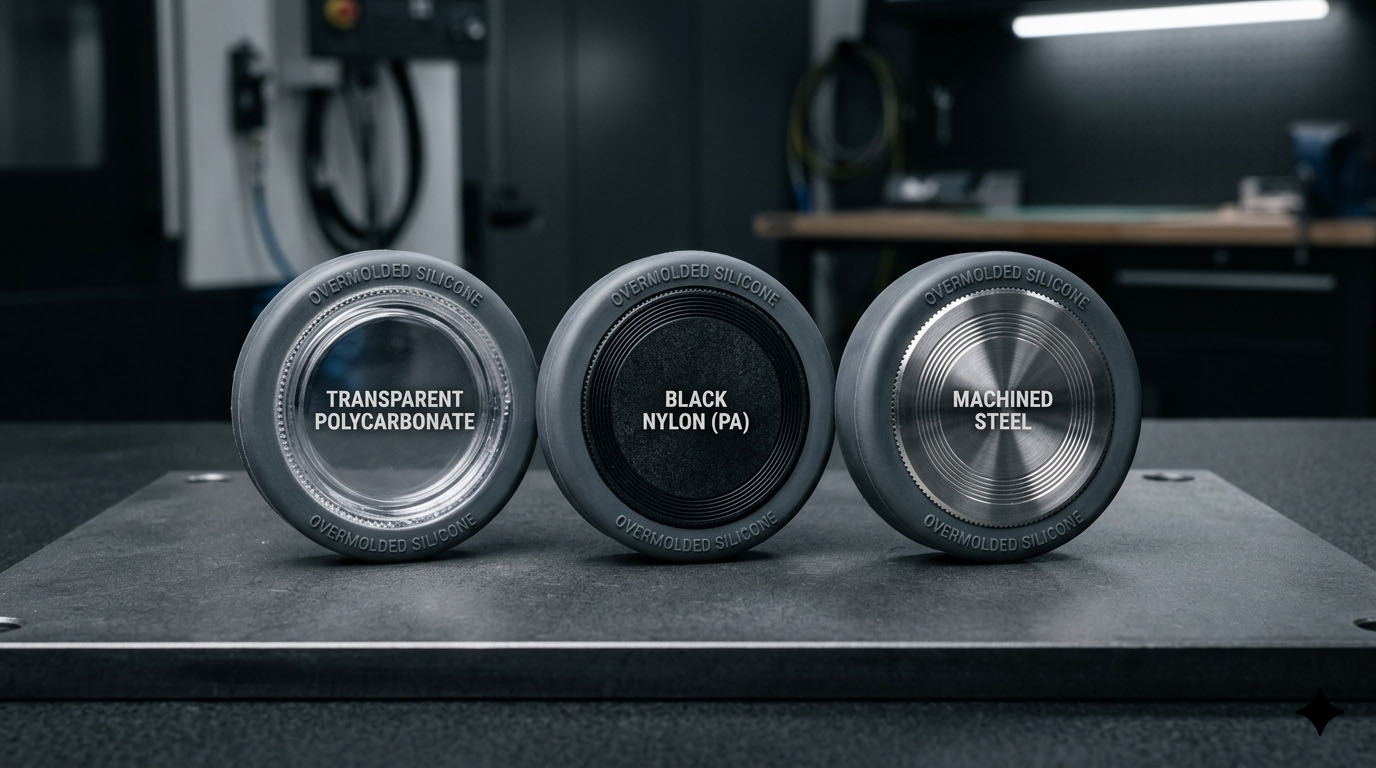
لا تفشل معظم برامج التشكيل بالسيليكون لأن السيليكون "لن يلتصق". بل تفشل لأن الفريق تعامل مع الركيزة كما لو كانت عملية تشكيل قياسية وافترض أن الرابطة قد تم تثبيتها في اللحظة التي غادرت فيها القطعة الأداة.
ليس الأمر كذلك. فالتصاق السيليكون أثناء عملية التشكيل هو حالة من حالات العملية، وليس خاصية للمادة. في اليوم الأول، يجتاز اختبار الشد اليدوي بنجاح. بعد ثلاثين يومًا - بعد دورات حرارية، ورطوبة، وضغط متكرر - تنفصل الحافة.
تظهر الفجوة عادةً بعد دفع ثمن الأدوات بالفعل.
ملخص تنفيذي
- الالتصاق هو نتيجة عملية، وليس مواصفة مادية. يمكن أن تلتصق نفس المادة الأساسية أو تتقشر اعتمادًا على حالة السطح والتوقيت والتحكم في المعالجة.
- كل ركيزة تفشل بطريقتها الخاصة. ينحرف البولي كربونات مع تقادم السطح، ويفشل البولي أميد مع إعادة امتصاص الرطوبة، ولا يفشل المعدن إلا عند التسرع في التحضير.
- تحقق من صحة عملية الربط في ظل توقيت الإنتاج - وليس التوقيت المثالي للمختبر - قبل تثبيت الأدوات. الروابط التي لا تصمد إلا عند تشكيل الحشوات على الفور لا تصمد في وردية عمل ثانية حقيقية.
مشكلة التصاق السيليكون في عملية التشكيل بالحقن هي ثلاث مشاكل، وليست مشكلة واحدة.
عندما يقول الناس السيليكون لا يلتصق, إنهم يدمجون ثلاث آليات منفصلة في شكوى واحدة:
- التوافق الكيميائي بين نظام معالجة السيليكون والركيزة.
- الطاقة السطحية والنظافة في لحظة التشكيل.
- القيود الميكانيكية أثناء تصلب السيليكون وانكماشه.
إذا أغفلنا أي خطوة، فقد يبدو الترابط جيدًا في اليوم الأول، ثم يتقشر في اليوم الثلاثين. لهذا السبب، تجتاز النماذج الأولية الاختبارات، بينما تفشل الأجزاء المستخدمة في الإنتاج النهائي. يُعدّ السيليكون المعالج بالإضافة (البلاتيني)، الذي يُستخدم في معظم عمليات التشكيل بالحقن، حساسًا بشكل خاص في هذه الحالة: فهو يمنع نمو الملوثات السطحية التي تتحملها أنظمة البيروكسيد.
ربط السيليكون بالبولي كربونات: نطاق عملية ضيق
ما الذي ينجح؟
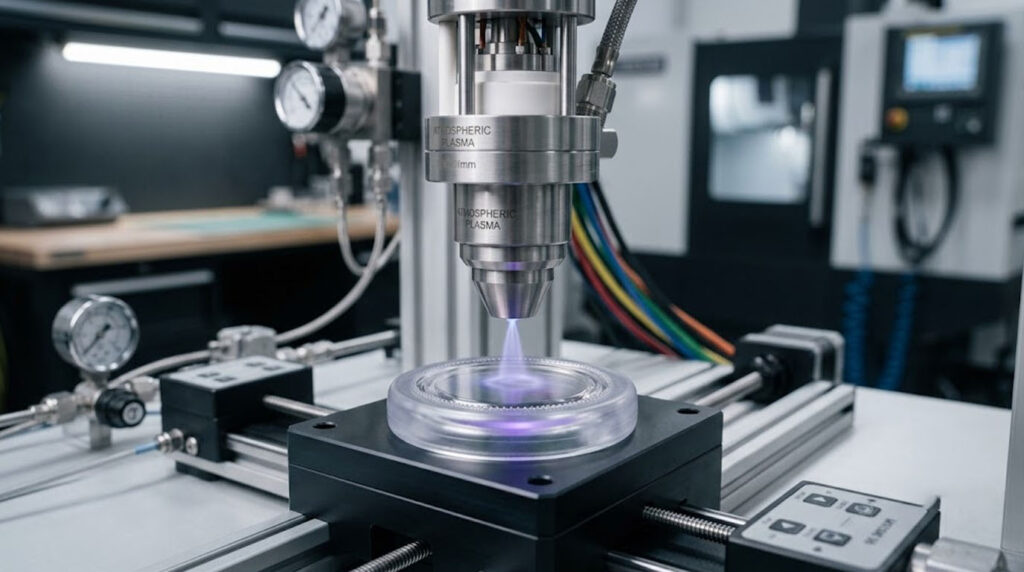
يلتصق السيليكون بالبولي كربونات، ولكن داخل نافذة ضيقة. يتمتع البولي كربونات بطاقة سطحية متوسطة ويستجيب لـ تنشيط البلازما الجوية أو الهالة. بمجرد تنشيطه، سيرتبط به السيليكون المعالج بالإضافة أو البرايمر القائم على السيلان كيميائياً.
في عملية الإنتاج، تكون هذه الرابطة حساسة للعملية، وليست حساسة للمادة.
ما الذي ينجرف
ثلاثة أشياء تحرك النافذة دون أن يلاحظ أحد:
- ارتفاع درجة حرارة القالب فوق نقطة الضبط (عادةً ما يتم معالجة مطاط السيليكون السائل عند حوالي 120-180 درجة مئوية داخل القالب).
- الشيخوخة الناتجة عن التنشيط - تتأكسد أسطح البولي كربونات المعالجة بالبلازما مرة أخرى في غضون ساعات إلى بضعة أيام، لذلك تفقد الأجزاء التي تنتظر طاقة السطح.
- بخار عامل الفصل ينتقل من الأدوات المجاورة ويعيد تلويث السطح.
بمجرد أن تتأكسد السطح مرة أخرى، ينخفض الالتصاق بسرعة وبشكل غير خطي. تقلل الفرق من شأن هذا الأمر لأن البولي كربونات "سهل" من حيث البلاستيك، لذا يتوقعون سلوكًا مستقرًا. لكن السيليكون يُفنّد هذا الافتراض.
الربط بين السيليكون والبولي أميد (النايلون): الرطوبة هي العامل الخفي
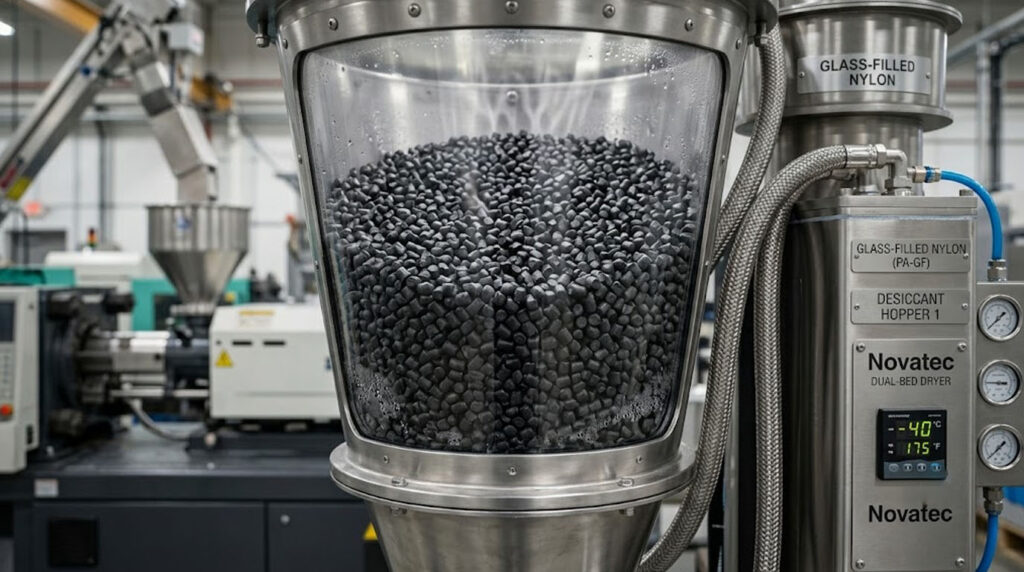
يبدو البولي أميد واعداً على الورق - فهو يتمتع بقطبية أعلى من البولي كربونات، وترطيب أولي أفضل، ونتائج اختبار قوة سحب أقوى. ثم يأتي عامل الماء، وهو المتغير الوحيد الذي يكرهه السيليكون.
حتى النايلون "الجاف" يعيد امتصاص الرطوبة من الهواء المحيط. يمكن لـ PA6 غير المملوء أن يحتفظ برطوبة تتراوح بين 1 و3%+ عند التوازن، وعادةً ما يحتاج مصنعو القوالب إلى تجفيفه إلى أقل من 0.2% تقريبًا قبل عملية التشكيل بالحقن. هذه الرطوبة المعاد امتصاصها:
- يعيق الترابط بين الأسطح.
- يتسبب في حدوث فراغات دقيقة عند خط الربط أثناء المعالجة.
- يؤدي إلى تغيير قوة الترابط من دفعة إلى أخرى.
وتزيد الدرجات المملوءة بالزجاج (مثل PA6-GF30) الأمر سوءًا: تعرض غير متناسق للراتنج السطحي، وطباعة الألياف من خلاله، ونقاط تركيز الإجهاد الموضعية على طول خط الربط.
يكمن الخلل في التوقيت. فالعينات المصبوبة مباشرةً بعد التجفيف تعمل بكفاءة عالية، بينما لا تعمل قطع الإنتاج التي تُترك لمدة تتراوح بين 24 و72 ساعة قبل التشكيل. هذا خلل في الجدول الزمني مُقنّع بخلل في المواد.
ربط السيليكون بالمعدن: يمكن التنبؤ به إذا تم تحضير السطح بشكل صحيح
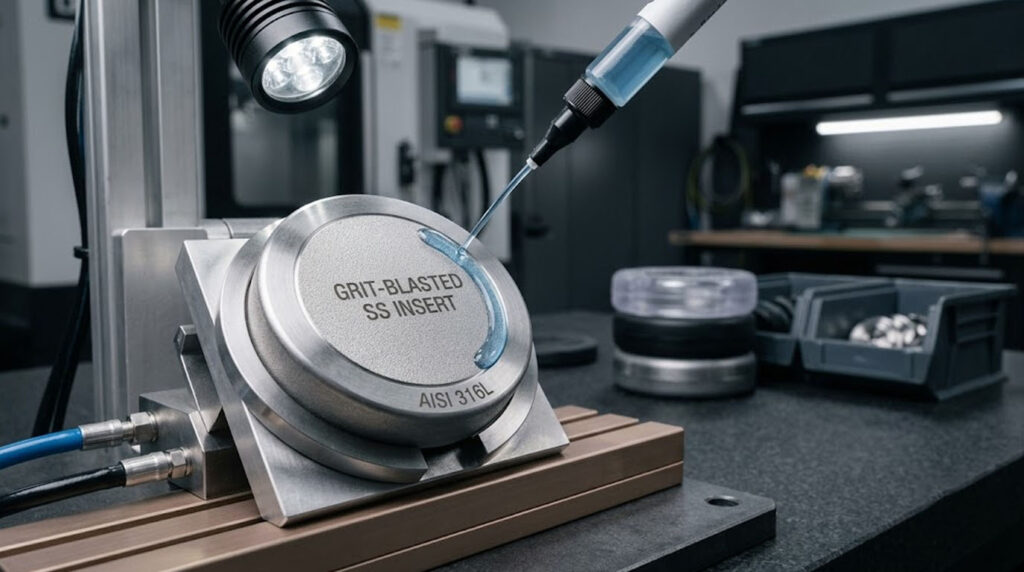
المعادن - الفولاذ والألومنيوم والفولاذ المقاوم للصدأ - هي أكثر المواد التي يمكن التنبؤ بربط السيليكون بها، شريطة أن تحضير السطح يتم التعامل معها كعملية خاضعة للرقابة وليست خطوة واحدة.
تتطلب الروابط المستقرة عادةً ما يلي:
- السفع بالرمل إلى خشونة محددة (عادة Ra ~2-5 ميكرومتر) أو الحفر الكيميائي المتحكم فيه.
- طبقة أكسيد مضبوطة.
- طبقة أساسية متوافقة مع التركيب الكيميائي للسيليكون، يتم تطبيقها بسماكة محددة.
بمجرد تثبيت هذه الروابط، فإنها تصمد أمام دورات التغير الحراري على المدى الطويل. مجموعة الضغط, والحمل الميكانيكي المتكرر. على عكس البولي كربونات أو البولي أميد، فإن الروابط المعدنية لا تنحرف بمرور الوقت عند التحكم بها.
لكن الحلول المختصرة تفشل بهدوء: كالتنظيف السطحي الخفيف لتوفير الوقت، وبقايا الزيوت على الأصابع بعد التنظيف، وتفاوت سماكة الطلاء التمهيدي بين التجاويف. المعدن لا يتسامح مع عدم الاتساق، بل يفشل لاحقًا بدلًا من أن يكون الفشل واضحًا.
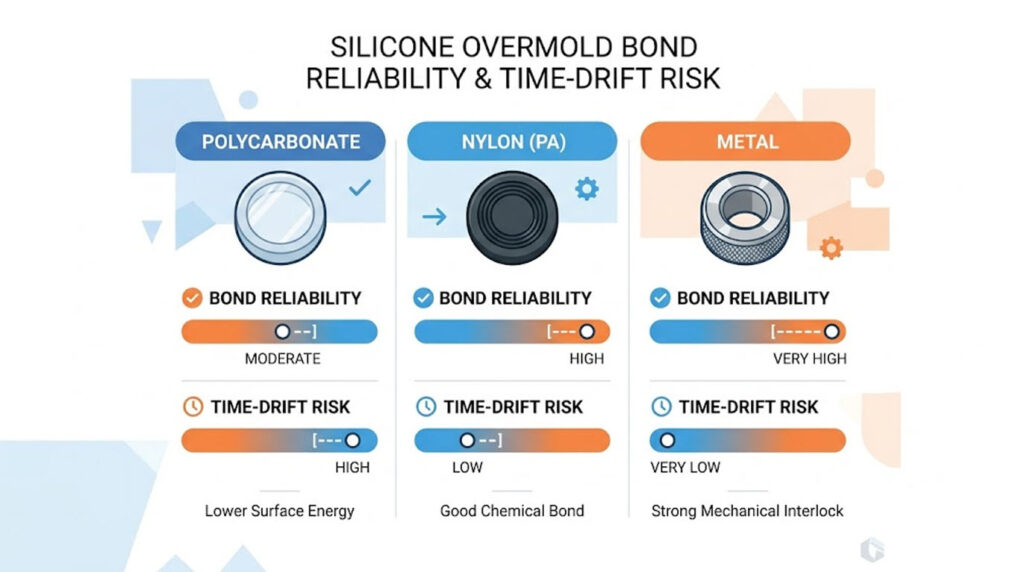
مقارنة بين البولي كربونات والبولي أميد والمعادن: نظرة عامة على عملية اللصق بالقولبة السيليكونية
| الركيزة | آلية الرابطة الأولية | التحضير النموذجي للسطح | مصداقية | نمط الفشل السائد | مخاطر الانحراف الزمني |
|---|---|---|---|---|---|
| البولي كربونات (PC) | مادة كيميائية (سطح مُنشط + سيليكون معالج بالإضافة) | بلازما الغلاف الجوي / الهالة؛ العفن ضمن نافذة التنشيط | متوسط، حساس للعملية | إعادة أكسدة السطح، وتلوث عامل التحرير | ارتفاع في حالة انتظار الأجزاء بعد التفعيل |
| PA / نايلون (بما في ذلك GF) | كيميائي + ميكانيكي جزئي | جفاف أقل من 0.2% رطوبة؛ برايمر؛ بلازما | غير مستقر من دفعة إلى أخرى | فراغات دقيقة ناتجة عن الرطوبة، طباعة من خلال الألياف | معدل امتصاص مرتفع مع إعادة الامتصاص المحيطي |
| معدن (فولاذ / ألومنيوم / فولاذ مقاوم للصدأ) | كيميائي (طبقة أساسية) + ميكانيكي | صنفرة بالرمل الخشن حتى خشونة سطحية Ra ~2-5 ميكرومتر أو حفر؛ طلاء أساسي مطابق | أعلى مستوى، عندما يتم التحكم في التحضير | النفخ الخفيف، زيوت الأصابع، اختلاف طبقة الأساس | منخفض بمجرد القفل |
لا يُعدّ القفل الميكانيكي بديلاً عن الالتصاق.
غالباً ما تفترض فرق التصميم أن الهندسة ستحافظ على السيليكون إذا فشلت الكيمياء. وهذا تفاؤل مفرط.
يعتمد التثبيت الميكانيكي على الترابط الكيميائي، لا على استبداله. فبدون الالتصاق، يتدفق السيليكون عند الضغط، وترتفع الحواف أولاً، وتزداد الحركة الدقيقة مع كل دورة - على مدى شهور، لا أسابيع. تفترض التصاميم الجيدة للقولبة بالحقن وجود كليهما: رابطة كيميائية للإحكام، وخصائص ميكانيكية (مثل التجاويف، والثقوب النافذة، والهندسة المُسننة) لتوزيع الأحمال. أما التصاميم الرديئة فتفترض أن الهندسة وحدها تحل مشكلة كيميائية.
أين يفشل الالتصاق فعلياً على الأرض
من وجهة نظر التصنيع، تظهر مشاكل الربط في نقاط يمكن التنبؤ بها، ونادراً ما تحدث أثناء الموافقة على النموذج الأولي:
- التباين بين التجاويف في أداة متعددة التجاويف.
- عمليات تغيير الوردية الثانية، حيث يتراجع توقيت التحضير والانضباط في التعامل مع الطلبات.
- أدخل عمليات المناولة خارج القالب - الأيدي العارية، صناديق التخزين، وقت الانتظار.
يُخفي معالج السيليكون هذه العيوب. لا يظهر الانفصال الطبقي إلا بعد تعرضه للتقادم البيئي، أو إجهاد التجميع، أو الضغط المتكرر. وحينها يكون الجدل قد بدأ بالفعل بين التصميم، والقولبة، والجودة.
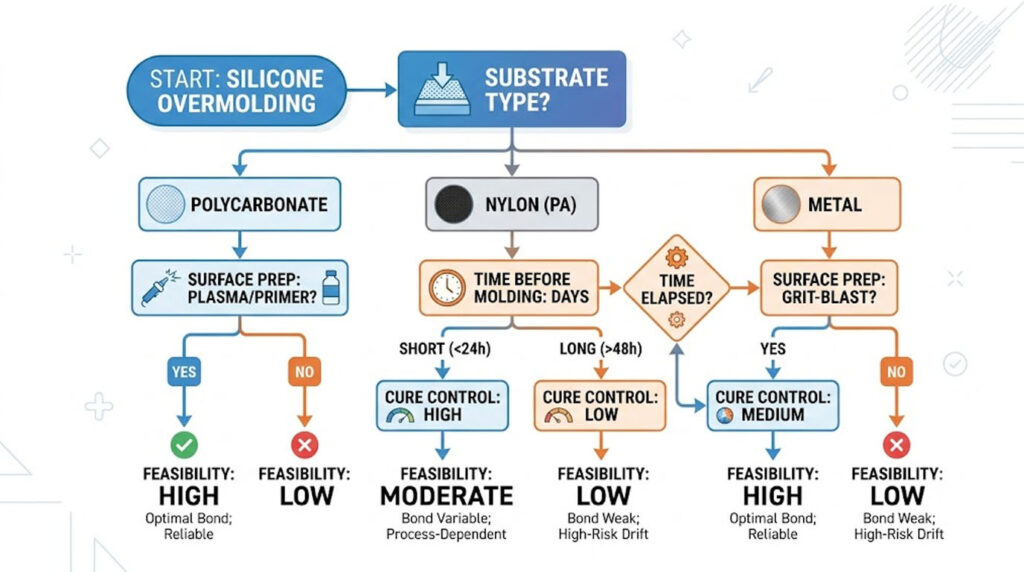
تُعدّ الجدوى مسألة تتعلق بضبط العمليات.
هل يمكن صب السيليكون على البولي كربونات أو البولي أميد أو المعدن؟ نعم، يمكن صبه على جميعها. وتعتمد جدوى ذلك على قدرة البرنامج على التحكم في المتغيرات التي لا تظهر أبدًا في نموذج التصميم بمساعدة الحاسوب (CAD).
- حالة السطح لحظة التشكيل.
- الوقت المنقضي بين التحضير/التنشيط والتشكيل.
- اتساق خصائص المعالجة عبر التجاويف والتحولات.
- أدخل نظام التعامل مع المرضى.
تتجاهل معظم دراسات الجدوى هذه العوامل لأنها غير موجودة في التصميم الهندسي. وهنا يبدأ سوء التقدير، ومن هنا يبدأ الخطأ. أدوات يتم إغلاقها مبكراً جداً.
ما نحتاجه قبل الالتزام بالأدوات
هنا تبدأ المحادثة المفيدة، لا تنتهي. لتقييم ما إذا كان الترابط سيصمد في الإنتاج الفعلي بدلاً من اختباره في عينة تجريبية، نحتاج إلى:
- درجة الركيزة، وليس فقط العائلة (على سبيل المثال PA6 مقابل PA6-GF30، ودرجة PC وأي إضافات مانعة للالتصاق).
- نظام معالجة السيليكون المستهدف وصلابته (نطاق شور A، البلاتين مقابل البيروكسيد).
- بيئة الخدمة - نطاق درجة الحرارة، والضغط، والتعرض للمواد الكيميائية، والعمر المتوقع.
- نطاق الامتثال إن وجد (إدارة الغذاء والدواء 21 CFR 177.2600, ال اف جي بي، أو ايزو 10993 (للاستخدام الطبي)، لأن هذه القيود تقيد البادئات وأنظمة العلاج.
- توقيت واقعي للأرضية بين تحضير القالب وتشكيله.
بدون هذه العوامل، يصبح أي وعد بالالتصاق مجرد نتيجة مختبرية عرضة للتغيير. السيليكون لا يفشل بشكل مفاجئ، بل ينتظر، وعندما يفشل، يتقشر ببطء وهدوء وبتكلفة باهظة.