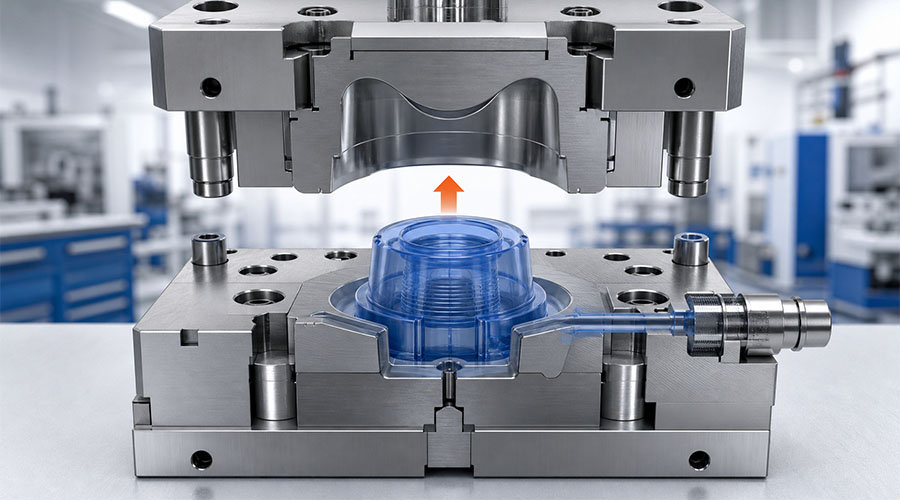
لا يقتصر تصميم قوالب السيليكون على تحويل نموذج ثلاثي الأبعاد إلى قالب فولاذي فحسب، بل يتداخل فيه عوامل عديدة، منها زوايا السحب، وسماكة الجدار، والتهوية، وخطوط الفصل، وسلوك المادة، وظروف التصنيع. وقد يؤدي خطأ بسيط في أحد هذه العوامل إلى تراكم الهواء، وظهور نتوءات، وتمزق، وانحراف في الأبعاد، وإطالة مدة دورة الإنتاج، أو تآكل مبكر للأداة.
يبدأ قالب السيليكون الموثوق به بمتطلبات منتج واضحة ويتم تحسينه من خلال هندسة متوازنة، وتهوية متحكم بها، وتعويض الانكماش، والتحقق المادي.
يشرح هذا الدليل أهم مبادئ تصميم مطاط السيليكون السائل (LSR) وأجزاء السيليكون المصبوبة الأخرى. القيم المذكورة أدناه هي نقاط انطلاق عملية وليست مواصفات عامة. يجب دائمًا التأكد من الأبعاد النهائية بالرجوع إلى بيانات مورد السيليكون، وعملية التشكيل، وشكل الجزء، ونتائج التجارب.
1. تحديد التطبيق قبل تصميم قالب السيليكون
يبدأ تصميم كل قالب جيد بالاستخدام الفعلي للمنتج. قد يستخدم السيليكون في منتجات تغذية الأطفال، والمكونات الطبية، والأختام الصناعية، والأجزاء الإلكترونية المغلفة، ولكن ليس لها نفس أولويات التصميم.
قبل بدء عملية التصنيع، تأكد مما يلي:
- طلب: الاستخدام في مجال ملامسة الطعام، أو رعاية الأطفال، أو المجال الطبي، أو الاستهلاكي، أو السيارات، أو الصناعي.
- مادة: مطاط سائل عالي الكثافة, الصلابة، ونظام المعالجة، واللون، والخصائص الفيزيائية المطلوبة.
- بيئة التشغيل: درجة الحرارة، والمواد الكيميائية، والتعرض للأشعة فوق البنفسجية، والانحناء المتكرر، وظروف التعقيم.
- امتثال: ملائم متطلبات السيليكون المستخدم في ملامسة الطعام أو السيليكون الطبي, ، مشتمل ادارة الاغذية والعقاقير, ، LFGB،, التوافق الحيوي, أو متطلبات خاصة بالعميل.
- معايير الجودة: الأبعاد الحرجة، أسطح الختم، المناطق المرئية، الوميض المقبول، وملمس السطح.
- خطة الإنتاج: إنتاج النماذج الأولية، أو الدفعات الصغيرة، أو الإنتاج الآلي بكميات كبيرة.
| مدخلات التصميم | لماذا هذا مهم؟ | تأثير ذلك على تصميم القالب |
|---|---|---|
| صلابة السيليكون | يؤثر على المرونة والتدفق والتحرر | يؤثر على السحب والتهوية وتصميم البوابة والطرد |
| الأبعاد الحرجة | يحدد مدى ملاءمة الوظيفة | يتطلب ذلك مراعاة الانكماش والتحكم المستقر في العملية |
| متطلبات السطح | يتحكم في المظهر والنظافة | يؤثر على اللمعان والملمس وموضع خط الفصل وفك القالب |
| الإنتاج | تكلفة المحرك لكل جزء واحتياجات الأتمتة | يؤثر على عدد التجاويف ونظام العداء ومتانة الأداة |
بدون هذه المدخلات، قد ينتج القالب أجزاء تبدو مقبولة ولكنها تفشل في التجميع أو الامتثال أو الاستخدام طويل الأمد.
2. زوايا السحب: تصميم لفك القوالب بشكل موثوق
زاوية السحب هي الانحناء الطفيف المطبق على أسطح القالب العمودية. وهي تقلل الاحتكاك عند إزالة قطعة السيليكون المتصلبة من التجويف أو القلب.
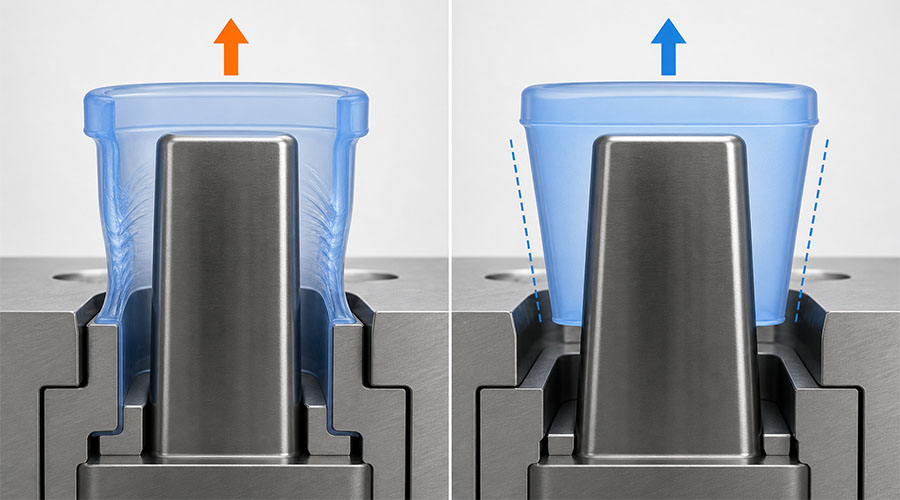
على الرغم من مرونة السيليكون، إلا أن هذه المرونة لا تُغني عن الحاجة إلى السحب. فالجزء الذي ينزلق باستمرار على قلب معدني قد يتمدد أو يتمزق أو يتشوه أو يُبطئ دورة التشغيل الآلية.
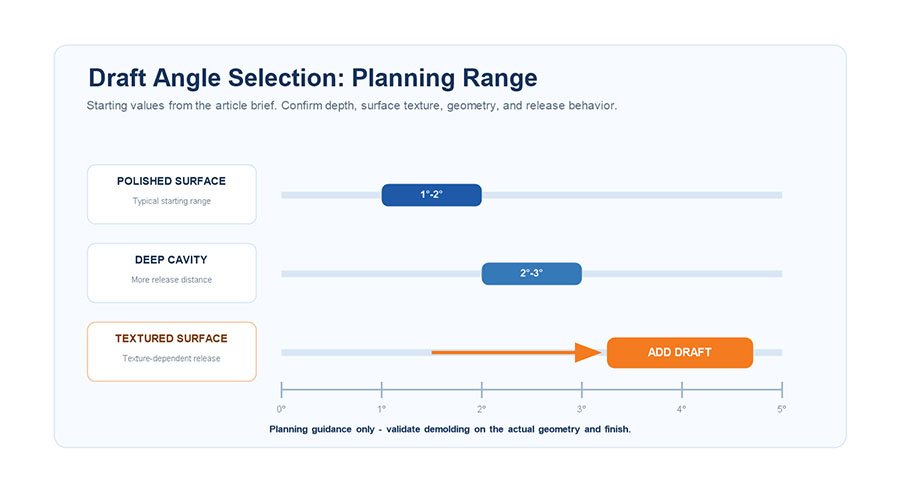
نقاط البداية الموصى بها
| الهندسة أو السطح | مسودة البداية النموذجية | ملاحظة تصميمية |
|---|---|---|
| سطح مصقول بسيط | 1°–2° | قد يكون ذلك كافياً للهندسة الضحلة وغير المعقدة |
| تجويف عميق | 2°–5° | يقلل السحب الأكبر من الاحتكاك على مسافة إطلاق طويلة |
| سطح محكم | مطلوب مسودة إضافية | يؤثر عمق الملمس واتجاهه على مقاومة التحرر |
| ميزة دقيقة أو رقيقة | التحقق من صحة النتائج عن طريق التجربة | قد يتشوه الشكل الهندسي قبل أن يتحرر. |
ينبغي تعديل هذه النطاقات وفقًا لعمق الجزء وصلابته وتشطيب السطح والتجاويف السفلية وطريقة فك القالب المختارة.
قواعد زاوية المسودة العملية
- قم بتطبيق تيار الهواء في اتجاه فتحة القالب.
- زيادة السحب على الجدران العميقة والجدران المزخرفة.
- تجنب التغييرات الهندسية المفاجئة التي تؤدي إلى حدوث انغلاق ميكانيكي.
- تحقق مما إذا كان الجزء سيبقى على نصف القالب المقصود بعد الفتح.
- استخدم أنظمة طرد الهواء، أو أنظمة التجريد، أو النوى القابلة للطي عندما لا يمكن للهندسة أن تتحرر بشكل طبيعي.
من الأخطاء الشائعة إضافة مساحة كبيرة للجدار الخارجي مع ترك الأضلاع أو الثقوب أو الشعارات أو الأجزاء الداخلية شبه عمودية. يجب مراجعة كل سطح تلامس كجزء من مسار التحرير.
3. سُمك الجدار: تحقيق التوازن بين التدفق والتصلب والقوة
يؤثر سُمك الجدار على التعبئة والتصلب وثبات الأبعاد وملمس المنتج ووقت دورة الإنتاج. قد يصعب ملء الأجزاء الرقيقة، بينما قد تؤدي الأجزاء السميكة بلا داعٍ إلى زيادة استهلاك المواد ووقت التصلب.
بالنسبة للعديد من منتجات السيليكون المصبوب،, يمكن أن يكون ما يقارب 2-5 مم مرجعًا أوليًا مفيدًا, لكن هذه ليست قاعدة عامة. فالأختام والأغشية ولوحات المفاتيح والأجزاء الواقية السميكة والمكونات المصبوبة بالحقن قد تتطلب أبعادًا مختلفة تمامًا.

لماذا يُعدّ توحيد سُمك الجدار أمرًا مهمًا؟
يساعد سمك الجدار المتوازن على تحقيق ما يلي:
- حشو تجاويف الأسنان بطريقة أكثر قابلية للتنبؤ.
- معالجة أكثر تجانسًا وسلوكًا حراريًا أفضل.
- انخفاض خطر الانكماش والتشوه الموضعي.
- صلابة متناسقة وملمس المنتج.
- دورات تشكيل أقصر وأكثر استقرارًا.
إرشادات تصميم سماكة الجدران
- حافظ على سمك الجدار الاسمي ثابتاً قدر الإمكان بما يسمح به الغرض من الوظيفة.
- استخدم انتقالات تدريجية بين المناطق السميكة والرقيقة.
- تجنب الأجزاء السميكة المعزولة التي تتصلب بشكل مختلف عن بقية القطعة.
- أضف أضلاعًا أو أشكالًا هندسية بدلًا من مجرد زيادة ارتفاع الجدار بأكمله عند الحاجة إلى الصلابة.
- قم بفحص الأطراف الرفيعة، ومسارات التدفق الضيقة، والزوايا الحادة، والمناطق الأبعد عن البوابة.
- بالنسبة للقولبة بالحقن، حافظ على سمك كافٍ من السيليكون من أجل تدفق مستقر وتغطية جيدة؛; 1.0 مم أو أكثر غالباً ما يتم استخدامها كنقطة انطلاق، لكن القيمة المطلوبة تعتمد على المادة والهندسة.
عندما يكون الجدار غير المنتظم أمراً لا مفر منه، يجب تصميم موضع البوابة والتهوية وتوازن التجويف وظروف المعالجة بما يتناسب مع سلوك التدفق المتوقع.
4. التهوية: إزالة الهواء دون إحداث وميض
يجب أن يخرج الهواء من التجويف عند دخول السيليكون. إذا لم يتمكن من ذلك، فقد ينتج عن ذلك فقاعات، أو عدم اكتمال الطباعة، أو علامات احتراق، أو مناطق ضعيفة في الطباعة، أو تفاصيل غير مكتملة. إذا كانت فتحات التهوية عميقة جدًا، فقد يدخل السيليكون إليها ويُسبب زوائد.
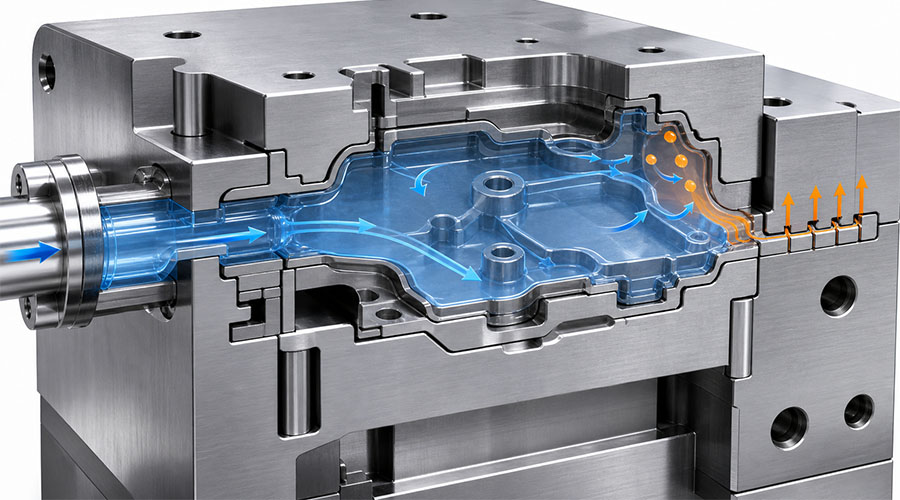
ليس الهدف إضافة أكبر عدد ممكن من فتحات التهوية، بل وضع فتحات تهوية مضبوطة في الأماكن التي يتجمع فيها الهواء فعلياً.
أين ينبغي وضع فتحات التهوية؟
تحديد الأولويات:
- المواقع المتوقعة التي سيتم شغلها أخيراً.
- نقاط مرتفعة وجيوب هوائية مغلقة.
- نهايات الأضلاع ومسارات التدفق الضيقة.
- المناطق المقابلة أو الأبعد عن البوابة.
- الأجزاء الرقيقة حيث قد يتردد تدفق الهواء.
- واجهات التشكيل بالحقن حيث يمكن أن ينحصر الهواء حول الحشوة.
يمكن أن تساعد محاكاة التدفق في التنبؤ بهذه المواقع، لكن اختبار الحقن القصير لا يزال ذا قيمة لأن سلوك التعبئة الحقيقي يعتمد على درجة الحرارة والضغط وحالة المادة وإعدادات الآلة.
مرجع نموذجي للتهوية
| المعلمة | نطاق البداية النموذجي | المخاطر التي يجب السيطرة عليها |
|---|---|---|
| عمق التهوية | حوالي 0.005–0.02 مم | الضحلة جدًا تحبس الهواء؛ والعميقة جدًا قد تُحدث وميضًا |
| عرض فتحة التهوية | حوالي 3-6 ملم | يجب توفير تدفق الهواء دون إضعاف منطقة الإحكام |
| موضع فتحة التهوية | المناطق التي تُملأ أخيرًا والمناطق المحصورة بالهواء | يؤدي سوء التركيب إلى حدوث عيوب حتى عندما تكون أبعاد فتحة التهوية صحيحة |
تعتمد أبعاد فتحات التهوية الفعلية على اللزوجة والضغط وبنية القالب ومتطلبات السطح وحدود التبخر المسموح بها. قد تتطلب الأجزاء الدقيقة فتحات تهوية أقل عمقًا، أو استخدام نظام شفط، أو ميزات تصريف فائض متخصصة.
متى تكون المساعدة بالمكنسة الكهربائية مفيدة
قد تُحسّن أنظمة التفريغ النتائج في الحالات التالية:
- قوالب معقدة متعددة التجاويف.
- مكونات بصرية أو تجميلية للغاية.
- المنتجات الطبية ومنتجات الأطفال التي تتطلب معايير صارمة فيما يتعلق بالأسطح.
- مسارات تدفق طويلة ورفيعة.
- أجزاء ذات حشوات أو مناطق واجهة مغلقة.
لا يحل نظام التفريغ محل التصميم الجيد للبوابات والفتحات، ولكنه يمكن أن يقلل من الهواء المتبقي عندما لا تكون التهوية السلبية كافية.
5. خطوط الفصل والتحكم في الوميض
خط الفصل هو المكان الذي تلتقي فيه أجزاء القالب. ويؤثر موقعه على المظهر، وأداء الإحكام، وتكلفة التشذيب، والتحكم في الأبعاد، وجدوى فك القالب.
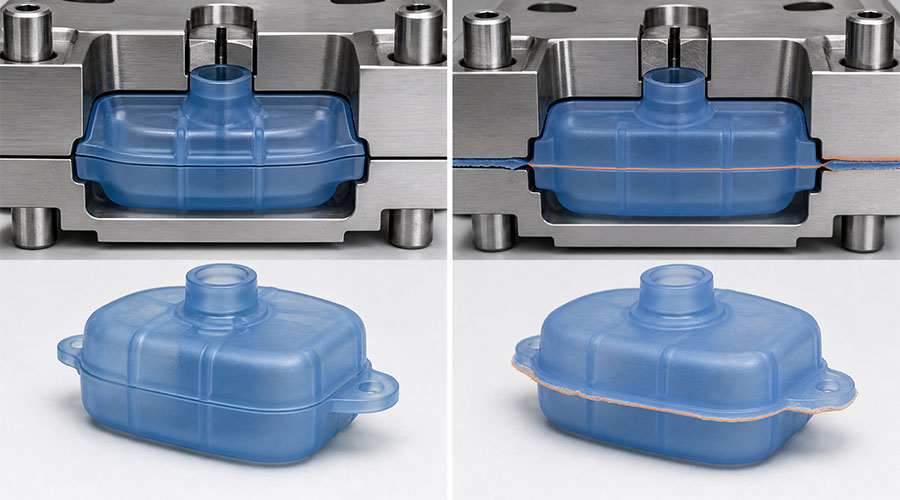
ينبغي أن تتضمن استراتيجية إنهاء العلاقة الجيدة ما يلي:
- اتبع الحواف الطبيعية أو التحولات الهندسية كلما أمكن ذلك.
- تجنب ملامسة الأسطح المانعة للتسرب والمناطق التجميلية الحساسة.
- دعم محاذاة القالب بشكل ثابت.
- السماح بتشكيل التجويف واللب وصقلهما وصيانتهما.
- تجنب المناطق ذات الضغط الجوي المرتفع التي تجعل التحكم في الوميض صعباً.
مشاكل الفلاش الشائعة
| الأعراض | السبب المحتمل | التوجيه التصحيحي |
|---|---|---|
| وميض على جانب واحد | عدم محاذاة القالب أو عدم انتظام التثبيت | افحص الموجهات والمحاذاة وتوازن التثبيت |
| وميض رقيق عند فتحات التهوية | عمق أو ضغط فتحة التهوية المفرط | تحسين أبعاد فتحات التهوية وإعدادات العملية |
| وميض حول حافة مرئية | وضع خط الفصل غير مناسب | قم بنقل الخط أو إعادة تصميم الهندسة المحلية |
| وميض يتفاقم مع مرور الوقت | التلف أو التآكل أو التلوث | إصلاح وصيانة أسطح منع التسرب |
لا يقتصر الزوائد على كونها مشكلة في العملية فحسب، بل يمكن أن تنشأ من هندسة القالب، أو المحاذاة، أو تصميم الفتحات، أو تآكل الأدوات، أو التلوث، أو عدم كفاية دعم التثبيت.
6. البوابات، والمتسابقون، وملء التوازن
يحدد نظام التوصيل كيفية وصول السيليكون إلى كل تجويف. ويؤثر تصميمه على الضغط، واستخدام المواد، ووقت الدورة، وتوازن الحشو، والأتمتة.
ل إنتاج السيليكون السائل, ، خاضع للرقابة أنظمة القنوات الباردة وبوابات الصمامات تُعتبر هذه التقنية شائعة الاستخدام لأنها تسمح بالحفاظ على المادة غير المعالجة ضمن نطاق درجة حرارة مضبوط أثناء تسخين التجويف لإتمام عملية المعالجة. ويعتمد اختيار النظام الأمثل على ميزانية الأدوات، وحجم الإنتاج، وعدد التجاويف، ووزن القطعة، ومتطلبات الجودة.
أسئلة يجب طرحها
- هل يمكن أن تمتلئ جميع التجاويف بنفس المعدل؟
- هل تم وضع البوابة بحيث تتجنب العلامات المرئية ومناطق الإغلاق الحرجة؟
- هل سيؤدي اتجاه التدفق إلى حبس الهواء أم دفعه نحو فتحة التهوية؟
- هل توفر البوابة تدفقًا كافيًا دون قص أو ضغط مفرط؟
- هل يمكن صيانة جهاز العدّاء والبوابة دون توقف طويل؟
- هل يبرر حجم الإنتاج المتوقع نظامًا أكثر آلية؟
في أعمال الإنتاج بكميات قليلة أو أعمال التطوير، قد تكون البساطة وسهولة التعديل أهم من تحقيق أقصى كفاءة للدورة. أما في الإنتاج بكميات كبيرة، فتصبح موازنة التجويف، والتحكم في الصمامات، والأتمتة، والتكرارية، وصيانة الأدوات أكثر أهمية.
7. تفاوتات التشكيل بالحقن وتحديد موضع الإدخال
في تغليف السيليكون, يجب أن يظل الجزء الداخلي ثابتًا أثناء تدفق السيليكون حوله. حتى أدنى انزياح قد يتسبب في تغطية غير متساوية، أو انكشاف الطبقة الأساسية، أو خلل في الأبعاد، أو ضعف في الترابط.
العوامل الحرجة للقولبة الزائدة
| عامل | هدف التصميم | المخاطر في حالة السيطرة عليها بشكل أكبر |
|---|---|---|
| أدخل الموقع | تحديد المواقع الميكانيكية القابلة للتكرار | سماكة السيليكون غير المتساوية أو الحشوة المكشوفة |
| هندسة الواجهة | قفل ميكانيكي عند الاقتضاء | التقشير أو الانفصال |
| حالة السطح | سطح ربط نظيف ومتوافق | تثبيط العلاج أو ضعف الالتصاق |
| فتحات تهوية الواجهة | مسار هروب هواء واضح | فقاعات وتغطية غير كاملة |
يمكن أن تُحسّن التجاويف والثقوب والأضلاع والوصلات الميكانيكية من قوة التثبيت عندما لا يكون الالتصاق الكيميائي وحده كافيًا. ومع ذلك، يجب تصميمها أيضًا لتسهيل عملية التعبئة وفك القالب.
8. ملمس السطح وطريقة فك القالب
تؤثر تشطيبات الأسطح على المظهر والاحتكاك والنظافة وسهولة الاستخدام. قد يُفضل استخدام سطح مصقول كمرآة في بعض التطبيقات المتعلقة بتلامس الطعام، أو منتجات الأطفال، أو التطبيقات الطبية، أو البصرية، بينما يمكن أن يوفر السطح غير اللامع أو ذو الملمس الناتج عن عملية التفريغ الكهربائي تشطيبًا تجميليًا دقيقًا.
يجب مراعاة الملمس بالتزامن مع زاوية السحب. فالملمس الأكثر عمقًا يزيد من المقاومة الميكانيكية أثناء عملية الفك، وقد يتطلب ذلك زاوية سحب أكبر أو اتجاهًا مختلفًا لفتح القالب.
تشمل خيارات إزالة القوالب ما يلي:
- إزالة يدوية للنماذج الأولية أو الإنتاج بكميات صغيرة.
- طرد الهواء للأجزاء المرنة التي تميل إلى الالتصاق باللب.
- أنظمة تجريد ميكانيكية لتحرير آلي متكرر.
- قوالب قابلة للطي أو الإزالة لإجراء التجاويف اللازمة.
- إزالة القوالب متعددة التجاويف ذات الحجم الكبير بمساعدة الروبوت.
أفضل طريقة هي تحرير الجزء دون تمزق أو تشوه دائم أو علامات سطحية أو وقت دورة مفرط.
9. الانكماش: التنبؤ به، والتعويض عنه، وقياسه
يتغير حجم السيليكون أثناء عملية التصلب وبعدها. ويعتمد الانكماش النهائي على نوع السيليكون، وتركيبة عملية التصلب، ودرجة الحرارة، والضغط، وشكل القطعة، وظروف ما بعد التصلب، وتوقيت القياس.
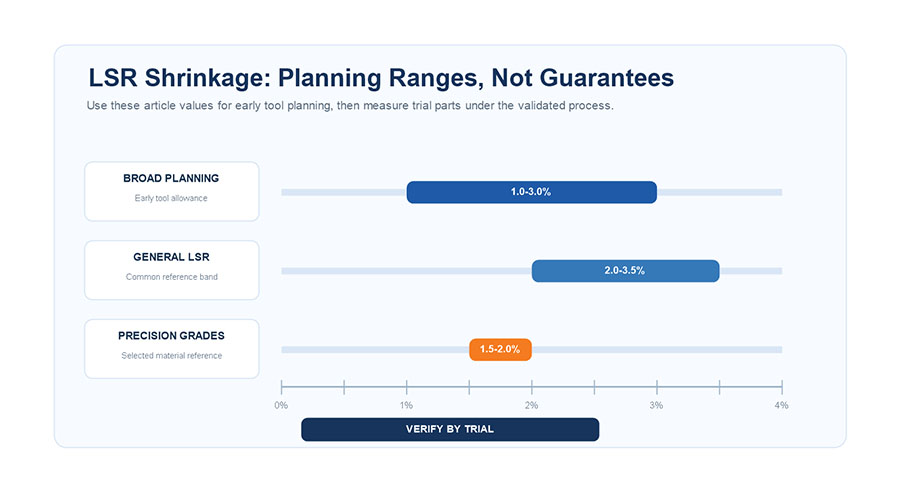
نطاق تقريبي واسع من 1%–4% يُستخدم أحيانًا خلال مرحلة التخطيط المبكر، في حين أن العديد من تطبيقات LSR العامة قد تندرج حول 2.0%–3.5%. قد تكون بعض درجات الدقة والعمليات المُحسّنة أقرب إلى 1.5%–2.0%. لا ينبغي لهذه الأرقام أن تحل محل بيانات الموردين والاختبارات الفعلية.
لماذا تُعدّ نسبة الانكماش الواحدة محفوفة بالمخاطر؟
قد لا يكون الانكماش متجانسًا تمامًا في جميع الاتجاهات. ويمكن أن يتأثر بما يلي:
- اتجاه التدفق وموقع البوابة.
- مناطق سميكة وأخرى رقيقة.
- درجة حرارة العفن المحلية.
- ظروف المعالجة وما بعد المعالجة.
- حشوات تحد من الحركة.
- درجة حرارة إزالة القطعة ووقت القياس.

عملية تعويض أفضل
- ابدأ ببيانات انكماش المواد من المورد.
- قم بتطبيق مخصصات أولية على تصميم CAD والأدوات.
- استخدم محاكاة التدفق والتصلب للأجزاء المعقدة أو عالية الخطورة.
- إنتاج أجزاء تجريبية في ظل ظروف عملية مضبوطة.
- قم بقياس الأبعاد الحرجة بعد فترة التكييف المحددة.
- قارن النتائج الفعلية مع أبعاد التصميم بمساعدة الحاسوب (CAD) الاسمية.
- قم بضبط أبعاد الفولاذ أو ظروف العملية قبل الإنتاج بكميات كبيرة.
كلما أمكن، اترك مساحات آمنة لتعديل الفولاذ. من الأسهل عمومًا إزالة الفولاذ من ترميمه بعد أن يكون التجويف كبيرًا جدًا.
10. تصميم النموذج الأولي والتحقق من صحته قبل الإنتاج الضخم

يمكن لمراجعة ومحاكاة التصميم بمساعدة الحاسوب تحديد المخاطر، لكنهما لا يستطيعان إعادة إنتاج ظروف التشكيل الحقيقية بشكل كامل. أدوات النماذج الأولية ولقطات تجريبية يكشف كيف يتم ملء الجزء وتصلبه ووميضه وإطلاقه وانكماشه فعلياً.
تسلسل التحقق الموصى به
- دراسة قصيرة المدى: راقب ترتيب التعبئة وحدد المناطق التي يتم تعبئتها أخيرًا.
- مراجعة التهوية: تحقق من وجود فقاعات، وحروق، وهواء محبوس، وتفاصيل غير مكتملة.
- فحص سريع: قم بتقييم فتحات التهوية، وخطوط الفصل، والتثبيت، والضغط.
- اختبار إزالة القالب: ابحث عن التمزق والتمدد والتشوه وتلف السطح.
- الفحص البُعدي: قياس الانكماش والتفاوتات الحرجة.
- اختبار التشكيل بالحقن: تحقق من موضع الإدخال، والتغطية، والترابط، ومصائد الهواء عند السطح البيني.
- تشغيل تجريبي: تأكد من وقت الدورة، وتوازن التجويف، وقابلية التكرار، والمعالجة الآلية.
تتيح الطباعة ثلاثية الأبعاد الحديثة إمكانية إجراء فحوصات الملاءمة، وإنشاء النماذج الرئيسية، ومراجعة التصميم في المراحل المبكرة. مع ذلك، لا يُحاكي النموذج الأولي المطبوع دائمًا السلوك الحراري، أو الضغط، أو تشطيب السطح، أو انكماش أدوات الإنتاج.
قائمة التحقق من التصميم للتصنيع قبل التجهيز
- [ ] تم تأكيد تطبيق المنتج وبيئة التشغيل
- [ ] تم اختيار درجة السيليكون، وصلابته، ولونه، ونظام معالجته
- [ ] تم تحديد متطلبات الامتثال والاختبار
- [ ] تم تحديد الأبعاد الحرجة والتفاوتات المقبولة
- [ ] تمت مراجعة سمك الجدار الاسمي والانتقالات
- [ ] تم فحص زوايا السحب على جميع أسطح التحرير
- [ ] تم تقييم موضع البوابة وتسلسل التعبئة
- [ ] تم تحديد المناطق التي يتم ملؤها أخيرًا ومواقع التهوية
- [ ] يُحفظ خط الفصل بعيدًا عن الأسطح الحرجة قدر الإمكان
- [ ] تشطيب السطح والملمس متطابقان مع السحب المناسب
- [ ] تم اختيار طريقة إزالة القالب
- [ ] تم تحديد مواقع الإدخالات بشكل إيجابي ومراجعة فتحات التهوية للواجهة
- [ ] بدل الانكماش بناءً على بيانات المواد والعملية
- [ ] تم إعداد خطة تجريبية للتحقق من الأبعاد
- تم تأكيد حجم الإنتاج المتوقع وخطة الصيانة.
أسئلة مكررة
ما هي زاوية السحب التي يجب أن تكون عليها قطعة السيليكون؟
قد تستخدم الأشكال الهندسية المصقولة البسيطة زاوية تتراوح بين 1° و2° كنقطة بداية. أما التجاويف العميقة والأسطح الخشنة وظروف الفك الصعبة فقد تتطلب زاوية تتراوح بين 2° و5° أو أكثر. يجب التحقق من الزاوية النهائية بناءً على عمق القطعة وصلابتها وخشونة سطحها وطريقة فك القالب.
ما هو سمك الجدار الموصى به لأجزاء السيليكون؟
تبدأ العديد من المنتجات العامة بسماكة تتراوح بين 2 و5 مم، ولكن لا يوجد حد أدنى أو أقصى عالمي. تتطلب الأغشية، والأختام، والطبقات المصبوبة، والأجزاء الهيكلية قيمًا مختلفة. غالبًا ما يكون التوحيد والانتقالات التدريجية أكثر أهمية من اختيار رقم ثابت واحد.
أين ينبغي وضع فتحات تهوية العفن؟
ضع فتحات التهوية في المناطق المتوقع أن تكون آخر ما يمتلئ، والنقاط المرتفعة، وجيوب الهواء المحبوس، ونهايات الأضلاع، والمواقع البعيدة عن البوابة. يمكن لمحاكاة التدفق واختبارات الحقن السريع تأكيد مواقع مصائد الهواء الفعلية.
ما مقدار انكماش LSR؟
قد تتراوح التقديرات الأولية العامة بين 1% و4%، بينما تتراوح قيم الانكماش في العديد من مواد السيليكون السائل العامة بين 2.0% و3.5%. ويجب تحديد الانكماش الفعلي بناءً على نوع المادة، وعملية المعالجة، والشكل الهندسي، وظروف ما بعد المعالجة، والقياسات التجريبية.
هل يمكن للمحاكاة أن تحل محل التجارب العملية باستخدام القوالب؟
لا. المحاكاة مفيدة لمقارنة التصاميم والتنبؤ بمخاطر التدفق أو الانكماش، ولكن لا تزال هناك حاجة إلى تجارب عملية للتحقق من الأبعاد، والوميض، والتهوية، وجودة السطح، وسلوك فك القالب.
خاتمة
يعتمد تصميم قوالب السيليكون الناجح على إدارة النظام بأكمله، وليس على تحسين ميزة واحدة بمعزل عن غيرها. يجب أن تتوافق زوايا السحب مع ملمس السطح وطريقة الفصل. يجب أن يدعم سمك الجدار عملية التعبئة والتصلب المنتظم. يجب أن تعمل فتحات التهوية على إزالة الهواء دون إحداث زوائد غير مرغوب فيها. يجب توقع الانكماش وتعويضه وقياسه في ظل ظروف التشغيل الفعلية.
عندما يتم اتخاذ هذه القرارات مبكراً والتحقق منها من خلال مراجعة التصميم للتصنيع والقولبة التجريبية، يمكن للمصنعين تقليل تعديلات الأدوات والخردة وعدم استقرار الدورة ومشاكل الجودة.
هل أنت مستعد للتحقق من صحة منتج السيليكون الخاص بك قبل البدء في تصنيعه؟
أرسل ملفاتك ثلاثية الأبعاد، ومتطلبات المواد، وحجم الإنتاج المتوقع، والأبعاد الأساسية إلى سيليكون راي لـ مراجعة تصميم قالب السيليكون المخصص للتصنيع.