רוב בקשות ה-RFQ מתייחסות להדפסת פד על סיליקון כאל פריט שורה - "הדפס את הלוגו שלנו על לוח המקשים" - באותו אופן שבו היית מזמין הדפסה על ABS. סיליקון לא מתנהג כמו ABS. אנרגיית פני השטח הוא בסביבות 20-24 mN/m, שום דבר סטנדרטי לא נקשר אליו, והחלק מתכופף בכל פעם שהוא בשימוש.
הבעיה מופיעה לעיתים רחוקות בכתבה הראשונה. היא מופיעה בחודש השלישי: כיתוב מדולדל מתחת למגע עם האגודל, קצוות מתפוררים על גבי מקשים מעוקלים, מבריק בהרבה מהקודם. עד אז הכלים נחתכים, הקלישאה חרוטה, והתיקון עולה יותר מהקישוט.
כך התהליך מתנהג בפועל על הרצפה שלנו - עומק, הדפסת פד, יחס דיו, חלון הייבוש - והנקודות הספציפיות שבהן הדפסת פד מפסיקה להיות התשובה הנכונה.
סיכום מנהלים
- הדפסת טמפון מנצחת בעקמומיות, לא בשטח. מתחת לגודל של בערך 80 × 80 מ"מ לכל משיכה, וברדיוסים שבהם רפידת Shore A של 40-60 יכולה להתעטף, זה מכה הדפסת מסך; מעל זה, זה לא קורה.
- הידבקות היא כימיה, לא לחץ. דיו סיליקון דו-רכיבי עם יחס זרז של 10:1 ומחזור ריפוי מלא הוא הקשר האמין היחיד; פריימר ופלזמה מקבעים את פני השטח, לעולם לא את הדיו.
- מצב הכשל הוא דיו דליל, לא חוסר דיו. קלישאה חרוטה רדודה יותר מ-25 מיקרומטר נראית בסדר במוצר הראשון ומתפשטת בשימוש בשטח.
כיצד הדפסת פד מעבירה דיו על חלק סיליקון
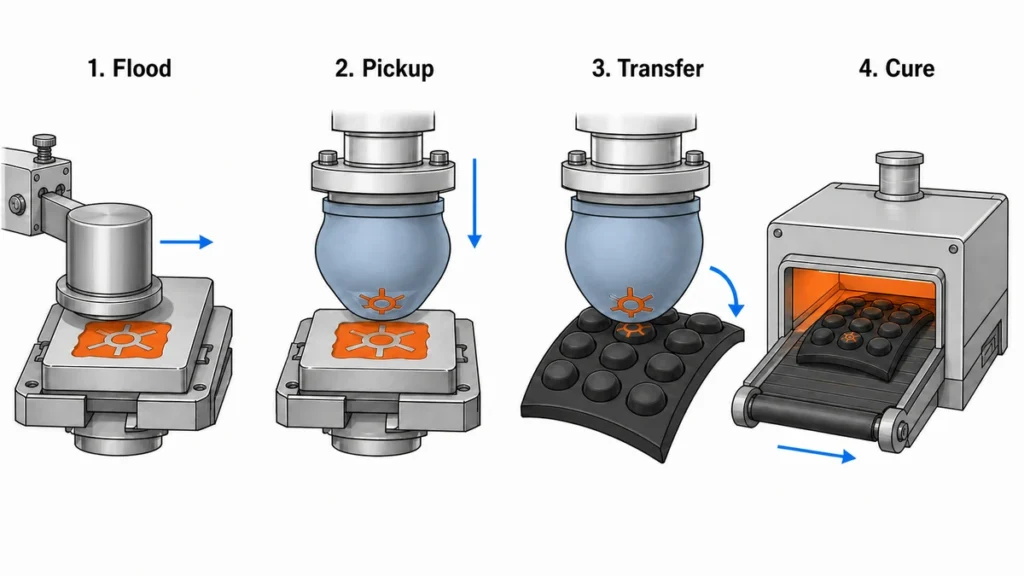
הדפסת טמפון היא תהליך חריטה עקיף. התמונה נמצאת על לוח פלדה או פולימר חרוט (הקלישאה), טמפון סיליקון מרים את הדיו מהחריטה, והטמפון - ולא הלוח - נוגע בחלק. דפוס עקיף יחיד זה הוא הסיבה לכך שהוא מטפל במקשים כיפתיים, עיקולים של צמידים וחלקים תעשייתיים לא סדירים שמסך שטוח אינו יכול להגיע אליהם.
ארבעה שלבים, לכל אחד הסחף משלו:
1. הצפה ושיוף של כוסות דיו
כוס דיו אטומה מציפה את תהליך האיכול ומנקה את המשטח במעבר אחד. אם טבעת האיכול נשחקת, הדיו נשאר על שטח הלוח ומודפס כאובך סביב התמונה. בעבודות סיליקון אנו בודקים את איטום הטבעת בכל שינוי צבע, מכיוון שדיו סיליקון הוא בעל צמיגות גבוהה וטוען את הטבעת מהר יותר מדיו ממס לפלסטיק.
2. איסוף דיו
הפד לוחץ על החומר המוצף. ממס מבזיק מסרט הדיו החשוף בחומר האיכול במהלך כמה מאות מילישניות שלפני האיסוף - הבהוב זה הוא שהופך את הדיו לדביק מספיק כדי לעזוב את הלוח ולהיצמד לפד.
3. העברה
הרפידה מתגלגלת על החלק. מכיוון שגם פני הרפידה עשויים סיליקון, אנרגיית השחרור שלה נמוכה יותר מזו של החלק לאחר הטיפול המקדים - הדיו מעדיף את החלק. איזון זה שביר. רפידה שאספה שמן סיליקון מחלק שעבר ריפוי גרוע תתחיל לדחות דיו תוך כ-500 משיכות.
4. ריפוי
ההדפס אינו גמור כשהוא נראה גמור. דיו סיליקון דו-רכיבי עדיין לא מקושר בצורת צולב בשלב זה ויימרח מתחת לציפורן במשך שעות.
מדוע עומק קלישאה קובע את האטימות וחדות הקצה?
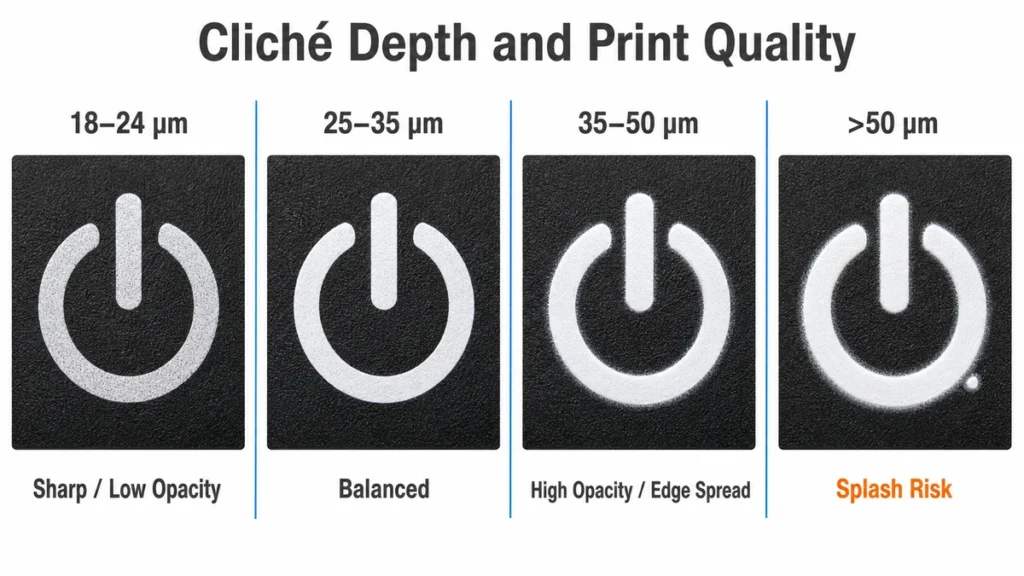
מכיוון שהחריטה היא הדבר היחיד שמודד את נפח הדיו. דיו סיליקון הוא אטום אך רך; על חלק סיליקון צבעוני, כיתוב לבן זקוק לעובי שכבה, ועובי שכבה תלוי בעומק.
| עומק חריטה | התנהגות על סיליקון | מקרה שימוש |
|---|---|---|
| 18–24 מיקרומטר | קצוות חדים, אטימות חלשה בחלקים כהים, שפשוף מוקדם | טקסט דק רק בחלקים בהירים |
| 25–35 מיקרומטר | מאוזן - ברירת המחדל שלנו עבור מקרא לוח המקשים | עבודות הכי דיבוריות/אגדות |
| 35–50 מיקרומטר | אטימות גבוהה, פיזור קל של הקצוות וסיכון להתזות | דיו לבן או בהיר על סיליקון שחור |
| >50 מיקרומטר | התזת דיו, הילה, התזה איטית | מוצדק לעיתים רחוקות |
לוחות פלדה חרוטים בלייזר שומרות על עומק באופן עקבי יותר מאשר פוטופולימר לאורך ריצות ארוכות; פוטופולימר נשחק וההדפסה הופכת דקה יותר עם שינוי הגדרה מבלי שאף אחד ישנה הגדרה. אובדן איטי זה הוא הסיבה הנפוצה ביותר לכך ש"2,000 החלקים הראשונים בסדר, 3,000 האחרונים אפורים".
כאן הצוותים טועים בהערכת התהליך. עומק נחשב כפרמטר פנימי של המדפסת, ולכן הוא לעולם לא מופיע בשרטוט או בהזמנת הרכש. לאחר מכן, ספק שני מציע את אותה גרפיקה בעובי של 20 מיקרון, מנצח במחיר, והמקרא נכשל במבחן שפשוף שהחלק המקורי עבר במשך שנתיים.
בחירת רפידות: קשיות קשתית, צורה וגבולות עקמומיות
הרפידה היא מוצר מתכלה עם מפרט, לא בלוק גומי גנרי.
| דורומטר רפידות | הִתְנַהֲגוּת | היכן אנו משתמשים בו |
|---|---|---|
| חוף A 20–40 | התאמה גבוהה, עיוות תמונה גובר | עקומות עמוקות, משטחים בעלים מרקם, כיפות מקשים רכות |
| 40–60 חוף A | גלגול מאוזן, שימוש כללי | רוב לוחות המקשים, השטיחים והחלקים השטוחים מסיליקון |
| 60–80 חוף A | עיוות מינימלי, דורש משטח כמעט שטוח | טקסט דק, שורות של 0.2 מ"מ, רישום רב-צבעי |
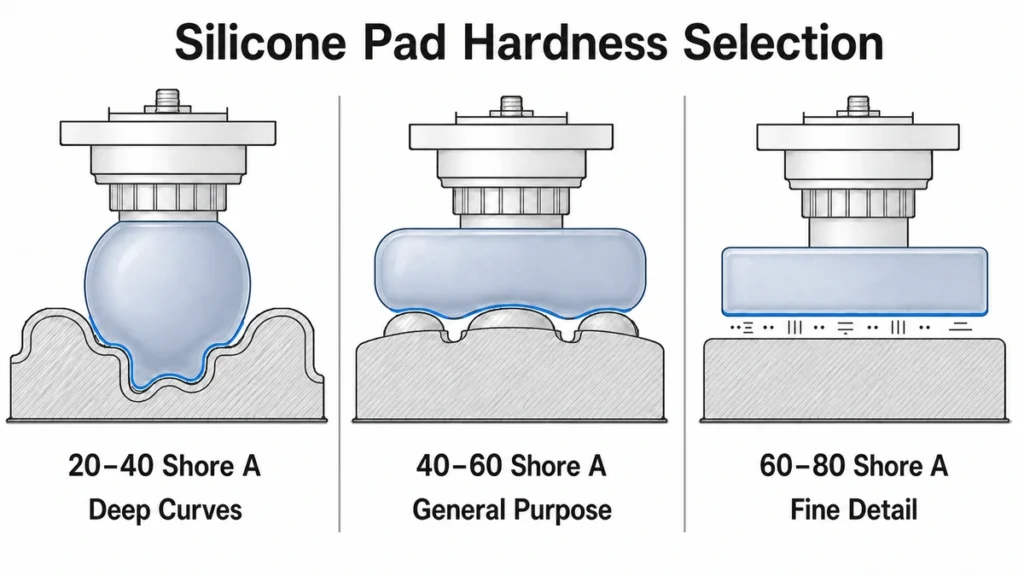
הצורה חשובה לא פחות מהקשיות. פד עגול מגלגל דיו מנקודה כלפי חוץ והוא הסלחני ביותר; פד סרגל או לחם מכסה גרפיקה ליניארית ארוכה עם פחות עיוות אך אינו סלחן לגבי הטיה. פדים בעלי זווית תלולה פולטים אוויר לכוד; פדים שטוחים לוכדים אותו ומדפיסים חורים.
גם רפידות מתבצעות בהכנה. רפידה חדשה מודפסת בצורה מעט שונה במשך 200 עד 300 המשיכות הראשונות שלה, בזמן שהמשטח מתאדה. בעבודות בעלות רישום צפוף, אנו מבצעים את תהליך ההכנה על גרוטאות לפני הפריט הראשון - אחרת הדוגמה שאושרה אינה תואמת את הייצור שאושר.
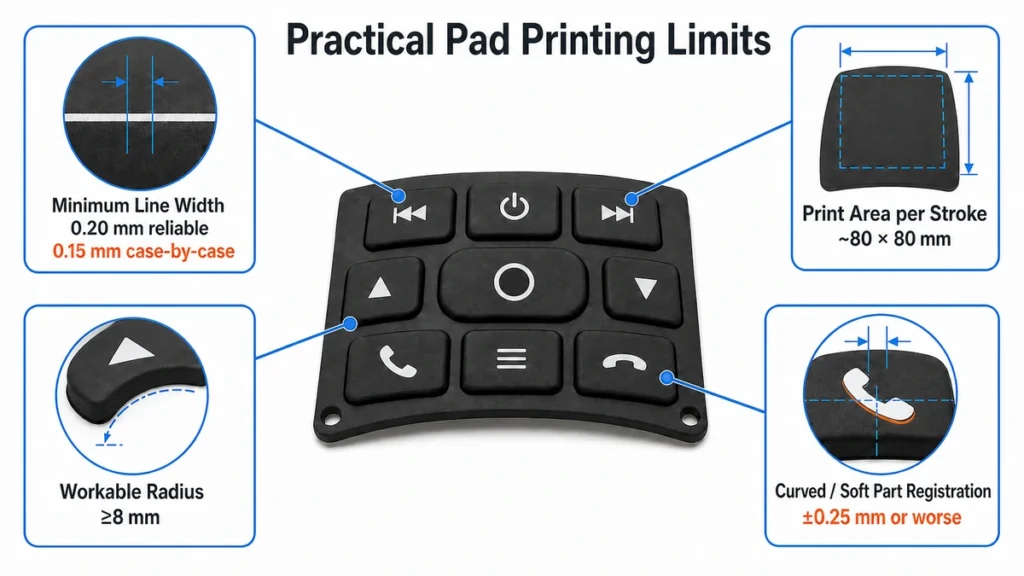
עקמומיות היא הגבול האמיתי. ככלל עבודה, עקומה מורכבת עם רדיוס נמוך מכ-8 מ"מ מתחילה לעוות את התמונה באופן ניכר, והטקסט נמתח לאורך כיוון הגלגול. ניתן לעוות מראש את הגרפיקה בקלישאה כדי לפצות, אך עיוות מוקדם זה נעול לגיאומטריה של חלק אחד. שינוי רדיוס החלק העליון של המקש והלוחית היא גרוטאות.
מה מייחד דיו סיליקון דו-חלקי מדיו רגיל להדפסה על פד?
דיו ממס סטנדרטי - מערכות אפוקסי או אקריליק המשמשות על ABS, PC או מתכת מצופה - אינו נקשר לסיליקון. הוא יושב על גבי ומתקלף בעזרת ציפורן. הדפסת סיליקון דורשת מערכת דיו מבוססת סיליקון: נשא שרף סיליקון, פיגמנט וזרז שמקשר את הדיו לרשת תואמת למצע.
ההשלכות המבצעיות:
- יחס הערבוב קבוע, בדרך כלל 10:1 לפי משקל (דיו : זרז) עבור סדרות דיו סיליקון דו-חלקיות נפוצות. דיו מזורז פחות מתקשה ומתקלף; דיו מזורז יתר נוצר בג'ל בכוס.
- חיי הסיר קצרים. לאחר קטליזציה, אורך החיים השימושי הוא כ-4-8 שעות, תלוי בטמפרטורת הסדנה. אסור לשפוך דיו קטליזציה בחזרה לתוך החומר הלא קטליזציה - דבר המזהם את כל המיכל.
- מדלל הוא חלק מהמתכון, בדרך כלל 10–15% לפי משקל, והוא שולט על יציאת הדיו מהפלט, לא רק על הצמיגות. יותר מדי מדלל והדיו לא יעזוב את הפלט בצורה נקייה.
- התאמת הצבעים מתרחשת לאחר הייבוש, לא בכוס. דיו סיליקון משתנה בזמן הייבוש; אישור פנטון שנלקח מדיו רטוב הוא חסר משמעות.
עוד על פשרות בכימיה ובפורמולציה ב ניסוחים וחידושים של דיו להדפסה מסיליקון.
האם סיליקון דורש טיפול מקדים לפני הדפסת פד?
לפעמים - והתשובה הכנה היא שזה תלוי איך החלק יצא מהתבנית, לא בגיליון הנתונים של הדיו.
חלק טרי שעבר ריפוי לאחר הדבקה, ללא שמן, שהודפס בדיו סיליקון תואם, יכול להדפיס ללא טיפול מקדים; מספר ספקי דיו מדגימים בדיוק זאת על מקלדות סיליקון נקיות. חלקי ייצור כמעט אף פעם לא נקיים כל כך. שחרור עובש, פריחת שמן סיליקון כתוצאה מטיפול לא שלם לאחר הדבקה וזיהום בטיפול, כולם יושבים על פני השטח והם הסיבה האמיתית לרוב התלונות על כך שהדיו לא נדבק.
מה שאנחנו שולטים בו לפני שהפד נוגע בחלק:
- שיטות לאחר ריפוי (בדרך כלל 200 מעלות צלזיוס למשך 2-4 שעות, תלוי בתרכובת) לסילוק חומרים נדיפים שהיו נודדים אל פני השטח מאוחר יותר.
- ניגוב IPA או ניקוי אולטרסאונד, וזמן המתנה מקסימלי מוגדר בין ניקוי להדפסה
- פריימר או פלזמה רק כאשר התרכובת, עומס הפיגמנט או דירוג המילוי דורשים זאת
פלזמה מעלה את אנרגיית פני השטח אך השפעתה דועכת - חלקים שטופלו שנותרו למשך הלילה מאבדים חלק ניכר ממנה. פריימר סלחני יותר בתהליך עבודה אצווה אך מוסיף שלב וחלון ייבוש. אף אחד מהם אינו מפצה על פריחת שמן; הם פשוט נכשלים לאט יותר. רצף הניקוי, הריפוי לאחר הפעולה, ההפעלה ורצף הפריימר מכוסים בפירוט ב... טיפול מקדים למשטח סיליקון.
חלון ריפוי: טמפרטורה, זמן, ואיך נראה תת-ריפוי
חום הוא מה שהופך סרט מודפס לסרט מודבק. דיו סיליקון דו-רכיבי נפוץ מתקשה בטווח של 120-150 מעלות צלזיוס למשך 3-10 דקות בתנור מנהרה, או ייבוש באוויר בטמפרטורת החדר במשך כ-24 שעות עם קישור צולב מלא שנמשך עד 72 שעות.
המסה של החלק עצמו משנה את התשובה. רשת לוח מקשים בעובי 1 מ"מ מגיעה לטמפרטורה תוך שניות; לולאה תעשייתית בעובי 6 מ"מ לא. קביעת זמן המנהרה לפי מהירות הרצועה במקום לפי טמפרטורת ליבת החלק היא האופן שבו חנות מייצרת פריט ראשון שעבר ומנה כושלת.
שתי בדיקות שאנו מבצעים במקום לסמוך על הטיימר:
- מבחן מתיחה — לכופף ולהאריך את האזור המודפס בצורה אגרסיבית. הדפסה שהתייבשה במלואה נמתחת יחד עם החלק; הדפסה שלא התייבשה מספיק נסדקת או מתרוממת בקצוות.
- בדיקת סרט צולב לכל ASTM D3359 / תקן ISO 2409, בתוספת שפשוף ממס עם IPA. אנו רושמים את הסיווג, לא חוות דעת של עובר/נכשל.
לייצור יתר יש מחיר משלו: שמירה על צבעים בהירים מעל כ-180 מעלות צלזיוס מצהיבה אותם ויכולה להפוך את הסרט לשביר מספיק עד שהוא יסדק בכיפוף הקשה הראשון.
היכן הדפסת פד מגיעה למגבלותיה על סיליקון
זה החלק שכדאי להדביק בסקירת העיצוב שלך.
| פָּרָמֶטֶר | גבול מעשי | הערות |
|---|---|---|
| רוחב קו מינימלי | 0.20 מ"מ אמין; 0.15 מ"מ לכל מקרה לגופו | מתחת לזה, דיו מגשר או נקרע בהתאם לקו הדק של הרפידה |
| גובה טקסט מינימלי | ~1.0 מ"מ | הקריאות, ולא יכולת ההדפסה, נכשלת קודם |
| שטח הדפסה לכל משיכה | ~80 × 80 מ"מ | אזורים גדולים יותר מאבדים אחידות של שכבת הדיו במרכז |
| צבעים | 1–4 מעשי | כל צבע הוא סיכון נפרד לתחנה, לוחית רישום ורישום |
| רישום, חלק שטוח | ±0.10–0.15 מ"מ | עם מתקן קשיח |
| רישום, חלק מעוקל / רך | ±0.25 מ"מ או פחות | החלק עצמו מתעוות תחת לחץ הרפידות |
| רדיוס מעשי | ≥8 מ"מ לתמונה לא מעוותת | רדיוסים צרים יותר דורשים יצירות אמנות מעוותות מראש |
| עובי שכבת הדיו | ~5–15 מיקרומטר לאחר הייבוש | נקבע לפי עומק איכול, לא לפי לחץ |
רב-צבעי הוא המקום בו ההערכות מתקלקלות בתדירות הגבוהה ביותר. על חלק פלסטיק קשיח, הדפסת פד בארבעה צבעים היא שגרתית. על סיליקון, החלק נדחס בצורה שונה תחת כל פגיעה בפד, ורשת מקלדת בעובי 40 Shore A לא תחזור בדיוק לאותו מיקום בתחנה הרביעית כמו שהייתה בתחנה הראשונה. גם "רטוב על רטוב" מתנהג אחרת: דיו סיליקון נשאר פתוח זמן רב יותר, כך שצבע שני המונח מוקדם מדי מרים את הראשון.
אם יצירת האמנות זקוקה להתאמה הדוק של צבע לצבע בחלק רך, ההמלצה הכנה היא לעצב מחדש את יצירת האמנות לצורך הפרדה - פערים מכוונים בין צבעים - במקום לקנות מכונה יקרה יותר.
מתי כדאי לבחור בהדפסת טמפון על פני הדפסת משי או הדפסת העברה?
גרסה מקוצרת: בחרו לפי גיאומטריה, לא לפי מחיר ליחידה. הדפסת טמפון היא היחידה מבין השלושה שממקמת תמונה ממוקדת על עקומה מורכבת.
| הדפסת פד | צילום מסך | הדפסת העברה | |
|---|---|---|---|
| מִשׁטָח | מעוגל, כיפה, לא סדיר, שקוע | עקומה שטוחה או בעלת ציר יחיד | מעוקל, עוטף |
| אזור וצבעים | ≤~80 מ"מ לכל משיכה, 1–4 צבעים | גדול ורציף, 1–6 צבעים | עטיפה גדולה, בצבע מלא |
ההשוואה המלאה, שיטה אחר שיטה - עלות ייצור כלים, התנהגות רישום, עמידות תחת שחיקה - שייכת לעמוד נפרד ואינה חוזרת על עצמה כאן.
חריטה בלייזר היא האפשרות הרביעית והיחידה שאין בה דיו שייכשל - אבל היא מסירה את שכבת הציפוי במקום להוסיף אחת, כך שזו תוצאה ויזואלית שונה, לא תחליף.
לקבלת נתיב ההחלטה המלא על פני כל ארבע השיטות, עיינו במדריך העמודים כיצד להדפיס על סיליקון.
מה שנועל את עלות עבודת הדפסת טמפון
שלושה דברים, לפי סדר ההשפעה:
- ספירת צלחות. קלישאה אחת לכל צבע, לכל תיקון גרפיקה. לוח פלדה חרוט בלייזר עולה בסדר גודל של 40 עד 80 דולר כל אחד ושומר על עומק לאורך זמן; פוטופולימר זול יותר אך מתנהג כחומר מתכלה, לא ככלי עבודה. שינויים בגרפיקה לאחר חריטה בלוח אינם התאמות חינמיות; מדובר בלוחות חדשים.
- החלפת צבע. ניקוי דיו סיליקון איטי יותר מניקוי דיו ממס, ודיו מזורז שנותר בכוס הוא שאריות. תקציב של 20 עד 40 דקות להחלפת צבע, כך שעבודה של ארבעה צבעים בטווח קצר מבזבזת זמן רב יותר לניקוי מאשר הדפסה.
- מחזור ותפוסת ריפוי. משיכת ההדפסה אורכת כשנייה, ותחנת צבע יחיד הנטענת ידנית יכולה להכיל כ-900 עד 1,500 חלקים בשעה. מנהרת הריפוי היא המגבלה, וחלקים עבים מחזיקים את הקו.
ה-MOQ נובע מההרכבה, לא מהחומר. ניתן לעבוד עם מקרא בצבע אחד על חלק קיים מכמה מאות חלקים; הדפסה בארבעה צבעים על גיאומטריה מעוקלת חדשה לעיתים רחוקות הגיונית מבחינה כלכלית מתחת ל-3,000 עד 5,000 חלקים, מכיוון שיש לבצע איטרציות של הגרפיקה המעוותת מראש מול דגימות פיזיות לפני שניתן יהיה לחזור על משהו.
יישומים אופייניים על הרצפה שלנו
- כתוביות על לוחות המקשים של סיליקון — השימוש הדומיננטי. בדרך כלל צבע אחד או שניים, ולאחר מכן ציפוי מגן. ראה טכניקות הדפסה ותיוג על לוחות מקשים מסיליקון ו גימורי וציפויים של משטחי מקלדת סיליקון למה שהונח על גבי הדיו.
- צמידים ורצועות — לוגואים קטנים על משטח שמתכופף ללא הרף; גמישות הדיו חשובה יותר מאשר אטימות.
- חלקים תעשייתיים לא סדירים — לולאות, אטמים, מארזים שבהם מסך פשוט לא יכול להגיע לפני השטח.
- פריטים לתינוקות ופריטים הבאים במגע עם מזון — להדפסה, אבל תאימות דיו הופך לאילוץ השולט, לא איכות ההדפסה.
מה המשמעות של זה לפני פרסום הציור
הדפסת פד על סיליקון אינה הגורם המגביל ברוב הפרויקטים - מצב פני השטח של החלק היצוק הוא זה. חלק עם שיורי שחרור תבנית או תהליך ייבוש לאחר היצוק לא שלם ייכשל בבדיקת הידבקות ללא קשר לעומק הדיו, הפד או הפלטה שייעשה בו שימוש, ובית הדפוס יאשים בהחלטה לגבי היציקה שהתקבלה שבועות קודם לכן.
לפני מתן הצעת מחיר אנו זקוקים לארבעה דברים: גיאומטריית החלק עם רדיוס פני ההדפסה, יצירת האמנות עם רוחב הקווים וספירת הצבעים העדינים ביותר שלה, תרכובת המצע וקשיותו, ותקן העמידות שההדפס צריך לשרוד - ספירת מחזורי שפשוף, ממס או דרישת תאימות. ללא תקן העמידות, הצעת המחיר היא ניחוש, וכך גם חלון התהליך שמאחוריה.
אם ההדפס צריך לשרוד מגע יומיומי עם האגודל במשך שנים, השיחה אינה באמת על הדפסת טמפון כלל - אלא האם יש להדפיס, לצבוע או לחרוט את הכיתוב.
הפניות
- הדפסת טמפון (גרביטה עקיפה) — ויקיפדיה, מתעדכנת באופן שוטף
- ASTM D2240-15(2021), תכונת גומי - קשיות דורומטר — ASTM אינטרנשיונל, מהדורה נוכחית
- ASTM D3359-23, דירוג הידבקות באמצעות בדיקת סרט — ASTM אינטרנשיונל, עודכן במרץ 2023
- ISO 2409:2020, צבעים ולכות - בדיקת חיתוך צולב — ISO, מהדורה נוכחית
- 21 CFR 177.2600, מוצרי גומי המיועדים לשימוש חוזר — ה-FDA האמריקאי / eCFR, טקסט נוכחי
- שינוי פני השטח של פולימרים על ידי טיפול בפלזמה — NIH PMC, 2024 (על הזדקנות אנרגיית פני השטח לאחר טיפול)
- נתוני אנרגיית פני השטח עבור PDMS — ערכים ספרותיים שנאספו, 20–24 mJ/m²