Wybór pomiędzy HCR kontra LSR To nie jest prosta decyzja materiałowa. Wpływa ona na proces formowania, architekturę narzędzi, nakład pracy, metodę kontroli wypływów oraz ekonomikę przyszłych wolumenów.
Ogólne porady zazwyczaj kończą się na “HCR jest tańsze”, a “LSR jest bardziej precyzyjne”. To zbyt płytkie stwierdzenie, jak na decyzję produkcyjną. Niedrogie narzędzie HCR może okazać się drogie, gdy każda część wymaga przycięcia. Narzędzie LSR może być przebudowane dla prostego produktu, którego wolumen nigdy nie będzie wystarczający, aby wykorzystać jego automatyzację.
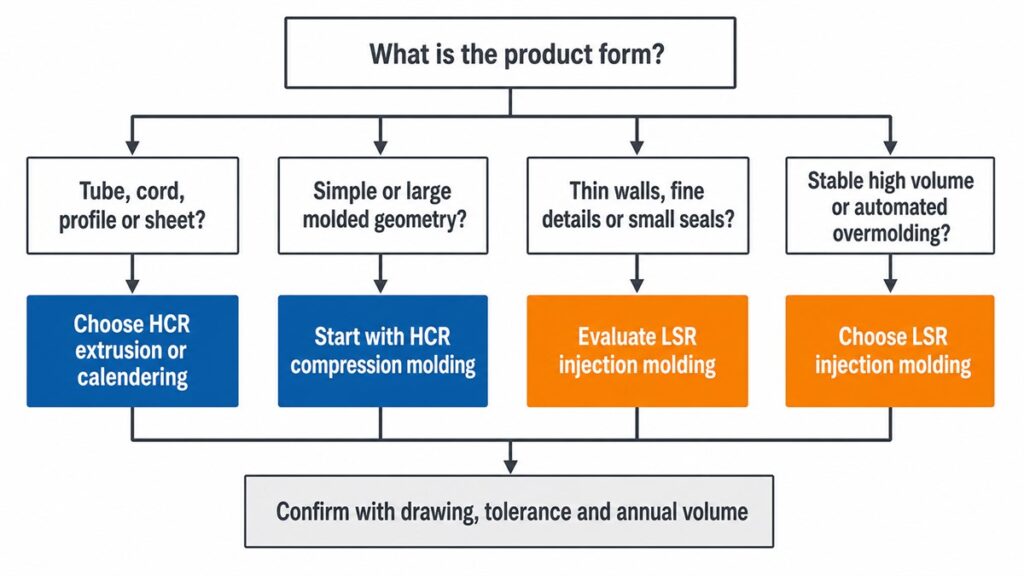
Wybierz HCR w przypadku prostszej geometrii, mniejszych lub zmiennych objętości, wytłaczania i projektów, w których liczy się niższy nakład na oprzyrządowanie. Wybierz LSR w przypadku cienkich ścianek, małych detali, zautomatyzowanej produkcji wielogniazdowej, powtarzalnego dozowania i zintegrowanego formowania wtryskowego. Ostateczny wybór należy jeszcze zweryfikować pod kątem dokładnego gatunku, tolerancji, systemu utwardzania i rocznego zapotrzebowania.
Streszczenie
- Metoda HCR zwykle zapewnia większą elastyczność procesu i niższe koszty wdrożenia narzędzi, ale formowanie tłoczne części wymaga często więcej pracy, wykańczania i obróbki wtórnej.
- Technologia LSR wymaga specjalistycznego sprzętu dozującego i ściślejszej konstrukcji formy, ale jej zamknięty, dwuskładnikowy system lepiej nadaje się do powtarzalnej, zautomatyzowanej produkcji.
- Nie dokonuj wyboru wyłącznie na podstawie ceny materiału. Porównaj całkowity koszt oprzyrządowania, gniazd, czasu cyklu, przycinania, odpadów, kontroli, utwardzania i przewidywanego wolumenu rocznego.
Porównanie HCR i LSR
| Czynnik decyzyjny | HCR | LSR |
|---|---|---|
| Nieutwardzona forma materiału | Stały lub gumowaty związek | Dwuskładnikowa ciecz pompowalna |
| Typowe systemy leczenia | Nadtlenek lub platyna | Zwykle utwardzanie dodatkiem platyny |
| Typowe procesy | Kompresja, transfer, wtrysk gumy, ekstruzja, kalandrowanie | Formowanie wtryskowe metodą cieczy (LIM), powlekanie, formowanie wtryskowe |
| Obsługa materiałów | Cięte, ważone, frezowane lub wstępnie formowane; bardziej otwarta obsługa | Pompowane, dozowane, mieszane i wtryskiwane przez zamknięty system |
| Koszt wejścia narzędzi | Zwykle niższy dla narzędzi kompresyjnych | Zwykle wyższe ze względu na wymagania dotyczące precyzji, wlewu, odpowietrzania i kanałów chłodzących |
| Potencjał automatyzacji | Niskie do średniego przy kompresji; wyższe przy wtrysku HCR | Wysoki |
| Geometria | Nadaje się do prostych lub dużych formowanych części i profili ciągłych | Wytrzymały w przypadku cienkich ścianek, drobnych detali, małych części i złożonych ścieżek przepływu |
| Flash i przycinanie | Bardziej prawdopodobne w przypadku formowania kompresyjnego | Może być bardzo niski przy dobrze zbudowanym narzędziu i stabilnym procesie |
| Dopasowanie objętości | Prototyp, mała lub średnia objętość lub zmienne zapotrzebowanie | Średnio-wysoki wolumen przy stabilnym popycie |
| Overmolding | Możliwe, ale rzadziej spotykane w komórkach w pełni zautomatyzowanych | Typowe dla zespołów plastikowych, metalowych i wieloelementowych |
| Po utwardzeniu | Zależne od gatunku i zastosowania; typowe dla niektórych systemów utwardzanych nadtlenkiem | Zależne od klasy i zastosowania; nie eliminuje słowa “platyna” |
| Główne ryzyko kosztowe | Praca, zmienność opłat, przycinanie i operacje wtórne | Narzędzia, wyposażenie, konfiguracja procesu i niewykorzystane moce przerobowe |
Ta tabela opisuje typowe metody produkcji, a nie uniwersalną klasyfikację właściwości. HCR można formować wtryskowo. LSR można stosować poza formowaniem wtryskowym. Rysunek części i system produkcyjny decydują o tym, czy te alternatywy są praktyczne.
Jaka jest główna różnica między HCR i LSR?
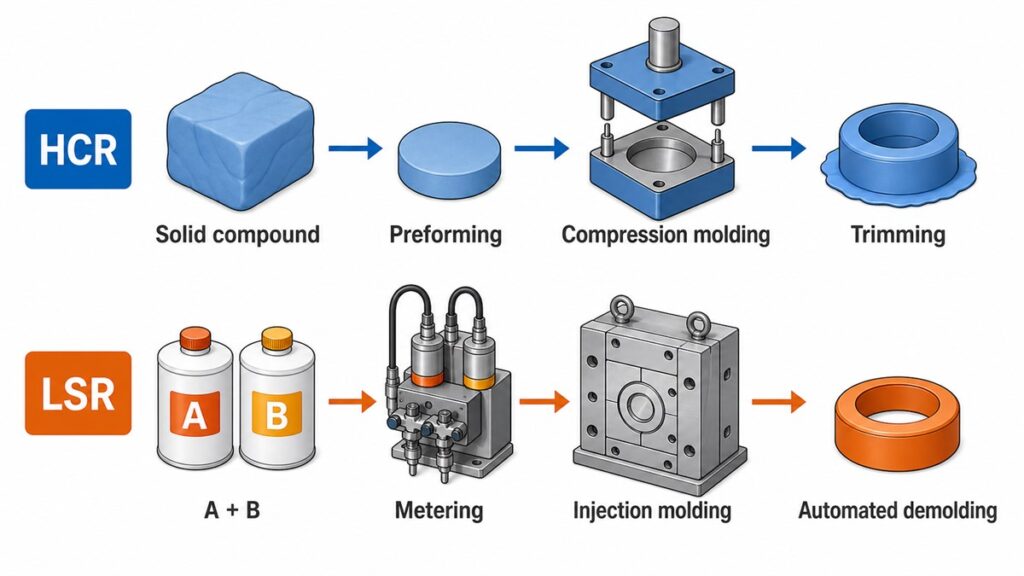
Główną różnicą jest ich konsystencja przed utwardzeniem oraz sprzęt potrzebny do ich obróbki.
Guma o wysokiej konsystencji to stały, ciastowaty związek silikonowy. Fabryka może zmielić pigment lub dodatki, odciąć odmierzoną ilość, umieścić go w rozgrzanej formie kompresyjnej lub przepuścić przez urządzenia do transferu, wtrysku, wytłaczania lub kalandrowania.
Płynna guma silikonowa (LSR) jest zazwyczaj dostarczany w postaci dwóch składników. A i B są pompowane w kontrolowanym stosunku, mieszane i wtryskiwane do rozgrzanej formy. Jego pompowalność i kontrolowane dozowanie A/B odróżniają LSR od gumowatego HCR na hali produkcyjnej.
Po wyleczeniu oba są elastomery silikonowe. Ich końcowa wytrzymałość na rozciąganie, odporność na rozdarcie, wydłużenie, twardość, odkształcenie trwałe po ściskaniu, właściwości optyczne i status regulacyjny zależą od konkretnej formulacji. “LSR” nie oznacza automatycznie miękkości, bezpieczeństwa ani lepszej jakości mechanicznej. “HCR” nie oznacza automatycznie wytrzymałości. Porównaj wartości TDS dostawców dla różnych gatunków kandydackich, uzyskane przy użyciu tych samych metod badawczych.
Kiedy lepiej wybrać HCR zamiast LSR?
Wybierz HCR, jeśli część i przypadek biznesowy bardziej skorzystają na elastyczności procesu niż na maksymalnej automatyzacji.
Niższy lub niepewny wolumen produkcji
Oprzyrządowanie kompresyjne jest generalnie prostsze niż wielogniazdowe oprzyrządowanie LSR z systemem kanałów chłodzących. Niższy koszt wejścia ma znaczenie, gdy popyt jest niepewny, projekt ciągle się zmienia lub program wymaga jedynie okresowych partii.
Częstym błędem jest porównywanie ofert na narzędzia bez uwzględnienia oczekiwanej liczby części. Tańsze narzędzie może nadal generować wyższy koszt całkowity, jeśli w każdym cyklu występuje ręczne ładowanie, rozformowywanie, przycinanie i kontrola. HCR utrzymuje przewagę kosztową tylko wtedy, gdy wymagania dotyczące geometrii i jakości nie generują nadmiernej ilości pracy dodatkowej.
Prosta lub duża formowana geometria
Formowanie kompresyjne HCR Dobrze sprawdza się w przypadku części, które tolerują widoczną linię podziału, proste odpowietrzanie i usuwanie nadlewów. Duży przemysłowe części silikonowe, w tym uszczelki i klawiatury, często pasują do tej trasy.
Formowanie kompresyjne polega na napełnianiu otwartej formy wstępnie odmierzonym wsadem. Dlatego ważne jest odpowiednie rozmieszczenie wsadu. Jeśli wsad ma nieodpowiedni rozmiar lub jest źle umiejscowiony, droga przepływu przez gniazdo ulega zmianie. W powtarzających się cyklach może to objawiać się nierównomiernym wypływem, niedostatecznym wypełnieniem, liniami łączenia lub uwięzionym powietrzem.
Profile, rury, sznury i arkusze wytłaczane
HCR to praktyczna metoda ciągłego wytłaczania i kalandrowania. Rurki, węże, sznury, uszczelki do pieców, profile, izolacje przewodów i arkusze silikonowe nie są naturalnymi projektami formowania wtryskowego LSR. Elkem wymienia wytłaczanie i kalandrowanie jako standardowe procesy transformacji HCR (Łoś).
Ta granica jest często pomijana, ponieważ kupujący porównują wyłącznie “materiały silikonowe”. Wymagana forma produktu może być już wybrana w procesie, zanim zostaną omówione kwestie twardości, koloru lub chemii utwardzania.
Elastyczność formułowania i systemu utwardzania
HCR jest dostępny z systemami utwardzania nadtlenkiem i platyną. Daje to inżynierom więcej możliwości w zakresie formulacji i przetwarzania, ale również wymaga więcej pracy przy specyfikacji.
Utwardzany nadtlenkiem HCR może wymagać dodatkowego utwardzania w celu zmniejszenia ilości lotnych produktów ubocznych, zapachu lub substancji ekstrahowalnych, w zależności od gatunku i wymagań końcowego zastosowania. Utwardzany platyną HCR pozwala uniknąć niektórych produktów ubocznych nadtlenków, ale wymaga kontroli zanieczyszczeń, ponieważ siarka, aminy, związki cynoorganiczne oraz niektóre kleje lub pigmenty mogą hamować utwardzanie.
Nie pisz “utwardzony platyną” na rysunku i nie zakładaj, że pytanie o zgodność jest już rozwiązane. Chemia utwardzania to tylko część definicji materiału i procesu.

Kiedy lepiej wybrać LSR zamiast HCR?
Wybierz LSR, gdy geometria, powtarzalność i skala produkcji uzasadniają dedykowane formowanie wtryskowe silikonu.
Cienkie ściany i drobne detale
LSR przepływa przez wąskie sekcje i małe przewężki łatwiej niż gumowaty HCR. To rozwiązanie sprawdza się w przypadku cienkich membran, małych uszczelnień, szczegółowych tekstur, mikrokomponentów i złożonych układów wnęk.
Ta płynność powoduje również problemy z oprzyrządowaniem. System LSR wykrywa niewielkie szczeliny na liniach podziału, wkładkach, stykach eżektorów i zaworach odcinających. Kontrola wypływu zależy zatem od precyzji formy, zachowania zacisku, głębokości otworu odpowietrzającego, lepkości materiału i ciśnienia procesowego. Złożony model CAD to za mało; narzędzie musi kontrolować, gdzie ciecz może przepływać.
Stabilny wolumen średni do wysokiego
Zamknięty system dozowania i mieszania redukuje ręczne zmiany wsadu. Narzędzia wielogniazdowe, automatyczne wyjmowanie z form, roboty i inspekcja w linii produkcyjnej mogą zmniejszyć nakład pracy na część, gdy wolumen jest wystarczająco duży.
W produkcji, typową zaletą LSR jest powtarzalność dozowania, automatyzacja, ograniczenie operacji wtórnych oraz skalowalność procesu napełniania form wtryskowych. Wadą jest wyższy koszt początkowy sprzętu i oprzyrządowania.
Częstym błędem jest założenie, że automatyzacja generuje oszczędności niezależnie od wielkości produkcji. To nieprawda. Jeśli program obsługuje tylko kilka krótkich partii rocznie, koszt walidacji narzędzi, konfiguracji, czyszczenia, konserwacji zapobiegawczej i niewykorzystanych mocy produkcyjnych może zdominować cenę jednostkową.
Nadformowanie i integracja części
LSR jest często mocniejszą metodą, gdy silikon musi być formowany na wkładce termoplastycznej lub metalowej. Obsługuje również konstrukcje dwuetapowe, które eliminują oddzielne etapy montażu.
Proces nie jest automatycznie wiązany. Zespół musi określić, czy retencja wynika z adhezji chemicznej, primera, samowiążącego LSR, czy też mechanicznego połączenia. Materiał wkładki, zanieczyszczenie powierzchni, temperatura formy, rozszerzalność cieplna i geometria podcięcia – wszystkie te czynniki wpływają na wynik.
Zespoły często to bagatelizują, ponieważ udana próbka pobrana ręcznie może wyglądać na w pełni połączoną. Wielokrotne zginanie, sterylizacja, starzenie termiczne lub ekspozycja na płyny mogą później ujawnić słabe połączenia. Testy łączenia muszą odzwierciedlać rzeczywisty kierunek obciążenia i środowisko użytkowania.
Czystsze przetwarzanie materiałów
LSR jest pompowany z zamkniętych pojemników przez zamknięty system mieszania. Zmniejsza to konieczność otwartego transportu i może przyczynić się do czystszej produkcji.
Nie oznacza to, że gotowy element jest z natury czysty lub zgodny z normami. Czynności takie jak wyjmowanie z formy, konserwacja narzędzi, wyjmowanie z formy, utwardzanie poprodukcyjne, mycie, kontrola i pakowanie nadal wpływają na poziom zanieczyszczenia. W przypadku produktów medycznych lub przeznaczonych do kontaktu z żywnością, kontrola procesu i dowody na gotowy element są ważniejsze niż nazwa materiału.
Czy LSR jest zawsze bardziej precyzyjny niż HCR?
Nie. Technologia LSR zazwyczaj zapewnia lepszą powtarzalność w przypadku małych, skomplikowanych i produkowanych masowo części formowanych, ale osiągalna tolerancja zależy od dokładnych wymiarów i procesu.
Silikon jest elastomerem. Wymiary zmieniają się wraz ze skurczem utwardzania, utwardzaniem, temperaturą, siłą pomiaru, czasem przechowywania oraz tym, czy element przekracza linię podziału. Tolerancja realistyczna dla interfejsu wkładki stalowej może być nierealna dla wolnostojącej, miękkiej ścianki.
Używać ISO 3302-1 Jako ramy dla tolerancji wymiarowych gumy formowanej, a następnie dokonaj indywidualnego przeglądu krytycznych wymiarów podczas procesu DFM. Rysunek powinien określać:
- Które wymiary wpływają na uszczelnienie, montaż lub funkcję
- Metoda pomiaru i czas kondycjonowania
- Czy wymiary są mierzone przed czy po utwardzeniu
- Strategia odniesienia dla elastycznej części
- Dozwolony błysk, niedopasowanie, ślad bramki i lokalizacja linii podziału
Częstym błędem jest stosowanie tolerancji dla części plastikowych do każdego wymiaru silikonu. Wymusza to niepotrzebne korekty narzędzi i odrzuty kontrolne bez poprawy funkcjonalności.
Jak HCR i LSR wpływają na oprzyrządowanie i koszt jednostkowy?
HCR zazwyczaj obniża początkowy koszt oprzyrządowania. LSR może obniżyć koszty robocizny cyklicznej i koszty operacji wtórnych. Żadne z tych stwierdzeń nie jest wystarczające samo w sobie.
| Element kosztu | Zachowanie kosztów HCR | Zachowanie kosztów LSR |
|---|---|---|
| Budowa form | Prostsze dla podstawowych narzędzi kompresujących | Wyższa precyzja; kanał doprowadzający, bramka, odpowietrznik i kontrola termiczna mają kluczowe znaczenie |
| Przygotowanie materiału | Ważenie, cięcie, mielenie lub wstępne wykonywanie może wymagać dodatkowej pracy | Automatyczne pompowanie i mieszanie A/B |
| Praca cykliczna | Ręczne ładowanie i rozformowywanie jest powszechne | Cykle automatyczne są praktyczne |
| Usuwanie Flasha | Często powtarzająca się operacja | Niższe, gdy narzędzia i parametry są stabilne |
| Ryzyko złomu | Umieszczenie ładunku, zanieczyszczenie, uwięzione powietrze i uszkodzenia podczas przycinania | Błąd współczynnika, zahamowanie utwardzania, błysk, krótkie wypełnienie i straty rozruchowe |
| Kontrola | Większe zróżnicowanie zależne od operatora może wymagać uwagi | Powtarzalność umożliwia automatyczną kontrolę lub kontrolę wnękową |
| Konserwacja | Prostsze narzędzie, ale zużycie linii podziału nadal zmienia błysk | Kanały chłodnicze, uszczelki, zawory, odpowietrzniki i układ pomiarowy wymagają dyscypliny konserwacji |
| Ryzyko związane z pojemnością | Można stopniowo dodawać więcej pracy | Dedykowany sprzęt staje się drogi, gdy jego wykorzystanie jest niskie |
Poproś o wyceny realistycznych wolumenów rocznych, a nie tylko o jedno zamówienie. Oferta powinna uwzględniać oprzyrządowanie, materiał, formowanie, utwardzanie, przycinanie, kontrolę jakości, pakowanie oraz wszelkie operacje wkładania wkładek. To pokazuje, jak zmieniają się koszty wraz ze zmianą wolumenu.

Czy HCR lub LSR określają zgodność z przepisami medycznymi lub dotyczącymi kontaktu z żywnością?
Ani HCR, ani LSR nie są zgodne z nazwy. Zgodność dotyczy określonego gatunku materiału, formulacji, procesu produkcyjnego, zakresu badań i przeznaczenia.
W przypadku wyrobów gumowych wielokrotnego użytku w kontakcie z żywnością, 21 CFR 177.2600 określa warunki dotyczące dozwolonych substancji i ekstraktów. Obejmuje on polimery bazowe silikonu, ale nie oznacza to, że każdy element silikonowy automatycznie spełnia te wymagania (eCFR 21 CFR 177.2600).
W przypadku projektu dotyczącego kontaktu z żywnością należy sprawdzić:
- Dokładna klasa dostawcy i formuła koloru
- Obowiązujący rynek: FDA 21 CFR 177.2600, LFGB/BfR lub inna jurysdykcja
- Zakres badań gotowych części i imitatorów żywności
- Warunki utwardzania i po utwardzaniu
- Możliwość śledzenia od partii surowców do partii gotowej
- Czy pigmenty, dodatki, podkłady i materiały wkładkowe są uwzględnione w dowodach
W przypadku wyrobów medycznych “silikon medyczny” jest również niekompletne. Ocena biozgodności, zgodność sterylizacji, substancje ekstrahowalne i wymywalne, czystość, opakowanie i walidacja procesu zależą od rodzaju kontaktu urządzenia z urządzeniem i klasyfikacji ryzyka.
HCR kontra LSR: Praktyczna macierz wyboru
| Stan projektu | Preferowana trasa startowa | Powód |
|---|---|---|
| Prototyp lub niepewny popyt | Formowanie kompresyjne HCR | Mniejsze zaangażowanie w narzędzia i łatwiejsze zmiany w projekcie |
| Prosta, formowana część z tolerancyjną kosmetyką | Formowanie kompresyjne HCR | Automatyzacja może nie zwrócić swoich kosztów |
| Rury, sznury, profile lub arkusze | Ekstruzja HCR lub kalandrowanie | Proces ciągły dopasowuje formę produktu |
| Duży, prosty formowany element | Formowanie kompresyjne HCR | Praktyczne wypełnianie ubytków i mniejsza złożoność narzędzi |
| Małe uszczelki lub cienkie membrany | Formowanie wtryskowe LSR | Zachowanie przepływu obsługuje drobne cechy i cienkie sekcje |
| Stabilny, wysoki wolumen roczny | Formowanie wtryskowe LSR | Automatyzacja wielogniazdowa może zmniejszyć nakład pracy na jedną część |
| Forma plastikowa lub metalowa | Formowanie wtryskowe LSR | Lepsze dopasowanie do zautomatyzowanych strategii wkładania i łączenia |
| Bardzo niskie zapotrzebowanie na pamięć flash | LSR po przeglądzie wykonalności narzędzia | Precyzyjne narzędzia mogą zmniejszyć konieczność przycinania wtórnego |
| Specjalna formuła utwardzana nadtlenkiem | HCR | Szerszy system utwardzania i elastyczność związków |
| Żywność regulowana lub zastosowanie medyczne | Albo po walidacji klasy i procesu | Zgodność nie jest ustalana wyłącznie na podstawie HCR lub LSR |
Jakie informacje są potrzebne przed złożeniem prośby o wycenę?
Dostawca nie może wiarygodnie wybrać HCR lub LSR na podstawie zdjęcia produktu. Prześlij następujące informacje:
- Rysunek 2D z wymiarami krytycznymi, klasami tolerancji i strefami kosmetycznymi
- Model 3D w formacie STEP
- Roczna objętość, ilość zamówień i przewidywany czas trwania programu
- Twardość, kolor, przezroczystość i właściwości mechaniczne
- Temperatura robocza, narażenie na działanie płynu, sprężanie i przewidywane cykle serwisowe
- Wymagania dotyczące kontaktu z żywnością, medyczne, RoHS, REACH lub inne wymagania zgodności
- Ograniczenia dotyczące utwardzania, zapachu, substancji ekstrahowalnych i czystości
- Włóż materiał i wymagania dotyczące łączenia dla części formowanych wtryskowo
- Wymagania dotyczące pakowania, kontroli i identyfikowalności
Granica decyzyjna jest prosta. Użyj HCR, gdy projekt jest pod kontrolą, gdy mniejsze zaangażowanie w narzędzia, prosta geometria, ciągłe przetwarzanie lub złożona elastyczność. Użyj LSR, gdy determinują to precyzyjna geometria, zamknięta obsługa, automatyczna powtarzalność i ekonomika produkcji wielkoseryjnej.
Ostatecznego wyboru należy dokonać na podstawie rzeczywistego rysunku i prognozy wolumenu. Bez tych dwóch danych wejściowych porównanie “HCR vs LSR” pozostaje istotne, gdy ostateczną decyzją jest system produkcyjny.