Wzór powierzchni produktu silikonowego można uformować w część, oznaczyć po uformowaniu lub dodać jako powłokę lub warstwa drukowana. Te trasy mogą wyglądać podobnie na nowej próbce, ale nie starzeją się w ten sam sposób. Praktyczny wybór zależy od tego, czy powierzchnia musi zapewniać przyczepność, przenosić oznakowanie, przetrwać czyszczenie, spełniać wymagania dotyczące kontaktu z żywnością lub posiadać kontrolowany standard kosmetyczny dla wszystkich partii produkcyjnych.
Najtrwalsze wzory są zazwyczaj wytwarzane w formie. Wykończenia drukowane i powlekane zapewniają większą swobodę kolorystyczną i wizualną, ale ich trwałość zależy od przygotowania powierzchni, utwardzania oraz rzeczywistego ścierania, działania chemikaliów, ciepła i promieniowania UV.
Streszczenie
- Użyj formowanej tekstury, wytłoczenia lub wklęsłego elementu, gdy odporność na zużycie i spójność partii są ważniejsze niż detale kolorystyczne. Wzór jest częścią geometrii silikonu, a nie osobną warstwą powierzchniową.
- Do precyzyjnej grafiki i różnorodnych projektów stosuj znakowanie laserowe, tampodruk lub sitodruk, ale sprawdzaj kontrast, przyczepność i zużycie na rzeczywistej formule silikonowej — nie tylko na płaskiej płytce testowej.
- Aktywację plazmową lub chemiczną należy traktować jako przygotowanie do adhezji, a nie jako trwałe wykończenie dekoracyjne. Jej efekt może zaniknąć przed drukowaniem lub powlekaniem, dlatego należy kontrolować czas między obróbką a kolejną operacją.
Jak powstaje wzór na powierzchni produktu silikonowego?
Istnieją trzy podstawowe sposoby: stworzenie wzoru w narzędziu, modyfikacja utwardzonej powierzchni silikonowej lub dodanie materiału na powierzchnię.
| Trasa | Typowe procesy | Co powoduje widoczny lub wyczuwalny efekt | Główna granica trwałości |
|---|---|---|---|
| Wzór formowany | Polerowanie form, piaskowanie, teksturowanie EDM, grawerowanie CNC, tłoczenie lub wytłaczanie narzędzi | Powierzchnia formy przenosi geometrię do silikonu | Zużycie narzędzi, zanieczyszczenie, uszkodzenia powstałe podczas wyjmowania z formy i powielanie tekstury |
| Bezpośrednia modyfikacja powierzchni | Znakowanie laserowe lub kontrolowane trawienie | Utwardzona powierzchnia jest lokalnie modyfikowana | Kontrast, efekt cieplny, niewielka głębokość śladu i wrażliwość na formulację |
| Dodano warstwę powierzchniową | Tampodruk, sitodruk, lakierowanie natryskowe, lakierowanie typu soft-touch | Tusz lub powłoka wiąże się z silikonem | Przyczepność, utwardzanie, ścieranie, rozpuszczalniki, ciepło, wilgoć i promieniowanie UV |
| Wstępne przygotowanie do adhezji | Plazma, korona, podkład lub kwalifikowana obróbka chemiczna | Podnosi energię powierzchniową przed drukowaniem, klejeniem lub powlekaniem | Rozkład obróbki, zanieczyszczenie, obsługa i opóźnienie przed kolejnym procesem |
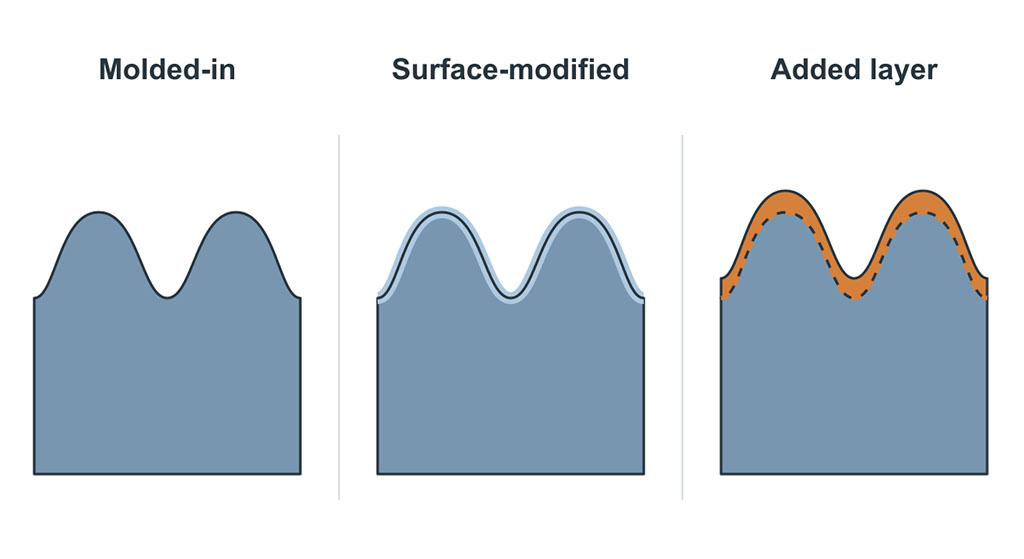
Ta klasyfikacja ma znaczenie, ponieważ “wzór powierzchni” jest często używany jako jedna specyfikacja, mimo że obejmuje różne mechanizmy awarii. Formowana matowa tekstura nie może się łuszczyć. Powłoka miękka w dotyku – tak. Nadrukowane logo może stracić kontrast bez zmiany tekstury bazowej. Nie powinny one mieć jednego kryterium akceptacji.
Kiedy należy umieścić wzór w formie?
Formowana tekstura to domyślny wybór zapewniający trwały chwyt, matowy wygląd, obszary antypoślizgowe oraz trwałe wytłoczone lub wklęsłe logo. Wykończenie jest replikowane podczas użytkowania. formowanie tłoczne lub formowania wtryskowego ciekłego kauczuku silikonowego, dzięki czemu nie jest wymagana żadna dodatkowa warstwa dekoracyjna.
Grawerowanie i teksturowanie form
Obróbka CNC, elektroerozyjna, teksturowanie laserowe, polerowanie i kontrolowane piaskowanie – wszystkie te metody mogą być stosowane na powierzchni formy. Prawidłowa metoda zależy od rozmiaru elementu, geometrii tekstury, stali formy, kierunku pochylenia oraz wymaganej klasy kosmetycznej.
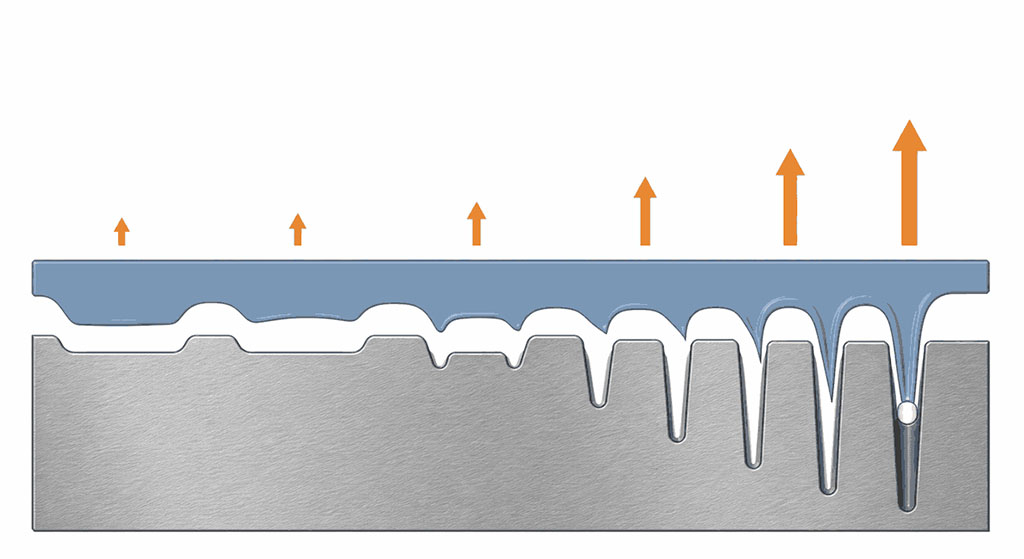
Głębokie tekstury nie oznaczają automatycznie lepszej jakości. Wraz ze wzrostem głębokości tekstury, silikon musi wypełniać mniejsze zagłębienia i uwalniać się od bardziej agresywnych struktur. Może to wpłynąć na właściwości odpowietrzające, siłę wyjmowania z formy, połysk oraz ryzyko rozdarcia na cienkich ściankach.
Cechy tłoczone i wklęsłe
Wytłoczony element wystaje ponad otaczającą go silikonową powierzchnię. Wklęsły element jest zagłębiony. Oba są trwałe, ponieważ znak jest częścią formowanej geometrii.
W przypadku małych tekstów i logotypów przegląd narzędzi powinien obejmować sprawdzenie:
- minimalna szerokość linii i odstępy;
- głębokość i promień narożnika;
- projekt i kierunek wydania;
- odległość od linii podziału i bramek;
- ryzyko uwięzienia powietrza w drobnych zagłębieniach;
- dostęp do czyszczenia części mających kontakt z żywnością lub przeznaczonych do zastosowań medycznych.
Zespoły często zatwierdzają logo na podstawie rysunku 2D, nie sprawdzając, jak będzie ono odłączane od narzędzia. Geometria może nadawać się do obróbki mechanicznej, ale i tak powoduje niepełne wypełnienie, uwięzione powietrze lub zniekształcone krawędzie podczas produkcji.
Jak tekstura formy i twardość silikonu wpływają na odczucia dotykowe?
Wrażenie dotykowe wynika z połączenia geometrii powierzchni i zachowania materiału. Ta sama tekstura formy może się różnić w dotyku na miękkim i twardym silikonie, ponieważ powierzchnia odkształca się inaczej pod wpływem nacisku palca.
| Wybór powierzchni | Typowe odczucie | Odpowiednie zastosowanie | Zaniepokojenie produkcją |
|---|---|---|---|
| Polerowana powierzchnia formy | Gładki i bardziej błyszczący | Uszczelnianie obszarów, czyszczenie powierzchni kosmetycznych | Linie przepływu, odciski palców i drobne defekty mogą być bardziej widoczne |
| Delikatna matowa tekstura | Sucha, matowa w dotyku | Obudowy konsumenckie, produkty dla dzieci, uchwyty | Połysk musi być kontrolowany w obrębie gniazd i cykli konserwacji formy |
| Gruba konsystencja | Mocniejszy chwyt i maskowanie wizualne | Uchwyty, maty, części ochronne | Większa siła wyjmowania z formy i trudniejsze czyszczenie |
| Mikrowzór | Lokalny sygnał dotykowy lub kontakt funkcjonalny | Klawiatury, przyciski, strefy interfejsu | Drobna geometria może nie być odtwarzana spójnie przy niskim ciśnieniu napełniania |
| Powłoka miękka w dotyku | Niski współczynnik tarcia lub doskonały efekt dotykowy | Wybrane powierzchnie konsumenckie | Zużycie powłoki, zanieczyszczenie, utwardzanie i odporność chemiczna |
Teksturę należy zatem zatwierdzić na podstawie materiału i twardości przeznaczonego do produkcji. Płytka teksturowana uformowana w innym Twardość Shore'a A jest użyteczna w przypadku kontroli wizualnej, jednak nie jest wiarygodną próbką do ostatecznego zatwierdzenia.
Kiedy znakowanie laserowe jest lepsze od znakowania metodą geometrii formowanej?
Znakowanie laserowe Przydatny, gdy projekt jest dobry, znak musi zostać dodany po formowaniu lub gdy zmiana narzędzi byłaby zbyt powolna lub kosztowna. Obsługuje dane seryjne, znaki wyrównania, ikony i wybrane szczegóły brandingu.
Ograniczeniem jest wrażliwość formulacji. Kolor silikonu, wypełniacze, pigmenty i dodatki wpływają na osiągany kontrast i powierzchnię podatną na działanie ciepła. Ustawienie lasera działające na czarny silikon może nie dać czytelnego lub akceptowalnego pod względem kosmetycznym rezultatu na materiale półprzezroczystym lub jasnym.
Próby laserowe powinny to potwierdzić
- kontrast w określonych warunkach oświetleniowych
- definicja krawędzi na powierzchniach zakrzywionych
- oznaczenie spójności w partiach pigmentu
- pozostałości powierzchniowe lub zmiana przyczepności
- czytelność po pocieraniu, czyszczeniu i naświetlaniu promieniami UV
- czy oznaczona strefa ma kontakt z żywnością, skórą czy powierzchnią uszczelniającą.
Znakowanie laserowe jest bezkontaktowe, ale nie oznacza to, że jest wolne od ryzyka. Nadmierna energia może zmienić połysk, pozostawić osad lub uszkodzić cienką warstwę. Okno procesowe musi zostać określone dla geometrii gotowego elementu.
Kiedy należy stosować druk tampodrukowy, a kiedy sitodruk?
Użyj drukowania, gdy projekt wymaga koloru, drobnej grafiki lub grafiki, której nie można odtworzyć za pomocą geometrii formy. Tampodruk jest zwykle bardziej odpowiedni do powierzchni zakrzywionych, wgłębionych lub nieregularnych. Sitodruk jest wydajny na płaskich obszarach i może stosować większe pola graficzne.
| Proces | Najsilniejszy przypadek użycia | Główna zaleta | Główne ograniczenie |
|---|---|---|---|
| Tampodruk | Małe grafiki na zakrzywionych lub nieregularnych częściach | Przenosi piękne dzieła sztuki na powierzchnie niepłaskie | Grubość i położenie tuszu mogą się różnić w zależności od stanu podkładki i mocowania części |
| Sitodruk | Większe grafiki na płaskich lub lekko zakrzywionych powierzchniach | Dobre pokrycie kolorem i powtarzalność w objętości | Zniekształcenia i rejestracja stają się trudniejsze w przypadku złożonej geometrii |
| Wykończenie natryskowe lub powlekane | Pełnopowierzchniowy kolor, połysk, niskie tarcie lub efekt dotykowy | Zmienia ogólny wygląd i odczucia powierzchni | Dodaje warstwę, która może się zarysować, odkleić, spuchnąć lub zmienić po wielokrotnym czyszczeniu |
Silikon ma niską energię powierzchniową, dlatego nie można zakładać przyczepności tuszu. Drukowanie często wymaga plazmy, korony, podkładu lub innego odpowiedniego procesu aktywacji. Czystość jest równie ważna. Pozostałości po odklejeniu z formy, kurz, oleje z rąk i wykwity silikonowe mogą zmniejszyć przyczepność, nawet jeśli tusz i harmonogram utwardzania pozostają niezmienione.
Częstym problemem jest akceptacja wyglądu bezpośrednio po wydrukowaniu. Początkowa przyczepność może wydawać się akceptowalna, natomiast wielokrotne zginanie, przecieranie IPA, mycie w zmywarce, ekspozycja na olej ze skóry lub promieniowanie UV ujawniają później słabą przyczepność.
Na czym właściwie polega obróbka plazmowa?
Leczenie plazmą Aktywuje powierzchnię silikonu, poprawiając jego zwilżalność i przyczepność. Jest powszechnie stosowany przed drukowaniem, powlekaniem lub klejeniem. Samodzielnie zazwyczaj nie tworzy widocznej tekstury.
Efekt jest zależny od czasu. Po zabiegu aktywowana powierzchnia stopniowo odzyskuje energię w kierunku niższej powierzchni. Zanieczyszczenie i obchodzenie się z materiałem mogą przyspieszyć utratę właściwości adhezyjnych. W przypadku produkcji specyfikacja powinna określać maksymalne opóźnienie między obróbką plazmową a drukowaniem lub powlekaniem, a także warunki przechowywania i obsługi części.
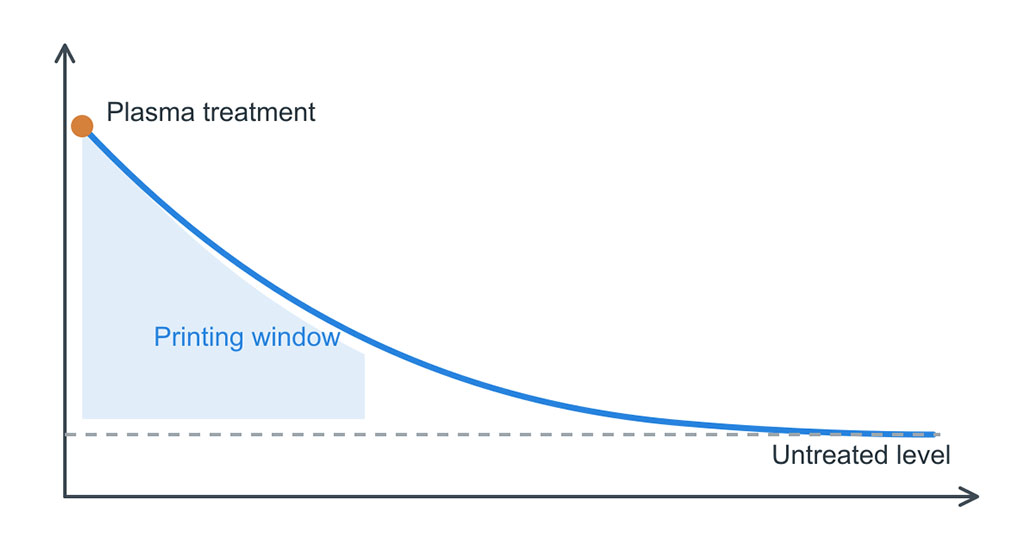
Ustawienia plazmy również wymagają kontroli. Moc, czas naświetlania, odległość dyszy, prędkość linii i orientacja osprzętu wpływają na równomierność obróbki. Stwierdzenie “zaliczony/niezaliczony”, takie jak „obróbka plazmowa”, nie wystarczy do zapewnienia powtarzalności produkcji.
Jak należy testować trwałość wzoru powierzchni silikonowej?
The test musi być zgodny z konstrukcją powierzchni i rzeczywistego użytkowania. Formowana tekstura, nadrukowana grafika i powłoka wymagają różnych kryteriów akceptacji.
| Test | Najlepiej nadaje się do | Co może ujawnić | Ważna granica |
|---|---|---|---|
| Porównanie wizualne i połysku | Tekstura formy, ślady laserowe, powłoki | Niedopasowanie partii, dryft polerowania, nierównomierne traktowanie | Oświetlenie, kąt widzenia i standard odniesienia muszą być stałe |
| Przyczepność krzyżowa, taka jak ASTM D3359 w stosownych przypadkach | Powłoki i niektóre warstwy drukowane | Utrata adhezji na styku | Przydatność zależy od grubości powłoki, elastyczności i geometrii podłoża |
| Kontrolowany test tarcia lub ścierania | Drukowanie, powłoki, kontrast laserowy | Zużycie, blaknięcie, polerowanie lub uszkodzenie krawędzi | Obciążenie, materiał ścierny, skok i liczba cykli muszą odzwierciedlać sposób użytkowania |
| Chusteczka rozpuszczalnikowa | Tusze i powłoki | Zmiękczenie, przenoszenie koloru, pęcznienie lub utrata przyczepności | Należy określić rodzaj rozpuszczalnika, stężenie, ciśnienie i czas przebywania |
| Cykle ciepła i wilgotności | Powłoki, drukowanie, dekoracja klejona | Wylecz osłabienie, pęcherze, utratę przyczepności | Ekspozycja musi odzwierciedlać warunki przechowywania i użytkowania |
| Zmywarka lub cykl gotowania | Produkty kuchenne i dla dzieci | Połączenie ciepła, wilgoci, detergentu i zużycia mechanicznego | Pojedyncze zanurzenie w gorącej wodzie nie oznacza wielokrotnego prania |
| Ekspozycja na promieniowanie UV | Części do użytku na zewnątrz lub w warunkach intensywnego oświetlenia | Zmiana koloru, kredowanie, utrata połysku lub kruchość | Na porównywalność wpływają rodzaj lampy, natężenie oświetlenia, temperatura i czas świecenia |
| Cykle zginania i kompresji | Klawiatury, uchwyty, obudowy elastyczne | Pęknięcia lub rozwarstwienia w strefach odkształcania | Przetestuj rzeczywiste miejsce naprężenia, a nie tylko płaski odcinek |
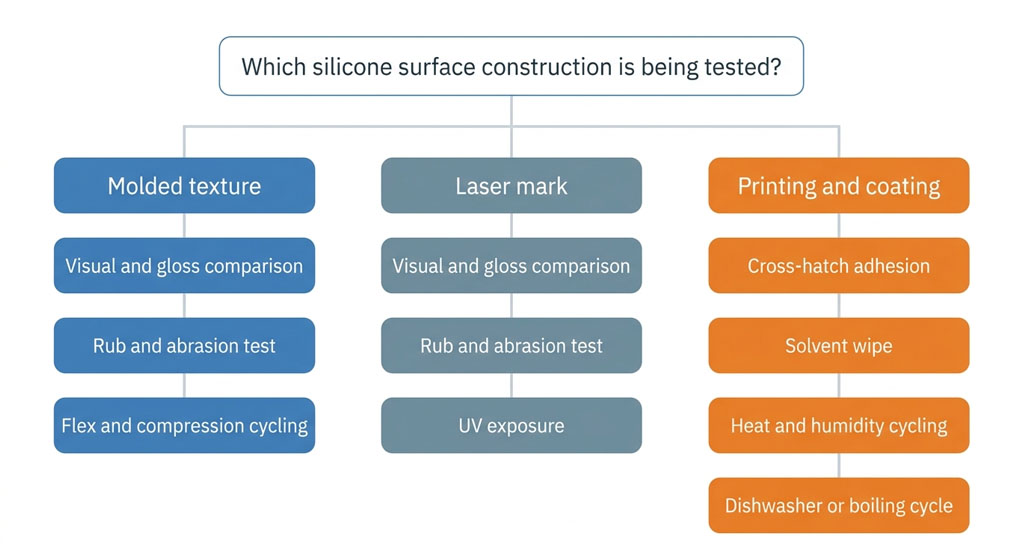
Nie kopiuj docelowego cyklu z innego produktu i nie traktuj go jako uniwersalnego. Szpatułka kuchenna, opaska na rękę, klawiatura przemysłowa i łyżeczka dla niemowląt różnią się pod względem odporności na ścieranie, działanie detergentów, temperatury, sebum, zginanie i promieniowanie UV. Plan testów powinien być powiązany z profilem usługi i uzgodniony przed ostatecznym zatwierdzeniem powierzchni.
Czy powłoka będzie się łuszczyć, jeśli umyjesz ją w zmywarce w wysokiej temperaturze?
Może. Główne zagrożenia to: słabe przygotowanie powierzchni, niepełne utwardzenie, niekompatybilny skład chemiczny powłoki, odsłonięcie krawędzi, wielokrotne zginanie oraz łączny wpływ ciepła, detergentów alkalicznych, wilgoci i kontaktu mechanicznego.
Powłoka, która pomyślnie przeszła test ścieralności na sucho, może nadal ulec uszkodzeniu w zmywarce, ponieważ woda i detergent docierają do jej powierzchni. Uszkodzenia często zaczynają się na krawędziach, cienkich punktach, przewężeniach, obszarach linii podziału lub strefach wielokrotnie zaginanych. Zespoły testujące często pomijają środek płaskiej, powlekanej płytki i nie wykrywają tych punktów naprężeń występujących w elementach produkcyjnych.
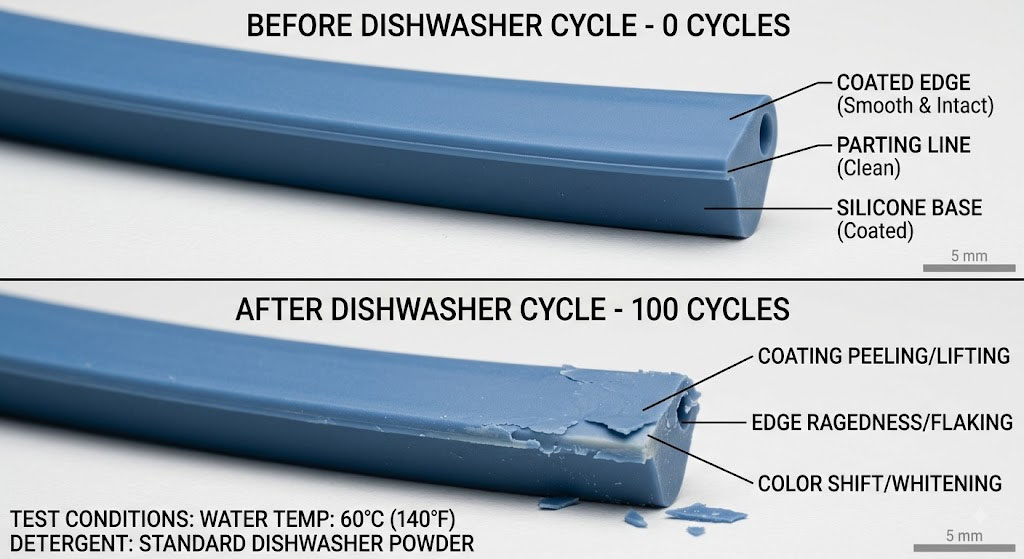
W przypadku części narażonych na mycie w zmywarce, walidacja powinna obejmować gotowe komponenty z zamierzonego procesu. Kontroluj przyczepność, transfer koloru, zmianę połysku, lepkość, powstawanie pęcherzy i unoszenie się krawędzi w określonych odstępach czasu, a nie tylko w ostatnim cyklu.
Jakie zmiany dotyczą silikonowych produktów przeznaczonych do kontaktu z żywnością i dla dzieci?
Zgodność z normami mieszanki silikonowej nie oznacza automatycznie, że każde wykończenie drukowane lub powlekane nadaje się do kontaktu z żywnością. Gotowa konstrukcja musi zostać poddana kontroli, w tym pigmentów, tuszy, podkładów, powłok, utwardzaczy i wszelkich pozostałości po przygotowaniu powierzchni.
FDA 21 CFR 177.2600 I Testowanie LFGB są powszechnie cytowane silikonowe zastosowania do kontaktu z żywnością, ale obowiązujące wymagania zależą od rynku docelowego, rodzaju kontaktu, temperatury, czasu trwania i gotowego wyrobu. Oświadczenie dostawcy dotyczące elastomeru bazowego nie powinno być wykorzystywane jako dowód na dodanie powłoki, która nie została poddana ocenie.
W przypadku projektów przeznaczonych do kontaktu z żywnością lub dla niemowląt, rozwiązaniem o niższym ryzyku jest często formowana tekstura bez dodatkowej warstwy dekoracyjnej w miejscu kontaktu. Jeśli konieczne jest zadrukowanie lub powlekanie, należy określić:
- czy strefa dekoracyjna ma kontakt z jedzeniem czy z ustami;
- spodziewane narażenie na wrzenie, parę lub działanie zmywarki;
- kontakt ze śliną, detergentem, olejem, kwasem i alkoholem;
- wymagania dotyczące migracji lub materiałów ekstrakcyjnych na rynku docelowym;
- walidacja czyszczenia i akceptacja wizualna po powtórzonych cyklach.
Trawienie chemiczne wymaga również kontroli pozostałości i udokumentowanej zgodności. “Umyte po obróbce” nie jest wystarczającym stwierdzeniem weryfikującym, jeśli istnieje ryzyko migracji.
Jak obróbka powierzchni wpływa na spójność i koszty produkcji masowej?
Formowana tekstura zazwyczaj wiąże się z koniecznością obróbki narzędziowej, ale eliminuje konieczność powtarzających się operacji wtórnych. Drukowanie i powlekanie zmniejszają pewne ograniczenia związane z obróbką narzędziową, ale zwiększają liczbę elementów mocujących, obróbki, utwardzania, kontroli, obsługi i ryzyka związanego z odpadami w każdej partii produkcyjnej.
| Koszt lub czynnik kontroli | Formowana tekstura | Znakowanie laserowe | Druk | Powłoka |
|---|---|---|---|---|
| Konfiguracja początkowa | Opracowywanie i zatwierdzanie tekstur narzędzi | Próby laserowe i mocowanie | Grafika, płyta lub ekran, podkładka i oprawa | Maskowanie, natryskiwanie lub konfiguracja aplikacji, opracowanie utwardzania |
| Operacja cykliczna | Niska po uformowaniu jest stabilna | Cykl maszynowy i kontrola | Obróbka, mieszanie farb, drukowanie, utwardzanie, kontrola | Przygotowanie, aplikacja, utwardzanie, obsługa, kontrola |
| Zmiana elastyczności | Niska; może być wymagana modyfikacja narzędzia | Wysoka cena za zmiany w znakach cyfrowych | Średni; wymagane zmiany w narzędziach graficznych | Medium do zmiany koloru lub powłoki |
| Główny kierowca złomu | Wypełnienie, uwolnienie, zanieczyszczenie, niedopasowanie wnęki | Kontrast lub dryf pozycjonowania | Adhezja, rejestracja, zanieczyszczenie, utwardzanie | Kurz, zmiany grubości, przyczepność, zacieki, wady krawędzi |
| Potencjał trwałości | Wysoki, ponieważ geometria jest integralna | Średnia do wysokiej, gdy formuła i ustawienia są stabilne | Zależne od aplikacji | Zależne od zastosowania i zwykle najbardziej wrażliwe na narażenie |
Kluczowe elementy kontroli procesu mogą obejmować próbki referencyjne powierzchni formy, kontrolę połysku na poziomie wnęki, stan ścierniwa, korektę programu laserowego, czas drukowania z plazmy, stosunek mieszania tuszu, żywotność, temperaturę utwardzania, grubość powłoki, położenie uchwytu i zdefiniowane oświetlenie kontrolne.
Te kontrole nie są zamienne. Na przykład, pomiar grubości powłoki nie dowodzi przyczepności, a pozytywny wynik przyczepności nie dowodzi stabilności koloru po ekspozycji na promieniowanie UV lub detergenty.
Jak wybrać odpowiednią metodę nakładania powłoki silikonowej?
Zacznij od funkcji powierzchni, nie od pliku z grafiką.
Wybierz fakturę formowaną lub geometrię tłoczoną/wklęsłą, gdy:
- podstawowym wymogiem jest chwytność i funkcja dotykowa;
- część będzie myta, pocierana, zginana lub wielokrotnie dotykana;
- kolor nie jest wymagany we wzorze;
- ważna jest spójność partii w dłuższej perspektywie;
- powierzchnia znajduje się w strefie kontaktu z żywnością lub ustami, gdzie dodatkowe warstwy umożliwiają zbędną pracę walidacyjną.
Wybierz znakowanie laserowe, gdy:
- grafika jest drobna lub zmienna;
- zmiany narzędzi są niepożądane;
- dopuszczalny jest kontrast jednego koloru;
- formuła silikonowa może zapewnić stabilny kontrast;
- Zaznaczony obszar można sprawdzić pod kątem warunków styku i zużycia.
Wybierz druk tampodrukowy lub sitodruk, gdy:
- projekt wymaga jednego lub więcej kolorów;
- nie można w tym narzędziu utworzyć czystej grafiki;
- geometria powierzchni jest zgodna z metodą transferu;
- plazma lub podkład, utwardzanie i testowanie trwałości mogą być kontrolowane jako operacje produkcyjne.
Wybierz powłokę, gdy:
- cała powierzchnia wymaga określonego połysku, koloru, tarcia lub zachowania dotykowego;
- zwiększona wydajność uzasadnia większe obciążenie związane z walidacją i kontrolą procesu;
- zdefiniowane kryteria akceptacji dotyczą ścierania, działania substancji chemicznych, ciepła, wilgoci, promieniowania UV i zginania.
Co należy określić przed przystąpieniem do obróbki i pobierania próbek?
Specyfikacja powierzchni użytkowej powinna obejmować więcej niż tylko “mat”, “logo laserowe” lub “miękki w dotyku”. Należy podać strefę docelową powierzchni, odniesienie wizualne, wymagania dotyczące tekstury lub połysku, materiał silikonowy i jego twardość, kolor, klasyfikację styku, metodę czyszczenia, środowisko użytkowania, przewidywaną elastyczność i test trwałości.
Następnie można wybrać trasę produkcyjną wokół rzeczywistej granicy:
- Jeśli wzór musi przetrwać przez cały okres użytkowania części, w miarę możliwości należy uczynić go częścią geometrii.
- Jeśli wzór musi zawierać kolor lub zmienne informacje, zaakceptuj fakt, że przyczepność i zużycie staną się kontrolowanymi cechami.
- Jeśli powłoka jest stosowana w wymagającej strefie kontaktu, do kosztów należy zaliczyć czas walidacji i cykliczną kontrolę procesu — nie tylko koszt materiału powłoki.
Do przeglądu produkcji niezbędne są co najmniej następujące dane: model 3D, oznaczone strefy powierzchni, projekt graficzny, gatunek i twardość silikonu, rynek docelowy, stan styku, cykl czyszczenia, standard wizualny oraz przewidywana roczna wielkość produkcji. Bez tych danych zalecenia dotyczące procesu obróbki powierzchniowej są jedynie przypuszczeniem kosmetycznym.
Bibliografia
- ASTM G154, Standardowa praktyka obsługi urządzeń z lampą fluorescencyjną ultrafioletową (UV) do naświetlania materiałów niemetalicznych — ASTM International
- ASTM D2240, Standardowa metoda badania właściwości gumy – twardość mierzona twardością — ASTM International, 15(2021)
- Obróbka elektroerozyjna (teksturowanie form) — Wikipedia