Większość wad przyczepności zadrukowanego silikonu przypisuje się farbie. Z naszego doświadczenia wynika, że farba rzadko jest czynnikiem, który ulega zmianie. Wstępne przygotowanie powierzchni silikonu jest, i zazwyczaj jest, najmniej udokumentowanym etapem całego procesu: brak parametru na rysunku, brak zapisu na wózku, brak pomiaru na linii.
Część przechodzi pierwszy etap, zostaje wysłana i wraca trzy miesiące później z odklejonymi na krawędziach napisami. W zamówieniu określono system podawania tuszu i cykl utwardzania. Nie podano jednak informacji o stanie powierzchni w momencie zetknięcia się z tuszem.
Na tej stronie porównano trzy rodzaje obróbki faktycznie stosowane w produkcji — plazmę atmosferyczną, podkład chemiczny i wyładowania koronowe — pod kątem czterech czynników, które decydują o tym, która z nich powinna znaleźć się na linii produkcyjnej: ile dodają energii powierzchniowej, jak długo utrzymuje się ten efekt, ile kosztują na część i jak powtarzalne są w trakcie zmiany.
Streszczenie
- Czyszczenie nie jest opcjonalne i nie jest zabiegiem. Wypływ pleśni i wykwity oleju silikonowego są nieskuteczne we wszystkich trzech metodach; jeśli powierzchnia jest zanieczyszczona, plazma i korona po prostu aktywują zanieczyszczenie.
- Plazma jest najbardziej podatna na uszkodzenia w przypadku części 3D, ale i najbardziej nietrwała. Poddany obróbce silikon zaczyna tracić energię powierzchniową w ciągu godziny, dlatego stacja drukująca musi znajdować się obok urządzenia do obróbki.
- Primer kupuje czas, koronawirus kupuje przepustowość. Primer wytrzymuje procesy wsadowe i magazynowanie; korona jest tania i szybka, ale skutecznie ogranicza się do płaskiej lub prawie płaskiej geometrii.
Dlaczego nic nie przykleja się do nieobrobionego silikonu
Szkieletem silikonu jest łańcuch siloksanowy z grupami metylowymi skierowanymi na zewnątrz. Te grupy metylowe są chemicznie obojętne i niepolarne, co właśnie dlatego silikon jest odporny na ciepło, promieniowanie UV i chemikalia – i właśnie dlatego atrament się na nim skrapla. Energia powierzchniowa gromadzi się wokół 20–24 mN/m, znacznie poniżej napięcia powierzchniowego większości tuszy i klejów.
Zasada zwilżania jest prosta: jeżeli energia powierzchniowa podłoża nie przekracza wyraźnie napięcia powierzchniowego naniesionej na nie cieczy, ciecz nie rozprzestrzeni się i wiązanie będzie w najlepszym przypadku mechaniczne.
Istnieje drugi problem, który przypisuje się obróbce wstępnej, ale którego nie można rozwiązać. Formowany silikon przenosi na powierzchnię osady, a niecałkowicie utwardzony silikon nadal uwalnia niskocząsteczkowy siloksan przez wiele dni. Obróbka zanieczyszczonego elementu aktywuje warstwę zanieczyszczenia, a nie podłoże. Przyczepność wydaje się akceptowalna na pierwszy rzut oka, ale zawodzi, gdy warstwa ta migruje.
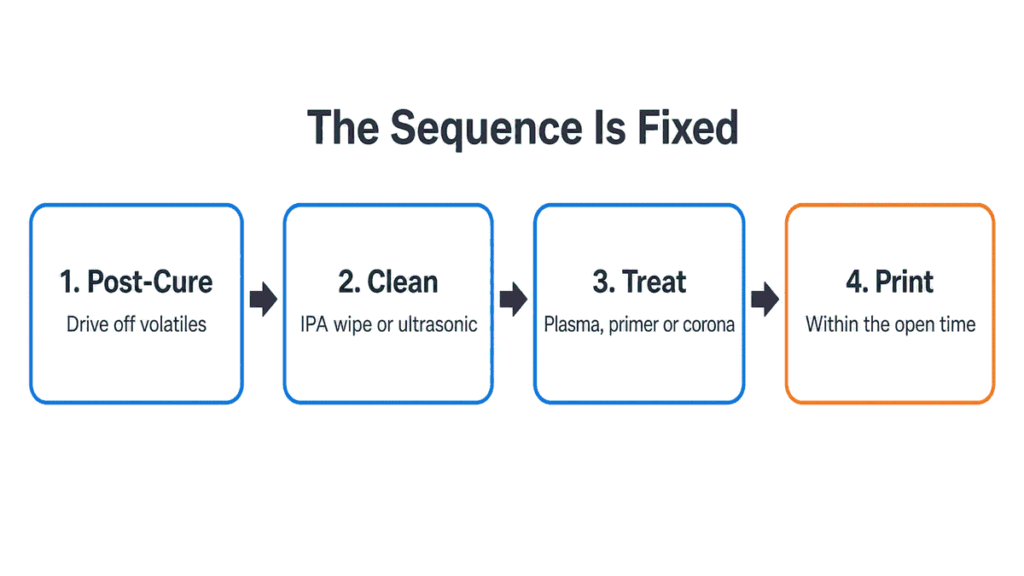
Zatem sekwencja jest stała i kolejność ma większe znaczenie niż metoda:
- Po utwardzeniu część właściwie odprowadzająca substancje lotne — patrz Produkty silikonowe po utwardzeniu dla rozumowania i typowych cykli.
- Czysty — przetarcie IPA lub czyszczenie ultradźwiękowe, z określonym maksymalnym czasem przetrzymania przed kolejnym krokiem.
- Traktować — plazma, spłonka lub korona.
- Wydrukuj w czasie otwartym zabiegu.
Pomiń krok 1 lub 2, a kroki 3 i 4 będą stratą pieniędzy.
Jak właściwie sprawdzić, czy powierzchnia została poddana obróbce?
Mierzysz to albo nie wiesz. Na halach produkcyjnych stosuje się dwie metody.
Długopisy i atramenty testowe Dyne Są szybką metodą. Płyn testowy o znanym napięciu powierzchniowym jest przeciągany po powierzchni; jeśli film utrzymuje się przez około dwie do trzech sekund bez rozbicia na krople, energia powierzchniowa jest równa lub wyższa od tej wartości. Metoda jest zdefiniowana w ASTM D2578 i jego odpowiednik ISO 8296. Precyzja to kwestia ±2 dyny/cm ze standardowymi przyrostami 2 dyn/cm i około ±1 dyn/cm przy regularnym powtarzaniu.
Dwie uwagi, które mają większe znaczenie w przypadku silikonu niż folii:
- Stalówki piór zanieczyszczają się. Markery pochłaniają olej maszynowy i siloksan, a następnie odczytują niski lub wysoki poziom bez ostrzeżenia. Do wszelkich zanieczyszczeń w dokumentacji należy używać płynów testowych z butelki i świeżego wacika.
- Testy dyne'owe na małych, teksturowanych lub głęboko wgłębionych obszarach są mało wiarygodne. Na klawiaturze wypukłej często testuje się najbardziej płaską część, która nie jest płaska.
Pomiar kąta zwilżenia jest metodą referencyjną. Jest wolniejsza, wymaga instrumentu i warto ją mieć do kwalifikacji procesu i w przypadku sporów z klientami — ale nie jest to kontrola produkcji na podstawie partii.
Praktyczna konfiguracja obejmuje pomiar kąta zwilżenia na linii bazowej podczas kwalifikacji, a następnie barwienie płynów w określonych odstępach czasu na linii, a odczyt rejestrowany jest w odniesieniu do partii.
Plazma atmosferyczna: najbardziej wydajna, najbardziej nietrwała
Obróbka plazmowa czyści w skali mikroskopowej i chemicznie aktywuje powierzchnię w jednym suchym, bezkontaktowym przejściu. Systemy ciśnienia atmosferycznego montowane są nad przenośnikiem lub ramieniem robota i obrabiają geometrię trójwymiarową, wgłębienia i powierzchnie wielopłaszczyznowe – dlatego jest to domyślny wybór, gdy element nie jest płaski.
Z punktu widzenia operacyjnego nie liczy się szczyt energii powierzchniowej, lecz jej rozpad.
W szczególności w przypadku silikonu, opublikowana praca na temat modyfikacji hydrofilowej plazmy atmosferycznej znaleziono efekt stabilny przez około godzinę, po czym rozpoczęła się regeneracja hydrofobowa, a powierzchnia powróciła do swojego pierwotnego stanu oryginalne wartości po około 24 godzinach Proces starzenia. Producenci sprzętu opisują to samo zjawisko nieco luźniej: rozkład poziomu dyne różni się w zależności od materiału i środowiska, a czas obróbki może wynosić od kilku godzin do kilku miesięcy, w zależności od podłoża. Silikon znajduje się w szybkim końcu tego zakresu, ponieważ jego krótkie, mobilne łańcuchy szybko się reorientują i wyprowadzają grupy metylowe z powrotem na powierzchnię.
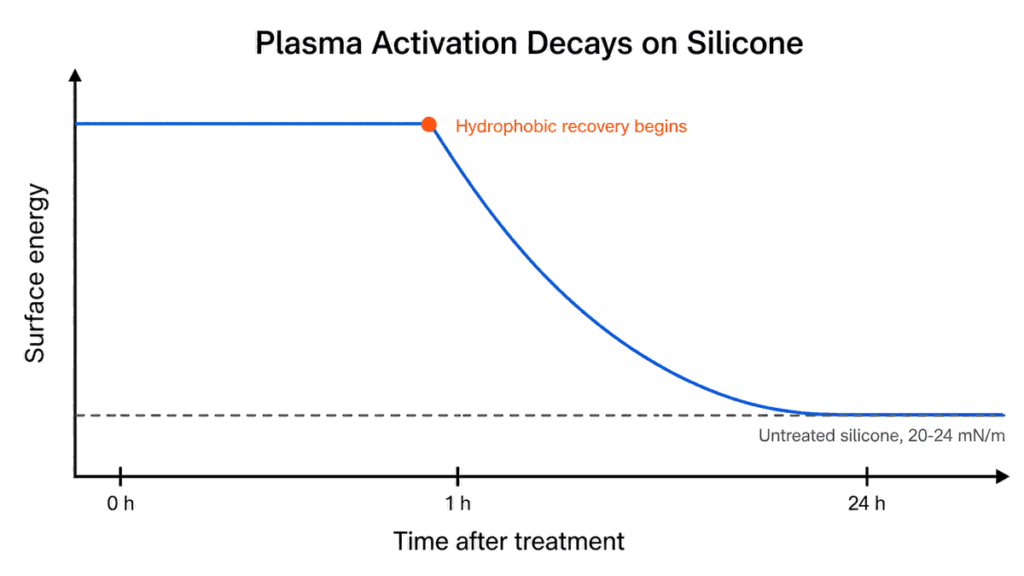
Konsekwencje dla linii produkcyjnej:
- Urządzenie do obróbki musi być ustawione w jednej linii z drukarką, a nie w oddzielnym pomieszczeniu. Proces „leczyć i przechowywać” nie jest procesem plazmowym dla silikonu.
- Zapas buforowy pomiędzy obróbką a drukowaniem stanowi ryzyko odpadu. Jeżeli linia zatrzyma się na godzinę, części w buforze trzeba będzie opuścić.
- Prace rekonwalescencyjne. Części, które przekroczyły swój czas otwarty, można zazwyczaj poddać ponownemu przetworzeniu w celu odzyskania aktywacji, co jest tańsze niż ich złomowanie, ale musi to być pisemna zasada, a nie decyzja operatora.
- Nadmierne leczenie jest faktem. Nadmierne utlenianie plazmy może osłabić warstwę przypowierzchniową i wpłynąć na kolejne stopnie; większa moc nie oznacza większej przyczepności.
Ile kosztuje uruchomienie. Plazma atmosferyczna nie zużywa chemikaliów — opublikowane wymagania systemowe obejmują wyłącznie energię elektryczną i czyste sprężone powietrze, co stanowi główny argument ekonomiczny przeciwko podkładowi. Specyfikacje producentów podają zakres przepustowości: pojedyncza dysza obrabia pasmo o szerokości około 8-12 mm; głowice obrotowe osiągają 40-150 mm przy opublikowanej wydajności około 10 m/min; systemy profilowe wykonują obróbkę 360° przy prędkościach linii do 40 m/min; dysze szerokoformatowe DBD pokrywają do 100 mm. Typowe opublikowane zapotrzebowanie na system z głowicą obrotową to generator o mocy 1000 W z wydajnością około 66 l/min sprężonego powietrza o ciśnieniu 5-6 bar. Przy 10 m/min klawiatura o długości 60 mm znajduje się pod głowicą przez około 0,4 s, więc na typowej linii dekoracyjnej wąskim gardłem nie jest plazma, a stacja drukująca.
Po stronie kosztów, energia jest praktycznie nieistotna. Łączne zużycie około 1,5 kW rozłożone na tysiące części na godzinę daje poniżej 0,001 USD na część. W rzeczywistości w Państwa ofercie widoczna jest amortyzacja kapitału: system liniowy z pojedynczą dyszą, amortyzowany przez trzy lata w programie produkcyjnym 30 000 części miesięcznie, kosztuje około 0,02–0,03 USD na część. W porównaniu z linią primerową, która wiąże się z kosztami materiałów eksploatacyjnych, czasem flashowania, czasem wygrzewania w piecu i obsługą rozpuszczalnika dla każdej partii, plazma jest zazwyczaj tańszym rozwiązaniem na długo przed osiągnięciem dużych wolumenów.
Wilgotność i temperatura przechowywania zmieniają tempo rozkładu. Ciepłe, wilgotne przechowywanie przyspiesza regenerację; suche przechowywanie spowalnia ją. Jeśli w warsztacie nie ma klimatyzacji, załóż, że okno jest krótsze.
Podkład chemiczny: wolniejszy, brudniejszy i jedyny, który przetrwa przechowywanie
Podkłady do silikonu to rozpuszczalnikowe mieszaniny reaktywnych silanów i siloksanów. Działają one chemicznie, a nie fizycznie: koniec silanowy wiąże się z podłożem, a drugi koniec tworzy grupę, z którą może reagować tusz lub elastomer. Jest to ta sama klasa chemii, która jest stosowana w… przyczepność do formowania silikonowego, stosowane do problemu dekoracyjnego, a nie wiążącego.
Co zyskujesz:
- Naprawdę otwarty czas. Zagruntowana i polerowana powierzchnia jest modyfikowana chemicznie, a nie tylko fizycznie aktywowana, dzięki czemu wytrzymuje pracę wsadową, kolejkę i przetrzymywanie przez noc w przeciwieństwie do plazmy.
- Niezależność geometryczna. Zanurzanie, szczotkowanie, natryskiwanie i nakładanie tamponów pozwalają na uzyskanie kształtów, których uzyskanie wymagałoby wielu przejść przez dyszę plazmową.
- Niski koszt sprzętu. Brak generatora, brak dopływu gazu, brak integracji przenośnika taśmowego.
Za co płacisz:
- Dyscyplina grubości filmu. Na powierzchniach niechłonnych warstwa podkładu powinna być ledwo widoczna. Zbyt duża ilość podkładu tworzy słabą warstwę graniczną, a wydruk odkleja się, pozostawiając podkład. Jest to najczęstsza wada podkładu, jaką obserwujemy.
- Czas flashowania jest realnym parametrem. Zgodnie z kartą katalogową podkład musi wyschnąć lub ulec hydrolizie przed kolejnym krokiem – zazwyczaj trwa to od 20 do 45 minut w temperaturze pokojowej, w zależności od systemu. Drukowanie na mokro jest gorsze niż brak podkładu.
- LZO, wentylacja i magazynowanie. Obchodzenie się z rozpuszczalnikami, usuwanie odpadów i okres przydatności do użycia mierzony datą, a nie oceną operatora.
- Może być konieczne późniejsze wypieczenie. Niektóre systemy podkładowe osiągają pełną wydajność dopiero po wypaleniu w podwyższonej temperaturze; typowe opublikowane warunki dla części silikonowych to 150–200 °C przez 2–4 godziny.
Warto rozważyć tę ostatnią kwestię przed wyborem podkładu. Jeśli podkład wymaga czterogodzinnego wypalania, proces ten nie jest już tani – po prostu przenosi koszt z kapitału na zajętość pieca i produkcję w toku.
Wyładowanie koronowe: tanie i szybkie, ale ograniczone geometrią
Obróbka metodą koronową polega na wystawieniu powierzchni na działanie wyładowania o wysokiej częstotliwości i wysokim napięciu przez szczelinę powietrzną. Jest to standardowy wybór dla folii i wstęgi typu roll-to-roll, ponieważ jest niedroga, szybka i łatwa do zintegrowania w linii ciągłej. Na arkuszach silikonowych, folii silikonowej i uszczelka z klejem robi dokładnie to, o co go proszą.
Ograniczeniem jest geometria. Korona zależy od kontrolowanej szczeliny powietrznej między elektrodą a powierzchnią. klawiatura kopułkowa, A mankiet, lub przelotka nie tworzy stałej szczeliny, więc intensywność obróbki jest zróżnicowana w całym elemencie — wierzchołek kopuły jest obrabiany, bok jest niedostatecznie obrabiany, a wgłębienie nie jest obrabiane. Producenci rozszerzyli koronę w kierunku części 3D, stosując dedykowane głowice i większe pola, ale zakres roboczy nadal jest mierzony w calach wysokości elementu, a nie w dowolnej geometrii.
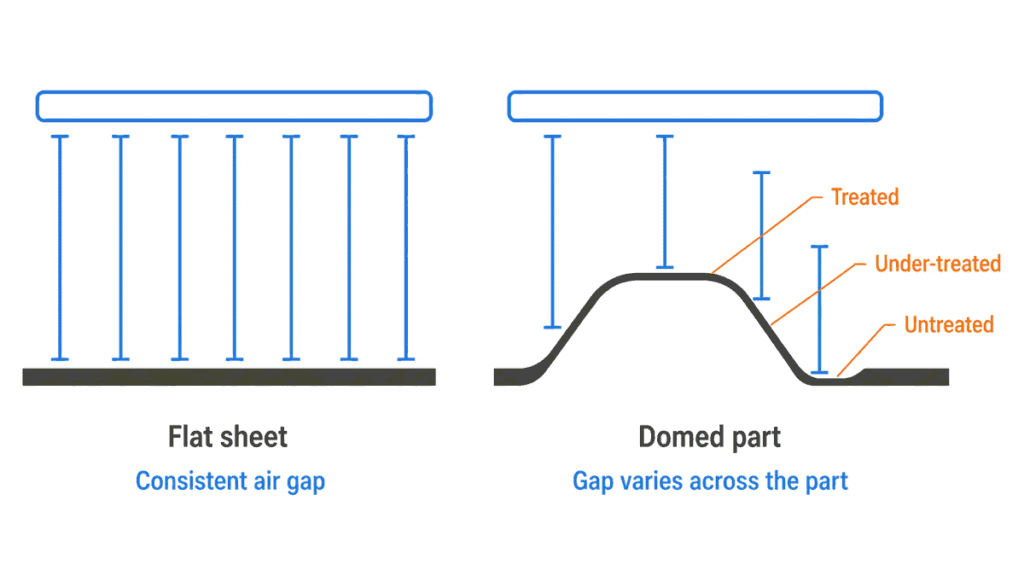
Istnieją jeszcze dwa ograniczenia, które decydują o zatwierdzeniu lub odrzuceniu tej decyzji:
- Przewodzące urządzenia i pasy mogą powodować łuk elektryczny w warunkach klasycznego wyładowania koronowego, co ma znaczenie w przypadku automatycznego transportu części na nośnikach metalowych.
- Powstaje ozon i wymaga ekstrakcji, co jest kwestią dotyczącą obiektu, a nie procesu.
Rozpad korony jest tym samym problemem, co plazma: aktywacja ma charakter fizyczny, więc zanika. Ponieważ korona dostarcza powierzchni mniej energii niż dysza plazmowa, zanika również szybciej. Należy zaplanować około 30 minut stabilnej aktywacji na silikonie, a większość korzyści zniknie w ciągu około 8 godzin. Dla porównania, folia poliolefinowa poddana działaniu korony może spaść z 48 dyn/cm do 38 dyn/cm w niecałe 30 dni; ruchliwość łańcucha silikonu sprawia, że porusza się on znacznie szybciej. Należy stosować w pobliżu stanowiska druku i nie planować pod kątem danych z przemysłu filmowego.
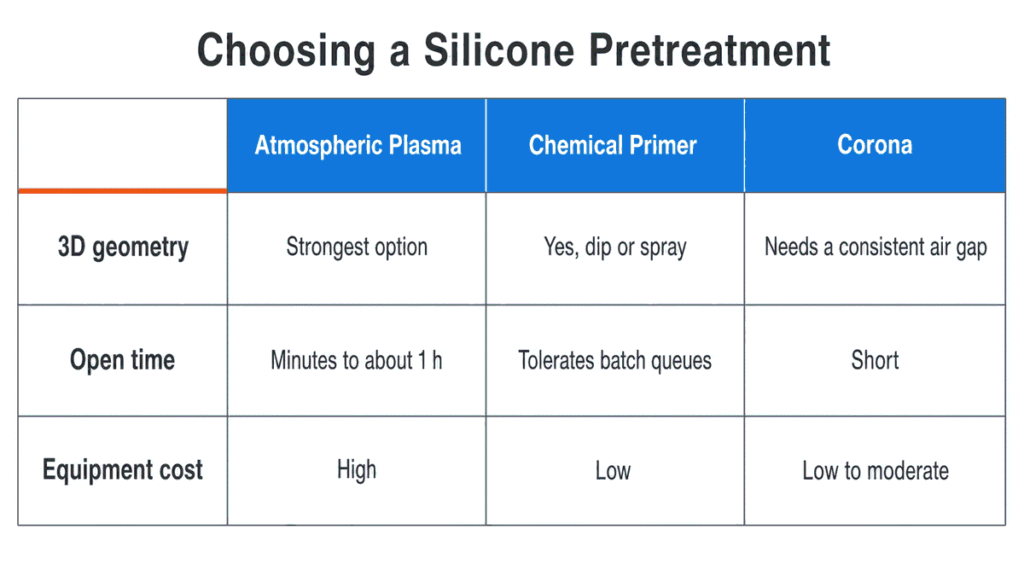
Jaką obróbkę wstępną należy określić?
| Kryterium | Plazma atmosferyczna | Podkład chemiczny | Korona |
|---|---|---|---|
| Mechanizm | Aktywacja fizyczna + mikrooczyszczanie | Warstwa sprzęgająca chemicznie | Aktywacja fizyczna |
| Zysk energii powierzchniowej | Na gumie silikonowej kąt zwilżenia wodą mierzony od 117° do poniżej 5° po plazmie tlenowej o mocy 100 W przez 30 s | Nie dotyczy ze względu na konstrukcję — podkład dodaje warstwę sprzęgającą, nie podnosi energii powierzchniowej podłoża | Od około 20-24 mN/m do około 34-38 mN/m |
| Geometria 3D i zagłębiona | Tak, najsilniejsza opcja | Tak, przez zanurzenie/pędzel/spryskanie | Ograniczony; wymaga stałej przerwy powietrznej |
| Czas otwarcia przed drukowaniem | Stabilność na silikonie utrzymuje się przez około 1 godzinę; powrót do wartości sprzed obróbki po około 24 godzinach | Błysk 20-45 min w temperaturze pokojowej, następnie utrzymuje się; pułap jest ustalany zgodnie z kartą charakterystyki podkładu | Około 30 minut stabilne; skutecznie zniknęło w ciągu 8 godzin |
| Materiały eksploatacyjne | Tylko gaz i prąd | Podkład na bazie rozpuszczalnika, obsługa LZO | Tylko zasilanie |
| Koszt sprzętu | Wysoki | Niski | Niski do umiarkowanego |
| Dodano czas cyklu | Sekundy, w linii | Aplikacja plus flash, czasami pieczenie | Sekundy, w linii |
| Główny tryb awarii | Części wydrukowane po upływie czasu otwarcia | Zbyt gruba warstwa podkładu lub zbyt krótki błysk | Nierówne traktowanie powierzchni zakrzywionych |
W procesie dekoracji domyślne ustawienia, nad którymi pracujemy:
- Nadruk tampodrukowy na częściach zakrzywionych lub nieregularnych — plazma atmosferyczna w trybie inline, gdy objętość uzasadnia kapitał, primer, gdy proces pracy jest wsadowy lub geometria jest głęboko zagłębiona. To kombinacja o najwyższym ryzyku, ponieważ zakrzywiony element jest również najtrudniejszy do przetestowania metodą dyne.
- **Sitodruk na płaskiej kartce i maty** — korona jest zazwyczaj wystarczająca i najtańsza w przeliczeniu na część; plazma, jeśli związek jest mocno wypełniony.
- **Druk transferowy i opakowane grafiki** — podstawa, ponieważ w przepływie pracy występują pewne przeszkody, które obróbka musi przetrwać.
Jedno zastrzeżenie, które ma pierwszeństwo we wszystkich trzech rzędach: wybór metody wstępnego przygotowania druku ma wpływ na skład chemiczny tuszu. Prawidłowo dobrany dwuskładnikowy tusz silikonowy na czystym, dobrze utwardzonym elemencie czasami w ogóle nie wymaga wstępnego przygotowania druku. Przeczytaj Formuły i innowacje w zakresie farb drukarskich silikonowych zanim założysz, że dany etap leczenia jest obowiązkowy, zapoznaj się z przewodnikiem filarowym Jak drukować na silikonie gdzie w szerszym procesie znajduje się wstępne przetwarzanie.
Co należy monitorować na linii?
Wstępne przetwarzanie zawodzi bezszelestnie. Oto punkty kontrolne, które warto zapisać w podróżniku:
| Punkt kontrolny | Co nagrywać | Dlaczego dryfuje |
|---|---|---|
| Czyszczenie | Metoda, rozpuszczalnik i czas pomiędzy czyszczeniem a obróbką | Ponowne zanieczyszczenie czystej powierzchni następuje w ciągu kilku minut |
| Parametry leczenia | Moc, prędkość lub czas oczekiwania, odległość dyszy od części | Zużycie osprzętu i zanieczyszczenie dyszy zmieniają skuteczną dawkę |
| Kontrola energii powierzchniowej | Wartość dynowa zgodnie z normą ASTM D2578, pobierana na partię | Zużycie elektrod, zanieczyszczone pióra, wilgotność otoczenia |
| Czas otwarty | Minuty, które upłynęły od zabiegu do wydruku | Przestoje w linii powodują powstawanie starych zapasów buforowych |
| Wynik przyczepności | Klasyfikacja krzyżowa, nie zaliczona/niezaliczona | Nagrane zajęcia pokazują dryf, “przejście” go ukrywa |
Kontrola przyczepności zamyka pętlę. Testowanie taśmy kratkowanej w celu ASTM D3359 lub ISO 2409, plus pocieranie rozpuszczalnikiem, powie Ci, czy zabieg rzeczywiście coś dał — energia powierzchniowa jest wskaźnikiem wiodącym, a klasa przyczepności jest wynikiem. Zanotuj klasyfikację w odniesieniu do odczytu dyne, a dryft stanie się widoczny na kilka tygodni przed awarią części w terenie.
Gdzie wstępne leczenie przestaje być odpowiedzią
Obróbka wstępna podnosi energię powierzchniową. Nie naprawia ona związku, który nie nadaje się do druku, części, która nigdy nie została utwardzona, ani tuszu, który nie był przeznaczony do silikonu. Jeśli po prawidłowym czyszczeniu, zweryfikowanym odczycie dyne i pełnym cyklu utwardzania przyczepność zanika, problem leży przed dekoracją — zazwyczaj w związku, systemie antyadhezyjnym lub cyklu formowania. Zobacz Silikon utwardzany platyną a nadtlenkiem w jaki sposób sam system utwardzania zmienia zachowanie powierzchni.
Przed określeniem sposobu obróbki należy ustalić cztery rzeczy: geometrię części oraz to, czy powierzchnia druku jest zagłębiona czy zakrzywiona, związek i jego wypełniacz, czy przepływ pracy jest liniowy, czy wsadowy, oraz standard trwałości, jaki musi spełniać wydruk, aby przetrwać. Bez tego ostatniego nie da się ocenić, czy najtańsza obróbka jest również wystarczająca.
A jeśli dekoracja musi przetrwać ścieranie przez lata, zamiast przejść test taśmy przy pierwszym kontakcie, to szczera odpowiedź brzmi, że żadna obróbka wstępna nie zlikwiduje tej luki — pytanie brzmi, czy legenda powinna zostać wydrukowana i pokryta powłoką, czy też formowane i grawerowane zamiast tego. Zobacz Wykończenia powierzchni i powłoki klawiatury silikonowej co ma znaleźć się na wierzchu tuszu.
Bibliografia
- Dane dotyczące energii powierzchniowej polidimetylosiloksanu — Harvard SEAS, zestawił wartości energii powierzchniowej dla PDMS
- ASTM D2578-23, Naprężenie zwilżające folii polietylenowych i polipropylenowych — ASTM International, aktualizacja marzec 2023
- ISO 8296:2003, Tworzywa sztuczne — Folie i arkusze — Oznaczanie napięcia zwilżającego — ISO, wydanie aktualne
- Pomiar energii powierzchniowej podłoża za pomocą markerów testowych ACCU DYNE — Accudyne, metoda i precyzja ±2 dyn/cm
- Hydrofilowa modyfikacja powierzchni silikonowej za pomocą plazmy pod ciśnieniem atmosferycznym — badanie recenzowane, odzyskiwanie hydrofobowe obrobionego silikonu
- Modyfikacja powierzchni polimerów metodą obróbki plazmowej — NIH PMC, przegląd aktywacji i starzenia się z 2024 r.
- Podkład do gumy silikonowej — Wacker Chemie AG, chemia reaktywnych silanów i podkładów siloksanowych
- Podkłady gumowe na bazie silikonu płynnego LORD IMB, przewodnik po aplikacjach — Parker Hannifin, warunki po wypieku
- Wstępna obróbka powierzchni plazmą — Grupa Sabreen, ograniczenia geometryczne, łukowanie i nadmierne przetwarzanie
- Wstępna obróbka powierzchni tworzyw sztucznych za pomocą korony, plazmy i płomienia — Enercon Industries, artykuł techniczny
- ASTM D3359-23, Ocena przyczepności za pomocą testu taśmy — ASTM International, aktualizacja marzec 2023
- ISO 2409:2020, Farby i lakiery — Badanie metodą siatki nacięć — ISO, wydanie aktualne
- Podejścia plazmowe do modyfikacji powierzchni gumy silikonowej — Queen’s University Belfast, kąt zwilżenia 117° do poniżej 5° po plazmie tlenowej
- Jaka jest trwałość obróbki plazmowej i koronowej? — Tantec, okres trwałości według rodziny polimerów
- Dlaczego leczenie koronawirusem z czasem zanika? — szybkość rozpadu dyn na filmie
- Urządzenie do obróbki plazmą atmosferyczną SpinTEC, dane techniczne — Tantec, szerokość obróbki, prędkość linii, zużycie energii i powietrza
- Aktywacja plazmą — Plasma.com, opublikowane szerokości obróbki dysz
- Plazma ciśnienia atmosferycznego — Fraunhofer IFAM, jedynymi źródłami energii są energia elektryczna i sprężone powietrze