Os compradores especificam "silicone" e presumem que o sistema de cura é um detalhe que resolvemos nos bastidores. Com a cura por peróxido, é justamente nessa presunção que os problemas começam — não no primeiro dia, mas três semanas depois, quando as peças retornam com cheiro ruim ou apresentando falhas. teste de migração.
Vulcanização com peróxido (tipicamente Iniciadores do tipo DCBPA cura por vulcanização (ou cura com platina) é a rota de baixo custo para silicone sólido. Para as peças certas, funciona bem. Mas seu comportamento na produção é diferente do da cura com platina, e essas diferenças se manifestam como odor, cor e tempo de pós-processamento — custos que são fáceis de passar despercebidos na fase de orçamento.
Sumário executivo
- A cura com peróxido deixa subprodutos de reação que carregam odor; sem uma pós-cura adequada (normalmente 200°C por cerca de 4 horas), esse odor permanece na peça.
- É uma escolha motivada pelo custo para peças industriais e de uso geral, não sendo adequada para contato com alimentos ou que exijam alta transparência.
- O verdadeiro custo da cura com peróxido não é o catalisador — é o tempo de forno e o material descartado posteriormente para tornar a peça aceitável.
Como a vulcanização com peróxido se comporta na produção
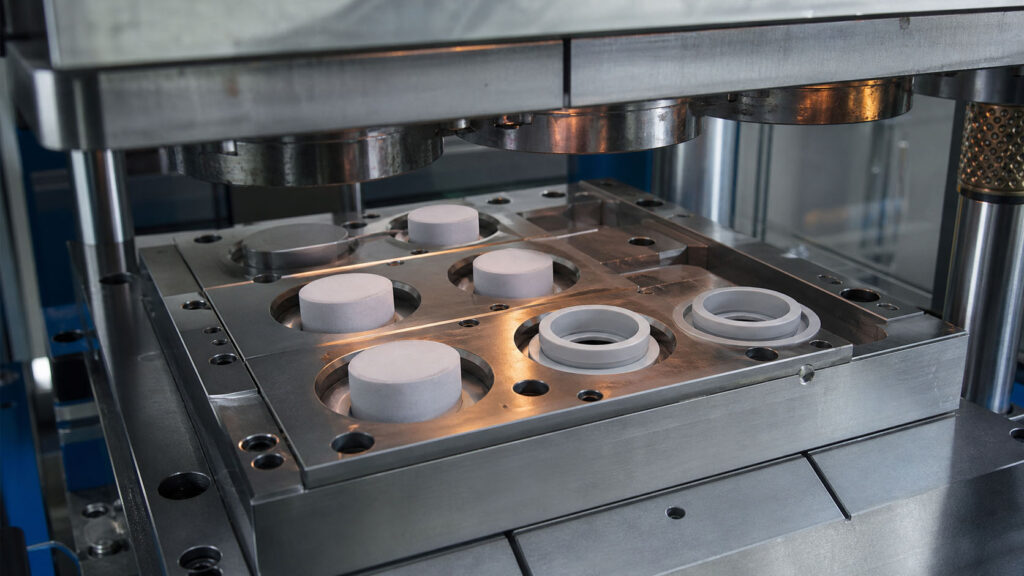
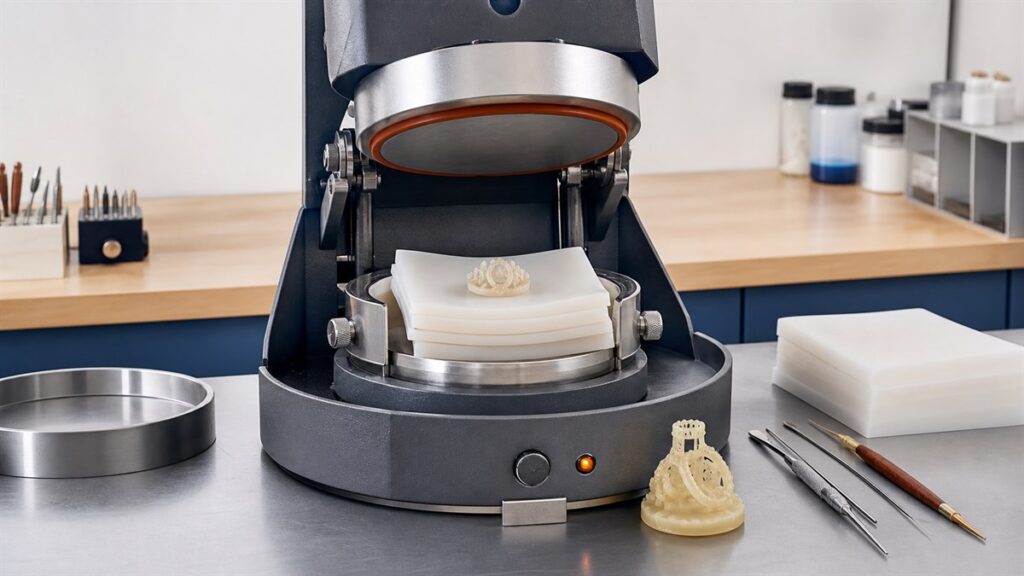
Vulcanização por peróxido ligações cruzadas O silicone sólido (HTV) é obtido pela decomposição do peróxido sob calor, geralmente durante a moldagem por compressão ou extrusão. A reação é simples, mas não termina completamente:
- Os subprodutos permanecem na peça. A decomposição deixa resíduos ácidos e fragmentos voláteis na borracha. Eles não desaparecem quando o molde é aberto.
- O odor é o sintoma visível. O "cheiro de silicone" de que os compradores reclamam geralmente é resíduo de peróxido, não do próprio polímero.
- A cor apresenta menor estabilidade. O material curado com peróxido tende a apresentar menor transparência e amarelar com mais facilidade do que o material curado com platina.
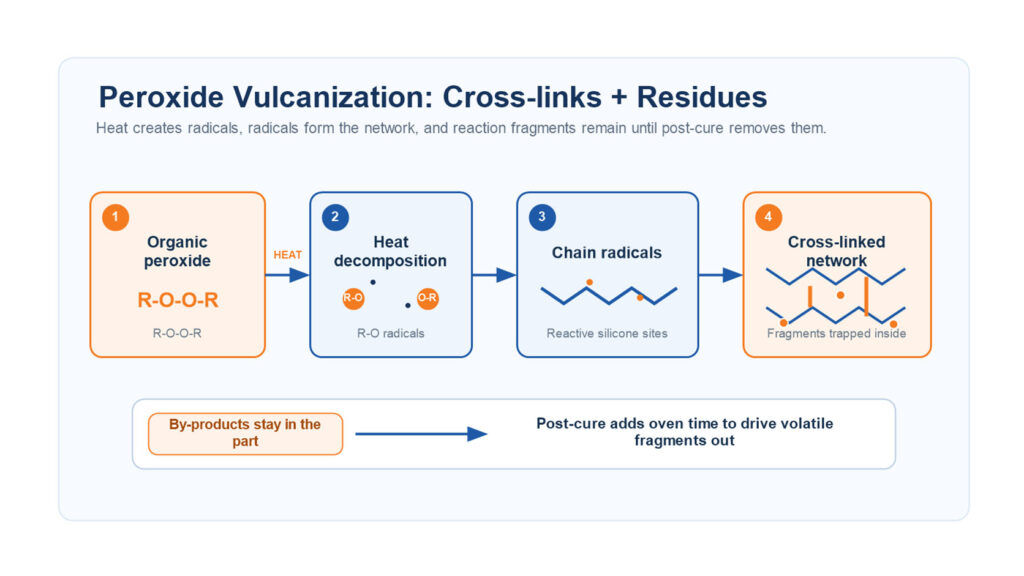
Ponto de detecção: o teste de odor na desmoldagem não é suficiente. Os resíduos se dissipam lentamente, portanto, uma peça que parece perfeita na bancada ainda pode apresentar defeitos após ser selada na embalagem de venda.
Por que a pós-cura não é opcional aqui
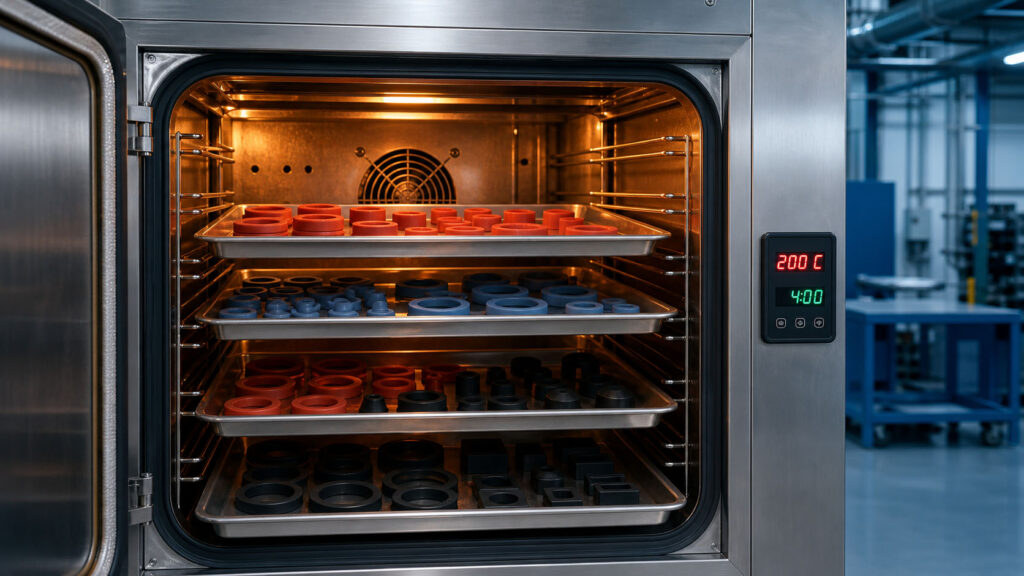
É aqui que as equipes subestimam a cura com peróxido. Elas tratam a moldagem como a linha de chegada, mas para peças curadas com peróxido, a moldagem é apenas a primeira etapa da cura.
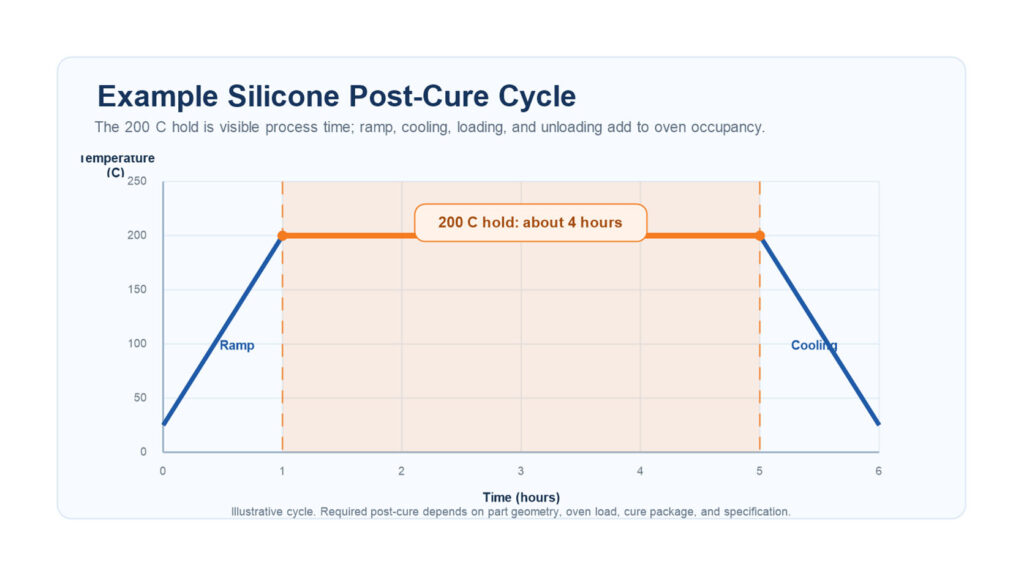
A pós-cura (segunda etapa de cozimento, geralmente a ~200°C por cerca de 4 horas, mais tempo para peças espessas) elimina resíduos e estabiliza as propriedades. Simplificando, você obtém:
- Queixas persistentes sobre odor após o envio.
- Mais alto extratáveis — um problema no momento em que a peça se aproxima da boca, de alimentos ou da pele
- Desvio de propriedade à medida que os resíduos deixam lentamente a peça no campo.
O tempo de cura no forno representa um custo real e um prazo de entrega real. É a parte do processo de cura com peróxido que nunca aparece no preço da matéria-prima e acaba sendo esquecida no orçamento. Veja Produtos de silicone pós-cura Para obter detalhes sobre o processo.
Quando a cura com peróxido é a escolha certa
O peróxido não é uma opção inferior — é a escolha correta e com melhor custo-benefício para um conjunto específico de peças:
| Adequado para cura com peróxido | Por que |
|---|---|
| Anéis de vedação e juntas de vedação industriais | Odor e transparência não importam; o custo, sim. |
| Juntas e chapas em geral | Alto volume, baixa sensibilidade de especificação |
| Peças de uso diário sem contato | A pós-cura remove resíduos suficientes para o caso de uso. |
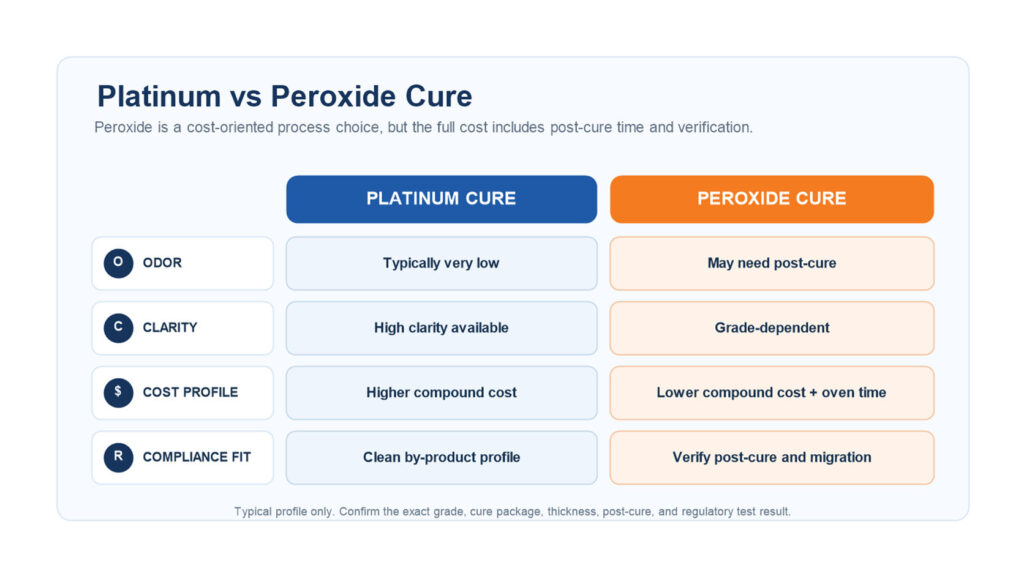
Para que não serve: contato com alimentos, produtos médicos, produtos para bebês ou qualquer coisa que exija transparência e ausência de odor. Esses produtos devem ser transferidos para outro local. Vulcanização de platina, E essa é uma decisão diferente — abordada em nosso guia de seleção de platina versus peróxido.
O que confirmar antes de se comprometer
A cura com peróxido é adequada quando a peça tolera traços de resíduo, algum risco de odor e transparência média — e quando você já considerou o tempo de cura no forno, e não apenas o material. Se a peça entrar em contato com alimentos, pele ou o corpo, ou precisar de alta transparência, pare por aqui: nesse caso, é preciso considerar a cura com platina, e o cálculo de custos muda.
Para a definição e uma visão geral completa do método, consulte O que é vulcanização de silicone?.
Referências
- Peróxido de 2,4-diclorobenzoíla (DCBP), CID 61078 — PubChem, Institutos Nacionais de Saúde dos EUA.
- Materiais e objetos de plástico em contacto com alimentos — Regulamento (UE) 10/2011 — EUR-Lex, União Europeia.
- Ligação cruzada — Enciclopédia Britânica.
- Submissões pré-mercado para substâncias em contato com alimentos (análise química/testes de migração) — Orientações da FDA dos EUA.