Yüzlerce sorunun giderilmesine dayanarak LSR enjeksiyon kalıplama işlemleri, Sıvı silikon kauçuk formülasyonlarındaki katkı maddelerinin sadece ürün özelliklerini değiştirmekle kalmayıp, üretim stabilitesini de değiştirdiğini biliyoruz. Bu kılavuz, işleme stabilitesi değiştiricilerinin, silikon kürleme ajanlarının ve özellik düzenleyicilerinin zaman içinde presleme sırasında nasıl davrandığını ve alıcıların bunları neden sıklıkla yanlış belirlediğini açıklamaktadır.
LSR Katkı Maddelerinin Kalıplama Sürecindeki Davranışı (ve Ekiplerin Bunları Neden Yanlış Belirttiği)
İnsanlar bana sıvı AB silikonundaki "LSR katkı maddeleri" hakkında soru sorduklarında, genellikle net bir liste istiyorlar.
- Sertliği elde etmek için X ekleyin.
- Daha hızlı iyileşme için Y ekleyin.
- Alev derecelendirmesini elde etmek için Z'yi ekleyin.
Üretim ortamında durum böyle değil.
Sıvı silikon kauçuk formülasyonlarında, katkı maddeleri nadiren tek işlevli bir anahtar görevi görür. Bunlar, etkiyi daha da artırır. çoklu Kolları aynı anda.
- İyileşme hızı değişiyor.
- Viskozite değişiklikleri.
- Kalıptan çıkarma penceresi kaymaları.
- Sıkıştırma seti hareketleri.
- Yırtılma gücü hareketleri.
- Pigment davranışında değişiklikler.
Ve parçanın sadece tek seferlik bir testten geçmesi değil, haftalarca istikrarlı bir şekilde çalışması gerekiyor.
O halde bunu, kendi içimizde tartıştığımız şekilde ifade edeceğim: fonksiyon sınıfı, ve tarafından zaman içinde sürece ne gibi etkileri olur?.
İki Kısımlı (A/B) LSR'de Toplayıcı Olarak Ne Sayılır?
İki parçalı LSR'de, A ve B parçaları zaten tasarlanmış sistemlerdir.
- A bölümü tipik olarak temel polimeri ve dolgu maddesini içerir.
- B bölümü genellikle silikon kürleme maddelerini (katalizör paketi) içerir.
Bir müşteri "katkı maddesi" dediğinde, şunları kastediyor olabilir:
- Sevkiyat öncesinde A/B testine bir şey karıştırılmıştı.
- Müşterinin karıştırma aşamasında eklenen bir değiştirici.
- Dolgu maddesi seviyesinde, yağ içeriğinde veya katalizör dengesinde bir değişiklik.
Bunlar eşdeğer değildir.
Katalizör veya inhibitör dengesiyle etkileşime giren bir şeyi değiştirirseniz, yalnızca performansı değiştirmezsiniz. Aynı zamanda LSR kalıplama sürecinin kontrol edilebilirliğini de değiştirirsiniz.
İşte sürprizlerin çoğu buradan kaynaklanıyor.
İşleme Kararlılığı Düzenleyicileri: Viskozite ve Kürlenme Süresi Kontrolü
İşleme stabilitesi düzenleyicileri, viskoziteyi korumak ve erken çapraz bağlanmayı geciktirmek için tasarlanmış katkı maddeleridir. Bunlar, malzemenin gerçekten kalıplanabilir bir malzeme gibi davranmasını sağlamak için kullanılan katkı maddeleridir.
Tipik hedefler:
- Raf ömrü boyunca viskoziteyi stabilize eder.
- eser miktardaki kirleticilere karşı hassasiyeti azaltmak
- karıştırma ve enjeksiyon arasındaki güvenli aralığı genişletmek
- Kürlenmiş kauçuğu zayıflatmadan akışı iyileştirin
Uzun Üretim Süreçlerinde Stabilite Değiştiricilerin Etkileri Nasıl Ortaya Çıkıyor?
Siz bunu şöyle görüyorsunuz:
- Ortam sıcaklığı değiştiğinde daha az "gizemli" kısa çekim ortaya çıkıyor.
- Çoklu boşluklu aletlerde dolum dengesinde günlük değişim daha azdır.
- Uzun çalışma sürelerinden sonra daha az küf birikintisi oluşması
Ancak bunun da bir bedeli var.
Çok toleranslı bir formülasyon, tedavi sürecinde biraz daha az "agresif" olabilir. Bu, son derece kısa kür süreleri uygulamaya çalışıyorsanız önemlidir.
Laboratuvar numuneleri neden stabilite sorunlarını gizler?
Çünkü ilk numuneler genellikle kontrollü koşullar altında incelenir.
Tek vardiya.
Tek operatör.
Aletleri temizleyin.
Yeni malzeme.
Bu gerçek stres testi değil.
Sorunlar şu durumlardan sonra ortaya çıkıyor:
- tekrarlanan temizlemeler
- birden fazla malzeme partisi
- hafif yağ kirliliği
- gün boyunca sıcaklık değişimi
Bu noktada "katkı maddeleri" laboratuvar kararı olmaktan çıkıp üretim kararı haline geliyor.
Kürleme Kontrol Katkı Maddeleri: Kürleme Hızı ve Proses Aralığı
Kürleme kontrol değiştiricileri, reaksiyon zamanlamasını yöneten silikon kürleme ajanları ve inhibitörleridir. İnsanlar daha hızlı kürleme ister çünkü daha hızlı kürleme, döngü süresini artırır.
Ancak tedavi kontrolü sadece "hızlı mı yoksa yavaş mı" meselesi değildir. Şunları içerir:
- Kayma sonrasında viskozitenin ne kadar hızlı arttığı
- Karışımın ne kadar süreyle enjekte edilebilir kaldığı
- Çatlak kürleme başladıktan sonra ne kadar keskin olduğu
Dar bir tedavi aralığının uzun vadede nasıl davrandığı
Kürleme hızını çok artırdığınızda, genellikle güvenli kürleme aralığını daraltırsınız.
Bu şu anlama geliyor:
- Baskı makinesi durakladığında hurda hassasiyeti artar.
- Besleme sisteminde yanma riski daha yüksek.
- Sıcaklık homojenliği mükemmel değilse, boşluklar arasında daha fazla varyasyon olur.
Hızlı kürleme sağlayan bir paket, küçük çaplı denemelerde mükemmel sonuç verebilir.
Uzun vadeli üretimde istikrardan ödün verirsiniz.
Tedavi hızını yalnızca "döngülün süresi" neden yanlış değerlendiriyor?
Ekipler, iyileşme hızının tek bir performans göstergesi (KPI) olduğunu varsayıyor.
Pratikte, daha dar bir işlem aralığının maliyeti şu şekilde ortaya çıkar:
- operatör müdahaleleri
- daha sık temizlik
- parça boyutlarında açıklanamayan sapma
Bu maliyetler, basit bir "döngü başına saniye" karşılaştırmasıyla yakalanamaz.
Mekanik Özellik Ayarlayıcıları: Sertlik, Yırtılma Mukavemeti ve Geri Tepme
Mekanik özellik düzenleyiciler, kauçuğun fiziksel dokusunu ayarlamak için kullanılan fonksiyonel dolgu maddeleri ve plastikleştiricilerdir. En yaygın talep edilen özellik sertliktir.
Hata, sertliğin tek başına bir şey olduğunu düşünmektir.
Yapabilirsiniz hareket sertliği ile:
- dolgu sisteminin değiştirilmesi
- polimer yapısının değiştirilmesi
- plastikleştirici bileşenlerin eklenmesi
Her yol, zorluk derecesinden daha fazla değişiklik gösterir.
Alıcılar "daha yumuşak" silikon istediğinde nelere dikkat ediyorum?
Bir müşteri "biraz daha yumuşak" istediğinde, bir sonraki şikayetinin ne olacağına bakıyorum. Örneğin, bazı plastikleştiriciler kullanarak Shore A sertliğinde 10 puanlık bir düşüş sağlamak, ısıl yaşlandırma sonrasında sıkıştırma kalıcı deformasyonunu bazen 15-20% oranında artırabilir.
Diğer yan etkiler şunlardır:
- İnce kesitlerde daha zayıf yırtılma dayanımı
- yüzeyde yapışkan
- zayıf pigment dağılımı
Sertlik Hedefleri Yırtılma ve Sıkıştırma Kalıcı Deformasyon Riskini Neden Gizler?
Çünkü sertlik kolayca ve hızlı bir şekilde ölçülebilir.
Isıl yaşlandırma sonrası sıkıştırma kalıcı deformasyonu söz konusu değildir.
İnce örgü çizgisinden yırtılma olmaz.
Bu nedenle ekipler, zorluk seviyesi hedefini en başından belirler, daha sonra ise gerçek kullanımda başarısız olanın "yumuşak" versiyon olduğunu keşfederler.
Düşük Sıkıştırma Kalıcı Deformasyon ve Isı Yaşlandırma Katkı Maddeleri
Eğer parça bir ise sızdırmazlık uygulaması, Asıl hikaye sıkıştırma setinde yatıyor.
Burada katkı maddelerinin amacı genellikle şudur:
- ağ verimliliğini iyileştirin
- kürleme sonrası kaymaya direnç gösterir
- esnekliği korumak ısıya maruz kalma
Isıl işlem sonrası sıkıştırma seti arızaları nasıl ortaya çıkar?
Bu, malzemenin kalıptan çıkarıldığında iyi görünebileceği ancak yine de kötü bir karar olabileceği durumdur.
Sorunları daha sonra görürsünüz:
- Tekrarlanan sıkıştırma döngülerinden sonra kalıcı deformasyonda artış
- Isıl işlem sonrası sızdırmazlık kuvveti kaybı
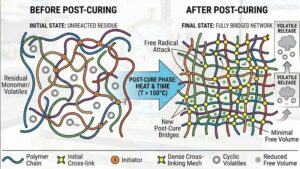
- kürleme sonrası sertlik değişimi
Yeni parçaların test edilmesinin sızdırmazlık performansını neden yanlış değerlendirdiği
Çünkü "yeni parçaları" test ediyorlar ve başarılı olduklarını ilan ediyorlar.
Ancak sızdırmazlık parçaları söz konusu olduğunda, alıcının dikkat etmesi gerekenler şunlardır:
- yaşlı performans
- tekrarlanan sıkıştırma
- medya görünürlüğü
Değerlendirme yaşlanmayı ve tekrarlamayı içermezse, eklemeli sistem temelde kanıtlanmamış olur.
Renk ve Pigment Katkı Maddeleri: Saydamlık ve Görünüm Stabilitesi
Pigmentler ve optik efektler nötr değildir.
Şunları yapabilirler:
- kalıptaki ısı emilimini değiştirir
- engelleyici davranışı tanıtmak
- kapıdaki akışı değiştirin
Uzun Süreli Çalışmalarda Renk ve Yüzey Kayması Nasıl Görünür?
Renk kayması ve yüzey görünümü sorunları genellikle şu durumlardan sonra ortaya çıkar:
- uzun süreli baskı işlemleri
- birden fazla temizleme döngüsü
- alet sıcaklık profili değişiklikleri
Eğer istikrarlı bir görünüm özelliği istiyorsanız, aslında istikrarlı işlem koşulları istiyorsunuz demektir.
Bu, "pigment ekleme" talebi olarak değil, üretim gereksinimi olarak ele alınmalıdır.
Alev Geciktirici (FR) Katkı Maddeleri: Akış, Yırtılma ve Uyumluluk Arasındaki Denge Noktaları
Alev geciktiricilik, beklenti farkının en yüksek olduğu alandır.
İnsanlar katkı maddesinin özellik olduğunu varsayarlar.
Gerçekte, katkı maddesi tüm dengeyi değiştirir.
Tipik yan etkiler:
- İnce duvarlarda daha yüksek viskozite veya zayıf akış
- yırtılma dayanımının azalması
- daha fazla küf birikimi riski
- işleme sıcaklığına karşı daha yüksek hassasiyet
FR Silikonun Neden Farklı Bir Malzeme Ailesi Gibi Davrandığı
Çünkü standart LSR zihniyetiyle başlıyorlar.
Ancak FR sistemleri genellikle farklı bir malzeme ailesi gibi davranır.
Bir FR bileşenini "normal LSR artı FR katkı maddesi" gibi ele alırsanız, sonradan ortaya çıkan beklenmedik ödünleşmelerle karşılaşırsınız.
LSR Kalıplama İçin Yapışma ve Bağlayıcı Katkı Maddeleri
Yapışma nadiren "açık/kapalı"dır. Şartlara bağlıdır.
Şunlara bağlıdır:
- substrat kimyası
- yüzey enerjisi ve temizliği
- kalıp sıcaklığı
- tedavi sonrası
- depolama ve taşıma
Yapışmayı artırıcı bir katkı maddesi yardımcı olabilir.
Ancak bu durum değişebilir de:
- yüzey hissi
- kirlenmeye duyarlılık
- arayüzün uzun vadeli kararlılığı
Isıl Döngü ve Esneme Sonrasında Yapışma Nasıl Bozulur?
Yapışma sorunları genellikle termal döngü, neme maruz kalma veya tekrarlanan bükülme sonrasında ortaya çıkar.
Dolayısıyla katkı maddesinin bu koşullar altında değerlendirilmesi gerekiyor.
Aksi takdirde, istikrarlı bir bağ yerine yalnızca yeni bir bağı doğrulamış olursunuz.
LSR Katkı Maddelerini Belirtmeden Önce Alıcılardan Neler Bekliyoruz?
Bana sadece istediğiniz işlevi söylerseniz, tahmin edebilirim.
Ama tahminler pahalıya mal olur.
Gerçekten önemli olan minimum bilgi:
- Parça fonksiyonu (sızdırmazlık, kozmetik kaplama, elektrik, tıbbi sınıf silikon, gıda teması)
- Kaçınılması gereken başlıca arıza modları (sızıntı, yırtılma, sıkışma, renk değişimi)
- Proses kısıtlamaları (çevrim süresi, takım sıcaklık limitleri, yolluk tipi)
- Kullanım ortamı (ısı, yağ, buhar, UV ışınları, tekrarlanan sıkıştırma)
- Belirtilen özelliklerin eskime sonrasında da geçerliliğini koruması gerekip gerekmediği
Bunlar olmadan, "katkılı seçim" sadece kağıt üzerinde iyi görünen ancak baskıda kötü performans gösteren bir malzeme oluşturmanın hızlı bir yoludur.
LSR Katkı Maddeleri Bir Süreç Kararıdır, Ek Bir Özellik Değildir
Çoğu takım katkı maddelerini performans artırıcı bir unsur olarak görüyor.
LSR'de katkı maddeleri daha sık kullanılır. süreç davranışı kararı.
Eğer uygulama hoşgörülü ise, tek bir özelliği geliştirmeye çalışsanız bile sorun yaşamazsınız.
Parça sızdırmazlık sağlayan, ince duvarlı, alev geciktirici, kozmetik amaçlı veya başka bir alt tabakaya yapıştırılmışsa, katkı maddesi seçimleri artık tek başına değerlendirilmez. Stabiliteyi ve uzun vadeli riski şekillendirirler.
Bu, numune gönderen bir malzeme ile çalışan bir malzeme arasındaki farktır.