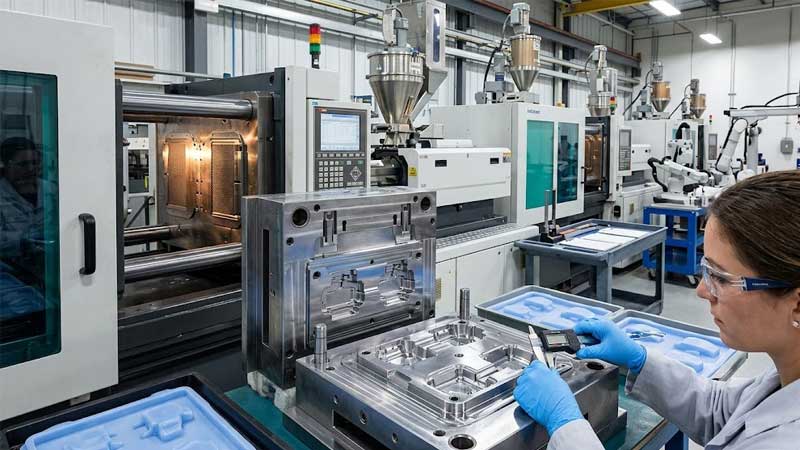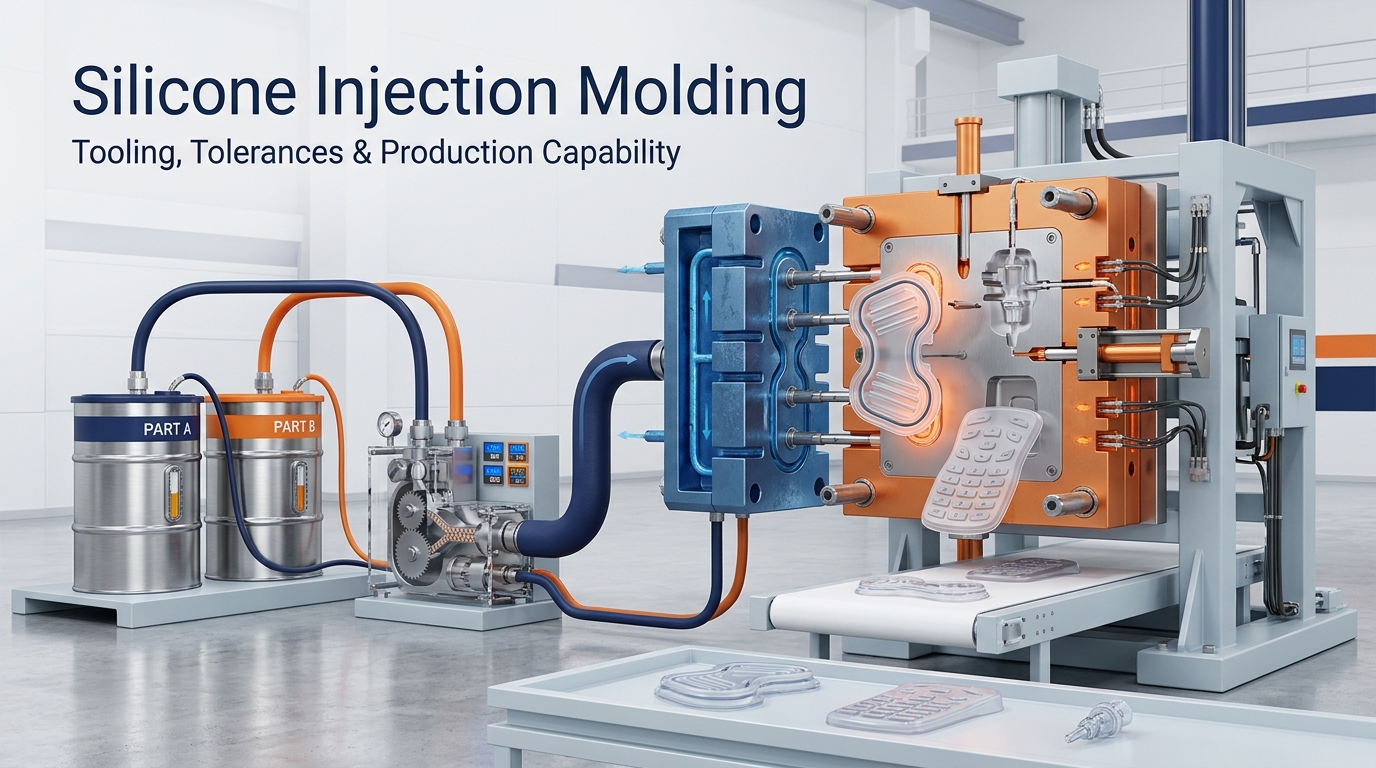
Yüksek hacimli üretimde tekrarlanabilir geometri gerektiren silikon parçaların çoğu, soğuk yolluklu ısıtmalı çelik kalıpta üretilir. Tüketici besleme ürünlerinden sızdırmazlık ve tuş takımı bileşenlerine kadar LSR parçaları için silikon enjeksiyon kalıplama işlemini kendi bünyemizde gerçekleştiriyoruz ve kalıp, kavitasyon ve çevrim süresini katalog fiyat listesinden değil, 3D dosyasından fiyatlandırıyoruz.
Silikon Enjeksiyon Kalıplama İçin Kullandığımız Ürünler
İlk tedarikçi değerlendirmesi için aşağıdaki dört grubu kullanın. "Doğrulandı" ifadesi, şirketin yerleşik bir yetkinliğini; "Projeye bağlı" ifadesi ise nihai değerin yalnızca çizim, malzeme, yıllık hacim ve doğrulama gereksinimlerinin incelenmesinden sonra belirlendiği anlamına gelir.
Ekipman ve Süreç
| Tedarik sorusu | RY Silikon kapasitesi | Onay durumu |
|---|---|---|
| Ne kadar baskı kapasitesi mevcuttur? | LSR enjeksiyon presleri 50-200 ton arasında; büyük çok boşluklu kalıplar için 300 tona kadar kapasiteye sahiptir. | Doğrulanmış ekipman yelpazesi; projeksiyon alanı incelemesinin ardından seçilen baskı makinesi. |
| Bu hat, insert takma veya otomatik yüksek kavitasyonlu işleme işlemlerini gerçekleştirebilir mi? | Kavitasyon için yatay presler; ek parça yükleme için dikey presler | Doğrulanmış yapılandırmalar; otomasyon kapsamı projeye bağlıdır. |
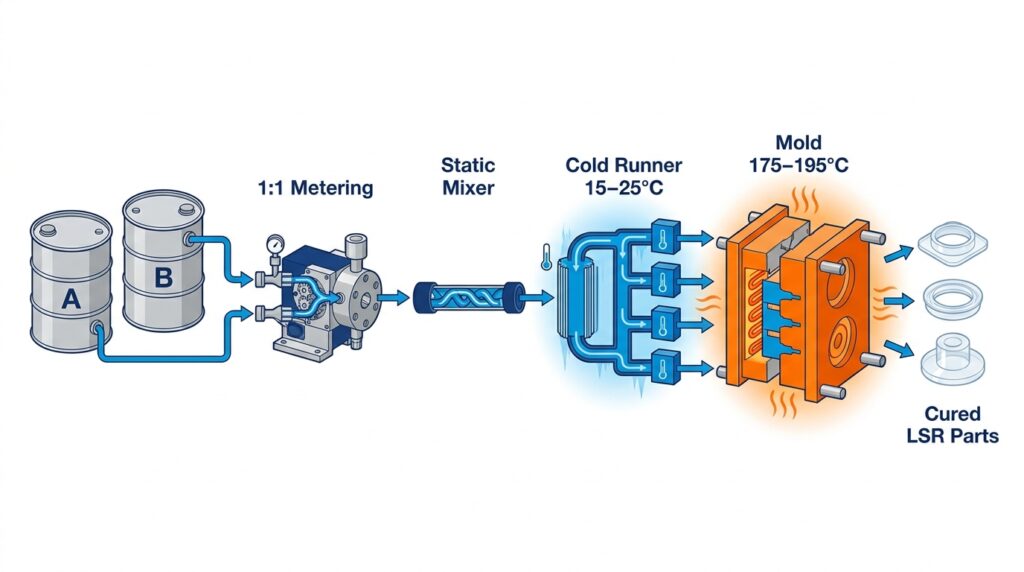
| LSR'nin iki bileşeni ve pigmenti nasıl ölçülür? | 1:1 A/B pompa, statik karıştırıcı ve pigment kontrollü üçüncü bir akım yoluyla aktarılıyor. | Doğrulanmış standart kurulum |
| Hangi takım ve besleme sistemleri desteklenmektedir? | P20, H13 veya S136 çelik; açık yolluk, soğuk yolluk ve vanalı soğuk güverte | Atış sayısı ve maliyet incelemesinin ardından takım çeliği ve besleme sistemi seçildi. |
Parça ve Takım Çerçevesi
| Tedarik sorusu | Çalışma yeteneği | Onay durumu |
|---|---|---|
| Parçanın ebatı ve ağırlığı hakkında bilgi verebilir misiniz? | Standart bir hücrede parça başına 0,5–300 g | Projeye bağlı; geometri ve çekim hacmi baskı makinesini belirler. |
| Hangi sertlik aralığı desteklenmektedir? | Shore A 5–80; Shore A 30–70, düzenli üretimin çoğunu kapsar. | Teklif verilmeden önce kesin kalite ve kürleme yöntemi teyit edilmiştir. |
| Kaç tane çürük muayenesi uygundur? | 1–32 boşluk; 2–8 çoğu üretim parçasını kapsar | Akış, denge, yıllık hacim ve bakım incelemesinden sonra fiyatlandırılmıştır. |
| Hangi işlem penceresi kullanılıyor? | Kalıp sıcaklığı 160–210°C, tipik olarak 175–195°C; enjeksiyon basıncı 200–1.200 psi | Yalnızca başlangıç penceresi; malzeme kalitesi ve parça geometrisi ile doğrulanmıştır. |
| Satın alma işleminin döngü süresi ne kadar olmalıdır? | 3 mm'den ince duvarlar için 15-60 saniye; daha kalın kesitler doğrusal olmayan bir şekilde ölçeklenir. | Yalnızca T1 proses doğrulama aşamasına kadar tahmin yürütün. |
| LSR'den plastiğe üst kalıplama işlemi mümkün mü? | Ekleme yüklemeli üst kalıplama ve indeks plakalı iki aşamalı konfigürasyonlar | Yüzey kalitesi, yapıştırma sistemi ve soyma testi planı doğrulama gerektirir. |
Kalite ve Dokümantasyon
| Tedarik sorusu | RY Silikon kapasitesi | Onay durumu |
|---|---|---|
| Hangi boyutsal tolerans çerçevesi kullanılıyor? | ISO 3302-1 M2 / M3 genel boyutlar için geçerlidir; daha sıkı CTQ'lar ayrı olarak incelenir. | Çizime özel; ölçüm yöntemi ve fikstür üzerinde anlaşmaya varılmalıdır. |
| Kontrollü ortamda üretim mümkün mü? | ISO Sınıf 7 / Sınıf 8 Belirtilen tıbbi ve gıda ile temas eden programlar için | Temiz oda kapsamı, teklif ve kalite planında teyit edilmiştir. |
| Projeyi destekleyebilecek kalite sistemleri nelerdir? | ISO 9001 temel standardı; tıbbi programlar için ISO 13485; otomotiv programları için IATF 16949. | Niteliklendirme sırasında sunulan ilgili sertifika ve saha kapsamı |
| T1 noktasında hangi muayene kaydı sağlanmaktadır? | Her bir oyuk için 3-5 numune üzerinde çizim boyutlarını kapsayan boyutlandırma raporu. | Örnekleme düzeyi ve kritik kalite kriterleri, araç piyasaya sürülmeden önce kararlaştırıldı. |
| Malzeme ve uyumluluk kayıtları takip edilebilir mi? | Malzeme beyanı, tedarikçi parti takibi ve ilgili üçüncü taraf raporları | Raporun kapsamı, malzeme, renk, nihai ürün ve pazara bağlıdır. |
Ticari Gösterim
| Tedarik sorusu | Tipik terim | Onay durumu |
|---|---|---|
| Minimum üretim miktarı (MOQ) nedir? | Kalıp hazır olduktan sonra sipariş başına 3.000-5.000 adet. | Parça boyutu, renk değişiklikleri, ambalaj ve yıllık talep minimum sipariş miktarını değiştirebilir. |
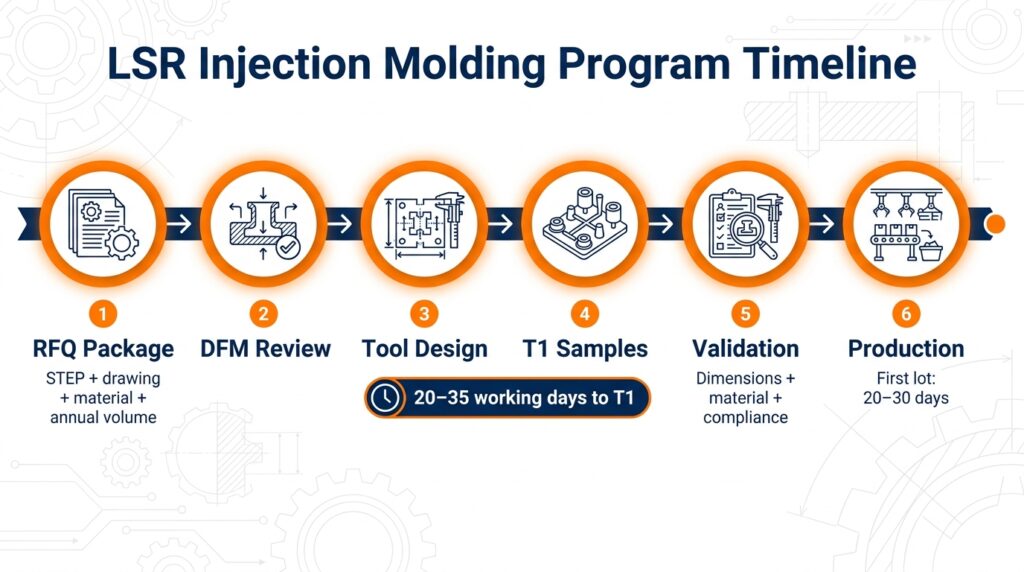
| Kalıp üretimi ne kadar sürer? | Onaylı DFM'den T1'e kadar 20-35 iş günü (4-6 hafta). | Alet tasarımı ve malzeme bulunabilirliği incelemesinin ardından nihai program yayınlandı. |
| T1 revizyon sınavı ne kadar sürer? | Her revizyon turu için 7-10 iş günü. | Çelik değişimine, testlere ve müşteri geri bildirimine bağlıdır. |
| İlk üretim partisi ne kadar sürer? | Numune onayından 20-30 gün sonra | Sipariş miktarı, ikincil işlemler ve dokümantasyon, teslimat planını değiştirebilir. |
Hangi LSR kalitelerini ve kürleme sistemlerini işliyoruz?
Enjeksiyon kalıplama için varsayılan olarak platin kürlemeli LSR kullanıyoruz. Peroksit kürlemeli HCR, farklı bir besleme sistemi olmadan enjeksiyon hücresinde çalışmaz, bu nedenle sıkıştırma ve transfer hatlarında kalır.
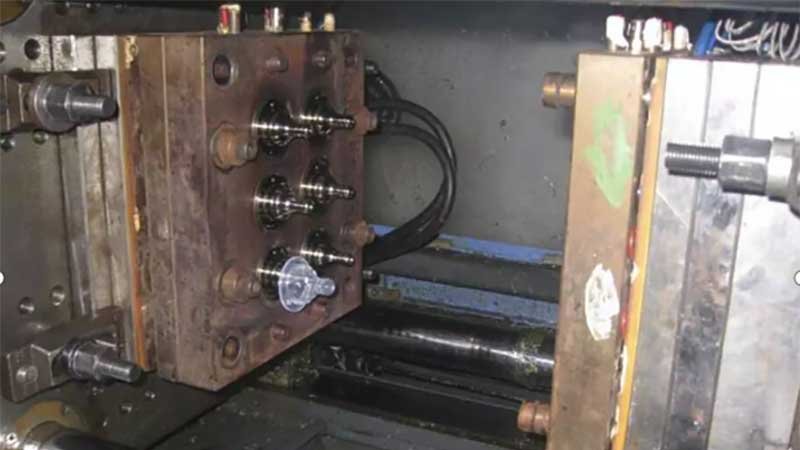
Normal üretimdeki sınıflar:
- Genel amaçlı LSR, Shore A 30–70, mutfak, evcil hayvan ve hediyelik eşya parçaları için.
- Gıda ile temas eden LSR İlgili ekstraksiyon gerekliliklerine göre seçilmiş ve test edilmiştir. FDA 21 CFR 177.2600 Tekrar tekrar kullanılan kauçuk ürünler için ve ilgili LFGB gerekliliklerine ve belirtildiğinde BfR Tavsiye XV'e aykırı olarak.
- Malzeme düzeyinde test edilmiş tıbbi sınıf LSR ISO 10993-5 / -10 veya gerektiğinde USP Sınıf VI; nihai biyolojik değerlendirme, bitmiş cihaza, üretim sürecine, temas türüne ve süresine özgüdür.
- Kendinden yağlamalı, yağ tahliyeli ve düşük sürtünmeli conta ve kapak çeşitleri.
- PC, PA, PBT ve PEEK alt tabakalara yapıştırma için kendinden yapışkanlı LSR.
- Elektrik iletkenliği ve alev geciktiriciliği özellikleri talep üzerine temin edilebilir.
Pigment, karıştırıcıda üçüncü bir akış olarak eklenir, elle önceden karıştırılmaz. Partiler arası renk kayması, temel polimerden değil, pigment dozajından kaynaklanır; bu nedenle her SKU için imzalı bir renk örneği bulunduruyoruz. Katkı maddesi paketleri, yalnızca veri sayfası numaralarını değil, akış ve kürlenme davranışını da değiştirir — bakınız. sıvı silikon kauçuk katkı maddeleri.
Takımlama: Soğuk Yolluk, Soğuk Güverte ve Atık
Aletlerimiz, 15-25°C'lik soğutulmuş bir beslemeyi 175-195°C'lik bir boşluğa karşı çalıştırır. Bu sıcaklık farkı, yolluğun kürleşmemesini sağlar ve yolluksuz kalıplamayı mümkün kılar.
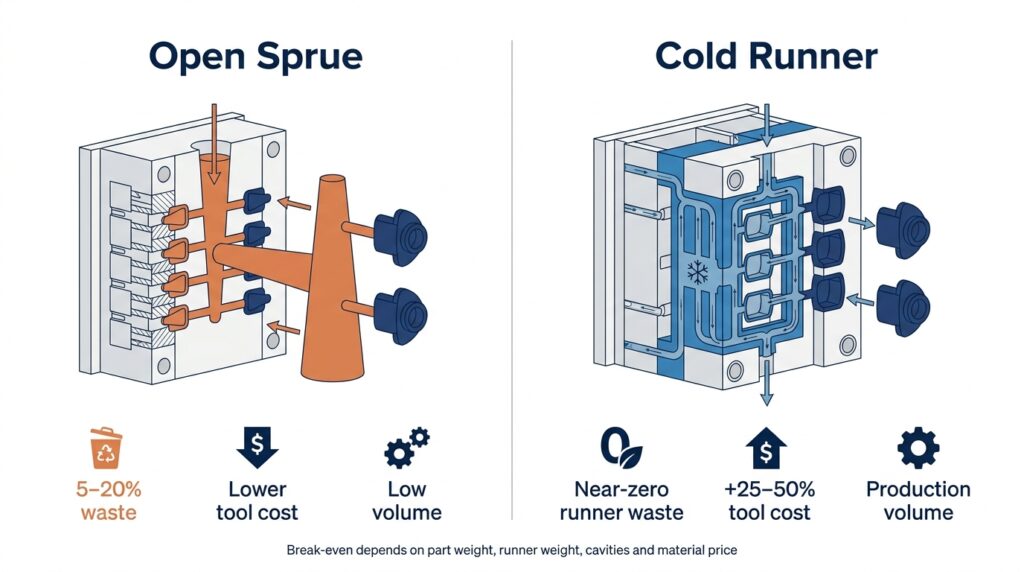
| Besleme sistemi | Her atışta malzeme israfı | Takım maliyeti | Bunu nerede kullanıyoruz? |
|---|---|---|---|
| Açık döküm kanalı / soğuk döküm kanalı | 5–20% | En düşük | Prototip ve düşük hacimli araçlar |
| Soğuk hava dağıtım bloğu | Sıfıra yakın | +25–50% açık döküm kanalı üzerinde | Yıllık yaklaşık 50.000 adetten fazla üretim kapasitesine sahip aletler. |
| Vana kontrollü soğuk güverte | Sıfıra yakın, kapı kalıntısı kontrollü | En yüksek | Kozmetik parçalar, çoklu boşluklu denge |
Soğuk yolluklu kalıp, mevcut LSR fiyatlandırması olan 8–20 USD/kg ve 5–20% döküm atığı ile yıllık üretim hacmi yaklaşık 50.000 adedi geçtiğinde yalnızca malzeme maliyetiyle kendini amorti eder. Bunun altında ise döküm atığı bloktan daha ucuzdur. Daha pahalı olan kalıbı öne çıkarmak yerine, teklifte her iki rakamı da gösteriyoruz. Tam soğuk yolluklu kalıp ile açık döküm atığı karşılaştırması. maliyet karşılaştırması Burada oturuyor.
Takım çeliği seçimi, beklenen atış sayısına göre yapılır: yaklaşık 250.000 atışa kadar P20, 500.000 atıştan sonra ve agresif dolgu maddeleri içeren kaliteler için H13 veya S136. Eğim, duvar geçişleri, havalandırma ve büzülme payı, T1'den sonra değil, DFM'de belirlenir; çalışma kurallarımız mevcuttur. silikon kalıp tasarım kılavuzu.
Tolerans ve Flaş Kontrolü
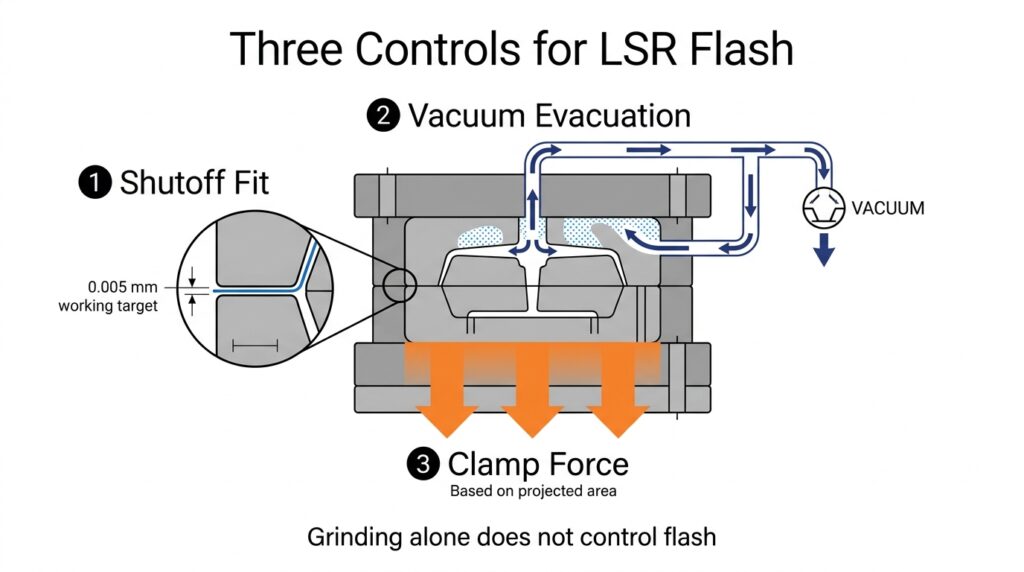
Üretim baskısı altında, LSR son derece küçük ayırma çizgisi boşluklarına girebilir; 0,002 mm, takım incelemesi sırasında kullandığımız çalışma riski eşiğidir, evrensel bir çapak spesifikasyonu değildir. Hiçbir ayırma çizgisi her çevrimde tek bir nominal boşluğu korumaz, bu nedenle çapak kontrolü asla bir çizimdeki tek bir rakamla ifade edilmez. Kapatma koşulu, vakum ve sıkıştırma kuvvetinin birlikte çalışmasını gerektirir ve sadece taşlama ile kontrol edilemez.
Kontrol edebildiğimiz şeyler:
- T1 işleminden önce 0,005 mm'lik çalışma hedefine göre ayırma hattı kapatma sistemi uygulandı, ardından çizimde belirtilen çapak limitiyle doğrulandı ve ilk üretim partisinden sonra çelik aşınması açısından tekrar kontrol edildi.
- Enjeksiyondan önce boşluğun vakumla boşaltılması, aksi takdirde silikonu havalandırma deliklerinden değil de ayırma çizgisine doğru iten geri basıncı oluşturan sıkışmış havayı uzaklaştırır.
- Sıkıştırma tonajı, makine boyutundan değil, izdüşüm alanından hesaplanır; yetersiz sıkıştırılmış bir takım, enjeksiyon basıncı altında açılır ve mükemmel bir ayırma çizgisine sahip olsa bile çapaklanma yapar.
- Kaliteye, sertliğe ve kesit kalınlığına bağlı olarak 1,5–3,5% arasında değişen büzülme payı, T1 CMM raporuyla doğrulanmıştır.
Boyutsal kabul bunu takip eder. ISO 3302-1. M2 çoğu geometride elde edilebilir; M1 ise kalıp pozisyonuna ve boşluk sayısına bağlı olarak duruma göre değerlendirilir. Bundan daha dar bir aralık genellikle, çizimin yumuşak bir malzemenin işlenmiş bir parça gibi davranmasını istediği anlamına gelir. Çapak mekaniği şu bölümde ele alınmıştır: LSR kalıplamada sıfır çapak elde etmek, ve alt kesim geometrisi — ki LSR bunu termoplastiklere göre çok daha iyi tolere eder — LSR parçaları için alt kesim tasarım kuralları.
Tedavi Sonrası, Test ve Dokümantasyon
Presten çıkan parçalar kürlenmiş olsa da, hala uçucu maddeler ve artık siloksanlar içermektedir. Fırınlarımızdaki standart son kürleme işlemi, kalite ve duvar kalınlığına göre ayarlanarak 4 saat boyunca 200°C'de gerçekleştirilir. Gıda ile temas eden ve tıbbi parçalar için son kürleme sabit bir adımdır; endüstriyel contalar için bu gerekli olmayabilir. Ayrıntılar için silikon ürünleri kürleme sonrası.
Gönderiyle birlikte düzenleyebileceğimiz belgeler:
- Malzeme beyanı ve parti takibi, LSR tedarikçi partisine kadar izlenebilirlik sağlar.
- Üçüncü taraf test raporları, tam malzeme, renk, nihai ürün ve hedef pazar kapsamına göre hazırlanmıştır: FDA 21 CFR 177.2600, ilgili LFGB / BfR XV gereklilikleri, RoHS ve REACH SVHC
- Her bir çizim boyutunu kapsayan boyutlandırma raporu, her boşluk için 3-5 örnek.
- ASTM D2240 / D412 / D624 / D395 standartlarına göre sertlik, çekme dayanımı, yırtılma ve sıkıştırma kalıcı deformasyonu.
Test yönteminin kapsamı ve her raporun neleri kapsayıp neleri kapsamadığı şu şekilde açıklanmıştır: silikon test yöntemleri.
Çift Katmanlı ve Üstten Kalıplama Yeteneği
LSR, kendinden yapışkanlı bir kalite veya mekanik kilitlenme yoluyla mühendislik termoplastiklerine bağlanır. Hangi yöntemin kullanılacağı, alt tabaka seçimi ve malzemenin tam kalitesine bağlıdır. Seçilmiş PC, PA66, PBT ve PEEK kaliteleri, uyumlu kendinden yapışkanlı bir LSR sistemiyle bağlanabilir, ancak yapışmanın belirtilen reçine üzerinde doğrulanması gerekir. PP ve PE genellikle plazma, astar işlemi veya mekanik kilitlenme gerektirir.
Kalıplama işlemini, kalıplanmış termoplastiği bir ek parça olarak yükleyerek veya bir indeks plakası üzerinde iki aşamalı olarak gerçekleştiriyoruz. Bağ dayanımı, T1 numuneleri üzerinde proje tanımlı 180° soyma testi ile doğrulanır. Nitelikli kendinden yapışkanlı LSR ve PC veya PA66 kombinasyonları için, kohezif kırılma ile 3–8 N/mm çalışma ölçütümüzdür; çizim ve doğrulama planı nihai kabul değerini belirler. Temiz arayüzey ayrılması, kalıp serbest bırakılmadan önce alt tabaka kalitesinin, yüzey hazırlığının ve kalıplama koşullarının gözden geçirilmesini tetikler.
Desteklediğimiz Ailelerin Birleşimleri
Bu dört aile, silikon kalıplama programlarında desteklediğimiz ürün ve dokümantasyon gereksinimlerini göstermektedir. Seçilen üretim süreci (LSR enjeksiyonu, sıkıştırma, transfer veya başka bir yöntem), ürün kategorisinden çıkarım yoluyla değil, gerçek geometri, malzeme ve hacimden teyit edilir.
| Ailenin bir parçası | Bu aleti ne çalıştırıyor? | İlgili ürün deneyimi |
|---|---|---|
| Contalar, keçeler, bağlantı elemanları | Sıkıştırma ayarı başına ASTM D395 ve pürüzsüz bir ayrım çizgisi; kozmetik görünüm ikinci planda. | O-ringler, kauçuk levha, dirsekler ve hortum bağlantı elemanları |
| Tuş takımları ve kontrol panelleri | Panel boyunca ±20 gf tolerans dahilinde tutulan tahrik kuvveti ve 1 milyon döngüden sonra kuvvet stabilitesi. | su geçirmez tuş takımları, yüksek dokunma hissi veren tuş takımları |
| Gıda ile temas eden ve bebek ürünleri | FDA 21 CFR 177.2600 ve LFGB dokümantasyonuna göre, kürleme sonrası sabit bir adım olarak, koku kalıntısı yok. | besleme setleri, diş kaşıyıcılar, bebek tabakları |
| Tıbbi ve kişisel bakım | ISO 10993 / USP Sınıf VI malzeme dosyası, temiz oda kalıplama, parti takibi | adet bardak |
Küçük, yüksek oyuklu parçalar, aleti soğuk bir yüzeye doğru çeker; büyük, tek parçalı parçalar ise yıllık hacim ne olursa olsun açık bir döküm kanalıyla tek oyuklu kalır.
Hacim, Minimum Sipariş Miktarı ve Teslim Süresi
Enjeksiyon kalıplama, öncelikle kalıp üretimine dayalı bir süreçtir. Kalıp boşluğu sayısı arttıkça birim fiyat düşer; bu nedenle maliyetinizi belirleyen karar, sipariş aşamasındaki pazarlık değil, başlangıçtaki kalıp boşluğu sayısıdır.
Burada iki farklı sayı karıştırılıyor. Minimum sipariş miktarı (MOQ), çelik mevcut olduktan sonra tek bir siparişin ne kadar küçük olabileceğini gösterir. Aşağıdaki tablo ise yıllık hacmi gösterir ve bu da çeliğin kesilmesinin mantıklı olup olmadığına karar verir.
| Yıllık hacim (sipariş büyüklüğü değil) | Tipik araç | Yorum |
|---|---|---|
| 10.000 adetten az | Tek boşluklu, açık döküm kanalı | Sıkıştırma kalıplama genellikle daha ucuzdur. |
| 10.000 – 100.000 adet | 2–8 gözlü, soğuk yolluklu | Standart enjeksiyon penceresi |
| 100.000 adetten fazla | 8+ boşluklu, vanalı kapı | Maliyetlerde döngü ve otomasyon belirleyici rol oynamaktadır. |
Enjeksiyon kalıplama yöntemiyle üretilen LSR için minimum sipariş miktarımız (MOQ) sipariş başına 3.000-5.000 adettir. Bu, enjeksiyon kalıbı satın almanız gerekip gerekmediği sorusuyla aynı şey değildir: yılda yaklaşık 10.000 adetin altında, sıkıştırma kalıplama yöntemi, birim fiyatı daha yüksek olsa bile, genellikle genel olarak daha ucuzdur, çünkü kalıp maliyeti çok daha düşüktür ve tasarım değişikliklerini de kapsar. Kalıp üretimi T1 aşamasına kadar 20-35 iş günü sürer ve her revizyon turu için 7-10 iş günü daha eklenir. Numune onayından sonra seri üretim, ilk parti için 20-30 gün sürer. Süreçler arası maliyet yapısı şu şekildedir: Silikon kalıplamanın maliyeti nedir?.
Silikon Enjeksiyon Kalıplama Yöntemini Neden Önermiyoruz?
Parçaya en uygun olan süreci fiyatlandırıyoruz, en yüksek kalıp maliyetine sahip süreci değil.
- Kalıp maliyetini karşılama eşiğinin altındaki yıllık hacim: silikon sıkıştırma kalıplama Daha ucuz aletler kullanır ve yeni bir çelik bloğa ihtiyaç duymadan tasarım değişikliklerini absorbe eder.
- Yaklaşık 10-12 mm'nin üzerindeki kalın katı bölümlerde: kürlenme süresi kalınlığın karesiyle orantılıdır ve döngü ekonomik olmaktan çıkar.
- Düşük hacimli metal ek parçalı yedek parçalar: transfer kalıplama genellikle daha uygundur
- Sürekli profiller, kordon ve borular: enjeksiyon değil, ekstrüzyon yöntemiyle üretilir.
- Tasarım süreci devam ediyor: Çelik kesildikten sonra yapılan her geometri değişikliği, aletin yeniden işlenmesini gerektiriyor; bu nedenle, çizim kesinleşene kadar projeyi 3D baskı veya sıkıştırma prototipi aşamasında bekletiyoruz.
Alternatiflerin daha kapsamlı bir haritası bizim sayfamızda yer almaktadır. silikon ürünleri üretim süreci kılavuzu.
Teklif Talebi (RFQ) ile Birlikte Neler Gönderilmelidir?
Fotoğraftan fiyat verebiliriz, ancak rakam risk payı içerecektir. Kesin fiyat almak için:
- Kritik boyutları ve tolerans sınıfını içeren 2 boyutlu çizimle birlikte 3 boyutlu dosya (STEP veya IGES)
- Hedef sertlik derecesi ve renk, eşleştirme gerekiyorsa Pantone referansı — bakınız Üreticiniz için CAD çizimleri nasıl hazırlanır?
- Uyumluluk hedefi: gıda teması, tıbbi, RoHS veya hiçbiri
- Yıllık hacim ve sipariş sıklığı, sadece ilk sipariş değil.
- Kozmetik gereksinimler: kabul edilebilir ayırma çizgisi, giriş kalıntısı konumu, yüzey kalitesi (SPI veya VDI)
Eğer ürettiğiniz parça yukarıdaki dört gruptan birine yakınsa, ilgili malzeme, takım ve kalite planlama deneyimini yeniden kullanabiliriz; nihai işlem ve kalıp tasarımı yine de DFM (Üretilebilirlik için Tasarım) sırasında onaylanır.
SSS
Kalıp maliyeti üretimden düşülüyor mu?
Kalıp maliyeti ayrı olarak fiyatlandırılır ve çelik kesiminden önce faturalandırılır. Bunun herhangi bir kısmının iade edilip edilmeyeceği ve toplam hacminin ne olacağı yazılı teklifte belirtilmelidir. Sipariş vermeden önce, bizden veya herhangi bir tedarikçiden bu programı yazılı olarak isteyin.
Ne kadar tahammül edebilirsiniz?
ISO 3302-1 M2 veya M3 çoğu geometri için geçerlidir. M1, geçit konumuna, boşluk sayısına ve duvar homojenliğine bağlıdır ve T1 raporunda doğrulanır.
Minimum sipariş miktarınız var mı?
Evet, kalıp üretildikten sonra sipariş başına 3.000-5.000 adet. Yıllık hacim ayrı bir değerlendirme konusu: yılda yaklaşık 10.000 adetin altında ise sıkıştırma kalıplama yöntemiyle üretim yapılması teklif edilecektir.
FDA ve LFGB belgelerini sağlayabilir misiniz?
Evet. Teklif, ilgili malzeme, renk ve kullanım amacına yönelik geçerli FDA 21 CFR 177.2600 ve Alman LFGB / BfR XV test kapsamını belirtir. Malzeme sertifikaları ve mevcut üçüncü taraf raporları ilgili üretim partisine bağlanır; proje gerektirdiğinde yeni nihai ürün testleri için teklif verilir.
Aleti Kilitlemeden Önce
Geri alınması pahalı olan iki karar, kalıp boşluğu sayısı ve giriş noktası konumudur. Kalıp boşluğu sayısı, kalıbın ömrü boyunca birim fiyatınızı belirler; giriş noktası konumu ise kozmetik kusurun nereye düşeceğini ve parçanın hangi tarafının A yüzeyi olabileceğini belirler. Her ikisi de CAD'de değiştirilmesi ucuz, çelikte değiştirilmesi ise maliyetlidir.
3D dosyayı, tolerans sınıfını, uyumluluk hedefini ve gerçekçi yıllık hacmi gönderin, biz de size kalıp maliyeti, kavitasyon seçenekleri ve sıkıştırmalı kalıplamaya karşı başabaş noktası hakkında bilgi verelim. Hacim enjeksiyon kalıbını haklı çıkarmıyorsa, bunu teklifte belirteceğiz. Seri üretime başlamadan önce örnek değerlendirme kriterleri aşağıda listelenmiştir. Seri üretime geçmeden önce numune kalitesini nasıl değerlendirebiliriz?.
Fiyat Teklifi İsteyin
3D dosyanızı ve yıllık hacminizi aşağıdaki bağlantı üzerinden gönderin. Teklif talebi formu.
İlk e-postaya şunları ekleyin: STEP dosyası, tolerans sınıfı, hedef durometre değeri, uyumluluk gereksinimi, yıllık hacim. Biz de size kalıp maliyeti, kavitasyon seçenekleri, iki hacim noktasındaki birim fiyatı ve sıkıştırmalı kalıplamaya göre başa baş noktasını içeren bir yanıt göndereceğiz.
Referanslar
- LFGB § 31, Maddelerin gıdaya aktarılması — Bundesministerium der Justiz, güncel birleştirilmiş metin: gesetze-im-internet.de/lfgb/__31.html
- USP Genel Bölüm 〈 88 〉 Biyolojik Reaktivite Testleri, İn Vivo (Sınıf I–VI plastiklerin sınıflandırılmasının temeli) — Amerika Birleşik Devletleri Farmakopesi: doi.usp.org/USPNF/USPNF_M98834_01_01.html