Bir tedarikçi temiz bir atölye, geçerli bir sertifika ve onaylanmış bir örnek. Bunların hiçbiri, aynı kontrollerin seri üretimde de geçerli olacağını kanıtlamaz. Gerçek risk daha sonra ortaya çıkar: karışık malzeme partileri, kontrolsüz kürleme, kalıptan kalıba farklılıklar, belgelenmemiş yeniden işleme veya dış kaynaklı işlemler.
A Çin'de silikon fabrikası denetimi Bu nedenle, gelen malzemeden paketlenmiş ürünlere kadar tek bir üretim partisi takip edilmelidir. Amaç, fabrikanın ne kadar profesyonel göründüğünü değerlendirmek değil, sürecinin çizimlerinizi, şartnamelerinizi ve uyumluluk gereksinimlerinizi tekrar tekrar üretebildiğini doğrulamaktır.
Yönetici Özeti
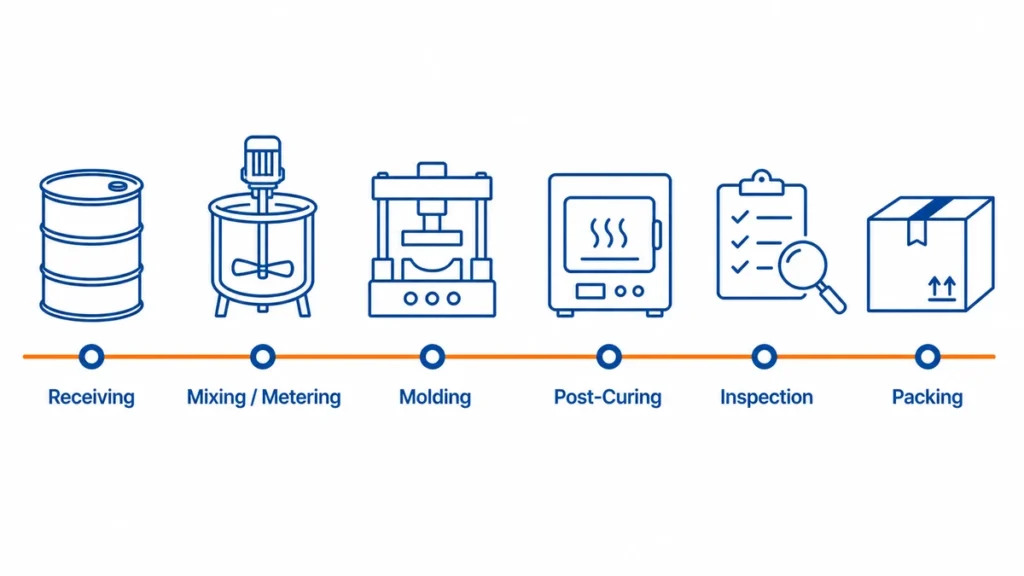
- Denetimi showroom'da değil, süreçte gerçekleştirin. Bir üretim partisinin malzeme kabulünden, karıştırma veya ölçümlemeye, kalıplamaya, son kürlemeye, incelemeye ve paketlemeye kadar olan tüm aşamalarını takip edin.
- Denetimi silikon üretim süreciyle eşleştirin. HCR sıkıştırmalı kalıplama, LSR enjeksiyonlu kalıplama, ekstrüzyon ve silikon üst kalıplama yöntemlerinin farklı ekipmanları, kontrol noktaları ve arıza modları vardır.
- Sertifikaları ve örnekleri destekleyici kanıt olarak değerlendirin. Üretim, ancak kayıtlar, ekipman, operatörler ve parti takibi onaylanmış spesifikasyonla uyumlu olduğunda başlatılmalıdır.
Çin'deki bir silikon fabrikasında denetim neleri doğrulamalıdır?
Bir fabrika denetimi altı soruyu yanıtlamalıdır: Tedarikçi yasal olarak tanımlanabilir mi? Gerekli süreci kendisi mi yönetiyor veya kontrol ediyor? Malzemelerin izini sürebiliyor mu? Kritik parametreler kaydediliyor mu? Uygunsuz parçaları tespit edebiliyor mu? Dışarıdan yaptırılan işleri kontrol ediyor mu?
| Denetim alanı | Talep için kanıt | Kanıtların neyi ispatlaması gerekiyor? |
|---|---|---|
| İşletme kimliği ve işlem rolleri | İşletme lisansı, site adresi ve tüzel kişilik haritası | Sözleşmeyi yapan satıcı, ödeme alıcısı, ihracatçı ve asıl üretici belirlenmiş ve aralarındaki ilişkiler açıklanmıştır. |
| Süreç sahipliği | Ekipman listesi, atölye incelemesi, bakım kayıtları | Teklif edilen işlem, denetlenen tesiste gerçekleştirilir veya taşeron firmaya yaptırıldığı belirtilir. |
| Malzeme kontrolü | Tedarikçi listesi, TDS/SDS, gelen kayıt, parti etiketi, parti kartı | Üretimde kullanılan bileşik, onaylanmış bir malzeme ve parti numarasına kadar takip edilebilir. |
| Proses kontrolü | İş talimatı, parametre sayfası, ilk parça kaydı, devriye denetimi | Operatörler hafızaya bağlı kalmak yerine tanımlanmış bir işlem penceresi içinde çalışırlar. |
| Ürün doğrulaması | Çizim, kontrol planı, ölçü listesi, muayene raporu, kusur standardı | Muayene yöntemleri, ürün gereksinimlerine ve ölçüm riskine uygundur. |
| Düzeltici eylem | Uygunsuzluk raporu, temel neden analizi, CAPA kapatma kanıtı | Fabrikada kusurlar bulunuyor ve parçaları ayıklamak yerine üretim sürecini değiştiriyor. |
Genel bir denetim kontrol listesiyle başlamayın. Ürün çizimi, uygulama alanı, yıllık hacim, hedef pazar ve bilinen arıza riskleriyle başlayın. silikon bebek kaşığı ve bir endüstriyel silikon tuş takımı Aynı denetim planını almamalıdırlar.
Çin'deki bir fabrikanın yasal kimliğini nasıl doğrularsınız?
Tedarikçinin Çin'deki yasal adını ve 18 haneli Birleşik Sosyal Kredi Kodunu kullanarak başlayın. Her ikisini de Çin'in resmi veri tabanında arayın. Ulusal İşletme Kredi Bilgilendirme Sistemi, Ardından sonucu size verilen işletme ruhsatı ve ticari belgelerle karşılaştırın.
Amaç, bir kayıt belgesinden üretim kapasitesini kanıtlamak değil; sözleşmeden, ödemeden, üretimden, kalite kayıtlarından ve ihracat beyanından hangi yasal kuruluşun sorumlu olduğunu belirlemektir.
| Kontrol etmek | Karşılaştırmak için kanıtlar | Açıklığa kavuşturulması gereken husus nedir? |
|---|---|---|
| Tüzel kişi | Çin şirket adı ve Birleşik Sosyal Kredi Kodu | İngilizce ticari unvan, tescilli Çin kuruluşuyla ilişkilendirilemez. |
| Kayıt durumu | Resmi kamu sistemindeki mevcut durum | Şirketin kaydı silindi, ruhsatı iptal edildi, faaliyetleri askıya alındı veya anormal şekilde listelendi. |
| Kayıtlı adres | İşletme lisansı, kamu kaydı, fiyat teklifi ve sözleşme | Kayıtlı adres, fabrika olarak belirtilen yerden farklıdır. |
| İş kapsamı | Kamu kayıt defteri | Şirketin faaliyet kapsamı yalnızca ticaret veya danışmanlık olarak belirtilirken, tedarikçi kendisinin üretici olduğunu iddia ediyor. |
| Sorumlu taraflar | Teklif veren, sözleşme satıcısı, banka lehtarı, ihracatçı ve fabrika işletmecisi | Olayda çeşitli kuruluşlar yer alıyor ancak rolleri açıklanmadı. |
| Sertifika sahibi | ISO ve ürün test raporları | Sertifika adı veya sitesi, üretim tesisi veya denetlenen yerle eşleşmiyor. |
| Şirket mührü | Sözleşmedeki Çince yasal isim ve şirket mührü | Mühür adı sözleşmeyi yapan kuruluştan farklıysa veya sadece kişisel bir damga kullanılıyorsa |
| Kamu kredi kaydı | Yıllık bildirimler, anormal çalışma bildirimleri ve ciddi ihlal listeleri | Eksik dosyalar, çözülmemiş anormallikler veya tedarikçinin açıklamasıyla tutarsız yasal durum. |
İşletme Lisansını Siteyle Eşleştirin
Orijinal işletme ruhsatını veya doğrulanabilir elektronik ruhsatı görmek isteyin. Çin şirket adını, Birleşik Sosyal Kredi Kodunu, yasal temsilciyi, kayıt durumunu, kayıtlı adresi ve faaliyet alanını resmi kayıtlarla karşılaştırın.
Kayıtlı adres, üretim adresinden meşru olarak farklı olabilir. Tedarikçi, kiralık bir tesisten faaliyet gösterebilir veya ayrı bir ihracat kuruluşu kullanabilir. Sadece adresler veya kuruluşlar farklı olduğu için tedarikçiyi reddetmeyin. İlişkinin açıklanmasını ve kira sözleşmesi, grup şirketi kaydı, taşeronluk sözleşmesi veya diğer doğrulanabilir bir belgeyle desteklenmesini isteyin.
Ardından, gerçek üretim yerinin denetim kapsamındaki yerle aynı olduğunu doğrulayın. Bir ofis için geçerli bir işletme lisansı, ziyaret sırasında gösterilen yerde kalıplama, son işlem, baskı veya denetim işlemlerinin gerçekleştiğini kanıtlamaz.
İşlemdeki her varlığı haritalandırın.
Her adım için sorumlu olan yasal kuruluşu yazınız:
- Fiyat teklifinin verilmesi.
- Satış veya kalıp sözleşmesinin imzalanması.
- Ödemeyi almak.
- Fabrikanın sahibi olmak veya işletmesini yürütmek.
- Silikon malzemeyi satın almak.
- ISO sertifikasına sahip olmak.
- Kalite kayıtları ve uygunluk beyanlarının düzenlenmesi.
- Sevkiyatın ihracatı.
Bu rollerin tek bir şirkete ait olması gerekmez. Bir ticaret şirketi, bağlı bir fabrika ve bir ihracat kuruluşu meşru bir tedarik düzenlemesi oluşturabilir. Risk, düzenlemenin gizli olması, üreticinin tespit edilememesi veya sözleşmenin malzeme, süreç, taşeronluk ve düzeltici eylemler üzerinde hiçbir kontrol sağlamaması durumunda başlar.
Kayıt Verilerini Tarama Aracı Olarak Değerlendirin
Üretimle ilgili bir iş kapsamı, fabrikanın gerekli ekipmana sahip olduğunu kanıtlamaz. Temiz bir kamu sicili, ürün kalitesini kanıtlamaz. Tersine, geçmişte yaşanan anormal çalışma bildirimleri, eğer sorun çözülmüş ve açıklaması belgelenmişse, tedarikçiyi otomatik olarak diskalifiye etmez.
Sorumluluğu belirlemek için tüzel kişilik kontrolünü kullanın. Ardından ekipman, canlı üretim, malzeme izlenebilirliği, süreç kayıtları ve ürün testleri yoluyla üretim kapasitesini doğrulayın.
Fabrika denetimi ile ürün incelemesi aynı şey midir?
Hayır. Fabrika denetimi, üretim sisteminin yeterli olup olmadığını değerlendirir. Ürün muayenesi ise belirli bir partinin standartlara uygun olup olmadığını kontrol eder. Alıcılar genellikle ikisini birleştirir ve her ikisinin de zayıf bir versiyonunu elde ederler.
| Etkinlik | Ana soru | En iyi zamanlama | Tipik çıktı |
|---|---|---|---|
| Tedarikçi yeterlilik denetimi | Bu fabrika gerekli süreci yürütebilir mi? | Alet üretimi veya aday gösterme öncesinde | Yeterlilik açıkları ve onay kararı |
| Süreç denetimi | Üretim hattındaki kritik kontrol sistemleri çalışıyor mu? | Pilot üretim veya erken seri üretim | Süreç adımına göre bulgular |
| Sevkiyat öncesi muayene | Bu üretim partisi yayınlanan teknik özelliklere uygun mu? | Üretim sonrası ve sevkiyat öncesi | Partinin kabulü veya reddi |
| Sosyal veya çevresel denetim | Söz konusu tesis, işçi hakları, güvenlik veya çevre gereksinimlerini karşılıyor mu? | Alıcı politikasına ve tedarik zinciri riskine bağlı olarak | Ayrı uyumluluk raporu |
Başarılı bir sevkiyat öncesi muayene, zayıf bir kalıplama sürecini onaramaz. Sadece sürecin zaten ürettiği şeyi örnekler. Tersine, bir ISO 9001 sertifikası, önünüzdeki sevkiyatın çizime uygun olduğunu kanıtlamaz.
Ziyaretten Önce Hangi Belgeleri İncelemelisiniz?
Seyahat rezervasyonu yapmadan veya üçüncü taraf bir denetçi görevlendirmeden önce belgeleri talep edin. Eksik veya tutarsız dosyalar, aynı kontrollerin üretim sahasında güvenilir bir şekilde çalışmayabileceğinin erken bir uyarısıdır.
Şunu isteyin:
- Tüzel kişilik paketi: İşletme lisansı, üretim adresi ve sözleşmeli satıcı, alıcı, ihracatçı ve fabrika arasındaki ilişki.
- Piyasaya sürülen ürün paketi: Çizim revizyonu, kalite açısından kritik özellikler, malzeme listesi ve onaylanmış silikon kalitesi.
- Malzeme paketi: TDS, SDS, analiz sertifikası, onaylı tedarikçi ve parti tanımlama formatı.
- Proses kontrol paketi: Proses akışı, kontrol planı, çalışma talimatları, muayene standardı, ölçüm cihazı listesi ve kalibrasyon durumu.
- Harici süreç ve Kalite Yönetim Sistemi paketi: Alt yüklenicilerin bilgileri, ilgili sertifikalar ve son dönemdeki uygunsuzluk ve düzeltici eylem örnekleri açıklanmıştır.
- Kapasite paketi: Makineler, aktif boşluklar, doğrulanmış çevrim süresi, vardiyalar, çalışma süresi, ilk geçiş verimi ve aşağı akış darboğaz verileri.
Kapsamı dikkatlice inceleyin. "Silikon ürünlerinin ticareti ve satışı" sertifikası, denetlenen tesiste silikon kalıplama sertifikasına eşdeğer değildir. ISO 9001 Bir kalite yönetim çerçevesi tanımlar; belirli bir malzemeyi, süreci veya nihai ürünü onaylamaz.
Fabrika gerçekten silikon üretim sürecinizi gerçekleştirebilir mi?
Denetim, teklifte belirtilen süreçle uyumlu olmalıdır. "Silikon kalıplama" ifadesi, kullanışlı olamayacak kadar geneldir.
| İşlem | Doğrulama için ekipman ve kontroller | Uygun kanıt | Yaygın denetim açığı |
|---|---|---|---|
| HCR/HTV sıkıştırma kalıplama | İki silindirli haddehane veya kontrollü karıştırma alanı, malzeme tartımı, hidrolik presler, kalıp sıcaklığı kontrolü | Üretim partisi kartı, karıştırma kaydı, baskı tarifi, ilk parça onayı | Formülasyon veya kürleme maddesi ilaveleri, operatörün hafızasına bağlıdır. |
| LSR enjeksiyon kalıplama | A/B varil pompaları, dozajlama sistemi, karıştırıcı, soğuk yolluk, ısıtmalı kalıp, kontrollü malzeme beslemesi | Malzeme parti kaydı, ölçüm alarmı geçmişi, makine reçetesi, boşluk raporu | Fabrika enjeksiyon makinelerine sahip ancak onaylı bir LSR dozaj sistemine sahip değil. |
| Silikon ekstrüzyonu | Ekstrüder, kalıp kontrolü, sürekli kürleme hattı, çekici ve boyut izleme | Üretim hattı hızı kaydı, kürleme ayarları, işlem içi boyut kaydı | Ölçüler ancak uzun bir rulo tamamlandıktan sonra kontrol edilir. |
| Silikon kalıplama | Yüzey hazırlığı, fikstür yerleştirme, yapışma kontrolü, kirlenmenin önlenmesi | Onaylı alt tabaka partisi, ön işlem kaydı, yapışma testi | Primer veya plazma tedavisi dışarıdan temin ediliyor veya zaman kontrolü yapılmıyor. |
| İkincil işlemler | Kesme, baskı, kaplama, yapıştırma, montaj, son kürleme | İş talimatı, örnek limiti, parti kaydı | Ana kalıplama kontrol altındadır, ancak görünüm kusurları daha sonraki aşamalarda ortaya çıkar. |
Üretim sırasına göre rotayı takip edin. Ev sahibinin sadece en temiz makineyi seçmesine izin vermeyin. Üretim hattındaki makine numarasını, kalıp numarasını, boşluk tanımlamasını ve malzeme parti numarasını toplantı odasında gösterilen kayıtlarla karşılaştırın.
Üretim kapasitesini ve darboğazları nasıl doğrularsınız?
Hesaplaması yapılmadan aylık kapasite rakamını kabul etmeyin. Planlanan çalışma süresi, doğrulanmış çevrim süresi, aktif boşluklar, ekipman kullanılabilirliği, ilk geçiş verimi ve her bir sonraki işlemin kapasitesinden yola çıkarak tahmini yeniden oluşturun.
İki temel hesaplama kullanın:
Toplam kalıplama çıktısı = planlanan çalışma süresi ÷ doğrulanmış çevrim süresi × aktif kalıp boşluğu sayısı
Satılabilir çıktı = brüt kalıplama çıktısı × kanıtlanmış çalışma süresi faktörü × ilk geçiş verimi
Sonuç, fabrikanın nihai kapasitesi değildir. Etkin sistem kapasitesi, kalıplama, son kürleme, kesme, ikincil işleme, denetim ve paketleme aşamaları arasında satılabilir en düşük kapasitedir.
Kapasite Hesaplama Örneği
Aşağıdaki örnek yöntemi göstermektedir; silikon üretimi için bir kıyaslama ölçütü değildir.
| Giriş | Örnek değer |
|---|---|
| Planlanan kalıplama süresi | 8 saat veya 28.800 saniye |
| Doğrulanmış döngü süresi | 60 saniye |
| Aktif boşluklar | 2 |
| Brüt çıktı | Vardiya başına 960 parça |
| Kanıtlanmış çalışma süresi faktörü | 85% |
| İlk geçiş verimi | 95% |
| Tahmini satılabilir çıktı | Vardiya başına yaklaşık 775 parça |
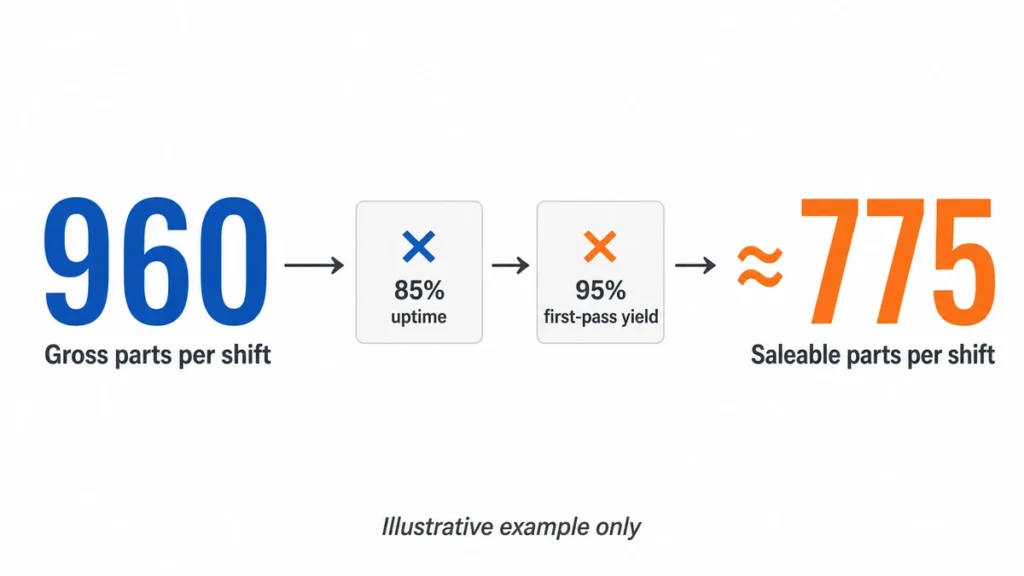
Vardiya başına yalnızca 960 parça üzerinden yapılan bir fiyat teklifi, arıza sürelerini ve reddedilen parçaları dikkate almaz. Fabrika, son işlem, kesme, inceleme ve paketleme işlemlerinin en az aynı hacmi işleyebileceğini kanıtlayana kadar 775 parçalık tahmin hala eksiktir.
Örnek faktörleri tedarikçi değerlendirmesine kopyalamayın. Fabrikanın benzer ürünler, kalıplar, makineler ve üretim koşullarına ilişkin kayıtlarını kullanın.
Üretim hattındaki her girdiyi doğrulayın.
| Kapasite girişi | Doğrulamak için kanıt | Yaygın abartı |
|---|---|---|
| Planlanan çalışma süresi | Vardiya planı, personel planlaması, makine takvimi, bakım programı | Takvim saatlerinin tamamı üretim süresi olarak kabul edilir. |
| Döngü süresi | Üretim sürecinin istikrarlı bir şekilde ilerlemesi sırasında makine reçetesi ve zaman etüdü yayınlandı. | Tekrarlanabilir üretim döngüsü yerine en iyi gözlemlenen döngü kullanılır. |
| Aktif boşluklar | Kalıp çizimi, boşluk iç çapları, tıkalı boşluk kaydı, boşluk seviyesinde verim | Bir kavite devre dışı bırakıldığında bile nominal kavite sayısı kullanılır. |
| Ekipman mevcudiyeti | Arıza kayıt defteri, bakım kaydı, geçiş geçmişi | Hesaplama, 100% çalışma süresini varsaymaktadır. |
| İlk geçiş verimi | Yeniden işleme veya ayıklama işleminden önce sağlam parçaları gösteren parti raporu. | Son paketlenmiş miktar, ilk geçiş verimi olarak sunulmaktadır. |
| İşgücü mevcudiyeti | Beceri matrisi, personel planı, vardiyaya göre fiili katılım | Elle kesme veya inceleme işçiliğinin sınırsız olduğu varsayılmaktadır. |
| Paylaşılan kaynaklar | Presler, fırınlar, muayene ekipmanları ve operatörler için üretim programı | Aynı makine veya fırın kapasitesinin çeşitli programlara sağlanacağı garanti edilmektedir. |
| Taşeronluk faaliyetleri | Tedarikçi kapasitesi, bekleme süresi, nakliye süresi, gelen ürün denetimi | Harici işlem bekleme süresi hesaplamaya dahil edilmemiştir. |
Üretim süreci istikrarlı bir seviyeye ulaştıktan sonra döngüyü gözlemleyin. Denetim sırasında gerçekleşen tek bir hızlı döngü, geçerli bir kapasite ölçütü değildir. Gözlemi son birkaç partiyle karşılaştırın ve büyük farklılıkları araştırın.
Kalıplama Makinesinin Dışındaki Kısıtlamayı Bulun
Silikon projelerinde genellikle yeterli pres kapasitesi varmış gibi görünse de, asıl üretim sürecini kontrol eden bir sonraki aşama bulunur.
| İşlem adımı | Kapasite birimini hesaplamak için | Darboğaz kanıtı |
|---|---|---|
| Malzeme hazırlığı | Vardiya başına kilogram veya parti | Sınırlı karıştırma süresi, tartım istasyonu, malzeme bekleme süresi veya renk değiştirme |
| Kalıplama | Vardiya başına makine ve kalıp başına iyi parça sayısı | Uzun döngü, devre dışı bırakılmış boşluklar, küf temizliği, ani değişim veya planlanmamış arıza süresi |
| Kürleme sonrası | Fırın yükü başına nitelikli parça sayısı ve günlük yük sayısı | Kullanılabilir fırın hacmi, yükleme düzeni, ısıtma ve soğutma süresi, havalandırma veya parti ayrıştırma |
| Budama veya çapak alma | Operatör veya makine başına vardiya başına kabul edilen parça sayısı | Elle yapılan işçilik, karmaşık ayırma hatları, ikincil kusurlar veya yeniden işleme kuyruğu |
| Baskı, kaplama veya yapıştırma | Hat başına veya taşeron başına günlük kabul edilen parça sayısı | Montaj aparatı sayısı, kuruma veya sertleşme süresi, yapışma hataları veya dış bekleme süresi |
| Denetleme | Vardiya başına teslim edilen parça veya parti sayısı | Uzun süreli fonksiyonel testler, sınırlı kalibre edilmiş fikstürler, 100% muayenesi veya laboratuvar bekleme süresi |
| Paketleme | Vardiya başına hat başına tamamlanan ürün sayısı | Çok bileşenli montaj, etiketleme, sayım doğrulama veya özel ambalajlama |
Her aşamayı aynı birim ve zaman diliminde hesaplayın. Kalıplama haftada 10.000 kabul edilebilir parça üretebiliyorsa ancak doğrulanmış son kürleme ve kesme akışı yalnızca 7.000 parça üretebiliyorsa, doğrulanmış haftalık kapasite 10.000 değil, 7.000'dir.
Gerçek Sipariş Planına Göre Kapasite Testi
Kapasite onayı, tanımlanmış bir ürün kodu (SKU), kalıp, miktar, teslimat aralığı ve rakip makine yüküyle ilişkilendirilmelidir. Fabrikadan şunları talep edin:
- Denetlenen ürün için haftalık veya aylık talep.
- Makine ve kalıp tahsisi.
- Diğer müşterilerden gelen mevcut taahhütlü yük.
- Planlanan vardiyalar, operatörler ve fazla mesai varsayımları.
- Devir teslim ve önleyici bakım süresi.
- Beklenen ilk geçiş verimi ve yeniden işleme oranı.
- Son kürleme ve tüm ikincil işlemlerin kapasitesi.
- Tatil, iş gücü, taşeron ve malzeme kısıtlamaları.
- Yedek makine, kalıp onarımı ve aksaklık planı.
Tek bir yüzde yerine talep-kapasite tablosu kullanın. Onaylanan sipariş, varılan değişiklik ve arıza süreleri için ayrılan paydan sonra, kanıtlanmış satılabilir kapasiteye uygun olmalıdır. Bu pay, ürün riskini, süreç olgunluğunu ve teslimat toleransını yansıtmalıdır; evrensel bir yüzde ile değiştirilmemelidir.
Kapasiteyle İlgili Kırmızı Bayraklar
- Kapasite yalnızca aylık satış tahmini olarak belirtilmiştir.
- Hesaplama, her makinenin planlanan her saatte çalışacağını varsaymaktadır.
- Tıkalı veya stabil olmayan çürükler kontrol edilmeden nominal çürükler sayılır.
- Hurda, ayıklama ve yeniden işleme hariç tutulmuştur.
- Aynı pres, fırın, aparat veya operatör, üst üste gelen siparişlere tahsis ediliyor.
- Kürleme sonrası, kesme, baskı, inceleme veya paketleme kapasitesi hesaplanmamıştır.
- Fazla mesai, kalıcı temel kapasite olarak değerlendirilir.
- Yeni bir kalıba, ilgisiz bir ürünün verim ve çevrim süresi atanır.
- Tedarikçi ekipmanları gösterebilir ancak son üretim kayıtlarını gösteremez.
- Sorun, adı açıklanmayan bir taşeron firmadan kaynaklanıyor.
Kapasite açığı her zaman tedarikçiyi reddetmeyi gerektirmez. Ancak, güncellenmiş bir iyileştirme planı, belirlenmiş ekipman ve iş gücü, doğrulanmış bir deneme ve eklenen kapasitenin süreç kontrolünü zayıflatmadığına dair kanıt gerektirir.
Silikon kalıplama prosesi denetim noktaları: Malzeme kabulünden paketlenmiş partiye kadar.
Silikon kalıplama prosesi denetim noktaları: Malzeme kabulünden paketlenmiş partiye kadar.
Silikon Malzemenin İzlenebilirliğini Nasıl Doğrularsınız?
Paketlenmiş bir karton veya yarı mamul konteyner seçin ve geriye doğru izini sürün. Zincir, bitmiş partiden kalıplama partisine, makineye, kalıba, varsa kalıp boşluğuna, operatöre, hammadde partisine, pigment veya masterbatch partisine ve kürleme sistemine kadar uzanmalıdır.
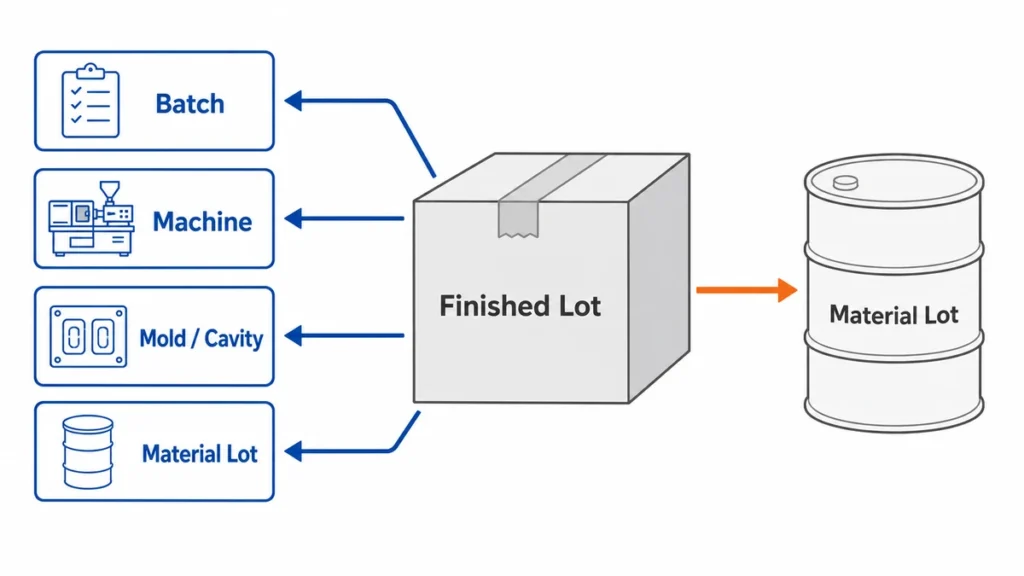
Ardından testi tersine çevirin. Depodan bir hammadde partisi seçin ve nerede tüketildiğini sorun. Sadece tek yönde çalışan bir izlenebilirlik sistemi eksiktir.
Aşağıdaki kontrolleri inceleyin:
- Gelen etiketler ya üzerlerinde kalır ya da kontrollü dahili etiketlere aktarılır.
- Serbest bırakılan, karantinaya alınan ve reddedilen malzemeler fiziksel olarak ayrı tutulur.
- Raf ömrü ve saklama koşulları, malzeme tedarikçisinin talimatlarına uygundur.
- Tartım ekipmanı belirlenir ve kalibre edilir.
- Karışık HCR bileşiğinin parti numarası ve kontrollü bekleme süresi vardır.
- LSR A/B bileşenleri eşleştirilmiş halde kalır ve kirlenmeye karşı korunur.
- Parti kaydına pigmentler, katkı maddeleri ve bağlayıcı maddeler dahildir.
- Kürlenmiş silikon artığı, termoplastik öğütülmüş malzeme gibi işlem görmez. Silikon bir termoset malzemedir ve aynı işlemle tekrar eritilemez.
Düzenlemeye tabi uygulamalar için malzeme izlenebilirliği, onay sürecinin yalnızca bir aşamasıdır. Ürüne özgü uyumluluk sınırı aşağıda tanımlanmıştır.
Düzenlemeye tabi ürünler için bu fabrika denetimi nerede sona eriyor?
Bu denetim, bir tedarikçinin silikon üretim sürecini kontrol edip etmediğini belirleyebilir. Ancak tek başına bir tıbbi cihazın, gıda ile temas eden ürünün, çocuk ürününün, otomotiv bileşeninin veya diğer düzenlemeye tabi ürünlerin yasalara uygun olduğunu kanıtlayamaz.
Uygulanabilir gereksinimler, nihai ürüne, kullanım amacına, temas koşullarına, kullanıcı grubuna, risk sınıflandırmasına, hedef pazara ve tedarikçinin düzenleyici tedarik zincirindeki rolüne bağlıdır. "Tıbbi sınıf", "gıda sınıfı" veya "FDA onaylı" gibi malzeme etiketleri bu kapsamı tanımlamaz.
| Ürün kategorisi | Bu fabrika denetimi neleri kapsıyor? | Ek ürüne özgü katman |
|---|---|---|
| Genel tüketici silikon ürünleri | Tüzel kişilik, malzeme kimliği, süreç kontrolü, izlenebilirlik, muayene, ambalajlama ve değişiklik kontrolü | Hedef pazar kimyasal kısıtlamaları, etiketleme, mekanik güvenlik ve ürüne özgü standartlar |
| Gıda ile temas eden ürünler | Formülasyon kontrolü, kontaminasyonun önlenmesi, belirtilen durumlarda son kürleme, parti takibi ve rapor-malzeme eşleştirmesi. | Hedeflenen gıda türü, temas süresi ve sıcaklığı, nihai üründe meydana gelebilecek madde göçü veya ekstraksiyon olayları, beyan gereklilikleri ve pazara özgü gıda teması kuralları. |
| Bebek ve çocuk ürünleri | Malzeme kontrolü, kalıplama stabilitesi, küçük parça veya montaj kontrolleri, temizlik ve izlenebilirlik | Gereksinimler, ürünün gerçek işlevine, yaş grubuna, öngörülebilir kullanıma, mekanik tehlikelere, kimyasal sınırlara, migrasyona, etiketlemeye ve pazara dayanmaktadır. |
| Tıbbi cihazlar veya tıbbi cihaz bileşenleri | Kontrollü malzeme, onaylanmış üretim rotası, izlenebilirlik, temizlik kontrolleri, uygunsuzluk, düzeltici ve önleyici eylem (CAPA) ve değişiklik bildirimi. | Cihaz sınıflandırması, düzenleyici Kalite Yönetim Sistemi (KYS), risk yönetimi, biyolojik değerlendirme, proses validasyonu, temiz oda veya biyolojik yük kontrolü, sterilizasyon validasyonu ve ilgili durumlarda teknik dokümantasyon. |
| Otomotiv bileşenleri | Proses yeteneği, boşluk kontrolü, ölçüm, izlenebilirlik, kapasite, bakım ve mühendislik değişiklik kontrolü | Müşteriye özgü gereksinimler, uygulanabilir olduğu durumlarda IATF 16949, APQP/PPAP, özel özellikler, MSA, SPC ve üretim parçası onayı. |
| Farmasötik veya biyoproses bileşenleri | Malzeme ve parti kontrolü, temizlik, işlem sonrası, muayene, paketleme ve değişiklik kontrolü | Ekstraksiyon ve sızıntı stratejisi, farmakopeye uygun veya uygulamaya özel testler, temizlik doğrulaması, proses doğrulaması ve müşteri yeterlilik değerlendirmesi. |
| Elektrikli veya elektronik bileşenler | Malzeme kimliği, boyutlar, kalıplama stabilitesi, kontaminasyon kontrolü ve tedarikçi değişiklik kontrolü | Ürüne özgü elektriksel güvenlik, yanıcılık, kısıtlı maddeler, çevresel maruziyet ve sertifikasyon gereksinimleri |
Kullanım Amacı, Uyumluluk Kapsamını Belirler
Denetim planını tanımlamadan önce şunları belgeleyin:
- Silikon ürün ister ham madde, ister kalıplanmış parça, ister aksesuar, isterse de bitmiş ürün olsun.
- Ürünün işlevi ve makul ölçüde öngörülebilir kullanımı.
- Hedef ülkeler veya bölgeler.
- Kullanıcı yaş grubu ve hassas kullanıcılar dikkate alınmalıdır.
- Gıda, deri, doku, sıvı, ilaç veya işlem ortamı teması.
- Temas süresi, sıcaklık, basınç ve tekrarlanan kullanım koşulları.
- Ürünün steril olarak mı tedarik edildiği yoksa daha sonra mı sterilize edileceği.
- Gerekli raf ömrü ve yeniden kullanım döngüleri.
- Yasal üretici, şartname sahibi ve düzenleyici onaydan sorumlu taraf.
Tedarikçi, test programını yalnızca ürün adına bakarak seçmemelidir. İçecek dağıtıcısında, laboratuvar transfer hattında ve tıbbi sıvı yolunda kullanılan silikon tüpler benzer görünebilir, ancak farklı kanıt ve doğrulama gereksinimlerine sahip olabilirler.
Gıda Temas Sınırı
ABD'de tekrar tekrar kullanılan kauçuk ürünler için, 21 CFR 177.2600 Uygulanabilir değerlendirmenin bir parçası olabilir. AB pazarına sunulan ürünler için çerçeve şunları içerebilir: (AB) 1935/2004 sayılı Yönetmelik ve gıda ile temas eden GMP kapsamında (AB) 2023/2006 sayılı Yönetmelik, Bunlara ek olarak, geçerli malzeme özelinde veya ulusal gereklilikler de dikkate alınmalıdır.
Fabrika denetimi, test edilen formülasyonun mevcut silikon, pigment, katkı maddesi, baskı, kaplama ve son işlem yöntemiyle uyumlu olduğunu doğrulamalıdır. Bu, amaçlanan gıda, sıcaklık, süre ve tekrarlanan kullanım koşulları için nihai ürün değerlendirmesinin yerini almaz.
Tıbbi Cihaz Sınırı
Bu kontrol listesi bir tıbbi cihaz sertifikasyon denetimi değildir. Tedarikçinin rolüne ve hedef pazarına bağlı olarak, yeterlilik için aşağıdaki gibi bir tıbbi cihaz kalite yönetim sistemi gerekebilir: ISO 13485, risk yönetimi kapsamında ISO 14971, Biyolojik değerlendirme, onaylanmış özel süreçler, kontrollü ortamlar, cihaz veya parti kayıtları, şikayet yönetimi ve pazara özgü düzenleyici kontroller.
Reçine sertifikası veya bir ISO 10993 Test raporu, bitmiş parçayı otomatik olarak "tıbbi sınıf" yapmaz. Rapor, nihai formülasyon, renklendiriciler, katkı maddeleri, işleme, temizlik, sterilizasyon, temas türü, temas süresi ve cihaz risk değerlendirmesi ile ilişkilendirilmelidir.
Silikon tedarikçisi yalnızca bir bileşen üretiyorsa bile, yasal üreticinin yine de kritik gereksinimleri tanımlaması ve tedarikçinin kontrollerini cihaz kalite ve risk yönetimi sistemine entegre etmesi gerekir.
Otomotiv ve Diğer Onaylı Uygulamalar
Otomotiv programları için genel bir ISO 9001 denetimi yetersiz olabilir. Müşteri, özel bir denetim talep edebilir. IATF 16949, APQP/PPAP kanıtı, özel karakteristik kontrolü, ölçüm sistemi analizi, istatistiksel süreç kontrolü, onaylanmış kapasite ve resmi değişiklik bildirimi.
İlaç, biyoproses, havacılık, elektrik güvenliği ve diğer onaylanmış uygulamalar için ayrı bir yeterlilik planı gereklidir. Temel silikon kalitesi veya kalıplama süreci benzer görünse bile, bir uygulamadan diğerine onay uzatılmamalıdır.
Üç kararı birbirinden ayrı tutun.
Üç bağımsız sonucu kaydedin:
- Fabrika kapasitesi: Bu tesis, belirtilen silikon işlemini tekrar tekrar çalıştırabilir mi?
- Ürün doğrulama: Tanımlanan ürün, çizimine, işlevine ve onaylanmış test planına uygun mu?
- Yasal düzenleme: Amaçlanan kullanım ve hedef pazar için kanıtlar yeterli mi?
Bir fabrika, düzenleyici dosyası tamamlanmamış olsa bile yetkin olabilir. Test edilen bir örnek uygun olabilirken, üretim süreci kontrolsüz kalabilir. Bu sonuçlardan hiçbiri diğerini otomatik olarak onaylamaz.
Karıştırma, Kalıplama ve Son Kürleme Aşamalarında Neleri Kontrol Etmelisiniz?
Kritik mesele, fabrikanın bir parametre sayfasına sahip olup olmaması değil; yayınlanan değerlerin görünür, kaydedilmiş, rastgele değişikliklerden korunmuş ve üretim partisiyle bağlantılı olup olmamasıdır.
HCR ve HTV Bileşikleri
Yüksek kıvamlı kauçuk için, tartım, karıştırma sırası, rulo durumu, pigment dağılımı, kürleme maddesi kontrolü ve parti tanımlamasını inceleyin. Fabrikanın renkler, formülasyonlar ve peroksit veya platin kürlemeli sistemler arasında çapraz kontaminasyonu nasıl önlediğini sorun.
Ekipler genellikle bu aşamayı hafife alırlar çünkü karışım homojen görünür. Varyasyon daha sonra renk kayması, koku, kürlenme tutarsızlığı, yüzey kusurları veya partiler arasında kararsız fiziksel özellikler şeklinde ortaya çıkabilir.
LSR Ölçüm ve Enjeksiyon
Sıvı silikon kauçuk için, A/B malzeme beslemesini, pompa ve dozajlama sistemini, karıştırıcıyı, enjeksiyon ünitesini, soğuk yolluk sistemini, ısıtmalı kalıbı ve alarm geçmişini inceleyin. Makine reçetesinin, onaylanmış süreçle ilgili enjeksiyon basıncı, hız, kalıp sıcaklığı, kürlenme süresi ve diğer parametreleri tanımladığını doğrulayın.
Tek bir tarifin ekran görüntüsünü kontrol kanıtı olarak kabul etmeyin. Mevcut makine ayarlarını onaylanmış tarif ve üretim kaydıyla karşılaştırın. Parametreleri kimin değiştirebileceğini ve sapmaların nasıl incelendiğini sorun.
Kürleme Sonrası
Kürleme sonrası işlem, malzeme formülasyonuna, ürün uygulamasına, parça geometrisine ve doğrulama veya test gereksinimine bağlı olmalıdır. Her silikon parça için otomatik olarak gerekli değildir ve evrensel bir sıcaklık-süre formülü güvenilir değildir.
Fırın tanımlamasını, sıcaklık homojenliğini veya doğrulama kayıtlarını, yük düzenini, parti büyüklüğünü, zamanlayıcı kontrolünü, havalandırmayı ve kürleme sonrası parti kayıtlarını inceleyin. Fırının aşırı yüklenmesi, ayar noktası değişmese bile hava akışını ve ısıtma davranışını değiştirebilir.
Küf ve çürük kontrolü denetimi nasıl yapılmalıdır?
Onaylı numune, kalıp boşluğundaki varyasyonu gizleyebilir. Çok boşluklu bir kalıp, bir boşluktan kabul edilebilir parçalar üretirken, diğer bir boşluktan tekrarlayan çapak, eksik atış veya boyut kayması üretebilir.
Doğrulamak:
- Benzersiz kalıp ve alet tanımlaması.
- Mümkün olan durumlarda, parçalar veya muayene kayıtlarında boşlukların tanımlanması.
- Periyodik bakım sıklığı, çalışma döngülerine veya duruma bağlıdır.
- Havalandırma delikleri, ayırma hatları, kanallar, ejektörler ve dokulu yüzeyler için bakım geçmişi.
- Kurulum, onarım veya parametre değişikliğinden sonra ilk parça onayı.
- Kritik özellikler için boşluğa özgü boyutsal veya kusur verileri.
- Müşteri tarafından finanse edilen aletler için kontrollü depolama ve sahiplik kayıtları.
En son kalıp onarımını isteyin ve ardından alet veya parçadaki etkilenen alanı inceleyin. Bu, evrakları fiziksel kanıtlarla ilişkilendirir. Tekrarlanan "kalıp temizlendi" kayıtları içeren ancak kusur, işlem veya doğrulama içermeyen bir bakım günlüğü, süreç kanıtı değil, idari kanıttır.
Hangi ürün testlerine şahit olmalısınız?
Test yöntemleri, çizimden, risk değerlendirmesinden, ilgili düzenlemelerden veya üzerinde anlaşılmış bir kontrol planından kaynaklanmalıdır. Daha fazla test, otomatik olarak daha iyi kontrol anlamına gelmez.
| Gereklilik | Olası yöntem veya ekipman | Denetim odağı |
|---|---|---|
| Boyutlar | Kumpas, mikrometre, pim ölçer, profil projektörü, CMM, özel fikstür | Doğru referans noktası, fikstür, temas kuvveti, numune koşullandırma ve ölçüm çözünürlüğü |
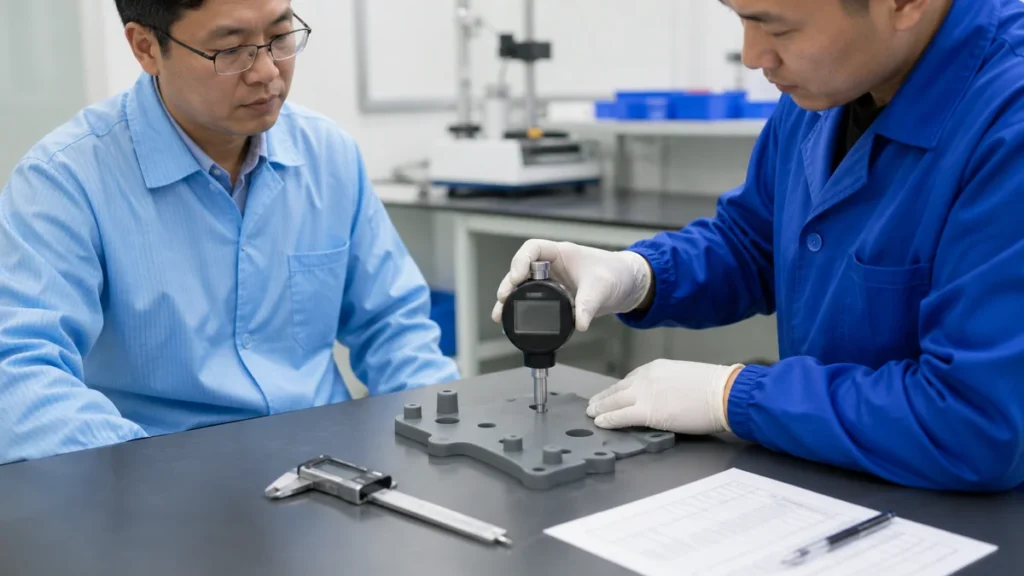
| Kıyı sertliği | ASTM D2240 veya ISO 48-4 uygun durometre ile yöntem | Numune kalınlığı, destek yüzeyi, bekleme süresi, test yeri ve kalibrasyon |
| Çekme ve uzama | ASTM D412 veya ISO 37 | Test numunesi hazırlığı, kalınlık ölçümü, hız ve parti bağlantısı |
| Sıkıştırma seti | ASTM D395 veya ISO 815-1 | Sıkıştırma, sıcaklık, süre, iyileşme süresi ve numune geometrisi |
| Renk | Onaylı limit numunesi veya spektrofotometre | Aydınlatma koşulları, cihaz ayarları, belirtilmişse ΔE kriteri ve örnek geçmişi |
| Dış görünüş | Hata panosu ve görsel standart | Görüş mesafesi, aydınlatma, kusur bölgeleri ve Kritik/Büyük/Küçük sınıflandırması |
| Gıda ile temas eden veya kısıtlı maddeler | Pazara özgü yöntemi kullanan nitelikli harici laboratuvar. | Örnek kimliği, rapor kapsamı, formülasyon uyumu, tarih ve raporun orijinalliği |
| İşlevsel performans | Ürüne özel fikstür veya montaj testi | Yük, çevrim sayısı, sızıntı, çekme kuvveti, sızdırmazlık durumu veya kullanım sıcaklığı (uygulanabilir olduğu durumlarda) |
Yumuşak silikon parçaların ölçümünde hata yapmak kolaydır. Aşırı kumpas kuvveti parçayı sıkıştırabilir ve yanlış bir sonuç oluşturabilir. İnce cidarlı parçalar için bir fikstür, optik yöntem veya açıkça tanımlanmış bir ölçüm kuvveti gerekebilir. Denetçiler aynı okumayı tekrarlayamazlarsa, kabul limiti geçerli değildir.
Kurulumdan kaydedilen sonuca kadar en az bir testi gözlemleyin. Ardından ikinci bir örneği kendiniz seçin. Önceden yerleştirilmiş örnekler, ekipmanın bir sayı üretebildiğini gösterir; ancak rutin denetimin kontrol edildiğini göstermez.
AQL örneklemesi nasıl kullanılmalıdır?
Parti örneklemesi, yalnızca kusur tanımları, muayene seviyesi, örnekleme planı ve kabul kriterleri üzerinde anlaşmaya varıldıktan sonra kullanılmalıdır. ISO 2859-1:2026 Niteliklere göre inceleme için AQL endeksli örnekleme şemaları sağlar. Kritik, Büyük ve Küçük limitlerinizin ne olması gerektiğine karar vermez.
AQL'nin proses kontrolünün yerini almasına izin vermeyin. Numune alma işlemi, düşük frekanslı kusurları, karışık partileri ve boşluğa özgü sorunları gözden kaçırabilir. Güvenlik, düzenleyici veya fonksiyonel açıdan kritik özellikler, daha sıkı kontroller, proses validasyonu, hata önleme veya valide edilmiş bir yöntemle 100% muayenesi gerektirebilir.
Denetim sırasında fabrikanın aşağıdaki hususları kontrol edin:
- Numune almadan önce partiyi tanımlar.
- İlgili durumlarda, kartonlar, üretim zamanları ve boşluklar arasından rastgele örnekler seçer.
- Kritik, büyük ve küçük kusurları birbirinden ayırır.
- Sadece "Geçti" yerine gerçek hata sayısını kaydeder.“
- Kararlaştırılan kabul/red numarasını uygular.
- Reddedilen partiler için bir müdahale planı bulunmaktadır.
Üretim hatası veya taşıma kaynaklı bir sorunu araştırmadan kusurlu partiyi ayıklayan bir fabrika, sevkiyatı kontrol altında tutmuş olur, ancak süreci düzeltmemiş olur.
Gizli taşeronluğu nasıl tespit edersiniz?
Teklif edilen yetenekleri ekipman, personel, devam eden işler, altyapı bağlantıları ve üretim kayıtlarıyla karşılaştırın. Tedarikçi baskı, kaplama, kalıp üretimi, laboratuvar testleri ve paketlemeyi şirket içinde yaptığını iddia ediyorsa, her işlem için fiziksel ve belgesel kanıt bırakılmalıdır.
Bu soruları doğrudan sorun:
- Bu tesisten hangi işlemler ayrılıyor?
- Taşeronları kim onaylar?
- Transfer sırasında malzemeler ve partiler nasıl tanımlanır?
- Alt yükleniciye hangi şartnameler ve numuneler gönderiliyor?
- Taşeron firmalardan gelen parçalar nasıl denetleniyor?
- Taşeron, malzeme, mürekkep, astar, yapıştırıcı veya proses parametrelerini değiştirebilir mi?
- Süreç veya site değişiklikleri öncesinde alıcıya bildirim yapılıyor mu?
Dış kaynak kullanımı otomatik olarak bir ret anlamına gelmez. Açıklanmayan veya kontrolsüz dış kaynak kullanımı risk oluşturur. İkincil işlemler, kabul edilebilir bir kalıplanmış parça ana atölyeden geçtikten sonra bile sıklıkla kusurlara yol açar.
Mühendislik Değişiklikleri Nasıl Kontrol Edilmelidir?
Seri üretime geçmeden önce onaylanmış üretim konfigürasyonunu dondurun. Temel plan, yasal üretim yerini, çizim revizyonunu, silikon formülasyonunu, malzeme tedarikçisini, renk sistemini, kalıp ve boşlukları, makine veya proses tipini, ana proses aralığını, son kürlemeyi, ikincil işlemleri, muayene yöntemini, ambalajı ve onaylanmış alt yüklenicileri içermelidir.
Bitmiş parçanın onaylanmış örneğe benzemesi, tek başına bir değişikliğin kabul edilebilir olduğu anlamına gelmez. Tedarikçi, şekil, uyum, işlev, uygunluk, izlenebilirlik, kapasite veya dayanıklılığı etkileyebilecek herhangi bir değişikliği uygulamadan önce değerlendirme, belgeleme, doğrulama ve gerekli onayı almalıdır.
Hangi değişikliklerin bildirim gerektirdiğini tanımlayın.
| Önerilen değişiklik | Minimum etki değerlendirmesi | Yayınlanmadan önceki tipik kanıtlar |
|---|---|---|
| Silikon kalitesi, tedarikçi, formülasyon veya kürleme sistemi | Fiziksel özellikler, uyumluluk, renk, koku, kürlenme davranışı, yapışma ve uzun vadeli performans | Güncellenmiş Teknik Veri Sayfası/Güvenlik Veri Sayfası/Analiz Sertifikası, karşılaştırmalı test verileri, uygulanabilir yerlerde yeni uygunluk testleri ve onaylanmış numuneler. |
| Pigment, masterbatch, katkı maddesi, mürekkep, astar, yapıştırıcı veya kaplama | Renk, göç veya kısıtlayıcı maddeler, yapışma, kürlenme inhibisyonu, görünüm ve yaşlanma | Malzeme tanımlaması, test raporu, yapışma veya dayanıklılık sonuçları ve güncellenmiş malzeme listesi |
| Kalıp onarımı, yeni boşluk, uç değişimi veya takım transferi | Boyutlar, kalıp izi, havalandırma, doku, boşluk dengesi ve değiştirilebilirlik | Onarım kaydı, etkilenen boşluğa göre boyut raporu, ilk parça örnekleri ve gerektiğinde yetenek kanıtı. |
| Makine, hat, işlem yolu veya üretim tesisi | Proses aralığı, ekipman eşdeğerliği, kapasite, kontaminasyon riski ve izlenebilirlik | Deneme çalıştırma kaydı, parametre karşılaştırması, ilk ürün incelemesi ve saha veya süreç yeniden yeterlilik değerlendirmesi |
| Kürleme döngüsü veya kürleme sonrası durum | Fiziksel özellikler, koku veya uçucu maddeler, boyutlar, görünüm ve uyumluluk | Onaylanmış parametre çalışması, fırın veya ekipman kaydı, geçerli olduğu durumlarda tekrarlanan fiziksel veya uygunluk testleri. |
| İkincil süreç veya taşeron | Malzeme kimliği, süreç kontrolü, lojistik, gelen malzeme denetimi ve hesap verebilirlik | Alt yüklenici yeterlilik belgesi, süreç denemesi, onaylı numune, kontrol planı ve izlenebilirlik akışı |
| Muayene yöntemi, fikstür, yazılım veya kabul limiti | Ölçüm korelasyonu, tekrarlanabilirlik, yanlış kabul ve tarihsel karşılaştırılabilirlik | Yöntem korelasyonu, uygun yerlerde ölçüm çalışması, revize edilmiş muayene talimatı ve yeni limitlerin onaylanması. |
| Ambalaj malzemesi veya paketleme yöntemi | Deformasyon, kirlenme, etiketleme, sayım doğruluğu, nakliye hasarı ve raf depolama | Gerekli durumlarda ambalaj denemesi, taşıma veya sıkıştırma kanıtı, onaylı etiket ve güncellenmiş ambalaj spesifikasyonu. |
Bildirim gerekliliği, kalite sözleşmesine, satın alma şartlarına, çizim notlarına veya tedarikçi kılavuzuna yazılmalıdır. Alıcı veya mühendisten alınan sözlü onay, belgelenmiş bir iznin yerini almamalıdır.
Kontrollü Değişiklik İş Akışı Kullanın
- Değişiklik talebini gönderin. Mevcut durumu, önerilen durumu, nedeni, etkilenen ürünleri, yerleri, araçları, malzemeleri ve hedef uygulama tarihini kaydedin.
- Riski değerlendirin. Form, uygunluk, işlev, uyumluluk, malzeme izlenebilirliği, süreç istikrarı, kapasite, maliyet, teslim süresi, yedek parçalar ve mevcut stok gibi unsurları inceleyin.
- Doğrulama planını tanımlayın. Hangi numunelerin, boşlukların, üretim miktarının, testlerin, belgelerin ve kabul kriterlerinin gerekli olduğunu belirtin.
- Deneyi üretim koşulları altında gerçekleştirin. Laboratuvar ortamında yapılan örneklemeye dayalı bir yöntem yerine, amaçlanan malzeme, makine, kalıp, operatörler, ikincil işlemler ve inceleme yöntemini kullanın.
- Nesnel kanıtları inceleyin. Risk düzeyine bağlı olarak, bu, ilk numune incelemesi, boyutlandırma, fiziksel özellik testi, fonksiyonel test, uygunluk testi, kapasite verileri veya müşteri üretim denemesini içerebilir.
- Yazılı onay alın. Değişikliği yalnızca numunenin görünümüne veya zaman baskısına dayanarak onaylamayın.
- Kontrollü belgeleri güncelleyin. Çizimi, malzeme listesini, proses akış şemasını, kontrol planını, iş talimatlarını, muayene standardını, ambalaj spesifikasyonunu ve onaylı tedarikçi kayıtlarını gerektiği şekilde revize edin.
- Etkin noktayı belirleyin. Etkilenen ilk malzeme partisini, üretim serisini, tarihi, makineyi, kalıbı, boşluğu ve sevkiyatı belirleyin. Eski ve yeni konfigürasyonları ayırın.
- İlk üretim partilerini takip edin. Değişikliğin istikrarlı performans sergilediği kanıtlanana kadar gelişmiş denetim veya tanımlanmış takip kontrolleri uygulayın.
Kalıcı Değişiklikleri Geçici Sapmalardan Ayırın
Geçici bir sapma şu şekilde belirtilmelidir:
- Tam olarak hangi şarttan feragat ediliyor.
- Teknik gerekçe ve risk değerlendirmesi.
- Etkilenen miktar, parti numarası, satın alma siparişi ve sevkiyat.
- Gerekli önlemlerin alınması ve ek inceleme yapılması gerekiyor.
- Onay makamı.
- Başlangıç tarihi ve bitiş tarihi.
- Yayınlanan sürece geri dönme planı.
Süresi dolmuş bir sapmanın yeni üretim standardı haline gelmesine izin vermeyin. Aynı sorun için tekrarlanan sapmalar, temel süreç veya spesifikasyonun resmi olarak düzeltilmesi gerektiğini gösterir.
Denetim Sırasında Değişiklik Kontrolünü Doğrulayın
Sadece değişiklik kontrol prosedürünü incelemeyin. Yakın zamanda gerçekleşen bir kalıp onarımı, malzeme değişimi, proses ayarlaması veya taşeron değişikliğini seçin ve tüm iş akışı boyunca takip edin.
Karşılaştırmak:
- Onaylanmış malzeme listesiyle birlikte güncel malzeme etiketleri.
- Parametre kayıtları serbest bırakılmış makine reçeteleri.
- Kalıp bakımı geçmişi ve boşluk inceleme verileri.
- Onaylı hammadde ve taşeron listelerini içeren satın alma kayıtları.
- Üretim hattındaki güncel çizimler ve çalışma talimatları, ana revizyonla birlikte.
- Gerçek malzeme, renk, kaplama ve üretim yeri bilgilerini içeren uygunluk raporları.
- Değişikliğin yürürlüğe girdiği tarihten önceki ve sonraki sevkiyat kayıtları.
İmzanın eksik olması, dokümantasyon eksikliği anlamına gelir. Risk değerlendirmesi ve izlenebilir onay olmadan üretime giren malzeme, tesis, ekipman veya süreç değişikliği, sistem düzeyinde bir kontrol hatasıdır.
Başlıca Tehlike İşaretleri Nelerdir?
En güçlü uyarı işaretleri, kayıtlar ile üretim gerçekliği arasındaki çelişkilerdir.
- Sertifika şirketinin adı veya adresi, denetlenen yerle eşleşmiyor.
- Onaylanmış silikon kalitesi malzeme deposunda mevcut değil.
- Malzeme torbaları veya bidonlarında parti etiketleri eksik, hasarlı veya değiştirilmiş durumda.
- Operatörler mevcut çizim revizyonunu veya iş talimatını belirleyemiyor.
- Makine ayarları, onay alınmadan yayınlanan tariften farklılık gösterebilir.
- Denetim raporları, birbirinin aynısı değerleri tekrar tekrar içerir veya yalnızca geçme/kalma notları içerir.
- Kalibrasyon etiketlerinin geçerlilik süresi dolmuş veya ölçüm cihazlarının benzersiz bir kimlik numarası yok.
- Reddedilen malzeme, fiziksel kontrol olmaksızın, onaylanan malzemenin yanında depolanmaktadır.
- Çoklu boşluklu bir kalıpta boşluk düzeyinde kusur veya ölçüm verisi bulunmaz.
- Kürleme sonrası kayıtlar, ayar noktasını gösterir ancak gerçek parti, yük, süre veya fırın bilgilerini göstermez.
- Üretim hacmi, makinelerin, çevrim süresinin, kalıp sayısının, vardiyaların ve verimliliğin desteklediği kapasiteyi aşıyor.
- Tedarikçi, teklif edilen süreçle ilgili üretim alanına erişime izin vermiyor.
Tek bir uyarı işareti makul bir açıklamaya sahip olabilir. Birbiriyle ilişkili birkaç uyarı işareti, ayrı ayrı düzeltici eylemler yerine daha derinlemesine, sistem düzeyinde bir araştırmayı tetiklemelidir. Örneğin, eksik boşluk kimlikleri, aynı ölçüm kayıtları ve tekrarlanan flaş şikayetleri, izole bir denetim hatasından ziyade zayıf boşluk kontrolüne işaret eder.
Pratik Bir Günlük Denetim Planı
| Zaman | Etkinlik | Gerekli çıktı |
|---|---|---|
| 09:00–09:20 | Açılış toplantısı ve tüzel kişilik kontrolü | Çin yasal adı, Birleşik Sosyal Kredi Kodu, site ve işlem rolleri onaylandı. |
| 09:20–10:10 | Belge incelemesi | Çizim revizyonu, malzeme, kontrol planı, sertifikalar ve tespit edilen açık sorunlar. |
| 10:10–11:20 | Malzeme ve üretim izi | Depolama, karıştırma veya ölçümleme, kalıplama ve üretim aşamasındaki tüm süreçleri takip eden tek bir canlı parti. |
| 11:20–12:00 | Kapasite ve darboğaz kontrolü | Döngü süresi, aktif boşluklar, verim ve sonraki aşamalardaki kısıtlamalardan yeniden oluşturulan satılabilir çıktı. |
| 13:00–13:40 | Alet ve bakım incelemesi | Kalıp kimliği, boşluk kontrolü, onarım geçmişi ve makine bakımı kontrol edildi. |
| 13:40–14:10 | Mühendislik değişikliği örneklemesi | Son dönemde malzeme, kalıp, işlem veya taşeron firmalarda yapılan bir değişiklik, onaydan sonra ilk etkilenen partiye kadar takip edilebildi. |
| 14:10–14:55 | Laboratuvar ve inceleme tanığı | Denetçi tarafından seçilen örnekler üzerinde tekrarlanan seçili testler. |
| 14:55–15:30 | Paketleme, depo ve sevkiyat takibi | Son ürün partisinin kimliği, durum kontrolü ve ambalaj spesifikasyonu doğrulandı. |
| 15:30–16:15 | Uygunsuzluk ve CAPA incelemesi | Tespitinden doğrulanmış düzeltici eyleme kadar izlenen gerçek bir kusur. |
| 16:15–17:00 | Kapanış toplantısı | Bulgular risk, sahip, kanıt ve son tarih kriterlerine göre sınıflandırılmıştır. |
Bu program bir başlangıç noktasıdır. Tıbbi, otomotiv, yüksek hacimli çoklu boşluklu veya sıkı düzenlemelere tabi ürünler için daha kapsamlı, ürüne ve sürece özgü bir denetim gereklidir.
Denetçi, kalıplanmış silikon partisini karton etiketinden hammadde partisine kadar takip ediyor.
Denetçi, kalıplanmış silikon partisini karton etiketinden hammadde partisine kadar takip ediyor.
Denetimden Sonra Ne Olmalı?
Bulguları, kapatılma kolaylığına göre değil, risk düzeyine göre değerlendirin.
Faydalı bir bulgu dört bölümden oluşur:
- Gereklilik: çizim, şartname, prosedür, yönetmelik veya üzerinde mutabık kalınmış denetim kriteri.
- Nesnel kanıt: kayıt numarası, makine, parti numarası, boşluk, örnek veya gözlemlenen durum.
- Risk: ürün, uyumluluk, izlenebilirlik, teslimat veya değişiklik kontrolü sonuçları.
- İstenen yanıt: sınırlama, temel neden, düzeltici eylem, sorumlu kişi, son tarih ve doğrulama yöntemi.
Fabrika yeni bir prosedür yükledi diye bir bulguyu kapatmayın. İşlemin üretim hattına ulaştığını doğrulayın. Daha sonraki bir partiyi, revize edilmiş kaydı, operatör uygulamasını kontrol edin veya testi tekrarlayın.
Tedarikçi onayında açık ve net onay aşamaları kullanılmalıdır. Yüksek toplam denetim puanının, kritik bir hatayı telafi etmesine izin vermeyin.
Denetim sonrasında tedarikçi nasıl sınıflandırılmalıdır?
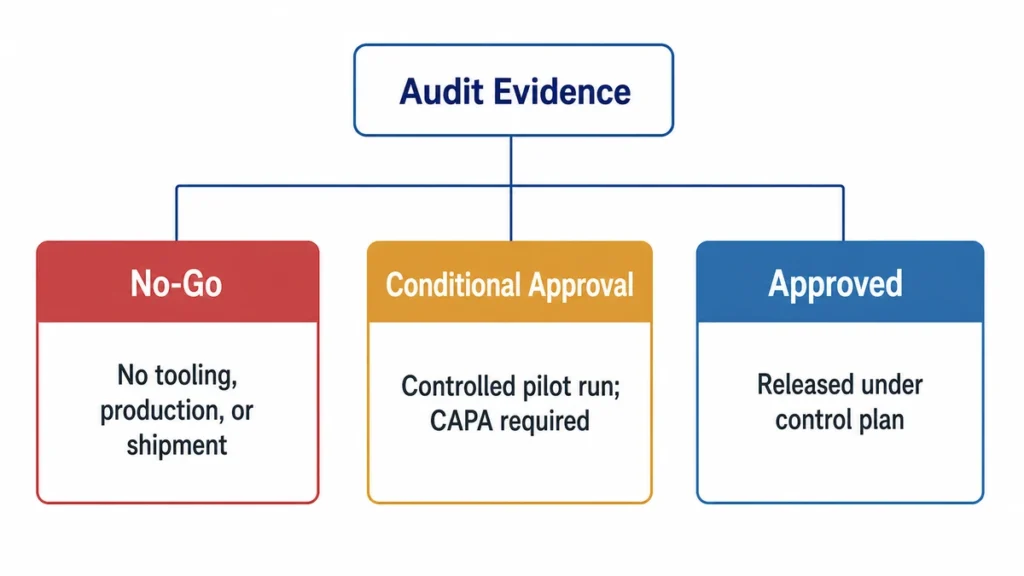
Tedarikçiyi şu şekilde sınıflandırın: Geçilemez, Şartlı Onay, veya Onaylı. Kararınızı küçük bulguların sayısına değil, riske ve objektif kanıtlara dayandırın. Daha sonra aynı kanıtları kullanın. bir silikon üreticisi seçin Kalıp yapımı veya seri üretim için.
| Karar | Tipik koşullar | Sonraki adıma izin verildi. | Kanıt gereklidir |
|---|---|---|---|
| Geçilemez | Yasal üretici veya üretim yeri tespit edilemiyor; gerekli süreç mevcut değil; malzeme izlenemiyor; kayıtlar veya raporlar sahte görünüyor; kritik süreç gizli veya kontrolsüz; düzenleyici veya güvenlik açısından kritik gereklilik karşılanmıyor. | Kalıp üretimine, seri üretime veya sevkiyata izin vermeyin. Ticari taahhütte bulunmadan önce yeniden yeterlilik onayı gereklidir. | Doğrulanan yasal ve saha kayıtları, düzeltilmiş izlenebilirlik, üretimin gözlemlenmesi, tekrarlanan testler veya arızaya bağlı olarak takip denetimi. |
| Şartlı Onay | Temel süreç mevcut, ancak dokümantasyon, kalibrasyon, hata standartları, eğitim, kapasite kanıtı, bakım veya CAPA (Düzeltici ve Önleyici Eylem) kapatılması konularında düzeltilebilir eksiklikler bulunuyor. | Açık riskler yazılı kontrollerle kapsandığı takdirde, kalıp üretimi veya kontrollü pilot üretim gerçekleştirilebilir. Sınırsız seri üretim izni verilmemektedir. | İlgili tahliye kapısından önce, sorumlunun bulunması, önleme eylemi, temel neden, düzeltici eylem, son tarih ve kapatma kanıtları incelenir. |
| Onaylı | Tüzel kişiler ve üretim tesisleri açıklanmaktadır; hammadde-nihai ürün izlenebilirliği sağlanmaktadır; proses parametreleri, takım tezgahları, denetim, taşeronluk, değişiklik kontrolü ve kapasite güncel kayıtlarla desteklenmektedir. | Onaylanan kontrol planı ve izleme sıklığı doğrultusunda onaylanan aşamaya geçin. | İmzalı denetim raporu, onaylanmış şartname, yayınlanmış kontrol planı, güncel destekleyici kayıtlar ve belgelenmiş değişiklik bildirim gereklilikleri. |
Geçersiz Kılınan Koşullar Denetim Puanını Geçersiz Kılır
Bir tedarikçi, kritik bir koşulun ürün güvenliğini, mevzuata uyumu, malzeme kimliğini, süreç sahipliğini veya hesap verebilirliği etkileyebileceği durumlarda "Kesinlikle Kabul Edilmez" olarak kalmalıdır. 95% kontrol listesi puanı, izlenemeyen bir silikon partisini, sahte bir laboratuvar raporunu veya açıklanmayan bir kalıplama yerini telafi etmez.
"İptal" her zaman kalıcı ret anlamına gelmez. Bu, alıcının kritik sorun düzeltilip bağımsız olarak doğrulanana kadar bir sonraki ticari veya üretim aşamasını başlatamayacağı anlamına gelir.
Şartlı Onay Aşamaya Özgü Olmalıdır
"Şartlı onaylandı" ifadesini ucu açık bir durum olarak kullanmayın. Tam olarak neye izin verildiğini belirtin:
- Sadece fiyat teklifi verme yetkisine sahiptir.
- Kalıp imalatı için onaylanmıştır.
- Sınırlı bir pilot uygulama için onaylandı.
- Gelişmiş denetim ile seri üretime onaylanmıştır.
- Belirli bir partinin sevkiyatı onaylandı.
Her koşulun bir sahibi, son tarihi, önleyici tedbiri ve kapatma yöntemi olmalıdır. Son tarih geçerse veya tedarikçi malzemeyi, süreci, yeri veya alt yükleniciyi değiştirirse, onay yeniden gözden geçirilmelidir.
Onaylanmış olması, kontrolsüz salınım anlamına gelmez.
Onay, belirli bir yasal kuruluş, üretim yeri, malzeme, çizim revizyonu, kalıp, süreç, alt yükleniciler ve hedef uygulama kombinasyonunu kapsar. Kritik unsurlardan herhangi birinde yapılacak bir değişiklik, bildirim, inceleme, yeni numuneler, tekrarlanan testler veya yeniden denetim gerektirebilir.
Tedarikçi onayı, sevkiyat onayı ile ayrı tutulmalıdır. Onaylı bir fabrika, reddedilen bir partiyi yine de üretebilir ve uygun bir örnek, tek başına kontrolsüz bir fabrikayı onaylamaz.
Son Serbest Bırakma Sınırı
Bir sonraki üretim sürecinden önce, denetim kanıtlarını tek bir kontrollü onay dosyasında birleştirin. Bu dosya şunları içermelidir:
- Onaylanmış tüzel kişilik ve üretim tesisi.
- Yayınlanan çizim, malzeme listesi, silikon kalitesi, rengi ve kürleme sistemi.
- Onaylanmış takımlar, aktif boşluklar, işlem yolu, temel kontroller ve muayene yöntemleri.
- Doğrulanan kapasite, açıklanan alt yükleniciler, ambalaj ve izlenebilirlik yolu.
- Uygulanabilir uyumluluk esasları, onaylanmış örnekler, açık CAPA ve değişiklik bildirim gereklilikleri.
Bu unsurlar yalnızca ayrı fiyat teklifleri, numuneler, sertifikalar ve atölye kayıtları olarak mevcut olup aynı ürün konfigürasyonuna bağlanamıyorsa, üretime başlamayın. Fabrika, ürün ve düzenleyici onayları ayrı kararlar olarak kalmalı, ancak üçü de aynı kontrollü sürüme atıfta bulunmalıdır.