Silikon üreticisi seçmeye karar veren çoğu ekip, işe birim fiyatlarını karşılaştırarak başlar. Bu yanlış bir ilk filtre yöntemidir. Ucuz bir teklif, ancak parçanın hangi işleme tabi tutulması gerektiğini, kalıbı kimin kontrol ettiğini ve kanıtların üretim ürününe uygulanıp uygulanmadığını bildikten sonra anlam kazanır.
Genellikle yaşanan başarısızlık, ilk numunenin kötü olmasından kaynaklanmaz. Kilitli bir alet, kilitli bir bileşik ve kilitli bir tedarikçi söz konusudur; ardından kalıp hatası, koku, renk kayması veya gönderdiğiniz parçayla uyuşmayan bir sertifika gelir.
Parçanızın gerektirdiği sürece uygun fabrikayı seçin, ardından üretim formülasyonunu, kürleme yolunu ve kullanım amacını makul ölçüde kapsayan kanıtlar isteyin. Teklifte kalıplama yolu, test kapsamı, kalıp yeri ve transfer koşulları belirtilene kadar kalıp temini yapmayın.
Yönetici Özeti
- Silikon üreticisi, süreç sahipliğine sahip bir fabrikadır. Katalog fotoğrafı olan bir tüccar ise farklı bir durumdur.
- HCR, LSR ve ekstrüzyon farklı üretim sistemleridir. Eğer atölye, geometrinizin gerektirdiği rotayı uygulayamıyorsa, teklifin geri kalanı anlamsızdır.
- Uyumluluk, hedef pazar, amaçlanan kullanım ve kanıt kapsamıyla başlar. Bir sertifika, ancak ilgili gerekliliği, üretim formülasyonunu, süreci, ürünü ve sevk edilen partiyi birbirine bağladığında faydalıdır.
"Silikon Üreticisi" Gerçekte Ne Anlama Geliyor?
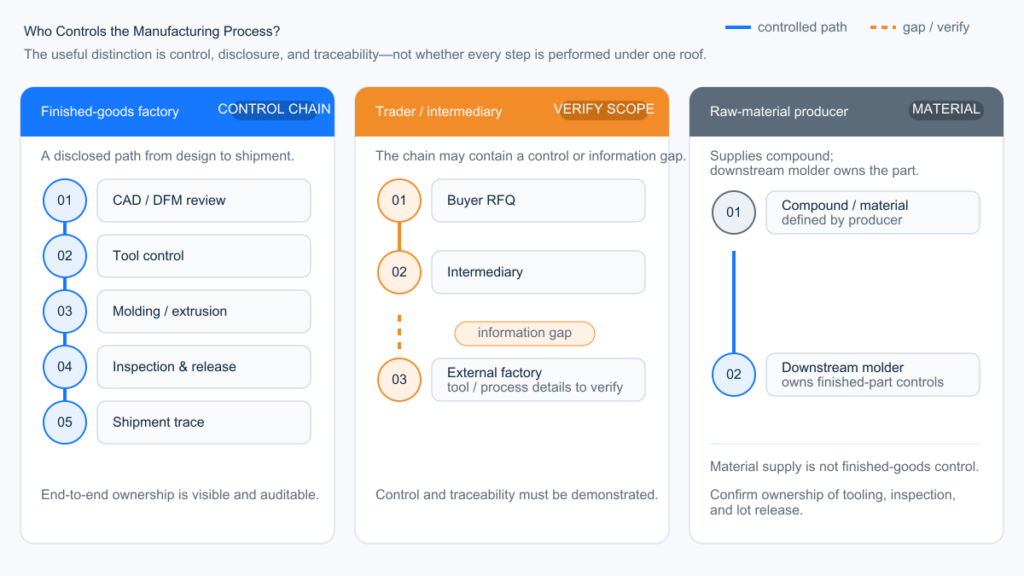
Özel bir OEM projesi için bu, ilgili üretim sürecini kontrol eden, kalıp ve üretim hücresinin nerede bulunduğunu açıklayan ve bileşik partiyi sevk edilen partiye kadar takip edebilen bir tedarikçi anlamına gelir. Bazı nitelikli üreticiler onaylı kalıp üreticilerini veya taşeron ikincil işlemleri kullanır; mesele her adımın tek bir çatı altında olup olmaması değil, açıklama ve kontroldür.
Aynı arama terimi altında üç farklı işletme gizleniyor:
| Varlık | Gerçekte sattıkları şey | Uygun olduklarında | Uzaklaşma sinyali |
|---|---|---|---|
| Mamul ürün fabrikası | Kalıplanmış, ekstrüde edilmiş veya üstten kalıplanmış parçalar; aletin sahibi veya işletmecisi. | Özel OEM / ODM çalışmaları | Pres tipi, işlem veya kalıp yeri belirtilemiyor. |
| Tüccar / katalog satıcısı | Tedarik ve lojistik; üretim başka bir yerde gerçekleşiyor. | Standart ürün kodları, küçük deneme alımları | Üretim sahası, onaylanmış numune kaynağıyla farklılık göstermektedir ve kontrollü transfer veya yeniden nitelendirme planı sağlanmamıştır. |
| Hammadde üreticisi | Sakız, LSR, sıvılar, katkı maddeleri | Zaten bir kalıbınız var. | Bitmiş tüketici veya endüstriyel parça için fiyat teklifi veremezler. |
"Üretici" kelimesini başlığa eklemek kolay olduğu için belirsizlik gizli kalıyor. Ancak, kalıp boşluğunda değişiklik, sertlik ayarı veya ikinci bir renk gerektiğinde ve iletişim kurulacak kişi takımhaneye ulaşamadığında bu belirsizlik görünür hale geliyor. O zamana kadar, onaylanan ilk ürün üretim hücresini temsil etmeyebilir.
Parçanın hangi proses ve pres ailesiyle üretileceğini, kalıbın nerede saklanacağını, kime ait olduğunu ve kimin bakımını üstlendiğini ve üretimin başka bir yere taşınması durumunda ne olacağını sorun. Takım veya ikincil işler dışarıdan temin ediliyorsa, tedarikçiden tesisi açıklamasını ve doğrulama, değişiklik kontrolü ve izlenebilirlik konularından sorumlu olmasını isteyin. Fabrika denetimi soruları şu bölüme ait olmalıdır: Silikon ürün fabrikaları nasıl denetlenir?.
Üretim Süreci Uygunluğuna Göre Silikon Üreticisi Nasıl Seçilir?
Parçanızın gerçekten üretilebileceği süreci göz önünde bulundurarak fabrikayı seçin, teklifteki malzeme adına göre değil.
Bir teklif talebini incelerken, 3 boyutlu geometri, kritik toleranslar, ekleme veya yapıştırma detayları, yıllık hacim ve doğrulama gereksinimleriyle başlıyoruz. HCR veya LSR'yi yalnızca ürün kategorisinden seçmiyoruz ve daha otomatik olan yolu varsayılan olarak kabul etmiyoruz.
Ana silikon üretim süreçleri Bunlar birbirinin yerine kullanılamaz. HCR ve LSR, aynı atölye kapasitesinin iki farklı seviyesi değildir. Farklı ekipman, farklı takım yapısı ve farklı işçilik içeriği gerektirirler. Ekstrüzyon üçüncü bir sistemdir. Bir sıkıştırma atölyesinin LSR ince duvarlı conta için fiyat teklifi vermesi "yeterince yakın" değildir.“
| Parça durumu | Başlangıç süreci | Fabrikanın sahip olması gerekir | Yanlış mağaza hatası |
|---|---|---|---|
| Basit kalıplanmış mutfak, bebek veya promosyon ürünleri; hacmi belirsiz. | HCR sıkıştırması | Sıkıştırma presleri, yük kontrolü, kesme disiplini | Otomasyonun asla kullanılmayacağı bir parça için LSR aletlerine para ödemek. |
| İnce duvarlar, hassas contalar, küçük detaylar, sabit hacim | LSR enjeksiyonu / LIM | A/B ölçümü, hassas aletler, flaş kontrolü | Her çekimde sıkıştırma flaşı; operatörler, aletin durdurması gereken kısımları kırpıyor. |
| Plastik veya metal kalıp | LSR enjeksiyonu, bağlama yönteminden sonra tanımlanır. | Ekleme yükleme, kalıp sıcaklığı kontrolü, yapıştırma veya kilitleme yöntemi | Yapıştırılmış gibi görünen ancak ısı veya esnetme sonrasında soyulan bir el örneği. |
| Boru, şerit, kordon, profil, levha | HCR ekstrüzyonu veya kalenderleme | Kalıp, sürekli kürleme, kesme/birleştirme | Sürekli profil için kalıplama yöntemiyle üretilmiş bir çözüm önerisi sunan bir kalıp üreticisi. |
| Büyük, basit endüstriyel conta veya ped | HCR sıkıştırması | Yük yerleştirme kontrolü, kabul edilebilir ayırma çizgisi planı | Alet maliyetinin asla geri ödenmediği bir LSR teklifi. |
LSR, aslında bir üretim sistemi olmasına rağmen, genellikle bir kalite yükseltmesi olarak ele alınır. Maliyeti, ince kesitler, boşluktan boşluğa dozajlama ve hacim ile haklı çıkarılır; bir spatulayı daha güvenli hale getirmek veya bir contayı daha "tıbbi" hale getirmekle değil. Çizim hala hareket halindeyse, üretim LSR çeliği kilitlenmeden önce genel geometriyi, montaj uyumunu, işlemeyi ve temel fonksiyonel varsayımları kontrol etmek için daha düşük maliyetli bir HCR sıkıştırma aleti faydalı olabilir. Malzeme ve işlem farklılıklarını kaydedin: bir HCR prototipi, LSR dolumunu, giriş konumunu, soğuk yolluk veya boşluk dengesini, çapak davranışını, otomatik kalıptan çıkarmayı, çevrim süresini veya nihai LSR büzülmesini doğrulamaz. Bu koşullar, üretim amaçlı LSR aleti ve işleminde doğrulanmalıdır. Geometri sıvı silikon kauçuk akışına ihtiyaç duyuyorsa ve yıllık hacim sabitse, kalıp faturasından tasarruf etmek için sıkıştırmaya zorlamayın.
Fabrikadan fiyat teklifinde işlem rotasını belirtmesini isteyin: sıkıştırma, transfer, HCR enjeksiyonu, LIM, ekstrüzyon. Eğer bu satır boşsa, fiyat işlem rotası değil, tahmindir.

Üretim öncesinde hangi kanıtları talep etmelisiniz?
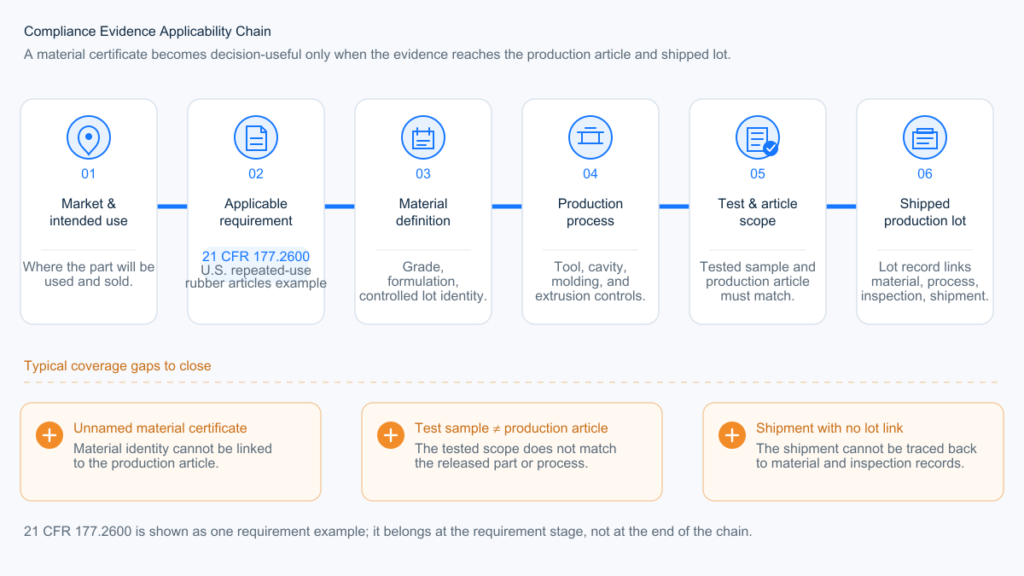
Hedef pazar, ürün kullanımı ve arıza riskiyle başlayın. Ardından, ilgili gereksinimi üretim maddesine ve sevk edilen partiye bağlayan bir kanıt zinciri oluşturun. Tedarikçi sertifikasıyla başlayıp geriye doğru çalışarak kapsam icat etmeyin.
LSR programlarımızda, malzeme beyanını, tedarikçi parti takibini ve geçerli üçüncü taraf rapor kapsamını ayrı kayıtlar olarak tutuyoruz. Malzeme COA'sı zinciri destekleyebilir, ancak bunu nihai ürün onayı olarak kullanmıyoruz.
Aynı çerçeve gıda ile temas eden, çocuklara yönelik, tıbbi, elektrikli, otomotiv ve genel endüstriyel parçalar için de geçerlidir. Yönetmelik veya müşteri şartnamesi değişir; kanıt mantığı değişmez.
| Kanıt katmanı | Neyi doğrulamak gerekiyor? | Kullanılabilir kanıtlar | Kapsama açığı |
|---|---|---|---|
| 1. Uygulanabilir gereklilik | Hedef pazar, ürün kategorisi, amaçlanan temas veya görünürlük ve müşteri özellikleri | Uygulanabilir kapsamıyla birlikte adı geçen yönetmelik, standart, teknik çizim notu veya sözleşme şartı | “"FDA," "tıbbi sınıf," "RoHS" veya "gıda güvenli" ifadeleri, herhangi bir gereklilik veya kullanım koşulu belirtilmeden kullanılmıştır. |
| 2. Malzeme tanımı | Tedarikçi, kalite, kürleme sistemi, sertlik, pigment, katkı maddeleri ve üründe kalan her türlü astar, mürekkep, ek malzeme veya kaplama. | Kontrollü malzeme spesifikasyonu, tedarikçi beyanı, ilgili durumlarda TDS/SDS ve formülasyon veya renk referansı. | Farklı renkler, katkı maddeleri veya yapıştırılmış düzeneklerde yeniden kullanılan, adı belirtilmeyen bir baz bileşiğine ilişkin, herhangi bir değerlendirme yapılmamış bir rapor. |
| 3. Süreç kapsamı | Kalıplama veya ekstrüzyon yöntemi, kürleme ve son kürleme, yıkama, baskı, yapıştırma, üst kalıplama ve dış kaynaklı işlemler | Yayınlanan işlem rotası ve kanıtların hangi işlemleri kapsadığını gösteren kayıtlar. | Test edilen malzeme ve üretim ürünü, esasen farklı işleme yollarından geçmektedir. |
| 4. Test ve makale kapsamı | Numune veya nihai ürün, test yöntemi, koşullar, laboratuvar, rapor tarihi ve kabul kriterleri | Test edilen konfigürasyonun üretim ürününe neden uygun olduğunu gösteren rapor veya belgelenmiş gerekçe. | Sertifika başlığı önemlidir, ancak örnek, yöntem, maruz kalma veya yapılandırma iddiayla uyuşmuyor. |
| 5. İzlenebilirlik ve değişiklik kontrolü | Malzeme partisinden başlayarak iş emri, alet, süreç, muayene, paketleme ve sevkiyata kadar olan bağlantı. | Malzeme, renk, işlem, tesis, alet veya alt tedarikçi değişiklikleri olduğunda, parti kayıtları ve tanımlanmış bir inceleme yolu. | Tedarikçi, raporu ve malzeme beyanını sevk edilen üretim partisiyle ilişkilendiremiyor. |
Tek bir belge her katmanı kanıtlayamaz. ISO 9001 bir kalite yönetim sistemini tanımlar. BSCI sosyal uyumluluğu ele alır. Bir malzeme COA'sı tedarik edilen bir partiyi tanımlar. Bir ürün test raporu, o raporda belirtilen numuneyi ve koşulları kapsar. Bunlardan herhangi birini evrensel ürün onayı olarak ele almak, kapsam boşluğu yaratır.
ABD Gıda Teması Örneği
Amerika Birleşik Devletleri'nde gıda teması için satılan, tekrar tekrar kullanıma uygun silikon kauçuk bir ürün için, 21 CFR 177.2600 Bu, uygulanabilir bir başlangıç noktasıdır. Kauçuk ürünler için izin verilen bileşenleri ve ekstraksiyon koşullarını ele almaktadır. Bu, bir fabrikanın FDA tarafından onaylanması anlamına gelmez ve gıda sınıfı silikon olarak tanımlanan her ürünü adıyla uyumlu hale getirmez.
Beş aşamalı çerçeveyi uygulayın: amaçlanan gıda teması ve kullanım koşullarını belirleyin; bileşiği, pigmenti ve kürleme sistemini tanımlayın; kürleme ve kürleme sonrası işlemleri kaydedin; raporun hangi ürün ve koşulları kapsadığını doğrulayın; ardından bu kanıtı üretim partisiyle ilişkilendirin. Yönetmelik, müşteri gereksinimi, mevcut rapor kapsamı veya risk değerlendirmesi gerektirdiğinde, nihai ürün veya ek testler gereklidir.
Her renk için ayrı bir tam test yapılması, FDA'nın evrensel bir kuralı değildir. Pigment kimyasını, konsantrasyonunu, mevcut rapor kapsamını ve değişimin boyutunu gözden geçirin. Sonuç, belge incelemesi, tedarikçi beyanı, hedefli ek testler veya yeni bir nihai ürün testi olabilir. Kullanın Bir silikon tedarikçisinin gerçek gıda sınıfı malzeme kullanıp kullanmadığını nasıl doğrulayabilirsiniz? Ayrıntılı tedarikçi doğrulama yolu için. Kürleme sistemi seçimini ayrı bir malzeme ve süreç kararı olarak ele alın.
Bir silikon üreticisini nasıl değerlendirmelisiniz?
Ağırlıklı değerlendirme tablosunu yalnızca proje gereksinimleri belirlendikten sonra kullanın. Nitelikli adayları karşılaştırmaya yardımcı olur; ancak süreç uyumsuzluğunu veya eksik yasal gerekliliği kabul edilebilir bir tedarikçiye dönüştüremez.
Her tedarikçi için aynı kanıt standardını kullanarak her bir kriteri 0 ile 5 arasında derecelendirin:
- 5 — Gösterildi: Proje özelindeki yetenek, ilgili kayıtlar, raporlar, çizimler veya yayınlanmış bir kontrol planı tarafından tam olarak desteklenmektedir; önemli bir kapanış işlemi gerekmemektedir.
- 4 — Esasen kanıtlanmıştır: Projeye özgü kanıtların çoğu tamamlandı; yalnızca küçük, düşük riskli, sorumlusu ve son teslim tarihi olan bir madde kaldı.
- 3 — Şartlı olarak kabul edilebilir: Yeterlilik uygun görünüyor, ancak ihale verilmeden önce anlamlı bir dokümantasyon, doğrulama veya kontrol-sahiplik açığının kapatılması gerekiyor.
- 2 — Kısmen destekleniyor: Önerilen güzergah işe yarayabilir, ancak çok sayıda malzeme eksikliği veya doğrulanmamış varsayım, onaylanmasını engelliyor.
- 1 — Yalnızca talep edilen: Tedarikçi, projeye özgü çok az kanıt içeren genel bir yetenek beyanı sunuyor.
- 0 — Kabul edilemez: Yetenek uyumsuzluğu, gerekli bir kontrolün açıklanmaması, zorlu aşamanın aşılmaması veya kullanılabilir kanıt bulunmaması.
Ağırlıklı puanları şu şekilde hesaplayın: (puan ÷ 5) × ağırlık. Tam sayı derecelendirmeleri kullanın ve her puanın arkasındaki kanıtları veya açık eylemleri kaydedin. Bu, önerilen bir tedarik çerçevesidir, sektör sertifikasyon standardı değildir; proje riski gerektiriyorsa, puanlamadan önce ağırlıkları ve eşikleri ayarlayın.
| Nitelik kriteri | Ağırlık | Talep için kanıt | 0 puan koşulu |
|---|---|---|---|
| Proses uyumluluğu ve DFM | 25 | Adlandırılmış kalıplama yolu; pres ailesi; ayırma çizgisi, giriş, havalandırma, çapak, büzülme, son kürleme ve kritik toleransları kapsayan DFM notları. | Önerilen süreç, geometri, tolerans, hacim veya kalıplama gereksinimlerini karşılayamaz. |
| Kalite ve ölçüm kontrolü | 20 | İlk ürün formatı; ölçüm yöntemi; kontrol planı; hata sınırları; uygunsuzluk ve düzeltici eylem iş akışı | Çizimin kritik boyutlarını veya işlevsel özelliklerini incelemek için tanımlanmış bir yöntem bulunmamaktadır. |
| Uyumluluk ve izlenebilirlik | 15 | Uygulanabilir rapor kapsamı; bileşik ve pigment beyanları; kürleme koşulları; parti izlenebilirliği; belgelenmiş değişiklik değerlendirmesi | Geçerli bir yasal veya müşteri gereksinimi karşılanmıyor veya üretim partisi malzeme partisiyle ilişkilendirilemiyor. |
| Araç kontrolü ve değişiklik yönetimi | 15 | Alet sahipliği; depolama yeri; boşluk tanımlaması; bakım kayıtları; mühendislik değişikliği onayı; devir ve yeniden nitelendirme şartları | Tedarikçi, aletin veya üretim hücresinin nerede bulunduğunu veya transferi kimin kontrol ettiğini açıklamayacaktır. |
| Ticari bütünlük | 10 | Ayrı ayrı takım, malzeme, kalıplama, kesme, son işlem, muayene, paketleme ve nakliye varsayımları; minimum sipariş miktarı gerekçesi | Malzeme, işlem, muayene ve ikincil işlemlerin belirtilmediği tek satırlık fiyat. |
| Kapasite ve tedarik sürekliliği | 10 | Planlanan baskı ve boşluklar; gerçekçi kullanım; darboğaz operasyonu; yedek ekipman veya kurtarma planı; teslim süresi varsayımları | Tedarikçi, öngörülen hacmin belirlenen üretim hücresine nasıl uyacağını açıklayamıyor. |
| Proje iletişimi ve revizyon kontrolü | 5 | Proje sorumlusu olarak atanması; çizim revizyon kontrolü; yanıt ve çözüm yolu; yazılı onay kayıtları | Teklifler, çizimler ve örnekler, kontrollü bir revizyon referansı olmaksızın yayınlanmaktadır. |
| Toplam puan | Karar | Sonraki adım gerekli |
|---|---|---|
| 80–100 | Nitelikli aday listesi | Denetim, numune veya pilot parti doğrulama işlemine geçin. |
| 65–79 | Şartlı kısa liste | Takım üretimine başlamadan önce adlandırılmış dokümantasyon veya kontrol açıklarını kapatın. |
| 65'in altında | Alet temini ödülü vermeyin. | Tedarikçiyi değiştirin veya teknik yeterlilik sürecini yeniden başlatın. |

Yüksek toplam tutar, katı bir engeli geçersiz kılmaz. Süreç rotası uygun değilse, geçerli bir uyumluluk gereksinimi karşılanmıyorsa, malzeme izlenebilirliği yoksa veya üretim ve takım kontrolü şartları gizleniyorsa, ihaleyi reddedin veya askıya alın. Bu eksiklikleri gidermek için iletişim, düşük fiyat veya cilalı bir fabrika sunumuna izin vermeyin.
Seri üretime geçmeden önce nelerin onaylanması gerekiyor?
Onaylanmış bir numune, onaylanmış bir üretim süreciyle aynı şey değildir. Serbest bırakılmadan önce, çizim revizyonu, ilk ürün sonuçları, ölçüm yöntemi, malzeme partileri, üretim hücresi ve ambalaj kaydı tek bir kontrollü onay paketinde birleştirilmelidir.
Bunlar sözleşmeye dayalı üretim kontrolleridir, evrensel yasal gereklilikler değildir. Kapsamları, parçanın işlevine, pazarına ve arıza riskine uygun olmalıdır.
Ayrı T1, FAI ve Pilot Parti Onayı
Bunlar üç farklı kapı. Üçü için de aynı etiketi kullanmayın.
| Sahne | Bu neyi kanıtlıyor? | Gerekli çıktı | Neyi kanıtlamaz? |
|---|---|---|---|
| T1 araç denemesi | Belirlenen aletin doldurma, havalandırma, sertleştirme, kalıptan çıkarma ve kullanılabilir parçalar üretme yeteneğine sahip olup olmadığı; çapak, büzülme, boşluk dengesi ve alet sorunlarını ortaya çıkarır. | Deneme örnekleri, alet ve işlem kaydı, boşluk bazında ön boyutlandırma sonuçları ve düzeltme listesi. | Rutin üretim onayı. T1 parçaları, ayarlanmış ayarlardan veya düzeltme gerektiren bir aletten kaynaklanabilir. |
| İlk Makale Denetimi (FAI) | Belirlenen alet, malzeme, işlem ve kalıptan elde edilen parçaların, yayınlanan çizime ve üzerinde mutabık kalınan işlevsel ve estetik gereksinimlere uygun olup olmadığı. | Balonlu çizim, boyut ve işlevsel sonuçlar, boşluk kimliği, malzeme ve işlem referansları, ölçüm yöntemi ve sapmaların yazılı olarak değerlendirilmesi | Üretim miktarında, onaylanmış kapasitede veya ambalaj performansında istikrarlı çıktı. |
| Pilot parti onayı | Aday gösterilen üretim hücresinin, üretim amacıyla kullanılan malzeme, operatörler, çevrim koşulları, son işlem, muayene ve paketleme yöntemlerini kullanarak onaylanan sonucu tekrarlayabilmesi mümkün müdür? | Parti kaydı, verim ve kusur verileri, yeniden işleme, boşluk dengesi, muayene sonuçları, izlenebilirlik ve paketleme çıktısı | Yayınlandıktan sonra açık sapmaları görmezden gelme veya kontrolsüz değişiklikler yapma izni. |
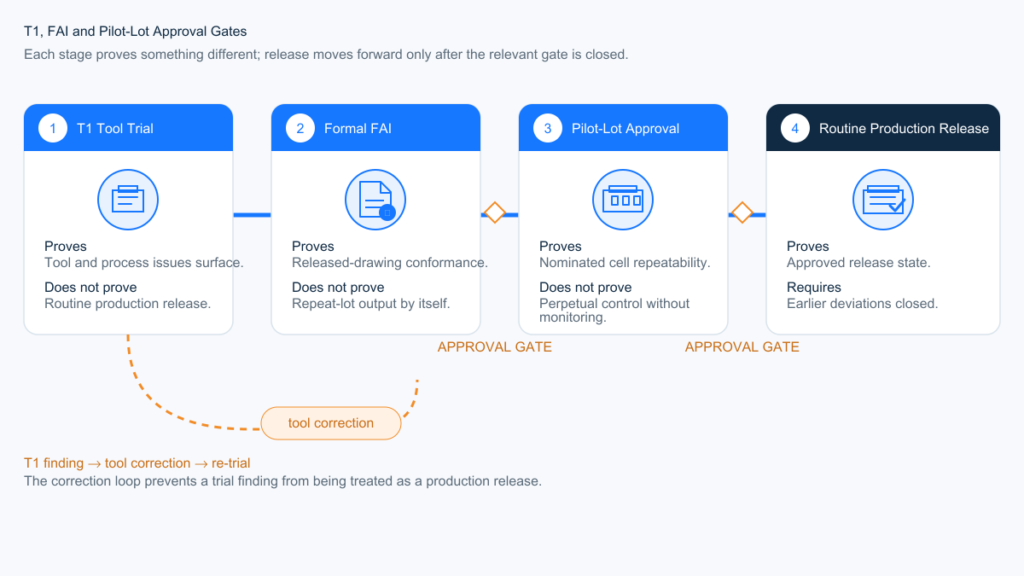
T1 numuneleri, yalnızca üretim amaçlı kalıp, onaylanmış çizim, malzeme, işlem, boşluk tanımlaması, şartlandırma, numune alma planı ve ölçüm yöntemi FAI gereksinimlerini zaten karşılıyorsa FAI için kullanılabilir. Aksi takdirde, önce kalıp düzeltmelerini tamamlayın ve ardından resmi FAI'yi gerçekleştirin.
| Kontrol | Minimum kayıt | Onay koşulu | Yeniden onay sürecini tetikleyen nedir? |
|---|---|---|---|
| Değişiklik kontrolü | Yayınlanmış çizim, spesifikasyon, malzeme listesi (BOM), malzeme sınıfı, renk referansı, proses rotası, üretim yeri, kalıp ve boşluk listesi ve ayrıca yazılı tedarikçi değişiklik talebi iş akışı. | İşlev, boyutlar, uyumluluk, maliyet ve teslim süresi üzerindeki etkileri incelenip yazılı olarak onaylanana kadar tanımlanmış hiçbir değişiklik uygulanmaz. | Malzeme kaynağı veya kalitesi, pigment sistemi, kürleme kimyası, kalıp veya boşluk, pres veya işlem yolu, üretim yeri, taşeron, son kürleme, temizlik, muayene veya ambalaj değişikliği (ilgili olduğunda) |
| İlk Makale Denetimi (FAI) | Yayınlanan çizim revizyonuna bağlı rapor; her üretim boşluğundan alınan mutabık kalınan örnekler; şişirilmiş özellikler; fonksiyonel ve kozmetik sonuçlar; malzeme ve işlem kayıtları. | Sonuçlar çizime ve onaylanmış hata sınırlarına uygundur veya üretim öncesinde her sapma için yazılı bir onay verilir. | Yeni veya değiştirilmiş alet, eklenen boşluk, büyük onarım, üretim transferi, malzeme veya süreç değişikliği veya uyumu, şekli veya işlevi etkileyebilecek düzeltici bir işlem. |
| Ölçüm sistemi | Gerektiğinde referans noktası şeması, fikstür, ilgili durumlarda temas kuvveti, şartlandırma süresi, ölçüm sıcaklığı, cihaz, kalibrasyon durumu ve kritik özellikler için ölçüm sistemi analizi. | Alıcı ve tedarikçi, numune onayından önce her bir kritik özelliğin nasıl ölçüleceği konusunda anlaşır; sonuçlar belirtilen kürleme, son kürleme ve şartlandırma aşamalarından sonra alınır. | Ölçüm aleti, fikstür, yazılım, referans noktası, operatör yöntemi, muayene yeri veya şartlandırma yöntemindeki değişiklikler |
| Parti izlenebilirliği | Ham madde ve pigment partileri, karıştırma veya ölçüm partisi, iş emri, pres ve kalıp, gerektiğinde kalıp boşluğu, kürleme ve kürleme sonrası kayıt, muayene sonucu, ambalaj partisi ve sevkiyat referansı | Sevkiyatı yapılan bir koli, üretim ve malzeme kayıtlarına kadar geriye doğru takip edilebilir ve etkilenen bir malzeme veya işlem partisi, sevkıyat yapılan kolilere kadar ileriye doğru takip edilebilir. | Malzeme, etiketleme, parti oluşturma, üretim yeri, taşeron, ERP veya ambalaj kaydı değişiklikleri |
| Seri üretim onayı | Onaylanmış çizim ve spesifikasyonlar, FAI onayı, ilgili uygunluk dosyası, imzalı numune veya görsel standart, kontrol planı, kusur kriterleri, ambalaj onayı ve belirlenen üretim hücresinden alınan pilot parti kaydı. | Pilot parti, üretim amaçlı malzeme, alet, işlem, son işlem, muayene ve ambalajlama yöntemlerini kullanmaktadır; tüm açık sapmaların bir sahibi ve yazılı bir çözümü bulunmaktadır. | Uygunluk, şekil, işlev, uyumluluk, görünüm, izlenebilirlik veya onaylanmış kapasiteyi etkileyebilecek onaylanmış herhangi bir değişiklik |
FAI, Üretim Sürecini Temsil Etmelidir
FAI (İlk Deneme Muayenesi), onaylandıktan sonra kaybolacak olan elle ayarlanmış bir örnek rotasından gelmemelidir. Çoklu boşluklu bir kalıp için, sonuçlar boşluk kimliğini korumalıdır. Sonradan kürlenmiş bir parça için, boyutlar ve fonksiyonel testler, sonradan kürleme ve şartlandırmadan sonra kararlaştırılan aşamada alınmalıdır. Silikon, prob kuvveti altında deforme olabilir, bu nedenle muayene raporunda sayılar listelenmiş ancak fikstür, referans noktası ve ölçüm yöntemi belirtilmemişse eksiktir.
LSR aletlerimiz için, alet tesliminden önce T1 örnekleme seviyesini ve kritik özellikleri kararlaştırıyoruz, ardından serbest bırakılan çizim revizyonuna göre boşluk bazında boyut raporunu yayınlıyoruz. İşte burada belirtilmemiş bir ölçüm yöntemi ortaya çıkıyor: iki kabul edilebilir parça, farklı fikstürler veya prob kuvvetleri altında farklı sayılar üretebilir.
Altın örnek, renk, doku, kalıp izi, kalıp kalıntısı ve diğer görsel sınırlamalar için kullanışlı olmaya devam etmektedir. Boyutsal FAI, fonksiyonel test veya kontrollü hata standardının yerini almaz. Ayrı bir sürüm kontrol listesi için şunu kullanın: Seri üretime geçmeden önce numune kalitesini nasıl değerlendirebiliriz?.
Hangi değişikliklerin bildirim gerektirdiğini tanımlayın.
“İşlemde değişiklik yok” ifadesini belirsiz bir satın alma siparişi cümlesi olarak kullanmayın. Kontrollü girdileri belirtin. En azından, bileşik, pigment, kürleme sistemi, kalıplama yolu, kalıp veya boşluk, belirlenen pres, üretim yeri, son kürleme, muayene yöntemi ve dış kaynaklı herhangi bir işlemdeki değişiklikleri gözden geçirin.
Her değişiklik, her testin tamamen tekrarlanmasını gerektirmez. Değişiklik değerlendirmesi, yanıtın yalnızca belge incelemesi, kısmi yeniden inceleme, yeni FAI, ek uygunluk testi, pilot parti onayı veya tam yeniden nitelendirme olup olmadığına karar vermelidir.
Seri üretime geçmeden önce pilot bir parti piyasaya sürün.
Pilot parti, başarılı bir numune ile rutin üretim arasındaki köprüdür. Belirlenen üretim hücresinde, üretim amaçlı malzeme, operatörler, çevrim koşulları, son kürleme, muayene ve paketleme ile çalıştırılmalıdır. İlk numuneden yola çıkarak tahminlerde bulunmak yerine, gerçek verimi, kusurları, yeniden işlemeyi, boşluk dengesini, muayene sonuçlarını ve paketleme çıktısını kaydedin.
Çizim revizyonu, FAI sapmaları, ölçüm yöntemi, uygunluk kapsamı veya ambalaj standardı çözülene kadar rutin seri üretime geçmeyin. İmzalı bir örnek tek başına bu boşlukları kapatamaz.
Maliyet, Minimum Sipariş Miktarı ve Teslim Süresi Eşikleri
Tek satırlık bir teklifte en düşük birim fiyatına bakarak fabrika seçmeyin. Alet kesildikten sonra maliyetlerin geri döndürülemez hale geldiği fabrikaları seçin.
Bir LSR projesi için fiyat teklifi verirken, kalıplama, kavitasyon ve çevrim süresi varsayımları 3D dosyasından ve yıllık hacimden alınır. Hacim veya tasarım kararlılığı enjeksiyon kalıplamasını haklı çıkarmıyorsa, projeyi daha yüksek kalıplama gerektiren bir yola zorlamak yerine sıkıştırma yöntemini karşılaştırırız.
| Karar | Kilitlediği şey | Eşik |
|---|---|---|
| İşlem yolu | Basın, emek, flaş, otomasyon | Fiyat karşılaştırması yapmadan önce güzergahı belirtin. |
| Araç mimarisi | Boşluk sayısı, soğuk yolluk, donanım yerleştirme | Teklifte, takım maliyeti parça fiyatından ayrı olarak belirtilir. |
| Yıllık hacim | LSR otomasyonu mu yoksa HCR esnekliği mi kazanacak? | Tek bir deneme siparişi için değil, gerçekçi bir yıllık hacim üzerinden fiyat teklifi verin. |
| Renk sayısı | Değişim, tasfiye, ek kanıt | Her yeni renk için baskı makinesi değişim planlaması ve mevcut uyumluluk kanıtlarının hala geçerli olup olmadığına dair belgelenmiş bir inceleme gereklidir. |
| Kür sonrası / yıkama / 100% kesim | “Döngü süresi”nde asla görünmeyen günler ve emek” | Bu satırlar eksikse, teslim süresi tamamlanmamıştır. |
| Minimum Sipariş Adedi | Fabrika, kurulum ve renk değişimini nasıl kurtarıyor? | Minimum sipariş miktarı (MOQ), katalogdaki varsayılan değerle değil, gerçek stok yenileme miktarınızla eşleşmelidir. |
Bir fabrika, çelik, ek parçalar, kesim, son işlem veya ilk ürün muayenesini gizleyerek düşük parça fiyatı verebilir. Bu, daha ucuz bir üretici anlamına gelmez. Bu, eksik bir üretici fiyat teklifidir. Bu eksiklik, numune onayından sonra, ilk üretim partisinin kullanılan numune hücresinden daha fazla işçiliğe ihtiyaç duymasıyla ortaya çıkar.
“Standart bir minimum sipariş miktarı” (MOQ) icat etmeyin. Sıkıştırma ve LIM geri kazanımı farklı şekilde yapılır. Tek gözlü bir HCR kalıbı ve sekiz gözlü bir LSR kalıbı aynı ekonomik tabana sahip değildir. Fabrika, MOQ'nun neyi geri kazandırdığını (malzeme, renk değişimi, baskı süresi veya ambalajlama) açıklayamıyorsa, bu rakam satış varsayılanıdır.
Teslim süresi bir slogan değil, bir sıralamadır. DFM (Üretilebilirlik için Tasarım) ve tasarım dosyası kalitesi, kalıp tasarımının ne zaman başlayabileceğine karar verir ve üretim amaçlı kalıp imalatı T1'den önce gelir. T1 daha sonra kalıp ve proses değişikliklerini belirler. Gerekli kürleme, son kürleme ve şartlandırmadan sonra, onaylanmış çizime göre resmi FAI (İlk Montaj İncelemesi) tamamlanmalıdır; açık sapmalar kapatıldıktan sonra, belirlenen üretim hücresinden bir pilot parti gelir. Rutin üretim, ancak bu onaydan sonra başlatılır. Önce bir prototip veya yumuşak kalıp kullanılıyorsa, teklif ve doğrulama planı bunu ayrı olarak belirtmelidir, çünkü örnekleri üretim amaçlı kalıplardan FAI'nin yerini almaz. Kesin zamanlama, boşluk sayısı, çelik türü ve tasarım dosyalarının ne kadar tamamlanmış olduğuna bağlı olarak değişir. Çizim incelemesi olmadan "15 gün" teklif eden bir fabrika, bir plan değil, bir takvim satıyor demektir.
Bir Alıntıdan Ne Zaman Vazgeçmelisiniz?
Fabrika süreci, kanıtları veya alet sahipliğini açıkça ortaya koyamadığında oradan ayrılın.
Bunlar, kalıp üretimine başlamadan önce yazılı olarak çözümlenmedikçe, kesin durdurma noktaları olarak kabul edilmelidir:
- Alıntıda sıkıştırma, LIM, ekstrüzyon veya başka bir özel yöntemden bahsedilmiyor.
- Tedarikçi, geçerli bir uygunluk veya müşteri şartnamesi dosyasının üretim formülasyonunu, sürecini, ürününü ve kullanım amacını neden kapsadığını gösteremiyor.
- Tedarikçi, kalıbın yerini, sahipliğini, bakım sorumluluğunu veya devir haklarını açıklamayacaktır.
- Üretim yeri, onaylanmış numune kaynağıyla farklıdır ve kontrollü transfer, doğrulama veya yeniden nitelendirme planı bulunmamaktadır.
- Kritik toleranslar, ölçüm yöntemi olmayan, katı ve esnek sayılar gibi görünür.
- Fiyat, diğer işlem bazlı tekliflerin çok altında ve fabrika hangi maliyetin çıkarıldığını açıklayamıyor.
Kabul edilebilir bir örnek, tanımlanmış bir örnek koşulunun işe yaradığını kanıtlasa bile, vazgeçme kararını çoğu zaman geciktirir. Bu, aynı kontrollerin gözetimsiz üretim, alet aşınması, pigment parti değişiklikleri ve tekrarlanan kurulumlar boyunca geçerli olacağını göstermez. Parlama, koku, renk ve boyut kayması için kayıt ve onay kriterleri gereklidir; yalnızca görünüm bunları kontrol edemez.
İlk numune aşamasını geçtiyseniz ve kalite düşüşteyse, tedarikçi yeterlilik kaydını yeniden açın ve yayınlanan süreç ve onay kriterlerine ilişkin kanıt isteyin. Bu sayfayı bir dedektiflik öyküsüne dönüştürmeyin.
ABD'deki bir fabrikayı mı yoksa yurtdışındaki bir fabrikayı mı tercih etmelisiniz?
Ülke sloganlarına göre değil, programın risklerine göre seçim yapın.
ABD'de bir fabrika, saat dilimi sürtüşmesini, gelen kargo süresini ve sık sık yerinde yapılan işlemlerin maliyetini azaltabilir. ABD merkezli bir kısa liste gerekiyorsa, bunu kullanın. silikon üreticileri ve tedarikçileri dizini Adayları belirlemek için, yukarıda açıklanan aynı süreci, kanıtları ve araç kontrol aşamalarını uygulayın. Yurtdışındaki özel bir tesis de rasyonel ekonomik bir seçim olabilir. özel endüstriyel silikon parçalar ve diğer tanımlanmış OEM programları. Her iki konumun da otomatik olarak maliyet veya kalite avantajı yoktur. İthalat maliyeti, kalıp, tarifeler, doğrulama çabası, mühendislik değişiklik hızı, kapasite ve tedarik sürekliliği riskini karşılaştırın.
Ülke etiketleri genellikle kalite için bir kısayol olarak kullanılır, ancak menşe, süreç uyumluluğunun yerini alamaz. ABD'li bir tüccar yine de bir tüccardır. Süreci kontrol eden, üretim ve ekipman yerlerini açıklayan ve ilgili kanıtları destekleyen denizaşırı bir fabrika yine de doğru üretici olabilir. Menşe güveni, ithalat mekaniği ve ABD lansman belgeleri, fabrika yeterliliğinden ayrı kararlardır.
Eğer program kısa süreli, sık sık değişiklik yapılan ve yoğun yerinde yineleme gerektiren bir mühendislik projesi ise, yerel üretim ek maliyete değebilir. Ancak program, tanımlanmış bir çizime sahip, istikrarlı bir tüketici veya endüstriyel OEM parçası ise, asıl soru şudur: Süreci kim yönetiyor ve hangi dosya makaleyi kapsıyor?
Fiyat teklifi almadan önce hangi bilgilere ihtiyaç duyulmaktadır?
Bir fabrika, bir ürün fotoğrafından bir üretim süreci, bir alet veya gerçek bir fiyat seçemez. Herhangi birinden teklif istemeden önce bunu gönderin:
- STEP modeli artı kritik boyutlar, estetik bölgeler ve ayırma çizgisi tercihi içeren 2 boyutlu çizim.
- Yıllık hacim, ilk sipariş miktarı ve beklenen program ömrü
- Sertlik, renk sayısı, şeffaflık ve herhangi bir ek veya kalıp üstü malzeme
- Kullanım koşulları: sıcaklık, gıda/cilt/sıvı teması, kompresyon, beklenen kullanım döngüleri.
- Hedef pazar ve müşteri gereksinimleri; örneğin, ABD'de tekrar tekrar kullanılan gıda ile temas eden bir ürün için geçerli olan 21 CFR 177.2600.
- Ölçülerin kürleme işleminden önce mi yoksa sonra mı incelendiği
- Ambalajlama, etiketleme ve parti takibi gereklilikleri
Bu girdiler eksikse, her üretici farklı bir parça icat edecek ve siz de icat edilmiş fiyat tekliflerini karşılaştıracaksınız. Teklif talebini yapılandırmak için yukarıdaki kontrol listesini kullanın. Çizim standardı geçerliliğini koruyor. özel silikon parçalar için tasarım dosyaları.
Karar sınırı dardır. Fabrikayı incelemek için bu sayfayı kullanın. HCR veya LSR'yi seçmek için süreç sayfalarını kullanın. Kanıt planını tanımlamak için uyumluluk sayfalarını kullanın. Rota, kanıt kapsamı, üretim yeri ve takım yeri ve transfer koşulları teklif veya tedarik sözleşmesinde kaydedilene kadar takım temini yapmayın.
Belirli bir projeniz var mı? STEP dosyasını, 2D çizimi, yıllık hacmi, malzeme gereksinimlerini ve hedef pazarı bizim aracılığımızla gönderin. Teklif talebi formu. Onay vermeden önce, önerilen süreç rotasını, açık teknik soruları ve kalıp ve birim fiyatlandırmasının ardındaki varsayımları belirleyeceğiz.