Çoğu teklif talebi, silikon üzerine tampon baskıyı, ABS üzerine baskı siparişi verir gibi, "logomuzu tuş takımına bas" şeklinde ayrı bir kalem olarak ele alır. Ancak silikon, ABS gibi davranmaz. yüzey enerjisi Yaklaşık 20-24 mN/m mukavemete sahip, standart hiçbir yapıştırıcıyla yapışmaz ve parça her kullanıldığında esner.
Sorun nadiren ilk üründe ortaya çıkar. Üçüncü ayda kendini gösterir: başparmak teması altında yazılar incelir, kavisli tuş üstlerinde kenarlar bulanıklaşır, bir kısım bir öncekinden daha parlak olur. O zamana kadar kalıplar kesilir, klişe işlenir ve onarım maliyeti süslemenin maliyetinden daha fazla olur.
Bu, baskı işleminin zeminimizde gerçekte nasıl işlediğidir — derinlik, ped, mürekkep oranı, kuruma süresi — ve ped baskının doğru çözüm olmaktan çıktığı belirli noktalar.
Yönetici Özeti
- Tampon baskı, alan bakımından değil, eğrilik bakımından avantajlıdır. Yaklaşık 80 × 80 mm'lik vuruş başına ve 40-60 Shore A sertliğindeki bir yastığın sarılabileceği yarıçaplarda, daha iyi performans gösterir. serigrafi baskı; Bunun da ötesinde, öyle değil.
- Yapışma kimyasal bir olaydır, basınç değil. 10:1 katalizör oranına ve tam kürleme döngüsüne sahip iki bileşenli silikon mürekkep, tek güvenilir bağdır; astar ve plazma yüzeyi sabitler, asla mürekkebi sabitlemez.
- Arıza modu mürekkep eksikliği değil, mürekkebin incelmesidir. Yaklaşık 25 µm'den daha sığ kazınmış klişe, ilk bakışta iyi görünse de, saha kullanımında aşınarak silinir.
Tampon Baskı Yöntemiyle Mürekkebin Silikon Parçaya Nasıl Aktarıldığı
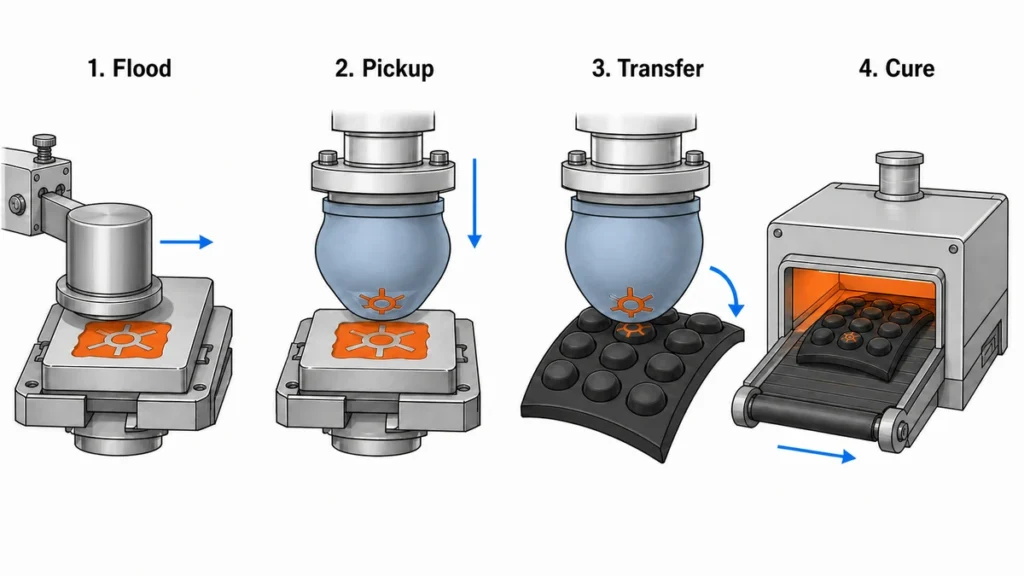
Tampon baskı, dolaylı gravür tekniğidir. Görüntü, kazınmış bir çelik veya polimer plakada (klasik ifade) bulunur; silikon bir ped mürekkebi kazınmış yüzeyden kaldırır ve plaka değil, ped parçaya temas eder. Bu tek dolaylılık, düz ekranın ulaşamayacağı kubbeli tuş başlıkları, bileklik kıvrımları ve düzensiz endüstriyel parçaları işleyebilmesinin nedenidir.
Her birinin kendine özgü bir eğilimi olan dört aşama:
1. Mürekkep kabı taşması ve düzeltme
Sızdırmaz bir mürekkep kabı, aşındırma ve sıyırma yüzeyini tek geçişte temizler. Sıyırma halkası aşınırsa, mürekkep plaka yüzeyinde kalır ve görüntünün etrafında bulanıklık olarak baskı yapar. Silikon işlerinde, silikon mürekkebi yüksek viskoziteli olduğundan ve plastikler için kullanılan solvent mürekkebine göre halkayı daha hızlı doldurduğundan, her renk değişiminde halka sızdırmazlığını kontrol ederiz.
2. Mürekkep alma
Ped, suyla dolu aşındırma yüzeyine bastırılır. Alma işleminden önceki birkaç yüz milisaniye içinde, aşındırma yüzeyindeki açıkta kalan mürekkep filminden çözücü buharlaşır; bu buharlaşma, mürekkebin plakadan ayrılıp pede yapışacak kadar yapışkan olmasını sağlar.
3. Aktarım
Ped, parçanın üzerine yuvarlanır. Ped yüzeyi de silikon olduğundan, ön işlemden sonra parçanınkinden daha düşük bir serbest bırakma enerjisine sahiptir; mürekkep parçayı tercih eder. Bu denge hassastır. Kötü bir şekilde ön kürlenmiş parçadan silikon yağı alan bir ped, yaklaşık 500 vuruş içinde mürekkebi reddetmeye başlayacaktır.
4. Tedavi
Baskı işlemi bitmiş gibi görünse bile henüz tamamlanmış değildir. İki bileşenli silikon mürekkep bu aşamada hala çapraz bağlanmamıştır ve saatlerce tırnak altında bulaşabilir.
Klişe derinliği, saydamlığı ve kenar keskinliğini neden belirler?
Çünkü mürekkep hacmini ölçen tek şey aşındırma işlemidir. Silikon mürekkebi opak ama yumuşaktır; renkli bir silikon parçada, beyaz bir yazı için film kalınlığı gerekir ve film kalınlığı derinlikten kaynaklanır.
| Oyma derinliği | Silikon üzerindeki davranış | Kullanım durumu |
|---|---|---|
| 18–24 µm | Keskin kenarlar, koyu kısımlarda zayıf opaklık, erken aşınma izleri | Açık renkli kısımlarda yalnızca ince yazı tipi |
| 25–35 µm | Dengeli — tuş takımı simgeleri için varsayılan ayarımız | Çoğu konuşmacı/efsane eseri |
| 35–50 µm | Yüksek opaklık, hafif kenar yayılımı ve sıçrama riski | Siyah silikon üzerine beyaz veya açık renkli mürekkep. |
| >50 µm | Mürekkep sıçraması, hale, yavaş flaş sönmesi | Nadiren haklı gösterilir |
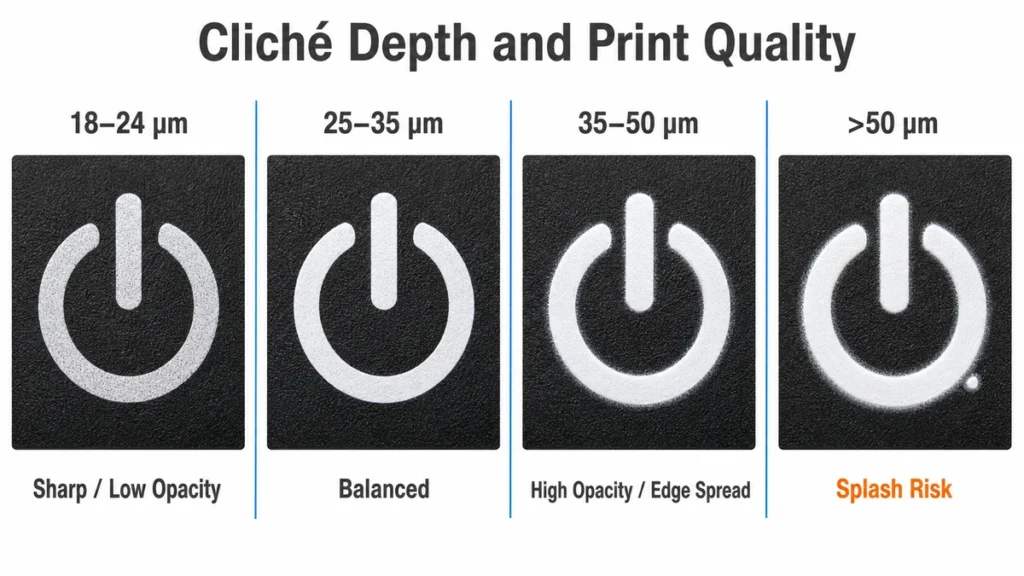
Lazerle işlenmiş çelik plakalar, uzun üretim süreçlerinde fotopolimerden daha tutarlı bir derinlik sağlar; fotopolimer aşınır ve baskı, ayarlarda herhangi bir değişiklik yapılmadığı bir vardiya boyunca incelir. Bu yavaş kayıp, "ilk 2.000 parça sorunsuz, son 3.000 parça gri" durumunun en yaygın nedenidir.
İşte ekiplerin süreci yanlış değerlendirdiği nokta burası. Derinlik, yazıcının dahili bir parametresi olarak ele alınıyor, bu nedenle çizimde veya sipariş formunda asla görünmüyor. Ardından ikinci bir tedarikçi aynı tasarımı 20 µm olarak fiyatlandırıyor, fiyat avantajını kazanıyor ve orijinal parçanın iki yıl boyunca sorunsuz geçtiği sürtünme testinde yeni parça başarısız oluyor.
Balata Seçimi: Sertlik Derecesi, Şekil ve Eğrilik Sınırları
Bu ped, belirli özelliklere sahip, sarf malzemesi niteliğinde bir üründür, genel bir kauçuk blok değildir.
| Ped sertliği | Davranış | Bunu nerede kullanıyoruz? |
|---|---|---|
| 20–40 Kıyı A | Yüksek uyumluluk, görüntü bozulmasını artırır. | Derin kıvrımlar, dokulu yüzeyler, yumuşak tonlu kubbeler |
| 40–60 Kıyı A | Dengeli tahliye, genel amaçlı | Silikon klavyelerin, matların ve düz parçaların çoğu |
| 60–80 Kıyı A | Minimum bozulma, neredeyse düz bir yüzey gerektirir. | İnce yazı tipi, 0,2 mm satır aralığı, çok renkli hizalama |
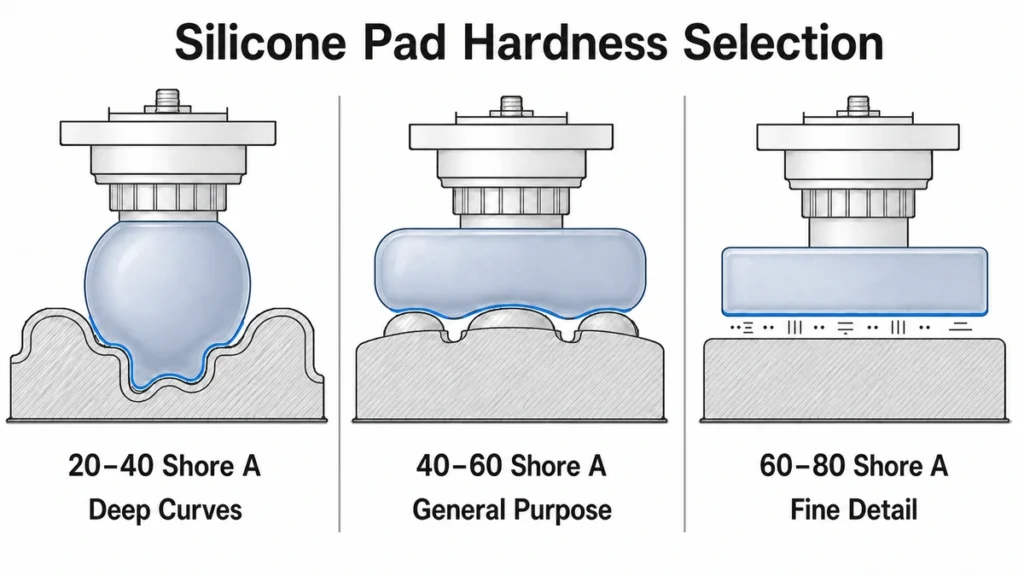
Şekil, sertlik kadar önemlidir. Yuvarlak bir baskı pedi, mürekkebi bir noktadan dışa doğru akıtır ve en az hata payı veren peddir; çubuk veya somun şeklindeki bir ped, uzun doğrusal grafikleri daha az bozulmayla kaplar ancak eğime karşı daha hassastır. Dik açılı pedler sıkışmış havayı dışarı atar; düz pedler ise havayı hapseder ve iğne deliği şeklinde baskılar oluşturur.
Baskı pedleri de zamanla alışır. Yeni bir baskı pedi, yüzeyin oturması sürecinde ilk 200 ila 300 vuruşta biraz farklı baskı yapar. Hassas kayıt gerektiren işlerde, ilk numuneden önce alıştırma işlemini hurda üzerinde gerçekleştiririz; aksi takdirde onaylanan numune, onaylanan üretimle eşleşmez.
Eğrilik gerçek sınırdır. Genel bir kural olarak, yarıçapı yaklaşık 8 mm'nin altında olan bileşik bir eğri, görüntüyü gözle görülür şekilde bozmaya başlar ve metin rulo yönü boyunca uzar. Sanat eseri, bunu telafi etmek için klişede önceden bozulabilir, ancak bu ön bozulma tek bir parça geometrisine kilitlenmiştir. Ana üst yarıçapı değiştirirseniz, plaka hurda olur.
İki bileşenli silikon mürekkebi, standart tampon baskı mürekkebinden ne açıdan farklıdır?
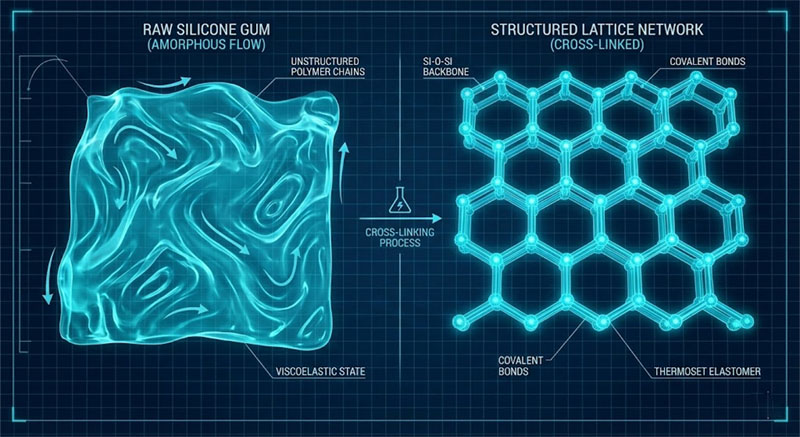
ABS, PC veya kaplamalı metal üzerinde kullanılan epoksi veya akrilik sistemler gibi standart solvent mürekkepleri silikona yapışmaz. Yüzeyde kalırlar ve tırnakla soyulabilirler. Silikon üzerine baskı yapmak için silikon bazlı bir mürekkep sistemi gereklidir: silikon reçine taşıyıcı, pigment ve mürekkebi alt tabaka ile uyumlu bir ağa çapraz bağlayan bir katalizör.
Operasyonel sonuçlar:
- Karışım oranı sabittir, genellikle ağırlıkça 10:1'dir. (Mürekkep: katalizör) yaygın iki bileşenli silikon mürekkep serileri için. Yetersiz katalizörlü mürekkep yumuşak bir şekilde kurur ve silinir; aşırı katalizörlü mürekkep ise kapta jel kıvamına gelir.
- Kullanım ömrü kısadır. Katalizlendikten sonra, kullanılabilir ömrü atölye sıcaklığına bağlı olarak yaklaşık 4-8 saattir. Katalizlenmiş mürekkep asla katalizlenmemiş ham maddeye geri dökülmemelidir; bu, tüm kabı kirletir.
- İnceltmek, tarifin bir parçasıdır., Genellikle ağırlıkça 10–15% arasındadır ve sadece viskoziteyi değil, mürekkep akmasını da kontrol eder. Çok daha ince olursa mürekkep plakadan temiz bir şekilde ayrılmaz.
- Renk uyumu, kapta değil, kürleme işleminden sonra gerçekleşir. Silikon bazlı mürekkepler kurudukça renk değiştirir; ıslak mürekkep üzerinden alınan bir Pantone onayı anlamsızdır.
Kimya ve formülasyon dengeleri hakkında daha fazla bilgi için... Silikon Bazlı Baskı Mürekkebi Formülasyonları ve Yenilikleri.
Silikonun tampon baskı işleminden önce ön işlemden geçirilmesi gerekiyor mu?
Bazen -ve dürüst olmak gerekirse bu, parçanın kalıptan nasıl çıktığına bağlıdır, mürekkep veri sayfasına değil.
Yeni kürlenmiş, yağsız ve uygun silikon mürekkeple basılmış bir parça ön işlem gerektirmeden basılabilir; birçok mürekkep tedarikçisi bunu temiz silikon klavyelerde tam olarak göstermektedir. Üretim parçaları nadiren bu kadar temizdir. Kalıp ayırıcı madde, eksik kürleme sonucu oluşan silikon yağı ve taşıma kaynaklı kirlenme yüzeyde kalır ve "mürekkep yapışmıyor" şikayetlerinin çoğunun gerçek nedenidir.
Ped parçaya temas etmeden önce kontrol ettiğimiz şeyler:
- Kürleme sonrası işlem (bileşiğe bağlı olarak genellikle 200 °C'de 2-4 saat), daha sonra yüzeye çıkacak uçucu maddeleri uzaklaştırmak içindir.
- IPA silme veya ultrasonik temizleme ve temizleme ile baskı arasında tanımlanmış maksimum bekleme süresi.
- Astar veya plazma işlemi yalnızca bileşim, pigment yüklemesi veya dolgulu kalite gerektirdiğinde uygulanır.
Plazma yüzey enerjisini artırır ancak etkisi zamanla azalır; işlem görmüş parçalar bir gece bekletildiğinde etkisinin büyük bir kısmını kaybeder. Astar, toplu işlemde daha az sorun çıkarır ancak ek bir adım ve kuruma süresi gerektirir. İkisi de yağlanmayı telafi etmez; sadece daha yavaş bozulurlar. Temizleme, son kürleme, aktivasyon ve astar sırası ayrıntılı olarak açıklanmıştır. silikon yüzey ön işlemi.
Kürlenme Aralığı: Sıcaklık, Süre ve Yetersiz Kürlenmenin Görünümü
Isı, baskılı filmi yapışkan bir filme dönüştüren şeydir. Yaygın iki bileşenli silikon mürekkepler şu aralıkta kürleşir: 120–150 °C'de 3–10 dakika Tünel fırında veya oda sıcaklığında yaklaşık 24 saat boyunca hava ile kurutulabilir; tam çapraz bağlama işlemi 72 saate kadar devam edebilir.
Parçanın kendi kütlesi cevabı değiştirir. 1 mm'lik bir tuş takımı şeridi saniyeler içinde ısınır; 6 mm'lik bir endüstriyel rondela ise ısınmaz. Tünel süresini parça çekirdek sıcaklığı yerine bant hızıyla ayarlamak, bir atölyenin ilk ürünün başarılı olup, partinin başarısız olmasına yol açar.
Zamanlayıcıya güvenmek yerine yaptığımız iki kontrol:
- Germe testi — Baskılı alanı agresif bir şekilde esnetin ve uzatın. Tamamen kürlenmiş bir baskı, parçayla birlikte uzar; yeterince kürlenmemiş bir baskı ise kenarlarından çatlar veya kalkar.
- Çapraz tarama bant testi başına ASTM D3359 / ISO 2409, Ayrıca IPA ile çözücü bir ovma işlemi de yapıyoruz. Geçti/kaldı şeklinde bir görüş değil, sınıflandırmayı kaydediyoruz.
Aşırı kürlemenin de bir bedeli vardır: Açık renkleri ~180 °C'nin üzerinde tutmak sararmasına ve filmin ilk sert bükülmede çatlayacak kadar kırılgan hale gelmesine neden olabilir.
Silikon Yüzeylerde Tampon Baskının Sınırlarına Ulaştığı Noktalar
Bu bölümü tasarım incelemenize yapıştırmanızda fayda var.
| Parametre | Pratik sınır | Notlar |
|---|---|---|
| Minimum çizgi genişliği | 0,20 mm güvenilir; 0,15 mm duruma göre değişir | Bunun altında, mürekkebin sertliğine bağlı olarak mürekkep köprüleri veya kırılmaları oluşur. |
| Minimum metin yüksekliği | ~1,0 mm | Yazdırılabilirlik değil, okunabilirlik önce bozulur. |
| Vuruş başına baskı alanı | ~80 × 80 mm | Daha geniş alanlarda, merkezde mürekkep filminin homojenliği kaybolur. |
| Renkler | 1–4 pratik | Her renk ayrı bir istasyon, plaka ve kayıt riski anlamına gelir. |
| Kayıt, düz kısım | ±0,10–0,15 mm | Sert bir bağlantı parçasıyla |
| Kayıt, kavisli / yumuşak kısım | ±0,25 mm veya daha kötü | Parça, ped basıncı altında kendiliğinden deforme olur. |
| İşlenebilir yarıçap | Bozulmamış görüntü için ≥8 mm | Daha dar yarıçaplar için önceden bozulmuş çizim gereklidir. |
| Mürekkep filmi kalınlığı | Kürleme sonrası ~5–15 µm | Basınçla değil, aşındırma derinliğiyle belirlenir. |
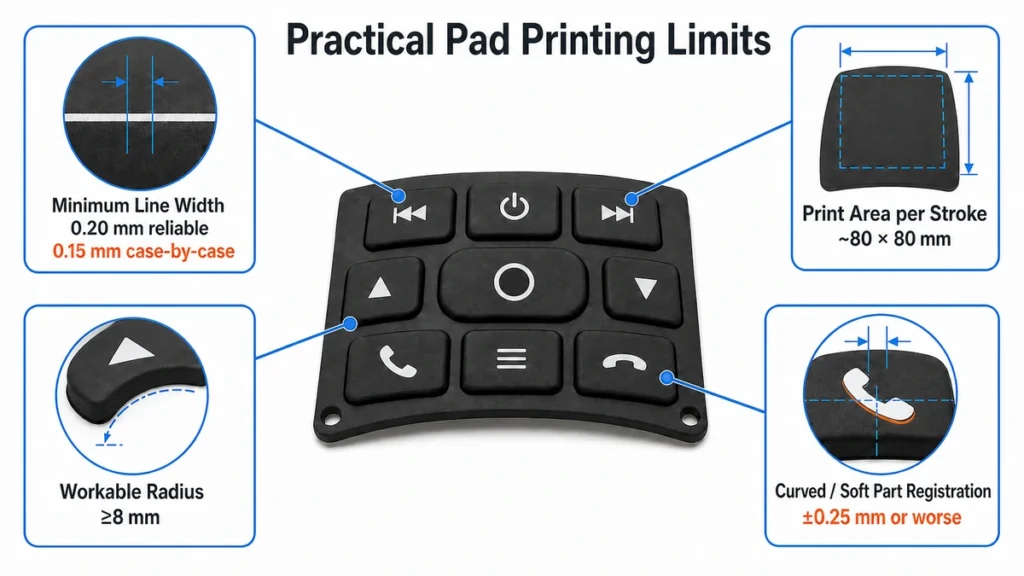
Çok renkli baskılarda tahminler en sık bozulur. Sert plastik bir parçada dört renkli tampon baskı rutin bir işlemdir. Silikonda ise parça her tampon darbesinde farklı şekilde sıkışır ve 40 Shore A sertliğindeki tuş takımı şeridi, birinci istasyonda tuttuğu pozisyona dördüncü istasyonda tam olarak aynı şekilde geri dönmez. Islak üzerine ıslak baskı da farklı davranır: silikon mürekkebi daha uzun süre açık kalır, bu nedenle çok erken uygulanan ikinci bir renk birincisini kaldırır.
Eğer baskı tekniğiyle yapılan çalışmada yumuşak yüzeylerde renkler arası hassas hizalama gerekiyorsa, dürüst tavsiye daha pahalı bir makine satın almak yerine, renkler arasında kasıtlı boşluklar bırakarak çalışmayı yeniden tasarlamaktır.
Tampon Baskıyı Serigrafi veya Transfer Baskıya Göre Ne Zaman Tercih Etmelisiniz?
Özetle: birim fiyata göre değil, geometriye göre seçim yapın. Tampon baskı, üç yöntemden yalnızca bileşik bir eğri üzerine hedefli bir görüntü uygulayabilen yöntemdir.
| Tampon baskı | Ekran görüntüsü | Transfer baskı | |
|---|---|---|---|
| Yüzey | Kavisli, kubbeli, düzensiz, girintili | Düz veya tek eksenli eğri | Kavisli, saran |
| Alan ve renkler | Vuruş başına ≤80 mm, 1-4 renk | Büyük ve sürekli, 1-6 renk | Büyük boy, tam renkli |
Yöntem bazında yapılan kapsamlı karşılaştırma (takım maliyeti, kayıt davranışı, aşınmaya karşı dayanıklılık) ayrı bir sayfada yer almalı ve burada tekrar edilmemelidir.
Lazer gravür Bu dördüncü seçenek ve başarısız olabilecek mürekkep içermeyen tek seçenek; ancak kaplama katmanını eklemek yerine kaldırıyor, bu nedenle görsel olarak farklı bir sonuç veriyor, bir ikame değil.
Dört yöntemin tamamı için karar verme sürecinin tamamına ilişkin bilgi için, temel kılavuza bakın. Silikon Üzerine Baskı Nasıl Yapılır.
Tampon baskı işinin maliyetini ne belirler?
Etki sırasına göre üç şey:
- Plaka sayısı. Her renk için, her sanat eseri revizyonu için bir klişe. Lazerle işlenmiş çelik levhaların fiyatı yaklaşık 40 ila 80 ABD doları arasında değişiyor ve uzun süre derinliğini koruyor; fotopolimer daha ucuz ancak kalıp malzemesi olarak değil, sarf malzemesi olarak davranıyor. Levha işlemesinden sonra yapılan sanat eseri değişiklikleri ücretsiz ayarlamalar değil; yeni levhalar gerektiriyor.
- Renk değişimi. Silikon mürekkebinin temizlenmesi, solvent mürekkebinin temizlenmesinden daha yavaştır ve kapta kalan katalize mürekkep atıktır. Renk değişimi başına 20 ila 40 dakika ayırın, bu nedenle kısa süreli dört renkli bir baskı işinde temizleme işlemi baskıdan daha fazla zaman alır.
- Doluluk oranını döngüsel olarak kontrol edin ve iyileştirin. Baskı işlemi yaklaşık bir saniye sürüyor ve elle yüklenen tek renkli bir istasyon saatte yaklaşık 900 ila 1500 parça basabiliyor. Kürleme tüneli sınırlayıcı unsur ve kalın parçalar baskı hattını uzatıyor.
Minimum sipariş miktarı (MOQ) malzemeden değil, kurulumdan kaynaklanır. Mevcut bir parça üzerindeki tek renkli bir lejant birkaç yüz adetten itibaren uygulanabilir; yeni kavisli bir geometri üzerindeki dört renkli baskı, 3.000 ila 5.000 adetten az olduğunda nadiren ekonomik olarak mantıklıdır, çünkü önceden bozulmuş çizim, tekrarlanabilir hale gelmeden önce fiziksel örneklerle karşılaştırılmalıdır.
Zeminimizde Tipik Uygulamalar
- Silikon tuş takımı yazıları — baskın kullanım. Genellikle bir veya iki renk, ardından koruyucu bir kaplama. Bakınız Silikon Tuş Takımı Baskı ve Etiketleme Teknikleri Ve Silikon Tuş Takımı Yüzey Kaplamaları ve Bitirme İşlemleri Mürekkebin üzerine sürülecek şey için.
- Bileklikler ve kayışlar — Sürekli esneyen bir yüzey üzerindeki küçük logolar; mürekkebin esnekliği opaklığından daha önemlidir.
- Düzensiz endüstriyel parçalar — Filtrenin yüzeye ulaşamadığı yerlerde kullanılan rondelalar, contalar, yuvalar.
- Bebek ve gıda ile temas eden ürünler — yazdırılabilir, ancak mürekkep uyumluluğu Baskı kalitesi değil, belirleyici kısıtlama bu hale geliyor.
Çizimi yayınlamadan önce bunun anlamı nedir?
Silikon üzerine tampon baskı, çoğu projede sınırlayıcı faktör değildir; asıl önemli olan kalıplanmış parçanın yüzey durumudur. Kalıp ayırıcı kalıntısı olan veya tam olarak kürleşmemiş bir parça, hangi mürekkep, tampon veya plaka derinliği kullanılırsa kullanılsın yapışma testinden geçemez ve baskı atölyesi, haftalar önce alınan bir kalıplama kararı nedeniyle suçlanır.
Fiyat teklifi vermeden önce dört şeye ihtiyacımız var: baskı yüzeyi yarıçapı ile parça geometrisi, en ince çizgi genişliği ve renk sayısı ile grafik tasarım, alt tabaka bileşimi ve sertliği ve baskının dayanması gereken dayanıklılık standardı (sürtme döngüsü sayısı, çözücü veya uyumluluk gereksinimi). Dayanıklılık standardı olmadan fiyat teklifi bir tahminden ibarettir ve bunun arkasındaki işlem aralığı da öyledir.
Eğer baskının yıllarca günlük parmak temasına dayanması gerekiyorsa, tartışma aslında tampon baskıdan ziyade, yazının basılı mı, kaplamalı mı yoksa kazınmış mı olması gerektiğiyle ilgilidir.
Referanslar
- Tampon baskı (dolaylı ofset gravür) — Vikipedi, sürekli güncelleniyor
- ASTM D2240-15(2021), Kauçuk Özelliği — Durometre Sertliği — ASTM International, güncel baskı
- ASTM D3359-23, Bant Testi ile Yapışma Derecelendirmesi — ASTM International, Mart 2023'te güncellendi
- ISO 2409:2020, Boyalar ve vernikler — Çapraz kesim testi — ISO, güncel baskı
- 21 CFR 177.2600, Tekrarlanan kullanım için tasarlanmış kauçuk ürünler — ABD FDA / eCFR, güncel metin
- Polimerlerin Plazma İşlemi ile Yüzey Modifikasyonu — NIH PMC, 2024 (yüzey enerjisinin işlem sonrası yaşlanması üzerine)
- PDMS için yüzey enerjisi verileri — Derlenmiş literatür değerleri, 20–24 mJ/m²