Silikon üzerindeki baskı sorunlarının çoğu baskı makinesinde başlamaz. Sorunlar, alıcının ABS veya PP parça için onaylanmış bir tasarımı gönderip aynı dekorasyon yolunun geçerli olduğunu varsaymasıyla başlar. Oysa geçerli değildir. Silikon üzerine baskı yapmak için, alt tabaka ile çapraz bağlanan bir mürekkep, temizlenmiş veya aktive edilmiş bir yüzey ve mürekkebin reaksiyonunu tamamlaması için yeterince uzun süre bekletilen bir kürleme adımı gerekir.
Hata ilk aşamada nadiren fark edilir. Numune geçer, sipariş verilir ve baskı fırından çıktığında doğru görünür. Sekiz ila on iki hafta sonra ortaya çıkan şey ise sapmadır: kenarların yarıçap üzerinde kalkması, bulaşık makinesi yıkama döngülerinden sonra renk bulanıklığı, parçanın gerildiği yerlerde logoların çatlaması. O zamana kadar kalıp, tasarım ve fiyat belirlenmiş olur.
Kendi hattımızdaki sınırları bu şekilde belirliyoruz ve kontrol noktaları tam olarak nerede bulunuyor.
Yönetici Özeti
- Sadece iki bileşenli silikon mürekkepler (platin veya peroksit katalizli) kürlenmiş silikon üzerinde kalıcı bir bağ oluşturur; solvent, UV ve standart serigrafi mürekkepleri yüzeyde kalır ve soyulur.
- Yüzey hazırlığı isteğe bağlı değildir: Kalıp ayırıcı kalıntı ve düşük molekül ağırlıklı siloksan sızıntısı, "iyi mürekkep, kötü yapışma"nın en yaygın iki nedenidir.“
- Baskı dayanıklılığı baskı makinesinde değil, fırında belirlenir; yeterince kurumamış mürekkep yapışkan kalır, toz toplar ve sevkiyattan haftalar sonra çapraz tarama testinde başarısız olur.
Standart mürekkepler neden silikona yapışmaz?
Silikonun yüzey enerjisi mürekkebin ıslatması için çok düşük olduğundan, sertleşmiş silikon kauçuğun yüzey enerjisi yaklaşık 20-24 mN/m civarındadır. Solvent bazlı ve UV mürekkepleri, yüzeyleri ıslatmak için formüle edilmiştir. 38–44 dyne Mürekkep damlacıkları üstte durur ve yalnızca mekanik bir kavrama ile tutunur; bu kavrama, esnek bir parça tarafından ilk kez gerildiğinde veya katlandığında bozulur.
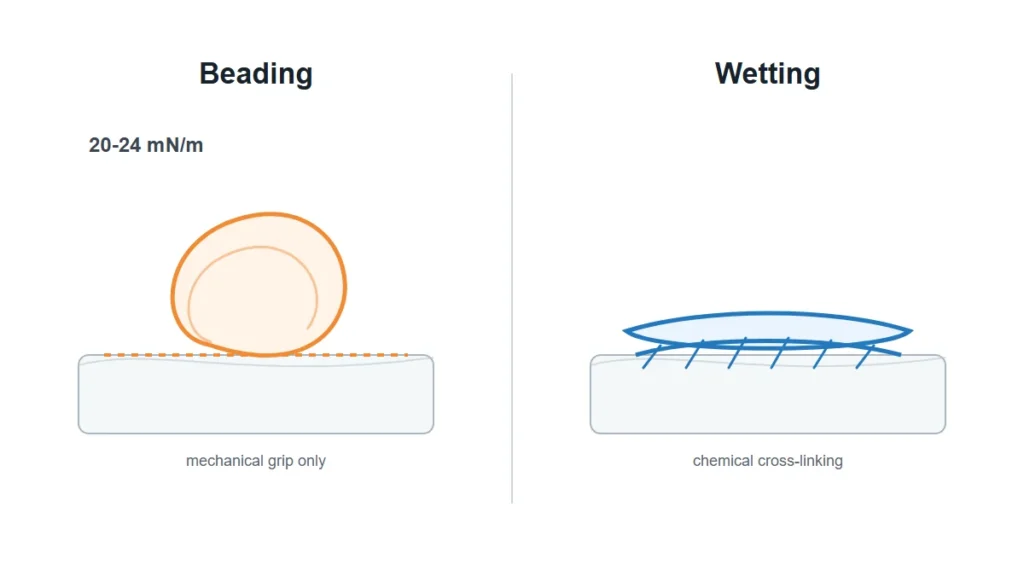
İki bileşenli silikon mürekkepler (çoğu dekoratörün kullandığı SE ve SI tipi sistemler) bu sorunu kimyasal olarak çözer. Mürekkep, pigment içeren bir silikon polimeridir; katalizör, ısıtma işlemi sırasında alt tabaka yüzeyine çapraz bağlama sağlar. Bağ, yapışkan değil, kovalenttir. Bu nedenle endüstri kuralı geçerlidir: silikona silikondan başka hiçbir şey yapışmaz.
Mühendislerin bunu hafife almasının ikinci bir nedeni daha var. Mürekkep yapışması genellikle dekorasyon hattı problemi olarak ele alınır, bu nedenle parça tasarlandıktan sonra belirtilir. Ancak parçanın kürleme sistemi – platin kürlemeli LSR ile peroksit kürlemeli HCR – baskı makinesine ulaştığında yüzeyin nasıl görüneceğini değiştirir. Peroksit kürlemeli parçalar kürleme yan ürünleri taşır; platin kürlemeli parçalar ise reaksiyona girmemiş bölgelerden inhibitörler taşır. İkisi de bir kusur değildir. Her ikisi de mürekkep davranışını değiştirir. Bu alt tabakalar için mürekkep kimyasının nasıl formüle edildiği hakkında daha fazla bilgiyi şurada bulabilirsiniz: silikon baskı mürekkebi formülasyonları.
Yüzey Hazırlığı İşlemlerinden Hangisi Yapışmayı Değiştirir?
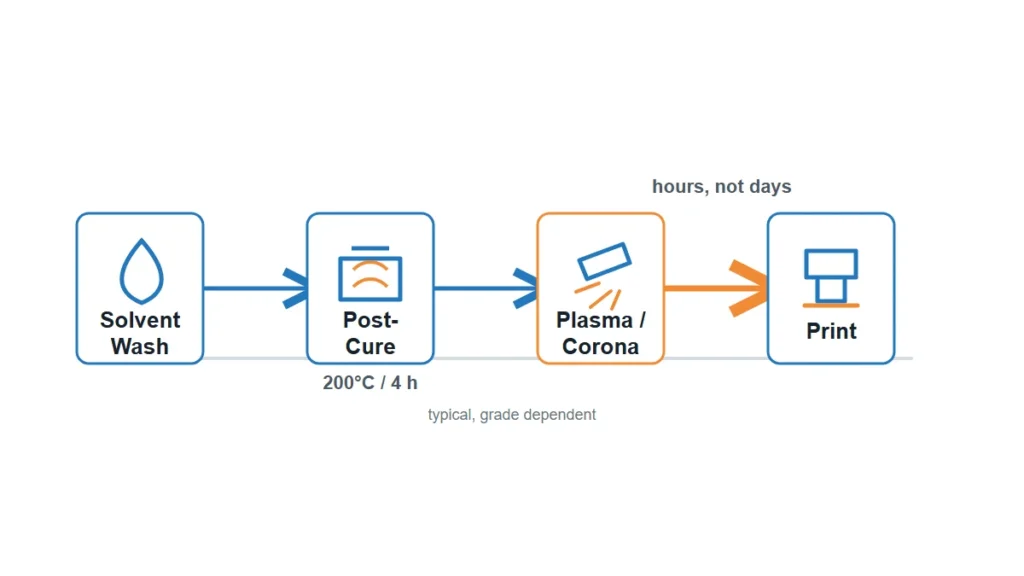
Çoğu durumda, temizleme işleminin aktivasyondan daha fazla değişiklik yarattığını görüyoruz. Solventle yıkama, son kürleme, aktivasyon ve astar seçimi olmak üzere tüm işlem sırası ayrıntılı olarak açıklanmıştır. silikon yüzey ön işlemi.
Kalıp ayırıcı ve kalıptan çıkarma artıkları
Kalıp ayırıcı madde kullanılarak kalıptan çıkarılan parçalar, mürekkebin yapışmayacağı bir transfer filmi taşır. IPA veya alkol ile silme işlemi, işlem sırasında oluşan yağları temizler ancak silikon bazlı ayırıcı maddeyi temizlemez. Parça ayırıcı madde ile üretildiyse, baskıdan önce dekorasyon aşamasında solventle yıkama ve tamamen kurutma işlemi yapılmalıdır ve bu adım, operatöre bırakılmamalı, üretim sürecine dahil edilmelidir.
Kür sonrası ve yağ sızıntısı
Kürlenmemiş düşük molekül ağırlıklı siloksan zamanla yüzeye doğru hareket eder. Bu hareketi taşıyan bir parçaya baskı yapıldığında, mürekkep hala hareket halinde olan bir tabaka üzerinde kürleşir. Sonradan kürleme (kaliteye ve duvar kalınlığına bağlı olarak genellikle 200°C'de 4 saat) bu uçucu maddeleri uzaklaştırır. Gıda ile temas eden ve tıbbi parçalar için sonradan kürleme zaten gereklidir; endüstriyel parçalar için fırın süresinden tasarruf etmek amacıyla genellikle atlanır ve bu karar sessizce baskı yapışma sorununa dönüşür.
Plazma veya korona aktivasyonu
Aktivasyon Yüzey enerjisini artırarak mürekkebin eşit şekilde dağılmasını sağlar. İşe yarar, ancak bir raf ömrü vardır; etki saatler içinde, bazen ince kesitlerde dakikalar içinde kaybolur. Aktif hale getirilmiş parçalar baskıdan önce bir kutuda bir gece bekletilirse, işlem için para ödemiş olursunuz ve etkiyi kaybedersiniz. İşlemin kendisinden çok, uygulama sırası önemlidir.
Primerler
Astar, aktivasyonun pratik olmadığı yerlerde (derin girintiler, karmaşık geometri, karışık alt tabaka düzenekleri) bir yapıştırma katmanı oluşturur. Bunun karşılığında, seri üretimde kontrol edilmesi gereken bir değişken daha ve fazladan bir kurutma adımı gerekir.
Hangi Baskı Yöntemi Parçanın Geometrisine Daha Uygundur?
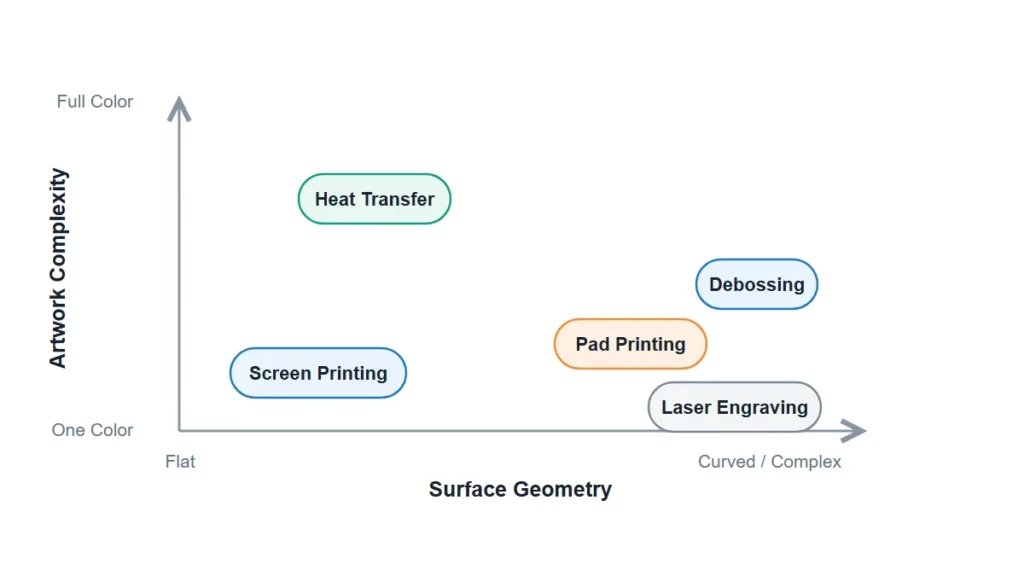
Yöntem seçimi, tercihe değil, geometriye ve sanat eserinin detaylarına göre belirlenir.
| Yöntem | En uygun olan | Detay sınırı | Renkler | Ana kısıtlama |
|---|---|---|---|---|
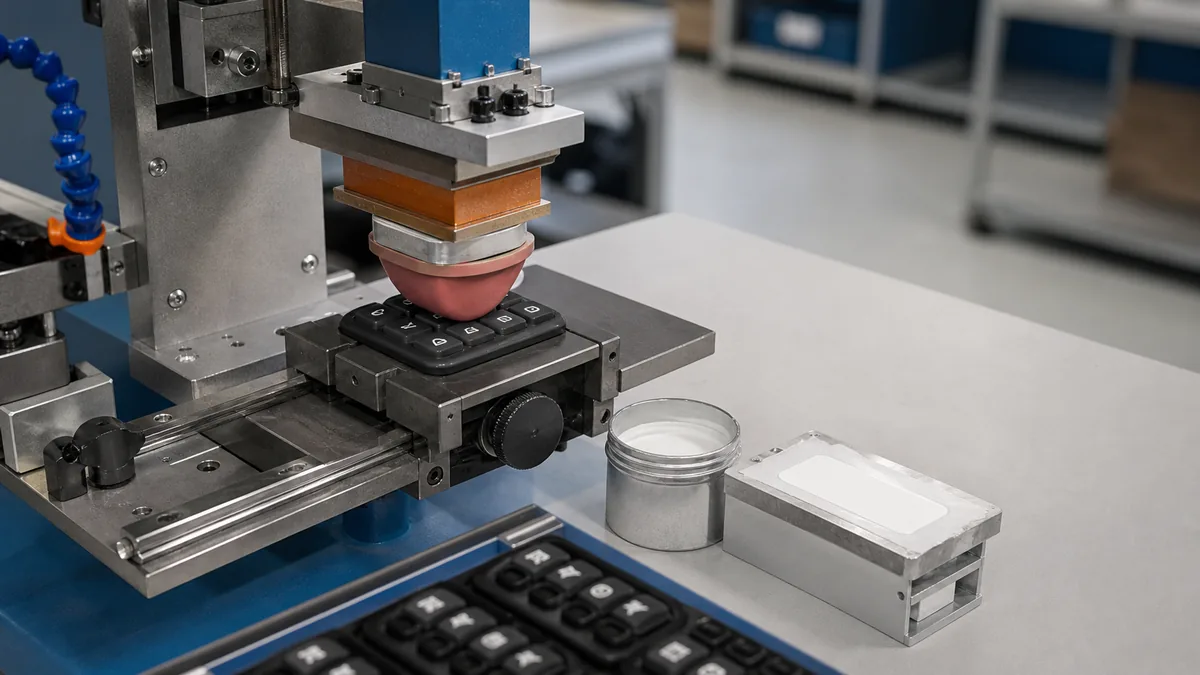
| Tampon baskı | Kavisli, girintili, düzensiz yüzeyler; tuş takımlarında, kapaklarda, bilekliklerde küçük logolar. | İnce ayar — 35–50 µm oyma derinliğine sahip lazer plakaları, mürekkep sıçraması olmadan en iyi opaklığı sağlar. | Geçiş başına bir adet; ıslak zeminde ıslak zeminde uygulama mümkün. | Silikon bazlı mürekkep, kağıt pedine yapışma eğilimindedir; sık sık kağıt pedi temizliği gerektirir. |
| Ekran görüntüsü | Düz veya hafifçe kavisli alanlar; daha büyük katı bloklar, paspaslar, levhalar | Orta boy — elek sayısı film kalınlığını belirler | Kayıt durumuna bağlı olarak, geçiş kartı başına bir adet. | Kalın tabakalar gerildiğinde çatlar; ağ seçimi, esneklik ile koruma arasında bir denge kurar. |
| Isı transferi / silikon transferi | Tam renkli çizimler, gradyanlar, çok renkli logolar | Yüksek | Tek uygulamada tam renk | Birim maliyeti daha yüksek; film ve baskı kalıpları teslimat süresini uzatıyor. |
| Lazer gravür | Kalıcı işaretler, seri numaraları, tarih kodları | Çok güzel | Hiçbiri — yalnızca ton kontrastı | Renk yok; kontrast, baz bileşiğin pigment yoğunluğuna bağlıdır. |
| Kabartma / kalıplama | Baskının ömründen çok daha uzun süre dayanması gereken logolar. | Kaba — taslak ve yarıçap sınırlı | Hiçbiri | Kalıplama aşamasında kilitlendi; kalıp kesildikten sonra tasarımda değişiklik yapılamaz. |
En yaygın yollara ilişkin süreç düzeyindeki ayrıntılar için bkz. tampon baskı, silikon serigrafi baskı Ve silikon transfer baskı. Mürekkepsiz kalıcı işaretleme için bakınız. lazer gravür silikon.
Açıkça belirtmekte fayda var: Eğer baskı, tekrar tekrar esneyen bir yüzeyde (örneğin önlük kıvrımı, bileklik, klavye şeridi) yer alıyorsa, kalıplanmış veya kabartmalı özellik, baskılı olandan daha uzun ömürlüdür. Alıntıdan bir dekoratif çizgiyi kaldırsa bile, bunu tavsiye ediyoruz.
Silikon mürekkebini dağılmadan nasıl karıştırıp kürleştirirsiniz?
İki bileşenli silikon mürekkep, baskı makinesinde karıştırılır; tipik olarak mürekkep ağırlığına göre yaklaşık 10% katalizör kullanılır ve baskı viskozitesine ulaşmak için inceltici eklenir; bu viskozite, renge ve yönteme bağlı olarak 10% ile 70% arasında değişir. Bu aralık, parti bazında varyasyonun ilk ortaya çıktığı noktadır. Bir operatörün, silecek sorununu gidermek için incelticiyi göz kararıyla ayarlaması, film kalınlığını, opaklığını ve kürlenme davranışını da değiştirir.
Katalizlendikten sonra mürekkebin belirli bir kullanım ömrü vardır. Bu süreyi aşan mürekkep yine de baskı yapar ve doğru görünür; sadece daha zayıf kürleşir. Bu, görsel incelemeden geçen ancak bir hafta sonra bant testinde başarısız olan baskıların en yaygın nedenidir.
Kürleme, hava ile kurutma değil, ısı ile gerçekleşir. Tipik fırın sıcaklık aralıkları yaklaşık 135–200°C arasındadır ve bekleme süresi parça kütlesine ve alt tabaka yoğunluğuna göre ayarlanır. Kalın duvarlı veya yüksek oranda dolgulu parçalar ısıyı yavaşça emer; mürekkep yüzeyi, yapışma tamamlanmadan çok önce sıcaklığa ulaşır.
| Kontrol noktası | İşlem çizelgesinde neleri düzeltmeliyim? | Eğer sürüklenirse ne olur? |
|---|---|---|
| Katalizör oranı | Göz kararı değil, tartılarak; parti bazında kaydedildi. | Yeterince katalizör içermeyen mürekkep yumuşak kalır ve aşınarak akar. |
| Daha ince % | Renk ve yöntem bazında kilitli aralık | Film kalınlığı ve opaklığı vardiyalar arasında değişmektedir. |
| Pot ömrü | Zaman damgalı mürekkep kapları, atık kuralı | Baskılar ilk bakışta iyi görünüyor, ancak yapışma sorunu daha sonra ortaya çıkıyor. |
| Fırın sıcaklığı / bekleme süresi | Parça üzerinde bir prob ile doğrulandı, fırın ayar noktasıyla değil. | Sadece yüzey kürleşmesi; bağ asla tamamlanmaz. |
| Soğutma ve istifleme | Yuvalamadan önce tamamen soğuması gerekiyor. | Bloklama, baskı transferi, kenar kaldırma |
Makalenin baskısı neden ilk gönderimde değil de haftalar sonra bozuluyor?
Silikon üzerindeki baskıları yok eden mekanizmalar birikimli olduğundan ve ilk ürün incelemesi anlık bir durum değerlendirmesi olduğundan, bu durum ortaya çıkar.
Bize geri dönen bilgilerin büyük çoğunluğunu üç kalıp açıklıyor:
Mürekkebin altında yağ lekesi. Parça gönderildikten sonra bile düşük molekül ağırlıklı siloksan kalıntıları göç etmeye devam eder. Arayüze doğru ilerler ve genellikle filmin en ince olduğu kenarlardan ve yarıçaplardan başlayarak baskıyı alttan kaldırır.
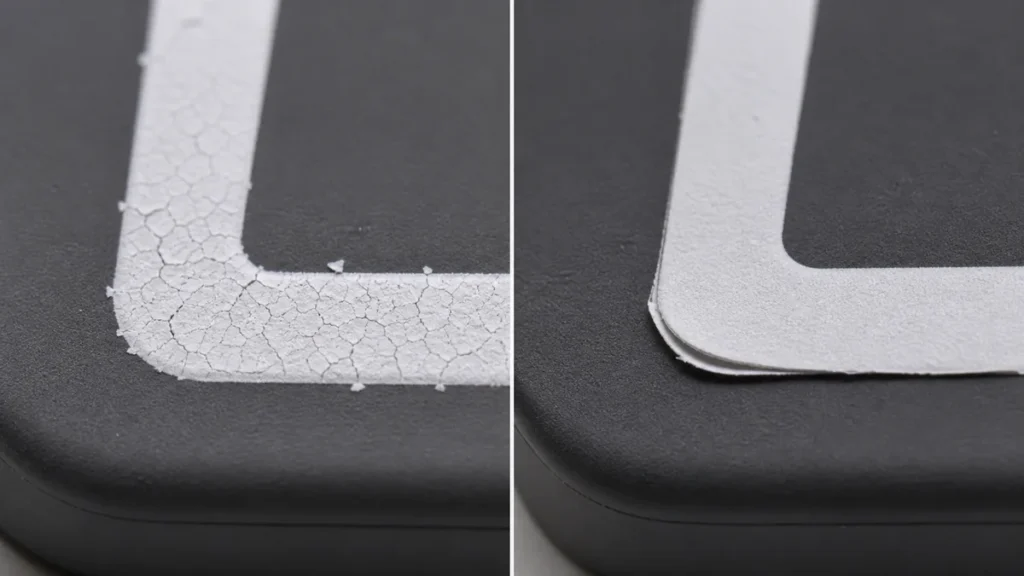
Gerilme çatlaması. Kurumuş mürekkep filmi, altındaki yüzeyden daha serttir. Uzama yüksek ve tekrarlanan durumlarda, film önce örümcek ağı şeklinde çatlar, sonra pul pul dökülür. Daha kalın birikintiler daha çabuk çatlar; bu nedenle "daha iyi kaplama için daha kalın baskı yapma" içgüdüsü ters teper.
Yıkama ve aşındırma döngüsü. Bulaşık makinesinde yıkama, ısı, alkali deterjan ve mekanik teması bir araya getirir. 50 yıkamadan sonra bozulan bir baskı, 200 yıkamada bozulabilir. Mutfak ve bebek ürünleri alıcıları nadiren yıkama döngüsü sayısını belirtir ve tedarikçiler de nadiren bu bilgiyi kendiliğinden verir.
Ekipler bunu yanlış değerlendiriyor çünkü kabul aşaması yanlış zamanda gerçekleşiyor. Risk asla numunede değildi; 90 günlük parçadaydı. Bunun önemli olduğu ürünlerde, fiyat teklifi vermeden önce, sonrasında değil, baskının hangi şartları karşılaması gerektiğini belirtiyoruz. İlgili konu: Silikon üzerine logo baskısının soyulmamasını nasıl sağlayabilirsiniz?.
Yapışma Testi ve Kabul Kriterleri
Test yöntemi içermeyen bir baskı spesifikasyonu, spesifikasyon değildir. Bunlar, gerçek bir kabul kriterini bir görüşten ayıran kontrollerdir.
| Test | Yakaladığı şey | Pratik notlar |
|---|---|---|
| Çapraz tarama bant testi (ASTM D3359) | Eksik kürleme, kirlenmiş yüzey | Hızlı, tahrip edici, düz yüzeylerde parti halinde çalıştırılır. |
| Sürtme/çömlek testi | Yetersiz kürleme, zayıf film | Döngüleri ve yükü tanımlayın, aksi takdirde sonuçlar karşılaştırılabilir olmaz. |
| Çözücü ile ovma (IPA) | Yetersiz kürlenmiş mürekkep yüzeyi | Mürekkebin yumuşaması, çapraz bağ oluşumunun tamamlanmadığını gösterir. |
| Germe döngüsü testi | Film sertliği ve alt tabaka uzaması | Bileklikler, önlükler ve klavye kayışları için vazgeçilmezdir. |
| Yıkama / otoklav döngüsü | Uzun süreli hizmet aksaması | Döngü sayısını ve sıcaklığı önceden belirtin. |
Parça tamamen kürlendikten ve soğuduktan sonra, fırın çıkışından hemen sonra değil, testi yapın. Sıcak bir parça, iki saat sonra başarısız olacağı testleri geçebilir.
Hangi sanat eseri ve tasarım detayları baskı verimliliğini etkiler?
Silikon üzerinde yapılan sanat eserleri, çoğu alıcının beklediğinden daha fazla hurda oluşmasına neden olur, çünkü alt tabaka kağıt ve plastiğin yapmadığı şeyleri yapar.
İnce çizgi çalışmaları, baskı kalıbı çözünürlüğünden ziyade mürekkep filminin davranışı ve alt tabakanın esnekliğiyle sınırlıdır. Çok ince vuruşlar ve küçük, ters çevrilmiş metinler, birkaç bin baskıdan sonra ya dolar ya da dağılır. Koyu veya renkli silikon üzerinde, opak kaplama genellikle beyaz bir alt tabaka gerektirir; bu da ek bir baskı, hizalama riski ve film kalınlığı anlamına gelir; film kalınlığı da gerilme altında çatlayan kalınlıkla aynıdır.
Renk uyumu da sık karşılaşılan bir diğer eksikliktir. Beyaz bir numune üzerinde Pantone onaylı bir renk, pigmentli bir yüzey üzerinde aynı şekilde tekrarlanmaz; temel renk sonucu değiştirir. Referans numunesi yerine, gerçek üretim bileşimi ve gerçek sertlik derecesiyle eşleştirme yapın. Parça sertliğindeki küçük değişiklikler, mürekkep yayılımını algılanan rengi değiştirecek kadar etkiler.
Yüzey dokusu da önemlidir. Mat veya desenli bir yüzey, mürekkebi parlak bir yüzeyden farklı şekilde tutar ve dokunun kendisi, marka kimliğinin kalıcı olması gereken durumlarda baskının yerini alabilir — bkz. silikon ürün yüzey desen işleme Ve yüzey işlemleri ve doku dayanıklılığı.
Uygulamaya özgü dekorasyon kısıtlamaları için bkz. silikon tuş takımı baskı ve etiketleme teknikleri Ve Baskılı logolu silikon paspaslar.
Sınırların Bulunduğu Yer
Silikon üzerine baskı kontrol edilebilir bir işlemdir, ancak kontrol noktaları baskı makinesinin öncesinde yer alır: bileşik kürleme sistemi, son kürleme, ayırıcı madde politikası, aktivasyon-baskı aralığı, katalizör disiplini ve fırın doğrulaması. Bunları düzeltirseniz, yöntem seçimi basit bir geometri kararı haline gelir. Bunları açık bırakırsanız, hiçbir mürekkep markası işi kurtaramaz.
Genel olarak cevaplayamayacağımız şey dayanıklılıktır, çünkü dayanıklılık mürekkeple değil, kullanım koşullarıyla tanımlanır. Bileklik logosu, otoklavda sterilize edilmiş tıbbi işaretleme ve bulaşık makinesinde yıkanmış önlük, çizimde aynı görünen üç farklı özelliktir.
Bir dekorasyon yolunu fiyatlandırmak veya tasarlamak için beş şeye ihtiyacımız var: temel bileşik ve kürleme sistemi (LSR/HCR, platin veya peroksit), parça sertliği ve alt tabaka rengi, en küçük çizgi genişliği belirtilmiş vektör formatındaki grafik, baskının dayanması gereken servis koşulları (yıkama döngüleri, sterilizasyon, aşınma, UV) ve kapsam dahilindeki herhangi bir temas düzenlemesi.FDA 21 CFR 177.2600, (LFGB, USP Sınıf VI). Servis koşulu olmadan, herhangi bir yapışma vaadi tahminden ibarettir.
Referanslar
- Düşük enerjili bir yüzeyde yapışma dayanımı ve yüzey serbest enerjisi arasındaki doğrusal ilişkiden sapma — Yüzeyler ve Arayüzler Dergisi'ndeki Sonuçlar, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Polimer Kimyasında Platin Katalizli Hidrosililasyon — Polimerler (derleme), PubMed Central / NIH tarafından yayınlanmıştır, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Sıvı Silikon Kauçukların Uçucu Siloksanları Gidermek İçin Ön İşlemi — Endüstriyel ve Mühendislik Kimyası Araştırmaları, Amerikan Kimya Derneği. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), tam yasal metin — Alman Federal Adalet Bakanlığı, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Biyolojik Reaktivite Testleri, İn Vivo (USP Sınıf VI'nın temeli) — Amerika Birleşik Devletleri Farmakopesi. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Polietilen ve Polipropilen Filmlerin Islanma Gerilimi için Standart Test Yöntemi, D2578-23 — ASTM International, mevcut aktif sürüm. https://store.astm.org/d2578-23.html
- Yapışkanlığın Bant Testi ile Değerlendirilmesine İlişkin Standart Test Yöntemleri, D3359-23 — ASTM International, mevcut aktif sürüm. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Tekrar Kullanım Amaçlı Kauçuk Ürünler — ABD Elektronik Federal Düzenlemeler Kodu, Başlık 21, 23/07/2026 tarihinde değiştirildi. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600