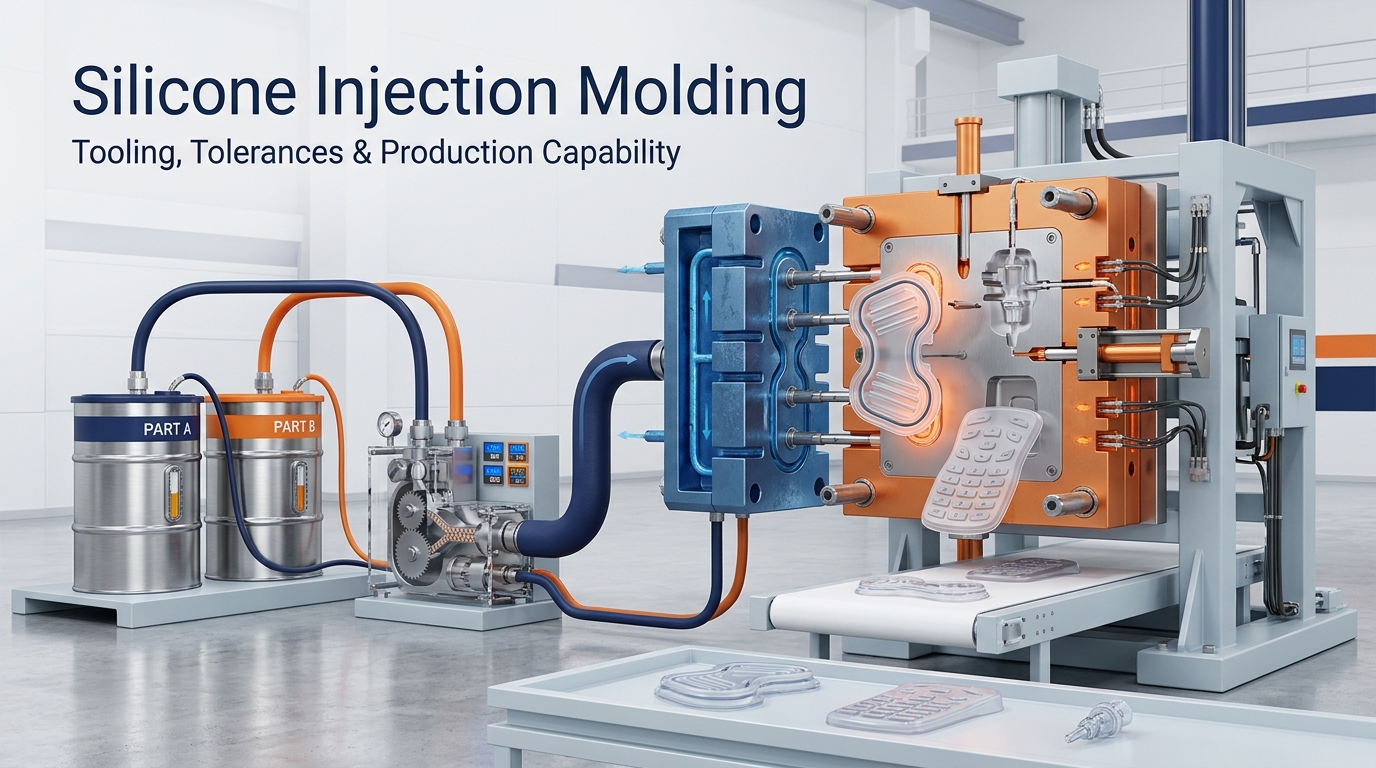
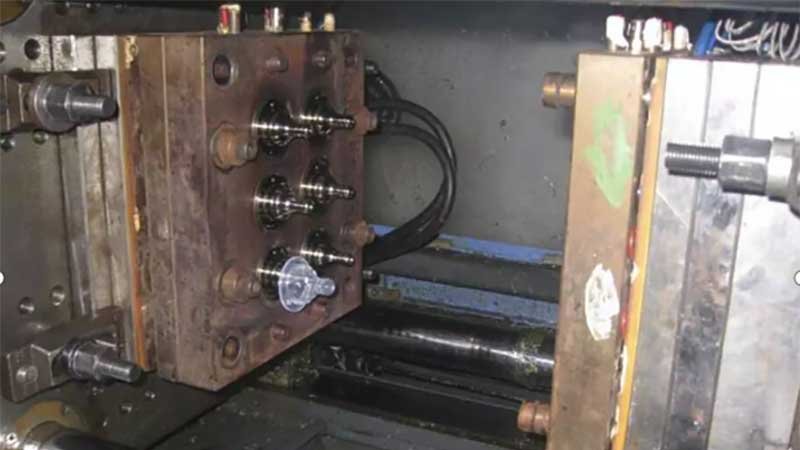
تُصنع معظم قطع السيليكون التي تتطلب هندسة متكررة بكميات كبيرة باستخدام قالب فولاذي ساخن مع قناة تبريد. نقوم بعملية حقن السيليكون داخليًا لقطع السيليكون السائل، بدءًا من منتجات التغذية الاستهلاكية وصولًا إلى مكونات منع التسرب ولوحات المفاتيح، ونُحدد تكلفة الأدوات والتجويف ووقت الدورة بناءً على ملف ثلاثي الأبعاد بدلًا من قائمة أسعار الكتالوج.
ما نقدمه في مجال قولبة حقن السيليكون
استخدم المجموعات الأربع أدناه لإجراء الفحص الأولي للموردين. تعني كلمة "مُوثَّق" قدرة الشركة الراسخة؛ وتعني كلمة "معتمد على المشروع" أن القيمة النهائية تُحدَّد فقط بعد مراجعة الرسم والمواد والحجم السنوي ومتطلبات التحقق.
المعدات والعملية
| سؤال التدبير | قدرة السيليكون RY | حالة التأكيد |
|---|---|---|
| ما هي سعة الطباعة المتاحة؟ | مكابس حقن مطاط السيليكون السائل (LSR) بقوة تتراوح من 50 إلى 200 طن؛ وتصل إلى 300 طن للأدوات الكبيرة متعددة التجاويف | نطاق المعدات المُتحقق منه؛ تم اختيار الضغطة بعد مراجعة المنطقة المُتوقعة |
| هل يمكن للخط التعامل مع عمليات الإدخال أو أعمال التجويف العالي الآلية؟ | مكابس أفقية للتجويف؛ مكابس رأسية لتحميل الحشوات | تم التحقق من التكوينات؛ نطاق الأتمتة يعتمد على المشروع |
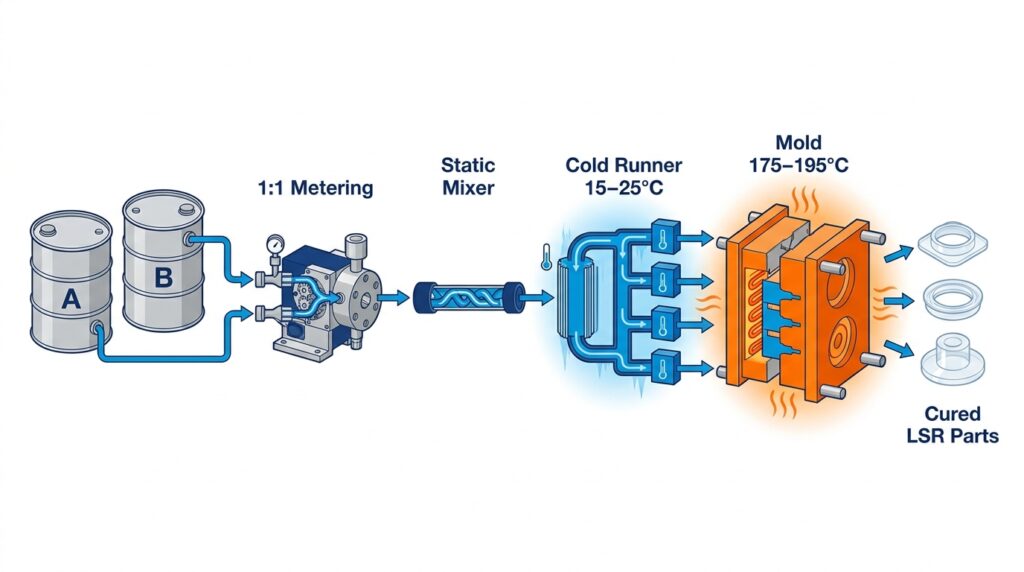
| كيف يتم قياس مكونات السيليكون السائل والصبغة؟ | مضخة A/B بنسبة 1:1، وخلاط ثابت، وصبغة من خلال تيار ثالث مُتحكم فيه | إعداد قياسي تم التحقق منه |
| ما هي الأدوات وأنظمة التغذية المدعومة؟ | فولاذ P20 أو H13 أو S136؛ قناة صب مفتوحة، قناة تبريد، وسطح تبريد مزود بصمام | تم اختيار فولاذ الأدوات ونظام التغذية بعد مراجعة عدد الطلقات والتكلفة. |
غلاف الأجزاء والأدوات
| سؤال التدبير | القدرة على العمل | حالة التأكيد |
|---|---|---|
| ما هو حجم ووزن القطعة التي يمكن تحديدها؟ | 0.5–300 غرام لكل جزء في خلية قياسية | يعتمد ذلك على المشروع؛ حيث تحدد الهندسة وحجم اللقطة نوع المكبس |
| ما هو نطاق الصلابة المدعوم؟ | شور أ 5-80؛ شور أ 30-70 يغطي معظم الإنتاج العادي | يتم تأكيد الدرجة الدقيقة ونظام المعالجة قبل تقديم عرض السعر. |
| كم عدد التجاويف التي يمكن علاجها عملياً؟ | 1-32 تجويفًا؛ 2-8 تغطي معظم أجزاء الإنتاج | تم تحديد السعر بعد مراجعة التدفق والتوازن والحجم السنوي والصيانة |
| ما هي نافذة المعالجة المستخدمة؟ | درجة حرارة القالب 160-210 درجة مئوية، وعادةً ما تكون 175-195 درجة مئوية؛ ضغط الحقن 200-1200 رطل لكل بوصة مربعة | نافذة البداية فقط؛ يتم التحقق منها حسب درجة المادة وهندسة الجزء |
| ما هو الوقت اللازم لدورة الشراء؟ | من 15 إلى 60 ثانية للجدران التي يقل سمكها عن 3 مم؛ أما الأجزاء الأكثر سمكًا فتتغير مقاييسها بشكل غير خطي. | التقدير فقط حتى التحقق من صحة العملية T1 |
| هل تتوفر خدمة التشكيل بالحقن المباشر للبلاستيك باستخدام السيليكون السائل؟ | تكوينات الحقن المزدوج باستخدام القوالب المحملة بالحشوات ولوحة الفهرسة | يتطلب كل من درجة الركيزة ونظام الترابط وخطة اختبار التقشير التحقق من صحتها. |
الجودة والتوثيق
| سؤال التدبير | قدرة السيليكون RY | حالة التأكيد |
|---|---|---|
| ما هو إطار التفاوتات البُعدية المستخدم؟ | المعيار ISO 3302-1 M2 / M3 للأبعاد العامة؛ أما المواصفات الفنية الحرجة الأكثر دقة فتتم مراجعتها بشكل منفصل | يجب الاتفاق على طريقة القياس والتجهيزات الخاصة بالرسم؛ |
| هل تتوفر إمكانية الإنتاج في بيئة خاضعة للتحكم؟ | الفئة 7 / الفئة 8 وفقًا لمعيار ISO لبرامج طبية محددة وبرامج ملامسة الطعام | تم تأكيد نطاق غرفة التنظيف في عرض الأسعار وخطة الجودة |
| ما هي أنظمة الجودة التي يمكنها دعم المشروع؟ | معيار ISO 9001 الأساسي؛ معيار ISO 13485 للبرامج الطبية؛ معيار IATF 16949 لبرامج السيارات | يتم تقديم الشهادة المطبقة ونطاق الموقع أثناء عملية التأهيل. |
| ما هو سجل الفحص المقدم في T1؟ | تقرير الأبعاد الذي يغطي أبعاد الرسم على 3-5 عينات لكل تجويف | تم الاتفاق على مستوى أخذ العينات وخصائص الجودة الحرجة قبل إصدار الأداة |
| هل يمكن تتبع سجلات المواد والامتثال؟ | بيان المواد، وإمكانية تتبع دفعات الموردين، والتقارير ذات الصلة من جهات خارجية | يعتمد نطاق التقرير الدقيق على المادة واللون والمنتج النهائي والسوق |
عرض تجاري
| سؤال التدبير | مصطلح نموذجي | حالة التأكيد |
|---|---|---|
| ما هو الحد الأدنى لكمية الإنتاج؟ | 3000-5000 قطعة لكل طلب بمجرد توفر الأداة | يمكن أن يؤدي حجم القطعة وتغييرات اللون والتعبئة والتغليف والطلب السنوي إلى تغيير الحد الأدنى لكمية الطلب |
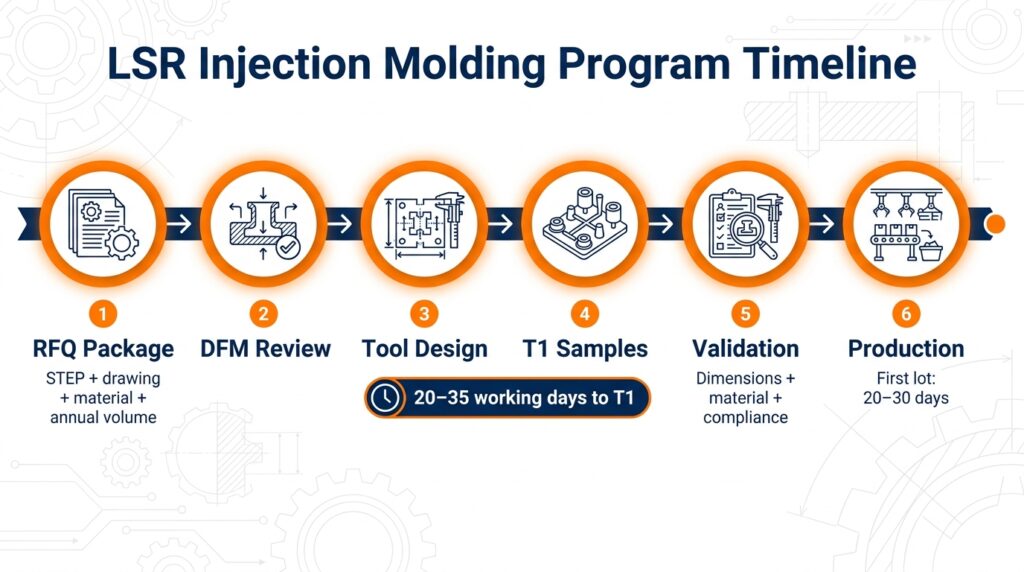
| كم من الوقت يستغرق تصنيع الأدوات؟ | 20-35 يوم عمل (4-6 أسابيع) من تاريخ الموافقة على DFM إلى T1 | تم إصدار الجدول الزمني النهائي بعد مراجعة تصميم الأدوات وتوافر المواد. |
| كم تستغرق عملية مراجعة T1؟ | 7-10 أيام عمل لكل جولة مراجعة | يعتمد ذلك على تغيير الفولاذ، والاختبار، ووقت تلقي ملاحظات العملاء |
| كم من الوقت يستغرق إنتاج الدفعة الأولى؟ | بعد 20-30 يومًا من الموافقة على العينة | قد يؤدي حجم الطلب والعمليات الثانوية والوثائق إلى تغيير الجدول الزمني |
ما هي درجات راتنج السيليكون السائل وأنظمة المعالجة التي نقوم بمعالجتها؟
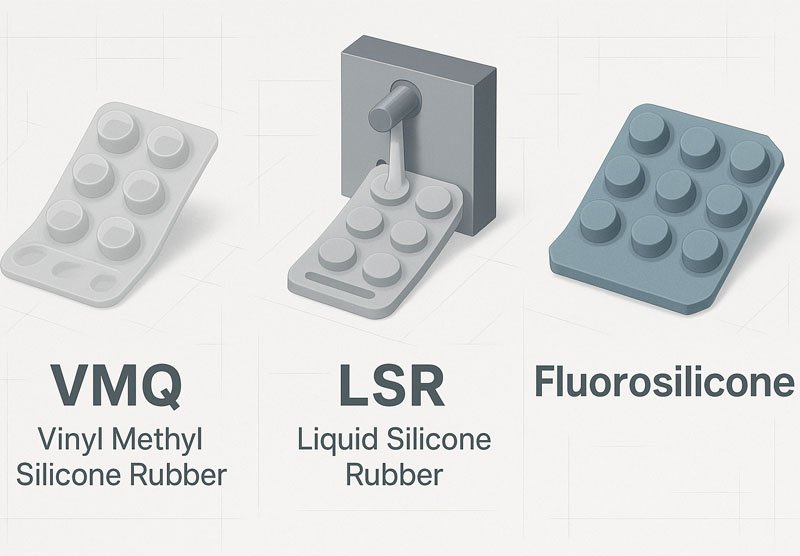
نستخدم مطاط السيليكون السائل المعالج بالبلاتين كخيار افتراضي في عملية التشكيل بالحقن. أما مطاط السيليكون المقوى بالبيروكسيد فلا يُستخدم في خلية الحقن إلا بنظام تغذية مختلف، لذا يبقى على خطوط الضغط والنقل.
الدرجات في الإنتاج العادي:
- مطاط السيليكون السائل للأغراض العامة، صلابة شور A من 30 إلى 70، مناسب لأدوات المطبخ، ومستلزمات الحيوانات الأليفة، وقطع غيار الهدايا.
- مادة LSR الملامسة للأغذية تم اختيارها واختبارها وفقًا لمتطلبات الاستخراج المعمول بها لـ إدارة الغذاء والدواء 21 CFR 177.2600 بالنسبة للمنتجات المطاطية ذات الاستخدام المتكرر، وبما يتوافق مع متطلبات LFGB ذات الصلة وتوصية BfR رقم 15 عند تحديد ذلك.
- مطاط السيليكون السائل (LSR) من الدرجة الطبية مع اختبارات على مستوى المادة لـ ISO 10993-5 / -10 أو من الفئة السادسة من دستور الأدوية الأمريكي عند الاقتضاء؛ ويظل التقييم البيولوجي النهائي خاصًا بالجهاز النهائي وعملية التصنيع ونوع التلامس ومدته
- مواد تشحيم ذاتي، ومواد مانعة لتسرب الزيت، ومواد ذات احتكاك منخفض، مناسبة للأختام والأغطية.
- مادة لاصقة ذاتية اللصق من السيليكون السائل (LSR) للربط بركائز من البولي كربونات (PC) والبولي أميد (PA) والبولي بيوتيلين تيريفثالات (PBT) والبولي إيثر إيثر كيتون (PEEK).
- تتوفر درجات موصلة للكهرباء ومقاومة للهب عند الطلب
تُضاف الصبغة كتيار ثالث في الخلاط، ولا تُخلط مسبقًا يدويًا. وينتج اختلاف اللون بين الدفعات عن جرعة الصبغة، وليس عن البوليمر الأساسي، ولهذا السبب نحتفظ بعينة لون موقعة لكل وحدة تخزين. كما تُغير عبوات الإضافات سلوك التدفق والتصلب، وليس فقط أرقام ورقة البيانات - انظر إضافات مطاط السيليكون السائل.
الأدوات: قناة التغذية الباردة، سطح التبريد، والنفايات
تستخدم أدواتنا مادة تغذية مبردة بدرجة حرارة تتراوح بين 15 و25 درجة مئوية مقابل تجويف بدرجة حرارة تتراوح بين 175 و195 درجة مئوية. هذا التباين في درجة الحرارة يحافظ على عدم تصلب قناة التغذية، وهو ما يجعل عملية التشكيل بدون قناة ممكنة.
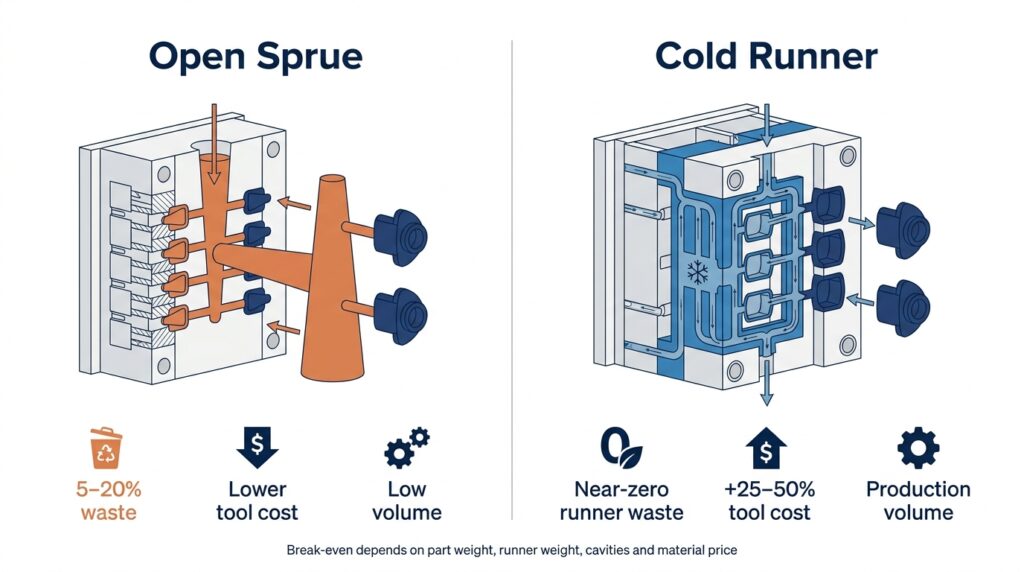
| نظام التغذية | هدر المواد | تكلفة الأدوات | أين نستخدمه |
|---|---|---|---|
| قناة صب مفتوحة / قناة صب باردة | 5–20% | أدنى | أدوات النماذج الأولية والأدوات ذات الحجم المنخفض |
| كتلة العداء الباردة | شبه معدوم | +25–50% فوق قناة مفتوحة | أدوات الإنتاج التي تزيد عن 50000 قطعة/سنة تقريبًا |
| سطح بارد مزود بصمام تحكم | بالقرب من الصفر، يتم التحكم في بقايا البوابة | أعلى مستوى | أجزاء تجميلية، موازنة متعددة التجاويف |
يُغطي نظام التغذية الباردة تكلفته من خلال المواد الخام فقط عندما يتجاوز حجم الإنتاج السنوي حوالي 50,000 قطعة، وذلك وفقًا لأسعار السيليكون السائل الحالية التي تتراوح بين 8 و20 دولارًا أمريكيًا للكيلوغرام، مع هدر مخلفات التغذية يتراوح بين 5 و20 طنًا. أما إذا كان حجم الإنتاج أقل من ذلك، فإن هدر مخلفات التغذية يكون أرخص من الكتلة نفسها. نعرض كلا الرقمين في عرض السعر بدلًا من الترويج للأداة الأغلى. مقارنة بين نظام التغذية الباردة الكامل ونظام التغذية المفتوحة. مقارنة التكاليف يجلس هنا.
يتم اختيار فولاذ الأدوات بناءً على عدد الضربات المتوقع: P20 حتى حوالي 250,000 ضربة، وH13 أو S136 من 500,000 ضربة فصاعدًا، وللأنواع التي تحتوي على مواد حشو قوية. يتم تحديد زاوية السحب، وانتقالات الجدران، والتهوية، وبدل الانكماش عند مرحلة التصميم للتصنيع (DFM)، وليس بعد T1 - قواعد العمل موجودة في دليلنا. دليل تصميم قوالب السيليكون.
التسامح والتحكم في الوميض
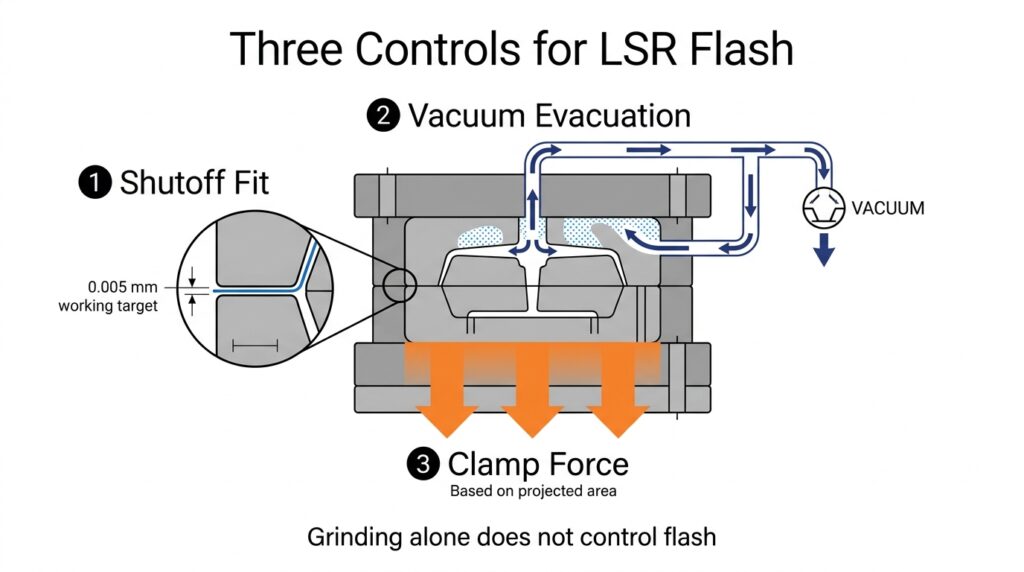
تحت ضغط الإنتاج، قد يتسرب السيليكون السائل إلى فجوات صغيرة للغاية في خط الفصل؛ 0.002 مم هو الحد الأدنى لمخاطر التشغيل الذي نستخدمه أثناء مراجعة الأدوات، وليس مواصفة عامة للزوائد. لا يحافظ خط الفصل على فجوة اسمية ثابتة طوال دورة الإنتاج، لذا فإن التحكم في الزوائد لا يعتمد على رقم واحد في الرسم. يتطلب الأمر وجود حالة إيقاف التشغيل، وفراغ، وقوة تثبيت تعمل معًا، ولا يمكن التحكم فيه بالطحن وحده.
ما نتحكم فيه:
- تم تركيب صمام إغلاق خط الفصل على هدف عمل بسمك 0.005 مم قبل T1، ثم تم التحقق منه مقابل حد الوميض المتفق عليه في الرسم، وأعيد فحصه للتأكد من عدم وجود تآكل في الفولاذ بعد أول دفعة إنتاج.
- يتم تفريغ التجويف بالشفط قبل الحقن، مما يزيل الهواء المحتبس الذي يدفع ضغطه العكسي السيليكون إلى خط الفصل بدلاً من مروره عبر فتحات التهوية.
- يتم حساب قوة التثبيت من المساحة المسقطة، وليس من حجم الماكينة؛ فالأداة غير المثبتة جيدًا تنفتح تحت ضغط الحقن وتتسبب في وميض حتى مع وجود خط فصل مثالي.
- تم تأكيد سماحية الانكماش من 1.5 إلى 3.5% اعتمادًا على الدرجة والصلابة وسماكة المقطع، وذلك وفقًا لتقرير T1 CMM.
يتبع ذلك قبول الأبعاد ISO 3302-1. يمكن تحقيق M2 في معظم الأشكال الهندسية؛ أما M1 فيخضع لنقاش فردي مرتبط بموضع البوابة وعدد التجاويف. عادةً ما يعني التضييق أكثر من ذلك أن الرسم يطلب من مادة لينة أن تتصرف كقطعة مصنعة آليًا. تُغطى آليات الزوائد في تحقيق انعدام الزوائد في قولبة السيليكون السائل, والهندسة المقطوعة من الأسفل - والتي يتحملها السيليكون السائل بشكل أفضل بكثير من اللدائن الحرارية - في قواعد تصميم القطع السفلية لأجزاء السيليكون السائل.
المعالجة اللاحقة والاختبار والتوثيق
تُعالج الأجزاء الخارجة من المكبس حراريًا، لكنها لا تزال تحتوي على مواد متطايرة وسيليكونات متبقية. تتم المعالجة الحرارية اللاحقة القياسية في أفراننا عند درجة حرارة 200 درجة مئوية لمدة 4 ساعات، ويتم تعديلها حسب نوع المادة وسماكة الجدار. تخضع الأجزاء الملامسة للأغذية والأجزاء الطبية للمعالجة الحرارية اللاحقة كخطوة ثابتة؛ بينما قد لا تحتاج الأختام الصناعية إليها. للمزيد من التفاصيل، انظر معالجة منتجات السيليكون بعد التصلب.
الوثائق التي يمكننا إصدارها مع الشحنة:
- إعلان المواد وإمكانية تتبع الدفعة إلى دفعة مورد السيليكون السائل
- تقارير اختبار من جهات خارجية مُخصصة للمادة واللون والمنتج النهائي والسوق المستهدف بدقة: إدارة الغذاء والدواء الأمريكية 21 CFR 177.2600، ومتطلبات LFGB / BfR XV ذات الصلة، وتوجيهات RoHS و REACH للمواد شديدة الخطورة
- تقرير الأبعاد الذي يغطي كل بُعد من أبعاد الرسم، 3-5 عينات لكل تجويف
- الصلابة، والشد، والتمزق، والتشوه الدائم الناتج عن الضغط وفقًا لمعايير ASTM D2240 / D412 / D624 / D395
يُحدد نطاق أسلوب الاختبار وما يغطيه كل تقرير وما لا يغطيه في طرق اختبار السيليكون.
إمكانية الحقن المزدوج والقولبة المزدوجة
يلتصق مطاط السيليكون السائل (LSR) باللدائن الحرارية الهندسية إما عن طريق نوع ذاتي اللصق أو عن طريق التعشيق الميكانيكي. ويُحدد نوع المادة المستخدمة طريقة الالتصاق. يمكن لبعض أنواع البولي كربونات (PC) والبولي أميد 66 (PA66) والبولي بيوتيلين تيريفثالات (PBT) والبولي إيثر إيثر كيتون (PEEK) أن تلتصق بنظام مطاط السيليكون السائل ذاتي اللصق المتوافق، ولكن يجب التحقق من قوة الالتصاق على الراتنج المحدد. أما البولي بروبيلين (PP) والبولي إيثيلين (PE) فيتطلبان عادةً معالجة بالبلازما أو طبقة أساسية أو تعشيقًا ميكانيكيًا.
نُجري عملية التشكيل بالحقن المزدوج إما بتحميل البلاستيك الحراري المُشكّل كحشوة، أو كحقنة مزدوجة على لوحة مؤشر. يتم التحقق من قوة الترابط باختبار تقشير بزاوية 180 درجة مُحدد مسبقًا على عينات T1. بالنسبة لتركيبات السيليكون السائل ذاتية اللصق المؤهلة مع البولي كربونات أو البولي أميد 66، فإن معيارنا المرجعي للعمل هو 3-8 نيوتن/مم مع فشل التماسك؛ وتُحدد الرسومات وخطة التحقق قيمة القبول النهائية. يُحفز فصل السطح البيني النظيف مراجعة درجة الركيزة، وإعداد السطح، وظروف التشكيل قبل تحرير القالب.
العائلات التي ندعمها
تُوضح هذه العائلات الأربع متطلبات المنتج والوثائق التي ندعمها في جميع برامج قولبة السيليكون. يتم تحديد عملية التصنيع المختارة - حقن السيليكون السائل، أو الضغط، أو النقل، أو أي طريقة أخرى - بناءً على الشكل الهندسي والمادة والحجم الفعليين، وليس استنتاجها من فئة المنتج.
| عائلة جزئية | ما الذي يحرك الأداة | تجربة المنتج ذات الصلة |
|---|---|---|
| موانع التسرب، والحشيات، والوصلات | مجموعة الضغط لكل ASTM D395 وخط فرق شعر خالٍ من الوميض؛ مستحضرات التجميل ثانوية. | حلقات O, صفيحة مطاطية, وصلات الخراطيم والمرفقات |
| لوحات المفاتيح ولوحات التحكم | قوة التشغيل ثابتة ضمن نطاق ±20 غرام قوة عبر اللوحة، وثبات القوة بعد مليون دورة | لوحات مفاتيح مقاومة للماء, لوحات مفاتيح عالية اللمس |
| منتجات ملامسة الطعام ومنتجات الأطفال | وفقًا للوائح إدارة الغذاء والدواء الأمريكية 21 CFR 177.2600 ووثائق LFGB، تتم المعالجة اللاحقة كخطوة ثابتة، ولا توجد روائح متبقية. | مجموعات التغذية, عضاضات الأسنان, أطباق الأطفال |
| الرعاية الطبية والشخصية | ملف مواد ISO 10993 / USP الفئة السادسة، قولبة في غرفة نظيفة، إمكانية تتبع الدفعة | أكواب الحيض |
الأجزاء الصغيرة ذات التجويف العالي تسحب الأداة نحو سطح بارد؛ أما الأجزاء الكبيرة المفردة فتبقى ذات تجويف واحد مع قناة صب مفتوحة بغض النظر عن حجم الإنتاج السنوي.
الحجم، الحد الأدنى لكمية الطلب، ومدة التسليم
تُعتبر عملية قولبة الحقن عملية تعتمد بشكل أساسي على الأدوات. ينخفض سعر الوحدة مع انخفاض نسبة التجاويف، لذا فإن القرار الذي يحدد التكلفة هو عدد التجاويف عند بدء الإنتاج، وليس التفاوض عند طلب الشراء.
يُخلط هنا بين رقمين مختلفين. الحد الأدنى لكمية الطلب (MOQ) هو أصغر حجم يمكن أن تصل إليه كمية الطلب الواحد بعد توفر الفولاذ. أما الجدول أدناه فيوضح الحجم السنوي، وهو الذي يحدد جدوى إنتاج هذا الفولاذ من الأساس.
| الحجم السنوي (وليس حجم الطلبية) | أداة نموذجية | تعليق |
|---|---|---|
| أقل من 10000 قطعة | قناة صب مفتوحة ذات تجويف واحد | غالباً ما يكون التشكيل بالضغط أقل تكلفة |
| 10000 – 100000 قطعة | 2-8 تجاويف، قناة باردة | نافذة الحقن القياسية |
| أكثر من 100,000 قطعة | 8+ تجاويف، بوابة صمام | تهيمن الدورة والأتمتة على التكلفة |
الحد الأدنى لكمية الطلب لدينا لحقن السيليكون السائل المقولب هو 3000-5000 قطعة لكل طلب. هذا يختلف عن مسألة شراء قالب الحقن: فعند إنتاج أقل من 10000 قطعة تقريبًا سنويًا، يكون التشكيل بالضغط عادةً أقل تكلفة إجمالًا، على الرغم من ارتفاع سعر الوحدة، لأن تكلفة القالب أقل بكثير وتستوعب تغييرات التصميم. تستغرق عملية تصنيع القوالب من 20 إلى 35 يوم عمل حتى مرحلة T1، مع 7-10 أيام عمل لكل جولة مراجعة. يستغرق الإنتاج الضخم بعد الموافقة على العينة من 20 إلى 30 يومًا للدفعة الأولى. يتم تفصيل هيكل التكلفة عبر العمليات في ما هي تكلفة قولبة السيليكون؟.
متى نوصي بعدم استخدام قولبة حقن السيليكون
نحن نحدد العملية التي تناسب القطعة، وليس العملية ذات القيمة الأعلى من حيث الأدوات.
- حجم الإنتاج السنوي أقل من نقطة التعادل في تكاليف الأدوات: قولبة ضغط السيليكون يستخدم أدوات أرخص ويستوعب تغييرات التصميم دون الحاجة إلى كتلة فولاذية جديدة
- الأجزاء الصلبة السميكة التي يزيد سمكها عن 10-12 مم تقريبًا: يتناسب وقت المعالجة طرديًا مع مربع السمك، وتصبح الدورة غير اقتصادية.
- قطع ذات حشوات معدنية بكميات قليلة: صب نقل عادة ما يكون الخيار الأفضل
- المقاطع المتصلة، والأسلاك والأنابيب: البثق، وليس الحقن
- التصميم لا يزال قيد التطوير: كل تغيير في الشكل الهندسي بعد قطع الفولاذ يتطلب إعادة تصميم الأدوات، لذلك نبقي المشروع في مرحلة الطباعة ثلاثية الأبعاد أو النموذج الأولي المضغوط حتى يتم اعتماد الرسم النهائي.
خريطة أوسع للبدائل موجودة في صفحتنا دليل عملية تصنيع منتجات السيليكون.
ما يجب إرساله مع طلب عرض الأسعار
يمكننا تقديم عرض سعر بناءً على صورة، ولكن السعر ينطوي على هامش خطأ. للحصول على سعر نهائي:
- ملف ثلاثي الأبعاد (STEP أو IGES) بالإضافة إلى رسم ثنائي الأبعاد بأبعاد حرجة وفئة التفاوت
- الصلابة واللون المستهدفان، ومرجع بانتون إذا لزم التطابق — انظر كيفية إعداد رسومات CAD لمصنعك
- هدف الامتثال: ملامسة الطعام، أو الاستخدام الطبي، أو توجيهات الحد من مخاطر المواد الخطرة (RoHS)، أو لا شيء.
- حجم الطلبات السنوي وتكرارها، وليس الطلب الأول فقط
- المتطلبات التجميلية: خط الفصل المقبول، وموقع بقايا البوابة، وتشطيب السطح (SPI أو VDI)
إذا كان الجزء الخاص بك يقع بالقرب من إحدى العائلات الأربع المذكورة أعلاه، فيمكننا إعادة استخدام المواد والأدوات وخبرة تخطيط الجودة ذات الصلة؛ ولا يزال يتم تأكيد العملية النهائية وتصميم القالب أثناء عملية التصميم للتصنيع.
التعليمات
هل يتم خصم تكلفة الأدوات من تكلفة الإنتاج؟
يتم تسعير الأدوات بشكل منفصل وإصدار فاتورة بها قبل قطع الفولاذ. يجب توضيح ما إذا كان سيتم استرداد أي جزء منها، وبأي حجم تراكمي، في عرض السعر المكتوب. اطلب هذا الجدول كتابيًا قبل أمر الشراء، سواءً منا أو من أي مورد آخر.
ما مدى قدرتك على التحمل؟
يُطبق معيار ISO 3302-1 M2 أو M3 على معظم الأشكال الهندسية. أما معيار M1 فيعتمد على موضع البوابة وعدد التجاويف وتجانس الجدار، ويتم تأكيده في تقرير T1.
هل لديكم حد أدنى لكمية الطلب؟
نعم، يتراوح حجم الطلب الواحد بين 3000 و5000 قطعة بعد تصنيع القالب. أما حجم الإنتاج السنوي فيخضع لاختبار منفصل: إذا كان أقل من 10000 قطعة سنويًا، فسنقدم عرض سعر للقولبة بالضغط.
هل يمكنك تزويدنا بوثائق إدارة الغذاء والدواء الأمريكية (FDA) ووثائق LFGB؟
نعم. يحدد عرض الأسعار نطاق اختبارات إدارة الغذاء والدواء الأمريكية (FDA 21 CFR 177.2600) واختبارات LFGB/BfR الألمانية (المستوى الخامس عشر) للمادة واللون والاستخدام المقصود بدقة. ترتبط شهادات المواد وتقارير الجهات الخارجية المتاحة بدفعة الإنتاج ذات الصلة؛ ويتم تحديد تكلفة اختبارات المنتج النهائي الجديدة عند الحاجة إليها في المشروع.
قبل قفل الأداة
يُعدّ كلٌّ من عدد التجاويف وموقع البوابة من القرارات التي يصعب التراجع عنها. يحدد عدد التجاويف سعر الوحدة طوال عمر الأداة، بينما يحدد موقع البوابة موضع ظهور العيب التجميلي والجانب الذي يمكن أن يكون السطح A للقطعة. تغيير كلا القرارين سهلٌ في برامج التصميم بمساعدة الحاسوب (CAD) ومكلفٌ في تصنيع الفولاذ.
أرسل لنا ملف التصميم ثلاثي الأبعاد، وفئة التفاوت المسموح به، وهدف الامتثال، وحجم الإنتاج السنوي المتوقع، وسنقدم لك تكلفة الأدوات، وخيارات التجويف، ونقطة التعادل مقارنةً بالقولبة بالضغط. إذا كان حجم الإنتاج لا يبرر استخدام أداة الحقن، فسنوضح ذلك في عرض السعر. تجد معايير التقييم النموذجية قبل بدء الإنتاج بكميات كبيرة في كيفية تقييم جودة العينة قبل الإنتاج الضخم.
اطلب عرض سعر
أرسل ملفك ثلاثي الأبعاد ومجلدك السنوي عبر نموذج طلب عرض أسعار.
يرجى تضمين المعلومات التالية في البريد الإلكتروني الأول: ملف STEP، فئة التفاوت المسموح به، الصلابة المستهدفة، متطلبات الامتثال، والحجم السنوي. سنرد عليكم بتكلفة الأدوات، وخيارات التجويف، وسعر الوحدة عند حجمين مختلفين، ونقطة التعادل مقارنةً بالقولبة بالضغط.
مراجع
- LFGB § 31، نقل المواد إلى الغذاء — Bundesministerium der Justiz، النص الموحد الحالي: gesetze-im-internet.de/lfgb/__31.html
- الفصل العام 〈 88 〉 اختبارات التفاعل البيولوجي، في الجسم الحي (أساس تصنيف البلاستيك من الفئة الأولى إلى السادسة) — دستور الأدوية الأمريكي: doi.usp.org/USPNF/USPNF_M98834_01_01.html