يرسل لنا معظم المشترين ملف STEP ويتوقعون معرفة السعر. لكن ما يريدون معرفته فعلاً هو إمكانية تصنيع القطعة، ودقة التصنيع، وسرعة التنفيذ. هذه الإجابات الثلاث لا تكمن في البيانات الهندسية، بل في الملاحظات التي غالباً ما تكون مفقودة.
نقدم عروض أسعار قطع سيليكون مصممة حسب الطلب يتكرر هذا النمط أسبوعيًا، وهو نمط ثابت: ملفات التصميم غير المكتملة لقطع السيليكون المخصصة لا تفشل في مرحلة التسعير، بل تفشل في مرحلة النموذج الأولي، بعد قطع الفولاذ بالفعل. حينها، يصبح القرار خارج سيطرتك، إما تعديل الأداة، أو إعادة التسعير، أو إضافة قطعة جديدة.
هذه هي حزمة الملفات التي نطلبها، والقرارات التي يُتوقع أن يُتخذ بشأن كل ملف. وهي الحزمة نفسها سواءً كان الجزء ملعقة طعام للأطفال، أو حصيرة مطبخ، أو ختمًا صناعيًا، أو قطعة مصبوبة. ما يختلف هو أي ملف يحمل أكبر قدر من المخاطرة.
عندما تتضمن هذه المقالة أرقامًا - مثل نطاقات الانكماش، والتفاوتات الأولية، وجداول المعالجة اللاحقة، وحدود إزاحة الحشوات - فإنها مستمدة من أدواتنا الخاصة وسجلات العينات الأولى ضمن برامج أدوات السيليكون المخصصة التي نديرها داخليًا منذ عام 2012، وليست من جدول منشور. تجدون المعايير واللوائح التي نستشهد بها مدرجة تحت قسم المصادر في نهاية المقالة.
ملخص تنفيذي
- الهندسة هي الجزء الأرخص من الحزمة. يُجيب ملف STEP على سؤال ما إذا كان الشكل موجودًا أم لا. وتُحدد الصلابة ونظام المعالجة والمرجع اللوني والامتثال السعر ووقت الدورة والإجراءات الورقية.
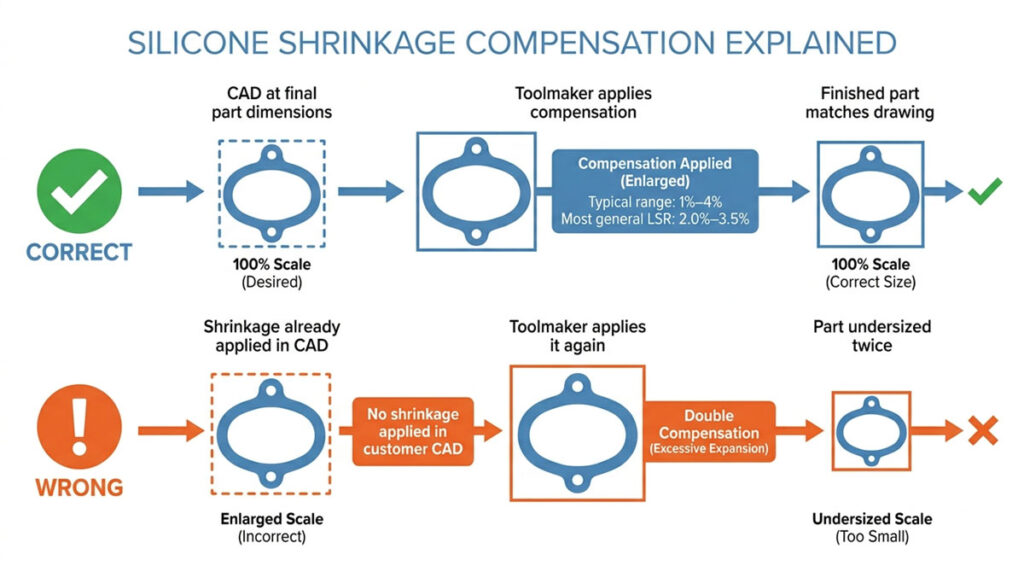
- التعويض عن الانكماش يعود لمن يقوم بتقطيع الفولاذ. عند تطبيقها في برنامج التصميم بمساعدة الحاسوب (CAD)، فإن 1%–4% تزيل الرافعة الوحيدة المتبقية بعد الطلقات الأولى، ويخرج الجزء أصغر من الحجم المطلوب مرتين.
- يُعدّ التفاوت الضيق في تصميم الغطاء أغلى خط في الرسم. تكمن التكلفة في الفحص والخردة، وليس في التجويف. فئة عامة واحدة بالإضافة إلى قائمة حرجة قصيرة تتفوق على الفئة M2 في كل مكان تقريبًا، وفي كل مرة تقريبًا.
- تنتقل المخاطر مع عائلة المنتج؛ أما قائمة الملفات فلا تنتقل معها. برامج الأطفال والمطابخ لا تستوفي معايير المطابقة والموافقة على الألوان. أما البرامج الصناعية فلا تستوفي معايير فئة التفاوتات وبيانات الإدخال.
- لا يوجد شيء مما سبق يُعتبر طلباً غير مألوف. إنها مراجعة واحدة للرسم، وهي أرخص من تعديل أداة واحدة.
لا يؤدي نقص ملفات المشروع إلى توقفه، بل يسمح باستمراره بناءً على افتراضات. يُصمَّم البرنامج بناءً على القيمة التي بدت لنا الأكثر ترجيحًا، ويُقاس النموذج الأولي وفقًا لما اتفق عليه الطرفان، ويُطبَّق التصحيح بعد الانتهاء من تصنيع الفولاذ. هذه هي الحجة الأساسية لقضاء فترة ما بعد الظهر في مراجعة الملفات قبل إرسالها. فمراجعة الرسم تُكلِّفكم فترة ما بعد الظهر، بينما إعادة قطع التجويف، أو إضافة قطعة جديدة، أو تكرار اختبار المطابقة، تُكلِّف أموالًا لم تكن مُدرجة في ميزانية المشروع، وعادةً ما تستغرق أسابيع أيضًا.
ما الذي يجب أن تحتويه ملفات تصميم قطع السيليكون المخصصة؟
ستة عناصر. أي شيء أقل من ذلك سيجعل شخصًا ما يخمن نيابة عنك، وينتهي هذا التخمين في الفولاذ.
| ملف | التنسيق المفضل | قرار الإغلاق | هل تحتاج إلى عرض سعر نهائي؟ |
|---|---|---|---|
| نموذج ثلاثي الأبعاد | STEP (يفضل AP242، ويقبل AP214)، أو SolidWorks / Fusion الأصلي | هندسة التجويف، عدد التجاويف، جدوى التصميم للتصنيع | نعم |
| رسم ثنائي الأبعاد | ملف PDF بالإضافة إلى ملف DWG أو DXF | ما الذي سيتم قبوله أثناء التفتيش؟ | نعم |
| ملاحظة حول المواد والعمليات | نموذج عنوان الرسم أو نموذج طلب عرض الأسعار | المركب، الصلابة، نظام المعالجة، المعالجة اللاحقة | نعم |
| مرجع الألوان | رمز بانتون أو RAL، بالإضافة إلى شريحة مادية | أساس الموافقة على الألوان والخلطات الرئيسية | نعم للأجزاء الملونة |
| وضع علامات على الأعمال الفنية | AI أو EPS أو PDF متجه، مع تحديد الخطوط | طريقة الطباعة، نظام الحبر، حجم الشاشة أو الوسادة | نعم، إذا كان مطبوعاً أو محفوراً. |
| إدخال بيانات الجزء المتوافق | الخطوة بالإضافة إلى الرسم، والمواد المذكورة | تركيب التغليف، مسار الالتصاق، علامات الشاهد | نعم للأجزاء المصبوبة بالحقن |
يُقدّم ملف STL وحده رأيًا مبدئيًا حول جدوى التصميم ونطاقًا تقريبيًا للأدوات المطلوبة، لا أكثر. أما الشبكة، فلا تحتوي على أنصاف أقطار دقيقة ولا تعريف واضح للجدران الرقيقة، وهاتان السمتان هما اللتان تحددان ما إذا كان طرف القالب سيتمزق عند فكه.
ما هي الملفات التي تفشل عادةً، حسب عائلة المنتج؟
العناصر الستة المذكورة أعلاه ثابتة. أما العنصر الذي يتم استبعاده فهو متوقع، ويعتمد على ما تقوم بصنعه.
| عائلة المنتجات | الملف الأكثر عرضة للفقدان أو الضعف | ما هي التكلفة عند فقدانه؟ | فئة التسامح النموذجية |
|---|---|---|---|
| منتجات الأطفال والتغذية (مرايل، ملاعق، أطباق، عضاضات أسنان) | بيان المطابقة وعينة اللون المادية | عائلة المركب خاطئة، إعادة الاختبار، إعادة الموافقة على اللون بعد عملية التصنيع | M3، مع M2 على حواف الشفط وميزات الإحكام |
| أدوات المطبخ والخبز (الحصائر، الملاعق، الحاويات، الأغطية) | ظروف الخدمة والصلابة مع التفاوت المسموح به | مركب يفشل عند درجة حرارة الفرن أو يكون ملمسه غير مريح عند اللمس | من M3 إلى M4 |
| قطع غيار صناعية (أختام، حشيات، لوحات مفاتيح، أنابيب، حلقات مطاطية) | رسم ثنائي الأبعاد مع فئة التفاوت المحددة وإدراج البيانات | تعديل الأداة بعد النموذج الأولي؛ تسرب أو فشل في التركيب أثناء الخدمة | M2 و M1 على أقطار منع التسرب فقط |
| المنتجات الترويجية والمنتجات التي تحمل علامات تجارية (أساور المعصم، والملصقات، والحافظات) | عمل فني متجهي بخطوط محددة وألوان بانتون لكل عنصر | إعادة الطباعة، تقشر الحبر، انحراف لوني واضح بين الدفعات | من M3 إلى M4 |
| القوالب وهندسة فك القوالب المعقدة | نموذج ثلاثي الأبعاد بأبعاده النهائية بالإضافة إلى ملاحظة حول فك القالب | شفاه ممزقة، تجاويف محصورة، إعادة تصميم شق التجويف | M3، ضيق فقط على أبعاد التجويف الوظيفية |
والنتيجة العملية لذلك هي أن سعر الخط المفقود نفسه يختلف باختلاف العائلة. منتجات السيليكون للأطفال, عادةً ما يكون التفاوت العام المتساهل مقبولاً، بينما يكون خط الامتثال غير قابل للتفاوض. منتجات المطبخ المصنوعة من السيليكون, تُحدد درجة حرارة التشغيل نوع المركب قبل أن تُؤخذ الهندسة بعين الاعتبار. أما في الأختام الصناعية، فيكون الترتيب معكوساً.
هل يجب عليك إرسال ملف STEP أو STL أو ملف CAD أصلي؟
أرسل ملف STEP كملف عمل، وملف CAD الأصلي كنسخة احتياطية، وملف STL كمرجع مرئي فقط. صدّر AP242 من أي مكان يدعمه برنامج CAD الخاص بك - فهو البروتوكول الحالي ويمكنه نقل بيانات التفاوتات والتعليقات التوضيحية، وليس الشكل فقط. يبقى AP214 قابلاً للاستخدام تمامًا؛ بينما يفقد AP203 الألوان.
| شكل | ما الذي ينجو من التصدير؟ | استخدمه لـ |
|---|---|---|
| الخطوة AP242 (أو AP214) | الأجسام الصلبة، أنصاف الأقطار الدقيقة، بنية التجميع، اللون؛ كما يحمل AP242 أيضًا معلومات تعريف المنتج الدلالية والتفاوتات | تصميم الأدوات، تشغيل التجاويف، مراجعة التصميم للتصنيع |
| برامج التصميم بمساعدة الحاسوب الأصلية (SLDPRT، F3D) | سجل الميزات، المعلمات القابلة للتعديل | تغييرات التصميم المشترك أثناء عملية التصنيع للتصنيع |
| IGES | أسطح، أحياناً بها فجوات | الملفات القديمة فقط؛ يُرجى توقع وقت الإصلاح |
| DWG / DXF | الملامح والأبعاد ثنائية الأبعاد | القطع بالقوالب، وتشكيل البثق، وتحديد أشكال الحشيات |
| STL / 3MF | صدفة مثلثة الشكل فقط | تأكيد مرئي، نماذج أولية مطبوعة |
هناك تفصيلٌ يغفله المهندسون: التصدير بالملليمترات، جسم صلب واحد مانع لتسرب الماء لكل جزء، نقطة الأصل على سطح مرجعي أو محور تناظر. تظهر الميزات المخفية وأجسام البناء المتبقية أثناء التصدير، مما يكلفنا يومًا كاملًا من التنظيف قبل حتى بدء عملية التصميم للتصنيع.
إذا كنت لا تزال غير متأكد من المسار الذي ستسلكه بين السيليكون المصبوب والسيليكون المطبوع، فإن حدود الهندسة تختلف، لذا قم بإعداد الملف للمسار الذي تنوي استخدامه، وليس لكليهما. الطباعة ثلاثية الأبعاد بالسيليكون يتحمل الأشكال الهندسية التي لا يتحملها التشكيل، والعكس صحيح أيضاً.
ما الذي يجب أن يوضحه الرسم ثنائي الأبعاد؟
يُحدد النموذج ماهية القطعة، بينما يُحدد الرسم ما سيتم قبوله. هاتان وثيقتان مختلفتان، ولا يُستخدم إلا واحدة منهما في قسم مراقبة الجودة.
الرسم المصنوع من السيليكون ليس رسمًا بلاستيكيًا تم تغيير خط المادة فيه. يتشوه الجزء أثناء القياس، وتتغير بعض أبعاده مع ضغط التثبيت، وعادةً ما تكون أهم خصائصه هي الأكثر مرونة. هذا يُغير ما يجب أن يكون موجودًا على اللوح.
- أقسام توضح كل ميزة وظيفية. عرض مقطعي لكل حافة مانعة للتسرب، وانتقال الجدار، والتجويف السفلي، وجيب الإدخال. يُعد سُمك الجدار الموجود فقط في النموذج السبب الأكثر شيوعًا لسؤال التصميم للتصنيع.
- البيانات التي يمكن تحديد موقع الجزء اللين عليها فعلياً. اختر سطحًا صلبًا أو نتوءًا مصبوبًا. ستتحرك الحافة الرقيقة كمرجع أ في التركيب، وكل بُعد يُنسب إليها يرث تلك الحركة.
- التركيز على الجوانب الوظيفية، وليس على كل شيء. كل بُعد تُضيفه هو بُعد سيقيسه شخص ما وقد يرفضه. أسطح التركيب، وهندسة الإحكام، ومواقع الثقوب، والحجم الإجمالي: كل هذه تحتاج إلى أرقام. أما أنصاف الأقطار التجميلية فلا تحتاج إلى أرقام.
- حالة حرة أو ثابتة، كما هو مذكور صراحةً. بالنسبة للأنابيب والحشيات والأغشية والأغطية، حدد ما إذا كان البعد ينطبق بشكل غير مقيد أو في تركيب محدد. وبدون ذلك، لا يُعتبر القطر الداخلي مواصفة.
- كتلة التفاوت، وليس تفاوتات متناثرة. الفئة العامة في الكتلة، وقائمة مختصرة من الأبعاد الحرجة على طرق العرض، وأبعاد الإغلاق التي تم وضع علامة عليها بحيث تتم قراءتها مقابل نطاق الإغلاق.
- كتلة عنوان توضح العملية. التركيب والمعالجة، الصلابة مع التفاوت المسموح به، نظام المعالجة، المعالجة اللاحقة، مرجع اللون والامتثال. يتم نقل الرسم بين الأقسام؛ أما بريد طلب عرض الأسعار فلا يتم نقله.
- تحديد موقع العمل الفني بناءً على نقطة مرجعية. يجب أن يكون موقع الشعار وحجمه واتجاهه موجودًا على الرسم حتى عندما يتم شحن العمل الفني كملف متجه منفصل.
- الوحدات، والمقياس، ورسالة المراجعة، والتاريخ. بالملليمترات ما لم يُذكر خلاف ذلك، ورسالة مراجعة واحدة مشتركة مع النموذج والعمل الفني.
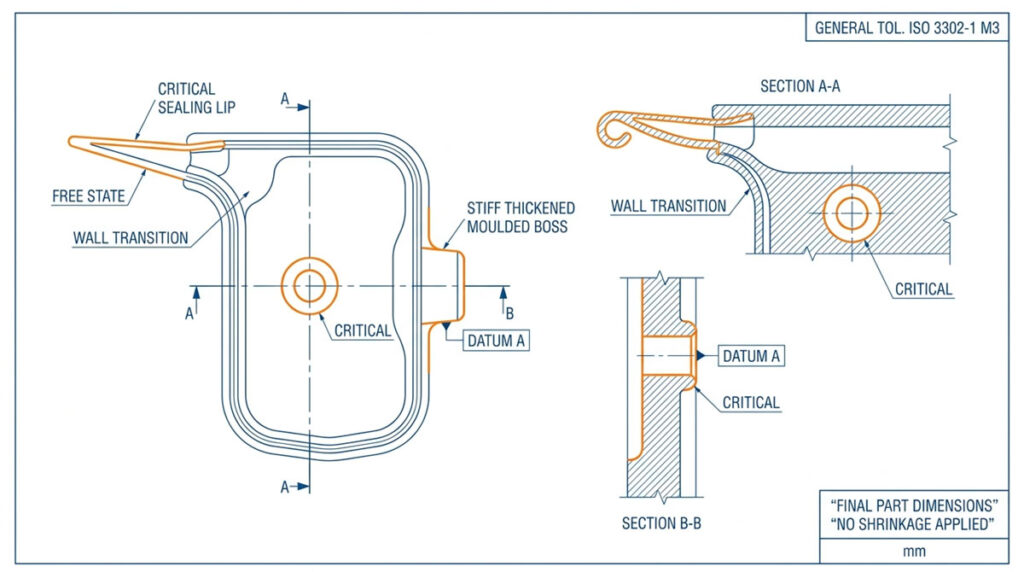
ما يجب حذفه لا يقل أهمية. فالتفاوت الهندسي الكامل في قطعة من المطاط الصناعي يُعتبر دقةً ويؤثر على التكلفة، لأن معايير التسطيح والتوازي المصممة للمعادن المشغولة آليًا لا يمكن تطبيقها على مادة تتمدد وتتمدد لساعات بعد فك القالب. وينطبق الأمر نفسه على التفاوتات الدقيقة في المظهر الخارجي للأسطح. فإذا لم يكن العنصر يُحكم الإغلاق أو يُحدد الموقع أو يتلاءم مع شيء آخر، فلا يحتاج إلى تفاوت أدق من التفاوت العام.
إذا كان لديك نموذج ولكن بدون رسم، فأرسل النموذج وأخبرنا بذلك. سنقوم بإعداد رسم بناءً عليه، وبمجرد موافقتك على هذا الرسم، سيصبح هو الأساس المعتمد للمراجعة في المشروع بأكمله. أما ما لا يُجدي نفعًا فهو المضي قدمًا بدون رسم على الإطلاق، لأنه في هذه الحالة سيتم تقييم النموذج الأولي بناءً على ما اتفق عليه الطرفان.
لماذا يجب أن يبقى النموذج عند أبعاد الجزء النهائية؟
لأننا نطبق تعويض الانكماش على الفولاذ، وإذا كنت قد طبقته بالفعل، فإن القطعة ستكون أصغر من الحجم المطلوب بمرتين.
ينكمش السيليكون أثناء عملية التصلب، ثم مرة أخرى بعد التصلب. يتراوح النطاق الواقعي تقريبًا بين 1% و4%، حيث تتراوح معظم أنواع السيليكون السائل عالي الأداء (LSR) بين 2.0% و3.5%؛ ويُستقى الرقم الفعلي من بيانات المركب وتجارب الصب، وليس من قاعدة عامة. كما أن معامل الانكماش غير منتظم، إذ يؤثر اتجاه التدفق، وسماكة الجدار الموضعية، وموضع البوابة، ودرجة حرارة القالب، ووجود حشوة مانعة للانضغاط، على معامل الانكماش في اتجاهات مختلفة.
هذا هو العنصر الذي غالبًا ما تُقلل الفرق من شأنه. المصمم الذي عمل بشكل أساسي في مجال اللدائن الحرارية يفترض أن الانكماش هو قيمة عددية واحدة تُطبق في مرحلة التصميم بمساعدة الحاسوب (CAD)، لأنه في كثير من عمليات تصنيع البلاستيك يكون كذلك بالفعل. في السيليكون، تطبيقه في المراحل الأولى يُفقدنا القدرة على ضبطه لاحقًا. حافة مانعة للتسرب بسمك 0.4 مم على قطعة ذات صلابة 40 شور A تتصرف بشكل مختلف تمامًا عن نفس الحافة عند صلابة 60 شور A، ويتبع التعويض تركيبة المادة، وليس الرسم.
يجب أن يوضح الرسم البُعد الذي ترغب في قياسه على الجزء النهائي بعد المعالجة اللاحقة، على سبيل المثال بعد 200 درجة مئوية لمدة 4 ساعات حيث تكون المواد المتطايرة مهمة. نتولى نحن الباقي. تصميم قوالب.
أي فئة من فئات التسامح يجب عليك تحديدها: M1 أو M2 أو M3؟
يستخدم ISO 3302-1 باعتبارها الفئة العامة، وتحتفظ بتفاوتات ضيقة لقائمة قصيرة من الميزات الوظيفية.
| فصل | حيث يبرر تكلفته | ما يتطلبه ذلك منا |
|---|---|---|
| M1 | أقطار إحكام دقيقة، وصلات محكمة التركيب | أدوات دقيقة، نطاق تشغيل ضيق، نسبة خردة أعلى وحمل فحص أكبر |
| M2 | الأختام التقنية، لوحات المفاتيح، تركيبات الإدخال | هدف عملي للأجزاء المخصصة الوظيفية |
| M3 | هندسة المطبخ والطفل والمستهلك | الوضع الافتراضي الفعال للأبعاد غير الحرجة |
| M4 | قطع مصبوبة كبيرة حيث لا يعتمد التوافق على الأبعاد | الفئة الأكثر مرونة في التشكيل؛ ومع ذلك، من الأفضل ذكرها بدلاً من تركها فارغة. |
هناك حدان في الجدول أعلاه، وكلاهما يتم ذكرهما بشكل خاطئ في الرسومات التي نتلقاها.
أولاً، تنطبق فئات M على المنتجات المصبوبة فقط. أما المقاطع المبثوقة والأطوال المقطوعة فتُصنف بشكل منفصل في معيار ISO 3302-1 على النحو التالي: الفئات E (E1–E3), لذلك يجب أن يذكر رسم البثق فئة E، ويجب تحديد تفاوت طول القطع مقابل طول القطع نفسه. تصميم بثق مخصص له منطق أبعاد خاص به ولا يُقرأ من القالب. كتابة "M3" على رسم البثق تدل على أنك لم تقرأ المعيار الذي تستشهد به.
ثانيًا، يقسم المعيار كل فئة إلى مُثَبَّت و إنهاء الأبعاد. تُتحكم الأبعاد الثابتة فقط بواسطة التجويف المُشَكَّل. أما أبعاد الإغلاق فتتجاوز مستوى الفصل، وتتأثر أيضًا بضغط التثبيت وحجم المركب والزوائد، لذا يكون نطاق التفاوت المسموح به لها في نفس الفئة أوسع. إذا تجاوز أحد أبعادك الحرجة خط الفصل، فإما أن تقبل نطاق الإغلاق أو تطلب منا تغيير موضع الفصل قبل تصميم الأداة. هذا هو السبب الأكثر شيوعًا لتجاوز قياسات القطعة لنطاق التفاوت المسموح به مقارنةً بالفئة التي تتوافق معها فعليًا.

في حال عدم تحديد فئة المنتج، نبدأ الحوار بافتراض هامش خطأ ±0.3 مم للأبعاد العامة، و±0.2 مم لسمك الجدار والأقطار الداخلية، و±0.1 مم لأسطح منع التسرب، ثم نتحقق من ذلك بناءً على حجم القطعة وصلابتها وشكلها الهندسي قبل تقديم عرض السعر. اعتبر هذه الأرقام بمثابة بداية للتفاوض، وليست مواصفات نهائية.
بالنسبة لمعظم أشكال الأطفال والمطابخ والمنتجات الترويجية، يُعدّ M3 الخيار الافتراضي الأمثل، وليس حلاً وسطاً، بينما يُعدّ M4 الخيار الأنسب للأجزاء الكبيرة والقطاعات المبثوقة. إنّ تحديد M2 في هذه الرسومات يُضيف تكلفة فحص دون أي فائدة ملموسة للمستخدم النهائي.
إن سوء التقدير هنا هو صورة معكوسة لخطأ الانكماش. فالمشترون الذين اعتادوا على استخدام آلات CNC يطبقون هامش خطأ ضيقًا جدًا على جميع الأبعاد لأنهم يشعرون بالأمان. لكن هذا ليس آمنًا؛ بل هو مكلف، وتظهر آثار هذه التكلفة بوضوح في تكلفة قوالب السيليكون. كل بُعد إضافي ضيق يُضيف خطوة فحص وسبب رفض لا علاقة له بالوظيفة. في قاعدة الشفط أو جيب المريلة، لا يُغيّر فرق ±0.5 مم أي شيء يمكن للمستخدم الشعور به. على حافة الإغلاق لـ جزء مصبوب عالي الدقة, 0.05 مم هو الذي يحدد ما إذا كان سيحدث تسريب أم لا.
كيف تحدد بُعدًا على جزء يتشوه تحت الفرجار؟
عن طريق تسمية طريقة القياس على الرسم، وليس فقط الرقم.
عند قياس حافة بسمك 40 شور A باستخدام فرجار يدوي، تكون قراءتها أصغر من قراءة نفس الحافة عند قياسها بصريًا، لأن المشغل يضغطها. ثم يُصدر مختبران تقريرين مختلفين لقطعة سليمة واحدة، فيتحول النقاش من التركيز على الجودة إلى التركيز على علم القياس.
ضع هذه العناصر الأربعة في مذكرة الفحص:
- طريقة قياس الميزات الناعمة أو الرقيقة: بدون تلامس، أو بصرية، أو نظام رؤية.
- حالة التثبيت أو الحالة الحرة، خاصة بالنسبة للأنابيب والحشيات والأغشية الرقيقة.
- التكييف: يتم القياس بعد المعالجة اللاحقة وفترة راحة محددة، وليس مباشرة بعد الطباعة.
- حجم العينة ومستوى الجودة المقبول (AQL) للنموذج الأول ولكميات الإنتاج، بما يتناسب مع كيفية تصنيع الأجزاء فعليًا تم التفتيش.
تلك الملاحظة الواحدة تحسم معظم النزاعات المتعلقة بالمادة الأولى قبل أن تبدأ، ولا تتطلب سوى سطر واحد من النص.

أي النوتات الموسيقية تُغير الاقتباس أكثر من الهندسة؟
المادة، والصلابة، ونظام المعالجة، واللون، والمرونة. تحدد الهندسة الأدوات؛ وهذه بدورها تحدد المركب، والدورة، والإجراءات الورقية.
| ملحوظة | كيفية التعبير عن ذلك | ما الذي يدفعه |
|---|---|---|
| عملية وتركيب | حقن مطاط السيليكون السائل، أو ضغط مطاط السيليكون عالي الضغط، أو مركب البثق | نوع الأدوات، عدد التجاويف، تكلفة الوحدة حسب حجم الإنتاج الخاص بك |
| صلابة | “"Shore A 50 ±5" وفقًا لمعيار ASTM D2240 | الشعور، سلوك فك القالب، خطر التمزق على الأجزاء الرقيقة |
| نظام العلاج | البلاتين (إضافة) أو البيروكسيد، هل يلزم المعالجة اللاحقة أم لا | الرائحة، المواد المتطايرة، مسار الامتثال، توافق الإدخال |
| لون | رمز بانتون أو RAL بالإضافة إلى مستوى اللمعان، معتمد للرقائق | ماسترباتش، شفافية، أساس الموافقة |
| امتثال | إدارة الغذاء والدواء الأمريكية 21 CFR 177.2600، LFGB، EU 10/2011؛ ISO 10993-1 فقط إذا كان الجزء جهازًا طبيًا | اختيار المواد الخام، تكلفة الاختبار، وقت التسليم |
| شروط الخدمة | نطاق درجة الحرارة، التلامس الكيميائي، طريقة التعقيم | عائلة المركبات، نظام الحشو، سمك الجدار |
أحد هذه المخاطر يكمن في المواد الكيميائية. إذ يُثبط الكبريت والأمينات ومحفزات القصدير وبعض المواد الكيميائية المستخدمة في الطلاء عملية معالجة البلاتين، لذا فإن طبقة التغليف التي تبدو تجميلية بحتة هي في الواقع قرارٌ لمعالجة البلاتين. أما الخطر الآخر فيكمن في صياغة بند الامتثال. إدارة الغذاء والدواء 21 CFR 177.2600 يغطي المنتجات المطاطية المخصصة لـ الاستخدام المتكرر, وهي تُعنى بالمادة ومشتقاتها بدلاً من حالة استخدام المنتج النهائي؛ أما العناصر ذات الاستخدام الواحد فتخضع لبنود مختلفة، لذا يجب أن يوضح الرسم أي بند ينطبق على الجزء. إذا كنت بحاجة إلى توضيح التمييز الأوسع،, المواد الغذائية مقابل المواد الطبية إن التقسيم هو المهم في الرسم. بالنسبة للاتحاد الأوروبي، فإن أداة ملامسة الأغذية هي اللائحة (الاتحاد الأوروبي) رقم 10/2011. ISO 10993-1 يُعدّ هذا مسارًا منفصلاً للأجهزة الطبية، حيث يتم تقييم مكونات القسطرة ضمنه. أما سوار المعصم واللهاية وأدوات المطبخ فلا تخضع لهذا المسار، بل تبقى خاضعة لقواعد سلامة ملامسة الطعام أو سلامة الألعاب. طلب إجراء اختبار 10993 على قطعة استهلاكية يغطي التكاليف فقط دون أي مطالبة إضافية.
يستحق اللون وصفًا خاصًا به. لقطة الشاشة ليست مواصفات لونية. نقوم بمطابقة اللون مع شريحة مادية تحت مصدر ضوء محدد، وتؤثر المركبات الشفافة أو المعتمة على المطابقة؛ كيف ذلك؟ يتم التحكم في الإنتاج يعتمد ذلك على المركب الذي اخترته، وهذا سبب آخر يجعل المادة واللون يسيران معًا.
أين أنت مستعد لقبول علامات خط الفصل والبوابة والتهوية؟
في مكان ما على هذا الجزء، سيكون هناك خط فاصل، وخط فاصل للبوابة، وخط تهوية. يجب أن يوضح الرسم أماكن عدم جواز استخدامها، ويتوقف عند هذا الحد.
تأتي الإخفاقات من اتجاهات متناقضة. فالمشترون الذين لا يُبدون رأيهم يحصلون على تقييمات إيجابية حيثما يكون تصنيع الأداة أسهل، ثم يرفضونها عند أول استخدام. أما المشترون الذين يفرضون تصميم خط الفصل الكامل وتخطيط البوابة، فيُقيدون عملية التعبئة والتهوية، والنتيجة هي ظهور زوائد أو هواء محبوس على سطح كانوا يهتمون به أكثر.
إن التعليمات المفيدة هي قيد وليست تصميمًا:
- حدد مناطق التجميل والإغلاق كمناطق لا يجب وضع علامات عليها.
- حدد الحد الأقصى المسموح به للوميض - سواء كان مشذباً بشكل متساوٍ، أو حداً أقصى محدداً بالملليمترات.
- حدد السطح الذي يواجه المستخدم أو الذي يحمل الشعار.
- تجاويف العلم السفلية، وميزات التثبيت السريع، والتجاويف المغلقة؛; هندسة القطع السفلي يؤدي ذلك إلى تغيير طريقة فك القالب، وأحيانًا إلى انقسام التجويف.
- حدد نوع التشطيب أو الملمس السطحي الذي تتوقعه، مع إرفاق عينة مرجعية إن أمكن؛ الخيارات موضحة في أنماط السطح.
تتركز التكاليف بشكل غير ملحوظ في مجال تحمل الزوائد. فالسعي نحو تحقيق شرط انعدام الزوائد يتطلب دقة أعلى في تصنيع القوالب، بالإضافة إلى استخدام نظام شفط الهواء، وهي ميزة حقيقية بتكلفة مختلفة. اقرأ المزيد المفاضلة بين التسامح ومنطق الفراغ قبل أن تكتب "ممنوع استخدام الفلاش" على الرسم.
ما الذي يمكن أن يخبرنا به ملف الإدراج في جزء مصبوب بالحقن؟
الأمر لا يقتصر على شكلها فقط. فالحشوة التي تنزاح بمقدار 0.2 مم تُنتج سماكة غير متساوية للسيليكون، أو طبقة أساسية مكشوفة، أو رابطة تتقشر أثناء الاستخدام.
| أدخل المعلومات | لماذا لا يمكن تصميم الأداة بدونها |
|---|---|
| نموذج ثلاثي الأبعاد ورسم مع مراعاة التفاوتات | تحديد المعالم والمسافة داخل التجويف |
| مادة الركيزة ومعالجة السطح | طريقة الالتصاق: البرايمر، أو القفل الميكانيكي، أو المركب ذاتي اللصق |
| الحد الأدنى لسمك السيليكون فوق الحشوة | التدفق والتغطية وتجنب القراءة من خلال النص |
| قوة الترابط أو التقشير المطلوبة | سواء كان الالتصاق مواصفة أو افتراضًا |
| الموقع المقبول لعلامات دبابيس التحديد | يجب أن تستقر الدبابيس في مكان ما؛ أنت من يختار المكان. |
| أدخل حد درجة الحرارة | درجة حرارة المعالجة ووقت الدورة |
تُعدّ عملية التشكيل بالحقن المزدوج من أكثر العمليات تكلفةً عند تطبيق مبدأ "سنقرر لاحقًا". فاستراتيجية الالتصاق مصممةٌ في القالب نفسه، ولا تُضاف لاحقًا. سواءً كان ذلك باستخدام البرايمر، أو القفل الميكانيكي، أو المركب ذاتي اللصق: مسار الالتصاق بالقولبة وينتج ذلك عن الركيزة وطلاءها، ولهذا السبب يجب أن يسمي ملف الإدراج كليهما.
ما هي ملفات الأعمال الفنية التي تبقى من مرحلة التدقيق إلى مرحلة الإنتاج؟
ملفات متجهة بخطوط محددة، وألوان مرجعية من بانتون، وطريقة تحديد يتم اختيارها قبل قطع الأداة.
لا تصمد الشعارات النقطية. وكذلك الخطوط الدقيقة والنصوص المعكوسة الصغيرة على سطح ناعم منحني: فجسور الحبر أو انزلاقات لوحة الطباعة لا تصمد. ما يصمد يعتمد على الطريقة، والطريقة تعتمد على الشكل الهندسي نفسه.
| طريقة وضع العلامات | يناسب | قيود العمل الفني |
|---|---|---|
| طباعة الوسادة | مناطق صغيرة منحنية أو غائرة | عدد محدود من الألوان لكل تمريرة؛ تجنب النصوص السلبية الدقيقة |
| طباعة الشاشة | ألواح مسطحة أو منحنية قليلاً | ألوان موضعية، أشكال صلبة، بدون تدرجات لونية فوتوغرافية |
| الطباعة الحرارية | تفاصيل متعددة الألوان على الأجزاء المزخرفة أو المنحنية | العمل الفني كامل، ولكن يجب تحديد التسجيل وبناء الفيلم |
| النقش بالليزر | ثبات خالٍ من الحبر، علامات متناسقة اللون | لا يوجد خيار للألوان؛ يعتمد التباين على الصبغة والعمق |
| نص مصبوب | علامات يجب أن تدوم أطول من المنتج | يحتاج النموذج ثلاثي الأبعاد إلى معلومات حول المسودة ونصف القطر والحد الأدنى لعرض الخط |
توجد تفاصيل العملية في صفحات الطريقة: الطباعة على السيليكون, طباعة الشاشة, الطباعة الحرارية و النقش بالليزر.
حدد موضع العمل الفني بناءً على نقطة مرجعية، ولون كل عنصر، وما إذا كانت هناك حاجة إلى طبقة أساسية بيضاء على جزء داكن، ومستوى المتانة المتوقع بالأرقام: دورات غسالة الصحون، أو مسحات الكحول، أو الاحتكاك. يتم اختيار أنظمة الحبر بناءً على هذا المستوى، وعبارة "لا ينبغي أن يتقشر" ليست رقمًا.
لماذا تتسبب حالات عدم تطابق المراجعة في رفض العديد من المقالات الأولى؟
لأن الأداة وتقرير الفحص وعرض الأسعار يمكن أن يشير كل منها إلى مراجعة مختلفة، ويعتقد كل طرف من الأطراف الثلاثة أنه على صواب.
قمنا بتقطيع الفولاذ وفقًا للإصدار B، بينما تم إجراء فحص العميل الوارد وفقًا للإصدار C. لم يكن هناك أي عيب، ولكن كانت هناك مشكلة في الأوراق.
- قم بتسمية الملفات باسم
PartNumber_Description_RevB_YYYYMMDD.step. - احتفظ برسالة مراجعة واحدة تشمل النموذج والرسم والعمل الفني.
- أرسل سجل تغييرات من سطر واحد: "المراجعة ج: الحافة 1.2 → 1.5 مم، تم تحريك الشعار 3 مم باتجاه القاعدة."“
- قم بتجميد التصميم قبل البدء في تجهيز الأدوات؛ بعد ذلك، تعامل مع التغييرات على أنها طلبات تغيير هندسية رسمية مع تأثير على التكلفة والوقت اللازم للتنفيذ.
- يرجى التأكيد كتابياً على أي مراجعة تشير إليها كل من الاقتباس والأداة والمقال الأول.
تبدو عملية مراجعة المشاريع أشبه بالإدارة حتى أول تعديل على الأداة. عندها تصبح أقل تكلفةً في عملية التحكم بالمشروع.
ثلاث ملاحظات يمكنك نسخها على رسمك
معظم ما ينقص الملفات التي نتلقاها ليس هندسة، بل ثلاث فقرات نصية قصيرة. انسخ هذه الفقرات، وغيّر القيم، وسيكتمل الرسم وفقًا للقرارات التي تم شرحها في هذه المقالة.
1. ملاحظة حول المواد والعمليات، لعنوان الصفحة:
المادة: مطاط سيليكون سائل (LSR)، معالج بالبلاتين (إضافة). الصلابة: 50 ± 5 على مقياس شور A وفقًا لمعيار ASTM D2240. اللون: بانتون 7686 C، مطفي؛ يجب الموافقة على عينة مادية قبل التشكيل. المعالجة اللاحقة: 200 درجة مئوية / 4 ساعات (إلزامي). المطابقة: FDA 21 CFR 177.2600 (للاستخدام المتكرر) + LFGB. التفاوت العام: ISO 3302-1 الفئة M3 (مصبوب)؛ الأبعاد الحرجة لكل رسم. حالة النموذج: الأبعاد هي أبعاد القطعة النهائية. لم يتم تطبيق أي انكماش.
2. ملاحظة الفحص، بجوار جدول الأبعاد:
تم قياس الأبعاد بعد المعالجة اللاحقة وفترة راحة لا تقل عن 24 ساعة عند درجة حرارة 23 درجة مئوية ورطوبة نسبية 50%. تم قياس الأجزاء الناعمة والرقيقة دون تلامس (بصري)، في حالة حرة، بدون تثبيت، وبدون ضغط من المشغل. الأبعاد المحددة بعلامة (C) تعبر مستوى الفصل وهي أبعاد الإغلاق؛ ينطبق عليها معيار التفاوت المسموح به للإغلاق ISO 3302-1. العينة الأولى: 5 قطع، جميع الأبعاد. الإنتاج: مستوى الجودة المقبول 1.0، عادي، المستوى الثاني.
3. ملاحظة تجميلية وعلامات، بجوار المنظر ذي الصلة:
مناطق ممنوع وضع العلامات: السطح أ (المواجه للمستخدم) وحافة الإغلاق ب. يُسمح بوضع علامات خط الفصل والبوابة والتهوية على السطح ج فقط. الحافة: مُقَصّة بشكل متساوٍ، بحد أقصى 0.15 مم متبقٍ، بدون حافة حادة. التصميم: متجه، الخطوط مُحددة، أبعاد الموضع مُحددة من المرجع د. المتانة: يتحمل 500 دورة غسيل في غسالة الأطباق / مسح بـ 70% IPA دون أي تلف.
إذا لم ترسل أي شيء آخر، فأرسل هذه الأجزاء الثلاثة مع ملف اختبار STEP الخاص بك. فهي تُجيب على معظم الأسئلة التي قد تُعاد إليك بعد أسبوع.
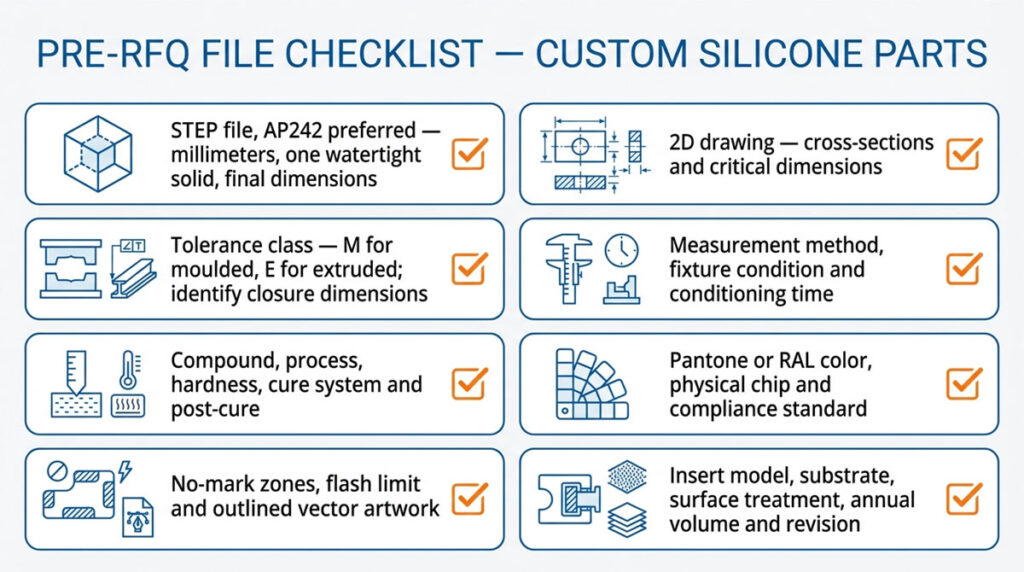
قائمة التحقق من ملفات ما قبل طلب عرض الأسعار
تغطي ثمانية بنود تقريبًا جميع طلبات عروض الأسعار غير المكتملة التي نتلقاها. أما باقي ما ورد في هذه المقالة فهو عبارة عن تفاصيل حول هذه البنود الثمانية.
لا تقتصر هذه الحزمة على كونها إجراءً شكليًا لطلب عرض الأسعار. بل تُفتح الملفات نفسها مجددًا عند مراجعة النموذج الأولي، وعند اعتماد الأداة، وعند إنتاج أول نموذج، وفي كل طلب متكرر بعد أشهر. إن تجميعها مرة واحدة، بموجب رسالة مراجعة واحدة، أقل تكلفة من سدّ الثغرات بشكل منفصل في كل مرحلة من تلك المراحل.
- [ ] ملف STEP (يفضل AP242)، ملليمترات، قطعة صلبة واحدة مانعة لتسرب الماء لكل جزء،, بأبعاد نهائية
- [ ] رسم ثنائي الأبعاد مع مقاطع عرضية عبر كل منطقة وظيفية، مع تحديد الأبعاد الحرجة
- [ ] تم تحديد فئة التفاوت: الفئة M للقولبة، والفئة E للبثق؛ وتم تحديد أبعاد الإغلاق
- [ ] طريقة القياس، وحالة التركيب، ووقت التكييف
- [ ] المركب والعملية، الصلابة مع التفاوت المسموح به، نظام المعالجة، متطلبات المعالجة اللاحقة
- [ ] لون بانتون أو RAL بالإضافة إلى شريحة مادية؛ يتم تحديد المطابقة حسب المعيار، وليس حسب الصفة.
- [ ] مناطق بدون علامات، وحدود للوميض، ورسومات متجهة بخطوط محددة
- [ ] أدرج النموذج مع مادة الركيزة ومعالجة السطح؛ المجلد السنوي ورسالة مراجعة واحدة
ماذا يحدث لملفاتك بعد إرسالها؟
هذا هو السؤال الذي يطرحه المشترون في النهاية ويشغل بالهم أولاً، لذا ها هو قبل الطلب.
- سنوقع اتفاقية عدم الإفصاح الخاصة بك قبل إرسال أي شيء. إذا لم تكن لديك واحدة، فاطلب واحدة منا وسنرسلها إليك في نفس يوم العمل.
- تُستخدم ملفات التصميم بمساعدة الحاسوب (CAD) والرسومات والأعمال الفنية الخاصة بك في تحديد سعر المنتج، وتصميم الأداة، وإنتاج القطعة المطلوبة. ولا يتم عرضها على عملاء آخرين، ولا تُستخدم في منتجاتنا، ولا تُنشر كمواد تعريفية إلا بموافقتك الخطية.
- يقتصر الدخول إلى المصنع على موظفي الهندسة والتجهيز والجودة في مشروعك.
- الأدوات المصممة وفقًا لملفاتك والتي تدفع ثمنها هي ملكك؛ ويمكننا ذكر ذلك في عرض الأسعار.
- إذا قررت عدم المتابعة، فاطلب منا وسنقوم بحذف الملفات ونؤكد ذلك كتابياً.
إذا كان فريقك القانوني بحاجة إلى صياغة محددة بشأن فترات الاحتفاظ أو الإفصاح عن الموردين الفرعيين أو مراقبة الصادرات، فأرسل لنا البند وسنجيب عليه بدلاً من التحدث حوله.
ما نحتاجه منك لاحقاً
لا تكفي المعلومات الهندسية وحدها للحصول على رأي. أما تحديد فئة التفاوت، والصلابة، ونظام المعالجة، وعينة اللون، والحجم، فيمنحك عرض سعر دقيقًا وأداة لا تحتاج إلى تعديل بعد الضربات الأولى.
هناك أمران جديران بالتوضيح قبل إرسال أي شيء. يجب مناقشة أي تفاوت أدق من معيار ISO 3302-1 M2 على كامل القطعة قبل تقديم عرض السعر، لأن التكلفة تكمن في الفحص والخردة وليس في أدوات. وأي تصميم لا يزال من المحتمل أن يتغير يجب أن يخضع للمراجعة. التحقق من صحة النموذج الأولي قبل إنتاج الفولاذ، لأن المراجعة المتأخرة عادة ما تكلف أكثر مما كانت ستكلفه أداة النموذج الأولي.
أرسل ملف STEP، والرسم، وبيانات الصلابة، ومرجع الألوان، ومتطلبات الامتثال، والحجم السنوي المتوقع، وسنرد عليك في غضون يومين إلى ثلاثة أيام عمل بمراجعة DFM تُحدد المخاطر التي نراها في تصميمك الهندسي، بالإضافة إلى سعر الأدوات وسعر الوحدة وفقًا لفئة التفاوت المسموح بها. مراجعة DFM مجانية تمامًا ولا تُلزمك بشراء الأداة. معظم الملفات التي نراجعها بهذه الطريقة تصبح أختام مصبوبة, لوحات مفاتيح سيليكون, أو المكونات الصناعية.
مصادر
- ISO 3302-1:2014، المطاط - التفاوتات المسموح بها للمنتجات، الجزء 1: التفاوتات البعدية — المنظمة الدولية للمقاييس، الإصدار الثاني (2014)، تم تأكيده في عام 2024
- ASTM D2240-15(2021)، طريقة الاختبار القياسية لخواص المطاط - صلابة الديورومتر — الجمعية الأمريكية لاختبار المواد الدولية، تم التحديث في يوليو 2021
- 21 CFR 177.2600، منتجات مطاطية مخصصة للاستخدام المتكرر — النسخة الحالية من الاتفاقية الإلكترونية الأمريكية للوائح الخارجية
- لائحة المفوضية (الاتحاد الأوروبي) رقم 10/2011 بشأن المواد والأدوات البلاستيكية المخصصة للتلامس مع الطعام — EUR-Lex، الجريدة الرسمية L 12، 15.1.2011، موحدة
- استخدام المعيار الدولي ISO 10993-1، التقييم البيولوجي للأجهزة الطبية — إرشادات إدارة الغذاء والدواء الأمريكية، سبتمبر 2023
- ISO 10303-242:2025، بروتوكول التطبيق: الهندسة ثلاثية الأبعاد القائمة على النموذج المُدار (STEP AP242) — المنظمة الدولية للمقاييس، الإصدار 4 (أغسطس 2025)، البروتوكول الحالي
- ISO 10303-214:2010، بروتوكول التطبيق: البيانات الأساسية لعمليات التصميم الميكانيكي للسيارات (STEP AP214) — المنظمة الدولية للمقاييس، الإصدار الثالث (2010)، لا تزال تُصدّر على نطاق واسع
- مثبطات السيليكون المحفزة بالبلاتين، حسب فئة العنصر — الأسئلة والأجوبة التقنية لشركة داو
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — وزارة العدل الاتحادية الألمانية، النص الرسمي الموحد