Ein Lieferant kann eine saubere Werkstatt, ein gültiges Zertifikat und ein genehmigtes Muster. Nichts davon beweist, dass dieselben Kontrollmaßnahmen auch in der Massenproduktion Bestand haben werden. Das eigentliche Risiko zeigt sich erst später: Materialvermischungen, unkontrollierte Aushärtung, Abweichungen zwischen einzelnen Kavitäten, nicht dokumentierte Nacharbeiten oder ausgelagerte Arbeitsschritte.
A Silikonfabrikinspektion in China Daher sollte ein Produktionslauf vom Wareneingang bis zur Verpackung verfolgt werden. Ziel ist es nicht, die Professionalität des Werks zu bewerten, sondern zu überprüfen, ob der Produktionsprozess die Anforderungen gemäß Zeichnung, Spezifikation und Konformität wiederholt erfüllen kann.
Zusammenfassung
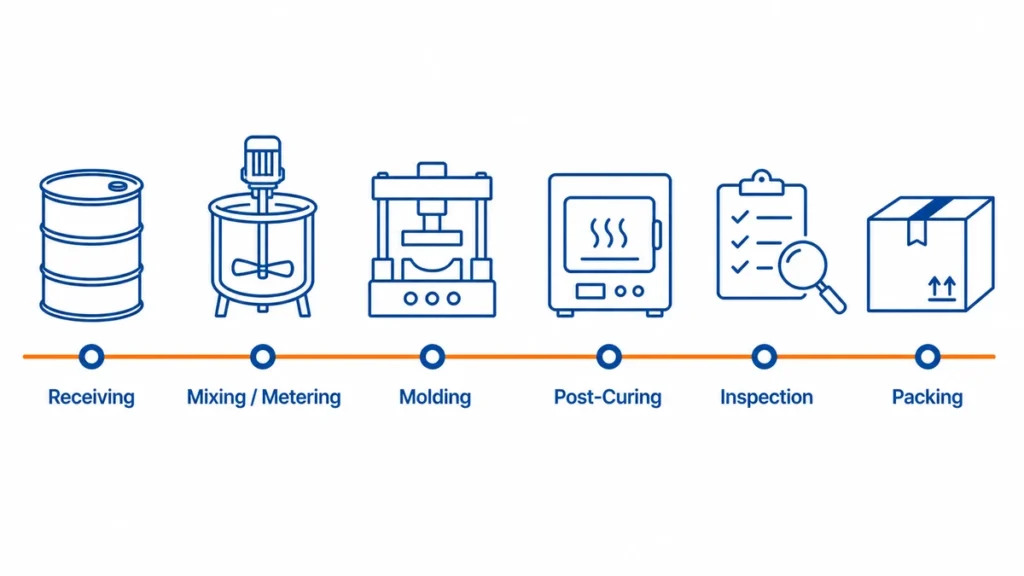
- Prüfen Sie den Prozess, nicht den Ausstellungsraum. Verfolgen Sie eine reale Charge von der Materialannahme über das Mischen oder Dosieren, Formen, Nachhärten, Prüfen bis hin zum Verpacken.
- Passen Sie das Audit an den Silikonprozess an. HCR-Pressformverfahren, LSR-Spritzgießverfahren, Extrusionsverfahren und Silikon-Umspritzverfahren weisen unterschiedliche Anlagen, Kontrollpunkte und Fehlerarten auf.
- Behandeln Sie Zertifikate und Muster als Belege. Die Produktion darf erst freigegeben werden, wenn Aufzeichnungen, Ausrüstung, Bedienpersonal und Chargenrückverfolgbarkeit mit der genehmigten Spezifikation übereinstimmen.
Was sollte bei einer Silikonfabrikinspektion in China überprüft werden?
Eine Werksinspektion sollte sechs Fragen beantworten: Ist der Lieferant rechtlich identifizierbar? Besitzt oder kontrolliert er den erforderlichen Prozess? Kann er die Materialien zurückverfolgen? Werden kritische Parameter erfasst? Kann er fehlerhafte Teile erkennen? Kontrolliert er die ausgelagerten Arbeiten?
| Prüfbereich | Nachweise, die angefordert werden sollen | Was die Beweise belegen sollten |
|---|---|---|
| Geschäftsidentität und Transaktionsrollen | Gewerbeschein, Standortadresse und Karte der juristischen Person | Der Vertragsverkäufer, der Zahlungsempfänger, der Exporteur und der tatsächliche Hersteller werden identifiziert und ihre Beziehungen offengelegt. |
| Prozessverantwortung | Ausrüstungsliste, Werkstattrundgang, Wartungsaufzeichnungen | Der genannte Prozess wird entweder am geprüften Standort durchgeführt oder als Unterauftrag offengelegt. |
| Materialkontrolle | Lieferantenliste, TDS/SDS, Wareneingangsdokument, Chargenetikett, Chargenkarte | Die in der Produktion verwendete Verbindung lässt sich auf ein zugelassenes Ausgangsmaterial und eine zugelassene Charge zurückführen. |
| Prozesssteuerung | Arbeitsanweisung, Parameterblatt, Erststückprotokoll, Kontrollinspektion | Operatoren arbeiten innerhalb eines definierten Prozessfensters anstatt im Speicher. |
| Produktprüfung | Zeichnung, Kontrollplan, Messliste, Prüfbericht, Fehlerstandard | Die Prüfmethoden entsprechen den Produktanforderungen und dem Messrisiko. |
| Korrekturmaßnahme | Abweichungsbericht, Ursachenanalyse, Nachweis des Abschlusses von Korrektur- und Vorbeugemaßnahmen | Die Fabrik weist Mängel auf und ändert den Prozess, anstatt nur Teile auszusortieren. |
Beginnen Sie nicht mit einer allgemeinen Audit-Checkliste. Beginnen Sie mit der Produktzeichnung, der Anwendung, dem Jahresvolumen, dem Zielmarkt und den bekannten Ausfallrisiken. Silikon-Babylöffel und ein industrielle Silikon-Tastatur sollten nicht denselben Prüfungsplan erhalten.
Wie lässt sich die rechtliche Identität einer chinesischen Fabrik überprüfen?
Beginnen Sie mit dem chinesischen Firmennamen des Lieferanten und dem 18-stelligen Einheitlichen Sozialkreditcode. Suchen Sie beides in Chinas offiziellem Register. Nationales System zur Veröffentlichung von Unternehmenskreditinformationen, Vergleichen Sie anschließend das Ergebnis mit der Ihnen ausgehändigten Gewerbelizenz und den Handelsdokumenten.
Ziel ist es nicht, die Fertigungsfähigkeit anhand eines Registrierungsnachweises nachzuweisen. Vielmehr soll festgestellt werden, welche juristische Person für den Vertrag, die Zahlung, die Produktion, die Qualitätsaufzeichnungen und die Ausfuhranmeldung verantwortlich ist.
| Überprüfen | Vergleichsmaterial | Was bedarf der Klärung? |
|---|---|---|
| Rechtsperson | Chinesischer Firmenname und Einheitlicher Sozialkreditcode | Der englische Handelsname kann nicht mit dem registrierten chinesischen Unternehmen in Verbindung gebracht werden. |
| Registrierungsstatus | Aktueller Status im offiziellen öffentlichen System | Das Unternehmen wurde abgemeldet, widerrufen, suspendiert oder ungewöhnlich gelistet. |
| Registrierte Adresse | Gewerbeschein, öffentliches Register, Angebot und Vertrag | Die registrierte Adresse weicht von der als Werksadresse angegebenen Adresse ab. |
| Geschäftsbereich | Öffentliches Register | Der Leistungsumfang beschränkt sich auf Handel oder Beratung, während der Lieferant behauptet, der Hersteller zu sein. |
| Verantwortliche Parteien | Angebotsanbieter, Vertragsverkäufer, Bankbegünstigter, Exporteur und Fabrikbetreiber | Mehrere Organisationen sind beteiligt, ihre Rollen werden jedoch nicht offengelegt. |
| Zertifikatsinhaber | ISO- und Produktprüfberichte | Der Name oder Standort des Zertifikats stimmt nicht mit dem Hersteller oder dem geprüften Standort überein. |
| Firmensiegel | Chinesischer Firmenname auf dem Vertrag und Firmenstempel | Der Siegelname weicht vom Namen des Vertragspartners ab oder es wird nur ein persönlicher Stempel verwendet. |
| Öffentlicher Kreditbericht | Jährliche Meldungen, Meldungen über Betriebsstörungen und Listen schwerwiegender Verstöße | Fehlende Unterlagen, ungeklärte Unregelmäßigkeiten oder ein Rechtsstatus, der nicht mit der Erklärung des Lieferanten übereinstimmt |
Ordnen Sie die Gewerbelizenz dem Standort zu.
Verlangen Sie die Vorlage der Original-Gewerbelizenz oder einer verifizierbaren elektronischen Lizenz. Vergleichen Sie den chinesischen Firmennamen, den einheitlichen Sozialkreditcode, den gesetzlichen Vertreter, den Registrierungsstatus, die eingetragene Adresse und den Geschäftsbereich mit den offiziellen Unterlagen.
Die registrierte Geschäftsadresse kann berechtigterweise von der Produktionsadresse abweichen. Der Lieferant kann in gemieteten Räumlichkeiten tätig sein oder eine separate Exportgesellschaft nutzen. Lehnen Sie den Lieferanten nicht allein aufgrund abweichender Adressen oder Gesellschaften ab. Verlangen Sie die Offenlegung der Geschäftsbeziehung und deren Nachweis durch einen Mietvertrag, einen Eintrag im Konzernregister, einen Unterauftragsvertrag oder ein anderes nachweisbares Dokument.
Prüfen Sie anschließend, ob der tatsächliche Produktionsstandort mit dem im Audit geprüften Standort übereinstimmt. Eine gültige Gewerbeerlaubnis für ein Büro belegt nicht, dass Formgebung, Nachhärtung, Druck oder Inspektion an dem während des Besuchs gezeigten Ort stattfinden.
Jede Entität in der Transaktion abbilden
Notieren Sie die für jeden Schritt verantwortliche juristische Person:
- Angebotserstellung.
- Unterzeichnung des Verkaufs- oder Werkzeugvertrags.
- Zahlungseingang.
- Besitz oder Betrieb der Fabrik.
- Kauf des Silikonmaterials.
- Im Besitz des ISO-Zertifikats.
- Ausstellung von Qualitätsnachweisen und Konformitätserklärungen.
- Die Sendung wird exportiert.
Diese Rollen müssen nicht einem einzigen Unternehmen zugeordnet sein. Ein Handelsunternehmen, ein angeschlossenes Werk und eine Exportgesellschaft können eine legitime Liefervereinbarung bilden. Das Risiko entsteht, wenn die Vereinbarung verschleiert ist, der Hersteller nicht identifiziert werden kann oder der Vertrag keine Kontrolle über Material, Prozess, Untervergabe und Korrekturmaßnahmen vorsieht.
Behandeln Sie Registrierungsdaten als Screening-Instrument
Ein auf die Fertigung ausgerichteter Geschäftsbereich beweist nicht, dass das Werk über die erforderliche Ausrüstung verfügt. Ein einwandfreier Leumund ist kein Beweis für Produktqualität. Umgekehrt führt eine frühere Meldung über einen Betriebsfehler nicht automatisch zum Ausschluss eines Lieferanten, sofern dieser behoben und die Erklärung dokumentiert ist.
Nutzen Sie die Prüfung der Rechtspersönlichkeit, um die Verantwortlichkeit festzustellen. Überprüfen Sie anschließend die Fertigungskapazität anhand von Ausrüstung, laufender Produktion, Materialrückverfolgbarkeit, Prozessaufzeichnungen und Produkttests.
Ist ein Werksaudit dasselbe wie eine Produktinspektion?
Nein. Ein Werksaudit bewertet die Leistungsfähigkeit des Fertigungssystems. Eine Produktprüfung überprüft die Konformität einer bestimmten Charge. Käufer kombinieren häufig beides und erhalten dadurch eine minderwertige Version beider Verfahren.
| Aktivität | Hauptfrage | Bester Zeitpunkt | Typische Ausgabe |
|---|---|---|---|
| Lieferantenqualifizierungsaudit | Kann diese Fabrik den erforderlichen Prozess durchführen? | Vor der Werkzeugerstellung oder Nominierung | Fähigkeitslücken und Genehmigungsentscheidung |
| Prozessprüfung | Funktionieren die kritischen Kontrollmechanismen in der Produktionslinie? | Pilotlauf oder frühe Serienproduktion | Ergebnisse nach Prozessschritt |
| Vorversandinspektion | Entspricht diese Produktionscharge den freigegebenen Spezifikationen? | Nach der Produktion und vor dem Versand | Losannahme oder -ablehnung |
| Sozial- oder Umweltprüfung | Erfüllt der Standort die Anforderungen in Bezug auf Arbeitsbedingungen, Sicherheit und Umweltschutz? | Basierend auf der Käuferpolitik und dem Lieferkettenrisiko | Separater Compliance-Bericht |
Eine erfolgreiche Vorversandkontrolle kann einen fehlerhaften Formgebungsprozess nicht beheben. Sie prüft lediglich das bereits produzierte Produkt. Umgekehrt beweist ein ISO-9001-Zertifikat nicht, dass die vorliegende Lieferung der Zeichnung entspricht.
Welche Dokumente sollten Sie vor dem Besuch prüfen?
Fordern Sie Dokumente an, bevor Sie Reisen buchen oder einen externen Prüfer beauftragen. Fehlende oder inkonsistente Unterlagen sind ein Frühwarnzeichen dafür, dass die Kontrollmechanismen in der Produktion möglicherweise nicht zuverlässig funktionieren.
Fragen Sie nach:
- Rechtsträgerpaket: Gewerbeschein, Produktionsadresse und die Beziehung zwischen Vertragsverkäufer, Zahlungsempfänger, Exporteur und Fabrik.
- Veröffentlichtes Produktpaket: Zeichnungsrevision, qualitätskritische Merkmale, Stückliste und zugelassene Silikonsorte.
- Materialpaket: TDS, SDS, Analysezertifikat, zugelassener Lieferant und Chargenidentifikationsformat.
- Prozesssteuerungspaket: Prozessablauf, Kontrollplan, Arbeitsanweisungen, Prüfstandard, Messgeräteliste und Kalibrierungsstatus.
- Externes Prozess- und QMS-Paket: Offenlegung von Subunternehmern, relevanten Zertifikaten sowie aktuellen Beispielen für Abweichungen und Korrektur- und Vorbeugemaßnahmen (CAPA).
- Kapazitätspaket: Maschinen, aktive Kavitäten, validierte Zykluszeit, Schichten, Verfügbarkeit, Erstausbeute und Daten zu nachgelagerten Engpässen.
Prüfen Sie den Geltungsbereich sorgfältig. Ein Zertifikat für den “Handel und Verkauf von Silikonprodukten” ist nicht gleichbedeutend mit einer Zertifizierung für Silikonformteile am geprüften Standort. ISO 9001 definiert einen Rahmen für das Qualitätsmanagement; es genehmigt weder ein bestimmtes Material, noch einen bestimmten Prozess oder ein bestimmtes Endprodukt.
Kann die Fabrik Ihren Silikonprozess tatsächlich durchführen?
Das Audit sollte dem im Angebot genannten Prozess entsprechen. “Silikonformung” ist zu allgemein, um hilfreich zu sein.
| Verfahren | Ausrüstung und Kontrollen zur Überprüfung | Geeignete Nachweise | Häufige Prüfungslücke |
|---|---|---|---|
| HCR/HTV-Pressformung | Zweiwalzenmühle oder kontrollierter Mischbereich, Materialwägung, Hydraulikpressen, Formtemperaturregelung | Chargenkarte, Mischprotokoll, Pressrezept, Erststückabnahme | Die Formulierung oder die Zugabe von Härtemitteln hängt vom Gedächtnis des Bedieners ab. |
| LSR-Spritzguss | A/B-Fasspumpen, Dosiersystem, Mischer, Kaltkanal, beheizte Form, kontrollierte Materialzufuhr | Materialchargenprotokoll, Dosieralarmhistorie, Maschinenrezeptur, Hohlraumbericht | Das Werk besitzt zwar Spritzgießmaschinen, aber kein validiertes LSR-Dosiersystem. |
| Silikonextrusion | Extruder, Düsensteuerung, kontinuierliche Aushärtungsanlage, Abzugsvorrichtung und Dimensionsüberwachung | Aufzeichnung der Liniengeschwindigkeit, Aushärtungseinstellungen, Protokoll der Prozessabmessungen | Die Abmessungen werden erst nach Fertigstellung einer langen Spule überprüft. |
| Silikon-Umspritzung | Substratvorbereitung, Einsetzen der Vorrichtung, Haftungskontrolle, Vermeidung von Verunreinigungen | Genehmigte Substratcharge, Vorbehandlungsprotokoll, Haftungsprüfung | Die Primer- oder Plasmabehandlung wird ausgelagert oder ist nicht zeitgesteuert. |
| Sekundäre Operationen | Zuschneiden, Bedrucken, Beschichten, Kleben, Montieren, Nachhärten | Arbeitsanweisung, Probenlimit, Chargenprotokoll | Die Hauptformgebung wird kontrolliert, aber optische Mängel entstehen in nachgelagerten Prozessen. |
Gehen Sie die Produktionslinie in Produktionsreihenfolge ab. Lassen Sie den Gastgeber nicht nur die sauberste Maschine auswählen. Vergleichen Sie die Maschinennummer, die Werkzeugnummer, die Kavitätenkennung und die Materialcharge an der Linie mit den Aufzeichnungen im Besprechungsraum.
Wie lassen sich Produktionskapazität und Engpässe überprüfen?
Akzeptieren Sie keine monatliche Kapazitätsangabe ohne deren Berechnung. Erstellen Sie die Schätzung neu anhand der geplanten Betriebszeit, der validierten Zykluszeit, der aktiven Kavitäten, der Anlagenverfügbarkeit, der Erstausbeute und der Kapazität jedes nachgelagerten Arbeitsgangs.
Verwenden Sie zwei einfache Berechnungen:
Brutto-Formteilausstoß = geplante Betriebszeit ÷ validierte Zykluszeit × Anzahl der aktiven Kavitäten
Verkaufsfähige Ausbeute = Brutto-Formteilausbeute × nachgewiesener Betriebszeitfaktor × Erstausbeute
Das Ergebnis entspricht nicht der endgültigen Produktionskapazität. Die effektive Systemkapazität ist die niedrigste verkaufsfähige Kapazität der einzelnen Arbeitsschritte: Formen, Nachhärtung, Beschneiden, Weiterverarbeitung, Qualitätskontrolle und Verpackung.
Beispiel für eine Kapazitätsberechnung
Das folgende Beispiel veranschaulicht die Methode; es ist kein Maßstab für die Silikonproduktion.
| Eingang | Beispielwert |
|---|---|
| Geplante Formzeit | 8 Stunden oder 28.800 Sekunden |
| Validierte Zykluszeit | 60 Sekunden |
| Aktive Karies | 2 |
| Bruttoleistung | 960 Teile pro Schicht |
| Nachgewiesener Verfügbarkeitsfaktor | 85% |
| Erstausbeute | 95% |
| Geschätzte verkaufsfähige Produktion | Ungefähr 775 Teile pro Schicht |
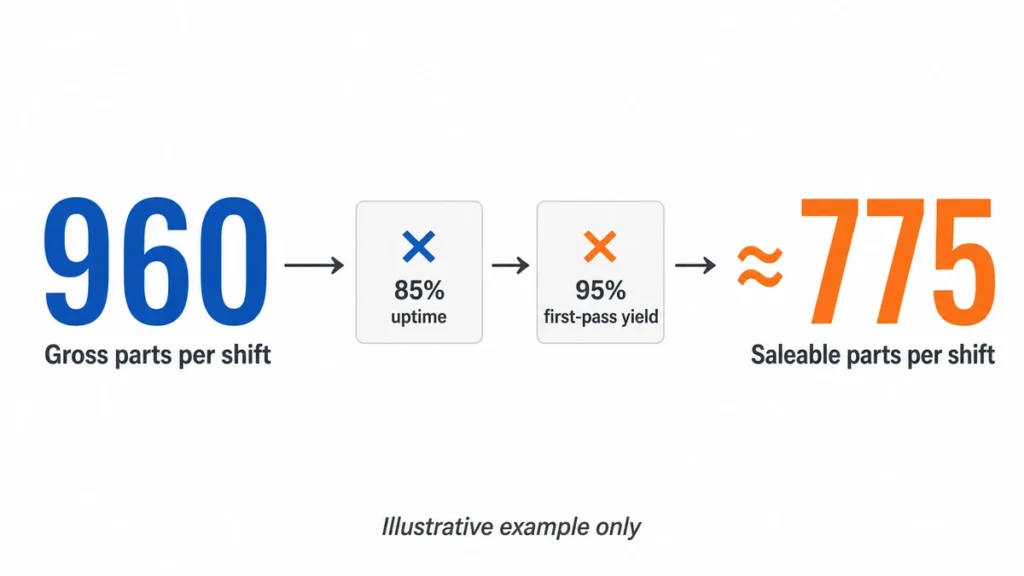
Ein Angebot, das lediglich auf 960 Teilen pro Schicht basiert, berücksichtigt weder Ausfallzeiten noch Ausschuss. Die Schätzung von 775 Teilen ist noch unvollständig, solange das Werk nicht nachweist, dass Nachbearbeitung, Beschnitt, Qualitätskontrolle und Verpackung mindestens das gleiche Volumen verarbeiten können.
Die Beispielfaktoren dürfen nicht in die Lieferantenbewertung übernommen werden. Verwenden Sie stattdessen die Werksaufzeichnungen zu vergleichbaren Produkten, Formen, Maschinen und Produktionsbedingungen.
Überprüfen Sie alle Eingaben in der Fertigungshalle
| Kapazitätseingang | Nachweise zur Bestätigung | Übliche Übertreibung |
|---|---|---|
| Geplante Betriebszeit | Schichtplan, Personalplanung, Maschinenkalender, Wartungsplan | Alle Kalenderstunden werden als Produktionszeit behandelt. |
| Zykluszeit | Maschinenrezeptur und Zeitstudie während der stabilen Produktion freigegeben | Der beste beobachtete Zyklus wird anstelle des wiederholbaren Produktionszyklus verwendet. |
| Aktive Karies | Formzeichnung, Kavitäten-IDs, Blockierkavitäten-Protokoll, Kavitätenausbeute | Die nominelle Kavitätenzahl wird auch dann verwendet, wenn eine Kavität deaktiviert ist. |
| Verfügbarkeit der Ausrüstung | Ausfallprotokoll, Wartungsbericht, Umrüsthistorie | Die Berechnung geht von einer Verfügbarkeit von 100% aus. |
| Erstausbeute | Losbericht mit Angabe der einwandfreien Teile vor Nachbearbeitung oder Sortierung | Die endgültige Verpackungsmenge wird als Erstausbeute angegeben. |
| Verfügbarkeit von Arbeitskräften | Kompetenzmatrix, Personalplan, tatsächliche Anwesenheit pro Schicht | Der manuelle Aufwand für das Trimmen oder die Inspektion wird als unbegrenzt angenommen. |
| Gemeinsame Ressourcen | Produktionsplan für Pressen, Öfen, Prüfgeräte und Bediener | Für mehrere Programme wird die gleiche Maschinen- oder Ofenkapazität zugesichert. |
| Unterauftragstätigkeiten | Lieferantenkapazität, Wartezeit, Transportzeit, Wareneingangskontrolle | Die externe Bearbeitungszeit ist in der Berechnung nicht berücksichtigt. |
Beobachten Sie den Zyklus, nachdem der Prozess eine stabile Produktion erreicht hat. Ein einzelner schneller Zyklus während eines Audits ist keine gültige Kapazitätsgrundlage. Vergleichen Sie die Beobachtung mit mehreren kürzlich abgeschlossenen Chargen und untersuchen Sie etwaige größere Abweichungen.
Ermitteln Sie die Einschränkung außerhalb der Spritzgießmaschine
Bei Silikonprojekten scheint oft eine ausreichende Presskapazität vorhanden zu sein, während ein nachgelagerter Prozess den tatsächlichen Output steuert.
| Prozessschritt | Zu berechnende Kapazitätseinheit | Engpassnachweis |
|---|---|---|
| Materialvorbereitung | Kilogramm oder Chargen pro Schicht | Begrenzte Mischzeit, Wiegestation, Materialhaltezeit oder Farbwechsel |
| Formen | Gutteile pro Maschine und Form pro Schicht | Lange Zyklen, deaktivierte Hohlräume, Schimmelentfernung, Zündfunken oder ungeplante Ausfallzeiten |
| Nachhärtung | Qualifizierte Teile pro Ofenladung und Ladungen pro Tag | Nutzbares Ofenvolumen, Beladungsmuster, Heiz- und Kühlzeit, Belüftung oder Chargentrennung |
| Beschneiden oder Entgraten | Akzeptierte Teile pro Bediener oder Maschine pro Schicht | Manuelle Arbeit, komplexe Trennlinien, Sekundärfehler oder Nacharbeitswarteschlange |
| Bedrucken, Beschichten oder Verkleben | Akzeptierte Teile pro Linie oder Subunternehmer pro Tag | Anzahl der Vorrichtungen, Trocknungs- oder Aushärtungszeit, Haftungsausschüsse oder externe Wartezeit |
| Inspektion | Teile oder Chargen werden pro Schicht freigegeben. | Lange Funktionstests, begrenzte Anzahl kalibrierter Vorrichtungen, 100%-Inspektion oder Laborwartezeit |
| Verpackung | Fertige Einheiten pro Linie und Schicht | Montage mehrerer Komponenten, Etikettierung, Zählprüfung oder kundenspezifische Verpackung |
Berechnen Sie jeden Schritt in derselben Einheit und im selben Zeitraum. Wenn die Spritzgießanlage 10.000 einwandfreie Teile pro Woche produzieren kann, der validierte Nachhärtungs- und Entschickungsprozess aber nur 7.000 Teile freigibt, beträgt die verifizierte Wochenkapazität 7.000 – nicht 10.000.
Testkapazität im Vergleich zum tatsächlichen Auftragsplan
Die Kapazitätsfreigabe sollte an eine definierte Artikelnummer, Form, Menge, Lieferzeitraum und die Auslastung konkurrierender Maschinen gekoppelt sein. Bitten Sie das Werk um folgende Informationen:
- Nachfrage nach dem geprüften Produkt pro Woche oder Monat.
- Maschinen- und Formenzuweisung.
- Aktuell zugesagte Auslastung von anderen Kunden.
- Geplante Schichten, Bediener und Überstundenannahmen.
- Umrüst- und vorbeugende Wartungszeiten.
- Erwartete Ausbeute im ersten Durchgang und Nachbearbeitungsrate.
- Kapazität der Nachhärtung und aller sekundären Prozesse.
- Feiertags-, Arbeitskräfte-, Subunternehmer- und Materialengpässe.
- Ersatzmaschine, Schimmelreparatur und Notfallplan.
Verwenden Sie eine Tabelle, die Nachfrage und Kapazität gegenüberstellt, anstatt einen einzelnen Prozentsatz anzugeben. Der Auftragseingang sollte nach Berücksichtigung einer vereinbarten Reserve für Schwankungen und Ausfallzeiten innerhalb der nachweislich verfügbaren Kapazität liegen. Die Reserve muss das Produktrisiko, den Reifegrad der Prozesse und die Liefertoleranz berücksichtigen; sie sollte nicht durch einen einheitlichen Prozentsatz ersetzt werden.
Kapazitätswarnsignale
- Die Kapazitätsangabe dient lediglich als monatliche Absatzprognose.
- Die Berechnung setzt voraus, dass jede Maschine zu jeder geplanten Stunde läuft.
- Die Anzahl der nominellen Kavitäten wird gezählt, ohne auf blockierte oder instabile Kavitäten zu achten.
- Ausschuss, Sortierung und Nacharbeit sind ausgeschlossen.
- Für sich überschneidende Aufträge wird dieselbe Presse, derselbe Ofen, dieselbe Vorrichtung oder derselbe Bediener eingesetzt.
- Die Kapazität für Nachbearbeitung, Beschneiden, Bedrucken, Prüfen oder Verpacken wird nicht berechnet.
- Überstunden werden als permanente Grundkapazität behandelt.
- Einem neuen Werkzeug werden die Ausbeute und die Zykluszeit eines nicht verwandten Produkts zugewiesen.
- Der Lieferant kann zwar die Ausrüstung vorweisen, aber keine aktuellen Produktionsdaten.
- Der Engpass hängt von einem nicht genannten Subunternehmer ab.
Eine Kapazitätslücke bedeutet nicht zwangsläufig, dass der Lieferant abgelehnt werden muss. Sie erfordert jedoch einen datierten Wiederherstellungsplan, die identifizierte Ausrüstung und das benötigte Personal, einen validierten Testlauf sowie den Nachweis, dass die zusätzliche Kapazität die Prozesskontrolle nicht beeinträchtigt.
Prüfpunkte für den Silikonformprozess von der Materialannahme bis zur verpackten Charge
Prüfpunkte für den Silikonformprozess von der Materialannahme bis zur verpackten Charge
Wie lässt sich die Rückverfolgbarkeit von Silikonmaterialien überprüfen?
Wählen Sie einen verpackten Karton oder einen Behälter für die Zwischenverarbeitung aus und verfolgen Sie die Kette zurück. Die Kette sollte von der fertigen Charge über die Formgebungscharge, die Maschine, die Form, gegebenenfalls den Formhohlraum, den Bediener, die Rohmaterialcharge, die Pigment- oder Masterbatch-Charge bis hin zum Aushärtungssystem reichen.
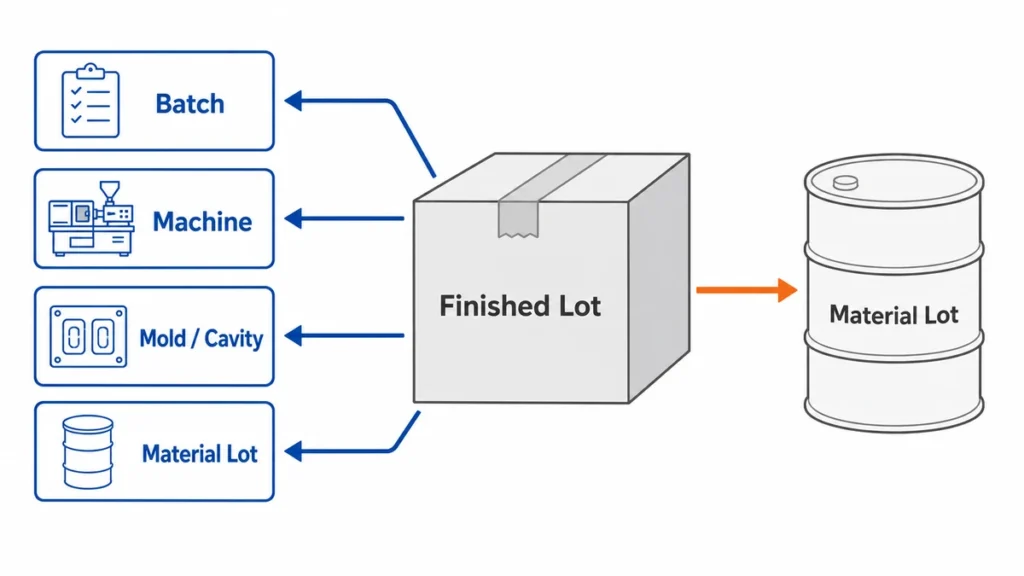
Dann führen Sie den Test umgekehrt durch. Wählen Sie eine Rohmaterialcharge aus dem Lager und fragen Sie nach, wo sie verbraucht wurde. Ein Rückverfolgbarkeitssystem, das nur in eine Richtung funktioniert, ist unvollständig.
Überprüfen Sie die folgenden Kontrollen:
- Eingehende Etiketten bleiben entweder angebracht oder werden auf kontrollierte interne Etiketten übertragen.
- Freigegebene, unter Quarantäne gestellte und abgelehnte Materialien werden physisch getrennt.
- Haltbarkeit und Lagerbedingungen richten sich nach den Anweisungen des Materiallieferanten.
- Die Waagen werden identifiziert und kalibriert.
- Die HCR-Mischung verfügt über eine Chargen-ID und eine kontrollierte Haltezeit.
- Die LSR A/B-Komponenten bleiben gepaart und vor Verunreinigungen geschützt.
- Pigmente, Zusatzstoffe und Bindemittel sind im Chargenprotokoll enthalten.
- Ausgehärtete Silikonabfälle werden nicht wie thermoplastisches Mahlgut behandelt. Silikon ist ein Duroplast und kann nicht einfach im selben Prozess wieder eingeschmolzen werden.
Bei regulierten Anwendungen ist die Rückverfolgbarkeit der Materialien nur eine von mehreren Zulassungsebenen. Die produktspezifische Konformitätsgrenze ist nachfolgend definiert.
Wo endet diese Werksprüfung für regulierte Produkte?
Dieses Audit kann feststellen, ob ein Lieferant seinen Silikonherstellungsprozess kontrolliert. Es kann jedoch allein nicht belegen, dass ein Medizinprodukt, ein Lebensmittelkontaktprodukt, ein Kinderprodukt, eine Automobilkomponente oder ein anderes reguliertes Produkt den gesetzlichen Bestimmungen entspricht.
Die geltenden Anforderungen hängen vom Endprodukt, dem Verwendungszweck, den Kontaktbedingungen, der Anwendergruppe, der Risikoklassifizierung, dem Zielmarkt und der Rolle des Lieferanten in der regulatorischen Lieferkette ab. Materialkennzeichnungen wie “medizinische Qualität”, “Lebensmittelqualität” oder “FDA-Zulassung” definieren diesen Geltungsbereich nicht.
| Produktkategorie | Was diese Werksprüfung umfasst | Zusätzliche produktspezifische Schicht |
|---|---|---|
| Silikonprodukte für Endverbraucher | Rechtseinheit, Materialidentität, Prozesssteuerung, Rückverfolgbarkeit, Inspektion, Verpackung und Änderungskontrolle | Chemikalienbeschränkungen, Kennzeichnung, mechanische Sicherheit und produktspezifische Standards im Zielmarkt |
| Lebensmittelkontaktartikel | Rezepturkontrolle, Vermeidung von Kontaminationen, Nachhärtung (falls erforderlich), Chargenrückverfolgbarkeit und Zuordnung von Bericht und Material. | Art des vorgesehenen Lebensmittels, Kontaktzeit und -temperatur, Migration oder extrahierbare Stoffe im Fertigprodukt, Deklarationspflichten und marktspezifische Vorschriften für Lebensmittelkontaktmaterialien |
| Baby- und Kinderprodukte | Materialkontrolle, Formstabilität, Kontrolle von Kleinteilen oder Baugruppen, Sauberkeit und Rückverfolgbarkeit | Anforderungen basierend auf der tatsächlichen Produktfunktion, der Altersgruppe, der vorhersehbaren Verwendung, mechanischen Gefahren, chemischen Grenzwerten, Migration, Kennzeichnung und dem Markt |
| Medizinprodukte oder Komponenten von Medizinprodukten | Kontrolliertes Material, validierter Produktionsweg, Rückverfolgbarkeit, Reinheitskontrollen, Abweichungen, Korrektur- und Vorbeugemaßnahmen (CAPA) und Änderungsmitteilung | Geräteklassifizierung, regulatorisches Qualitätsmanagementsystem, Risikomanagement, biologische Bewertung, Prozessvalidierung, Reinraum- oder Bioburden-Kontrollen, Sterilisationsvalidierung und gegebenenfalls technische Dokumentation |
| Automobilkomponenten | Prozessfähigkeit, Kavitätenkontrolle, Messung, Rückverfolgbarkeit, Kapazität, Instandhaltung und Änderungsmanagement | Kundenspezifische Anforderungen, IATF 16949 (sofern zutreffend), APQP/PPAP, besondere Merkmale, MSA, SPC und Freigabe von Produktionsteilen |
| Pharmazeutische oder bioprozesstechnische Komponenten | Material- und Chargenkontrolle, Sauberkeit, Nachbearbeitung, Inspektion, Verpackung und Änderungskontrolle | Strategie für extrahierbare und auslaugbare Stoffe, arzneibuchkonforme oder anwendungsspezifische Prüfungen, Reinigungsvalidierung, Prozessvalidierung und Kundenqualifizierung |
| Elektrische oder elektronische Bauteile | Materialidentität, Abmessungen, Formstabilität, Kontaminationskontrolle und Lieferantenwechselkontrolle | Produktspezifische Anforderungen an elektrische Sicherheit, Entflammbarkeit, eingeschränkte Stoffe, Umwelteinflüsse und Zertifizierung |
Der Verwendungszweck bestimmt den Umfang der Konformität.
Vor der Festlegung des Prüfungsplans ist Folgendes zu dokumentieren:
- Unabhängig davon, ob es sich bei dem Silikonartikel um ein Rohmaterial, ein Formteil, ein Zubehörteil oder ein Fertigprodukt handelt.
- Die Funktion des Produkts und seine vernünftigerweise vorhersehbare Verwendung.
- Die Zielländer oder -regionen.
- Berücksichtigung der Altersgruppe der Nutzer und der Bedürfnisse gefährdeter Nutzergruppen.
- Kontakt mit Lebensmitteln, Haut, Gewebe, Flüssigkeiten, Arzneimitteln oder Prozessmedien.
- Kontaktdauer, Temperatur, Druck und Bedingungen für wiederholte Verwendung.
- Ob das Produkt steril geliefert wird oder später sterilisiert wird.
- Erforderliche Haltbarkeit und Wiederverwendungszyklen.
- Der rechtmäßige Hersteller, der Inhaber der Spezifikation und die für die behördliche Freigabe verantwortliche Partei.
Der Lieferant sollte das Testprogramm nicht allein anhand des Produktnamens auswählen. Ein Silikonschlauch, der in einem Getränkespender, einer Labortransferleitung oder einem medizinischen Flüssigkeitsweg verwendet wird, mag zwar ähnlich aussehen, hat aber unterschiedliche Nachweis- und Validierungsanforderungen.
Grenze zum Lebensmittelkontakt
Für US-amerikanische Gummiartikel mit Mehrfachverwendung, 21 CFR 177.2600 kann Teil der anwendbaren Bewertung sein. Für Produkte, die auf dem EU-Markt in Verkehr gebracht werden, kann der Rahmen Folgendes umfassen: Verordnung (EG) Nr. 1935/2004 und Lebensmittelkontakt GMP gemäß Verordnung (EG) Nr. 2023/2006, zusammen mit allen anwendbaren materialspezifischen oder nationalen Anforderungen.
Die Werksprüfung soll bestätigen, dass die getestete Rezeptur mit dem aktuellen Verfahren für Silikon, Pigmente, Additive, Druck, Beschichtung und Nachhärtung übereinstimmt. Sie ersetzt nicht die Prüfung des Fertigprodukts hinsichtlich der vorgesehenen Lebensmittel, Temperatur, Dauer und der Bedingungen für wiederholten Gebrauch.
Grenze zwischen Medizinprodukten
Diese Checkliste ist kein Audit zur Zertifizierung von Medizinprodukten. Je nach Rolle des Lieferanten und Zielmarkt kann die Qualifizierung ein Qualitätsmanagementsystem für Medizinprodukte erfordern, wie beispielsweise … ISO 13485, Risikomanagement unter ISO 14971, biologische Bewertung, validierte Spezialverfahren, kontrollierte Umgebungen, Geräte- oder Chargenprotokolle, Beschwerdemanagement und marktspezifische regulatorische Kontrollen.
Ein Harzzertifikat oder ein ISO 10993 Ein Prüfbericht macht das fertige Teil nicht automatisch “medizinisch zugelassen”. Der Bericht muss mit der endgültigen Rezeptur, den Farbstoffen, den Zusatzstoffen, der Verarbeitung, der Reinigung, der Sterilisation, der Kontaktart, der Kontaktdauer und der Risikobewertung des Produkts verknüpft sein.
Wenn der Silikonlieferant nur eine Komponente herstellt, muss der Rechtshersteller dennoch die kritischen Anforderungen definieren und die Kontrollen des Lieferanten in das Qualitäts- und Risikomanagementsystem des Geräts integrieren.
Automobil- und andere validierte Anwendungen
Für Automobilprogramme ist ein allgemeines ISO 9001-Audit möglicherweise nicht ausreichend. Der Kunde kann Folgendes verlangen: IATF 16949, APQP/PPAP-Nachweise, Kontrolle besonderer Merkmale, Messsystemanalyse, statistische Prozesskontrolle, genehmigte Kapazität und formelle Änderungsmitteilung.
Pharmazeutische, biotechnologische, Luft- und Raumfahrt-, elektrische Sicherheits- und andere validierte Anwendungen benötigen jeweils einen eigenen Qualifizierungsplan. Eine Zulassung darf nicht von einer Anwendung auf eine andere übertragen werden, nur weil die Silikonqualität oder das Formgebungsverfahren ähnlich erscheinen.
Drei Entscheidungen getrennt halten
Halten Sie drei unabhängige Schlussfolgerungen fest:
- Werkskapazität: Kann der Standort den spezifizierten Silikonprozess wiederholt durchführen?
- Produktvalidierung: Entspricht das definierte Produkt den Zeichnungen, der Funktion und dem genehmigten Testplan?
- Pressemitteilung der Aufsichtsbehörden: Sind die Nachweise für den beabsichtigten Verwendungszweck und den Zielmarkt ausreichend?
Ein Werk kann leistungsfähig sein, auch wenn die behördlichen Unterlagen unvollständig sind. Ein geprüftes Muster kann den Anforderungen entsprechen, während der Produktionsprozess unkontrolliert bleibt. Keines der Ergebnisse sollte das andere automatisch bestätigen.
Was sollten Sie beim Mischen, Formen und Nachhärten überprüfen?
Die entscheidende Frage ist nicht, ob das Werk über ein Parameterblatt verfügt. Entscheidend ist, ob die freigegebenen Werte sichtbar, protokolliert, vor unbeabsichtigten Änderungen geschützt und mit der Produktionscharge verknüpft sind.
HCR- und HTV-Mischung
Bei Gummi mit hoher Konsistenz sollten Sie das Wiegen, die Mischreihenfolge, den Walzenzustand, die Pigmentverteilung, die Kontrolle des Härters und die Chargenkennzeichnung überprüfen. Fragen Sie nach, wie das Werk Kreuzkontaminationen zwischen Farben, Rezepturen und Peroxid- oder Platin-vernetzten Systemen verhindert.
Teams unterschätzen diese Phase oft, da die Mischung einheitlich aussieht. Abweichungen können später in Form von Farbveränderungen, Geruchsveränderungen, Aushärtungsunterschieden, Oberflächenfehlern oder instabilen physikalischen Eigenschaften zwischen verschiedenen Chargen auftreten.
LSR-Dosierung und -Einspritzung
Prüfen Sie bei Flüssigsilikonkautschuk die A/B-Materialzufuhr, das Pumpen- und Dosiersystem, den Mischer, die Spritzeinheit, den Kaltkanal, die beheizte Form und die Alarmhistorie. Stellen Sie sicher, dass das Maschinenrezept den Einspritzdruck, die Geschwindigkeit, die Formtemperatur, die Aushärtezeit und alle weiteren relevanten Parameter des validierten Prozesses enthält.
Ein Screenshot eines einzelnen Rezepts reicht nicht als Kontrollnachweis aus. Vergleichen Sie die aktuellen Maschineneinstellungen mit dem freigegebenen Rezept und dem Produktionsprotokoll. Klären Sie, wer Parameter ändern darf und wie Abweichungen geprüft werden.
Nachhärtung
Die Nachhärtung sollte auf die Materialzusammensetzung, die Produktanwendung, die Bauteilgeometrie und die Validierungs- oder Testanforderungen abgestimmt sein. Sie ist nicht automatisch für jedes Silikonbauteil erforderlich, und ein universelles Temperatur-Zeit-Rezept ist nicht verlässlich.
Überprüfen Sie die Ofenkennzeichnung, die Aufzeichnungen zur Temperaturhomogenität, die Beladungsanordnung, die Chargengröße, die Zeitschaltuhr, die Belüftung und die Aufzeichnungen zur Nachhärtung. Eine Überladung des Ofens kann den Luftstrom und das Heizverhalten verändern, selbst wenn der Sollwert unverändert bleibt.
Wie sollte man Formen und Hohlraumkontrolle prüfen?
Das freigegebene Muster kann Abweichungen in der Formkavität verschleiern. Ein Mehrkavitätenwerkzeug kann aus einer Kavität einwandfreie Teile erzeugen, während aus einer anderen Kavität wiederholt Grat, Fehlfüllungen oder Maßabweichungen auftreten.
Verifizieren:
- Einzigartige Formen- und Werkzeugkennzeichnung.
- Hohlraumkennzeichnung auf Bauteilen oder Prüfprotokollen, sofern möglich.
- Die Häufigkeit der vorbeugenden Wartung richtet sich nach Zyklen oder Zustand.
- Wartungshistorie für Entlüftungsöffnungen, Trennfugen, Kanäle, Auswerfer und strukturierte Oberflächen.
- Abnahme des ersten Teils nach Einrichtung, Reparatur oder Parameteränderung.
- Hohlraumspezifische Dimensions- oder Defektdaten für kritische Merkmale.
- Kontrollierte Lagerung und Eigentumsnachweise für kundenfinanzierte Werkzeuge.
Fragen Sie nach der letzten Werkzeugreparatur und untersuchen Sie anschließend die betroffene Stelle am Werkzeug oder Bauteil. Dadurch wird der schriftliche Nachweis mit dem physischen Nachweis verknüpft. Ein Wartungsprotokoll mit wiederholten Einträgen wie “Werkzeug gereinigt”, aber ohne Mängel, Maßnahmen oder Bestätigungen, dient lediglich als administrativer Nachweis, nicht als Nachweis des Arbeitsprozesses.
Welche Produkttests sollten Sie sich ansehen?
Die Prüfmethoden müssen aus der Zeichnung, der Risikobewertung, den geltenden Vorschriften oder einem vereinbarten Kontrollplan abgeleitet werden. Mehr Prüfungen bedeuten nicht automatisch eine bessere Kontrolle.
| Erfordernis | Mögliche Methode oder Ausrüstung | Prüfungsschwerpunkt |
|---|---|---|
| Maße | Messschieber, Mikrometer, Stiftlehre, Profilprojektor, Koordinatenmessgerät, kundenspezifische Vorrichtung | Korrekte Bezugspunkte, Vorrichtung, Kontaktkraft, Probenvorbereitung und Messgenauigkeit |
| Shore-Härte | ASTM D2240 oder ISO 48-4 Methode mit geeignetem Härtegrad | Probendicke, Auflagefläche, Verweilzeit, Prüfort und Kalibrierung |
| Zugfestigkeit und Dehnung | ASTM D412 oder ISO 37 | Probenvorbereitung, Dickenmessung, Geschwindigkeit und Chargenverknüpfung |
| Druckverformungsrest | ASTM D395 oder ISO 815-1 | Kompression, Temperatur, Dauer, Erholungszeit und Probengeometrie |
| Farbe | Genehmigte Grenzprobe oder Spektralphotometer | Lichtverhältnisse, Geräteeinstellungen, gegebenenfalls angegebenes ΔE-Kriterium und Probenhistorie |
| Aussehen | Fehlertafel und visueller Standard | Sichtabstand, Beleuchtung, Fehlerzonen und Klassifizierung in kritisch/schwerwiegend/geringfügig |
| Lebensmittelkontakt- oder eingeschränkte Stoffe | Qualifiziertes externes Labor, das die marktspezifische Methode anwendet | Probenidentität, Berichtsumfang, Übereinstimmung der Rezeptur, Datum und Authentizität des Berichts |
| Funktionale Leistung | Produktspezifische Vorrichtungs- oder Montageprüfung | Belastung, Zyklenzahl, Leckage, Zugkraft, Dichtungszustand oder Einsatztemperatur (je nach Anwendbarkeit) |
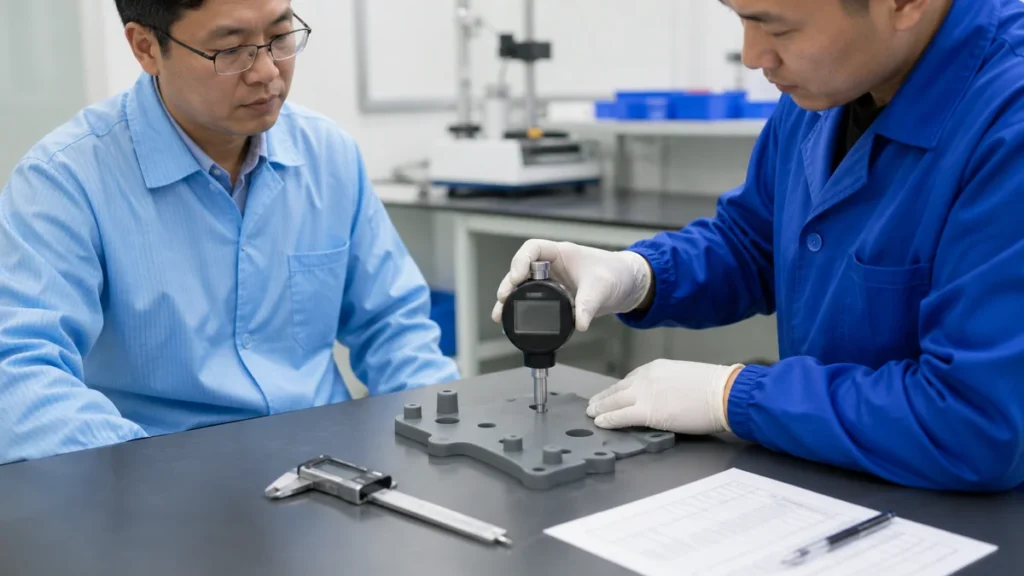
Weiche Silikonteile lassen sich leicht falsch messen. Zu hoher Messdruck kann das Teil verformen und zu einem falschen Ergebnis führen. Bei dünnwandigen Teilen sind möglicherweise eine Vorrichtung, ein optisches Messverfahren oder eine genau definierte Messkraft erforderlich. Können die Prüfer den gleichen Messwert nicht reproduzieren, ist die Akzeptanzgrenze nicht anwendbar.
Verfolgen Sie mindestens einen Testablauf von der Einrichtung bis zum aufgezeichneten Ergebnis. Wählen Sie anschließend selbst eine zweite Probe aus. Vorpositionierte Proben zeigen zwar, dass das Gerät eine Zahl erzeugen kann, sie belegen jedoch nicht, dass die routinemäßige Inspektion kontrolliert wird.
Wie sollte die AQL-Stichprobenahme angewendet werden?
Die Stichprobenziehung sollte erst dann erfolgen, wenn die Fehlerdefinitionen, das Prüfniveau, der Stichprobenplan und die Akzeptanzkriterien vereinbart wurden. ISO 2859-1:2026 Es bietet AQL-indexierte Stichprobenverfahren für die attributive Prüfung. Es legt jedoch nicht fest, welche Grenzwerte für kritische, schwerwiegende und geringfügige Abweichungen gelten sollen.
AQL darf die Prozesskontrolle nicht ersetzen. Stichproben können seltene Fehler, Mischchargen und kavitätsspezifische Probleme übersehen. Sicherheits-, aufsichtsrechtliche oder funktionskritische Merkmale erfordern möglicherweise strengere Kontrollen, Prozessvalidierung, Fehlervermeidung oder eine 100%-Prüfung mit einem validierten Verfahren.
Überprüfen Sie im Rahmen des Audits, ob die Fabrik:
- Definiert die Charge vor der Probenahme.
- Wählt gegebenenfalls Stichproben zufällig aus Kartons, Produktionszeiten und Kavitäten aus.
- Unterscheidet zwischen kritischen, schwerwiegenden und geringfügigen Fehlern.
- Erfasst die tatsächliche Anzahl der Fehler anstatt nur “Bestanden”.”
- Wendet die vereinbarte Annahme-/Ablehnungszahl an.
- Verfügt über einen Reaktionsplan für zurückgewiesene Chargen.
Ein Werk, das eine fehlerhafte Charge aussortiert, ohne die Ursache für Form- oder Handhabungsfehler zu untersuchen, hat die Lieferung lediglich eingedämmt, nicht aber den Prozess korrigiert.
Wie erkennt man versteckte Untervergabe?
Vergleichen Sie die angegebenen Kapazitäten mit der Ausstattung, dem Personalbestand, den laufenden Arbeiten, den Versorgungsanschlüssen und den Produktionsaufzeichnungen. Wenn der Lieferant angibt, Druck, Beschichtung, Werkzeugbau, Labortests und Verpackung intern durchzuführen, sollten für jeden Prozess physische und schriftliche Nachweise vorliegen.
Stellen Sie diese Fragen direkt:
- Welche Arbeitsgänge verlassen diesen Standort?
- Wer genehmigt Subunternehmer?
- Wie werden Materialien und Chargen während des Transfers identifiziert?
- Welche Spezifikationen und Muster werden an den Subunternehmer gesendet?
- Wie werden eingehende Zulieferteile geprüft?
- Kann der Subunternehmer Materialien, Tinte, Grundierung, Klebstoff oder Prozessparameter ändern?
- Wird der Käufer vor Änderungen an Prozessen oder der Website benachrichtigt?
Outsourcing bedeutet nicht automatisch Ablehnung. Das Risiko liegt in unkontrolliertem oder nicht offengelegtem Outsourcing. Sekundäre Bearbeitungsschritte führen häufig zu Fehlern, nachdem ein einwandfreies Formteil bereits die Hauptfertigungswerkstatt durchlaufen hat.
Wie sollten technische Änderungen kontrolliert werden?
Die genehmigte Produktionskonfiguration sollte vor der Serienproduktion fixiert werden. Die Basiskonfiguration sollte den rechtmäßigen Produktionsstandort, die Zeichnungsrevision, die Silikonrezeptur, den Materiallieferanten, das Farbsystem, die Form und die Kavitäten, den Maschinen- oder Prozesstyp, das wichtigste Prozessfenster, die Nachhärtung, die Sekundärbearbeitungen, die Prüfmethode, die Verpackung und die zugelassenen Subunternehmer enthalten.
Eine Änderung ist nicht allein deshalb akzeptabel, weil das fertige Teil noch dem genehmigten Muster ähnelt. Der Lieferant muss jede Änderung, die Form, Passung, Funktion, Konformität, Rückverfolgbarkeit, Kapazität oder Haltbarkeit beeinträchtigen könnte, bewerten, dokumentieren, validieren und die erforderliche Genehmigung einholen.
Definieren Sie, welche Änderungen eine Benachrichtigung erfordern.
| Vorgeschlagene Änderung | Überprüfung der minimalen Auswirkungen | Typische Beweise vor der Freilassung |
|---|---|---|
| Silikonsorte, Lieferant, Rezeptur oder Härtungssystem | Physikalische Eigenschaften, Nachgiebigkeit, Farbe, Geruch, Aushärtungsverhalten, Haftung und Langzeitleistung | Aktualisierte technische Datenblätter (TDS/SDS/CoA), vergleichende Prüfdaten, gegebenenfalls neue Konformitätsprüfungen und zugelassene Muster |
| Pigment, Masterbatch, Additiv, Tinte, Grundierung, Klebstoff oder Beschichtung | Farbe, Migration oder eingeschränkte Substanzen, Haftung, Aushärtungshemmung, Aussehen und Alterung | Materialkennzeichnung, Prüfbericht, Haftungs- oder Dauerhaftigkeitsergebnisse und aktualisierte Stückliste |
| Formreparatur, neue Kavität, Einsatzwechsel oder Werkzeugtransfer | Abmessungen, Grat, Belüftung, Textur, Hohlraumbalance und Austauschbarkeit | Reparaturbericht, Maßbericht der betroffenen Kavität, Erstmuster und gegebenenfalls Nachweis der Leistungsfähigkeit |
| Maschine, Linie, Prozessablauf oder Produktionsstätte | Prozessfenster, Geräteäquivalenz, Kapazität, Kontaminationsrisiko und Rückverfolgbarkeit | Testlaufprotokoll, Parametervergleich, Erstmusterprüfung und Standort- oder Prozessrequalifizierung |
| Aushärtungszyklus oder Nachhärtungszustand | Physikalische Eigenschaften, Geruch oder flüchtige Bestandteile, Abmessungen, Aussehen und Konformität | Genehmigte Parameterstudie, Ofen- oder Geräteaufzeichnung, gegebenenfalls wiederholte physikalische oder Konformitätsprüfung |
| Sekundärprozess oder Subunternehmer | Materialidentität, Prozesssteuerung, Logistik, Wareneingangskontrolle und Verantwortlichkeit | Qualifizierung von Unterauftragnehmern, Prozessversuch, freigegebene Probe, Kontrollplan und Rückverfolgbarkeitsablauf |
| Prüfmethode, Vorrichtung, Software oder Akzeptanzgrenze | Messkorrelation, Wiederholbarkeit, falsche Akzeptanz und historische Vergleichbarkeit | Methodenkorrelation, gegebenenfalls Messmittelstudie, überarbeitete Prüfanweisung und Genehmigung neuer Grenzwerte |
| Verpackungsmaterial oder Verpackungsmethode | Verformung, Verunreinigung, Etikettierung, Zählgenauigkeit, Transportschäden und Lagerung im Regal | Verpackungsversuche, Transport- oder Kompressionsnachweise (falls erforderlich), genehmigtes Etikett und aktualisierte Verpackungsspezifikation |
Die Benachrichtigungspflicht sollte im Qualitätsvertrag, den Einkaufsbedingungen, den Zeichnungsnotizen oder dem Lieferantenhandbuch festgehalten werden. Eine mündliche Zustimmung eines Einkäufers oder Ingenieurs kann eine schriftliche Freigabe nicht ersetzen.
Nutzen Sie einen Workflow für kontrollierte Änderungen.
- Reichen Sie den Änderungsantrag ein. Erfassen Sie den Ist-Zustand, den Soll-Zustand, den Grund, die betroffenen Produkte, Standorte, Werkzeuge, Materialien und den angestrebten Umsetzungstermin.
- Schätzen Sie das Risiko ein. Prüfen Sie Form, Passform, Funktion, Konformität, Materialrückverfolgbarkeit, Prozessstabilität, Kapazität, Kosten, Lieferzeit, Ersatzteile und vorhandenen Lagerbestand.
- Definiere den Validierungsplan. Geben Sie an, welche Muster, Kavitäten, Produktionsmenge, Prüfungen, Dokumente und Akzeptanzkriterien erforderlich sind.
- Führen Sie den Test unter Produktionsbedingungen durch. Verwenden Sie das vorgesehene Material, die vorgesehene Maschine, die vorgesehene Form, die vorgesehenen Bediener, die vorgesehenen Sekundärprozesse und die vorgesehene Prüfmethode – und nicht nur eine reine Laborprobenentnahme.
- Prüfen Sie objektive Beweise. Je nach Risiko kann dies die Erstmusterprüfung, die Maßauslegung, die Prüfung der physikalischen Eigenschaften, die Funktionsprüfung, die Konformitätsprüfung, die Leistungsdaten oder einen Produktionsversuch beim Kunden umfassen.
- Eine schriftliche Genehmigung einholen. Die Änderung sollte nicht allein aufgrund des Erscheinungsbilds des Musters oder aufgrund von Termindruck freigegeben werden.
- Kontrollierte Dokumente aktualisieren. Überarbeiten Sie gegebenenfalls die Zeichnung, die Stückliste, den Prozessablauf, den Kontrollplan, die Arbeitsanweisungen, den Prüfstandard, die Verpackungsspezifikation und die Aufzeichnungen über zugelassene Lieferanten.
- Den effektiven Punkt festlegen. Ermitteln Sie die erste betroffene Materialcharge, den Produktionslauf, das Datum, die Maschine, die Form, den Hohlraum und die Lieferung. Trennen Sie alte und neue Konfigurationen.
- Überwachen Sie die ersten Produktionschargen. Führen Sie verstärkte Inspektionen oder festgelegte Folgekontrollen durch, bis die Änderung eine stabile Leistungsfähigkeit nachweist.
Permanente Änderungen von vorübergehenden Abweichungen trennen
Eine vorübergehende Abweichung sollte Folgendes beinhalten:
- Auf welche konkrete Anforderung verzichtet wird.
- Die technische Begründung und die Risikobewertung.
- Die betroffene Menge, Charge, Bestellung und Lieferung.
- Die Eindämmung und zusätzliche Inspektion sind erforderlich.
- Die Genehmigungsbehörde.
- Startdatum und Ablaufdatum.
- Der Plan, zum freigegebenen Prozess zurückzukehren.
Eine abgelaufene Abweichung darf nicht zum neuen Produktionsstandard werden. Wiederholte Abweichungen wegen desselben Problems deuten darauf hin, dass der Basisprozess oder die Spezifikation formal korrigiert werden muss.
Überprüfen Sie die Änderungskontrolle während des Audits.
Prüfen Sie nicht nur das Änderungskontrollverfahren. Wählen Sie eine kürzlich durchgeführte Werkzeugreparatur, einen Materialaustausch, eine Prozessanpassung oder einen Wechsel eines Subunternehmers aus und verfolgen Sie den gesamten Arbeitsablauf.
Vergleichen:
- Aktuelle Materialetiketten mit der genehmigten Stückliste.
- Maschinenrezepte mit freigegebenen Parameterdatensätzen.
- Historie der Schimmelinstandhaltung mit Daten zur Hohlrauminspektion.
- Einkaufsbelege mit den genehmigten Rohstoff- und Subunternehmerlisten.
- Aktuelle Zeichnungen und Arbeitsanweisungen an der Linie mit der Master-Revision.
- Konformitätsberichte mit dem tatsächlichen Material, der Farbe, der Beschichtung und dem Herstellungsort.
- Versandaufzeichnungen vor und nach dem Datum des Inkrafttretens der Änderung.
Eine fehlende Unterschrift stellt eine Dokumentationslücke dar. Eine Material-, Standort-, Werkzeug- oder Prozessänderung, die ohne Risikoprüfung und nachvollziehbare Genehmigung in die Produktion gelangte, ist ein Kontrollversagen auf Systemebene.
Was sind die wichtigsten Warnsignale?
Die deutlichsten Warnsignale sind Widersprüche zwischen den Aufzeichnungen und der Produktionsrealität.
- Der Name oder die Adresse des Zertifizierungsunternehmens stimmt nicht mit dem geprüften Standort überein.
- Die zugelassene Silikonqualität ist im Materiallager nicht vorhanden.
- Bei den Materialsäcken oder -fässern fehlen, sind beschädigt oder wurden die Chargenetiketten ersetzt.
- Die Bediener können die aktuelle Zeichnungsrevision oder Arbeitsanweisung nicht erkennen.
- Die Maschineneinstellungen weichen ohne Genehmigung der Abweichung vom freigegebenen Rezept ab.
- Die Inspektionsberichte enthalten entweder wiederholt identische Werte oder nur die Kennzeichnung „bestanden/nicht bestanden“.
- Die Kalibrierungsetiketten sind abgelaufen oder die Messgeräte haben keine eindeutige Kennung.
- Ausgemustertes Material wird ohne physische Kontrolle neben freigegebenem Material gelagert.
- Eine Mehrkavitätenform weist keine Defekte oder Messdaten auf Kavitätenebene auf.
- Die Aufzeichnungen nach der Aushärtung zeigen einen Sollwert, aber nicht die tatsächliche Charge, Ladung, Dauer oder den Ofen.
- Das Produktionsvolumen übersteigt die durch Maschinen, Zykluszeit, Kavitäten, Schichten und Ausbeute unterstützte Kapazität.
- Der Lieferant verweigert den Zugang zu einem Produktionsbereich, der für den angebotenen Prozess relevant ist.
Ein einzelnes Warnsignal kann eine plausible Erklärung haben. Mehrere zusammenhängende Warnsignale sollten jedoch eine umfassendere Systemuntersuchung anstelle separater Korrekturmaßnahmen nach sich ziehen. Beispielsweise deuten fehlende Hohlraumkennzeichnungen, identische Messdatensätze und wiederholte Reklamationen bezüglich Gratbildung eher auf eine mangelhafte Hohlraumkontrolle als auf einen einzelnen Inspektionsfehler hin.
Ein praktischer Eintages-Auditplan
| Zeit | Aktivität | Erforderliche Ausgabe |
|---|---|---|
| 09:00–09:20 | Eröffnungssitzung und Prüfung der Rechtspersönlichkeit | Chinesischer Rechtsname, Einheitlicher Sozialkreditcode, Standort und Transaktionsrollen bestätigt |
| 09:20–10:10 | Dokumentenprüfung | Zeichnungsrevision, Material, Kontrollplan, Zertifikate und offene Punkte identifiziert |
| 10:10–11:20 | Material- und Produktionsverfolgung | Eine Charge wird während der Lagerung, des Mischens oder Dosierens, des Formens und der Fertigung verfolgt. |
| 11:20–12:00 | Kapazitäts- und Engpassprüfung | Die verkaufsfähige Produktionsmenge wurde aus Zykluszeit, aktiven Kavitäten, Ausbeute und nachgelagerten Beschränkungen neu berechnet. |
| 13:00–13:40 | Überprüfung von Werkzeugen und Instandhaltung | Formidentifizierung, Kavitätenkontrolle, Reparaturhistorie und Maschinenwartung geprüft |
| 13:40–14:10 | Stichproben für technische Änderungen | Eine kürzlich erfolgte Änderung an Material, Form, Prozess oder Subunternehmer, die auf die Genehmigung und die erste betroffene Charge zurückzuführen ist |
| 14:10–14:55 | Labor- und Inspektionszeuge | Ausgewählte Prüfungen wurden an vom Prüfer ausgewählten Stichproben wiederholt. |
| 14:55–15:30 | Verpackung, Lagerung und Sendungsverfolgung | Identität der Fertigcharge, Statuskontrolle und Verpackungsspezifikation überprüft |
| 15:30–16:15 | Überprüfung von Abweichungen und CAPA | Ein tatsächlicher Defekt, der von der Entdeckung bis zur verifizierten Korrekturmaßnahme zurückverfolgt wurde. |
| 16:15–17:00 | Abschlussbesprechung | Ergebnisse klassifiziert nach Risiko, Eigentümer, Beweismitteln und Fälligkeitsdatum |
Dieser Zeitplan dient als Ausgangspunkt. Produkte aus den Bereichen Medizin, Automobilindustrie, Massenproduktion mit mehreren Kavitäten oder streng regulierte Produkte erfordern ein detaillierteres produkt- und prozessspezifisches Audit.
Ein Prüfer verfolgt eine Charge Formsilikon vom Kartonetikett bis zur Rohmaterialcharge.
Ein Prüfer verfolgt eine Charge Formsilikon vom Kartonetikett bis zur Rohmaterialcharge.
Was sollte nach dem Audit geschehen?
Problembehebungen erfolgen nach Risiko, nicht danach, wie einfach sie zu beheben sind.
Ein nützlicher Befund besteht aus vier Teilen:
- Die Anforderung: Zeichnung, Spezifikation, Verfahren, Vorschrift oder vereinbartes Prüfkriterium.
- Der objektive Nachweis: Datensatznummer, Maschine, Charge, Kavität, Probe oder beobachteter Zustand.
- Das Risiko: Folgen für das Produkt, die Einhaltung von Vorschriften, die Rückverfolgbarkeit, die Lieferung oder die Änderungskontrolle.
- Die erforderliche Antwort: Eindämmung, Ursache, Korrekturmaßnahme, Verantwortlicher, Fälligkeitsdatum und Verifizierungsmethode.
Schließen Sie einen Befund nicht, nur weil das Werk ein neues Verfahren hochlädt. Stellen Sie sicher, dass die Maßnahme in der Produktion angekommen ist. Überprüfen Sie eine spätere Charge, eine überarbeitete Aufzeichnung, die Vorgehensweise eines Bedieners oder führen Sie einen Wiederholungstest durch.
Die Lieferantenzulassung sollte über explizite Freigabekriterien erfolgen. Ein hohes Gesamtauditergebnis darf einen einzelnen kritischen Fehler nicht ausgleichen.
Wie sollte der Lieferant nach dem Audit eingestuft werden?
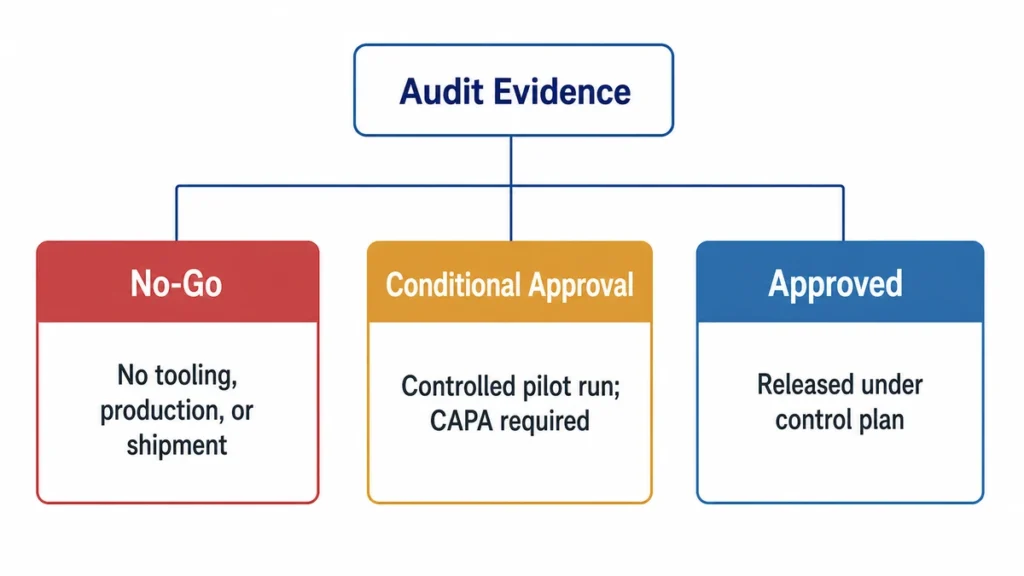
Klassifizieren Sie den Lieferanten als Nein, geht nicht, Bedingte Genehmigung, oder Genehmigt. Treffen Sie Ihre Entscheidung auf Grundlage des Risikos und objektiver Beweise, nicht aufgrund der Anzahl geringfügiger Feststellungen. Verwenden Sie dieselben Beweise später, wenn Sie Wählen Sie einen Silikonhersteller für Werkzeugbau oder Massenproduktion.
| Entscheidung | Typische Bedingungen | Zulässiger nächster Schritt | Erforderliche Nachweise |
|---|---|---|---|
| Nein, geht nicht | Der rechtmäßige Hersteller oder Produktionsstandort kann nicht ermittelt werden; der erforderliche Prozess ist nicht verfügbar; das Material kann nicht zurückverfolgt werden; Aufzeichnungen oder Berichte scheinen gefälscht zu sein; ein kritischer Prozess ist verborgen oder unkontrolliert; eine behördliche oder sicherheitskritische Anforderung wird nicht erfüllt. | Werkzeuge, Serienproduktion und Versand dürfen nicht freigegeben werden. Eine erneute Qualifizierung ist vor der kommerziellen Zusage erforderlich. | Geprüfte rechtliche und standortbezogene Unterlagen, korrigierte Rückverfolgbarkeit, überwachte Produktion, Wiederholungstests oder ein Folgeaudit je nach Art des Fehlers |
| Bedingte Genehmigung | Der Kernprozess ist vorhanden, es bestehen jedoch weiterhin behebbare Lücken in der Dokumentation, Kalibrierung, Fehlerstandards, Schulung, Kapazitätsnachweisen, Wartung oder im Abschluss von CAPA-Maßnahmen. | Die Werkzeugfertigung oder ein kontrollierter Pilotlauf dürfen nur dann erfolgen, wenn die offenen Risiken durch schriftliche Kontrollmaßnahmen abgedeckt sind. Die uneingeschränkte Serienproduktion wird nicht freigegeben. | Ermittlung des Verantwortlichen, Eindämmungsmaßnahmen, Ursachenanalyse, Korrekturmaßnahmen, Fälligkeitstermin und Abschlussnachweise wurden vor dem jeweiligen Freigabegate geprüft. |
| Genehmigt | Rechtseinheiten und Produktionsstandorte werden offengelegt; die Rückverfolgbarkeit vom Material bis zur fertigen Charge wird gewährleistet; Prozessparameter, Werkzeuge, Inspektion, Unterauftragsvergabe, Änderungsmanagement und Kapazität werden durch aktuelle Aufzeichnungen belegt. | Fahren Sie gemäß dem vereinbarten Kontrollplan und der vereinbarten Überwachungsfrequenz mit der genehmigten Phase fort. | Unterzeichneter Prüfbericht, genehmigte Spezifikation, freigegebener Kontrollplan, aktuelle Belege und dokumentierte Änderungsmitteilungsanforderungen |
Ausschlusskriterien haben Vorrang vor dem Prüfergebnis
Ein Lieferant sollte weiterhin ausgeschlossen werden, wenn ein kritischer Zustand die Produktsicherheit, die Einhaltung gesetzlicher Vorschriften, die Materialidentität, die Prozessverantwortung oder die Rechenschaftspflicht beeinträchtigen könnte. Ein Ergebnis gemäß der Checkliste 95% kann eine nicht rückverfolgbare Silikoncharge, einen gefälschten Laborbericht oder einen nicht offengelegten Produktionsstandort nicht kompensieren.
Eine Ablehnung bedeutet nicht zwangsläufig eine endgültige Zurückweisung. Sie bedeutet, dass der Käufer die nächste Phase der Vermarktung oder Produktion erst freigeben kann, wenn das kritische Problem behoben und unabhängig verifiziert wurde.
Die bedingte Genehmigung muss phasenspezifisch sein.
Verwenden Sie “bedingt genehmigt” nicht als unbestimmten Status. Geben Sie genau an, was erlaubt ist:
- Nur zur Angebotsabgabe berechtigt.
- Zugelassen zur Werkzeugherstellung.
- Für einen begrenzten Pilotlauf genehmigt.
- Für die Serienproduktion mit verstärkter Qualitätskontrolle zugelassen.
- Die Genehmigung zum Versand einer definierten Charge liegt vor.
Jeder Zustand erfordert einen Verantwortlichen, ein Fälligkeitsdatum, eine Abhilfemaßnahme und eine Abschlussmethode. Wird das Fälligkeitsdatum überschritten oder ändert der Lieferant das Material, den Prozess, den Standort oder den Unterauftragnehmer, muss die Genehmigung erneut geprüft werden.
Genehmigt bedeutet nicht unkontrollierte Freisetzung
Die Genehmigung gilt für eine definierte Kombination aus juristischer Person, Produktionsstätte, Material, Zeichnungsrevision, Werkzeugen, Prozess, Unterauftragnehmern und Zielanwendung. Änderungen an kritischen Elementen können Benachrichtigungen, Überprüfungen, neue Muster, wiederholte Tests oder erneute Audits erforderlich machen.
Die Lieferantenfreigabe muss von der Versandfreigabe getrennt werden. Auch ein zugelassenes Werk kann eine zurückgewiesene Charge produzieren, und ein konformes Muster allein qualifiziert ein unkontrolliertes Werk nicht.
Endgültige Freigabegrenze
Vor dem nächsten Produktionslauf sind die Prüfnachweise in einer kontrollierten Genehmigungsdatei zusammenzuführen. Diese sollte Folgendes enthalten:
- Die genehmigte juristische Person und der Produktionsstandort.
- Die freigegebene Zeichnung, die Materialliste, die Silikonqualität, die Farbe und das Aushärtungssystem.
- Die zugelassenen Werkzeuge, aktiven Kavitäten, Prozessabläufe, wichtigsten Kontrollmechanismen und Prüfmethoden.
- Die verifizierte Kapazität, die offengelegten Subunternehmer, die Verpackung und der Rückverfolgbarkeitsweg.
- Die anwendbare Konformitätsgrundlage, genehmigte Muster, offene CAPA-Maßnahmen und Änderungsmitteilungspflichten.
Die Produktion darf nicht freigegeben werden, solange diese Elemente nur als separate Angebote, Muster, Zertifikate und Werkstattaufzeichnungen vorliegen, die nicht mit derselben Produktkonfiguration verknüpft werden können. Die Werks-, Produkt- und behördlichen Genehmigungen müssen weiterhin separate Entscheidungen bleiben, sich aber alle auf dieselbe kontrollierte Version beziehen.