Wir erstellen wöchentlich Angebote für Silikon und TPE, und die meisten Käufer kommen mit der falschen Frage. Sie fragen, welches Material “besser” ist. Dieser Vergleich lässt sich nicht beantworten. Die eigentliche Frage ist Silikon vs. TPE Die Frage ist, welches Material den Temperatur-, Nachgiebigkeits- und Volumenanforderungen Ihres Bauteils standhält – und diese Antwort steht in der Regel schon fest, bevor Sie überhaupt eine Zeichnung senden.
Die Falle besteht darin, dass allgemeine Ratschläge wie “Es kommt darauf an” die Entscheidung hinauszögern, wo sie teuer wird. Wählt man beispielsweise TPE für ein Bauteil, das 160 °C ausgesetzt ist, merkt man das erst nach dem Schneiden des Werkzeugs. Entscheidet man sich für Silikon für ein margenschwaches Konsumzubehör, machen die Stückkosten das Projekt zunichte. Keiner dieser Fehler zeigt sich von Anfang an.
So entscheiden wir tatsächlich auf der Etage.
Zusammenfassung
- Temperatur und Nachgiebigkeit bestimmen die Wahl des Silikons; Kosten und Volumen bestimmen die Wahl des TPE. Wenn die Betriebstemperatur im Dauerbetrieb ~150°C überschreitet oder das Bauteil die Anforderungen der LFGB / USP Klasse VI / ISO 10993 erfüllen muss, wird Silikon als Material verwendet, bevor die Kosten eine Rolle spielen.
- TPE punktet mit niedrigeren Stückkosten und kürzerer Durchlaufzeit. Es basiert auf dem Standardverfahren der thermoplastischen Spritzgusstechnik, Abfall kann wiederverwertet werden, und die Zyklen dauern nur Sekunden, nicht Minuten.
- Die irreversiblen Kosten sind die Werkzeugkosten. LSR-Silikon benötigt eine beheizte, oft kaltkanalige Form; ein späterer Materialwechsel erfordert fast immer die Anfertigung eines neuen Werkzeugs.
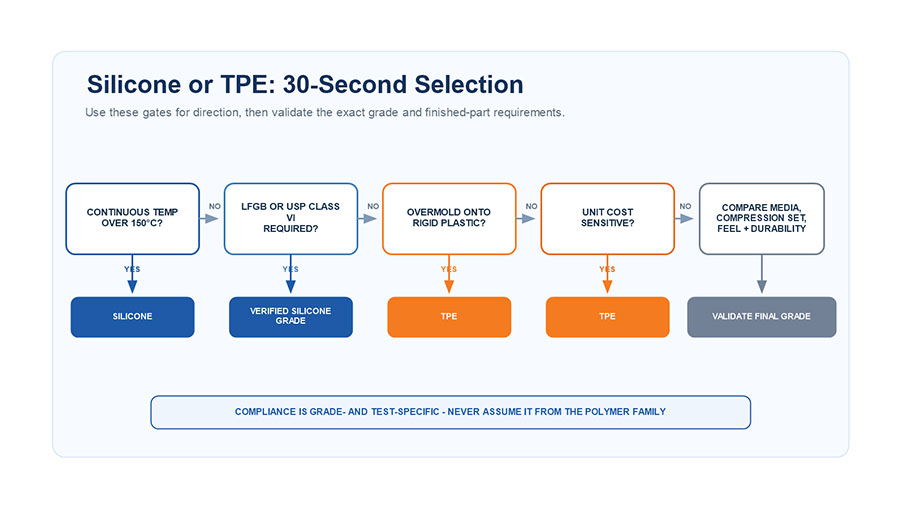
Silikon oder TPE? Die Antwort in 30 Sekunden
Wählen Silikon Wenn das Bauteil Hitze, wiederholter Sterilisation oder strengen lebensmittel-/medizintechnischen Anforderungen standhalten muss. Wählen Sie TPE wenn Stückkosten, Recyclingfähigkeit und schnelles Formgeben wichtiger sind als thermische Grenzwerte.
| Entscheidungstreiber | Hinweise auf Silikon | Hinweise auf TPE |
|---|---|---|
| Dauertemperatur > 150 °C | Ja | NEIN |
| Lebensmittelkontakt auf LFGB-Niveau | Ja | Klassenabhängig |
| Medizinisch / USP Klasse VI / Implantat | Ja | NEIN |
| Stückkostenabhängig (>50.000/Jahr) | NEIN | Ja |
| Recycelbar / Mahlgut benötigt | NEIN | Ja |
| Umspritzen auf PP / PC / ABS | Schwerer | Ja |
| Soft-Touch-Verbraucherteil für niedrige Temperaturen | Werke | Ja (billiger) |
Silikon vs. TPE: Duroplast vs. Thermoplast – die wahre Entscheidung?
Alles lässt sich auf eine strukturelle Tatsache zurückführen: Silikon ist ein Duroplast, TPE ein Thermoplast. Silikon härtet durch Vernetzung irreversibel aus – einmal vulkanisiert, schmilzt es nicht wieder. TPE erweicht bei jeder Erwärmung, weshalb es erneut gemahlen und eingespritzt werden kann.
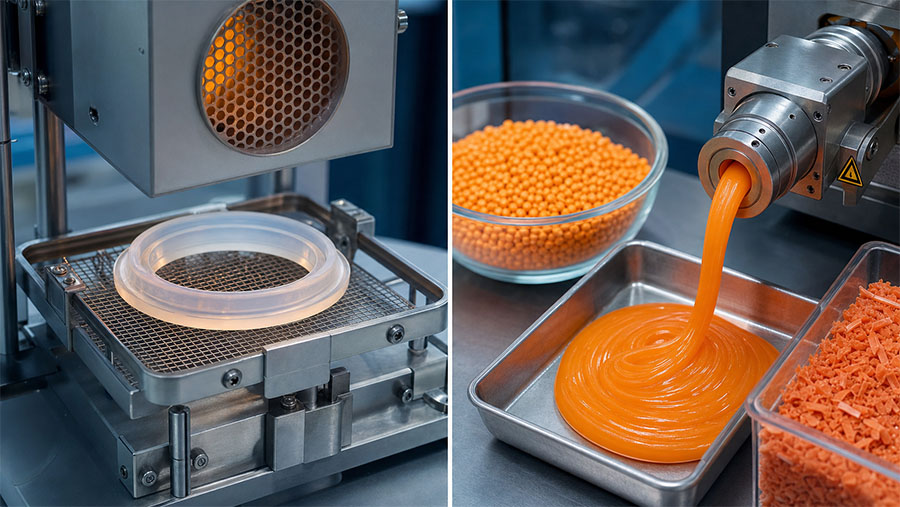
Diese eine Eigenschaft bestimmt Hitzebeständigkeit, Recyclingfähigkeit, Zykluszeit und Kosten. Teams unterschätzen sie oft, weil sich beide Materialien ähnlich anfühlen – weich, gummiartig, flexibel. Das Verhalten unterscheidet sich erst unter Hitzeeinwirkung und wiederholter Belastung, lange nachdem das Muster freigegeben wurde.
Wie heiß darf jedes Material werden?
Silikon hat einen Einsatztemperaturbereich von etwa -40 °C bis 230 °C, wobei Hochtemperaturvarianten kurzzeitig Temperaturen bis zu 250–300 °C aushalten. Standard-TPE erreicht im Dauerbetrieb eine Temperatur von maximal 90–120 °C; härtere TPV-Typen erreichen etwa 135 °C.
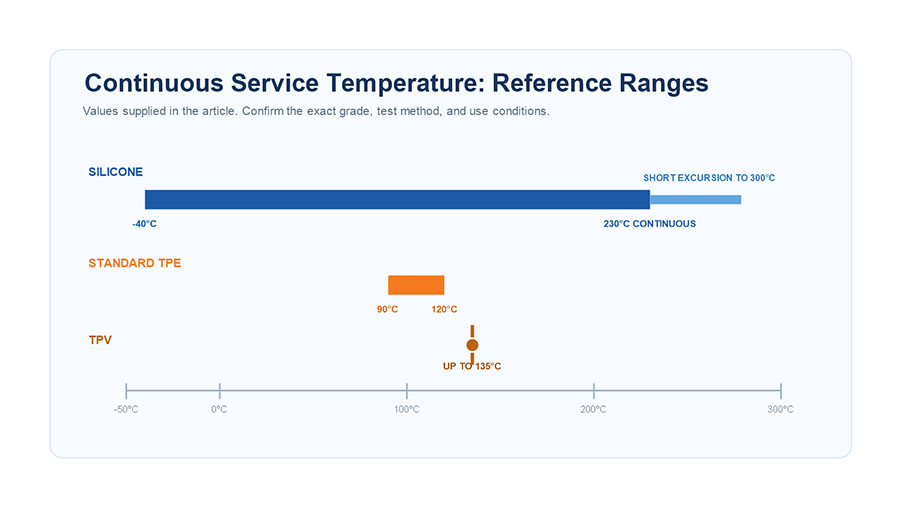
Dies ist die klarste Trennlinie, die wir haben. Alles, was sich in der Nähe eines Motorraums, eines Dampfsterilisators oder eines Backofens befindet, besteht standardmäßig aus Silikon. Probleme treten bei intermittierender Hitze auf: Ein Bauteil, das für eine Umgebungstemperatur von 100 °C ausgelegt ist, kann sich dennoch verformen, wenn es wiederholt bei 130 °C gewaschen wird, da TPE sich unter Belastung bei Temperaturen weit unterhalb seines Schmelzpunktes verformt.
Welches Material erfüllt Ihre Konformitätsanforderungen?
Im Lebensmittel- und Medizinbereich erfüllt Silikon die höheren Qualitätsstandards leichter. Platinvernetztes Silikon trifft FDA 21 CFR 177.2600 und die strengeren europäischen LFGB, einschließlich allgemeiner Migrationstests. Im medizinischen Bereich erreicht Silikon folgende Werte: USP Klasse VI Und ISO 10993 Biokompatibilität – deshalb Implantate, Menstruationstassen, Die Komponenten für Infusionen bestehen aus Silikon, nicht aus TPE. TPE gibt es auch in Lebensmittel- und Medizinqualität, die Qualifizierung ist jedoch sortenspezifisch, und die Freisetzung von Weichmachern ist ein immer wiederkehrendes Problem bei Prüfungen.
Die Beurteilungslücke: Käufer gehen davon aus, dass “Lebensmittelqualität”bestanden/nicht bestanden“ ist keine einfache Prüfung. LFGB-konformes Silikon hat typischerweise einen höheren Härtegrad (20–30%) als Standard-FDA-Silikon, da es ein reineres Basispolymer und eine längere Nachhärtung (oft 4 Stunden bei 200 °C) benötigt. Wenn in Ihrer Spezifikation lediglich ”lebensmittelecht“ steht, reichen Ihre Angaben für ein Angebot nicht aus.
Wann ist TPE hinsichtlich Kosten und Lieferzeit im Vorteil?
TPE ist immer dann im Vorteil, wenn thermische und Konformitätsgrenzen keine Rolle spielen – und dann überzeugt es deutlich. Es lässt sich auf Standard-Thermoplast-Spritzgießmaschinen verarbeiten, Reste können dem Prozess wieder zugeführt werden, und es weist nicht die durch die Aushärtung bedingten Zyklusverzögerungen auf, die bei Silikon auftreten.
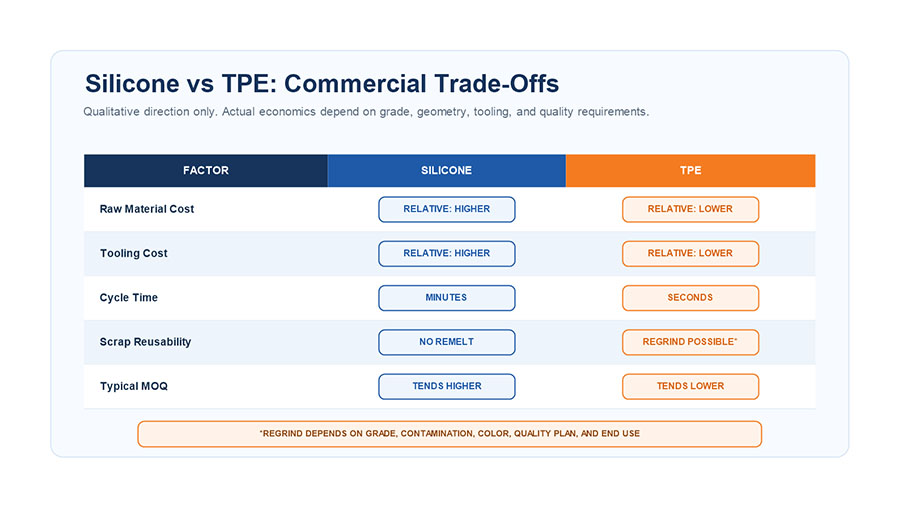
| Kostenfaktor | Silikon (LSR / HTV) | TPE |
|---|---|---|
| Rohstoff | Höher; die teuersten Platinsorten | Niedriger, Rohstoff |
| Werkzeugbau | Beheizte Form, oft Kaltkanal | Standard-Thermoplast-Werkzeug |
| Zykluszeit | 30 Sekunden bis mehrere Minuten (Aushärtung) | ~15–40er Jahre |
| Schrott / Mahlgut | Nicht wieder einschmelzbar; Schrott ist Abfall. | Wiederverwendbares Mahlgut |
| Typische Mindestbestellmenge | Höher, um die Werkzeugkosten zu rechtfertigen | Niedriger, flexibler |
Bei einem in großen Mengen hergestellten Verbraucherteil ohne Hitze- oder medizinische Anforderungen ist das TPE-Programm in der Regel in allen Bereichen günstiger, außer bei der Reißfestigkeit und der Temperaturbeständigkeit.
Silikonwerkzeuge und Mindestbestellmenge: Der unumkehrbare Teil
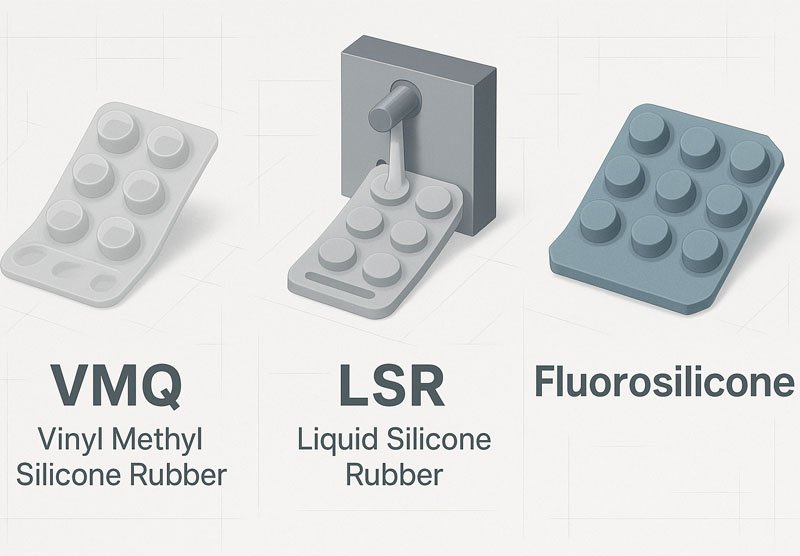
Bei der Silikonwerkzeugtechnik wird die Entscheidung endgültig. LSR benötigt beheizte Werkzeuge und häufig ein Kaltkanalsystem, um die Verschwendung von ausgehärtetem Material im Anguss zu vermeiden; HTV-Kompressionswerkzeuge Das LSR-Verfahren ist einfacher, aber langsamer und arbeitsintensiver, mit größeren Toleranzen und zu entfernendem Grat. Es zeichnet sich durch enge Toleranzen (bis zu ca. ±0,02 mm) und nahezu gratfreies Gießen aus, allerdings ist die Form teuer und nur für ein Material geeignet.
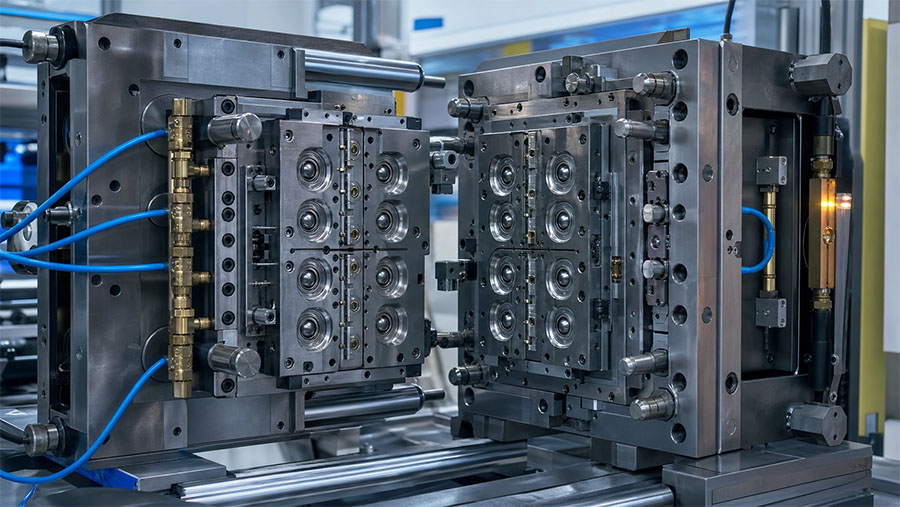
Deshalb drängen wir Käufer dazu, Temperatur und Konformität zuerst zu klären. Ein für LSR zugeschnittenes Werkzeug lässt sich nicht auf ein TPE-Programm übertragen und umgekehrt. “Wir wechseln, wenn es zu teuer wird” ist keine realistische Option, sobald der Stahl zugeschnitten ist.
Wann ist TPE die richtige technische Wahl?
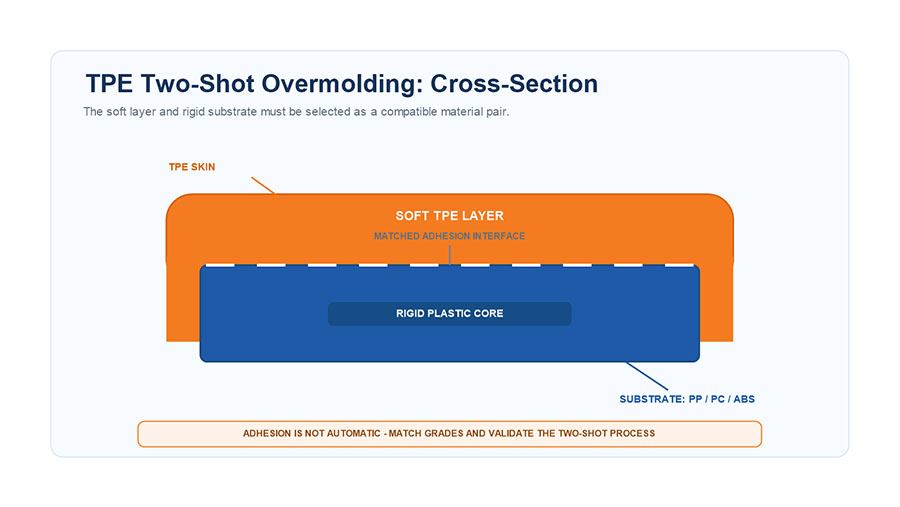
TPE ist die richtige Wahl – kein Kompromiss –, wenn es sich um eine weiche Schicht über einem starren Thermoplast handelt. TPE verbindet sich mit PP, PC und ABS durch Standard-Zweikomponenten-Spritzgießen: weiche Griffe an Werkzeugen, Zahnbürstengriffe, Handyhüllen, Kabelummantelungen. Silikon-Kunststoff-Verbindung benötigt selbsthaftende LSR-Qualitäten oder eine Grundierung plus einen kompatiblen Untergrund, was restriktiver und teurer ist.
Wenn Ihr Bauteil also auf ein Gehäuse umspritzt wird und nie hohen Temperaturen oder medizinischen Anforderungen ausgesetzt ist, führt die Verwendung von Silikon in der Regel zu zusätzlichen Kosten und Werkzeugrisiken ohne funktionalen Nutzen.
Häufige Fehleinschätzungen, die wir in der Angebotsphase korrigieren
- “TPE ist im Grunde billiges Silikon.” Andere chemische Zusammensetzung, andere Grenzen – keine Verschlechterung desselben Materials.
- “Lebensmittelqualität ist ein Standard.” FDA 21 CFR 177.2600 und LFGB sind unterschiedliche Normen mit unterschiedlichen Kosten.
- “Wir werden die Materialien wechseln, wenn die Kosten zu hoch werden.” Werkzeuge werden selten übertragen; entscheiden Sie vor dem Formenbau.
- “Silikon ist recycelbar.” Es ist ein Duroplast und schmilzt nicht wieder; Recycling ist eine Nischenbranche und kostspielig., im Gegensatz zu TPE-Remahlung.
Welche Angaben benötigen wir, um Ihnen ein Angebot für Ihr Ersatzteil zu erstellen?
Anhand der Form allein lässt sich die Materialwahl (Silikon oder TPE) nicht abschließend treffen. Um das Material festzulegen und einen verbindlichen Preis zu nennen, benötigen wir folgende Angaben: Dauer- und Spitzentemperatur, erforderliche Zertifizierung (FDA/LFGB/USP Klasse VI/…). RoHS), Ziel Shore A Härte (unser nutzbarer Bereich liegt zwischen 10A und 80A), Jahresvolumen und ob das Teil auf ein starres Substrat umspritzt wird.
Die beiden Parameter, deren Fehlen eine erneute Angebotserstellung erforderlich macht, sind Temperatur und Nachgiebigkeit. Geben Sie uns diese an, und die Materialauswahl kann in der Regel in einem Arbeitsgang getroffen werden.