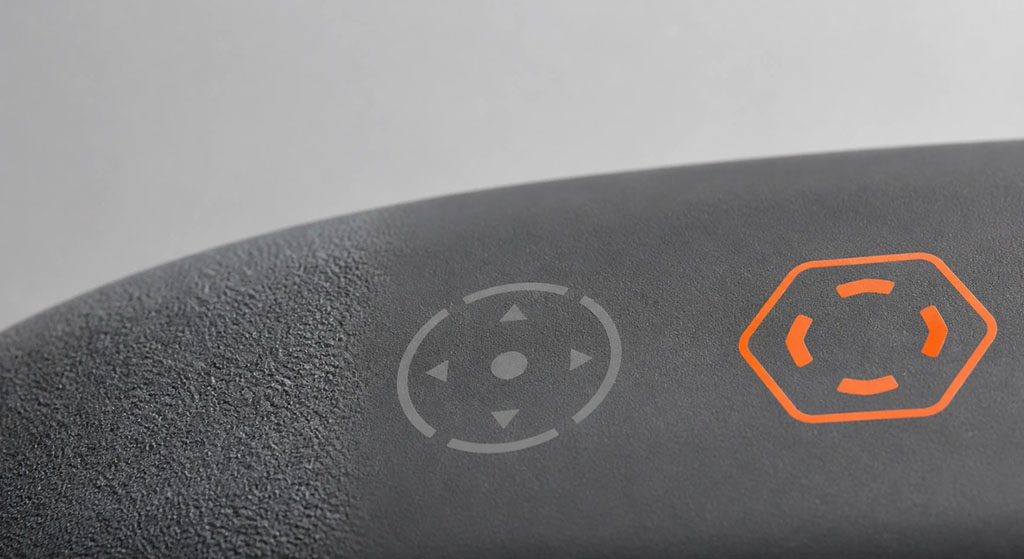
Ein Oberflächenmuster für ein Silikonprodukt kann in das Teil eingegossen, nach dem Formen markiert oder als Beschichtung aufgebracht werden. gedruckte Schicht. Diese Oberflächenbehandlungen mögen auf einer neuen Probe ähnlich aussehen, aber sie altern nicht auf die gleiche Weise. Die praktische Wahl hängt davon ab, ob die Oberfläche griffig sein, Markenlogos tragen, Reinigungsbeständigkeit aufweisen, Anforderungen für den Lebensmittelkontakt erfüllen oder einen kontrollierten optischen Standard über verschiedene Produktionschargen hinweg gewährleisten muss.
Die haltbarsten Muster werden üblicherweise in die Form integriert. Bedruckte und beschichtete Oberflächen bieten mehr Farb- und Gestaltungsfreiheit, ihre Lebensdauer hängt jedoch von der Oberflächenvorbereitung, der Aushärtung sowie der tatsächlichen Einwirkung von Abrieb, Chemikalien, Hitze und UV-Strahlung ab.
Zusammenfassung
- Verwenden Sie eine geformte Textur, ein geprägtes Merkmal oder ein vertieftes Muster, wenn Verschleißfestigkeit und Chargenkonsistenz wichtiger sind als Farbdetails. Das Muster ist Teil der Silikongeometrie und keine separate Oberflächenschicht.
- Verwenden Sie Lasermarkierung, Tampondruck oder Siebdruck für feine Grafiken und variable Designs, aber überprüfen Sie Kontrast, Haftung und Verschleiß an der eigentlichen Silikonformulierung – nicht nur auf einer flachen Testplatte.
- Plasma- oder chemische Aktivierung dient als Haftvorbehandlung, nicht als dauerhafte dekorative Oberflächenbehandlung. Ihre Wirkung kann vor dem Bedrucken oder Beschichten nachlassen, daher muss der Zeitraum zwischen Behandlung und nächstem Arbeitsgang genau eingehalten werden.
Wie entsteht das Oberflächenmuster eines Silikonprodukts?
Es gibt drei grundlegende Vorgehensweisen: das Muster im Werkzeug erzeugen, die ausgehärtete Silikonoberfläche modifizieren oder Material auf die Oberfläche auftragen.
| Route | Gängige Prozesse | Was erzeugt den sichtbaren oder taktilen Effekt? | Hauptgrenze der Haltbarkeit |
|---|---|---|---|
| Eingegossenes Muster | Formenpolieren, Sandstrahlen, EDM-Texturierung, CNC-Gravur, geprägte oder vertiefte Werkzeuge | Die Formoberfläche überträgt die Geometrie auf das Silikon. | Werkzeugverschleiß, Verunreinigungen, Entformungsschäden und Texturreplikation |
| Direkte Oberflächenmodifikation | Lasermarkierung oder kontrollierte Ätzung | Die ausgehärtete Oberfläche wird lokal modifiziert | Kontrast, Wärmeeffekt, geringe Markierungstiefe und Empfindlichkeit gegenüber der Formulierung |
| Hinzugefügte Oberflächenschicht | Tampondruck, Siebdruck, Sprühlackierung, Soft-Touch-Beschichtung | Tinte oder Beschichtung verbindet sich mit dem Silikon | Haftung, Aushärtung, Abrieb, Lösungsmittel, Hitze, Feuchtigkeit und UV-Strahlung |
| Vorbehandlung der Adhäsion | Plasma-, Corona-, Primer- oder qualifizierte chemische Behandlung | Erhöht die Oberflächenenergie vor dem Drucken, Kleben oder Beschichten | Behandlungsfehler, Kontamination, Handhabung und Verzögerung vor dem nächsten Prozess |
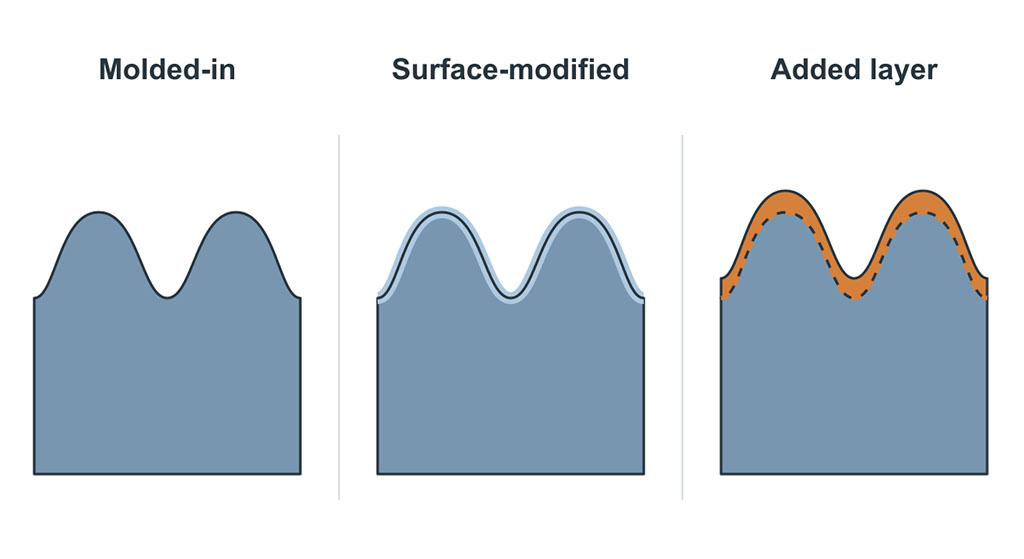
Diese Klassifizierung ist wichtig, da “Oberflächenmuster” häufig als einheitliche Spezifikation verwendet wird, obwohl es verschiedene Versagensmechanismen umfasst. Eine matte, geformte Textur kann sich nicht ablösen. Eine Soft-Touch-Beschichtung hingegen schon. Ein gedrucktes Logo kann an Kontrast verlieren, ohne dass sich die Grundtextur ändert. Diese Merkmale sollten nicht dasselbe Akzeptanzkriterium verwenden.
Wann sollte das Muster in die Form eingearbeitet werden?
Die geformte Textur ist die Standardwahl für dauerhaften Halt, matte Optik, rutschfeste Bereiche und dauerhafte, geprägte oder vertiefte Markenlogos. Die Oberfläche wird während des Prozesses reproduziert. Formpressen oder durch Spritzgießen mit flüssigem Silikonkautschuk, sodass keine zusätzliche Dekorschicht erforderlich ist.
Formengravur und Texturierung
CNC-Bearbeitung, EDM, Lasertexturierung, Polieren und kontrolliertes Strahlen können alle auf der Formoberfläche eingesetzt werden. Die geeignete Methode hängt von der Merkmalsgröße, der Texturgeometrie, dem Formstahl, der Entformungsschräge und der geforderten Oberflächenklasse ab.
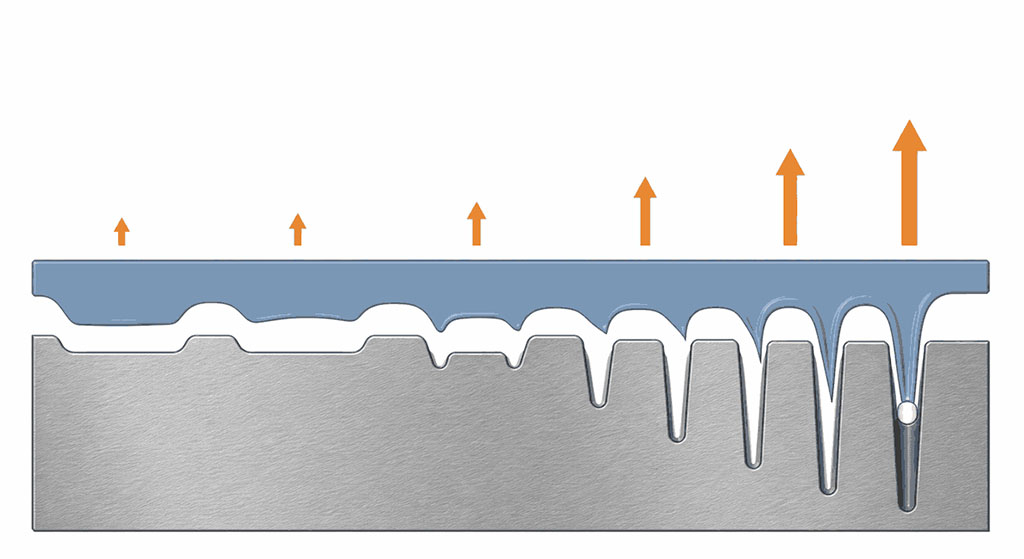
Tiefe Texturen sind nicht automatisch besser. Mit zunehmender Texturtiefe muss das Silikon kleinere Vertiefungen ausfüllen und sich von stärker ausgeprägten Strukturen lösen. Dies kann das Entlüftungsverhalten, die Entformungskraft, den Glanz und die Gefahr des Einreißens an dünnen Wänden beeinflussen.
Geprägte und vertiefte Merkmale
Eine erhabene Markierung ragt über die umgebende Silikonoberfläche hinaus. Eine vertiefte Markierung ist eingelassen. Beide sind langlebig, da die Markierung Teil der Formgebung ist.
Bei kleinen Texten und Logos sollte die Werkzeugprüfung Folgendes berücksichtigen:
- Mindestzeilenbreite und -abstand;
- Merkmalstiefe und Eckenradius;
- Entwurfs- und Veröffentlichungsrichtlinien;
- Abstand von Trennlinien und Toren;
- Gefahr von Lufteinschlüssen in feinen Vertiefungen;
- Reinigungszugang für Teile, die mit Lebensmitteln in Berührung kommen oder medizinisch verwendet werden.
Teams genehmigen oft ein Logo anhand einer 2D-Zeichnung, ohne zu prüfen, wie es sich aus dem Werkzeug lösen lässt. Die Geometrie mag zwar maschinell bearbeitbar sein, kann aber in der Produktion dennoch zu unvollständiger Füllung, Lufteinschlüssen oder verzerrten Kanten führen.
Wie beeinflussen die Formtextur und die Silikonhärte das haptische Empfinden?
Das haptische Empfinden entsteht durch das Zusammenspiel von Oberflächengeometrie und Materialverhalten. Dieselbe Formstruktur kann sich auf weichem und festem Silikon unterschiedlich anfühlen, da sich die Oberfläche unter Fingerdruck unterschiedlich verformt.
| Oberflächenwahl | Typisches Gefühl | Geeignete Verwendung | Produktionsbedenken |
|---|---|---|---|
| Polierte Formoberfläche | Glatte Oberfläche und höherer Glanz | Versiegelungsbereiche, saubere kosmetische Oberflächen | Fließlinien, Fingerabdrücke und kleinere Defekte können deutlicher sichtbar sein. |
| Feine, matte Textur | Trockener, matter Griff | Verbrauchergehäuse, Babyprodukte, Griffe | Der Glanzgrad muss über alle Kavitäten und Formwartungszyklen hinweg kontrolliert werden. |
| Grobe Textur | Stärkerer Halt und visuelle Maskierung | Griffe, Matten, Schutzteile | Höhere Entformungskraft und schwierigere Reinigung |
| Mikrostruktur | Lokaler taktiler Hinweis oder funktioneller Kontakt | Tastaturen, Tasten, Schnittstellenbereiche | Feine Geometrien lassen sich bei niedrigem Fülldruck möglicherweise nicht konsistent reproduzieren. |
| Soft-Touch-Beschichtung | Reibungsarmer oder erstklassiger haptischer Effekt | Ausgewählte Verbraucheroberflächen | Beschichtungsverschleiß, Kontamination, Aushärtung und chemische Beständigkeit |
Die Textur sollte daher hinsichtlich Material und Härte, die für die Serienproduktion geeignet sind, geprüft werden. Eine in einem anderen Material geformte Texturplatte. Shore A Härte Es eignet sich zwar für die visuelle Prüfung, ist aber kein zuverlässiges Muster für die endgültige Freigabe.
Wann ist Lasermarkierung besser als Formgeometrie?
Lasermarkierung Dies ist nützlich, wenn das Design gut ist, die Markierung nach dem Formen angebracht werden muss oder Werkzeugänderungen zu zeitaufwändig oder teuer wären. Es unterstützt Seriennummern, Ausrichtungsmarken, Symbole und ausgewählte Branding-Details.
Die Einschränkung liegt in der Empfindlichkeit gegenüber der Zusammensetzung. Silikonfarbe, Füllstoffe, Pigmente und Additive beeinflussen den erzielbaren Kontrast und die wärmebeeinflusste Oberfläche. Eine Lasereinstellung, die bei schwarzem Silikon funktioniert, liefert möglicherweise kein lesbares oder kosmetisch akzeptables Ergebnis auf durchscheinendem oder hellem Material.
Laserversuche sollten überprüfen
- Kontrast unter den angegebenen Lichtbedingungen
- Kantendefinition auf gekrümmten Oberflächen
- Gleichmäßigkeit der Markierung über verschiedene Pigmentchargen hinweg
- Oberflächenrückstände oder Klebrigkeitsänderung
- Lesbarkeit nach Reiben, Reinigen und UV-Bestrahlung
- unabhängig davon, ob die markierte Zone mit Lebensmitteln, der Haut oder einer Dichtungsfläche in Kontakt kommt.
Die Lasermarkierung ist zwar berührungslos, aber nicht risikofrei. Überschüssige Energie kann den Glanz verändern, Rückstände hinterlassen oder dünne Materialschichten beschädigen. Das Prozessfenster muss anhand der Geometrie des fertigen Bauteils festgelegt werden.
Wann sollte Tampondruck oder Siebdruck verwendet werden?
Verwenden Sie den Druck, wenn das Design Farbe, feine Grafiken oder Illustrationen erfordert, die nicht als Formgeometrie reproduziert werden können. Tampondruck ist normalerweise besser geeignet für gewölbte, vertiefte oder unregelmäßige Oberflächen. Siebdruck ist effizient auf flacheren Flächen und kann größere Grafikfelder anwenden.
| Verfahren | Stärkster Anwendungsfall | Hauptvorteil | Hauptbeschränkung |
|---|---|---|---|
| Tampondruck | Kleine Grafiken auf gebogenen oder unregelmäßigen Teilen | Überträgt hochwertige Kunstwerke auf unebene Oberflächen | Farbdicke und -position können je nach Zustand des Stempelkissens und der Werkstückbefestigung variieren. |
| Siebdruck | Größere Grafiken auf flachen oder leicht gewölbten Oberflächen | Gute Farbabdeckung und Wiederholbarkeit bei hohem Volumen | Verzerrung und Registrierung werden bei komplexer Geometrie schwieriger. |
| Sprüh- oder Beschichtungslackierung | Vollflächige Farbe, Glanz, geringe Reibung oder haptischer Effekt | Verändert das gesamte Erscheinungsbild und die Haptik der Oberfläche. | Fügt eine Schicht hinzu, die nach wiederholter Reinigung zerkratzen, abblättern, aufquellen oder sich verändern kann. |
Silikon besitzt eine geringe Oberflächenenergie, daher ist die Haftung der Tinte nicht immer gegeben. Für den Druckvorgang sind häufig Plasma-, Corona-, Primer- oder andere geeignete Aktivierungsverfahren erforderlich. Sauberkeit ist ebenso wichtig. Rückstände von Trennmitteln, Staub, Hautfett und Silikonausblühungen können die Haftung beeinträchtigen, selbst wenn Tinte und Aushärtungsprozess unverändert bleiben.
Ein häufiger Beurteilungsfehler besteht darin, das Erscheinungsbild unmittelbar nach dem Druck zu beurteilen. Die anfängliche Haftung kann akzeptabel erscheinen, doch wiederholtes Biegen, Abwischen mit Isopropanol, Spülen in der Spülmaschine, Kontakt mit Hautfett oder UV-Strahlung offenbaren später die Schwäche der Verbindung.
Was bewirkt die Plasmatherapie eigentlich?
Plasmabehandlung Es aktiviert die Silikonoberfläche, um die Benetzung und Haftung zu verbessern. Es wird häufig vor dem Bedrucken, Beschichten oder Verkleben verwendet. Es erzeugt in der Regel keine erkennbare, sichtbare Textur.
Der Effekt ist zeitabhängig. Nach der Behandlung wird die Oberfläche allmählich aktiviert. erholt sich in Richtung niedrigerer Oberflächenenergie. Verunreinigungen und unsachgemäße Handhabung können den Verlust der Haftungseigenschaften beschleunigen. Für die Produktion sollten die Spezifikationen die maximale Wartezeit zwischen Plasmabehandlung und Bedruckung bzw. Beschichtung sowie die Lager- und Handhabungsbedingungen der Teile regeln.
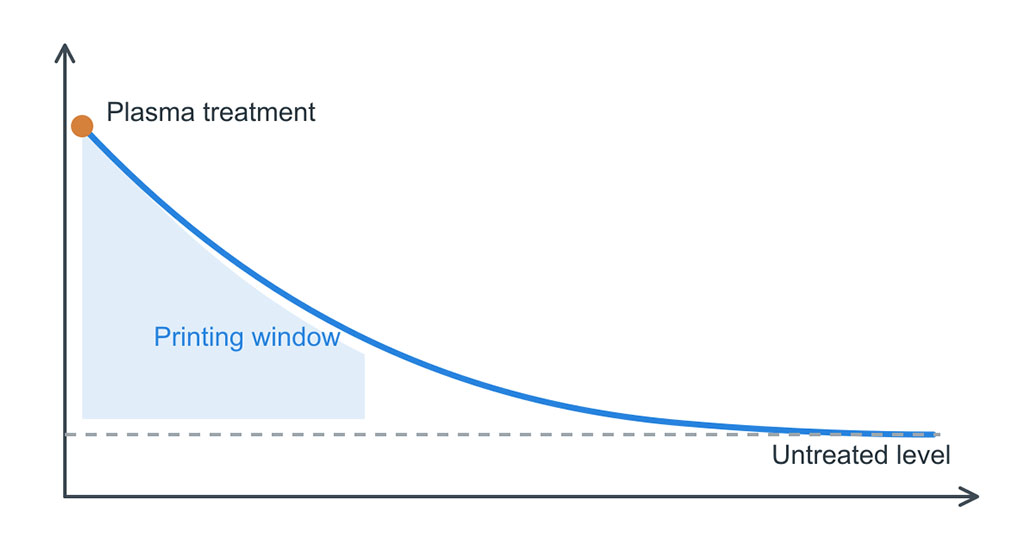
Die Einstellungen für die Plasmabehandlung müssen ebenfalls kontrolliert werden. Leistung, Belichtungszeit, Düsenabstand, Liniengeschwindigkeit und Ausrichtung der Vorrichtung beeinflussen die Gleichmäßigkeit der Behandlung. Eine einfache Gut/Schlecht-Angabe wie “plasmabehandelt” reicht für eine reproduzierbare Produktion nicht aus.
Wie sollte die Haltbarkeit von Silikonoberflächenmustern getestet werden?
Der Die Prüfung muss mit der Oberflächenkonstruktion übereinstimmen. und der tatsächlichen Nutzung. Eine geformte Textur, eine gedruckte Grafik und eine Beschichtung erfordern unterschiedliche Akzeptanzkriterien.
| Prüfen | Am besten geeignet für | Was es offenbaren kann | Wichtige Grenze |
|---|---|---|---|
| Visueller und Glanzvergleich | Formstruktur, Lasermarkierungen, Beschichtungen | Chargenabweichungen, Polierabweichungen, ungleichmäßige Behandlung | Beleuchtung, Betrachtungswinkel und Referenzstandard müssen festgelegt werden. |
| Kreuzschraffurhaftung, wie zum Beispiel ASTM D3359 sofern zutreffend | Beschichtungen und einige gedruckte Schichten | Haftungsverlust an der Grenzfläche | Die Eignung hängt von der Beschichtungsdicke, der Flexibilität und der Substratgeometrie ab. |
| Kontrollierter Reib- oder Abriebtest | Drucken, Beschichtungen, Laserkontrast | Abnutzung, Verblassen, Polieren oder Kantenabrieb | Belastung, Schleifmittel, Hub und Zykluszahl müssen die Nutzung widerspiegeln. |
| Lösungsmittelwischer | Tinten und Lacke | Erweichung, Farbabrieb, Schwellung oder Haftungsverlust | Lösungsmittelart, Konzentration, Druck und Verweilzeit müssen angegeben werden. |
| Temperatur- und Feuchtigkeitszyklen | Beschichtungen, Bedruckung, Klebedekoration | Heilung von Schwäche, Blasenbildung und Haftungsverlust | Die Belichtung muss den Lager- und Betriebsbedingungen entsprechen. |
| Spülmaschinen- oder Kochzyklus | Küchen- und Babyprodukte | Kombination aus Hitze, Feuchtigkeit, Reinigungsmitteln und mechanischem Verschleiß | Einmaliges Einweichen in heißem Wasser ersetzt nicht wiederholtes Waschen |
| UV-Strahlung | Teile für den Außenbereich oder für stark beanspruchte Bereiche | Farbveränderung, Kreidung, Glanzverlust oder Versprödung | Lampentyp, Bestrahlungsstärke, Temperatur und Dauer beeinflussen die Vergleichbarkeit |
| Flex- und Kompressionszyklen | Tastaturen, Griffe, flexible Gehäuse | Rissbildung oder Delamination an Verformungszonen | Prüfen Sie die tatsächliche Belastungsstelle, nicht nur einen flachen Prüfstreifen. |
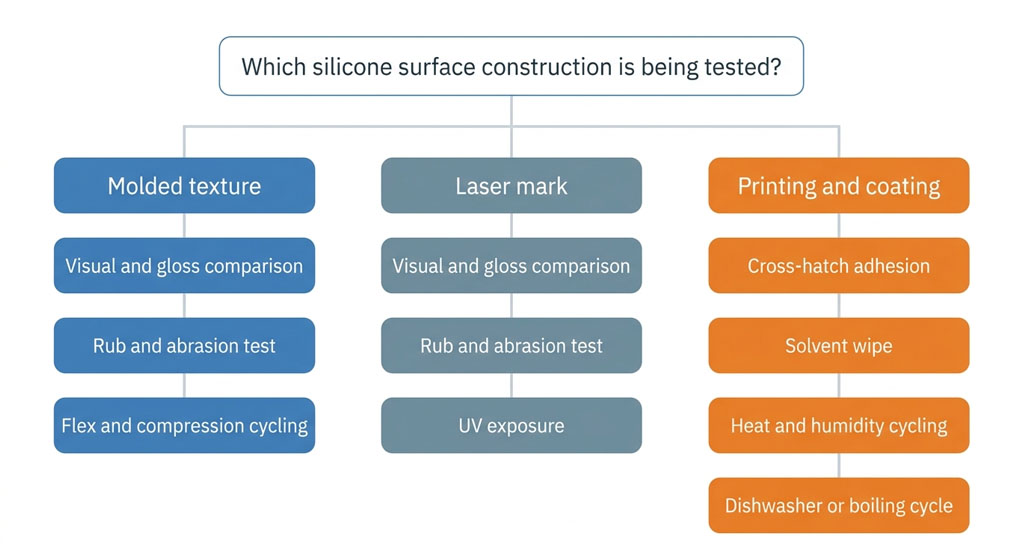
Die Testvorgaben für einen bestimmten Zyklus dürfen nicht einfach von einem anderen Produkt übernommen und als universell angesehen werden. Küchenspatel, Fitness-Armband, Industrietastatur und Babylöffel sind unterschiedlichen Belastungen durch Abrieb, Reinigungsmittel, Hitze, Hautfett, Biegung und UV-Strahlung ausgesetzt. Der Testplan muss auf das Nutzungsprofil abgestimmt und vor der endgültigen Oberflächenfreigabe genehmigt werden.
Kann sich eine Beschichtung in einem Geschirrspüler mit hohen Temperaturen ablösen?
Das ist möglich. Die Hauptrisiken bestehen in mangelhafter Oberflächenvorbereitung, unvollständiger Aushärtung, inkompatibler Beschichtungschemie, freiliegenden Kanten, wiederholtem Biegen und der kombinierten Wirkung von Hitze, alkalischen Reinigungsmitteln, Feuchtigkeit und mechanischem Kontakt.
Eine Beschichtung, die einen Trockenabriebtest besteht, kann im Geschirrspüler dennoch versagen, da Wasser und Spülmittel die Beschichtung erreichen. Die Schäden treten häufig an Kanten, dünnen Stellen, Angüssen, Gratbereichen oder wiederholt gebogenen Bereichen auf. Testteams prüfen üblicherweise die Mitte einer flachen, beschichteten Platte und übersehen dabei diese kritischen Belastungspunkte.
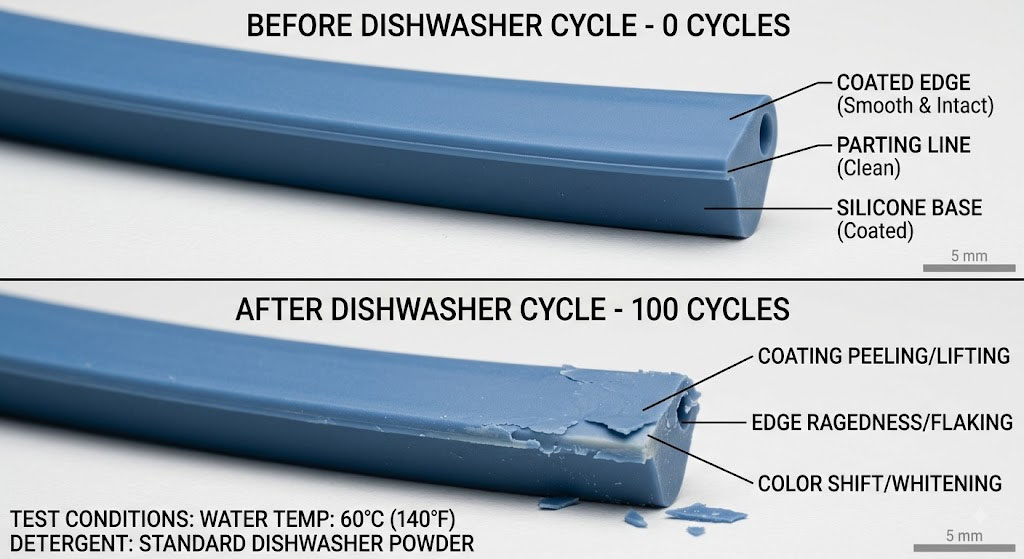
Bei spülmaschinenbeanspruchten Teilen sollten für die Validierung fertige Komponenten aus dem vorgesehenen Produktionsprozess verwendet werden. Haftung, Farbabrieb, Glanzveränderung, Klebrigkeit, Blasenbildung und Kantenablösung sind in festgelegten Abständen und nicht erst nach dem letzten Spülgang zu prüfen.
Welche Änderungen gibt es bei Silikonprodukten für den Lebensmittelkontakt und bei Babyprodukten?
Eine konforme Silikonmasse macht nicht automatisch jede bedruckte oder beschichtete Oberfläche lebensmittelgeeignet. Die fertige Konstruktion muss geprüft werden, einschließlich Pigmenten, Tinten, Grundierungen, Beschichtungen, Härtern und etwaigen Rückständen der Oberflächenvorbereitung.
FDA 21 CFR 177.2600 Und LFGB-Test werden häufig als Referenz verwendet für Silikonanwendungen für den Lebensmittelkontakt, Die jeweils geltenden Anforderungen hängen jedoch vom Zielmarkt, der Kontaktart, der Temperatur, der Dauer und dem Endprodukt ab. Eine Lieferantenerklärung für das Basiselastomer sollte nicht als Nachweis für eine zusätzliche Beschichtung herangezogen werden, die nicht bewertet wurde.
Bei Produkten, die mit Lebensmitteln in Berührung kommen oder für Babys verwendet werden, ist eine geformte Textur ohne zusätzliche Dekorschicht im Kontaktbereich oft die risikoärmere Variante. Falls ein Druck oder eine Beschichtung erforderlich ist, definieren Sie Folgendes:
- ob die dekorierte Zone mit Lebensmitteln oder dem Mund in Berührung kommt;
- zu erwartenden Kontakt mit Kochen, Dampf oder Spülmaschine;
- Kontakt mit Speichel, Reinigungsmitteln, Öl, Säure und Alkohol;
- Migrations- oder Extraktionsanforderungen für den Zielmarkt;
- Reinigungsvalidierung und visuelle Abnahme nach wiederholten Zyklen.
Auch bei der chemischen Ätzung sind Rückstandskontrolle und dokumentierte Kompatibilität erforderlich. Die Aussage “Nach der Behandlung abgewaschen” ist keine ausreichende Validierungsgrundlage, wenn das Migrationsrisiko eine Rolle spielt.
Wie wirken sich Oberflächenbehandlungen auf die Konsistenz und die Kosten in der Massenproduktion aus?
Die Herstellung von Formteilen mit Textur erfordert zwar zusätzlichen Werkzeugaufwand, eliminiert aber einen wiederkehrenden Nachbearbeitungsschritt. Drucken und Beschichten reduzieren zwar einige Einschränkungen beim Werkzeugaufwand, bringen aber zusätzliche Vorrichtungen, Behandlungsschritte, Aushärtungsprozesse, Inspektionen, Handhabung und ein erhöhtes Ausschussrisiko für jede Produktionscharge mit sich.
| Kosten- oder Kontrollfaktor | Geformte Textur | Lasermarkierung | Beschichtung | |
|---|---|---|---|---|
| Ersteinrichtung | Entwicklung und Genehmigung von Werkzeugtexturen | Laserversuche und Vorrichtung | Kunstwerk, Platte oder Sieb, Platte und Halterung | Abdecken, Sprühen oder Applikation vorbereiten, Aushärtungsentwicklung |
| Wiederkehrender Vorgang | Niedrig nach dem Formen ist stabil | Maschinenzyklus und Inspektion | Behandlung, Farbmischung, Drucken, Aushärten, Inspektion | Vorbereitung, Anwendung, Aushärtung, Handhabung, Inspektion |
| Flexibilität ändern | Gering; Werkzeugmodifikationen können erforderlich sein | Hoch für digitale Notenänderungen | Medium; Änderungen an den Grafikwerkzeugen erforderlich | Medium für Farb- oder Beschichtungsänderungen |
| Hauptschrottfahrer | Füllung, Entleerung, Kontamination, Kavitätenfehlpassung | Kontrast- oder Positionsdrift | Adhäsion, Registrierung, Kontamination, Aushärtung | Staub, Dickenschwankungen, Haftung, Läufer, Kantenfehler |
| Haltbarkeitspotenzial | Hoch, weil Geometrie integraler Bestandteil ist | Mittel bis hoch, wenn Formulierung und Einstellungen stabil sind | Anwendungsabhängig | Anwendungsabhängig und in der Regel am stärksten belichtungsempfindlich. |
Zu den wichtigsten Prozesskontrollen gehören Referenzmuster der Formoberfläche, Glanzprüfungen auf Kavitätsebene, Zustand des Strahlmittels, Überarbeitung des Laserprogramms, Plasma-zu-Druck-Zeit, Farbmischungsverhältnis, Topfzeit, Aushärtungstemperatur, Schichtdicke, Position der Vorrichtung und definierte Inspektionsbeleuchtung.
Diese Prüfverfahren sind nicht austauschbar. Beispielsweise beweist die Messung der Schichtdicke nicht die Haftung, und ein bestandenes Haftungsergebnis beweist nicht die Farbstabilität nach UV- oder Reinigungsmitteleinwirkung.
Wie wählt man das richtige Silikon-Oberflächenverfahren aus?
Beginnen Sie mit der Funktion der Oberfläche, nicht mit der Grafikdatei.
Wählen Sie eine geformte Textur oder eine geprägte/vertiefte Geometrie, wenn:
- Die primäre Anforderung ist die Griff- oder Tastfunktion;
- Das Teil wird gewaschen, gerieben, gebogen oder wiederholt angefasst;
- Farbe ist im Muster nicht erforderlich;
- Die langfristige Chargenkonsistenz ist wichtig;
- Die Oberfläche befindet sich in einer Lebensmittel- oder Mundkontaktzone, wo zusätzliche Schichten vermeidbaren Validierungsaufwand verursachen.
Wählen Sie die Lasermarkierung, wenn:
- Die Grafik ist in Ordnung oder variabel;
- Werkzeugänderungen sind unerwünscht;
- Einfarbiger Kontrast ist akzeptabel;
- Die Silikonformulierung kann einen stabilen Kontrast erzeugen;
- Der markierte Bereich kann hinsichtlich seiner Kontakt- und Verschleißbedingungen überprüft werden.
Wählen Sie Tampon- oder Siebdruck, wenn:
- Das Design erfordert eine oder mehrere Farben;
- Die Grafik kann im Tool nicht sauber erstellt werden;
- Die Oberflächengeometrie entspricht der Übertragungsmethode;
- Plasma- oder Primerbehandlung, Aushärtung und Dauerhaftigkeitsprüfung können als Produktionsvorgänge gesteuert werden.
Wählen Sie eine Beschichtung, wenn:
- Die gesamte Oberfläche muss einen bestimmten Glanz, eine bestimmte Farbe, eine bestimmte Reibung oder ein bestimmtes haptisches Verhalten aufweisen;
- Die zusätzliche Leistung rechtfertigt den höheren Aufwand für Validierung und Prozesskontrolle;
- Für die Einwirkung von Abrieb, Chemikalien, Hitze, Feuchtigkeit, UV-Strahlung und Biegung wurden Akzeptanzkriterien definiert.
Was muss vor der Werkzeugauswahl und Probenahme festgelegt werden?
Eine Spezifikation für eine nutzbare Oberfläche sollte mehr als nur “matt”, “Laserlogo” oder “Soft-Touch” umfassen. Geben Sie die Zieloberflächenzone, visuelle Referenz, Anforderungen an Textur oder Glanz, Silikonmaterial und Härte, Farbe, Kontaktklassifizierung, Reinigungsmethode, Einsatzumgebung, zu erwartende Biegung und Haltbarkeitsprüfung an.
Die Fertigungsroute kann dann entlang der tatsächlichen Grenze ausgewählt werden:
- Wenn das Muster über die gesamte Lebensdauer des Bauteils erhalten bleiben muss, sollte es nach Möglichkeit in die Geometrie integriert werden.
- Wenn das Muster Farbe oder variable Informationen enthalten muss, muss man akzeptieren, dass Haftung und Verschleiß zu kontrollierten Eigenschaften werden.
- Wird eine Beschichtung in einer anspruchsvollen Kontaktzone eingesetzt, gehören neben dem Beschichtungsmaterial auch der Validierungsaufwand und die wiederkehrende Prozesskontrolle zu den Kosten.
Für eine Produktionsprüfung sind folgende Mindestangaben erforderlich: ein 3D-Modell, markierte Oberflächenbereiche, Grafikvorlage, Silikonqualität und -härte, Zielmarkt, Kontaktbedingungen, Reinigungszyklus, visuelles Qualitätsmerkmal und erwartetes Jahresvolumen. Ohne diese Angaben ist eine Empfehlung für die Oberflächenbearbeitung lediglich eine Vermutung.
Verweise
- ASTM G154, Standardverfahren für den Betrieb von Fluoreszenz-Ultraviolett (UV)-Lampen zur Belichtung nichtmetallischer Werkstoffe — ASTM International
- ASTM D2240, Standardprüfverfahren für Gummieigenschaften – Durometerhärte — ASTM International, 15(2021)
- Funkenerosion (Formtexturierungshintergrund) — Wikipedia