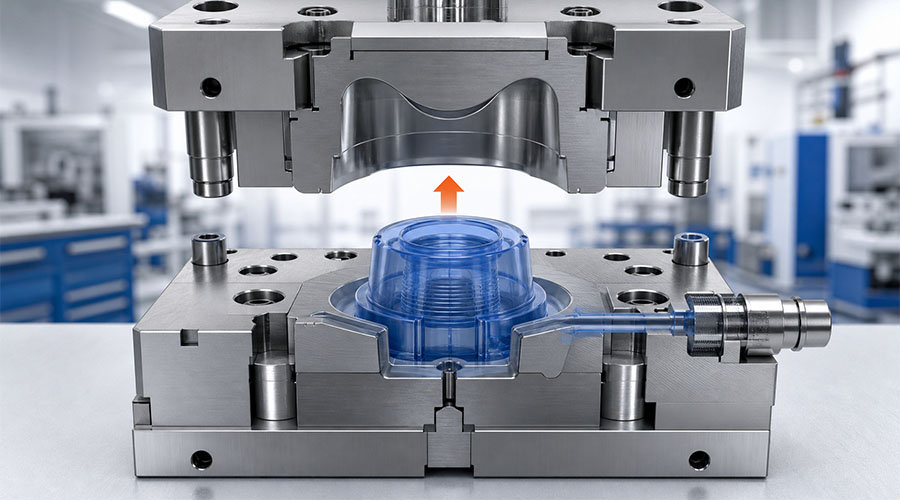
Ο σχεδιασμός καλουπιών σιλικόνης δεν είναι απλώς θέμα μετατροπής ενός τρισδιάστατου μοντέλου σε χάλυβα. Οι γωνίες έλξης, το πάχος του τοιχώματος, ο εξαερισμός, οι διαχωριστικές γραμμές, η συμπεριφορά του υλικού και οι συνθήκες της διεργασίας αλληλεπιδρούν. Ένα μικρό λάθος σε μια περιοχή μπορεί να προκαλέσει παγίδες αέρα, λάμψεις, σχίσιμο, μετατόπιση διαστάσεων, μεγάλους χρόνους κύκλου ή πρόωρη φθορά του εργαλείου.
Ένα αξιόπιστο καλούπι σιλικόνης ξεκινά με σαφείς απαιτήσεις προϊόντος και βελτιώνεται μέσω ισορροπημένης γεωμετρίας, ελεγχόμενου εξαερισμού, αντιστάθμισης συρρίκνωσης και φυσικής επικύρωσης.
Αυτός ο οδηγός εξηγεί τις πιο σημαντικές αρχές σχεδιασμού για το υγρό καουτσούκ σιλικόνης (LSR) και άλλα χυτευμένα εξαρτήματα σιλικόνης. Οι παρακάτω τιμές είναι πρακτικά σημεία εκκίνησης—όχι καθολικές προδιαγραφές. Οι τελικές διαστάσεις θα πρέπει πάντα να επιβεβαιώνονται με βάση τα δεδομένα του προμηθευτή σιλικόνης, τη διαδικασία χύτευσης, τη γεωμετρία του εξαρτήματος και τα αποτελέσματα των δοκιμών.
1. Ορίστε την εφαρμογή πριν από το σχεδιασμό καλουπιών σιλικόνης
Κάθε καλός σχεδιασμός καλουπιού ξεκινά με την πραγματική χρήση του προϊόντος. Ένα προϊόν βρεφικής διατροφής, ένα ιατρικό εξάρτημα, μια βιομηχανική σφράγιση και ένα ηλεκτρονικό εξάρτημα με επικαλυπτόμενο καλούπι μπορεί να χρησιμοποιούν σιλικόνη, αλλά δεν έχουν τις ίδιες προτεραιότητες σχεδιασμού.
Πριν ξεκινήσετε την κατασκευή εργαλείων, επιβεβαιώστε:
- Εφαρμογή: επαφή με τρόφιμα, φροντίδα βρεφών, ιατρική, καταναλωτική, αυτοκινητιστική ή βιομηχανική χρήση.
- Υλικό: LSR ή καουτσούκ υψηλής συνοχής, σκληρότητα, σύστημα σκλήρυνσης, χρώμα και απαιτούμενες φυσικές ιδιότητες.
- Λειτουργικό περιβάλλον: θερμοκρασία, χημικές ουσίες, έκθεση σε υπεριώδη ακτινοβολία, επαναλαμβανόμενη κάμψη και συνθήκες αποστείρωσης.
- Συμμόρφωση: εφαρμόσιμος απαιτήσεις σιλικόνης για επαφή με τρόφιμα ή ιατρικής ποιότητας, συμπεριλαμβανομένων FDA, LFGB, βιοσυμβατότητα, ή ειδικές απαιτήσεις του πελάτη.
- Κριτήρια ποιότητας: κρίσιμες διαστάσεις, επιφάνειες στεγανοποίησης, οπτικές περιοχές, αποδεκτή λάμψη και υφή επιφάνειας.
- Σχέδιο παραγωγής: πρωτότυπο, μικρή παρτίδα ή αυτοματοποιημένη παραγωγή μεγάλου όγκου.
| Εισαγωγή Σχεδιασμού | Γιατί έχει σημασία | Επίδραση στο σχεδιασμό καλουπιού |
|---|---|---|
| Σκληρότητα σιλικόνης | Επηρεάζει την ευελιξία, τη ροή και την απελευθέρωση | Επηρεάζει το ρεύμα αέρα, τον εξαερισμό, το σχεδιασμό της πύλης και την εκτόξευση |
| Κρίσιμες διαστάσεις | Προσδιορίζει τη λειτουργική προσαρμογή | Απαιτείται ανοχή συρρίκνωσης και σταθερός έλεγχος διεργασίας |
| Απαιτήσεις επιφάνειας | Ελέγχει την εμφάνιση και την υγιεινή | Επηρεάζει τη γυαλάδα, την υφή, την τοποθέτηση της διαχωριστικής γραμμής και το ξεκαλούπωμα |
| Όγκος παραγωγής | Οδηγεί το κόστος ανά εξάρτημα και τις ανάγκες αυτοματισμού | Επηρεάζει τον αριθμό των κοιλοτήτων, το σύστημα δρομέων και την ανθεκτικότητα του εργαλείου |
Χωρίς αυτά τα στοιχεία εισόδου, ένα καλούπι μπορεί να παράγει εξαρτήματα που φαίνονται αποδεκτά αλλά αποτυγχάνουν στη συναρμολόγηση, τη συμμόρφωση ή τη μακροχρόνια χρήση.
2. Γωνίες έλξης: Σχεδιασμός για αξιόπιστη αποσυναρμολόγηση
Η γωνία βύθισης είναι η ελαφριά κωνικότητα που εφαρμόζεται στις κάθετες επιφάνειες του καλουπιού. Μειώνει την τριβή καθώς το σκληρυμένο τμήμα σιλικόνης αφαιρείται από την κοιλότητα ή τον πυρήνα.
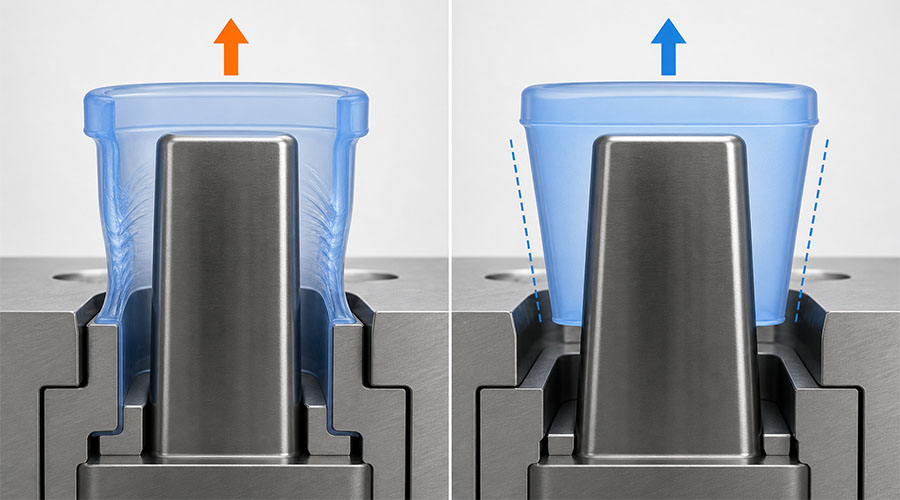
Αν και η σιλικόνη είναι εύκαμπτη, η ευκαμψία δεν εξαλείφει την ανάγκη για ρεύματα αέρα. Ένα εξάρτημα που σύρεται επανειλημμένα κατά μήκος ενός πυρήνα μπορεί να τεντωθεί, να σχιστεί, να παραμορφωθεί ή να επιβραδύνει έναν αυτοματοποιημένο κύκλο.
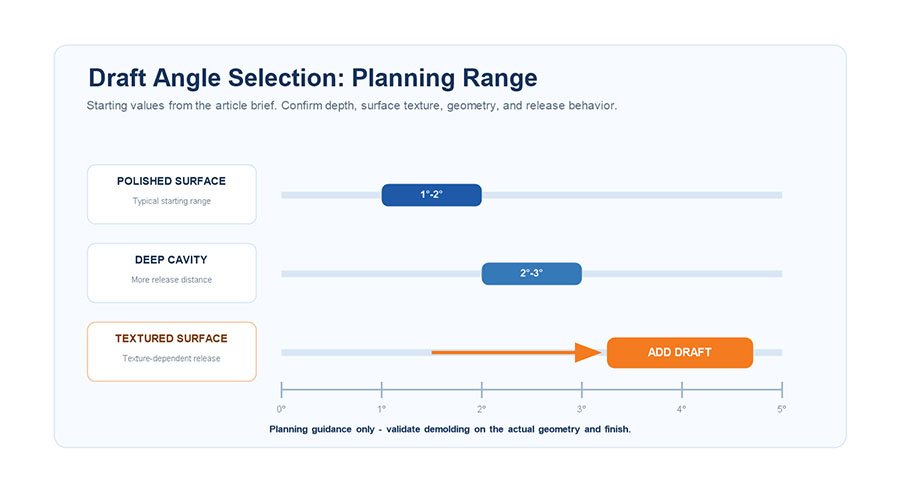
Συνιστώμενα σημεία εκκίνησης
| Γεωμετρία ή Επιφάνεια | Τυπικό αρχικό προσχέδιο | Σημείωση Σχεδιασμού |
|---|---|---|
| Απλή γυαλισμένη επιφάνεια | 1°–2° | Μπορεί να είναι επαρκές για ρηχή, απλή γεωμετρία |
| Βαθιά κοιλότητα | 2°–5° | Το μεγαλύτερο ρεύμα μειώνει την τριβή σε μεγάλη απόσταση απελευθέρωσης |
| Υφή επιφάνειας | Απαιτείται επιπλέον προσχέδιο | Το βάθος και η κατεύθυνση της υφής επηρεάζουν την αντίσταση απελευθέρωσης |
| Λεπτό ή λεπτό χαρακτηριστικό | Επικύρωση με δοκιμή | Η γεωμετρία μπορεί να παραμορφωθεί πριν κυκλοφορήσει |
Αυτά τα εύρη θα πρέπει να προσαρμόζονται για το βάθος του τεμαχίου, τη σκληρότητα, το φινίρισμα της επιφάνειας, τις υποσκαφές και την επιλεγμένη μέθοδο αποκαλουπώματος.
Πρακτικοί κανόνες γωνίας βυθίσματος
- Εφαρμόστε ρεύμα αέρα προς την κατεύθυνση του ανοίγματος του καλουπιού.
- Αυξήστε το ρεύμα αέρα σε βαθιούς πυρήνες και τοίχους με ανάγλυφη υφή.
- Αποφύγετε τις απότομες αλλαγές γεωμετρίας που δημιουργούν μηχανικό κλείδωμα.
- Ελέγξτε εάν το εξάρτημα θα παραμείνει στο προβλεπόμενο μισό του καλουπιού μετά το άνοιγμα.
- Χρησιμοποιήστε συστήματα εκτόξευσης αέρα, απογυμνωτή ή πτυσσόμενους πυρήνες όταν η γεωμετρία δεν μπορεί να απελευθερωθεί φυσικά.
Ένα συνηθισμένο λάθος είναι η προσθήκη γενναιόδωρου ελκυσμού στον εξωτερικό τοίχο, ενώ αφήνονται οι νευρώσεις, οι τρύπες, τα λογότυπα ή οι εσωτερικοί πυρήνες σχεδόν κάθετα. Κάθε επιφάνεια επαφής πρέπει να εξετάζεται ως μέρος της διαδρομής απελευθέρωσης.
3. Πάχος τοιχώματος: Ισορροπία ροής, σκλήρυνσης και αντοχής
Το πάχος του τοιχώματος επηρεάζει την πλήρωση, τη σκλήρυνση, τη σταθερότητα των διαστάσεων, την αίσθηση του προϊόντος και τον χρόνο κύκλου. Τα λεπτά τμήματα μπορεί να είναι δύσκολο να γεμιστούν, ενώ τα άσκοπα παχιά τμήματα μπορούν να αυξήσουν την κατανάλωση υλικού και τον χρόνο σκλήρυνσης.
Για πολλά χυτευμένα προϊόντα σιλικόνης, περίπου 2–5 mm μπορεί να είναι μια χρήσιμη αρχική αναφορά, αλλά δεν είναι ένας καθολικός κανόνας. Οι στεγανοποιήσεις, οι μεμβράνες, τα πληκτρολόγια, τα παχιά προστατευτικά μέρη και τα επικαλυπτόμενα εξαρτήματα μπορεί να απαιτούν πολύ διαφορετικές διαστάσεις.

Γιατί έχει σημασία το ομοιόμορφο πάχος τοίχου
Το ισορροπημένο πάχος τοιχώματος βοηθά στην επίτευξη:
- Πιο προβλέψιμη πλήρωση κοιλοτήτων.
- Πιο ομοιόμορφη σκλήρυνση και θερμική συμπεριφορά.
- Χαμηλότερος κίνδυνος τοπικής συρρίκνωσης και παραμόρφωσης.
- Σταθερή σκληρότητα και αίσθηση προϊόντος.
- Βραχύτεροι και πιο σταθεροί κύκλοι χύτευσης.
Οδηγίες Σχεδιασμού Πάχους Τοίχου
- Διατηρήστε το ονομαστικό πάχος τοιχώματος όσο το επιτρέπει η λειτουργία.
- Χρησιμοποιήστε σταδιακές μεταβάσεις μεταξύ παχιών και λεπτών περιοχών.
- Αποφύγετε μεμονωμένα βαριά τμήματα που σκληραίνουν διαφορετικά από το υπόλοιπο τμήμα.
- Προσθέστε νευρώσεις ή γεωμετρία αντί να αυξάνετε απλώς έναν ολόκληρο τοίχο όταν χρειάζεται ακαμψία.
- Ελέγξτε τα λεπτά άκρα, τις στενές διαδρομές ροής, τις αιχμηρές γωνίες και τις περιοχές που βρίσκονται πιο μακριά από την πύλη.
- Για την επικάλυψη, διατηρήστε αρκετό πάχος σιλικόνης για σταθερή ροή και κάλυψη.; 1,0 mm ή περισσότερο χρησιμοποιείται συχνά ως σημείο εκκίνησης, αλλά η απαιτούμενη τιμή εξαρτάται από το υλικό και τη γεωμετρία.
Όταν ένας μη ομοιόμορφος τοίχος είναι αναπόφευκτος, η τοποθέτηση της πύλης, ο εξαερισμός, η ισορροπία της κοιλότητας και οι συνθήκες σκλήρυνσης θα πρέπει να σχεδιάζονται γύρω από την αναμενόμενη συμπεριφορά ροής.
4. Εξαερισμός: Αφαιρέστε τον αέρα χωρίς να δημιουργήσετε λάμψεις
Ο αέρας μέσα στην κοιλότητα πρέπει να διαφύγει καθώς εισέρχεται η σιλικόνη. Εάν δεν μπορεί, το αποτέλεσμα μπορεί να είναι φυσαλίδες, κοντινά χτυπήματα, σημάδια καψίματος, περιοχές με αδύναμο πλέξιμο ή ελλιπείς λεπτομέρειες. Εάν οι οπές εξαερισμού είναι πολύ βαθιές, η σιλικόνη μπορεί να εισέλθει στην οπή εξαερισμού και να δημιουργήσει λάμψη.
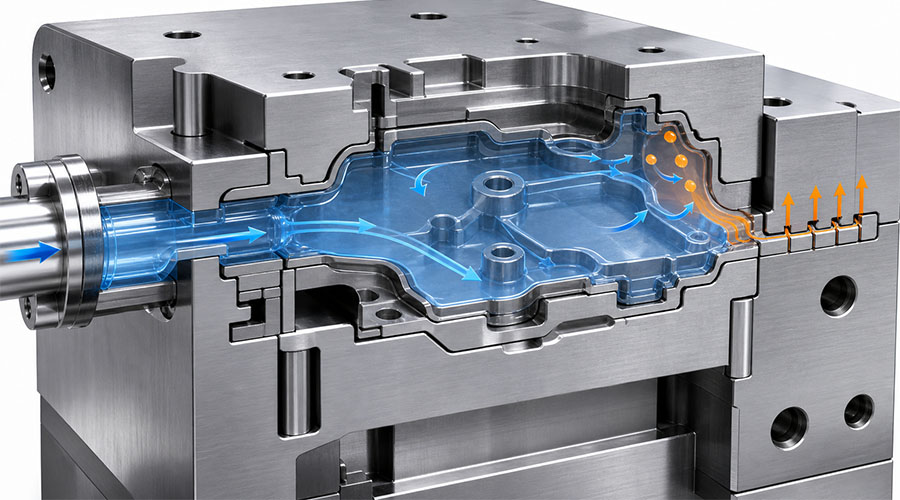
Ο στόχος δεν είναι να προστεθούν όσο το δυνατόν περισσότεροι αεραγωγοί. Είναι να τοποθετηθούν ελεγχόμενοι αεραγωγοί όπου στην πραγματικότητα παγιδεύεται αέρας.
Πού πρέπει να τοποθετηθούν οι αεραγωγοί;
Προτεραιότητα:
- Προβλεπόμενες τοποθεσίες που θα γεμίσουν τελευταία.
- Υψηλά σημεία και κλειστοί θύλακες αέρα.
- Άκρα νευρώσεων και στενές διαδρομές ροής.
- Περιοχές απέναντι ή πιο μακριά από την πύλη.
- Λεπτά τμήματα όπου το μέτωπο ροής μπορεί να διστάζει.
- Διεπαφές υπερκάλυψης όπου μπορεί να παγιδευτεί αέρας γύρω από ένα ένθετο.
Η προσομοίωση ροής μπορεί να βοηθήσει στην πρόβλεψη αυτών των θέσεων, αλλά οι δοκιμές μικρής διάρκειας εξακολουθούν να είναι πολύτιμες επειδή η πραγματική συμπεριφορά πλήρωσης εξαρτάται από τη θερμοκρασία, την πίεση, την κατάσταση του υλικού και τις ρυθμίσεις του μηχανήματος.
Τυπική αναφορά εξαερισμού
| Παράμετρος | Τυπικό εύρος εκκίνησης | Κίνδυνος για τον έλεγχο |
|---|---|---|
| Βάθος εξαερισμού | Περίπου 0,005–0,02 mm | Πολύ ρηχό παγιδεύει αέρα· πολύ βαθύ μπορεί να δημιουργήσει λάμψεις. |
| Πλάτος εξαερισμού | Περίπου 3–6 mm | Πρέπει να παρέχει ροή αέρα χωρίς να αποδυναμώνει την περιοχή σφράγισης |
| Θέση εξαερισμού | Ζώνες τελευταίας πλήρωσης και ζώνες παγιδευμένου αέρα | Η κακή τοποθέτηση αφήνει ελαττώματα ακόμη και όταν οι διαστάσεις του αεραγωγού είναι σωστές. |
Οι πραγματικές διαστάσεις των αεραγωγών εξαρτώνται από το ιξώδες, την πίεση, την κατασκευή του καλουπιού, τις απαιτήσεις επιφάνειας και το αποδεκτό όριο ανάφλεξης. Τα εξαρτήματα ακριβείας ενδέχεται να απαιτούν πιο ρηχούς αεραγωγούς, υποβοήθηση κενού ή εξειδικευμένα χαρακτηριστικά υπερχείλισης.
Πότε είναι χρήσιμη η υποβοήθηση κενού
Τα συστήματα κενού μπορούν να βελτιώσουν τα αποτελέσματα για:
- Σύνθετα καλούπια με πολλαπλές κοιλότητες.
- Οπτικά ή ιδιαίτερα αισθητικά εξαρτήματα.
- Ιατρικά και βρεφικά προϊόντα με αυστηρές απαιτήσεις επιφάνειας.
- Μακριές, λεπτές διαδρομές ροής.
- Μέρη με ένθετα ή κλειστές περιοχές διεπαφής.
Η ηλεκτρική σκούπα δεν αντικαθιστά τον καλό σχεδιασμό πύλης και εξαερισμού, αλλά μπορεί να μειώσει τον υπολειπόμενο αέρα όταν ο παθητικός εξαερισμός δεν είναι επαρκής.
5. Γραμμές διαχωρισμού και έλεγχος φλας
Η διαχωριστική γραμμή είναι το σημείο όπου συναντώνται τα τμήματα του καλουπιού. Η θέση της επηρεάζει την εμφάνιση, την απόδοση σφράγισης, το κόστος κοπής, τον έλεγχο των διαστάσεων και τη δυνατότητα αποκαλουπώματος.
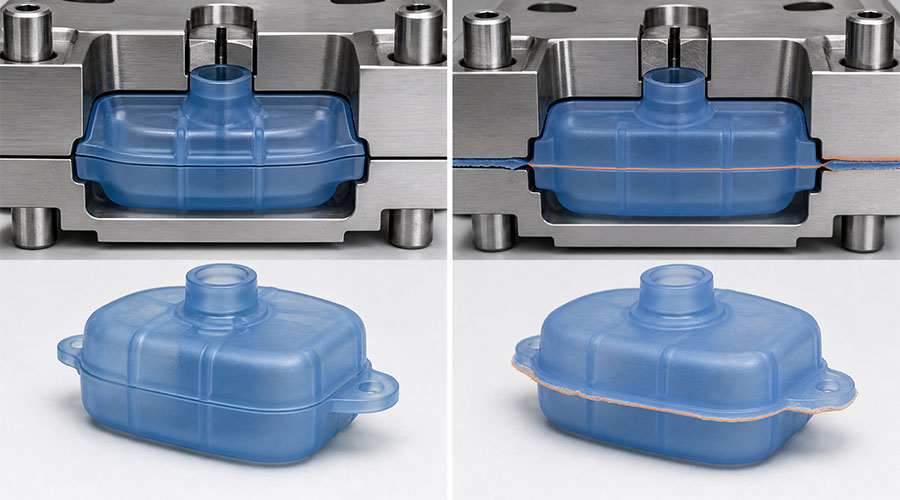
Μια καλή στρατηγική διαχωρισμού θα πρέπει:
- Ακολουθήστε τις φυσικές άκρες ή τις γεωμετρικές μεταβάσεις όταν είναι δυνατόν.
- Μείνετε μακριά από επιφάνειες στεγανοποίησης και κρίσιμες αισθητικές περιοχές.
- Υποστήριξη σταθερής ευθυγράμμισης καλουπιού.
- Αφήστε την κοιλότητα και τον πυρήνα να υποστούν μηχανική κατεργασία, γυάλισμα και συντήρηση.
- Αποφύγετε περιοχές υψηλής πίεσης που δυσκολεύουν τον έλεγχο του φλας.
Συνήθη προβλήματα φλας
| Σύμπτωμα | Πιθανή αιτία | Διορθωτική Κατεύθυνση |
|---|---|---|
| Φλας στη μία πλευρά | Κακή ευθυγράμμιση καλουπιού ή ανομοιόμορφη σύσφιξη | Επιθεωρήστε τους οδηγούς, την ευθυγράμμιση και την ισορροπία σύσφιξης |
| Λεπτή λάμψη στα ανοίγματα εξαερισμού | Υπερβολικό βάθος ή πίεση εξαερισμού | Βελτιστοποιήστε τις διαστάσεις των αεραγωγών και τις ρυθμίσεις διεργασίας |
| Φλας γύρω από μια ορατή άκρη | Κακή θέση διαχωριστικής γραμμής | Μετατόπιση της γραμμής ή επανασχεδιασμός της τοπικής γεωμετρίας |
| Λάμψη που επιδεινώνεται με την πάροδο του χρόνου | Φθορά, ζημιά ή μόλυνση | Επισκευή και συντήρηση των επιφανειών στεγανοποίησης |
Η λάμψη δεν είναι μόνο ένα πρόβλημα διεργασίας. Μπορεί να προκληθεί από τη γεωμετρία του καλουπιού, την ευθυγράμμιση, τον σχεδιασμό του αεραγωγού, τη φθορά του εργαλείου, τη μόλυνση ή την ανεπαρκή στήριξη σύσφιξης.
6. Πύλες, Δρομείς και Ισορροπία Πλήρωσης
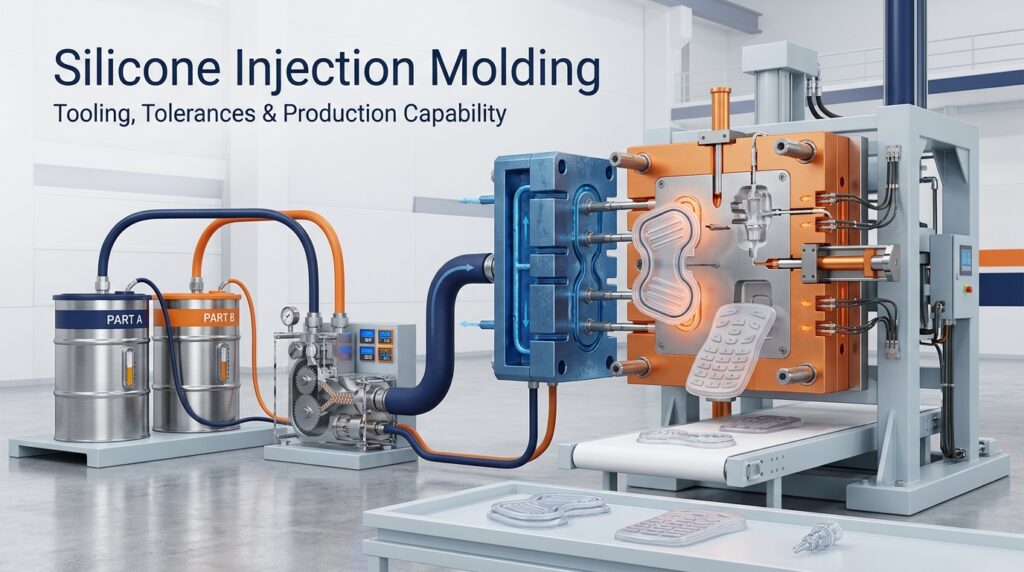
Το σύστημα χορήγησης καθορίζει τον τρόπο με τον οποίο η σιλικόνη φτάνει σε κάθε κοιλότητα. Ο σχεδιασμός του επηρεάζει την πίεση, τη χρήση υλικού, τον χρόνο κύκλου, την ισορροπία πλήρωσης και τον αυτοματισμό.
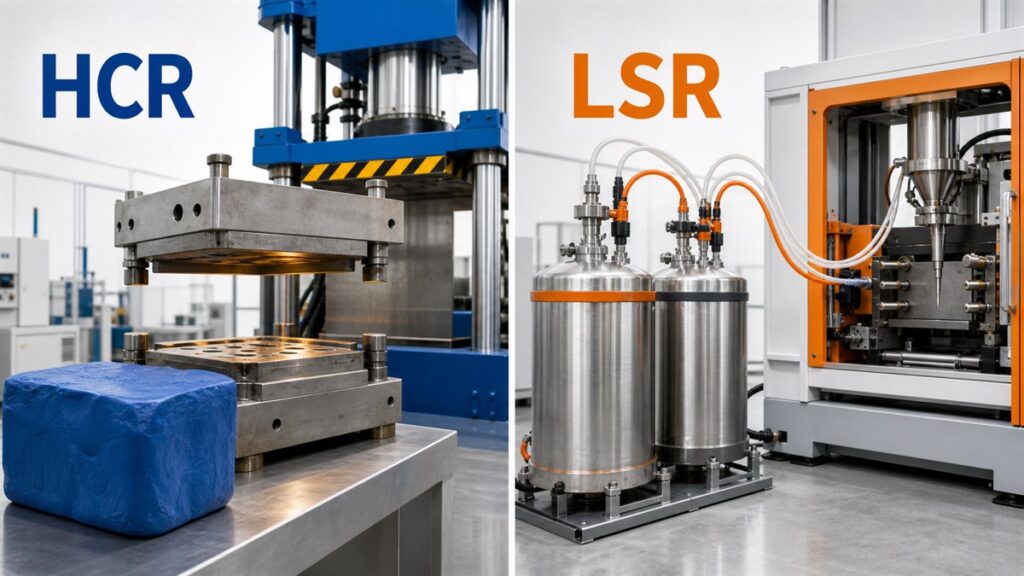
Για Παραγωγή LSR, ελεγχόμενο συστήματα ψυχρού αγωγού και πύλης βαλβίδων λαμβάνονται συνήθως υπόψη επειδή το μη σκληρυμένο υλικό μπορεί να διατηρηθεί εντός ελεγχόμενου εύρους θερμοκρασίας ενώ η κοιλότητα θερμαίνεται για σκλήρυνση. Το σωστό σύστημα εξαρτάται από τον προϋπολογισμό εργαλείων, τον όγκο παραγωγής, τον αριθμό κοιλοτήτων, το βάρος των εξαρτημάτων και τις απαιτήσεις ποιότητας.
Ερωτήσεις προς ερώτηση
- Μπορούν όλες οι κοιλότητες να γεμίσουν με τον ίδιο ρυθμό;
- Είναι η πύλη τοποθετημένη έτσι ώστε να αποφεύγονται ορατά σημάδια και κρίσιμες περιοχές σφράγισης;
- Θα παγιδεύσει η κατεύθυνση ροής τον αέρα ή θα τον μετακινήσει προς κάποιο άνοιγμα εξαερισμού;
- Παρέχει η πύλη επαρκή ροή χωρίς υπερβολική διάτμηση ή πίεση;
- Μπορούν ο δρομέας και η πύλη να συντηρηθούν χωρίς μεγάλο χρόνο διακοπής λειτουργίας;
- Δικαιολογεί ο αναμενόμενος όγκος παραγωγής ένα πιο αυτοματοποιημένο σύστημα;
Για εργασίες χαμηλού όγκου ή ανάπτυξης, η απλότητα και η ευκολία τροποποίησης μπορεί να είναι πιο σημαντικές από τη μέγιστη απόδοση του κύκλου. Για παραγωγή μεγάλου όγκου, η ισορροπία κοιλοτήτων, ο έλεγχος βαλβίδων, ο αυτοματισμός, η επαναληψιμότητα και η συντήρηση των εργαλείων αποκτούν μεγαλύτερη σημασία.
7. Ανοχές υπερκάλυψης και τοποθέτηση ενθέματος
Σε επικάλυψη σιλικόνης, το ένθετο πρέπει να παραμένει σταθερό ενώ η σιλικόνη ρέει γύρω του. Ακόμα και μια μικρή μετατόπιση μπορεί να προκαλέσει ανομοιόμορφη κάλυψη, εκτεθειμένο υπόστρωμα, διαστατική αστοχία ή αδύναμη συγκόλληση.
Κρίσιμοι Παράγοντες Υπερχείλισης
| Παράγοντας | Στόχος Σχεδιασμού | Κίνδυνος εάν δεν ελεγχθεί |
|---|---|---|
| Εισαγωγή τοποθεσίας | Επαναλήψιμη μηχανική τοποθέτηση | Ανομοιόμορφο πάχος σιλικόνης ή εκτεθειμένο ένθετο |
| Γεωμετρία διεπαφής | Μηχανική κλειδαριά όπου χρειάζεται | Ξεφλούδισμα ή διαχωρισμός |
| Κατάσταση επιφάνειας | Καθαρή και συμβατή επιφάνεια συγκόλλησης | Θεραπεία αναστολής ή κακής πρόσφυσης |
| Εξαερισμός διεπαφής | Καθαρή διαδρομή διαφυγής αέρα | Φυσαλίδες και ελλιπής κάλυψη |
Οι υποσκαφές, οι οπές, οι νευρώσεις και οι μηχανικές αλληλοσυνδέσεις μπορούν να βελτιώσουν τη συγκράτηση όταν η χημική πρόσφυση από μόνη της δεν επαρκεί. Ωστόσο, πρέπει επίσης να είναι σχεδιασμένα για γέμισμα και αφαίρεση καλουπιού.
8. Υφή επιφάνειας και μέθοδος αποκαλουπώματος
Το φινίρισμα της επιφάνειας επηρεάζει την εμφάνιση, την τριβή, την υγιεινή και τη συμπεριφορά απελευθέρωσης. Μια γυαλισμένη επιφάνεια μπορεί να προτιμάται για ορισμένες εφαρμογές που έρχονται σε επαφή με τρόφιμα, μωρά, ιατρικές ή οπτικές εφαρμογές, ενώ μια ματ ή EDM υφή μπορεί να προσφέρει ένα ελεγχόμενο αισθητικό φινίρισμα.
Η υφή πρέπει να λαμβάνεται υπόψη σε συνδυασμό με το ρεύμα αέρα. Μια βαθύτερη υφή αυξάνει τη μηχανική αντοχή κατά την απελευθέρωση και μπορεί να απαιτεί μεγαλύτερο ρεύμα αέρα ή διαφορετική κατεύθυνση ανοίγματος του καλουπιού.
Οι επιλογές αποσυναρμολόγησης περιλαμβάνουν:
- Χειροκίνητη αφαίρεση για πρωτότυπα ή παραγωγή χαμηλού όγκου.
- Εκτόξευση αέρα για εύκαμπτα μέρη που τείνουν να προσκολλώνται στον πυρήνα.
- Μηχανικά συστήματα απογύμνωσης για επαναλαμβανόμενη αυτοματοποιημένη απελευθέρωση.
- Πτυσσόμενοι ή αφαιρούμενοι πυρήνες για απαραίτητες υποκοπές.
- Αφαίρεση με ρομπότ για καλούπια μεγάλου όγκου και πολλαπλών κοιλοτήτων.
Η καλύτερη μέθοδος αποσυνδέει το εξάρτημα χωρίς σκίσιμο, μόνιμη παραμόρφωση, επιφανειακά σημάδια ή υπερβολικό χρόνο κύκλου.
9. Συρρίκνωση: Πρόβλεψη, Αντιστάθμιση και Μέτρηση
Η σιλικόνη αλλάζει διαστάσεις κατά τη διάρκεια της σκλήρυνσης και της μετα-σκλήρυνσης. Η τελική συρρίκνωση εξαρτάται από την ποιότητα της σιλικόνης, τη χημεία σκλήρυνσης, τη θερμοκρασία, την πίεση, τη γεωμετρία του εξαρτήματος, τις συνθήκες μετα-σκλήρυνσης και τον χρόνο μέτρησης.
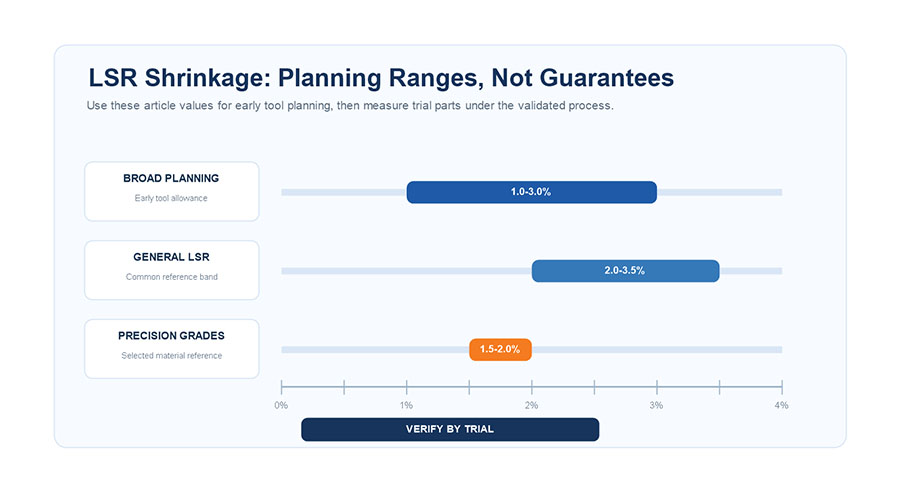
Ένα ευρύ κατά προσέγγιση εύρος 1%–4% χρησιμοποιείται μερικές φορές κατά τον πρώιμο σχεδιασμό, ενώ πολλές γενικές εφαρμογές LSR μπορεί να μην ταιριάζουν 2.0%–3.5%. Ορισμένες ποιότητες ακριβείας και βελτιστοποιημένες διαδικασίες ενδέχεται να είναι πιο κοντά σε 1,5%–2,0%. Αυτά τα στοιχεία δεν πρέπει ποτέ να αντικαθιστούν τα δεδομένα των προμηθευτών και τις πραγματικές δοκιμές.
Γιατί ένα ενιαίο ποσοστό συρρίκνωσης είναι επικίνδυνο
Η συρρίκνωση μπορεί να μην είναι απόλυτα ομοιόμορφη προς κάθε κατεύθυνση. Μπορεί να επηρεαστεί από:
- Προσανατολισμός ροής και θέση πύλης.
- Παχιές και λεπτές περιοχές.
- Τοπική θερμοκρασία μούχλας.
- Συνθήκες σκλήρυνσης και μετα-σκλήρυνσης.
- Ένθετα που περιορίζουν την κίνηση.
- Θερμοκρασία αφαίρεσης εξαρτήματος και χρόνος μέτρησης.

Μια καλύτερη διαδικασία αποζημίωσης
- Ξεκινήστε με τα δεδομένα συρρίκνωσης του προμηθευτή υλικών.
- Εφαρμόστε μια αρχική ανοχή στο CAD και στο σχεδιασμό εργαλείων.
- Χρησιμοποιήστε προσομοίωση ροής και σκλήρυνσης για σύνθετα ή υψηλού κινδύνου εξαρτήματα.
- Παράγετε δοκιμαστικά εξαρτήματα υπό ελεγχόμενες συνθήκες διεργασίας.
- Μετρήστε τις κρίσιμες διαστάσεις μετά την καθορισμένη περίοδο προετοιμασίας.
- Συγκρίνετε τα πραγματικά αποτελέσματα με τις ονομαστικές διαστάσεις CAD.
- Προσαρμόστε τις διαστάσεις του χάλυβα ή τις συνθήκες διεργασίας πριν από τη μαζική παραγωγή.
Όποτε είναι δυνατόν, αφήστε ασφαλείς περιοχές για τη ρύθμιση του χάλυβα. Γενικά, είναι ευκολότερο να αφαιρέσετε τον χάλυβα παρά να τον αποκαταστήσετε αφού μια κοιλότητα έχει κοπεί πολύ μεγάλη.
10. Πρωτότυπο και επικύρωση πριν από τη μαζική παραγωγή

Η ανασκόπηση και η προσομοίωση CAD μπορούν να εντοπίσουν τον κίνδυνο, αλλά δεν μπορούν να αναπαράγουν πλήρως τις πραγματικές συνθήκες χύτευσης. Εργαλεία πρωτοτύπων και δοκιμαστικές λήψεις αποκαλύπτουν πώς το εξάρτημα γεμίζει, σκληραίνει, αστράφτει, απελευθερώνεται και συρρικνώνεται στην πραγματικότητα.
Συνιστώμενη ακολουθία επικύρωσης
- Σύντομη μελέτη: Παρατηρήστε τη σειρά πλήρωσης και εντοπίστε τις ζώνες που γεμίζουν τελευταία.
- Ανασκόπηση εξαερισμού: Ελέγξτε για φυσαλίδες, εγκαύματα, παγιδευμένο αέρα και ελλιπείς λεπτομέρειες.
- Έλεγχος με φλας: Αξιολογήστε τους αεραγωγούς, τις διαχωριστικές γραμμές, τη σύσφιξη και την πίεση.
- Δοκιμή αποσυναρμολόγησης: Αναζητήστε σκίσιμο, τέντωμα, παραμόρφωση και επιφανειακή ζημιά.
- Διαστατική επιθεώρηση: Μετρήστε τη συρρίκνωση και τις κρίσιμες ανοχές.
- Δοκιμή υπερχύτευσης: Επαληθεύστε τη θέση του ενθέματος, την κάλυψη, τη συγκόλληση και τις αεροπαγίδες διεπαφής.
- Πιλοτική εκτέλεση: Επιβεβαιώστε τον χρόνο κύκλου, την ισορροπία κοιλοτήτων, την επαναληψιμότητα και τον αυτοματοποιημένο χειρισμό.
Η σύγχρονη τρισδιάστατη εκτύπωση μπορεί να υποστηρίξει ελέγχους εφαρμογής, πρωτότυπα μοτίβα και πρώιμες αναθεωρήσεις σχεδιασμού. Ωστόσο, ένα εκτυπωμένο πρωτότυπο δεν αναπαράγει πάντα τη θερμική συμπεριφορά, την πίεση, το φινίρισμα της επιφάνειας ή τη συρρίκνωση των εργαλείων παραγωγής.
Λίστα ελέγχου DFM πριν από την τοποθέτηση εργαλείων
- [ ] Επιβεβαιώθηκε η εφαρμογή του προϊόντος και το λειτουργικό περιβάλλον
- [ ] Επιλέχθηκε η ποιότητα, η σκληρότητα, το χρώμα και το σύστημα σκλήρυνσης σιλικόνης
- [ ] Προσδιορίστηκαν οι απαιτήσεις συμμόρφωσης και δοκιμών
- [ ] Ορίστηκαν κρίσιμες διαστάσεις και αποδεκτές ανοχές
- [ ] Ονομαστικό πάχος τοιχώματος και μεταβάσεις που εξετάστηκαν
- [ ] Έλεγχος γωνιών βύθισης σε όλες τις επιφάνειες απελευθέρωσης
- [ ] Αξιολογήθηκε η θέση της πύλης και η ακολουθία πλήρωσης
- [ ] Προσδιορίστηκαν οι τελευταίες περιοχές πλήρωσης και οι θέσεις αεραγωγών
- [ ] Η διαχωριστική γραμμή διατηρείται μακριά από κρίσιμες επιφάνειες, όπου είναι δυνατόν
- [ ] Φινίρισμα επιφάνειας και υφή που ταιριάζουν με κατάλληλο σχέδιο
- [ ] Επιλέχθηκε μέθοδος αποκαλουπώματος
- [ ] Τα ένθετα τοποθετήθηκαν θετικά και ο εξαερισμός της διεπαφής ελέγχθηκε
- [ ] Επίδομα συρρίκνωσης βάσει δεδομένων υλικού και διεργασίας
- [ ] Προετοιμασία σχεδίου δοκιμαστικής βολής και επικύρωσης διαστάσεων
- [ ] Επιβεβαιώθηκε ο αναμενόμενος όγκος παραγωγής και το σχέδιο συντήρησης
Συχνές Ερωτήσεις
Ποια γωνία βύθισης πρέπει να έχει ένα σιλικονούχο εξάρτημα;
Μια απλή γυαλισμένη γεωμετρία μπορεί να χρησιμοποιεί περίπου 1°–2° ως σημείο εκκίνησης. Οι βαθιές κοιλότητες, οι ανάγλυφες επιφάνειες και οι δύσκολες συνθήκες απελευθέρωσης μπορεί να απαιτούν 2°–5° ή περισσότερο. Η τελική γωνία θα πρέπει να επικυρωθεί σε σχέση με το βάθος του εξαρτήματος, τη σκληρότητα, την υφή της επιφάνειας και τη μέθοδο αποκαλουπώματος.
Ποιο είναι το συνιστώμενο πάχος τοιχώματος για τα εξαρτήματα σιλικόνης;
Πολλά γενικά προϊόντα ξεκινούν περίπου από 2-5 mm, αλλά δεν υπάρχει καθολικό ελάχιστο ή μέγιστο. Οι μεμβράνες, οι σφραγίδες, τα επικαλυπτόμενα στρώματα και τα δομικά μέρη απαιτούν διαφορετικές τιμές. Η ομοιομορφία και οι σταδιακές μεταβάσεις είναι συχνά πιο σημαντικές από την επιλογή ενός σταθερού αριθμού.
Πού πρέπει να βρίσκονται οι αεραγωγοί μούχλας;
Τοποθετήστε αεραγωγούς στις προβλεπόμενες περιοχές που θα γεμίσουν τελευταία, στα υψηλά σημεία, στις τσέπες παγιδευμένου αέρα, στα άκρα των νευρώσεων και σε σημεία μακριά από την πύλη. Η προσομοίωση ροής και οι δοκιμές μικρής εμβέλειας μπορούν να επιβεβαιώσουν τις πραγματικές θέσεις των παγίδων αέρα.
Πόσο συρρικνώνεται το LSR;
Μια ευρεία πρώιμη εκτίμηση μπορεί να είναι 1%–4%, με πολλά γενικά υλικά LSR να κυμαίνονται γύρω στο 2,0%–3,5%. Η πραγματική συρρίκνωση πρέπει να βασίζεται στο συγκεκριμένο υλικό, τη διαδικασία σκλήρυνσης, τη γεωμετρία, τις συνθήκες μετά τη σκλήρυνση και τις δοκιμαστικές μετρήσεις.
Μπορεί η προσομοίωση να αντικαταστήσει τις δοκιμές μούχλας;
Όχι. Η προσομοίωση είναι πολύτιμη για τη σύγκριση σχεδίων και την πρόβλεψη κινδύνων ροής ή συρρίκνωσης, αλλά εξακολουθούν να απαιτούνται φυσικές δοκιμές για την επαλήθευση των διαστάσεων, της έκλαμψης, του εξαερισμού, της ποιότητας της επιφάνειας και της συμπεριφοράς αποκαλουπώματος.
συμπέρασμα
Ο επιτυχημένος σχεδιασμός καλουπιού σιλικόνης εξαρτάται από τη διαχείριση ολόκληρου του συστήματος — όχι από τη βελτιστοποίηση ενός μόνο χαρακτηριστικού. Οι γωνίες έλξης πρέπει να συνδυάζονται με την υφή της επιφάνειας και τη μέθοδο απελευθέρωσης. Το πάχος του τοιχώματος πρέπει να υποστηρίζει την πλήρωση και την ομοιόμορφη σκλήρυνση. Οι οπές εξαερισμού πρέπει να απομακρύνουν τον αέρα χωρίς να δημιουργούν μη αποδεκτή λάμψη. Η συρρίκνωση πρέπει να προβλέπεται, να αντισταθμίζεται και να μετράται υπό πραγματικές συνθήκες διεργασίας.
Όταν αυτές οι αποφάσεις λαμβάνονται έγκαιρα και επαληθεύονται μέσω της αναθεώρησης DFM και της δοκιμαστικής χύτευσης, οι κατασκευαστές μπορούν να μειώσουν τις τροποποιήσεις εργαλείων, τα απόβλητα, την αστάθεια του κύκλου και τα προβλήματα ποιότητας.
Είστε έτοιμοι να επικυρώσετε το προϊόν σιλικόνης σας πριν από την επεξεργασία;
Στείλτε τα τρισδιάστατα αρχεία σας, τις απαιτήσεις υλικών, τον αναμενόμενο όγκο παραγωγής και τις κρίσιμες διαστάσεις σας στο Σιλικόνη Ry για ένα προσαρμοσμένη κριτική καλουπιού σιλικόνης DFM.