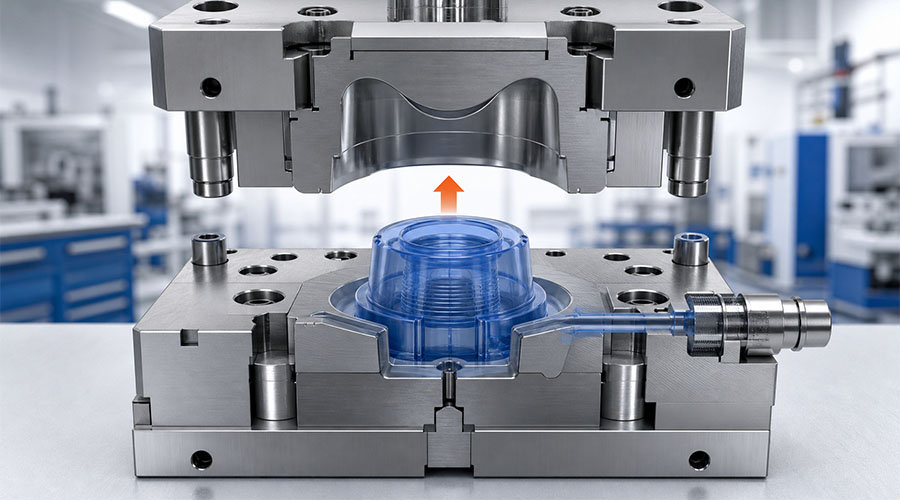
עיצוב תבנית סיליקון אינו רק עניין של הפיכת מודל תלת-ממדי לפלדה. זוויות טיוטה, עובי דופן, אוורור, קווי פרידה, התנהגות החומר ותנאי התהליך - כולם פועלים יחד. טעות קטנה באזור אחד עלולה לגרום למלכודות אוויר, הבזקים, קריעה, סחיפה ממדית, זמני מחזור ארוכים או בלאי מוקדם של הכלים.
תבנית סיליקון אמינה מתחילה בדרישות מוצר ברורות ועוברת שיפור באמצעות גיאומטריה מאוזנת, אוורור מבוקר, פיצוי הצטמקות ואימות פיזיקלי.
מדריך זה מסביר את עקרונות התכנון החשובים ביותר עבור גומי סיליקון נוזלי (LSR) וחלקי סיליקון יצוקים אחרים. הערכים שלהלן הם נקודות התחלה מעשיות - לא מפרטים אוניברסליים. יש לאשר תמיד את המידות הסופיות מול נתוני ספק הסיליקון, תהליך היציקה, גיאומטריית החלק ותוצאות הניסוי.
1. הגדירו את היישום לפני עיצוב תבנית סיליקון
כל עיצוב תבנית טוב מתחיל בשימוש בפועל במוצר. מוצר להאכלת תינוקות, רכיב רפואי, אטם תעשייתי וחלק אלקטרוני יצוק-על עשויים כולם להשתמש בסיליקון, אך אין להם את אותן עדיפויות עיצוב.
לפני תחילת עיבוד הכלים, יש לוודא:
- בַּקָשָׁה: מגע עם מזון, טיפול בתינוקות, שימוש רפואי, צרכני, רכב או תעשייתי.
- חוֹמֶר: LSR או גומי בעל עקביות גבוהה, קשיות, מערכת ריפוי, צבע ותכונות פיזיקליות נדרשות.
- סביבת הפעלה: טמפרטורה, כימיקלים, חשיפה ל-UV, כיפוף חוזר ונשנה ותנאי עיקור.
- הַתאָמָה: יָשִׂים דרישות למגע עם מזון או סיליקון בדרגה רפואית, כולל ה-FDA, LFGB, ביו-תאימות, או דרישות ספציפיות ללקוח.
- קריטריוני איכות: מידות קריטיות, משטחי איטום, אזורים חזותיים, הבזק מקובל ומרקם פני השטח.
- תוכנית ייצור: אב טיפוס, ייצור בכמות קטנה או ייצור אוטומטי בנפח גבוה.
| קלט עיצובי | למה זה חשוב | השפעה על עיצוב התבנית |
|---|---|---|
| קשיות הסיליקון | משפיע על גמישות, זרימה ושחרור | משפיע על רוח, אוורור, תכנון שער ופליטה |
| ממדים קריטיים | קובע התאמה פונקציונלית | דורש תוספת הצטמקות ובקרת תהליך יציבה |
| דרישות פני השטח | שולט במראה ובהיגיינה | משפיע על ליטוש, מרקם, מיקום קווי הפרידה ופתיחת תבנית |
| נפח הייצור | מניע את העלות לחלק ואת צורכי האוטומציה | משפיע על ספירת החללים, מערכת הריצה ועמידות הכלי |
ללא תשומות אלו, תבנית עשויה לייצר חלקים שנראים מקובלים אך נכשלים בהרכבה, תאימות או שימוש ארוך טווח.
2. זוויות טיוטה: עיצוב לפירוק אמין
זווית הטיוטה היא ההטיה הקלה המופעלת על משטחי התבנית האנכיים. היא מפחיתה את החיכוך כאשר חלק הסיליקון המרוכך מוסר מהחלל או מהליבה.
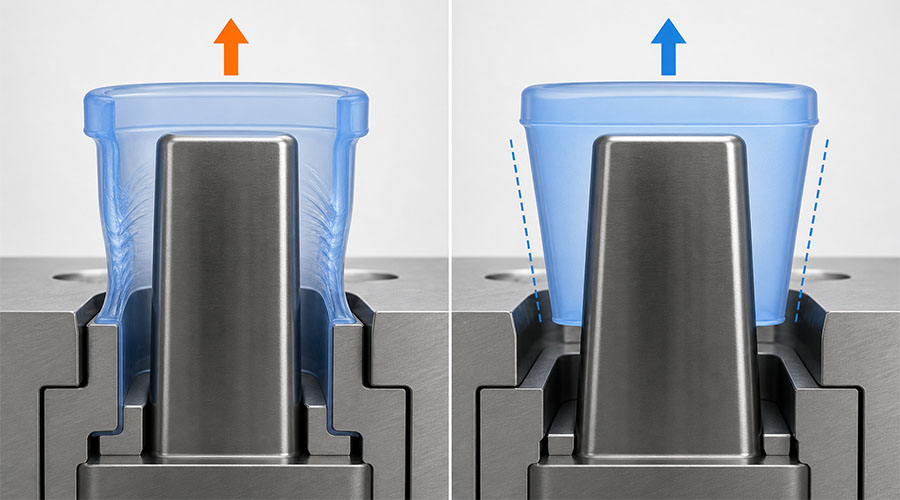
למרות שסיליקון גמיש, גמישותו אינה מבטלת את הצורך במשיכה. חלק שנגרר שוב ושוב על פני ליבה יכול למתוח, לקרוע, לעוות או להאט מחזור אוטומטי.
נקודות התחלה מומלצות
| גיאומטריה או משטח | דראפט התחלתי טיפוסי | הערת עיצוב |
|---|---|---|
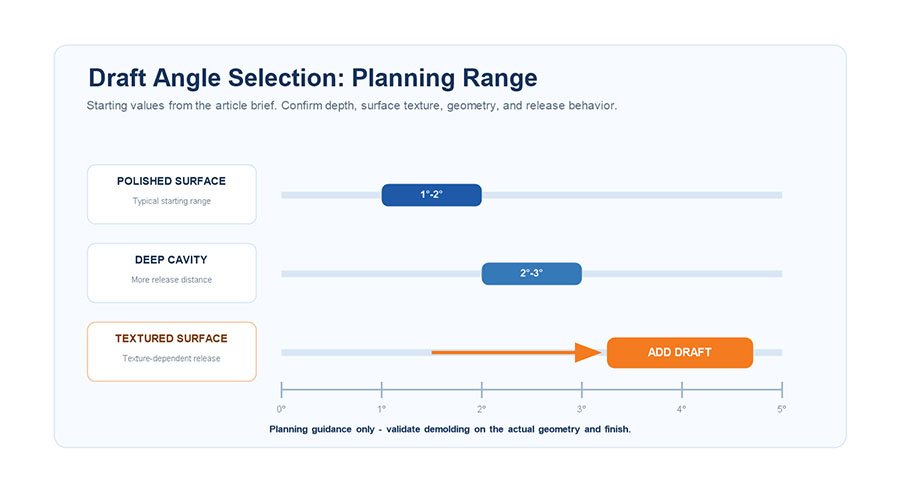
| משטח מלוטש פשוט | 1°–2° | עשוי להספיק לגיאומטריה רדודה ולא מסובכת |
| חלל עמוק | 2°–5° | טיוטה רבה יותר מפחיתה חיכוך לאורך מרחק שחרור ארוך |
| משטח בעל מרקם | נדרשת טיוטה נוספת | עומק וכיוון המרקם משפיעים על עמידות השחרור |
| תכונה עדינה או דקה | אימות באמצעות ניסיון | גיאומטריה עשויה להתעוות לפני שהיא משתחררת |
יש להתאים טווחים אלה לעומק החלק, קשיותו, גימור פני השטח, חיתוכים תחתונים ושיטת פירוק התבנית שנבחרה.
כללי זווית טיוטה מעשיים
- יש למרוח משיכה בכיוון פתיחת התבנית.
- הגברת הטיוטה על ליבות עמוקות וקירות בעלי מרקם.
- הימנעו משינויים גיאומטריים פתאומיים היוצרים נעילה מכנית.
- בדקו האם החלק יישאר על חצי התבנית המיועד לאחר הפתיחה.
- השתמשו בפליטת אוויר, מערכות הסרת חומרים או ליבות מתקפלות כאשר הגיאומטריה אינה יכולה להשתחרר באופן טבעי.
טעות נפוצה היא הוספת רוח נדיבה לדופן החיצונית תוך השארת צלעות, חורים, לוגואים או ליבות פנימיות כמעט אנכיות. יש לבדוק כל משטח מגע כחלק מנתיב השחרור.
3. עובי דופן: איזון זרימה, ריפוי וחוזק
עובי הדופן משפיע על המילוי, ההתקשות, היציבות הממדית, תחושת המוצר וזמן המחזור. חלקים דקים עשויים להיות קשים למילוי, בעוד שחלקים עבים שלא לצורך עלולים להגדיל את צריכת החומר ואת זמן ההתקשות.
עבור מוצרי סיליקון יצוקים רבים, כ-2-5 מ"מ יכולים לשמש כנקודת ייחוס ראשונית שימושית, אך זה אינו כלל אוניברסלי. אטמים, ממברנות, לוחות מקשים, חלקי הגנה עבים ורכיבים יצוקים יתר על המידה יכולים לדרוש מידות שונות מאוד.

למה עובי דופן אחיד חשוב
עובי דופן מאוזן מסייע להשיג:
- מילוי חללים צפוי יותר.
- ריפוי והתנהגות תרמית אחידים יותר.
- סיכון נמוך יותר להתכווצות ועיוות מקומיים.
- קשיות ותחושה עקביים של מוצר.
- מחזורי יציקה קצרים ויציבים יותר.
הנחיות לתכנון עובי דופן
- שמור על עובי הדופן הנומינלי עקבי ככל שהפונקציה מאפשרת.
- השתמש במעברים הדרגתיים בין אזורים עבים לדקים.
- הימנעו מחלקים כבדים מבודדים שמתקשים בצורה שונה משאר החלק.
- הוסיפו צלעות או גיאומטריה במקום פשוט להגדיל קיר שלם כאשר נדרשת נוקשות.
- סקור קצוות דקים, נתיבי זרימה צרים, פינות חדות והאזורים הרחוקים ביותר מהשער.
- עבור יציקה יתרה, יש לשמור על עובי סיליקון מספיק לזרימה וכיסוי יציבים; 1.0 מ"מ או יותר משמש לעתים קרובות כנקודת התחלה, אך הערך הנדרש תלוי בחומר ובגיאומטריה.
כאשר קיר לא אחיד הוא בלתי נמנע, יש לתכנן את מיקום השער, האוורור, איזון החלל ותנאי הריפוי סביב התנהגות הזרימה הצפויה.
4. אוורור: הוצאת אוויר מבלי ליצור הבזק
אוויר בתוך החלל חייב לצאת כאשר הסיליקון נכנס. אם הוא לא יכול, התוצאה עלולה להיות בועות, צריבה קצרה, סימני כוויה, אזורים חלשים של סריגה או פרטים לא שלמים. אם פתחי האוורור עמוקים מדי, סיליקון יכול לחדור לפתח וליצור הבזק.
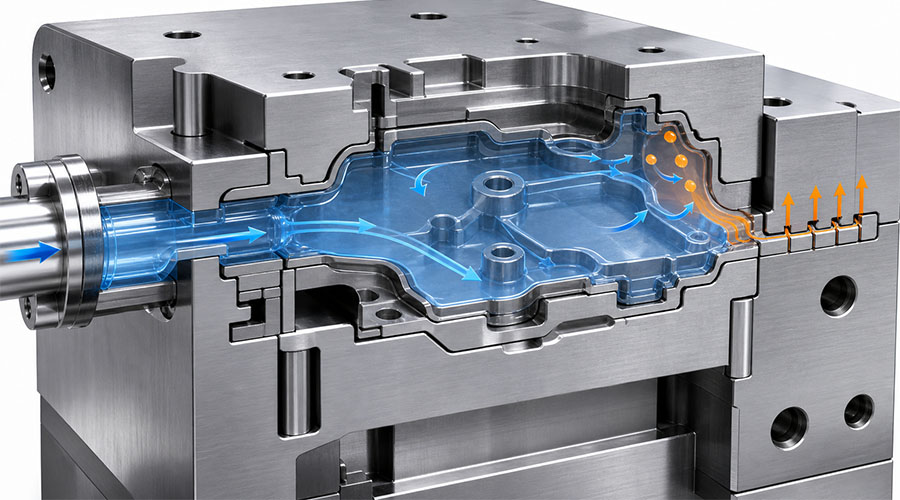
המטרה אינה להוסיף כמה שיותר פתחי אוורור. המטרה היא למקם פתחי אוורור מבוקרים במקומות שבהם האוויר למעשה לכוד.
היכן כדאי למקם פתחי אוורור?
סדר עדיפויות:
- מיקומים צפויים למילוי אחרונים.
- נקודות גבוהות וכיסי אוויר סגורים.
- קצוות צלעות ונתיבי זרימה צרים.
- אזורים ממול או הרחוקים ביותר ממנו.
- קטעים דקים שבהם חזית הזרימה עלולה להסס.
- ממשקי יציקה יתר שבהם אוויר יכול להילכד סביב תוסף.
סימולציית זרימה יכולה לסייע בחיזוי מיקומים אלה, אך בדיקות קצרות טווח עדיין בעלות ערך מכיוון שהתנהגות המילוי האמיתית תלויה בטמפרטורה, לחץ, מצב החומר והגדרות המכונה.
ייחוס אוורור טיפוסי
| פָּרָמֶטֶר | טווח התחלתי טיפוסי | סיכון לשליטה |
|---|---|---|
| עומק האוורור | כ-0.005–0.02 מ"מ | רדוד מדי לוכד אוויר; עמוק מדי יכול ליצור הבזק |
| רוחב פתח האוורור | בערך 3-6 מ"מ | חייב לספק זרימת אוויר מבלי להחליש את אזור האיטום |
| מיקום האוורור | אזורים שלאחרונים למילוי ואזורי אוויר לכוד | מיקום לקוי משאיר פגמים גם כאשר מידות פתח האוורור נכונות |
מידות האוורור בפועל תלויות בצמיגות, בלחץ, במבנה התבנית, בדרישות פני השטח ובגבול הבזק המקובל. חלקים מדויקים עשויים לדרוש פתחי אוורור רדודים יותר, סיוע בוואקום או תכונות גלישה מיוחדות.
מתי סיוע בוואקום שימושי
מערכות ואקום עשויות לשפר את התוצאות עבור:
- תבניות מורכבות מרובות חללים.
- רכיבים אופטיים או רכיבים קוסמטיים ביותר.
- מוצרים רפואיים ותינוקות עם דרישות משטח מחמירות.
- נתיבי זרימה ארוכים ודקים.
- חלקים עם מוספים או אזורי ממשק סגורים.
ואקום אינו מחליף תכנון טוב של שער ופתח אוורור, אך הוא יכול להפחית אוויר שיורי כאשר אוורור פסיבי אינו מספיק.
5. קווי פרידה ובקרת הבזק
קו הפרידה הוא המקום בו מקטעי התבנית נפגשים. מיקומו משפיע על המראה, ביצועי האיטום, עלות החיתוך, בקרת המימדים והיתכנות פירוק התבנית.
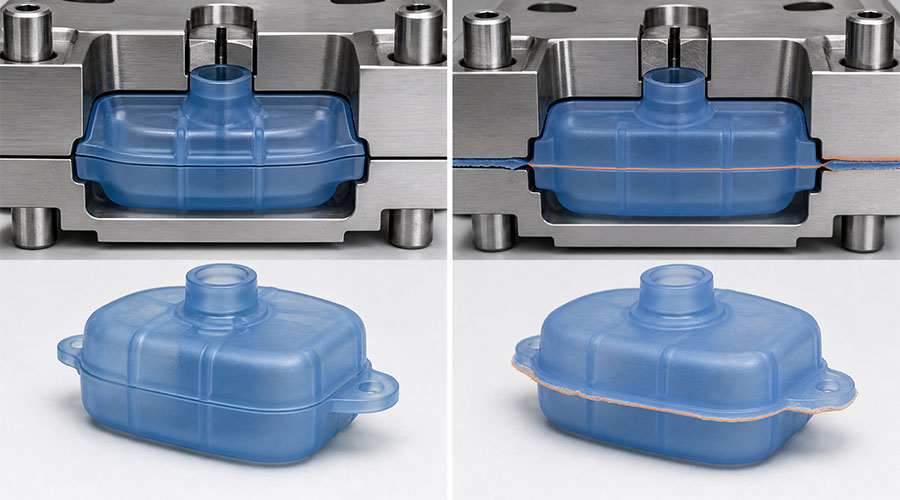
אסטרטגיית פרידה טובה צריכה:
- יש לעקוב אחר קצוות טבעיים או מעברים גיאומטריים במידת האפשר.
- הימנעו ממשטחי איטום ואזורים קוסמטיים קריטיים.
- תמיכה ביישור עובש יציב.
- לאפשר עיבוד, ליטוש ותחזוקה של החלל והליבה.
- הימנע מאזורים בעלי לחץ גבוה המקשים על השליטה בפלאש.
בעיות נפוצות בפלאש
| סִימפּטוֹם | סיבה אפשרית | כיוון מתקנת |
|---|---|---|
| הבזק בצד אחד | חוסר יישור עובש או הידוק לא אחיד | בדוק את המדריכים, היישור ואיזון ההידוק |
| הבזק דק בפתחי האוורור | עומק או לחץ פתחי אוורור מוגזמים | אופטימיזציה של מידות האוורור והגדרות התהליך |
| הבזק סביב קצה גלוי | מיקום קו פרידה גרוע | שינוי מיקום הקו או עיצוב מחדש של הגיאומטריה המקומית |
| הבזק שמחמיר עם הזמן | בלאי, נזק או זיהום | תיקון ותחזוקה של משטחי האיטום |
הבזק אינו רק בעיה בתהליך. הוא יכול לנבוע מגיאומטריית התבנית, יישור, תכנון פתחי אוורור, בלאי של הכלים, זיהום או תמיכה לא מספקת במהדק.
6. שערים, רצים ואיזון מילוי
מערכת ההובלה קובעת כיצד הסיליקון מגיע לכל חלל. עיצובה משפיע על הלחץ, השימוש בחומר, זמן המחזור, איזון המילוי והאוטומציה.
עֲבוּר ייצור LSR, מבוקר מערכות רץ קר ושער שסתומים נחשבים בדרך כלל מכיוון שחומר לא מוקשה יכול להישמר בטווח טמפרטורות מבוקר בזמן שהחלל מחומם לצורך ריפוי. המערכת הנכונה תלויה בתקציב הכלים, נפח הייצור, ספירת החללים, משקל החלקים ודרישות האיכות.
שאלות לשאול
- האם כל החללים יכולים להתמלא באותו קצב?
- האם השער ממוקם כך שימנע סימנים גלויים ואזורי איטום קריטיים?
- האם כיוון הזרימה ילכד אוויר או יניע אותו לכיוון פתח אוורור?
- האם השער מספק זרימה מספקת ללא גזירה או לחץ מוגזמים?
- האם ניתן לתחזק את הרץ והשער ללא זמן השבתה ממושך?
- האם נפח הייצור הצפוי מצדיק מערכת אוטומטית יותר?
עבור עבודות פיתוח או נפח נמוך, פשטות וקלות שינוי עשויות להיות חשובות יותר מיעילות מחזורית מקסימלית. עבור ייצור בנפח גבוה, איזון חללים, בקרת שסתומים, אוטומציה, חזרתיות ותחזוקת כלים הופכים לחשובים יותר.
7. סבילות ליציקת יתר ומיקום הכנס
ב יציקת סיליקון, על התוסף להישאר יציב בזמן שסיליקון זורם סביבו. אפילו תזוזה קטנה עלולה לגרום לכיסוי לא אחיד, לחשיפת המצע, לכשל ממדי או לחיבור חלש.
גורמי יציקה קריטיים
| גורם | מטרת התכנון | סיכון אם לא נשלט |
|---|---|---|
| הכנס מיקום | מיקום מכני חוזר | עובי סיליקון לא אחיד או תוספת חשופה |
| גיאומטריית ממשק | מנעול מכני במידת הצורך | קילוף או הפרדה |
| מצב פני השטח | משטח הדבקה נקי ותואם | עיכוב ריפוי או הידבקות לקויה |
| אוורור ממשק | נתיב יציאה לאוויר נקי | בועות וכיסוי לא שלם |
חיתוכים, חורים, צלעות וחיבורים מכניים יכולים לשפר את האחיזה כאשר הידבקות כימית לבדה אינה מספיקה. עם זאת, יש לתכנן אותם גם למילוי ולפירוק התבנית.
8. מרקם פני השטח ושיטת פירוק התבנית
גימור פני השטח משפיע על המראה, החיכוך, ההיגיינה והתנהגות השחרור. משטח מלוטש כמראה עשוי להיות עדיף עבור יישומים מסוימים במגע עם מזון, תינוקות, רפואיים או אופטיים, בעוד שמרקם מט או EDM יכול לספק גימור קוסמטי מבוקר.
יש לקחת בחשבון את המרקם יחד עם הדחיפה. מרקם עמוק יותר מגביר את העמידות המכנית במהלך השחרור ועשוי לדרוש דחיפה רבה יותר או כיוון פתיחת התבנית שונה.
אפשרויות פירוק התבנית כוללות:
- הסרה ידנית עבור אבות טיפוס או ייצור בנפח נמוך.
- פליטת אוויר עבור חלקים גמישים הנוטים להיצמד לליבה.
- מערכות הסרת חומרים מכניות לשחרור אוטומטי חוזר.
- ליבות מתקפלות או נשלפות לחיתוכים נחוצים.
- הסרה בסיוע רובוט עבור תבניות בנפח גבוה ובעלות מספר חללים.
השיטה הטובה ביותר משחררת את החלק ללא קריעה, עיוות קבוע, סימני שטח או זמן מחזור מופרז.
9. הצטמקות: חיזוי, פיצוי ומדידה
הסיליקון משנה את ממדיו במהלך הריפוי ואחריו. הצטמקות סופית תלויה בדרגת הסיליקון, בכימיה של הריפוי, בטמפרטורה, בלחץ, בגיאומטריה של החלק, בתנאי לאחר הריפוי ובזמן המדידה.
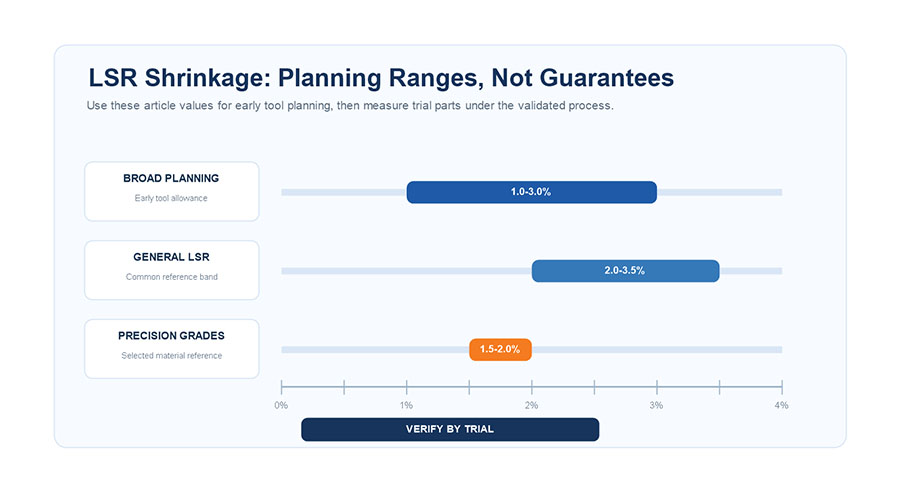
טווח רחב משוער של 1%–4% משמש לעיתים במהלך תכנון מוקדם, בעוד שיישומי LSR כלליים רבים עשויים ליפול 2.0%–3.5%. חלק מהדירוגים המדויקים והתהליכים הממוטבים עשויים להיות קרובים יותר ל- 1.5%–2.0%. נתונים אלה לעולם לא צריכים להחליף נתוני ספקים ובדיקות בפועל.
מדוע אחוז הצטמקות יחיד הוא מסוכן
ייתכן שההצטמקות לא תהיה אחידה לחלוטין בכל כיוון. היא יכולה להיות מושפעת מ:
- כיוון זרימה ומיקום שער.
- אזורים עבים ודקים.
- טמפרטורת עובש מקומית.
- תנאי ייבוש ותנאי לאחר ייבוש.
- תוספות המגבילות תנועה.
- טמפרטורת הסרת חלק וזמן מדידה.

תהליך פיצויים טוב יותר
- התחל עם נתוני ההתכווצות של ספק החומר.
- החל תוספת ראשונית על ה-CAD והתכנון של הכלי.
- השתמש בסימולציית זרימה וריפוי עבור חלקים מורכבים או בסיכון גבוה.
- ייצור חלקי ניסיון בתנאי תהליך מבוקרים.
- מדוד ממדים קריטיים לאחר תקופת ההתניה שצוינה.
- השווה את התוצאות בפועל למידות הנומינליות של CAD.
- התאמת מידות פלדה או תנאי תהליך לפני ייצור המוני.
במידת האפשר, יש להשאיר אזורים בטוחים להתאמת פלדה. בדרך כלל קל יותר להסיר פלדה מאשר לשקמה לאחר שנחתך חלל גדול מדי.
10. אב טיפוס ואימות לפני ייצור המוני

סקירה וסימולציה של CAD יכולות לזהות סיכונים, אך הן אינן יכולות לשחזר באופן מלא תנאי יציקה אמיתיים. כלי עבודה לאב טיפוס וצילומי ניסיון לחשוף כיצד החלק בפועל מתמלא, מתקשה, מהבהב, משתחרר ומתכווץ.
רצף אימות מומלץ
- מחקר קצר מועד: שימו לב לסדר המילוי ואתרו את האזורים האחרונים למילוי.
- סקירת אוורור: בדוק אם יש בועות, כוויות, אוויר לכוד ופרטים חלקיים.
- בדיקת פלאש: הערכת פתחי אוורור, קווי פרידה, הידוק ולחץ.
- מבחן פירוק עובש: חפשו קרעים, מתיחה, עיוותים ונזקים לפני השטח.
- בדיקה ממדית: מדידת הצטמקות וסבילות קריטיות.
- בדיקת יציקת יתר: ודא את מיקום ההכנסה, הכיסוי, החיבור ומלכודות האוויר בממשק.
- ריצת פיילוט: אשר את זמן המחזור, איזון החללים, חזרתיות וטיפול אוטומטי.
הדפסה תלת-ממדית מודרנית יכולה לתמוך בבדיקות התאמה, תבניות אב וסקירות עיצוב מוקדמות. עם זאת, אב טיפוס מודפס לא תמיד משחזר את ההתנהגות התרמית, הלחץ, גימור פני השטח או הצטמקות של כלי הייצור.
רשימת בדיקה לעיבוד שבבי לפני הכלי
- יישום המוצר וסביבת ההפעלה שלו אושרו
- [ ] דרגת סיליקון, קשיות, צבע ומערכת ריפוי שנבחרו
- [ ] זוהו דרישות תאימות ובדיקה
- [ ] מידות קריטיות וסבולות מקובלות מוגדרות
- [] סקירת עובי דופן נומינלי ומעברים
- [ ] זוויות הטיוטה נבדקו בכל משטחי השחרור
- [ ] מיקום השער ורצף המילוי הוערכו
- [ ] אזורים אחרונים למילוי ומיקומי אוורור זוהו
- [ ] קו הפרידה נשמר הרחק ממשטחים קריטיים במידת האפשר
- [ ] גימור ומרקם פני השטח מותאמים לטיוטה מתאימה
- [ ] שיטת פירוק התבנית נבחרה
- [ ] מיקומו של החיבורים היה חיובי ונבדק אוורור הממשק
- [ ] תוספת התכווצות המבוססת על נתוני חומר ותהליך
- [ ] הוכנה תוכנית אימות ממדית וצילום ניסיון
- [ ] נפח הייצור הצפוי ותוכנית התחזוקה אושרו
שאלות נפוצות
איזו זווית טיוטה צריכה להיות לחלק מסיליקון?
גיאומטריה מלוטשת פשוטה עשויה להשתמש בכ-1°-2° כנקודת התחלה. חללים עמוקים, משטחים בעלים מרקמים ותנאי שחרור קשים עשויים לדרוש 2°-5° או יותר. יש לאמת את הזווית הסופית מול עומק החלק, קשיותו, מרקם פני השטח ושיטת פירוק התבנית.
מהו עובי הדופן המומלץ לחלקי סיליקון?
מוצרים כלליים רבים מתחילים בסביבות 2-5 מ"מ, אך אין מינימום או מקסימום אוניברסליים. ממברנות, אטמים, שכבות יצוקות וחלקים מבניים דורשים ערכים שונים. אחידות ומעברים הדרגתיים חשובים לעתים קרובות יותר מבחירת מספר קבוע אחד.
היכן יש למקם פתחי אוורור לעובש?
יש להציב פתחי אוורור באזורים הצפויים למילוי אחרון, נקודות גבוהות, כיסי אוויר לכוד, קצות צלעות ומיקומים רחוקים מהשער. סימולציית זרימה ובדיקות קצרות טווח יכולות לאשר את מיקומי מלכודות האוויר בפועל.
כמה LSR מתכווץ?
הערכה מוקדמת רחבה עשויה להיות 1%–4%, כאשר חומרי LSR כלליים רבים נעים סביב 2.0%–3.5%. הצטמקות בפועל חייבת להתבסס על החומר הספציפי, תהליך הריפוי, הגיאומטריה, תנאי ההמשך ומדידות הניסיון.
האם סימולציה יכולה להחליף ניסויי עובש?
לא. סימולציה היא בעלת ערך להשוואת עיצובים וחיזוי סיכוני זרימה או הצטמקות, אך עדיין נדרשים ניסויים פיזיים כדי לאמת מידות, פתחי אוורור, איכות פני השטח והתנהגות פירוק התבנית.
סיכום
תכנון מוצלח של תבנית סיליקון תלוי בניהול המערכת כולה - ולא באופטימיזציה של מאפיין אחד בנפרד. זוויות הטיוטה חייבות להתאים למרקם פני השטח ולשיטת השחרור. עובי הדופן חייב לתמוך במילוי ובייבוש אחיד. פתחי אוורור חייבים להוציא אוויר מבלי ליצור התזה בלתי מקובלת. יש לחזות, לפצות ולמדוד את הצטמקות בתנאי תהליך אמיתיים.
כאשר החלטות אלו מתקבלות מוקדם ומאומתות באמצעות סקירת DFM ויציקה ניסיונית, יצרנים יכולים להפחית שינויים בכלים, גריטה, חוסר יציבות במחזור ובעיות איכות.
מוכנים לאמת את מוצר הסיליקון שלכם לפני עיבוד הכלים?
שלחו את קבצי התלת-ממד שלכם, דרישות החומרים, נפח הייצור הצפוי והמידות הקריטיות אל סיליקון ריי עבור סקירת DFM לתבנית סיליקון בהתאמה אישית.