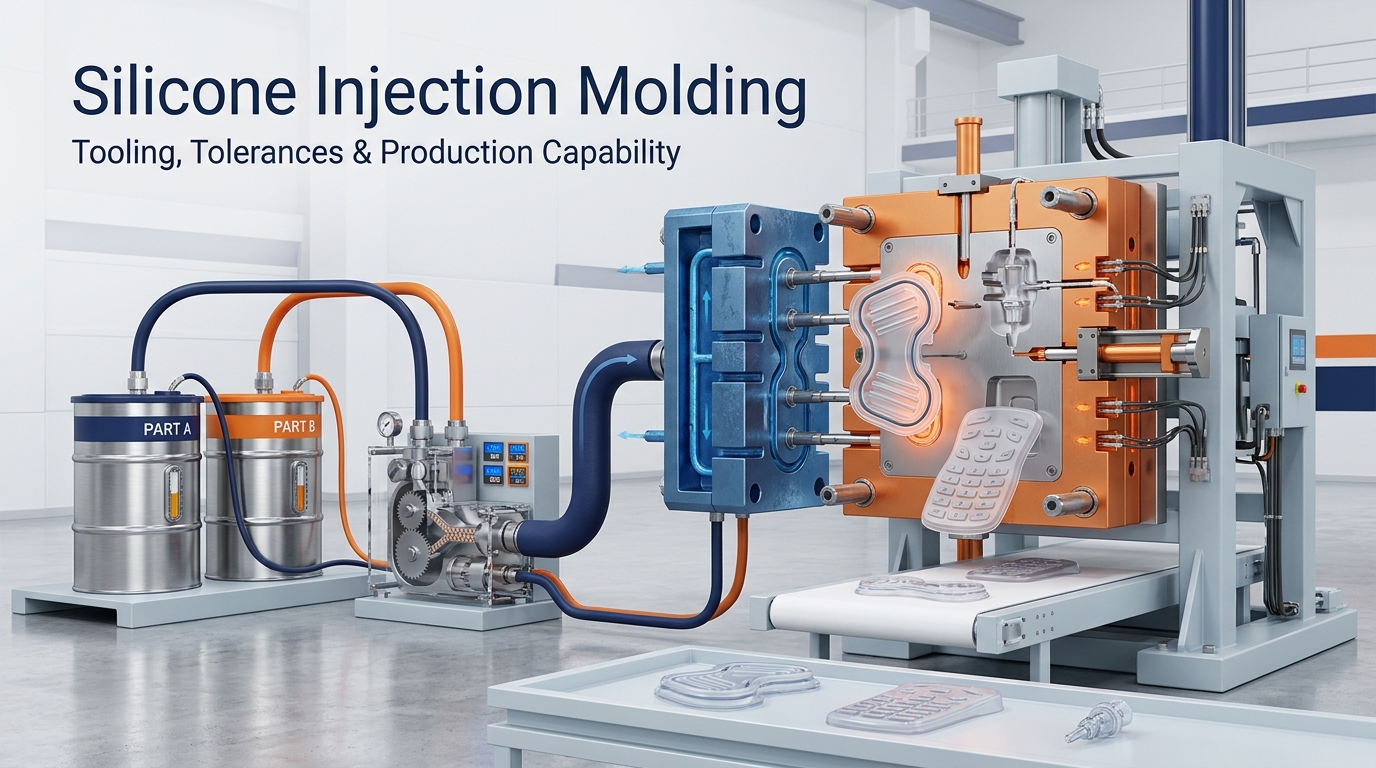
רוב חלקי הסיליקון הזקוקים לגיאומטריה חוזרת בנפח מגיעים בסופו של דבר לכלי פלדה מחומם עם רץ קר. אנו מבצעים יציקת סיליקון בהזרקה באופן עצמאי עבור חלקי LSR, החל ממוצרי הזנה לצרכן ועד רכיבי איטום ומקלדת, ואנו מצטטים מידע על כלים, קוויטציה וזמן מחזור מקובץ התלת-ממדי ולא מרשימת מחירים קטלוגית.
מה אנחנו עושים עבור הזרקת סיליקון
השתמשו בארבע הקבוצות שלהלן לסינון ראשוני של ספקים. מאומת פירושו יכולת מבוססת של החברה; תלוי-פרויקט פירושו שהערך הסופי נקבע רק לאחר סקירת השרטוט, החומר, הנפח השנתי ודרישות האימות.
ציוד ותהליך
| שאלת רכש | יכולת סיליקון RY | סטטוס אישור |
|---|---|---|
| מהי קיבולת הדפוס הזמינה? | מכבשי הזרקה LSR מ-50–200 טון; עד 300 טון עבור כלים גדולים מרובי חללים | טווח ציוד מאומת; לחץ על נבחר לאחר סקירת השטח המוקרן |
| האם הקו יכול להתמודד עם מוסיפים או עבודה אוטומטית עם קוויטציה גבוהה? | מכבשי כבישה אופקיים לקביטציה; מכבשי כבישה אנכיים לטעינת מוספים | תצורות מאומתות; היקף האוטומציה תלוי בפרויקט |
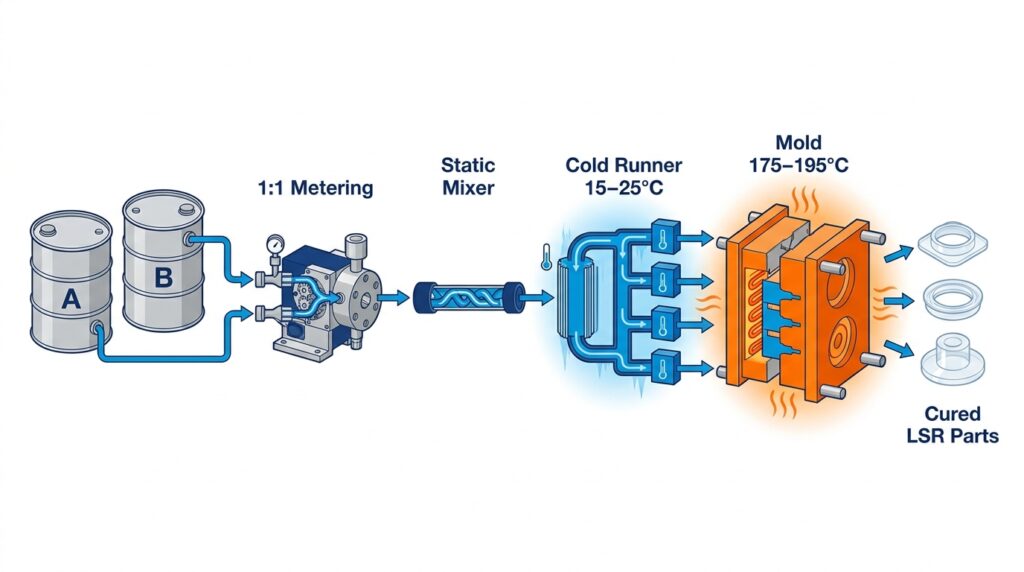
| כיצד מודדים שני רכיבי ה-LSR והפיגמנט? | משאבת A/B 1:1, מערבל סטטי ופיגמנט באמצעות זרם שלישי מבוקר | הגדרה סטנדרטית מאומתת |
| אילו כלים ומערכות הזנה נתמכות? | פלדת P20, H13 או S136; פתחי קשקשים, רצף קר וסיפון קר עם שסתום | פלדת כלים ומערכת הזנה שנבחרו לאחר ספירת יריות ובדיקת עלויות |
מעטפת חלקים וכלים
| שאלת רכש | יכולת עבודה | סטטוס אישור |
|---|---|---|
| איזה גודל ומשקל של חלק ניתן להציע? | 0.5–300 גרם לחלק בתא סטנדרטי | תלוי בפרויקט; הגיאומטריה ונפח הצילום קובעים את גודל המכבש |
| איזה טווח קשיות נתמך? | Shore A 5–80; Shore A 30–70 מכסה את רוב הייצור הרגיל | דירוג מדויק ומערכת ריפוי אושרו לפני הצעת מחיר |
| כמה חללים הם פרקטיים? | 1–32 חללים; 2–8 מכסים את רוב חלקי הייצור | הצעת מחיר לאחר סקירת זרימה, איזון, נפח שנתי ותחזוקה |
| איזה חלון עיבוד משמש? | טמפרטורת תבנית 160–210°C, בדרך כלל 175–195°C; לחץ הזרקה 200–1,200 psi | חלון התחלתי בלבד; מאומת על ידי דרגת החומר וגיאומטריית החלק |
| איזה זמן מחזור צריך להניח ברכישה? | 15–60 שניות עבור קירות מתחת ל-3 מ"מ; מקטעים עבים יותר משתנים באופן לא ליניארי | הערכה בלבד עד לאימות תהליך T1 |
| האם קיימת יציקת יתר של LSR לפלסטיק? | תצורות שתי-ירייה של יציקת יתר עם טעינת הכנסות ופלטת אינדקס | דרגת המצע, מערכת ההדבקה ותוכנית בדיקת הקילוף דורשים אימות |
איכות ותיעוד
| שאלת רכש | יכולת סיליקון RY | סטטוס אישור |
|---|---|---|
| איזו מסגרת סובלנות ממדית משמשת? | ISO 3302-1 M2 / M3 למידות כלליות; CTQs צפופים יותר נבדקים בנפרד | ספציפי לשרטוט; יש להסכים על שיטת המדידה והמתקן |
| האם ייצור בסביבה מבוקרת זמין? | ISO דרגה 7 / דרגה 8 עבור תוכניות רפואיות ותוכניות מגע עם מזון ספציפיות | היקף החדר הנקי אושר בהצעת המחיר ובתוכנית האיכות |
| אילו מערכות איכות יכולות לתמוך בפרויקט? | תקן בסיסי של ISO 9001; ISO 13485 לתוכניות רפואיות; IATF 16949 לתוכניות רכב | תעודה רלוונטית והיקף אתר שסופקו במהלך ההסמכה |
| איזה רישום בדיקה מסופק ב-T1? | דוח ממדים המכסה שרטוט ממדים על 3-5 דגימות לכל חלל | רמת דגימה ו-CTQs מוסכמים לפני שחרור הכלי |
| האם ניתן לעקוב אחר רישומי חומרים ותאימות? | הצהרת חומרים, מעקב אחר אצוות ספקים ודוחות צד שלישי רלוונטיים | היקף הדוח המדויק תלוי בחומר, בצבע, במוצר המוגמר ובשוק |
הקרנה מסחרית
| שאלת רכש | מונח טיפוסי | סטטוס אישור |
|---|---|---|
| מהו MOQ הייצור? | 3,000–5,000 יחידות להזמנה לאחר שהכלי קיים | גודל החלק, שינויי צבע, אריזה וביקוש שנתי יכולים לשנות את ה-MOQ |
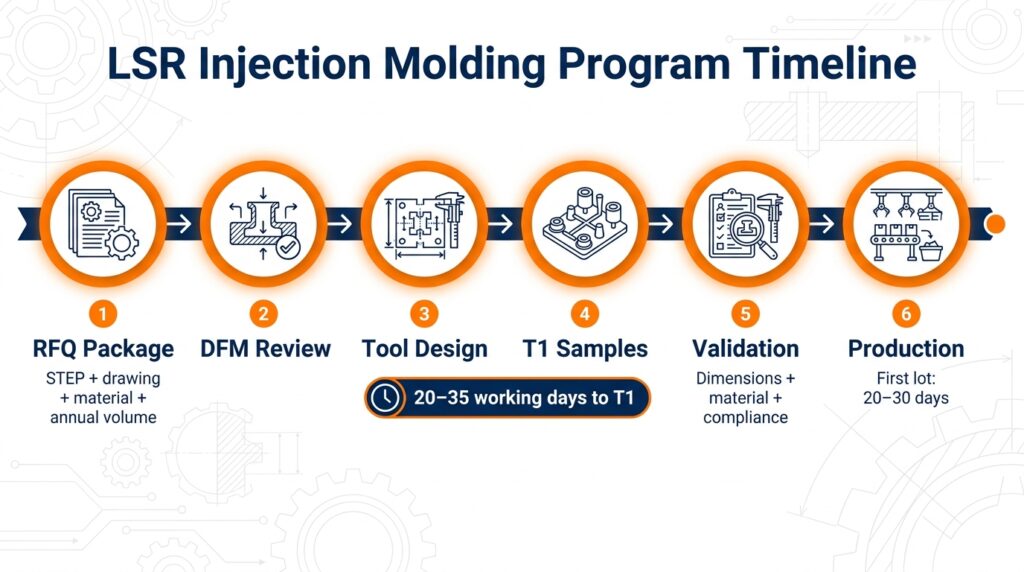
| כמה זמן לוקח לעבוד עם כלים? | 20-35 ימי עבודה (4-6 שבועות) ממועד DFM שאושר ל-T1 | לוח זמנים סופי פורסם לאחר סקירת תכנון הכלים וזמינות החומרים |
| כמה זמן לוקח ניתוח לתיקון T1? | 7-10 ימי עבודה לכל סבב תיקון | תלוי בהחלפת פלדה, בדיקות וזמן משוב מלקוחות |
| כמה זמן לוקח לבצע את סדרת הייצור הראשונה? | 20-30 ימים לאחר אישור המדגם | כמות ההזמנה, פעולות משניות ותיעוד יכולים לשנות את לוח הזמנים |
אילו דרגות LSR ומערכות ריפוי אנו מעבדים
אנו משתמשים ב-LSR מוקשה בפלטינה כברירת מחדל ליציקה בהזרקה. HCR מוקשה על ידי מי חמצן אינו פועל בתא הזרקה ללא מערכת הזנה שונה, ולכן הוא נשאר על קווי דחיסה והעברה.
ציונים בייצור רגיל:
- LSR לשימוש כללי, Shore A 30–70, למטבח, לחיות מחמד ולחלקי מתנה
- LSR למגע עם מזון נבחר ונבדק מול דרישות החילוץ הרלוונטיות של תקן ה-FDA 21 CFR 177.2600 עבור מוצרי גומי לשימוש חוזר, ובניגוד לדרישות LFGB הרלוונטיות והמלצת BfR XV כאשר צוין
- LSR ברמה רפואית עם בדיקות ברמת החומר ISO 10993-5 / -10 או USP Class VI במידת הצורך; הערכה ביולוגית סופית נותרת ספציפית למכשיר המוגמר, תהליך הייצור, סוג המגע ומשכו
- דירוגים בעלי שימון עצמי, דימום שמן וחיכוך נמוך לאטמים וסגירות
- LSR דביק עצמי להדבקה על מצעי PC, PA, PBT ו-PEEK
- דרגות מוליכות חשמלית ועמידות בעירה לפי בקשה
פיגמנט נוסף כזרם שלישי במיקסר, לא מעורבב מראש ידנית. שינוי צבע בין מנות נובע ממינון הפיגמנט, לא מהפולימר הבסיסי, ולכן אנו מחזיקים בשבב צבע חתום לכל SKU. חבילות תוספים גם משנות את התנהגות הזרימה והקשייה, לא רק את מספרי גיליון הנתונים - ראה תוספי גומי סיליקון נוזלי.
כלים: רץ קר, סיפון קר ופסולת
הכלים שלנו מפעילים הזנה מקוררת בטמפרטורה של 15-25 מעלות צלזיוס כנגד חלל בטמפרטורה של 175-195 מעלות צלזיוס. פיצול טמפרטורות זה שומר על הראנר ללא התקשות והוא מה שמאפשר יציקה ללא ראנר.
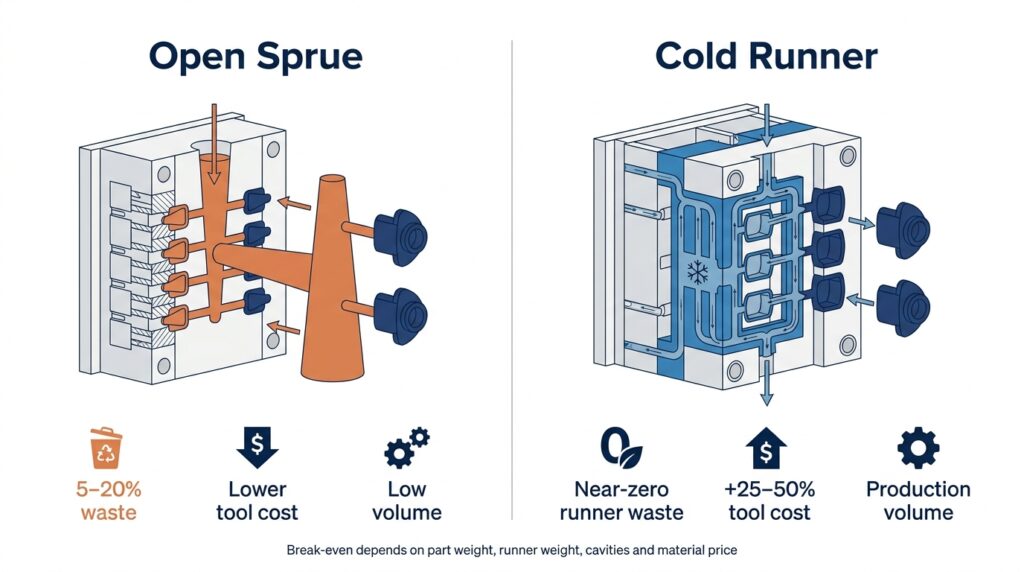
| מערכת הזנה | בזבוז חומרים לכל זריקה | עלות כלי עבודה | היכן אנו משתמשים בו |
|---|---|---|---|
| ניקוז פתוח / ניקוז קר | 5–20% | הנמוך ביותר | אב טיפוס וכלים בנפח נמוך |
| בלוק רץ קר | קרוב לאפס | +25–50% מעל פתח פתוח | כלי ייצור מעל כ-50,000 יחידות/שנה |
| סיפון קר עם שסתומים | קרוב לאפס, שרידי שער נשלטים | הֲכִי גָבוֹהַ | חלקים קוסמטיים, איזון רב-חללי |
רץ קר מחזיר את מחירו על החומר בלבד כאשר הנפח השנתי עובר כ-50,000 יחידות במחיר LSR הנוכחי של 8-20 דולר לק"ג ופסולת נבטים של 5-20%. מתחת לזה, פסולת הנבטים זולה יותר מהבלוק. אנו מציגים את שני המספרים בהצעת המחיר במקום לדחוף את הכלי היקר יותר. רץ קר מלא לעומת נבטים פתוחים השוואת עלויות יושב כאן.
בחירת פלדת כלים נעשית בהתאם לספירת היריות הצפויה: P20 עד כ-250,000 יריות, H13 או S136 החל מ-500,000 יריות ומעלה, ועבור כיתות עם חומרי מילוי אגרסיביים. פתחי חיבור, מעברי קירות, אוורור ומרווח כיווץ נקבעים לפי ספירת DFM, לא אחרי T1 - כללי העבודה נמצאים אצלנו. מדריך לעיצוב תבניות סיליקון.
סובלנות ובקרת הבזק
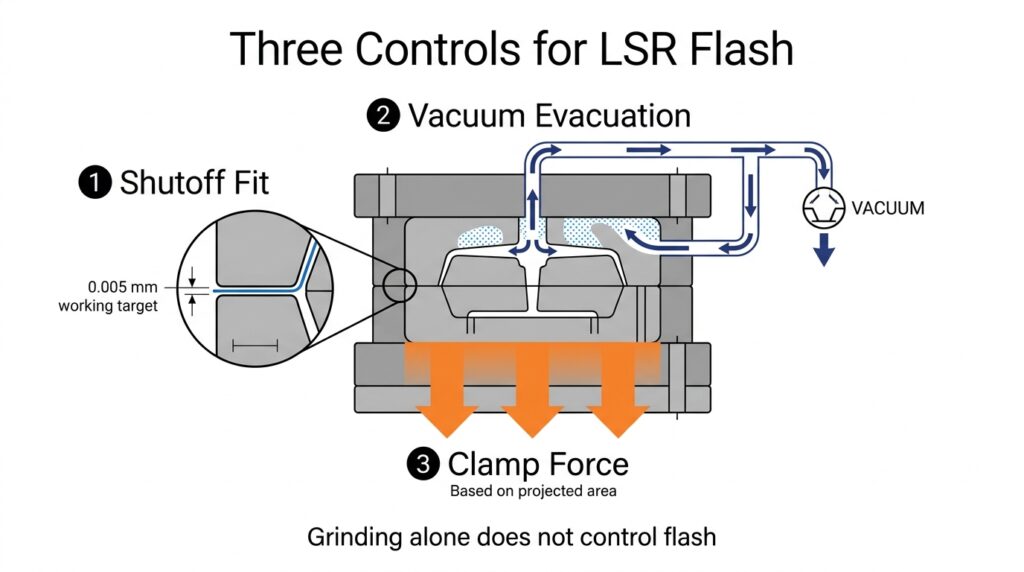
תחת לחץ ייצור, LSR יכול להיכנס לפערים קטנים ביותר בקווי הפרידה; 0.002 מ"מ הוא סף הסיכון לעבודה בו אנו משתמשים במהלך סקירת כלים, ולא מפרט פלאש אוניברסלי. אף קו פרידה אינו מחזיק פער נומינלי אחד לאורך כל מחזור, כך שבקרת פלאש היא לעולם לא מספר אחד בשרטוט. היא דורשת תנאי כיבוי, ואקום וכוח הידוק כדי לעבוד יחד, ולחישה לבדה לא תשלוט בה.
מה אנחנו שולטים בו:
- ניתוק קו הפרדה הותקן על יעד עבודה של 0.005 מ"מ לפני T1, לאחר מכן אומת מול מגבלת ההבזק המוסכמת של השרטוט ונבדק שוב לבלאי פלדה לאחר סדרת הייצור הראשונה.
- פינוי ואקום של החלל לפני ההזרקה, אשר מסיר את האוויר הלכוד שלחץ הגב שלו דוחף סיליקון אל קו הפרידה ולא דרך פתחי האוורור
- כמות ההידוק מחושבת מהשטח המוקרן, לא מגודל המכונה; כלי שאינו מהודק מספיק נפתח תחת לחץ הזרקה ומהבהב גם עם קו פרידה מושלם
- תוספת הצטמקות של 1.5–3.5% בהתאם לדרגה, לקו הדומטר ולעובי החתך, אושרה מול דוח T1 CMM
קבלה ממדית כדלקמן תקן ISO 3302-1. M2 ניתן להשגה ברוב הגיאומטריות; M1 הוא דיון פרטני הקשור למיקום השער ומספר החללים. רמה מדויקת יותר מכך בדרך כלל פירושה שהציור מבקש מחומר רך להתנהג כמו חלק מעובד. מכניקת הפלאש מכוסה ב... השגת אפס הבזק ביציקת LSR, וגיאומטריה חתוכת - אשר LSR סובל הרבה יותר טוב מאשר תרמופלסטיים - ב כללי תכנון חתוכים יותר עבור חלקי LSR.
לאחר ריפוי, בדיקה ותיעוד
החלקים היוצאים מהמכבש עוברים תהליך ריפוי אך עדיין נושאים חומרים נדיפים ושיורי סילוקסנים. תהליך הריפוי הסטנדרטי בתנורים שלנו הוא 200 מעלות צלזיוס למשך 4 שעות, בהתאם לדרגה ולעובי הדופן. חלקים הבאים במגע עם מזון וחלקים רפואיים עוברים תהליך ריפוי לאחר ההפעלה כשלב קבוע; ייתכן שאטמים תעשייתיים לא יזדקקו לכך. פרטים נוספים ב מוצרי סיליקון לאחר ריפוי.
תיעוד שאנו יכולים להנפיק עם משלוח:
- הצהרת חומרים ומעקב אחר אצווה עד לאצווה של ספק LSR
- דוחות בדיקה של צד שלישי המתמקדים בחומר, בצבע, בפריט המוגמר ובשוק המיועד המדויק: FDA 21 CFR 177.2600, דרישות LFGB / BfR XV הרלוונטיות, RoHS ו-REACH SVHC
- דוח ממדים המכסה כל ממד השרטוט, 3-5 דגימות לכל חלל
- קשיות, מתיחה, קריעה ודחיסה לפי ASTM D2240 / D412 / D624 / D395
היקף שיטת הבדיקה ומה כל דוח מכסה ומה לא מכסה מפורט ב שיטות בדיקת סיליקון.
יכולת שתי-ירייה ויכולת יציקה יתרה
LSR נקשר לתרמופלסטים הנדסיים באמצעות סוג הדבקה עצמית או באמצעות אינטרלוק מכני. בחירת המצע וסוג החומר המדויק מחליטים איזה סוג. סוגים נבחרים של PC, PA66, PBT ו-PEEK יכולים להיקשר באמצעות מערכת LSR תואמת עם הדבקה עצמית, אך יש לאמת את ההדבקה על השרף שצוין. PP ו-PE דורשים בדרך כלל פלזמה, טיפול פריימר או אינטרלוק מכני.
אנו מבצעים יציקת יתר על ידי טעינת התרמופלסט היצוק כתוסף, או כבדיקת שתי יריות על לוחית אינדקס. חוזק הקשר מאומת על ידי מבחן קילוף של 180° שהוגדר בפרויקט על דגימות T1. עבור שילובי LSR ו-PC או PA66 בעלי הדבקה עצמית מוסמכים, 3-8 ניוטון/מ"מ עם כשל קוהזיבי הוא אמת המידה שלנו לעבודה; השרטוט ותוכנית האימות קובעים את ערך הקבלה הסופי. שחרור נקי מהמשטח מפעיל סקירה של דרגת המצע, הכנת המשטח ותנאי היציקה לפני שחרור הכלי.
משפחות חלק שאנו תומכים בהן
ארבע משפחות אלו ממחישות את דרישות המוצר והתיעוד שאנו תומכים בהן בתוכניות יציקת סיליקון. תהליך הייצור הנבחר - הזרקת LSR, דחיסה, העברה או דרך אחרת - מאומת על סמך הגיאומטריה, החומר והנפח בפועל ולא מוסק מקטגוריית המוצר.
| חלק מהמשפחה | מה מניע את הכלי | חוויית מוצר קשורה |
|---|---|---|
| אטמים, אטמים, מחברים | סט דחיסה לכל ASTM D395 וקו פרידה ללא הבזקים; קוסמטיקה היא משנית | טבעות O, יריעת גומי, מרפקים ומחברי צינורות |
| לוחות מקשים ולוחות בקרה | כוח הפעלה שנשמר בטווח של ±20 gf על פני הפאנל, ויציבות כוח לאחר מיליון מחזורים | לוחות מקשים עמידים למים, לוחות מקשים בעלי מגע גבוה |
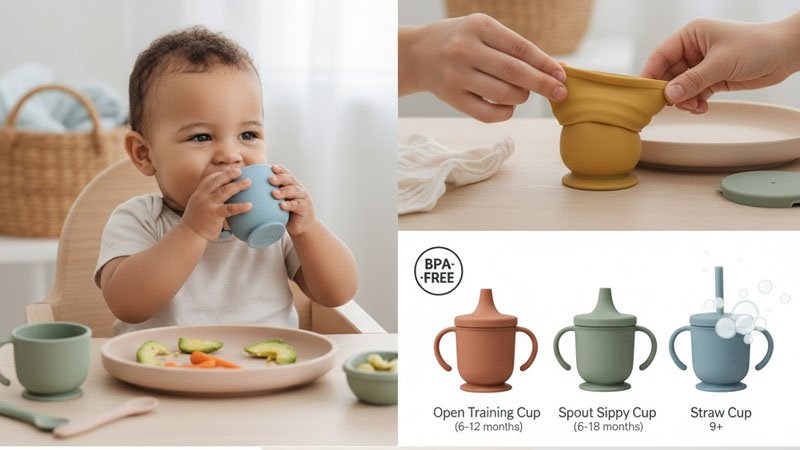
| מוצרים למגע עם מזון ומוצרים לתינוקות | תיעוד FDA 21 CFR 177.2600 ו-LFGB, תהליך אשפרה לאחר השימוש כשלב קבוע, ללא נשיאת ריח. | ערכות האכלה, נשכנים, צלחות לתינוק |
| טיפול רפואי ואישי | קובץ חומרים ISO 10993 / USP Class VI, יציקה בחדר נקי, מעקב אחר אצווה | כוסות מחזור |
חלקים קטנים בעלי קוויטציה גבוהה מושכים את הכלי לעבר משטח קר; חלקים בודדים גדולים נשארים בעלי חלל יחיד עם פתח פתוח ללא קשר לנפח השנתי.
נפח, MOQ וזמן אספקה
הזרקת ייצור היא תהליך שמתמקד קודם כל בכלים. מחיר היחידה יורד עם הקביטציה, כך שההחלטה שנועלת את העלות היא ספירת החללים בתחילת הפרויקט, ולא משא ומתן בהזמנה.
שני מספרים שונים מתבלבלים כאן. ה-MOQ הוא כמה קטנה יכולה להיות הזמנה בודדת לאחר שהפלדה קיימת. הטבלה שלהלן מציגה את הנפח השנתי, אשר קובע האם חיתוך הפלדה בכלל הגיוני.
| נפח שנתי (לא גודל הזמנה) | כלי טיפוסי | הֶעָרָה |
|---|---|---|
| מתחת ל-10,000 יחידות | פתח פתוח, בעל חלל יחיד | יציקת דחיסה לרוב זולה יותר |
| 10,000 – 100,000 יחידות | חלל 2–8, רץ קר | חלון הזרקה סטנדרטי |
| מעל 100,000 יחידות | 8+ חללים, שער שסתום | מחזור ואוטומציה שולטים בעלויות |
ה-MOQ שלנו עבור LSR יצוק בהזרקה הוא 3,000-5,000 יחידות להזמנה. זו לא אותה שאלה כמו האם כדאי לכם לקנות כלי הזרקה: מתחת ל-10,000 יחידות בשנה, יציקה בדחיסה בדרך כלל זולה יותר בסך הכל למרות שמחיר היחידה שלה גבוה יותר, מכיוון שהכלי עולה חלק קטן וסופג שינויי עיצוב. ייצור כלים אורך 20-35 ימי עבודה עד T1, עם 7-10 ימי עבודה לכל סבב עדכון. ייצור המוני לאחר אישור הדגימה הוא 20-30 יום עבור המנה הראשונה. מבנה העלויות בין התהליכים מפורק ב... מה העלות של יציקת סיליקון.
מתי אנו ממליצים נגד הזרקת סיליקון
אנו מצטטים את התהליך המתאים לחלק, לא את התהליך עם ערך הכלים הגבוה ביותר.
- נפח שנתי מתחת לנקודת האיזון של כלי העבודה: יציקת סיליקון בדחיסה משתמש בכלים זולים יותר וסופג שינויי עיצוב ללא בלוק פלדה חדש
- חתכים מוצקים עבים מעל 10-12 מ"מ בקירוב: זמני הריפוי משתנים בריבוע העובי והמחזור מפסיק להיות חסכוני
- חלקים עם תוספות מתכת בנפח נמוך: דפוס העברה בדרך כלל מתאים יותר
- פרופילים רציפים, חוט וצינורות: שחול, לא הזרקה
- התכנון עדיין מתקדם: כל שינוי גיאומטריה לאחר חיתוך פלדה עולה עיבוד מחדש של הכלים, לכן אנו מעכבים את הפרויקט בהדפסה תלת-ממדית או אב טיפוס דחוס עד שהציור קפוא
מפה רחבה יותר של החלופות נמצאת בדף שלנו מדריך תהליך ייצור מוצרי סיליקון.
מה לשלוח עם בקשת הצעות מחיר
אנחנו יכולים לצטט מתמונה, אבל המספר כרוך בסיכון. כדי לקבל מחיר מדויק:
- קובץ תלת-ממדי (STEP או IGES) בתוספת שרטוט דו-ממדי עם מידות קריטיות ודרגת סובלנות
- דורומטר וצבע היעד, ייחוס פנטון אם נדרשת התאמה - ראה כיצד להכין שרטוטי CAD עבור היצרן שלך
- יעד תאימות: מגע עם מזון, רפואי, RoHS או ללא מגע עם מזון
- נפח שנתי ותדירות הזמנות, לא רק ההזמנה הראשונה
- דרישות קוסמטיות: קו פרידה מקובל, מיקום שרידי שער, גימור פני שטח (SPI או VDI)
אם החלק שלכם קרוב לאחת מארבע המשפחות הנ"ל, נוכל לעשות שימוש חוזר בחומרים, בכלים ובניסיון בתכנון איכות רלוונטיים; התהליך הסופי ועיצוב התבנית עדיין מאושרים במהלך תהליך ה-DFM.
שאלות נפוצות
האם עלות ייצור הכלים נזקפת כנגד הייצור?
כלי עבודה מצוטטים בנפרד ומחויבים לפני חיתוך הפלדה. האם חלק מהם יזוכה בחזרה, ובאיזה נפח מצטבר, שייך להצעת המחיר בכתב. בקשו לוח זמנים זה בכתב לפני הזמנת הרכש, מאיתנו או מכל ספק.
איזו סובלנות אתה יכול להחזיק?
ISO 3302-1 M2 או M3 ברוב הגיאומטריות. M1 תלוי במיקום השער, מספר החללים ואחידות הדופן, והוא מאושר בדוח T1.
האם יש לכם כמות הזמנה מינימלית?
כן - 3,000-5,000 יחידות להזמנה לאחר בניית הכלי. נפח שנתי הוא מבחן נפרד: מתחת ל-10,000 יחידות בשנה נציין מחיר עבור יציקה בדחיסה.
האם תוכל לספק תיעוד של ה-FDA ו-LFGB?
כן. הצעת המחיר מציינת את היקף הבדיקות הרלוונטי של ה-FDA 21 CFR 177.2600 ושל ה-LFGB / BfR XV הגרמני עבור החומר, הצבע והשימוש המיועד המדויקים. אישורי חומר ודוחות זמינים של צד שלישי מקושרים למנת הייצור הרלוונטית; בדיקות חדשות של מוצר מוגמר מצוטטות כאשר הפרויקט דורש זאת.
לפני שאתם נועלים את הכלי
שתי ההחלטות היקרות לביטול הן ספירת חללים ומיקום השער. ספירת חללים קובעת את מחיר היחידה לאורך חיי הכלי; מיקום השער קובע היכן נוחתים השאריות הקוסמטיות ואיזה צד של החלק יכול להיות משטח A. שתיהן זולות לשינוי ב-CAD ויקרות לשינוי בפלדה.
שלחו את קובץ התלת-ממדי, את מחלקת הסבילות, יעד התאימות ונפח שנתי ריאלי, ונחזור אליכם עם עלות ייצור כלים, אפשרויות קוויטציה ונקודת איזון מול יציקה בדחיסה. אם הנפח אינו מצדיק כלי הזרקה, נציין זאת בהצעת המחיר. קריטריוני הערכה לדוגמה לפני שחרור ייצור המוני מפורטים ב כיצד להעריך את איכות הדגימה לפני ייצור המוני.
בקשת הצעת מחיר
שלח את קובץ התלת-ממדי שלך ואת הנפח השנתי דרך טופס בקשת הצעות מחיר.
כלול באימייל הראשון: קובץ STEP, מחלקת סובלנות, דורומטר יעד, דרישת תאימות, נפח שנתי. נחזור עם עלות כלי עבודה, אפשרויות קוויטציה, מחיר ליחידה בשתי נקודות נפח, ונקודת איזון מול יציקה בדחיסה.
הפניות
- LFGB § 31, העברת חומרים למזון - Bundesministerium der Justiz, טקסט מאוחד נוכחי: gesetze-im-internet.de/lfgb/__31.html
- פרק כללי של USP 〈88〉 בדיקות תגובתיות ביולוגית, In Vivo (בסיס סיווג פלסטיק Class I-VI) - פרמקופיאה של ארצות הברית: doi.usp.org/USPNF/USPNF_M98834_01_01.html