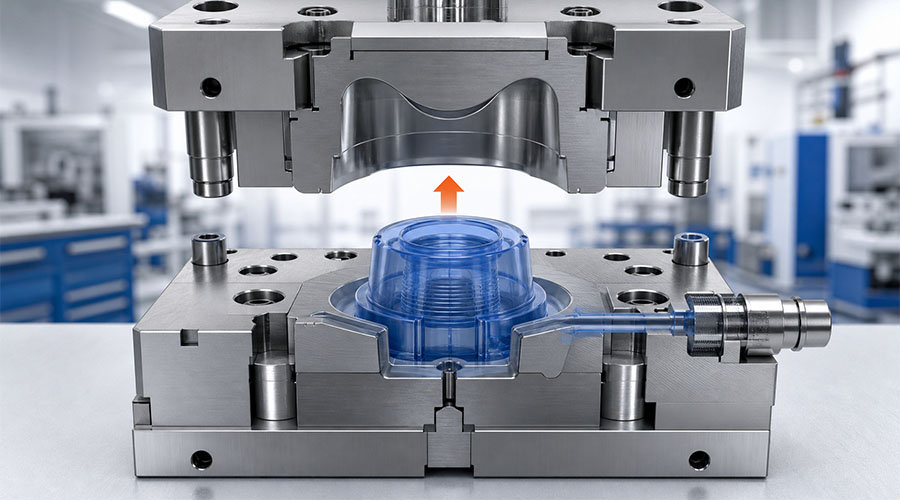
Desain cetakan silikon bukan sekadar mengubah model 3D menjadi baja. Sudut kemiringan, ketebalan dinding, ventilasi, garis pemisah, perilaku material, dan kondisi proses semuanya saling berinteraksi. Kesalahan kecil di satu area dapat menyebabkan jebakan udara, kelebihan material, robekan, penyimpangan dimensi, waktu siklus yang lama, atau keausan alat yang prematur.
Cetakan silikon yang andal dimulai dengan persyaratan produk yang jelas dan disempurnakan melalui geometri yang seimbang, ventilasi yang terkontrol, kompensasi penyusutan, dan validasi fisik.
Panduan ini menjelaskan prinsip-prinsip desain terpenting untuk karet silikon cair (LSR) dan bagian silikon cetakan lainnya. Nilai-nilai di bawah ini adalah titik awal praktis—bukan spesifikasi universal. Dimensi akhir harus selalu dikonfirmasi terhadap data pemasok silikon, proses pencetakan, geometri bagian, dan hasil uji coba.
1. Tentukan Aplikasi Sebelum Mendesain Cetakan Silikon
Setiap desain cetakan yang baik dimulai dengan penggunaan produk yang sebenarnya. Produk perlengkapan bayi, komponen medis, segel industri, dan komponen elektronik yang dicetak dengan metode overmolding mungkin semuanya menggunakan silikon, tetapi prioritas desainnya tidak sama.
Sebelum proses pembuatan cetakan dimulai, pastikan:
- Aplikasi: kontak dengan makanan, perawatan bayi, medis, konsumen, otomotif, atau penggunaan industri.
- Bahan: LSR atau karet dengan konsistensi tinggi, kekerasan, sistem pengeringan, warna, dan sifat fisik yang dibutuhkan.
- Lingkungan pengoperasian: suhu, bahan kimia, paparan sinar UV, pembengkokan berulang, dan kondisi sterilisasi.
- Kepatuhan: berlaku persyaratan silikon untuk kontak makanan atau medis, termasuk FDA, LFGB, biokompatibilitas, atau persyaratan khusus pelanggan.
- Kriteria kualitas: dimensi kritis, permukaan penyegelan, area visual, kelebihan material yang dapat diterima, dan tekstur permukaan.
- Rencana produksi: prototipe, produksi batch kecil, atau produksi otomatis volume besar.
| Masukan Desain | Mengapa Hal Ini Penting | Pengaruh pada Desain Cetakan |
|---|---|---|
| Kekerasan silikon | Memengaruhi fleksibilitas, aliran, dan pelepasan | Memengaruhi aliran udara, ventilasi, desain pintu gerbang, dan pengeluaran |
| Dimensi kritis | Menentukan kesesuaian fungsional | Membutuhkan toleransi penyusutan dan pengendalian proses yang stabil. |
| Persyaratan permukaan | Mengontrol penampilan dan kebersihan | Memengaruhi polesan, tekstur, penempatan garis pemisah, dan pelepasan dari cetakan. |
| Volume produksi | Mendorong biaya per komponen dan kebutuhan otomatisasi | Memengaruhi jumlah rongga, sistem saluran, dan daya tahan alat. |
Tanpa masukan-masukan ini, cetakan mungkin menghasilkan komponen yang tampak dapat diterima tetapi gagal dalam perakitan, kepatuhan, atau penggunaan jangka panjang.
2. Sudut Kemiringan: Desain untuk Pelepasan Cetakan yang Andal
Sudut kemiringan adalah kemiringan kecil yang diterapkan pada permukaan cetakan vertikal. Ini mengurangi gesekan saat bagian silikon yang telah mengeras dikeluarkan dari rongga atau inti cetakan.
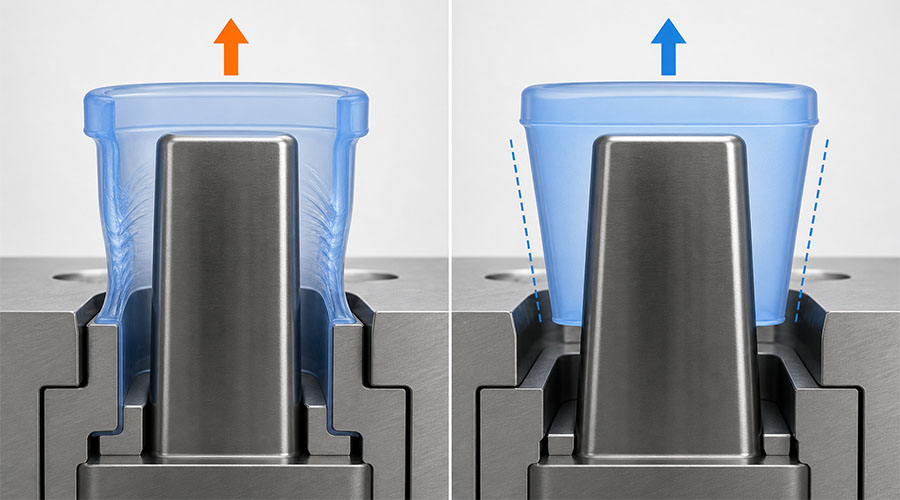
Meskipun silikon bersifat fleksibel, fleksibilitas tidak menghilangkan kebutuhan akan aliran udara. Bagian yang berulang kali bergesekan dengan inti dapat meregang, robek, berubah bentuk, atau memperlambat siklus otomatis.
Titik Awal yang Direkomendasikan
| Geometri atau Permukaan | Draf Awal yang Khas | Catatan Desain |
|---|---|---|
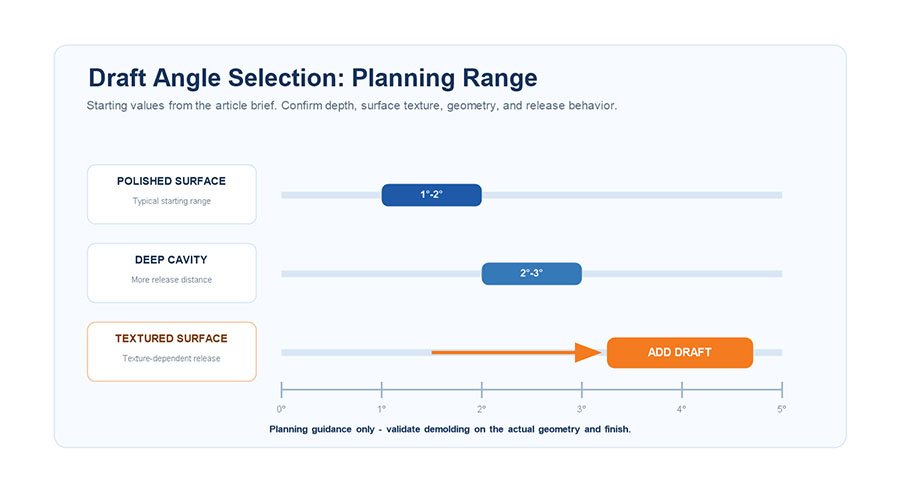
| Permukaan yang dipoles sederhana | 1°–2° | Mungkin cukup untuk geometri yang dangkal dan tidak rumit. |
| Rongga dalam | 2°–5° | Lebih banyak hambatan udara mengurangi gesekan pada jarak pelepasan yang panjang. |
| Permukaan bertekstur | Draf tambahan diperlukan | Kedalaman dan arah tekstur memengaruhi resistensi pelepasan. |
| Fitur yang halus atau tipis | Validasi melalui uji coba | Geometri mungkin berubah bentuk sebelum dilepaskan. |
Rentang ini harus disesuaikan dengan kedalaman bagian, kekerasan, hasil akhir permukaan, undercut, dan metode pelepasan cetakan yang dipilih.
Aturan Praktis Sudut Tarik
- Berikan aliran udara searah dengan lubang cetakan.
- Tingkatkan aliran udara pada inti yang dalam dan dinding bertekstur.
- Hindari perubahan geometri mendadak yang menyebabkan penguncian mekanis.
- Periksa apakah bagian tersebut akan tetap berada pada bagian cetakan yang dimaksud setelah dibuka.
- Gunakan sistem pengeluaran udara, sistem pengupas, atau inti yang dapat dilipat ketika geometri tidak dapat melepaskan cairan secara alami.
Kesalahan umum adalah menambahkan kemiringan yang besar pada dinding luar sementara membiarkan rusuk, lubang, logo, atau inti internal hampir vertikal. Setiap permukaan kontak harus ditinjau sebagai bagian dari jalur pelepasan.
3. Ketebalan Dinding: Menyeimbangkan Aliran, Pengeringan, dan Kekuatan
Ketebalan dinding memengaruhi pengisian, pengerasan, stabilitas dimensi, tekstur produk, dan waktu siklus. Bagian yang tipis mungkin sulit diisi, sementara bagian yang terlalu tebal dapat meningkatkan penggunaan material dan waktu pengerasan.
Untuk banyak produk silikon cetakan, Sekitar 2–5 mm dapat menjadi referensi awal yang berguna., Namun, ini bukanlah aturan universal. Segel, membran, keypad, bagian pelindung yang tebal, dan komponen yang dicetak berlebih dapat memerlukan dimensi yang sangat berbeda.

Mengapa Ketebalan Dinding yang Seragam Itu Penting
Ketebalan dinding yang seimbang membantu mencapai:
- Penambalan lubang gigi yang lebih mudah diprediksi.
- Pengeringan dan perilaku termal yang lebih seragam.
- Risiko penyusutan dan deformasi lokal lebih rendah.
- Kekerasan dan tekstur produk yang konsisten.
- Siklus pencetakan yang lebih pendek dan lebih stabil.
Pedoman Desain Ketebalan Dinding
- Pertahankan ketebalan dinding nominal sekonstan mungkin sesuai dengan fungsi yang memungkinkan.
- Gunakan transisi bertahap antara area tebal dan tipis.
- Hindari bagian-bagian tebal yang terisolasi karena proses penyembuhannya berbeda dari bagian lainnya.
- Tambahkan rusuk atau geometri alih-alih hanya menambah ketebalan dinding secara keseluruhan ketika kekakuan dibutuhkan.
- Periksa ujung yang tipis, jalur aliran yang sempit, sudut yang tajam, dan area yang paling jauh dari gerbang.
- Untuk proses overmolding, pertahankan ketebalan silikon yang cukup untuk aliran dan cakupan yang stabil; 1,0 mm atau lebih sering digunakan sebagai titik awal, tetapi nilai yang dibutuhkan bergantung pada material dan geometri.
Jika dinding yang tidak seragam tidak dapat dihindari, penempatan gerbang, ventilasi, keseimbangan rongga, dan kondisi pengeringan harus dirancang berdasarkan perilaku aliran yang diharapkan.
4. Ventilasi: Mengeluarkan Udara Tanpa Menimbulkan Kilatan Api
Udara di dalam rongga harus keluar saat silikon masuk. Jika tidak, hasilnya mungkin berupa gelembung, hasil cetakan yang kurang sempurna, bekas terbakar, area sambungan yang lemah, atau detail yang tidak lengkap. Jika lubang ventilasi terlalu dalam, silikon dapat masuk ke dalam lubang ventilasi dan menciptakan kelebihan bahan (flash).
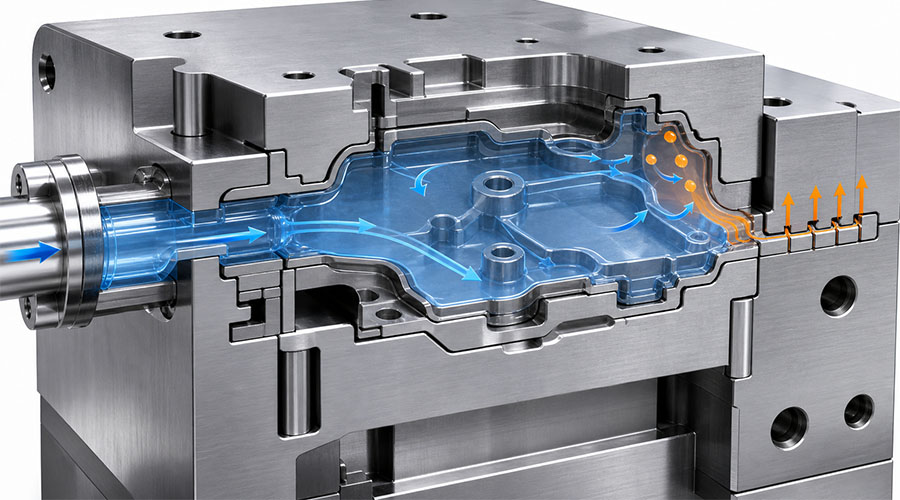
Tujuannya bukanlah untuk menambahkan ventilasi sebanyak mungkin. Melainkan untuk menempatkan ventilasi terkontrol di tempat udara benar-benar terperangkap.
Di Mana Ventilasi Harus Ditempatkan?
Prioritaskan:
- Lokasi yang diprediksi akan terisi paling akhir.
- Titik-titik tinggi dan kantung udara tertutup.
- Ujung rusuk dan jalur aliran yang sempit.
- Area yang berhadapan atau paling jauh dari gerbang.
- Bagian tipis di mana bagian depan aliran mungkin tersendat.
- Antarmuka overmolding di mana udara dapat terperangkap di sekitar sisipan.
Simulasi aliran dapat membantu memprediksi lokasi-lokasi ini, tetapi pengujian pengisian dalam jumlah kecil tetap berharga karena perilaku pengisian yang sebenarnya bergantung pada suhu, tekanan, kondisi material, dan pengaturan mesin.
Referensi Ventilasi Khas
| Parameter | Kisaran Awal yang Khas | Risiko untuk Dikendalikan |
|---|---|---|
| Kedalaman ventilasi | Kira-kira 0,005–0,02 mm | Kedalaman yang terlalu dangkal akan memerangkap udara; kedalaman yang terlalu dalam dapat menyebabkan kilatan api. |
| Lebar ventilasi | Sekitar 3–6 mm | Harus menyediakan aliran udara tanpa melemahkan area penyegelan. |
| Posisi ventilasi | Zona terakhir terisi dan zona udara terperangkap | Penempatan yang buruk akan meninggalkan kerusakan meskipun dimensi ventilasi sudah tepat. |
Dimensi ventilasi sebenarnya bergantung pada viskositas, tekanan, konstruksi cetakan, persyaratan permukaan, dan batas kelebihan material yang dapat diterima. Komponen presisi mungkin memerlukan ventilasi yang lebih dangkal, bantuan vakum, atau fitur luapan khusus.
Kapan Bantuan Vakum Berguna?
Sistem vakum dapat meningkatkan hasil untuk:
- Cetakan kompleks dengan banyak rongga.
- Komponen optik atau kosmetik tingkat tinggi.
- Produk medis dan bayi dengan persyaratan permukaan yang ketat.
- Jalur aliran yang panjang dan tipis.
- Bagian-bagian dengan sisipan atau area antarmuka tertutup.
Penyedotan debu tidak dapat menggantikan desain gerbang dan ventilasi yang baik, tetapi dapat mengurangi udara sisa ketika ventilasi pasif tidak mencukupi.
5. Garis Pemisah dan Pengendalian Kilatan
Garis pemisah adalah tempat bagian-bagian cetakan bertemu. Lokasinya memengaruhi tampilan, kinerja penyegelan, biaya pemangkasan, kontrol dimensi, dan kelayakan pelepasan cetakan.
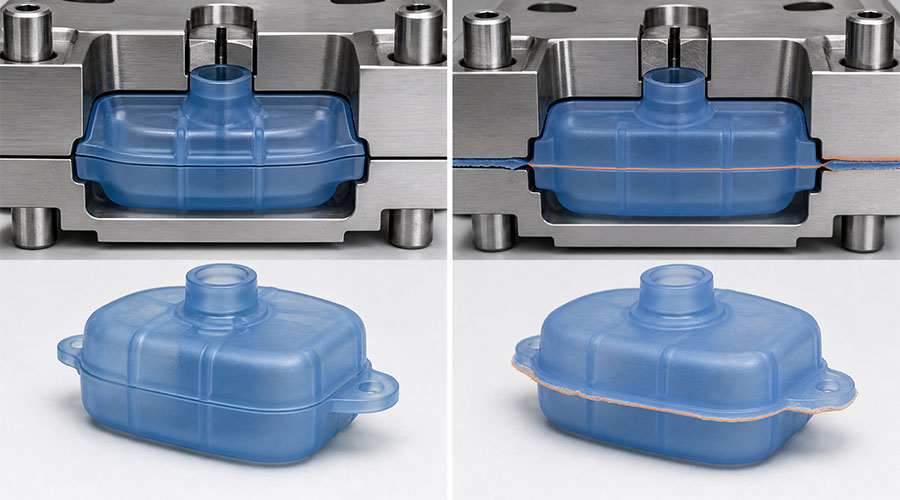
Strategi garis pemisah yang baik seharusnya:
- Ikuti tepi alami atau transisi geometri jika memungkinkan.
- Hindari mengoleskan cairan penyegel pada permukaan dan area kosmetik yang penting.
- Mendukung keselarasan cetakan yang stabil.
- Izinkan rongga dan inti untuk dikerjakan, dipoles, dan dipelihara.
- Hindari daerah bertekanan tinggi yang membuat lampu kilat sulit dikendalikan.
Masalah Flash Umum
| Gejala | Kemungkinan Penyebab | Arah Korektif |
|---|---|---|
| Kilatan cahaya di satu sisi | Ketidaksejajaran cetakan atau penjepitan yang tidak merata | Periksa pemandu, penyelarasan, dan keseimbangan penjepitan. |
| Kilatan tipis di ventilasi | Kedalaman atau tekanan ventilasi yang berlebihan | Optimalkan dimensi ventilasi dan pengaturan proses. |
| Kilatan di sekitar tepi yang terlihat | Posisi garis belahan yang buruk | Pindahkan jalur atau rancang ulang geometri lokal. |
| Kilatan cahaya yang semakin memburuk seiring waktu. | Keausan, kerusakan, atau kontaminasi | Memperbaiki dan memelihara permukaan penyegelan. |
Flash bukan hanya masalah proses. Flash dapat berasal dari geometri cetakan, penyelarasan, desain ventilasi, keausan alat, kontaminasi, atau dukungan penjepitan yang tidak memadai.
6. Gerbang, Pelari, dan Pengisian Keseimbangan
Sistem pengiriman menentukan bagaimana silikon mencapai setiap rongga. Desainnya memengaruhi tekanan, penggunaan material, waktu siklus, keseimbangan pengisian, dan otomatisasi.
Untuk Produksi LSR, dikendalikan sistem cold-runner dan valve-gate Sistem ini umumnya dipertimbangkan karena material yang belum mengeras dapat dijaga dalam kisaran suhu yang terkontrol sementara rongga dipanaskan untuk pengerasan. Sistem yang tepat bergantung pada anggaran perkakas, volume produksi, jumlah rongga, berat komponen, dan persyaratan kualitas.
Pertanyaan yang Harus Diajukan
- Apakah semua lubang gigi dapat terisi dengan kecepatan yang sama?
- Apakah gerbang tersebut ditempatkan sedemikian rupa untuk menghindari bekas yang terlihat dan area penyegelan yang kritis?
- Apakah arah aliran akan memerangkap udara atau mengarahkannya ke arah ventilasi?
- Apakah pintu air tersebut menyediakan aliran yang cukup tanpa gesekan atau tekanan yang berlebihan?
- Bisakah sistem penggerak dan gerbang dirawat tanpa waktu henti yang lama?
- Apakah volume produksi yang diharapkan membenarkan sistem yang lebih otomatis?
Untuk pekerjaan produksi dalam jumlah kecil atau pengembangan, kesederhanaan dan kemudahan modifikasi mungkin lebih penting daripada efisiensi siklus maksimum. Untuk produksi dalam jumlah besar, keseimbangan rongga cetak, kontrol katup, otomatisasi, pengulangan, dan perawatan alat menjadi lebih penting.
7. Toleransi Overmolding dan Penempatan Sisipan
Di dalam cetakan silikon, Sisipan tersebut harus tetap stabil sementara silikon mengalir di sekitarnya. Bahkan pergeseran kecil pun dapat menyebabkan cakupan yang tidak merata, substrat yang terbuka, kegagalan dimensi, atau ikatan yang lemah.
Faktor-faktor Kritis dalam Proses Overmolding
| Faktor | Tujuan Desain | Risiko jika Tidak Terkendali |
|---|---|---|
| Sisipkan lokasi | Penempatan mekanis yang dapat diulang | Ketebalan silikon yang tidak merata atau sisipan yang terbuka |
| Geometri antarmuka | Kunci mekanis jika diperlukan | Pengelupasan atau pemisahan |
| Kondisi permukaan | Permukaan perekat yang bersih dan kompatibel | Penghambatan penyembuhan atau adhesi yang buruk |
| Ventilasi antarmuka | Jalur evakuasi udara yang jelas | Gelembung dan cakupan yang tidak lengkap |
Lekukan, lubang, rusuk, dan pengunci mekanis dapat meningkatkan retensi ketika adhesi kimia saja tidak cukup. Namun, semua itu juga harus dirancang agar mudah diisi dan dilepas dari cetakan.
8. Tekstur Permukaan dan Metode Pelepasan Cetakan
Permukaan akhir memengaruhi penampilan, gesekan, kebersihan, dan perilaku pelepasan. Permukaan yang dipoles seperti cermin mungkin lebih disukai untuk aplikasi kontak makanan tertentu, bayi, medis, atau optik, sementara tekstur matte atau EDM dapat memberikan hasil akhir kosmetik yang terkontrol.
Tekstur harus dipertimbangkan bersama dengan daya cengkeram. Tekstur yang lebih dalam meningkatkan hambatan mekanis selama pelepasan dan mungkin memerlukan daya cengkeram yang lebih besar atau arah pembukaan cetakan yang berbeda.
Opsi pelepasan cetakan meliputi:
- Pelepasan manual untuk prototipe atau produksi volume rendah.
- Pengeluaran udara untuk bagian-bagian fleksibel yang cenderung menempel pada inti.
- Sistem pelepas mekanis untuk pelepasan otomatis yang berulang.
- Inti yang dapat dilipat atau dilepas untuk undercut yang diperlukan.
- Pelepasan cetakan bervolume tinggi dan multi-rongga dengan bantuan robot.
Metode terbaik adalah melepaskan komponen tanpa robekan, deformasi permanen, bekas permukaan, atau waktu siklus yang berlebihan.
9. Penyusutan: Prediksi, Kompensasi, dan Ukur
Silikon mengalami perubahan dimensi selama proses pengerasan dan pasca-pengerasan. Penyusutan akhir bergantung pada jenis silikon, kimia pengerasan, suhu, tekanan, geometri bagian, kondisi pasca-pengerasan, dan waktu pengukuran.
Kisaran perkiraan yang luas 1%–4% terkadang digunakan selama perencanaan awal, sementara banyak aplikasi LSR umum mungkin berada di sekitar waktu tersebut. 2.0%–3.5%. Beberapa tingkatan presisi dan proses yang dioptimalkan mungkin lebih mendekati 1.5%–2.0%. Angka-angka ini tidak boleh menggantikan data pemasok dan pengujian aktual.
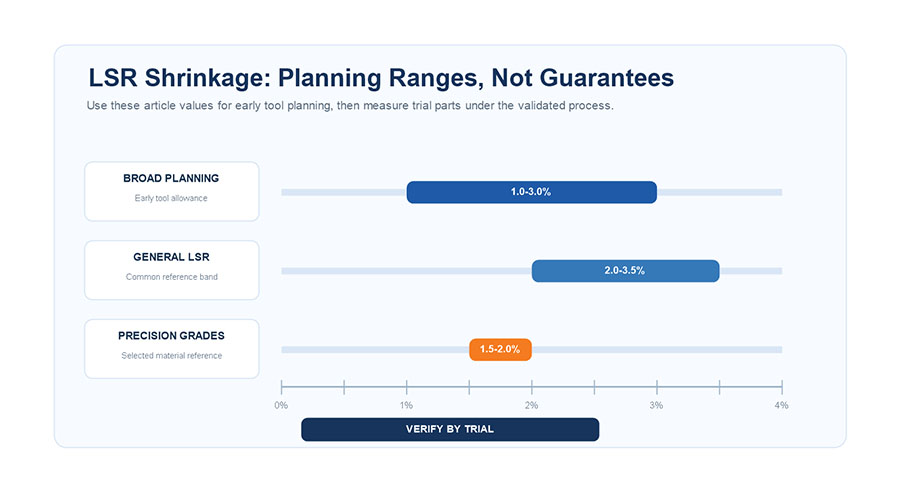
Mengapa Persentase Penyusutan Tunggal Berisiko?
Penyusutan mungkin tidak sepenuhnya seragam di setiap arah. Hal ini dapat dipengaruhi oleh:
- Orientasi aliran dan lokasi gerbang.
- Daerah tebal dan tipis.
- Suhu jamur lokal.
- Kondisi pengeringan dan pasca-pengeringan.
- Sisipan yang membatasi pergerakan.
- Suhu pelepasan komponen dan waktu pengukuran.

Proses Kompensasi yang Lebih Baik
- Mulailah dengan data penyusutan dari pemasok material.
- Terapkan toleransi awal pada desain CAD dan perkakas.
- Gunakan simulasi aliran dan pengerasan untuk komponen yang kompleks atau berisiko tinggi.
- Memproduksi komponen percobaan di bawah kondisi proses yang terkontrol.
- Ukur dimensi-dimensi kritis setelah periode pengkondisian yang ditentukan.
- Bandingkan hasil aktual dengan dimensi CAD nominal.
- Sesuaikan dimensi baja atau kondisi proses sebelum produksi massal.
Sebisa mungkin, sisakan area aman untuk penyesuaian baja. Umumnya lebih mudah untuk melepas baja daripada memasangnya kembali setelah lubang yang dibuat terlalu besar.
10. Buat Prototipe dan Validasi Sebelum Produksi Massal

Tinjauan dan simulasi CAD dapat mengidentifikasi risiko, tetapi tidak dapat sepenuhnya mereproduksi kondisi pencetakan yang sebenarnya. Pembuatan prototipe dan uji coba mengungkapkan bagaimana bagian tersebut benar-benar terisi, mengeras, mengering, terlepas, dan menyusut.
Urutan Validasi yang Direkomendasikan
- Studi singkat: Amati urutan pengisian dan temukan zona yang terakhir diisi.
- Ulasan tentang curhat: Periksa adanya gelembung, gosong, udara yang terjebak, dan detail yang tidak lengkap.
- Inspeksi kilat: Evaluasi ventilasi, garis pemisah, penjepitan, dan tekanan.
- Tes pelepasan cetakan: Periksa adanya sobekan, peregangan, deformasi, dan kerusakan permukaan.
- Inspeksi dimensi: Ukur penyusutan dan toleransi kritis.
- Uji overmolding: Periksa posisi sisipan, cakupan, perekatan, dan perangkap udara antarmuka.
- Uji coba percontohan: Konfirmasikan waktu siklus, keseimbangan rongga, pengulangan, dan penanganan otomatis.
Pencetakan 3D modern dapat mendukung pengecekan kecocokan, pola utama, dan tinjauan desain awal. Namun, prototipe yang dicetak tidak selalu mereproduksi perilaku termal, tekanan, hasil akhir permukaan, atau penyusutan dari peralatan produksi.
Daftar Periksa DFM Pra-Perkakas
- [ ] Aplikasi produk dan lingkungan operasi telah dikonfirmasi
- [ ] Tingkat silikon, kekerasan, warna, dan sistem pengerasan yang dipilih
- [ ] Persyaratan kepatuhan dan pengujian yang diidentifikasi
- [ ] Dimensi kritis dan toleransi yang dapat diterima telah ditentukan
- [ ] Ketebalan dinding nominal dan transisi ditinjau
- [ ] Sudut kemiringan diperiksa pada semua permukaan pelepasan
- [ ] Posisi gerbang dan urutan pengisian dievaluasi
- [ ] Area terakhir terisi dan lokasi ventilasi diidentifikasi
- [ ] Garis pemisah dijauhkan dari permukaan kritis jika memungkinkan
- [ ] Hasil akhir dan tekstur permukaan disesuaikan dengan rancangan yang sesuai
- [ ] Metode pelepasan cetakan yang dipilih
- [ ] Sisipan yang ditempatkan secara positif dan ventilasi antarmuka ditinjau
- [ ] Tunjangan penyusutan berdasarkan data material dan proses
- [ ] Rencana uji coba dan validasi dimensi telah disiapkan
- [ ] Volume produksi yang diharapkan dan rencana pemeliharaan telah dikonfirmasi
Pertanyaan yang Sering Diajukan
Berapa sudut kemiringan yang seharusnya dimiliki komponen silikon?
Geometri yang dipoles sederhana dapat menggunakan sudut sekitar 1°–2° sebagai titik awal. Rongga yang dalam, permukaan bertekstur, dan kondisi pelepasan yang sulit mungkin memerlukan sudut 2°–5° atau lebih. Sudut akhir harus divalidasi terhadap kedalaman bagian, kekerasan, tekstur permukaan, dan metode pelepasan cetakan.
Berapakah ketebalan dinding yang direkomendasikan untuk komponen silikon?
Banyak produk umum memiliki ketebalan awal sekitar 2–5 mm, tetapi tidak ada nilai minimum atau maksimum yang universal. Membran, segel, lapisan cetakan berlebih, dan bagian struktural membutuhkan nilai yang berbeda. Keseragaman dan transisi bertahap seringkali lebih penting daripada memilih satu angka tetap.
Di manakah sebaiknya ventilasi jamur ditempatkan?
Tempatkan ventilasi di area yang diprediksi akan terisi paling akhir, titik tertinggi, kantong udara yang terperangkap, ujung rusuk, dan lokasi yang jauh dari pintu air. Simulasi aliran dan uji tembakan pendek dapat mengkonfirmasi posisi sebenarnya dari jebakan udara.
Seberapa besar LSR menyusut?
Perkiraan awal yang luas mungkin berkisar antara 1%–4%, dengan banyak material LSR umum sekitar 2,0%–3,5%. Penyusutan aktual harus didasarkan pada material spesifik, proses pengeringan, geometri, kondisi pasca-pengeringan, dan pengukuran percobaan.
Bisakah simulasi menggantikan uji coba cetakan?
Tidak. Simulasi bermanfaat untuk membandingkan desain dan memprediksi risiko aliran atau penyusutan, tetapi uji coba fisik tetap diperlukan untuk memverifikasi dimensi, kelebihan cairan, ventilasi, kualitas permukaan, dan perilaku pelepasan cetakan.
Kesimpulan
Desain cetakan silikon yang sukses bergantung pada pengelolaan sistem secara keseluruhan—bukan mengoptimalkan satu fitur secara terpisah. Sudut kemiringan harus sesuai dengan tekstur permukaan dan metode pelepasan. Ketebalan dinding harus mendukung pengisian dan pengerasan yang seragam. Ventilasi harus menghilangkan udara tanpa menimbulkan kelebihan material yang tidak dapat diterima. Penyusutan harus diprediksi, dikompensasi, dan diukur dalam kondisi proses nyata.
Ketika keputusan-keputusan ini dibuat sejak dini dan diverifikasi melalui tinjauan DFM (Design for Manufacturing) dan uji coba pencetakan, produsen dapat mengurangi modifikasi alat, limbah, ketidakstabilan siklus, dan masalah kualitas.
Siap memvalidasi produk silikon Anda sebelum proses pencetakan?
Kirimkan file 3D Anda, persyaratan material, perkiraan volume produksi, dan dimensi penting ke Silikon Ry untuk sebuah Ulasan cetakan silikon kustom DFM.