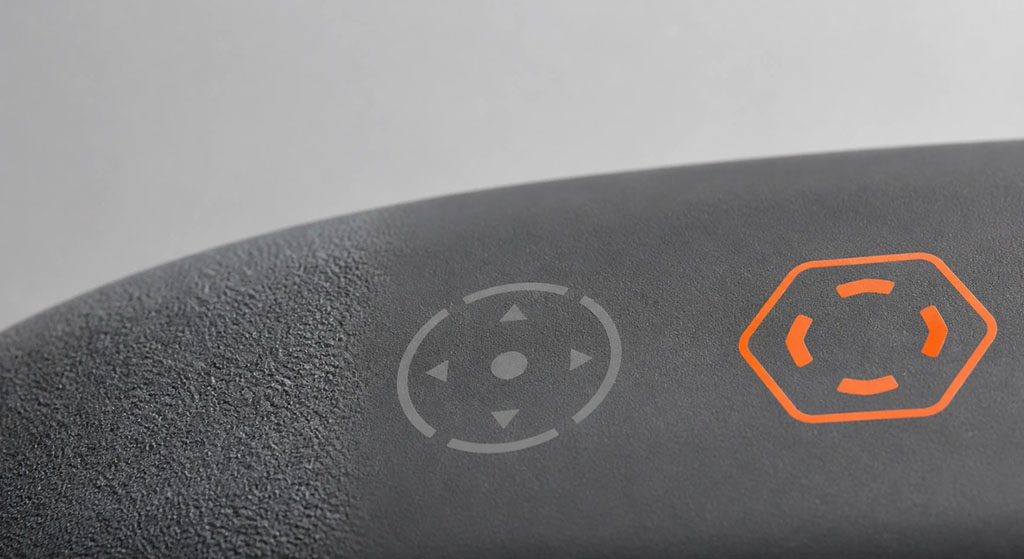
Pola permukaan produk silikon dapat dicetak ke dalam bagian tersebut, ditandai setelah pencetakan, atau ditambahkan sebagai lapisan atau pelapis. lapisan tercetak. Rute-rute ini mungkin terlihat serupa pada sampel baru, tetapi tidak akan menua dengan cara yang sama. Pilihan praktis bergantung pada apakah permukaan tersebut harus memberikan daya cengkeram, menampilkan merek, tahan terhadap pembersihan, memenuhi persyaratan kontak dengan makanan, atau mempertahankan standar kosmetik yang terkontrol di seluruh batch produksi.
Pola yang paling tahan lama biasanya dibuat langsung pada cetakan. Lapisan cetak dan pelapis memberikan lebih banyak kebebasan warna dan visual, tetapi masa pakainya bergantung pada persiapan permukaan, pengeringan, dan paparan abrasi, bahan kimia, panas, dan sinar UV yang sebenarnya.
Ringkasan Eksekutif
- Gunakan tekstur cetakan, fitur timbul, atau fitur cekung ketika ketahanan aus dan konsistensi batch lebih penting daripada detail warna. Pola tersebut merupakan bagian dari geometri silikon, bukan lapisan permukaan yang terpisah.
- Gunakan penandaan laser, pencetakan pad, atau pencetakan sablon untuk grafik halus dan desain yang bervariasi, tetapi validasi kontras, daya rekat, dan ketahanan aus pada formulasi silikon yang sebenarnya—bukan hanya pada lempengan uji datar.
- Perlakukan aktivasi plasma atau kimia sebagai persiapan adhesi, bukan sebagai lapisan dekoratif permanen. Efeknya dapat memudar sebelum pencetakan atau pelapisan, sehingga waktu antara perawatan dan operasi selanjutnya harus dikontrol.
Bagaimana Pola Permukaan Produk Silikon Dibuat?
Ada tiga jalur dasar: membuat pola pada cetakan, memodifikasi permukaan silikon yang sudah mengeras, atau menambahkan material ke permukaan.
| Rute | Proses umum | Apa yang menciptakan efek yang terlihat atau terasa? | Batas daya tahan utama |
|---|---|---|---|
| Pola yang dicetak langsung | Pemolesan cetakan, peledakan, tekstur EDM, pengukiran CNC, perkakas timbul atau cekung | Permukaan cetakan mentransfer geometri ke silikon. | Keausan alat, kontaminasi, kerusakan saat pelepasan cetakan, dan replikasi tekstur |
| Modifikasi permukaan langsung | Penandaan laser atau pengukiran terkontrol | Permukaan yang telah mengeras mengalami modifikasi lokal. | Kontras, efek panas, kedalaman tanda yang dangkal, dan sensitivitas formulasi. |
| Lapisan permukaan tambahan | Pencetakan pad, pencetakan sablon, pelapisan semprot, pelapisan sentuhan lembut | Tinta atau lapisan menempel pada silikon. | Daya rekat, pengerasan, abrasi, pelarut, panas, kelembapan, dan sinar UV |
| Pra-perawatan adhesi | Plasma, korona, primer, atau perawatan kimia yang memenuhi syarat. | Meningkatkan energi permukaan sebelum pencetakan, pengikatan, atau pelapisan. | Kerusakan akibat pengobatan, kontaminasi, penanganan, dan penundaan sebelum proses selanjutnya |
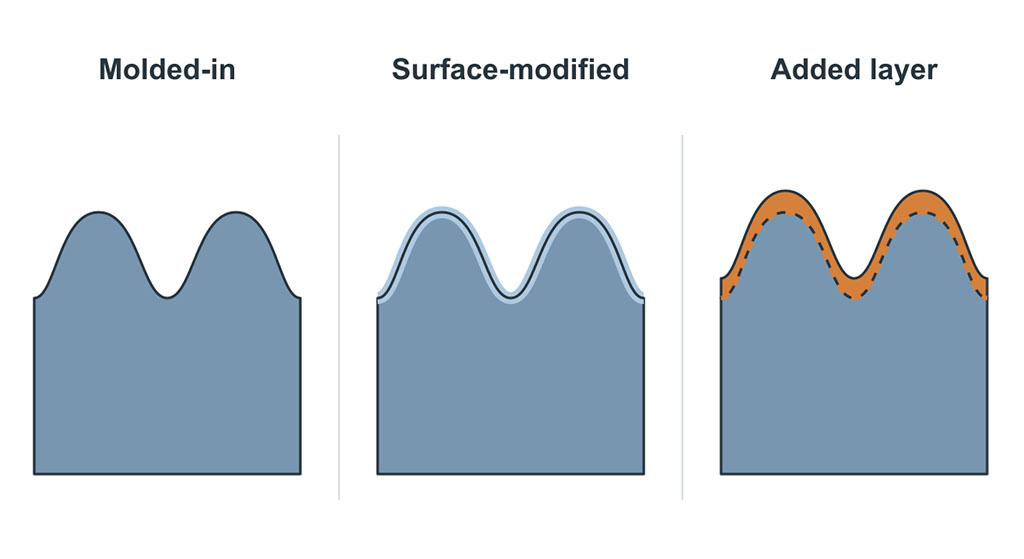
Klasifikasi ini penting karena "pola permukaan" sering digunakan sebagai satu spesifikasi meskipun mencakup mekanisme kegagalan yang berbeda. Tekstur matte yang dicetak tidak dapat mengelupas. Lapisan sentuhan lembut bisa. Logo yang dicetak dapat kehilangan kontras tanpa mengubah tekstur dasarnya. Hal-hal ini seharusnya tidak memiliki satu kriteria penerimaan yang sama.
Kapan Pola Harus Dibangun di Dalam Cetakan?
Tekstur cetakan adalah pilihan standar untuk cengkeraman yang tahan lama, tampilan matte, area anti-selip, dan branding timbul atau cekung permanen. Hasil akhir ini direplikasi selama proses pembuatan. cetakan kompresi atau cetakan injeksi karet silikon cair, sehingga tidak diperlukan lapisan dekoratif sekunder.
Pengukiran dan tekstur cetakan
Pemesinan CNC, EDM, peneksturan laser, pemolesan, dan peledakan terkontrol semuanya dapat digunakan pada permukaan cetakan. Metode yang tepat bergantung pada ukuran fitur, geometri tekstur, baja cetakan, arah kemiringan, dan kelas estetika yang dibutuhkan.
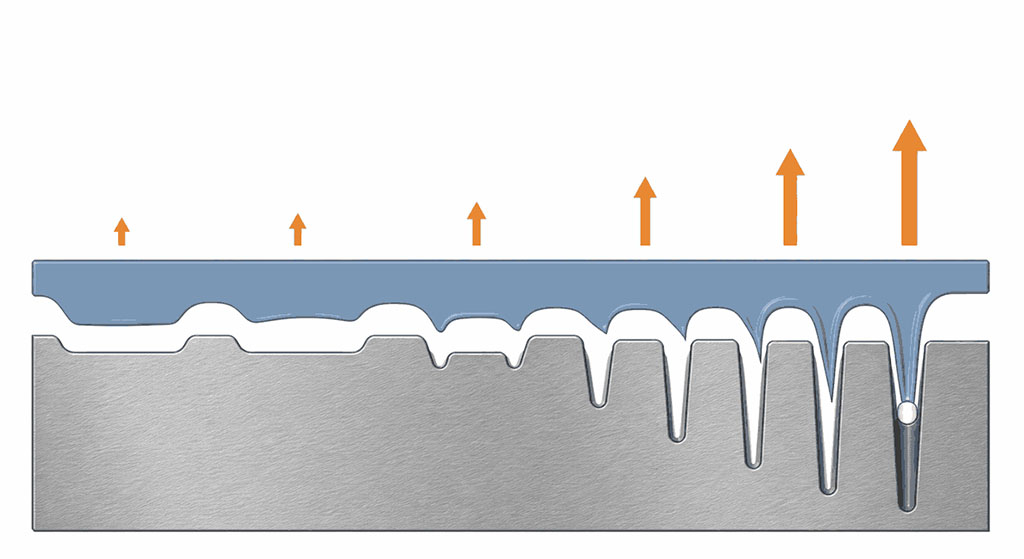
Tekstur yang dalam tidak selalu lebih baik. Seiring bertambahnya kedalaman tekstur, silikon harus mengisi lekukan yang lebih kecil dan melepaskan diri dari fitur yang lebih agresif. Hal ini dapat mengubah perilaku ventilasi, gaya pelepasan cetakan, kilap, dan risiko robek di sekitar dinding yang tipis.
Fitur timbul dan cekung
Fitur timbul menonjol di atas permukaan silikon sekitarnya. Fitur cekung berada di bagian dalam. Keduanya tahan lama karena tanda tersebut merupakan bagian dari geometri cetakan.
Untuk teks dan logo berukuran kecil, tinjauan perkakas harus memeriksa:
- lebar dan spasi baris minimum;
- fitur kedalaman dan radius sudut;
- arahan penyusunan dan rilis;
- jarak dari garis pemisah dan gerbang;
- risiko udara terjebak di celah-celah kecil;
- akses pembersihan untuk bagian yang bersentuhan dengan makanan atau digunakan untuk keperluan medis.
Tim sering kali menyetujui logo dari gambar 2D tanpa meninjau bagaimana logo tersebut akan tercetak setelah dicetak. Geometrinya mungkin dapat dikerjakan dengan mesin, tetapi tetap menghasilkan pengisian yang tidak sempurna, udara yang terjebak, atau tepi yang terdistorsi dalam produksi.
Bagaimana Tekstur Cetakan dan Kekerasan Silikon Mempengaruhi Sensasi Sentuhan?
Sensasi sentuhan berasal dari kombinasi geometri permukaan dan perilaku material secara keseluruhan. Tekstur cetakan yang sama dapat terasa berbeda pada silikon lunak dan silikon keras karena permukaan berubah bentuk secara berbeda di bawah tekanan jari.
| Pilihan permukaan | Nuansa khas | Penggunaan yang sesuai | Perusahaan produksi |
|---|---|---|---|
| Permukaan cetakan yang dipoles | Halus dan lebih mengkilap | Menyegel area, membersihkan permukaan kosmetik. | Garis aliran, sidik jari, dan cacat kecil mungkin lebih terlihat. |
| Tekstur matte halus | Sentuhan kering, tidak terlalu mengkilap | Perumahan konsumen, produk bayi, pegangan | Kilap harus dikontrol di seluruh rongga dan siklus perawatan cetakan. |
| Tekstur kasar | Genggaman yang lebih kuat dan penyamaran visual | Pegangan, alas, bagian pelindung | Gaya pelepasan cetakan yang lebih tinggi dan pembersihan yang lebih sulit. |
| Pola mikro | Isyarat taktil lokal atau kontak fungsional | Papan tombol, tombol, zona antarmuka | Geometri halus mungkin tidak dapat direproduksi secara konsisten pada tekanan pengisian rendah. |
| Lapisan sentuhan lembut | Efek sentuhan gesekan rendah atau premium | Permukaan konsumen terpilih | Keausan lapisan, kontaminasi, pengeringan, dan ketahanan terhadap bahan kimia |
Oleh karena itu, tekstur harus disetujui berdasarkan bahan dan kekerasan yang akan digunakan dalam produksi. Pelat bertekstur yang dicetak dengan cara berbeda. Kekerasan Shore A Berguna untuk penyaringan visual, tetapi bukan merupakan sampel persetujuan akhir yang dapat diandalkan.
Kapan Penandaan Laser Lebih Baik daripada Geometri Cetakan?
Penandaan laser Berguna ketika desainnya sudah bagus, tanda harus ditambahkan setelah pencetakan, atau perubahan perkakas akan terlalu lambat atau mahal. Fitur ini dapat mendukung informasi serial, tanda penyelarasan, ikon, dan detail merek yang dipilih.
Batasan utamanya adalah sensitivitas formulasi. Warna silikon, pengisi, pigmen, dan aditif memengaruhi kontras yang dapat dicapai dan permukaan yang terpengaruh panas. Pengaturan laser yang berfungsi pada silikon hitam mungkin tidak menghasilkan hasil yang terbaca atau dapat diterima secara kosmetik pada material transparan atau berwarna terang.
Uji coba laser harus memverifikasi
- kontras di bawah kondisi pencahayaan yang ditentukan
- definisi tepi pada permukaan melengkung
- menandai konsistensi di seluruh batch pigmen.
- residu permukaan atau perubahan daya rekat
- keterbacaan setelah digosok, dibersihkan, dan terpapar sinar UV
- apakah zona yang ditandai tersebut bersentuhan dengan makanan, kulit, atau antarmuka penyegelan.
Penandaan laser bersifat non-kontak, tetapi bukan berarti tanpa risiko. Energi berlebih dapat mengubah kilap, menciptakan residu, atau merusak bagian yang tipis. Jendela proses harus ditetapkan pada geometri bagian yang sudah jadi.
Kapan Sebaiknya Menggunakan Pad Printing atau Screen Printing?
Gunakan pencetakan ketika desain membutuhkan warna, grafik halus, atau karya seni yang tidak dapat direproduksi sebagai geometri cetakan. Pencetakan bantalan Biasanya lebih cocok untuk permukaan yang melengkung, cekung, atau tidak beraturan. Sablon efisien pada area yang lebih datar dan dapat menerapkan bidang grafis yang lebih besar.
| Proses | Kasus penggunaan terkuat | Keunggulan utama | Keterbatasan utama |
|---|---|---|---|
| Pencetakan bantalan | Grafik kecil pada bagian yang melengkung atau tidak beraturan. | Memindahkan karya seni halus ke permukaan yang tidak rata. | Ketebalan dan posisi tinta dapat bervariasi tergantung pada kondisi bantalan dan pemasangan komponen. |
| Sablon | Grafik berukuran lebih besar pada permukaan datar atau sedikit melengkung. | Cakupan warna yang baik dan kemampuan pengulangan yang konsisten pada volume besar. | Distorsi dan registrasi menjadi lebih sulit pada geometri yang kompleks. |
| Lapisan akhir semprot atau berlapis | Warna menyeluruh, kilap, gesekan rendah, atau efek taktil | Mengubah tampilan dan nuansa permukaan secara keseluruhan. | Menambahkan lapisan yang dapat tergores, mengelupas, membengkak, atau berubah setelah dibersihkan berulang kali. |
Silikon memiliki energi permukaan yang rendah, sehingga daya rekat tinta tidak dapat diasumsikan begitu saja. Pencetakan seringkali membutuhkan plasma, korona, primer, atau proses aktivasi berkualitas lainnya. Kebersihan juga sama pentingnya. Residu pelepas cetakan, debu, minyak tangan, dan pengkristalan silikon dapat mengurangi daya rekat bahkan ketika tinta dan jadwal pengeringan tidak berubah.
Kesalahan penilaian umum adalah menyetujui penampilan segera setelah pencetakan. Daya rekat awal mungkin tampak dapat diterima, tetapi peregangan berulang, penyeka dengan IPA, pencucian dengan mesin pencuci piring, paparan minyak kulit, atau sinar UV akan mengungkapkan kelemahan antarmuka di kemudian hari.
Apa Sebenarnya Manfaat Perawatan Plasma?
Perawatan plasma Mengaktifkan permukaan silikon untuk meningkatkan pembasahan dan daya rekat. Umumnya digunakan sebelum pencetakan, pelapisan, atau pemasangan perekat. Biasanya tidak menciptakan tekstur visual yang signifikan dengan sendirinya.
Efeknya bergantung pada waktu. Setelah perawatan, permukaan yang diaktifkan secara bertahap pulih menuju energi permukaan yang lebih rendah. Kontaminasi dan penanganan dapat mempercepat hilangnya kinerja adhesi yang bermanfaat. Untuk produksi, spesifikasi harus mengontrol penundaan maksimum antara perlakuan plasma dan pencetakan atau pelapisan, bersama dengan kondisi penyimpanan dan penanganan komponen.
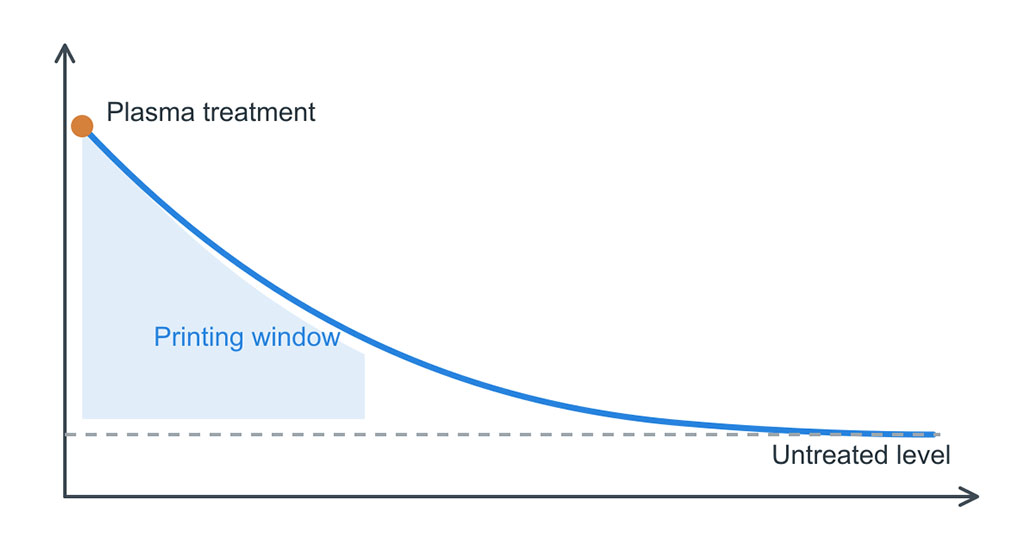
Pengaturan plasma juga memerlukan kontrol. Daya, waktu paparan, jarak nosel, kecepatan jalur, dan orientasi perlengkapan memengaruhi keseragaman perawatan. Pernyataan lulus/gagal seperti "diperlakukan dengan plasma" saja tidak cukup untuk produksi yang berulang.
Bagaimana Seharusnya Ketahanan Pola Permukaan Silikon Diuji?
Itu Pengujian harus sesuai dengan konstruksi permukaan. dan penggunaan sebenarnya. Tekstur cetakan, grafik tercetak, dan lapisan membutuhkan kriteria penerimaan yang berbeda.
| Tes | Paling cocok untuk | Apa yang dapat diungkapkannya | Batas penting |
|---|---|---|---|
| Perbandingan visual dan kilap | Tekstur cetakan, tanda laser, lapisan | Ketidaksesuaian batch, penyimpangan pemolesan, perlakuan yang tidak merata | Pencahayaan, sudut pandang, dan standar referensi harus diperbaiki. |
| Perekat silang, seperti ASTM D3359 jika berlaku | Lapisan pelapis dan beberapa lapisan cetak | Hilangnya daya rekat pada antarmuka | Kesesuaian bergantung pada ketebalan lapisan, fleksibilitas, dan geometri substrat. |
| Uji gosok atau abrasi terkontrol | Pencetakan, pelapisan, kontras laser | Keausan, pemudaran, pemolesan, atau kerusakan tepi | Beban, bahan abrasif, langkah, dan jumlah siklus harus mencerminkan penggunaan. |
| Tisu pelarut | Tinta dan pelapis | Pelunakan, perpindahan warna, pembengkakan, atau hilangnya daya rekat | Jenis pelarut, konsentrasi, tekanan, dan waktu tinggal harus ditentukan. |
| Siklus panas dan kelembapan | Pelapisan, pencetakan, dekorasi terikat | Mengatasi kelemahan, lepuhan, dan hilangnya daya rekat. | Paparan harus mencerminkan kondisi penyimpanan dan layanan. |
| Mesin pencuci piring atau siklus perebusan | Produk dapur dan bayi | Kombinasi panas, kelembapan, deterjen, dan keausan mekanis | Merendam dalam air panas sekali saja tidak sama dengan mencuci berulang kali. |
| paparan sinar UV | Komponen untuk penggunaan luar ruangan atau yang sering terkena cahaya. | Perubahan warna, pengapuran, hilangnya kilap, atau kerapuhan | Jenis lampu, intensitas radiasi, suhu, dan durasi memengaruhi kemampuan perbandingan. |
| Bersepeda dengan fleksibilitas dan kompresi. | Papan tombol, pegangan, casing fleksibel | Retak atau delaminasi pada zona deformasi | Uji lokasi regangan yang sebenarnya, bukan hanya sampel datar. |
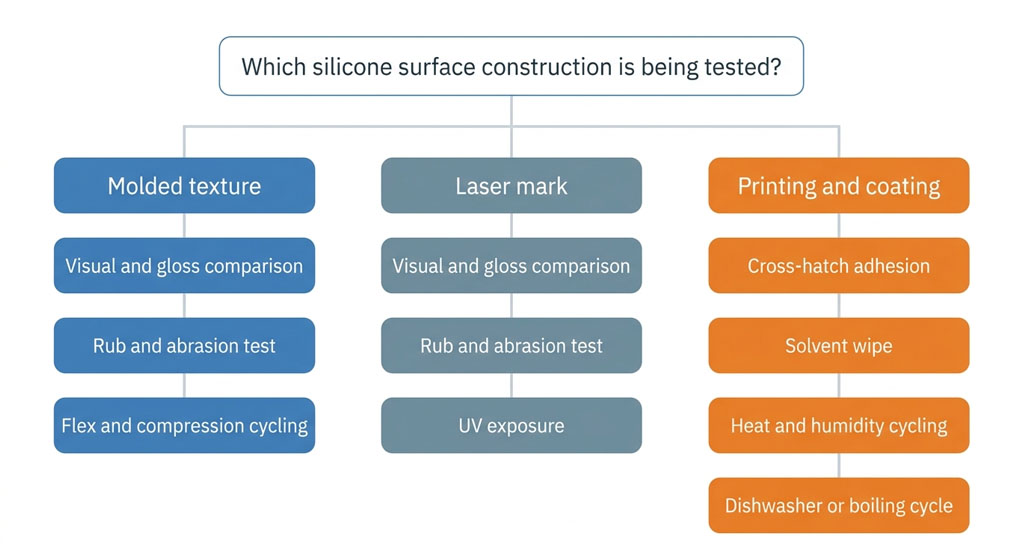
Jangan meniru target siklus dari produk lain dan menganggapnya universal. Spatula dapur, gelang pintar, papan tombol industri, dan sendok bayi mengalami kombinasi abrasi, deterjen, panas, minyak kulit, lenturan, dan sinar UV yang berbeda. Rencana pengujian harus dikaitkan dengan profil penggunaan dan disepakati sebelum persetujuan akhir permukaan.
Apakah lapisan anti lengket akan terkelupas di mesin pencuci piring bersuhu tinggi?
Bisa saja. Risiko utamanya adalah persiapan permukaan yang buruk, pengeringan yang tidak sempurna, kimia pelapis yang tidak kompatibel, paparan tepi, tekukan berulang, dan efek gabungan dari panas, deterjen alkali, kelembapan, dan kontak mekanis.
Lapisan yang lolos uji abrasi kering mungkin masih gagal di mesin pencuci piring karena air dan deterjen mencapai antarmuka lapisan. Kegagalan sering dimulai di tepi, titik tipis, gerbang, area sambungan, atau zona yang berulang kali ditekuk. Tim biasanya menguji bagian tengah pelat berlapis datar dan melewatkan titik-titik tekanan pada bagian produksi ini.
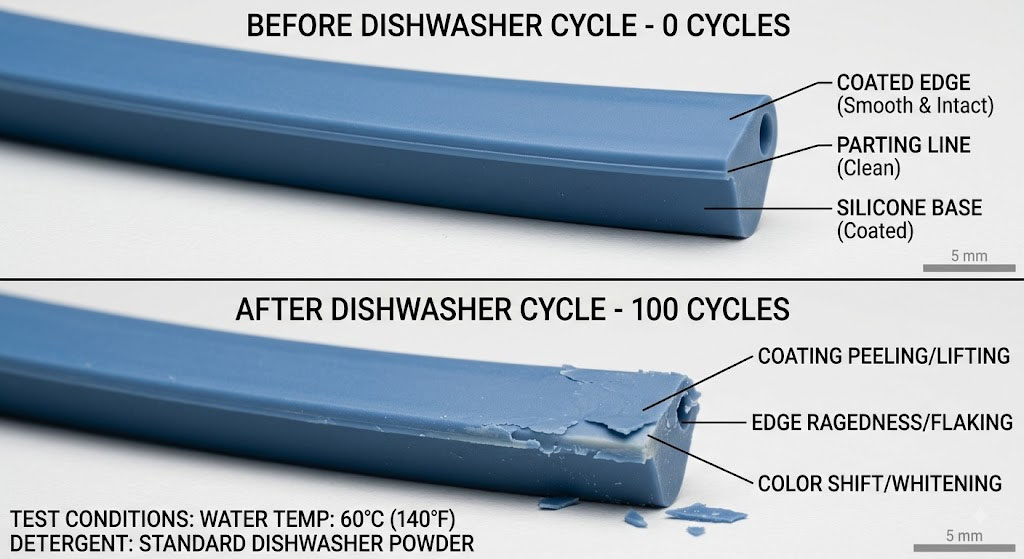
Untuk komponen yang terpapar mesin pencuci piring, validasi harus menggunakan komponen jadi dari proses yang dimaksud. Periksa daya rekat, perpindahan warna, perubahan kilap, kelengketan, penggelembunggan, dan pengangkatan tepi pada interval yang ditentukan, bukan hanya pada siklus terakhir.
Apa saja perubahan yang terjadi pada produk silikon yang bersentuhan dengan makanan dan produk silikon untuk bayi?
Senyawa silikon yang mudah dibentuk tidak secara otomatis membuat setiap hasil cetakan atau lapisan akhir cocok untuk kontak dengan makanan. Konstruksi akhir harus ditinjau, termasuk pigmen, tinta, primer, lapisan, bahan pengeras, dan sisa-sisa dari persiapan permukaan.
Peraturan FDA 21 CFR 177.2600 Dan Pengujian LFGB umumnya dirujuk untuk aplikasi silikon untuk kontak dengan makanan, Namun, persyaratan yang berlaku bergantung pada pasar sasaran, jenis kontak, suhu, durasi, dan produk jadi. Pernyataan pemasok untuk elastomer dasar tidak boleh digunakan sebagai bukti adanya lapisan tambahan yang belum dievaluasi.
Untuk desain yang bersentuhan dengan makanan atau digunakan bayi, jalur yang berisiko lebih rendah seringkali berupa tekstur cetakan tanpa lapisan dekoratif tambahan di area kontak. Jika pencetakan atau pelapisan diperlukan, tentukan:
- apakah zona yang dihias tersebut bersentuhan dengan makanan atau mulut;
- diperkirakan akan terpapar air mendidih, uap, atau mesin pencuci piring;
- kontak dengan air liur, deterjen, minyak, asam, dan alkohol;
- persyaratan migrasi atau ekstraksi untuk pasar tujuan;
- Validasi pembersihan dan penerimaan visual setelah siklus berulang.
Pengukiran kimia juga memerlukan pengendalian residu dan kompatibilitas yang terdokumentasi. Pernyataan "dicuci setelah perawatan" bukanlah pernyataan validasi yang cukup jika risiko migrasi menjadi penting.
Bagaimana Perlakuan Permukaan Mempengaruhi Konsistensi dan Biaya Produksi Massal?
Tekstur cetakan biasanya menambah pekerjaan perkakas tetapi menghilangkan operasi sekunder yang berulang. Pencetakan dan pelapisan mengurangi beberapa kendala perkakas tetapi menambah perlengkapan, perawatan, pengeringan, inspeksi, penanganan, dan risiko limbah pada setiap lot produksi.
| Faktor biaya atau kontrol | Tekstur yang dibentuk | Penandaan laser | Pencetakan | Lapisan |
|---|---|---|---|---|
| Pengaturan awal | Pengembangan dan persetujuan tekstur alat. | Uji coba dan pemasangan laser | Karya seni, pelat atau sablon, bantalan, dan perlengkapan. | Penutupan, penyemprotan atau pengaturan aplikasi, pengembangan pengeringan |
| Operasi berulang | Rendah setelah pencetakan stabil | Siklus mesin dan inspeksi | Perawatan, pencampuran tinta, pencetakan, pengeringan, inspeksi | Persiapan, aplikasi, pengeringan, penanganan, inspeksi |
| Fleksibilitas perubahan | Rendah; modifikasi alat mungkin diperlukan | Tinggi untuk perubahan tanda digital | Medium; perubahan alat pembuatan karya seni diperlukan | Media untuk perubahan warna atau lapisan |
| Pengemudi utama barang rongsokan | Isi, lepaskan, kontaminasi, ketidaksesuaian rongga | Pergeseran kontras atau posisi | Adhesi, registrasi, kontaminasi, penyembuhan | Debu, variasi ketebalan, daya rekat, tetesan, cacat tepi |
| Potensi daya tahan | Tinggi karena geometri merupakan bagian integral. | Sedang hingga tinggi bila formulasi dan pengaturan stabil. | Tergantung pada aplikasi | Tergantung pada aplikasi dan biasanya paling sensitif terhadap paparan. |
Kontrol proses utama dapat mencakup sampel referensi permukaan cetakan, pemeriksaan kilap tingkat rongga, kondisi media peledakan, revisi program laser, waktu plasma-ke-cetak, rasio campuran tinta, waktu pakai, suhu pengeringan, ketebalan lapisan, posisi perlengkapan, dan pencahayaan inspeksi yang ditentukan.
Kontrol-kontrol ini tidak dapat saling menggantikan. Misalnya, mengukur ketebalan lapisan tidak membuktikan daya rekat, dan lolos uji daya rekat tidak membuktikan stabilitas warna setelah terpapar sinar UV atau deterjen.
Bagaimana Cara Memilih Proses Pelapisan Permukaan Silikon yang Tepat?
Mulailah dengan fungsi permukaan, bukan file desainnya.
Pilih tekstur cetakan atau geometri timbul/cekung ketika:
- Kemampuan menggenggam atau fungsi taktil adalah persyaratan utama;
- Bagian tersebut akan dicuci, digosok, ditekuk, atau dipegang berulang kali;
- Warna tidak wajib ada dalam pola tersebut;
- Konsistensi batch jangka panjang itu penting;
- Permukaan tersebut berada di zona kontak makanan atau kontak mulut di mana lapisan tambahan menciptakan pekerjaan validasi yang sebenarnya dapat dihindari.
Pilih penandaan laser ketika:
- Grafiknya bagus atau bervariasi;
- Perubahan peralatan tidak diinginkan;
- Kontras satu warna dapat diterima;
- Formulasi silikon dapat menghasilkan kontras yang stabil;
- Area yang ditandai dapat divalidasi untuk kondisi kontak dan keausannya.
Pilih pencetakan pad atau sablon ketika:
- Desain tersebut membutuhkan satu atau lebih warna;
- Grafik tidak dapat dibentuk dengan rapi di dalam alat tersebut;
- Geometri permukaan sesuai dengan metode transfer;
- Plasma atau primer, pengeringan, dan pengujian daya tahan dapat dikendalikan sebagai operasi produksi.
Pilih lapisan pelindung ketika:
- Seluruh permukaan membutuhkan kilap, warna, gesekan, atau perilaku taktil tertentu;
- Peningkatan kinerja tersebut membenarkan beban validasi dan pengendalian proses yang lebih tinggi;
- Abrasi, bahan kimia, panas, kelembapan, sinar UV, dan paparan lentur memiliki kriteria penerimaan yang telah ditentukan.
Apa yang Harus Ditentukan Sebelum Pembuatan Alat dan Pengambilan Sampel?
Spesifikasi permukaan yang dapat digunakan harus mencakup lebih dari sekadar "matte," "logo laser," atau "sentuhan lembut." Berikan zona permukaan target, referensi visual, persyaratan tekstur atau kilap, bahan dan kekerasan silikon, warna, klasifikasi kontak, metode pembersihan, lingkungan layanan, kelenturan yang diharapkan, dan uji ketahanan.
Rute manufaktur kemudian dapat dipilih di sekitar batas sebenarnya:
- Jika pola tersebut harus bertahan selama masa pakai komponen, jadikan pola tersebut bagian dari geometri jika memungkinkan.
- Jika pola tersebut harus memuat warna atau informasi variabel, terimalah bahwa daya rekat dan keausan menjadi karakteristik yang harus dikendalikan.
- Jika lapisan pelindung digunakan di zona kontak yang menuntut, waktu validasi dan kontrol proses yang berulang harus termasuk dalam biaya—bukan hanya bahan pelapisnya saja.
Untuk tinjauan produksi, masukan minimal yang berguna adalah model 3D, zona permukaan yang ditandai, desain, jenis dan kekerasan silikon, target pasar, kondisi kontak, siklus pembersihan, standar visual, dan volume tahunan yang diharapkan. Tanpa masukan tersebut, rekomendasi proses permukaan hanyalah tebakan kosmetik.
Referensi
- ASTM G154, Standar Praktik Pengoperasian Peralatan Lampu Ultraviolet (UV) Fluoresen untuk Paparan Bahan Nonlogam — ASTM Internasional
- ASTM D2240, Metode Uji Standar untuk Sifat Karet—Kekerasan Durometer — ASTM Internasional, 15(2021)
- Pemesinan pelepasan listrik (latar belakang tekstur cetakan) — Wikipedia