Sebagian besar program pencetakan silikon tidak gagal karena silikon "tidak mau menempel." Kegagalan terjadi karena tim memperlakukan substrat seperti pekerjaan pencetakan sisipan standar dan berasumsi bahwa ikatan sudah terkunci saat bagian tersebut keluar dari cetakan.
Bukan begitu. Daya rekat cetakan silikon adalah suatu kondisi proses, bukan sifat material. Pada hari pertama, uji tarik tangan berhasil. Tiga puluh hari kemudian—setelah siklus termal, kelembapan, dan kompresi berulang—tepinya terangkat.
Kesenjangan tersebut hampir selalu muncul setelah biaya pembuatan perkakas sudah dibayar.
Ringkasan Eksekutif
- Daya rekat adalah hasil dari suatu proses, bukan spesifikasi material. Substrat yang sama dapat merekat atau terkelupas tergantung pada kondisi permukaan, waktu, dan kontrol pengeringan.
- Setiap substrat memiliki kekurangannya masing-masing. PC berubah bentuk seiring penuaan permukaan, PA gagal karena penyerapan kembali kelembapan, logam hanya gagal jika persiapannya terburu-buru.
- Validasi pengikatan dalam waktu produksi—bukan waktu ideal di laboratorium—sebelum mengunci peralatan. Ikatan yang hanya berlaku ketika sisipan dicetak segera tidak akan berlaku pada proses produksi tahap kedua yang sebenarnya.
Masalah Adhesi Overmolding Silikon Adalah Tiga Masalah, Bukan Satu.
Ketika orang berkata silikon tidak lengket, Mereka menggabungkan tiga mekanisme terpisah menjadi satu keluhan:
- Kompatibilitas kimia antara sistem pengerasan silikon dan substrat.
- Energi permukaan dan kebersihan pada saat pencetakan.
- Kendala mekanis sementara silikon mengeras dan menyusut.
Jika salah satu faktor terlewat, ikatan mungkin terlihat baik pada hari pertama, tetapi bisa terkelupas pada hari ketiga puluh. Itulah mengapa prototipe awal lolos uji, sedangkan komponen yang digunakan di lapangan tidak. Silikon pengerasan tambahan (platinum), yang banyak digunakan dalam proses overmolding, sangat sensitif dalam hal ini: silikon ini menghambat kontaminan permukaan yang dapat ditoleransi oleh sistem peroksida.
Pengikatan Silikon ke PC: Jendela Proses yang Sempit
Apa yang berhasil
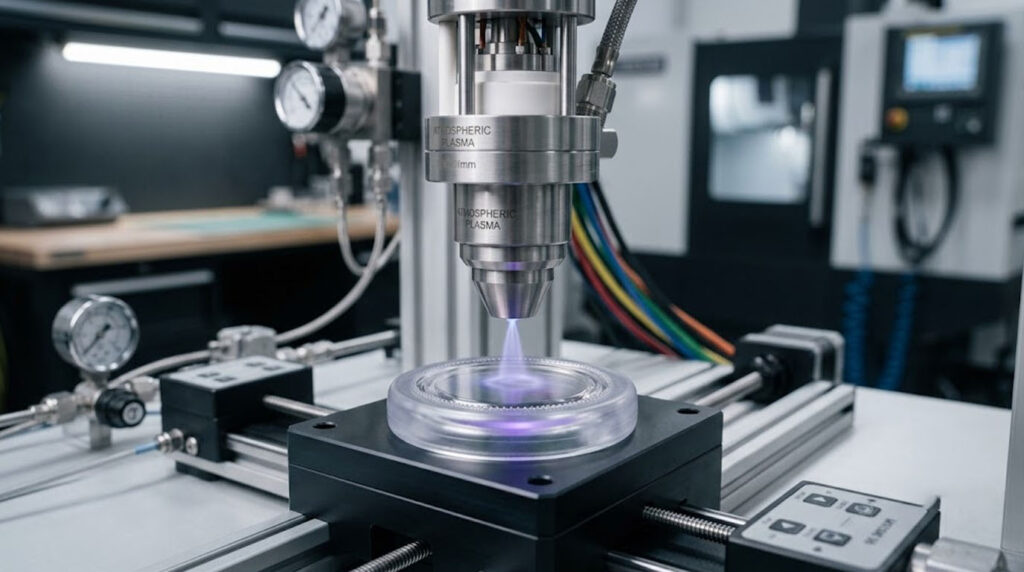
Silikon berikatan dengan polikarbonat, tetapi di dalam celah yang sempit. PC memiliki energi permukaan sedang dan merespons terhadap aktivasi plasma atmosfer atau korona. Setelah diaktifkan, silikon pengerasan tambahan atau primer berbasis silan akan melekat secara kimiawi padanya.
Dalam produksi, ikatan ini sensitif terhadap proses, bukan sensitif terhadap material.
Apa yang hanyut
Tiga hal yang menggerakkan jendela tanpa disadari siapa pun:
- Suhu cetakan naik di atas titik setelannya (LSR biasanya mengering sekitar 120–180°C di dalam cetakan).
- Penuaan aktivasi—permukaan PC yang diberi perlakuan plasma mengalami oksidasi ulang dalam hitungan jam hingga beberapa hari, sehingga bagian yang menunggu akan kehilangan energi permukaan.
- Uap zat pelepas cetakan bermigrasi dari alat-alat di sekitarnya dan kembali mengkontaminasi permukaan.
Begitu permukaan mengalami oksidasi ulang, daya rekat menurun dengan cepat dan tidak linier. Tim sering meremehkan hal ini karena PC dianggap "mudah" dalam istilah plastik, sehingga mereka mengharapkan perilaku yang stabil. Silikon membuktikan bahwa asumsi itu salah.
Perekat Silikon ke PA (Nilon): Kelembapan Adalah Variabel Tersembunyi
PA tampak menjanjikan di atas kertas—polaritas lebih tinggi daripada PC, pembasahan awal lebih baik, hasil uji tarik laboratorium lebih kuat. Kemudian muncul satu variabel yang dibenci silikon: air.
Bahkan nilon yang "kering" pun menyerap kembali kelembapan dari udara sekitar. PA6 tanpa pengisi dapat menampung kelembapan 1–3%+ pada kondisi keseimbangan, dan biasanya para pencetak perlu mengeringkannya hingga di bawah ~0,2% sebelum proses pencetakan. Kelembapan yang diserap kembali tersebut:
- Mengganggu ikatan antarmuka.
- Menyebabkan terbentuknya rongga mikro pada garis sambungan selama proses pengeringan.
- Kekuatan ikatan berubah dari satu batch ke batch lainnya.
Jenis resin yang diisi kaca (misalnya PA6-GF30) memperburuk keadaan: paparan resin permukaan yang tidak konsisten, jejak serat yang terlihat, dan peningkatan tegangan lokal di sepanjang garis ikatan.
Jebakannya adalah waktu. Sampel yang dicetak langsung dari pengering akan berfungsi dengan baik. Bagian produksi yang didiamkan selama 24–72 jam sebelum dicetak tidak akan berfungsi dengan baik. Ini adalah kegagalan penjadwalan yang disamarkan sebagai kegagalan material.
Perekat Silikon ke Logam: Dapat Diprediksi Jika Anda Memperhatikan Persiapan Permukaan
Logam—baja, aluminium, baja tahan karat—adalah tempat di mana ikatan silikon paling dapat diprediksi, asalkan persiapan permukaan diperlakukan sebagai proses yang terkontrol dan bukan sebagai satu langkah tunggal.
Ikatan yang stabil biasanya membutuhkan:
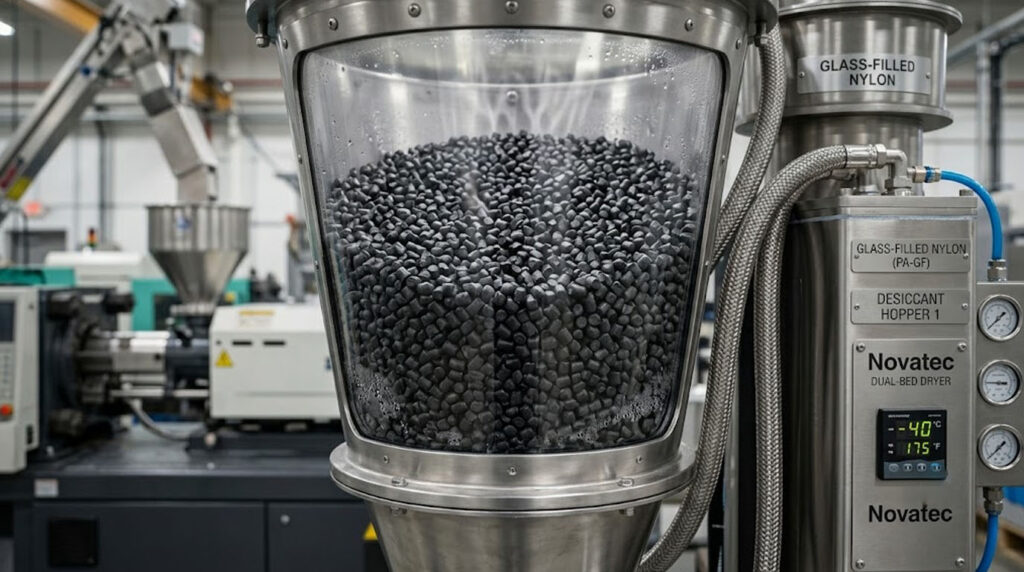
- Pembersihan permukaan dengan semburan pasir hingga mencapai kekasaran tertentu (umumnya Ra ~2–5 µm) atau pengikisan kimia yang terkontrol.
- Lapisan oksida terkontrol.
- Lapisan dasar yang sesuai dengan komposisi kimia silikon, diaplikasikan dengan ketebalan yang terkontrol.
Setelah terkunci, ikatan ini bertahan terhadap siklus termal dalam jangka panjang. set kompresi, dan beban mekanis berulang. Tidak seperti PC atau PA, ikatan logam tidak bergeser seiring waktu jika dikontrol.
Namun jalan pintas akan gagal secara diam-diam: penyemprotan "ringan" untuk menghemat waktu siklus, minyak dari jari setelah pembersihan, dan variasi ketebalan primer di seluruh rongga. Logam tidak mentolerir ketidakkonsistenan—ia hanya akan gagal di kemudian hari, bukan dengan suara yang lebih keras.
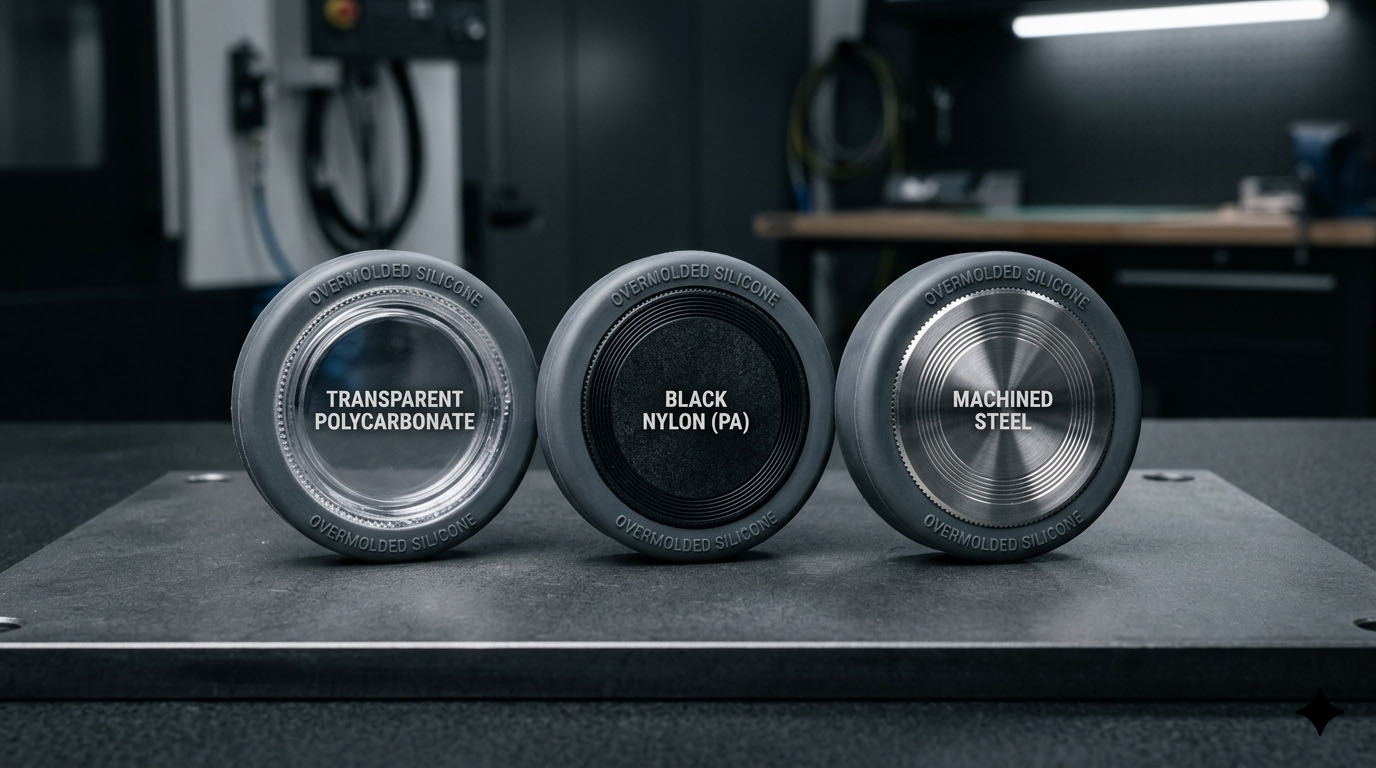
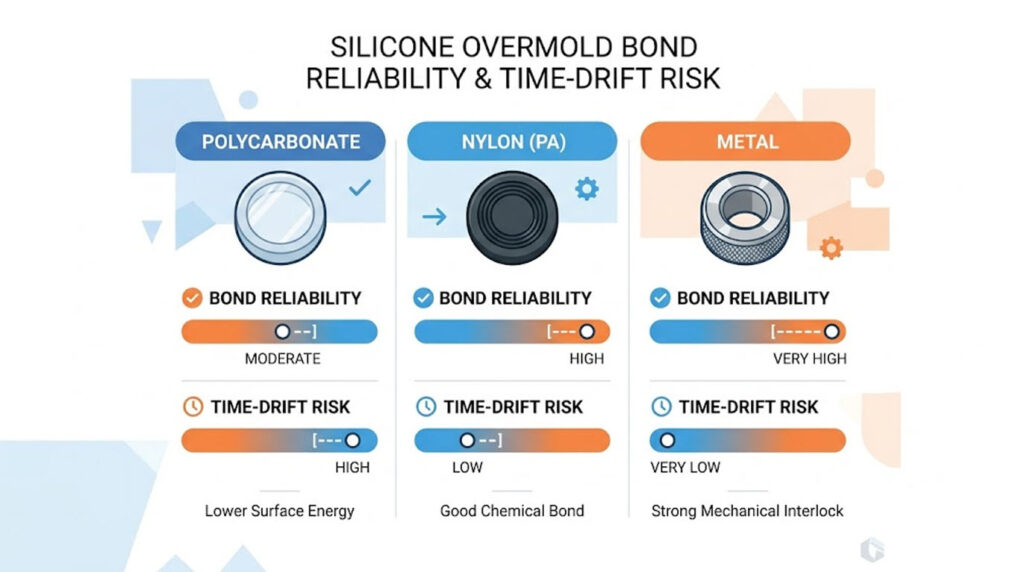
PC vs PA vs Logam: Sekilas tentang Perekat Overmolding Silikon
| Substrat | Mekanisme ikatan primer | Persiapan permukaan tipikal | Keandalan | Mode kegagalan dominan | Risiko pergeseran waktu |
|---|---|---|---|---|---|
| PC (Polikarbonat) | Kimia (permukaan yang diaktifkan + silikon pengerasan tambahan) | Plasma atmosfer / korona; jamur di dalam jendela aktivasi | Sedang, sensitif terhadap proses | Oksidasi ulang permukaan, kontaminasi zat pelepas. | Tinggi jika komponen menunggu setelah aktivasi |
| PA / Nilon (termasuk GF) | Kimia + sebagian mekanik | Keringkan di bawah kelembapan ~0,2%; primer; plasma | Tidak stabil antar batch | Mikro-rongga kelembapan, jejak serat tembus | Tinggi dengan penyerapan ulang lingkungan sekitar |
| Logam (baja / aluminium / baja tahan karat) | Kimia (primer) + mekanik | Lakukan sandblasting hingga Ra ~2–5 µm atau etsa; gunakan primer yang sesuai. | Tertinggi, ketika persiapan terkontrol | Pengeboran kurang maksimal, minyak jari, variasi primer | Rendah setelah terkunci |
Penguncian Mekanis Bukan Pengganti Adhesi
Tim desain sering berasumsi bahwa geometri akan menahan silikon jika komposisi kimianya gagal. Itu adalah asumsi yang terlalu optimis.
Retensi mekanis bekerja bersamaan dengan ikatan kimia, bukan sebagai penggantinya. Tanpa adhesi, silikon akan meleleh saat ditekan, tepi akan terangkat lebih dulu, dan pergerakan mikro akan membesar setiap siklus—berlangsung berbulan-bulan, bukan berminggu-minggu. Desain overmold yang baik mengasumsikan keduanya: ikatan kimia untuk penyegelan, fitur mekanis (lekukan, lubang tembus, geometri yang dikunci) untuk pembagian beban. Desain yang buruk mengasumsikan bahwa geometri saja dapat menyelesaikan masalah kimia.
Di mana Daya Rekat Benar-Benar Gagal di Lantai
Dari sudut pandang manufaktur, masalah pengikatan muncul pada titik-titik yang dapat diprediksi, dan hampir tidak pernah selama persetujuan artikel pertama:
- Variasi antar rongga pada alat multi-rongga.
- Pergantian shift kedua, di mana ketepatan waktu persiapan dan disiplin penanganan menjadi menurun.
- Sisipkan penanganan di luar cetakan—tangan kosong, wadah sementara, waktu tunggu.
Proses pengerasan silikon menyembunyikan hal-hal ini. Anda tidak akan melihat delaminasi sampai penuaan lingkungan, tekanan saat perakitan, atau kompresi berulang kali mengungkapkannya. Pada saat itu, pertentangan antara desain, pencetakan, dan kualitas sudah terjadi.
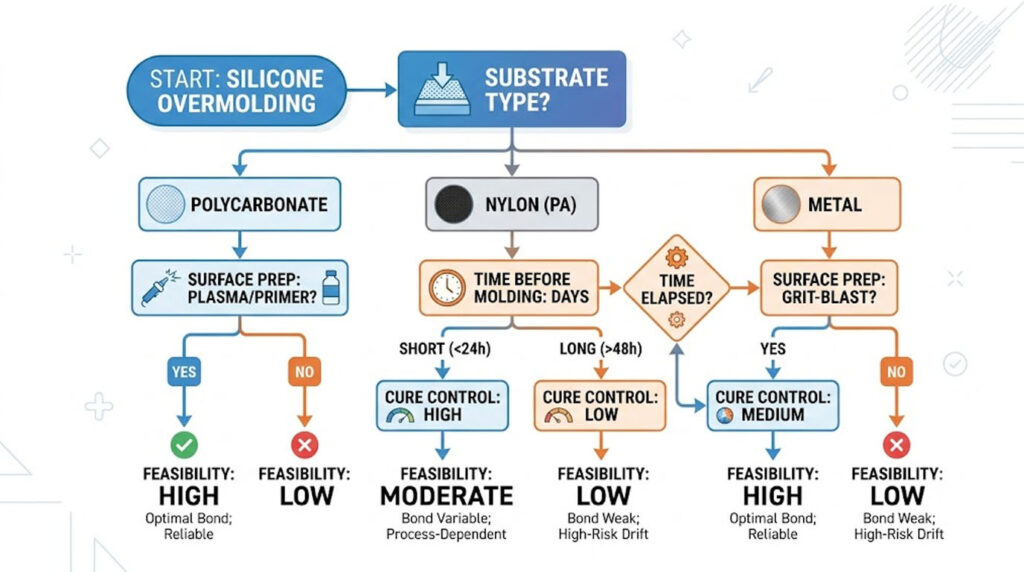
Kelayakan adalah Pertanyaan Pengendalian Proses.
Bisakah silikon dicetak di atas PC, PA, atau logam? Ya—ketiganya. Kelayakan bergantung pada apakah program tersebut dapat mengontrol variabel yang tidak pernah muncul dalam model CAD:
- Kondisi permukaan pada saat pencetakan.
- Waktu yang berlalu antara persiapan/aktivasi dan pencetakan.
- Konsistensi profil penyembuhan di seluruh rongga dan pergeseran.
- Terapkan disiplin penanganan.
Sebagian besar studi kelayakan mengabaikan hal-hal ini karena tidak termasuk dalam geometri. Di situlah kesalahan penilaian dimulai—dan di situlah perkakas terkunci terlalu dini.
Apa yang Kita Butuhkan Sebelum Melakukan Pembelian Peralatan
Di sinilah percakapan yang bermanfaat dimulai, bukan berakhir. Untuk menilai apakah suatu ikatan akan bertahan dalam produksi dan bukan hanya dalam wadah sampel, kita membutuhkan:
- Tingkat substrat, bukan hanya keluarga (misalnya PA6 vs PA6-GF30, tingkat PC dan aditif pelepas apa pun).
- Sistem pengerasan silikon target dan kekerasan (kisaran Shore A, platinum vs peroksida).
- Lingkungan penggunaan—rentang suhu, kompresi, paparan bahan kimia, perkiraan umur pakai.
- Lingkup kepatuhan jika relevan (Peraturan FDA 21 CFR 177.2600, Bahasa Inggris: LFGB, atau ISO 10993 (untuk keperluan medis), karena hal ini membatasi primer dan sistem penyembuhan.
- Perkiraan waktu pemasangan lantai yang realistis antara persiapan sisipan dan pencetakan.
Tanpa itu, janji daya rekat apa pun hanyalah hasil laboratorium yang menunggu untuk berubah. Silikon tidak gagal dengan berisik. Ia menunggu—dan ketika gagal, ia mengelupas perlahan, diam-diam, dan mahal.