Memilih di antara HCR vs LSR Ini bukan sekadar keputusan material sederhana. Ini mengunci proses pencetakan, arsitektur perkakas, kandungan tenaga kerja, metode pengendalian kelebihan material, dan ekonomi volume di masa depan.
Saran umum biasanya berakhir pada "HCR lebih murah" dan "LSR lebih presisi." Itu terlalu dangkal untuk keputusan produksi. Alat HCR berbiaya rendah dapat menjadi mahal ketika setiap bagian perlu dipangkas. Alat LSR dapat dibuat berlebihan untuk produk sederhana yang tidak akan pernah mencapai volume yang cukup untuk menggunakan otomatisasinya.
Pilih HCR untuk geometri yang lebih sederhana, volume yang lebih rendah atau variabel, ekstrusi, dan proyek di mana investasi perkakas yang lebih rendah menjadi penting. Pilih LSR untuk dinding tipis, fitur kecil, produksi multi-rongga otomatis, dosis yang berulang, dan overmolding terintegrasi. Pilihan akhir tetap harus diperiksa berdasarkan grade, toleransi, sistem pengeringan, dan permintaan tahunan yang tepat.
Ringkasan Eksekutif
- HCR biasanya memberikan fleksibilitas proses yang lebih besar dan titik masuk perkakas yang lebih rendah, tetapi komponen yang dicetak dengan kompresi seringkali membutuhkan lebih banyak tenaga kerja, sisa material (flash), dan penyelesaian sekunder.
- LSR membutuhkan peralatan pengukuran khusus dan konstruksi cetakan yang lebih rapat, tetapi sistem dua komponen tertutupnya lebih cocok untuk produksi otomatis yang berulang.
- Jangan memilih hanya berdasarkan harga material. Bandingkan total biaya yang mencakup perkakas, rongga cetak, waktu siklus, pemangkasan, limbah, inspeksi, pengeringan akhir, dan volume tahunan yang diharapkan.
Perbandingan HCR vs LSR
| Faktor penentu | HCR | LSR |
|---|---|---|
| Bentuk bahan yang belum diawetkan | Senyawa padat atau seperti getah | Cairan dua komponen yang dapat dipompa |
| Sistem penyembuhan umum | Peroksida atau platinum | Biasanya penambahan platinum sebagai pengobatan |
| Proses umum | Kompresi, transfer, injeksi karet, ekstrusi, kalendering | Pencetakan injeksi cair (LIM), pelapisan, overmolding |
| Penanganan material | Dipotong, ditimbang, digiling, atau dibentuk sebelumnya; penanganan yang lebih terbuka. | Dipompa, diukur, dicampur, dan disuntikkan melalui sistem tertutup. |
| Biaya awal pembuatan perkakas | Biasanya lebih rendah untuk perkakas kompresi | Biasanya lebih tinggi karena persyaratan presisi, gating, ventilasi, dan cold-runner. |
| Potensi otomatisasi | Kompresi rendah hingga sedang; lebih tinggi dengan injeksi HCR. | Tinggi |
| Geometri | Cocok untuk komponen cetakan sederhana atau besar dan profil kontinu. | Cocok untuk dinding tipis, detail halus, bagian kecil, dan jalur aliran yang kompleks. |
| Flash dan pemangkasan | Kemungkinan besar dengan pencetakan kompresi | Biayanya bisa sangat rendah dengan alat yang dirancang dengan baik dan proses yang stabil. |
| Pas dalam volume | Prototipe, volume rendah hingga menengah, atau permintaan yang bervariasi. | Volume sedang hingga tinggi dengan permintaan stabil. |
| cetakan berlebihan | Mungkin saja, tetapi kurang umum pada sel yang sepenuhnya otomatis. | Umum digunakan untuk rakitan plastik, logam, dan multi-komponen. |
| Pasca-penyembuhan | Tergantung pada jenis dan aplikasinya; umum untuk beberapa sistem yang diawetkan dengan peroksida. | Tergantung pada tingkatan dan aplikasinya; tidak dihilangkan oleh kata "platinum"“ |
| Risiko biaya utama | Tenaga kerja, variasi biaya, pemangkasan, dan operasi sekunder. | Peralatan, perlengkapan, pengaturan proses, dan kapasitas yang kurang dimanfaatkan. |
Tabel ini menjelaskan jalur manufaktur tipikal, bukan peringkat properti universal. HCR dapat dicetak dengan metode injeksi. LSR dapat digunakan di luar metode pencetakan injeksi. Gambar bagian dan sistem produksi menentukan apakah alternatif tersebut praktis.
Apa Perbedaan Utama Antara HCR dan LSR?
Perbedaan utamanya terletak pada konsistensinya sebelum pengeringan dan peralatan yang dibutuhkan untuk memprosesnya.
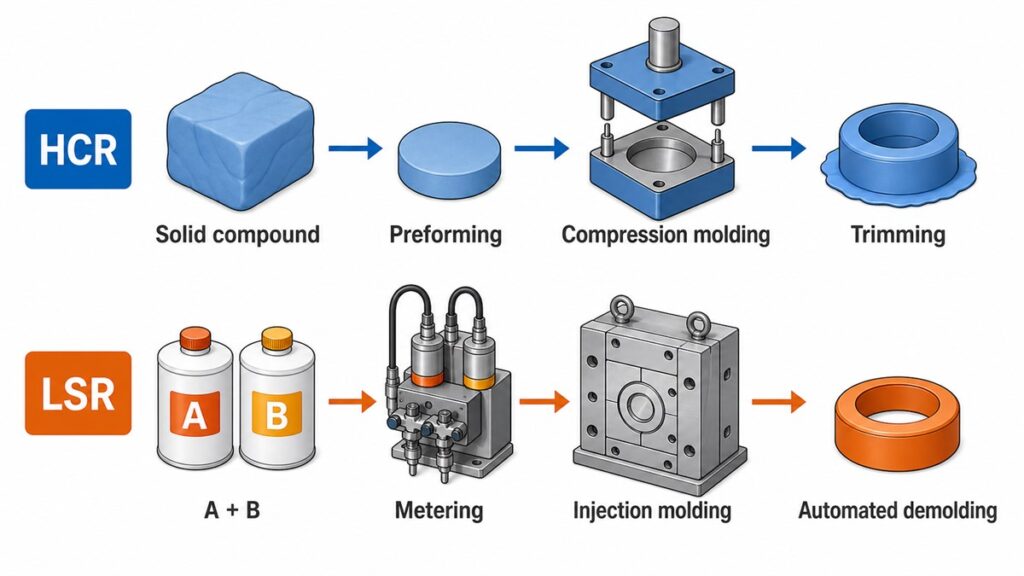
Karet Konsistensi Tinggi adalah senyawa silikon padat seperti adonan. Pabrik dapat mencampurkan pigmen atau aditif, memotong sejumlah bahan yang telah diukur, memasukkannya ke dalam cetakan kompresi yang dipanaskan, atau memasukkannya melalui peralatan transfer, injeksi, ekstrusi, atau kalendering.
Karet Silikon Cair (LSR) Biasanya dipasok sebagai dua komponen. A dan B dipompa dengan rasio terkontrol, dicampur, dan disuntikkan ke dalam cetakan yang dipanaskan. Kemampuan pemompaan dan pengukuran A/B yang terkontrol membedakan LSR dari HCR yang seperti karet di lantai produksi.
Setelah sembuh, keduanya elastomer silikon. Kekuatan tarik akhir, ketahanan sobek, elongasi, kekerasan, set kompresi, sifat optik, dan status regulasi bergantung pada formulasi spesifiknya. "LSR" tidak secara otomatis berarti lebih lunak, lebih aman, atau secara mekanis lebih unggul. "HCR" tidak secara otomatis berarti lebih kuat. Bandingkan nilai TDS pemasok dari grade kandidat dengan metode pengujian yang sama.
Kapan Anda Harus Memilih HCR Dibandingkan LSR?
Pilih HCR ketika bagian dan kasus bisnis lebih diuntungkan dari fleksibilitas proses daripada otomatisasi maksimal.
Volume Produksi Lebih Rendah atau Tidak Pasti
Perkakas kompresi umumnya lebih sederhana daripada perkakas LSR multi-rongga dengan sistem saluran dingin. Biaya awal yang lebih rendah itu penting ketika permintaan tidak pasti, desain masih berubah, atau program hanya membutuhkan batch berkala.
Kesalahan umum adalah membandingkan penawaran harga alat tanpa memperhitungkan perkiraan jumlah komponen. Alat yang lebih murah pun masih dapat menghasilkan total biaya yang lebih tinggi jika pemuatan manual, pelepasan cetakan, pemangkasan, dan inspeksi tetap ada di setiap siklus. HCR hanya mempertahankan keunggulan biayanya jika persyaratan geometri dan kualitas tidak menimbulkan pekerjaan sekunder yang berlebihan.
Geometri Cetakan Sederhana atau Besar
pencetakan kompresi HCR Cocok untuk bagian-bagian yang dapat mentolerir garis pemisah yang terlihat, ventilasi yang mudah, dan sedikit penghilangan sisa material. Besar komponen silikon industri, termasuk gasket dan keypad, seringkali sesuai dengan jalur ini.
Pencetakan kompresi mengisi cetakan terbuka dari muatan yang telah diukur sebelumnya. Hal ini membuat penempatan muatan menjadi penting. Jika muatan berukuran atau diposisikan dengan buruk, jarak aliran akan berubah di seluruh rongga cetakan. Setelah beberapa siklus berulang, hal ini dapat terlihat sebagai kelebihan material yang tidak konsisten, pengisian yang kurang, garis sambungan, atau udara yang terjebak.
Profil, Tabung, Tali, dan Lembaran Ekstrusi
HCR adalah jalur praktis untuk ekstrusi dan kalendering kontinu. Tabung, selang, tali, segel oven, profil, isolasi kawat, dan lembaran silikon bukanlah proyek cetakan injeksi LSR yang alami. Elkem mencantumkan ekstrusi dan kalendering di antara proses transformasi HCR standar (Elkem).
Batasan ini seringkali terlewatkan karena pembeli hanya membandingkan "bahan silikon." Bentuk produk yang dibutuhkan mungkin sudah menentukan proses sebelum kekerasan, warna, atau kimia pengerasan dibahas.
Fleksibilitas Formulasi dan Sistem Pengerasan
HCR tersedia dengan sistem pengerasan peroksida dan platinum. Hal ini memberi para insinyur lebih banyak pilihan formulasi dan pemrosesan, tetapi juga menciptakan lebih banyak pekerjaan spesifikasi.
HCR yang diawetkan dengan peroksida mungkin memerlukan pengawetan lanjutan untuk mengurangi produk sampingan yang mudah menguap, bau, atau zat yang dapat diekstrak, tergantung pada jenis dan persyaratan penggunaan akhir. HCR yang diawetkan dengan platinum menghindari beberapa produk sampingan peroksida, tetapi memerlukan pengendalian kontaminasi karena sulfur, amina, senyawa organotin, dan beberapa perekat atau pigmen dapat menghambat pengawetan.
Jangan menulis "platinum cured" pada gambar dan menganggap masalah kepatuhan sudah selesai. Kimia pengerasan hanyalah satu bagian dari definisi material dan proses.

Kapan Anda Harus Memilih LSR Dibandingkan HCR?
Pilih LSR ketika geometri, pengulangan, dan skala produksi membenarkan penggunaan perangkat khusus. cetakan injeksi silikon.
Dinding Tipis dan Fitur Halus
LSR mengalir melalui bagian-bagian sempit dan gerbang kecil dengan lebih mudah daripada HCR yang seperti karet. Hal ini mendukung membran tipis, fitur penyegelan kecil, tekstur detail, komponen mikro, dan tata letak rongga yang kompleks.
Kemampuan mengalir tersebut juga menimbulkan kendala pada perkakas. LSR akan menemukan celah kecil pada garis pemisah, sisipan, antarmuka ejektor, dan penutup. Oleh karena itu, pengendalian flash bergantung pada presisi cetakan, perilaku penjepit, kedalaman ventilasi, viskositas material, dan tekanan proses. Model CAD yang kompleks saja tidak cukup; perkakas harus mengontrol ke mana cairan diizinkan mengalir.
Volume Stabil Sedang hingga Tinggi
Sistem pengukuran dan pencampuran tertutup mengurangi variasi pengisian manual. Peralatan multi-rongga, pelepasan cetakan otomatis, robot, dan inspeksi inline dapat mengurangi tenaga kerja per bagian jika volume produksi cukup tinggi.
Dalam produksi, keunggulan khas LSR berasal dari dosis yang berulang, otomatisasi, operasi sekunder yang lebih rendah, dan pengisian rongga yang dapat diskalakan. Kelemahannya adalah biaya awal peralatan dan perkakas yang lebih tinggi.
Kesalahpahaman umum adalah menganggap bahwa otomatisasi menciptakan penghematan pada volume berapa pun. Padahal tidak. Jika suatu program hanya menjalankan beberapa batch kecil per tahun, biaya validasi alat, pengaturan, pembersihan, pemeliharaan preventif, dan kapasitas menganggur dapat mendominasi harga satuan.
Pencetakan Berlebih dan Integrasi Bagian
LSR seringkali menjadi pilihan yang lebih kuat ketika silikon harus dicetak di atas sisipan termoplastik atau logam. Metode ini juga mendukung desain dua tahap yang menghilangkan langkah-langkah perakitan terpisah.
Proses ini tidak secara otomatis terikat. Tim harus menentukan apakah retensi berasal dari adhesi kimia, primer, LSR pengikat sendiri, atau penguncian mekanis. Material sisipan, kontaminasi permukaan, suhu cetakan, ekspansi termal, dan geometri undercut semuanya memengaruhi hasilnya.
Tim sering meremehkan hal ini karena sampel yang ditarik dengan tangan yang berhasil dapat terlihat terikat sepenuhnya. Pembengkokan berulang, sterilisasi, penuaan panas, atau paparan cairan dapat mengungkapkan antarmuka yang lemah di kemudian hari. Pengujian ikatan harus mencerminkan arah beban dan lingkungan penggunaan yang sebenarnya.
Penanganan Material yang Lebih Bersih
LSR dipompa dari wadah tertutup melalui sistem pencampuran tertutup. Hal ini mengurangi penanganan terbuka dan dapat mendukung produksi yang lebih bersih.
Hal itu tidak serta merta membuat bagian jadi tersebut bersih atau sesuai standar. Pelepasan cetakan, perawatan alat, pelepasan cetakan, pengerasan akhir, pencucian, inspeksi, dan pengemasan tetap memengaruhi kontaminasi. Untuk produk medis atau produk yang bersentuhan dengan makanan, pengendalian proses dan bukti pada bagian jadi lebih penting daripada akronim material.
Apakah LSR selalu lebih akurat daripada HCR?
Tidak. LSR biasanya menawarkan pengulangan yang lebih baik untuk komponen cetakan kecil, rumit, dan bervolume tinggi, tetapi toleransi yang dapat dicapai bergantung pada dimensi dan proses yang tepat.
Silikon adalah elastomer. Dimensi berubah karena penyusutan pengerasan, pengerasan lanjutan, suhu, gaya pengukuran, waktu penyimpanan, dan apakah fitur tersebut melewati garis pemisah. Toleransi yang realistis pada antarmuka sisipan baja mungkin tidak realistis pada dinding lunak yang berdiri bebas.
Menggunakan ISO 3302-1 Sebagai kerangka kerja untuk toleransi dimensi karet cetak, tinjau dimensi kritis secara individual selama DFM (Design for Manufacturing). Gambar tersebut harus mengidentifikasi:
- Dimensi mana yang memengaruhi penyegelan, perakitan, atau fungsi?
- Metode pengukuran dan waktu pengkondisian
- Apakah dimensi diukur sebelum atau setelah perawatan pasca-pengerasan?
- Strategi datum untuk bagian yang fleksibel
- Flash yang diizinkan, ketidaksesuaian, sisa gerbang, dan lokasi garis pemisah
Kesalahan umum adalah menerapkan toleransi komponen plastik pada setiap dimensi silikon. Hal itu memaksa koreksi perkakas yang tidak perlu dan penolakan inspeksi tanpa meningkatkan fungsi.
Bagaimana HCR dan LSR Mempengaruhi Biaya Perkakas dan Unit?
HCR biasanya menurunkan biaya perkakas awal. LSR dapat menurunkan biaya tenaga kerja berulang dan biaya operasi sekunder. Kedua pernyataan tersebut saja tidak cukup.
| Elemen biaya | Perilaku biaya HCR | Perilaku biaya LSR |
|---|---|---|
| Konstruksi cetakan | Lebih sederhana untuk alat kompresi dasar. | Presisi yang lebih tinggi; kontrol runner, gate, vent, dan termal sangat penting. |
| Persiapan bahan | Menimbang, memotong, menggiling, atau membentuk ulang dapat menambah tenaga kerja. | Pemompaan dan pencampuran A/B otomatis |
| Pekerjaan siklus | Pemuatan dan pelepasan cetakan secara manual adalah hal yang umum. | Siklus otomatis itu praktis. |
| Penghapusan kilat | Seringkali merupakan operasi berulang. | Turunkan nilainya saat peralatan dan parameter stabil. |
| Risiko pembuangan | Penempatan muatan, kontaminasi, udara terperangkap, dan kerusakan akibat pemangkasan. | Kesalahan rasio, penghambatan pengerasan, penguapan cepat, pengisian kurang, dan kehilangan saat memulai produksi. |
| Inspeksi | Variasi yang lebih bergantung pada operator mungkin perlu mendapat perhatian. | Kemampuan pengulangan mendukung inspeksi otomatis atau berbasis rongga. |
| Pemeliharaan | Alat yang lebih sederhana, tetapi keausan garis pemisah tetap mengubah kelebihan material. | Sistem pendingin (cold-runner), segel, katup, ventilasi, dan sistem pengukuran memerlukan perawatan yang teratur. |
| Risiko kapasitas | Tenaga kerja tambahan dapat ditambahkan secara bertahap. | Peralatan khusus menjadi mahal ketika tingkat pemanfaatannya rendah. |
Mintalah penawaran harga berdasarkan volume tahunan yang realistis, bukan hanya satu kuantitas pesanan. Penawaran harga harus memisahkan biaya perkakas, material, pencetakan, pengeringan akhir, pemotongan, inspeksi, pengemasan, dan operasi pemasangan sisipan. Hal ini akan menunjukkan ke mana biaya bergeser ketika volume berubah.

Apakah HCR atau LSR yang menentukan kepatuhan terhadap kontak makanan atau kepatuhan medis?
Baik HCR maupun LSR tidak sesuai secara nama. Kepatuhan melekat pada tingkatan material, formulasi, proses manufaktur, cakupan pengujian, dan tujuan penggunaan yang telah ditentukan.
Untuk barang-barang karet yang digunakan berulang kali dan bersentuhan dengan makanan, 21 CFR 177.2600 membahas kondisi zat dan ekstrak yang diizinkan. Ini termasuk polimer dasar silikon, tetapi itu tidak berarti setiap bagian silikon secara otomatis memenuhi persyaratan.eCFR 21 CFR 177.2600).
Untuk proyek yang melibatkan kontak dengan makanan, verifikasi:
- Tingkat kualitas dan formulasi warna pemasok yang tepat
- Pasar yang berlaku: FDA 21 CFR 177.2600, LFGB/BfR, atau yurisdiksi lain
- Lingkup pengujian komponen jadi dan simulasi makanan.
- Kondisi saat sembuh dan setelah sembuh
- Ketelusuran dari lot bahan baku hingga batch produk jadi.
- Apakah pigmen, aditif, primer, dan bahan sisipan termasuk dalam bukti tersebut?
Untuk perangkat medis, “silikon kelas medis” juga tidak lengkap. Evaluasi biokompatibilitas, Kompatibilitas sterilisasi, zat yang dapat diekstrak dan larut, kebersihan, pengemasan, dan validasi proses bergantung pada jenis kontak perangkat dan klasifikasi risikonya.
HCR vs LSR: Matriks Seleksi Praktis
| Kondisi proyek | Rute awal yang disarankan | Alasan |
|---|---|---|
| Prototipe atau permintaan yang tidak pasti | pencetakan kompresi HCR | Komitmen perkakas yang lebih rendah dan perubahan desain yang lebih mudah. |
| Bagian cetakan sederhana dengan tampilan yang toleran. | pencetakan kompresi HCR | Otomatisasi mungkin tidak akan mengembalikan biaya yang dikeluarkan. |
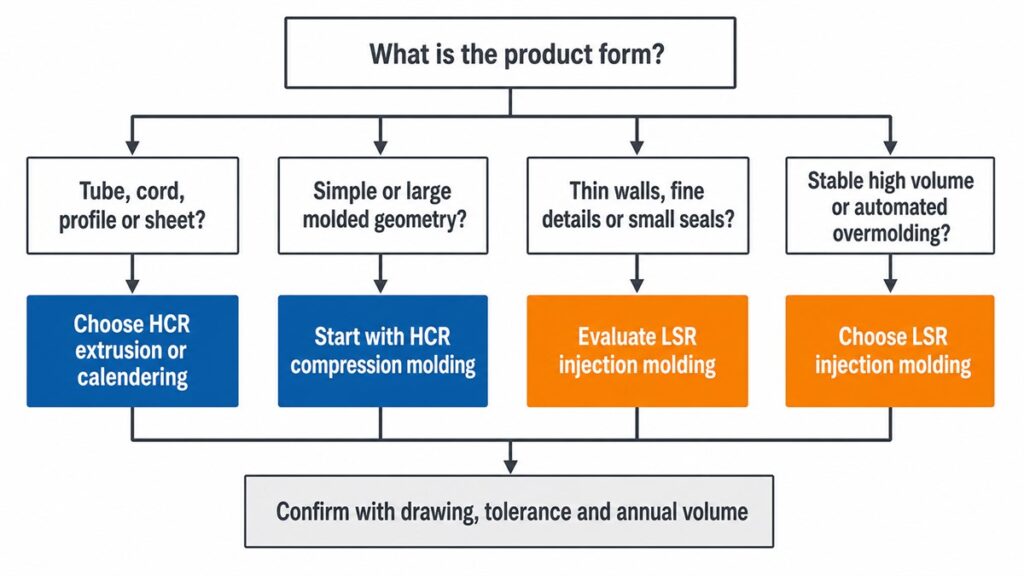
| Tabung, tali, profil, atau lembaran | Ekstrusi atau kalendering HCR | Proses berkelanjutan sesuai dengan bentuk produk. |
| Komponen cetakan besar dan sederhana | pencetakan kompresi HCR | Pengisian rongga praktis dan kompleksitas alat yang lebih rendah |
| Segel kecil atau membran tipis | pencetakan injeksi LSR | Perilaku aliran mendukung fitur halus dan penampang tipis. |
| Volume tahunan yang tinggi dan stabil | pencetakan injeksi LSR | Otomatisasi multi-rongga dapat mengurangi tenaga kerja per bagian. |
| Cetakan plastik atau logam | pencetakan injeksi LSR | Lebih cocok untuk strategi penyisipan dan pengikatan otomatis. |
| Kebutuhan flash yang sangat rendah | LSR, setelah tinjauan kelayakan alat. | Peralatan presisi dapat mengurangi pemangkasan sekunder. |
| Formulasi khusus yang diawetkan dengan peroksida. | HCR | Fleksibilitas sistem perawatan dan senyawa yang lebih luas |
| Penggunaan makanan atau medis yang diatur | Atau, setelah validasi nilai dan proses | Kepatuhan tidak ditentukan hanya oleh HCR atau LSR saja. |
Informasi apa saja yang dibutuhkan sebelum meminta penawaran harga?
Pemasok tidak dapat memilih HCR atau LSR secara andal dari foto produk. Kirimkan informasi berikut:
- Gambar 2D dengan dimensi kritis, kelas toleransi, dan zona estetika.
- Model 3D dalam format STEP
- Volume tahunan, jumlah pesanan, dan perkiraan masa program.
- Target kekerasan, warna, transparansi, dan sifat mekanik.
- Suhu operasi, paparan fluida, kompresi, dan siklus layanan yang diharapkan
- Persyaratan kontak makanan, medis, RoHS, REACH, atau persyaratan kepatuhan lainnya.
- Batasan pasca-pengeringan, bau, zat terlarut, dan kebersihan
- Masukkan persyaratan material dan perekat untuk bagian yang dicetak dengan metode overmolding.
- Persyaratan pengemasan, inspeksi, dan ketelusuran
Batasan keputusannya mudah dipahami. Gunakan HCR ketika komitmen perkakas yang lebih rendah, geometri sederhana, pemrosesan berkelanjutan, atau fleksibilitas gabungan menjadi kendali proyek. Gunakan LSR ketika geometri halus, penanganan tertutup, pengulangan otomatis, dan ekonomi volume tinggi menjadi kendali proyek.
Pemilihan akhir harus didasarkan pada gambar aktual dan perkiraan volume. Tanpa kedua masukan tersebut, "HCR vs LSR" tetap menjadi perbandingan yang relevan ketika keputusan sebenarnya adalah sistem manufaktur.