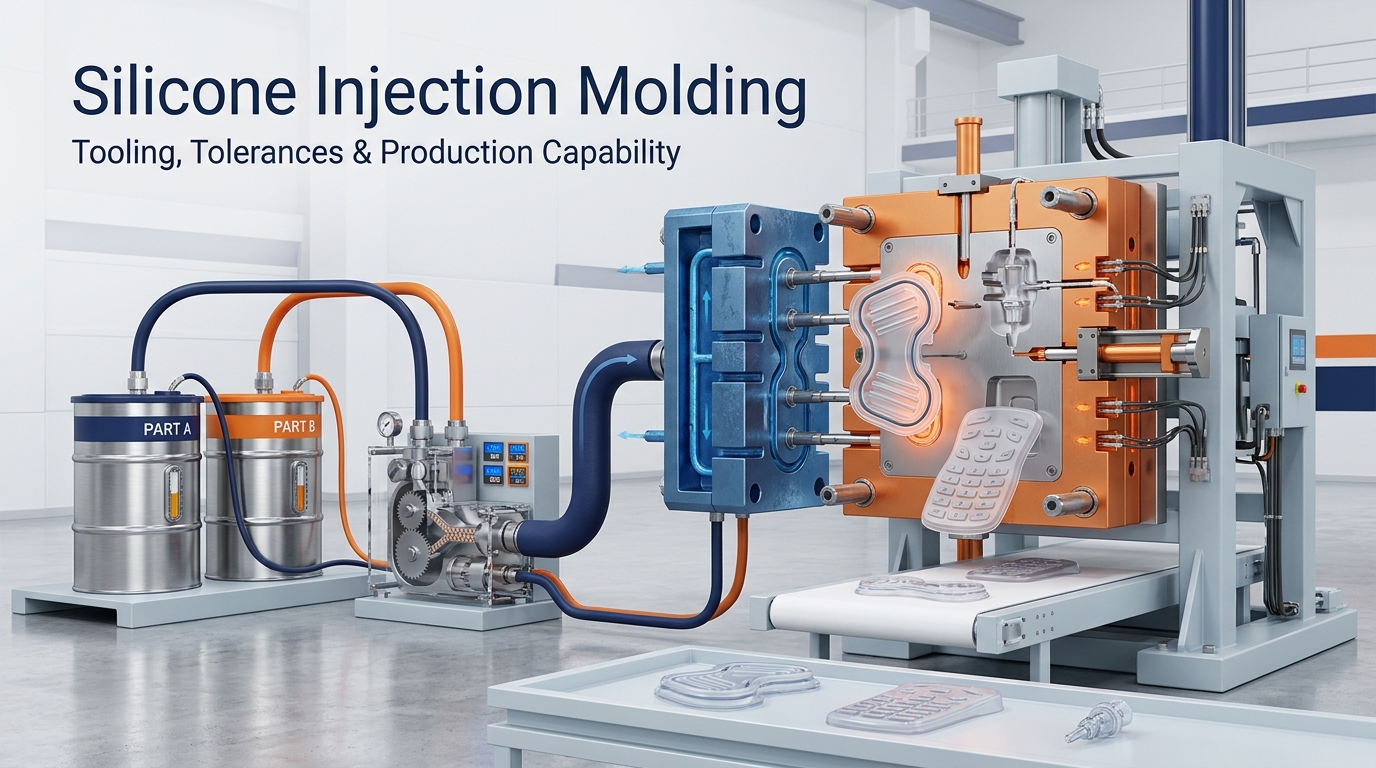
Sebagian besar komponen silikon yang membutuhkan geometri berulang dalam jumlah besar akhirnya dicetak menggunakan cetakan baja panas dengan saluran dingin. Kami melakukan pencetakan injeksi silikon sendiri untuk komponen LSR, mulai dari produk makanan konsumen hingga komponen penyegelan dan keypad, dan kami memberikan penawaran harga untuk perkakas, kavitasi, dan waktu siklus berdasarkan file 3D, bukan dari daftar harga katalog.
Apa yang Kami Jalankan untuk Pencetakan Injeksi Silikon
Gunakan keempat kelompok di bawah ini untuk penyaringan pemasok awal. Terverifikasi berarti kemampuan perusahaan yang telah terbukti; bergantung pada proyek berarti nilai akhir ditetapkan hanya setelah peninjauan gambar, material, volume tahunan, dan persyaratan validasi.
Peralatan dan Proses
| Pertanyaan pengadaan | Kemampuan Silikon RY | Status konfirmasi |
|---|---|---|
| Berapa kapasitas pengepresan yang tersedia? | Mesin cetak injeksi LSR dari 50–200 T; hingga 300 T untuk alat multi-rongga besar. | Rentang peralatan terverifikasi; mesin press dipilih setelah tinjauan area proyeksi. |
| Apakah lini produksi ini mampu menangani penyisipan atau pekerjaan kavitasi tinggi otomatis? | Mesin pres horizontal untuk kavitasi; mesin pres vertikal untuk pemuatan sisipan. | Konfigurasi terverifikasi; cakupan otomatisasi bergantung pada proyek. |
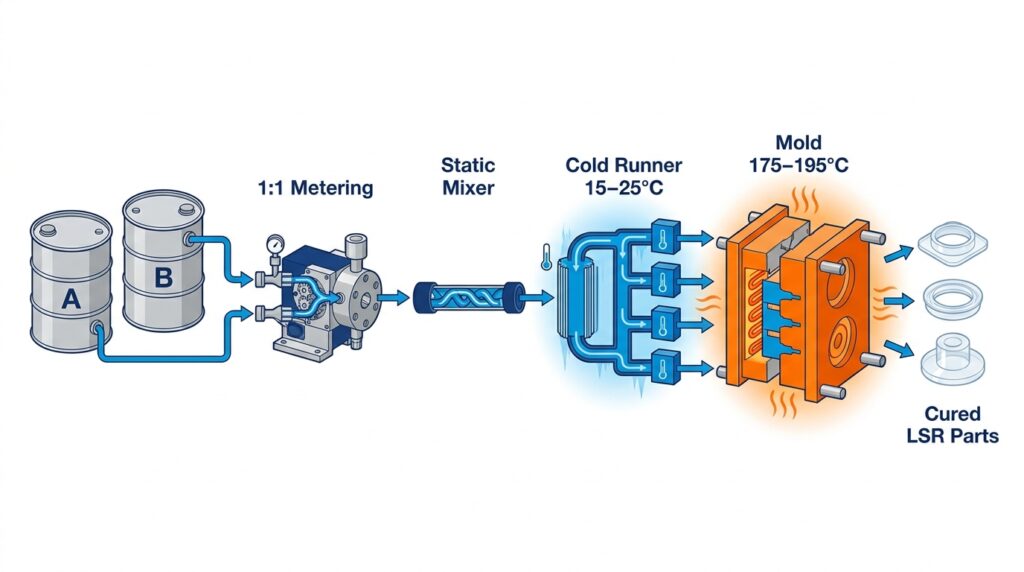
| Bagaimana cara mengukur kedua komponen LSR dan pigmen tersebut? | Pompa A/B 1:1, mixer statis, dan pigmen melalui aliran ketiga yang terkontrol. | Pengaturan standar terverifikasi |
| Sistem perkakas dan pengumpanan apa saja yang didukung? | Baja P20, H13 atau S136; saluran tuang terbuka, saluran dingin dan dek dingin dengan katup pengatur | Baja perkakas dan sistem pengumpanan dipilih setelah peninjauan jumlah tembakan dan biaya. |
Lingkup Komponen dan Peralatan
| Pertanyaan pengadaan | Kemampuan kerja | Status konfirmasi |
|---|---|---|
| Ukuran dan berat komponen apa yang dapat ditawarkan? | 0,5–300 g per bagian dalam sel standar | Tergantung pada proyek; geometri dan volume tembakan menentukan mesin cetak. |
| Rentang kekerasan apa yang didukung? | Shore A 5–80; Shore A 30–70 mencakup sebagian besar produksi reguler. | Tingkat mutu dan sistem pengeringan yang tepat akan dikonfirmasi sebelum penawaran harga. |
| Berapa banyak lubang yang praktis? | 1–32 rongga; 2–8 mencakup sebagian besar komponen produksi. | Harga yang tercantum setelah peninjauan arus, keseimbangan, volume tahunan, dan pemeliharaan. |
| Jendela pemrosesan apa yang digunakan? | Suhu cetakan 160–210°C, biasanya 175–195°C; tekanan injeksi 200–1.200 psi | Hanya jendela awal; divalidasi berdasarkan tingkatan material dan geometri bagian. |
| Berapa lama siklus waktu yang harus diasumsikan dalam proses pembelian? | 15–60 detik untuk dinding di bawah 3 mm; bagian yang lebih tebal berskala non-linier. | Perkiraan hanya sampai validasi proses T1 |
| Apakah pencetakan berlebih LSR ke plastik tersedia? | Konfigurasi overmolding dengan sisipan dan pelat indeks dua tembakan | Mutu substrat, sistem perekat, dan rencana uji pengelupasan memerlukan validasi. |
Kualitas dan Dokumentasi
| Pertanyaan pengadaan | Kemampuan Silikon RY | Status konfirmasi |
|---|---|---|
| Kerangka toleransi dimensi mana yang digunakan? | ISO 3302-1 M2 / M3 untuk dimensi umum; CTQ yang lebih ketat ditinjau secara terpisah. | Sesuai dengan gambar; metode pengukuran dan perlengkapan harus disepakati. |
| Apakah produksi di lingkungan terkontrol tersedia? | Kelas ISO 7 / Kelas 8 untuk program medis dan kontak makanan tertentu. | Lingkup ruang bersih dikonfirmasi dalam penawaran dan rencana mutu. |
| Sistem mutu apa yang dapat mendukung proyek ini? | Standar dasar ISO 9001; ISO 13485 untuk program medis; IATF 16949 untuk program otomotif. | Sertifikat yang berlaku dan ruang lingkup lokasi akan diberikan selama proses kualifikasi. |
| Catatan inspeksi apa yang diberikan di T1? | Laporan dimensi yang mencakup dimensi gambar pada 3–5 sampel per rongga. | Tingkat pengambilan sampel dan CTQ disepakati sebelum alat dirilis. |
| Apakah catatan material dan kepatuhan dapat dilacak? | Deklarasi material, ketertelusuran batch pemasok, dan laporan pihak ketiga yang berlaku. | Cakupan laporan yang tepat bergantung pada bahan, warna, produk jadi, dan pasar. |
Penayangan Komersial
| Pertanyaan pengadaan | Istilah umum | Status konfirmasi |
|---|---|---|
| Berapakah jumlah pesanan minimum (MOQ) produksi? | 3.000–5.000 pcs per pesanan setelah alat tersebut tersedia. | Ukuran komponen, perubahan warna, kemasan, dan permintaan tahunan dapat mengubah MOQ (Minimum Order Quantity). |
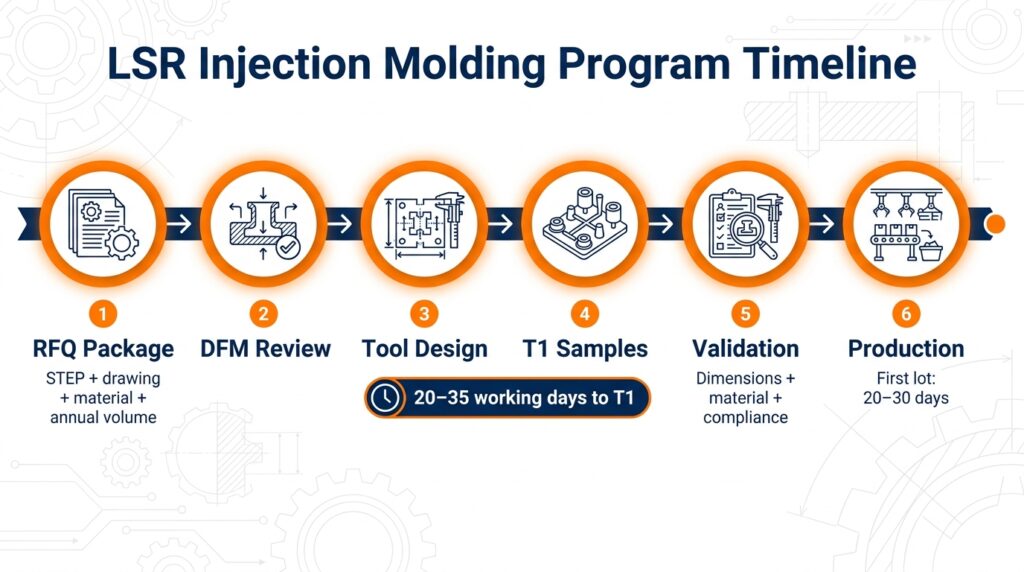
| Berapa lama waktu yang dibutuhkan untuk pembuatan perkakas? | 20–35 hari kerja (4–6 minggu) dari persetujuan DFM hingga T1 | Jadwal akhir diterbitkan setelah peninjauan desain alat dan ketersediaan material. |
| Berapa lama waktu yang dibutuhkan untuk operasi revisi T1? | 7–10 hari kerja per putaran revisi | Tergantung pada perubahan baja, pengujian, dan waktu umpan balik pelanggan. |
| Berapa lama waktu yang dibutuhkan untuk produksi batch pertama? | 20–30 hari setelah persetujuan sampel | Jumlah pesanan, operasi sekunder, dan dokumentasi dapat mengubah jadwal. |
Jenis LSR dan Sistem Pengeringan Apa yang Kami Proses?
Kami menggunakan LSR yang diawetkan dengan platinum sebagai standar untuk pencetakan injeksi. HCR yang diawetkan dengan peroksida tidak dapat digunakan dalam sel injeksi tanpa sistem pengumpanan yang berbeda, sehingga tetap berada di jalur kompresi dan transfer.
Nilai dalam produksi reguler:
- LSR serbaguna, Shore A 30–70, untuk peralatan dapur, hewan peliharaan, dan barang hadiah.
- LSR yang bersentuhan dengan makanan dipilih dan diuji terhadap persyaratan ekstraktif yang berlaku dari Peraturan FDA 21 CFR 177.2600 untuk barang-barang karet yang digunakan berulang kali, dan sesuai dengan persyaratan LFGB dan Rekomendasi BfR XV yang relevan bila ditentukan.
- LSR kelas medis dengan pengujian tingkat material untuk ISO 10993-5 / -10 atau USP Kelas VI jika diperlukan; evaluasi biologis akhir tetap spesifik untuk perangkat jadi, proses manufaktur, jenis kontak, dan durasi.
- Jenis pelumas mandiri, penguras oli, dan gesekan rendah untuk segel dan penutup.
- LSR berperekat untuk merekatkan ke substrat PC, PA, PBT, dan PEEK.
- Tersedia jenis yang menghantarkan listrik dan tahan api sesuai permintaan.
Pigmen ditambahkan sebagai aliran ketiga di mixer, bukan dicampur terlebih dahulu secara manual. Perbedaan warna antar lot berasal dari dosis pigmen, bukan dari polimer dasar, itulah sebabnya kami menyimpan sampel warna yang ditandatangani untuk setiap SKU. Paket aditif juga mengubah perilaku aliran dan pengerasan, bukan hanya angka pada lembar data — lihat aditif karet silikon cair.
Peralatan: Cold Runner, Cold Deck dan Waste
Peralatan kami menggunakan umpan dingin pada suhu 15–25°C yang berlawanan dengan rongga pada suhu 175–195°C. Perbedaan suhu tersebut menjaga agar saluran pengisi tidak mengeras dan inilah yang memungkinkan pencetakan tanpa saluran pengisi.
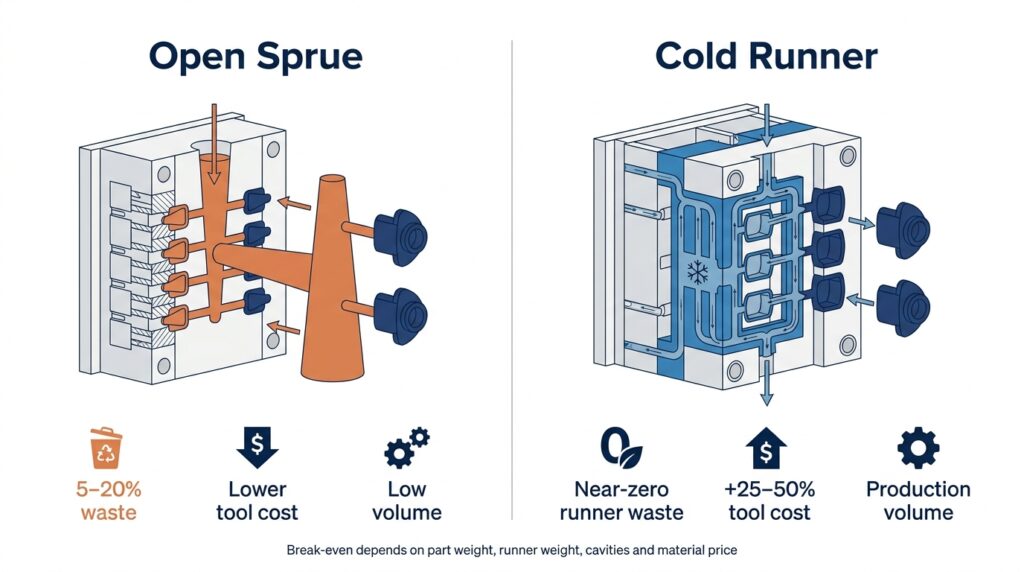
| Sistem pemberian makan | Limbah material per tembakan | Biaya perkakas | Di mana kita menggunakannya |
|---|---|---|---|
| Saluran tuang terbuka / saluran tuang dingin | 5–20% | Terendah | Alat prototipe dan produksi dalam jumlah kecil. |
| Blok saluran dingin | Mendekati nol | +25–50% di atas saluran tuang terbuka | Alat produksi di atas sekitar 50.000 unit/tahun |
| Dek dingin dengan katup pengatur | Mendekati nol, sisa gerbang terkendali | Paling tinggi | Komponen kosmetik, keseimbangan multi-rongga |
Sistem cold runner akan balik modal hanya dari segi material saja ketika volume tahunan mencapai sekitar 50.000 pcs dengan harga LSR saat ini sebesar USD 8–20/kg dan limbah sprue 5–20%. Di bawah angka tersebut, limbah sprue lebih murah daripada blok cetakan. Kami menampilkan kedua angka tersebut dalam penawaran harga, alih-alih memaksakan penggunaan alat yang lebih mahal. Perbandingan antara cold runner penuh dan sprue terbuka. perbandingan biaya duduk di sini.
Pemilihan baja perkakas mengikuti jumlah tembakan yang diharapkan: P20 hingga sekitar 250.000 tembakan, H13 atau S136 dari 500.000 tembakan ke atas dan untuk jenis baja dengan pengisi yang agresif. Kemiringan, transisi dinding, ventilasi, dan toleransi penyusutan ditetapkan pada DFM, bukan setelah T1 — aturan kerja tercantum dalam dokumen kami. panduan desain cetakan silikon.
Toleransi dan Kontrol Kilatan
Di bawah tekanan produksi, LSR dapat memasuki celah garis pemisah yang sangat kecil; 0,002 mm adalah ambang batas risiko kerja yang kami gunakan selama peninjauan alat, bukan spesifikasi flash universal. Tidak ada garis pemisah yang memiliki satu celah nominal di setiap siklus, sehingga pengendalian flash tidak pernah hanya satu angka pada gambar. Hal ini membutuhkan kondisi penutupan, vakum, dan gaya penjepit yang bekerja bersama, dan penggerindaan saja tidak akan mengendalikannya.
Apa yang kita kendalikan:
- Penutup garis pemisah dipasang pada target kerja 0,005 mm sebelum T1, kemudian diverifikasi terhadap batas kilat yang disepakati dalam gambar dan diperiksa ulang untuk keausan baja setelah lot produksi pertama.
- Evakuasi vakum rongga sebelum injeksi, yang menghilangkan udara yang terperangkap yang tekanan baliknya jika tidak dihilangkan akan mendorong silikon ke garis pemisah alih-alih melalui ventilasi.
- Tonnage penjepitan dihitung dari luas proyeksi, bukan dari ukuran mesin; alat yang kurang terjepit akan terbuka di bawah tekanan injeksi dan menghasilkan percikan api bahkan dengan garis pemisah yang sempurna.
- Toleransi penyusutan sebesar 1,5–3,5% tergantung pada jenis, kekerasan, dan ketebalan penampang, dikonfirmasi berdasarkan laporan T1 CMM.
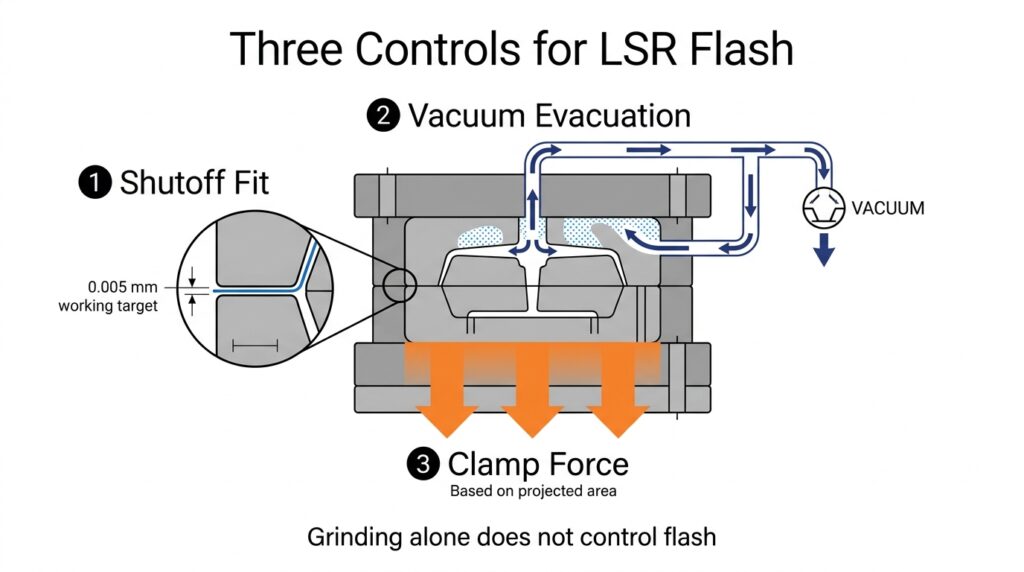
Penerimaan dimensi mengikuti ISO 3302-1. M2 dapat dicapai pada sebagian besar geometri; M1 adalah pembahasan kasus per kasus yang terkait dengan posisi gerbang dan jumlah rongga. Lebih ketat dari itu biasanya berarti gambar tersebut meminta material lunak untuk berperilaku seperti bagian yang dikerjakan dengan mesin. Mekanisme flash dibahas di mencapai nol kelebihan material (flash) dalam pencetakan LSR, dan geometri undercut — yang ditoleransi LSR jauh lebih baik daripada termoplastik — pada Aturan desain undercut untuk komponen LSR.
Pasca-Pengeringan, Pengujian, dan Dokumentasi
Bagian yang keluar dari mesin pres telah mengeras tetapi masih mengandung zat volatil dan siloksan residu. Proses pengerasan akhir standar di oven kami adalah 200°C selama 4 jam, disesuaikan dengan jenis dan ketebalan dinding. Bagian yang bersentuhan dengan makanan dan peralatan medis menjalani proses pengerasan akhir sebagai langkah tetap; segel industri mungkin tidak membutuhkannya. Detail selengkapnya di produk silikon pasca pengeringan.
Dokumen yang dapat kami terbitkan bersama pengiriman:
- Deklarasi material dan ketertelusuran lot hingga batch pemasok LSR.
- Laporan pengujian pihak ketiga yang ruang lingkupnya disesuaikan dengan material, warna, produk jadi, dan pasar sasaran yang tepat: FDA 21 CFR 177.2600, persyaratan LFGB / BfR XV yang relevan, RoHS dan REACH SVHC
- Laporan dimensi yang mencakup setiap dimensi gambar, 3–5 sampel per rongga.
- Kekerasan, kekuatan tarik, kekuatan sobek, dan deformasi permanen akibat tekanan sesuai ASTM D2240 / D412 / D624 / D395
Ruang lingkup metode pengujian dan apa yang dicakup dan tidak dicakup oleh setiap laporan diuraikan dalam metode pengujian silikon.
Kemampuan Pencetakan Dua-Shot dan Overmolding
LSR (Liquid-Specific Resin) merekat pada termoplastik rekayasa baik melalui perekat mandiri maupun melalui penguncian mekanis. Pilihan substrat dan jenis material yang tepat menentukan metode mana yang digunakan. Beberapa jenis PC, PA66, PBT, dan PEEK dapat merekat dengan sistem LSR perekat mandiri yang kompatibel, tetapi daya rekat harus divalidasi pada resin yang ditentukan. PP dan PE umumnya memerlukan plasma, perlakuan primer, atau penguncian mekanis.
Kami melakukan overmolding dengan cara memuat termoplastik yang telah dicetak sebagai sisipan, atau sebagai dua tembakan pada pelat indeks. Kekuatan ikatan diverifikasi dengan uji kupas 180° yang ditentukan proyek pada sampel T1. Untuk kombinasi LSR dan PC atau PA66 berperekat sendiri yang memenuhi syarat, 3–8 N/mm dengan kegagalan kohesif adalah patokan kerja kami; gambar dan rencana validasi menetapkan nilai penerimaan akhir. Pelepasan antarmuka yang bersih memicu peninjauan terhadap kualitas substrat, persiapan permukaan, dan kondisi pencetakan sebelum pelepasan cetakan.
Bagian Keluarga yang Kami Dukung
Keempat kelompok produk ini menggambarkan persyaratan produk dan dokumentasi yang kami dukung di seluruh program pencetakan silikon. Proses manufaktur yang dipilih—injeksi LSR, kompresi, transfer, atau jalur lain—dipastikan dari geometri, material, dan volume aktual, bukan disimpulkan dari kategori produk.
| Bagian dari keluarga | Apa yang menggerakkan alat ini? | Pengalaman produk terkait |
|---|---|---|
| Segel, gasket, konektor | Set kompresi per ASTM D395 dan garis belahan rambut tanpa kilat; kosmetik adalah hal sekunder. | cincin-O, lembaran karet, siku dan konektor selang |
| Papan tombol dan panel kontrol | Gaya aktuasi dipertahankan dalam rentang ±20 gf di seluruh panel, dan stabilitas gaya setelah 1 juta siklus. | papan tombol tahan air, papan tombol dengan sensitivitas sentuhan tinggi |
| Produk yang bersentuhan dengan makanan dan produk bayi. | Dokumentasi FDA 21 CFR 177.2600 dan LFGB, pasca-pengeringan sebagai langkah tetap, tidak ada bau yang terbawa. | set pakan, gigi palsu, piring bayi |
| Perawatan medis dan pribadi | Berkas material ISO 10993 / USP Kelas VI, pencetakan ruang bersih, ketertelusuran lot. | cangkir menstruasi |
Bagian-bagian kecil dengan banyak rongga akan menarik cetakan ke arah dek dingin; bagian-bagian tunggal yang besar tetap menggunakan satu rongga dengan saluran tuang terbuka, terlepas dari berapa pun volume tahunannya.
Volume, MOQ, dan Waktu Tunggu
Pencetakan injeksi adalah proses yang mengutamakan perkakas. Harga satuan turun seiring dengan jumlah rongga cetakan, jadi keputusan yang menentukan biaya Anda adalah jumlah rongga cetakan pada saat memulai proses, bukan negosiasi pada saat pemesanan.
Dua angka berbeda tercampur di sini. MOQ (Minimum Order Quantity) adalah jumlah minimum pesanan tunggal setelah baja tersedia. Tabel di bawah ini adalah volume tahunan, yang menentukan apakah pemotongan baja tersebut masuk akal atau tidak.
| Volume tahunan (bukan ukuran pesanan) | Alat umum | Komentar |
|---|---|---|
| Kurang dari 10.000 buah | Saluran masuk terbuka rongga tunggal | Pencetakan kompresi seringkali lebih murah. |
| 10.000 – 100.000 buah | 2–8 rongga, saluran dingin | Jendela injeksi standar |
| Lebih dari 100.000 buah | 8+ rongga, gerbang katup | Siklus dan otomatisasi mendominasi biaya. |
MOQ kami untuk LSR cetakan injeksi adalah 3.000–5.000 pcs per pesanan. Ini bukan pertanyaan yang sama dengan apakah Anda harus membeli cetakan injeksi: di bawah sekitar 10.000 pcs per tahun, cetakan kompresi biasanya lebih murah secara keseluruhan meskipun harga satuannya lebih tinggi, karena biaya cetakannya jauh lebih murah dan dapat mengakomodasi perubahan desain. Pembuatan cetakan membutuhkan waktu 20–35 hari kerja hingga T1, dengan 7–10 hari kerja per putaran revisi. Produksi massal setelah persetujuan sampel membutuhkan waktu 20–30 hari untuk lot pertama. Struktur biaya di seluruh proses diuraikan sebagai berikut: Berapa biaya pencetakan silikon?.
Kapan Kami Tidak Merekomendasikan Pencetakan Injeksi Silikon?
Kami memberikan penawaran untuk proses yang sesuai dengan komponennya, bukan proses dengan nilai perkakas tertinggi.
- Volume tahunan di bawah titik impas peralatan: cetakan kompresi silikon menggunakan peralatan yang lebih murah dan menyerap perubahan desain tanpa blok baja baru
- Bagian padat tebal di atas sekitar 10–12 mm: waktu pengerasan berbanding lurus dengan kuadrat ketebalan dan siklus tersebut menjadi tidak ekonomis.
- Komponen dengan sisipan logam dalam jumlah produksi rendah: cetakan transfer biasanya lebih cocok
- Profil kontinu, tali dan tabung: ekstrusi, bukan injeksi
- Desain masih terus berkembang: setiap perubahan geometri setelah pemotongan baja membutuhkan pengerjaan ulang alat, jadi kami menunda proyek pada tahap pencetakan 3D atau prototipe kompresi hingga gambar final ditetapkan.
Peta alternatif yang lebih luas ada di dalam panduan proses pembuatan produk silikon.
Apa yang Harus Dikirim Bersama Permintaan Penawaran (RFQ)
Kami dapat memberikan penawaran harga berdasarkan foto, tetapi angka tersebut mengandung margin risiko. Untuk mendapatkan harga pasti:
- File 3D (STEP atau IGES) ditambah gambar 2D dengan dimensi kritis dan kelas toleransi.
- Durometer dan warna target, referensi Pantone jika diperlukan pencocokan — lihat Cara menyiapkan gambar CAD untuk produsen Anda.
- Target kepatuhan: kontak makanan, medis, RoHS, atau tidak ada
- Volume tahunan dan frekuensi pesanan, bukan hanya pesanan pertama.
- Persyaratan kosmetik: garis pemisah yang dapat diterima, lokasi sisa gerbang, penyelesaian permukaan (SPI atau VDI)
Jika komponen Anda termasuk dalam salah satu dari empat kategori di atas, kami dapat menggunakan kembali material, perkakas, dan pengalaman perencanaan kualitas yang relevan; proses akhir dan desain cetakan tetap dikonfirmasi selama DFM (Design for Manufacturing).
Pertanyaan yang Sering Diajukan (FAQ)
Apakah biaya pembuatan perkakas dikreditkan kembali ke produksi?
Biaya perkakas dikutip secara terpisah dan ditagih sebelum baja dipotong. Apakah sebagian dari biaya tersebut dikreditkan kembali, dan berapa volume kumulatifnya, harus tercantum dalam penawaran tertulis. Mintalah jadwal tersebut secara tertulis sebelum PO, dari kami atau dari pemasok mana pun.
Seberapa besar toleransi yang dapat Anda pertahankan?
ISO 3302-1 M2 atau M3 pada sebagian besar geometri. M1 bergantung pada posisi gerbang, jumlah rongga, dan keseragaman dinding, dan dikonfirmasi pada laporan T1.
Apakah Anda memiliki jumlah pesanan minimum?
Ya — 3.000–5.000 pcs per pesanan setelah cetakan dibuat. Volume tahunan adalah ujian terpisah: di bawah sekitar 10.000 pcs per tahun, kami akan menawarkan pencetakan kompresi sebagai gantinya.
Bisakah Anda memberikan dokumentasi FDA dan LFGB?
Ya. Penawaran harga tersebut mencantumkan ruang lingkup pengujian FDA 21 CFR 177.2600 dan LFGB / BfR XV Jerman yang berlaku untuk material, warna, dan tujuan penggunaan yang tepat. Sertifikat material dan laporan pihak ketiga yang tersedia dihubungkan dengan lot produksi yang relevan; pengujian produk jadi baru akan dicantumkan dalam penawaran harga jika proyek membutuhkannya.
Sebelum Anda Mengunci Alat
Dua keputusan yang mahal untuk diubah adalah jumlah rongga dan lokasi gerbang. Jumlah rongga menentukan harga satuan Anda selama masa pakai alat; lokasi gerbang menentukan di mana sisa kosmetik berada dan sisi mana dari bagian tersebut yang dapat menjadi permukaan A. Keduanya murah untuk diubah di CAD dan mahal untuk diubah pada baja.
Kirimkan file 3D, kelas toleransi, target kepatuhan, dan volume tahunan yang realistis, dan kami akan memberikan biaya perkakas, opsi kavitasi, dan titik impas dibandingkan dengan cetakan kompresi. Jika volume tidak membenarkan penggunaan cetakan injeksi, kami akan menyatakannya dalam penawaran. Kriteria evaluasi sampel sebelum Anda memulai produksi massal tercantum di bagaimana mengevaluasi kualitas sampel sebelum produksi massal.
Permintaan Penawaran
Kirimkan file 3D Anda dan volume tahunan melalui Formulir Permintaan Penawaran (RFQ).
Sertakan dalam email pertama: file STEP, kelas toleransi, durometer target, persyaratan kepatuhan, volume tahunan. Kami akan memberikan informasi biaya perkakas, opsi kavitasi, harga satuan pada dua titik volume, dan titik impas dibandingkan dengan pencetakan kompresi.
Referensi
- LFGB § 31, Perpindahan zat ke makanan — Bundesministerium der Justiz, teks gabungan saat ini: gesetze-im-internet.de/lfgb/__31.html
- Bab Umum USP 〈 88 〉 Uji Reaktivitas Biologis, In Vivo (dasar klasifikasi plastik Kelas I–VI) — Farmakope Amerika Serikat: doi.usp.org/USPNF/USPNF_M98834_01_01.html