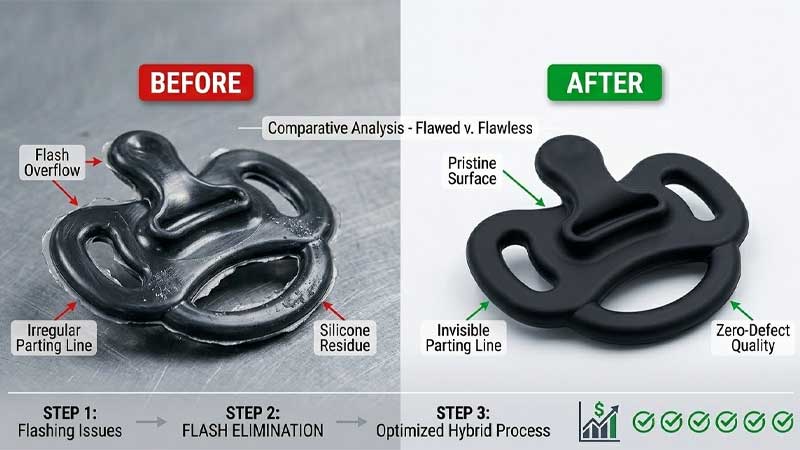
Pemasok dapat menunjukkan bengkel yang bersih, sertifikat yang sah, dan sampel yang disetujui. Tidak satu pun dari hal-hal tersebut membuktikan bahwa kontrol yang sama akan bertahan dalam produksi massal. Risiko sebenarnya muncul kemudian: campuran bahan baku, pengeringan yang tidak terkontrol, variasi antar rongga, pengerjaan ulang yang tidak terdokumentasi, atau langkah-langkah yang dialihdayakan.
A Inspeksi pabrik silikon di Cina Oleh karena itu, harus mengikuti satu jalur produksi dari bahan baku yang masuk hingga barang yang dikemas. Tujuannya bukan untuk menilai seberapa profesional tampilan pabrik tersebut, melainkan untuk memverifikasi apakah prosesnya dapat secara berulang menghasilkan gambar, spesifikasi, dan persyaratan kepatuhan Anda.
Ringkasan Eksekutif
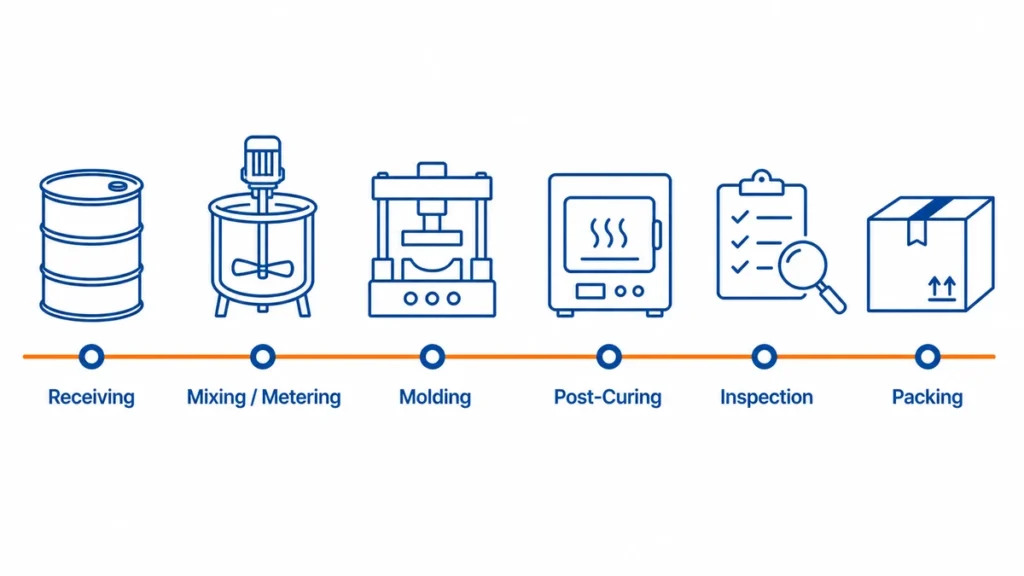
- Audit prosesnya, bukan ruang pamernya. Telusuri satu batch nyata melalui proses penerimaan bahan, pencampuran atau pengukuran, pencetakan, pengeringan akhir, inspeksi, dan pengemasan.
- Cocokkan hasil audit dengan proses silikon. Pencetakan kompresi HCR, pencetakan injeksi LSR, ekstrusi, dan pencetakan silikon memiliki peralatan, titik kontrol, dan mode kegagalan yang berbeda.
- Perlakukan sertifikat dan sampel sebagai bukti pendukung. Produksi hanya boleh dimulai apabila catatan, peralatan, operator, dan ketertelusuran lot sesuai dengan spesifikasi yang disetujui.
Apa yang Harus Diverifikasi dalam Inspeksi Pabrik Silikon di China?
Inspeksi pabrik harus menjawab enam pertanyaan: Apakah pemasok dapat diidentifikasi secara hukum? Apakah pemasok memiliki atau mengendalikan proses yang dibutuhkan? Dapatkah pemasok melacak bahan baku? Apakah parameter kritis dicatat? Dapatkah pemasok mendeteksi komponen yang tidak sesuai standar? Apakah pemasok mengendalikan pekerjaan yang dialihdayakan?
| Area audit | Bukti untuk diminta | Apa yang seharusnya dibuktikan oleh bukti-bukti tersebut |
|---|---|---|
| Peran identitas bisnis dan transaksi | Izin usaha, alamat lokasi, dan peta badan hukum. | Penjual kontrak, penerima pembayaran, eksportir, dan produsen sebenarnya diidentifikasi dan hubungan mereka diungkapkan. |
| Kepemilikan proses | Daftar peralatan, tinjauan bengkel, catatan perawatan. | Proses yang dikutip dilakukan di lokasi yang diaudit atau diungkapkan sebagai subkontrak. |
| Pengendalian material | Daftar pemasok, TDS/SDS, catatan penerimaan barang, label lot, kartu batch | Senyawa yang digunakan dalam produksi dapat ditelusuri ke bahan dan nomor lot yang telah disetujui. |
| Pengendalian proses | Instruksi kerja, lembar parameter, catatan bagian pertama, inspeksi patroli | Operator bekerja dalam jendela proses yang telah ditentukan, bukan berdasarkan memori. |
| Verifikasi produk | Gambar, rencana pengendalian, daftar alat ukur, laporan inspeksi, standar cacat | Metode inspeksi sesuai dengan persyaratan produk dan risiko pengukuran. |
| Tindakan perbaikan | Laporan ketidaksesuaian, analisis akar penyebab, bukti penutupan CAPA. | Pabrik tersebut mengandung cacat dan mengubah prosesnya, alih-alih hanya memilah-milah komponen. |
Jangan mulai dengan daftar periksa audit umum. Mulailah dengan gambar produk, aplikasi, volume tahunan, pasar sasaran, dan risiko kegagalan yang diketahui. A sendok bayi silikon dan sebuah papan tombol silikon industri Seharusnya tidak menerima rencana audit yang sama.
Bagaimana Cara Memverifikasi Identitas Hukum Pabrik di Tiongkok?
Mulailah dengan nama resmi pemasok di Tiongkok dan Kode Kredit Sosial Terpadu 18 digit. Cari keduanya di basis data resmi Tiongkok. Sistem Publikasi Informasi Kredit Perusahaan Nasional, Kemudian, bandingkan hasilnya dengan izin usaha dan dokumen komersial yang telah diberikan kepada Anda.
Tujuannya bukanlah untuk membuktikan kemampuan manufaktur dari catatan registrasi. Melainkan untuk menetapkan entitas hukum mana yang bertanggung jawab atas kontrak, pembayaran, produksi, catatan mutu, dan deklarasi ekspor.
| Memeriksa | Bukti untuk perbandingan | Apa yang perlu diklarifikasi? |
|---|---|---|
| Badan hukum | Nama perusahaan Tiongkok dan Kode Kredit Sosial Terpadu | Nama dagang Inggris tidak dapat dihubungkan dengan entitas terdaftar di Tiongkok. |
| Status pendaftaran | Status terkini dalam sistem publik resmi | Perusahaan telah dicabut pendaftarannya, izinnya dibatalkan, ditangguhkan, atau terdaftar secara tidak normal. |
| Alamat terdaftar | Izin usaha, catatan publik, penawaran harga, dan kontrak. | Alamat terdaftar berbeda dengan lokasi yang tercantum sebagai pabrik. |
| Lingkup bisnis | Catatan pendaftaran publik | Lingkup pekerjaan hanya menunjukkan perdagangan atau konsultasi, sementara pemasok mengklaim sebagai produsen. |
| Pihak yang bertanggung jawab | Penerbit kuotasi, penjual kontrak, penerima manfaat bank, eksportir, dan operator pabrik. | Beberapa entitas terlibat tetapi peran mereka dirahasiakan. |
| Pemegang sertifikat | Laporan ISO dan uji produk | Nama atau lokasi sertifikat tidak sesuai dengan entitas manufaktur atau lokasi yang diaudit. |
| Stempel perusahaan | Nama resmi Tiongkok pada kontrak dan stempel perusahaan | Nama stempel berbeda dengan entitas kontrak atau hanya stempel pribadi yang digunakan. |
| Catatan kredit publik | Laporan tahunan, pemberitahuan operasi abnormal, dan daftar pelanggaran serius. | Berkas yang hilang, anomali yang belum terselesaikan, atau status hukum yang tidak sesuai dengan penjelasan pemasok. |
Cocokkan Izin Usaha dengan Lokasi
Mintalah untuk melihat izin usaha asli atau izin elektronik yang dapat diverifikasi. Bandingkan nama perusahaan Tiongkok, Kode Kredit Sosial Terpadu, perwakilan hukum, status pendaftaran, alamat terdaftar, dan ruang lingkup usaha dengan catatan resmi.
Alamat terdaftar dapat berbeda secara sah dari alamat produksi. Pemasok dapat beroperasi dari tempat yang disewa atau menggunakan entitas ekspor terpisah. Jangan menolak pemasok hanya karena alamat atau entitasnya berbeda. Persyaratkan agar hubungan tersebut diungkapkan dan didukung oleh perjanjian sewa, catatan perusahaan grup, perjanjian subkontrak, atau dokumen lain yang dapat diverifikasi.
Kemudian, pastikan bahwa lokasi produksi sebenarnya adalah lokasi yang sama yang dicakup oleh audit. Izin usaha yang sah untuk sebuah kantor tidak membuktikan bahwa pencetakan, pengeringan akhir, pencetakan, atau inspeksi berlangsung di lokasi yang ditunjukkan selama kunjungan.
Petakan Setiap Entitas dalam Transaksi
Tuliskan badan hukum yang bertanggung jawab untuk setiap langkah:
- Menerbitkan penawaran harga.
- Menandatangani kontrak penjualan atau pembuatan perkakas.
- Menerima pembayaran.
- Memiliki atau mengoperasikan pabrik.
- Membeli bahan silikon.
- Memegang sertifikat ISO.
- Menerbitkan catatan mutu dan pernyataan kesesuaian.
- Mengekspor pengiriman.
Peran-peran ini tidak harus dimiliki oleh satu perusahaan. Perusahaan perdagangan, pabrik afiliasi, dan entitas ekspor dapat membentuk pengaturan pasokan yang sah. Risiko dimulai ketika pengaturan tersebut disembunyikan, produsen tidak dapat diidentifikasi, atau kontrak tidak memberikan kendali atas material, proses, subkontrak, dan tindakan korektif.
Perlakukan Data Registrasi sebagai Alat Penyaringan
Lingkup bisnis yang terkait dengan manufaktur tidak membuktikan bahwa pabrik tersebut memiliki peralatan yang dibutuhkan. Catatan publik yang bersih tidak membuktikan kualitas produk. Sebaliknya, pemberitahuan operasi abnormal di masa lalu tidak secara otomatis mendiskualifikasi pemasok jika masalah tersebut telah diselesaikan dan penjelasannya didokumentasikan.
Gunakan pengecekan badan hukum untuk menetapkan akuntabilitas. Kemudian verifikasi kemampuan manufaktur melalui peralatan, produksi langsung, ketelusuran material, catatan proses, dan pengujian produk.
Apakah Audit Pabrik Sama dengan Inspeksi Produk?
Tidak. Audit pabrik mengevaluasi apakah sistem manufaktur mampu. Inspeksi produk memeriksa apakah suatu lot tertentu sesuai standar. Pembeli sering menggabungkan keduanya dan mendapatkan versi yang kurang optimal dari keduanya.
| Aktivitas | Pertanyaan utama | Waktu terbaik | Keluaran tipikal |
|---|---|---|---|
| Audit kualifikasi pemasok | Apakah pabrik ini mampu menjalankan proses yang dibutuhkan? | Sebelum pembuatan perkakas atau nominasi | Kesenjangan kemampuan dan keputusan persetujuan |
| Audit proses | Apakah kontrol-kontrol penting berfungsi di lini produksi? | Uji coba atau produksi massal tahap awal | Temuan berdasarkan langkah proses |
| Inspeksi sebelum pengiriman | Apakah batch produksi ini memenuhi spesifikasi yang dirilis? | Setelah produksi dan sebelum pengiriman | Penerimaan atau penolakan lot |
| Audit sosial atau lingkungan | Apakah lokasi tersebut memenuhi persyaratan ketenagakerjaan, keselamatan, atau lingkungan? | Berdasarkan kebijakan pembeli dan risiko rantai pasokan | Laporan kepatuhan terpisah |
Inspeksi pra-pengiriman yang berhasil tidak dapat memperbaiki proses pencetakan yang lemah. Inspeksi tersebut hanya mengambil sampel dari apa yang telah dihasilkan oleh proses tersebut. Sebaliknya, sertifikat ISO 9001 tidak membuktikan bahwa pengiriman yang ada di hadapan Anda sesuai dengan gambar desain.
Dokumen apa saja yang harus Anda tinjau sebelum kunjungan?
Mintalah dokumen sebelum memesan perjalanan atau menugaskan inspektur pihak ketiga. File yang hilang atau tidak konsisten merupakan peringatan dini bahwa kontrol yang sama mungkin tidak berfungsi dengan andal di lantai produksi.
Meminta:
- Paket badan hukum: izin usaha, alamat pabrik, dan hubungan antara penjual kontrak, penerima pembayaran, eksportir, dan pabrik.
- Kemasan produk yang dirilis: Revisi gambar, karakteristik kritis terhadap kualitas, daftar material, dan jenis silikon yang disetujui.
- Paket material: TDS, SDS, sertifikat analisis, pemasok yang disetujui, dan format identifikasi lot.
- Paket kontrol proses: Alur proses, rencana pengendalian, instruksi kerja, standar inspeksi, daftar alat ukur, dan status kalibrasi.
- Paket proses eksternal dan QMS: Mengungkapkan subkontraktor, sertifikat terkait, dan contoh ketidaksesuaian dan CAPA (Corrective Action and Preventive Action) terbaru.
- Paket kapasitas: mesin, rongga aktif, waktu siklus yang divalidasi, shift kerja, waktu operasional, hasil produksi pertama, dan data hambatan di hilir.
Tinjau ruang lingkupnya dengan cermat. Sertifikat untuk “perdagangan dan penjualan produk silikon” tidak sama dengan sertifikasi pencetakan silikon di lokasi yang diaudit. ISO 9001 mendefinisikan kerangka kerja manajemen mutu; ini tidak menyetujui material, proses, atau produk jadi tertentu.
Apakah Pabrik Tersebut Benar-Benar Dapat Menjalankan Proses Silikon Anda?
Audit harus sesuai dengan proses yang disebutkan dalam penawaran. Istilah "pencetakan silikon" terlalu luas untuk dapat digunakan.
| Proses | Peralatan dan kontrol untuk verifikasi | Bukti yang sesuai | Kesenjangan audit umum |
|---|---|---|---|
| pencetakan kompresi HCR/HTV | Mesin penggiling dua rol atau area pencampuran terkontrol, penimbangan material, mesin pres hidrolik, kontrol suhu cetakan. | Kartu batch, catatan pencampuran, resep pengepresan, persetujuan bagian pertama | Penambahan formulasi atau bahan pengeras bergantung pada ingatan operator. |
| pencetakan injeksi LSR | Pompa drum A/B, sistem pengukuran, mixer, saluran dingin, cetakan berpemanas, pengumpanan material terkontrol. | Catatan lot material, riwayat alarm pengukuran, resep mesin, laporan rongga. | Pabrik memiliki mesin injeksi tetapi tidak memiliki sistem dosis LSR yang tervalidasi. |
| Ekstrusi silikon | Ekstruder, kontrol cetakan, jalur pengeringan kontinu, penarik, dan pemantauan dimensi. | Catatan kecepatan jalur produksi, pengaturan pengeringan, log dimensi dalam proses. | Ukuran hanya diperiksa setelah gulungan panjang selesai dibuat. |
| Cetakan silikon | Persiapan substrat, pemasangan alat bantu, pengendalian adhesi, pencegahan kontaminasi. | Nomor lot substrat yang disetujui, catatan pra-perlakuan, uji adhesi. | Perawatan primer atau plasma dilakukan di luar perusahaan atau tidak terkontrol waktunya. |
| Operasi sekunder | Pemangkasan, pencetakan, pelapisan, perekatan, perakitan, pengeringan akhir | Instruksi kerja, batas sampel, catatan batch | Proses pencetakan utama terkontrol, tetapi cacat penampilan berasal dari proses selanjutnya. |
Telusuri jalur produksi sesuai urutan. Jangan biarkan penyelenggara hanya memilih mesin yang paling bersih. Bandingkan nomor mesin, nomor cetakan, identifikasi rongga, dan nomor lot material pada lini produksi dengan catatan yang ditunjukkan di ruang rapat.
Bagaimana Anda Memverifikasi Kapasitas Produksi dan Hambatan?
Jangan menerima angka kapasitas bulanan tanpa perhitungan yang matang. Susun ulang perkiraan tersebut berdasarkan waktu operasi yang dijadwalkan, waktu siklus yang divalidasi, rongga aktif, ketersediaan peralatan, hasil produksi pertama, dan kapasitas setiap operasi hilir.
Gunakan dua perhitungan dasar:
Output pencetakan kotor = waktu operasi terjadwal ÷ waktu siklus tervalidasi × jumlah rongga aktif
Output yang dapat dijual = output pencetakan kotor × faktor waktu operasional yang terbukti × hasil produksi pertama
Hasilnya bukanlah kapasitas akhir pabrik. Kapasitas sistem efektif adalah kapasitas terendah yang dapat dijual di antara tahapan pencetakan, pengeringan akhir, pemotongan, pemrosesan sekunder, inspeksi, dan pengemasan.
Contoh Perhitungan Kapasitas
Contoh berikut mengilustrasikan metode tersebut; ini bukan patokan untuk produksi silikon.
| Masukan | Contoh nilai |
|---|---|
| Waktu pencetakan yang dijadwalkan | 8 jam, atau 28.800 detik |
| Waktu siklus yang divalidasi | 60 detik |
| Rongga aktif | 2 |
| Output bruto | 960 suku cadang per shift |
| Faktor waktu aktif yang terbukti | 85% |
| Hasil tahap pertama | 95% |
| Estimasi output yang dapat dijual | Kurang lebih 775 bagian per shift. |
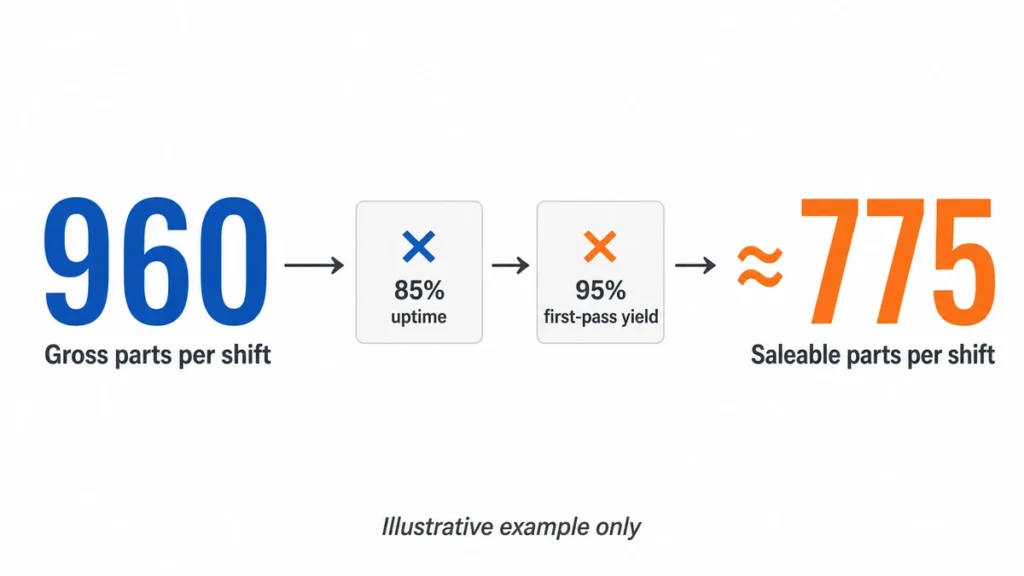
Estimasi yang hanya berdasarkan 960 bagian per shift mengabaikan waktu henti dan bagian yang ditolak. Estimasi 775 bagian masih belum lengkap sampai pabrik membuktikan bahwa proses pasca-pengeringan, pemotongan, inspeksi, dan pengemasan dapat memproses setidaknya volume yang sama.
Jangan menyalin faktor-faktor contoh ke dalam penilaian pemasok. Gunakan catatan pabrik dari produk, cetakan, mesin, dan kondisi produksi yang sebanding.
Verifikasi Setiap Masukan di Lantai Produksi
| Masukan kapasitas | Bukti untuk memverifikasi | Pernyataan yang berlebihan |
|---|---|---|
| Waktu operasi terjadwal | Rencana shift, penugasan staf, kalender mesin, jadwal perawatan | Semua jam kalender diperlakukan sebagai waktu produksi. |
| Waktu siklus | Resep mesin dan studi waktu yang dirilis selama produksi stabil. | Siklus yang paling baik diamati digunakan sebagai pengganti siklus produksi yang berulang. |
| Rongga aktif | Gambar cetakan, ID rongga, catatan rongga yang tersumbat, hasil tingkat rongga. | Jumlah rongga nominal tetap digunakan meskipun satu rongga dinonaktifkan. |
| Ketersediaan peralatan | Catatan waktu henti, catatan perawatan, riwayat pergantian | Perhitungan ini mengasumsikan waktu aktif 100%. |
| Hasil tahap pertama | Laporan lot yang menunjukkan komponen yang baik sebelum pengerjaan ulang atau penyortiran | Jumlah kemasan akhir disajikan sebagai hasil produksi tahap pertama. |
| Ketersediaan tenaga kerja | Matriks keterampilan, rencana pen staffing, kehadiran aktual per shift | Tenaga kerja untuk pemangkasan atau inspeksi manual diasumsikan tidak terbatas. |
| Sumber daya bersama | Jadwal produksi untuk mesin pres, oven, peralatan inspeksi, dan operator. | Kapasitas mesin atau oven yang sama dijanjikan untuk beberapa program. |
| Operasi subkontrak | Kapasitas pemasok, waktu antrian, waktu transportasi, inspeksi barang masuk | Waktu tunggu pemrosesan eksternal tidak termasuk dalam perhitungan. |
Amati siklus setelah proses mencapai produksi yang stabil. Satu siklus cepat selama audit bukanlah dasar kapasitas yang valid. Bandingkan pengamatan tersebut dengan beberapa lot terbaru dan selidiki perbedaan besar apa pun.
Temukan Batasan di Luar Mesin Cetak
Proyek silikon seringkali tampak memiliki kapasitas pengepresan yang cukup, sementara operasi hilir mengendalikan hasil sebenarnya.
| Langkah proses | Satuan kapasitas untuk menghitung | Bukti hambatan |
|---|---|---|
| Persiapan bahan | Kilogram atau batch per shift | Keterbatasan waktu pencampuran, stasiun penimbangan, waktu penahanan material, atau pergantian warna. |
| cetakan | Jumlah suku cadang yang baik per mesin dan cetakan per shift | Siklus panjang, rongga yang tidak berfungsi, pembersihan jamur, flash, atau waktu henti yang tidak direncanakan |
| Pasca-pengeringan | Jumlah komponen berkualitas per muatan oven dan muatan per hari. | Volume oven yang dapat digunakan, pola pemuatan, waktu pemanasan dan pendinginan, ventilasi, atau pemisahan kelompok. |
| Memangkas atau menghilangkan sisa potongan | Jumlah suku cadang yang diterima per operator atau mesin per shift. | Pekerjaan manual, garis pemisah yang rumit, cacat sekunder, atau antrian pengerjaan ulang. |
| Pencetakan, pelapisan, atau pengikatan | Jumlah suku cadang yang diterima per lini produksi atau subkontraktor per hari. | Jumlah perlengkapan, waktu pengeringan atau pengerasan, penolakan adhesi, atau waktu antrian eksternal. |
| Inspeksi | Bagian atau lot yang dirilis per shift | Pengujian fungsional yang lama, perlengkapan terkalibrasi yang terbatas, inspeksi 100%, atau waktu penyimpanan di laboratorium. |
| Sedang mengemas | Unit jadi per lini per shift | Perakitan multi-komponen, pelabelan, verifikasi jumlah, atau pengemasan khusus. |
Hitung setiap tahap dalam satuan dan periode waktu yang sama. Jika pencetakan dapat menghasilkan 10.000 bagian yang dapat diterima per minggu tetapi alur pasca-pengerasan dan pemangkasan yang telah divalidasi hanya dapat menghasilkan 7.000, maka kapasitas mingguan yang terverifikasi adalah 7.000—bukan 10.000.
Pengujian Kapasitas Terhadap Rencana Pesanan Aktual
Persetujuan kapasitas harus dikaitkan dengan SKU, cetakan, kuantitas, jangka waktu pengiriman, dan beban mesin pesaing yang telah ditentukan. Mintalah pabrik untuk menyediakan:
- Permintaan mingguan atau bulanan untuk produk yang diaudit.
- Alokasi mesin dan cetakan.
- Beban terkonfirmasi saat ini dari pelanggan lain.
- Asumsi mengenai jadwal kerja, operator, dan lembur yang direncanakan.
- Waktu pergantian dan pemeliharaan preventif.
- Perkiraan tingkat keberhasilan dan tingkat pengerjaan ulang pada tahap pertama.
- Kapasitas untuk proses pengeringan akhir dan semua proses sekunder.
- Kendala liburan, tenaga kerja, subkontraktor, dan material.
- Mesin cadangan, perbaikan jamur, dan rencana penanggulangan gangguan.
Gunakan tabel permintaan versus kapasitas daripada persentase tunggal. Pesanan yang telah disepakati harus sesuai dengan kapasitas penjualan yang telah dibuktikan setelah cadangan yang disepakati untuk variasi dan waktu henti. Cadangan tersebut harus mencerminkan risiko produk, kematangan proses, dan toleransi pengiriman; cadangan tersebut tidak boleh digantikan oleh persentase universal.
Tanda Bahaya Kapasitas
- Kapasitas hanya dinyatakan sebagai perkiraan penjualan bulanan.
- Perhitungan ini mengasumsikan setiap mesin beroperasi setiap jam sesuai jadwal.
- Rongga nominal dihitung tanpa memeriksa rongga yang tersumbat atau tidak stabil.
- Barang rongsokan, penyortiran, dan pengerjaan ulang tidak termasuk.
- Mesin pres, oven, perlengkapan, atau operator yang sama dialokasikan untuk pesanan yang tumpang tindih.
- Kapasitas pasca-pengeringan, pemangkasan, pencetakan, inspeksi, atau pengemasan tidak dihitung.
- Lembur diperlakukan sebagai kapasitas dasar permanen.
- Cetakan baru diberi hasil dan waktu siklus produk yang tidak terkait.
- Pemasok dapat menunjukkan peralatan tetapi bukan catatan produksi terkini.
- Kendala utamanya terletak pada subkontraktor yang identitasnya dirahasiakan.
Kesenjangan kapasitas tidak selalu berarti menolak pemasok. Namun, hal itu membutuhkan rencana pemulihan yang jelas, identifikasi peralatan dan tenaga kerja, uji coba yang tervalidasi, dan bukti bahwa penambahan kapasitas tidak melemahkan pengendalian proses.
Audit proses pencetakan silikon dari penerimaan material hingga pengemasan lot.
Audit proses pencetakan silikon dari penerimaan material hingga pengemasan lot.
Bagaimana Cara Memverifikasi Ketertelusuran Material Silikon?
Pilih satu karton kemasan atau wadah barang setengah jadi dan telusuri mundur. Rantai tersebut harus mengarah dari lot produk jadi ke batch pencetakan, mesin, cetakan, rongga cetakan (jika ada), operator, lot bahan baku, lot pigmen atau masterbatch, dan sistem pengeringan.
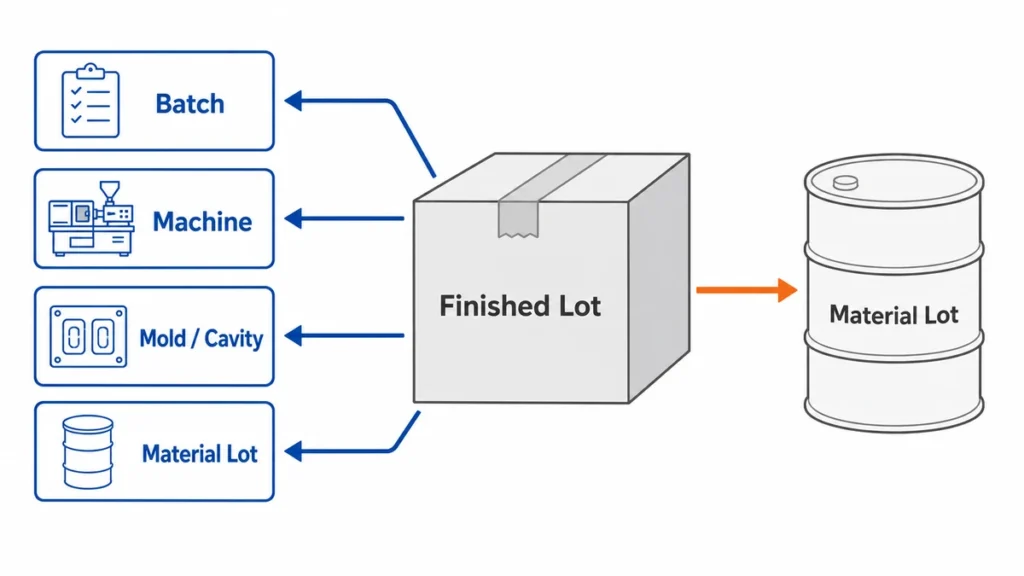
Kemudian balikkan pengujiannya. Pilih satu lot bahan baku dari gudang dan tanyakan di mana bahan baku tersebut dikonsumsi. Sistem ketertelusuran yang hanya berfungsi satu arah tidaklah lengkap.
Periksa kontrol berikut:
- Label yang masuk tetap terpasang atau dipindahkan ke label internal yang terkontrol.
- Material yang dilepas, dikarantina, dan ditolak dipisahkan secara fisik.
- Masa simpan dan kondisi penyimpanan mengikuti petunjuk dari pemasok bahan.
- Peralatan timbang diidentifikasi dan dikalibrasi.
- Senyawa HCR campuran memiliki ID batch dan waktu penyimpanan yang terkontrol.
- Komponen LSR A/B tetap berpasangan dan terlindungi dari kontaminasi.
- Pigmen, aditif, dan bahan perekat termasuk dalam catatan batch.
- Limbah silikon yang telah mengeras tidak diperlakukan seperti limbah termoplastik hasil daur ulang. Silikon adalah termoset dan tidak dapat begitu saja dilelehkan kembali melalui proses yang sama.
Untuk aplikasi yang diatur, ketertelusuran material hanyalah satu lapisan persetujuan. Batasan kepatuhan spesifik produk didefinisikan di bawah ini.
Sampai di Mana Audit Pabrik Ini Berhenti untuk Produk yang Diatur?
Audit ini dapat menentukan apakah pemasok mengendalikan proses pembuatan silikonnya. Namun, audit ini sendiri tidak dapat membuktikan bahwa alat kesehatan, barang yang bersentuhan dengan makanan, produk anak-anak, komponen otomotif, atau produk lain yang diatur telah sesuai dengan hukum.
Persyaratan yang berlaku bergantung pada produk jadi, tujuan penggunaan, kondisi kontak, kelompok pengguna, klasifikasi risiko, pasar tujuan, dan peran pemasok dalam rantai pasokan regulasi. Label material seperti “kelas medis,” “kelas pangan,” atau “dis одобри oleh FDA” tidak mendefinisikan ruang lingkup tersebut.
| Kategori produk | Apa yang dicakup oleh audit pabrik ini? | Lapisan tambahan khusus produk |
|---|---|---|
| Produk silikon untuk konsumen umum | Badan hukum, identitas material, pengendalian proses, ketertelusuran, inspeksi, pengemasan, dan pengendalian perubahan. | Pembatasan bahan kimia di pasar tujuan, pelabelan, keamanan mekanis, dan standar khusus produk. |
| Barang-barang yang bersentuhan dengan makanan | Pengendalian formulasi, pencegahan kontaminasi, pasca-pengerasan jika ditentukan, ketertelusuran lot, dan pencocokan laporan dengan material. | Jenis makanan yang dimaksud, waktu dan suhu kontak, migrasi atau zat yang dapat diekstraksi dari produk jadi, persyaratan deklarasi, dan aturan kontak makanan khusus pasar. |
| Produk bayi dan anak-anak | Pengendalian material, stabilitas pencetakan, pengendalian komponen kecil atau perakitan, kebersihan, dan ketertelusuran. | Persyaratan berdasarkan fungsi produk sebenarnya, kelompok usia, penggunaan yang dapat diperkirakan, bahaya mekanis, batasan kimia, migrasi, pelabelan, dan pasar. |
| Perangkat medis atau komponen perangkat medis | Pengendalian material, jalur produksi yang tervalidasi, ketertelusuran, kontrol kebersihan, ketidaksesuaian, CAPA, dan pemberitahuan perubahan. | Klasifikasi perangkat, sistem manajemen mutu (QMS) regulasi, manajemen risiko, evaluasi biologis, validasi proses, kontrol ruang bersih atau beban mikroba, validasi sterilisasi, dan dokumentasi teknis jika berlaku. |
| Komponen otomotif | Kemampuan proses, kontrol rongga, pengukuran, ketertelusuran, kapasitas, pemeliharaan, dan kontrol perubahan teknik. | Persyaratan khusus pelanggan, IATF 16949 jika berlaku, APQP/PPAP, karakteristik khusus, MSA, SPC, dan persetujuan bagian produksi. |
| Komponen farmasi atau bioproses | Pengendalian material dan lot, kebersihan, pasca-pemrosesan, inspeksi, pengemasan, dan pengendalian perubahan. | Strategi ekstraksi dan pelarutan, pengujian sesuai standar atau aplikasi spesifik, validasi pembersihan, validasi proses, dan kualifikasi pelanggan. |
| Komponen listrik atau elektronik | Identitas material, dimensi, stabilitas pencetakan, pengendalian kontaminasi, dan pengendalian perubahan pemasok. | Persyaratan khusus produk terkait keselamatan listrik, mudah terbakar, zat terlarang, paparan lingkungan, dan sertifikasi. |
Tujuan Penggunaan Menentukan Lingkup Kepatuhan
Sebelum menetapkan rencana audit, dokumentasikan:
- Baik itu barang berbahan silikon berupa bahan baku, komponen cetakan, aksesori, atau produk jadi.
- Fungsi produk dan penggunaan yang dapat diperkirakan secara wajar.
- Negara atau wilayah tujuan.
- Pertimbangan kelompok usia pengguna dan pengguna rentan.
- Kontak dengan makanan, kulit, jaringan, cairan, obat, atau media proses.
- Durasi kontak, suhu, tekanan, dan kondisi penggunaan berulang.
- Apakah produk tersebut dipasok dalam keadaan steril atau akan disterilkan kemudian.
- Masa simpan dan siklus penggunaan kembali yang dibutuhkan.
- Produsen resmi, pemilik spesifikasi, dan pihak yang bertanggung jawab atas pelepasan regulasi.
Pemasok tidak boleh memilih program pengujian hanya berdasarkan nama produk saja. Tabung silikon yang digunakan dalam dispenser minuman, saluran transfer laboratorium, dan jalur cairan medis mungkin terlihat serupa tetapi memiliki persyaratan bukti dan validasi yang berbeda.
Batasan Kontak Makanan
Untuk produk karet yang digunakan berulang kali di AS, 21 CFR 177.2600 dapat menjadi bagian dari penilaian yang berlaku. Untuk produk yang dipasarkan di Uni Eropa, kerangka kerja tersebut dapat mencakup Peraturan (EC) No. 1935/2004 dan GMP kontak makanan di bawah Peraturan (EC) No. 2023/2006, beserta persyaratan khusus material atau persyaratan nasional yang berlaku.
Audit pabrik harus memverifikasi bahwa formulasi yang diuji sesuai dengan silikon, pigmen, aditif, pencetakan, pelapisan, dan proses pasca-pengerasan yang berlaku. Audit ini tidak menggantikan penilaian produk jadi untuk jenis makanan, suhu, durasi, dan kondisi penggunaan berulang yang dimaksudkan.
Batas Perangkat Medis
Daftar periksa ini bukanlah audit sertifikasi alat kesehatan. Tergantung pada peran pemasok dan pasar sasaran, kualifikasi mungkin memerlukan sistem manajemen mutu alat kesehatan seperti... ISO 13485, manajemen risiko di bawah ISO 14971, evaluasi biologis, proses khusus yang tervalidasi, lingkungan terkontrol, catatan perangkat atau batch, penanganan keluhan, dan kontrol peraturan khusus pasar.
Sertifikat resin atau ISO 10993 Laporan pengujian tidak secara otomatis menjadikan komponen jadi "berstandar medis". Laporan tersebut harus dikaitkan dengan formulasi akhir, pewarna, aditif, pemrosesan, pembersihan, sterilisasi, jenis kontak, durasi kontak, dan penilaian risiko perangkat.
Jika pemasok silikon hanya memproduksi komponen, produsen resmi tetap perlu menentukan persyaratan kritis dan memasukkan kontrol pemasok ke dalam sistem manajemen mutu dan risiko perangkat.
Aplikasi Otomotif dan Aplikasi Tervalidasi Lainnya
Untuk program otomotif, audit ISO 9001 umum mungkin tidak mencukupi. Pelanggan mungkin memerlukan IATF 16949, bukti APQP/PPAP, kontrol karakteristik khusus, analisis sistem pengukuran, kontrol proses statistik, kapasitas yang disetujui, dan pemberitahuan perubahan formal.
Aplikasi farmasi, bioproses, kedirgantaraan, keselamatan listrik, dan aplikasi tervalidasi lainnya memerlukan rencana kualifikasi tersendiri. Jangan memperluas persetujuan dari satu aplikasi ke aplikasi lain hanya karena jenis silikon dasar atau proses pencetakannya tampak serupa.
Pisahkan Ketiga Keputusan Tersebut
Catat tiga kesimpulan independen:
- Kemampuan pabrik: Apakah situs tersebut dapat menjalankan proses silikon yang telah ditentukan secara berulang?
- Validasi produk: Apakah produk yang didefinisikan sesuai dengan gambar, fungsi, dan rencana pengujian yang disetujui?
- Siaran pers regulasi: Apakah bukti yang ada cukup untuk penggunaan yang dimaksud dan pasar tujuan?
Sebuah pabrik bisa saja beroperasi dengan baik meskipun berkas regulasinya belum lengkap. Sampel yang telah diuji bisa saja memenuhi standar, meskipun proses produksinya tidak terkontrol. Tidak satu pun dari hasil tersebut yang secara otomatis membenarkan hasil lainnya.
Apa yang Harus Anda Periksa Selama Pencampuran, Pencetakan, dan Pasca-Pengeringan?
Isu kritisnya bukanlah apakah pabrik memiliki lembar parameter. Yang terpenting adalah apakah nilai-nilai yang dirilis tersebut terlihat, tercatat, terlindungi dari perubahan yang tidak disengaja, dan terhubung dengan lot produksi.
Peracikan HCR dan HTV
Untuk karet dengan konsistensi tinggi, periksa penimbangan, urutan pencampuran, kondisi rol, dispersi pigmen, kontrol zat pengeras, dan identifikasi batch. Tanyakan bagaimana pabrik mencegah kontaminasi silang antara warna, formulasi, dan sistem pengerasan dengan peroksida atau platinum.
Tim sering meremehkan tahap ini karena campuran senyawa tampak seragam. Variasi dapat muncul kemudian sebagai perubahan warna, bau, ketidaksesuaian proses pengeringan, cacat permukaan, atau sifat fisik yang tidak stabil di berbagai batch.
Pengukuran dan Injeksi LSR
Untuk karet silikon cair, periksa pasokan material A/B, sistem pompa dan pengukuran, mixer, unit injeksi, saluran pendingin, cetakan yang dipanaskan, dan riwayat alarm. Konfirmasikan bahwa resep mesin mencantumkan tekanan injeksi, kecepatan, suhu cetakan, waktu pengeringan, dan parameter lain yang relevan dengan proses yang telah divalidasi.
Jangan menerima tangkapan layar satu resep sebagai bukti kontrol. Bandingkan pengaturan mesin saat ini dengan resep yang disetujui dan catatan produksi. Tanyakan siapa yang dapat mengubah parameter dan bagaimana penyimpangan ditinjau.
Pasca-Pengeringan
Proses pengerasan akhir (post-curing) harus dikaitkan dengan formulasi material, aplikasi produk, geometri bagian, dan persyaratan validasi atau pengujian. Proses ini tidak secara otomatis diperlukan untuk setiap bagian silikon, dan satu resep suhu dan waktu universal tidaklah dapat diandalkan.
Periksa identifikasi oven, keseragaman suhu atau catatan verifikasi, pengaturan muatan, ukuran batch, kontrol pengatur waktu, ventilasi, dan catatan lot pasca-pengeringan. Memuat oven secara berlebihan dapat mengubah aliran udara dan perilaku pemanasan bahkan ketika titik pengaturan tidak berubah.
Bagaimana Seharusnya Anda Melakukan Audit Jamur dan Pengendalian Rongga?
Sampel yang disetujui dapat menyembunyikan variasi rongga. Cetakan multi-rongga dapat menghasilkan bagian yang dapat diterima dari satu rongga dan menghasilkan kelebihan material (flash), kekurangan material (short shots), atau penyimpangan dimensi yang berulang dari rongga lainnya.
Memeriksa:
- Identifikasi cetakan dan alat yang unik.
- Identifikasi rongga pada komponen atau catatan inspeksi jika memungkinkan.
- Frekuensi perawatan pencegahan berdasarkan siklus atau kondisi.
- Riwayat perawatan untuk ventilasi, garis pemisah, saluran, ejektor, dan permukaan bertekstur.
- Persetujuan unit pertama setelah pengaturan, perbaikan, atau perubahan parameter.
- Data dimensi atau cacat spesifik rongga untuk fitur-fitur penting.
- Catatan penyimpanan dan kepemilikan yang terkontrol untuk peralatan yang didanai pelanggan.
Mintalah laporan perbaikan cetakan terbaru, lalu periksa area yang terkena dampak pada alat atau bagian tersebut. Ini menghubungkan dokumen dengan bukti fisik. Catatan perawatan dengan entri "cetakan dibersihkan" yang berulang tetapi tanpa cacat, tindakan, atau verifikasi adalah bukti administratif, bukan bukti proses.
Uji Produk Mana yang Harus Anda Saksikan?
Metode pengujian harus berasal dari gambar, penilaian risiko, peraturan yang berlaku, atau rencana pengendalian yang disepakati. Lebih banyak pengujian tidak secara otomatis berarti pengendalian yang lebih baik.
| Persyaratan | Metode atau peralatan yang mungkin | Fokus audit |
|---|---|---|
| Ukuran | Jangka sorong, mikrometer, pengukur pin, proyektor profil, CMM, perlengkapan khusus | Koreksi data, perlengkapan, gaya kontak, pengkondisian sampel, dan resolusi pengukur. |
| Kekerasan pantai | ASTM D2240 atau ISO 48-4 metode dengan durometer yang sesuai | Ketebalan spesimen, permukaan penyangga, waktu penahanan, lokasi pengujian, dan kalibrasi. |
| Tarik dan perpanjangan | ASTM D412 atau ISO 37 | Persiapan sampel uji, pengukuran ketebalan, kecepatan, dan keterkaitan antar lot. |
| Set kompresi | ASTM D395 atau ISO 815-1 | Kompresi, suhu, durasi, waktu pemulihan, dan geometri spesimen |
| Warna | Sampel batas yang disetujui atau spektrofotometer | Kondisi pencahayaan, pengaturan instrumen, kriteria ΔE jika ditentukan, dan riwayat sampel. |
| Penampilan | Papan cacat dan standar visual | Jarak pandang, pencahayaan, zona kerusakan, dan klasifikasi Kritis/Mayor/Minor. |
| Zat yang bersentuhan dengan makanan atau zat yang dibatasi penggunaannya. | Laboratorium eksternal berkualifikasi yang menggunakan metode spesifik pasar. | Identitas sampel, ruang lingkup laporan, kesesuaian formulasi, tanggal, dan keaslian laporan. |
| Kinerja fungsional | Pengujian perlengkapan atau perakitan khusus produk | Beban, jumlah siklus, kebocoran, gaya tarik, kondisi penyegelan, atau suhu penggunaan sebagaimana berlaku. |
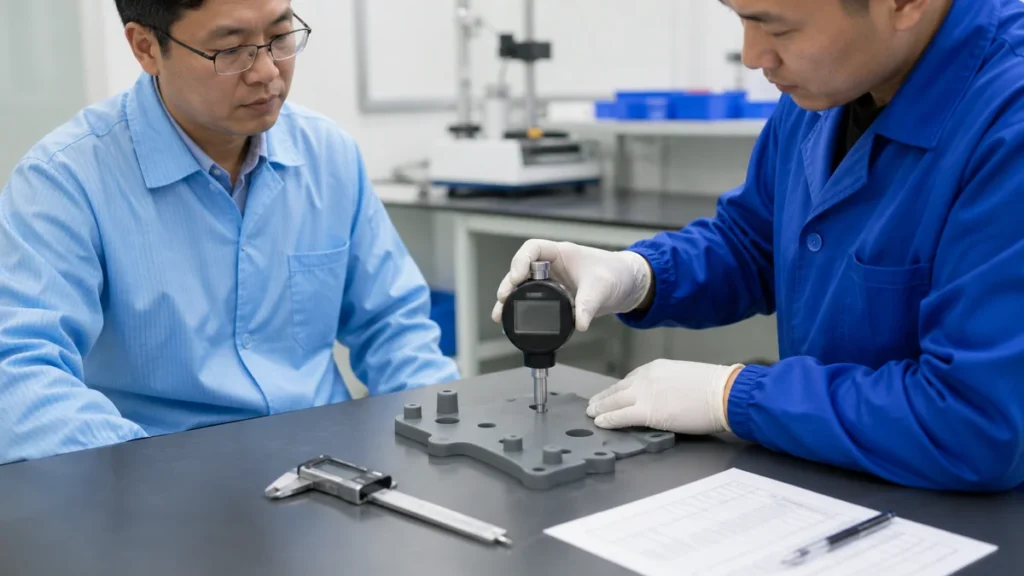
Komponen silikon lunak mudah salah ukur. Gaya jangka sorong yang berlebihan dapat menekan komponen dan menghasilkan hasil yang salah. Komponen berdinding tipis mungkin memerlukan alat bantu, metode optik, atau gaya pengukuran yang jelas. Jika inspektur tidak dapat menghasilkan pembacaan yang sama, batas penerimaan tidak berlaku.
Saksikan setidaknya satu pengujian dari pengaturan hingga hasil yang tercatat. Kemudian pilih sendiri sampel kedua. Sampel yang telah diposisikan sebelumnya menunjukkan bahwa peralatan tersebut dapat menghasilkan angka; namun, hal itu tidak menunjukkan bahwa inspeksi rutin terkontrol.
Bagaimana Seharusnya Pengambilan Sampel AQL Digunakan?
Gunakan pengambilan sampel per lot hanya setelah definisi cacat, tingkat inspeksi, rencana pengambilan sampel, dan kriteria penerimaan disepakati. ISO 2859-1:2026 menyediakan skema pengambilan sampel yang diindeks AQL untuk inspeksi berdasarkan atribut. Sistem ini tidak menentukan batasan Kritis, Mayor, dan Minor Anda.
Jangan biarkan AQL menggantikan kontrol proses. Pengambilan sampel dapat melewatkan cacat frekuensi rendah, lot campuran, dan masalah spesifik rongga. Fitur keselamatan, peraturan, atau fungsi kritis mungkin memerlukan kontrol yang lebih ketat, validasi proses, pencegahan kesalahan, atau inspeksi 100% dengan metode yang tervalidasi.
Selama audit, periksa apakah pabrik tersebut:
- Menentukan lot sebelum pengambilan sampel.
- Memilih sampel secara acak di seluruh karton, waktu produksi, dan rongga jika relevan.
- Memisahkan cacat Kritis, Utama, dan Minor.
- Mencatat jumlah cacat sebenarnya, bukan hanya "Lulus".“
- Menerapkan angka terima/tolak yang telah disepakati.
- Memiliki rencana reaksi untuk lot yang ditolak.
Pabrik yang memilah barang cacat tanpa menyelidiki penyebab pencetakan atau penanganannya, berarti hanya menahan pengiriman, bukan memperbaiki prosesnya.
Bagaimana Cara Mengidentifikasi Subkontrak Tersembunyi?
Bandingkan kemampuan yang dikutip dengan peralatan, jumlah staf, pekerjaan yang sedang berlangsung, sambungan utilitas, dan catatan produksi. Jika pemasok mengklaim melakukan pencetakan, pelapisan, pembuatan perkakas, pengujian laboratorium, dan pengemasan secara internal, setiap proses harus meninggalkan bukti fisik dan dokumenter.
Ajukan pertanyaan-pertanyaan ini secara langsung:
- Operasi mana yang meninggalkan lokasi ini?
- Siapa yang menyetujui subkontraktor?
- Bagaimana material dan lot diidentifikasi selama proses transfer?
- Spesifikasi dan sampel apa yang dikirimkan ke subkontraktor?
- Bagaimana cara memeriksa suku cadang subkontrak yang masuk?
- Apakah subkontraktor dapat mengubah material, tinta, primer, perekat, atau parameter proses?
- Apakah pembeli diberitahu sebelum proses atau situs berubah?
Penggunaan jasa pihak ketiga (outsourcing) tidak selalu berarti penolakan. Yang menjadi risiko adalah outsourcing yang tidak diungkapkan atau tidak terkontrol. Proses sekunder seringkali menimbulkan cacat setelah bagian cetakan yang dapat diterima telah melewati proses di bengkel utama.
Bagaimana Perubahan Rekayasa Harus Dikendalikan?
Tetapkan konfigurasi produksi yang telah disetujui sebelum produksi massal. Konfigurasi dasar harus mengidentifikasi lokasi manufaktur yang sah, revisi gambar, formulasi silikon, pemasok material, sistem warna, cetakan dan rongga, jenis mesin atau proses, jendela proses utama, pasca-pengerasan, operasi sekunder, metode inspeksi, pengemasan, dan subkontraktor yang disetujui.
Perubahan tidak dapat diterima hanya karena bagian yang sudah jadi masih terlihat seperti sampel yang disetujui. Pemasok harus menilai, mendokumentasikan, memvalidasi, dan memperoleh persetujuan yang diperlukan sebelum menerapkan perubahan apa pun yang dapat memengaruhi bentuk, kesesuaian, fungsi, kepatuhan, ketertelusuran, kapasitas, atau daya tahan.
Tentukan Perubahan Mana yang Membutuhkan Pemberitahuan
| Perubahan yang diusulkan | Tinjauan dampak minimum | Bukti umum sebelum pembebasan |
|---|---|---|
| Jenis silikon, pemasok, formulasi, atau sistem pengeringan. | Sifat fisik, kepatuhan, warna, bau, perilaku pengerasan, daya rekat, dan kinerja jangka panjang | TDS/SDS/CoA yang diperbarui, data uji komparatif, pengujian kepatuhan baru jika berlaku, dan sampel yang disetujui. |
| Pigmen, masterbatch, aditif, tinta, primer, perekat, atau pelapis | Warna, migrasi atau zat terlarang, adhesi, penghambatan pengerasan, penampilan, dan penuaan | Identifikasi material, laporan pengujian, hasil adhesi atau daya tahan, dan daftar material yang diperbarui. |
| Perbaikan cetakan, pembuatan rongga baru, penggantian sisipan, atau transfer perkakas. | Dimensi, kilatan cahaya, ventilasi, tekstur, keseimbangan rongga, dan kemampuan saling tukar. | Catatan perbaikan, laporan dimensi berdasarkan rongga yang terpengaruh, sampel artikel pertama, dan bukti kemampuan jika diperlukan. |
| Mesin, jalur, rute proses, atau lokasi produksi | Jendela proses, kesetaraan peralatan, kapasitas, risiko kontaminasi, dan ketertelusuran. | Catatan uji coba, perbandingan parameter, inspeksi artikel pertama, dan kualifikasi ulang lokasi atau proses. |
| Siklus pengeringan atau kondisi pasca pengeringan | Sifat fisik, bau atau zat mudah menguap, dimensi, penampilan, dan kepatuhan | Studi parameter yang disetujui, catatan oven atau peralatan, pengujian fisik atau kepatuhan berulang sebagaimana berlaku. |
| Proses sekunder atau subkontraktor | Identitas material, pengendalian proses, logistik, inspeksi penerimaan, dan akuntabilitas | Kualifikasi subkontraktor, uji coba proses, sampel yang disetujui, rencana pengendalian, dan alur ketertelusuran. |
| Metode inspeksi, perlengkapan, perangkat lunak, atau batas penerimaan | Korelasi pengukuran, pengulangan, penerimaan palsu, dan perbandingan historis. | Korelasi metode, studi alat ukur jika diperlukan, instruksi inspeksi yang direvisi, dan persetujuan batasan baru. |
| Bahan kemasan atau metode pengemasan | Deformasi, kontaminasi, pelabelan, akurasi penghitungan, kerusakan transportasi, dan penyimpanan di rak. | Bukti uji pengemasan, bukti pengangkutan atau kompresi jika diperlukan, label yang disetujui, dan spesifikasi pengemasan yang diperbarui. |
Persyaratan pemberitahuan harus tertulis dalam perjanjian mutu, syarat pembelian, catatan gambar, atau manual pemasok. Persetujuan lisan dari pembeli atau insinyur tidak boleh menggantikan pelepasan yang didokumentasikan.
Gunakan Alur Kerja Perubahan Terkendali
- Kirimkan permintaan perubahan. Catat kondisi saat ini, kondisi yang diusulkan, alasan, produk yang terpengaruh, lokasi, alat, material, dan tanggal implementasi yang ditargetkan.
- Lakukan penilaian risiko. Tinjau bentuk, kesesuaian, fungsi, kepatuhan, ketelusuran material, stabilitas proses, kapasitas, biaya, waktu tunggu, suku cadang, dan inventaris yang ada.
- Tetapkan rencana validasi. Sebutkan sampel, rongga, kuantitas produksi, pengujian, dokumen, dan kriteria penerimaan apa saja yang dibutuhkan.
- Jalankan uji coba dalam kondisi produksi. Gunakan bahan, mesin, cetakan, operator, proses sekunder, dan metode inspeksi yang sesuai—bukan hanya jalur pengambilan sampel di laboratorium.
- Tinjau bukti objektif. Tergantung pada risikonya, ini dapat mencakup inspeksi sampel pertama, tata letak dimensi, pengujian sifat fisik, pengujian fungsional, pengujian kepatuhan, data kemampuan, atau uji coba produksi pelanggan.
- Dapatkan persetujuan tertulis. Jangan menyetujui perubahan hanya berdasarkan tampilan sampel atau tekanan jadwal.
- Perbarui dokumen terkontrol. Revisi gambar, daftar material, alur proses, rencana pengendalian, instruksi kerja, standar inspeksi, spesifikasi pengemasan, dan catatan pemasok yang disetujui sesuai kebutuhan.
- Tetapkan titik efektif. Identifikasi lot material, batch produksi, tanggal, mesin, cetakan, rongga, dan pengiriman yang pertama kali terpengaruh. Pisahkan konfigurasi lama dan baru.
- Pantau batch produksi pertama. Terapkan inspeksi yang lebih ketat atau pemeriksaan tindak lanjut yang telah ditentukan hingga perubahan tersebut menunjukkan kinerja yang stabil.
Pisahkan Perubahan Permanen dari Penyimpangan Sementara
Penyimpangan sementara harus menyatakan:
- Persyaratan spesifik yang dikesampingkan.
- Alasan teknis dan penilaian risiko.
- Jumlah, lot, pesanan pembelian, dan pengiriman yang terpengaruh.
- Diperlukan tindakan pengamanan dan inspeksi tambahan.
- Otoritas pemberi persetujuan.
- Tanggal mulai dan tanggal berakhir.
- Rencana untuk kembali ke proses rilis.
Jangan biarkan penyimpangan yang sudah kedaluwarsa menjadi standar produksi yang baru. Penyimpangan berulang untuk masalah yang sama menunjukkan bahwa proses atau spesifikasi dasar perlu dikoreksi secara formal.
Verifikasi Pengendalian Perubahan Selama Audit
Jangan hanya meninjau prosedur pengendalian perubahan. Pilih perbaikan cetakan, penggantian material, penyesuaian proses, atau perubahan subkontraktor yang baru-baru ini dilakukan dan telusuri seluruh alur kerja.
Membandingkan:
- Label material terkini beserta daftar material yang telah disetujui.
- Resep mesin dengan catatan parameter yang telah dirilis.
- Riwayat perawatan cetakan dengan data inspeksi rongga.
- Catatan pembelian beserta daftar bahan baku dan subkontraktor yang telah disetujui.
- Gambar dan instruksi kerja terkini pada lini produksi beserta revisi utamanya.
- Laporan kepatuhan terhadap bahan, warna, lapisan, dan lokasi pembuatan yang sebenarnya.
- Catatan pengiriman sebelum dan sesudah tanggal efektif perubahan.
Tanda tangan yang hilang merupakan celah dokumentasi. Perubahan material, lokasi, peralatan, atau proses yang masuk ke produksi tanpa tinjauan risiko dan persetujuan yang dapat ditelusuri merupakan kegagalan pengendalian tingkat sistem.
Apa Saja Tanda-Tanda Bahaya Utama?
Tanda bahaya yang paling kuat adalah kontradiksi antara catatan dan realitas produksi.
- Nama atau alamat perusahaan pada sertifikat tidak sesuai dengan lokasi yang diaudit.
- Silikon dengan kualitas yang disetujui tidak terdapat dalam penyimpanan material.
- Kantong atau drum material memiliki label lot yang hilang, rusak, atau diganti.
- Operator tidak dapat mengidentifikasi revisi gambar atau instruksi kerja yang berlaku saat ini.
- Pengaturan mesin berbeda dari resep yang dirilis tanpa persetujuan penyimpangan.
- Laporan inspeksi berisi nilai identik yang berulang atau hanya tanda lulus/gagal.
- Label kalibrasi sudah kedaluwarsa atau alat ukur tidak memiliki ID unik.
- Material yang ditolak disimpan di samping material yang disetujui tanpa pengawasan fisik.
- Cetakan multi-rongga tidak memiliki cacat tingkat rongga atau data pengukuran.
- Catatan pasca-pengeringan menunjukkan titik pengaturan tetapi tidak menunjukkan lot, muatan, durasi, atau oven yang sebenarnya.
- Volume produksi melebihi kapasitas yang didukung oleh mesin, waktu siklus, rongga cetak, shift kerja, dan hasil produksi.
- Pemasok menolak akses ke area produksi yang relevan dengan proses yang dikutip.
Satu tanda bahaya mungkin memiliki penjelasan yang masuk akal. Beberapa tanda bahaya terkait seharusnya memicu investigasi tingkat sistem yang lebih mendalam daripada tindakan korektif terpisah. Misalnya, ID rongga yang hilang, catatan pengukuran yang identik, dan keluhan berulang tentang kilatan api menunjukkan kontrol rongga yang lemah daripada kesalahan inspeksi yang terisolasi.
Rencana Audit Satu Hari yang Praktis
| Waktu | Aktivitas | Keluaran yang dibutuhkan |
|---|---|---|
| 09:00–09:20 | Rapat pembukaan dan pengecekan badan hukum | Nama resmi Tiongkok, Kode Kredit Sosial Terpadu, situs, dan peran transaksi telah dikonfirmasi. |
| 09:20–10:10 | Peninjauan dokumen | Revisi gambar, material, rencana pengendalian, sertifikat, dan masalah yang belum terselesaikan yang telah diidentifikasi. |
| 10:10–11:20 | Jejak material dan produksi | Satu lot produksi yang dilacak melalui penyimpanan, pencampuran atau pengukuran, pencetakan, dan proses kerja yang belum selesai (WIP). |
| 11:20–12:00 | Pemeriksaan kapasitas dan hambatan | Output yang dapat dijual dibangun kembali berdasarkan waktu siklus, rongga aktif, hasil, dan kendala hilir. |
| 13:00–13:40 | Tinjauan peralatan dan pemeliharaan | Identifikasi cetakan, kontrol rongga cetakan, riwayat perbaikan, dan perawatan mesin diperiksa. |
| 13:40–14:10 | Pengambilan sampel perubahan teknik | Satu perubahan material, cetakan, proses, atau subkontraktor baru-baru ini yang dapat ditelusuri hingga persetujuan dan lot pertama yang terpengaruh |
| 14:10–14:55 | Saksi laboratorium dan inspeksi | Pengujian terpilih diulang pada sampel yang dipilih oleh auditor. |
| 14:55–15:30 | Ketelusuran pengemasan, pergudangan, dan pengiriman | Identitas lot produk jadi, kontrol status, dan spesifikasi pengemasan telah diverifikasi. |
| 15:30–16:15 | Peninjauan ketidaksesuaian dan CAPA | Satu cacat nyata yang dilacak dari deteksi hingga tindakan perbaikan yang terverifikasi. |
| 16:15–17:00 | Pertemuan penutup | Temuan diklasifikasikan berdasarkan risiko, pemilik, bukti, dan tanggal jatuh tempo. |
Jadwal ini adalah titik awal. Produk medis, otomotif, produk dengan volume produksi tinggi dan banyak rongga, atau produk yang diatur secara ketat memerlukan audit yang lebih mendalam dan spesifik untuk produk dan prosesnya.
Inspektur menelusuri lot silikon cetakan dari label karton hingga nomor batch bahan baku.
Inspektur menelusuri lot silikon cetakan dari label karton hingga nomor batch bahan baku.
Apa yang Seharusnya Terjadi Setelah Audit?
Temuan masalah didasarkan pada risiko, bukan pada kemudahan penyelesaiannya.
Suatu temuan yang bermanfaat terdiri dari empat bagian:
- Persyaratan: gambar, spesifikasi, prosedur, peraturan, atau kriteria audit yang disepakati.
- Bukti objektif: nomor catatan, mesin, lot, rongga, sampel, atau kondisi yang diamati.
- Risiko: konsekuensi terhadap produk, kepatuhan, ketertelusuran, pengiriman, atau pengendalian perubahan.
- Jawaban yang dibutuhkan: penanganan masalah, akar penyebab, tindakan korektif, pemilik masalah, tanggal jatuh tempo, dan metode verifikasi.
Jangan menutup temuan hanya karena pabrik mengunggah prosedur baru. Verifikasi bahwa tindakan tersebut telah sampai ke lantai produksi. Periksa batch berikutnya, catatan yang direvisi, praktik operator, atau uji ulang.
Persetujuan pemasok harus menggunakan tahapan persetujuan yang eksplisit. Jangan biarkan skor audit total yang tinggi membatalkan satu kegagalan kritis.
Bagaimana Seharusnya Pemasok Diklasifikasikan Setelah Audit?
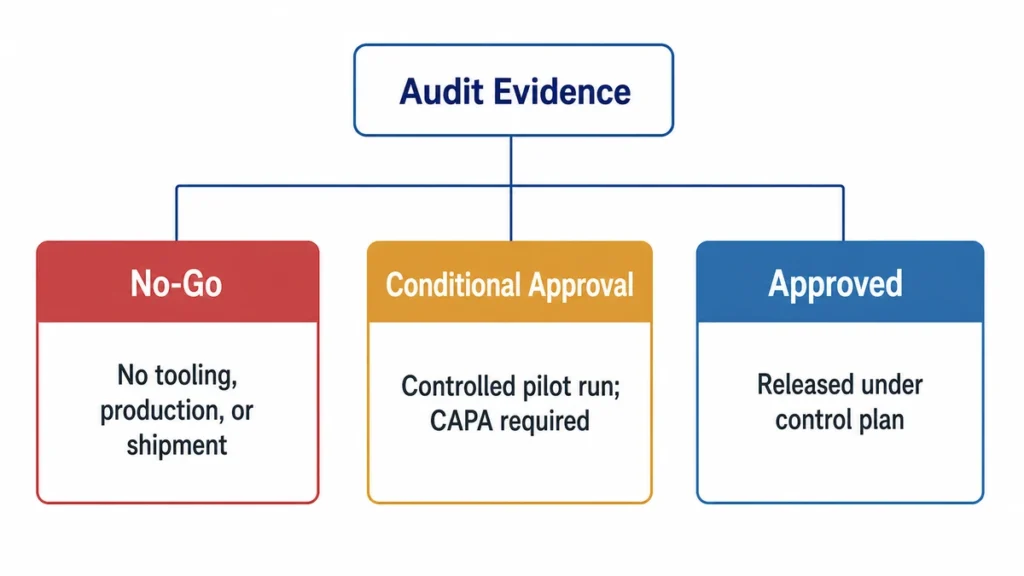
Klasifikasikan pemasok sebagai Tidak bisa, Persetujuan Bersyarat, atau Disetujui. Ambil keputusan berdasarkan risiko dan bukti objektif, bukan berdasarkan jumlah temuan kecil. Gunakan bukti yang sama nanti ketika Anda pilih produsen silikon untuk pembuatan perkakas atau produksi massal.
| Keputusan | Kondisi umum | Langkah selanjutnya yang diizinkan | Bukti diperlukan |
|---|---|---|---|
| Tidak bisa | Pabrikan atau lokasi produksi resmi tidak dapat diidentifikasi; proses yang dibutuhkan tidak tersedia; bahan baku tidak dapat dilacak; catatan atau laporan tampak dipalsukan; proses kritis disembunyikan atau tidak terkontrol; persyaratan peraturan atau keselamatan yang kritis tidak terpenuhi. | Jangan merilis peralatan, produksi massal, atau pengiriman. Kualifikasi ulang diperlukan sebelum komitmen komersial. | Verifikasi catatan hukum dan lokasi, koreksi ketertelusuran, pengawasan produksi, pengujian ulang, atau audit tindak lanjut tergantung pada kegagalan yang terjadi. |
| Persetujuan Bersyarat | Proses inti tersedia, tetapi masih terdapat kesenjangan yang dapat diperbaiki dalam hal dokumentasi, kalibrasi, standar cacat, pelatihan, bukti kapasitas, pemeliharaan, atau penutupan CAPA. | Pembuatan alat atau uji coba terkontrol hanya dapat dilakukan jika risiko yang ada telah dicakup oleh kontrol tertulis. Produksi massal tanpa batasan tidak diizinkan. | Menemukan pemilik, tindakan penahanan, akar penyebab, tindakan korektif, tanggal jatuh tempo, dan bukti penutupan ditinjau sebelum gerbang pelepasan yang relevan. |
| Disetujui | Entitas hukum dan lokasi produksi diungkapkan; terdapat mekanisme penelusuran bahan baku hingga produk jadi; parameter proses, peralatan, inspeksi, subkontrak, pengendalian perubahan, dan kapasitas didukung oleh catatan terkini. | Lanjutkan ke tahap yang disetujui sesuai dengan rencana pengendalian dan frekuensi pemantauan yang telah disepakati. | Laporan audit yang ditandatangani, spesifikasi yang disetujui, rencana pengendalian yang dirilis, catatan pendukung terkini, dan persyaratan pemberitahuan perubahan yang terdokumentasi. |
Kondisi Larangan Mengesampingkan Skor Audit
Pemasok harus tetap ditolak jika satu kondisi kritis dapat memengaruhi keamanan produk, kepatuhan terhadap peraturan, identitas material, kepemilikan proses, atau akuntabilitas. Skor daftar periksa 95% tidak dapat menggantikan lot silikon yang tidak dapat dilacak, laporan laboratorium yang dipalsukan, atau lokasi pencetakan yang tidak diungkapkan.
Tidak melanjutkan (No-go) tidak selalu berarti penolakan permanen. Artinya, pembeli tidak dapat melanjutkan ke tahap komersial atau produksi berikutnya sampai masalah kritis tersebut diperbaiki dan diverifikasi secara independen.
Persetujuan Bersyarat Harus Spesifik untuk Tahap Tertentu
Jangan gunakan frasa “disetujui bersyarat” sebagai status yang tidak jelas. Nyatakan secara tepat apa yang diizinkan:
- Hanya diizinkan untuk memberikan penawaran harga.
- Diizinkan untuk memproduksi peralatan.
- Disetujui untuk uji coba terbatas.
- Disetujui untuk produksi massal dengan inspeksi yang ditingkatkan.
- Disetujui untuk mengirimkan sejumlah barang yang telah ditentukan.
Setiap kondisi memerlukan pemilik, tanggal jatuh tempo, tindakan penahanan, dan metode penutupan. Jika tanggal jatuh tempo terlewati atau pemasok mengubah material, proses, lokasi, atau subkontraktor, persetujuan harus ditinjau kembali.
Disetujui Bukan Berarti Pelepasan Tanpa Kontrol
Persetujuan berlaku untuk kombinasi tertentu dari badan hukum, lokasi manufaktur, material, revisi gambar, peralatan, proses, subkontraktor, dan aplikasi sasaran. Perubahan pada elemen penting apa pun mungkin memerlukan pemberitahuan, peninjauan, sampel baru, pengujian ulang, atau audit ulang.
Pisahkan persetujuan pemasok dari pelepasan pengiriman. Pabrik yang disetujui masih dapat memproduksi barang yang ditolak, dan sampel yang sesuai saja tidak dengan sendirinya memenuhi syarat pabrik yang tidak terkontrol.
Batas Rilis Akhir
Sebelum proses produksi berikutnya, konsolidasikan bukti audit ke dalam satu berkas persetujuan terkontrol. Berkas tersebut harus mengidentifikasi:
- Badan hukum dan lokasi manufaktur yang telah disetujui.
- Gambar yang dirilis, daftar bahan, jenis silikon, warna, dan sistem pengeringan.
- Peralatan yang disetujui, rongga aktif, jalur proses, kontrol utama, dan metode inspeksi.
- Kapasitas terverifikasi, subkontraktor yang diungkapkan, pengemasan, dan jalur ketertelusuran.
- Dasar kepatuhan yang berlaku, sampel yang disetujui, CAPA terbuka, dan persyaratan pemberitahuan perubahan.
Jangan memulai produksi jika elemen-elemen ini hanya ada sebagai penawaran, sampel, sertifikat, dan catatan bengkel yang terpisah dan tidak dapat dihubungkan dengan konfigurasi produk yang sama. Persetujuan pabrik, produk, dan peraturan harus tetap menjadi keputusan terpisah, tetapi ketiganya harus mengacu pada versi terkontrol yang sama.