Sebagian besar RFQ memperlakukan pencetakan pad pada silikon sebagai item baris — “cetak logo kami pada keypad” — sama seperti Anda memesan pencetakan pada ABS. Silikon tidak berperilaku seperti ABS. Sifatnya energi permukaan Nilainya sekitar 20–24 mN/m, tidak ada bahan perekat standar yang menempel padanya, dan bagian tersebut melentur setiap kali digunakan.
Masalah ini jarang muncul pada artikel pertama. Masalah itu muncul di bulan ketiga: legenda menipis di bawah sentuhan ibu jari, tepi menjadi buram pada bagian atas tombol yang melengkung, satu bagian lebih mengkilap daripada yang sebelumnya. Pada saat itu, cetakan sudah dibuat, klise sudah terukir, dan perbaikannya lebih mahal daripada dekorasinya.
Beginilah cara prosesnya sebenarnya berlangsung di lantai produksi kami — kedalaman, bantalan, rasio tinta, jendela pengeringan — dan titik-titik spesifik di mana pencetakan pad berhenti menjadi solusi yang tepat.
Ringkasan Eksekutif
- Pencetakan pad unggul dalam hal kelengkungan, bukan dalam hal luas area. Dengan ukuran sekitar 80 × 80 mm per goresan, dan pada radius, bantalan dengan kekerasan 40–60 Shore A dapat membungkus, ini mengalahkan sablon; di atas itu, tidak.
- Daya rekat ditentukan oleh kimia, bukan tekanan. Tinta silikon dua komponen dengan rasio katalis 10:1 dan siklus pengeringan penuh adalah satu-satunya perekat yang dapat diandalkan; primer dan plasma memperbaiki permukaan, bukan tinta.
- Mode kegagalannya adalah tinta menipis, bukan tidak ada tinta sama sekali. Ukiran klise yang lebih dangkal dari ~25 µm tampak bagus pada artikel pertama, tetapi akan tembus saat digunakan di lapangan.
Bagaimana Pencetakan Pad Memindahkan Tinta ke Bagian Silikon
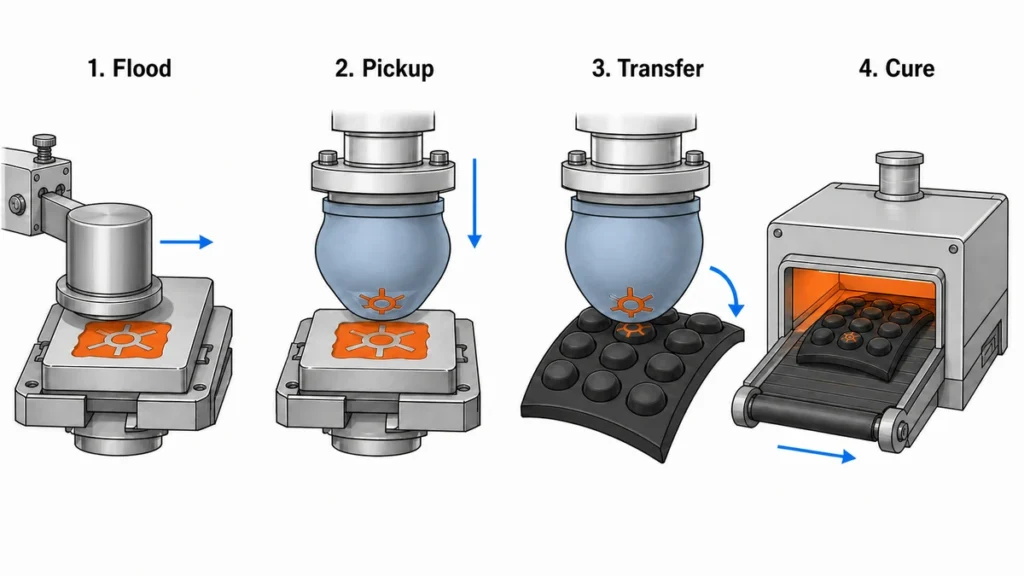
Pencetakan pad adalah teknik gravure tidak langsung. Gambar berada di dalam pelat baja atau polimer yang diukir (klise), bantalan silikon mengangkat tinta dari ukiran, dan bantalan—bukan pelat—yang menyentuh bagian yang akan dicetak. Proses tidak langsung inilah yang memungkinkan teknik ini untuk mencetak pada permukaan kunci yang melengkung, gelang tangan yang berlekuk, dan bagian-bagian industri yang tidak beraturan yang tidak dapat dijangkau oleh sablon datar.
Empat tahapan, masing-masing dengan gaya drift-nya sendiri:
1. Penggunaan tinta berlebihan dan penyesuaian warna.
Wadah tinta tertutup rapat membanjiri area etsa dan membersihkan permukaan dalam satu kali proses. Jika cincin pembersih aus, tinta akan tetap berada di permukaan pelat dan tercetak sebagai kabut di sekitar gambar. Pada pencetakan silikon, kami memeriksa segel cincin setiap kali mengganti warna, karena tinta silikon memiliki viskositas tinggi dan lebih cepat menempel pada cincin dibandingkan tinta pelarut untuk plastik.
2. Pengambilan tinta
Bantalan tersebut menekan lapisan etsa yang terendam. Pelarut menyembur dari lapisan tinta yang terpapar dalam etsa selama beberapa ratus milidetik sebelum menempel — semburan itulah yang membuat tinta cukup lengket untuk meninggalkan pelat dan menempel pada bantalan.
3. Transfer
Bantalan tersebut bergulir ke bagian yang akan dicetak. Karena permukaan bantalan juga terbuat dari silikon, energi pelepasannya lebih rendah daripada bagian tersebut setelah perlakuan awal — tinta lebih menyukai bagian tersebut. Keseimbangan ini rapuh. Bantalan yang telah menyerap minyak silikon dari bagian yang tidak diproses dengan baik akan mulai menolak tinta dalam waktu sekitar 500 kali sapuan.
4. Penyembuhan
Hasil cetakan belum selesai meskipun terlihat sudah selesai. Tinta silikon dua komponen masih belum terikat silang pada tahap ini dan akan luntur di bawah kuku selama berjam-jam.
Mengapa Kedalaman Klise Menentukan Opasitas dan Ketajaman Tepi?
Karena proses etsa adalah satu-satunya hal yang mengukur volume tinta. Tinta silikon bersifat buram tetapi lunak; pada bagian silikon berwarna, legenda putih membutuhkan ketebalan lapisan, dan ketebalan lapisan berasal dari kedalaman.
| Kedalaman etsa | Perilaku pada silikon | Kasus penggunaan |
|---|---|---|
| 18–24 µm | Tepi tajam, opasitas lemah pada bagian gelap, mudah luntur. | Teks halus hanya pada bagian berwarna terang. |
| 25–35 µm | Seimbang — pengaturan default kami untuk legenda keypad. | Sebagian besar pekerjaan jari-jari/legenda |
| 35–50 µm | Opasitas tinggi, sedikit penyebaran di tepi, dan risiko cipratan. | Tinta putih atau terang di atas silikon hitam |
| >50 µm | Percikan tinta, lingkaran cahaya, kilatan cahaya perlahan | Jarang dibenarkan |
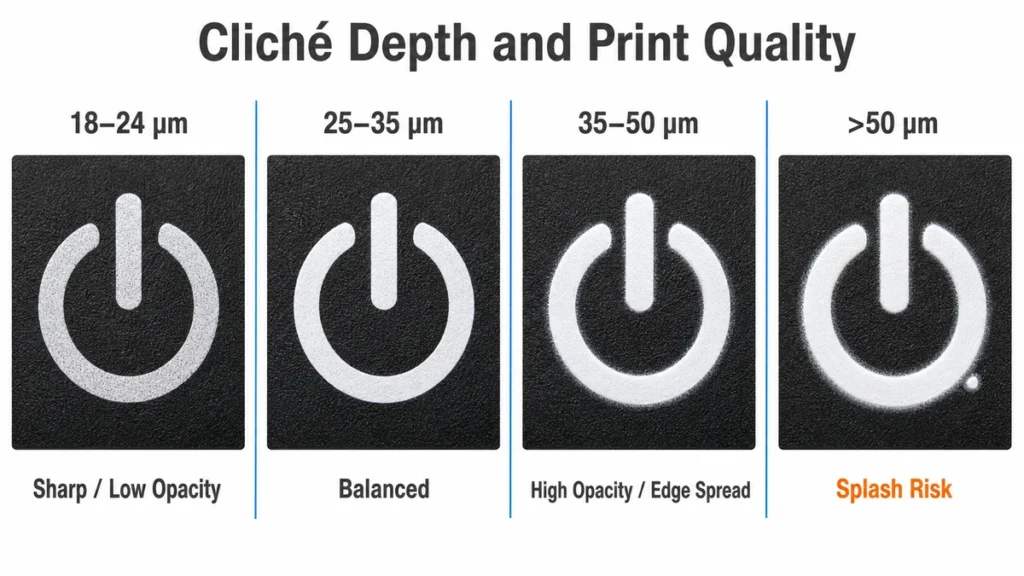
Pelat baja yang diukir laser mempertahankan kedalaman secara lebih konsisten daripada fotopolimer dalam jangka panjang; fotopolimer terkikis dan hasil cetakan menjadi lebih tipis selama satu shift tanpa ada yang mengubah pengaturan. Kehilangan yang lambat itulah penyebab paling umum dari masalah "2.000 lembar pertama bagus, 3.000 lembar terakhir berwarna abu-abu".
Di sinilah tim salah menilai prosesnya. Kedalaman diperlakukan sebagai parameter internal printer, sehingga tidak pernah muncul dalam gambar atau PO. Kemudian pemasok kedua menawarkan desain yang sama dengan ketebalan 20 µm, menang dalam hal harga, dan legenda tersebut gagal dalam uji gesekan yang berhasil dilewati oleh komponen asli selama dua tahun.
Pemilihan Bantalan: Batasan Durometer, Bentuk, dan Kelengkungan
Bantalan tersebut adalah barang habis pakai dengan spesifikasi tertentu, bukan sekadar blok karet biasa.
| Durometer bantalan | Perilaku | Di mana kita menggunakannya |
|---|---|---|
| 20–40 Shore A | Kesesuaian tinggi, distorsi gambar meningkat | Lekukan yang dalam, permukaan bertekstur, kubah kunci yang lembut |
| 40–60 Shore A | Pengguliran seimbang, serbaguna | Sebagian besar keypad silikon, alas, dan bagian yang agak datar |
| 60–80 Shore A | Distorsi minimal, membutuhkan permukaan yang hampir rata. | Teks halus, garis 0,2 mm, registrasi multiwarna. |
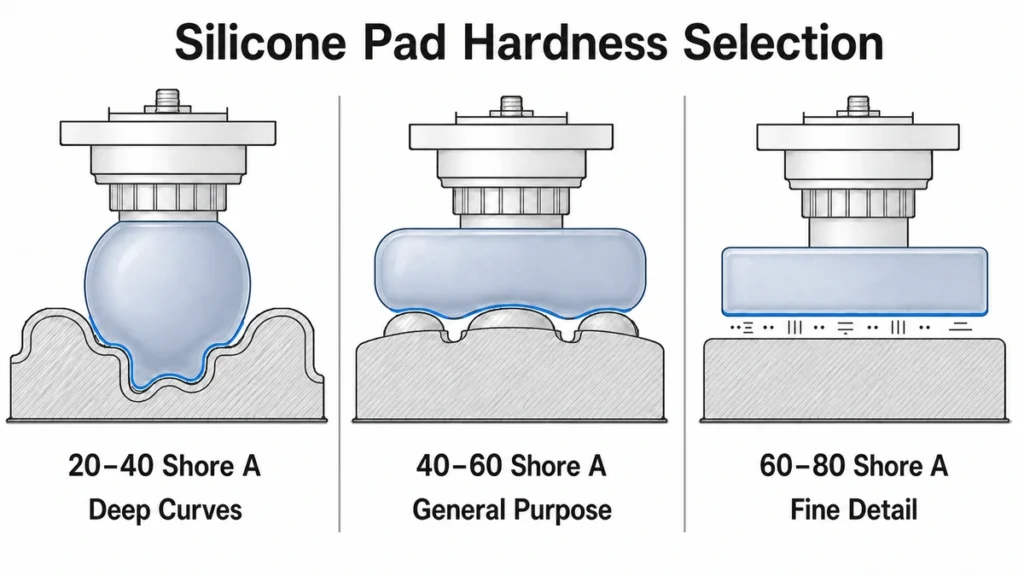
Bentuk sama pentingnya dengan kekerasan. Bantalan bundar mengalirkan tinta dari satu titik ke titik lain dan paling mudah digunakan; bantalan berbentuk batang atau roti menghasilkan grafik linier panjang dengan distorsi yang lebih sedikit tetapi tidak toleran terhadap kemiringan. Bantalan dengan sudut curam membuang udara yang terjebak; bantalan datar menjebaknya dan menghasilkan lubang kecil.
Bantalan cetak juga perlu penyesuaian. Bantalan baru akan mencetak sedikit berbeda selama kurang lebih 200 hingga 300 goresan pertama saat permukaannya menyesuaikan diri. Pada pekerjaan dengan registrasi yang presisi, kami melakukan penyesuaian pada sampel sisa sebelum mencetak prototipe pertama — jika tidak, sampel yang disetujui tidak akan sesuai dengan produksi yang telah disetujui.
Kelengkungan adalah batasan sebenarnya. Sebagai aturan umum, kurva majemuk dengan radius di bawah sekitar 8 mm mulai mendistorsi gambar secara terlihat, dan teks meregang searah gulungan. Karya seni dapat didistorsi terlebih dahulu dalam klise untuk mengkompensasi, tetapi distorsi awal tersebut terkunci pada geometri satu bagian. Ubah radius atas utama dan pelat tersebut akan menjadi barang rongsokan.
Apa yang Membuat Tinta Silikon Dua Komponen Berbeda dari Tinta Cetak Pad Standar?
Tinta pelarut standar — sistem epoksi atau akrilik yang digunakan pada ABS, PC, atau logam berlapis — tidak merekat pada silikon. Tinta tersebut hanya berada di permukaan dan dapat terkelupas dengan kuku. Pencetakan silikon membutuhkan sistem tinta berbasis silikon: pembawa resin silikon, pigmen, dan katalis yang menghubungkan tinta menjadi jaringan yang kompatibel dengan substrat.
Konsekuensi operasionalnya:
- Rasio pencampuran sudah tetap, biasanya 10:1 berdasarkan berat. (tinta : katalis) untuk seri tinta silikon dua komponen umum. Tinta yang kurang katalis mengering lunak dan mudah terhapus; tinta yang terlalu banyak katalis mengental di dalam wadah.
- Masa pakainya singkat. Setelah dikatalis, masa pakai yang dapat digunakan berkisar antara 4–8 jam tergantung pada suhu ruang kerja. Tinta yang telah dikatalis tidak boleh dituangkan kembali ke dalam stok tinta yang belum dikatalis — hal itu akan mencemari seluruh wadah.
- Pengencer adalah bagian dari resepnya, Biasanya 10–15% berdasarkan berat, dan ini mengontrol penguapan, bukan hanya viskositas. Jika terlalu encer, tinta tidak akan meninggalkan pelat dengan bersih.
- Pencocokan warna dilakukan setelah proses pengeringan, bukan di dalam cangkir. Tinta silikon berubah bentuk saat mengering; persetujuan Pantone yang diambil dari tinta basah tidak ada artinya.
Selengkapnya tentang pertimbangan kimia dan formulasi di Formulasi dan Inovasi Tinta Cetak Silikon.
Apakah Silikon Membutuhkan Perlakuan Awal Sebelum Pencetakan Pad?
Terkadang — dan jawaban jujurnya adalah itu tergantung pada bagaimana bagian tersebut keluar dari cetakan, bukan pada lembar data tinta.
Bagian yang baru saja diproses pasca-pengerasan dan dicetak dengan tinta silikon yang sesuai dapat dicetak tanpa perlakuan awal; beberapa pemasok tinta mendemonstrasikan hal itu pada keyboard silikon yang bersih. Bagian produksi jarang sebersih itu. Pelepasan cetakan, lapisan minyak silikon dari pasca-pengerasan yang tidak sempurna, dan kontaminasi penanganan semuanya berada di permukaan dan merupakan penyebab sebenarnya dari sebagian besar keluhan "tinta tidak menempel".
Apa yang kita kendalikan sebelum bantalan menyentuh bagian tersebut:
- Disiplin pasca-pengerasan (biasanya 200 °C selama 2–4 jam tergantung pada senyawanya) untuk menghilangkan zat volatil yang jika tidak akan bermigrasi ke permukaan di kemudian hari.
- Pembersihan dengan lap IPA atau ultrasonik, dan waktu tunggu maksimum yang ditentukan antara pembersihan dan pencetakan.
- Primer atau plasma hanya digunakan jika komposisi, kandungan pigmen, atau jenis isian tertentu membutuhkannya.
Plasma meningkatkan energi permukaan tetapi efeknya menurun — bagian yang diberi perlakuan dan dibiarkan semalaman akan kehilangan sebagian besar efeknya. Primer lebih mudah digunakan dalam alur kerja batch tetapi menambah satu langkah dan waktu pengeringan. Baik plasma maupun primer tidak dapat mengatasi masalah minyak berlebih; keduanya hanya mengalami kegagalan lebih lambat. Urutan pembersihan, pasca-pengerasan, aktivasi, dan pemberian primer dibahas secara detail dalam Praperlakuan permukaan silikon.
Jendela Pengerasan: Suhu, Waktu, dan Seperti Apa Hasil Pengerasan yang Tidak Sempurna
Panaslah yang mengubah film yang dicetak menjadi film yang merekat. Tinta silikon dua komponen umum mengering dalam kisaran suhu tertentu. 120–150 °C selama 3–10 menit dalam oven terowongan, atau dikeringkan di udara pada suhu ruangan selama kurang lebih 24 jam dengan pengikatan silang penuh yang berlanjut hingga 72 jam.
Massa komponen itu sendiri mengubah jawabannya. Jaring keypad 1 mm mencapai suhu dalam hitungan detik; grommet industri 6 mm tidak. Menentukan waktu terowongan berdasarkan kecepatan sabuk alih-alih berdasarkan suhu inti komponen adalah cara bengkel menghasilkan prototipe pertama yang lolos dan sejumlah produk yang gagal.
Dua pengecekan yang kami jalankan sebagai pengganti mengandalkan pengatur waktu:
- Tes peregangan — Lenturkan dan regangkan area yang dicetak secara agresif. Hasil cetakan yang sudah benar-benar kering akan meregang bersama bagian yang dicetak; hasil cetakan yang belum sepenuhnya kering akan retak atau terangkat di bagian tepinya.
- Tes pita silang per ASTM D3359 / ISO 2409, ditambah dengan gosokan pelarut menggunakan IPA. Kami mencatat klasifikasinya, bukan opini lulus/gagal.
Proses pengeringan berlebihan memiliki konsekuensi tersendiri: menahan warna terang di atas ~180 °C akan membuatnya menguning dan dapat membuat lapisan film menjadi rapuh sehingga retak saat ditekuk dengan keras untuk pertama kalinya.
Di mana Pencetakan Pad Mencapai Batasnya pada Silikon
Bagian inilah yang layak disalin ke dalam tinjauan desain Anda.
| Parameter | Batasan praktis | Catatan |
|---|---|---|
| Lebar garis minimum | 0,20 mm dapat diandalkan; 0,15 mm tergantung kasusnya. | Di bawahnya, jembatan tinta atau putus tergantung pada durometer bantalan. |
| Tinggi teks minimum | ~1,0 mm | Keterbacaan, bukan kemampuan cetak, yang pertama kali gagal. |
| Area cetak per goresan | ~80 × 80 mm | Area yang lebih luas kehilangan keseragaman lapisan tinta di bagian tengahnya. |
| Warna | 1–4 praktikum | Setiap warna mewakili stasiun, pelat, dan risiko registrasi yang berbeda. |
| Pendaftaran, bagian datar | ±0,10–0,15 mm | Dengan perlengkapan yang kokoh |
| Registrasi, bagian melengkung/lunak | ±0,25 mm atau lebih buruk | Bagian itu sendiri akan berubah bentuk di bawah tekanan bantalan. |
| Radius yang dapat dijangkau | ≥8 mm untuk gambar tanpa distorsi | Radius yang lebih sempit membutuhkan karya seni yang sudah terdistorsi sebelumnya. |
| Ketebalan lapisan tinta | ~5–15 µm setelah pengeringan | Ditentukan oleh kedalaman etsa, bukan oleh tekanan. |
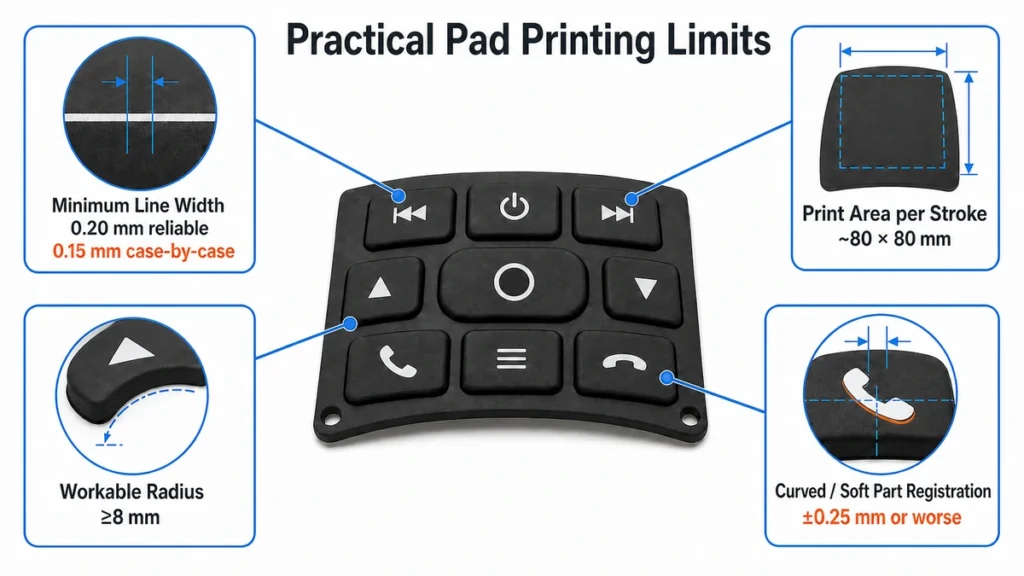
Pencetakan multiwarna adalah area di mana perkiraan paling sering meleset. Pada bagian plastik yang kaku, pencetakan pad empat warna adalah hal yang biasa. Pada silikon, bagian tersebut terkompresi secara berbeda di bawah setiap tekanan pad, dan lapisan tinta pad 40 Shore A tidak akan kembali ke posisi yang sama persis di stasiun empat seperti yang ditahan di stasiun satu. Pencetakan basah di atas basah juga berperilaku berbeda: tinta silikon tetap terbuka lebih lama, sehingga warna kedua yang diletakkan terlalu cepat akan mengangkat warna pertama.
Jika desain grafis membutuhkan registrasi warna yang presisi pada bagian yang lunak, rekomendasi yang jujur adalah mendesain ulang grafis untuk pemisahan warna — dengan sengaja membuat celah antar warna — daripada membeli mesin yang lebih mahal.
Kapan Sebaiknya Anda Memilih Pad Printing Dibandingkan Screen Printing atau Transfer Printing?
Versi singkat: pilih berdasarkan geometri, bukan berdasarkan harga satuan. Pencetakan pad adalah satu-satunya dari ketiga metode tersebut yang menempatkan gambar yang ditargetkan pada kurva majemuk.
| Pencetakan bantalan | Sablon | Pencetakan transfer | |
|---|---|---|---|
| Permukaan | Melengkung, berbentuk kubah, tidak beraturan, cekung | Kurva datar atau sumbu tunggal | Melengkung, melingkari |
| Area dan warna | ≤~80 mm per goresan, 1–4 warna | Besar dan berkelanjutan, 1–6 warna | Ukuran besar, warna penuh |
Perbandingan lengkap metode demi metode — biaya perkakas, perilaku registrasi, daya tahan terhadap keausan — sebaiknya dibahas di halaman tersendiri dan tidak diulangi di sini.
Ukiran laser adalah pilihan keempat dan satu-satunya yang tidak memiliki tinta yang berpotensi gagal — tetapi pilihan ini menghilangkan lapisan pelapis alih-alih menambahkannya, sehingga menghasilkan hasil visual yang berbeda, bukan pengganti.
Untuk alur pengambilan keputusan lengkap di keempat metode tersebut, lihat panduan pilar. Cara Mencetak Pada Silikon.
Apa yang Menentukan Biaya Pekerjaan Pencetakan Pad?
Tiga hal, berdasarkan dampaknya:
- Jumlah trombosit. Satu klise per warna, per revisi karya seni. Pelat baja yang diukir laser harganya sekitar USD 40 hingga 80 per buah dan mempertahankan kedalaman untuk produksi dalam jumlah besar; fotopolimer lebih murah tetapi berperilaku sebagai bahan habis pakai, bukan sebagai alat cetak. Perubahan karya seni setelah pengukiran pelat bukanlah penyesuaian gratis; itu adalah pelat baru.
- Perubahan warna. Pembersihan tinta silikon lebih lambat daripada pembersihan tinta pelarut, dan tinta yang telah dikatalis yang tertinggal di wadah tidak akan terpakai. Alokasikan waktu 20 hingga 40 menit per penggantian warna, sehingga pekerjaan empat warna dalam jumlah kecil akan menghabiskan lebih banyak waktu untuk membersihkan daripada mencetak.
- Siklus dan penyembuhan hunian. Proses pencetakan memakan waktu sekitar satu detik, dan stasiun satu warna yang diisi secara manual dapat menghasilkan sekitar 900 hingga 1.500 bagian per jam. Terowongan pengeringan menjadi kendala, dan bagian yang tebal menghambat proses pencetakan.
Jumlah pesanan minimum (MOQ) ditentukan oleh pengaturan, bukan dari bahan. Legenda satu warna pada bagian yang sudah ada dapat dikerjakan mulai dari beberapa ratus buah; pencetakan empat warna pada geometri lengkung baru jarang masuk akal secara ekonomi di bawah 3.000 hingga 5.000 buah, karena desain yang sudah diubah bentuknya harus diuji coba pada sampel fisik sebelum hasilnya dapat diulang.
Aplikasi Umum di Lantai Kami
- Legenda keypad silikon — penggunaan dominan. Biasanya satu atau dua warna, diikuti dengan lapisan pelindung. Lihat Teknik Pencetakan dan Pelabelan Tombol Silikon Dan Lapisan dan Pelapis Permukaan Tombol Silikon untuk apa yang diletakkan di atas tinta.
- Gelang dan tali pergelangan tangan — logo kecil pada permukaan yang terus berubah bentuk; elastisitas tinta lebih penting daripada opasitas.
- Bagian industri tidak beraturan — lubang tali, segel, penutup di mana kasa tidak dapat menjangkau permukaan.
- Perlengkapan bayi dan perlengkapan yang bersentuhan dengan makanan — bisa dicetak, tapi kepatuhan tinta menjadi batasan utama, bukan kualitas cetak.
Apa Artinya Ini Sebelum Anda Merilis Gambar
Pencetakan pad pada silikon bukanlah faktor pembatas dalam sebagian besar proyek — kondisi permukaan bagian yang dicetaklah yang menjadi faktor penentu. Bagian dengan sisa bahan pelepas cetakan atau proses pengeringan akhir yang tidak sempurna akan gagal dalam pengujian adhesi, terlepas dari tinta, pad, atau kedalaman pelat yang digunakan, dan percetakan akan disalahkan atas keputusan pencetakan yang dibuat beberapa minggu sebelumnya.
Sebelum memberikan penawaran harga, kami membutuhkan empat hal: geometri bagian dengan radius permukaan cetak, desain dengan lebar garis dan jumlah warna terkecil, komposisi dan kekerasan substrat, dan standar ketahanan yang harus dipenuhi oleh hasil cetak — jumlah siklus gesekan, pelarut, atau persyaratan kepatuhan. Tanpa standar ketahanan, penawaran harga hanyalah perkiraan, begitu pula rentang waktu proses di baliknya.
Jika sidik jari harus bertahan dari kontak ibu jari setiap hari selama bertahun-tahun, maka pembicaraan sebenarnya bukan tentang pencetakan pad sama sekali — melainkan tentang apakah legenda tersebut harus dicetak, dilapisi, atau diukir.
Referensi
- Pencetakan pad (gravur offset tidak langsung) — Wikipedia, terus diperbarui
- ASTM D2240-15(2021), Sifat Karet — Kekerasan Durometer — ASTM International, edisi terbaru
- ASTM D3359-23, Penilaian Daya Rekat dengan Uji Pita Perekat — ASTM International, diperbarui Maret 2023
- ISO 2409:2020, Cat dan pernis — Uji sayatan melintang — ISO, edisi terkini
- 21 CFR 177.2600, Barang-barang karet yang dimaksudkan untuk penggunaan berulang — FDA AS / eCFR, teks terkini
- Modifikasi Permukaan Polimer dengan Perlakuan Plasma — NIH PMC, 2024 (tentang penuaan energi permukaan pasca-perawatan)
- Data energi permukaan untuk PDMS — nilai-nilai yang dikumpulkan dari literatur, 20–24 mJ/m²