Sebagian besar kegagalan adhesi pada silikon yang dicetak disebabkan oleh tinta. Berdasarkan pengalaman kami, tinta jarang menjadi variabel yang berubah. Pretreatment permukaan silikonlah yang menjadi variabel tersebut, dan biasanya merupakan langkah yang paling sedikit didokumentasikan dalam keseluruhan proses: tidak ada parameter pada gambar, tidak ada catatan pada lembar kerja, tidak ada pengukuran pada jalur produksi.
Bagian tersebut lolos uji prototipe pertama, dikirim, dan dikembalikan tiga bulan kemudian dengan tulisan yang terkelupas di bagian tepinya. Pesanan pembelian menentukan sistem tinta dan siklus pengeringan. Namun, tidak disebutkan kondisi permukaan saat tinta menyentuhnya.
Halaman ini membandingkan tiga perlakuan yang sebenarnya digunakan dalam produksi — plasma atmosfer, primer kimia, dan lucutan korona — berdasarkan empat hal yang menentukan mana yang paling cocok untuk lini produksi Anda: berapa banyak energi permukaan yang ditambahkan, berapa lama efek tersebut bertahan, berapa biaya per bagian, dan seberapa konsisten hasilnya dalam satu shift kerja.
Ringkasan Eksekutif
- Pembersihan bukanlah pilihan dan bukan merupakan perawatan. Pelepasan cetakan dan bercak minyak silikon menggagalkan ketiga metode tersebut; jika permukaan terkontaminasi, plasma dan korona hanya akan mengaktifkan kontaminan tersebut.
- Plasma adalah teknologi yang paling mumpuni untuk komponen 3D, tetapi juga paling mudah rusak. Silikon yang telah diolah mulai kehilangan energi permukaan dalam waktu satu jam, sehingga stasiun pencetakan harus diletakkan di sebelah alat pengolah.
- Primer memberikan waktu, corona meningkatkan kapasitas produksi. Primer cocok untuk alur kerja batch dan penyimpanan; korona murah dan cepat tetapi secara efektif terbatas pada geometri datar atau hampir datar.
Mengapa Tidak Ada yang Menempel pada Silikon yang Tidak Diolah
Rantai utama silikon adalah rantai siloksan dengan gugus metil yang mengarah keluar. Gugus metil tersebut secara kimia inert dan non-polar, itulah sebabnya silikon tahan terhadap panas, sinar UV, dan bahan kimia — dan itulah sebabnya tinta menempel di permukaannya. Energi permukaannya berada di sekitar 20–24 mN/m, jauh di bawah tegangan permukaan sebagian besar tinta dan perekat.
Aturan pembasahan itu sederhana: jika energi permukaan substrat tidak jelas melebihi tegangan permukaan cairan yang diaplikasikan padanya, cairan tersebut tidak akan menyebar dan ikatan yang terbentuk paling baik hanya bersifat mekanis.
Ada masalah kedua yang sering disalahkan pada pra-perlakuan tetapi tidak dapat diselesaikan. Silikon yang dicetak membawa zat pelepas cetakan di permukaannya, dan silikon yang belum sepenuhnya mengeras terus membawa siloksan berbobot molekul rendah ke permukaan selama berhari-hari. Perlakuan pada bagian yang terkontaminasi mengaktifkan lapisan kontaminan, bukan substratnya. Daya rekat tampak baik pada sampel pertama dan gagal ketika lapisan tersebut bermigrasi.
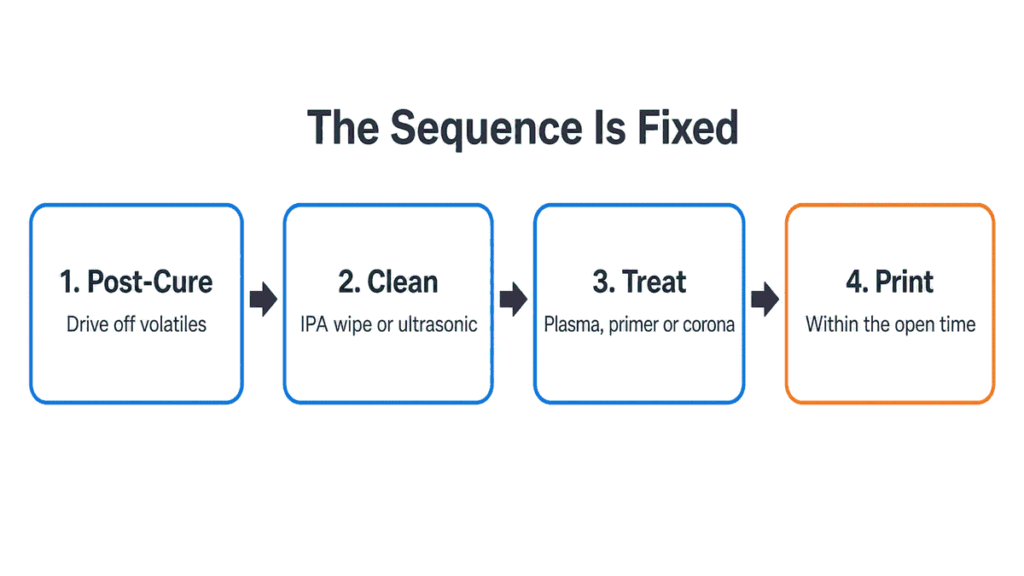
Jadi urutannya sudah tetap, dan urutan lebih penting daripada metodenya:
- Pasca-penyembuhan bagian yang tepat untuk mengusir zat-zat volatil — lihat Produk Silikon Pasca Pengeringan untuk menjelaskan alasan dan siklus tipikalnya.
- Membersihkan — Lap dengan IPA atau ultrasonik, dengan waktu penahanan maksimum yang ditentukan sebelum langkah selanjutnya.
- Merawat — plasma, primer, atau korona.
- Cetak dalam jangka waktu perawatan yang berlaku.
Lewati langkah 1 atau 2, maka langkah 3 dan 4 akan menjadi pemborosan uang.
Bagaimana Cara Anda Mengukur Apakah Permukaan Tersebut Telah Diolah?
Anda mengukurnya, atau Anda tidak tahu. Dua metode digunakan di lantai produksi.
Pena dan tinta uji Dyne adalah metode cepat. Cairan uji dengan tegangan permukaan yang diketahui ditarik melintasi permukaan; jika lapisan cairan bertahan selama kurang lebih dua hingga tiga detik tanpa pecah menjadi tetesan, energi permukaan berada pada atau di atas nilai tersebut. Metode ini didefinisikan dalam ASTM D2578 dan padanannya ISO 8296. Ketepatan adalah tentang... ±2 dyne/cm dengan peningkatan standar 2 dyne/cm, dan kira-kira ±1 dyne/cm dengan penggunaan berulang yang disiplin.
Dua hal yang perlu diperhatikan, yang lebih penting pada silikon daripada pada film:
- Ujung pena dapat menyebabkan kontaminasi. Pena jenis spidol dapat menyerap oli mesin dan siloksan, lalu menunjukkan angka rendah atau tinggi tanpa peringatan. Untuk apa pun yang akan dimasukkan ke dalam rekaman, gunakan cairan uji dalam botol dengan kapas pembersih yang baru.
- Pengujian Dyne pada area kecil, bertekstur, atau cekung tidak dapat diandalkan. Pada keypad yang berbentuk kubah, Anda sering kali menguji bagian paling datar dari bagian yang sebenarnya tidak datar.
Pengukuran sudut kontak adalah metode referensi. Metode ini lebih lambat, membutuhkan instrumen, dan bermanfaat untuk kualifikasi proses dan untuk berargumen dengan pelanggan — tetapi ini bukan pemeriksaan produksi per lot.
Pengaturan praktisnya adalah pengukuran sudut kontak dasar pada tahap kualifikasi, kemudian cairan dyne pada interval tertentu di sepanjang jalur produksi, dengan pembacaan dicatat sesuai dengan nomor lot.
Plasma Atmosfer: Yang Paling Mampu, Yang Paling Mudah Rusak
Perawatan plasma membersihkan pada skala mikroskopis dan mengaktifkan permukaan secara kimiawi dalam satu kali proses kering tanpa kontak. Sistem bertekanan atmosfer dipasang di atas konveyor atau pada lengan robot dan dapat menangani geometri tiga dimensi, lekukan, dan banyak permukaan — itulah sebabnya metode ini menjadi pilihan utama ketika bagian tersebut tidak rata.
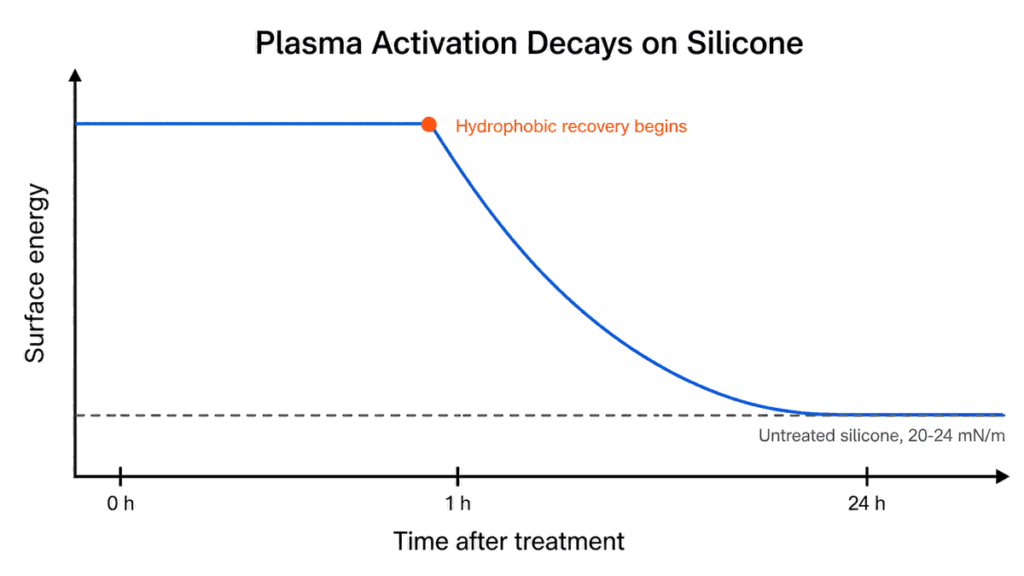
Yang penting secara operasional bukanlah puncak energi permukaan, melainkan peluruhan energinya.
Khususnya pada silikon, publikasi tentang modifikasi hidrofilik plasma atmosfer menemukan efeknya stabil selama sekitar satu jam, setelah itu pemulihan hidrofobik dimulai, dengan permukaan kembali ke keadaan semula. nilai asli setelah kurang lebih 24 jam tentang penuaan. Produsen peralatan menggambarkan perilaku yang sama secara lebih longgar: penurunan tingkat dyne bervariasi tergantung pada material dan lingkungan, dan masa pakai perawatan dapat berkisar dari beberapa jam hingga beberapa bulan tergantung pada substratnya. Silikon berada di ujung cepat dari kisaran itu, karena rantai pendek dan mudah bergeraknya dengan cepat berorientasi ulang dan membawa gugus metil kembali ke permukaan.
Konsekuensi untuk baris cetak:
- Perangkat pengolah harus sejajar dengan printer., bukan di ruangan terpisah. Proses perawatan lalu penyimpanan bukanlah alur kerja plasma untuk silikon.
- Stok penyangga antara proses pengolahan dan pencetakan berisiko menjadi barang cacat. Jika jalur produksi berhenti selama satu jam, komponen yang ada di buffer perlu diproses ulang.
- Pengobatan ulang berhasil. Komponen yang sudah melewati masa pakainya umumnya dapat dioperasikan kembali untuk mengaktifkannya kembali, yang lebih murah daripada membuangnya, tetapi harus berupa aturan tertulis, bukan keputusan operator.
- Pengobatan berlebihan itu nyata. Oksidasi plasma yang berlebihan dapat melemahkan lapisan di dekat permukaan dan memengaruhi tahapan selanjutnya; daya yang lebih besar tidak berarti daya rekat yang lebih besar.
Berapa biaya operasionalnya. Plasma atmosfer tidak mengkonsumsi bahan kimia apa pun — persyaratan sistem yang dipublikasikan hanya listrik dan udara terkompresi bersih, yang merupakan argumen ekonomi utama yang menentang penggunaan primer. Spesifikasi vendor memberikan batasan kapasitas: satu nozzle memproses pita sekitar 8-12 mm; kepala putar mencapai 40-150 mm dengan kapasitas yang dipublikasikan sekitar 10 m/menit; sistem profil menjalankan pemrosesan 360° dengan kecepatan jalur hingga 40 m/menit; nozzle DBD format lebar mencakup hingga 100 mm. Konsumsi daya tipikal yang dipublikasikan untuk sistem kepala putar adalah generator 1.000 W dengan sekitar 66 l/menit udara terkompresi pada tekanan 5-6 bar. Pada kecepatan 10 m/menit, keypad sepanjang 60 mm berada di bawah kepala selama kurang lebih 0,4 detik, jadi pada jalur dekorasi normal, plasma bukanlah hambatan — stasiun pencetakanlah yang menjadi hambatan.
Dari segi biaya, energi hampir tidak relevan. Konsumsi daya gabungan sekitar 1,5 kW yang tersebar di ribuan bagian per jam menghasilkan biaya di bawah USD 0,001 per bagian. Yang sebenarnya muncul dalam penawaran Anda adalah amortisasi modal: sistem inline satu nosel yang disusutkan selama tiga tahun pada program yang menjalankan 30.000 bagian per bulan menghasilkan sekitar USD 0,02 hingga 0,03 per bagian. Dibandingkan dengan lini primer, yang mencakup biaya bahan habis pakai, waktu pemanasan, waktu oven, dan penanganan pelarut pada setiap batch, plasma biasanya merupakan solusi yang lebih murah jauh sebelum Anda mencapai volume produksi tinggi.
Kelembapan dan suhu penyimpanan mengubah laju pembusukan. Penyimpanan yang hangat dan lembap mempercepat pemulihan; penyimpanan yang kering memperlambatnya. Jika toko Anda tidak memiliki pengatur suhu, anggaplah itu sebagai kondisi yang kurang menguntungkan.
Primer Kimia: Lebih Lambat, Lebih Kotor, dan Satu-satunya yang Bertahan dalam Penyimpanan
Primer untuk silikon adalah campuran berbasis pelarut dari silan dan siloksan reaktif. Cara kerjanya secara kimia, bukan fisik: ujung silan berikatan dengan substrat, ujung lainnya menghadirkan gugus yang dapat bereaksi dengan tinta atau elastomer. Ini adalah kelas kimia yang sama yang digunakan untuk perekat cetakan silikon, diterapkan pada masalah dekorasi alih-alih masalah perekatan.
Apa yang Anda peroleh:
- Waktu yang benar-benar terbuka. Permukaan yang telah dipersiapkan dan di-flash dimodifikasi secara kimia, bukan hanya diaktifkan secara fisik, sehingga dapat mentolerir alur kerja batch, antrian, dan penyimpanan semalaman dengan cara yang tidak dapat dilakukan oleh plasma.
- Kemandirian geometri. Pencelupan, pengolesan, penyemprotan, dan penggunaan tampon semuanya menjangkau bentuk-bentuk yang membutuhkan beberapa kali lintasan nosel plasma.
- Biaya peralatan rendah. Tidak ada generator, tidak ada pasokan gas, tidak ada integrasi konveyor.
Apa yang Anda bayarkan untuk itu:
- Disiplin ketebalan film. Pada permukaan yang tidak menyerap, lapisan primer seharusnya hampir tidak terlihat. Terlalu banyak primer akan membentuk lapisan batas yang lemah, dan hasil cetakan kemudian akan terkelupas bersama primer yang masih menempel. Ini adalah cacat primer yang paling umum kami temui.
- Waktu kilat adalah parameter nyata. Primer harus dibiarkan mengering atau terhidrolisis sesuai dengan lembar data produknya sebelum langkah selanjutnya — biasanya sekitar 20 hingga 45 menit pada suhu ruangan, tergantung pada sistem yang digunakan. Mencetak dalam keadaan basah lebih buruk daripada tidak menggunakan primer sama sekali.
- VOC, ventilasi, dan penyimpanan. Penanganan pelarut, pembuangan limbah, dan masa simpan yang diukur berdasarkan tanggal, bukan berdasarkan penilaian operator.
- Proses pemanggangan tambahan mungkin diperlukan. Beberapa sistem primer hanya mencapai kinerja penuh setelah pemanasan pada suhu tinggi; kondisi umum yang dipublikasikan untuk komponen silikon adalah... 150–200 °C selama 2–4 jam.
Poin terakhir ini perlu dipertimbangkan sebelum memilih primer. Jika primer membutuhkan waktu pemanggangan empat jam, prosesnya tidak lagi murah — ini hanya memindahkan biaya dari peralatan modal ke penggunaan oven dan proses pengerjaan.
Pelepasan Korona: Murah dan Cepat, tetapi Terbatas oleh Geometri
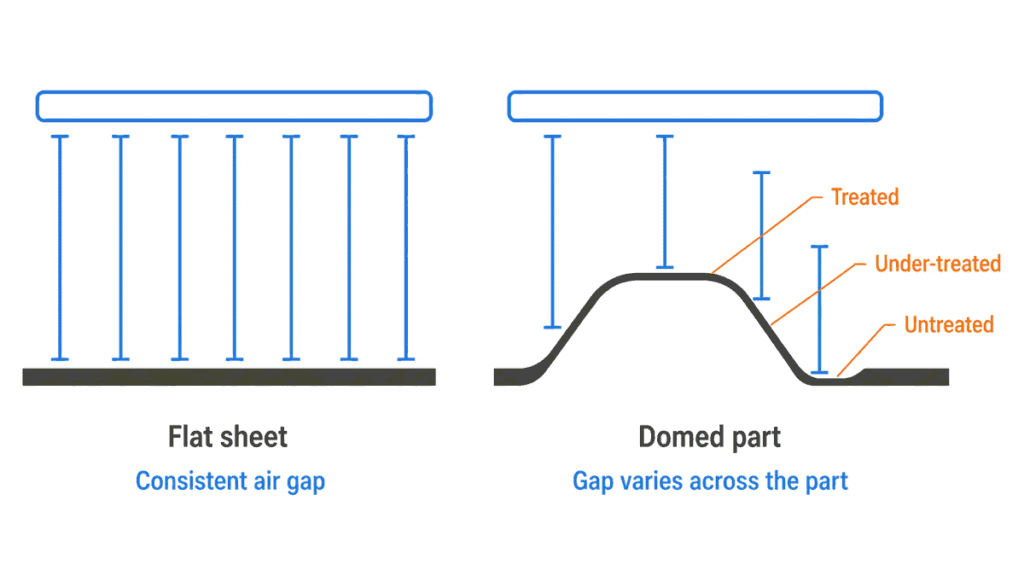
Corona melakukan perawatan dengan memaparkan permukaan pada lucutan frekuensi tinggi dan tegangan tinggi melalui celah udara. Ini adalah pilihan standar untuk film dan web roll-to-roll karena murah, cepat, dan mudah diintegrasikan ke dalam jalur produksi kontinu. Pada lembaran silikon, film silikon, dan stok gasket berperekat Ia melakukan persis seperti yang diminta.
Batasannya adalah geometri. Korona bergantung pada celah udara yang terkontrol antara elektroda dan permukaan. A papan tombol berbentuk kubah, A bagian manset lengan kemeja, atau grommet tidak menghadirkan celah yang konsisten, sehingga intensitas perawatan bervariasi di seluruh bagian — bagian atas kubah dirawat, sisi samping kurang dirawat, dan lekukan tidak dirawat. Vendor telah memperluas korona ke bagian 3D dengan kepala khusus dan bidang yang lebih besar, tetapi area kerja masih diukur dalam inci tinggi bagian, bukan dalam geometri sembarang.
Dua batasan lagi yang menentukan apakah itu termasuk atau tidak:
- Perlengkapan dan sabuk konduktif dapat menimbulkan percikan api. di bawah pelepasan korona klasik, yang penting untuk penanganan otomatis komponen pada pembawa logam.
- Ozon dihasilkan dan membutuhkan ekstraksi, yang merupakan pertanyaan fasilitas, bukan pertanyaan proses.
Perilaku peluruhan korona sama dengan masalah plasma: aktivasi bersifat fisik, sehingga memudar. Karena korona memberikan energi yang lebih sedikit ke permukaan daripada nosel plasma, ia juga memudar lebih cepat. Perkirakan sekitar 30 menit aktivasi stabil pada silikon, dengan sebagian besar manfaat hilang dalam waktu sekitar 8 jam. Sebagai perbandingan, film poliolefin yang diberi perlakuan korona dapat turun dari 48 dyne/cm menjadi 38 dyne/cm dalam waktu kurang dari 30 hari; mobilitas rantai silikon membuatnya bergerak jauh lebih cepat dari itu. Lakukan perawatan di dekat stasiun pencetakan dan jangan merencanakan berdasarkan angka-angka industri film.
Perlakuan Awal Mana yang Harus Anda Tentukan?
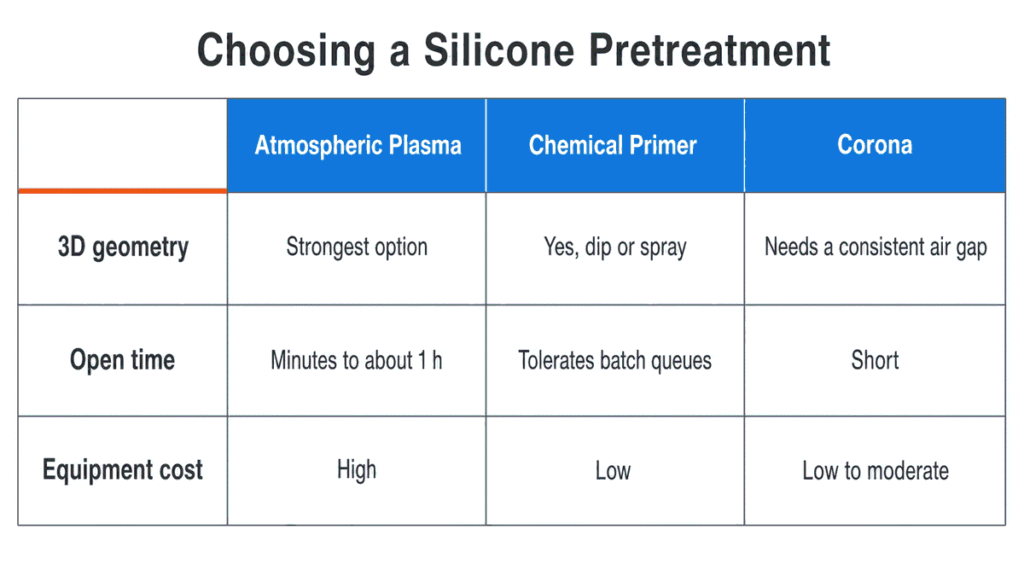
| Kriteria | Plasma atmosfer | Primer kimia | Korona |
|---|---|---|---|
| Mekanisme | Aktivasi fisik + pembersihan mikro | Lapisan pengikat kimia | Aktivasi fisik |
| Peningkatan energi permukaan | Pada karet silikon, sudut kontak air yang diukur turun dari 117° menjadi di bawah 5° setelah plasma oksigen pada daya 100 W selama 30 detik. | Tidak berlaku berdasarkan desain — lapisan primer menambahkan lapisan penghubung, bukan meningkatkan energi permukaan substrat. | Kira-kira 20-24 mN/m hingga sekitar 34-38 mN/m |
| Geometri 3D dan tersembunyi | Ya, pilihan terkuat. | Ya, dengan cara mencelupkan/mengoleskan/menyemprotkan | Terbatas; membutuhkan celah udara yang konsisten. |
| Buka waktu sebelum mencetak | Stabil sekitar 1 jam pada silikon; kembali ke nilai yang tidak diobati dalam waktu sekitar 24 jam. | Lakukan flashing selama 20-45 menit pada suhu ruangan, lalu diamkan; batas atas ditentukan oleh lembar data primer. | Stabil selama sekitar 30 menit; efeknya hilang dalam waktu 8 jam. |
| Bahan habis pakai | Hanya gas dan listrik | Primer berbasis pelarut, penanganan VOC | Hanya daya |
| Biaya peralatan | Tinggi | Rendah | Rendah hingga sedang |
| Waktu siklus tambahan | Detik, sebaris | Aplikasi ditambah flash, terkadang dipanggang. | Detik, sebaris |
| Mode kegagalan utama | Bagian-bagian yang dicetak setelah masa berlaku habis | Lapisan primer terlalu tebal, atau waktu pemanasan terlalu singkat. | Perlakuan tidak merata pada permukaan melengkung |
Dalam proses dekorasi, standar yang kami gunakan adalah:
- Pencetakan pad pada bagian yang melengkung atau tidak beraturan — plasma atmosfer inline ketika volume membenarkan investasi modal, primer ketika alur kerja batch atau geometrinya sangat cekung. Ini adalah kombinasi dengan risiko tertinggi, karena bagian yang melengkung juga paling sulit untuk diuji dengan dyne.
- **Sablon** pada lembaran datar dan tikar** — korona biasanya sudah cukup dan paling murah per bagian; plasma jika senyawa tersebut mengandung banyak pengisi.
- **Pencetakan transfer** dan grafis yang dibungkus** — primer, karena alur kerjanya memiliki hambatan dan perawatan harus mampu melewati hambatan tersebut.
Satu peringatan yang mengesampingkan ketiga baris tersebut: pilihan pra-perlakuan berinteraksi dengan kimia tinta. Tinta silikon dua komponen yang cocok pada bagian yang bersih dan telah mengalami pengerasan sempurna terkadang tidak memerlukan pra-perlakuan sama sekali. Baca Formulasi dan Inovasi Tinta Cetak Silikon Sebelum berasumsi bahwa suatu langkah pengobatan bersifat wajib, lihat panduan pilar terlebih dahulu. Cara Mencetak Pada Silikon untuk mengetahui posisi pra-perlakuan dalam proses yang lebih luas.
Apa yang Harus Dipantau di Jalur Produksi?
Praperawatan gagal tanpa disadari. Berikut adalah poin-poin kontrol yang perlu dicantumkan dalam buku panduan perjalanan:
| Titik kontrol | Apa yang perlu direkam | Mengapa ia melayang |
|---|---|---|
| Pembersihan | Metode, pelarut, dan waktu antara pembersihan dan perawatan. | Penanganan dapat mengkontaminasi kembali permukaan yang bersih dalam hitungan menit. |
| Parameter pengobatan | Daya, kecepatan atau waktu diam, jarak antara nosel dan benda kerja. | Keausan perlengkapan dan penyumbatan nosel mengubah dosis efektif. |
| Pemeriksaan energi permukaan | Nilai Dyne per ASTM D2578, sampel per lot | Keausan elektroda, pena yang terkontaminasi, kelembaban lingkungan sekitar |
| Jam buka | Menit yang berlalu dari perawatan hingga pencetakan | Penghentian jalur produksi menyebabkan penumpukan stok penyangga yang sudah tua. |
| Hasil adhesi | Klasifikasi silang, bukan lulus/gagal. | Rekaman kelas menunjukkan penyimpangan; hasil "lulus" menyembunyikannya. |
Pemeriksaan daya rekat menutup siklus. Pengujian pita silang untuk ASTM D3359 atau ISO 2409, ditambah dengan gosokan pelarut, akan memberi tahu Anda apakah perawatan tersebut benar-benar memberikan hasil — energi permukaan adalah indikator utama, kelas adhesi adalah hasilnya. Catat klasifikasi tersebut terhadap pembacaan dyne dan penyimpangan akan terlihat beberapa minggu sebelum komponen mengalami kegagalan di lapangan.
Di mana Praperawatan Berhenti Menjadi Solusi
Praperlakuan meningkatkan energi permukaan. Ini tidak memperbaiki senyawa yang tidak tepat untuk pencetakan, bagian yang tidak pernah mengalami pengerasan lanjutan, atau tinta yang tidak pernah dirancang untuk silikon. Jika adhesi gagal setelah pembersihan yang benar, pembacaan dyne yang terverifikasi, dan siklus pengerasan penuh, masalahnya berada di hulu dekorasi — biasanya senyawa, sistem pelepasan, atau siklus pencetakan. Lihat Platinum vs Silikon yang Diawetkan dengan Peroksida tentang bagaimana sistem perawatan itu sendiri mengubah perilaku permukaan.
Sebelum menentukan perlakuan, empat hal perlu diselesaikan: geometri bagian dan apakah permukaan cetaknya cekung atau melengkung, senyawa dan kandungan pengisinya, apakah alur kerjanya inline atau batch, dan standar ketahanan yang harus dipatuhi oleh hasil cetakan. Tanpa yang terakhir, tidak mungkin untuk menilai apakah perawatan termurah juga merupakan perawatan yang memadai.
Dan jika dekorasi tersebut harus tahan terhadap abrasi selama bertahun-tahun dan bukan hanya lolos uji perekat pada artikel pertama, jawaban jujurnya adalah tidak ada perlakuan awal yang dapat menutup celah itu sendiri — pertanyaannya menjadi apakah legenda tersebut harus dicetak dan dilapisi, atau dibentuk dan diukir Sebaliknya. Lihat Lapisan dan Pelapis Permukaan Tombol Silikon untuk apa yang diletakkan di atas tinta.
Referensi
- Data energi permukaan untuk polidimetilsiloksan — Harvard SEAS, menyusun nilai energi permukaan untuk PDMS
- ASTM D2578-23, Tegangan Pembasahan Film Polietilen dan Polipropilen — ASTM International, diperbarui Maret 2023
- ISO 8296:2003, Plastik — Film dan lembaran — Penentuan tegangan basah — ISO, edisi terkini
- Menggunakan spidol uji ACCU DYNE untuk mengukur energi permukaan substrat. — Accudyne, metode dan presisi ±2 dyne/cm
- Modifikasi Hidrofilik Permukaan Silikon dengan Plasma Tekanan Atmosfer — studi yang ditinjau oleh rekan sejawat, pemulihan hidrofobik silikon yang telah diolah
- Modifikasi Permukaan Polimer dengan Perlakuan Plasma — NIH PMC, tinjauan tahun 2024 tentang aktivasi dan penuaan
- Primer untuk Karet Silikon — Wacker Chemie AG, kimia primer silana dan siloksana reaktif
- Panduan Aplikasi Primer Karet Silikon Cair LORD IMB — Parker Hannifin, kondisi pasca pemanggangan
- Praperlakuan Permukaan Plasma — Grup Sabreen, batasan geometri, pembentukan busur, dan perawatan berlebihan
- Perlakuan Awal dengan Corona, Plasma, dan Api untuk Perlakuan Permukaan Plastik — Enercon Industries, artikel teknis
- ASTM D3359-23, Penilaian Daya Rekat dengan Uji Pita Perekat — ASTM International, diperbarui Maret 2023
- ISO 2409:2020, Cat dan pernis — Uji sayatan melintang — ISO, edisi terkini
- Pendekatan berbasis plasma untuk modifikasi permukaan karet silikon — Queen's University Belfast, sudut kontak 117° menjadi kurang dari 5° setelah plasma oksigen
- Berapa lama masa pakai perawatan plasma dan korona? — Tantec, masa simpan berdasarkan keluarga polimer
- Mengapa pengobatan corona memburuk seiring waktu? — laju peluruhan dyne pada film
- Spesifikasi teknis alat pengolah plasma atmosfer SpinTEC — Tantec, lebar perawatan, kecepatan jalur, konsumsi daya dan udara
- Aktivasi dengan plasma — Plasma.com, lebar perlakuan nosel yang dipublikasikan
- Plasma tekanan atmosfer — Fraunhofer IFAM, listrik dan udara bertekanan sebagai satu-satunya input