De meeste teams die een siliconenfabrikant kiezen, beginnen met het vergelijken van de eenheidsprijzen. Dat is echter niet de juiste eerste selectiecriteria. Een lage prijsopgave is pas relevant als je weet welk productieproces nodig is, wie de gereedschappen beheert en of de offerte daadwerkelijk van toepassing is op het product.
De meest voorkomende oorzaak van een mislukking is niet een slecht eerste exemplaar. Het ligt eerder aan een vastgelopen gereedschap, een vastgelopen samenstelling en een vastgelopen leverancier – en dan komen er nog de problemen bij: braamvorming, geurafwijkingen, kleurafwijkingen of een certificaat dat niet overeenkomt met het onderdeel dat je daadwerkelijk verzendt.
Kies de fabriek die het beste aansluit bij het productieproces van uw onderdeel en eis vervolgens bewijs dat de productieformulering, het uithardingsproces en het beoogde gebruik redelijkerwijs dekt. Geef de opdracht voor de matrijs pas door nadat in de offerte de spuitgietmethode, de testomvang en de voorwaarden voor matrijsplaatsing en -overdracht zijn gespecificeerd.
Samenvatting voor het management
- Een siliconenfabrikant is een fabriek met een eigen productieproces. Een handelaar met een catalogusfoto is een andere keuze.
- HCR, LSR en extrusie zijn verschillende productiesystemen. Als de werkplaats de route die uw geometrie vereist niet kan uitvoeren, is de rest van de offerte irrelevant.
- Naleving begint met de bestemmingsmarkt, het beoogde gebruik en de reikwijdte van het bewijsmateriaal. Een certificaat is alleen nuttig als het de toepasselijke eis, de productieformulering, het proces, het artikel en de verzonden partij met elkaar verbindt.
Wat betekent "fabrikant van siliconen" nu eigenlijk?
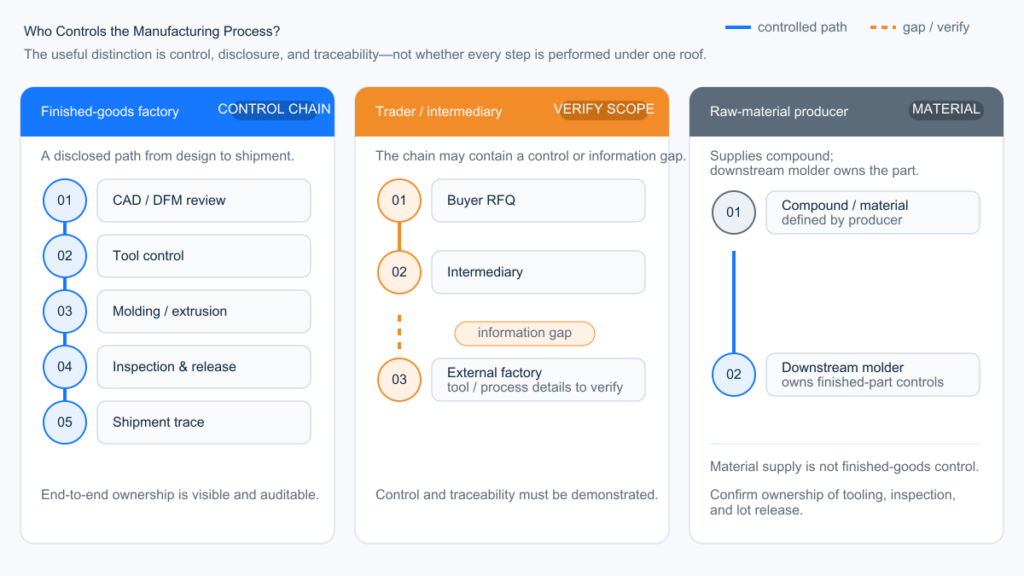
Voor een OEM-project op maat betekent dit een leverancier die het relevante productieproces beheert, bekendmaakt waar de matrijs en de productiecel zich bevinden, en de samenstelling van de batch kan traceren tot de verzonden batch. Sommige gekwalificeerde fabrikanten maken gebruik van erkende gereedschapmakers of besteden secundaire bewerkingen uit; het gaat hierbij om transparantie en controle, niet of elke stap onder één dak plaatsvindt.
Onder dezelfde zoekterm schuilen drie verschillende bedrijven:
| Entiteit | Wat ze daadwerkelijk verkopen | Als ze passen | Wegloopsignaal |
|---|---|---|---|
| Fabriek voor eindproducten | Gegoten, geëxtrudeerde of overgoten onderdelen; eigenaar of bediener van het gereedschap. | OEM/ODM-werk op maat | Het is niet mogelijk om het perstype, het proces of de matrijslocatie te specificeren. |
| Handelaar / catalogusverkoper | Inkoop en logistiek; de productie vindt elders plaats. | Standaard SKU's, kleine proefbestellingen | De productielocatie verschilt van de goedgekeurde monsterbron en er is geen plan voor gecontroleerde overdracht of herkwalificatie beschikbaar. |
| Grondstoffenproducent | Gom, LSR, vloeistoffen, additieven | Je hebt al een vormmachine. | Ze kunnen geen prijsopgave geven voor een afgewerkt consumenten- of industrieel onderdeel. |
De onduidelijkheid blijft verborgen omdat het woord 'fabrikant' gemakkelijk in een titel te verwerken is. Het wordt pas duidelijk wanneer er een matrijsverandering, een hardheidsaanpassing of een tweede kleur nodig is en er geen contact kan worden opgenomen met de gereedschapskamer. Tegen die tijd is het goedgekeurde eerste exemplaar mogelijk niet representatief voor de productielijn.
Vraag welk proces en welke persfamilie het onderdeel zullen produceren, waar de matrijs wordt opgeslagen, wie de eigenaar en verantwoordelijke is voor het onderhoud ervan, en wat er gebeurt als de productie wordt overgeplaatst. Als gereedschap of nabewerking wordt uitbesteed, eis dan dat de leverancier de locatie bekendmaakt en verantwoordelijk blijft voor validatie, wijzigingsbeheer en traceerbaarheid. Vragen over fabrieksaudits horen thuis op [onduidelijke tekst]. Hoe siliconenproductfabrieken te inspecteren.
Hoe kies je een siliconenfabrikant volgens Process Fit?
Kies de fabriek op basis van het productieproces dat uw onderdeel daadwerkelijk aankan, en niet op basis van de materiaalnaam in de offerte.
Bij het beoordelen van een offerteaanvraag beginnen we met de 3D-geometrie, kritische toleranties, details over inzetstukken of verbindingen, het jaarlijkse volume en de validatievereisten. We selecteren HCR of LSR niet alleen op basis van de productcategorie, en we beschouwen de meer geautomatiseerde route niet als de standaardoptie.
De belangrijkste siliconenproductieprocessen zijn niet uitwisselbaar. HCR en LSR zijn geen twee varianten van dezelfde werkplaatscapaciteit. Ze vereisen verschillende apparatuur, verschillende gereedschapsconstructies en verschillende arbeidsintensieve werkzaamheden. Extrusie is een derde systeem. Een compressiebedrijf dat een dunwandige LSR-afdichting aanbiedt, is niet "goed genoeg".“
| Onderdeelconditie | Startproces | De fabriek moet beschikken over | Foutieve winkel |
|---|---|---|---|
| Eenvoudige, gegoten keuken-, baby- of promotieonderdelen; volume onbekend | HCR-compressie | Persmachines, laadcontrole, afwerkingsdiscipline | Betalen voor LSR-gereedschap voor een onderdeel dat nooit gebruik zal maken van de automatisering. |
| Dunne wanden, fijne afdichtingen, kleine details, stabiel volume | LSR-injectie / LIM | A/B-meting, precisiegereedschap, flitsregeling | Compressieflits bij elke opname; operators die bijsnijden wat het apparaat had moeten tegenhouden. |
| Kunststof of metalen overmal | LSR-injectie, nadat de bindingsmethode is gedefinieerd | Inzetstuk laden, matrijs temperatuurregeling, hechtings- of vergrendelingsmethode | Een handmonster dat er gelijmd uitziet, maar later loslaat na verhitting of buiging. |
| Buis, strip, koord, profiel, plaat | HCR-extrusie of -kalanderen | Matrijs, continu uithardingsproces, snijden/verbinden | Een vormer biedt een gegoten oplossing aan voor een doorlopend profiel. |
| Grote, eenvoudige industriële pakking of pad | HCR-compressie | Controle van de ladingplaatsing, aanvaardbaar scheidingsplan | Een LSR-offerte waarvan de gereedschapskosten zich nooit terugverdienen. |
LSR wordt vaak gezien als een kwaliteitsverbetering, terwijl het in werkelijkheid een productiesysteem is. De kosten worden gerechtvaardigd door dunne secties, dosering van matrijs tot matrijs en volume – niet door een spatel veiliger te maken of een pakking "medischer" te maken. Als de tekening nog in ontwikkeling is, kan een goedkopere HCR-compressiemal nuttig zijn om de algehele geometrie, de pasvorm van de assemblage, de hantering en de basisfunctionaliteit te controleren voordat de LSR-productie definitief wordt vastgelegd. Leg de verschillen in materiaal en proces vast: een HCR-prototype valideert niet de LSR-vulling, de positie van de poort, de koudekanaal- of matrijsbalans, het gedrag van de braam, het geautomatiseerd ontvormen, de cyclustijd of de uiteindelijke LSR-krimp. Deze omstandigheden moeten worden bevestigd met de LSR-mal en het bijbehorende proces voor de productie. Als de geometrie vloeibare siliconenrubberstroom vereist en het jaarlijkse volume stabiel is, forceer de mal dan niet om de matrijsfactuur te besparen.
Vraag de fabriek om de procesroute op de offerte te vermelden: compressie, overdracht, HCR-injectie, LIM, extrusie. Als die regel leeg is, is de prijs geen procesofferte, maar een schatting.

Welk bewijsmateriaal moet je eisen voordat je begint met de uitvoering van de werkzaamheden?
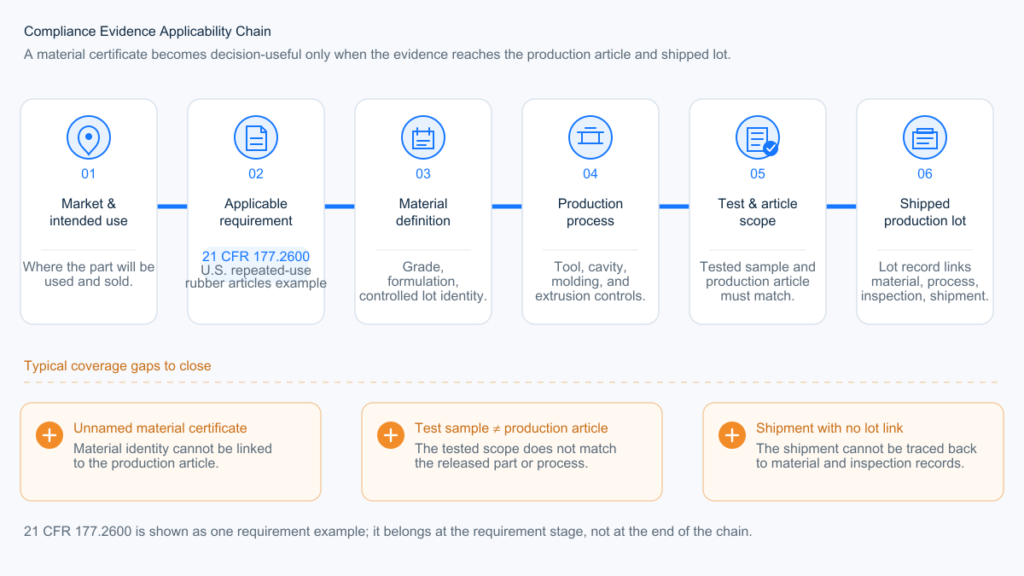
Begin met de bestemmingsmarkt, het productgebruik en het risico op defecten. Bouw vervolgens een bewijsketen op die de van toepassing zijnde eis verbindt met het productieartikel en de verzonden partij. Begin niet met een certificaat van de leverancier en werk vervolgens achteruit om dekking te verzinnen.
In onze LSR-programma's bewaren we de materiaaldeclaratie, de traceerbaarheid van leveranciersbatches en de reikwijdte van de toepasselijke rapporten van derden als aparte documenten. Een materiaalcertificaat (COA) kan de keten ondersteunen, maar we gebruiken het niet als goedkeuring van het eindproduct.
Hetzelfde kader is van toepassing op onderdelen die met voedsel in contact komen, onderdelen voor kinderen, medische onderdelen, elektrische onderdelen, auto-onderdelen en algemene industriële onderdelen. De regelgeving of klantspecificatie verandert, maar de bewijsvoering blijft hetzelfde.
| Bewijslaag | Wat moet je controleren? | Bruikbaar bewijs | Dekkingskloof |
|---|---|---|---|
| 1. Toepasselijke vereiste | Bestemmingsmarkt, productcategorie, beoogd contact of blootstelling, en klantspecificaties | De genoemde regelgeving, norm, tekeningvoorschrift of contractuele eis met het bijbehorende toepassingsgebied. | “De termen "FDA", "medische kwaliteit", "RoHS" of "voedselveilig" worden gebruikt zonder dat er specifieke eisen of gebruiksvoorwaarden worden vermeld. |
| 2. Materiële definitie | Leverancier, kwaliteit, uithardingssysteem, hardheid, pigment, additieven en eventuele primer, inkt, inzetstukken of coatings die in het product achterblijven. | Specificatie van gecontroleerd materiaal, leveranciersverklaring, TDS/SDS (indien van toepassing) en formulering of kleurreferentie. | Een rapport over een niet nader genoemde basisverbinding die hergebruikt wordt in verschillende kleuren, met additieven of in gelijmde samenstellingen, zonder enige beoordeling. |
| 3. Procesomvang | Vorm- of extrusieproces, uitharding en nabewerking, wassen, bedrukken, verlijmen, overspuiten en uitbestede bewerkingen | Het vrijgegeven procesverloop en de documenten waaruit blijkt op welke handelingen het bewijsmateriaal betrekking heeft, zijn openbaar gemaakt. | Het geteste materiaal en het productieartikel doorlopen wezenlijk verschillende verwerkingsprocessen. |
| 4. Test- en artikelomvang | Monster of eindproduct, testmethode, omstandigheden, laboratorium, rapportdatum en acceptatiecriteria | Rapport of gedocumenteerde onderbouwing waaruit blijkt waarom de geteste configuratie van toepassing is op het productieartikel. | De titel van een certificaat is relevant, maar het monster, de methode, de blootstelling of de configuratie komen niet overeen met de bewering. |
| 5. Traceerbaarheid en wijzigingsbeheer | De verbinding van materiaalpartij tot werkorder, gereedschap, proces, inspectie, verpakking en verzending. | Lotgegevens plus een vastgestelde beoordelingsprocedure bij wijzigingen in materiaal, kleur, proces, locatie, gereedschap of onderleverancier. | De leverancier kan het rapport en de materiaalverklaring niet koppelen aan de verzonden productielot. |
Geen enkel document bewijst alle lagen. ISO 9001 beschrijft een kwaliteitsmanagementsysteem. BSCI behandelt sociale naleving. Een materiaalcertificaat (COA) beschrijft een geleverde partij. Een producttestrapport beschrijft het monster en de omstandigheden die in dat rapport worden genoemd. Het beschouwen van een van deze documenten als universele productgoedkeuring creëert een lacune in de reikwijdte.
Amerikaans voorbeeld van contact met voedsel
Voor een herbruikbaar siliconenrubberproduct dat in de Verenigde Staten wordt verkocht voor contact met levensmiddelen, 21 CFR 177.2600 Dit is een bruikbaar uitgangspunt. Het behandelt de toegestane bestanddelen en extractievoorwaarden voor rubberproducten. Het is geen FDA-goedkeuring van een fabriek en het betekent niet dat elk product dat als voedselveilig siliconen wordt omschreven, ook daadwerkelijk aan de eisen voldoet.
Pas het vijfstappenplan toe: identificeer het beoogde contact met voedsel en de gebruiksomstandigheden; definieer de samenstelling, het pigment en het uithardingssysteem; registreer de uitharding en de nabewerking; bevestig op welk artikel en onder welke omstandigheden het rapport betrekking heeft; koppel dit bewijs vervolgens aan de productielot. Testen van het eindproduct of aanvullende testen zijn nodig wanneer de regelgeving, de klantvereiste, de reikwijdte van een bestaand rapport of de risicobeoordeling dit vereist.
Een aparte, volledige test voor elke kleur is geen universele FDA-regel. Beoordeel de pigmentchemie, de concentratie, de bestaande rapportagedekking en de omvang van de wijziging. Het resultaat kan een documentenbeoordeling, een leveranciersverklaring, gerichte aanvullende tests of een nieuwe test van het eindproduct zijn. Hoe kun je controleren of een siliconenleverancier daadwerkelijk voedselveilig materiaal gebruikt? Voor het gedetailleerde leveranciersverificatieproces. Beschouw de selectie van het uithardingssysteem als een aparte materiaal- en procesbeslissing.
Hoe beoordeel je een siliconenfabrikant?
Gebruik een gewogen scorekaart pas nadat de projectvereisten vaststaan. Het helpt bij het vergelijken van gekwalificeerde kandidaten; het kan een procesafwijking of een ontbrekende wettelijke vereiste niet omzetten in een acceptabele leverancier.
Beoordeel elk criterium op een schaal van 0 tot 5, waarbij voor elke leverancier dezelfde bewijsstandaard wordt gehanteerd:
- 5 — Aangetoond: De projectspecifieke capaciteit wordt volledig ondersteund door relevante documenten, rapporten, tekeningen of een vrijgegeven beheersplan; er zijn geen verdere acties nodig om het project af te ronden.
- 4 — Op overtuigende wijze aangetoond: Het projectspecifieke bewijsmateriaal is grotendeels compleet; er resteert slechts een klein, risicoarm onderdeel, waarvoor een eigenaar en een deadline zijn vastgesteld.
- 3 — Voorwaardelijk aanvaardbaar: De capaciteit lijkt toereikend, maar er moet nog een belangrijke lacune in de documentatie, validatie of zeggenschap worden gedicht voordat de opdracht kan worden toegekend.
- 2 — Gedeeltelijk ondersteund: De voorgestelde aanpak zou kunnen werken, maar diverse inhoudelijke lacunes of niet-geverifieerde aannames belemmeren kwalificatie.
- 1 — Alleen geclaimd: De leverancier levert een algemene beschrijving van zijn capaciteiten met weinig projectspecifieke details.
- 0 — Onacceptabel: Mogelijkheden komen niet overeen, weigering om een vereiste controlemaatregel openbaar te maken, niet-nagekomen harde drempelwaarde of geen bruikbaar bewijsmateriaal.
Bereken de gewogen punten als (score ÷ 5) × gewicht. Gebruik gehele getallen als beoordeling en leg het bewijs of de openstaande actie vast die aan elke score ten grondslag ligt. Dit is een voorgesteld raamwerk voor aanbestedingen, geen branchecertificeringsnorm; pas de gewichten en drempelwaarden aan vóór de beoordeling als het projectrisico dit vereist.
| Kwalificatiecriterium | Gewicht | Bewijsmateriaal om aan te vragen | nulpuntsconditie |
|---|---|---|---|
| Procesgeschiktheid en DFM | 25 | Benoemde vormroute; persfamilie; DFM-aantekeningen met betrekking tot scheidingslijn, aanspuiting, ontluchting, braam, krimp, na-uitharding en kritische toleranties. | Het voorgestelde proces voldoet niet aan de eisen met betrekking tot geometrie, tolerantie, volume of overspuiting. |
| Kwaliteits- en meetcontrole | 20 | Formaat van het eerste artikel; meetmethode; controleplan; foutlimieten; workflow voor afwijkingen en corrigerende maatregelen | Er bestaat geen vastgestelde methode om de kritische afmetingen of functionele kenmerken van de tekening te controleren. |
| Naleving en traceerbaarheid | 15 | Toepassingsgebied van het rapport; samenstelling en pigmentverklaringen; uithardingsomstandigheden; traceerbaarheid van partijen; beoordeling van gedocumenteerde wijzigingen | Er wordt niet voldaan aan een toepasselijke wettelijke of klantvereiste, of de productielot kan niet aan de materiaallot worden gekoppeld. |
| Gereedschapsbeheer en wijzigingsbeheer | 15 | Eigendom van gereedschap; opslaglocatie; identificatie van holtes; onderhoudsgegevens; goedkeuring van technische wijzigingen; overdrachts- en herkwalificatievoorwaarden | De leverancier zal niet bekendmaken waar het gereedschap of de productiecel zich bevindt, noch wie de overdracht beheert. |
| Commerciële volledigheid | 10 | Aparte aannames voor gereedschap, materiaal, spuitgieten, trimmen, nabewerking, inspectie, verpakking en transport; onderbouwing van de minimale bestelhoeveelheid (MOQ). | Eénregelige prijs, waarbij materiaal, proces, inspectie en nabewerkingen niet gedefinieerd zijn. |
| Capaciteit en continuïteit van de levering | 10 | Geplande pers en matrijs; realistische benutting; knelpunten in de werking; reserveapparatuur of herstelplan; aannames met betrekking tot de doorlooptijd. | De leverancier kan niet uitleggen hoe het verwachte volume in de aangewezen productiecel past. |
| Projectcommunicatie en versiebeheer | 5 | Aangewezen projecteigenaar; revisiebeheer van tekeningen; procedure voor reacties en escalatie; schriftelijke goedkeuringsregistraties | Offertes, tekeningen en monsters worden verstrekt zonder gecontroleerde revisiereferentie. |
| Totale score | Beslissing | Vereiste volgende stap |
|---|---|---|
| 80–100 | Gekwalificeerde shortlist | Ga verder met de audit, steekproef- of proeflotvalidatie. |
| 65–79 | Voorwaardelijke shortlist | Dicht de genoemde documentatie- of controlelacunes voordat de tools worden gebruikt. |
| Onder de 65 | Beloon gereedschap niet | Vervang de leverancier of start de technische kwalificatie opnieuw. |

Een hoog totaalbedrag heft een strikte grens niet op. Weiger of schort de gunning op als de productieroute ongeschikt is, er niet aan een toepasselijke compliance-eis wordt voldaan, de traceerbaarheid van materialen ontbreekt of de productie- en gereedschapsbeheervoorwaarden niet worden nageleefd. Laat communicatie, een lage prijs of een gelikte fabriekspresentatie deze tekortkomingen niet compenseren.
Wat moet er goedgekeurd worden voordat massaproductie van start kan gaan?
Een goedgekeurd monster is niet hetzelfde als een goedgekeurd productieproces. Voordat een product wordt vrijgegeven, moeten de revisie van de tekening, de resultaten van het eerste prototype, de meetmethode, de materiaallots, de productiecel en de verpakkingsgegevens worden samengevoegd tot één gecontroleerd goedkeuringspakket.
Dit zijn contractuele productiecontroles, geen universele wettelijke vereisten. De mate waarin ze worden uitgevoerd, moet aansluiten bij de functie van het onderdeel, de markt en het risico op defecten.
Afzonderlijke T1-, FAI- en pilotlotgoedkeuring
Dit zijn drie verschillende poorten. Gebruik niet één label voor alle drie.
| Fase | Wat het bewijst | Vereiste uitvoer | Wat het niet bewijst |
|---|---|---|---|
| T1-toolproef | Of het geselecteerde gereedschap kan vullen, ontluchten, uitharden, ontvormen en bruikbare onderdelen kan produceren; het legt problemen met braamvorming, krimp, matrijsbalans en gereedschap bloot. | Proefmonsters, gereedschaps- en procesregistratie, voorlopige dimensionale resultaten per holte en een correctielijst. | Standaard productiegoedkeuring. T1-onderdelen kunnen nog steeds afkomstig zijn van aangepaste instellingen of een gereedschap dat correctie vereist. |
| Eerste artikelinspectie (FAI) | Of onderdelen van het geïdentificeerde gereedschap, materiaal, proces en matrijs voldoen aan de vrijgegeven tekening en de overeengekomen functionele en cosmetische eisen. | Uitgebreid getekende afbeelding, dimensionale en functionele resultaten, holte-identificatie, materiaal- en procesreferenties, meetmethode en schriftelijke verklaring van afwijkingen. | Stabiele output bij de productiehoeveelheid, gevalideerde capaciteit of verpakkingsprestaties. |
| Goedkeuring van de proefbatch | Of de aangewezen productiecel het goedgekeurde resultaat kan herhalen met materiaal, operators, cyclusomstandigheden, nabewerking, inspectie en verpakking zoals bedoeld voor de productie. | Lotgegevens, opbrengst- en defectgegevens, herwerking, holtebalans, inspectieresultaten, traceerbaarheid en verpakkingsoutput | Toestemming om openstaande afwijkingen te negeren of ongecontroleerde wijzigingen aan te brengen na publicatie. |
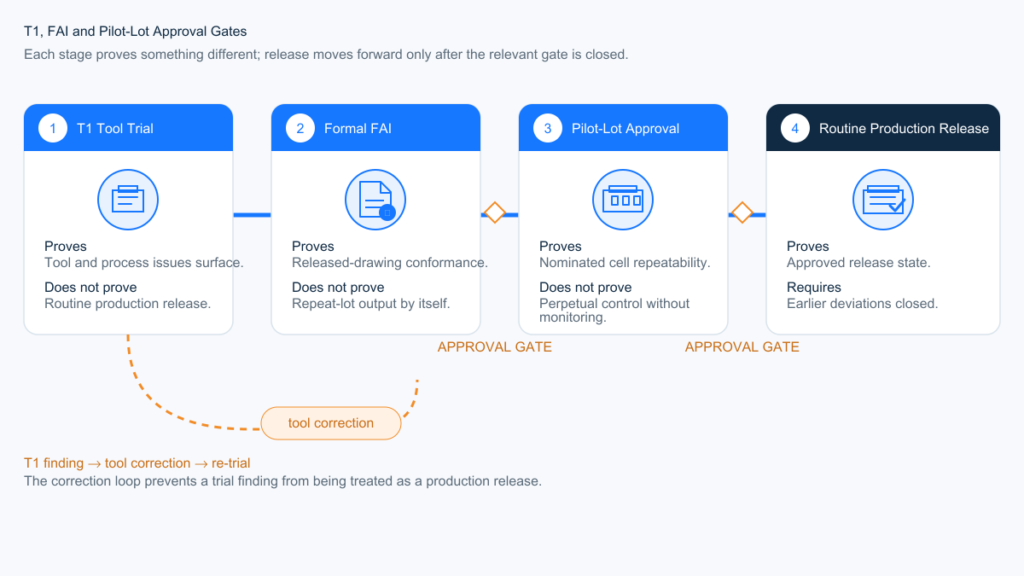
T1-monsters mogen alleen voor FAI worden gebruikt als de beoogde productiemal, de vrijgegeven tekening, het materiaal, het proces, de matrijsidentificatie, de conditionering, het bemonsteringsplan en de meetmethode al voldoen aan de FAI-vereisten. Voer anders eerst de correcties aan de mal uit en voer daarna de formele FAI uit.
| Controle | Minimum record | Goedkeuringsvoorwaarde | Wat leidt tot hergoedkeuring? |
|---|---|---|---|
| Wijzigingscontrole | Vrijgegeven tekening, specificatie, stuklijst, materiaalkwaliteit, kleurreferentie, procesroute, productielocatie, gereedschaps- en matrijslijst, plus een schriftelijke workflow voor leverancierswijzigingsverzoeken. | Geen enkele wijziging wordt doorgevoerd voordat de gevolgen ervan voor de functionaliteit, afmetingen, naleving, kosten en doorlooptijd schriftelijk zijn beoordeeld en goedgekeurd. | Materiaalbron of -kwaliteit, pigmentsysteem, uithardingschemie, gereedschap of matrijs, pers- of procesroute, productielocatie, onderaannemer, nabewerking, reiniging, inspectie of verpakkingswijziging indien relevant |
| Eerste artikelinspectie (FAI) | Rapport gekoppeld aan de vrijgegeven tekeningrevisie; overeengekomen monsters van elke productieholte; ballonvormige kenmerken; functionele en cosmetische resultaten; materiaal- en procesgegevens. | De resultaten voldoen aan de tekening en de goedgekeurde foutlimieten, of elke afwijking wordt schriftelijk goedgekeurd voordat de productie wordt vrijgegeven. | Nieuw of aangepast gereedschap, toegevoegde holte, grote reparatie, productieoverdracht, materiaal- of proceswijziging, of een corrigerende actie die de pasvorm, vorm of functie kan beïnvloeden. |
| Meetsysteem | Referentieschema, bevestigingsinrichting, contactkracht (indien van toepassing), conditioneringstijd, meettemperatuur, instrument, kalibratiestatus en analyse van het meetsysteem voor kritische kenmerken (indien gerechtvaardigd). | Koper en leverancier komen overeen hoe elk kritisch kenmerk zal worden gemeten vóór goedkeuring van het monster; de resultaten worden verkregen na de gespecificeerde uithardings-, na-uithardings- en conditioneringsfase. | Wijzigingen in meetinstrumenten, hulpstukken, software, referentiepunten, bedieningsmethoden, inspectielocaties of conditioneringsmethoden. |
| Traceerbaarheid van partijen | Grondstoffen en pigmentbatches, meng- of doseerbatch, werkorder, pers en gereedschap, matrijs indien nodig, uithardings- en na-uithardingsverslag, inspectieresultaat, verpakkingsbatch en verzendreferentie | Een verzonden doos kan worden herleid tot de productie- en materiaalgegevens, en een getroffen materiaal- of procesbatch kan worden herleid tot de verzonden dozen. | Wijzigingen in materiaal-, etiketterings-, batch-, productielocatie-, onderaannemers-, ERP- of verpakkingsgegevens |
| Goedkeuring voor massaproductie | Vrijgegeven tekening en specificaties, goedgekeurde FAI, toepasselijk conformiteitsdossier, ondertekend monster of visuele standaard, controleplan, defectcriteria, goedkeuring van de verpakking en pilotlot-record van de aangewezen productiecel | De proefbatch maakt gebruik van materiaal, gereedschap, proces, nabewerking, inspectie en verpakking zoals bedoeld voor de productie; alle openstaande afwijkingen hebben een verantwoordelijke en een schriftelijke afhandeling. | Elke goedgekeurde wijziging die van invloed kan zijn op pasvorm, vorm, functie, conformiteit, uiterlijk, traceerbaarheid of gevalideerde capaciteit. |
FAI moet het productieproces vertegenwoordigen.
De FAI mag niet afkomstig zijn van een handmatig aangepaste monsterroute die na goedkeuring verdwijnt. Bij een matrijs met meerdere holtes moeten de resultaten de identiteit van de holtes behouden. Bij een nagehard onderdeel moeten de afmetingen en functionele tests worden uitgevoerd in het overeengekomen stadium na het na-uitharden en conditioneren. Siliconen kunnen vervormen onder de druk van de meetsonde, dus het inspectierapport is onvolledig als het wel cijfers vermeldt, maar niet de mal, het referentiepunt en de meetmethode.
Voor onze LSR-gereedschappen spreken we het T1-bemonsteringsniveau en de kritische kenmerken af vóór de vrijgave van het gereedschap. Vervolgens stellen we het maatrapport per matrijs op, gebaseerd op de herziene versie van de vrijgegeven tekening. Hier komt een niet-gespecificeerde meetmethode aan het licht: twee acceptabele onderdelen kunnen verschillende resultaten opleveren onder verschillende opspaninrichtingen of met verschillende meetdraden.
Een gouden voorbeeld blijft nuttig voor het beoordelen van kleur, textuur, flits, poortresten en andere visuele beperkingen. Het vervangt echter niet de dimensionale FAI, functionele testen of een gecontroleerde defectnorm. Voor een aparte checklist voor vrijgave, zie Hoe beoordeel je de kwaliteit van monsters vóór massaproductie?.
Definieer welke wijzigingen melding vereisen.
Gebruik "geen proceswijzigingen" niet als een vage zin in de inkooporder. Benoem de gecontroleerde inputs. Controleer in ieder geval de wijzigingen aan de samenstelling, het pigment, het uithardingssysteem, de vormmethode, de matrijs of holte, de aangewezen pers, de productielocatie, de nabewerking, de inspectiemethode en eventuele uitbestede werkzaamheden.
Niet elke wijziging vereist een volledige herhaling van alle tests. De beoordeling van de wijziging moet bepalen of de reactie bestaat uit een documentcontrole, een gedeeltelijke herinspectie, een nieuwe FAI, aanvullende conformiteitstests, goedkeuring van de pilotserie of een volledige herkwalificatie.
Geef een proefbatch vrij vóór de reguliere productie.
De proefproductie vormt de brug tussen een succesvol proefexemplaar en de reguliere productie. Deze moet plaatsvinden op de aangewezen productiecel met het beoogde productiemateriaal, de juiste operators, cyclusomstandigheden, nabewerking, inspectie en verpakking. Registreer de werkelijke opbrengst, defecten, herwerk, caviteitsbalans, inspectieresultaten en verpakkingsoutput in plaats van te extrapoleren op basis van het eerste proefexemplaar.
Geef geen toestemming voor massaproductie zolang de herziening van de tekening, de afwijkingen van de FAI, de meetmethode, de reikwijdte van de naleving of de verpakkingsnorm nog niet zijn opgelost. Een goedgekeurd monster kan deze hiaten op zichzelf niet opvullen.
Drempelwaarden voor kosten, minimale bestelhoeveelheid (MOQ) en levertijd
Kies een fabriek niet op basis van de laagste eenheidsprijs in een offerte van één regel. Kies op basis van welke kosten onomkeerbaar worden zodra het gereedschap is gesneden.
Bij het opstellen van een offerte voor een LSR-project zijn de aannames met betrekking tot gereedschap, cavitatie en cyclustijd gebaseerd op het 3D-bestand en het jaarlijkse volume. Als het volume of de ontwerpstabiliteit geen injectiegereedschap rechtvaardigt, vergelijken we compressie in plaats van het project te dwingen voor de duurdere gereedschapsmethode te kiezen.
| Beslissing | Wat het vergrendelt | Drempelwaarde |
|---|---|---|
| Procesroute | Pers, arbeid, flits, automatisering | Geef de route een naam voordat u de prijzen vergelijkt. |
| Toolarchitectuur | Aantal holtes, koudekanaal, inzetstukken | Splits de gereedschapskosten op in de stukprijs van de offerte. |
| Jaarlijks volume | Of LSR-automatisering of HCR-flexibiliteit de overhand krijgt. | Offerte op basis van een realistisch jaarlijks volume, niet op basis van één proefbestelling. |
| Aantal kleuren | Omschakeling, zuivering, extra bewijsmateriaal | Elke nieuwe kleur vereist een planning voor de drukperswijziging en een gedocumenteerde beoordeling of het bestaande bewijsmateriaal nog steeds van toepassing is. |
| Nabehandeling / wassen / 100% trimmen | Dagen en arbeid die nooit in de "cyclustijd" voorkomen.“ | Als die regels ontbreken, is de doorlooptijd onvolledig. |
| Minimale bestelhoeveelheid | Hoe de fabriek de instellingen herstelt en de kleur verandert | De minimale bestelhoeveelheid (MOQ) moet overeenkomen met uw werkelijke aanvullingsbehoefte, niet met een standaardwaarde uit de catalogus. |
Een fabriek kan een lage stukprijs aanbieden door kosten voor staal, inzetstukken, afwerking, nabewerking of eerste-artikelinspectie te verbergen. Dat is geen goedkopere fabrikant, maar een onvolledige offerte. Het verschil komt pas aan het licht na goedkeuring van het proefexemplaar, wanneer de eerste productiebatch meer arbeid vereist dan de gebruikte testcel toelaat.
Verzin geen "standaard minimale bestelhoeveelheid (MOQ)". Compressie- en LIM-drukprocessen hebben verschillende terugverdientijden. Een HCR-matrijs met één matrijs en een LSR-matrijs met acht matrijsen hebben niet dezelfde economische ondergrens. Als de fabriek niet kan uitleggen waarvoor de MOQ bedoeld is – materiaal, kleurwisseling, perstijd of verpakking – dan is het aantal een standaard verkoopprijs.
Doorlooptijd is een opeenvolging van stappen, geen slogan. DFM (Design for Manufacturing) en de kwaliteit van de ontwerpbestanden bepalen wanneer het matrijsontwerp kan beginnen, en de fabricage van de productiematrijs vindt plaats vóór T1 (Time 1). T1 identificeert vervolgens matrijs- en proceswijzigingen. Een formele FAI (First Approval Inspection) moet worden uitgevoerd op basis van de vrijgegeven tekening na de vereiste uitharding, nabewerking en conditionering; een proefserie van de aangewezen productiecel volgt zodra openstaande afwijkingen zijn opgelost. De reguliere productie wordt pas vrijgegeven na deze goedkeuring. Als eerst een prototype of soft-matrijs wordt gebruikt, moet dit apart worden vermeld in de offerte en het validatieplan, omdat de monsters hiervan de FAI van de productiematrijs niet vervangen. De exacte timing hangt af van het aantal matrijsvormen, het staaltype en de volledigheid van de ontwerpbestanden. Een fabriek die "15 dagen" belooft zonder de tekeningen te beoordelen, verkoopt een kalender, geen plan.
Wanneer moet je een offerte afwijzen?
Loop weg als de fabriek het proces, het bewijsmateriaal of het eigendom van de gereedschappen niet duidelijk kan maken.
Beschouw deze punten als absolute beperkingen, tenzij ze schriftelijk zijn vastgelegd voordat de gereedschappen worden ontwikkeld:
- In de offerte wordt geen melding gemaakt van compressie, LIM, extrusie of een andere specifieke methode.
- De leverancier kan niet aantonen waarom een toepasselijk conformiteits- of klantspecificatiebestand de productieformulering, het proces, het artikel en het beoogde gebruik dekt.
- De leverancier zal de locatie, het eigendom, de onderhoudsverantwoordelijkheid of de overdrachtsrechten van de mal niet bekendmaken.
- De productielocatie verschilt van de goedgekeurde monsterbron en er is geen plan voor gecontroleerde overdracht, validatie of herkwalificatie.
- Kritische toleranties lijken op starre, plastic getallen zonder meetmethode.
- De prijs ligt aanzienlijk lager dan de andere offertes waarbij het productieproces werd genoemd, en de fabriek kan niet uitleggen welke kosten zijn weggelaten.
Een acceptabel monster vertraagt vaak de beslissing om ermee te stoppen, ook al bewijst het alleen dat één specifieke monsterconditie werkte. Het toont niet aan dat dezelfde controles standhouden bij onbeheerde productie, gereedschapslijtage, wisselingen van pigmentbatches en herhaalde instellingen. Vormafwijkingen, geurafwijkingen, kleurafwijkingen en maatafwijkingen vereisen registratie en goedkeuringscriteria; uiterlijk alleen is niet voldoende om ze te beheersen.
Als de kwaliteit na het eerste artikel achteruitgaat, heropen dan het leverancierskwalificatiedossier en eis bewijsmateriaal op dat aansluit bij de gepubliceerde procedure en goedkeuringscriteria. Maak van deze pagina geen detectiveverhaal.
Kies je voor een Amerikaanse fabriek of een fabriek in het buitenland?
Kies op basis van het programmarisico, niet op basis van een slogan van een land.
Een vestiging in de VS kan wrijving door tijdzoneverschillen, de levertijd van goederen en de kosten van frequente aanpassingen op locatie verminderen. Als een shortlist van vestigingen in de VS vereist is, gebruik dan deze informatie. Overzicht van fabrikanten en leveranciers van siliconenproducten om kandidaten te identificeren en vervolgens hetzelfde proces, bewijsmateriaal en controlemechanismen toe te passen als hierboven beschreven. Een overzeese maatwerkfabriek kan ook de rationele economische keuze zijn voor op maat gemaakte industriële siliconen onderdelen en andere gedefinieerde OEM-programma's. Geen van beide locaties heeft automatisch een kosten- of kwaliteitsvoordeel. Vergelijk de totale kosten, gereedschapskosten, invoerrechten, validatie-inspanning, snelheid van technische wijzigingen, capaciteit en risico's met betrekking tot de leveringscontinuïteit.
Landaanduidingen worden vaak gebruikt als een afkorting voor kwaliteit, maar de herkomst vervangt niet de procescompatibiliteit. Een Amerikaanse handelaar blijft een handelaar. Een fabriek in het buitenland die het proces beheerst, de productielocaties en gereedschapslocaties openbaar maakt en het relevante bewijsmateriaal kan overleggen, kan nog steeds de juiste fabrikant zijn. Oorsprongsbetrouwbaarheid, importmechanismen en de benodigde documentatie voor de lancering in de VS zijn aparte beslissingen, los van de kwalificatie van de fabriek.
Als het programma een kortlopend, veelomvattend engineeringproject betreft met veel iteraties op locatie, kan lokale productie de meerprijs waard zijn. Maar als het programma een stabiel consumenten- of industrieel OEM-onderdeel betreft met een gedefinieerde tekening, is de betere vraag nog steeds: wie voert het proces uit en welk bestand is van toepassing op het artikel?
Welke informatie is nodig voordat ik een offerte kan aanvragen?
Een fabriek kan een productieproces, gereedschap of prijs niet afleiden uit een productfoto. Stuur dit voordat u iemand vraagt een bod uit te brengen:
- STEP-model plus een 2D-tekening met kritische afmetingen, cosmetische zones en voorkeursscheidingslijn
- Jaarlijks volume, eerste bestelhoeveelheid en verwachte programmaduur
- Hardheid, kleuraantal, transparantie en eventueel inleg- of overmoldingmateriaal.
- Gebruiksomstandigheden: temperatuur, contact met voedsel/huid/vloeistoffen, compressie, verwachte gebruiksduur
- Vereisten van de bestemmingsmarkt en de klant; bijvoorbeeld 21 CFR 177.2600 voor een toepasselijk, in de VS te gebruiken, herbruikbaar artikel dat in contact komt met levensmiddelen.
- Of de afmetingen vóór of na het uitharden worden gecontroleerd.
- Vereisten voor verpakking, etikettering en traceerbaarheid van partijen
Als die input ontbreekt, zal elke fabrikant een ander onderdeel verzinnen en zult u offertes van verschillende fabrikanten moeten vergelijken. Gebruik de bovenstaande checklist om de offerteaanvraag te structureren. De tekeningstandaard blijft van kracht. ontwerpbestanden voor op maat gemaakte siliconenonderdelen.
De beslissingsmarge is beperkt. Gebruik deze pagina om de fabriek te selecteren. Gebruik de procespagina's om HCR of LSR te kiezen. Gebruik de compliancepagina's om het bewijsplan te definiëren. Wijs de gereedschappen pas toe nadat de route, de omvang van het bewijsmateriaal, de productielocatie en de voorwaarden voor gereedschapslocatie en -overdracht in de offerte of leveringsovereenkomst zijn vastgelegd.
Heb je een duidelijk omschreven project? Stuur het STEP-bestand, de 2D-tekening, het jaarlijkse volume, de materiaaleisen en de bestemmingsmarkt via ons Offerteaanvraagformulier. Voordat u een definitieve beslissing neemt, zullen we het voorgestelde productieproces, openstaande technische vragen en de aannames met betrekking tot de gereedschappen en de eenheidsprijzen toelichten.