De meeste kopers sturen ons een STEP-bestand en verwachten een prijsopgave. Wat ze eigenlijk willen weten, is of het onderdeel gemaakt kan worden, met welke tolerantie en hoe snel. Die drie antwoorden vind je niet in de geometrie. Ze staan in de specificaties die meestal ontbreken.
Wij citeren op maat gemaakte siliconen onderdelen Elke week is het patroon hetzelfde: onvolledige ontwerpbestanden voor op maat gemaakte siliconenonderdelen leiden niet tot afkeuring bij de offerteaanvraag. Ze worden afgekeurd bij de eerste proefproductie, nadat het staal al is gesneden. Dan heb je de beslissing niet meer in eigen handen. Het is een aanpassing van het gereedschap, een nieuwe offerte of een nieuw inzetstuk.
Dit is het dossierpakket dat we opvragen, en de beslissingen die naar verwachting bij elk dossier genomen zullen worden. Het is hetzelfde pakket, of het nu gaat om een babyvoedingslepel, een keukenmat, een industriële afdichting of een gegoten inzetstuk. Wat wel verschilt, is welk dossier het grootste risico met zich meedraagt.
Waar in dit artikel cijfers worden genoemd — krimpmarges, begintoleranties, uithardingsschema's, verschuivingslimieten van inzetstukken — zijn deze afkomstig uit onze eigen matrijzen- en eerste-artikelgegevens van de op maat gemaakte siliconenmatrijzenprogramma's die we sinds 2012 intern uitvoeren, en niet uit een gepubliceerde tabel. De normen en voorschriften waarnaar we verwijzen, staan vermeld onder Bronnen aan het einde van dit artikel.
Samenvatting voor het management
- Geometrie is het goedkoopste onderdeel van het pakket. Een STEP-bestand geeft antwoord op de vraag of de vorm bestaat. Hardheid, uithardingssysteem, kleurreferentie en conformiteit bepalen de prijs, de cyclustijd en de benodigde documentatie.
- Krimpcompensatie is de verantwoordelijkheid van degene die het staal snijdt. Toegepast in CAD, verwijdert die 1%–4% de enige hefboom die na de eerste pogingen overblijft, en het onderdeel is tweemaal te klein.
- Een strikte tolerantie is de duurste regel op een tekening. De kosten zitten hem in de inspectie en de afvalverwerking, niet in de holte zelf. Eén algemene klasse plus een korte kritische lijst is vrijwel altijd beter dan M2.
- Het risico verschuift met de productfamilie; de bestandslijst niet. Baby- en keukenprogramma's voldoen niet aan de eisen qua conformiteit en kleurgoedkeuring. Industriële programma's voldoen niet aan de tolerantieklasse en de vereisten voor het invoegen van gegevens.
- Niets van het bovenstaande is ongebruikelijk om te vragen. Het betreft één revisie van een tekening, en dat is goedkoper dan één aanpassing aan een gereedschap.
Een onvolledig dossier stopt een project niet. Het laat het project juist doorgaan op basis van aannames. Het gereedschap wordt ontworpen op basis van de waarde die ons het meest waarschijnlijk leek, het eerste exemplaar wordt vergeleken met wat beide partijen zich herinneren te hebben afgesproken, en de correctie wordt pas doorgevoerd nadat het staal is gesneden. Dat is precies het argument om een middag aan de dossiers te besteden voordat je ze verstuurt. Een tekeningrevisie kost je een middag. Een nieuwe holte, een nieuw inzetstuk of een herhaalde conformiteitstest kost geld dat niet in het projectbudget was opgenomen, en het duurt meestal ook nog eens weken.
Wat moeten ontwerpbestanden voor op maat gemaakte siliconenonderdelen bevatten?
Zes items. Alles minder dan dat zorgt ervoor dat iemand namens jou moet gissen, en dat gegok belandt uiteindelijk in het staal.
| Bestand | Voorkeursformaat | Besluit tot sluiting | Wilt u een definitieve prijsopgave ontvangen? |
|---|---|---|---|
| 3D-model | STEP (AP242 heeft de voorkeur, AP214 wordt geaccepteerd), of native SolidWorks/Fusion | Caviteitsgeometrie, aantal caviteiten, DFM-haalbaarheid | Ja |
| 2D-tekening | PDF plus DWG of DXF | Wat wordt er tijdens de inspectie geaccepteerd? | Ja |
| Materiaal- en procesnota | Titelblok voor tekening of offerteaanvraagformulier | Samenstelling, hardheid, uithardingssysteem, na-uitharding | Ja |
| Kleurreferentie | Pantone- of RAL-code, plus fysieke chip | Basis voor goedkeuring van masterbatch en kleur | Ja, voor gekleurde onderdelen. |
| Het markeren van kunstwerken | AI, EPS of vector-PDF, lettertypen gecontouriseerd | Druktechniek, inktsysteem, raster- of tampongrootte | Ja, indien bedrukt of gegraveerd. |
| Inzet- of koppelingsgegevens | STEP plus tekening, materiaal vermeld | Overmolding pasvorm, hechtingsroute, markeringssporen | Ja, voor onderdelen die overgegoten zijn. |
Een STL-bestand op zich geeft je een inschatting van de haalbaarheid en een ruwe indicatie van de benodigde afmetingen. Meer niet. Een mesh heeft geen exacte radii en geen duidelijke definitie van dunne wanden, en juist die eigenschappen bepalen of een rand scheurt tijdens het ontvormen.
Welk bestand veroorzaakt doorgaans problemen, per productfamilie?
De zes bovenstaande items zijn constant. Het item dat wordt weggelaten is voorspelbaar en hangt af van wat je maakt.
| Productfamilie | Bestand ontbreekt het vaakst of is zwak. | Wat het kost als het ontbreekt | Typische tolerantieklasse |
|---|---|---|---|
| Baby- en voedingsproducten (slabbetjes, lepels, borden, bijtringen) | Conformiteitsverklaring en fysieke kleurchip | Verkeerde samenstelling, hertesten, kleurgoedkeuring na matrijs. | M3, met M2 op de zuiglippen en afdichtingseigenschappen |
| Keuken- en bakgerei (bakmatten, spatels, bakjes, deksels) | Bedrijfsomstandigheden en hardheid met tolerantie | Een pasta die niet goed werkt bij oventemperatuur of die niet prettig aanvoelt in de hand. | M3 naar M4 |
| Industriële onderdelen (afdichtingen, pakkingen, toetsenpanelen, slangen, doorvoertules) | 2D-tekening met een opgegeven tolerantieklasse en invoeggegevens | Aanpassing van het gereedschap na het eerste exemplaar; lekkage of pasfout tijdens gebruik. | M2, M1 alleen voor afdichtingsdiameters |
| Promotionele en merkartikelen (polsbandjes, labels, hoesjes) | Vectorafbeelding met omlijnde lettertypen en Pantone-kleuren per element. | Herdruk, afbladderende inkt, zichtbare kleurafwijking tussen batches. | M3 naar M4 |
| Matrijzen en veeleisende ontvormgeometrie | 3D-model op de uiteindelijke afmetingen plus een ontvormingsinstructie | Gescheurde lippen, ingesloten holtes, herontwerp van holtes | M3, alleen nauwkeurig wat betreft de functionele holteafmetingen |
Het praktische gevolg hiervan is dat dezelfde ontbrekende lijn een andere prijs heeft, afhankelijk van het gezin. siliconen babyproducten, Een ruime, algemene tolerantie is meestal prima, terwijl de nalevingsgrens niet onderhandelbaar is. siliconen keukenproducten, Bij een industriële afdichting wordt de juiste afdichtingssamenstelling gekozen, nog voordat de geometrie er toe doet. Bij een industriële afdichting is de volgorde omgekeerd.
Moet je STEP-, STL- of native CAD-bestanden versturen?
Verzend STEP als werkbestand, native CAD als back-up en STL alleen als visuele referentie. Exporteer in AP242 als uw CAD-programma dit ondersteunt — dit is het huidige protocol en kan tolerantie- en annotatiegegevens bevatten, niet alleen vormgegevens. AP214 blijft prima bruikbaar; AP203 verliest kleur.
| Formaat | Wat blijft er over na de export? | Gebruik het voor |
|---|---|---|
| STAP AP242 (of AP214) | Massieve lichamen, exacte radii, assemblagestructuur, kleur; AP242 bevat ook semantische PMI en toleranties. | Gereedschapsontwerp, matrijsbewerking, DFM-beoordeling |
| Native CAD (SLDPRT, F3D) | Functiegeschiedenis, bewerkbare parameters | Gezamenlijke ontwerpwijzigingen tijdens DFM |
| IGES | Oppervlakken, soms met openingen. | Alleen voor oudere bestanden; houd rekening met een reparatietijd. |
| DWG / DXF | 2D-profielen en afmetingen | Stanssnijden, extrusieprofielen, pakkingcontouren |
| STL / 3MF | Alleen driehoekige schelp | Visuele bevestiging, geprinte prototypes |
Een detail dat ingenieurs vaak vergeten: exporteren in millimeters, één waterdicht massief lichaam per onderdeel, oorsprong op een referentievlak of symmetrieas. Onderdrukte kenmerken en overgebleven constructieonderdelen komen via de export binnen en kosten ons een dag aan opruimwerk nog voordat DFM (Design for Manufacturing) überhaupt kan beginnen.
Als je nog niet zeker weet of je voor een bepaalde route kiest tussen gegoten en geprint siliconen, houd er dan rekening mee dat de geometrische beperkingen verschillen. Bereid het bestand daarom voor op de route die je wilt gebruiken, niet op beide. 3D-printen met siliconen Het verdraagt geometrische vormen die met spuitgieten niet mogelijk zijn, en het omgekeerde is ook waar.
Wat moet de 2D-tekening laten zien?
Het model beschrijft het onderdeel. De tekening beschrijft wat acceptabel is. Dit zijn verschillende documenten, en slechts één ervan wordt door de kwaliteitscontrole gebruikt.
Een siliconenmal is geen plasticmal waarvan de materiaallijn is veranderd. Het onderdeel vervormt tijdens het meten, sommige afmetingen veranderen door de klemdruk en de belangrijkste eigenschappen zijn meestal de meest flexibele. Dat heeft invloed op wat er op de mal komt te staan.
- Een overzicht van alle functionele kenmerken. Een doorsnede door elke afdichtingslip, wandovergang, ondersnijding en inzetstuk. Wanddiktes die alleen in het model aanwezig zijn, vormen de meest voorkomende oorzaak van een DFM-vraag.
- Referentiepunten waarop een zacht onderdeel daadwerkelijk kan worden gelokaliseerd. Kies een stijf vlak of een ingegoten nok. Een dunne flens als referentiepunt A zal in de mal bewegen, en elke afmeting die ernaar verwijst, neemt die beweging over.
- Het gaat om afmetingen voor wat functioneel is, niet voor alles. Elke afmeting die u opgeeft, is een afmeting die iemand zal opmeten en kan afwijzen. Pasvlakken, afdichtingsgeometrie, gatposities en de algehele vorm: die vereisen cijfers. Cosmetische afrondingen niet.
- Vrijstaand of vaststaand, expliciet vermeld. Voor buizen, pakkingen, membranen en deksels dient u aan te geven of de afmeting geldt voor onbelemmerde toepassingen of voor toepassingen binnen een aangegeven bevestiging. Zonder deze specificatie is een binnendiameter geen geldige specificatie.
- Een tolerantieblok, geen verspreide toleranties. Algemene klasse in het blok, een korte lijst met kritische afmetingen op de aanzichten en sluitingsafmetingen die zodanig zijn gemarkeerd dat ze kunnen worden afgelezen ten opzichte van de sluitingsband.
- Een titelblok dat het proces weergeeft. Samenstelling en proces, hardheid met tolerantie, uithardingssysteem, nabewerking, kleurreferentie en conformiteit. De tekening wordt tussen afdelingen uitgewisseld; de offerteaanvraagmail niet.
- Het markeren van kunstwerken die ten opzichte van een referentiepunt zijn gepositioneerd. De locatie, grootte en oriëntatie van het logo moeten in de tekening worden opgenomen, zelfs als het artwork als een apart vectorbestand wordt aangeleverd.
- Eenheden, schaal, revisieletter en datum. In millimeters, tenzij anders vermeld, en één revisieletter die gedeeld wordt met het model en het kunstwerk.
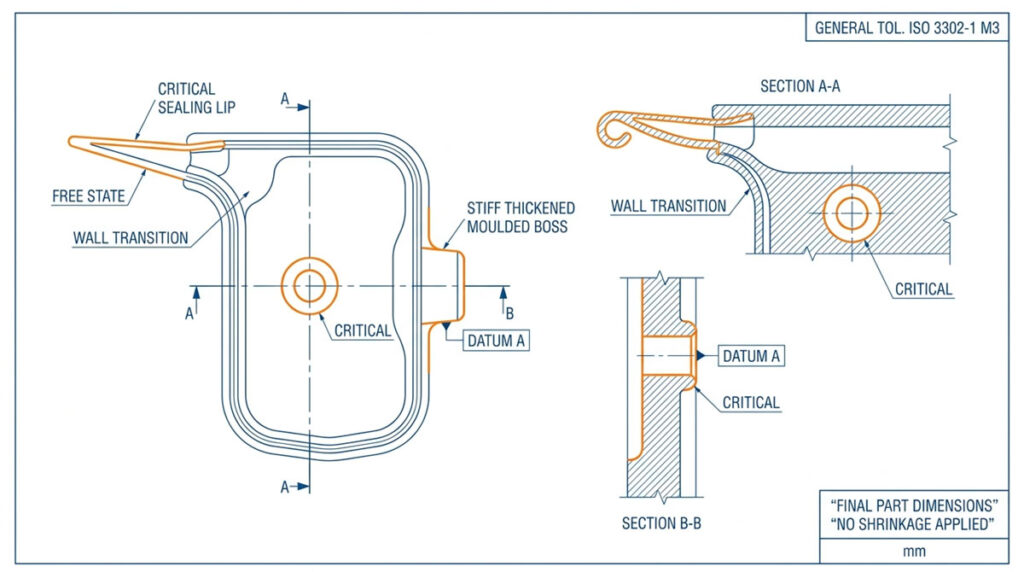
Wat je weglaat is bijna net zo belangrijk. Volledige geometrische toleranties op een elastomeeronderdeel lijken streng, maar leiden tot hogere kosten, omdat de vlakheids- en paralleliteitsspecificaties die voor bewerkt metaal zijn opgesteld, niet kunnen worden gehandhaafd op een materiaal dat urenlang na het ontvormen nog ontspant. Strikte profieltoleranties op cosmetische oppervlakken hebben hetzelfde effect. Als een onderdeel niet afdicht, positioneert of aansluit op iets anders, hoeft de tolerantie niet strakker te zijn dan de algemene tolerantieklasse.
Als u wel een model maar geen tekening heeft, stuur dan het model op en vermeld dit. Wij maken er een tekening van, en zodra u die tekening goedkeurt, vormt deze de basis voor de inspectie van het hele project. Het is absoluut af te raden om zonder tekening verder te gaan, omdat het eerste prototype dan wordt beoordeeld op basis van wat beide partijen zich herinneren te hebben afgesproken.
Waarom moet het model de uiteindelijke afmetingen van het onderdeel behouden?
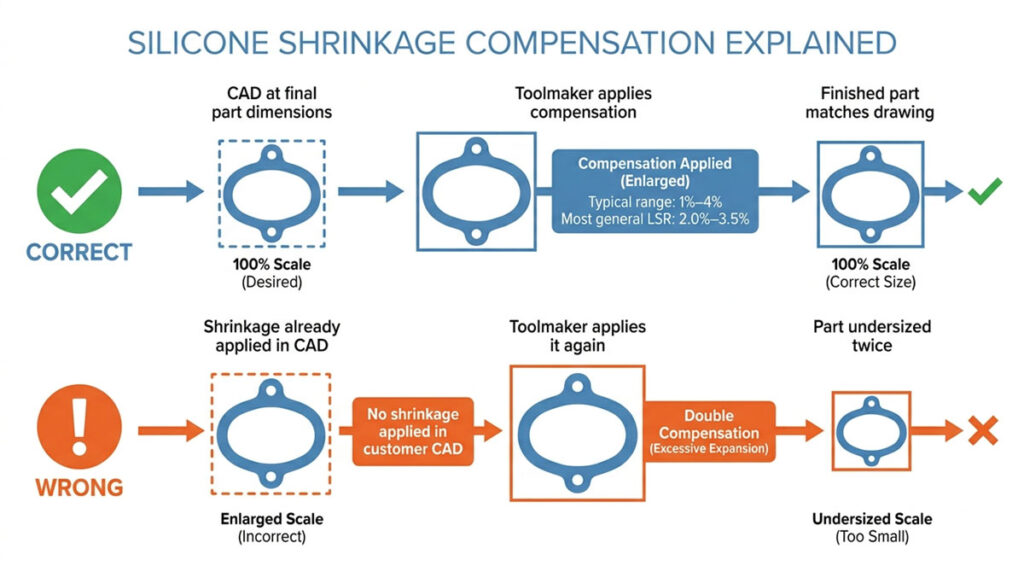
Omdat we krimpcompensatie toepassen op het staal, en als je dat al hebt gedaan, is het onderdeel tweemaal te klein.
Silicone krimpt tijdens het uitharden en nogmaals tijdens de nabewerking. De realistische bandbreedte ligt ruwweg tussen 1% en 4%, waarbij de meeste gangbare LSR-kwaliteiten rond de 2,0% tot 3,5% uitkomen; het werkelijke cijfer is afkomstig uit het productinformatieblad en proefspuitingen, niet uit een vuistregel. De krimp is bovendien niet uniform. De stromingsrichting, de lokale wanddikte, de positie van de spuitopening, de matrijstemperatuur en een fixatie-inzetstuk trekken allemaal in verschillende richtingen.
Dit is het aspect dat teams het vaakst onderschatten. Een ontwerper die voornamelijk met thermoplasten heeft gewerkt, gaat ervan uit dat krimp een enkele parameter is die in de CAD-fase wordt toegepast, omdat dit in veel kunststofworkflows feitelijk ook het geval is. Bij siliconen neemt het toepassen van krimp in een vroeg stadium echter de mogelijkheid weg om deze later aan te passen. Een afdichtingslip van 0,4 mm op een onderdeel met een hardheid van 40 Shore A gedraagt zich heel anders dan dezelfde lip op een onderdeel met een hardheid van 60 Shore A, en de compensatie volgt de samenstelling van het materiaal, niet de tekening.
De tekening moet de gewenste afmeting van het afgewerkte onderdeel na uitharding vermelden, bijvoorbeeld na 4 uur bij 200 °C, waarbij vluchtige stoffen een rol spelen. Wij verzorgen de rest. vorm ontwerp.
Welke tolerantieklasse moet u specificeren: M1, M2 of M3?
Gebruik ISO 3302-1 als algemene klasse en reserveer strikte toleranties voor een korte lijst van functionele kenmerken.
| Klas | Waar het zijn kosten terugverdient | Wat het van ons vraagt |
|---|---|---|
| M1 | Nauwkeurige afdichtingsdiameters, nauwsluitende interfaces | Precisiegereedschap, smal procesvenster, hogere afval- en inspectiebelasting |
| M2 | Technische afdichtingen, toetsenpanelen, inzetstukken | Praktisch doelwit voor functionele, op maat gemaakte onderdelen |
| M3 | Keuken-, baby- en consumentengeometrie | Efficiënte standaardinstelling voor niet-kritische afmetingen |
| M4 | Grote gegoten onderdelen waarbij de pasvorm niet door de afmetingen wordt bepaald. | De meest losjes geformuleerde klasse; nog steeds beter geformuleerd dan blanco gelaten. |
Twee limieten in de bovenstaande tabel worden beide onjuist weergegeven op de tekeningen die we ontvangen.
Ten eerste zijn de M-klassen alleen van toepassing op gegoten producten. Geëxtrudeerde profielen en op maat gesneden lengtes worden in ISO 3302-1 afzonderlijk geclassificeerd als E-klassen (E1–E3), Een extrusietekening moet daarom een E-klasse vermelden, en de tolerantie voor de snijlengte moet bij de snijlengte zelf worden aangegeven. Extrusieontwerp op maat Het heeft zijn eigen maatvoering en is niet zomaar af te lezen van spuitgieten. Door "M3" op een extrusietekening te schrijven, laat je zien dat je de norm waarnaar je verwijst niet hebt gelezen.
Ten tweede verdeelt de standaard elke klasse in vast En sluiting Afmetingen. Vaste afmetingen worden alleen bepaald door de bewerkte holte. Sluitingsafmetingen kruisen het scheidingsvlak en worden bovendien beïnvloed door de klemdruk, het samengestelde volume en de braam, waardoor hun tolerantieband binnen dezelfde klasse breder is. Als een van uw kritische afmetingen de scheidingslijn kruist, accepteer dan de sluitingsband of vraag ons om de scheiding te verplaatsen voordat het gereedschap wordt ontworpen. Dit is de meest voorkomende reden waarom een onderdeel "buiten de tolerantie" valt ten opzichte van een klasse waaraan het eigenlijk wel voldoet.

Indien geen klasse is gespecificeerd, beginnen we het gesprek met een tolerantie van ±0,3 mm voor de algemene afmetingen, ±0,2 mm voor de wanddikte en binnendiameter, en ±0,1 mm voor de afdichtingsvlakken. Vervolgens controleren we de afmetingen, hardheid en geometrie van het onderdeel voordat we een offerte uitbrengen. Beschouw deze waarden als een openingsbod voor de onderhandeling, niet als een specificatie.
Voor de meeste baby-, keuken- en promotionele toepassingen is M3 de juiste standaardmaat, geen compromis, en M4 is de juiste keuze voor grote onderdelen en geëxtrudeerde profielen. Het specificeren van M2 in al deze tekeningen brengt extra inspectiekosten met zich mee, zonder dat de eindgebruiker daar iets van merkt.
De inschattingsfout hier is het spiegelbeeld van die met krimp. Kopers die gewend zijn aan CNC-bewerking hanteren een strikte algemene tolerantie voor elke afmeting, omdat dat veilig aanvoelt. Het is niet veilig; het is duur, en de gevolgen van die kosten zijn zichtbaar in de kosten van siliconen mallen. Elke extra kleine afmeting voegt een extra inspectiestap en een afkeuringsreden toe die niets met de functie te maken heeft. Bij een zuigbasis of een slabbetje verandert ±0,5 mm niets wat de gebruiker kan voelen. Bij de afdichtingslip van een zeer nauwkeurig gegoten onderdeel, Een verschil van 0,05 mm bepaalt of er sprake is van lekkage.
Hoe bepaal je een afmeting op een onderdeel dat vervormt onder de schuifmaat?
Door de meetmethode op de tekening te vermelden, en niet alleen het getal.
Een lip met een hardheid van 40 Shore A, gemeten met een handschuifmaat, blijkt kleiner te zijn dan dezelfde lip die optisch wordt gemeten, omdat de operator deze samendrukt. Twee laboratoria leveren vervolgens twee rapporten voor één goed onderdeel, en de discussie gaat niet langer over kwaliteit, maar over metrologie.
Vermeld deze vier punten in het inspectieverslag:
- Meetmethode voor zachte of dunne structuren: contactloos, optisch of met behulp van een camerasysteem.
- Vaste of vrije toestand, met name voor buizen, pakkingen en dunne membranen.
- Conditionering: meten na de nabehandeling en een aangegeven rustperiode, niet direct na het persen.
- De steekproefomvang en AQL voor het eerste artikel en voor productiebatches, afgestemd op hoe de onderdelen daadwerkelijk zullen zijn. geïnspecteerd.
Die ene opmerking beslecht de meeste geschillen over het eerste artikel voordat ze beginnen, en het kost maar één regel tekst.

Welke noten veranderen het citaat meer dan de geometrie?
Materiaal, hardheid, uithardingssysteem, kleur en conformiteit. De geometrie bepaalt de gereedschappen; deze bepalen de samenstelling, de cyclus en de documentatie.
| Opmerking | Hoe moet ik dat zeggen? | Wat het aandrijft |
|---|---|---|
| Proces en samenstelling | LSR-injectie, HCR-compressie of extrusiecompound | Type gereedschap, aantal matrijsvormen, kostprijs per eenheid bij uw volume |
| Hardheid | “Shore A 50 ±5” volgens ASTM D2240 | Gevoel, vormvastheid, risico op scheuren bij dunne oppervlakken |
| Uithardingssysteem | Platina (toevoeging) of peroxide, nabehandeling vereist of niet | Geur, vluchtige stoffen, nalevingsprocedure, compatibiliteit van invoegingen |
| Kleur | Pantone- of RAL-code plus glansniveau, chip goedgekeurd | Masterbatch, doorschijnendheid, goedkeuringsbasis |
| Naleving | FDA 21 CFR 177.2600, LFGB, EU 10/2011; ISO 10993-1 alleen als het onderdeel een medisch hulpmiddel is. | Grondstofselectie, testkosten, levertijd |
| Servicevoorwaarden | Temperatuurbereik, chemisch contact, sterilisatiemethode | Samenstellingsfamilie, vulstofsysteem, wanddikte |
Een valkuil is chemisch van aard. Platinaharding wordt geremd door zwavel, aminen, tinkatalysatoren en bepaalde galvaniseerchemicaliën, dus een inzetlaag die er puur cosmetisch uitziet, is in feite een kwestie van uitharding. De andere valkuil zit in de formulering van de conformiteitsregel. FDA 21 CFR 177.2600 dekt rubberen artikelen die bestemd zijn voor herhaald gebruik, Het regelt het materiaal en de daaruit te winnen bestanddelen, en niet het gebruik van uw eindproduct; onderdelen voor eenmalig gebruik vallen onder andere bepalingen, dus op de tekening moet worden aangegeven onder welke categorie het onderdeel valt. Als u de bredere onderscheiding nader wilt laten specificeren, voedselveilig versus medisch veilig Het gaat om de verdeling op de tekening. Voor de EU is het instrument voor levensmiddelencontact van belang. Verordening (EU) nr. 10/2011. ISO 10993-1 Dit is een apart traject voor medische hulpmiddelen. Een katheteronderdeel wordt hieronder beoordeeld. Een polsbandje, een fopspeen of een keukengereedschap valt hier niet onder en blijft onder de regels voor voedselcontact of speelgoedveiligheid. Het aanvragen van een 10993-test voor een consumentenproduct levert kostenbesparingen op en geen extra claim.
Kleur verdient een eigen regel. Een screenshot is geen kleurspecificatie. We vergelijken de kleur met een fysieke chip onder een gedefinieerde lichtbron, en doorschijnende of gevulde materialen beïnvloeden de vergelijking; hoe dat precies werkt. gecontroleerde productie Dat hangt af van de samenstelling die je hebt gekozen, wat een andere reden is waarom materiaal en kleur vaak samen voorkomen.
Waar bent u bereid de scheidingslijn, poort- en ontluchtingsmarkeringen te accepteren?
Ergens op het onderdeel bevinden zich een scheidingslijn, een poortgeleider en een ontluchtingsspoor. Op de tekening moet worden aangegeven waar deze niet acceptabel zijn en daar moet worden gestopt.
De problemen komen uit twee tegengestelde richtingen. Kopers die niets zeggen, krijgen markeringen op de plekken waar het gereedschap het gemakkelijkst te maken is, en wijzen het vervolgens af bij het eerste proefexemplaar. Kopers die de volledige scheidingslijn en de lay-out van de spuitopening dicteren, beperken het vullen en ontluchten, met als gevolg braamvorming of ingesloten lucht op een oppervlak waar ze meer waarde aan hechtten.
De nuttige instructie is een beperking, geen ontwerp:
- Markeer de cosmetische en afdichtingszones als zones waar geen markeringen mogen worden aangebracht.
- Geef de acceptabele flitslimiet aan — vlak afgesneden, of een opgegeven maximum in millimeters.
- Geef aan welk oppervlak naar de gebruiker is gericht of het logo draagt.
- Vlagondersnijdingen, kliksluitingen en gesloten holtes; ondersneden geometrie Dit verandert de ontvormingsmethode en soms scheurt de matrijs.
- Geef aan welke oppervlakteafwerking of textuur u verwacht, indien mogelijk met een referentiemonster; de opties worden besproken in oppervlaktepatronen.
De tolerantie voor braamvorming is waar de kosten zich stilletjes concentreren. Het streven naar een braamvrije productie vereist een nauwere matrijstolerantie plus vacuümondersteuning, wat een reële mogelijkheid is tegen een andere prijs. Lees verder afweging tussen tolerantie en vacuümlogica voordat je "geen flits" op een tekening schrijft.
Wat vertelt het insertbestand ons bij een overgegoten onderdeel?
Het gaat niet alleen om de vorm. Een verschuiving van 0,2 mm in het inzetstuk kan leiden tot een ongelijkmatige siliconendikte, een blootliggend substraat of een hechting die tijdens gebruik loslaat.
| Voer informatie in | Waarom het gereedschap niet zonder kan worden ontworpen |
|---|---|
| 3D-model en tekening met toleranties | Het lokaliseren van kenmerken en de benodigde ruimte in de holte |
| Substraatmateriaal en oppervlaktebehandeling | Hechtingsmethode: primer, mechanische vergrendeling of zelfhechtende substantie |
| Minimale siliconendikte over het inzetstuk | Vloeiendheid, dekking en het voorkomen van doorlezen. |
| Vereiste hecht- of afpelsterkte | Of hechting een specificatie of een aanname is. |
| Aanvaardbare locatie van markeringen voor positioneringspinnen | De spelden moeten ergens terechtkomen; jij kiest waar. |
| Voer de temperatuurlimiet in. | Uithardingstemperatuur en cyclustijd |
Overmolding is ook waar de kosten het hoogst zijn door de gedachte "we beslissen later wel". De hechtingsstrategie wordt in de matrijs ingebouwd, niet achteraf toegevoegd. Primer, mechanische vergrendeling of zelfhechtende compound: de overmolding hechtingsroute Dit volgt uit het substraat en de coating ervan, daarom moet het invoegbestand beide benoemen.
Welke artworkbestanden blijven over van proefdruk tot productie?
Vectorbestanden met gecontourde lettertypen, Pantone-kleuren en een markeringsmethode die is gekozen voordat het gereedschap wordt uitgesneden.
Rasterlogo's zijn niet duurzaam. Dat geldt ook voor fijne lijntjes en kleine, omgekeerde tekst op een zacht, gebogen oppervlak: inktbruggen of uitlopende inkt. Wat wel of niet blijft zitten, hangt af van de methode, en die methode hangt weer af van de geometrie zelf.
| Markeermethode | Past | Kunstwerkbeperking |
|---|---|---|
| Tampondruk | Kleine gebogen of verzonken gedeelten | Beperkt aantal kleuren per doorgang; vermijd fijne negatieve tekst. |
| Zeefdruk | Platte of licht gebogen panelen | Steunkleuren, effen vormen, geen fotografische kleurovergangen. |
| Transferdruk | Meerkleurige details op gestructureerde of gebogen onderdelen | Volledig artwork, maar registratie en filmopbouw moeten nog worden gespecificeerd. |
| Lasergraveren | Permanente inktloze kleur, toon-op-toon afdrukken | Geen kleurkeuze mogelijk; contrast is afhankelijk van pigment en diepte. |
| Ingegoten tekst | Keurmerken die het product moeten overleven. | Het 3D-model moet de hellingshoek, radii en minimale lijndikte bevatten. |
Procesdetails vindt u op de methodepagina's: Tampondruk op siliconen, zeefdrukken, transferdruk En lasergravure.
Geef het kunstwerk een positie op basis van een referentiepunt, een kleur per element, of een witte onderlaag nodig is voor een donker gedeelte, en de gewenste duurzaamheid in cijfers: vaatwasmachinebestendigheid, alcoholreiniging of slijtvastheid. Inktsystemen worden geselecteerd op basis van die cijfers, en "het mag niet afbladderen" is geen cijfer.
Waarom leiden discrepanties in revisies tot zoveel afwijzingen van eerste versies van manuscripten?
Omdat het gereedschap, het inspectierapport en de offerte elk naar een andere revisie kunnen verwijzen, en alle drie de partijen ervan overtuigd zijn dat ze gelijk hebben.
We hebben staal volgens revisie B gesneden, terwijl de inkomende inspectie van de klant volgens revisie C verliep. Niets was defect. De documentatie wel.
- Geef bestanden de naam die u wilt gebruiken.
Onderdeelnummer_Beschrijving_RevB_JJJJMMDD.stap. - Gebruik één revisieletter voor het model, de tekening en het kunstwerk.
- Stuur een wijzigingslogboek van één regel: “Rev C: rand 1,2 → 1,5 mm, logo 3 mm naar de basis verplaatst.”
- Leg het ontwerp vast voordat de matrijs wordt gemaakt; behandel wijzigingen daarna als formele ECR's (Engineering Change Requests) met gevolgen voor de kosten en de doorlooptijd.
- Bevestig schriftelijk naar welke herziening het citaat, de tool en het eerste artikel verwijzen.
Het revisieproces lijkt op administratie tot de eerste aanpassing aan een tool. Daarna is het de goedkoopste vorm van controle binnen het project.
Drie aantekeningen die je kunt overnemen in je tekening.
Het grootste deel van wat ontbreekt in de bestanden die we ontvangen, is geen geometrie. Het bestaat uit drie korte tekstblokken. Kopieer deze, wijzig de waarden en de tekening sluit de beslissingen af die in dit artikel zijn beschreven.
1. Materiaal- en procesbeschrijving voor het titelblok:
MATERIAAL: Vloeibare siliconenrubber (LSR), platina (toevoeging) harding HARDHEID: Shore A 50 +/-5 volgens ASTM D2240 KLEUR: Pantone 7686 C, mat; fysieke chip moet vóór matrijsvorming worden goedgekeurd NA-HARDING: 200 °C / 4 uur (vereist) NALEVING: FDA 21 CFR 177.2600 (herhaald gebruik) + LFGB ALGEMENE TOLERANTIE: ISO 3302-1 klasse M3 (gegoten); kritische afmetingen volgens tekening MODELTOESTAND: Afmetingen zijn de EINDAFMETINGEN VAN HET ONDERDEEL. Geen krimp toegepast.
2. Inspectienotitie, naast de maattabel:
Afmetingen gemeten na uitharding en minimaal 24 uur rust bij 23 °C / 501 TP3T RH. Zachte en dunne onderdelen zijn contactloos (optisch/visueel) gemeten, in vrije toestand, zonder opspaninrichting en zonder druk van de operator. Afmetingen gemarkeerd met (C) kruisen het scheidingsvlak en zijn sluitingsafmetingen; de sluitingstolerantie van ISO 3302-1 is van toepassing. Eerste artikel: 5 stuks, alle afmetingen. Productie: AQL 1.0, normaal, niveau II.
3. Cosmetische en markeringennota, naast de betreffende afbeelding:
MARKERINGSVRIJE ZONES: Oppervlak A (gebruikerszijde) en afdichtingslip B. Afscheidingslijn, poort- en ontluchtingsmarkeringen zijn alleen toegestaan op oppervlak C. AFWERKING: vlak afgesneden, maximaal 0,15 mm resterend, geen scherpe rand. AFBEELDINGEN: vector, lettertypen gevectoriseerd, positie gedimensioneerd vanaf referentiepunt D. DUURZAAMHEID: bestand tegen 500 vaatwascycli / afvegen met 70% IPA zonder verlies.
Als je verder niets meestuurt, stuur dan in ieder geval deze drie blokken mee met je STEP-bestand. Ze beantwoorden de meeste vragen die je anders een week later nog zou krijgen.
Checklist voor het pre-RFQ-dossier
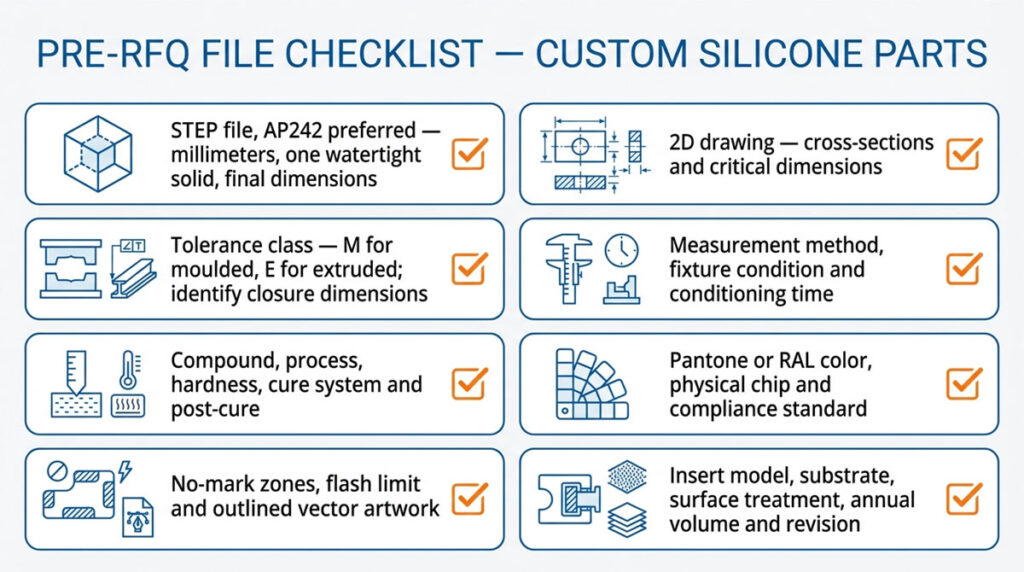
Acht punten dekken vrijwel elke onvolledige offerteaanvraag die we ontvangen. De rest van dit artikel is een nadere toelichting op deze acht punten.
Dit pakket is niet alleen een formaliteit bij een offerteaanvraag. Dezelfde bestanden worden opnieuw geopend bij de prototypebeoordeling, bij de goedkeuring van de matrijs, bij het eerste product en bij elke herhaalbestelling maanden later. Door ze één keer samen te voegen onder één revisiebrief is het goedkoper om de ontbrekende informatie in elk van deze fasen afzonderlijk aan te vullen.
- [ ] STEP-bestand (AP242 heeft de voorkeur), millimeters, één waterdicht massief onderdeel per stuk, in de uiteindelijke afmetingen
- [ ] 2D-tekening met dwarsdoorsneden door elk functioneel gebied, kritische afmetingen gemarkeerd
- [ ] Tolerantieklasse vermeld: klasse M voor gegoten, klasse E voor geëxtrudeerd; afmetingen van de sluiting aangegeven
- [ ] Meetmethode, armatuurconditie en conditioneringstijd
- [ ] Samenstelling en proces, hardheid met tolerantie, uithardingssysteem, na-uithardingsvereisten
- [ ] Pantone- of RAL-kleur plus een fysieke kleurstaal; conformiteit vermeld per standaard, niet per bijvoeglijk naamwoord
- [ ] Niet-markeerbare zones, flitslimiet en vectorafbeeldingen met omlijnde lettertypen
- [ ] Voeg model in met substraatmateriaal en oppervlaktebehandeling; jaarlijkse uitgave en brief met één herziening
Wat gebeurt er met je bestanden nadat je ze hebt verzonden?
Dit is de vraag die kopers als laatste stellen en waar ze zich het eerst zorgen over maken, dus hier is het antwoord, vóór de aanvraag.
- Wij zullen uw geheimhoudingsverklaring ondertekenen voordat u iets verstuurt. Als u er geen heeft, kunt u die van ons aanvragen en die ontvangt u dezelfde werkdag nog.
- Uw CAD-tekeningen, schetsen en illustraties worden gebruikt voor het maken van een offerte, het ontwerpen van het gereedschap en de productie van uw onderdeel. Ze worden niet aan andere klanten getoond, niet gebruikt in ons eigen productassortiment en niet gepubliceerd als voorbeeldmateriaal zonder uw schriftelijke toestemming.
- De toegang tot de fabriek is beperkt tot de ingenieurs, gereedschapmakers en kwaliteitscontroleurs die bij uw project betrokken zijn.
- De tools die op basis van uw bestanden worden gemaakt en door u worden betaald, zijn van u; dat kunnen we in de offerte vermelden.
- Mocht u besluiten niet verder te gaan, laat het ons dan weten. Wij zullen de bestanden verwijderen en dit schriftelijk bevestigen.
Als uw juridisch team specifieke formuleringen nodig heeft met betrekking tot bewaartermijnen, openbaarmaking van informatie aan onderleveranciers of exportcontrole, stuur ons dan de betreffende clausule en wij zullen deze beantwoorden in plaats van eromheen te draaien.
Wat we vervolgens van u nodig hebben
Alleen al op basis van geometrie krijg je een mening. Een tolerantieklasse, hardheid, uithardingssysteem, kleurstalen en volume zorgen voor een nauwkeurige prijsopgave en een gereedschap dat na de eerste bewerkingen geen aanpassingen meer nodig heeft.
Voordat u iets opstuurt, willen we twee dingen duidelijk vermelden. Elke tolerantie die kleiner is dan ISO 3302-1 M2 over een heel onderdeel moet worden besproken voordat we een offerte uitbrengen, omdat de kosten dan zitten in inspectie en afval, en niet in de productie zelf. gereedschap. En elk ontwerp dat nog kan veranderen, moet eerst worden goedgekeurd. prototypevalidatie Voordat de productie van het staal begint, is het belangrijk te weten dat een latere herziening doorgaans meer kost dan de oorspronkelijke prototype-mal.
Stuur ons het STEP-bestand, de tekening, de hardheidsgraad, de kleurreferentie, de conformiteitseisen en het verwachte jaarlijkse volume, en wij sturen u binnen 2-3 werkdagen een DFM-beoordeling terug. Deze beoordeling geeft een overzicht van de risico's die wij in uw geometrie zien, plus een prijsindicatie voor de matrijs en de eenheidsprijs binnen uw tolerantieklasse. De DFM-beoordeling is gratis en verplicht u tot geen aankoop van de matrijs. De meeste bestanden die we op deze manier beoordelen, worden uiteindelijk goedgekeurd. gegoten afdichtingen, siliconen toetsenborden, of industriële componenten.
Bronnen
- ISO 3302-1:2014, Rubber — Toleranties voor producten, Deel 1: Maattoleranties — ISO, Editie 2 (2014), bevestigd 2024
- ASTM D2240-15(2021), Standaard testmethode voor rubbereigenschappen — Durometerhardheid — ASTM International, bijgewerkt in juli 2021
- 21 CFR 177.2600, Rubberartikelen bedoeld voor herhaald gebruik — Amerikaanse eCFR, huidige versie
- Verordening (EU) nr. 10/2011 van de Commissie betreffende plastic materialen en voorwerpen bestemd om in contact te komen met levensmiddelen — EUR-Lex, OJ L 12, 15.1.2011, geconsolideerd
- Gebruik van de internationale norm ISO 10993-1, Biologische evaluatie van medische hulpmiddelen. — Richtlijnen van de Amerikaanse FDA, september 2023
- ISO 10303-242:2025, Toepassingsprotocol: Beheerde modelgebaseerde 3D-engineering (STEP AP242) — ISO, Editie 4 (augustus 2025), huidig protocol
- ISO 10303-214:2010, Toepassingsprotocol: Kerngegevens voor mechanische ontwerpprocessen in de automobielindustrie (STEP AP214) — ISO, Editie 3 (2010), nog steeds veelvuldig geëxporteerd
- Platina-gekatalyseerde siliconenremmers, ingedeeld naar elementklasse — Technische veelgestelde vragen van Dow
- Lebensmittel- en Futtermittelgesetzbuch (LFGB) — Duits Federaal Ministerie van Justitie, officiële geconsolideerde tekst