Een leverancier kan een schone werkplaats, een geldig certificaat en een bewijs van goede kwaliteit overleggen. een goedgekeurd monster. Geen van deze punten bewijst dat dezelfde controles ook bij massaproductie standhouden. Het werkelijke risico ontstaat later: gemengde materiaalpartijen, ongecontroleerde uitharding, variatie tussen de verschillende mallen, ongedocumenteerde herstelwerkzaamheden of uitbestede stappen.
A Fabrieksinspectie van siliconen in China Daarom moet één productiebatch worden gevolgd, van binnenkomend materiaal tot verpakte goederen. Het doel is niet om te beoordelen hoe professioneel de fabriek eruitziet, maar om te controleren of het proces consistent aan uw tekening, specificaties en nalevingseisen kan voldoen.
Samenvatting voor het management
- Audit het proces, niet de showroom. Volg het gehele productieproces van een batch, van materiaalontvangst en -menging tot gieten, nabewerken, inspectie en verpakking.
- Koppel de audit aan het siliconenproces. HCR-compressievormen, LSR-spuitgieten, extrusie en siliconenoverspuiting hebben verschillende apparatuur, controlepunten en faalmechanismen.
- Beschouw certificaten en monsters als ondersteunend bewijsmateriaal. Geef de productie pas vrij wanneer de gegevens, apparatuur, operators en traceerbaarheid van de batch overeenkomen met de goedgekeurde specificaties.
Wat moet er gecontroleerd worden tijdens een inspectie van een siliconenfabriek in China?
Een fabrieksinspectie moet zes vragen beantwoorden: Is de leverancier wettelijk identificeerbaar? Is het bedrijf eigenaar van of heeft het controle over het vereiste proces? Kan het bedrijf materialen traceren? Worden kritische parameters geregistreerd? Kan het bedrijf niet-conforme onderdelen detecteren? Heeft het bedrijf controle over uitbestede werkzaamheden?
| Auditgebied | Bewijsmateriaal om aan te vragen | Wat het bewijsmateriaal moet aantonen |
|---|---|---|
| Zakelijke identiteit en transactierollen | Bedrijfsvergunning, vestigingsadres en plattegrond van de rechtspersoon | De contractuele verkoper, de begunstigde, de exporteur en de feitelijke fabrikant worden geïdentificeerd en hun onderlinge relaties worden openbaar gemaakt. |
| Procesverantwoordelijkheid | Apparatuurlijst, rondleiding door de werkplaats, onderhoudsgegevens | Het genoemde proces wordt uitgevoerd op de gecontroleerde locatie of wordt als onderaannemer bekendgemaakt. |
| Materiaalcontrole | Leverancierslijst, TDS/SDS, ontvangstbewijs, lotnummer, batchkaart | De gebruikte grondstof is traceerbaar tot een goedgekeurd materiaal en lotnummer. |
| Procesbeheer | Werkinstructie, parameterblad, eerste-stukregistratie, patrouille-inspectie | Operators werken binnen een gedefinieerd procesvenster in plaats van op basis van hun geheugen. |
| Productverificatie | Tekening, controleplan, maatlijst, inspectierapport, defectnorm | Inspectiemethoden moeten aansluiten bij de productvereisten en het meetrisico. |
| Corrigerende maatregelen | Rapport over afwijkingen, oorzaakanalyse, bewijsmateriaal voor CAPA-afsluiting | De fabriek bevat defecten en verandert het proces in plaats van alleen onderdelen te sorteren. |
Begin niet met een algemene auditchecklist. Begin met de producttekening, de toepassing, het jaarlijkse volume, de doelmarkt en de bekende faalrisico's. siliconen babylepel en een industrieel siliconen toetsenbord zouden niet hetzelfde auditplan moeten ontvangen.
Hoe verifieer je de wettelijke identiteit van een Chinese fabriek?
Begin met de officiële Chinese bedrijfsnaam van de leverancier en de 18-cijferige Uniforme Sociale Kredietcode. Zoek beide op in de officiële Chinese database. Nationaal systeem voor openbaarmaking van kredietinformatie voor ondernemingen, Vergelijk het resultaat vervolgens met de bedrijfsvergunning en de handelsdocumenten die u zijn verstrekt.
Het doel is niet om aan de hand van een registratiebewijs de productiecapaciteit aan te tonen. Het gaat erom vast te stellen welke rechtspersoon verantwoordelijk is voor het contract, de betaling, de productie, de kwaliteitsregistratie en de exportaangifte.
| Rekening | Bewijsmateriaal ter vergelijking | Wat behoeft verduidelijking? |
|---|---|---|
| Rechtspersoon | Chinese bedrijfsnaam en uniforme sociale kredietcode | De Engelse handelsnaam kan niet in verband worden gebracht met de geregistreerde Chinese entiteit. |
| Registratiestatus | Huidige status in het officiële openbare systeem | Het bedrijf is uitgeschreven, de inschrijving is ingetrokken, de schorsing is opgelegd of de notering is abnormaal. |
| Geregistreerd adres | Bedrijfsvergunning, openbaar register, offerte en contract | Het geregistreerde adres verschilt van de locatie die als fabriek wordt opgegeven. |
| Bedrijfsomvang | Openbaar register | Scope geeft alleen handels- of adviesactiviteiten aan, terwijl de leverancier beweert de fabrikant te zijn. |
| Verantwoordelijke partijen | Offerteverstrekker, contractverkoper, bankbegunstigde, exporteur en fabrieksexploitant | Er zijn meerdere partijen bij betrokken, maar hun rol is niet bekendgemaakt. |
| Certificaathouder | ISO- en producttestrapporten | De naam of locatie op het certificaat komt niet overeen met de productie-entiteit of de gecontroleerde locatie. |
| Bedrijfszegel | De Chinese wettelijke naam op het contract en het bedrijfsstempel. | De naam op het zegel verschilt van die van de contractpartij, of er wordt alleen een persoonlijke stempel gebruikt. |
| Openbaar kredietregister | Jaarlijkse rapporten, meldingen van afwijkend gedrag en overzichten van ernstige overtredingen. | Ontbrekende documenten, onopgeloste onregelmatigheden of een juridische status die niet strookt met de uitleg van de leverancier. |
Zorg ervoor dat de bedrijfsvergunning overeenkomt met de locatie.
Vraag om de originele bedrijfsvergunning of een verifieerbare elektronische vergunning te zien. Vergelijk de Chinese bedrijfsnaam, het uniforme sociale kredietnummer, de wettelijke vertegenwoordiger, de registratiestatus, het geregistreerde adres en de bedrijfsactiviteiten met de officiële gegevens.
Een geregistreerd adres kan legitiem afwijken van het productieadres. De leverancier kan vanuit een gehuurd pand opereren of een aparte exportentiteit gebruiken. Wijs de leverancier niet af enkel omdat de adressen of entiteiten verschillen. Eis dat de relatie wordt bekendgemaakt en onderbouwd met een huurovereenkomst, een bedrijfsadministratie, een onderaannemingsovereenkomst of een ander controleerbaar document.
Controleer vervolgens of de daadwerkelijke productielocatie dezelfde is als de locatie die tijdens de audit is gecontroleerd. Een geldige bedrijfsvergunning voor een kantoor bewijst niet dat het vormen, nabewerken, bedrukken of inspecteren plaatsvindt op de locatie die tijdens het bezoek is getoond.
Breng elke entiteit in de transactie in kaart.
Noteer de juridische entiteit die verantwoordelijk is voor elke stap:
- Het uitbrengen van de offerte.
- Het ondertekenen van het verkoop- of gereedschapscontract.
- De betaling ontvangen.
- Het bezitten of exploiteren van de fabriek.
- Het siliconenmateriaal aanschaffen.
- In bezit van het ISO-certificaat.
- Het opstellen van kwaliteitsrapporten en conformiteitsverklaringen.
- De zending exporteren.
Deze rollen hoeven niet aan één bedrijf toe te behoren. Een handelsonderneming, een gelieerde fabriek en een exportbedrijf kunnen een legitieme leveringsovereenkomst vormen. Het risico ontstaat wanneer de overeenkomst verborgen is, de fabrikant niet te identificeren is of het contract geen controle biedt over materiaal, proces, uitbesteding en corrigerende maatregelen.
Beschouw registratiegegevens als een screeningsinstrument.
Een bedrijfsomvang die verband houdt met de productie bewijst niet dat de fabriek over de benodigde apparatuur beschikt. Een onberispelijke reputatie garandeert geen productkwaliteit. Omgekeerd sluit een historische melding van een abnormale bedrijfsvoering een leverancier niet automatisch uit als deze is opgelost en de verklaring hiervoor is gedocumenteerd.
Gebruik de controle van de rechtspersoon om de verantwoordelijkheid vast te stellen. Verifieer vervolgens de productiecapaciteit aan de hand van apparatuur, daadwerkelijke productie, traceerbaarheid van materialen, procesregistraties en producttesten.
Is een fabriekscontrole hetzelfde als een productinspectie?
Nee. Een fabrieksaudit beoordeelt of het productieproces voldoet. Een productinspectie controleert of een specifieke partij aan de eisen voldoet. Kopers combineren de twee vaak en krijgen zo een zwakke versie van beide.
| Activiteit | Hoofdvraag | Beste timing | Typische uitvoer |
|---|---|---|---|
| Audit voor leverancierskwalificatie | Kan deze fabriek het vereiste proces uitvoeren? | Vóór de gereedschapsproductie of nominatie | Capaciteitstekorten en goedkeuringsbesluit |
| Procesaudit | Werken de cruciale controles op de lijn wel naar behoren? | Proefproductie of vroege massaproductie | Bevindingen per processtap |
| Inspectie vóór verzending | Voldoet deze productiebatch aan de vrijgegeven specificaties? | Na de productie en vóór verzending. | Acceptatie of afwijzing van de partij |
| Sociale of milieuaudit | Voldoet de locatie aan de arbeids-, veiligheids- en milieueisen? | Gebaseerd op het beleid van de koper en het risico in de toeleveringsketen. | Afzonderlijk nalevingsrapport |
Een geslaagde inspectie vóór verzending kan een gebrekkig spuitgietproces niet herstellen. Het meet slechts wat het proces al heeft geproduceerd. Omgekeerd bewijst een ISO 9001-certificaat niet dat de zending die voor u ligt, aan de tekening voldoet.
Welke documenten moet u doornemen vóór het bezoek?
Vraag documenten op voordat u een reis boekt of een externe inspecteur inschakelt. Ontbrekende of inconsistente dossiers zijn een vroeg signaal dat dezelfde controles mogelijk niet betrouwbaar werken op de werkvloer.
Vraag naar:
- Pakket voor juridische entiteiten: bedrijfsvergunning, productieadres en de relatie tussen de contractverkoper, begunstigde, exporteur en fabriek.
- Uitgebrachte productverpakking: Tekeningrevisie, kwaliteitskritische kenmerken, materiaallijst en goedgekeurde siliconenkwaliteit.
- Materiaalpakket: TDS, SDS, analysecertificaat, goedgekeurde leverancier en lotidentificatieformaat.
- Procesbesturingspakket: processtroomschema, controleplan, werkinstructies, inspectienorm, meetinstrumentenlijst en kalibratiestatus.
- Extern proces- en QMS-pakket: openbaar gemaakte onderaannemers, relevante certificaten en recente voorbeelden van non-conformiteiten en CAPA's.
- Capaciteitspakket: machines, actieve holtes, gevalideerde cyclustijd, ploegendiensten, uptime, first-pass yield en gegevens over knelpunten verderop in het proces.
Bekijk de reikwijdte zorgvuldig. Een certificaat voor "handel en verkoop van siliconenproducten" is niet hetzelfde als een certificaat voor siliconenvorming op de gecontroleerde locatie. ISO 9001 Het definieert een kwaliteitsmanagementkader; het keurt geen specifiek materiaal, proces of eindproduct goed.
Kan de fabriek uw siliconenproces daadwerkelijk uitvoeren?
De audit moet overeenkomen met het proces dat in de offerte wordt genoemd. "Siliconen spuitgieten" is een te algemene term om bruikbaar te zijn.
| Proces | Apparatuur en bedieningselementen ter verificatie | Geschikt bewijs | Veelvoorkomende auditkloof |
|---|---|---|---|
| HCR/HTV-compressievormen | Tweewalsmolen of gecontroleerde mengruimte, materiaalweging, hydraulische persen, temperatuurregeling van de matrijs | Batchkaart, mengverslag, persrecept, goedkeuring van het eerste stuk | De formulering of toevoeging van uithardingsmiddelen hangt af van het geheugen van de operator. |
| LSR-spuitgieten | A/B-vatpompen, doseersysteem, menger, koudkanaal, verwarmde matrijs, gecontroleerde materiaaltoevoer | Materiaallotnummer, alarmgeschiedenis van de meetapparatuur, machinerecept, holterapport | De fabriek beschikt over injectiemachines, maar niet over een gevalideerd LSR-doseersysteem. |
| Siliconenextrusie | Extruder, matrijsbesturing, continue uithardingslijn, trekker en dimensionale bewaking | Registratie van lijnsnelheid, uithardingsinstellingen, logboek van afmetingen tijdens het proces | De afmetingen worden pas gecontroleerd nadat een lange rol is voltooid. |
| Siliconen overmolding | Substraatvoorbereiding, inbrengbevestiging, hechtingscontrole, contaminatiepreventie | Goedgekeurde substraatpartij, voorbehandelingsverslag, hechtingstest | De primer- of plasmabehandeling wordt uitbesteed of is niet tijdgebonden. |
| Secundaire bewerkingen | Trimmen, printen, coaten, verlijmen, assembleren, nabewerken | Werkinstructie, steekproeflimiet, batchregistratie | Het hoofdvormproces wordt gecontroleerd, maar uiterlijke defecten ontstaan verderop in het proces. |
Loop de route in de productievolgorde. Laat de gastheer niet alleen de schoonste machine kiezen. Vergelijk het machinenummer, matrijsnummer, matrijsidentificatie en materiaallotnummer op de lijn met de gegevens die in de vergaderruimte worden getoond.
Hoe verifieer je de productiecapaciteit en knelpunten?
Accepteer geen maandelijks capaciteitscijfer zonder de berekening ervan. Stel de schatting opnieuw op aan de hand van de geplande bedrijfstijd, de gevalideerde cyclustijd, het aantal actieve holtes, de beschikbaarheid van apparatuur, het rendement van de eerste doorgang en de capaciteit van elke downstream-bewerking.
Gebruik twee basisberekeningen:
Bruto spuitgietproductie = geplande bedrijfstijd ÷ gevalideerde cyclustijd × aantal actieve holtes
Verkoopbare productie = bruto spuitgietproductie × aangetoonde uptimefactor × opbrengst bij de eerste productiegang
Het resultaat is niet de uiteindelijke capaciteit van de fabriek. De effectieve systeemcapaciteit is de laagst verkoopbare capaciteit van de volgende stappen: vormen, nabewerken, trimmen, secundaire verwerking, inspectie en verpakken.
Voorbeeld van een capaciteitsberekening
Het volgende voorbeeld illustreert de methode; het is geen maatstaf voor de productie van siliconen.
| Invoer | Voorbeeldwaarde |
|---|---|
| Geplande vormtijd | 8 uur, oftewel 28.800 seconden |
| Gevalideerde cyclustijd | 60 seconden |
| Actieve holtes | 2 |
| Bruto-output | 960 onderdelen per shift |
| Aangetoonde uptimefactor | 85% |
| Eerste doorgangsrendement | 95% |
| Geschatte verkoopbare productie | Ongeveer 775 onderdelen per shift. |
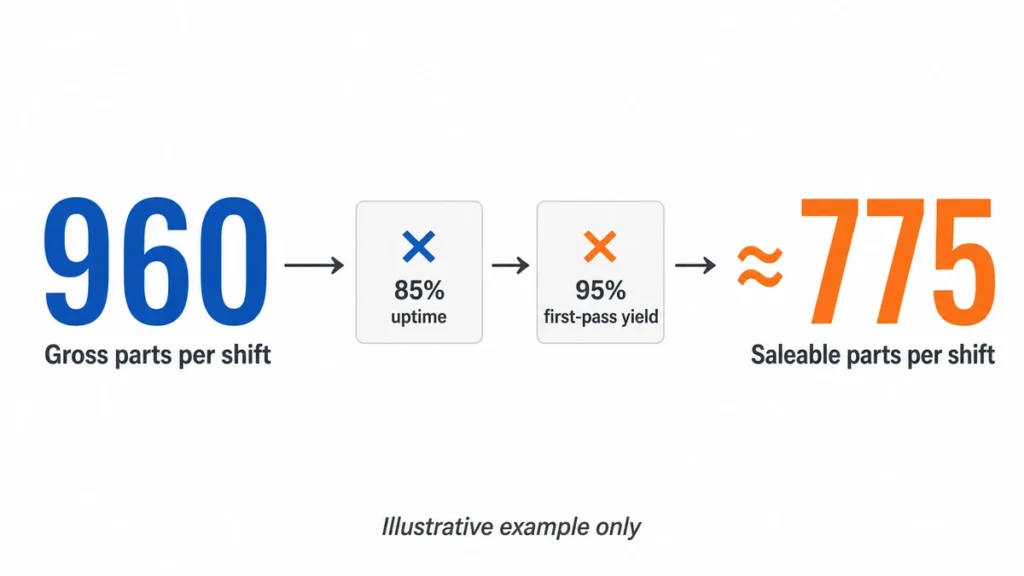
Een offerte gebaseerd op slechts 960 onderdelen per shift houdt geen rekening met stilstand en afgekeurde onderdelen. De schatting van 775 onderdelen is pas compleet als de fabriek kan aantonen dat de processen voor nabewerking, bijsnijden, inspectie en verpakking minstens hetzelfde volume aankunnen.
Neem de voorbeeldfactoren niet over in een leveranciersbeoordeling. Gebruik de fabrieksgegevens van vergelijkbare producten, mallen, machines en productieomstandigheden.
Controleer elke invoer op de werkvloer.
| Capaciteitsinvoer | Bewijs ter verificatie | Een veelvoorkomende overdrijving |
|---|---|---|
| Geplande werktijd | Dienstrooster, personeelsplanning, machinekalender, onderhoudsschema | Alle kalenderuren worden beschouwd als productietijd. |
| Cyclustijd | Vrijgegeven machinerecept en tijdstudie tijdens stabiele productie | In plaats van de herhaalbare productiecyclus wordt de best waargenomen cyclus gebruikt. |
| Actieve holtes | Matrijstekening, matrijs-ID's, registratie van geblokkeerde matrijzen, opbrengst per matrijs | Het nominale aantal caviteiten wordt gebruikt, zelfs wanneer één caviteit is uitgeschakeld. |
| Beschikbaarheid van apparatuur | Storingslogboek, onderhoudsregistratie, omstelgeschiedenis | De berekening gaat uit van een uptime van 100%. |
| Eerste doorgangsrendement | Lotrapport met vermelding van de goede onderdelen vóór herwerking of sortering. | De uiteindelijke verpakte hoeveelheid wordt weergegeven als de opbrengst bij de eerste verwerking. |
| Beschikbaarheid van arbeidskrachten | Vaardighedenmatrix, personeelsplan, daadwerkelijke aanwezigheid per dienst | Handmatige snoei- of inspectiewerkzaamheden worden als onbeperkt beschouwd. |
| Gedeelde bronnen | Productieplanning voor persen, ovens, inspectieapparatuur en operators | Dezelfde machine- of ovencapaciteit wordt voor meerdere programma's gegarandeerd. |
| Uitbestede werkzaamheden | Capaciteit van de leverancier, wachttijd, transporttijd, inkomende inspectie | De doorlooptijd voor externe bewerking wordt niet meegenomen in de berekening. |
Observeer de cyclus nadat het proces een stabiele productie heeft bereikt. Een enkele snelle cyclus tijdens een audit is geen geldige basis voor de capaciteit. Vergelijk de observatie met meerdere recente batches en onderzoek eventuele grote verschillen.
Zoek de beperking buiten de spuitgietmachine.
Bij siliconenprojecten lijkt er vaak voldoende perscapaciteit te zijn, terwijl een nabewerkingseenheid de daadwerkelijke output regelt.
| Processtap | Capaciteitseenheid om te berekenen | bewijs van een knelpunt |
|---|---|---|
| Materiaalvoorbereiding | Kilogrammen of batches per shift | Beperkte mengtijd, weegstation, materiaalbewaringstijd of kleurwisseling. |
| Vormen | Goede onderdelen per machine en matrijs per ploegendienst | Lange cyclus, defecte holtes, schimmelreiniging, flitsvorming of ongeplande stilstand. |
| Na-uitharding | Gekwalificeerde onderdelen per ovenlading en ladingen per dag | Bruikbaar ovenvolume, laadpatroon, verwarmings- en koeltijd, ventilatie of batchscheiding. |
| Trimmen of ontbramen | Aantal geaccepteerde onderdelen per operator of machine per shift | Handarbeid, complexe scheidingslijnen, secundaire defecten of een wachtrij voor herwerk |
| Drukken, coaten of verlijmen | Aantal geaccepteerde onderdelen per lijn of onderaannemer per dag | Aantal armaturen, droog- of uithardingstijd, afgekeurde hechtingen of wachttijd buiten de wachtrij |
| Inspectie | Onderdelen of partijen die per shift worden vrijgegeven | Lange functionele tests, beperkt aantal gekalibreerde testopstellingen, 100%-inspectie of wachttijd in het laboratorium. |
| Inpakken | Aantal afgewerkte eenheden per lijn per shift | Assemblage van meerdere componenten, etikettering, tellingcontrole of verpakking op maat. |
Bereken elke fase in dezelfde eenheid en tijdsperiode. Als de spuitgietmachine 10.000 acceptabele onderdelen per week kan produceren, maar het gevalideerde nabewerkings- en trimproces er slechts 7.000 kan vrijgeven, dan is de geverifieerde wekelijkse capaciteit 7.000 – niet 10.000.
Test de capaciteit aan de hand van het daadwerkelijke orderplan.
Capaciteitsgoedkeuring moet gekoppeld worden aan een specifiek SKU, matrijs, hoeveelheid, levertijd en concurrerende machinebelasting. Vraag de fabriek om de volgende informatie te verstrekken:
- De vraag naar het gecontroleerde product per week of per maand.
- Machine- en matrijstoewijzing.
- De huidige gecontracteerde belasting van andere klanten.
- Geplande diensten, operators en aannames over overuren.
- Omsteltijd en tijd voor preventief onderhoud.
- Verwachte opbrengst bij de eerste productieronde en percentage herwerkingen.
- Capaciteit voor nabewerking en alle secundaire processen.
- Beperkingen met betrekking tot vakantiedagen, arbeidskrachten, onderaannemers en materialen.
- Plan voor reservemachines, matrijsreparatie en verstoringen.
Gebruik een vraag-capaciteitstabel in plaats van een enkel percentage. De gecommitteerde order moet passen binnen de aangetoonde verkoopbare capaciteit na een overeengekomen reserve voor variatie en stilstand. De reserve moet rekening houden met productrisico, procesvolwassenheid en leveringstolerantie; deze mag niet worden vervangen door een universeel percentage.
Capaciteitsrisico's
- De capaciteit wordt slechts als een maandelijkse verkoopraming weergegeven.
- De berekening gaat ervan uit dat elke machine elk gepland uur draait.
- Het nominale aantal caviteiten wordt geteld zonder te controleren op geblokkeerde of instabiele caviteiten.
- Afval, sorteren en herwerken zijn niet inbegrepen.
- Dezelfde pers, oven, mal of operator wordt toegewezen aan overlappende opdrachten.
- De capaciteit voor nabewerking, bijsnijden, bedrukken, inspectie of verpakking is niet meegerekend.
- Overuren worden beschouwd als onderdeel van de vaste basiscapaciteit.
- Aan een nieuwe matrijs worden de opbrengst en cyclustijd van een ander product toegewezen.
- De leverancier kan apparatuur tonen, maar geen recente productiegegevens.
- Het knelpunt is te wijten aan een niet nader genoemde onderaannemer.
Een capaciteitstekort betekent niet altijd dat de leverancier moet worden afgewezen. Het vereist wel een gedateerd herstelplan, de benodigde apparatuur en arbeidskrachten, een gevalideerde proef en bewijs dat de extra capaciteit de procesbeheersing niet verzwakt.
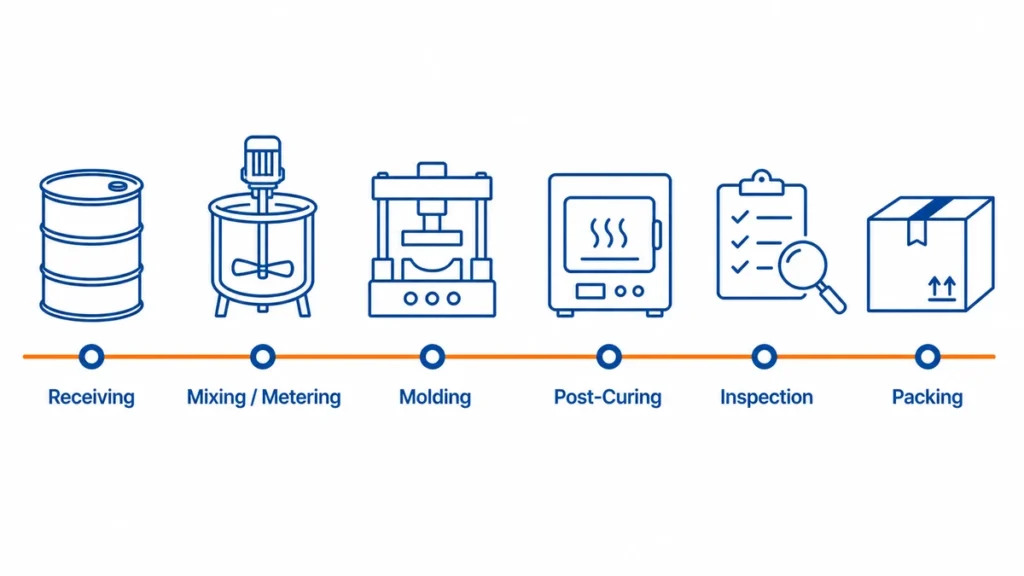
Controlepunten voor het siliconen spuitgietproces, van materiaalontvangst tot verpakte partij.
Controlepunten voor het siliconen spuitgietproces, van materiaalontvangst tot verpakte partij.
Hoe verifieer je de traceerbaarheid van siliconenmateriaal?
Selecteer een verpakte doos of container met halffabricaat en volg de keten terug. De keten moet leiden van de afgewerkte partij naar de vormbatch, machine, matrijs, holte (indien van toepassing), operator, grondstofpartij, pigment- of masterbatchpartij en uithardingssysteem.
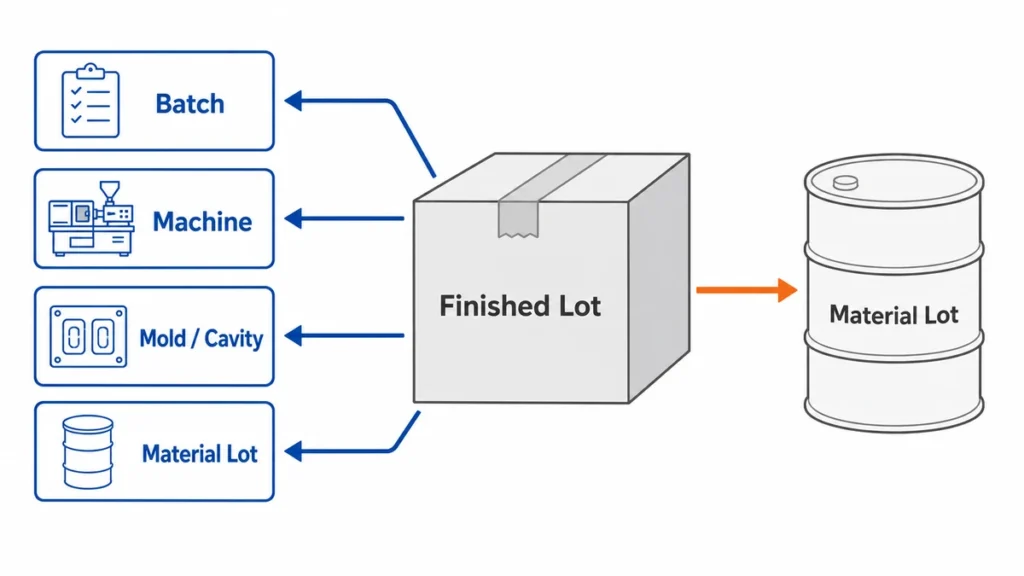
Draai de test vervolgens om. Selecteer een partij grondstoffen uit het magazijn en vraag waar deze is verbruikt. Een traceerbaarheidssysteem dat slechts in één richting werkt, is onvolledig.
Controleer de volgende bedieningselementen:
- Inkomende etiketten blijven bevestigd of worden overgebracht naar gecontroleerde interne etiketten.
- Vrijgegeven, in quarantaine geplaatste en afgekeurde materialen worden fysiek van elkaar gescheiden.
- De houdbaarheid en opslagomstandigheden zijn conform de instructies van de materiaalleverancier.
- Weegapparatuur wordt geïdentificeerd en gekalibreerd.
- Gemengde HCR-verbindingen hebben een batch-ID en een gecontroleerde bewaartijd.
- De LSR A/B-componenten blijven gekoppeld en beschermd tegen vervuiling.
- Pigmenten, additieven en bindmiddelen worden in het batchrecord opgenomen.
- Uitgehard siliconenafval wordt niet op dezelfde manier behandeld als thermoplastisch gerecycled materiaal. Siliconen zijn thermohardende kunststoffen en kunnen niet zomaar opnieuw worden gesmolten volgens hetzelfde proces.
Voor gereguleerde toepassingen is materiaaltraceerbaarheid slechts één goedkeuringslaag. De productspecifieke nalevingsgrens wordt hieronder gedefinieerd.
Waar houdt deze fabriekscontrole op voor gereguleerde producten?
Deze audit kan bepalen of een leverancier zijn siliconenproductieproces beheerst. De audit zelf kan echter niet aantonen dat een medisch hulpmiddel, een artikel voor contact met levensmiddelen, een kinderproduct, een auto-onderdeel of een ander gereguleerd product aan de wettelijke eisen voldoet.
De van toepassing zijnde eisen hangen af van het eindproduct, het beoogde gebruik, de contactomstandigheden, de gebruikersgroep, de risicoclassificatie, de bestemmingsmarkt en de rol van de leverancier in de regelgevende toeleveringsketen. Materiaallabels zoals "medische kwaliteit", "voedselkwaliteit" of "FDA-goedgekeurd" definiëren die reikwijdte niet.
| Productcategorie | Wat deze fabrieksaudit omvat | Extra productspecifieke laag |
|---|---|---|
| Algemene siliconenproducten voor consumenten | Juridische entiteit, materiële identiteit, procesbeheersing, traceerbaarheid, inspectie, verpakking en wijzigingsbeheer | Chemische beperkingen, etikettering, mechanische veiligheid en productspecifieke normen voor de bestemmingsmarkt |
| Artikelen die in contact komen met voedsel | Formuleringscontrole, preventie van contaminatie, na-uitharding waar gespecificeerd, traceerbaarheid van partijen en afstemming van rapportage op materiaal. | Het beoogde voedseltype, de contacttijd en -temperatuur, migratie van het eindproduct of extracteerbare stoffen, declaratievereisten en marktspecifieke regels voor contact met levensmiddelen. |
| Baby- en kinderproducten | Materiaalcontrole, vormstabiliteit, controle van kleine onderdelen of assemblages, reinheid en traceerbaarheid. | Eisen gebaseerd op de feitelijke productfunctie, leeftijdsgroep, voorzienbaar gebruik, mechanische gevaren, chemische limieten, migratie, etikettering en markt |
| Medische hulpmiddelen of onderdelen van medische hulpmiddelen | Gecontroleerd materiaal, gevalideerde productieroute, traceerbaarheid, reinheidscontroles, afwijkingen, CAPA en wijzigingsmelding | Apparaatclassificatie, wettelijk kwaliteitsmanagementsysteem (QMS), risicomanagement, biologische evaluatie, procesvalidatie, cleanroom- of bioburdencontroles, sterilisatievalidatie en technische documentatie waar van toepassing. |
| Auto-onderdelen | Procescapaciteit, holtecontrole, meting, traceerbaarheid, capaciteit, onderhoud en beheer van technische wijzigingen | Klantspecifieke eisen, IATF 16949 waar van toepassing, APQP/PPAP, speciale kenmerken, MSA, SPC en goedkeuring van productieonderdelen |
| Farmaceutische of bioprocescomponenten | Materiaal- en batchcontrole, reinheid, nabewerking, inspectie, verpakking en wijzigingscontrole | Strategie voor extracteerbare en uitloogbare stoffen, farmacopee- of toepassingsspecifieke testen, reinigingsvalidatie, procesvalidatie en klantkwalificatie |
| Elektrische of elektronische componenten | Materiaalidentiteit, afmetingen, vormstabiliteit, beheersing van verontreiniging en beheer van leverancierswijzigingen | Productspecifieke eisen met betrekking tot elektrische veiligheid, brandbaarheid, verboden stoffen, blootstelling aan het milieu en certificering. |
Het beoogde gebruik bepaalt de reikwijdte van de naleving.
Voordat u het auditplan opstelt, dient u het volgende vast te leggen:
- Of het siliconenproduct nu een grondstof, een gegoten onderdeel, een accessoire of een eindproduct is.
- De functie van het product en het redelijkerwijs te verwachten gebruik ervan.
- De bestemmingslanden of -regio's.
- Overwegingen met betrekking tot de leeftijdsgroep van de gebruiker en kwetsbare gebruikers.
- Contact met voedsel, huid, weefsel, vloeistoffen, geneesmiddelen of procesmedia.
- Contactduur, temperatuur, druk en omstandigheden bij herhaald gebruik.
- Of het product steriel wordt geleverd of later gesteriliseerd zal worden.
- Vereiste houdbaarheid en hergebruikcycli.
- De wettelijke fabrikant, de eigenaar van de specificaties en de partij die verantwoordelijk is voor de wettelijke vrijgave.
De leverancier mag een testprogramma niet uitsluitend op basis van de productnaam selecteren. Een siliconen slang die gebruikt wordt in een drankdispenser, een laboratoriumtransportleiding en een medische vloeistofleiding lijken misschien op elkaar, maar hebben verschillende bewijs- en validatie-eisen.
Voedselcontactgrens
Voor in de VS gebruikte rubberartikelen voor herhaald gebruik, 21 CFR 177.2600 kan deel uitmaken van de toepasselijke beoordeling. Voor producten die op de EU-markt worden gebracht, kan het kader het volgende omvatten: Verordening (EG) nr. 1935/2004 en GMP voor contact met levensmiddelen onder Verordening (EG) nr. 2023/2006, samen met alle toepasselijke materiaalspecifieke of nationale eisen.
De fabriekscontrole dient te verifiëren of de geteste formulering overeenkomt met de huidige productiemethode voor siliconen, pigmenten, additieven, bedrukking, coating en nabewerking. Deze controle vervangt niet de beoordeling van het eindproduct met betrekking tot het beoogde voedsel, de temperatuur, de gebruiksduur en de omstandigheden voor herhaald gebruik.
Grens tussen medisch hulpmiddel en gebruik
Deze checklist is geen certificeringsaudit voor medische hulpmiddelen. Afhankelijk van de rol van de leverancier en de beoogde markt, kan kwalificatie een kwaliteitsmanagementsysteem voor medische hulpmiddelen vereisen, zoals bijvoorbeeld een certificeringsaudit. ISO 13485, risicobeheer onder ISO 14971, Biologische evaluatie, gevalideerde speciale processen, gecontroleerde omgevingen, apparaat- of batchregistraties, klachtenafhandeling en marktspecifieke wettelijke controles.
Een harscertificaat of een ISO10993 Een testrapport maakt het eindproduct niet automatisch geschikt voor medisch gebruik. Het rapport moet betrekking hebben op de uiteindelijke samenstelling, kleurstoffen, additieven, verwerking, reiniging, sterilisatie, contacttype, contactduur en risicobeoordeling van het apparaat.
Als de siliconenleverancier slechts een component produceert, moet de wettelijke fabrikant nog steeds de kritische eisen definiëren en de controles van de leverancier integreren in het kwaliteits- en risicobeheersysteem van het apparaat.
Automotive en andere gevalideerde toepassingen
Voor automotive-programma's is een algemene ISO 9001-audit mogelijk niet voldoende. De klant kan eisen stellen aan een meer specifieke aanpak. IATF 16949, APQP/PPAP-bewijs, controle op bijzondere kenmerken, analyse van het meetsysteem, statistische procescontrole, goedgekeurde capaciteit en formele wijzigingsmelding.
Farmaceutische toepassingen, bioprocessen, lucht- en ruimtevaart, elektrische veiligheid en andere gevalideerde toepassingen vereisen een eigen kwalificatieplan. Verleng een goedkeuring van de ene toepassing niet naar de andere, ook al lijkt de basiskwaliteit van de siliconen of het spuitgietproces vergelijkbaar.
Houd drie beslissingen gescheiden.
Noteer drie onafhankelijke conclusies:
- Fabriekscapaciteit: Kan de site het gespecificeerde siliconenproces herhaaldelijk uitvoeren?
- Productvalidatie: Voldoet het gedefinieerde product aan de tekening, de functie en het goedgekeurde testplan?
- Persbericht van de toezichthouder: Is het bewijsmateriaal voldoende voor het beoogde gebruik en de beoogde afzetmarkt?
Een fabriek kan aan de eisen voldoen, zelfs als het regelgevingsdossier onvolledig is. Een getest monster kan aan de eisen voldoen, terwijl het productieproces niet gecontroleerd wordt. Geen van beide resultaten mag het andere automatisch goedkeuren.
Waar moet je op letten tijdens het mengen, vormen en uitharden?
De cruciale vraag is niet of de fabriek een parameterblad heeft. Het gaat erom of de vrijgegeven waarden zichtbaar, geregistreerd en beschermd zijn tegen onbedoelde wijzigingen, en gekoppeld zijn aan de productielot.
HCR- en HTV-compound
Controleer bij rubber met een hoge consistentie het wegen, de mengvolgorde, de staat van de walsen, de pigmentdispersie, de controle van het uithardingsmiddel en de batchidentificatie. Vraag hoe de fabriek kruisbesmetting tussen kleuren, formuleringen en peroxide- of platina-uitgeharde systemen voorkomt.
Teams onderschatten deze fase vaak omdat het mengsel er uniform uitziet. Variaties kunnen later optreden, zoals kleurafwijkingen, geurverschillen, inconsistentie in de uitharding, oppervlaktedefecten of instabiele fysische eigenschappen tussen verschillende batches.
LSR-dosering en -injectie
Controleer bij vloeibaar siliconenrubber de materiaaltoevoer (A/B), het pomp- en doseersysteem, de menger, de injectie-eenheid, het koude kanaal, de verwarmde matrijs en de alarmgeschiedenis. Bevestig dat het machinevoorschrift de injectiedruk, -snelheid, matrijstemperatuur, uithardingstijd en andere parameters die relevant zijn voor het gevalideerde proces, correct vermeldt.
Accepteer geen schermafbeelding van één recept als bewijs van controle. Vergelijk de huidige machine-instellingen met het goedgekeurde recept en de productiegegevens. Vraag wie parameters mag wijzigen en hoe afwijkingen worden beoordeeld.
Na-uitharding
Nabehandeling moet worden afgestemd op de materiaalsamenstelling, producttoepassing, onderdeelgeometrie en validatie- of testvereisten. Het is niet automatisch vereist voor elk siliconenonderdeel, en één universeel temperatuur- en tijdsrecept is niet betrouwbaar.
Controleer de ovenidentificatie, de temperatuuruniformiteit of verificatiegegevens, de belading, de batchgrootte, de timerregeling, de ventilatie en de batchgegevens na uitharding. Overbelasting van een oven kan de luchtstroom en het verwarmingsgedrag beïnvloeden, zelfs als het instelpunt ongewijzigd blijft.
Hoe moet u mallen en holtecontrole controleren?
Het goedgekeurde proefstuk kan variaties in de matrijsopening maskeren. Een matrijs met meerdere matrijsopeningen kan acceptabele onderdelen produceren vanuit de ene matrijsopening, terwijl een andere matrijsopening herhaaldelijk bramen, onvolledige spuitgietlagen of maatafwijkingen vertoont.
Verifiëren:
- Unieke matrijs- en gereedschapsidentificatie.
- Indien mogelijk, dient u holtes op de onderdelen of inspectierapporten te identificeren.
- De frequentie van preventief onderhoud is gebaseerd op het aantal cycli of de conditie van de machine.
- Onderhoudshistorie voor ontluchtingsopeningen, scheidingslijnen, geleiders, uitwerpers en gestructureerde oppervlakken.
- Goedkeuring van het eerste product na installatie, reparatie of parameterwijziging.
- Holtespecifieke dimensionale of defectgegevens voor kritische kenmerken.
- Gecontroleerde opslag en eigendomsregistratie van door klanten gefinancierde gereedschappen.
Vraag naar de meest recente reparatie van de mal en inspecteer vervolgens het aangetaste gedeelte van het gereedschap of onderdeel. Dit koppelt documentatie aan fysiek bewijs. Een onderhoudslogboek met herhaalde vermeldingen van "gereinigde mal", maar zonder defect, actie of verificatie, is administratief bewijs, geen procesbewijs.
Welke producttests zou u moeten bijwonen?
Testmethoden moeten afkomstig zijn uit de tekening, de risicoanalyse, de toepasselijke regelgeving of een overeengekomen beheersplan. Meer tests betekenen niet automatisch betere beheersing.
| Vereiste | Mogelijke methode of apparatuur | Auditfocus |
|---|---|---|
| Afmetingen | Schuifmaat, micrometer, penmeter, profielprojector, CMM, op maat gemaakt bevestigingssysteem | Correcte referentiewaarden, bevestiging, contactkracht, monsterconditionering en meetnauwkeurigheid |
| Shore-hardheid | ASTM D2240 of ISO 48-4 methode met geschikte durometer | Dikte van het monster, steunvlak, verblijftijd, testlocatie en kalibratie |
| Treksterkte en rek | ASTM D412 of ISO 37 | Voorbereiding van het teststuk, diktemeting, snelheid en batchkoppeling. |
| Compressieset | ASTM D395 of ISO 815-1 | Compressie, temperatuur, duur, hersteltijd en geometrie van het monster |
| Kleur | Goedgekeurd limietmonster of spectrofotometer | Lichtomstandigheden, instrumentinstellingen, ΔE-criterium indien gespecificeerd, en monsterhistorie |
| Verschijning | Defectenbord en visuele standaard | Kijkafstand, verlichting, defectzones en classificatie Kritiek/Ernstig/Minder ernstig |
| Stoffen die in contact komen met levensmiddelen of stoffen met beperkingen. | Gekwalificeerd extern laboratorium dat gebruikmaakt van de marktspecifieke methode. | Identiteit van het monster, rapportbereik, overeenkomst in formulering, datum en authenticiteit van het rapport |
| Functionele prestaties | Productspecifieke testopstelling of montagetest | Belasting, aantal cycli, lekkage, trekkracht, afdichtingsconditie of gebruikstemperatuur, afhankelijk van de situatie. |
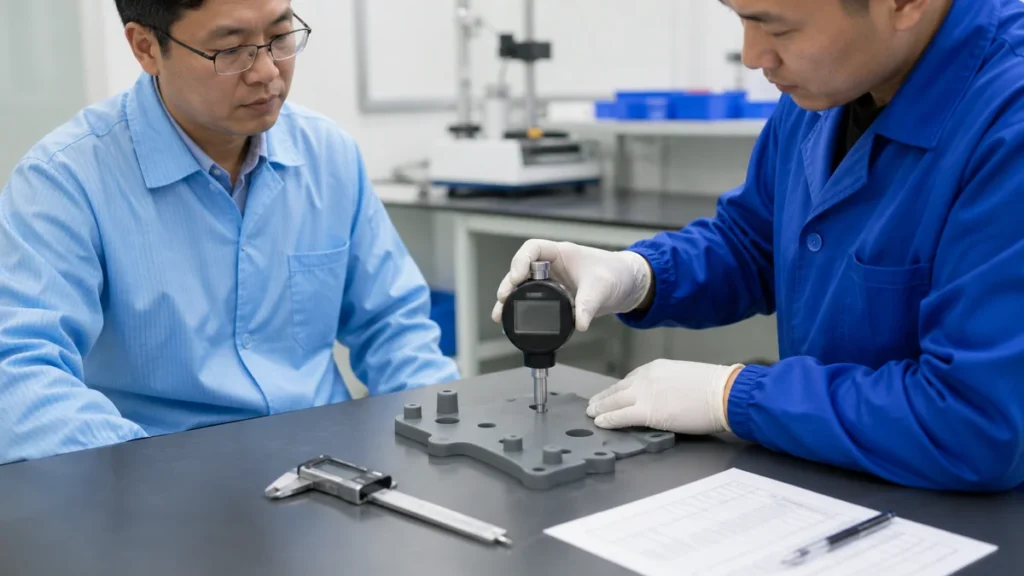
Zachte siliconenonderdelen zijn gemakkelijk verkeerd te meten. Overmatige kracht van de schuifmaat kan het onderdeel samendrukken en een onjuist resultaat opleveren. Bij dunwandige onderdelen kan een mal, een optische methode of een duidelijk gedefinieerde meetkracht nodig zijn. Als inspecteurs niet dezelfde meting kunnen reproduceren, is de acceptatielimiet niet van toepassing.
Woon ten minste één test bij, van de installatie tot het geregistreerde resultaat. Kies vervolgens zelf een tweede testmonster. Vooraf ingestelde monsters tonen aan dat de apparatuur een bepaald aantal resultaten kan produceren; ze tonen niet aan dat de routine-inspectie wordt gecontroleerd.
Hoe moet AQL-sampling worden gebruikt?
Gebruik batchsteekproeven pas nadat de defectdefinities, het inspectieniveau, het steekproefplan en de acceptatiecriteria zijn overeengekomen. ISO 2859-1:2026 Het biedt AQL-geïndexeerde steekproefschema's voor inspectie op basis van kenmerken. Het bepaalt echter niet wat uw kritische, belangrijke en minder belangrijke limieten moeten zijn.
Laat AQL de procescontrole niet vervangen. Steekproeven kunnen defecten met een lage frequentie, gemengde batches en problemen die specifiek zijn voor een bepaalde matrijs missen. Veiligheids-, regelgevings- of functiekritische kenmerken vereisen mogelijk strengere controles, procesvalidatie, foutpreventie of een 100%-inspectie met een gevalideerde methode.
Controleer tijdens de audit of de fabriek:
- Definieert de partij vóór de bemonstering.
- Selecteert willekeurig monsters uit dozen, productietijden en, waar relevant, holtes.
- Scheidt kritieke, grote en kleine defecten van elkaar.
- Registreert het werkelijke aantal defecten in plaats van alleen "Geslaagd".“
- Past het overeengekomen acceptatie-/afwijzingsnummer toe.
- Heeft een reactieplan voor afgekeurde partijen.
Een fabriek die een afgekeurde partij sorteert zonder de oorzaak van het spuitgieten of de verkeerde behandeling te onderzoeken, heeft de zending weliswaar ingedamd, maar het proces niet gecorrigeerd.
Hoe herken je verborgen onderaanneming?
Vergelijk de opgegeven mogelijkheden met de apparatuur, personeelsbezetting, onderhanden werk, nutsaansluitingen en productiegegevens. Als de leverancier beweert dat hij het printen, coaten, gereedschap maken, laboratoriumtesten uitvoeren en verpakken intern verzorgt, moet van elk proces fysiek en documentair bewijs aanwezig zijn.
Stel deze vragen direct:
- Welke activiteiten verlaten deze locatie?
- Wie keurt onderaannemers goed?
- Hoe worden materialen en partijen geïdentificeerd tijdens de overdracht?
- Welke specificaties en monsters worden naar de onderaannemer gestuurd?
- Hoe worden binnenkomende onderdelen van onderaannemers gecontroleerd?
- Kan de onderaannemer de materialen, inkt, primer, lijm of procesparameters wijzigen?
- Wordt de koper op de hoogte gesteld voordat er wijzigingen optreden in een proces of op de locatie?
Uitbesteding is niet automatisch een afwijzing. Het risico zit hem in niet-openbare of ongecontroleerde uitbesteding. Secundaire processen introduceren vaak defecten nadat een goedgekeurd gegoten onderdeel de hoofdwerkplaats al heeft gepasseerd.
Hoe moeten technische wijzigingen worden beheerst?
Leg de goedgekeurde productieconfiguratie vast vóór de massaproductie. De basisconfiguratie moet de volgende gegevens bevatten: de officiële productielocatie, tekeningrevisie, siliconenformulering, materiaalleverancier, kleursysteem, mal en holtes, machine- of procestype, belangrijkste procesvenster, nabewerking, secundaire bewerkingen, inspectiemethode, verpakking en goedgekeurde onderaannemers.
Een wijziging is niet acceptabel enkel omdat het eindproduct er nog steeds hetzelfde uitziet als het goedgekeurde voorbeeld. De leverancier dient elke wijziging die van invloed kan zijn op vorm, pasvorm, functie, conformiteit, traceerbaarheid, capaciteit of duurzaamheid te beoordelen, te documenteren, te valideren en de vereiste goedkeuring te verkrijgen alvorens deze door te voeren.
Definieer welke wijzigingen melding vereisen.
| Voorgestelde wijziging | Beoordeling van de minimale impact | Typisch bewijsmateriaal vóór vrijlating |
|---|---|---|
| siliconenkwaliteit, leverancier, formulering of uithardingssysteem | Fysische eigenschappen, conformiteit, kleur, geur, uithardingsgedrag, hechting en prestaties op lange termijn | Bijgewerkte TDS/SDS/CoA, vergelijkende testgegevens, nieuwe conformiteitstesten waar van toepassing, en goedgekeurde monsters. |
| Pigment, masterbatch, additief, inkt, primer, lijm of coating | Kleur, migratie of beperkte stoffen, hechting, uithardingsremming, uiterlijk en veroudering | Materiaalidentificatie, testrapport, hechtings- of duurzaamheidsresultaten en een bijgewerkte materiaallijst. |
| Matrijsreparatie, nieuwe matrijsopening, vervanging van inzetstukken of gereedschapsoverdracht | Afmetingen, flits, ventilatie, textuur, holtebalans en uitwisselbaarheid | Reparatieverslag, dimensionaal rapport per aangetaste holte, eerste-artikelmonsters en bewijs van geschiktheid indien vereist. |
| Machine, lijn, procesroute of productielocatie | Procesvenster, equivalentie van apparatuur, capaciteit, besmettingsrisico en traceerbaarheid | Proefdraaiverslag, parametervergelijking, eerste-artikelinspectie en herkwalificatie van locatie of proces. |
| Uithardingscyclus of toestand na uitharding | Fysieke eigenschappen, geur of vluchtige stoffen, afmetingen, uiterlijk en naleving van de regelgeving | Goedgekeurd parameteronderzoek, oven- of apparatuurregistratie, herhaalde fysieke of conformiteitstesten indien van toepassing |
| Secundair proces of onderaannemer | Materiaalidentificatie, procesbeheer, logistiek, inkomende inspectie en verantwoording. | Kwalificatie van onderaannemers, procesproef, goedgekeurd monster, controleplan en traceerbaarheidsproces |
| Inspectiemethode, testopstelling, software of acceptatielimiet | Meetcorrelatie, herhaalbaarheid, valse acceptatie en historische vergelijkbaarheid | Methodecorrelatie, onderzoek naar meetinstrumenten waar nodig, herziene inspectie-instructies en goedkeuring van nieuwe limieten |
| Verpakkingsmateriaal of verpakkingsmethode | Vervorming, verontreiniging, etikettering, telnauwkeurigheid, transportschade en opslag in de schappen. | Verpakkingsproef, bewijs van transport of compressie indien nodig, goedgekeurd etiket en bijgewerkte verpakkingsspecificatie. |
De kennisgevingsplicht moet worden opgenomen in de kwaliteitsafspraak, inkoopvoorwaarden, tekeningaantekeningen of de handleiding van de leverancier. Mondelinge goedkeuring van een koper of ingenieur mag een schriftelijke vrijgave niet vervangen.
Gebruik een workflow voor gecontroleerde wijzigingen.
- Dien het wijzigingsverzoek in. Leg de huidige situatie, de voorgestelde situatie, de reden, de getroffen producten, locaties, gereedschappen, materialen en de beoogde implementatiedatum vast.
- Beoordeel het risico. Beoordeel vorm, pasvorm, functie, conformiteit, traceerbaarheid van materialen, processtabiliteit, capaciteit, kosten, levertijd, serviceonderdelen en bestaande voorraad.
- Definieer het validatieplan. Geef aan welke monsters, holtes, productiehoeveelheid, tests, documenten en acceptatiecriteria vereist zijn.
- Voer de test uit onder productieomstandigheden. Gebruik het beoogde materiaal, de machine, de mal, de operators, de nabewerkingsprocessen en de inspectiemethode – en niet een monsternameprocedure die uitsluitend in het laboratorium plaatsvindt.
- Bekijk objectief bewijsmateriaal. Afhankelijk van het risico kan dit onder meer bestaan uit een eerste-artikelinspectie, dimensionale lay-out, testen van fysieke eigenschappen, functionele testen, conformiteitstesten, capaciteitsgegevens of een productieproef bij de klant.
- Vraag schriftelijke goedkeuring aan. Voer de wijziging niet door uitsluitend op basis van het uiterlijk van het voorbeeld of tijdsdruk.
- Gecontroleerde documenten bijwerken. Herzie de tekening, de materiaallijst, het procesverloop, het controleplan, de werkinstructies, de inspectienorm, de verpakkingsspecificatie en de goedgekeurde leveranciersgegevens waar nodig.
- Stel het effectieve punt in. Identificeer de eerste getroffen materiaalpartij, productiebatch, datum, machine, matrijs, holte en verzending. Scheid oude en nieuwe configuraties.
- Houd de eerste productiebatches in de gaten. Voer verscherpte inspecties of vastgestelde vervolgcontroles uit totdat de wijziging stabiele prestaties vertoont.
Maak onderscheid tussen permanente wijzigingen en tijdelijke afwijkingen.
Een tijdelijke afwijking moet het volgende vermelden:
- De precieze voorwaarde die wordt kwijtgescholden.
- De technische onderbouwing en risicobeoordeling.
- De betreffende hoeveelheid, partij, inkooporder en verzending.
- De inperking en aanvullende inspectie zijn vereist.
- De goedkeuringsinstantie.
- De begindatum en de einddatum.
- Het plan is om terug te keren naar het vrijgegeven proces.
Sta niet toe dat een verlopen afwijking de nieuwe productienorm wordt. Herhaalde afwijkingen voor hetzelfde probleem wijzen erop dat het basisproces of de specificatie formeel moet worden gecorrigeerd.
Controleer de wijzigingscontrole tijdens de audit.
Bekijk niet alleen de procedure voor wijzigingsbeheer. Selecteer een recente matrijsreparatie, materiaalvervanging, procesaanpassing of wijziging van onderaannemer en volg deze door het volledige werkproces.
Vergelijken:
- Actuele materiaallabels met de goedgekeurde materiaallijst.
- Machinerecepten met vrijgegeven parameterrecords.
- Onderhoudshistorie van de schimmel met gegevens van de holte-inspectie.
- Inkoopdocumenten met de goedgekeurde lijsten van grondstoffen en onderaannemers.
- Actuele tekeningen en werkinstructies op de lijn met de masterrevisie.
- Conformiteitsrapporten met vermelding van het daadwerkelijke materiaal, de kleur, de coating en de productielocatie.
- Verzendgegevens van vóór en na de ingangsdatum van de wijziging.
Een ontbrekende handtekening is een hiaat in de documentatie. Een wijziging van materiaal, locatie, gereedschap of proces die zonder risicobeoordeling en traceerbare goedkeuring in productie is genomen, is een tekortkoming in de systeemcontrole.
Wat zijn de belangrijkste waarschuwingssignalen?
De grootste rode vlaggen zijn tegenstrijdigheden tussen de opnames en de daadwerkelijke productie.
- De naam of het adres van het certificaatbedrijf komt niet overeen met de gecontroleerde locatie.
- De goedgekeurde siliconenkwaliteit is niet aanwezig in het materiaaldepot.
- De zakken of vaten met materiaal hebben ontbrekende, beschadigde of vervangen partij-etiketten.
- Operators kunnen de huidige tekeningrevisie of werkinstructie niet identificeren.
- De machine-instellingen kunnen afwijken van het gepubliceerde recept zonder voorafgaande goedkeuring.
- Inspectierapporten bevatten herhaaldelijk identieke waarden of alleen een voldoende/onvoldoende beoordeling.
- De kalibratielabels zijn verlopen of de meetinstrumenten hebben geen unieke identificatiecode.
- Afgekeurd materiaal wordt naast goedgekeurd materiaal opgeslagen zonder fysieke controle.
- Een matrijs met meerdere holtes heeft geen defecten of meetgegevens op holteniveau.
- Uit de gegevens na het uitharden blijkt wel een instelpunt, maar niet de daadwerkelijke partij, lading, duur of oven.
- Het productievolume overschrijdt de capaciteit van de machines, de cyclustijd, de matrijzen, de ploegendiensten en het rendement.
- De leverancier weigert toegang tot een productiegebied dat relevant is voor het aangeboden proces.
Eén waarschuwingssignaal kan een redelijke verklaring hebben. Meerdere samenhangende waarschuwingssignalen zouden echter aanleiding moeten geven tot een diepgaander onderzoek op systeemniveau in plaats van afzonderlijke corrigerende maatregelen. Ontbrekende caviteits-ID's, identieke meetgegevens en herhaalde klachten over braamvorming wijzen bijvoorbeeld op een zwakke controle van de caviteit in plaats van een geïsoleerde inspectiefout.
Een praktisch auditplan voor één dag
| Tijd | Activiteit | Vereiste uitvoer |
|---|---|---|
| 09:00–09:20 | Openingsvergadering en controle van de rechtspersoon | De Chinese wettelijke naam, de Uniforme Sociale Kredietcode, de website en de transactierollen zijn bevestigd. |
| 09:20–10:10 | Documentenbeoordeling | Revisie van de tekening, materiaal, controleplan, certificaten en openstaande kwesties geïdentificeerd |
| 10:10–11:20 | Materiaal- en productietraceerbaarheid | Eén levende batch wordt gevolgd door de fasen van opslag, mengen of doseren, vormen en halffabricaat. |
| 11:20–12:00 | Capaciteits- en knelpuntencontrole | Verkoopbare output opnieuw opgebouwd op basis van cyclustijd, actieve holtes, opbrengst en beperkingen in het verdere productieproces. |
| 13:00–13:40 | Overzicht van gereedschap en onderhoud | Matrijsidentificatie, holtecontrole, reparatiegeschiedenis en machineonderhoud gecontroleerd. |
| 13:40–14:10 | Steekproefsgewijze controle van technische wijzigingen | Een recente wijziging in materiaal, mal, proces of onderaannemer, herleidbaar tot goedkeuring en eerste getroffen partij. |
| 14:10–14:55 | Laboratorium- en inspectiegetuige | Geselecteerde tests herhaald op door de auditor gekozen steekproeven. |
| 14:55–15:30 | Verpakking, opslag en traceerbaarheid van verzendingen | Identiteit van de afgewerkte partij, statuscontrole en verpakkingsspecificaties geverifieerd |
| 15:30–16:15 | Beoordeling van afwijkingen en CAPA | Eén concreet defect, van detectie tot geverifieerde corrigerende actie. |
| 16:15–17:00 | Afsluitende vergadering | Bevindingen geclassificeerd op basis van risico, eigenaar, bewijsmateriaal en vervaldatum. |
Dit schema is een uitgangspunt. Medische producten, automobielproducten, producten met meerdere holtes die in grote volumes worden geproduceerd, of producten met strenge regelgeving vereisen een diepgaandere, product- en processpecifieke audit.
Inspecteur traceert een partij gegoten siliconenproducten van het etiket op de doos naar de grondstofbatch.
Wat moet er gebeuren na de audit?
Rapporteer bevindingen op basis van risico, niet op basis van hoe gemakkelijk ze af te ronden zijn.
Een nuttige bevinding bestaat uit vier onderdelen:
- De vereiste: tekening, specificatie, procedure, regelgeving of overeengekomen auditcriterium.
- Het objectieve bewijsmateriaal: recordnummer, machine, lot, holte, monster of waargenomen toestand.
- Het risico: gevolgen voor het product, de naleving van regelgeving, de traceerbaarheid, de levering of de wijzigingscontrole.
- Het vereiste antwoord: beheersing, grondoorzaak, corrigerende maatregelen, verantwoordelijke, deadline en verificatiemethode.
Sluit een bevinding niet af omdat de fabriek een nieuwe procedure uploadt. Controleer of de actie de productievloer heeft bereikt. Controleer een latere batch, een herziene registratie, de werkwijze van de operator of herhaal de test.
Leveranciersgoedkeuring moet gebruikmaken van expliciete vrijgavecriteria. Laat een hoge totale auditscore niet leiden tot het annuleren van één kritieke tekortkoming.
Hoe moet de leverancier na de audit worden geclassificeerd?
Classificeer de leverancier als Niet mogelijk, Voorwaardelijke goedkeuring, of Goedgekeurd. Baseer de beslissing op risico en objectief bewijs, niet op het aantal kleine bevindingen. Gebruik hetzelfde bewijs later wanneer u kies een siliconenfabrikant voor gereedschapsproductie of massaproductie.
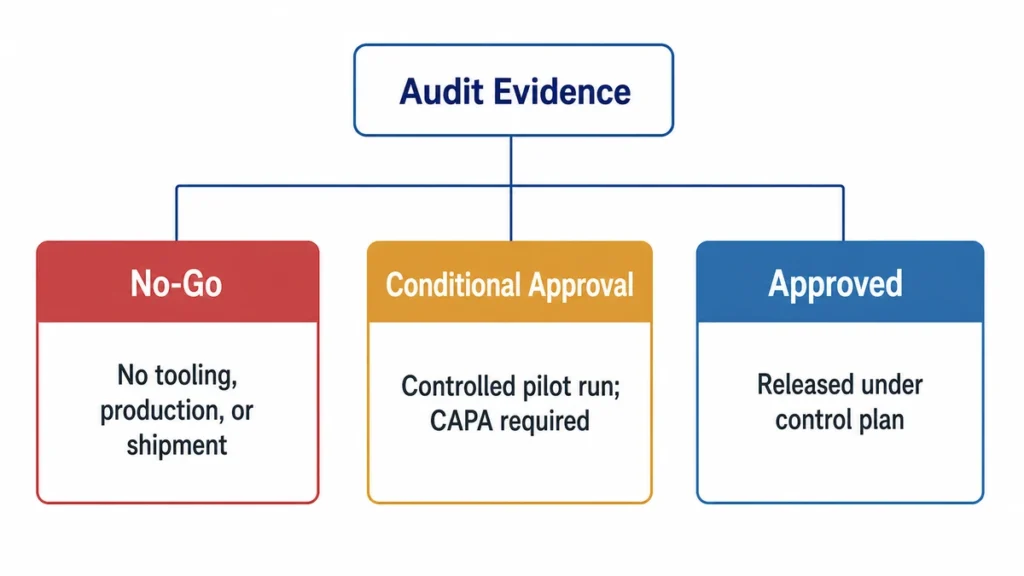
| Beslissing | Typische omstandigheden | Toegestane volgende stap | Vereist bewijsmateriaal |
|---|---|---|---|
| Niet mogelijk | De rechtmatige fabrikant of productielocatie kan niet worden geïdentificeerd; het vereiste proces is niet beschikbaar; materiaal kan niet worden getraceerd; documenten of rapporten lijken vervalst; een kritisch proces is verborgen of ongecontroleerd; er wordt niet voldaan aan wettelijke of veiligheidskritische eisen. | Geen vrijgave van gereedschap, massaproductie of verzending. Herkwalificatie is vereist voordat commerciële verplichtingen kunnen worden aangegaan. | Geverifieerde juridische en locatiegegevens, gecorrigeerde traceerbaarheid, gecontroleerde productie, herhaalde tests of een vervolgcontrole, afhankelijk van de aard van de storing. |
| Voorwaardelijke goedkeuring | Het kernproces is beschikbaar, maar er blijven lacunes bestaan in de documentatie, kalibratie, defectnormen, training, capaciteitsbewijs, onderhoud en CAPA-afhandeling. | De ontwikkeling van gereedschappen of een gecontroleerde proefproductie mag alleen plaatsvinden als de openstaande risico's zijn afgedekt door schriftelijke beheersmaatregelen. Onbeperkte massaproductie is niet toegestaan. | Voordat de betreffende vrijgavepoort wordt bereikt, worden de eigenaar, de inperkingsmaatregelen, de hoofdoorzaak, de corrigerende maatregelen, de deadline en het bewijsmateriaal voor de afsluiting beoordeeld. |
| Goedgekeurd | De juridische entiteiten en productielocaties worden openbaar gemaakt; de traceerbaarheid van materiaal tot eindproduct is gewaarborgd; procesparameters, gereedschap, inspectie, uitbesteding, wijzigingsbeheer en capaciteit worden onderbouwd met actuele gegevens. | Ga verder naar de goedgekeurde fase volgens het overeengekomen beheersplan en de afgesproken monitoringsfrequentie. | Ondertekend auditrapport, goedgekeurde specificatie, vrijgegeven controleplan, actuele ondersteunende documenten en gedocumenteerde vereisten voor wijzigingsmeldingen. |
Niet-toelatingsvoorwaarden hebben voorrang op de auditscore.
Een leverancier moet uitgesloten blijven als een kritieke voorwaarde de productveiligheid, de naleving van regelgeving, de materiaalidentiteit, het proceseigendom of de aansprakelijkheid in gevaar kan brengen. Een score op de 95%-checklist compenseert niet voor een ontraceerbare siliconenpartij, een vervalst laboratoriumrapport of een niet-openbaar gemaakte spuitgietlocatie.
'No-go' betekent niet altijd een definitieve afwijzing. Het betekent dat de koper de volgende commerciële of productiefase niet kan vrijgeven totdat het kritieke probleem is opgelost en onafhankelijk is geverifieerd.
Voorwaardelijke goedkeuring moet fasespecifiek zijn.
Gebruik 'voorwaardelijk goedgekeurd' niet als een open status. Geef precies aan wat is toegestaan:
- Alleen bevoegd om een offerte uit te brengen.
- Goedgekeurd voor de productie van gereedschap.
- Goedgekeurd voor een beperkte proefperiode.
- Goedgekeurd voor massaproductie met verscherpte inspectie.
- Goedgekeurd voor verzending van een bepaalde partij.
Elke voorwaarde heeft een eigenaar, een deadline, een beheersmaatregel en een afsluitingsmethode nodig. Als de deadline verstrijkt of als de leverancier het materiaal, het proces, de locatie of de onderaannemer wijzigt, moet de goedkeuring opnieuw worden beoordeeld.
Goedkeuring betekent niet dat er sprake is van ongecontroleerde vrijgave.
De goedkeuring is van toepassing op een specifieke combinatie van juridische entiteit, productielocatie, materiaal, tekeningrevisie, gereedschap, proces, onderaannemers en beoogde toepassing. Een wijziging van een kritisch element kan een melding, herziening, nieuwe monsters, herhaalde tests of een nieuwe audit vereisen.
De goedkeuring van de leverancier moet losgekoppeld worden van de vrijgave van de verzending. Een goedgekeurde fabriek kan nog steeds een afgekeurde partij produceren, en een conform monster is op zichzelf geen garantie voor de kwalificatie van een niet-gecontroleerde fabriek.
Definitieve vrijgavegrens
Voordat de volgende productierun van start gaat, moet u de auditgegevens samenvoegen in één gecontroleerd goedkeuringsbestand. Dit bestand moet de volgende informatie bevatten:
- De goedgekeurde rechtspersoon en productielocatie.
- De vrijgegeven tekening, materiaallijst, siliconenkwaliteit, kleur en uithardingssysteem.
- De goedgekeurde gereedschappen, actieve holtes, procesroute, belangrijkste beheersmaatregelen en inspectiemethoden.
- De geverifieerde capaciteit, de bekendgemaakte onderaannemers, de verpakking en de traceerbaarheidsroute.
- De toepasselijke nalevingsgrondslag, goedgekeurde monsters, open CAPA en vereisten voor wijzigingsmeldingen.
Geef geen toestemming voor de productie wanneer deze elementen alleen bestaan als afzonderlijke offertes, monsters, certificaten en werkplaatsverslagen die niet aan dezelfde productconfiguratie kunnen worden gekoppeld. De goedkeuringen van de fabriek, het product en de regelgevende instanties moeten afzonderlijke beslissingen blijven, maar alle drie moeten betrekking hebben op dezelfde gecontroleerde versie.