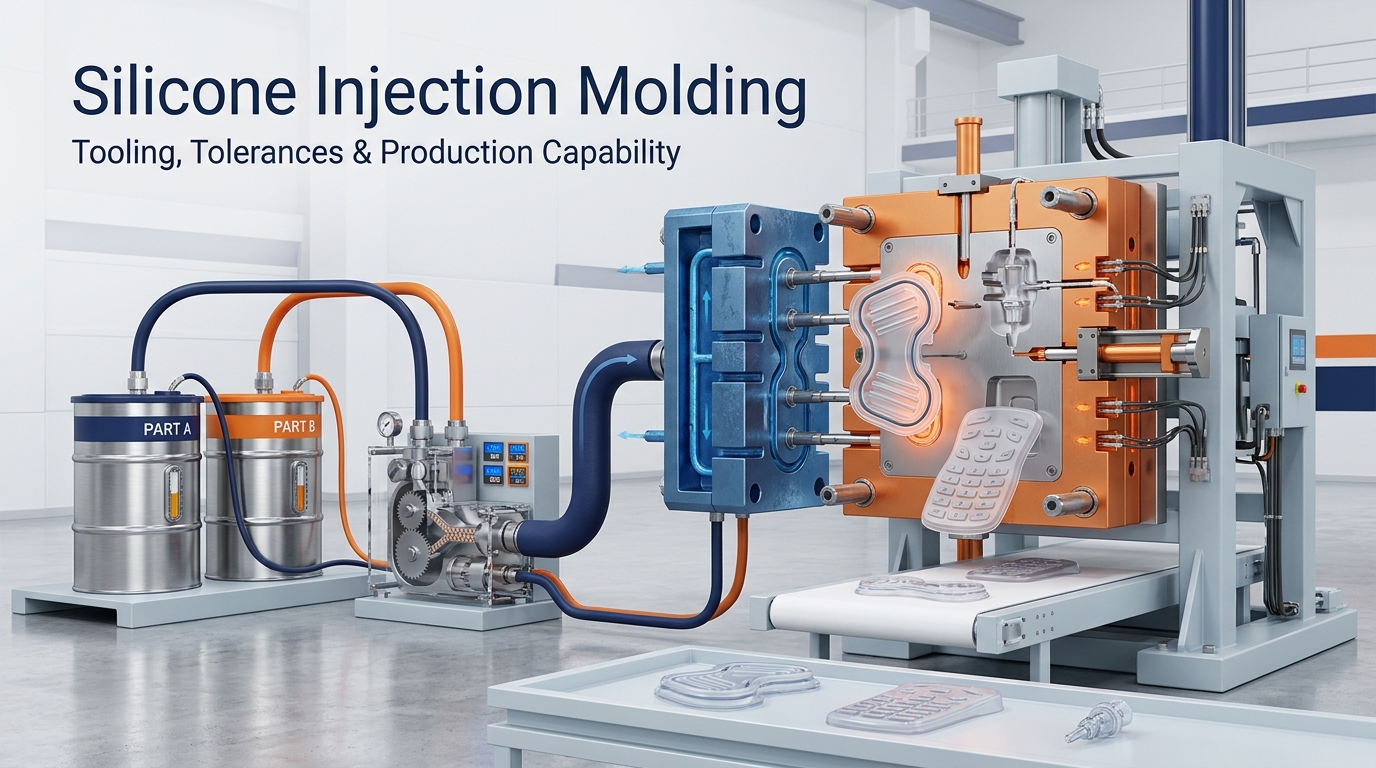
De meeste siliconenonderdelen die een herhaalbare geometrie in grote volumes vereisen, worden gegoten in een verwarmde stalen matrijs met een koude aanvoerleiding. Wij produceren siliconen spuitgietonderdelen in eigen huis, van voedingsproducten voor consumenten tot afdichtings- en toetsenbordcomponenten. We berekenen de matrijskosten, het aantal caviteiten en de cyclustijd op basis van het 3D-bestand in plaats van een catalogusprijslijst.
Wat wij gebruiken voor siliconen spuitgieten
Gebruik de vier onderstaande groepen voor de eerste screening van leveranciers. 'Geverifieerd' betekent dat het bedrijf over de vereiste expertise beschikt; 'projectafhankelijk' betekent dat de uiteindelijke waarde pas vaststaat na beoordeling van de tekening, het materiaal, het jaarlijkse volume en de validatievereisten.
Apparatuur en proces
| Inkoopvraag | RY Silicon-capaciteit | Bevestigingsstatus |
|---|---|---|
| Welke perscapaciteit is beschikbaar? | LSR-spuitgietpersen van 50–200 ton; tot 300 ton voor grote matrijzen met meerdere holtes. | Geverifieerd assortiment apparatuur; pers geselecteerd na beoordeling van het beoogde gebied |
| Kan de lijn inserts of geautomatiseerd werk met hoge cavitatie aan? | Horizontale persen voor cavitatie; verticale persen voor het laden van inzetstukken. | Geverifieerde configuraties; de reikwijdte van de automatisering is projectafhankelijk. |
| Hoe worden de twee LSR-componenten en het pigment gedoseerd? | 1:1 A/B-pomp, statische menger en pigment via een gecontroleerde derde stroom. | Geverifieerde standaardconfiguratie |
| Welke gereedschappen en aanvoersystemen worden ondersteund? | P20, H13 of S136 staal; open sprue, koude kanaal en klepgestuurd koud dek | Na een evaluatie van het aantal schoten en de kosten, worden het gereedschapsstaal en het toevoersysteem geselecteerd. |
Onderdeel- en gereedschapsbereik
| Inkoopvraag | Werkcapaciteit | Bevestigingsstatus |
|---|---|---|
| Welke afmetingen en welk gewicht van het onderdeel kunt u opgeven? | 0,5–300 g per deel in een standaardcel | Projectafhankelijk; geometrie en spuitvolume bepalen de pers. |
| Welk hardheidsbereik wordt ondersteund? | Shore A 5–80; Shore A 30–70 dekt de meeste reguliere productie. | De exacte kwaliteit en het uithardingssysteem worden vóór de offerte bevestigd. |
| Hoeveel tandholtes zijn praktisch? | 1–32 holtes; 2–8 dekt de meeste productieonderdelen. | Prijs vastgesteld na beoordeling van debiet, balans, jaarlijks volume en onderhoud. |
| Welk verwerkingsvenster wordt gebruikt? | Matrijstemperatuur 160–210 °C, doorgaans 175–195 °C; injectiedruk 200–1200 psi | Alleen het beginvenster; gevalideerd door materiaalkwaliteit en onderdeelgeometrie. |
| Welke doorlooptijd moet men aannemen bij de aankoop? | 15–60 seconden voor wanden dunner dan 3 mm; dikkere secties schalen niet-lineair. | Schattingen worden alleen gemaakt tot de validatie van het T1-proces. |
| Is LSR-overmolding op kunststof beschikbaar? | Inzetstuk-geladen overmolding en indexplaat tweestapsconfiguraties | De kwaliteit van het substraat, het hechtingssysteem en het afpeltestplan moeten worden gevalideerd. |
Kwaliteit en documentatie
| Inkoopvraag | RY Silicon-capaciteit | Bevestigingsstatus |
|---|---|---|
| Welk raamwerk voor maattoleranties wordt gebruikt? | ISO 3302-1 M2 / M3 voor algemene afmetingen; strengere CTQ's worden afzonderlijk beoordeeld. | Tekeningspecifiek; meetmethode en opspaninrichting moeten worden overeengekomen. |
| Is productie in een gecontroleerde omgeving mogelijk? | ISO Klasse 7 / Klasse 8 voor specifieke medische en voedselcontactprogramma's | De cleanroomomvang is bevestigd in de offerte en het kwaliteitsplan. |
| Welke kwaliteitssystemen kunnen het project ondersteunen? | ISO 9001-basisnorm; ISO 13485 voor medische programma's; IATF 16949 voor automobielprogramma's. | Het betreffende certificaat en de omvang van de werkzaamheden worden tijdens de kwalificatie verstrekt. |
| Welk inspectierapport wordt bij T1 geleverd? | Dimensionaal rapport met tekeningafmetingen van 3-5 monsters per holte. | Het steekproefniveau en de CTQ's werden overeengekomen vóór de release van de tool. |
| Zijn materiaal- en nalevingsgegevens traceerbaar? | Materiaalverklaring, traceerbaarheid van leveranciersbatches en relevante rapporten van derden | De exacte reikwijdte van het rapport hangt af van het materiaal, de kleur, het eindproduct en de markt. |
Commerciële screening
| Inkoopvraag | Typische term | Bevestigingsstatus |
|---|---|---|
| Wat is de minimale bestelhoeveelheid (MOQ) voor de productie? | 3.000–5.000 stuks per bestelling zodra het gereedschap beschikbaar is. | De minimale bestelhoeveelheid (MOQ) kan variëren afhankelijk van de afmetingen van het onderdeel, de kleur, de verpakking en de jaarlijkse vraag. |
| Hoe lang duurt het maken van de gereedschappen? | 20-35 werkdagen (4-6 weken) vanaf goedgekeurd DFM tot T1 | Het definitieve schema wordt vastgesteld na beoordeling van het gereedschapsontwerp en de beschikbaarheid van materialen. |
| Hoe lang duurt een T1-revisie? | 7-10 werkdagen per revisieronde | Dit hangt af van de staalwijziging, de tests en de feedbacktijd van de klant. |
| Hoe lang duurt de productie van de eerste batch? | 20-30 dagen na goedkeuring van het monster. | De bestelhoeveelheid, secundaire bewerkingen en documentatie kunnen de planning beïnvloeden. |
Welke LSR-kwaliteiten en uithardingssystemen verwerken wij?
We gebruiken standaard platina-uitgehard LSR voor spuitgieten. Peroxide-uitgehard HCR kan niet in een spuitgietcel verwerkt worden zonder een ander toevoersysteem, dus dat blijft op de compressie- en transferlijnen.
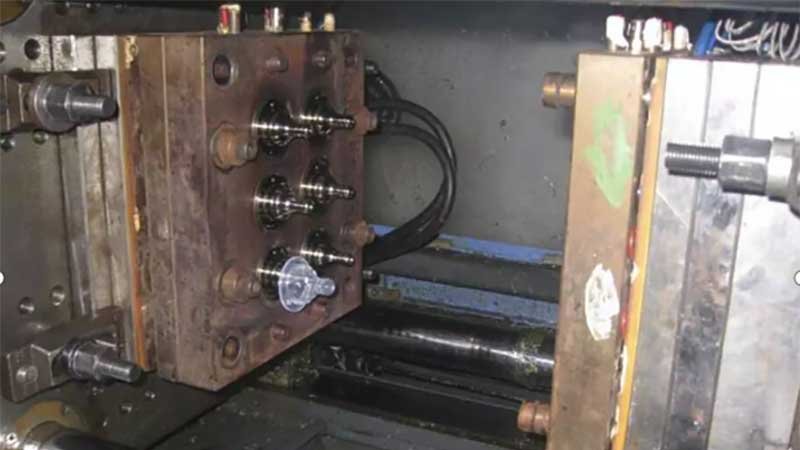
Kwaliteiten die regelmatig geproduceerd worden:
- Universele LSR, Shore A 30–70, voor keuken-, huisdier- en cadeau-onderdelen.
- Voedselcontact LSR geselecteerd en getest op basis van de toepasselijke eisen voor delfstoffenwinning. FDA 21 CFR 177.2600 voor rubberproducten voor herhaald gebruik, en in overeenstemming met de relevante LFGB-vereisten en BfR-aanbeveling XV indien gespecificeerd.
- Medische kwaliteit LSR met materiaaltesten ISO 10993-5 / -10 of USP Klasse VI indien vereist; de uiteindelijke biologische evaluatie blijft specifiek voor het eindproduct, het productieproces, het type contact en de contactduur.
- Zelfsmerende, olie-afvoerende en wrijvingsarme soorten voor afdichtingen en sluitingen.
- Zelfklevende LSR voor hechting aan PC-, PA-, PBT- en PEEK-substraten.
- Elektrisch geleidende en vlamvertragende varianten op aanvraag.
Pigment wordt als derde stroom toegevoegd tijdens het mengen, niet handmatig voorgemengd. Kleurverschillen tussen batches worden veroorzaakt door de pigmentdosering, niet door het basispolymeer. Daarom bewaren we per SKU een gesigneerd kleurstaaltje. Ook de samenstelling van de additieven beïnvloedt het vloei- en uithardingsgedrag, niet alleen de waarden in het datasheet — zie vloeibare siliconenrubberadditieven.
Gereedschap: koudkanaal, koud dek en afval
Onze machines gebruiken een gekoelde toevoer van 15-25 °C tegen een matrijs van 175-195 °C. Dit temperatuurverschil zorgt ervoor dat de aanvoerbuis niet uithardt en maakt spuitgieten zonder aanvoerbuis mogelijk.
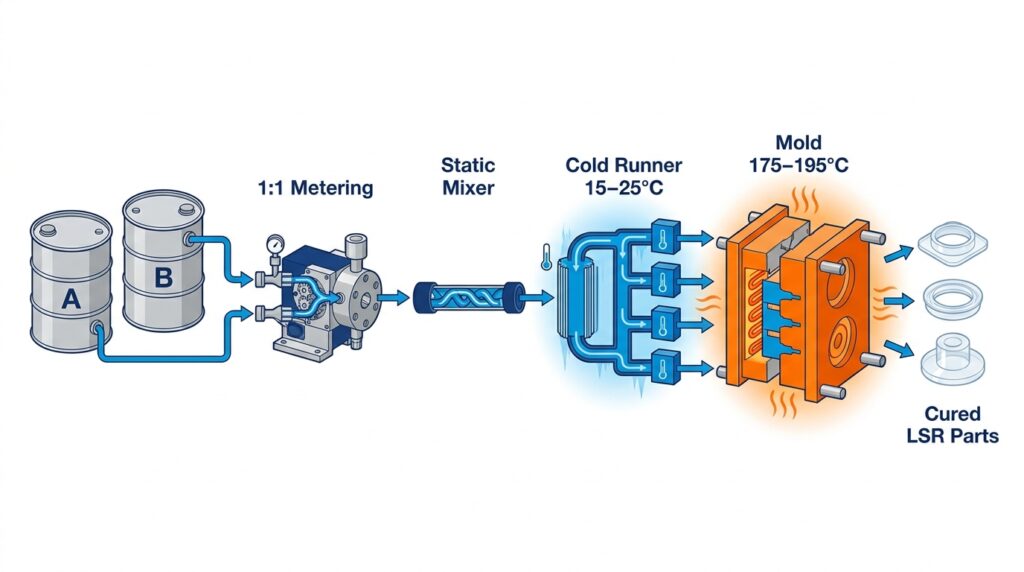
| Voedingssysteem | Materiaalverspilling per schot | Gereedschapskosten | Waar we het gebruiken |
|---|---|---|---|
| Open gietkanaal / koud gietkanaal | 5–20% | Laagste | Prototype- en kleine-volumegereedschappen |
| Koudloopblok | Bijna nul | +25–50% via open sprue | Productiemiddelen met een productie van circa 50.000 stuks per jaar. |
| Koud dek met kleppen | Bijna nul, poortrestant gecontroleerd | Hoogste | Cosmetische onderdelen, balans met meerdere holtes |
Een cold runner verdient zichzelf alleen al qua materiaalkosten terug wanneer het jaarlijkse volume ongeveer 50.000 stuks overschrijdt bij de huidige LSR-prijzen van USD 8-20/kg en 5-20% aan spruitstukafval. Daaronder is het spruitstukafval goedkoper dan het blok zelf. We tonen beide cijfers in de offerte in plaats van de duurdere matrijs aan te bevelen. De volledig gesloten cold runner versus de open spruit. kostenvergelijking zit hier.
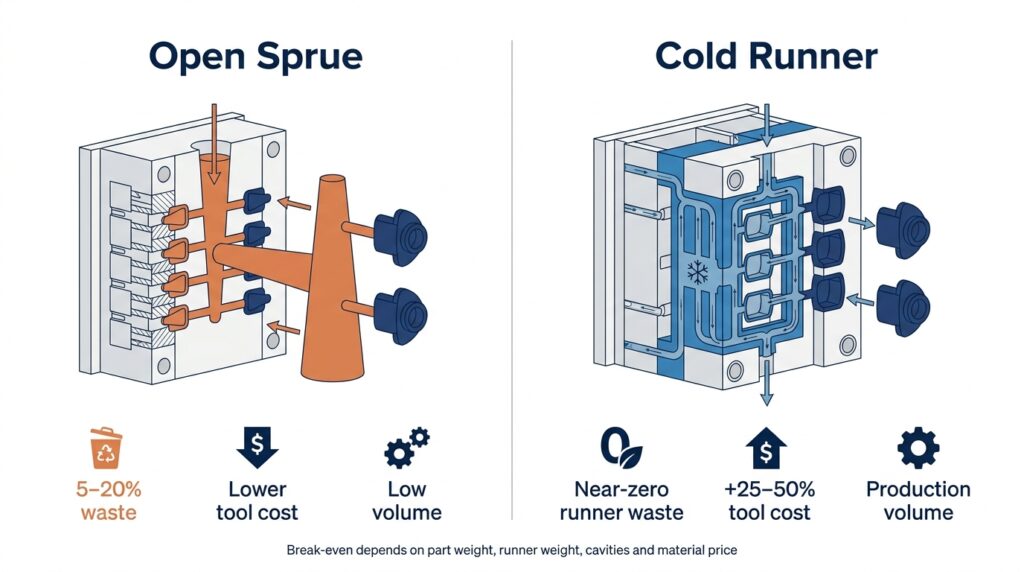
De keuze van het gereedschapsstaal hangt af van het verwachte aantal schoten: P20 tot ongeveer 250.000 schoten, H13 of S136 vanaf 500.000 schoten en voor kwaliteiten met agressieve vulstoffen. Trekhoek, wandovergangen, ontluchting en krimptoeslag worden vastgesteld bij DFM, niet na T1 — de werkregels staan in onze handleiding. Ontwerphandleiding voor siliconen mallen.
Tolerantie- en flitscontrole
Onder productiedruk kan LSR in extreem kleine spleten van de scheidingslijn terechtkomen; 0,002 mm is de risicodrempel die we hanteren tijdens de matrijscontrole, geen universele specificatie voor braamvorming. Geen enkele scheidingslijn behoudt gedurende elke cyclus dezelfde nominale spleet, dus braambeheersing is nooit met één getal op een tekening te bepalen. Het vereist dat de afsluitconditie, het vacuüm en de klemkracht samenwerken, en slijpen alleen is niet voldoende om het te beheersen.
Wat we in de hand hebben:
- De afscheiding van de scheidingslijn werd vóór T1 op een werkdoel van 0,005 mm ingesteld, vervolgens gecontroleerd aan de hand van de overeengekomen vlamgrens op de tekening en na de eerste productiebatch opnieuw gecontroleerd op staalslijtage.
- Vacuümreiniging van de matrijs vóór injectie, waardoor de ingesloten lucht wordt verwijderd. Deze lucht zou anders door tegendruk de siliconen in de scheidingslijn duwen in plaats van door de ontluchtingsopeningen.
- De klemkracht wordt berekend op basis van het geprojecteerde oppervlak, niet op basis van de machinegrootte; een ondergeklemd gereedschap opent onder injectiedruk en kan zelfs bij een perfecte scheidingslijn bramen.
- Krimptoeslag van 1,5–3,5% afhankelijk van kwaliteit, hardheid en sectiedikte, bevestigd aan de hand van het T1 CMM-rapport.
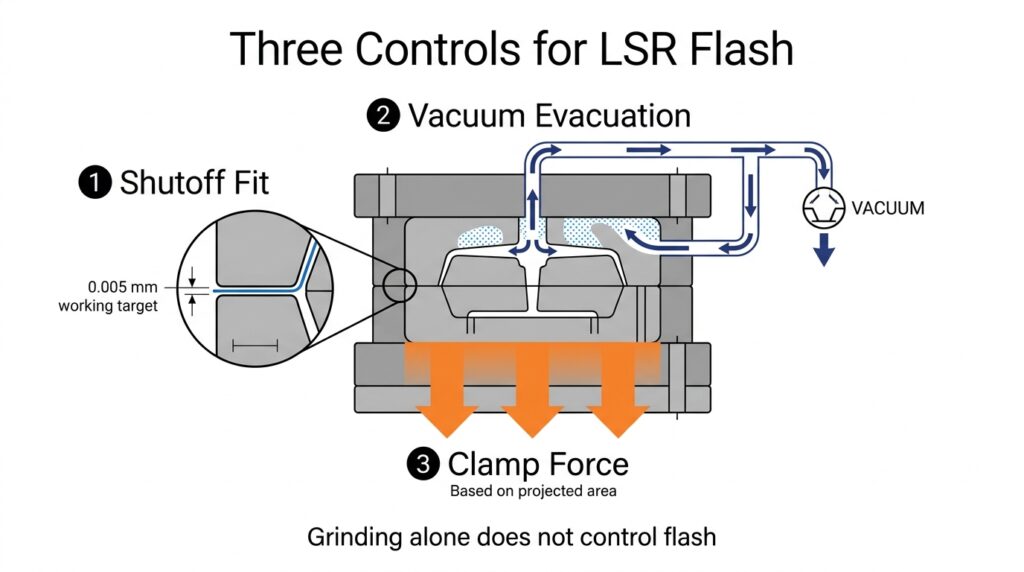
Dimensionale acceptatie volgt ISO 3302-1. M2 is haalbaar bij de meeste geometrieën; M1 is een geval-per-geval discussie, afhankelijk van de positie van de poort en het aantal caviteiten. Een strakkere benadering betekent meestal dat de tekening van een zacht materiaal verwacht dat het zich gedraagt als een machinaal bewerkt onderdeel. De flash-mechanica wordt behandeld in Het bereiken van nul braamvorming bij LSR-vorming., en ondersneden geometrie — die LSR veel beter verdraagt dan thermoplasten — in Ontwerpvoorschriften voor ondersnijdingen bij LSR-onderdelen.
Nabehandeling, testen en documentatie
Onderdelen die uit de pers komen, zijn uitgehard, maar bevatten nog steeds vluchtige stoffen en restsiloxanen. De standaard na-uitharding in onze ovens is 200 °C gedurende 4 uur, aangepast aan de kwaliteit en wanddikte. Onderdelen voor contact met levensmiddelen en medische onderdelen ondergaan een na-uitharding als vaste stap; industriële afdichtingen hebben dit mogelijk niet nodig. Details in siliconenproducten na uitharding.
Documentatie die we met een zending kunnen meesturen:
- Materiaaldeclaratie en traceerbaarheid van de partij tot aan de LSR-leveranciersbatch.
- Testrapporten van derden, specifiek gericht op het materiaal, de kleur, het eindproduct en de beoogde markt: FDA 21 CFR 177.2600, relevante LFGB/BfR XV-vereisten, RoHS en REACH SVHC.
- Dimensionaal rapport met alle afmetingen van de tekening, 3-5 monsters per holte
- Hardheid, treksterkte, scheursterkte en compressie volgens ASTM D2240 / D412 / D624 / D395
De reikwijdte van de testmethode en wat elk rapport wel en niet behandelt, wordt uiteengezet in testmethoden voor siliconen.
Tweespuit- en overmoldingmogelijkheid
LSR hecht aan technische thermoplasten via een zelfklevende laag of via een mechanische vergrendeling. De keuze van het substraat en de exacte materiaalsoort bepalen welke methode het meest geschikt is. Bepaalde soorten PC, PA66, PBT en PEEK kunnen worden gehecht met een compatibel zelfklevend LSR-systeem, maar de hechting moet worden gevalideerd op de betreffende hars. PP en PE vereisen over het algemeen plasmabehandeling, een primerbehandeling of een mechanische vergrendeling.
We voeren overspuiting uit door het gegoten thermoplastische materiaal als insert te laden, of als tweestapsspuiting op een indexplaat. De hechtsterkte wordt geverifieerd door een projectspecifieke 180°-afpeltest op T1-monsters. Voor gekwalificeerde zelfklevende LSR- en PC- of PA66-combinaties is 3–8 N/mm met cohesieve breuk onze werknorm; de tekening en het validatieplan bepalen de uiteindelijke acceptatiewaarde. Een schone interface-ontlasting leidt tot een beoordeling van de substraatkwaliteit, de oppervlaktevoorbereiding en de spuitgietomstandigheden vóór het vrijgeven van de matrijs.
Deelgezinnen die wij ondersteunen
Deze vier productfamilies illustreren de product- en documentatievereisten die we ondersteunen bij siliconenspuitgietprogramma's. Het gekozen productieproces – LSR-injectie, compressie, transfer of een andere methode – wordt bevestigd op basis van de werkelijke geometrie, het materiaal en het volume, en niet afgeleid van de productcategorie.
| Deels familie | Wat drijft het gereedschap aan? | Gerelateerde productervaring |
|---|---|---|
| Afdichtingen, pakkingen, connectoren | Compressie ingesteld per ASTM D395 en een scheiding zonder oneffenheden; cosmetica is van secundair belang. | O-ringen, rubberen plaat, bochten en slangkoppelingen |
| Toetsenborden en bedieningspanelen | De aandrijfkracht blijft binnen ±20 gf over het gehele paneel, en de krachtstabiliteit blijft behouden na 1 miljoen cycli. | waterdichte toetsenpanelen, toetsenpanelen met een hoge tactiele feedback |
| Producten die in contact komen met levensmiddelen en babyproducten | FDA 21 CFR 177.2600 en LFGB-documentatie, na-uitharding als vaste stap, geen geuroverdracht. | voedingssets, bijtringen, babybordjes |
| Medische en persoonlijke verzorging | ISO 10993 / USP Klasse VI materiaaldossier, cleanroom spuitgieten, traceerbaarheid van batches | menstruatiecups |
Kleine onderdelen met een hoog aantal holtes trekken de matrijs naar een koud dek; grote, enkelvoudige onderdelen blijven enkelvoudig gevormd met een open aanvoerkanaal, ongeacht het jaarlijkse volume.
Volume, minimale bestelhoeveelheid (MOQ) en levertijd
Spuitgieten is een matrijsgericht proces. De eenheidsprijs daalt naarmate het aantal caviteiten toeneemt, dus de beslissing die uw kosten vastlegt, is het aantal caviteiten bij de start van het project, niet de onderhandeling bij de inkooporder.
Hier worden twee verschillende getallen door elkaar gehaald. De minimale bestelhoeveelheid (MOQ) is de kleinste bestelhoeveelheid zodra het staal beschikbaar is. De tabel hieronder toont het jaarlijkse volume, dat bepaalt of het überhaupt zinvol is om dat staal te snijden.
| Jaarlijks volume (niet ordergrootte) | Typisch gereedschap | Opmerking |
|---|---|---|
| Minder dan 10.000 stuks | Enkelvoudige holte, open gietkanaal | Persvormen is vaak goedkoper. |
| 10.000 – 100.000 stuks | 2–8 caviteiten, koude loper | Standaard injectievenster |
| Meer dan 100.000 stuks | 8+ holtes, klep | Cyclus en automatisering bepalen grotendeels de kosten. |
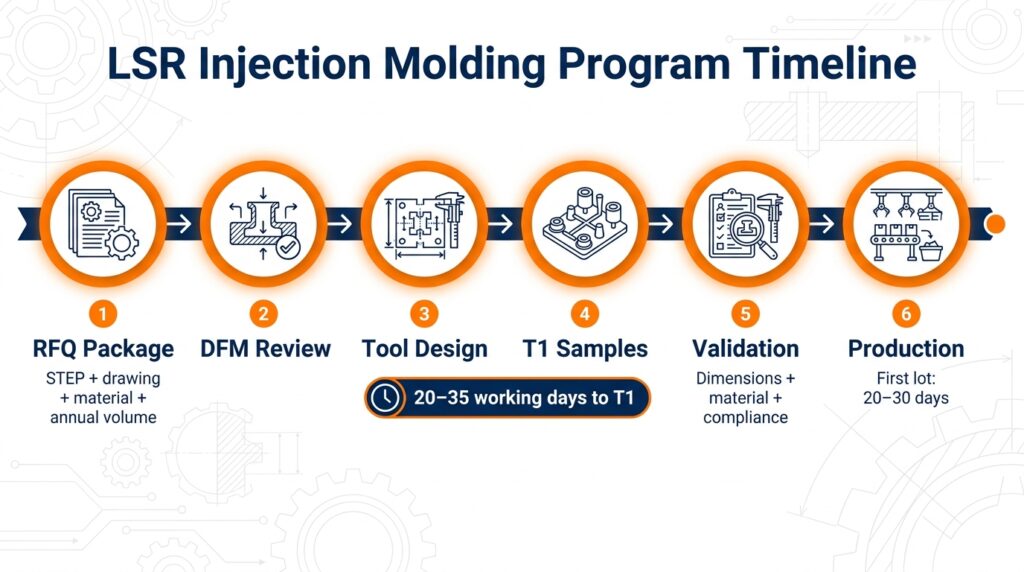
Onze minimale bestelhoeveelheid (MOQ) voor spuitgegoten LSR is 3.000-5.000 stuks per bestelling. Dat is niet dezelfde vraag als of u een spuitgietmatrijs moet kopen: bij een productie van minder dan ongeveer 10.000 stuks per jaar is compressiegieten over het algemeen goedkoper, ondanks de hogere eenheidsprijs, omdat de matrijs een fractie kost en ontwerpwijzigingen kan opvangen. De matrijsontwikkeling duurt 20-35 werkdagen tot T1, met 7-10 werkdagen per revisieronde. Massaproductie na goedkeuring van het monster duurt 20-30 dagen voor de eerste batch. De kostenstructuur per proces is als volgt opgesplitst: Wat zijn de kosten van siliconen mallen?.
Wanneer wij siliconenspuitgieten afraden
We hanteren de meest geschikte werkwijze voor het onderdeel, niet de werkwijze met de hoogste gereedschapskosten.
- Jaarlijks volume onder het break-evenpunt voor de productiekosten: siliconen compressievormen Het maakt gebruik van goedkopere gereedschappen en kan ontwerpwijzigingen opvangen zonder een nieuw stalen blok.
- Dikke, massieve secties van meer dan circa 10-12 mm: de uithardingstijd is evenredig met het kwadraat van de dikte en de cyclus is niet langer economisch rendabel.
- Onderdelen met metalen inzetstukken in kleine volumes: overdrachtsgieten is meestal de betere keuze
- Doorlopende profielen, koorden en buizen: extrusie, geen injectie
- Het ontwerp is nog in ontwikkeling: elke geometrische wijziging na het snijden van het staal brengt extra gereedschapskosten met zich mee. Daarom houden we het project in de fase van 3D-printen of compressieprototype totdat de tekening definitief is.
Een uitgebreidere kaart van de alternatieven vindt u in onze Handleiding voor het productieproces van siliconenproducten.
Wat u met een offerteaanvraag moet meesturen
We kunnen een prijsopgave op basis van een foto maken, maar dat bedrag is niet geheel vrijblijvend. Voor een definitieve prijsopgave:
- 3D-bestand (STEP of IGES) plus een 2D-tekening met kritische afmetingen en tolerantieklasse.
- Doelhardheid en kleur, Pantone-referentie indien een passende kleur vereist is — zie Hoe bereid je CAD-tekeningen voor je fabrikant voor?
- Doelstelling voor naleving: contact met levensmiddelen, medisch, RoHS of geen van beide
- Jaarlijks volume en bestelfrequentie, niet alleen de eerste bestelling
- Cosmetische eisen: acceptabele scheidingslijn, locatie van gietresten, oppervlakteafwerking (SPI of VDI)
Als uw onderdeel dicht bij een van de vier bovenstaande families valt, kunnen we relevante materialen, gereedschappen en ervaring met kwaliteitsplanning hergebruiken; het uiteindelijke proces en het matrijsontwerp worden nog steeds tijdens DFM bevestigd.
Veelgestelde vragen
Worden de gereedschapskosten verrekend met de productiekosten?
De gereedschappen worden apart geoffreerd en gefactureerd voordat het staal wordt gesneden. Of een deel hiervan wordt gecrediteerd, en bij welk cumulatief volume, moet in de schriftelijke offerte worden vermeld. Vraag ons of een leverancier om dit overzicht schriftelijk te bevestigen vóór de bestelling.
Hoeveel kun je verdragen?
ISO 3302-1 M2 of M3 voor de meeste geometrieën. M1 is afhankelijk van de positie van de gate, het aantal holtes en de uniformiteit van de wanden, en wordt bevestigd in het T1-rapport.
Hanteert u een minimale bestelhoeveelheid?
Ja, 3.000 tot 5.000 stuks per bestelling zodra de matrijs is gemaakt. Het jaarlijkse volume is een aparte test: bij minder dan ongeveer 10.000 stuks per jaar zullen we in plaats daarvan compressievormen aanbieden.
Kunt u FDA- en LFGB-documentatie overleggen?
Ja. De offerte vermeldt de toepasselijke FDA 21 CFR 177.2600 en de Duitse LFGB/BfR XV-testomvang voor het exacte materiaal, de kleur en het beoogde gebruik. Materiaalcertificaten en beschikbare rapporten van derden zijn gekoppeld aan de betreffende productielot; nieuwe producttesten worden aangeboden indien het project dit vereist.
Voordat u het gereedschap vergrendelt
De twee beslissingen die duur zijn om terug te draaien, zijn het aantal holtes en de positie van de aanspuitopening. Het aantal holtes bepaalt de eenheidsprijs gedurende de levensduur van de matrijs; de positie van de aanspuitopening bepaalt waar de cosmetische resten terechtkomen en welke kant van het onderdeel een A-oppervlak kan zijn. Beide zijn goedkoop te wijzigen in CAD, maar duur om te wijzigen in staal.
Stuur ons het 3D-bestand, de tolerantieklasse, de gewenste conformiteit en een realistisch jaarvolume, en wij berekenen de matrijskosten, de mogelijkheden voor cavitatie en het break-evenpunt ten opzichte van compressievormen. Als het volume een spuitgietmatrijs niet rechtvaardigt, vermelden we dat in de offerte. Voorbeelden van evaluatiecriteria voordat u met massaproductie begint, vindt u in [link]. Hoe beoordeel je de kwaliteit van monsters vóór massaproductie?.
Vraag een offerte aan
Stuur uw 3D-bestand en jaarvolume via de Offerteaanvraagformulier.
Vermeld in uw eerste e-mail: STEP-bestand, tolerantieklasse, gewenste hardheid (durometer), conformiteitseisen en jaarlijks volume. Wij sturen u vervolgens een overzicht van de gereedschapskosten, cavitatieopties, de eenheidsprijs bij twee verschillende volumes en het break-evenpunt ten opzichte van compressievormen.
Referenties
- LFGB § 31, Overdracht van stoffen naar voedsel – Bundesministerium der Justiz, huidige geconsolideerde tekst: gesetze-im-internet.de/lfgb/__31.html
- USP Algemeen Hoofdstuk 〈 88 〉 Biologische reactiviteitstesten, in vivo (basis van de classificatie van kunststoffen klasse I–VI) — United States Pharmacopeia: doi.usp.org/USPNF/USPNF_M98834_01_01.html