De meeste offerteaanvragen behandelen tampondruk op siliconen als een apart item — "druk ons logo op het toetsenbord" — net zoals je drukwerk op ABS zou bestellen. Siliconen gedragen zich echter niet hetzelfde als ABS. oppervlakte energie De treksterkte bedraagt ongeveer 20-24 mN/m, er hecht niets standaard aan en het onderdeel buigt bij elk gebruik.
Het probleem doet zich zelden voor bij het eerste exemplaar. Het verschijnt pas in de derde maand: de opschriften worden dunner door de aanraking met de duim, de randen vervagen op een gebogen toets, de ene toets glanst meer dan de vorige. Tegen die tijd is de matrijs al gesneden, het cliché is erin gegraveerd en de reparatie kost meer dan de decoratie.
Dit is hoe het proces zich daadwerkelijk gedraagt in onze fabriek — diepte, tampondruk, inktverhouding, uithardingstijd — en de specifieke punten waarop tampondruk niet langer de juiste oplossing is.
Samenvatting voor het management
- Tampondruk wint het qua kromming, niet qua oppervlakte. Met een slag van ongeveer 80 × 80 mm en op radii waar een 40-60 Shore A-pad omheen past, presteert het beter dan... zeefdrukken; Daarboven is dat niet het geval.
- Hechting is een chemisch proces, geen kwestie van druk. Een tweecomponenten siliconeninkt met een katalysatorverhouding van 10:1 en een volledige uithardingscyclus is de enige betrouwbare hechting; primer en plasma fixeren het oppervlak, nooit de inkt.
- Het probleem zit hem in de dunne inkt, niet in het ontbreken van inkt. Een cliché dat minder diep is geëtst dan ~25 µm ziet er in eerste instantie prima uit, maar slijt door bij gebruik in de praktijk.
Hoe tampondruk inkt op een siliconen onderdeel aanbrengt
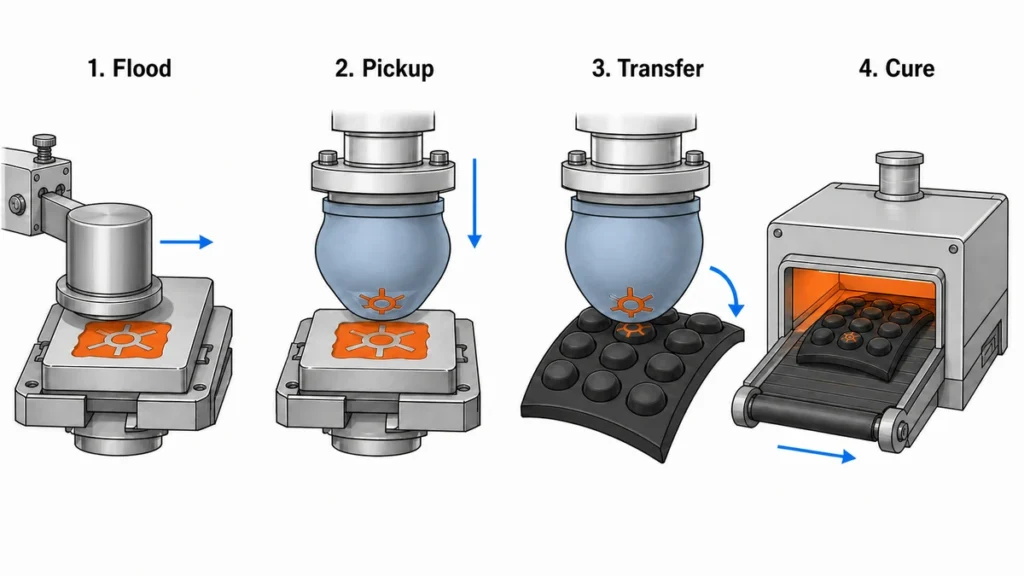
Tampondruk is een indirecte vorm van diepdruk. De afbeelding bevindt zich in een geëtste stalen of polymeerplaat (het cliché), een siliconen pad tilt de inkt uit de etsing en de pad – niet de plaat – raakt het onderdeel aan. Die ene indirecte stap is de reden waarom het geschikt is voor bolle toetsen, gebogen polsbandjes en onregelmatige industriële onderdelen die met een vlak zeefdruksysteem niet te bereiken zijn.
Vier etappes, elk met een eigen drift:
1. Inktbekeroverstroming en correctie
Een afgesloten inktreservoir vult de ets en reinigt het oppervlak in één keer. Als de etsring slijt, blijft er inkt op de etsplaat achter en vormt zich een waas rond de afbeelding. Bij siliconenprints controleren we de afdichting van de ring bij elke kleurwisseling, omdat siliconeninkt een hoge viscositeit heeft en de ring sneller verstopt dan oplosmiddelhoudende inkt voor kunststoffen.
2. Inktopname
Het kussentje drukt op de met etsvloeistof gevulde laag. Gedurende de paar honderd milliseconden voordat de vloeistof wordt opgepakt, ontsnapt er oplosmiddel uit de blootgestelde inktfilm in de etsvloeistof. Door deze flits wordt de inkt plakkerig genoeg om los te komen van de plaat en aan het kussentje te hechten.
3. Overdracht
De pad rolt over het werkstuk. Omdat het oppervlak van de pad ook van siliconen is, is de afgifte-energie lager dan die van het werkstuk na de voorbehandeling – de inkt hecht zich liever aan het werkstuk. Dit evenwicht is fragiel. Een pad die siliconenolie heeft opgenomen van een werkstuk dat niet goed is nagehard, zal na ongeveer 500 bewegingen geen inkt meer opnemen.
4. Genezing
De print is nog niet klaar als hij er klaar uitziet. Tweecomponenten siliconeninkt is in dit stadium nog niet volledig uitgehard en zal urenlang onder een vingernagel blijven plakken.
Waarom bepaalt de diepte van een clichébeeld de dekking en de scherpte van de randen?
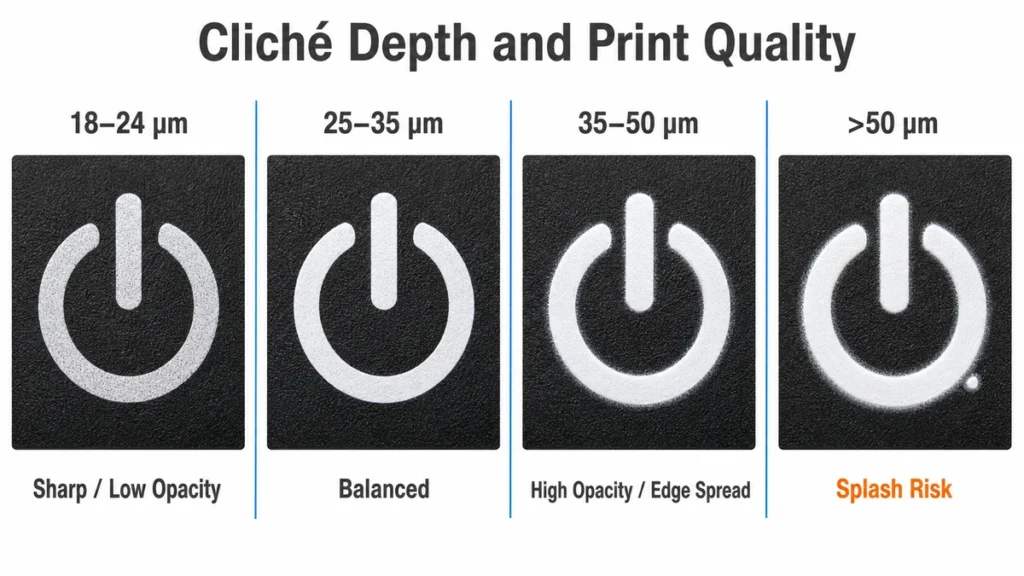
Omdat de etsing het enige is dat het inktvolume doseert. Siliconeninkt is dekkend maar zacht; op een gekleurd siliconenonderdeel vereist een witte opdruk een bepaalde laagdikte, en die laagdikte wordt bepaald door de diepte.
| Etsdiepte | Gedrag op siliconen | Gebruiksscenario |
|---|---|---|
| 18–24 µm | Scherpe randen, zwakke dekking op donkere delen, vroege slijtage. | Fijne tekst alleen op lichtgekleurde delen |
| 25–35 µm | Evenwichtig — onze standaardinstelling voor toetsenbordaanduidingen | Meest gesproken / legendes |
| 35–50 µm | Hoge dekking, lichte randspreiding en risico op spatten | Witte of lichtgekleurde inkt op zwarte siliconen |
| >50 µm | Inktspat, halo, langzame flits. | Zelden gerechtvaardigd |
Lasergeëtste stalen platen behouden hun diepte consistenter dan fotopolymeer bij langere productieruns; fotopolymeer erodeert en de print wordt dunner gedurende een dienst, zelfs zonder dat er een instelling wordt gewijzigd. Dat langzame verlies is de meest voorkomende oorzaak van de uitspraak: "De eerste 2000 stuks zijn prima, de laatste 3000 zijn grijs".
Dit is waar teams het proces verkeerd inschatten. De diepte wordt behandeld als een interne parameter van de drukker, waardoor deze nooit in de tekening of de inkooporder verschijnt. Vervolgens biedt een tweede leverancier hetzelfde ontwerp aan met een diepte van 20 µm, wint op prijs, en de legenda faalt voor een wrijfproef die het originele onderdeel twee jaar lang wel doorstond.
Remblokkeuze: Hardheid, vorm en krommingslimieten
Het kussen is een verbruiksartikel met specifieke kenmerken, geen standaard rubberen blok.
| Pad durometer | Gedrag | Waar we het gebruiken |
|---|---|---|
| 20–40 Shore A | Hoge conformiteit, beeldvervorming neemt toe | Diepe rondingen, gestructureerde oppervlakken, zachte, bolvormige toetsen |
| 40–60 Shore A | Evenwichtige afrolbak, algemeen gebruik | De meeste toetsenbordjes, matten en platte onderdelen van siliconen. |
| 60–80 Shore A | Minimale vervorming, vereist een nagenoeg vlak oppervlak. | Fijne tekst, lijnen van 0,2 mm, meerkleurige registratie |
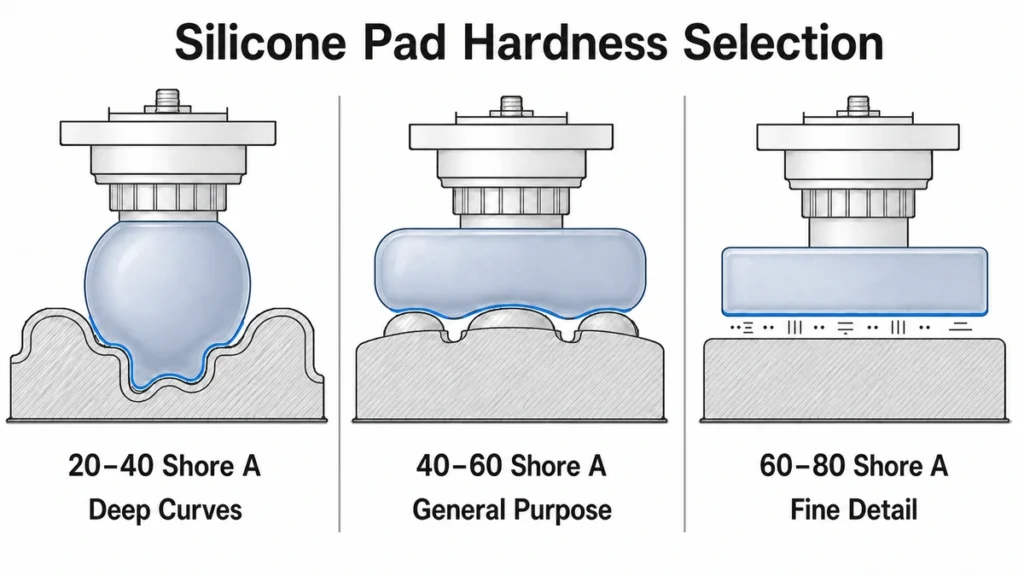
De vorm is net zo belangrijk als de hardheid. Een rond stempelkussen rolt de inkt vanuit een punt naar buiten af en is het meest vergevingsgezind; een staaf- of broodvormig stempelkussen dekt lange, lineaire afbeeldingen met minder vervorming, maar is minder vergevingsgezind bij kanteling. Stempelkussens met een steile hoek voeren ingesloten lucht af; platte stempelkussens houden lucht vast en drukken gaatjes af.
Ook de drukpads moeten nog ingewerkt worden. Een nieuwe drukpad print de eerste 200 tot 300 keer iets anders, totdat het oppervlak zich heeft aangepast. Bij opdrachten met een nauwkeurige registratie voeren we de inwerkperiode eerst uit op een proefdruk voordat we het eerste product produceren. Anders komt het goedgekeurde proefdrukje niet overeen met de productieversie.
Kromming is de echte grens. Als vuistregel geldt dat een samengestelde kromming met een straal van minder dan ongeveer 8 mm de afbeelding zichtbaar vervormt en dat tekst zich uitrekt in de richting van de rol. Illustraties kunnen in het cliché vooraf worden vervormd om dit te compenseren, maar die voorvervorming is gekoppeld aan één specifieke geometrie. Verander de bovenste straal van de sleutel en de plaat is onbruikbaar.
Wat maakt tweedelige siliconeninkt anders dan standaard tampondrukinkt?
Standaard oplosmiddelinkten – de epoxy- of acrylsystemen die gebruikt worden op ABS, PC of gecoat metaal – hechten niet aan siliconen. Ze blijven erop liggen en laten met een vingernagel los. Voor het printen op siliconen is een inktsysteem op siliconenbasis nodig: een siliconenhars als drager, pigment en een katalysator die de inkt verbindt tot een netwerk dat compatibel is met het substraat.
De operationele gevolgen:
- De mengverhouding is vast, doorgaans 10:1 naar gewicht. (inkt : katalysator) voor gangbare tweedelige siliconeninktseries. Ondergekatalyseerde inkt hardt zacht uit en wrijft eraf; overgekatalyseerde inkt geleert in de inktbeker.
- De levensduur van een pot is kort. Eenmaal gekatalyseerd, is de bruikbare levensduur ongeveer 4-8 uur, afhankelijk van de temperatuur in de werkplaats. Gekatalyseerde inkt mag nooit terug in de niet-gekatalyseerde inkt worden gegoten, omdat dit de hele container verontreinigt.
- Verdunningsmiddel is onderdeel van het recept., Het is meestal 10–151 TP3T in gewicht, en het regelt de flitsverdamping, niet alleen de viscositeit. Als het te dun is, zal de inkt niet schoon van de plaat afkomen.
- De kleuraanpassing vindt plaats na het uitharden, niet in het kopje. Siliconeninkten veranderen van kleur tijdens het uitharden; een Pantone-goedkeuring die is verkregen op basis van natte inkt is betekenisloos.
Meer over chemie en afwegingen bij de formulering in Formules en innovaties op het gebied van siliconenprintinkt.
Moet siliconen voorbehandeld worden voordat ze met tampondruk bedrukt kunnen worden?
Soms wel, en het eerlijke antwoord is dat het afhangt van hoe het onderdeel uit de mal is gekomen, niet van de gegevens op het inktinformatieblad.
Een vers uitgehard, olievrij onderdeel, bedrukt met bijpassende siliconeninkt, kan zonder voorbehandeling worden geprint; verschillende inktleveranciers demonstreren dit precies op schone siliconen toetsenborden. Productieonderdelen zijn echter zelden zo schoon. Losmiddel, siliconenolie die vrijkomt bij onvolledige uitharding en vervuiling door hantering bevinden zich allemaal op het oppervlak en zijn de werkelijke oorzaak van de meeste klachten over "de inkt hecht niet".
Wat we controleren voordat de pad het onderdeel raakt:
- Nabehandeling (doorgaans 200 °C gedurende 2-4 uur, afhankelijk van de samenstelling) om vluchtige stoffen te verwijderen die anders later naar het oppervlak zouden migreren.
- Reinigen met IPA-doekjes of ultrasoon reinigen, en een vastgestelde maximale wachttijd tussen reinigen en printen.
- Primer of plasma alleen gebruiken wanneer de samenstelling, pigmentbelasting of een gevulde kwaliteit dit vereist.
Plasma verhoogt de oppervlakte-energie, maar het effect neemt af — behandelde onderdelen die een nacht blijven staan, verliezen veel van die energie. Primer is vergevingsgezinder in een batchproces, maar voegt een extra stap en droogtijd toe. Geen van beide compenseert oliebloei; ze falen alleen langzamer. De reinigings-, na-uithardings-, activerings- en primersequentie wordt in detail beschreven in siliconen oppervlakte voorbehandeling.
Uithardingsperiode: temperatuur, tijd en hoe onvoldoende uitharding eruitziet
Warmte zorgt ervoor dat een geprinte film een hechtende film wordt. Gangbare tweecomponenten siliconeninkten harden uit bij temperaturen tussen ... en ... 120–150 °C gedurende 3–10 minuten in een tunneloven, of aan de lucht laten drogen bij kamertemperatuur gedurende ongeveer 24 uur, waarbij de volledige verknoping tot wel 72 uur doorgaat.
De massa van het onderdeel zelf beïnvloedt het antwoord. Een toetsenbordweb van 1 mm bereikt binnen enkele seconden de gewenste temperatuur; een industriële doorvoerring van 6 mm niet. Door de tunneltijd in te stellen op basis van de bandsnelheid in plaats van de kerntemperatuur van het onderdeel, produceert een fabriek een goedgekeurd eerste exemplaar en een afgekeurde partij.
We voeren twee controles uit in plaats van op de timer te vertrouwen:
- Rektest — Buig en rek het bedrukte gebied krachtig uit. Een volledig uitgeharde print rekt mee met het onderdeel; een onvoldoende uitgeharde print vertoont scheuren of laat los aan de randen.
- Kruisarcering tape test per ASTM D3359 / ISO 2409, plus een reinigingsstap met oplosmiddel (IPA). We registreren de classificatie, niet een oordeel over geslaagd/niet geslaagd.
Oververhitting heeft zijn eigen nadelen: lichte kleuren worden bij temperaturen boven circa 180 °C geel en de folie kan zo broos worden dat deze bij de eerste harde buiging barst.
Waar tampondruk zijn grenzen bereikt op siliconen
Dit gedeelte kunt u het beste in uw ontwerpbeoordeling plakken.
| Parameter | Praktische limiet | Notities |
|---|---|---|
| Minimale lijnbreedte | 0,20 mm betrouwbaar; 0,15 mm per geval bekijken. | Hieronder ontstaan inktbruggen of -breuken, afhankelijk van de hardheid van het inktkussen. |
| Minimale teksthoogte | ~1,0 mm | Niet de afdrukbaarheid, maar de leesbaarheid schiet als eerste tekort. |
| Afdrukgebied per penseelstreek | ~80 × 80 mm | Grotere oppervlakken verliezen in het midden een uniforme inktlaag. |
| Kleuren | 1–4 praktische oefeningen | Elke kleur brengt een apart risico met zich mee voor stations, kentekenplaten en registraties. |
| Registratie, vlak gedeelte | ±0,10–0,15 mm | Met een stevige bevestiging |
| Registratie, gebogen/zacht gedeelte | ±0,25 mm of slechter | Het onderdeel zelf vervormt onder de druk van de remblokken. |
| Werkbare straal | ≥8 mm voor een onvervormd beeld | Kleinere radii vereisen vooraf vervormde afbeeldingen. |
| Inktfilmdikte | ~5–15 µm na uitharding | Ingesteld door etsdiepte, niet door druk. |
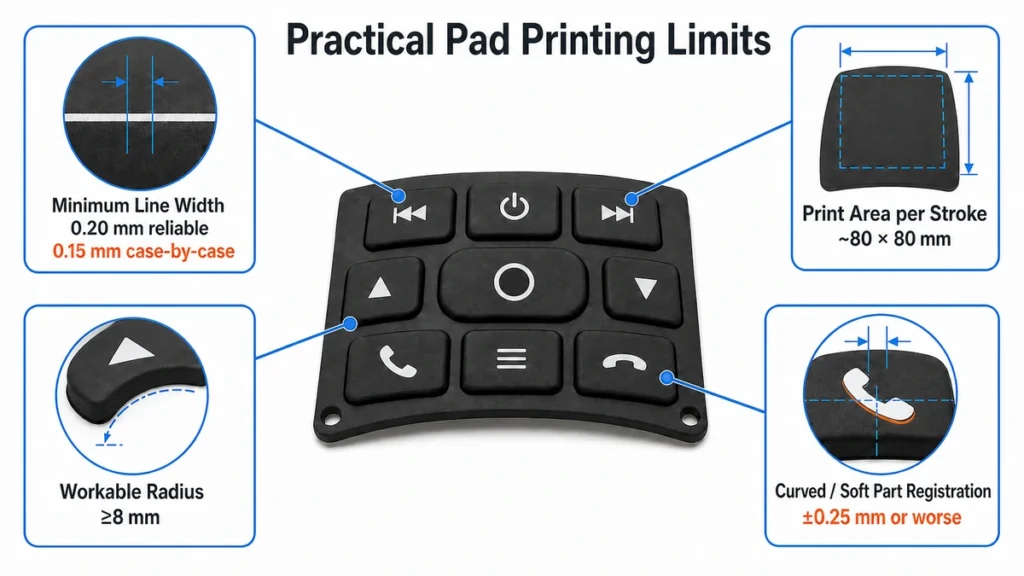
Bij meerkleurig drukwerk gaan schattingen het vaakst mis. Op een stijf plastic onderdeel is vierkleuren tampondruk standaard. Op siliconen wordt het onderdeel bij elke tampondruk anders samengedrukt, waardoor een toetsenbordweb met een hardheid van 40 Shore A niet precies in dezelfde positie terugkeert bij station vier als bij station één. Ook nat-in-nat drukwerk gedraagt zich anders: siliconeninkt blijft langer open, waardoor een tweede kleur die te vroeg wordt aangebracht de eerste kleur loslaat.
Als het kunstwerk een nauwkeurige kleur-op-kleurregistratie op een zachte ondergrond vereist, is het eerlijk gezegd raadzaam om het kunstwerk opnieuw te ontwerpen met kleurscheiding – opzettelijke tussenruimtes – in plaats van een duurdere machine aan te schaffen.
Wanneer is tampondruk de beste keuze in plaats van zeefdruk of transferdruk?
Kort gezegd: kies op basis van geometrie, niet op basis van de prijs per stuk. Tampondruk is de enige van de drie methoden waarmee een specifieke afbeelding op een samengestelde curve kan worden aangebracht.
| Tampondruk | Zeefdruk | Transferdruk | |
|---|---|---|---|
| Oppervlak | Gebogen, koepelvormig, onregelmatig, verzonken | Vlakke of eenassige curve | Gebogen, omwikkelend |
| Gebied en kleuren | ≤~80 mm per penseelstreek, 1–4 kleuren | Groot en doorlopend, 1–6 kleuren | Grote wikkel, full colour |
De volledige methode-voor-methode vergelijking — gereedschapskosten, registratiegedrag, duurzaamheid bij slijtage — hoort thuis op een aparte pagina en wordt hier niet herhaald.
Lasergraveren Dit is de vierde optie en de enige waarbij geen inkt kan mislukken, maar in plaats van een nieuwe coatinglaag toe te voegen, wordt de coatinglaag verwijderd. Het resultaat is dus anders en geen vervanging.
Voor het volledige besluitvormingsproces voor alle vier de methoden, zie de pijlerhandleiding. Hoe te printen op siliconen.
Wat bepaalt de prijs van een tampondrukopdracht?
Drie dingen, in volgorde van impact:
- Aantal borden. Eén cliché per kleur, per revisie van het ontwerp. Een lasergeëtste stalen plaat kost ongeveer 40 tot 80 dollar per stuk en behoudt de diepte gedurende langere oplages; fotopolymeer is goedkoper, maar wordt beschouwd als een verbruiksartikel, niet als gereedschap. Wijzigingen in het ontwerp na het etsen van de plaat zijn geen gratis aanpassingen; er worden nieuwe platen nodig.
- Kleurverandering. Het reinigen van siliconeninkt duurt langer dan het reinigen van inkt op basis van oplosmiddelen, en achtergebleven gekatalyseerde inkt in de inktbeker is afval. Reken op 20 tot 40 minuten per kleurwissel, dus bij een vierkleurendruk in een kleine oplage ben je meer tijd kwijt aan reinigen dan aan drukken.
- Cyclus en herstel van de bezetting. Een printbeweging duurt ongeveer een seconde, en een station voor één kleur dat handmatig wordt geladen, kan ongeveer 900 tot 1500 onderdelen per uur produceren. De uithardingstunnel vormt de beperkende factor, en dikke onderdelen houden de productielijn tegen.
De minimale bestelhoeveelheid (MOQ) hangt af van de instelling, niet van het materiaal. Een eenkleurige opdruk op een bestaand onderdeel is haalbaar vanaf een paar honderd stuks; een vierkleurendruk op een nieuwe gebogen vorm is zelden economisch rendabel bij aantallen onder de 3.000 tot 5.000 stuks, omdat het vooraf vervormde ontwerp eerst moet worden getest aan de hand van fysieke voorbeelden voordat een reproduceerbaar resultaat mogelijk is.
Typische toepassingen op onze vloer
- Siliconen toetsenbordaanduidingen — het meest voorkomende gebruik. Meestal één of twee kleuren, gevolgd door een beschermende laag. Zie Technieken voor het bedrukken en labelen van siliconen toetsenborden En Afwerkingen en coatings voor siliconen toetsenbordoppervlakken voor wat er bovenop de inkt komt.
- Polsbandjes en riempjes — kleine logo's op een continu buigend oppervlak; de elasticiteit van de inkt is belangrijker dan de dekkracht.
- Onregelmatige industriële onderdelen — doorvoertules, afdichtingen, behuizingen waar een scherm het oppervlak simpelweg niet kan bereiken.
- Babyartikelen en artikelen die met voedsel in contact komen — afdrukbaar, maar inktconformiteit De printkwaliteit wordt dan de bepalende factor.
Wat dit betekent voordat je de tekening vrijgeeft
Tampondruk op siliconen is in de meeste projecten niet de beperkende factor; de oppervlakteconditie van het gegoten onderdeel is dat wel. Een onderdeel met resten lossingsmiddel of een onvolledige nabewerking zal de hechtingstest niet doorstaan, ongeacht welke inkt, tampon of plaatdikte wordt gebruikt, en de drukkerij zal de schuld krijgen van een matrijsbeslissing die weken eerder is genomen.
Voordat we een offerte kunnen maken, hebben we vier dingen nodig: de geometrie van het onderdeel met de radius van het printvlak, het ontwerp met de fijnste lijndikte en het aantal kleuren, de samenstelling en hardheid van het substraat, en de duurzaamheidsnorm waaraan de print moet voldoen — een bepaald aantal wrijfcycli, een oplosmiddel of een wettelijke vereiste. Zonder de duurzaamheidsnorm is de offerte een schatting, en daarmee ook de procestijd.
Als de opdruk jarenlang dagelijks duimcontact moet doorstaan, gaat het gesprek eigenlijk helemaal niet over tampondruk, maar over de vraag of de tekst gedrukt, gecoat of gegraveerd moet worden.
Referenties
- Tampondruk (indirecte offset diepdruk) — Wikipedia, continu bijgewerkt
- ASTM D2240-15(2021), Rubbereigenschap — Durometerhardheid — ASTM International, huidige editie
- ASTM D3359-23, Beoordeling van hechting door middel van een tapetest — ASTM International, bijgewerkt maart 2023
- ISO 2409:2020, Verven en vernissen — Kruisdoorsnedetest — ISO, huidige editie
- 21 CFR 177.2600, Rubberartikelen bedoeld voor herhaald gebruik — Amerikaanse FDA / eCFR, huidige tekst
- Oppervlaktemodificatie van polymeren door plasmabehandeling — NIH PMC, 2024 (over veroudering van oppervlakte-energie na behandeling)
- Oppervlakte-energiegegevens voor PDMS — samengestelde literatuurwaarden, 20–24 mJ/m²