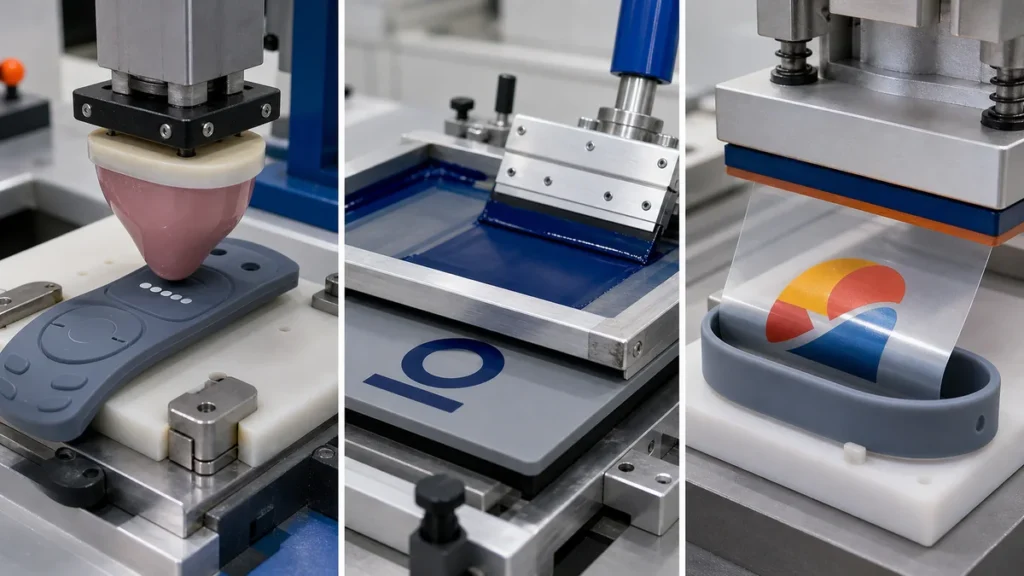
De meeste hechtingsproblemen bij geprint siliconenmateriaal worden toegeschreven aan de inkt. Onze ervaring leert echter dat de inkt zelden de oorzaak is van de verandering. De voorbehandeling van het siliconenoppervlak is dat wel, en dit is meestal de minst gedocumenteerde stap in het hele proces: geen parameter op de tekening, geen aantekening op de werkbon, geen meting op de lijn.
Het onderdeel doorstaat de eerste kwaliteitscontrole, wordt verzonden en komt drie maanden later terug met loslatende opschriften aan de randen. In de bestelling stond een inktsysteem en een uithardingstijd vermeld. Er stond niets in over de conditie van het oppervlak toen de inkt erop werd aangebracht.
Op deze pagina worden de drie behandelingen die daadwerkelijk in de productie worden gebruikt – atmosferisch plasma, chemische primer en corona-ontlading – vergeleken op basis van de vier factoren die bepalen welke behandeling het meest geschikt is voor uw productielijn: de hoeveelheid toegevoegde oppervlakte-energie, de duur van dit effect, de kosten per onderdeel en de reproduceerbaarheid gedurende een ploegendienst.
Samenvatting voor het management
- Reinigen is niet optioneel en geen behandeling. Vormlossing en siliconenoliebloei maken alle drie de methoden onwerkzaam; als het oppervlak verontreinigd is, activeren plasma en corona de verontreiniging simpelweg.
- Plasma is het meest geschikt voor 3D-geprinte onderdelen, maar ook het meest kwetsbaar. Behandelde siliconen verliezen binnen een uur hun oppervlakte-energie, daarom moet het printstation naast de behandelaar staan.
- Primer geeft je tijd, corona geeft je meer capaciteit. Primer is geschikt voor batchverwerking en opslag; corona is goedkoop en snel, maar in de praktijk beperkt tot vlakke of bijna vlakke geometrie.
Waarom niets hecht aan onbehandelde siliconen
De basisstructuur van siliconen bestaat uit een siloxaanketen met naar buiten gerichte methylgroepen. Deze methylgroepen zijn chemisch inert en niet-polair, en dat is precies de reden waarom siliconen bestand zijn tegen hitte, UV-straling en chemicaliën – en waarom inkt er druppels op vormt. De oppervlakte-energie ligt rond de 1000 µm. 20–24 mN/m, ruim onder de oppervlaktespanning van de meeste inkten en kleefstoffen.
De bevochtigingsregel is eenvoudig: als de oppervlakte-energie van het substraat niet duidelijk hoger is dan de oppervlaktespanning van de erop aangebrachte vloeistof, zal de vloeistof zich niet verspreiden en zal de hechting hoogstens mechanisch zijn.
Er is een tweede probleem waarvoor voorbehandeling de schuld krijgt, maar dat niet oplost. Gegoten siliconen bevatten lossingsmiddel aan het oppervlak, en onvolledig nageharde siliconen blijven dagenlang laagmoleculaire siloxanen naar het oppervlak brengen. Het behandelen van een verontreinigd onderdeel activeert de verontreinigingslaag, niet het substraat. De hechting lijkt in eerste instantie acceptabel, maar faalt wanneer die laag migreert.
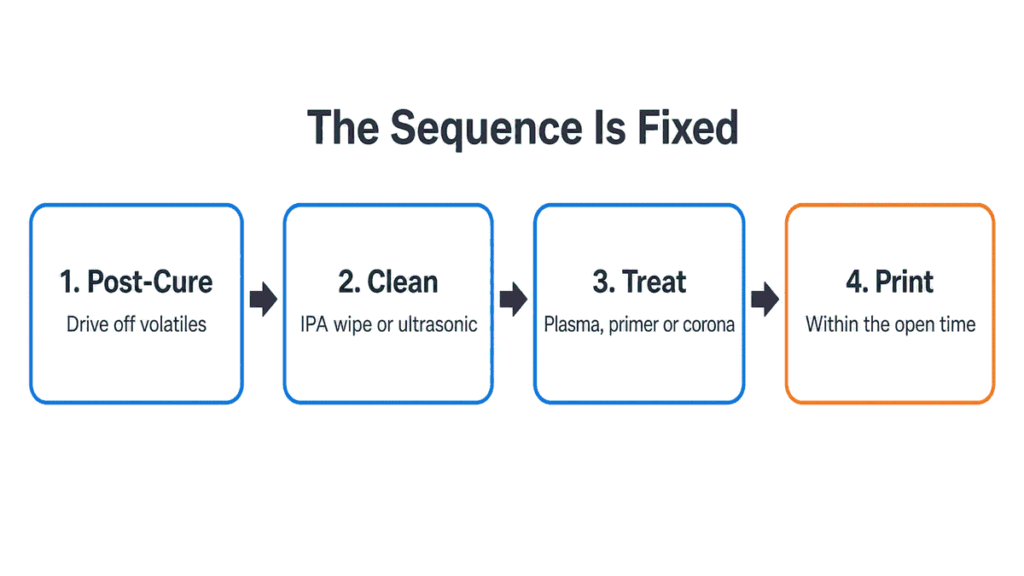
De volgorde is dus vastgelegd, en de volgorde is belangrijker dan de methode:
- Na de uitharding het onderdeel dat vluchtige stoffen op de juiste manier afvoert — zie Siliconenproducten na uitharding voor de redenering en typische cycli.
- Schoon — Reinigen met IPA-doekje of ultrasoon, met een vastgestelde maximale inwerktijd vóór de volgende stap.
- Traktatie — plasma, primer of corona.
- Print binnen de aangegeven openingstijden.
Sla stap 1 of 2 over en stap 3 en 4 zijn weggegooid geld.
Hoe meet je nu eigenlijk of het oppervlak behandeld is?
Je meet het, of je weet het niet. Op de werkvloer worden twee methoden gebruikt.
Dyne testpennen en -inkten Dit is de snelle methode. Een testvloeistof met een bekende oppervlaktespanning wordt over het oppervlak getrokken; als de film ongeveer twee tot drie seconden intact blijft zonder in druppels te breken, is de oppervlakte-energie gelijk aan of hoger dan die waarde. De methode wordt gedefinieerd in ASTM D2578 en het equivalent daarvan ISO 8296. Precisie gaat over ±2 dyne/cm met standaard stappen van 2 dyne/cm, en ongeveer ±1 dyne/cm bij gedisciplineerd herhaald gebruik.
Twee aandachtspunten die bij siliconen belangrijker zijn dan bij folie:
- Penpunten kunnen vervuilen. Markeerstiften nemen machineolie en siloxaan op en geven vervolgens zonder waarschuwing een te lage of te hoge waarde aan. Gebruik voor alles wat in een plaat wordt opgenomen testvloeistoffen uit een flesje met een schoon wattenstaafje.
- Dyne-testen op kleine, gestructureerde of diep verzonken oppervlakken zijn onbetrouwbaar. Bij een bolvormig toetsenbord test je vaak het vlakste deel van een onderdeel dat niet vlak is.
Contacthoekmeting is de referentiemethode. Deze methode is trager, vereist een instrument en is nuttig voor proceskwalificatie en discussies met klanten, maar het is geen productiecontrole per batch.
De praktische opstelling bestaat uit een basislijnmeting van de contacthoek tijdens de kwalificatie, gevolgd door het testen met dyne-vloeistoffen op vastgestelde intervallen in de productielijn, waarbij de meetwaarde wordt geregistreerd ten opzichte van de betreffende batch.
Atmosferisch plasma: het meest capabele, het meest vergankelijke.
Plasmabehandeling reinigt op microscopisch niveau en activeert het oppervlak chemisch in één droge, contactloze bewerking. Systemen onder atmosferische druk worden boven een transportband of op een robotarm gemonteerd en behandelen driedimensionale geometrie, uitsparingen en meerdere vlakken – vandaar dat het de standaardkeuze is wanneer het onderdeel niet vlak is.
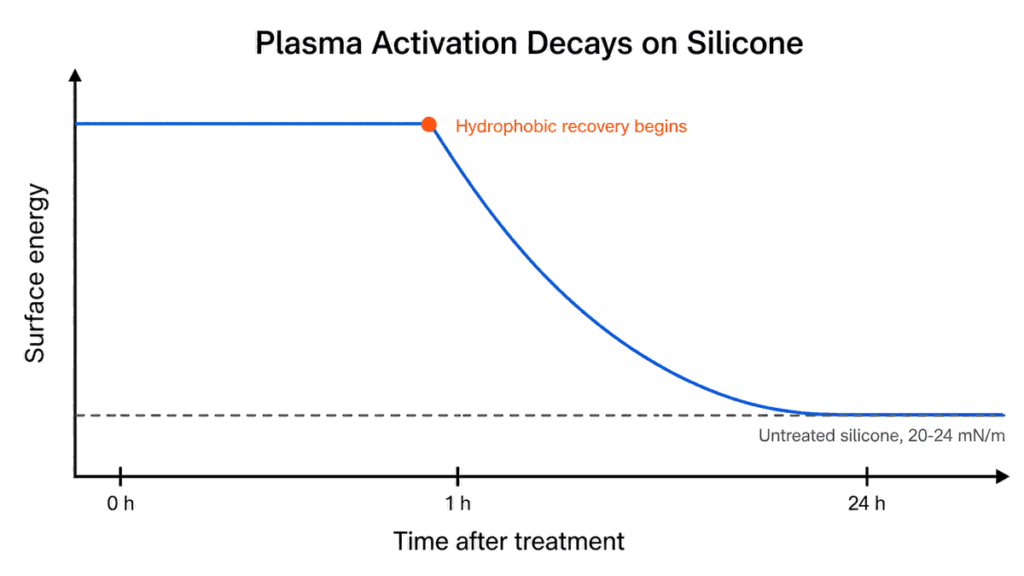
Operationeel gezien is niet de piek in de oppervlakte-energie van belang, maar het verval ervan.
Met name op siliconen, gepubliceerd werk over atmosferische plasma-hydrofiele modificatie het effect gevonden stabiel gedurende ongeveer een uur, waarna het hydrofobe herstel begon en het oppervlak terugkeerde naar zijn oorspronkelijke vorm. oorspronkelijke waarden na ongeveer 24 uur van veroudering. Apparatuurfabrikanten beschrijven hetzelfde gedrag in bredere zin: de afname van het dyne-niveau varieert met het materiaal en de omgeving, en de levensduur van de behandeling kan variëren van uren tot maanden, afhankelijk van het substraat. Siliconen bevinden zich aan de snelle kant van dat spectrum, omdat de korte, beweeglijke ketens zich snel heroriënteren en de methylgroepen terug naar het oppervlak brengen.
De gevolgen voor een printregel:
- De behandelaar moet in lijn met de printer staan., Niet in een aparte ruimte. Behandelen en vervolgens opslaan is geen plasmaproces voor siliconen.
- De buffervoorraad tussen de behandeling en het printen brengt het risico op afval met zich mee. Als de productielijn een uur stilstaat, moeten de onderdelen in de buffer worden teruggehaald.
- Een herbehandeling werkt. Onderdelen die hun levensduur hebben overschreden, kunnen over het algemeen opnieuw worden geactiveerd. Dit is goedkoper dan ze weg te gooien, maar moet wel een schriftelijke regel zijn en geen beslissing van de operator.
- Overbehandeling is een reëel probleem. Overmatige oxidatie door plasma kan de nabijgelegen oppervlaktelaag verzwakken en de daaropvolgende stappen beïnvloeden; meer vermogen betekent niet per se meer hechting.
Wat de exploitatiekosten zijn. Plasma in de atmosfeer verbruikt geen chemicaliën — de gepubliceerde systeemvereisten zijn alleen elektriciteit en schone perslucht, wat het hele economische argument tegen primer is. Specificaties van leveranciers geven de doorvoercapaciteit aan: een enkele nozzle behandelt een strook van ongeveer 8-12 mm; roterende koppen bereiken 40-150 mm bij een gepubliceerde capaciteit van ongeveer 10 m/min; profielsystemen voeren 360°-behandeling uit met lijnsnelheden tot 40 m/min; breedformaat DBD-nozzles bestrijken tot 100 mm. Het typische gepubliceerde stroomverbruik voor een systeem met een roterende kop is een generator van 1000 W met ongeveer 66 l/min perslucht bij 5-6 bar. Bij 10 m/min bevindt een 60 mm lang toetsenbord zich gedurende ongeveer 0,4 seconden onder de kop, dus op een normale decoratielijn is plasma niet de bottleneck — de printstation wel.
Wat de kosten betreft, is energie vrijwel irrelevant. Een gecombineerd verbruik van ongeveer 1,5 kW, verdeeld over duizenden onderdelen per uur, komt neer op minder dan USD 0,001 per onderdeel. Wat daadwerkelijk in uw offerte naar voren komt, is de afschrijving van de investering: een inline-systeem met één nozzle, afgeschreven over drie jaar bij een productie van 30.000 onderdelen per maand, komt uit op ongeveer USD 0,02 tot 0,03 per onderdeel. In vergelijking met een primerlijn, die kosten met zich meebrengt voor verbruiksartikelen, droogtijd, oventijd en oplosmiddelverwerking bij elke batch, is plasma doorgaans de goedkopere oplossing, ruim voordat u grote volumes bereikt.
Luchtvochtigheid en opslagtemperatuur beïnvloeden de snelheid van het bederf. Warme, vochtige opslag versnelt het herstel; droge opslag vertraagt het. Als uw werkplaats geen klimaatbeheersing heeft, ga er dan vanuit dat de herstelperiode korter zal zijn.
Chemische primer: langzamer, vuiler en de enige die opslag overleeft.
Primers voor siliconen zijn oplosmiddelgebaseerde mengsels van reactieve silanen en siloxanen. Ze werken chemisch in plaats van fysisch: het silaanuiteinde bindt aan het substraat, het andere uiteinde bevat een groep waarmee de inkt of het elastomeer kan reageren. Dit is dezelfde chemische reactie die wordt gebruikt voor siliconen overmolding hechting, toegepast op een decoratieprobleem in plaats van een verbindingsprobleem.
Wat u ermee wint:
- Een echte open tijd. Een geprimerd en geflasht oppervlak is chemisch gemodificeerd en niet alleen fysiek geactiveerd, waardoor het een batchproces, een wachtrij en een nachtelijke opslag verdraagt op een manier die bij plasma niet mogelijk is.
- Geometrische onafhankelijkheid. Dompelen, borstelen, spuiten en het aanbrengen van tampons bereiken allemaal vormen waarvoor een plasmaspuitmond meerdere passages nodig zou hebben.
- Lage apparatuurkosten. Geen generator, geen gasvoorziening, geen integratie met transportband.
Wat je ervoor betaalt:
- Discretie met betrekking tot filmdikte. Op niet-absorberende oppervlakken moet de primerlaag nauwelijks zichtbaar zijn. Te veel primer vormt een zwakke grenslaag, waardoor de print loslaat terwijl de primer er nog aan vastzit. Dit is het meest voorkomende primerdefect dat we tegenkomen.
- De flitsduur is een reële parameter. De primer moet volgens de specificaties drogen of hydrolyseren voordat de volgende stap kan worden uitgevoerd. Dit duurt doorgaans 20 tot 45 minuten bij kamertemperatuur, afhankelijk van het systeem. Nat printen is erger dan helemaal geen primer gebruiken.
- VOC, ventilatie en opslag. De omgang met oplosmiddelen, de afvalverwerking en een houdbaarheid die wordt afgemeten aan een datum in plaats van aan de inschatting van de gebruiker.
- Een nabewerking na het bakken kan nodig zijn. Sommige primersystemen bereiken hun volledige prestatie pas na een verhitting op hoge temperatuur; de gebruikelijke gepubliceerde omstandigheden voor siliconenonderdelen zijn: 150–200 °C gedurende 2–4 uur.
Dat laatste punt is het overwegen waard voordat je een primer kiest. Als de primer vier uur moet uitharden, is het proces niet langer goedkoop; de kosten verschuiven dan van investeringsmateriaal naar ovenhuur en de tijd die het product in de productie doorbrengt.
Corona-ontlading: goedkoop en snel, maar beperkt door geometrie.
Coronabehandeling houdt in dat het oppervlak wordt blootgesteld aan een hoogfrequente, hoogspanningsontlading over een luchtspleet. Het is de standaardmethode voor rol-tot-rol folie en web omdat het goedkoop, snel en gemakkelijk te integreren is in een continue productielijn. Op siliconenplaten, siliconenfolie en zelfklevende pakkingen Het doet precies wat ervan gevraagd wordt.
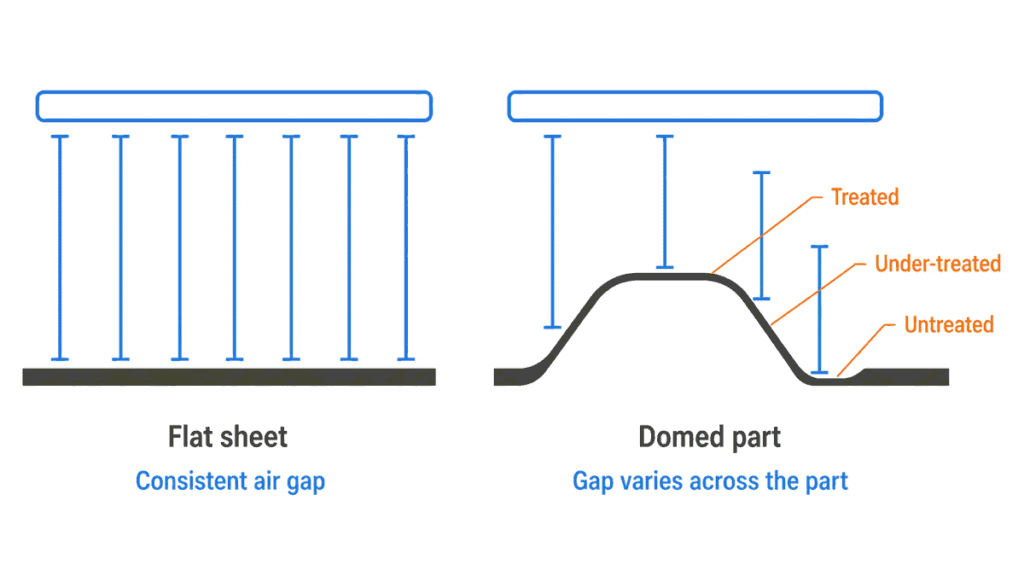
De beperking wordt bepaald door de geometrie. Corona is afhankelijk van een gecontroleerde luchtspleet tussen elektrode en oppervlak. bolvormig toetsenbord, A polsbandje, Of een doorvoerring vertoont geen consistente opening, waardoor de behandelingsintensiteit over het onderdeel varieert — de bovenkant van een koepel wordt behandeld, de zijkant onderbehandeld en de uitsparing onbehandeld. Leveranciers hebben coronabehandeling uitgebreid naar 3D-onderdelen met speciale koppen en grotere velden, maar het werkingsgebied wordt nog steeds gemeten in inches van de onderdeelhoogte, niet in willekeurige geometrie.
Nog twee criteria die de doorslag geven:
- Geleidende armaturen en riemen kunnen vonken veroorzaken. bij klassieke corona-ontlading, wat van belang is voor de geautomatiseerde handling van onderdelen op metalen dragers.
- Er wordt ozon gegenereerd en vereist extractie, wat een kwestie van installatie is, geen kwestie van proces.
Het vervalgedrag van corona is vergelijkbaar met dat van plasma: de activering is fysiek, dus het effect neemt af. Omdat corona minder energie in het oppervlak brengt dan een plasmastraalmondstuk, neemt het effect ook sneller af. Reken op ongeveer 30 minuten stabiele activering op siliconen, waarbij het grootste deel van het effect na ongeveer 8 uur verdwenen is. Ter vergelijking: een met corona behandelde polyolefinefilm kan in minder dan 30 dagen van 48 dyne/cm naar 38 dyne/cm dalen; door de mobiliteit van de ketens in siliconen gaat dit veel sneller. Behandel de film dicht bij het printstation en baseer uw metingen niet op cijfers uit de filmindustrie.
Welke voorbehandeling moet u specificeren?
| Criterium | Atmosferisch plasma | Chemische primer | Corona |
|---|---|---|---|
| Mechanisme | Fysieke activering + microreiniging | Chemische koppelingslaag | Fysieke activering |
| Oppervlakte-energieopname | Op siliconenrubber daalde de watercontacthoek van 117° tot minder dan 5° na een zuurstofplasmabehandeling van 100 W gedurende 30 seconden. | Niet van toepassing, per definitie — een primer voegt een koppelingslaag toe, het verhoogt de oppervlakte-energie van het substraat niet. | Ongeveer 20-24 mN/m tot ongeveer 34-38 mN/m |
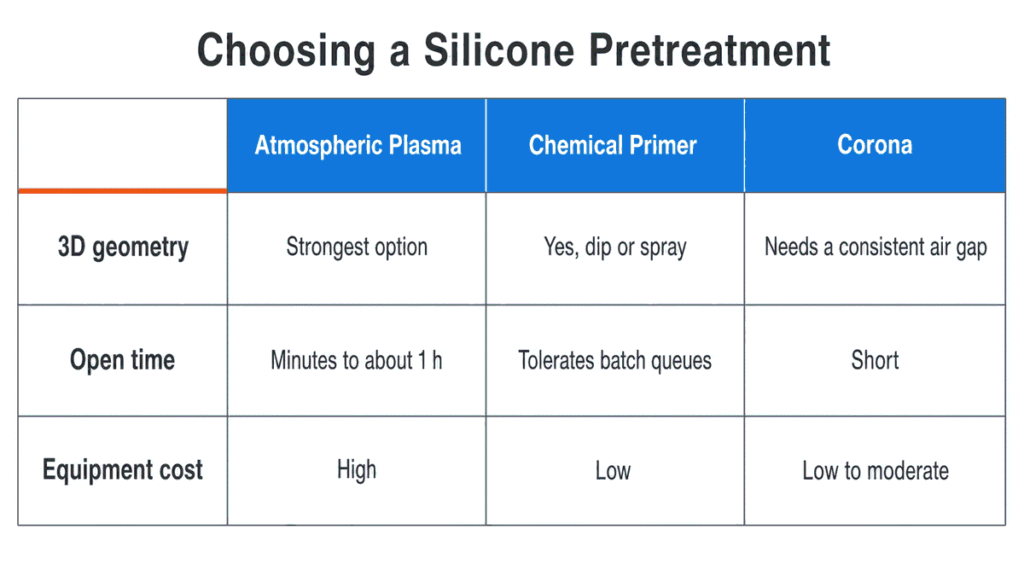
| 3D- en verzonken geometrie | Ja, de sterkste optie. | Ja, door onderdompelen / borstelen / spuiten. | Beperkt; vereist een constante luchtspleet. |
| Open de pagina voordat u gaat printen. | Ongeveer 1 uur stabiel op siliconen; na ongeveer 24 uur terug naar de waarden van onbehandelde siliconen. | 20-45 minuten op kamertemperatuur laten inwerken en vervolgens laten inwerken; de maximale inwerktijd wordt bepaald door de gebruiksaanwijzing van de primer. | Ongeveer 30 minuten stabiel; vrijwel verdwenen binnen 8 uur. |
| Verbruiksartikelen | Alleen gas en elektriciteit | Primer op basis van oplosmiddelen, geschikt voor de verwerking van vluchtige organische stoffen (VOC's). | Alleen stroomvoorziening |
| Apparatuurkosten | Hoog | Laag | Laag tot matig |
| Toegevoegde cyclustijd | Seconden, in lijn | Applicatie plus flits, soms een bakproces. | Seconden, in lijn |
| Belangrijkste storingsmodus | Onderdelen afgedrukt nadat de openingstijd is verlopen | De primerlaag was te dik of te kort geflasht. | Ongelijkmatige behandeling op gebogen oppervlakken |
Tijdens het decoratieproces hanteren we de volgende standaardinstellingen:
- Tampondruk op gebogen of onregelmatige oppervlakken — Inline atmosferisch plasma wanneer het volume de investering rechtvaardigt, primer wanneer de workflow batchgewijs is of de geometrie diep verzonken is. Dit is de combinatie met het hoogste risico, omdat een gebogen onderdeel ook het moeilijkst te testen is met een dynamometer.
- **Zeefdrukken** op een vlak vel papier en matten** — Corona is meestal voldoende en per onderdeel het goedkoopst; plasma is nodig als de verbinding sterk gevuld is.
- **Transferdruk en omwikkelde afbeeldingen** — primer, omdat de workflow gaten bevat en de behandeling die gaten moet kunnen doorstaan.
Een belangrijke kanttekening die voor alle drie de regels geldt: de keuze van de voorbehandeling heeft invloed op de chemische samenstelling van de inkt. Een goed afgestemde tweecomponenten siliconeninkt op een schoon, goed nagehard onderdeel heeft soms helemaal geen voorbehandeling nodig. Lees verder Formules en innovaties op het gebied van siliconenprintinkt Voordat u een behandelingsstap als verplicht beschouwt, raadpleegt u de pijlerhandleiding. Hoe te printen op siliconen voor de plaats van de voorbehandeling in het grotere proces.
Wat moet er op de lijn in de gaten gehouden worden?
Voorbehandeling mislukt ongemerkt. Dit zijn de controlepunten die het waard zijn om in de reizigerschecklist te noteren:
| Controlepunt | Wat moet je vastleggen? | Waarom het afdrijft |
|---|---|---|
| Schoonmaak | Methode, oplosmiddel en tijd tussen reiniging en behandeling | Door aanraking wordt een schoon oppervlak binnen enkele minuten opnieuw besmet. |
| Behandelingsparameters | Vermogen, snelheid of inschakelduur, afstand tussen sproeier en werkstuk | Slijtage van het armatuur en vervuiling van de sproeier beïnvloeden de effectieve dosering. |
| Oppervlakte-energiecontrole | Dyne-waarde volgens ASTM D2578, bemonsterd per lot. | Slijtage van de elektroden, vervuilde pennen, omgevingsvochtigheid |
| Openingstijden | Verstreken minuten tussen behandeling en afdrukken | Lijnstilstanden creëren verouderde buffervoorraad. |
| Hechtingsresultaat | Classificatie met kruisarcering, geen geslaagd/niet geslaagd. | Een opgenomen les laat afwijkingen zien; een "geslaagd" cijfer verbergt die afwijkingen. |
De hechtingscontrole sluit de cirkel. Testen met kruisarceringtape om ASTM D3359 Ofwel ISO 2409, plus een oplosmiddelwrijving, laat zien of de behandeling daadwerkelijk effect heeft gehad — oppervlakte-energie is een belangrijke indicator, de hechtingsklasse is het resultaat. Noteer de classificatie ten opzichte van de dyne-meting en de afwijking wordt zichtbaar weken voordat onderdelen in het veld defect raken.
Waar voorbehandeling niet langer de oplossing is
Voorbehandeling verhoogt de oppervlakte-energie. Het lost echter niet het probleem op van een compound die niet geschikt is voor het printproces, een onderdeel dat nooit is nagehard of een inkt die niet is ontworpen voor siliconen. Als de hechting na een correcte reiniging, een geverifieerde dyne-meting en een volledige uithardingscyclus mislukt, ligt het probleem vóór de decoratie – meestal bij de compound, het lossingssysteem of het vormproces. Zie Platina versus peroxide-geharde siliconen voor de manier waarop het uithardingssysteem zelf het oppervlaktegedrag verandert.
Voordat een behandeling wordt gespecificeerd, moeten vier zaken worden vastgesteld: de geometrie van het onderdeel en of er printvlakken verzonken of gebogen zijn, de samenstelling en de vulstofbelasting, Of de workflow nu inline of batch is, en aan welke duurzaamheidseisen de print moet voldoen, is van belang. Zonder die laatste factor is het onmogelijk te beoordelen of de goedkoopste behandeling ook de meest geschikte is.
En als de decoratie jarenlang bestand moet zijn tegen slijtage in plaats van alleen een plakbandtest bij de eerste productie te doorstaan, dan is het eerlijke antwoord dat geen enkele voorbehandeling dat probleem vanzelf oplost. De vraag is dan of de tekst gedrukt en gecoat moet worden, of niet. gegoten en gegraveerd in plaats daarvan. Zie Afwerkingen en coatings voor siliconen toetsenbordoppervlakken voor wat er bovenop de inkt komt.
Referenties
- Oppervlakte-energiegegevens voor polydimethylsiloxaan — Harvard SEAS heeft oppervlakte-energiewaarden voor PDMS samengesteld.
- ASTM D2578-23, Bevochtigingsspanning van polyethyleen- en polypropyleenfilms — ASTM International, bijgewerkt maart 2023
- ISO 8296:2003, Kunststoffen — Folie en platen — Bepaling van de bevochtigingsspanning — ISO, huidige editie
- Het gebruik van ACCU DYNE Test markerpennen om de oppervlakte-energie van het substraat te meten. — Accudyne, methode en precisie van ±2 dyne/cm
- Hydrofiele modificatie van een siliconenoppervlak met behulp van atmosferisch drukplasma — peer-reviewed onderzoek, hydrofobe herstel van behandeld siliconen
- Oppervlaktemodificatie van polymeren door plasmabehandeling — NIH PMC, evaluatie van activering en veroudering uit 2024
- Primer voor siliconenrubber — Wacker Chemie AG, reactieve silaan- en siloxaanprimerchemie
- LORD IMB Vloeibare siliconenrubberprimers, Toepassingshandleiding — Parker Hannifin, omstandigheden na het bakken
- Plasma-oppervlaktevoorbehandeling — De Sabreen Group, geometrische beperkingen, vonkvorming en overbehandeling
- Corona-, plasma- en vlamvoorbehandeling voor oppervlaktebehandeling van kunststoffen — Enercon Industries, technisch artikel
- ASTM D3359-23, Beoordeling van hechting door middel van een tapetest — ASTM International, bijgewerkt maart 2023
- ISO 2409:2020, Verven en vernissen — Kruisdoorsnedetest — ISO, huidige editie
- Plasma-gemedieerde methoden voor oppervlaktemodificatie van siliconenrubber — Queen's University Belfast, contacthoek 117° tot minder dan 5° na zuurstofplasma
- Wat is de behandelingsduur van plasma- en coronatherapie? — Tantec, houdbaarheid per polymeerfamilie
- Waarom de werking van de coronabehandeling na verloop van tijd afneemt — dyne vervalsnelheden op film
- SpinTEC atmosferische plasmabehandelaar, technische specificaties — Tantec, behandelingsbreedte, lijnsnelheid, stroom- en luchtverbruik
- Activering met plasma — Plasma.com, gepubliceerde sproeierbehandelingsbreedtes
- Plasma onder atmosferische druk — Fraunhofer IFAM, elektriciteit en perslucht als enige input