De meeste siliconen overmolding-programma's mislukken niet omdat de siliconen "niet hechten". Ze mislukken omdat het team het substraat behandelde als een standaard insert-molding-project en ervan uitging dat de hechting vaststond op het moment dat het onderdeel de matrijs verliet.
Dat klopt niet. De hechting van siliconen bij overspuiting is een procestoestand, geen materiaaleigenschap. Op de eerste dag slaagt de trekproef met de hand. Dertig dagen later – na thermische cycli, vochtigheid en herhaalde compressie – laat de rand los.
Het probleem komt vrijwel altijd aan het licht nadat de gereedschappen al betaald zijn.
Samenvatting voor het management
- Hechting is een resultaat van het proces, geen materiaaleigenschap. Afhankelijk van de oppervlaktestaat, de timing en de uithardingscontrole kan hetzelfde substraat hechten of loslaten.
- Elk substraat faalt op zijn eigen manier. PC vertoont degradatie door oppervlakteveroudering, PA begeeft het door heropname van vocht, metaal begeeft het alleen als de voorbereiding te gehaast wordt uitgevoerd.
- Valideer de hechting onder productieomstandigheden – niet onder ideale laboratoriumomstandigheden – voordat u de matrijs vastzet. Verbindingen die alleen standhouden wanneer inzetstukken direct worden gevormd, houden geen stand tijdens een echte tweede werkdag.
Hechting van siliconen overmolding is een probleem met drie elementen, niet slechts één.
Als mensen zeggen siliconen plakken niet, Ze persen drie afzonderlijke mechanismen samen in één klacht:
- Chemische compatibiliteit tussen het siliconenhardingssysteem en het substraat.
- Oppervlakte-energie en reinheid op het moment van het vormen.
- Mechanische beperking terwijl de siliconen uitharden en krimpen.
Als je er ook maar één mist, kan de verbinding er op de eerste dag prima uitzien en op de dertigste dag loslaten. Dat is de reden waarom vroege prototypes wel slagen en de uiteindelijke producten niet. Additiehardende (platina) siliconen, die bij de meeste overmolding-systemen worden gebruikt, zijn hier bijzonder gevoelig: ze remmen de hechting tegen oppervlakteverontreinigingen die peroxidesystemen wel verdragen.
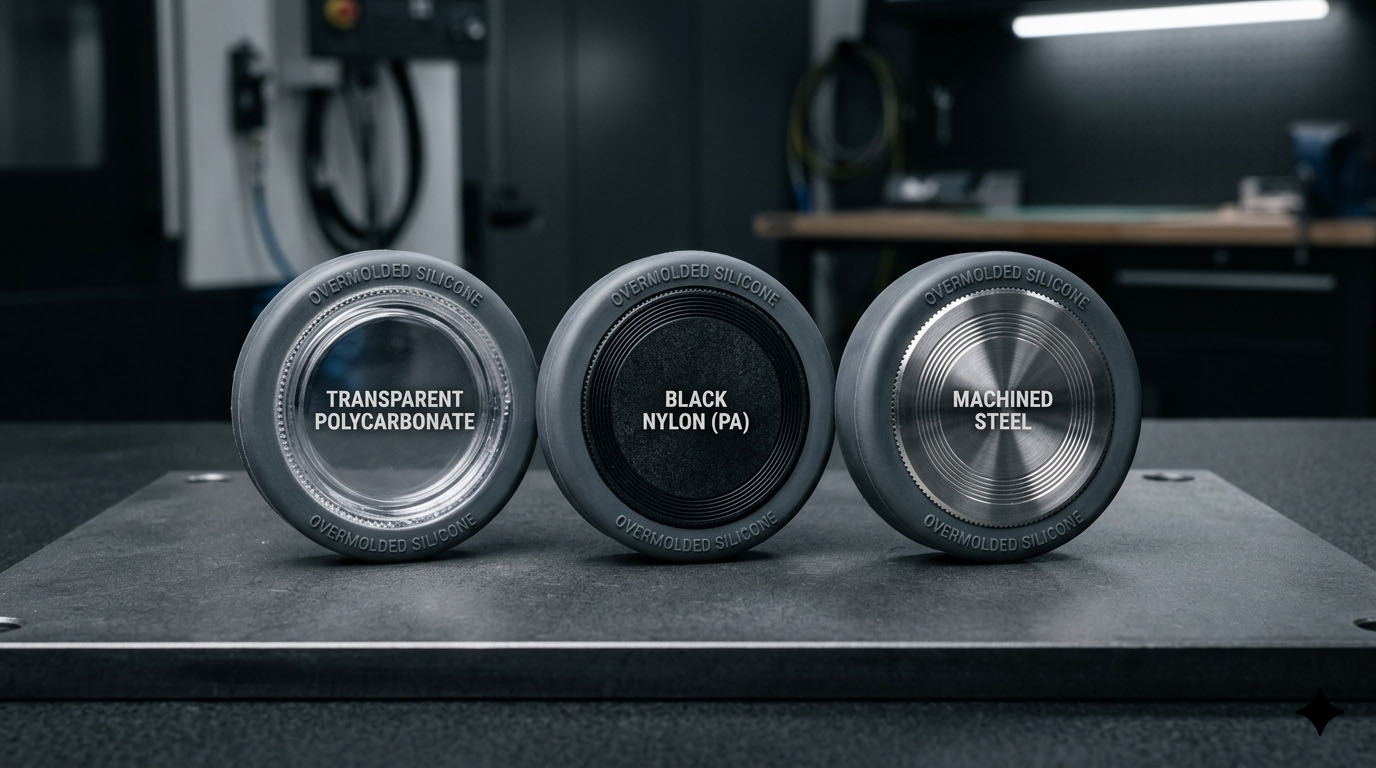
Siliconen-PC-verbinding: een smal procesvenster
Wat werkt
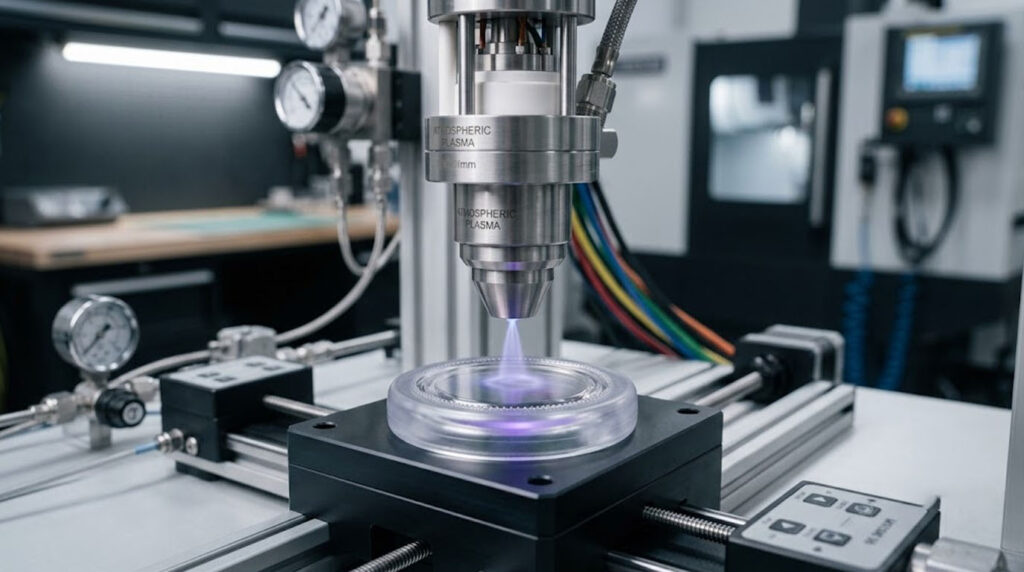
Siliconen hechten zich aan polycarbonaat, maar alleen binnen een nauwsluitend venster. Polycarbonaat heeft een matige oppervlakte-energie en reageert op atmosferische plasma- of corona-activering. Eenmaal geactiveerd, hecht een additiehardende siliconenkit of een primer op silaanbasis zich er chemisch aan vast.
In de productie is deze binding procesafhankelijk, niet materiaalafhankelijk.
Wat drijft
Drie dingen bewegen het raam ongemerkt:
- De matrijstemperatuur loopt op tot boven het ingestelde punt (LSR hardt normaal gesproken uit bij ongeveer 120-180 °C in de matrijs).
- Activeringsveroudering: plasmabehandelde PC-oppervlakken oxideren binnen enkele uren tot een paar dagen opnieuw, waardoor onderdelen die langer wachten oppervlakte-energie verliezen.
- Damp van het lossingsmiddel migreert van aangrenzende gereedschappen en verontreinigt het oppervlak opnieuw.
Zodra het oppervlak opnieuw oxideert, neemt de hechting snel en niet-lineair af. Teams onderschatten dit, omdat PC in termen van kunststoffen "gemakkelijk" is en ze daarom stabiel gedrag verwachten. Siliconen bewijzen het tegendeel.
Verlijming van siliconen op PA (nylon): Vocht is de verborgen variabele
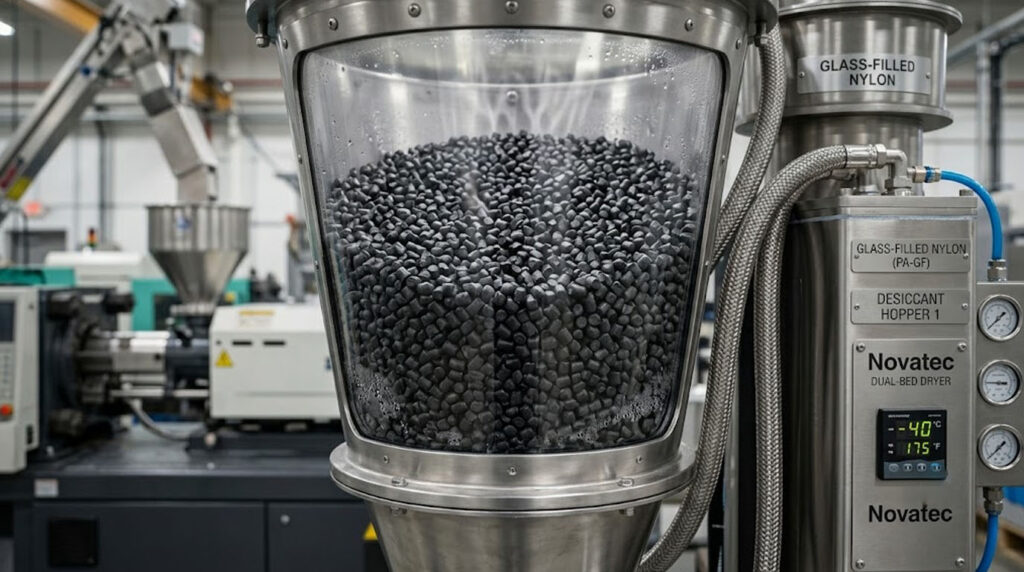
PA ziet er op papier veelbelovend uit: hogere polariteit dan PC, betere initiële bevochtiging, sterkere resultaten bij trekproeven in het laboratorium. Maar dan komt daar de variabele bij die siliconen absoluut niet lusten: water.
Zelfs "droog" nylon neemt vocht op uit de omgevingslucht. Ongevuld PA6 kan in evenwicht 1–3%+ vocht vasthouden, en spuitgieters hebben het doorgaans nodig dat het onder de ~0,2% gedroogd is voordat ze het overspuiten. Dat opnieuw opgenomen vocht:
- Verstoort de hechting tussen de grensvlakken.
- Veroorzaakt microholtes in de hechtlaag tijdens het uitharden.
- De hechtsterkte varieert van batch tot batch.
Glasvezelversterkte legeringen (bijv. PA6-GF30) verergeren het probleem: ongelijkmatige blootstelling van het harsoppervlak, doordruk van de vezels en plaatselijke spanningsconcentraties langs de lijmverbinding.
De valkuil zit hem in de timing. Monsters die direct na het drogen worden gevormd, presteren goed. Productieonderdelen die 24 tot 72 uur moeten wachten voordat ze worden gevormd, presteren niet goed. Dit is een planningsfout vermomd als een materiaalfout.
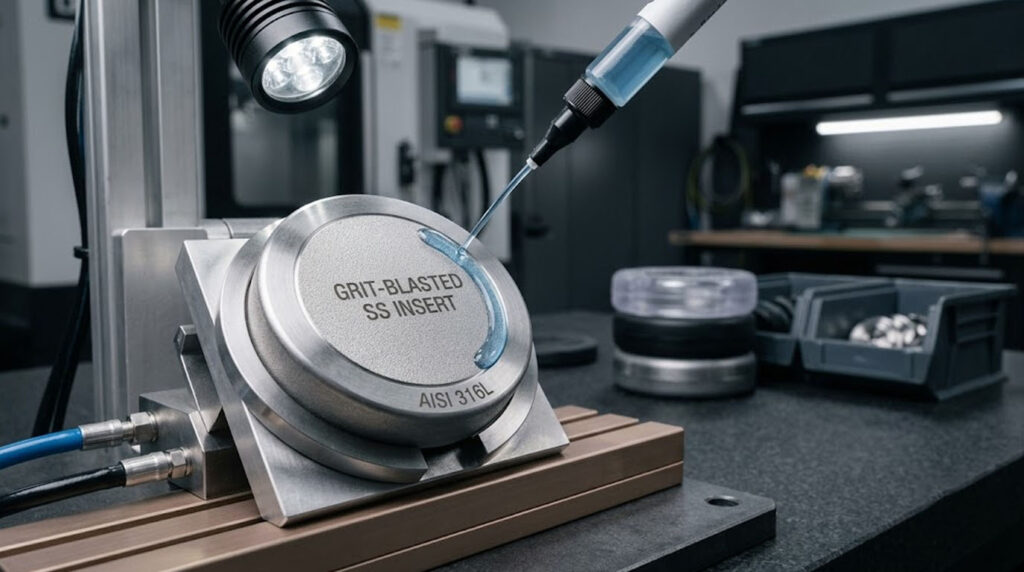
Siliconen-metaalverbinding: voorspelbaar als je de oppervlaktevoorbereiding serieus neemt.
Metaal – staal, aluminium, roestvrij staal – is het materiaal waarop siliconen hechting het meest voorspelbaar is, mits oppervlaktevoorbereiding wordt beschouwd als een gecontroleerd proces en niet als een enkele stap.
Voor stabiele relaties zijn doorgaans de volgende zaken vereist:
- Gritstralen tot een bepaalde ruwheid (meestal Ra ~2–5 µm) of een gecontroleerd chemisch etsen.
- Een gecontroleerde oxidelaag.
- Een primer, afgestemd op de chemische samenstelling van de siliconen, wordt in een gecontroleerde dikte aangebracht.
Eenmaal vastgezet, doorstaan deze bindingen thermische cycli, ook op de lange termijn. compressieset, en herhaalde mechanische belasting. In tegenstelling tot PC of PA verschuiven metaalverbindingen niet in de loop van de tijd wanneer ze gecontroleerd worden.
Maar snelle oplossingen falen ongemerkt: "licht" stralen om de cyclustijd te verkorten, vettige vingers na het reinigen en variaties in de primerlaagdikte in de verschillende holtes. Metaal vergeeft geen inconsistentie; het begeeft het gewoon later in plaats van op een luidere manier.
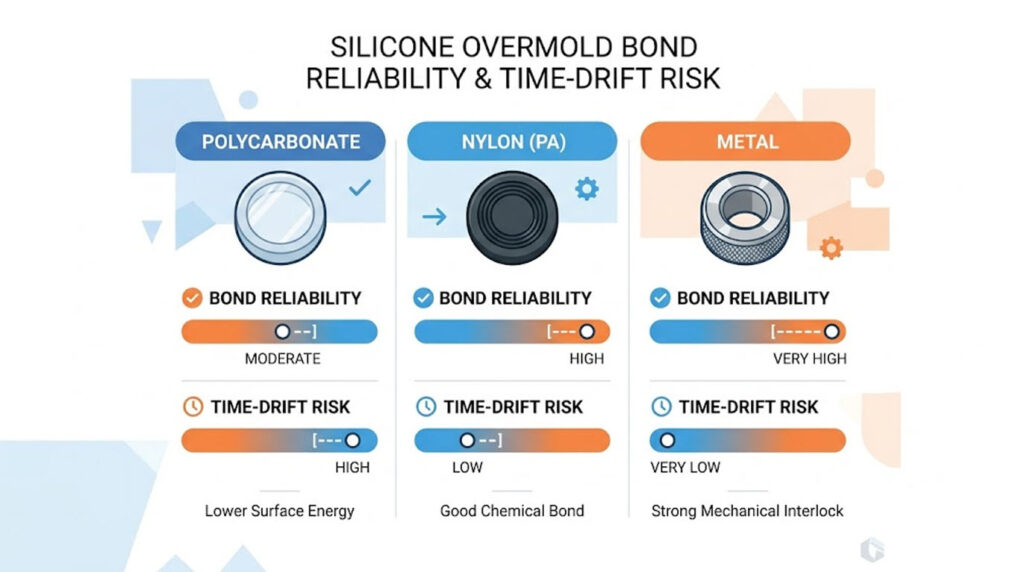
PC versus PA versus metaal: een overzicht van siliconen overmolding-verbindingen
| Substraat | Primair bindingsmechanisme | Typische oppervlaktevoorbereiding | Betrouwbaarheid | Dominante storingsmodus | Tijdsdriftrisico |
|---|---|---|---|---|---|
| PC (Polycarbonaat) | Chemische coating (geactiveerd oppervlak + additiehardende siliconen) | Atmosferisch plasma / corona; schimmel binnen het activeringsvenster | Matig, procesgevoelig | Oppervlakte-heroxidatie, verontreiniging door lossingsmiddel | Hoog als onderdelen wachten na activering |
| PA / Nylon (incl. GF) | Chemisch + gedeeltelijk mechanisch | Droog tot onder ~0,2% vocht; primer; plasma | Onstabiele batch-tot-batch. | Vochtmicroholtes, doordruk van vezels | Hoog met omgevingsreabsorptie |
| Metaal (staal / aluminium / roestvrij staal) | Chemische (primer) + mechanische | Schuren tot een ruwheidsgraad van ~2–5 µm of etsen; gebruik een bijpassende primer. | Het hoogst, wanneer de voorbereiding gecontroleerd wordt. | Onderstralen, vingerolie, variatie in primer | Laag zodra vergrendeld |
Mechanische vergrendeling is geen vervanging voor hechting.
Ontwerpteams gaan er vaak van uit dat de geometrie de siliconen wel op hun plaats houdt als de chemische samenstelling faalt. Dat is optimistisch.
Mechanische hechting werkt samen met chemische binding, niet in plaats daarvan. Zonder hechting vloeit siliconen onder druk uit, komen de randen als eerste los en neemt de microbeweging toe bij elke cyclus – over maanden, niet weken. Goede overmolding-ontwerpen gaan uit van beide: een chemische binding voor afdichting en mechanische eigenschappen (ondersnijdingen, doorlopende gaten, sleutelgeometrie) voor lastverdeling. Slechte ontwerpen gaan ervan uit dat geometrie alleen een chemisch probleem oplost.
Waar de hechting op de vloer daadwerkelijk faalt
Vanuit productieoogpunt komen hechtingsproblemen op voorspelbare momenten aan het licht, en vrijwel nooit tijdens de eerste prototypegoedkeuring:
- Variatie tussen de holtes in een multicavity-gereedschap.
- Wisseltijden tijdens de avonddienst, waarbij de voorbereidingstijd en de discipline bij het hanteren van producten eronder lijden.
- Handelingen buiten de mal – blote handen, opstelbakken, wachttijd.
Siliconenharding maskeert dit. Je ziet delaminatie pas als omgevingsfactoren, montagespanning of herhaalde compressie het aan het licht brengen. Tegen die tijd is de discussie tussen ontwerp, spuitgieten en kwaliteit al gaande.
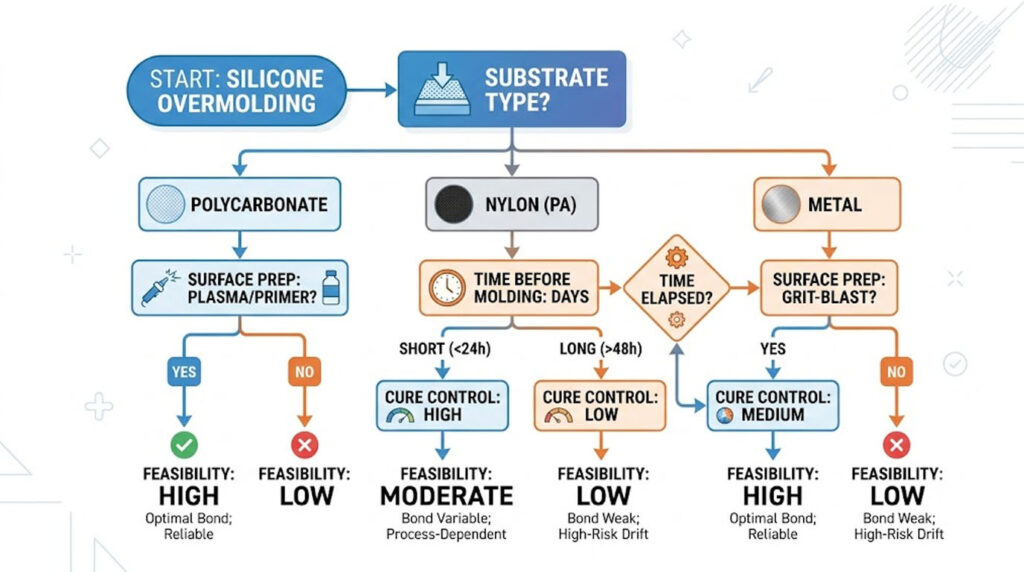
Haalbaarheid is een kwestie van procesbeheersing.
Kan siliconen over PC, PA of metaal worden gegoten? Ja, alle drie. De haalbaarheid hangt af van de vraag of het programma de variabelen kan beheersen die nooit in het CAD-model voorkomen:
- Oppervlaktetoestand op het moment van vorming.
- Verstreken tijd tussen voorbereiding/activering en vorming.
- Consistentie van het uithardingsprofiel over verschillende caviteiten en verschuivingen.
- Voeg een hanteringsdiscipline toe.
De meeste haalbaarheidsstudies negeren deze aspecten omdat ze niet in de geometrie voorkomen. Daar begint de misvatting – en daar gereedschap wordt te vroeg vergrendeld.
Wat we nodig hebben voordat we gereedschap aanschaffen
Hier begint het nuttige gesprek, niet het einde. Om te beoordelen of een verbinding standhoudt in de productie, en niet alleen in een testbak, hebben we het volgende nodig:
- Substraatkwaliteit, niet alleen de familie (bijv. PA6 versus PA6-GF30, PC-kwaliteit en eventuele lossingsmiddelen).
- Doelwit: uithardingssysteem en hardheid van de siliconen (Shore A-klasse, platina versus peroxide).
- Gebruiksomgeving—temperatuurbereik, compressie, blootstelling aan chemicaliën, verwachte levensduur.
- Omvang van de naleving, indien van toepassing (FDA 21 CFR 177.2600, LFGB, of ISO10993 voor medische doeleinden), aangezien deze beperkingen opleggen aan primers en uithardingssystemen.
- Realistische tijdsduur tussen de voorbereiding van de inzetstukken en het plaatsen van de plinten.
Zonder die eigenschappen is elke belofte van hechting slechts een laboratoriumresultaat dat op de lange termijn niet meer klopt. Siliconen laten niet zomaar los. Ze wachten af – en als ze loslaten, gebeurt dat langzaam, geruisloos en op een kostbare manier.