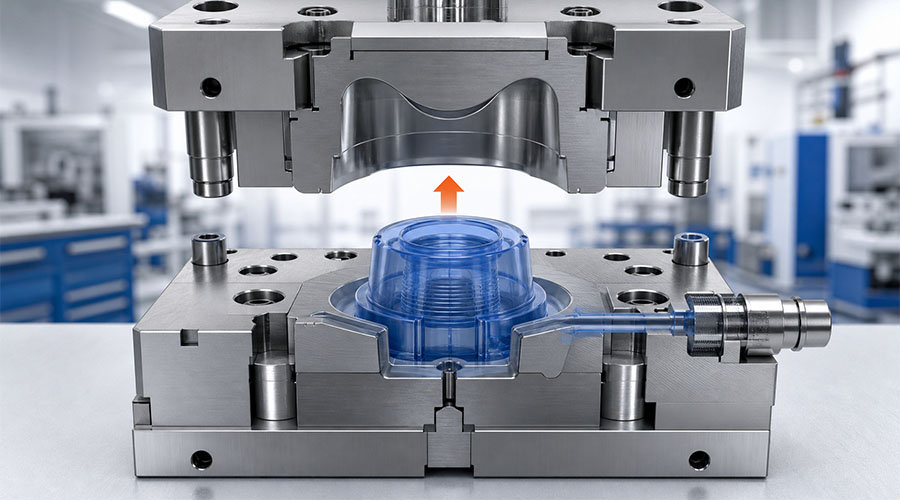
Het ontwerpen van siliconen mallen is niet zomaar een kwestie van een 3D-model omzetten in staal. Loshoeken, wanddikte, ontluchting, scheidingslijnen, materiaaleigenschappen en procesomstandigheden spelen allemaal een rol. Een kleine fout op één punt kan leiden tot luchtinsluitingen, bramen, scheuren, maatafwijkingen, lange cyclustijden of voortijdige slijtage van de mal.
Een betrouwbare siliconenmal begint met duidelijke producteisen en wordt verfijnd door middel van een uitgebalanceerde geometrie, gecontroleerde ontluchting, krimpcompensatie en fysieke validatie.
Deze handleiding beschrijft de belangrijkste ontwerpprincipes voor vloeibare siliconenrubber (LSR) en andere gegoten siliconenonderdelen. De onderstaande waarden zijn praktische uitgangspunten en geen universele specificaties. De uiteindelijke afmetingen moeten altijd worden gecontroleerd aan de hand van de gegevens van de siliconenleverancier, het spuitgietproces, de geometrie van het onderdeel en de resultaten van proefnemingen.
1. Bepaal de toepassing vóór het ontwerpen van de siliconenmal.
El ontwerp van elke mal begint bij het daadwerkelijke gebruik van het product. Een babyvoedingsproduct, een medisch onderdeel, een industriële afdichting en een overgegoten elektronisch onderdeel kunnen allemaal siliconen bevatten, maar ze hebben niet dezelfde ontwerpprioriteiten.
Controleer voordat de bewerking begint:
- Sollicitatie: Geschikt voor contact met levensmiddelen, babyverzorging, medische toepassingen, consumentenproducten, de automobielindustrie of industriële toepassingen.
- Materiaal: LSR of rubber met hoge consistentie, hardheid, uithardingssysteem, kleur en vereiste fysische eigenschappen.
- Bedrijfsomgeving: Temperatuur, chemicaliën, UV-blootstelling, herhaaldelijk buigen en sterilisatieomstandigheden.
- Naleving: van toepassing Vereisten voor siliconen die in contact komen met levensmiddelen of siliconen van medische kwaliteit, inbegrepen FDA, LFGB, biocompatibiliteit, of klantspecifieke eisen.
- Kwaliteitscriteria: kritische afmetingen, afdichtingsoppervlakken, zichtbare gebieden, acceptabele braamvorming en oppervlaktestructuur.
- Productieplan: prototype, kleine serieproductie of geautomatiseerde productie in grote volumes.
| Ontwerpinput | Waarom het belangrijk is | Effect op matrijsontwerp |
|---|---|---|
| Siliconenhardheid | Beïnvloedt flexibiliteit, doorstroming en ontspanning. | Beïnvloedt trek, ontluchting, klepontwerp en uitwerping. |
| Kritische afmetingen | Bepaalt de functionele pasvorm | Vereist een krimptoeslag en stabiele procesbeheersing. |
| Oppervlaktevereisten | Regelt uiterlijk en hygiëne | Heeft invloed op de glans, textuur, plaatsing van de scheidingslijn en het ontvormen. |
| Productievolume | Drijft de kosten per onderdeel en de automatiseringsbehoeften aan. | Beïnvloedt het aantal holtes, het aanvoersysteem en de duurzaamheid van het gereedschap. |
Zonder deze input kan een matrijs onderdelen produceren die er acceptabel uitzien, maar die tijdens de montage, de naleving van de normen of bij langdurig gebruik tekortschieten.
2. Loshoeken: Ontwerp voor betrouwbaar ontvormen
De lossingshoek is de lichte tapsheid die wordt aangebracht op verticale matrijsoppervlakken. Deze hoek vermindert de wrijving wanneer het uitgeharde siliconenonderdeel uit de matrijs of kern wordt verwijderd.
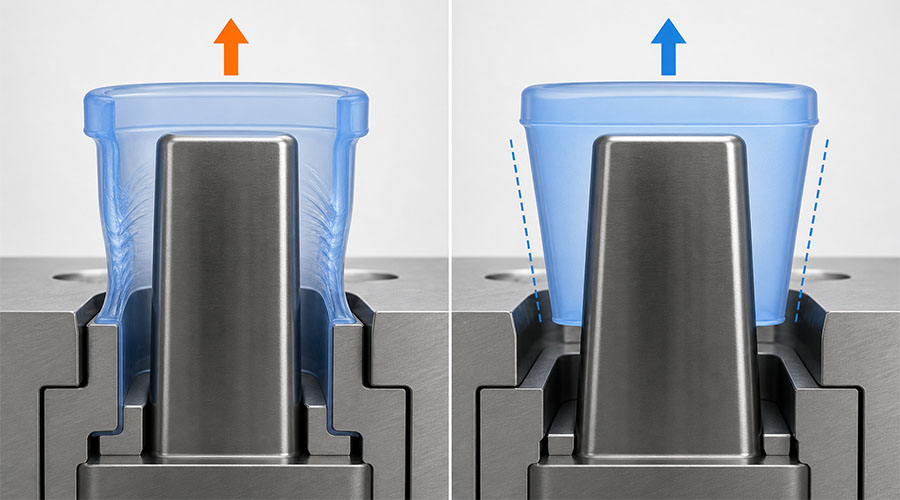
Hoewel siliconen flexibel zijn, sluit flexibiliteit de noodzaak van een lossingsmechanisme niet uit. Een onderdeel dat herhaaldelijk over een kern schuift, kan uitrekken, scheuren, vervormen of een geautomatiseerd proces vertragen.
Aanbevolen uitgangspunten
| Geometrie of oppervlak | Typische startopstelling | Ontwerpnota |
|---|---|---|
| Eenvoudig gepolijst oppervlak | 1°–2° | Mogelijk voldoende voor ondiepe, ongecompliceerde geometrie. |
| Diepe holte | 2°–5° | Een grotere luchtstroom vermindert de wrijving over een langere afwerpafstand. |
| Gestructureerd oppervlak | Aanvullende ontwerptekening vereist | Textuurdiepte en -richting beïnvloeden de loslaatweerstand. |
| Delicaat of dun kenmerk | Valideren door middel van een proef. | De geometrie kan vervormen voordat deze loslaat. |
Deze bereiken moeten worden aangepast aan de diepte van het onderdeel, de hardheid, de oppervlakteafwerking, ondersnijdingen en de gekozen ontvormingsmethode.
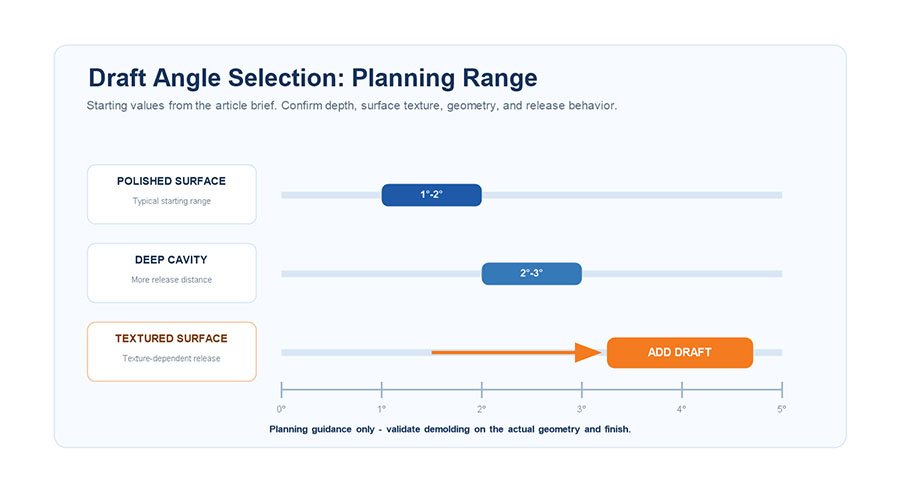
Praktische regels voor de diepgangshoek
- Oefen trek uit in de richting van de malopening.
- Verhoog de tocht bij diepe kernen en gestructureerde wanden.
- Vermijd abrupte geometrische veranderingen die mechanische blokkering veroorzaken.
- Controleer of het onderdeel na het openen op de beoogde malhelft blijft zitten.
- Gebruik luchtuitstoting, strippersystemen of inklapbare kernen wanneer de geometrie geen natuurlijke ontlading mogelijk maakt.
Een veelgemaakte fout is het creëren van een ruime hellingshoek voor de buitenwand, terwijl ribben, gaten, logo's of interne kernen vrijwel verticaal blijven. Elk contactoppervlak moet worden gecontroleerd als onderdeel van het loslaatproces.
3. Wanddikte: Balans tussen vloei, uitharding en sterkte
De wanddikte beïnvloedt het vullen, uitharden, de vormvastheid, het gevoel van het product en de cyclustijd. Dunne secties kunnen moeilijk te vullen zijn, terwijl onnodig dikke secties het materiaalverbruik en de uithardingstijd kunnen verhogen.
Voor veel gegoten siliconenproducten, een afmeting van ongeveer 2-5 mm kan een nuttig eerste referentiepunt zijn., Maar het is geen universele regel. Afdichtingen, membranen, toetsenpanelen, dikke beschermende onderdelen en overgegoten componenten kunnen zeer verschillende afmetingen vereisen.

Waarom een uniforme wanddikte belangrijk is
Een evenwichtige wanddikte draagt bij aan het bereiken van:
- Voorspelbaarder resultaat bij het vullen van gaatjes.
- Een gelijkmatigere uitharding en thermisch gedrag.
- Lager risico op plaatselijke krimp en vervorming.
- Constante hardheid en productgevoel.
- Kortere en stabielere vormcycli.
Richtlijnen voor het ontwerpen van wanddiktes
- Houd de nominale wanddikte zo constant mogelijk, binnen de grenzen van de functie.
- Gebruik geleidelijke overgangen tussen dikke en dunne gedeelten.
- Vermijd geïsoleerde, zware secties die anders uitharden dan de rest van het onderdeel.
- Voeg ribben of geometrische vormen toe in plaats van simpelweg een hele muur te vergroten wanneer stijfheid nodig is.
- Controleer dunne uiteinden, smalle doorgangen, scherpe hoeken en de gebieden die het verst van de poort verwijderd zijn.
- Bij overmolding is het belangrijk om voldoende siliconenlaag aan te houden voor een stabiele vloei en dekking; 1,0 mm of meer wordt vaak als uitgangspunt gebruikt, maar de benodigde waarde hangt af van het materiaal en de geometrie.
Wanneer een niet-uniforme wand onvermijdelijk is, moeten de plaatsing van de schuifafsluiter, de ventilatie, de balans van de spouw en de uithardingsomstandigheden worden ontworpen op basis van het verwachte stromingsgedrag.
4. Ontluchten: Lucht verwijderen zonder een vlam te creëren
De lucht in de holte moet kunnen ontsnappen wanneer de siliconen erin worden gegoten. Als dit niet lukt, kan dit leiden tot luchtbellen, onvolledige injectie, brandplekken, zwakke plekken in de lasnaad of onvolledige details. Als de ventilatieopeningen te diep zijn, kan de siliconen erin terechtkomen en braamvorming veroorzaken.
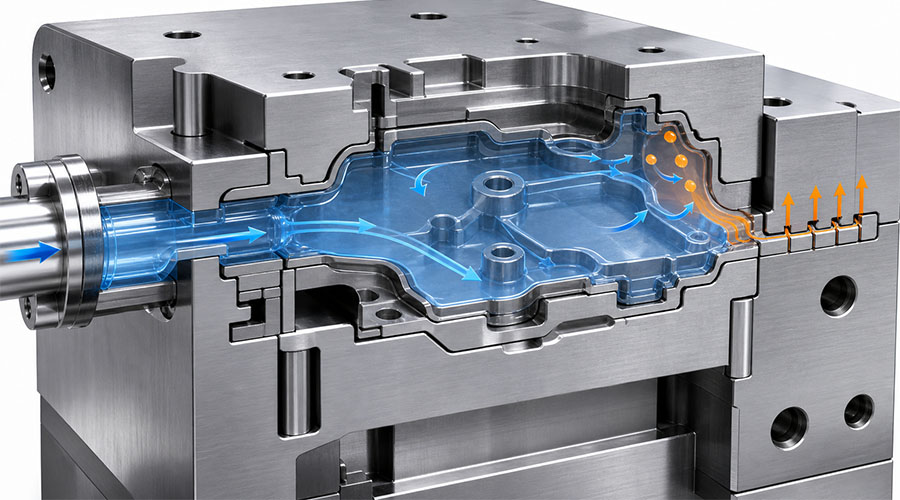
Het doel is niet om zoveel mogelijk ventilatieopeningen te plaatsen, maar om gecontroleerde ventilatieopeningen te creëren op de plekken waar lucht daadwerkelijk wordt opgesloten.
Waar moeten de ventilatieopeningen geplaatst worden?
Prioriteit geven:
- Naar verwachting zullen de volgende locaties als laatste worden gevuld.
- Hoogtepunten en ingesloten luchtzakken.
- Uiteinden van ribben en smalle doorstroomkanalen.
- Gebieden tegenover of het verst verwijderd van de poort.
- Dunne gedeelten waar het stromingsfront mogelijk even aarzelt.
- Overmolding-interfaces waar lucht rond een inzetstuk kan worden opgesloten.
Stromingssimulaties kunnen helpen bij het voorspellen van deze locaties, maar testruns blijven waardevol omdat het werkelijke vulgedrag afhangt van temperatuur, druk, materiaalconditie en machine-instellingen.
Typische ventilatiereferentie
| Parameter | Typisch startbereik | Risico voor controle |
|---|---|---|
| Ventilatiediepte | Ongeveer 0,005–0,02 mm | Te ondiep houdt lucht vast; te diep kan een flits veroorzaken |
| Ventilatiebreedte | Ongeveer 3–6 mm | Er moet luchtstroom mogelijk zijn zonder dat het afdichtingsgebied verzwakt raakt. |
| Ventilatiepositie | La laatst te vullen en luchtinsluitingszones | Een onjuiste plaatsing leidt tot gebreken, zelfs als de afmetingen van de ventilatieopening correct zijn. |
De daadwerkelijke afmetingen van de ontluchtingsopening zijn afhankelijk van de viscositeit, de druk, de matrijsconstructie, de oppervlakte-eisen en de acceptabele braamgrens. Precisieonderdelen vereisen mogelijk ondiepere ontluchtingsopeningen, vacuümondersteuning of speciale overloopvoorzieningen.
Wanneer is hulp bij het stofzuigen handig?
Vacuümsystemen kunnen de resultaten verbeteren voor:
- Complexe mallen met meerdere holtes.
- Optische of sterk cosmetische componenten.
- Medische en babyproducten met strenge eisen aan het oppervlak.
- Lange, smalle stroompaden.
- Onderdelen met inzetstukken of omsloten interfacegebieden.
Een vacuümsysteem vervangt geen goed ontwerp van de afsluiters en ventilatieopeningen, maar het kan de hoeveelheid restlucht verminderen wanneer passieve ventilatie onvoldoende is.
5. Scheidingslijnen en vlambeheersing
De scheidingslijn is de plek waar de matrijsdelen samenkomen. De locatie ervan beïnvloedt het uiterlijk, de afdichtingsprestaties, de nabewerkingskosten, de maatnauwkeurigheid en de haalbaarheid van het ontvormen.
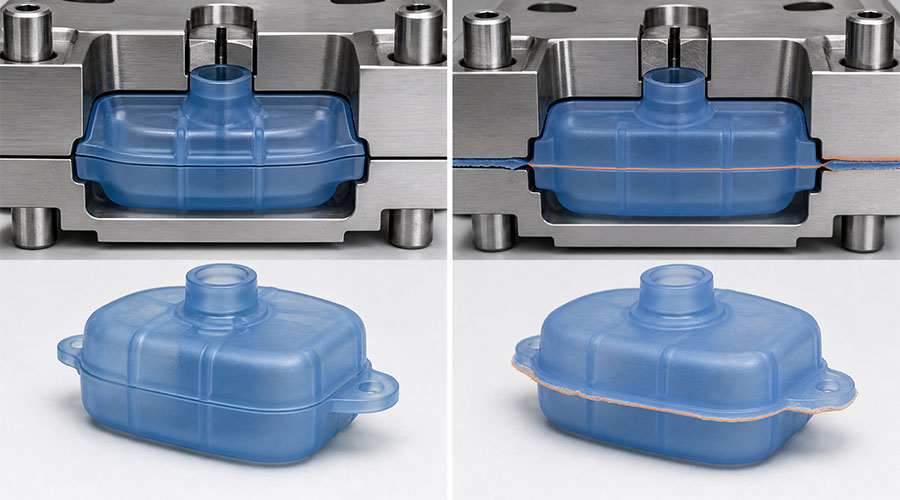
Een goede afscheidsstrategie moet het volgende inhouden:
- Volg waar mogelijk natuurlijke randen of geometrische overgangen.
- Vermijd contact met afdichtingsoppervlakken en kritieke cosmetische zones.
- Ondersteun een stabiele uitlijning van de mal.
- Laat de holte en de kern bewerken, polijsten en onderhouden.
- Vermijd gebieden met hoge luchtdruk, omdat daar de ontlading moeilijk te beheersen is.
Veelvoorkomende flitserproblemen
| Symptoom | Mogelijke oorzaak | Corrigerende richting |
|---|---|---|
| Flits aan één kant | Malafwijking of ongelijkmatige klemming | Controleer de geleiders, de uitlijning en de klembalans. |
| Dunne flits bij de ventilatieopeningen | Te grote ontluchtingsdiepte of -druk | Optimaliseer de ventilatieafmetingen en procesinstellingen. |
| Flits rond een zichtbare rand | Slechte positie van de scheidingslijn | Verplaats de lijn of herontwerp de lokale geometrie. |
| Een flits die na verloop van tijd erger wordt. | Slijtage, beschadiging of verontreiniging | Repareer en onderhoud de afdichtingsoppervlakken. |
Flash is niet alleen een procesprobleem. Het kan ontstaan door de matrijsgeometrie, uitlijning, het ontwerp van de ontluchtingsopening, slijtage van het gereedschap, vervuiling of onvoldoende klemming.
6. Poorten, lopers en het vullen van de balans
Het toedieningssysteem bepaalt hoe de siliconen in elke holte terechtkomen. Het ontwerp ervan beïnvloedt de druk, het materiaalgebruik, de cyclustijd, de vulbalans en de automatisering.
Voor LSR-productie, gecontroleerd koudloop- en klep-gate-systemen Deze systemen worden vaak overwogen omdat het niet-uitgeharde materiaal binnen een gecontroleerd temperatuurbereik kan worden gehouden terwijl de matrijs wordt verwarmd voor uitharding. Het juiste systeem hangt af van het gereedschapsbudget, het productievolume, het aantal matrijzen, het gewicht van het onderdeel en de kwaliteitseisen.
Vragen om te stellen
- Kunnen alle gaatjes zich in hetzelfde tempo vullen?
- Is de poort zo geplaatst dat zichtbare sporen en kritieke afdichtingsgebieden worden vermeden?
- Zal de luchtstroomrichting de lucht vasthouden of naar een ventilatieopening leiden?
- Zorgt de schuif voor voldoende doorstroming zonder overmatige schuifkracht of druk?
- Kunnen de loopband en de poort worden onderhouden zonder lange stilstandtijden?
- Rechtvaardigt het verwachte productievolume een meer geautomatiseerd systeem?
Bij kleinschalige productie of ontwikkelingswerk zijn eenvoud en aanpassingsgemak wellicht belangrijker dan maximale cyclusefficiëntie. Bij grootschalige productie worden holtebalans, klepbesturing, automatisering, herhaalbaarheid en gereedschapsonderhoud belangrijker.
7. Overmoldingstoleranties en insertpositionering
In siliconen overmolding, Het inzetstuk moet stabiel blijven terwijl de siliconen eromheen vloeien. Zelfs een kleine verschuiving kan leiden tot ongelijkmatige dekking, blootliggend substraat, dimensionale fouten of een zwakke hechting.
Kritische overmoldingfactoren
| Factor | Ontwerpdoelstelling | Risico indien ongecontroleerd |
|---|---|---|
| Locatie invoegen | Herhaalbare mechanische positionering | Ongelijke siliconendikte of blootliggend inzetstuk |
| Interface-geometrie | Mechanisch slot waar nodig | Afpellen of scheiden |
| Oppervlakteconditie | Schoon en geschikt hechtingsoppervlak | Genezingsremming of slechte hechting |
| Interface ontluchting | Vrije ontsnappingsroute | Luchtbellen en onvolledige dekking |
Uitsparingen, gaten, ribben en mechanische vergrendelingen kunnen de hechting verbeteren wanneer chemische hechting alleen niet voldoende is. Ze moeten echter ook ontworpen zijn voor het vullen en ontvormen.
8. Oppervlaktestructuur en ontvormingsmethode
De oppervlakteafwerking beïnvloedt het uiterlijk, de wrijving, de hygiëne en het loslaatgedrag. Een spiegelglad oppervlak kan de voorkeur hebben voor bepaalde toepassingen met voedselcontact, babyproducten, medische apparatuur of optische producten, terwijl een matte of EDM-textuur een gecontroleerde cosmetische afwerking kan bieden.
De textuur moet in samenhang met de lossingshoek worden beschouwd. Een diepere textuur verhoogt de mechanische weerstand tijdens het lossen en kan een grotere lossingshoek of een andere richting voor het openen van de mal vereisen.
Mogelijkheden voor het verwijderen van de mal zijn onder andere:
- Handmatige verwijdering voor prototypes of productie in kleine series.
- Luchtuitstoting voor flexibele onderdelen die de neiging hebben aan de kern te blijven kleven.
- Mechanische stripsystemen voor herhaalbare, geautomatiseerde lossing.
- Inklapbare of verwijderbare kernen voor noodzakelijke ondersnijdingen.
- Robotondersteunde verwijdering voor grote volumes matrijzen met meerdere holtes.
De beste methode zorgt ervoor dat het onderdeel loskomt zonder scheuren, permanente vervorming, oppervlaktebeschadigingen of een te lange bewerkingstijd.
9. Krimp: Voorspellen, compenseren en meten
Siliconen veranderen van afmeting tijdens en na het uitharden. De uiteindelijke krimp is afhankelijk van de siliconenkwaliteit, de uithardingschemie, de temperatuur, de druk, de geometrie van het onderdeel, de omstandigheden na het uitharden en het tijdstip van meting.
Een breed, bij benadering bereik van 1%–4% wordt soms gebruikt tijdens de vroege planningsfase, terwijl veel algemene LSR-toepassingen mogelijk later worden toegepast. 2.0%–3.5%. Sommige precisiekwaliteiten en geoptimaliseerde processen liggen mogelijk dichter bij elkaar. 1.5%–2.0%. Deze cijfers mogen nooit de gegevens van de leverancier en daadwerkelijke tests vervangen.
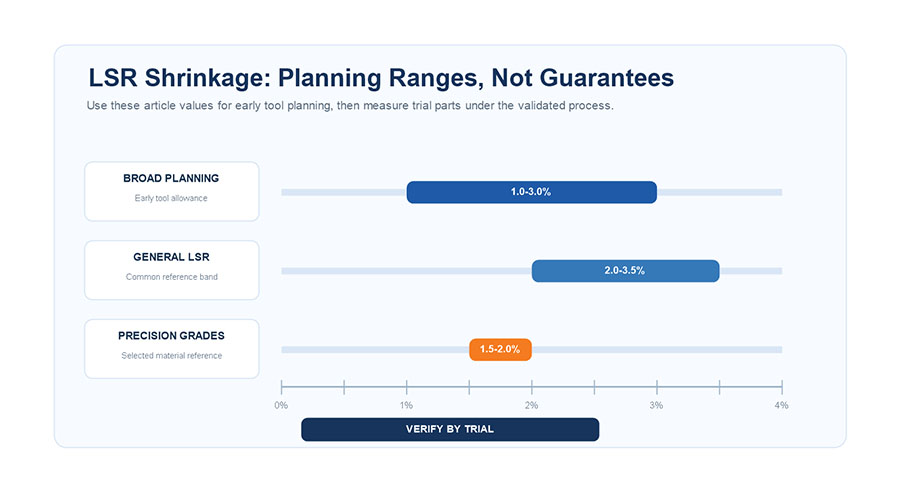
Waarom één enkel krimppercentage riskant is
Krimp is mogelijk niet in alle richtingen perfect uniform. Het kan worden beïnvloed door:
- Stroomrichting en poortlocatie.
- Dikke en dunne gedeelten.
- Plaatselijke schimmeltemperatuur.
- Uithardingsomstandigheden en omstandigheden na de uitharding.
- Inzetstukken die de beweging beperken.
- Verwijderingstemperatuur en meettijd van het onderdeel.

Een beter beloningsproces
- Begin met de gegevens over krimp van de materiaalleverancier.
- Houd rekening met een initiële marge bij het ontwerpen van de CAD-software en het gereedschap.
- Gebruik simulaties van vloeistofstroming en uitharding voor complexe of risicovolle onderdelen.
- Produceer proefonderdelen onder gecontroleerde procesomstandigheden.
- Meet de kritische afmetingen na de aangegeven inloopperiode.
- Vergelijk de werkelijke resultaten met de nominale CAD-afmetingen.
- Pas de afmetingen van het staal of de procesomstandigheden aan vóór massaproductie.
Laat waar mogelijk veilige zones vrij voor het aanpassen van de staalconstructie. Het is over het algemeen gemakkelijker om staal te verwijderen dan om het terug te plaatsen nadat een holte te groot is uitgezaagd.
10. Prototype en validatie vóór massaproductie

Met behulp van CAD-analyse en -simulatie kunnen risico's worden geïdentificeerd, maar ze kunnen de werkelijke spuitgietomstandigheden niet volledig nabootsen. Prototypegereedschap en proefopnamen onthullen hoe het onderdeel zich daadwerkelijk vult, uithardt, oplicht, loslaat en krimpt.
Aanbevolen validatieprocedure
- Studie met korte opname: Observeer de vulvolgorde en lokaliseer de zones die als laatste worden gevuld.
- Ventilatiebeoordeling: Controleer op luchtbellen, brandplekken, ingesloten lucht en onvolledige details.
- Snelle inspectie: Controleer de ontluchtingsopeningen, scheidingslijnen, klemmen en druk.
- Ontvormingstest: Let op scheuren, uitrekking, vervorming en oppervlakteschade.
- Maatinspectie: Meet de krimp en de kritische toleranties.
- Overmoldingstest: Controleer de positie van het inzetstuk, de dekking, de hechting en de aanwezigheid van luchtinsluitingen in het grensvlak.
- Proefdraai: Controleer de cyclustijd, de balans van de matrijs, de herhaalbaarheid en de geautomatiseerde verwerking.
Moderne 3D-printtechnologie biedt mogelijkheden voor pasvormcontroles, het maken van mastermodellen en vroege ontwerpbeoordelingen. Een geprint prototype reproduceert echter niet altijd het thermische gedrag, de druk, de oppervlakteafwerking of de krimp van het uiteindelijke productiegereedschap.
DFM-checklist vóór de gereedschapsproductie
- [ ] Producttoepassing en bedrijfsomgeving bevestigd
- [ ] Kwaliteit, hardheid, kleur en uithardingssysteem van de siliconen geselecteerd
- [ ] Nalevings- en testvereisten geïdentificeerd
- [ ] Kritische afmetingen en aanvaardbare toleranties gedefinieerd
- [ ] Nominale wanddikte en overgangen beoordeeld
- [ ] De hellingshoeken zijn gecontroleerd op alle loslaatvlakken.
- [ ] Poortpositie en vulvolgorde geëvalueerd
- [ ] Gebieden die als laatste gevuld zijn en ontluchtingslocaties geïdentificeerd
- [ ] Scheidingslijn zoveel mogelijk uit de buurt van kritische oppervlakken houden
- [ ] Oppervlakteafwerking en textuur afgestemd op een geschikte vorm
- [ ] Ontvormmethode geselecteerd
- [ ] Inzetstukken positief gepositioneerd en interface-ontluchting gecontroleerd
- [ ] Krimptoeslag gebaseerd op materiaal- en procesgegevens
- [ ] Proefopname en plan voor dimensionale validatie opgesteld
- [ ] Verwacht productievolume en onderhoudsplan bevestigd
Veel Gestelde Vragen
Welke hellingshoek moet een siliconen onderdeel hebben?
Voor een eenvoudige, gepolijste geometrie kan een hoek van ongeveer 1°–2° als uitgangspunt worden gebruikt. Diepe holtes, gestructureerde oppervlakken en moeilijke lossingsomstandigheden kunnen een hoek van 2°–5° of meer vereisen. De uiteindelijke hoek moet worden gevalideerd aan de hand van de diepte, hardheid, oppervlaktestructuur en lossingsmethode van het onderdeel.
Wat is de aanbevolen wanddikte voor siliconen onderdelen?
Veel gangbare producten beginnen bij een dikte van ongeveer 2-5 mm, maar er is geen universeel minimum of maximum. Membranen, afdichtingen, overgoten lagen en structurele onderdelen vereisen andere waarden. Uniformiteit en geleidelijke overgangen zijn vaak belangrijker dan het kiezen van één vast getal.
Waar moeten ventilatieopeningen voor schimmelvorming worden geplaatst?
Plaats ontluchtingsopeningen op de plekken waar de vulling naar verwachting het laatst zal plaatsvinden, op de hoogste punten, bij luchtophopingen, aan de uiteinden van de ribben en op locaties ver van de spuitmond. Stromingssimulaties en korte-injectieproeven kunnen de werkelijke locaties van de luchtophopingen bevestigen.
Hoeveel krimpt LSR?
Een ruwe eerste schatting ligt tussen de 1% en 4%, waarbij veel gangbare LSR-materialen rond de 2,0% tot 3,5% liggen. De werkelijke krimp moet worden bepaald op basis van het specifieke materiaal, het uithardingsproces, de geometrie, de na-uithardingsomstandigheden en proefmetingen.
Kan simulatie de matrijsproeven vervangen?
Nee. Simulaties zijn waardevol voor het vergelijken van ontwerpen en het voorspellen van risico's op vloeien of krimp, maar fysieke proeven blijven nodig om de afmetingen, braamvorming, ontluchting, oppervlaktekwaliteit en het ontvormingsgedrag te controleren.
Conclusie
Een succesvol ontwerp van siliconen mallen is afhankelijk van het beheer van het complete systeem – niet van het optimaliseren van één aspect op zich. De lossingshoek moet afgestemd zijn op de oppervlaktestructuur en de lossingsmethode. De wanddikte moet het vullen en een gelijkmatige uitharding mogelijk maken. Ontluchtingsopeningen moeten lucht afvoeren zonder onaanvaardbare braamvorming te veroorzaken. Krimping moet voorspeld, gecompenseerd en gemeten worden onder reële procesomstandigheden.
Wanneer deze beslissingen vroegtijdig worden genomen en geverifieerd door middel van DFM-evaluatie en proefgieten, kunnen fabrikanten matrijsaanpassingen, afval, cyclusinstabiliteit en kwaliteitsproblemen verminderen.
Bent u klaar om uw siliconenproduct te valideren vóór de matrijsontwikkeling?
Stuur uw 3D-bestanden, materiaaleisen, verwachte productievolume en kritische afmetingen naar Ry Silicone voor een DFM-review van een op maat gemaakte siliconenmal.