Większość programów formowania wtryskowego silikonem nie kończy się niepowodzeniem, ponieważ silikon “nie chce się przykleić”. Nie udaje się, ponieważ zespół traktuje podłoże jak standardową metodę formowania wtryskowego i zakłada, że połączenie jest utrwalone w momencie opuszczenia narzędzia przez część.
Nie jest. Przyczepność silikonu w procesie formowania wtryskowego to stan procesu, a nie właściwość materiału. Pierwszego dnia test rozciągania ręcznego przechodzi pomyślnie. Trzydzieści dni później – po cyklach termicznych, wystawieniu na działanie wilgoci i wielokrotnym ściskaniu – krawędź się unosi.
Luka ta prawie zawsze ujawnia się dopiero po opłaceniu kosztów oprzyrządowania.
Streszczenie
- Przyczepność jest wynikiem procesu, a nie specyfikacją materiału. Ten sam substrat może wiązać się lub odklejać w zależności od stanu powierzchni, czasu i kontroli utwardzania.
- Każde podłoże zawodzi na swój własny sposób. PC ulega zniszczeniu wraz ze starzeniem się powierzchni, PA ulega zniszczeniu pod wpływem wilgoci, metal ulega zniszczeniu tylko wtedy, gdy przygotowanie odbywa się w pośpiechu.
- Przed zablokowaniem narzędzi należy sprawdzić łączenie w czasie produkcji — nie w idealnym czasie laboratoryjnym. Wiązania, które utrzymują się tylko wtedy, gdy wkładki są natychmiast formowane, nie utrzymują się podczas rzeczywistej drugiej zmiany.
Przyczepność silikonu do formowania wtryskowego to trzy problemy, a nie jeden
Kiedy ludzie mówią silikon nie przykleja się, kompresują trzy oddzielne mechanizmy w jedną skargę:
- Zgodność chemiczna pomiędzy systemem utwardzania silikonu i podłożem.
- Energia powierzchniowa i czystość w momencie formowania.
- Ograniczenie mechaniczne podczas gdy silikon utwardza się i kurczy.
Pominięcie któregokolwiek z nich może sprawić, że spoina będzie wyglądać dobrze pierwszego dnia, a odkleić się trzydziestego. Dlatego wczesne prototypy przechodzą pozytywnie, a części testowe nie. Silikon utwardzany addycyjnie (platynowy), stosowany w większości form wtryskowych, jest tutaj szczególnie wrażliwy: hamuje on działanie zanieczyszczeń powierzchniowych, które tolerują systemy nadtlenkowe.
Łączenie silikonu z PC: wąskie okno procesu
Co działa
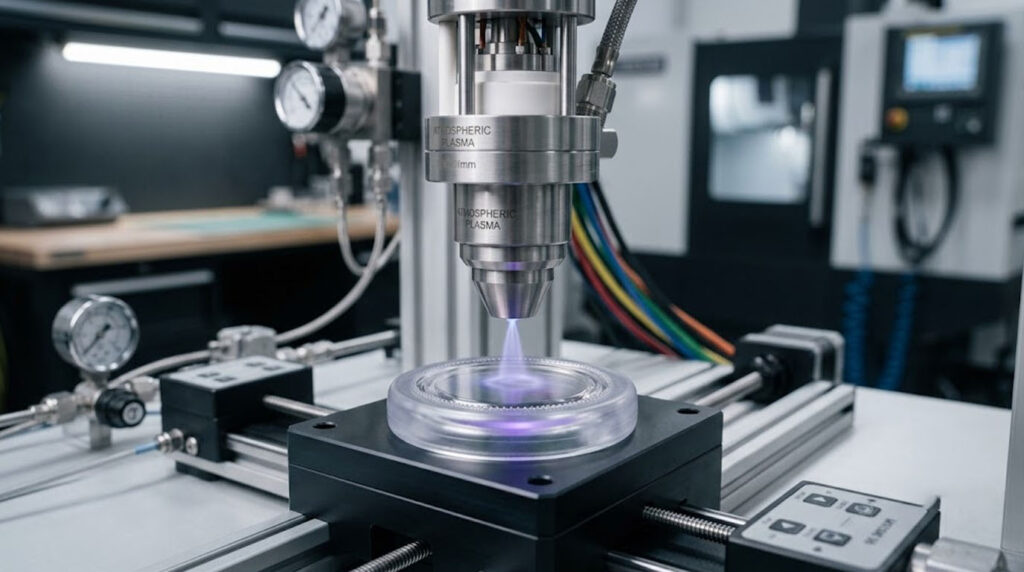
Silikon łączy się z poliwęglanem, ale w szczelnym okienku. PC ma umiarkowaną energię powierzchniową i reaguje na aktywacja plazmy atmosferycznej lub korony. Po aktywacji silikon utwardzany addycyjnie lub podkład na bazie silanu chemicznie się do niego przyczepi.
W produkcji wiązanie to jest zależne od procesu, a nie od materiału.
Co dryfuje
Trzy rzeczy, które poruszają oknem, a nikt tego nie zauważa:
- Temperatura formy wzrasta powyżej zadanej temperatury (LSR zwykle utwardza się w temperaturze około 120–180°C w narzędziu).
- Starzenie aktywacyjne — powierzchnie PC poddane obróbce plazmowej ulegają ponownemu utlenieniu w ciągu kilku godzin do kilku dni, więc części, które czekały na ten proces, tracą energię powierzchniową.
- Opary środka antyadhezyjnego unoszą się z sąsiadujących narzędzi i ponownie zanieczyszczają powierzchnię.
Po ponownym utlenieniu powierzchni, przyczepność spada szybko i nieliniowo. Zespoły nie doceniają tego, ponieważ PC jest “łatwy” w kontekście tworzyw sztucznych, więc oczekują stabilnego zachowania. Silikon karze to założenie.
Łączenie silikonu z PA (nylonem): wilgoć to ukryta zmienna
PA wygląda obiecująco na papierze – wyższa polarność niż PC, lepsze początkowe zwilżanie, lepsze wyniki laboratoryjne. Następnie wprowadza jedną zmienną, której silikon nie znosi: wodę.
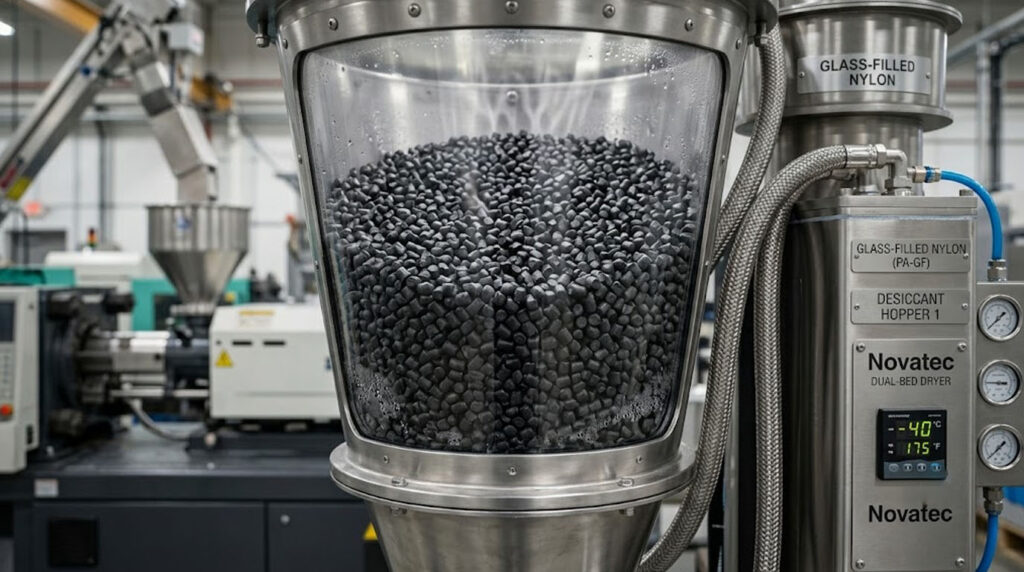
Nawet “suchy” nylon ponownie wchłania wilgoć z powietrza otoczenia. Niewypełniony PA6 może w stanie równowagi utrzymać wilgotność na poziomie 1–3%+, a formy zazwyczaj wymagają wysuszenia go poniżej ~0,2% przed obtryskiem. Ten ponownie wchłonięty materiał:
- Zaburza wiązania międzyfazowe.
- Podczas utwardzania powstają mikropęknięcia na linii wiązania.
- Przesuwa siłę wiązania w partii do partii.
Gatunki wypełnione szkłem (np. PA6-GF30) pogarszają sytuację, powodując nierównomierne odsłonięcie żywicy na powierzchni, przebijanie włókien i lokalne punkty wzrostu naprężeń wzdłuż linii wiązania.
Pułapką jest brak czasu. Próbki formowane bezpośrednio po wyjęciu z suszarki sprawdzają się dobrze. Części produkcyjne, które pozostają w produkcji przez 24–72 godziny przed formowaniem, nie. Jest to błąd harmonogramu, maskowany wadą materiałową.
Łączenie silikonu z metalem: przewidywalne, jeśli przestrzegasz zasad przygotowania powierzchni
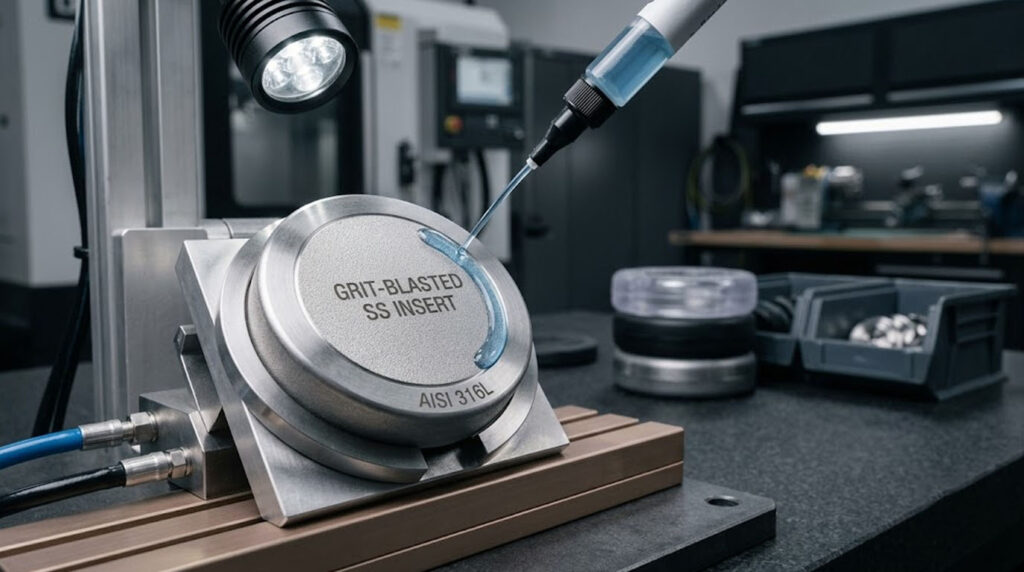
Metale – stal, aluminium, stal nierdzewna – to miejsca, w których wiązanie silikonem jest najbardziej przewidywalne, pod warunkiem przygotowanie powierzchni jest traktowany jako proces kontrolowany, a nie jako pojedynczy krok.
Do utworzenia stabilnych wiązań zazwyczaj wymagane są:
- Obróbka strumieniowo-ścierna do uzyskania określonego stopnia chropowatości (zwykle Ra ~2–5 µm) lub kontrolowane trawienie chemiczne.
- Kontrolowana warstwa tlenku.
- Podkład dostosowany do składu chemicznego silikonu, nakładany warstwą o kontrolowanej grubości.
Po zablokowaniu wiązania te wytrzymują cykle termiczne i długotrwałe zestaw kompresyjny, i powtarzające się obciążenia mechaniczne. W przeciwieństwie do PC lub PA, wiązania metalowe nie dryfują z czasem pod kontrolą.
Ale skróty zawodzą po cichu: “lekkie” piaskowanie, aby skrócić czas cyklu, odtłuszczanie palców po czyszczeniu i zróżnicowana grubość podkładu w różnych gniazdach. Metal nie wybacza niespójności – po prostu zawodzi później, zamiast być głośniejszym.
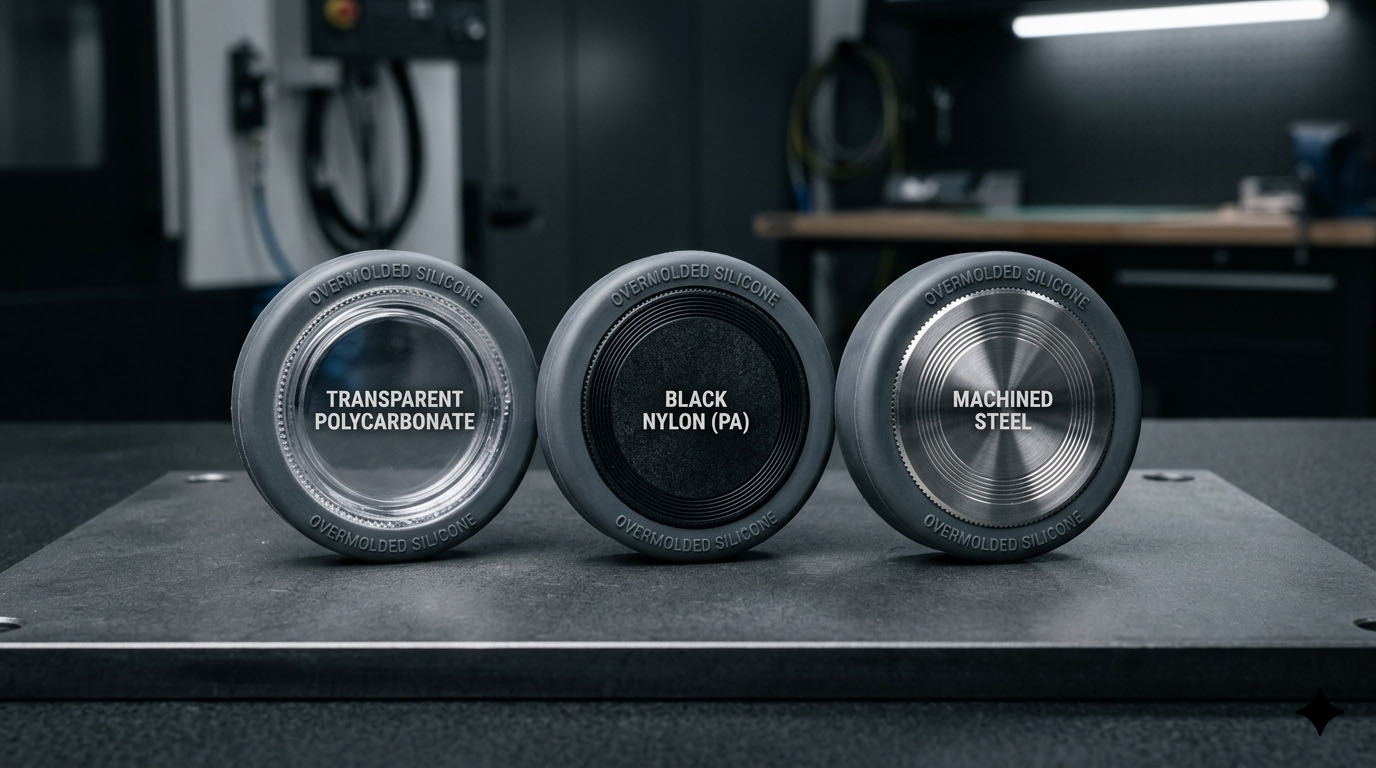
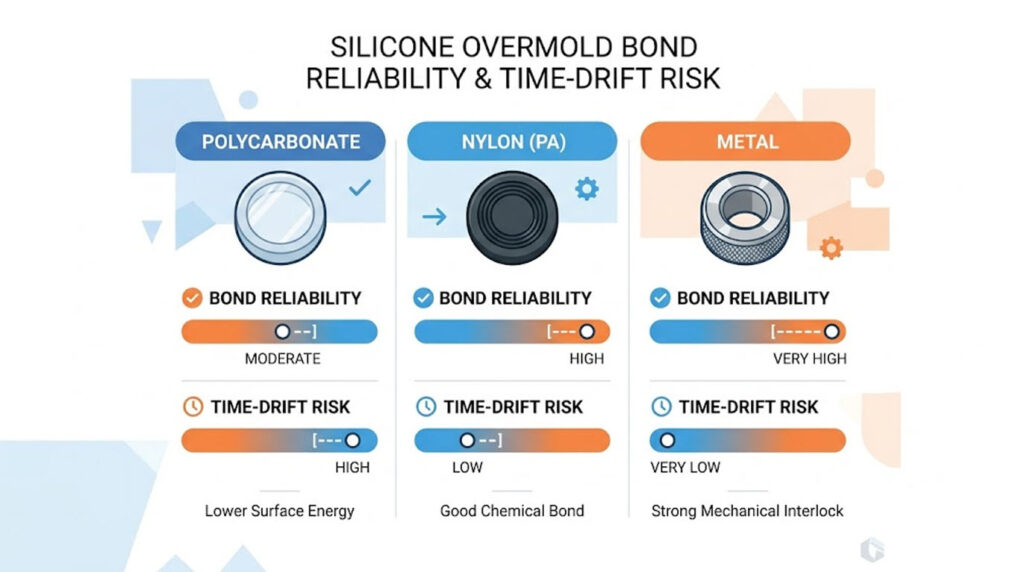
PC kontra PA kontra metal: łączenie metodą formowania silikonowego w skrócie
| Podłoże | Mechanizm wiązania pierwotnego | Typowe przygotowanie powierzchni | Niezawodność | Dominujący tryb awarii | Ryzyko przesunięcia w czasie |
|---|---|---|---|---|---|
| PC (poliwęglan) | Chemiczna (aktywowana powierzchnia + silikon utwardzany addycyjnie) | Plazma atmosferyczna / korona; pleśń w oknie aktywacji | Umiarkowany, wrażliwy na proces | Ponowne utlenianie powierzchni, zanieczyszczenie środkiem antyadhezyjnym | Wysoki, jeśli części czekają po aktywacji |
| PA / Nylon (w tym GF) | Chemiczna + częściowo mechaniczna | Suche poniżej ~0,2% wilgoci; podkład; plazma | Niestabilna partia do partii | Mikrouszczelnianie wilgocią, prześwitywanie włókien | Wysoki z reabsorpcją otoczenia |
| Metal (stal / aluminium / stal nierdzewna) | Chemiczna (podkład) + mechaniczna | Obróbka strumieniowo-ścierna do Ra ~2–5 µm lub wytrawienie; dobrany podkład | Najwyższa, gdy przygotowanie jest kontrolowane | Podpiaskowanie, olejki do palców, zróżnicowanie podkładu | Niski po zablokowaniu |
Blokowanie mechaniczne nie zastępuje klejenia
Zespoły projektowe często zakładają, że geometria utrzyma silikon, jeśli chemia zawiedzie. To optymistyczne.
Retencja mechaniczna działa z wykorzystaniem wiązania chemicznego, a nie zamiast niego. Bez adhezji silikon płynie na zimno pod wpływem ściskania, krawędzie najpierw się unoszą, a mikroruchy rosną z każdym cyklem – w ciągu miesięcy, a nie tygodni. Dobre projekty formowania wtryskowego zakładają oba: wiązanie chemiczne zapewniające uszczelnienie, cechy mechaniczne (podcięcia, otwory przelotowe, geometrię klinową) zapewniające podział obciążeń. Złe projekty zakładają, że sama geometria rozwiązuje problem chemiczny.
Gdzie przyczepność na podłodze faktycznie zawodzi
Z punktu widzenia produkcji problemy z łączeniem pojawiają się w przewidywalnych momentach i prawie nigdy nie pojawiają się podczas zatwierdzania pierwszego artykułu:
- Zmienność wielkości wnęk w narzędziu wielogniazdowym.
- Zmiany w trakcie drugiej zmiany, podczas których czas przygotowywania i dyscyplina obsługi ulegają pogorszeniu.
- Wkładanie poza formę — gołe ręce, pojemniki przejściowe, czas oczekiwania.
Utwardzanie silikonem maskuje te problemy. Rozwarstwienie nie jest widoczne, dopóki nie ujawnią go czynniki środowiskowe, naprężenia montażowe lub wielokrotne ściskanie. Wtedy toczy się już dyskusja o projekcie, formowaniu i jakości.
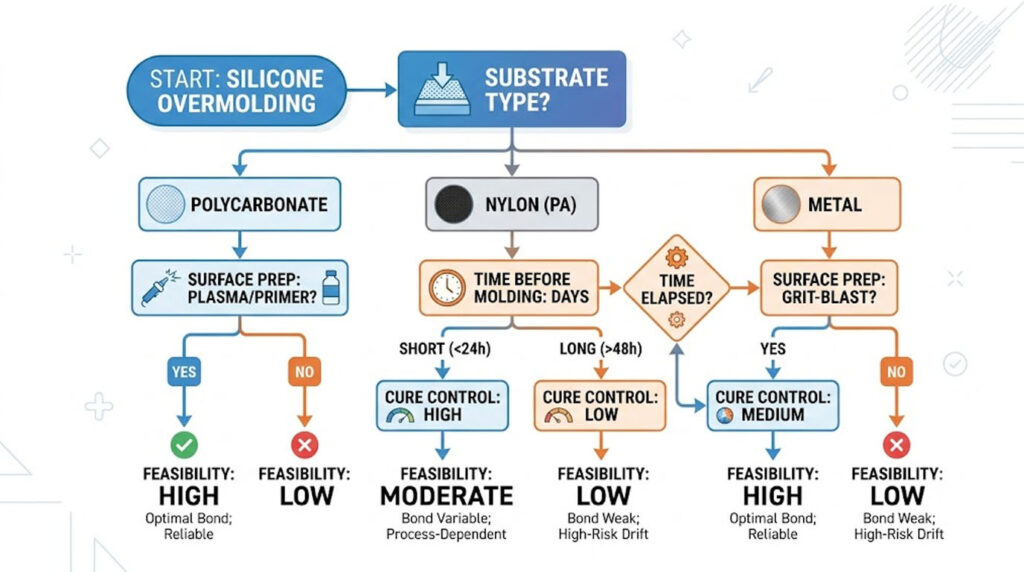
Wykonalność to kwestia kontroli procesu
Czy silikon można nakładać metodą overmoldingu na PC, PA lub metal? Tak – wszystkie trzy. Wykonalność zależy od tego, czy program potrafi kontrolować zmienne, które nigdy nie pojawiają się w modelu CAD:
- Stan powierzchni w chwili formowania.
- Czas, jaki upłynął od przygotowania/aktywacji do formowania.
- Spójność profilu utwardzania w obrębie wnęk i przesunięć.
- Wprowadź dyscyplinę postępowania.
Większość studiów wykonalności pomija te kwestie, ponieważ nie są one uwzględnione w geometrii. To właśnie tam zaczyna się błąd w ocenie sytuacji – i tam… obróbka zostaje zablokowany zbyt wcześnie.
Czego potrzebujemy przed zaangażowaniem narzędzi
To tutaj zaczyna się, a nie kończy pożyteczna rozmowa. Aby ocenić, czy wiązanie wytrzyma w produkcji, a nie na tacy z próbkami, potrzebujemy:
- Gatunek substratu, nie tylko rodzina (np. PA6 vs PA6-GF30, gatunek PC i wszelkie dodatki antyadhezyjne).
- Docelowy system utwardzania silikonu i twardość (w skali Shore A, platyna lub nadtlenek).
- Środowisko pracy — zakres temperatur, sprężanie, narażenie na działanie substancji chemicznych, oczekiwana żywotność.
- Zakres zgodności, jeśli ma zastosowanie (FDA 21 CFR 177.2600, LFGB, Lub ISO10993 do zastosowań medycznych), ponieważ ograniczają one systemy starterów i utwardzania.
- Realistyczny czas między przygotowaniem wkładki a formowaniem.
Bez nich obietnica przyczepności to wynik laboratoryjny, który czeka, aż się pojawi. Silikon nie zawodzi głośno. Czeka – a kiedy już zawiedzie, odkleja się powoli, cicho i drogo.