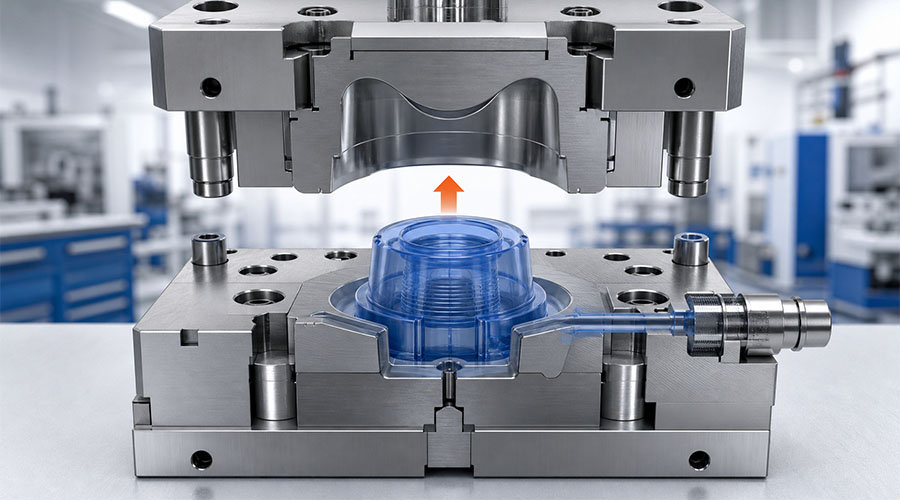
Projektowanie form silikonowych to nie tylko przekształcenie modelu 3D w stal. Kąty pochylenia, grubość ścianek, odpowietrzenie, linie podziału, zachowanie materiału i warunki procesu – wszystkie one oddziałują na siebie. Niewielki błąd w jednym obszarze może spowodować uwięzienie powietrza, wypływki, rozdarcia, przesunięcie wymiarowe, długi czas cyklu lub przedwczesne zużycie narzędzia.
Niezawodna forma silikonowa powstaje w wyniku sprecyzowanych wymagań dotyczących produktu, a następnie jest udoskonalana poprzez zrównoważoną geometrię, kontrolowane odpowietrzanie, kompensację skurczu i walidację fizyczną.
W tym przewodniku wyjaśniono najważniejsze zasady projektowania ciekłego kauczuku silikonowego (LSR) i innych formowanych elementów silikonowych. Poniższe wartości stanowią praktyczne punkty wyjścia, a nie uniwersalne specyfikacje. Wymiary końcowe należy zawsze potwierdzić w oparciu o dane dostawcy silikonu, proces formowania, geometrię elementu i wyniki prób.
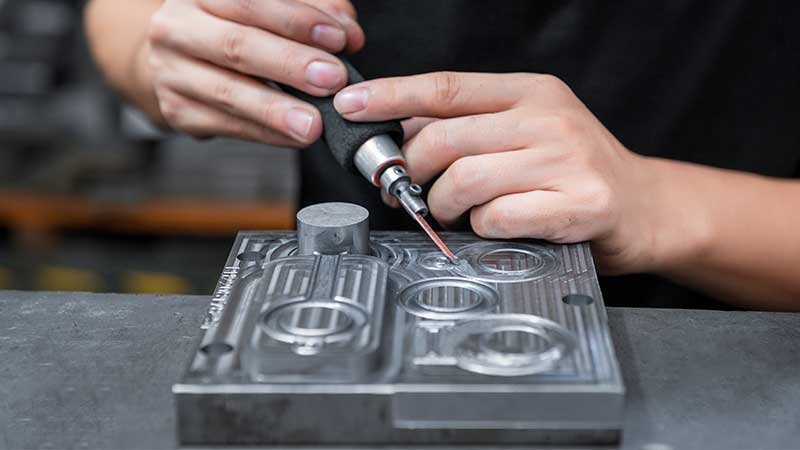
1. Określ zastosowanie przed zaprojektowaniem formy silikonowej
Każdy dobry projekt formy zaczyna się od faktycznego zastosowania produktu. Karma dla niemowląt, element medyczny, uszczelka przemysłowa i formowana wtryskowo część elektroniczna mogą być wykonane z silikonu, ale nie mają tych samych priorytetów projektowych.
Przed rozpoczęciem obróbki należy potwierdzić:
- Aplikacja: kontakt z żywnością, pielęgnacja niemowląt, zastosowania medyczne, konsumenckie, motoryzacyjne lub przemysłowe.
- Tworzywo: LSR lub guma o wysokiej konsystencji, twardość, system utwardzania, kolor i wymagane właściwości fizyczne.
- Środowisko operacyjne: temperatura, substancje chemiczne, ekspozycja na promieniowanie UV, wielokrotne zginanie i warunki sterylizacji.
- Zgodność: odpowiedni wymagania dotyczące silikonu do kontaktu z żywnością lub silikonu medycznego, w tym FDA, LFGB, biozgodność, lub specyficznych wymagań klienta.
- Kryteria jakości: wymiary krytyczne, powierzchnie uszczelniające, obszary widoczne, dopuszczalny błysk i faktura powierzchni.
- Plan produkcji: prototyp, mała partia lub zautomatyzowana produkcja na dużą skalę.
| Dane wejściowe projektu | Dlaczego to ma znaczenie | Wpływ na projekt formy |
|---|---|---|
| Twardość silikonu | Wpływa na elastyczność, przepływ i uwalnianie | Wpływa na ciąg, odpowietrzanie, konstrukcję bramy i wyrzut |
| Krytyczne wymiary | Określa dopasowanie funkcjonalne | Wymaga tolerancji na skurcz i stabilnej kontroli procesu |
| Wymagania dotyczące powierzchni | Kontroluje wygląd i higienę | Wpływa na połysk, teksturę, umiejscowienie linii podziału i wyjmowanie z formy |
| Wielkość produkcji | Napędza koszty jednostkowe i potrzeby automatyzacji | Wpływa na liczbę gniazd, system kanałów i trwałość narzędzia |
Bez tych danych wejściowych forma może wytwarzać części, które wyglądają dobrze, ale nie sprawdzają się podczas montażu, nie spełniają norm lub nie nadają się do długotrwałego użytkowania.
2. Kąty pochylenia: konstrukcja zapewniająca niezawodne rozformowywanie
Kąt pochylenia to delikatne zwężenie pionowych powierzchni formy. Zmniejsza ono tarcie podczas wyjmowania utwardzonego silikonu z gniazda lub rdzenia.
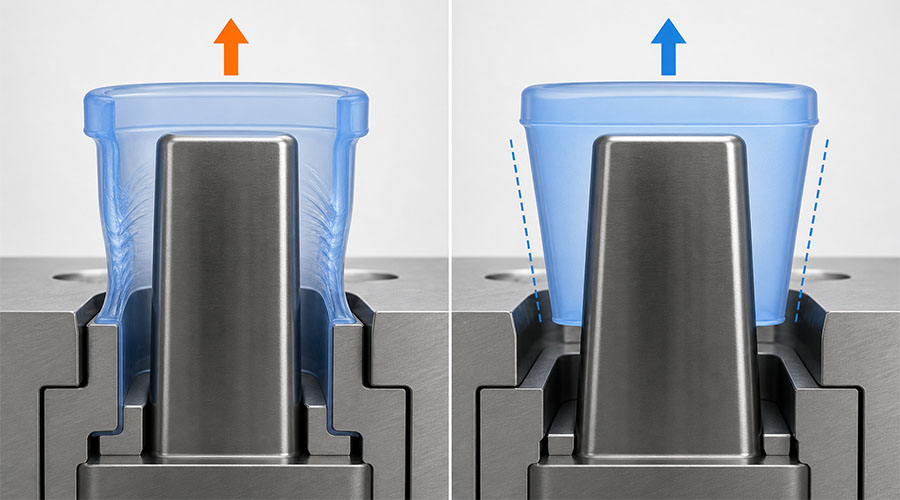
Chociaż silikon jest elastyczny, elastyczność nie eliminuje konieczności stosowania przeciągów. Element wielokrotnie przesuwany po rdzeniu może się rozciągnąć, rozerwać, odkształcić lub spowolnić automatyczny cykl.
Zalecane punkty początkowe
| Geometria lub powierzchnia | Typowy projekt początkowy | Notatka projektowa |
|---|---|---|
| Prosta polerowana powierzchnia | 1°–2° | Może wystarczyć do płytkiej, nieskomplikowanej geometrii |
| Głęboka jama | 2°–5° | Większy ciąg zmniejsza tarcie na dużej odległości od wyrzutu |
| Teksturowana powierzchnia | Wymagany dodatkowy projekt | Głębokość i kierunek tekstury wpływają na odporność na uwalnianie |
| Delikatna lub cienka cecha | Sprawdź za pomocą wersji próbnej | Geometria może ulec deformacji przed uwolnieniem |
Zakresy te należy dostosować do głębokości części, twardości, wykończenia powierzchni, podcięć i wybranej metody wyjmowania z formy.
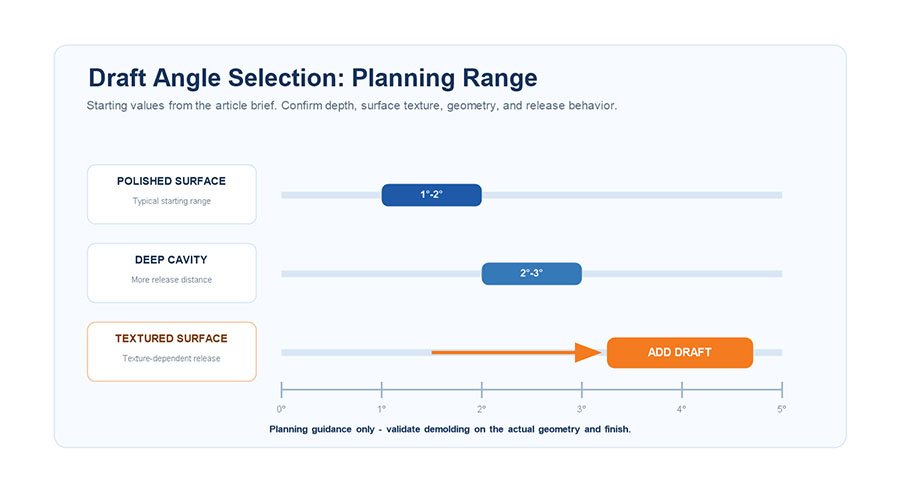
Praktyczne zasady kąta pochylenia
- Stosować posuw w kierunku otworu formy.
- Zwiększyć przeciąg w przypadku głębokich rdzeni i teksturowanych ścian.
- Unikaj nagłych zmian geometrii, które powodują blokowanie mechaniczne.
- Sprawdź, czy po otwarciu część pozostanie w przeznaczonej do tego połówce formy.
- Jeśli nie można naturalnie uwolnić kształtu, należy zastosować systemy wyrzutu powietrza, systemy usuwania materiału lub rdzenie składane.
Częstym błędem jest dodawanie dużego nachylenia do ściany zewnętrznej, pozostawiając żebra, otwory, logo lub rdzenie wewnętrzne niemal w pionie. Każda powierzchnia styku musi zostać sprawdzona w ramach ścieżki uwalniania.
3. Grubość ścianki: równoważenie przepływu, utwardzania i wytrzymałości
Grubość ścianek wpływa na wypełnienie, utwardzanie, stabilność wymiarową, odczucie produktu w dotyku i czas cyklu. Cienkie sekcje mogą być trudne do wypełnienia, a niepotrzebnie grube sekcje mogą zwiększyć zużycie materiału i wydłużyć czas utwardzania.
W przypadku wielu formowanych produktów silikonowych, około 2–5 mm może być użytecznym początkowym punktem odniesienia, ale nie jest to uniwersalna reguła. Uszczelki, membrany, klawiatury, grube elementy ochronne i elementy formowane wtryskowo mogą wymagać bardzo różnych wymiarów.

Dlaczego jednolita grubość ścianek ma znaczenie
Zrównoważona grubość ścianki pozwala osiągnąć:
- Bardziej przewidywalne wypełnianie ubytków.
- Bardziej równomierne utwardzanie i zachowanie pod wpływem ciepła.
- Niższe ryzyko lokalnego kurczenia się i odkształceń.
- Stała twardość i wyczucie produktu.
- Krótsze i bardziej stabilne cykle formowania.
Wytyczne dotyczące projektowania grubości ścianek
- Utrzymuj nominalną grubość ścianki na tyle stałą, na ile pozwala funkcja.
- Stosuj stopniowe przejścia między obszarami grubymi i cienkimi.
- Unikaj stosowania izolowanych, grubych sekcji, które utwardzają się inaczej niż reszta elementu.
- Gdy potrzebna jest sztywność, zamiast po prostu zwiększać całą ścianę, należy dodać żebra lub elementy geometryczne.
- Sprawdź cienkie końce, wąskie ścieżki przepływu, ostre narożniki i obszary najbardziej oddalone od wlewu.
- W przypadku formowania wtryskowego należy zachować odpowiednią grubość silikonu, aby zapewnić stabilny przepływ i pokrycie; 1,0 mm lub więcej jest często używana jako punkt wyjścia, ale wymagana wartość zależy od materiału i geometrii.
Jeżeli nie da się uniknąć nierównomiernej ściany, rozmieszczenie wlewów, odpowietrzanie, równowaga wnęki i warunki utwardzania powinny być zaprojektowane w oparciu o oczekiwane zachowanie przepływu.
4. Wentylacja: usuń powietrze bez tworzenia zacieków
Powietrze z wnętrza wnęki musi wydostać się wraz z wnikaniem silikonu. W przeciwnym razie mogą pojawić się pęcherzyki powietrza, niedolewy, przypalenia, słabe sploty lub niekompletne detale. Jeśli otwory wentylacyjne są zbyt głębokie, silikon może dostać się do środka i spowodować wypływkę.
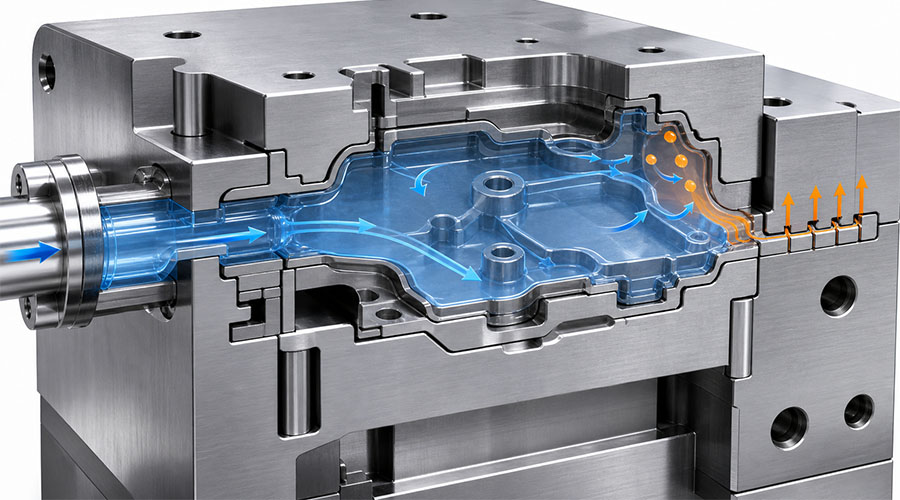
Celem nie jest dodanie jak największej liczby otworów wentylacyjnych. Chodzi o umieszczenie kontrolowanych otworów wentylacyjnych tam, gdzie powietrze jest faktycznie zatrzymywane.
Gdzie należy umieścić otwory wentylacyjne?
Priorytetyzacja:
- Przewidywane ostatnie miejsca do napełnienia.
- Wysokie punkty i zamknięte kieszenie powietrzne.
- Końce żeber i wąskie ścieżki przepływu.
- Obszary położone naprzeciwko lub najdalej od bramy.
- Cienkie odcinki, na których czoło przepływu może się wahać.
- Interfejsy do formowania wtryskowego, w których powietrze może zostać uwięzione wokół wkładki.
Symulacja przepływu może pomóc w przewidywaniu tych lokalizacji, jednak testy z małą dokładnością są nadal cenne, ponieważ rzeczywiste zachowanie napełniania zależy od temperatury, ciśnienia, stanu materiału i ustawień maszyny.
Typowe odniesienie do odpowietrzania
| Parametr | Typowy zakres początkowy | Ryzyko do kontroli |
|---|---|---|
| Głębokość otworu wentylacyjnego | Około 0,005–0,02 mm | Zbyt płytkie wpuszczanie powietrza, zbyt głębokie może powodować powstawanie błysków |
| Szerokość otworu wentylacyjnego | Około 3–6 mm | Musi zapewnić przepływ powietrza bez osłabiania obszaru uszczelnienia |
| Pozycja odpowietrznika | Strefy ostatniego napełnienia i strefy uwięzionego powietrza | Niewłaściwe umiejscowienie powoduje wady nawet przy prawidłowych wymiarach otworu wentylacyjnego |
Rzeczywiste wymiary otworów odpowietrzających zależą od lepkości, ciśnienia, konstrukcji formy, wymagań dotyczących powierzchni oraz dopuszczalnej granicy wypływu. Części precyzyjne mogą wymagać płytszych otworów odpowietrzających, wspomagania próżniowego lub specjalistycznych funkcji przelewowych.
Kiedy pomoc próżniowa jest przydatna
Systemy próżniowe mogą poprawić wyniki w przypadku:
- Złożone formy wielogniazdowe.
- Elementy optyczne lub kosmetyczne.
- Produkty medyczne i dziecięce o surowych wymaganiach dotyczących powierzchni.
- Długie, wąskie ścieżki przepływu.
- Części z wkładkami lub zamkniętymi obszarami styku.
Podciśnienie nie zastępuje dobrej konstrukcji zasuwy i odpowietrznika, ale może zredukować ilość resztkowego powietrza w przypadkach, gdy pasywna wentylacja jest niewystarczająca.
5. Linie podziału i kontrola błysku
Linia podziału to miejsce, w którym stykają się sekcje formy. Jej położenie wpływa na wygląd, szczelność, koszt przycinania, kontrolę wymiarów i wykonalność wyjęcia z formy.
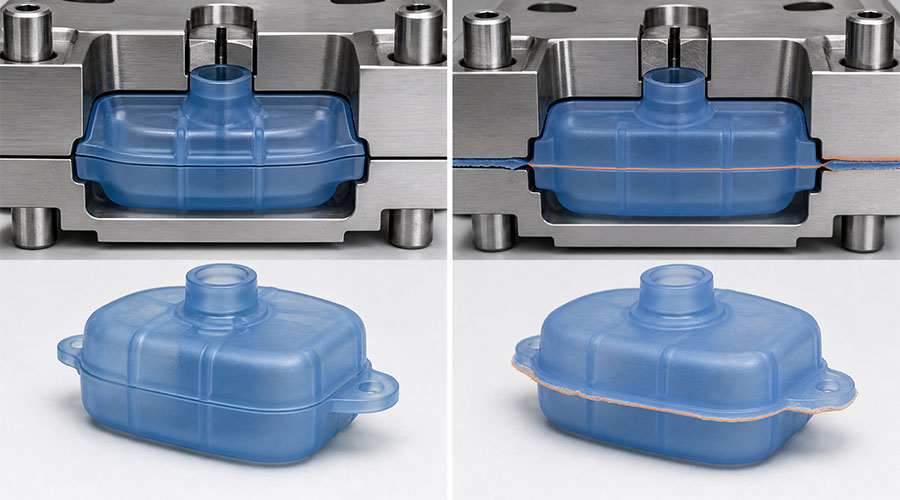
Dobra strategia podziału powinna:
- Jeśli to możliwe, podążaj za naturalnymi krawędziami i przejściami geometrycznymi.
- Unikaj powierzchni uszczelniających i obszarów wymagających szczególnej troski o wygląd.
- Zapewnia stabilne ustawienie formy.
- Umożliwia obróbkę mechaniczną, polerowanie i konserwację wnęki i rdzenia.
- Unikaj regionów o wysokim ciśnieniu, w których trudno kontrolować błyski.
Typowe problemy z pamięcią flash
| Objaw | Możliwa przyczyna | Kierunek korygujący |
|---|---|---|
| Błysk z jednej strony | Niewspółosiowość formy lub nierówne zaciskanie | Sprawdź prowadnice, wyrównanie i wyważenie zacisków |
| Cienki błysk przy otworach wentylacyjnych | Nadmierna głębokość lub ciśnienie otworu wentylacyjnego | Optymalizacja wymiarów otworów wentylacyjnych i ustawień procesu |
| Błysk wokół widocznej krawędzi | Złe położenie linii podziału | Przenieś linię lub przeprojektuj lokalną geometrię |
| Błysk pogarszający się z czasem | Zużycie, uszkodzenie lub zanieczyszczenie | Naprawa i konserwacja powierzchni uszczelniających |
Wypływki to nie tylko problem procesowy. Mogą one wynikać z geometrii formy, wyrównania, konstrukcji otworu odpowietrzającego, zużycia narzędzia, zanieczyszczenia lub niewystarczającego podparcia zacisku.
6. Bramy, kanały i równowaga wypełnienia
System dostarczania silikonu decyduje o tym, jak dociera on do każdej komory. Jego konstrukcja wpływa na ciśnienie, zużycie materiału, czas cyklu, równowagę wypełnienia i automatyzację.
Dla Produkcja LSR, kontrolowany systemy kanałów zimnych i zaworowo-zaworowych Są powszechnie brane pod uwagę, ponieważ nieutwardzony materiał można utrzymywać w kontrolowanym zakresie temperatur podczas nagrzewania gniazda w celu utwardzenia. Prawidłowy system zależy od budżetu na oprzyrządowanie, wielkości produkcji, liczby gniazd, masy części i wymagań jakościowych.
Pytania do zadania
- Czy wszystkie ubytki można wypełnić w tym samym tempie?
- Czy brama jest umiejscowiona w taki sposób, aby uniknąć widocznych śladów i newralgicznych miejsc uszczelnienia?
- Czy kierunek przepływu spowoduje uwięzienie powietrza czy przesunięcie go w stronę otworu wentylacyjnego?
- Czy zasuwa zapewnia wystarczający przepływ bez nadmiernego ścinania lub ciśnienia?
- Czy można konserwować prowadnice i bramkę bez konieczności długiego przestoju?
- Czy oczekiwana wielkość produkcji uzasadnia większą automatyzację systemu?
W przypadku prac niskoseryjnych lub rozwojowych prostota i łatwość modyfikacji mogą być ważniejsze niż maksymalna wydajność cyklu. W przypadku produkcji wielkoseryjnej ważniejsza staje się równowaga gniazda, sterowanie zaworami, automatyzacja, powtarzalność i konserwacja narzędzi.
7. Tolerancje wtrysku i pozycjonowanie wkładki
W formowanie silikonowe, Wkładka musi pozostać stabilna, podczas gdy silikon wokół niej płynie. Nawet niewielkie przesunięcie może spowodować nierównomierne pokrycie, odsłonięcie podłoża, wady wymiarowe lub słabe wiązanie.
Krytyczne czynniki przeformowywania
| Czynnik | Cel projektu | Ryzyko niekontrolowane |
|---|---|---|
| Wstaw lokalizację | Powtarzalne pozycjonowanie mechaniczne | Nierówna grubość silikonu lub odsłonięta wkładka |
| Geometria interfejsu | Blokada mechaniczna, jeśli jest to stosowne | Obieranie lub oddzielanie |
| Stan powierzchni | Czysta i kompatybilna powierzchnia klejenia | Hamowanie utwardzania lub słaba przyczepność |
| Odpowietrzanie interfejsu | Oczyścić drogę ucieczki powietrza | Bąbelki i niepełne pokrycie |
Podcięcia, otwory, żebra i blokady mechaniczne mogą poprawić retencję, gdy sama przyczepność chemiczna nie jest wystarczająca. Muszą być one jednak zaprojektowane również z myślą o napełnianiu i wyjmowaniu z formy.
8. Tekstura powierzchni i metoda wyjmowania z formy
Wykończenie powierzchni wpływa na wygląd, tarcie, higienę i właściwości antyadhezyjne. Powierzchnia polerowana na wysoki połysk może być preferowana w przypadku niektórych zastosowań mających kontakt z żywnością, dla niemowląt, medycznych lub optycznych, natomiast tekstura matowa lub EDM może zapewnić kontrolowane wykończenie kosmetyczne.
Teksturę należy brać pod uwagę w połączeniu z pochyleniem. Głębsza tekstura zwiększa opór mechaniczny podczas wyjmowania i może wymagać większego pochylenia lub innego kierunku otwierania formy.
Opcje wyjmowania obejmują:
- Ręczne usuwanie w przypadku prototypów lub produkcji małoseryjnej.
- Wypychanie powietrza z elastycznych części, które mają tendencję do przywierania do rdzenia.
- Mechaniczne systemy stripperów do powtarzalnego, zautomatyzowanego uwalniania.
- Rdzenie składane lub wyjmowane w celu wykonania niezbędnych podcięć.
- Usuwanie form wielogniazdowych o dużej objętości przy pomocy robota.
Najlepsza metoda pozwala na uwolnienie części bez rozdarcia, trwałego odkształcenia, śladów na powierzchni i nadmiernego czasu cyklu.
9. Kurczenie się: przewiduj, kompensuj i mierz
Silikon zmienia wymiary podczas utwardzania i po utwardzeniu. Ostateczny skurcz zależy od gatunku silikonu, składu chemicznego utwardzania, temperatury, ciśnienia, geometrii elementu, warunków po utwardzeniu oraz czasu pomiaru.
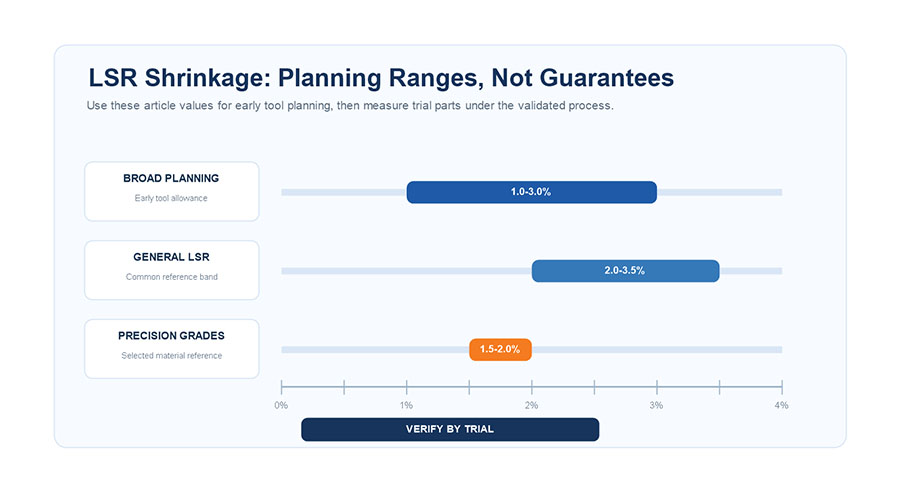
Szeroki zakres przybliżony 1%–4% jest czasami używany na wczesnym etapie planowania, podczas gdy wiele ogólnych zastosowań LSR może się pojawić 2.0%–3.5%. Niektóre stopnie precyzji i zoptymalizowane procesy mogą być bliższe 1,5%–2,0%. Dane te nie powinny w żadnym wypadku zastąpić danych od dostawców ani rzeczywistych testów.
Dlaczego pojedynczy procent skurczu jest ryzykowny
Skurcz może nie być idealnie równomierny w każdym kierunku. Może na niego wpływać:
- Kierunek przepływu i położenie bramki.
- Obszary grube i cienkie.
- Lokalna temperatura formy.
- Warunki utwardzania i po utwardzaniu.
- Wkładki ograniczające ruchy.
- Temperatura i czas pomiaru podczas wyjmowania części.

Lepszy proces wynagradzania
- Zacznij od danych dotyczących kurczliwości podanych przez dostawcę materiału.
- Zastosuj początkowy naddatek do projektu CAD i narzędzia.
- Użyj symulacji przepływu i utwardzania w przypadku skomplikowanych lub wysokiego ryzyka części.
- Produkcja części próbnych w kontrolowanych warunkach procesowych.
- Zmierz wymiary krytyczne po upływie określonego czasu kondycjonowania.
- Porównaj rzeczywiste wyniki z nominalnymi wymiarami CAD.
- Przed rozpoczęciem produkcji masowej należy dostosować wymiary stali lub warunki procesu.
W miarę możliwości należy pozostawić bezpieczne obszary do regulacji stali. Zazwyczaj łatwiej jest usunąć stal niż ją odtworzyć po wycięciu zbyt dużej wnęki.
10. Prototyp i walidacja przed masową produkcją

Analiza CAD i symulacja mogą pomóc zidentyfikować ryzyko, jednak nie są w stanie w pełni odtworzyć rzeczywistych warunków formowania. Narzędzia prototypowe i zdjęcia próbne pokazują, jak część faktycznie się wypełnia, utwardza, błyska, uwalnia i kurczy.
Zalecana sekwencja walidacji
- Badanie krótkoterminowe: Zwróć uwagę na kolejność napełniania i zlokalizuj strefy napełniania wykonywane jako ostatnie.
- Przegląd odpowietrzania: Sprawdź, czy nie ma pęcherzyków powietrza, oparzeń, uwięzionego powietrza i czy szczegóły nie są niekompletne.
- Inspekcja błyskawiczna: Oceń otwory wentylacyjne, linie podziału, zaciski i ciśnienie.
- Test wyjmowania z formy: Sprawdź, czy nie ma śladów rozdarć, rozciągnięć, odkształceń i uszkodzeń powierzchni.
- Kontrola wymiarowa: Pomiar skurczu i tolerancji krytycznych.
- Test nadformowania: Sprawdź położenie wkładki, pokrycie, łączenie i pułapki powietrzne na styku.
- Jazda pilotażowa: Potwierdź czas cyklu, równowagę gniazda, powtarzalność i automatyczną obsługę.
Nowoczesny druk 3D umożliwia kontrolę dopasowania, tworzenie wzorców i wczesne przeglądy projektów. Jednak wydrukowany prototyp nie zawsze odzwierciedla właściwości termiczne, ciśnienie, wykończenie powierzchni i skurcz narzędzi produkcyjnych.
Lista kontrolna DFM przed przygotowaniem narzędzi
- [ ] Potwierdzono zastosowanie produktu i środowisko operacyjne
- [ ] Wybrano gatunek silikonu, twardość, kolor i system utwardzania
- [ ] Zidentyfikowano wymagania dotyczące zgodności i testowania
- [ ] Określono wymiary krytyczne i dopuszczalne tolerancje
- [ ] Przegląd nominalnej grubości ścianki i przejść
- [ ] Sprawdzono kąty pochylenia na wszystkich powierzchniach zwalniających
- [ ] Oceniono położenie bramki i sekwencję napełniania
- [ ] Zidentyfikowano obszary ostatniego napełnienia i miejsca odpowietrzenia
- [ ] Linia podziału powinna być w miarę możliwości umieszczona z dala od powierzchni krytycznych
- [ ] Wykończenie powierzchni i faktura dopasowane do odpowiedniego profilu
- [ ] Wybrano metodę wyjmowania z formy
- [ ] Wkładki są dobrze zlokalizowane, a odpowietrzanie interfejsu zostało sprawdzone
- [ ] Dodatek na skurcz w oparciu o dane materiałowe i procesowe
- [ ] Przygotowano plan prób i walidacji wymiarowej
- [ ] Potwierdzono oczekiwaną wielkość produkcji i plan konserwacji
Często Zadawane Pytania
Jaki kąt nachylenia powinien mieć element silikonowy?
Prosta, polerowana geometria może przyjąć kąt nachylenia około 1°–2° jako punkt wyjścia. Głębokie wnęki, powierzchnie o teksturze i trudne warunki wyjęcia mogą wymagać kąta nachylenia 2°–5° lub większego. Ostateczny kąt należy zweryfikować w odniesieniu do głębokości, twardości, tekstury powierzchni i metody wyjęcia z formy.
Jaka jest zalecana grubość ścianki części silikonowych?
Wiele produktów o ogólnym przeznaczeniu ma grubość od 2 do 5 mm, ale nie ma uniwersalnego minimum ani maksimum. Membrany, uszczelki, warstwy formowane wtryskowo i elementy konstrukcyjne wymagają różnych wartości. Jednolitość i stopniowe przejścia są często ważniejsze niż wybór jednej, stałej wartości.
Gdzie powinny znajdować się otwory wentylacyjne formy?
Umieść odpowietrzniki w przewidywanych miejscach ostatniego napełnienia, punktach najwyższych, kieszeniach z uwięzionym powietrzem, końcach żeber i miejscach oddalonych od wlewu. Symulacja przepływu i testy z krótkimi wtryskami mogą potwierdzić rzeczywiste położenie pułapek powietrznych.
O ile kurczy się LSR?
Wstępny, szeroki szacunek może wynosić 1%–4%, przy czym dla wielu ogólnych materiałów LSR wynosi on około 2,0%–3,5%. Rzeczywisty skurcz musi być oparty na konkretnym materiale, procesie utwardzania, geometrii, warunkach po utwardzeniu oraz pomiarach próbnych.
Czy symulacja może zastąpić próby pleśni?
Nie. Symulacja jest przydatna przy porównywaniu projektów i przewidywaniu ryzyka przepływu lub skurczu, ale nadal konieczne są próby fizyczne w celu weryfikacji wymiarów, wypływek, odpowietrzania, jakości powierzchni i zachowania się podczas wyjmowania z formy.
Wniosek
Udany projekt formy silikonowej zależy od zarządzania całym systemem, a nie od optymalizacji pojedynczego elementu. Kąty pochylenia muszą być dopasowane do tekstury powierzchni i metody uwalniania. Grubość ścianek musi umożliwiać napełnianie i równomierne utwardzanie. Otwory odpowietrzające muszą usuwać powietrze, nie powodując niedopuszczalnych wypływek. Skurcz musi być przewidywany, kompensowany i mierzony w rzeczywistych warunkach procesu.
Gdy decyzje te zostaną podjęte wcześnie i zweryfikowane poprzez przegląd procesu produkcji (DFM) oraz formowanie próbne, producenci mogą ograniczyć modyfikacje narzędzi, ilość odpadów, niestabilność cyklu i problemy z jakością.
Chcesz sprawdzić poprawność swojego produktu silikonowego przed użyciem go w obróbce?
Wyślij swoje pliki 3D, wymagania materiałowe, oczekiwaną wielkość produkcji i wymiary krytyczne do Ry Silikon dla recenzja niestandardowej formy silikonowej DFM.