Większość kupujących przesyła nam plik STEP i oczekuje ceny. Tak naprawdę chcą wiedzieć, czy daną część da się wykonać, z jaką tolerancją i jak szybko. Te trzy odpowiedzi nie wynikają z geometrii. Znajdują się w notatkach, których zazwyczaj brakuje.
Cytujemy niestandardowe części silikonowe Co tydzień, a schemat jest stały: niekompletne pliki projektowe niestandardowych części silikonowych nie odpadają przy wycenie. Odpadają przy pierwszym elemencie, po pocięciu stali. Wtedy decyzja nie należy już do Ciebie. Chodzi o modyfikację narzędzia, ponowną wycenę lub nową wkładkę.
To jest pakiet plików, o który prosimy, i decyzje, które każdy z nich ma zamknąć. Niezależnie od tego, czy chodzi o łyżeczkę do karmienia dziecka, matę kuchenną, uszczelkę przemysłową czy formowaną wkładkę, jest to ten sam pakiet. Zmienia się tylko to, który plik niesie ze sobą największe ryzyko.
W niniejszym artykule podane są wartości liczbowe — pasma skurczu, tolerancje początkowe, harmonogramy utwardzania po utwardzaniu, limity przesunięcia wkładki — pochodzące z naszych własnych narzędzi i rekordów pierwszego artykułu w ramach programów narzędzi silikonowych niestandardowych, które prowadzimy od 2012 roku, a nie z opublikowanej tabeli. Normy i przepisy, na które się powołujemy, są wymienione w sekcji „Źródła” na końcu.
Streszczenie
- Geometria jest najtańszą częścią pakietu. Plik STEP odpowiada na pytanie, czy dany kształt istnieje. Twardość, system utwardzania, odniesienie do koloru i zgodność z normami decydują o cenie, czasie cyklu i formalnościach.
- Kompensacja skurczu należy do tego, kto tnie stal. Zastosowane w systemie CAD rozwiązanie 1%–4% powoduje usunięcie jedynej dźwigni pozostałej po pierwszych strzałach, a część wychodzi dwa razy za mała.
- Najdroższą linią na rysunku jest ścisła tolerancja koca. Koszt leży w inspekcji i złomie, a nie w samej wnęce. Jedna ogólna klasa plus krótka lista krytyczna przebija M2 wszędzie, prawie zawsze.
- Ryzyko przenosi się wraz z rodziną produktów; lista plików nie. Programy dla dzieci i kuchni nie spełniają wymagań dotyczących zgodności i zatwierdzenia koloru. Programy przemysłowe nie spełniają wymagań dotyczących klasy tolerancji i danych wstawiania.
- Nic z powyższych nie jest niezwykłe, o co można prosić. Jest to pojedyncza korekta rysunku pracy, co jest tańsze niż jednokrotna modyfikacja narzędzia.
Niekompletny pakiet plików nie wstrzymuje projektu. Pozwala na jego kontynuację w oparciu o założenia. Narzędzie jest projektowane wokół wartości, która wydawała nam się najbardziej prawdopodobna, pierwszy artykuł jest porównywany z tym, co obie strony zapamiętały, a poprawka jest wprowadzana po przecięciu stali. To jest cały argument za poświęceniem popołudnia na pliki przed ich wysłaniem. Korekta rysunku kosztuje jedno popołudnie. Ponowne wycięcie wnęki, nowa wkładka lub ponowny test zgodności kosztują pieniądze, które nigdy nie były uwzględnione w budżecie projektu, a zazwyczaj również trwają tygodnie.
Co muszą zawierać pliki projektowe niestandardowych części silikonowych?
Sześć elementów. Jeśli będzie ich mniej, ktoś będzie musiał zgadywać za ciebie, a to zgadywanie trafi do stali.
| Plik | Preferowany format | Decyzja o zamknięciu | Potrzebujesz konkretnej wyceny? |
|---|---|---|---|
| Model 3D | STEP (preferowany AP242, akceptowany AP214) lub natywny SolidWorks/Fusion | Geometria wnęki, liczba wnęk, wykonalność DFM | Tak |
| Rysunek 2D | PDF plus DWG lub DXF | Co zostanie zaakceptowane podczas kontroli | Tak |
| Notatka dotycząca materiału i procesu | Blok tytułowy rysunku lub formularz zapytania ofertowego | Związek, twardość, system utwardzania, utwardzanie po utwardzeniu | Tak |
| Odniesienie do koloru | Kod Pantone lub RAL oraz fizyczny chip | Podstawa zatwierdzenia masterbatchu i koloru | Tak dla części kolorowych |
| Oznaczanie dzieł sztuki | AI, EPS lub wektorowy PDF, czcionki obrysowane | Metoda drukowania, system atramentowy, rozmiar sita lub podkładki | Tak, jeśli drukowane lub grawerowane |
| Wstawianie lub dopasowywanie danych części | STEP plus rysunek, podany materiał | Dopasowanie formowane wtryskowo, droga przylegania, ślady po śladach | Tak, dla części formowanych wtryskowo |
Sam plik STL pozwala na ocenę wykonalności i przybliżony zakres narzędzi. Nic więcej. Siatka nie ma dokładnych promieni ani wyraźnej definicji cienkich ścianek, a obie te cechy decydują o tym, czy krawędź ulegnie pęknięciu podczas wyjmowania z formy.
Który plik zwykle zawodzi w danej rodzinie produktów?
Sześć powyższych elementów jest stałych. Ten, który zostanie pominięty, jest przewidywalny i zależy od tego, co robisz.
| Rodzina produktów | Plik najczęściej brakujący lub słaby | Ile kosztuje, gdy go brakuje | Typowa klasa tolerancji |
|---|---|---|---|
| Produkty dla niemowląt i do karmienia (śliniaczki, łyżeczki, talerzyki, gryzaki) | Oświadczenie o zgodności i fizyczny wzorzec koloru | Niewłaściwa rodzina związków, ponowne testowanie, ponowna akceptacja koloru po obróbce | M3, z M2 na krawędziach ssących i elementami uszczelniającymi |
| Przybory kuchenne i do pieczenia (maty, szpatułki, pojemniki, pokrywki) | Warunki użytkowania i twardość z tolerancją | Związek, który nie sprawdza się w temperaturze pieca lub źle leży w dłoni | M3 do M4 |
| Części przemysłowe (uszczelki, podkładki, klawiatury, rurki, przelotki) | Rysunek 2D z określoną klasą tolerancji i danymi do wstawienia | Modyfikacja narzędzia po pierwszym elemencie; wyciek lub wada dopasowania podczas eksploatacji | M2, M1 tylko w przypadku średnic uszczelniających |
| Artykuły promocyjne i markowe (opaski, etykiety, etui) | Grafika wektorowa z konturowymi czcionkami i kolorem Pantone dla każdego elementu | Ponowny wydruk, łuszczenie się tuszu, widoczne przesunięcie kolorów między partiami | M3 do M4 |
| Formy i wymagająca geometria wyjmowania z formy | Model 3D w wymiarach końcowych wraz z notatką dotyczącą demontażu | Podarte usta, uwięzione ubytki, przeprojektowanie podzielonej jamy | M3, szczelne tylko w wymiarach funkcjonalnych wnęki |
Konsekwencją praktyczną jest to, że ta sama brakująca linia ma różną cenę w zależności od rodziny. produkty silikonowe dla dzieci, luźna ogólna tolerancja jest zazwyczaj dopuszczalna, podczas gdy linia zgodności jest niepodlegająca negocjacjom. silikonowe produkty kuchenne, Uwaga dotycząca temperatury pracy decyduje o wyborze związku, zanim geometria będzie miała jakiekolwiek znaczenie. W przypadku uszczelnień przemysłowych kolejność jest odwrotna.
Czy powinieneś wysłać plik STEP, STL czy Native CAD?
Wyślij STEP jako plik roboczy, natywny CAD jako kopię zapasową, STL tylko jako wizualny punkt odniesienia. Eksportuj AP242 tam, gdzie oferuje go Twój CAD — jest to aktualny protokół i może przenosić dane dotyczące tolerancji i adnotacji, a nie tylko kształt. AP214 pozostaje w pełni funkcjonalny; AP203 traci kolor.
| Format | Co przetrwa eksport | Użyj tego do |
|---|---|---|
| KROK AP242 (lub AP214) | Ciała stałe, dokładne promienie, struktura zespołu, kolor; AP242 zawiera również semantyczne dane PMI i tolerancje | Projektowanie narzędzi, obróbka wnęk, przegląd DFM |
| Natywny CAD (SLDPRT, F3D) | Historia funkcji, parametry edytowalne | Wspólne zmiany konstrukcyjne podczas DFM |
| IGES | Powierzchnie, czasami z przerwami | Tylko starsze pliki; spodziewaj się czasu naprawy |
| DWG / DXF | Profile i wymiary 2D | Wykrawanie, profile wytłaczane, kontury uszczelek |
| STL / 3MF | Tylko muszla trójkątna | Potwierdzenie wizualne, wydrukowane prototypy |
Inżynierowie zapominają o jednym szczególe: eksport w milimetrach, jedna bryła wodoszczelna na część, początek na płaszczyźnie odniesienia lub osi symetrii. Ukryte elementy i pozostałe bryły konstrukcyjne przechodzą przez eksport i kosztują nas dzień czyszczenia, zanim jeszcze rozpocznie się DFM.
Jeśli nadal nie możesz się zdecydować, czy zastosować silikon formowany, czy drukowany, ograniczenia geometryczne są różne, dlatego przygotuj plik dla trasy, którą zamierzasz zastosować, a nie dla obu. Druk 3D z silikonu toleruje geometrię, której nie toleruje formowanie, i odwrotnie.
Co powinien pokazywać rysunek 2D?
Model określa, czym jest część. Rysunek określa, co zostanie zaakceptowane. To są różne dokumenty i tylko jeden z nich jest wykorzystywany przez kontrolę jakości.
Rysunek silikonowy nie jest rysunkiem z tworzywa sztucznego, w którym zmieniono linię materiału. Część odkształca się pod wpływem pomiaru, niektóre jej wymiary przesuwają się pod wpływem nacisku zacisku, a jej najważniejsze cechy są zazwyczaj najbardziej miękkie. To zmienia to, co powinno znaleźć się na arkuszu.
- Przekroje każdej funkcji funkcjonalnej. Jeden widok przekroju przez każdą wargę uszczelniającą, przejście przez ścianę, podcięcie i kieszeń na wkładkę. Grubość ścianki występująca tylko w modelu jest najczęstszą przyczyną pytań dotyczących DFM.
- Punkty odniesienia, na których można zlokalizować miękką część. Wybierz sztywną powierzchnię lub formowany element. Cienki kołnierz jako punkt odniesienia A będzie się przesuwał w osprzęcie, a każdy wymiar do niego odniesiony odziedziczy ten ruch.
- Wymiary dotyczą tego, co jest funkcjonalne, a nie wszystkiego. Każdy wymiar, który wstawisz, to wymiar, który ktoś zmierzy i może odrzucić. Powierzchnie dopasowania, geometria uszczelnień, pozycje otworów i cała obudowa: te elementy wymagają liczb. Promienie kosmetyczne nie.
- Stan wolny lub ustalony, wyraźnie określony. W przypadku rur, uszczelek, membran i pokryw, należy wpisać, czy wymiar ma zastosowanie bez ograniczeń, czy w określonym uchwycie. Bez tego średnica wewnętrzna nie jest specyfikacją.
- Blok tolerancji, a nie tolerancje rozproszone. Ogólna klasa w bloku, krótka lista krytycznych wymiarów w widokach oraz wymiary zamknięcia oznaczone tak, aby można je było odczytać w odniesieniu do pasma zamknięcia.
- Tabliczka tytułowa przedstawiająca proces. Związek i proces, twardość z tolerancją, system utwardzania, utwardzanie po utwardzeniu, odniesienie do koloru i zgodność. Rysunek jest przesyłany między działami, a zapytanie ofertowe e-mailem nie.
- Oznaczanie dzieła sztuki względem punktu odniesienia. Lokalizacja, rozmiar i orientacja logo są zawarte na rysunku, nawet jeśli grafika jest wysyłana jako osobny plik wektorowy.
- Jednostki, skala, litera wersji i data. Milimetry, o ile nie zaznaczono inaczej, oraz jeden list poprawek udostępniony modelowi i dziełu sztuki.
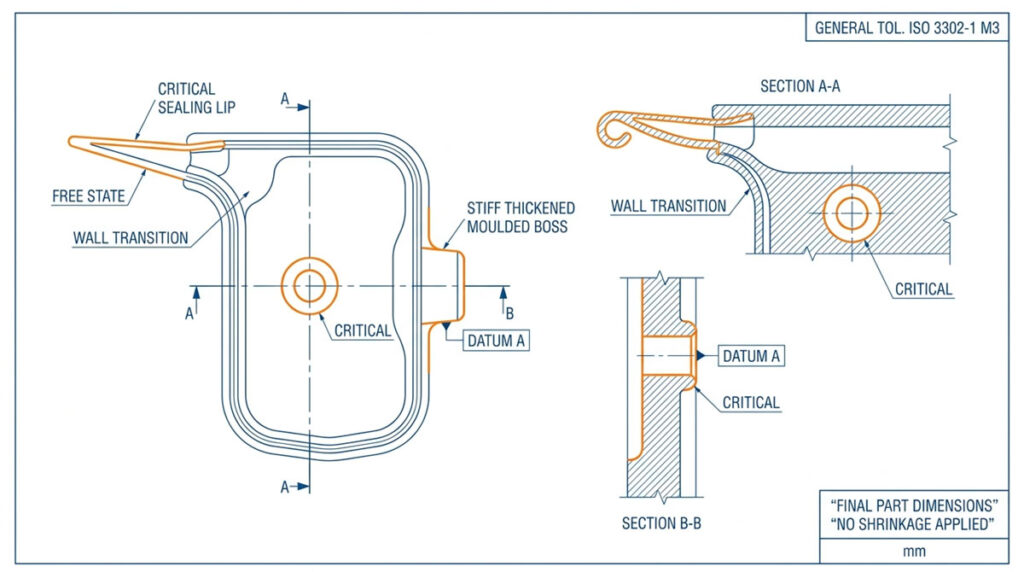
To, co pominąć, ma niemal takie samo znaczenie. Pełna tolerancja geometryczna części elastomerowej oznacza rygorystyczność i zachowuje się jak koszt, ponieważ wymagania dotyczące płaskości i równoległości, określone dla metalu obrabianego mechanicznie, nie mogą być zachowane w przypadku materiału, który odpręża się przez wiele godzin po wyjęciu z formy. Wąskie tolerancje profilu na powierzchniach kosmetycznych mają ten sam efekt. Jeśli element nie uszczelnia, nie lokalizuje się ani nie przylega do czegoś, nie wymaga tolerancji węższej niż klasa ogólna.
Jeśli masz model, ale nie masz rysunku, prześlij go i poinformuj o tym. Na jego podstawie sporządzimy rysunek, który po zatwierdzeniu stanie się punktem odniesienia dla całego projektu. Nie ma sensu kontynuować bez rysunku, ponieważ wtedy pierwszy artykuł będzie oceniany na podstawie tego, co obie strony zapamiętały jako uzgodnione.
Dlaczego model powinien zachować wymiary końcowej części?
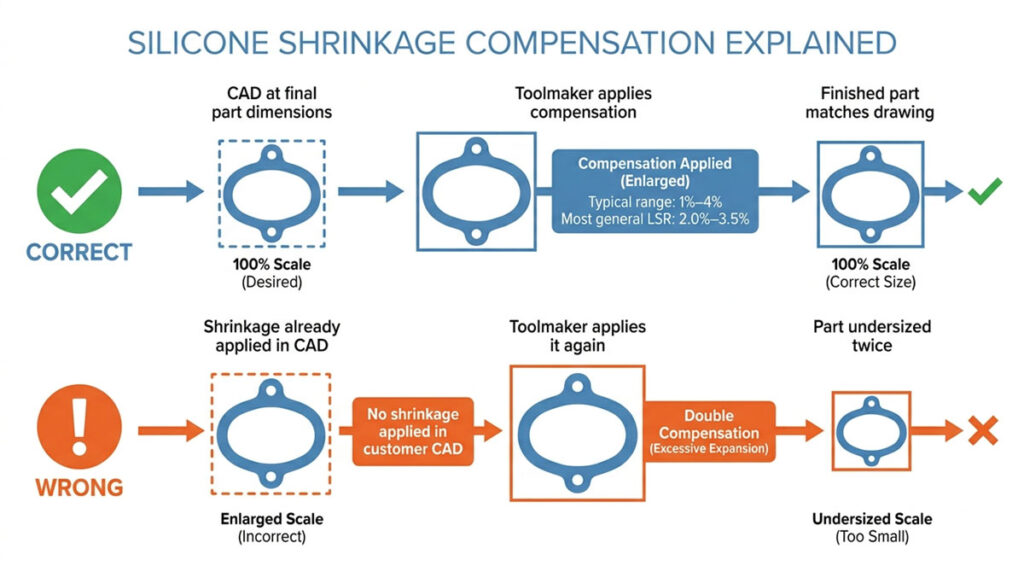
Ponieważ stosujemy kompensację skurczu stali, a jeśli już ją zastosowałeś, część wychodzi dwa razy za mała.
Silikon kurczy się podczas utwardzania i ponownie podczas utwardzania. Realistyczny zakres wynosi około 1%–4%, przy czym większość powszechnych gatunków LSR mieści się w granicach 2,0%–3,5%; rzeczywista wartość pochodzi z karty katalogowej i próbek, a nie z reguły. Nie jest to również jednorodne. Kierunek przepływu, lokalna grubość ścianki, położenie wlewu, temperatura formy i wkładka ograniczająca – wszystkie te czynniki powodują jego naprężenie w różnych kierunkach.
To element, który zespoły najczęściej niedoceniają. Projektant, który pracował głównie z tworzywami termoplastycznymi, zakłada, że skurcz jest pojedynczym skalarem stosowanym na etapie projektowania CAD, ponieważ w wielu procesach obróbki tworzyw sztucznych faktycznie tak jest. W przypadku silikonu, zastosowanie go na etapie produkcji pozbawia nas możliwości późniejszego dostrojenia. Uszczelka o grubości 0,4 mm na elemencie o twardości 40 Shore A zachowuje się zupełnie inaczej niż ta sama uszczelka o twardości 60 Shore A, a kompensacja jest zgodna z materiałem, a nie z rysunkiem.
Rysunek musi określać wymiar, jaki chcesz zmierzyć na gotowym elemencie po utwardzeniu, na przykład po 4 godzinach w temperaturze 200°C, gdzie istotne są substancje lotne. Resztą zajmiemy się my. projekt formy.
Którą klasę tolerancji należy określić: M1, M2 czy M3?
Używać ISO 3302-1 jako klasa ogólna i zastrzegają ścisłe tolerancje dla krótkiej listy cech funkcjonalnych.
| Klasa | Gdzie zarabia swój koszt | Czego od nas wymaga |
|---|---|---|
| M1 | Precyzyjne średnice uszczelnień, ściśle dopasowane interfejsy | Precyzyjne narzędzia, wąskie okno procesowe, większe ilości odpadów i większe obciążenie inspekcyjne |
| M2 | Uszczelki techniczne, klawiatury, wkładki | Praktyczny cel dla funkcjonalnych części niestandardowych |
| M3 | Geometria kuchenna, dziecięca i konsumencka | Wydajne domyślne ustawienia dla wymiarów niekrytycznych |
| M4 | Duże formowane części, w których dopasowanie nie jest uzależnione od wymiarów | Najluźniej uformowana klasa; nadal lepiej sformułowana niż pozostawiona pusta |
Dwa ograniczenia podane w tabeli powyżej, które są błędnie podawane w rysunkach, które otrzymujemy.
Po pierwsze, klasy M dotyczą wyłącznie wyrobów formowanych. Profile wytłaczane i profile cięte na długość są klasyfikowane oddzielnie w normie ISO 3302-1 jako Klasy E (E1–E3), dlatego rysunek wytłaczania powinien określać klasę E, a tolerancja długości cięcia powinna być podana w odniesieniu do samej długości cięcia. Projekt wytłaczania na zamówienie niesie ze sobą własną logikę wymiarową i nie jest zgodny z zasadami formowania. Napisanie “M3” na rysunku wytłaczania oznacza, że nie zapoznałeś się z normą, na którą się powołujesz.
Po drugie, standard dzieli każdą klasę na naprawił I zamknięcie Wymiary. Stałe wymiary są kontrolowane wyłącznie przez obrobioną wnękę. Wymiary zamknięcia przecinają płaszczyznę podziału i dodatkowo zależą od siły zacisku, objętości mieszanki i wypływki, dlatego ich zakres tolerancji w tej samej klasie jest szerszy. Jeśli jeden z krytycznych wymiarów przecina linię podziału, należy zaakceptować pasmo zamknięcia lub poprosić nas o przesunięcie podziału przed zaprojektowaniem narzędzia. Jest to najczęstszy powód, dla którego część jest “poza tolerancją” w stosunku do klasy, do której w rzeczywistości jest zgodna.

W przypadku braku podanej klasy, rozpoczynamy rozmowę od ±0,3 mm dla wymiarów ogólnych, ±0,2 mm dla grubości ścianek i średnic wewnętrznych oraz ±0,1 mm dla powierzchni uszczelniających, a następnie potwierdzamy to na podstawie rozmiaru, twardości i geometrii części przed wyceną. Potraktuj te wartości jako punkt wyjścia do negocjacji, a nie specyfikację.
W przypadku większości geometrii dla niemowląt, kuchni i produktów promocyjnych, M3 to prawidłowe ustawienie domyślne, a nie kompromis, a M4 to właściwy wybór w przypadku dużych części i profili wytłaczanych. Określenie M2 na tych rysunkach pozwala zaoszczędzić na kosztach inspekcji i nie odczuwa tego użytkownik końcowy.
Błąd w tym przypadku jest lustrzanym odbiciem błędu dotyczącego skurczu. Kupujący, którzy mają nawyki związane z CNC, stosują ścisłą tolerancję dla każdego wymiaru, ponieważ wydaje się to bezpieczne. To nie jest bezpieczne; jest drogie, a gdzie trafia ten wydatek, widać na pierwszy rzut oka. koszty form silikonowych. Każdy dodatkowy, ciasny wymiar dodaje etap kontroli i powód odrzucenia, który nie ma nic wspólnego z funkcjonalnością. W przypadku podstawy z przyssawką lub kieszeni na śliniak, ±0,5 mm nie zmienia niczego, co użytkownik może odczuć. Na krawędzi uszczelniającej wysoce precyzyjna część formowana, 0,05 mm decyduje o tym, czy występuje przeciek.
Jak określić wymiar części, która ulega odkształceniu pod wpływem suwmiarki?
Podając na rysunku nazwę metody pomiaru, a nie tylko jej numer.
Warga o twardości 40 Shore'a A zmierzona suwmiarką ręczną daje mniejszy odczyt niż ta sama warga zmierzona optycznie, ponieważ operator ją ściska. Dwa laboratoria sporządzają następnie dwa raporty dla jednej dobrej części, a spór przestaje dotyczyć jakości, a staje się sporem o metrologię.
W notatce z inspekcji umieść następujące cztery elementy:
- Metoda pomiaru miękkich lub cienkich elementów: bezkontaktowa, optyczna lub wizyjna.
- Stan ustalony lub wolny, zwłaszcza w przypadku rur, uszczelek i cienkich membran.
- Kondycjonowanie: pomiar należy wykonać po utwardzeniu i określonym okresie odpoczynku, nie bezpośrednio po zdjęciu z prasy.
- Wielkość próbki i AQL dla pierwszego artykułu i partii produkcyjnych, dopasowane do tego, jak będą faktycznie wyglądać części sprawdzony.
Ta pojedyncza notatka rozstrzyga większość sporów dotyczących pierwszego artykułu zanim się one zaczną, i zajmuje jedną linijkę tekstu.

Które nuty zmieniają cytat bardziej niż geometria?
Materiał, twardość, system utwardzania, kolor i zgodność. Geometria decyduje o narzędziach; te z kolei decydują o składzie chemicznym, cyklu i dokumentacji.
| Notatka | Jak to powiedzieć | Co to napędza |
|---|---|---|
| Proces i związek | Wtrysk LSR, kompresja HCR lub wytłaczanie mieszanki | Rodzaj narzędzia, liczba gniazd, koszt jednostkowy przy danej objętości |
| Twardość | “Shore A 50 ±5” zgodnie z ASTM D2240 | Odczuwanie, zachowanie podczas wyjmowania z formy, ryzyko rozdarcia cienkich elementów |
| System leczenia | Platyna (dodatek) lub nadtlenek, wymagane lub nie wymagane utwardzanie po utwardzeniu | Zapach, substancje lotne, ścieżka zgodności, kompatybilność wkładek |
| Kolor | Kod Pantone lub RAL plus poziom połysku, zatwierdzenie chipem | Masterbatch, przezroczystość, podstawa zatwierdzenia |
| Zgodność | FDA 21 CFR 177.2600, LFGB, UE 10/2011; ISO 10993-1 tylko jeśli część jest wyrobem medycznym | Wybór surowca, koszt badań, czas realizacji |
| Warunki świadczenia usług | Zakres temperatur, kontakt chemiczny, metoda sterylizacji | Rodzina związków, system wypełniaczy, grubość ścianki |
Jedną z pułapek jest kwestia chemiczna. Utwardzanie platyny jest hamowane przez siarkę, aminy, katalizatory cynowe i niektóre chemikalia galwaniczne, więc powłoka wkładki, która wygląda czysto kosmetycznie, jest w rzeczywistości decyzją o utwardzeniu. Druga pułapka tkwi w sformułowaniu linii zgodności. FDA 21 CFR 177.2600 obejmuje wyroby gumowe przeznaczone do wielokrotne użycie, i reguluje materiał i jego składniki ekstrakcyjne, a nie przypadek użycia gotowego produktu; pojedyncze elementy usługi podlegają różnym klauzulom, dlatego rysunek powinien określać, o którą część chodzi. Jeśli potrzebujesz szerszego rozróżnienia, jakość spożywcza a jakość medyczna To podział ma znaczenie na rysunku. W przypadku UE instrument dotyczący kontaktu z żywnością to Rozporządzenie (UE) nr 10/2011. ISO 10993-1 To osobna ścieżka dla wyrobów medycznych. Element cewnika jest oceniany w ramach tej ścieżki. Opaska na nadgarstek, smoczek czy narzędzie kuchenne nie podlegają przepisom dotyczącym kontaktu z żywnością lub bezpieczeństwa zabawek. Złożenie wniosku o przeprowadzenie testów 10993 dla części konsumenckiej oznacza naliczenie kosztów i nie stanowi podstawy do dodatkowych roszczeń.
Kolor zasługuje na osobną linię. Zrzut ekranu nie jest specyfikacją koloru. Dopasowujemy go do fizycznego chipa przy określonym źródle światła, a półprzezroczyste lub wypełnione związki zmieniają dopasowanie; jak to jest kontrolowane w produkcji zależy od wybranego związku, co jest kolejnym powodem, dla którego materiał i kolor łączą się ze sobą.
Gdzie jesteś gotów zaakceptować linię podziału, wlewy i znaki odpowietrzające?
Gdzieś na części będzie linia podziału, świadek wrót i ślad odpowietrznika. Rysunek powinien wskazywać, gdzie są one niedopuszczalne i tam się kończyć.
Błędy nadchodzą z przeciwnych stron. Kupujący, którzy nic nie mówią, otrzymują oceny tam, gdzie narzędzie jest najłatwiejsze do zbudowania, a następnie odrzucają ich przy pierwszym artykule. Kupujący, którzy dyktują pełną linię podziału i układ wlewu, ograniczają napełnianie i odpowietrzanie, a rezultatem jest wyciek lub uwięzione powietrze na powierzchni, na której im bardziej zależało.
Użyteczna instrukcja jest ograniczeniem, a nie projektem:
- Oznacz strefy kosmetyczne i uszczelniające jako strefy bez znakowania.
- Podaj dopuszczalną granicę błysku — przycięcie na równo z powierzchnią lub określoną wartość maksymalną w milimetrach.
- Określ, która powierzchnia jest zwrócona w stronę użytkownika lub na której znajduje się logo.
- Podcięcia flagowe, elementy zatrzaskowe i zamknięte wnęki; geometria podcięcia zmienia metodę wyjmowania z formy, a czasami następuje pęknięcie gniazda.
- Zanotuj oczekiwane wykończenie powierzchni lub fakturę, jeśli to możliwe, korzystając z próbki odniesienia; opcje są omówione w wzory powierzchni.
Tolerancja błysku to obszar, w którym koszty po cichu się koncentrują. Dążenie do zerowego wymogu błysku przesuwa zadanie w kierunku węższej tolerancji formy i wspomagania próżni, co jest realną możliwością w innym przedziale cenowym. Przeczytaj kompromis między tolerancją a logiką próżniową zanim napiszesz “bez lampy błyskowej” na rysunku.
Co nam przekazuje plik insertu w przypadku części formowanej wtryskowo?
Więcej niż tylko kształt. Wkładka, która przesuwa się o 0,2 mm, powoduje nierównomierną grubość silikonu, odsłonięcie podłoża lub odklejanie się spoiny podczas użytkowania.
| Wstaw informacje | Dlaczego narzędzie nie może zostać zaprojektowane bez niego |
|---|---|
| Model 3D i rysunek z tolerancjami | Lokalizacja cech i prześwitów w jamie |
| Materiał podłoża i obróbka powierzchni | Droga adhezji: podkład, blokada mechaniczna lub związek samoprzylepny |
| Minimalna grubość silikonu na wkładce | Przepływ, zasięg i unikanie czytania |
| Wymagana wytrzymałość wiązania lub odrywania | Czy przyczepność jest specyfikacją czy założeniem |
| Dopuszczalna lokalizacja znaków lokalizacyjnych-świadków | Piny muszą gdzieś wylądować; Ty wybierasz gdzie |
| Wstaw limit temperatury | Temperatura utwardzania i czas cyklu |
Formowanie wtryskowe to również obszar, w którym “decyzja przyjdzie później” generuje największe koszty. Strategia adhezji jest projektowana w narzędziu, a nie dodawana później. Podkład, blokada mechaniczna lub masa samoprzylepna: droga adhezji przez formowanie wtryskowe wynika z podłoża i jego powłoki, dlatego też plik wkładki musi zawierać nazwy obu tych elementów.
Które pliki z pracami graficznymi przetrwały od wersji próbnej do produkcji?
Pliki wektorowe z konturowymi czcionkami, kolorami nawiązującymi do Pantone i metodą znakowania wybraną przed wycięciem narzędziem.
Loga rastrowe nie przetrwały. Podobnie jak cienkie linie i drobny tekst odwrócony na miękkiej, zakrzywionej powierzchni: mostki tuszu czy ślizgi tamponu. To, co się utrzyma, zależy od metody, a metoda zależy od samej geometrii.
| Metoda znakowania | Pasuje | Ograniczenie dzieła sztuki |
|---|---|---|
| Tampodruk | Małe zakrzywione lub wgłębione obszary | Ograniczona liczba kolorów na przejście; unikaj drobnego tekstu w negatywie |
| Sitodruk | Panele płaskie lub delikatnie zakrzywione | Kolory punktowe, pełne kształty, brak gradientów fotograficznych |
| Druk transferowy | Wielokolorowe detale na teksturowanych lub zakrzywionych częściach | Pełna grafika, ale należy określić rejestrację i budowę filmu |
| Grawerowanie laserowe | Trwałość bez użycia tuszu, ślady ton w ton | Brak możliwości wyboru koloru; kontrast zależy od pigmentu i głębi |
| Tekst formowany | Znaki, które muszą przetrwać produkt | Wymagany jest szkic, promienie i minimalna szerokość obrysu w modelu 3D |
Szczegóły procesu znajdują się na stronach metod: tampodruk na silikonie, sitodruk, druk transferowy I grawerowanie laserowe.
Określ położenie grafiki w oparciu o punkt odniesienia, kolor dla każdego elementu, określ, czy na ciemnym elemencie potrzebny jest biały podkład, oraz określ oczekiwaną trwałość w liczbach: cykle zmywania, chusteczki nasączone alkoholem lub ścieranie. Systemy farb są dobierane na podstawie tej liczby, a “powinno się nie łuszczyć” nie jest liczbą.
Dlaczego rozbieżności w wersjach są przyczyną tak wielu odrzuceń pierwszego artykułu?
Ponieważ narzędzie, raport z inspekcji i wycena mogą odwoływać się do różnych wersji, a wszystkie trzy strony są przekonane, że mają rację.
Przecięliśmy stal do poziomu Rev B, podczas gdy kontrola klienta w dniu dostawy przebiegała zgodnie z Rev C. Nic nie było wadliwe. Dokumentacja była...
- Nadaj plikom nazwy
PartNumber_Description_RevB_RRRRMMDD.step. - Zachowaj jedną literę poprawki dla modelu, rysunku i dzieła sztuki.
- Wyślij jednowierszowy dziennik zmian: “Wersja C: krawędź 1,2 → 1,5 mm, logo przesunięte o 3 mm w kierunku podstawy”.”
- Zamroź projekt przed przygotowaniem narzędzi; następnie traktuj zmiany jako formalne ECR, mające wpływ na koszty i czas realizacji.
- Potwierdź na piśmie, do której wersji odnoszą się cytat, narzędzie i pierwszy artykuł.
Dyscyplina rewizji przypomina administrację aż do pierwszej modyfikacji narzędzia. Wtedy jest to najtańsza kontrola w projekcie.
Trzy notatki, które możesz skopiować do rysunku
Większość brakujących plików to nie geometria. To trzy krótkie bloki tekstu. Skopiuj je, zmień wartości, a rysunek zamknie rozwiązania opisane w tym artykule.
1. Notatka dotycząca materiału i procesu dla bloku tytułowego:
MATERIAŁ: Płynny silikon kauczukowy (LSR), utwardzany platyną (dodatek) TWARDOŚĆ: Shore A 50 +/-5 zgodnie z ASTM D2240 KOLOR: Pantone 7686 C, matowy; fizyczny układ scalony musi zostać zatwierdzony przed obróbką UTWARDZANIE PO UŻYCIU: 200 C / 4 godz. (wymagane) ZGODNOŚĆ: FDA 21 CFR 177.2600 (wielokrotne użycie) + LFGB TOLERANCJA OGÓLNA: ISO 3302-1 klasa M3 (formowana); krytyczne wymiary zgodnie z rysunkiem STAN MODELU: Wymiary są wymiarami CZĘŚCI KOŃCOWEJ. Nie zastosowano skurczu.
2. Notatka kontrolna obok tabeli wymiarów:
Wymiary zmierzone po utwardzeniu i min. 24-godzinnym odpoczynku w temperaturze 23°C / wilgotności względnej 50%. Miękkie i cienkie elementy mierzone bezkontaktowo (optycznie/wizualnie), w stanie swobodnym, bez mocowania, bez ściskania przez operatora. Wymiary oznaczone (C) przecinają płaszczyznę podziału i są wymiarami zamknięcia; obowiązuje tolerancja zamknięcia zgodna z normą ISO 3302-1. Pierwszy artykuł: 5 szt., wszystkie wymiary. Produkcja: AQL 1.0, normalna, poziom II.
3. Notatka kosmetyczna i oznakowania obok odpowiedniego widoku:
STREFY BEZ ŚLADÓW: Powierzchnia A (od strony użytkownika) i uszczelka B. Linia podziału, wlot i ślady odpowietrznika dozwolone tylko na powierzchni C. BŁYSK: przycięty na równo, maks. 0,15 mm, bez ostrych krawędzi. GRAFIKA: wektorowa, czcionki obrysowane, położenie zwymiarowane od punktu odniesienia D. TRWAŁOŚĆ: wytrzymuje 500 cykli zmywania w zmywarce / 70% IPA bez strat.
Jeśli nie wyślesz niczego więcej, wyślij te trzy bloki wraz z plikiem STEP. Zamykają one większość pytań, które w przeciwnym razie wróciłyby do Ciebie tydzień później.
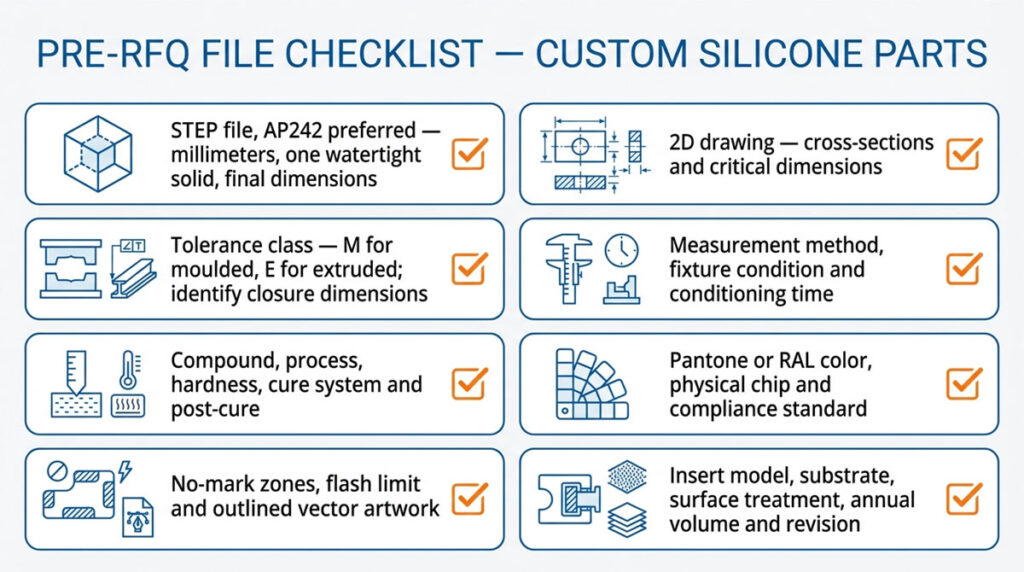
Lista kontrolna pliku przed RFQ
Osiem pozycji obejmuje niemal wszystkie niekompletne zapytania ofertowe, które otrzymujemy. Cała reszta tego artykułu to szczegółowe informacje na temat tych ośmiu.
Ten pakiet to nie tylko formalność związana z zapytaniem ofertowym. Te same pliki są ponownie otwierane podczas przeglądu prototypu, zatwierdzenia narzędzia, pierwszego artykułu i każdego kolejnego zamówienia po miesiącach. Jednorazowe ich zebranie w ramach jednego listu z poprawkami jest tańsze niż uzupełnianie luk osobno na każdym z tych etapów.
- [ ] Plik STEP (preferowany AP242), milimetry, jeden element wodoszczelny na część, w wymiarach końcowych
- [ ] Rysunek 2D z przekrojami przez każdy obszar funkcjonalny, zaznaczono krytyczne wymiary
- [ ] Podano klasę tolerancji: klasa M dla formowanych, klasa E dla wytłaczanych; określono wymiary zamknięcia
- [ ] Metoda pomiaru, stan osprzętu i czas kondycjonowania
- [ ] Związek i proces, twardość z tolerancją, system utwardzania, wymagania po utwardzeniu
- [ ] Kolor Pantone lub RAL plus fizyczny chip; zgodność podana według standardu, a nie przymiotnika
- [ ] Strefy bez znaczników, limit błysku i grafika wektorowa z konturowymi czcionkami
- [ ] Wstaw model z materiałem podłoża i obróbką powierzchni; roczny tom i pojedyncza rewizja
Co dzieje się z plikami po ich wysłaniu?
To jest pytanie, które kupujący zadają na końcu i którym martwią się najbardziej, dlatego zamieszczam je przed prośbą.
- Podpiszemy Twoją umowę NDA, zanim cokolwiek wyślesz. Jeśli jej nie masz, poproś o naszą, a wróci ona tego samego dnia roboczego.
- Twoje dane CAD, rysunki i materiały graficzne służą do wyceny, zaprojektowania narzędzia i wyprodukowania części. Nie są one udostępniane innym klientom, nie są wykorzystywane w naszej ofercie produktów i nie są publikowane jako materiały do badań bez Twojej pisemnej zgody.
- Dostęp do wnętrza fabryki mają wyłącznie pracownicy działu inżynierii, narzędziowni i kontroli jakości pracujący nad Twoim projektem.
- Narzędzia stworzone na podstawie Twoich plików i przez Ciebie opłacone są Twoją własnością; możemy to zaznaczyć w ofercie.
- Jeżeli nie chcesz kontynuować, powiadom nas o tym, a usuniemy pliki i potwierdzimy to pisemnie.
Jeśli Twój zespół prawny potrzebuje szczegółowych zapisów dotyczących okresów przechowywania danych, ujawniania informacji poddostawcom lub kontroli eksportu, prześlij nam klauzulę, a my na nią odpowiemy, zamiast owijać w bawełnę.
Czego od Ciebie potrzebujemy dalej
Już sama geometria pozwala na wyrobienie sobie opinii. Klasa tolerancji, twardość, system utwardzania, próbnik koloru i objętość dają Ci rzetelną wycenę i narzędzie, które nie wymaga modyfikacji po pierwszych próbach.
Warto jasno powiedzieć dwie rzeczy, zanim cokolwiek wyślesz. Każda tolerancja węższa niż ISO 3302-1 M2 w całej części powinna zostać omówiona przed wyceną, ponieważ koszt obejmuje kontrolę i złom, a nie… obróbka. Każdy projekt, który nadal może ulec zmianie, powinien zostać zatwierdzony walidacja prototypu przed rozpoczęciem produkcji stali, ponieważ późniejsza rewizja zwykle kosztuje więcej niż prototyp narzędzia.
Prześlij plik STEP, rysunek, twardość, referencję kolorystyczną, wymagania dotyczące zgodności i przewidywany wolumen roczny, a my w ciągu 2–3 dni roboczych prześlemy Ci analizę DFM, w której omówimy ryzyka, jakie dostrzegamy w Twojej geometrii, a także narzędzia i cenę jednostkową w odniesieniu do Twojej klasy tolerancji. Analiza DFM nic Cię nie kosztuje i nie zobowiązuje do korzystania z narzędzia. Większość plików, które weryfikujemy w ten sposób, staje się… uszczelki formowane, klawiatury silikonowe, lub komponenty przemysłowe.
Źródła
- ISO 3302-1:2014, Guma — Tolerancje dla wyrobów, Część 1: Tolerancje wymiarowe — ISO, wydanie 2 (2014), potwierdzone w 2024 r.
- ASTM D2240-15(2021), Standardowa metoda badania właściwości gumy — twardość mierzona durometrem — ASTM International, aktualizacja lipiec 2021
- 21 CFR 177.2600, Wyroby gumowe przeznaczone do wielokrotnego użytku — US eCFR, aktualna wersja
- Rozporządzenie Komisji (UE) nr 10/2011 w sprawie materiałów i wyrobów z tworzyw sztucznych przeznaczonych do kontaktu z żywnością — EUR-Lex, Dz.U. L 12 z 15.1.2011, skonsolidowany
- Zastosowanie Międzynarodowej Normy ISO 10993-1, Biologiczna ocena wyrobów medycznych — Wytyczne amerykańskiej Agencji ds. Żywności i Leków (FDA), wrzesień 2023 r.
- ISO 10303-242:2025, Protokół aplikacji: Zarządzana inżynieria 3D oparta na modelach (STEP AP242) — ISO, wydanie 4 (sierpień 2025), aktualny protokół
- ISO 10303-214:2010, Protokół aplikacji: Dane podstawowe dla procesów projektowania mechanicznego pojazdów samochodowych (STEP AP214) — ISO, wydanie 3 (2010), nadal szeroko eksportowane
- Inhibitory silikonowe katalizowane platyną według klasy pierwiastków — FAQ techniczne Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Federalne Ministerstwo Sprawiedliwości Niemiec, oficjalny tekst skonsolidowany