Dostawca może wykazać się czystym warsztatem, ważnym certyfikatem i zatwierdzona próbka. Żadne z tych stwierdzeń nie dowodzi, że te same metody kontroli przetrwają produkcję masową. Prawdziwe ryzyko pojawia się później: mieszane partie materiałów, niekontrolowane utwardzanie, zmienność między gniazdami, nieudokumentowane poprawki lub zlecanie czynności na zewnątrz.
A inspekcja fabryki silikonu w Chinach Powinien zatem śledzić jedną partię produkcyjną od materiału wejściowego do zapakowanego towaru. Celem nie jest ocena profesjonalizmu fabryki. Chodzi o sprawdzenie, czy jej proces jest w stanie powtarzalnie spełniać Państwa wymagania dotyczące rysunków, specyfikacji i zgodności.
Streszczenie
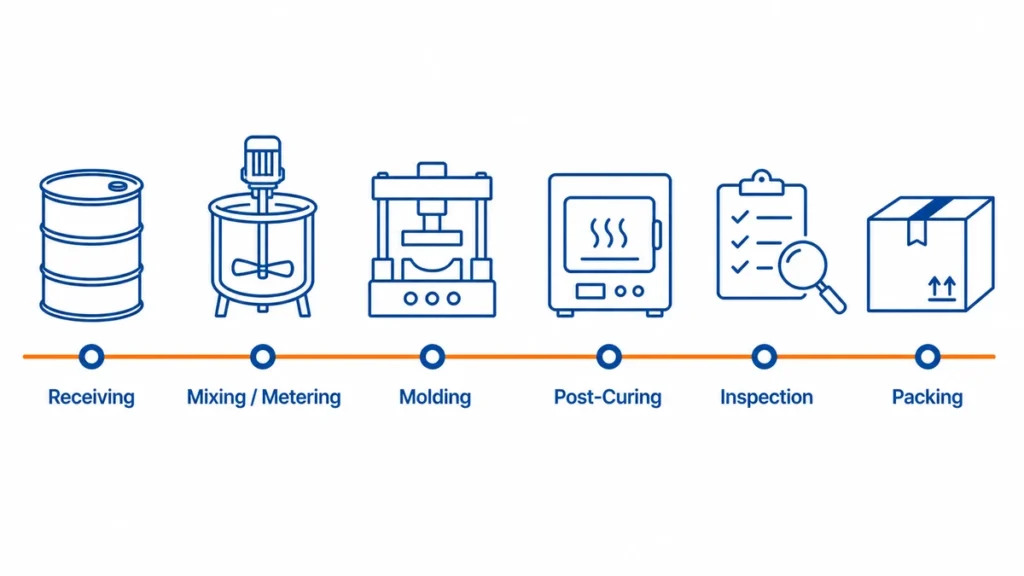
- Audytuj proces, nie salon wystawowy. Możliwość śledzenia jednej partii materiału poprzez jego przyjmowanie, mieszanie lub dozowanie, formowanie, utwardzanie, kontrolę i pakowanie.
- Dopasuj audyt do procesu silikonowego. Formowanie kompresyjne HCR, formowanie wtryskowe LSR, wytłaczanie i formowanie wtryskowe silikonowe wymagają użycia różnych urządzeń, punktów kontrolnych i trybów awarii.
- Certyfikaty i próbki należy traktować jako dowody pomocnicze. Dopuść produkcję tylko wtedy, gdy dokumentacja, sprzęt, operatorzy i możliwość śledzenia partii są zgodne z zatwierdzoną specyfikacją.
Co powinna zweryfikować inspekcja fabryki silikonu w Chinach?
Inspekcja fabryki powinna odpowiedzieć na sześć pytań: Czy dostawca jest prawnie identyfikowalny? Czy jest właścicielem lub kontroluje wymagany proces? Czy potrafi śledzić materiały? Czy rejestruje krytyczne parametry? Czy potrafi wykryć części niezgodne z wymaganiami? Czy kontroluje prace zlecone na zewnątrz?
| Obszar audytu | Dowody do żądania | Co powinny udowodnić dowody |
|---|---|---|
| Role tożsamości biznesowej i transakcji | Licencja biznesowa, adres witryny i mapa podmiotu prawnego | Zidentyfikowano sprzedawcę kontraktowego, odbiorcę płatności, eksportera i faktycznego producenta oraz ujawniono ich relacje |
| Własność procesu | Lista sprzętu, przegląd warsztatu, zapisy konserwacji | Proces wyceny jest realizowany w miejscu audytu lub ujawniany jako podwykonawstwo |
| Kontrola materiałów | Lista dostawców, TDS/SDS, rekord przychodzący, etykieta partii, karta partii | Związek stosowany w produkcji można prześledzić do zatwierdzonego materiału i partii |
| Kontrola procesu | Instrukcja pracy, arkusz parametrów, protokół z pierwszej sztuki, kontrola patrolowa | Operatorzy pracują w ramach zdefiniowanego okna procesu, a nie w oparciu o pamięć |
| Weryfikacja produktu | Rysunek, plan kontroli, lista przyrządów pomiarowych, raport z inspekcji, norma defektów | Metody kontroli są dostosowane do wymagań produktu i ryzyka pomiarowego |
| Działania korygujące | Raport o niezgodnościach, analiza przyczyn źródłowych, dowody zamknięcia CAPA | W fabryce występują wady i zmienia się proces zamiast tylko sortować części |
Nie zaczynaj od ogólnej listy kontrolnej audytu. Zacznij od rysunku produktu, zastosowania, rocznej wielkości produkcji, rynku docelowego i znanych ryzyk awarii. silikonowa łyżeczka dla niemowląt i klawiatura silikonowa przemysłowa nie powinni otrzymać takiego samego planu audytu.
Jak zweryfikować tożsamość prawną chińskiej fabryki?
Zacznij od chińskiej nazwy prawnej dostawcy i 18-cyfrowego Jednolitego Kodu Kredytu Społecznego. Wyszukaj oba w oficjalnym chińskim systemie. Krajowy System Informacji Kredytowej Przedsiębiorstw, a następnie porównaj wynik z licencją biznesową i dokumentami handlowymi, które otrzymałeś.
Celem nie jest udowodnienie zdolności produkcyjnej na podstawie danych rejestracyjnych. Celem jest ustalenie, który podmiot prawny jest odpowiedzialny za umowę, płatność, produkcję, dokumentację jakościową i deklarację eksportową.
| Sprawdzać | Dowody do porównania | Co wymaga wyjaśnienia |
|---|---|---|
| Podmiot prawny | Chińska nazwa firmy i Jednolity Kodeks Kredytu Społecznego | Angielska nazwa handlowa nie może być powiązana z zarejestrowanym podmiotem chińskim |
| Status rejestracji | Aktualny status w oficjalnym systemie publicznym | Spółka została wyrejestrowana, odwołana, zawieszona lub jest notowana w sposób nieprawidłowy |
| Adres rejestrowy | Licencja biznesowa, rejestr publiczny, oferta i umowa | Adres rejestrowy różni się od adresu podanego jako adres fabryki |
| Zakres działalności | Publiczny rejestr rejestracyjny | Zakres obejmuje wyłącznie działalność handlową lub doradczą, podczas gdy dostawca podaje się za producenta |
| Strony odpowiedzialne | Wystawca oferty, sprzedawca kontraktu, beneficjent bankowy, eksporter i operator fabryki | W sprawę zaangażowanych jest kilka podmiotów, ale ich rola nie została ujawniona |
| Posiadacz certyfikatu | Raporty ISO i testów produktów | Nazwa lub lokalizacja certyfikatu nie odpowiadają jednostce produkcyjnej lub audytowanej lokalizacji |
| Pieczęć firmowa | Chińska nazwa prawna na umowie i kodzie firmy | Nazwa pieczęci różni się od nazwy podmiotu umowy lub użyto wyłącznie pieczątki imiennej |
| Publiczny rejestr kredytowy | Roczne zgłoszenia, zawiadomienia o nietypowych operacjach i listy poważnych naruszeń | Brakujące zgłoszenia, nierozwiązane nieprawidłowości lub status prawny niezgodny z wyjaśnieniami dostawcy |
Dopasuj licencję biznesową do lokalizacji
Poproś o okazanie oryginalnej licencji biznesowej lub weryfikowalnej licencji elektronicznej. Porównaj chińską nazwę firmy, Jednolity Kod Kredytu Społecznego, przedstawiciela prawnego, status rejestracji, adres rejestrowy i zakres działalności z oficjalnymi danymi.
Adres rejestrowy może zgodnie z prawem różnić się od adresu produkcyjnego. Dostawca może działać z wynajmowanego lokalu lub korzystać z oddzielnego podmiotu eksportowego. Nie odrzucaj dostawcy tylko ze względu na różnice w adresach lub podmiotach. Wymagaj ujawnienia relacji i potwierdzenia jej umową najmu, ewidencją grupy, umową podwykonawczą lub innym weryfikowalnym dokumentem.
Następnie należy potwierdzić, że faktyczne miejsce produkcji to to samo miejsce, które zostało objęte audytem. Ważna licencja na prowadzenie działalności gospodarczej w biurze nie stanowi dowodu, że formowanie, utwardzanie, drukowanie lub kontrola odbywają się w miejscu wskazanym podczas wizyty.
Zmapuj każdą jednostkę w transakcji
Zapisz podmiot prawny odpowiedzialny za każdy krok:
- Wystawienie oferty.
- Podpisanie umowy sprzedaży lub dostawy narzędzi.
- Otrzymanie płatności.
- Posiadanie i zarządzanie fabryką.
- Zakup materiału silikonowego.
- Posiadanie certyfikatu ISO.
- Wydawanie protokołów jakości i deklaracji zgodności.
- Eksport przesyłki.
Role te nie muszą należeć do jednej firmy. Firma handlowa, fabryka stowarzyszona i podmiot eksportowy mogą zawrzeć legalną umowę dostawy. Ryzyko pojawia się, gdy umowa jest ukryta, producent nie może zostać zidentyfikowany lub gdy umowa nie daje kontroli nad materiałami, procesem, podwykonawstwem i działaniami naprawczymi.
Traktuj dane rejestracyjne jako narzędzie przesiewowe
Zakres działalności związany z produkcją nie dowodzi, że fabryka posiada wymagany sprzęt. Czysta historia działalności nie świadczy o jakości produktu. Z drugiej strony, historyczne zgłoszenie o nieprawidłowym działaniu nie dyskwalifikuje automatycznie dostawcy, jeśli problem został rozwiązany, a wyjaśnienie udokumentowane.
Skorzystaj z weryfikacji podmiotu prawnego, aby ustalić odpowiedzialność. Następnie zweryfikuj zdolność produkcyjną poprzez sprawdzenie sprzętu, produkcji na żywo, identyfikowalności materiałów, dokumentacji procesów i testowania produktów.
Czy audyt fabryki jest tym samym co inspekcja produktu?
Nie. Audyt fabryki ocenia, czy system produkcyjny jest odpowiedni. Inspekcja produktu sprawdza, czy konkretna partia jest zgodna z wymaganiami. Kupujący często łączą te dwa kryteria i otrzymują słabą wersję obu.
| Działalność | Główne pytanie | Najlepszy czas | Typowy wynik |
|---|---|---|---|
| Audyt kwalifikacji dostawców | Czy ta fabryka jest w stanie przeprowadzić wymagany proces? | Przed obróbką lub nominacją | Luki w możliwościach i decyzja o zatwierdzeniu |
| Audyt procesu | Czy na linii działają najważniejsze elementy sterowania? | Produkcja pilotażowa lub wczesna produkcja masowa | Wyniki według etapu procesu |
| Kontrola przed wysyłką | Czy ta partia produkcyjna spełnia opublikowaną specyfikację? | Po produkcji i przed wysyłką | Akceptacja lub odrzucenie partii |
| Audyt społeczny lub środowiskowy | Czy witryna spełnia wymogi dotyczące pracy, bezpieczeństwa i ochrony środowiska? | Na podstawie polityki kupującego i ryzyka łańcucha dostaw | Oddzielny raport zgodności |
Udana kontrola przed wysyłką nie jest w stanie naprawić wadliwego procesu formowania. Pobiera jedynie próbkę tego, co zostało już wyprodukowane w procesie. Z kolei certyfikat ISO 9001 nie stanowi dowodu, że dostawa, którą masz przed sobą, jest zgodna z rysunkiem.
Jakie dokumenty należy przejrzeć przed wizytą?
Poproś o dokumenty przed zarezerwowaniem podróży lub wyznaczeniem zewnętrznego inspektora. Brakujące lub niespójne pliki to wczesny sygnał ostrzegawczy, że te same mechanizmy kontroli mogą nie działać niezawodnie na hali produkcyjnej.
Poproś o:
- Pakiet dla osób prawnych: licencja biznesowa, adres zakładu produkcyjnego oraz relacje między sprzedawcą, odbiorcą płatności, eksporterem i fabryką.
- Wydany pakiet produktu: przegląd rysunków, kluczowe cechy jakościowe, wykaz materiałów i zatwierdzona klasa silikonu.
- Pakiet materiałów: TDS, SDS, certyfikat analizy, zatwierdzony dostawca i format identyfikacji partii.
- Pakiet kontroli procesów: przebieg procesu, plan kontroli, instrukcje robocze, standard kontroli, lista wskaźników i status kalibracji.
- Pakiet procesów zewnętrznych i QMS: ujawnionych podwykonawców, stosownych certyfikatów oraz niedawnych przypadków niezgodności i przykładów CAPA.
- Pakiet pojemnościowy: maszyny, aktywne gniazda, potwierdzony czas cyklu, zmiany, czas sprawności, wydajność pierwszego przejścia i dane dotyczące wąskich gardeł w dół łańcucha.
Dokładnie przejrzyj zakres. Certyfikat “handlu i sprzedaży wyrobów silikonowych” nie jest równoznaczny z certyfikacją formowania silikonowego w audytowanym zakładzie. ISO 9001 definiuje ramy zarządzania jakością; nie zatwierdza konkretnego materiału, procesu ani gotowego produktu.
Czy fabryka może faktycznie zarządzać procesem produkcji silikonu?
Audyt powinien odpowiadać procesowi wymienionemu w cytacie. “Formowanie silikonowe” to zbyt szerokie pojęcie, aby było przydatne.
| Proces | Sprzęt i elementy sterujące do weryfikacji | Odpowiednie dowody | Typowa luka w audycie |
|---|---|---|---|
| Formowanie kompresyjne HCR/HTV | Walcarka dwuwalcowa lub obszar mieszania kontrolowanego, ważenie materiału, prasy hydrauliczne, kontrola temperatury formy | Karta partii, zapis mieszania, receptura prasowa, zatwierdzenie pierwszego elementu | Dodawanie formulacji lub środków utwardzających zależy od pamięci operatora |
| Formowanie wtryskowe LSR | Pompy beczkowe A/B, system dozowania, mieszalnik, kanał zimny, forma podgrzewana, kontrolowane podawanie materiału | Rejestr partii materiału, historia alarmów pomiarowych, receptura maszyny, raport z komory | Fabryka posiada maszyny wtryskowe, ale nie posiada zatwierdzonego systemu dozowania LSR |
| Ekstruzja silikonu | Kontrola wytłaczarki, matrycy, linii ciągłego utwardzania, urządzenia do wyciągania i monitorowania wymiarów | Rejestr prędkości linii, ustawienia utwardzania, dziennik wymiarów w trakcie procesu | Wymiary sprawdzane są dopiero po zakończeniu produkcji długiej rolki |
| Formowanie silikonowe | Przygotowanie podłoża, mocowanie wkładki, kontrola przyczepności, zapobieganie zanieczyszczeniom | Zatwierdzona partia podłoża, zapis wstępnej obróbki, test przyczepności | Obróbka podkładu lub plazmy jest zlecana na zewnątrz lub nie jest kontrolowana czasowo |
| Operacje wtórne | Przycinanie, drukowanie, powlekanie, klejenie, montaż, utwardzanie | Instrukcja pracy, limit próbki, zapis partii | Główna forma jest kontrolowana, ale wady wyglądu powstają w dalszej części procesu |
Przejrzyj trasę zgodnie z kolejnością produkcji. Nie pozwól, aby gospodarz wybrał tylko najczystszą maszynę. Porównaj numer maszyny, numer formy, identyfikator gniazda i partię materiału na linii z rekordami wyświetlanymi w sali konferencyjnej.
Jak weryfikować zdolność produkcyjną i wąskie gardła?
Nie akceptuj miesięcznej wydajności bez jej obliczenia. Przebuduj szacunki na podstawie zaplanowanego czasu pracy, zweryfikowanego czasu cyklu, aktywnych komór, dostępności sprzętu, wydajności pierwszego przejścia oraz wydajności każdej operacji w dół rzeki.
Użyj dwóch podstawowych obliczeń:
Całkowita wydajność formowania = zaplanowany czas operacyjny ÷ zatwierdzony czas cyklu × liczba aktywnych gniazd
Sprzedażowa produkcja = całkowita produkcja formowana × wykazany współczynnik sprawności × wydajność pierwszego przejścia
Wynik nie jest ostateczną wydajnością fabryki. Efektywna wydajność systemu to najniższa możliwa do sprzedaży wydajność spośród procesów formowania, utwardzania wtórnego, przycinania, przetwarzania wtórnego, kontroli jakości i pakowania.
Przykład obliczenia pojemności
Poniższy przykład ilustruje tę metodę. Nie stanowi on punktu odniesienia w produkcji silikonu.
| Wejście | Przykładowa wartość |
|---|---|
| Zaplanowany czas formowania | 8 godzin, czyli 28 800 sekund |
| Zweryfikowany czas cyklu | 60 sekund |
| Aktywne jamy | 2 |
| Produkcja brutto | 960 części na zmianę |
| Udowodniony współczynnik sprawności | 85% |
| Płynięcie przy pierwszym przejściu | 95% |
| Szacowana sprzedażowa produkcja | Około 775 części na zmianę |
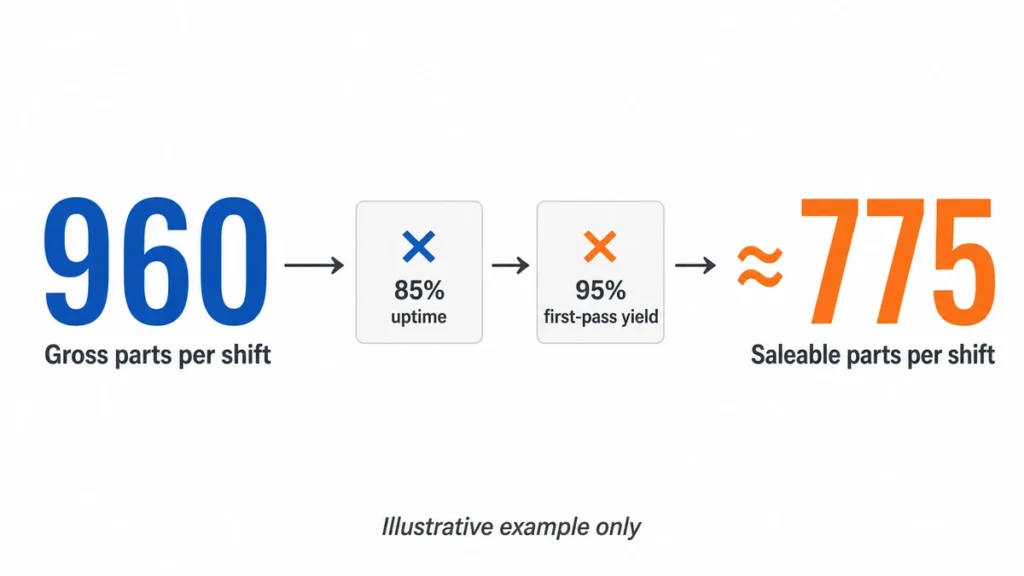
Wycena oparta jedynie na 960 częściach na zmianę pomija przestoje i braki. Wycena na 775 części jest nadal niekompletna, dopóki fabryka nie udowodni, że obróbka po utwardzeniu, przycinanie, kontrola i pakowanie pozwalają na przetworzenie co najmniej takiej samej objętości.
Nie kopiuj przykładowych czynników do oceny dostawcy. Wykorzystaj dokumentację fabryczną dotyczącą porównywalnych produktów, form, maszyn i warunków produkcji.
Zweryfikuj wszystkie dane wejściowe na hali produkcyjnej
| Wejście pojemnościowe | Dowody do weryfikacji | Częste przesadzenie |
|---|---|---|
| Planowany czas działania | Plan zmianowy, obsada kadrowa, kalendarz maszyn, harmonogram konserwacji | Wszystkie godziny kalendarzowe traktowane są jako czas produkcji |
| Czas cyklu | Opublikowano recepturę maszyny i badanie czasu podczas stabilnej produkcji | Zamiast powtarzalnego cyklu produkcyjnego stosuje się cykl najlepiej obserwowany |
| Aktywne jamy | Rysunek formy, identyfikatory gniazd, rejestr zablokowanych gniazd, wydajność na poziomie gniazd | Nominalna liczba komór jest używana nawet wtedy, gdy jedna z nich jest wyłączona |
| Dostępność sprzętu | Rejestr przestojów, rejestr konserwacji, historia zmian | Obliczenia zakładają dostępność na poziomie 100% |
| Płynięcie przy pierwszym przejściu | Raport partii pokazujący dobre części przed przeróbką lub sortowaniem | Ostateczna ilość w opakowaniu jest prezentowana jako wydajność pierwszego przejścia |
| Dostępność siły roboczej | Macierz umiejętności, plan zatrudnienia, rzeczywista obecność według zmiany | Zakłada się, że praca związana z ręcznym przycinaniem lub kontrolą jest nieograniczona |
| Wspólne zasoby | Harmonogram produkcji dla pras, pieców, urządzeń kontrolnych i operatorów | Ta sama pojemność maszyny lub piekarnika jest obiecywana kilku programom |
| Operacje podwykonawcze | Zdolność dostawcy, czas oczekiwania, czas transportu, kontrola przychodząca | Czas realizacji zewnętrznego przetwarzania nie jest uwzględniany w obliczeniach |
Obserwuj cykl po osiągnięciu przez proces stabilnej produkcji. Pojedynczy szybki cykl podczas audytu nie stanowi prawidłowej podstawy do oceny zdolności produkcyjnej. Porównaj obserwację z kilkoma ostatnimi partiami i zbadaj ewentualne istotne różnice.
Znajdź ograniczenie poza maszyną formującą
Projekty wykorzystujące silikon często wydają się mieć wystarczającą wydajność prasy, podczas gdy późniejsza operacja kontroluje faktyczną wydajność.
| Krok procesu | Jednostka pojemności do obliczenia | Dowody wąskiego gardła |
|---|---|---|
| Przygotowanie materiału | Kilogramy lub partie na zmianę | Ograniczony czas mieszania, stanowisko ważenia, czas utrzymywania materiału lub zmiana koloru |
| Odlewanie | Dobre części na maszynę i formę na zmianę | Długi cykl, uszkodzone gniazda, czyszczenie formy, przepalenia lub nieplanowany przestój |
| Utwardzanie końcowe | Części kwalifikowane na każde obciążenie pieca i obciążenia na dzień | Użyteczna objętość pieca, schemat załadunku, czas nagrzewania i chłodzenia, wentylacja lub segregacja partii |
| Przycinanie lub usuwanie obróbek | Przyjęte części na operatora lub maszynę na zmianę | Praca ręczna, skomplikowane linie podziału, wady wtórne lub kolejka przeróbek |
| Drukowanie, powlekanie lub klejenie | Przyjęte części na linię lub podwykonawcę na dzień | Liczba urządzeń, czas suszenia lub utwardzania, odrzuty adhezyjne lub czas oczekiwania na zewnątrz |
| Kontrola | Części lub partie wydawane na zmianę | Długie testy funkcjonalne, ograniczona liczba skalibrowanych przyrządów, kontrola 100% lub czas przetrzymywania w laboratorium |
| Uszczelka | Gotowe jednostki na linię na zmianę | Montaż wielokomponentowy, etykietowanie, weryfikacja ilości lub niestandardowe pakowanie |
Oblicz każdy etap w tej samej jednostce i przedziale czasowym. Jeśli formowanie może wyprodukować 10 000 akceptowalnych części tygodniowo, ale zweryfikowany przepływ po utwardzaniu i przycinaniu pozwala na wyprodukowanie tylko 7000, zweryfikowana tygodniowa wydajność wynosi 7000, a nie 10 000.
Przetestuj pojemność w porównaniu z rzeczywistym planem zamówień
Zatwierdzenie wydajności powinno być powiązane z określonym kodem SKU, formą, ilością, oknem dostawy i obciążeniem konkurencyjnych maszyn. Poproś fabrykę o dostarczenie:
- Popyt na audytowany produkt ustalany tygodniowo lub miesięcznie.
- Przydział maszyn i form.
- Aktualne obciążenie zadeklarowane przez innych klientów.
- Zaplanowane zmiany, operatorzy i założenia dotyczące nadgodzin.
- Czas przezbrojenia i konserwacji zapobiegawczej.
- Oczekiwana wydajność pierwszego przejścia i wskaźnik poprawek.
- Możliwości utwardzania wtórnego i wszystkich procesów wtórnych.
- Ograniczenia dotyczące urlopów, pracy, podwykonawców i materiałów.
- Plan zapasowy maszyny, naprawy formy i zakłóceń.
Użyj tabeli popyt-wydajność zamiast pojedynczego procentu. Zadeklarowane zamówienie powinno mieścić się w wykazanej zdolności produkcyjnej po uwzględnieniu uzgodnionej rezerwy na wahania i przestoje. Rezerwa musi odzwierciedlać ryzyko produktu, dojrzałość procesu i tolerancję dostaw; nie powinna być zastępowana uniwersalną wartością procentową.
Czerwone flagi pojemności
- Podana wielkość sprzedaży jest jedynie szacunkiem miesięcznej sprzedaży.
- W obliczeniach przyjęto założenie, że każda maszyna pracuje o zaplanowanej godzinie.
- Liczba nominalnych komór nie obejmuje sprawdzenia komór zablokowanych lub niestabilnych.
- Złom, sortowanie i przeróbka są wyłączone.
- Ta sama prasa, piec, urządzenie lub operator jest przydzielony do nakładających się zleceń.
- Nie uwzględnia się pojemności do późniejszego utwardzania, przycinania, drukowania, kontroli ani pakowania.
- Nadgodziny traktowane są jako stała podstawowa wydajność.
- Nowej formie przypisuje się wydajność i czas cyklu niezwiązanego produktu.
- Dostawca może pokazać sprzęt, ale nie może pokazać ostatnich zapisów produkcyjnych.
- Wąskim gardłem jest nieujawniony podwykonawca.
Luka w wydajności nie zawsze oznacza konieczność odrzucenia dostawcy. Wymaga ona jednak opracowania planu naprawczego z datą realizacji, zidentyfikowania sprzętu i siły roboczej, potwierdzonego testu oraz dowodu, że zwiększona wydajność nie osłabia kontroli nad procesem.
Punkty audytu procesu formowania silikonowego od odbioru materiału do zapakowanej partii
Punkty audytu procesu formowania silikonowego od odbioru materiału do zapakowanej partii
Jak sprawdzić identyfikowalność materiału silikonowego?
Wybierz jeden zapakowany karton lub pojemnik z produktem w toku i prześledź go wstecz. Łańcuch powinien prowadzić od partii gotowej do partii formującej, maszyny, formy, gniazda (jeśli dotyczy), operatora, partii surowców, partii pigmentu lub koncentratu barwiącego oraz systemu utwardzania.
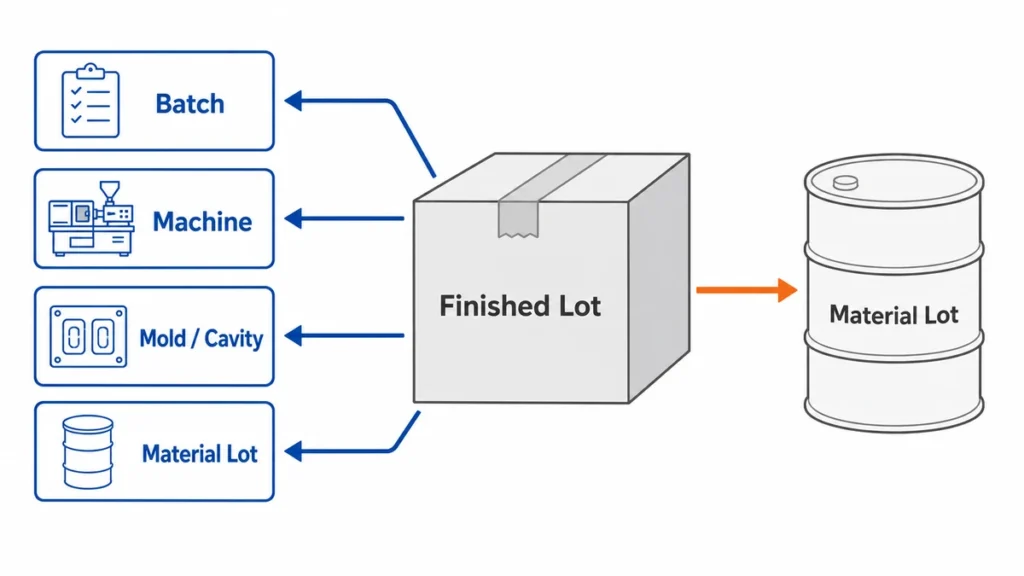
Następnie odwróć test. Wybierz partię surowca z magazynu i zapytaj, gdzie została zużyta. System śledzenia działający tylko w jednym kierunku jest niekompletny.
Sprawdź następujące elementy sterujące:
- Etykiety przychodzące pozostają na miejscu lub są przenoszone na kontrolowane etykiety wewnętrzne.
- Materiały wydane, poddane kwarantannie i odrzucone są fizycznie oddzielone.
- Okres przydatności i warunki przechowywania są zgodne z instrukcjami dostawcy materiału.
- Zidentyfikowano i skalibrowano urządzenia ważące.
- Mieszany związek HCR ma identyfikator partii i kontrolowany czas przechowywania.
- Komponenty LSR A/B pozostają sparowane i chronione przed zanieczyszczeniem.
- Pigmenty, dodatki i środki wiążące są uwzględniane w rekordzie partii.
- Utwardzony złom silikonowy nie jest przetwarzany tak jak przemiał termoplastyczny. Silikon jest materiałem termoutwardzalnym i nie można go po prostu przetopić w tym samym procesie.
W przypadku zastosowań regulowanych, identyfikowalność materiałów stanowi tylko jeden z etapów zatwierdzenia. Granica zgodności dla konkretnego produktu została zdefiniowana poniżej.
Gdzie kończy się audyt fabryki w przypadku produktów regulowanych?
Audyt ten może ustalić, czy dostawca kontroluje proces produkcji silikonu. Nie może jednak na jego podstawie stwierdzić, czy wyrób medyczny, artykuł mający kontakt z żywnością, produkt dla dzieci, element samochodowy lub inny produkt podlegający regulacjom jest zgodny z prawem.
Obowiązujące wymagania zależą od produktu gotowego, przeznaczenia, warunków kontaktu, grupy użytkowników, klasyfikacji ryzyka, rynku docelowego oraz roli dostawcy w regulacyjnym łańcuchu dostaw. Etykiety materiałów, takie jak “klasa medyczna”, “klasa spożywcza” lub “zatwierdzone przez FDA”, nie definiują tego zakresu.
| Kategoria produktu | Co obejmuje audyt fabryki | Dodatkowa warstwa specyficzna dla produktu |
|---|---|---|
| Produkty silikonowe ogólnego użytku | Podmiot prawny, tożsamość materiału, kontrola procesu, identyfikowalność, inspekcja, pakowanie i kontrola zmian | Ograniczenia dotyczące chemikaliów na rynkach docelowych, etykietowanie, bezpieczeństwo mechaniczne i normy dotyczące konkretnych produktów |
| Artykuły mające kontakt z żywnością | Kontrola formulacji, zapobieganie zanieczyszczeniom, utwardzanie poprodukcyjne tam, gdzie jest to określone, identyfikowalność partii i dopasowanie raportów do materiałów | Przewidywany rodzaj żywności, czas i temperatura kontaktu, migracja gotowego wyrobu lub substancje ekstrahowalne, wymagania dotyczące deklaracji oraz przepisy dotyczące kontaktu z żywnością obowiązujące na danym rynku |
| Produkty dla niemowląt i dzieci | Kontrola materiałów, stabilność formowania, kontrola małych części lub zespołów, czystość i identyfikowalność | Wymagania oparte na rzeczywistej funkcji produktu, grupie wiekowej, przewidywalnym zastosowaniu, zagrożeniach mechanicznych, ograniczeniach chemicznych, migracji, oznakowaniu i rynkowym |
| Wyroby medyczne lub komponenty wyrobów medycznych | Kontrolowany materiał, zatwierdzona trasa produkcji, identyfikowalność, kontrola czystości, niezgodność, CAPA i powiadomienie o zmianie | Klasyfikacja urządzeń, regulacyjny system zarządzania jakością, zarządzanie ryzykiem, ocena biologiczna, walidacja procesów, kontrola pomieszczeń czystych lub obciążeń biologicznych, walidacja sterylizacji i dokumentacja techniczna, jeśli ma to zastosowanie |
| Komponenty samochodowe | Możliwość procesu, kontrola wnęki, pomiary, identyfikowalność, wydajność, konserwacja i kontrola zmian inżynieryjnych | Wymagania specyficzne dla klienta, IATF 16949, jeśli ma to zastosowanie, APQP/PPAP, cechy szczególne, MSA, SPC i zatwierdzenie części produkcyjnej |
| Komponenty farmaceutyczne lub bioprocesowe | Kontrola materiałów i partii, czystość, przetwarzanie końcowe, inspekcja, pakowanie i kontrola zmian | Strategia dotycząca substancji ekstrahowalnych i wymywalnych, testy specjalistyczne lub specyficzne dla danej aplikacji, walidacja czyszczenia, walidacja procesu i kwalifikacja klienta |
| Elementy elektryczne lub elektroniczne | Tożsamość materiału, wymiary, stabilność formy, kontrola zanieczyszczeń i kontrola zmian u dostawców | Wymagania dotyczące bezpieczeństwa elektrycznego, palności, substancji objętych ograniczeniami, narażenia na działanie czynników środowiskowych i certyfikacji dla konkretnych produktów |
Przeznaczenie określa zakres zgodności
Przed zdefiniowaniem planu audytu należy udokumentować:
- Niezależnie od tego, czy wyrób silikonowy jest surowcem, elementem formowanym, akcesorium czy produktem gotowym.
- Funkcja produktu i jego przewidywalne zastosowanie.
- Kraje lub regiony docelowe.
- Grupa wiekowa użytkowników i kwestie związane z użytkownikami narażonymi na ryzyko.
- Kontakt z żywnością, skórą, tkankami, płynami, lekami lub mediami procesowymi.
- Czas trwania kontaktu, temperatura, ciśnienie i warunki wielokrotnego użytku.
- Czy produkt jest dostarczany w stanie sterylnym, czy będzie sterylizowany w późniejszym terminie.
- Wymagany okres przydatności do użycia i cykle ponownego użycia.
- Producent prawny, właściciel specyfikacji i strona odpowiedzialna za udostępnienie dokumentów regulacyjnych.
Dostawca nie powinien wybierać programu testowego wyłącznie na podstawie nazwy produktu. Rurka silikonowa stosowana w dozowniku napojów, laboratoryjnej linii transferowej i ścieżce do płynów medycznych może wyglądać podobnie, ale mieć różne wymagania dotyczące dowodów i walidacji.
Granica kontaktu z żywnością
W przypadku amerykańskich artykułów gumowych wielokrotnego użytku, 21 CFR 177.2600 może stanowić część obowiązującej oceny. W przypadku produktów wprowadzanych na rynek UE, ramy mogą obejmować Rozporządzenie (WE) nr 1935/2004 i GMP do kontaktu z żywnością Rozporządzenie (WE) nr 2023/2006, wraz z wszelkimi mającymi zastosowanie wymogami materiałowymi lub krajowymi.
Audyt w fabryce powinien potwierdzić, czy testowana formuła jest zgodna z aktualną procedurą dotyczącą silikonu, pigmentu, dodatku, nadruku, powłoki i procesu utwardzania. Nie zastępuje on oceny gotowego wyrobu pod kątem przewidywanego kontaktu z żywnością, temperatury, czasu trwania i warunków wielokrotnego użytku.
Granica urządzeń medycznych
Niniejsza lista kontrolna nie stanowi audytu certyfikacji urządzeń medycznych. W zależności od roli dostawcy i rynku docelowego, kwalifikacja może wymagać systemu zarządzania jakością urządzeń medycznych, takiego jak: ISO 13485, zarządzanie ryzykiem w ramach ISO 14971, ocena biologiczna, zatwierdzone procesy specjalne, kontrolowane środowiska, rejestry urządzeń lub partii, obsługa reklamacji oraz regulacje prawne obowiązujące na danym rynku.
Certyfikat żywicy lub ISO10993 Raport z badań nie oznacza automatycznie, że gotowy wyrób posiada “klasę medyczną”. Raport musi zawierać informacje na temat ostatecznej formuły, barwników, dodatków, przetwarzania, czyszczenia, sterylizacji, rodzaju kontaktu, czasu trwania kontaktu oraz oceny ryzyka dla urządzenia.
Jeśli dostawca silikonu wytwarza jedynie komponent, prawny producent musi nadal określić krytyczne wymagania i włączyć mechanizmy kontroli dostawcy do systemu zarządzania jakością urządzenia i ryzykiem.
Zastosowania motoryzacyjne i inne sprawdzone
W przypadku programów motoryzacyjnych ogólny audyt ISO 9001 może okazać się niewystarczający. Klient może wymagać IATF 16949, dowody APQP/PPAP, kontrola cech szczególnych, analiza systemu pomiarowego, statystyczna kontrola procesu, zatwierdzona zdolność oraz formalne powiadomienie o zmianach.
Zastosowania farmaceutyczne, bioprocesowe, lotnicze, bezpieczeństwa elektrycznego i inne zatwierdzone zastosowania wymagają własnego planu kwalifikacji. Nie należy rozszerzać zatwierdzenia z jednego zastosowania na inne, ponieważ gatunek bazowego silikonu lub proces formowania wydają się podobne.
Podejmuj trzy decyzje oddzielnie
Zapisz trzy niezależne wnioski:
- Możliwości fabryczne: Czy na miejscu można wielokrotnie przeprowadzać określony proces silikonowy?
- Walidacja produktu: Czy zdefiniowany produkt jest zgodny z rysunkiem, funkcją i zatwierdzonym planem testów?
- Wydanie regulacyjne: Czy dowody są wystarczające dla zamierzonego zastosowania i rynku docelowego?
Fabryka może być zdolna do spełnienia wymogów, mimo że dokumentacja regulacyjna pozostaje niekompletna. Przebadana próbka może spełniać wymogi, mimo że proces produkcyjny pozostaje niekontrolowany. Żaden z wyników nie powinien automatycznie zatwierdzać drugiego.
Na co należy zwrócić uwagę podczas mieszania, formowania i utwardzania?
Kluczowe znaczenie ma nie to, czy fabryka posiada arkusz parametrów. Chodzi o to, czy opublikowane wartości są widoczne, rejestrowane, chronione przed przypadkowymi zmianami i powiązane z partią produkcyjną.
Mieszanie HCR i HTV
W przypadku gumy o wysokiej konsystencji należy sprawdzić ważenie, sekwencję mieszania, stan rolek, dyspersję pigmentu, kontrolę utwardzacza i identyfikację partii. Zapytaj, w jaki sposób fabryka zapobiega zanieczyszczeniu krzyżowemu między kolorami, formulacjami i systemami utwardzanymi nadtlenkiem lub platyną.
Zespoły często bagatelizują ten etap, ponieważ wymieszana mieszanka wygląda na jednolitą. Później mogą pojawić się różnice w kolorze, zapachu, niespójności utwardzania, wadach powierzchni lub niestabilnych właściwościach fizycznych w różnych partiach.
Pomiar i wtrysk LSR
W przypadku ciekłego silikonu, sprawdź system zasilania materiałem A/B, pompę i system dozowania, mieszalnik, wtryskarkę, kanał chłodzący, podgrzewaną formę oraz historię alarmów. Upewnij się, że receptura maszyny określa ciśnienie wtrysku, prędkość, temperaturę formy, czas utwardzania i inne parametry istotne dla walidowanego procesu.
Nie akceptuj zrzutu ekranu jednej receptury jako dowodu kontroli. Porównaj aktualne ustawienia maszyny z zatwierdzoną recepturą i zapisem produkcji. Zapytaj, kto może zmieniać parametry i jak weryfikowane są odchylenia.
Utwardzanie końcowe
Utwardzanie końcowe powinno być powiązane z recepturą materiału, zastosowaniem produktu, geometrią części oraz wymaganiami walidacyjnymi lub testowymi. Nie jest ono automatycznie wymagane dla każdej części silikonowej, a jeden uniwersalny przepis na temperaturę i czas nie jest wiarygodny.
Sprawdź identyfikację pieca, równomierność temperatury lub zapisy weryfikacji, rozmieszczenie wsadu, wielkość partii, sterowanie timerem, wentylację i zapisy partii po utwardzeniu. Przeciążenie pieca może zmienić przepływ powietrza i zachowanie grzania, nawet gdy nastawa pozostaje niezmieniona.
Jak należy kontrolować pleśń i gniazda?
Zatwierdzona próbka może ukryć różnice w wymiarach gniazda. Forma wielogniazdowa może wytwarzać akceptowalne detale z jednego gniazda, a powtarzające się wypływki, niedolewy lub odchylenia wymiarowe z innego.
Zweryfikować:
- Unikalna identyfikacja form i narzędzi.
- Identyfikacja wnęki na częściach lub w protokołach kontroli, jeśli jest to możliwe.
- Częstotliwość konserwacji zapobiegawczej oparta na cyklach lub stanie.
- Historia konserwacji otworów wentylacyjnych, linii podziału, kanałów wlewowych, wyrzutników i powierzchni teksturowanych.
- Zatwierdzenie pierwszego egzemplarza po konfiguracji, naprawie lub zmianie parametrów.
- Dane wymiarowe lub dotyczące defektów specyficzne dla danej wnęki, określające jej krytyczne cechy.
- Kontrolowane przechowywanie i ewidencja własności narzędzi finansowanych przez klientów.
Zapytaj o najnowszą naprawę formy, a następnie sprawdź uszkodzony obszar narzędzia lub części. To połączy dokumenty z dowodami rzeczowymi. Dziennik konserwacji z powtarzającymi się wpisami “oczyszczona forma”, ale bez usterek, działań ani weryfikacji, stanowi dowód administracyjny, a nie dowód procesu.
Które testy produktów powinieneś obejrzeć?
Metody testowe muszą wynikać z rysunku, oceny ryzyka, obowiązujących przepisów lub uzgodnionego planu kontroli. Więcej testów nie oznacza automatycznie lepszej kontroli.
| Wymóg | Możliwa metoda lub sprzęt | Skupienie się na audycie |
|---|---|---|
| Wymiary | Suwmiarka, mikrometr, wskaźnik trzpieniowy, projektor profilowy, współrzędnościowa maszyna pomiarowa (CMM), niestandardowy osprzęt | Prawidłowy układ odniesienia, mocowanie, siła styku, kondycjonowanie próbki i rozdzielczość miernika |
| Twardość Shore'a | ASTM D2240 Lub ISO 48-4 metoda z odpowiednim twardościomierzem | Grubość próbki, powierzchnia podparcia, czas przebywania, lokalizacja testu i kalibracja |
| Rozciąganie i wydłużenie | ASTM D412 lub ISO 37 | Przygotowanie próbki do badań, pomiar grubości, prędkość i łączenie partii |
| Zestaw kompresyjny | ASTM D395 lub ISO 815-1 | Kompresja, temperatura, czas trwania, czas regeneracji i geometria próbki |
| Kolor | Zatwierdzona próbka graniczna lub spektrofotometr | Warunki oświetlenia, ustawienia instrumentu, kryterium ΔE, jeśli określono, i historia próbek |
| Wygląd | Wada tablicy i standard wizualny | Odległość oglądania, oświetlenie, strefy defektów oraz klasyfikacja Krytyczna/Główna/Drobna |
| Substancje mające kontakt z żywnością lub substancje objęte ograniczeniami | Kwalifikowane laboratorium zewnętrzne wykorzystujące metodę specyficzną dla danego rynku | Tożsamość próbki, zakres raportu, zgodność formuły, data i autentyczność raportu |
| Wydajność funkcjonalna | Testowanie osprzętu lub zespołu specyficznego dla produktu | Obciążenie, liczba cykli, wyciek, siła naciągu, stan uszczelnienia lub temperatura użytkowania, w zależności od przypadku |
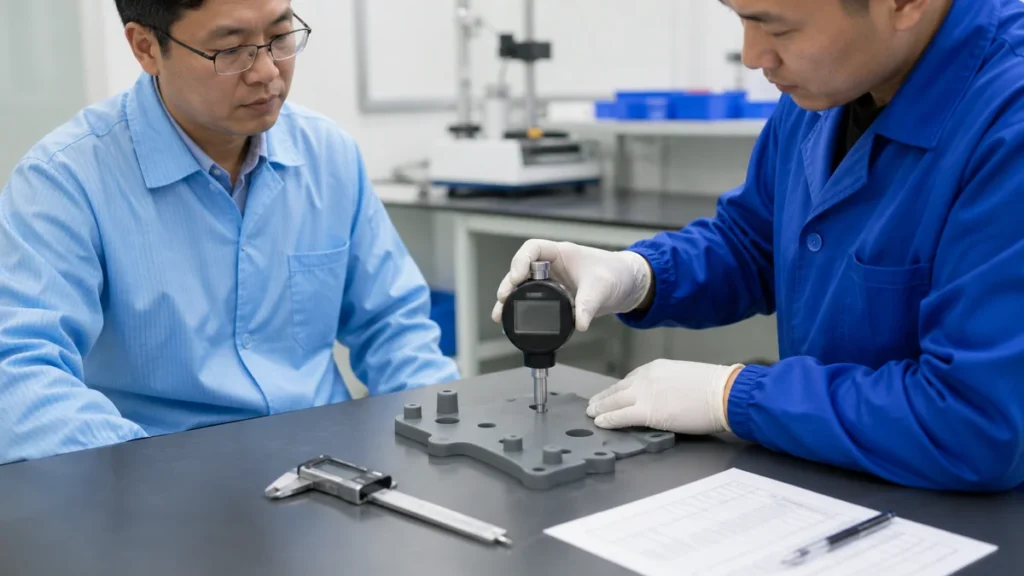
Miękkie części silikonowe łatwo jest źle zmierzyć. Nadmierna siła nacisku suwmiarki może ścisnąć część i spowodować zafałszowanie wyniku. Części cienkościenne mogą wymagać zastosowania przyrządu pomiarowego, metody optycznej lub jasno określonej siły pomiaru. Jeśli inspektorzy nie są w stanie odtworzyć tego samego odczytu, granica akceptacji nie obowiązuje.
Bądź świadkiem co najmniej jednego testu od momentu konfiguracji do zarejestrowania wyniku. Następnie samodzielnie wybierz drugą próbkę. Wstępnie ustawione próbki pokazują, że sprzęt może wygenerować określoną liczbę próbek; nie pokazują one, że rutynowa kontrola jest kontrolowana.
Jak powinno się stosować próbkowanie AQL?
Pobieranie próbek partii należy przeprowadzać dopiero po uzgodnieniu definicji wad, poziomu kontroli, planu pobierania próbek i kryteriów akceptacji. ISO 2859-1:2026 Zapewnia schematy próbkowania indeksowane przez AQL do inspekcji według atrybutów. Nie decyduje o tym, jakie powinny być limity krytyczne, główne i drugorzędne.
Nie pozwól, aby AQL zastąpiło kontrolę procesu. Próbkowanie może nie wykryć defektów o niskiej częstotliwości, mieszanych partii i problemów specyficznych dla danej komory. Cechy krytyczne dla bezpieczeństwa, przepisów lub funkcji mogą wymagać ściślejszej kontroli, walidacji procesu, zapobiegania błędom lub inspekcji 100% z zastosowaniem zwalidowanej metody.
Podczas audytu należy sprawdzić czy fabryka:
- Definiuje partię przed pobraniem próbek.
- Wybiera próbki losowo z różnych kartonów, okresów produkcji i gniazd, jeśli ma to zastosowanie.
- Oddziela wady krytyczne, poważne i drobne.
- Rejestruje faktyczną liczbę defektów zamiast tylko statusu “Zaliczone”.”
- Stosuje się uzgodniony numer akceptacji/odrzucenia.
- Posiada plan reakcji na odrzucone partie.
Fabryka, która sortuje wadliwą partię bez zbadania przyczyny związanej z formowaniem lub obsługą, zatrzymuje przesyłkę, zamiast skorygować proces.
Jak rozpoznać ukryte podwykonawstwo?
Porównaj podane możliwości z wyposażeniem, personelem, produkcją w toku, przyłączami mediów i dokumentacją produkcyjną. Jeśli dostawca deklaruje, że wykonuje drukowanie, powlekanie, obróbkę narzędzi, badania laboratoryjne i pakowanie wewnętrznie, każdy proces powinien pozostawić fizyczny i dokumentacyjny dowód.
Zadaj te pytania bezpośrednio:
- Jakie operacje opuszczają tę witrynę?
- Kto zatwierdza podwykonawców?
- W jaki sposób identyfikowane są materiały i partie podczas transferu?
- Jakie specyfikacje i próbki są wysyłane do podwykonawcy?
- W jaki sposób kontrolowane są przychodzące części dostarczane przez podwykonawców?
- Czy podwykonawca może zmieniać materiały, tusz, podkład, klej lub parametry procesu?
- Czy kupujący jest powiadamiany o zmianach w procesie lub na stronie?
Outsourcing nie oznacza automatycznie odrzucenia. Nieujawniony lub niekontrolowany outsourcing stanowi ryzyko. Procesy wtórne często powodują wady po tym, jak akceptowalny element formowany przeszedł już przez główny warsztat.
Jak kontrolować zmiany inżynieryjne?
Przed rozpoczęciem produkcji masowej należy zamrozić zatwierdzoną konfigurację produkcji. Baza danych powinna określać legalne miejsce produkcji, wersję rysunku, skład silikonu, dostawcę materiałów, system kolorów, formę i gniazda, typ maszyny lub procesu, kluczowe okno procesowe, utwardzanie wtórne, operacje wtórne, metodę kontroli, opakowanie oraz zatwierdzonych podwykonawców.
Zmiana nie jest akceptowalna tylko dlatego, że gotowy element nadal wygląda jak zatwierdzona próbka. Dostawca powinien ocenić, udokumentować, zweryfikować i uzyskać wymagane zatwierdzenie przed wprowadzeniem jakiejkolwiek zmiany, która mogłaby wpłynąć na formę, dopasowanie, funkcję, zgodność, identyfikowalność, pojemność lub trwałość.
Zdefiniuj, które zmiany wymagają powiadomienia
| Proponowana zmiana | Przegląd minimalnego wpływu | Typowe dowody przed zwolnieniem |
|---|---|---|
| Gatunek silikonu, dostawca, formuła lub system utwardzania | Właściwości fizyczne, zgodność, kolor, zapach, zachowanie utwardzania, wiązanie i długotrwała wydajność | Zaktualizowane TDS/SDS/CoA, dane z testów porównawczych, nowe testy zgodności, jeśli ma to zastosowanie, oraz zatwierdzone próbki |
| Pigment, koncentrat, dodatek, tusz, podkład, klej lub powłoka | Kolor, migracja lub substancje ograniczone, przyczepność, hamowanie utwardzania, wygląd i starzenie | Identyfikacja materiału, raport z badań, wyniki przyczepności lub trwałości i zaktualizowany wykaz materiałów |
| Naprawa formy, nowa wnęka, wymiana wkładki lub przeniesienie narzędzi | Wymiary, błysk, odpowietrzanie, tekstura, równowaga wnęki i zamienność | Zapis naprawy, raport wymiarowy według uszkodzonej wnęki, próbki pierwszego artykułu i dowody możliwości, jeśli są wymagane |
| Maszyna, linia, trasa procesu lub miejsce produkcji | Okno procesowe, równoważność sprzętu, wydajność, ryzyko zanieczyszczenia i identyfikowalność | Rejestr przebiegów próbnych, porównanie parametrów, kontrola pierwszego artykułu oraz ponowna kwalifikacja miejsca lub procesu |
| Cykl utwardzania lub stan po utwardzeniu | Właściwości fizyczne, zapach lub substancje lotne, wymiary, wygląd i zgodność | Zatwierdzone badanie parametrów, zapis pieca lub urządzenia, powtórzenie badań fizycznych lub zgodności, w stosownych przypadkach |
| Proces wtórny lub podwykonawca | Tożsamość materiałów, kontrola procesów, logistyka, kontrola przychodząca i rozliczalność | Kwalifikacja podwykonawców, próba procesu, zatwierdzona próbka, plan kontroli i przepływ identyfikowalności |
| Metoda kontroli, osprzęt, oprogramowanie lub limit akceptacji | Korelacja pomiarów, powtarzalność, fałszywa akceptacja i historyczna porównywalność | Korelacja metod, badanie mierników, jeśli to właściwe, zmieniona instrukcja kontroli i zatwierdzenie nowych limitów |
| Materiał opakowaniowy lub metoda pakowania | Deformacja, zanieczyszczenie, etykietowanie, dokładność liczenia, uszkodzenia transportowe i przechowywanie na półkach | Próba pakowania, dowód transportu lub kompresji, jeśli jest to wymagane, zatwierdzona etykieta i zaktualizowana specyfikacja opakowania |
Wymóg powiadomienia powinien zostać wpisany do umowy jakościowej, warunków zakupu, not rysunkowych lub instrukcji dostawcy. Ustne zatwierdzenie kupującego lub inżyniera nie powinno zastępować udokumentowanego zwolnienia.
Użyj kontrolowanego przepływu pracy zmian
- Wyślij prośbę o zmianę. Zanotuj aktualny stan, proponowany stan, przyczynę, produkty, lokalizacje, narzędzia, materiały, których to dotyczy, oraz docelową datę wdrożenia.
- Oceń ryzyko. Formularz przeglądu, dopasowanie, funkcja, zgodność, identyfikowalność materiałów, stabilność procesu, wydajność, koszty, czas realizacji, części serwisowe i istniejące zapasy.
- Zdefiniuj plan walidacji. Określ, jakie próbki, gniazda, wielkość produkcji, testy, dokumenty i kryteria akceptacji są wymagane.
- Uruchom wersję próbną w warunkach produkcyjnych. Należy stosować odpowiednie materiały, maszyny, formy, operatorów, procesy wtórne i metodę kontroli, a nie wyłącznie metodę pobierania próbek w laboratorium.
- Przejrzyj obiektywne dowody. W zależności od ryzyka może to obejmować kontrolę pierwszego artykułu, układ wymiarowy, badanie właściwości fizycznych, badanie funkcjonalności, badanie zgodności, dane o możliwościach lub próbę produkcyjną u klienta.
- Uzyskaj pisemną zgodę. Nie wprowadzaj zmian wyłącznie na podstawie wyglądu próbki lub presji harmonogramu.
- Aktualizuj kontrolowane dokumenty. Przejrzyj, w stosownych przypadkach, rysunek, listę materiałów, przebieg procesu, plan kontroli, instrukcje robocze, standard kontroli, specyfikację opakowań i rejestry zatwierdzonych dostawców.
- Ustaw punkt efektywny. Zidentyfikuj pierwszą partię materiału, której dotyczy problem, partię produkcyjną, datę, maszynę, formę, gniazdo i przesyłkę. Oddziel stare i nowe konfiguracje.
- Monitoruj pierwsze partie produkcyjne. Przeprowadzaj szczegółową kontrolę lub określone kontrole kontrolne, aż do momentu wykazania stabilnej wydajności zmiany.
Oddziel zmiany trwałe od odchyleń tymczasowych
Odstępstwo tymczasowe powinno określać:
- Dokładny wymóg zostaje uchylony.
- Przyczyny techniczne i ocena ryzyka.
- Ilość, partia, zamówienie zakupu i przesyłka, których to dotyczy.
- Wymagane jest powstrzymanie rozprzestrzeniania się wirusa i przeprowadzenie dodatkowej kontroli.
- Organ zatwierdzający.
- Data rozpoczęcia i data ważności.
- Plan powrotu do procesu uwalniania.
Nie pozwól, aby wygasłe odchylenie stało się nowym standardem produkcyjnym. Powtarzające się odchylenia dotyczące tego samego problemu wskazują, że proces bazowy lub specyfikacja wymagają formalnej korekty.
Weryfikacja kontroli zmian podczas audytu
Nie przeglądaj wyłącznie procedury kontroli zmian. Wybierz niedawną naprawę formy, wymianę materiału, korektę procesu lub zmianę podwykonawcy i prześledź ją w całym procesie.
Porównywać:
- Aktualne etykiety materiałowe z zatwierdzonym wykazem materiałów.
- Receptury maszynowe z opublikowanymi rekordami parametrów.
- Historia konserwacji formy wraz z danymi z inspekcji gniazd.
- Rejestry zakupów z zatwierdzonymi listami surowców i podwykonawców.
- Aktualne rysunki i instrukcje robocze na linii produkcyjnej z wersją główną.
- Raporty zgodności z rzeczywistym materiałem, kolorem, powłoką i miejscem produkcji.
- Rejestry przesyłek przed i po dacie wejścia w życie zmiany.
Brak podpisu to luka w dokumentacji. Zmiana materiału, miejsca, narzędzia lub procesu, która weszła do produkcji bez przeglądu ryzyka i możliwego do prześledzenia zatwierdzenia, jest błędem kontroli na poziomie systemu.
Jakie są główne sygnały ostrzegawcze?
Najsilniejszym sygnałem ostrzegawczym są sprzeczności między nagraniami a rzeczywistością produkcyjną.
- Nazwa lub adres firmy wydającej certyfikat nie zgadzają się z audytowaną witryną.
- Materiał w magazynie nie zawiera zatwierdzonego gatunku silikonu.
- W przypadku worków lub beczek z materiałem brakuje etykiet, są one uszkodzone lub zastąpione nowymi.
- Operatorzy nie mają możliwości zidentyfikowania bieżącej wersji rysunku ani instrukcji roboczej.
- Ustawienia maszyny różnią się od opublikowanej receptury bez zatwierdzenia odstępstwa.
- Raporty z inspekcji zawierają powtarzające się, identyczne wartości lub wyłącznie oceny zaliczone/niezaliczone.
- Etykiety kalibracyjne straciły ważność lub wskaźniki nie posiadają unikalnego identyfikatora.
- Odrzucony materiał jest składowany razem z materiałem zwolnionym bez fizycznej kontroli.
- Forma wielogniazdowa nie ma żadnych defektów na poziomie gniazd ani danych pomiarowych.
- Zapisy po utwardzeniu pokazują wartość zadaną, ale nie rzeczywistą partię, ładunek, czas trwania ani piec.
- Wielkość produkcji przekracza możliwości obsługiwane przez maszyny, czas cyklu, gniazda, zmiany i wydajność.
- Dostawca odmawia dostępu do obszaru produkcyjnego istotnego z punktu widzenia oferowanego procesu.
Jedna czerwona flaga może mieć rozsądne wyjaśnienie. Kilka powiązanych czerwonych flag powinno skutkować głębszą analizą na poziomie systemu, a nie oddzielnymi działaniami korygującymi. Na przykład brakujące identyfikatory gniazd, identyczne zapisy pomiarów i powtarzające się skargi na usterki wskazują na słabą kontrolę gniazd, a nie na pojedynczy błąd inspekcyjny.
Praktyczny jednodniowy plan audytu
| Czas | Działalność | Wymagane wyjście |
|---|---|---|
| 09:00–09:20 | Spotkanie otwierające i sprawdzenie podmiotu prawnego | Potwierdzono chińską nazwę prawną, Jednolity Kodeks Kredytu Społecznego, witrynę i role transakcyjne |
| 09:20–10:10 | Przegląd dokumentów | Przegląd rysunków, materiałów, planu kontroli, certyfikatów i zidentyfikowanych otwartych problemów |
| 10:10–11:20 | Ślad materiałowy i produkcyjny | Jedna partia żywa prześledzona poprzez magazynowanie, mieszanie lub dozowanie, formowanie i produkcję w toku |
| 11:20–12:00 | Kontrola przepustowości i wąskich gardeł | Produkcja możliwa do sprzedaży, odtworzona na podstawie czasu cyklu, aktywnych gniazd, wydajności i ograniczeń w dół rzeki |
| 13:00–13:40 | Przegląd narzędzi i konserwacji | Sprawdzono identyfikator formy, kontrolę gniazda, historię napraw i konserwację maszyny |
| 13:40–14:10 | Próbkowanie zmian inżynieryjnych | Jedna z ostatnich zmian materiału, formy, procesu lub podwykonawcy została powiązana z zatwierdzeniem i pierwszą partią, której to dotyczyło |
| 14:10–14:55 | Świadek laboratorium i inspekcji | Wybrane testy powtórzone na próbkach wybranych przez audytora |
| 14:55–15:30 | Śledzenie pakowania, magazynowania i przesyłek | Zweryfikowano tożsamość partii gotowej, kontrolę statusu i specyfikację opakowania |
| 15:30–16:15 | Przegląd niezgodności i CAPA | Jedna prawdziwa wada, którą udało się zidentyfikować od momentu wykrycia do zweryfikowanego działania naprawczego |
| 16:15–17:00 | Spotkanie zamykające | Wyniki klasyfikowane według ryzyka, właściciela, dowodów i terminu wykonania |
Ten harmonogram stanowi punkt wyjścia. Produkty medyczne, motoryzacyjne, wielokomorowe o dużej objętości lub ściśle regulowane wymagają szczegółowego audytu specyficznego dla produktu i procesu.
Inspektor śledzi partię formowanego silikonu od etykiety kartonu do partii surowca
Inspektor śledzi partię formowanego silikonu od etykiety kartonu do partii surowca
Co powinno się wydarzyć po audycie?
Ustalenia dotyczące kwestii rozstrzygaj pod kątem ryzyka, a nie pod kątem łatwości ich zamknięcia.
Przydatne odkrycie składa się z czterech części:
- Wymagania: rysunek, specyfikacja, procedura, przepis lub uzgodnione kryterium audytu.
- Dowód obiektywny: numer rekordu, maszyna, partia, wnęka, próbka lub zaobserwowany stan.
- Ryzyko: produkt, zgodność, identyfikowalność, dostawa lub konsekwencje kontroli zmian.
- Wymagana reakcja: powstrzymanie, przyczyna źródłowa, działanie naprawcze, właściciel, termin wykonania i metoda weryfikacji.
Nie zamykaj wyniku, ponieważ fabryka przesyła nową procedurę. Sprawdź, czy działanie dotarło do hali produkcyjnej. Sprawdź późniejszą partię, poprawiony rekord, praktykę operatora lub powtórz test.
Zatwierdzenie dostawcy powinno odbywać się za pomocą jasno określonych procedur zatwierdzania. Nie należy dopuścić, aby wysoki wynik audytu anulował jedną krytyczną awarię.
Jak należy klasyfikować dostawcę po audycie?
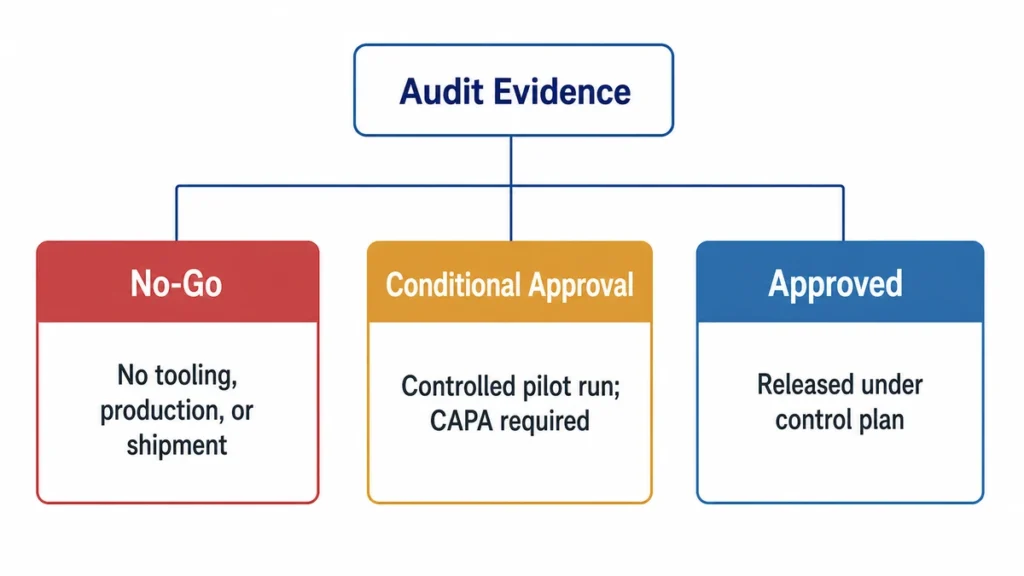
Sklasyfikuj dostawcę jako Nie iść, Zatwierdzenie warunkowe, Lub Zatwierdzony. Podejmij decyzję na podstawie ryzyka i obiektywnych dowodów, a nie liczby drobnych ustaleń. Wykorzystaj te same dowody później, gdy… wybierz producenta silikonu do produkcji narzędziowej lub masowej.
| Decyzja | Typowe warunki | Dozwolony następny krok | Wymagane dowody |
|---|---|---|---|
| Nie iść | Nie można zidentyfikować legalnego producenta ani miejsca produkcji; wymagany proces jest niedostępny; nie można namierzyć materiału; zapisy lub raporty wydają się sfałszowane; krytyczny proces jest ukryty lub niekontrolowany; nie spełniono wymagań regulacyjnych lub krytycznych dla bezpieczeństwa | Nie dopuszczaj do obrotu narzędzi, produkcji masowej ani przesyłek. Wymagana jest ponowna kwalifikacja przed zobowiązaniem handlowym. | Zweryfikowane zapisy prawne i dotyczące miejsca, poprawiona identyfikowalność, obserwacja produkcji, powtórzenie testów lub audyt uzupełniający w zależności od usterki |
| Zatwierdzenie warunkowe | Podstawowy proces jest dostępny, ale nadal istnieją luki w dokumentacji, kalibracji, standardach defektów, szkoleniach, dowodach wydajności, konserwacji lub zamknięciu CAPA, które można naprawić | Produkcja narzędzi lub kontrolowany przebieg pilotażowy mogą być kontynuowane tylko wtedy, gdy otwarte ryzyka są objęte pisemnymi zabezpieczeniami. Nieograniczona produkcja masowa nie jest dopuszczana. | Znalezienie właściciela, działania powstrzymujące, przyczyna źródłowa, działanie naprawcze, termin wykonania i dowody zamknięcia sprawdzone przed właściwą bramą zwalniającą |
| Zatwierdzony | Ujawniono podmioty prawne i miejsca produkcji; prace związane z identyfikowalnością materiałów i partii gotowych; parametry procesu, narzędzia, kontrola, podwykonawstwo, kontrola zmian i wydajność są wspierane przez bieżące rejestry | Przejdź do zatwierdzonego etapu zgodnie z ustalonym planem kontroli i częstotliwością monitorowania | Podpisany raport z audytu, zatwierdzona specyfikacja, wydany plan kontroli, aktualna dokumentacja pomocnicza i udokumentowane wymagania dotyczące powiadamiania o zmianach |
Warunki „no-go” mają pierwszeństwo przed oceną audytu
Dostawca powinien pozostać w stanie „odmowy”, jeśli jeden krytyczny warunek może mieć wpływ na bezpieczeństwo produktu, zgodność z przepisami, tożsamość materiału, odpowiedzialność za proces lub odpowiedzialność. Wynik z listy kontrolnej 95% nie rekompensuje niemożności śledzenia partii silikonu, sfałszowanego raportu laboratoryjnego ani nieujawnionego miejsca formowania.
Odmowa nie zawsze oznacza trwałe odrzucenie. Oznacza to, że kupujący nie może dopuścić do kolejnego etapu komercyjnego lub produkcyjnego, dopóki krytyczny problem nie zostanie rozwiązany i niezależnie zweryfikowany.
Zatwierdzenie warunkowe musi być specyficzne dla etapu
Nie używaj określenia “zatwierdzone warunkowo” jako statusu otwartego. Określ dokładnie, co jest dozwolone:
- Zatwierdzono wyłącznie do celów wyceny.
- Zatwierdzone do produkcji narzędzi.
- Zatwierdzono do przeprowadzenia ograniczonego programu pilotażowego.
- Zatwierdzone do produkcji masowej z ulepszoną kontrolą.
- Zatwierdzono wysyłkę określonej partii.
Każdy warunek wymaga podania właściciela, terminu, działań powstrzymujących i metody zamknięcia. Jeśli termin minie lub dostawca zmieni materiał, proces, lokalizację lub podwykonawcę, zatwierdzenie należy ponownie zweryfikować.
Zatwierdzone nie oznacza niekontrolowanego uwolnienia
Zatwierdzenie dotyczy zdefiniowanej kombinacji podmiotów prawnych, zakładów produkcyjnych, materiałów, rewizji rysunków, oprzyrządowania, procesu, podwykonawców i docelowego zastosowania. Zmiana dowolnego elementu krytycznego może wymagać powiadomienia, przeglądu, nowych próbek, powtórzenia badań lub ponownego audytu.
Oddzielna akceptacja dostawcy od zwolnienia dostawy. Zatwierdzona fabryka nadal może wyprodukować odrzuconą partię, a próbka zgodna z wymaganiami sama w sobie nie kwalifikuje fabryki niekontrolowanej.
Ostateczna granica wydania
Przed kolejnym cyklem produkcyjnym skonsoliduj dowody audytu w jednym kontrolowanym pliku zatwierdzenia. Powinien on określać:
- Zatwierdzony podmiot prawny i miejsce produkcji.
- Opublikowano rysunek, wykaz materiałów, gatunek silikonu, kolor i system utwardzania.
- Zatwierdzone narzędzia, aktywne gniazda, przebieg procesu, kluczowe elementy sterujące i metody kontroli.
- Zweryfikowana zdolność, ujawnieni podwykonawcy, opakowanie i możliwość śledzenia trasy.
- Obowiązująca podstawa zgodności, zatwierdzone próbki, otwarta CAPA i wymagania dotyczące powiadamiania o zmianach.
Nie należy dopuszczać produkcji, jeśli te elementy istnieją jedynie jako oddzielne oferty, próbki, certyfikaty i dokumentacja warsztatowa, których nie można powiązać z tą samą konfiguracją produktu. Zatwierdzenia fabryczne, produktowe i regulacyjne muszą pozostać odrębnymi decyzjami, ale wszystkie trzy muszą odnosić się do tej samej wersji kontrolowanej.