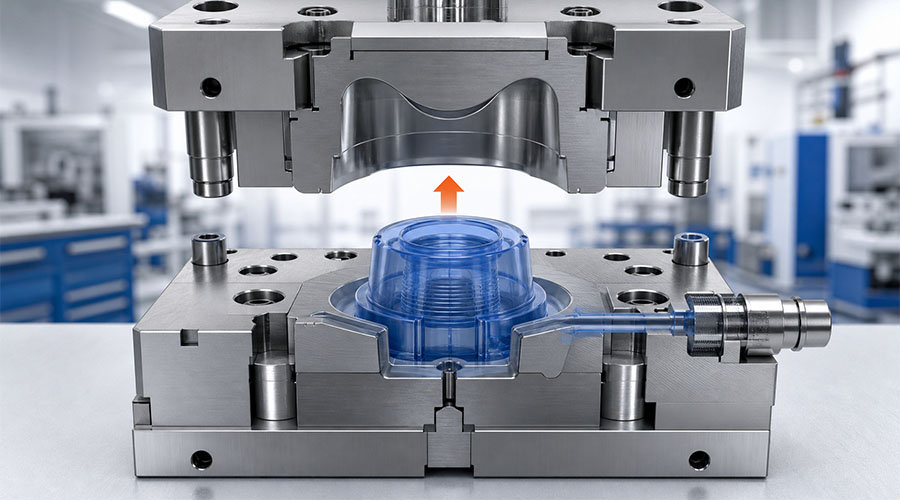
O projeto de moldes de silicone não se resume a simplesmente transformar um modelo 3D em aço. Ângulos de saída, espessura da parede, ventilação, linhas de partição, comportamento do material e condições do processo interagem entre si. Um pequeno erro em uma dessas áreas pode causar aprisionamento de ar, rebarbas, rasgos, desvio dimensional, ciclos de produção longos ou desgaste prematuro da ferramenta.
Um molde de silicone confiável começa com requisitos claros do produto e é aprimorado por meio de geometria equilibrada, ventilação controlada, compensação de encolhimento e validação física.
Este guia explica os princípios de design mais importantes para borracha de silicone líquida (LSR) e outras peças moldadas em silicone. Os valores abaixo são pontos de partida práticos, não especificações universais. As dimensões finais devem sempre ser confirmadas com base nos dados do fornecedor de silicone, no processo de moldagem, na geometria da peça e nos resultados dos testes.
1. Defina a aplicação antes de projetar o molde de silicone.
Todo bom projeto de molde começa com o uso real do produto. Um produto para alimentação infantil, um componente médico, uma vedação industrial e uma peça eletrônica sobremoldada podem usar silicone, mas não têm as mesmas prioridades de projeto.
Antes de iniciar a produção das ferramentas, confirme:
- Aplicativo: contato com alimentos, cuidados com bebês, uso médico, de consumo, automotivo ou industrial.
- Material: LSR ou borracha de alta consistência, dureza, sistema de cura, cor e propriedades físicas necessárias.
- Ambiente operacional: temperatura, produtos químicos, exposição aos raios UV, flexão repetida e condições de esterilização.
- Conformidade: aplicável requisitos de silicone para contato com alimentos ou de grau médico, incluindo FDA, LFGB, biocompatibilidade, ou requisitos específicos do cliente.
- Critérios de qualidade: dimensões críticas, superfícies de vedação, áreas visíveis, rebarbas aceitáveis e textura da superfície.
- Plano de produção: protótipo, produção automatizada em pequenos lotes ou em grande volume.
| Contribuições para o projeto | Por que isso importa | Efeito no projeto do molde |
|---|---|---|
| Dureza do silicone | Afeta a flexibilidade, o fluxo e a liberação. | Influencia a tiragem, a ventilação, o projeto da comporta e a ejeção. |
| Dimensões críticas | Determina a adequação funcional | Requer tolerância para contração e controle estável do processo. |
| Requisitos de superfície | Controla a aparência e a higiene. | Afeta o polimento, a textura, o posicionamento da linha de junção e a desmoldagem. |
| Volume de produção | Custo dos acionamentos por peça e necessidades de automação | Influencia a quantidade de cavidades, o sistema de canais de alimentação e a durabilidade da ferramenta. |
Sem esses parâmetros, um molde pode produzir peças com aparência aceitável, mas que apresentem falhas na montagem, na conformidade ou no uso a longo prazo.
2. Ângulos de Inclinação: Projeto para Desmoldagem Confiável
O ângulo de saída é a ligeira inclinação aplicada às superfícies verticais do molde. Ele reduz o atrito quando a peça de silicone curada é removida da cavidade ou do núcleo.
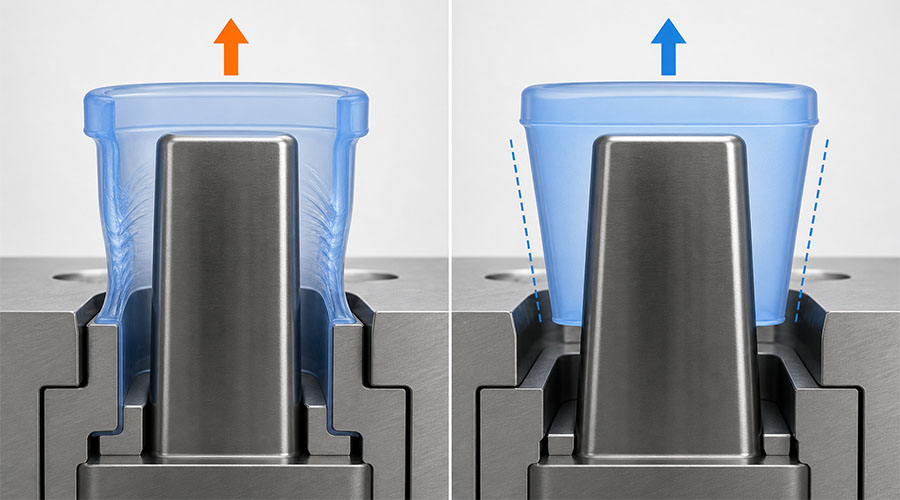
Embora o silicone seja flexível, essa flexibilidade não elimina a necessidade de um sistema de tiragem. Uma peça que desliza repetidamente sobre um núcleo pode esticar, rasgar, deformar ou tornar o ciclo automatizado mais lento.
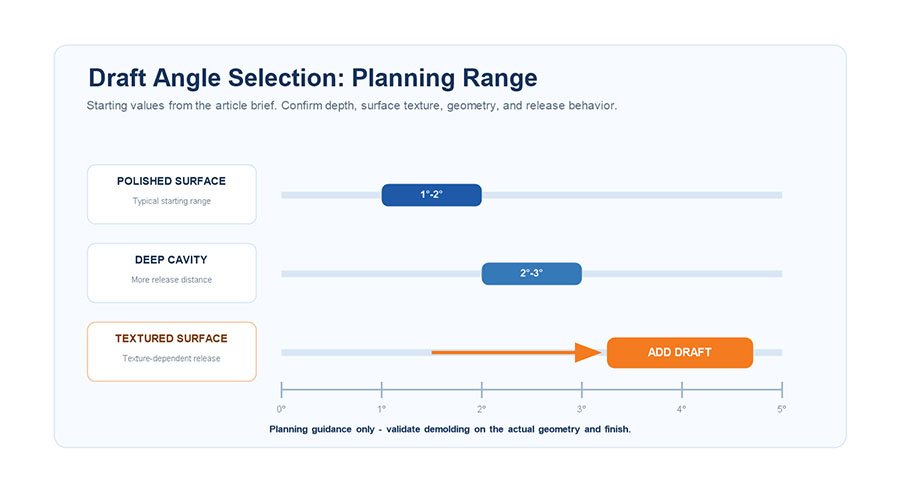
Pontos de partida recomendados
| Geometria ou Superfície | Draft inicial típico | Nota de design |
|---|---|---|
| Superfície polida simples | 1°–2° | Pode ser suficiente para geometrias rasas e descomplicadas. |
| Cavidade profunda | 2°–5° | Mais resistência reduz o atrito em uma longa distância de liberação. |
| Superfície texturizada | Rascunho adicional necessário | A profundidade e a direção da textura afetam a resistência à liberação. |
| Característica delicada ou fina | Validar por meio de teste | A geometria pode se deformar antes de se liberar. |
Esses intervalos devem ser ajustados de acordo com a profundidade da peça, dureza, acabamento superficial, reentrâncias e o método de desmoldagem escolhido.
Regras práticas de ângulo de inclinação
- Aplique a corrente de ar na direção da abertura do molde.
- Aumente a tiragem em núcleos profundos e paredes texturizadas.
- Evite mudanças repentinas na geometria que possam causar travamento mecânico.
- Verifique se a peça permanecerá na metade do molde pretendida após a abertura.
- Utilize ejeção de ar, sistemas de remoção de material ou núcleos colapsáveis quando a geometria não puder ser liberada naturalmente.
Um erro comum é adicionar um ângulo de inclinação generoso à parede externa, deixando as nervuras, furos, logotipos ou núcleos internos quase na vertical. Cada superfície de contato deve ser analisada como parte do processo de desmoldagem.
3. Espessura da parede: Equilíbrio entre fluidez, cura e resistência
A espessura da parede afeta o preenchimento, a cura, a estabilidade dimensional, a textura do produto e o tempo de ciclo. Seções finas podem ser difíceis de preencher, enquanto seções desnecessariamente espessas podem aumentar o consumo de material e o tempo de cura.
Para muitos produtos de silicone moldado, Aproximadamente 2–5 mm podem ser uma referência inicial útil., Mas não é uma regra universal. Vedações, membranas, teclados, peças de proteção espessas e componentes sobremoldados podem exigir dimensões muito diferentes.

Por que a espessura uniforme da parede é importante
A espessura equilibrada das paredes ajuda a alcançar:
- Obturações de cáries mais previsíveis.
- Cura e comportamento térmico mais uniformes.
- Menor risco de encolhimento e deformação localizados.
- Dureza e textura do produto consistentes.
- Ciclos de moldagem mais curtos e estáveis.
Diretrizes de dimensionamento da espessura da parede
- Mantenha a espessura nominal da parede o mais consistente possível, dentro dos limites da função.
- Utilize transições graduais entre regiões espessas e finas.
- Evite seções isoladas e espessas que curam de maneira diferente do restante da peça.
- Adicione reforços ou geometria em vez de simplesmente aumentar a espessura de uma parede inteira quando for necessária rigidez.
- Analise extremidades finas, caminhos de fluxo estreitos, cantos vivos e as áreas mais distantes do portão.
- Para sobremoldagem, mantenha uma espessura de silicone suficiente para garantir fluxo e cobertura estáveis; 1,0 mm ou mais É frequentemente usado como ponto de partida, mas o valor necessário depende do material e da geometria.
Quando uma parede não uniforme for inevitável, o posicionamento dos pontos de injeção, a ventilação, o equilíbrio da cavidade e as condições de cura devem ser projetados levando em consideração o comportamento de fluxo esperado.
4. Ventilação: Remova o ar sem criar faíscas
O ar dentro da cavidade precisa escapar à medida que o silicone entra. Caso contrário, podem ocorrer bolhas, falhas na injeção, marcas de queimadura, áreas com costura frágil ou detalhes incompletos. Se os orifícios de ventilação forem muito profundos, o silicone pode entrar neles e criar rebarbas.
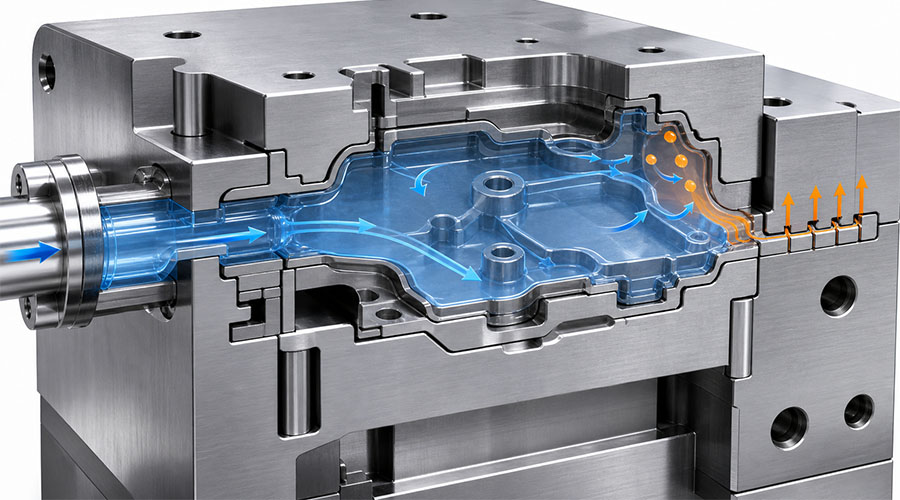
O objetivo não é adicionar o máximo de aberturas de ventilação possível, mas sim posicionar aberturas controladas onde o ar fica efetivamente retido.
Onde devem ser instaladas as aberturas de ventilação?
Priorizar:
- Locais previstos para serem preenchidos por último.
- Pontos altos e bolsas de ar fechadas.
- Extremidades das costelas e caminhos de fluxo estreitos.
- Áreas opostas ou mais distantes do portão.
- Trechos estreitos onde a frente de fluxo pode hesitar.
- Interfaces de sobremoldagem onde o ar pode ficar preso ao redor de um inserto.
A simulação de fluxo pode ajudar a prever essas localizações, mas os testes de injeção curta ainda são valiosos porque o comportamento real do enchimento depende da temperatura, pressão, condição do material e configurações da máquina.
Referência típica de ventilação
| Parâmetro | Faixa inicial típica | Risco a Controlar |
|---|---|---|
| Profundidade da ventilação | Aproximadamente 0,005–0,02 mm | Muito raso aprisiona ar; muito profundo pode criar faíscas. |
| Largura da abertura de ventilação | Aproximadamente 3–6 mm | Deve permitir a circulação de ar sem comprometer a área de vedação. |
| Posição de ventilação | Zonas de último enchimento e zonas de ar aprisionado | Uma má instalação deixa defeitos mesmo quando as dimensões da ventilação estão corretas. |
As dimensões reais dos orifícios de ventilação dependem da viscosidade, da pressão, da construção do molde, dos requisitos da superfície e do limite de rebarba aceitável. Peças de precisão podem exigir orifícios de ventilação mais rasos, auxílio de vácuo ou recursos especiais de transbordamento.
Quando o auxílio do aspirador de pó é útil
Os sistemas de vácuo podem melhorar os resultados para:
- Moldes complexos com múltiplas cavidades.
- Componentes ópticos ou altamente estéticos.
- Produtos médicos e para bebês com requisitos de superfície rigorosos.
- Caminhos de fluxo longos e estreitos.
- Peças com inserções ou regiões de interface fechadas.
O vácuo não substitui um bom projeto de comportas e aberturas de ventilação, mas pode reduzir o ar residual quando a ventilação passiva não for suficiente.
5. Linhas de separação e controle do flash
A linha de junção é o ponto de encontro das seções do molde. Sua localização afeta a aparência, o desempenho da vedação, o custo de acabamento, o controle dimensional e a viabilidade da desmoldagem.
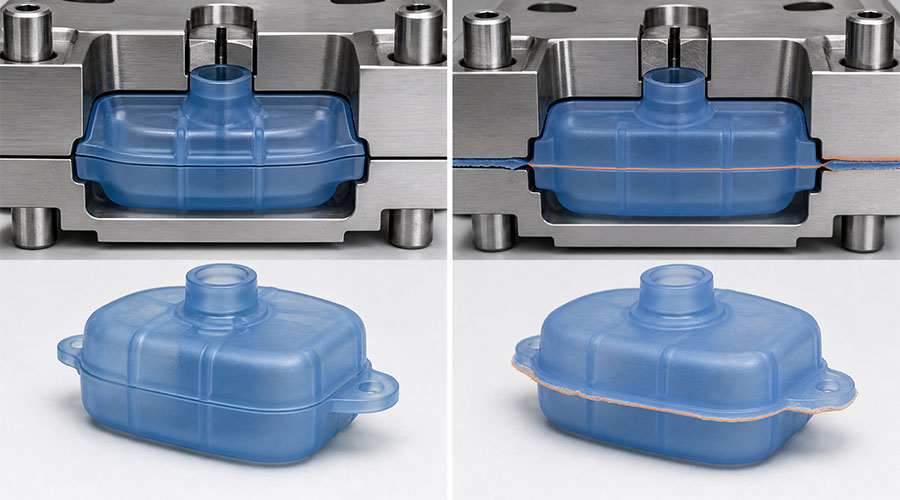
Uma boa estratégia para a linha de separação deve:
- Siga as arestas naturais ou as transições geométricas sempre que possível.
- Mantenha-se afastado de superfícies de vedação e áreas com importância estética crítica.
- Garantir o alinhamento estável do molde.
- Permitir que a cavidade e o núcleo sejam usinados, polidos e recebam manutenção.
- Evite regiões de alta pressão que dificultam o controle do clarão.
Problemas comuns de flash
| Sintoma | Possível causa | Direção Corretiva |
|---|---|---|
| Flash de um lado | Desalinhamento do molde ou fixação irregular | Inspecione as guias, o alinhamento e o equilíbrio de fixação. |
| Fina faísca nas aberturas de ventilação | Profundidade ou pressão excessivas na ventilação | Otimize as dimensões da ventilação e as configurações do processo. |
| Flash em torno de uma borda visível | má posição da linha de junção | Realoque a linha ou redesenhe a geometria local. |
| Flash que piora com o tempo | Desgaste, danos ou contaminação | Reparar e manter as superfícies de vedação. |
A rebarba não é apenas um problema de processo. Ela pode ter origem na geometria do molde, alinhamento, projeto da ventilação, desgaste da ferramenta, contaminação ou suporte de fixação insuficiente.
6. Portões, Corredores e Preenchimento do Equilíbrio
O sistema de distribuição determina como o silicone chega a cada cavidade. Seu design influencia a pressão, o uso de material, o tempo de ciclo, o equilíbrio do preenchimento e a automação.
Para Produção de LSR, controlado sistemas de canais frios e válvulas de comporta Geralmente são considerados sistemas de cura por cavidades, pois o material não curado pode ser mantido dentro de uma faixa de temperatura controlada enquanto a cavidade é aquecida para a cura. O sistema correto depende do orçamento para ferramentas, do volume de produção, da quantidade de cavidades, do peso da peça e dos requisitos de qualidade.
Perguntas a fazer
- Todas as cáries podem se preencher na mesma velocidade?
- O portão está localizado de forma a evitar marcas visíveis e áreas críticas de vedação?
- O fluxo de ar ficará aprisionado ou o direcionará para uma saída de ar?
- A comporta proporciona fluxo suficiente sem cisalhamento ou pressão excessivos?
- É possível fazer a manutenção do trilho e do portão sem longos períodos de inatividade?
- O volume de produção previsto justifica um sistema mais automatizado?
Para trabalhos de baixo volume ou desenvolvimento, a simplicidade e a facilidade de modificação podem ser mais importantes do que a máxima eficiência do ciclo. Para produção em alto volume, o balanceamento da cavidade, o controle da válvula, a automação, a repetibilidade e a manutenção da ferramenta tornam-se mais importantes.
7. Tolerâncias de sobremoldagem e posicionamento do inserto
Em sobremoldagem de silicone, O inserto deve permanecer estável enquanto o silicone flui ao seu redor. Mesmo um pequeno deslocamento pode causar cobertura irregular, substrato exposto, falha dimensional ou adesão fraca.
Fatores críticos de sobremoldagem
| Fator | Objetivo do projeto | Risco se não for controlado |
|---|---|---|
| Inserir localização | Posicionamento mecânico repetível | Espessura irregular do silicone ou inserção exposta. |
| Geometria da interface | Fechadura mecânica, quando aplicável. | Descamação ou separação |
| Condições da superfície | Superfície de colagem limpa e compatível | Inibição da cura ou má adesão |
| Ventilação da interface | Rota de escape aérea desimpedida | Bolhas e cobertura incompleta |
Recortes, furos, nervuras e encaixes mecânicos podem melhorar a retenção quando a adesão química por si só não é suficiente. No entanto, eles também devem ser projetados para facilitar o preenchimento e a desmoldagem.
8. Textura da superfície e método de desmoldagem
O acabamento da superfície afeta a aparência, o atrito, a higiene e o comportamento de desmoldagem. Uma superfície polida espelhada pode ser preferível para certas aplicações em contato com alimentos, produtos para bebês, equipamentos médicos ou ópticos, enquanto uma textura fosca ou eletroerosão pode proporcionar um acabamento cosmético controlado.
A textura deve ser considerada juntamente com o ângulo de saída. Uma textura mais profunda aumenta a resistência mecânica durante a desmoldagem e pode exigir maior ângulo de saída ou uma direção de abertura do molde diferente.
As opções de desmoldagem incluem:
- Remoção manual para protótipos ou produção de baixo volume.
- Ejeção de ar para peças flexíveis que tendem a aderir ao núcleo.
- Sistemas mecânicos de remoção para liberação automatizada e repetível.
- Núcleos retráteis ou removíveis para recortes necessários.
- Remoção assistida por robô para moldes de alto volume e múltiplas cavidades.
O melhor método permite a remoção da peça sem rasgos, deformações permanentes, marcas na superfície ou tempo de ciclo excessivo.
9. Encolhimento: Prever, Compensar e Medir
A silicone sofre alterações dimensionais durante a cura e pós-cura. A contração final depende do tipo de silicone, da composição química da cura, da temperatura, da pressão, da geometria da peça, das condições de pós-cura e do momento da medição.
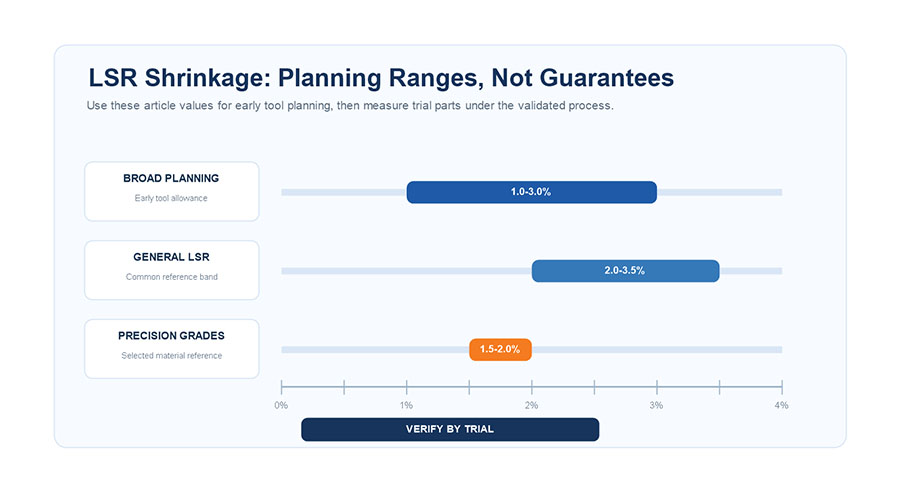
Uma ampla gama aproximada de 1%–4% Às vezes é usado durante o planejamento inicial, enquanto muitas aplicações gerais de LSR podem se enquadrar em torno de 2.0%–3.5%. Algumas classes de precisão e processos otimizados podem estar mais próximos de 1,5%–2,0%. Esses números nunca devem substituir os dados do fornecedor e os testes reais.
Por que uma única porcentagem de encolhimento é arriscada
A contração pode não ser perfeitamente uniforme em todas as direções. Ela pode ser influenciada por:
- Orientação do fluxo e localização do portão.
- Regiões espessas e finas.
- Temperatura local do mofo.
- Condições de cura e pós-cura.
- Inserções que restringem o movimento.
- Temperatura de remoção da peça e tempo de medição.

Um processo de compensação melhor
- Comece com os dados de encolhimento do fornecedor do material.
- Aplique uma margem inicial ao projeto CAD e à ferramenta.
- Utilize simulação de fluxo e cura para peças complexas ou de alto risco.
- Produzir peças de teste em condições de processo controladas.
- Meça as dimensões críticas após o período de condicionamento especificado.
- Compare os resultados reais com as dimensões nominais do CAD.
- Ajuste as dimensões do aço ou as condições do processo antes da produção em massa.
Sempre que possível, deixe áreas seguras para ajustes no aço. Geralmente é mais fácil remover o aço do que recolocá-lo depois que uma cavidade foi cortada em excesso.
10. Prototipar e validar antes da produção em massa.

A análise e simulação CAD podem identificar riscos, mas não conseguem reproduzir completamente as condições reais de moldagem. Ferramentas de protótipo e fotos de teste Revela como a peça realmente se preenche, cura, evapora, se desprende e encolhe.
Sequência de Validação Recomendada
- Estudo de curta distância: Observe a ordem de enchimento e localize as últimas zonas a serem preenchidas.
- Análise do desabafo: Verifique se há bolhas, queimaduras, ar preso e detalhes incompletos.
- Inspeção rápida: Avalie as aberturas de ventilação, as linhas de separação, o aperto e a pressão.
- Teste de desmoldagem: Procure por rasgos, estiramentos, deformações e danos na superfície.
- Inspeção dimensional: Meça a contração e as tolerâncias críticas.
- Teste de sobremoldagem: Verificar a posição de inserção, a cobertura, a ligação e as bolhas de ar na interface.
- Teste piloto: Confirme o tempo de ciclo, o equilíbrio da cavidade, a repetibilidade e o manuseio automatizado.
A impressão 3D moderna pode auxiliar em verificações de encaixe, moldes mestres e revisões iniciais de projeto. No entanto, um protótipo impresso nem sempre reproduz o comportamento térmico, a pressão, o acabamento superficial ou a contração das ferramentas de produção.
Lista de verificação DFM de pré-ferramentas
- [ ] Aplicação do produto e ambiente operacional confirmados
- [ ] Grau de silicone, dureza, cor e sistema de cura selecionados
- [ ] Requisitos de conformidade e testes identificados
- [ ] Dimensões críticas e tolerâncias aceitáveis definidas
- [ ] Espessura nominal da parede e transições revisadas
- [ ] Ângulos de inclinação verificados em todas as superfícies de liberação
- [ ] Posição do portão e sequência de preenchimento avaliadas
- [ ] Últimas áreas a serem preenchidas e locais de ventilação identificados
- [ ] A linha de partição deve ser mantida longe das superfícies críticas sempre que possível.
- [ ] Acabamento e textura da superfície combinados com o ângulo de saída adequado
- [ ] Método de desmoldagem selecionado
- [ ] Inserções localizadas positivamente e ventilação da interface revisadas
- [ ] Margem de contração com base em dados de material e processo
- [ ] Plano de teste e validação dimensional preparado
- [ ] Volume de produção esperado e plano de manutenção confirmados
perguntas frequentes
Qual deve ser o ângulo de inclinação de uma peça de silicone?
Uma geometria simples e polida pode usar aproximadamente 1°–2° como ponto de partida. Cavidades profundas, superfícies texturizadas e condições de desmoldagem difíceis podem exigir 2°–5° ou mais. O ângulo final deve ser validado em relação à profundidade da peça, dureza, textura da superfície e método de desmoldagem.
Qual é a espessura de parede recomendada para peças de silicone?
Muitos produtos de uso geral começam com espessuras entre 2 e 5 mm, mas não existe um mínimo ou máximo universal. Membranas, vedações, camadas sobremoldadas e peças estruturais exigem valores diferentes. Uniformidade e transições graduais são frequentemente mais importantes do que selecionar um número fixo.
Onde devem ser instaladas as aberturas de ventilação para controle de mofo?
Posicione os respiros nas áreas que se prevê serem as últimas a encher, nos pontos mais altos, nas bolsas de ar aprisionado, nas extremidades das nervuras e em locais distantes da comporta. A simulação de fluxo e os testes de curta duração podem confirmar as posições reais das bolsas de ar.
Qual é a redução do LSR?
Uma estimativa inicial geral pode ser de 1% a 4%, com muitos materiais LSR em geral em torno de 2,0% a 3,5%. A contração real deve ser baseada no material específico, no processo de cura, na geometria, nas condições pós-cura e em medições de teste.
A simulação pode substituir os testes com moldes?
Não. A simulação é valiosa para comparar projetos e prever riscos de fluxo ou contração, mas testes físicos ainda são necessários para verificar dimensões, rebarbas, ventilação, qualidade da superfície e comportamento de desmoldagem.
Conclusão
O sucesso no projeto de moldes de silicone depende do gerenciamento de todo o sistema, e não da otimização isolada de uma única característica. Os ângulos de saída devem ser compatíveis com a textura da superfície e o método de desmoldagem. A espessura da parede deve permitir o preenchimento e a cura uniforme. Os respiros devem remover o ar sem gerar rebarbas indesejáveis. A contração deve ser prevista, compensada e medida em condições reais de processo.
Quando essas decisões são tomadas antecipadamente e verificadas por meio de revisão DFM e moldagem de teste, os fabricantes podem reduzir modificações de ferramentas, refugo, instabilidade do ciclo e problemas de qualidade.
Pronto para validar seu produto de silicone antes da fabricação das ferramentas?
Envie seus arquivos 3D, requisitos de materiais, volume de produção previsto e dimensões críticas para Silicone Ry para um Análise do molde de silicone personalizado DFM.