A maioria dos programas de sobremoldagem com silicone não falha porque o silicone "não adere". Eles falham porque a equipe tratou o substrato como um trabalho padrão de moldagem por inserção e presumiu que a ligação estava garantida no momento em que a peça saiu da ferramenta.
Não é. A adesão da sobremoldagem de silicone é um estado do processo, não uma propriedade do material. No primeiro dia, um teste de tração manual é aprovado. Trinta dias depois — após ciclos térmicos, umidade e compressão repetida — a borda se desprende.
A diferença quase sempre aparece depois que as ferramentas já foram pagas.
Sumário executivo
- A adesão é um resultado do processo, não uma especificação do material. O mesmo substrato pode aderir ou descascar dependendo do estado da superfície, do tempo e do controle da cura.
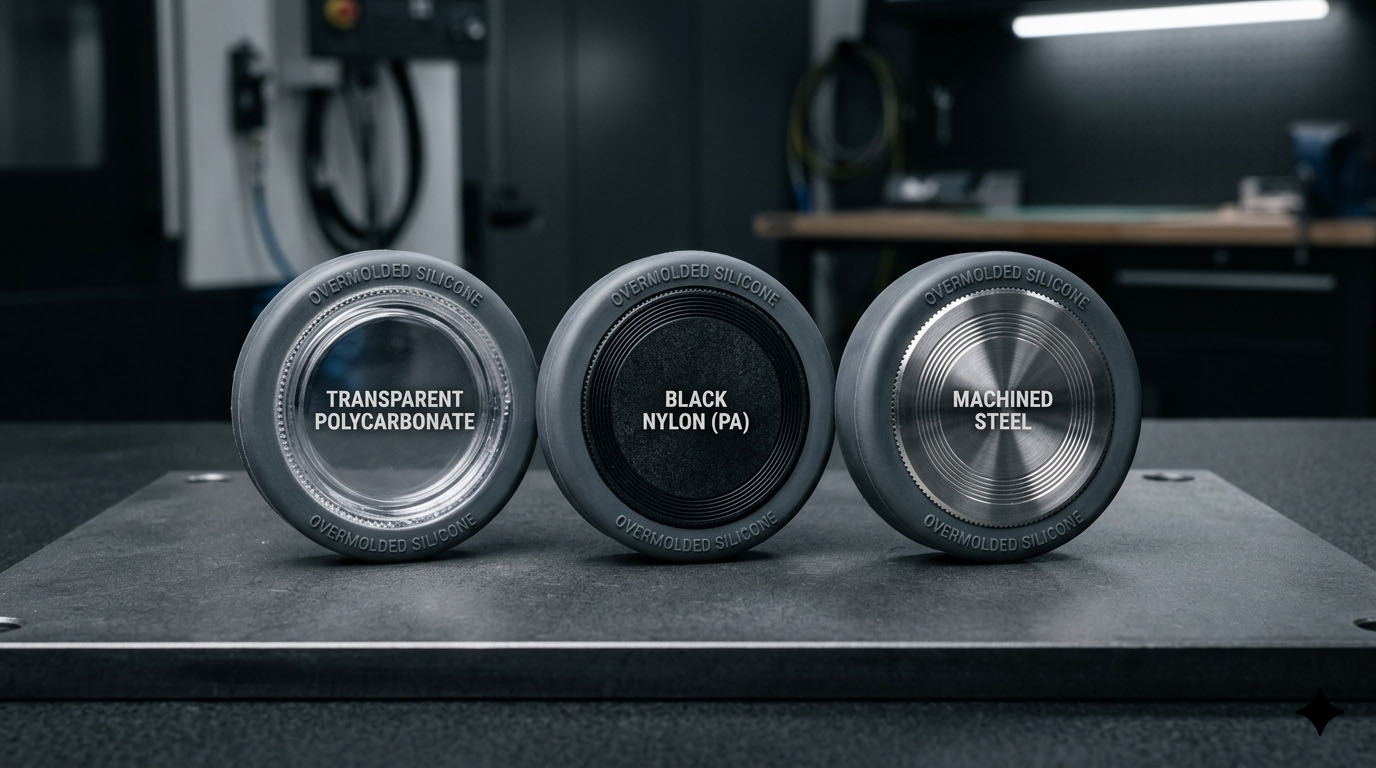
- Cada substrato falha à sua própria maneira. O PC sofre deriva com o envelhecimento da superfície, o PA falha com a reabsorção de umidade, o metal falha apenas quando a preparação é feita às pressas.
- Valide a colagem em condições de tempo de produção — e não em condições ideais de laboratório — antes de fixar as ferramentas. As ligações que só se mantêm quando as inserções são moldadas imediatamente não se mantêm em um segundo turno real.
A adesão da sobremoldagem de silicone apresenta três problemas, não apenas um.
Quando as pessoas dizem O silicone não adere., Eles condensam três mecanismos distintos em uma única reclamação:
- Compatibilidade química entre o sistema de cura de silicone e o substrato.
- Energia superficial e limpeza no momento da moldagem.
- restrição mecânica enquanto o silicone cura e encolhe.
Se algum desses fatores for negligenciado, a adesão pode parecer perfeita no primeiro dia e descascar no trigésimo. É por isso que os primeiros protótipos são aprovados, mas as peças de produção não. O silicone de cura por adição (platina), usado na maioria dos processos de sobremoldagem, é especialmente sensível a esse aspecto: ele inibe contaminantes superficiais que os sistemas de peróxido toleram.
Adesão de silicone a PC: uma janela de processo estreita
O que funciona
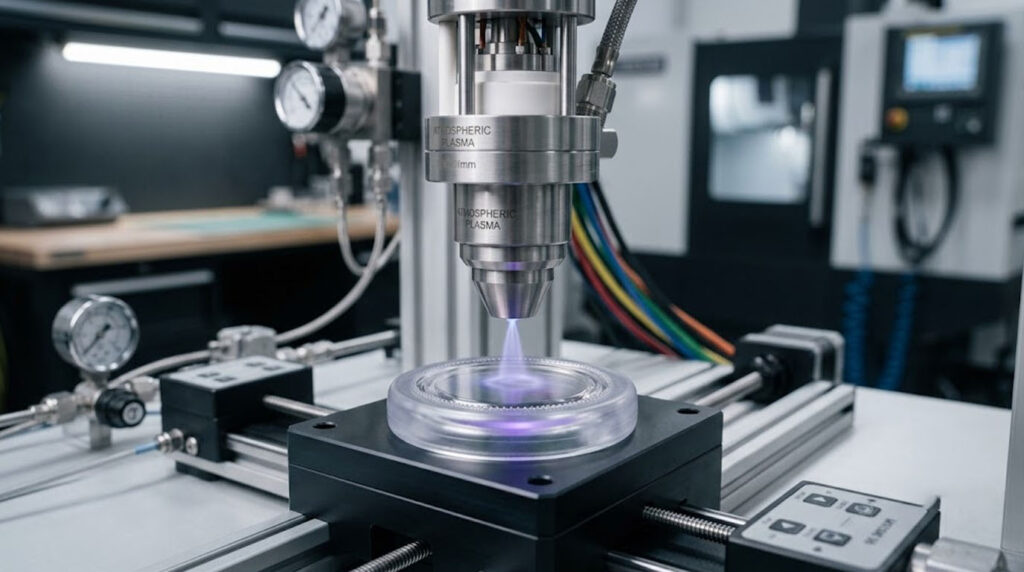
A silicone adere ao policarbonato, mas dentro de uma faixa estreita. O PC tem energia superficial moderada e responde a ativação de plasma atmosférico ou corona. Uma vez ativado, um silicone de cura por adição ou um primer à base de silano se ancorará quimicamente a ele.
Na produção, essa ligação é sensível ao processo, e não ao material.
O que está à deriva
Três coisas movem a janela sem que ninguém perceba:
- A temperatura do molde está subindo acima do ponto de ajuste (o LSR normalmente cura em torno de 120–180°C dentro da ferramenta).
- Envelhecimento por ativação — as superfícies de PC tratadas com plasma reoxidam em questão de horas ou poucos dias, portanto, as peças que aguardam perdem energia superficial.
- Vapores do agente desmoldante migrando de ferramentas adjacentes e recontaminando a superfície.
Uma vez que a superfície se reoxida, a adesão diminui rapidamente e de forma não linear. As equipes subestimam isso porque o PC é "fácil" em termos de plásticos, então esperam um comportamento estável. O silicone põe em causa essa suposição.
Adesão silicone-PA (náilon): a umidade é a variável oculta
O PA parece promissor no papel — maior polaridade que o PC, melhor molhabilidade inicial, resultados de tração mais fortes em laboratório. Mas aí entra a única variável que o silicone detesta: a água.
Mesmo o náilon "seco" reabsorve a umidade do ar ambiente. O PA6 sem carga pode reter de 1 a 31 TP3T+ de umidade em equilíbrio, e os moldadores normalmente precisam que ele seja seco abaixo de ~0,21 TP3T antes da sobremoldagem. Essa umidade reabsorvida:
- Interfere na adesão interfacial.
- Provoca a formação de microvazios na linha de adesão durante a cura.
- Varia a resistência da ligação de lote para lote.
As ligas com carga de vidro (ex.: PA6-GF30) pioram a situação: exposição inconsistente da resina na superfície, transparência das fibras e concentração de tensões localizadas ao longo da linha de colagem.
A armadilha está no tempo. Amostras moldadas diretamente da secadora têm um bom desempenho. Peças de produção que ficam paradas de 24 a 72 horas antes da moldagem não. Isso é uma falha de planejamento disfarçada de falha do material.
Adesão silicone-metal: previsível se a preparação da superfície for respeitada.
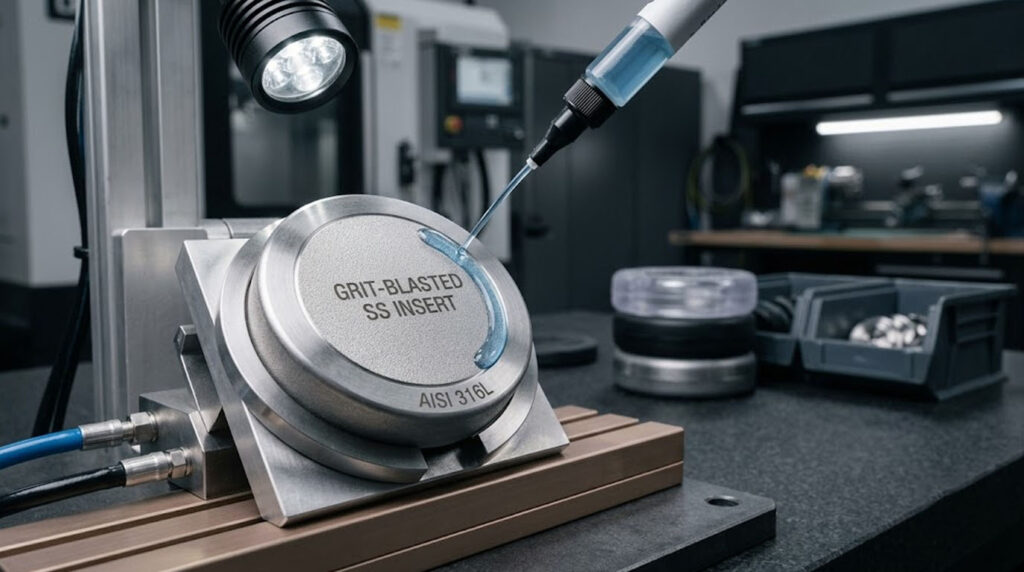
O metal — aço, alumínio, aço inoxidável — é onde a adesão do silicone é mais previsível, desde que preparação da superfície é tratado como um processo controlado e não como uma única etapa.
Ligações estáveis geralmente requerem:
- Jateamento abrasivo até atingir uma rugosidade definida (normalmente Ra ~2–5 µm) ou ataque químico controlado.
- Uma camada de óxido controlada.
- Uma camada de base compatível com a química do silicone, aplicada em espessura controlada.
Uma vez seladas, essas ligações resistem aos ciclos térmicos a longo prazo. conjunto de compressão, e carga mecânica repetida. Ao contrário do PC ou PA, as ligações metálicas não sofrem deriva ao longo do tempo quando controladas.
Mas os atalhos falham silenciosamente: jateamento "leve" para economizar tempo de ciclo, oleosidade dos dedos após a limpeza e variação na espessura do primer entre as cavidades. O metal não tolera inconsistências — ele simplesmente falha mais tarde, em vez de de forma mais estrondosa.
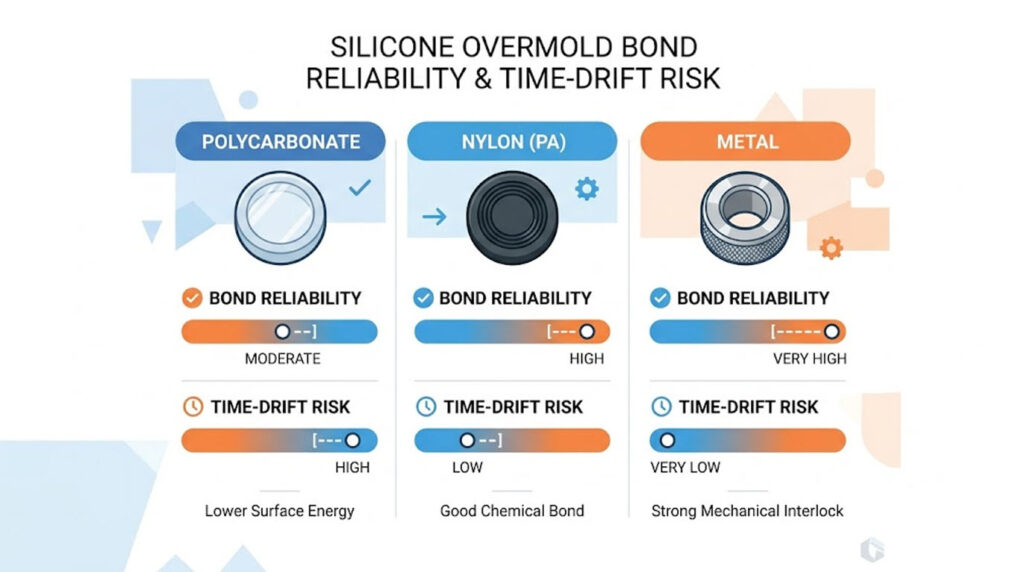
PC vs PA vs Metal: Visão Geral da Colagem por Sobremoldagem de Silicone
| Substrato | Mecanismo de ligação primária | Preparação típica da superfície | Confiabilidade | Modo de falha dominante | risco de deriva temporal |
|---|---|---|---|---|---|
| PC (Policarbonato) | Química (superfície ativada + silicone de cura por adição) | Plasma atmosférico / corona; mofo dentro da janela de ativação | Moderado, sensível ao processo | Reoxidação da superfície, contaminação por agente desmoldante | Alta se as peças esperarem após a ativação |
| PA / Nylon (incl. GF) | Química + mecânica parcial | Seco abaixo de ~0,2% de umidade; primer; plasma | Instável entre lotes | Microvazios de umidade, impressão de fibra | Alto com reabsorção ambiental |
| Metal (aço / alumínio / aço inoxidável) | Químico (primer) + mecânico | Jateamento abrasivo até Ra ~2–5 µm ou ataque químico; primer correspondente | O nível mais alto é obtido quando o preparo é controlado. | Subjateamento, oleosidade dos dedos, variação do primer | Baixo após travado |
O travamento mecânico não substitui a adesão.
As equipes de projeto frequentemente presumem que a geometria sustentará o silicone caso a reação química falhe. Isso é otimismo demais.
A retenção mecânica funciona em conjunto com a ligação química, e não em substituição a ela. Sem adesão, o silicone sofre deformação plástica sob compressão, as bordas se desprendem primeiro e os micromovimentos aumentam a cada ciclo — ao longo de meses, não semanas. Bons projetos de sobremoldagem consideram ambos os aspectos: uma ligação química para vedação e recursos mecânicos (rebaixos, furos passantes, geometria com encaixe) para distribuição da carga. Projetos ruins partem do pressuposto de que a geometria por si só resolve um problema químico.
Onde a adesão realmente falha no piso
Do ponto de vista da fabricação, os problemas de adesão surgem em pontos previsíveis e quase nunca durante a aprovação do primeiro artigo:
- Variação entre cavidades em uma ferramenta multicavidades.
- Trocas de turno no segundo turno, onde o tempo de preparação e a disciplina no manuseio das mercadorias podem ser comprometidos.
- Manuseio de inserção fora do molde — mãos nuas, recipientes de armazenamento temporário, tempo de espera.
A cura com silicone esconde esses defeitos. A delaminação só se torna visível devido ao envelhecimento ambiental, ao estresse da montagem ou à compressão repetida. Nesse ponto, o conflito entre projeto, moldagem e qualidade já está em curso.
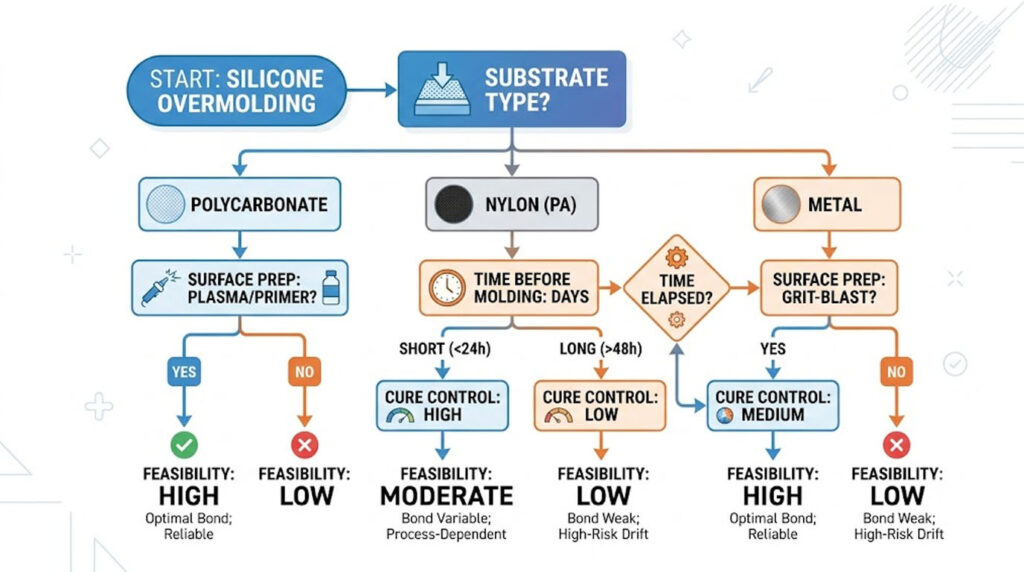
A viabilidade é uma questão de controle de processos.
É possível sobremoldar silicone em PC, PA ou metal? Sim, nos três. A viabilidade depende da capacidade do programa de controlar as variáveis que nunca aparecem no modelo CAD.
- Estado da superfície no momento da moldagem.
- Tempo decorrido entre a preparação/ativação e a moldagem.
- Consistência do perfil de cura em todas as cavidades e deslocamentos.
- Inserir disciplina de manuseio.
A maioria dos estudos de viabilidade ignora esses aspectos porque eles não fazem parte da geometria. É aí que começa o erro de julgamento — e onde ferramentas Fica trancado muito cedo.
O que precisamos antes de investir em ferramentas
É aqui que a conversa útil começa, e não termina. Para avaliar se uma ligação se manterá na produção em si, em vez de em uma bandeja de amostras, precisamos de:
- Grau do substrato, não apenas família (ex.: PA6 vs PA6-GF30, grau PC e quaisquer aditivos de desmoldagem).
- Sistema de cura de silicone e dureza alvo (escala Shore A, platina versus peróxido).
- Ambiente de serviço — faixa de temperatura, compressão, exposição a produtos químicos, vida útil esperada.
- Âmbito de conformidade, se aplicável (FDA 21 CFR 177.2600, LFGB, ou ISO 10993 para uso médico), uma vez que estes restringem os primers e os sistemas de cura.
- Cronograma realista entre a preparação do encaixe e a moldagem.
Sem esses fatores, qualquer promessa de adesão é apenas um resultado de laboratório prestes a falhar. O silicone não falha ruidosamente. Ele espera — e quando falha, descasca lenta, silenciosamente e dispendiosamente.