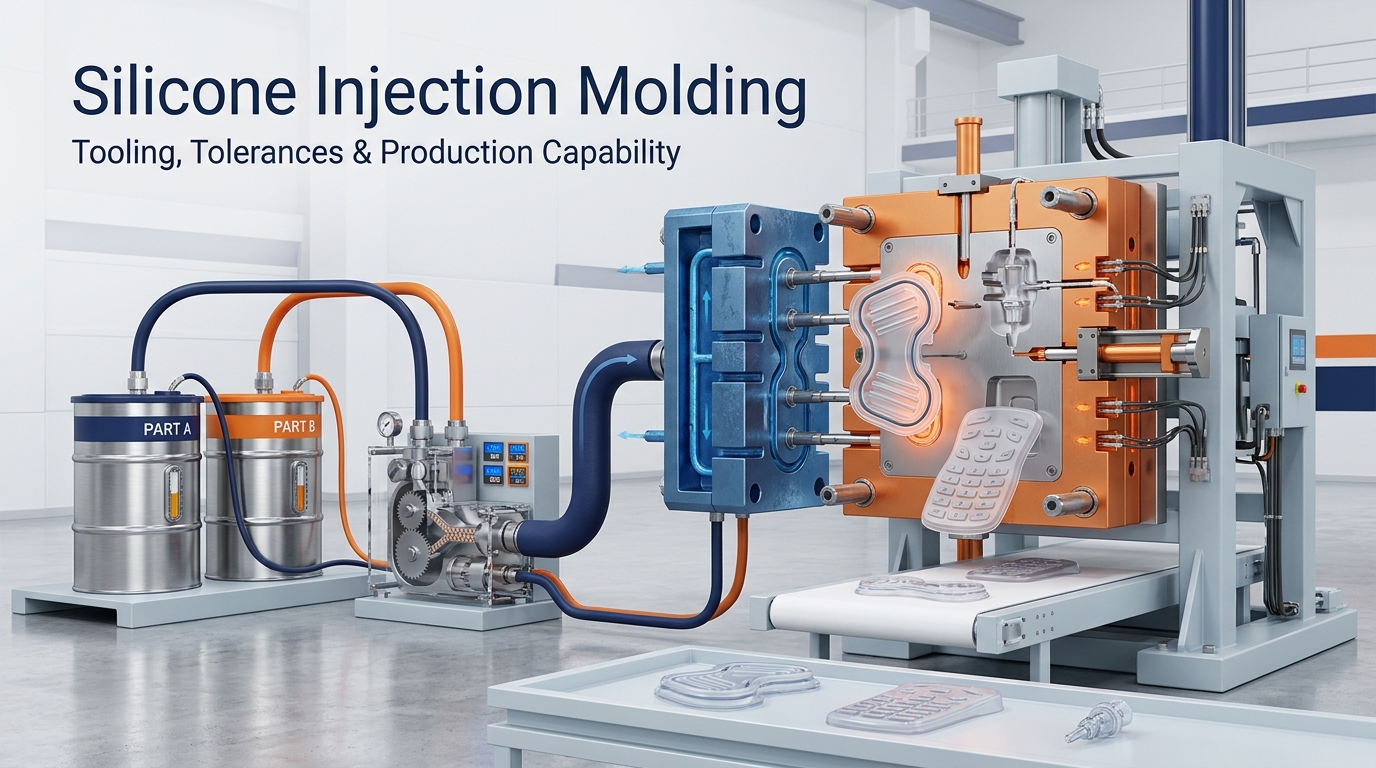
A maioria das peças de silicone que precisam de geometria repetível em grande volume acaba sendo moldada em um molde de aço aquecido com canal frio. Realizamos a moldagem por injeção de silicone internamente para peças de LSR, desde produtos de alimentação para o consumidor até componentes de vedação e teclados, e orçamos ferramentas, cavitação e tempo de ciclo com base no arquivo 3D, em vez de uma lista de preços de catálogo.
O que usamos para moldagem por injeção de silicone
Utilize os quatro grupos abaixo para a triagem inicial de fornecedores. "Verificado" significa que a empresa possui capacidade comprovada; "Dependente do projeto" significa que o valor final é definido somente após a análise do desenho, do material, do volume anual e dos requisitos de validação.
Equipamentos e Processos
| Questão de aquisição | Capacidade de silicone RY | Status de confirmação |
|---|---|---|
| Qual a capacidade de impressão disponível? | Prensas de injeção LSR de 50 a 200 T; até 300 T para ferramentas multicavidades de grande porte. | Alcance do equipamento verificado; pressione selecionado após revisão da área projetada |
| A linha de produção é capaz de lidar com insertos ou trabalhos automatizados de alta cavitação? | Prensas horizontais para cavitação; prensas verticais para carregamento de insertos. | Configurações verificadas; o escopo da automação depende do projeto. |
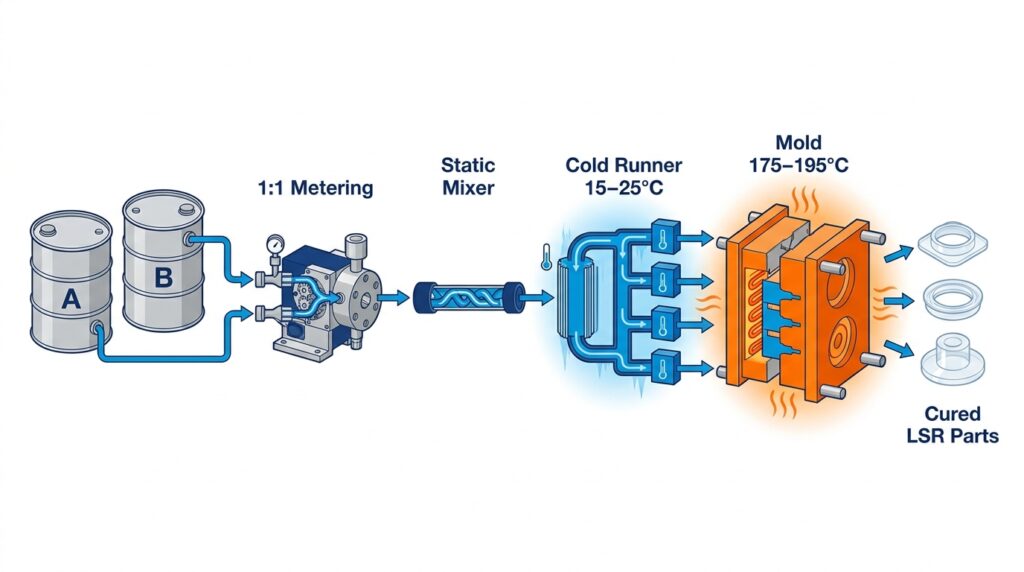
| Como são dosados os dois componentes LSR e o pigmento? | Bomba 1:1 A/B, misturador estático e pigmento através de um terceiro fluxo controlado. | Configuração padrão verificada |
| Quais ferramentas e sistemas de alimentação são suportados? | Aço P20, H13 ou S136; sistema de injeção aberto, canal frio e plataforma fria com válvula de injeção. | O aço ferramenta e o sistema de alimentação foram selecionados após análise do número de disparos e dos custos. |
Envelope para peças e ferramentas
| Questão de aquisição | Capacidade de trabalho | Status de confirmação |
|---|---|---|
| Quais as dimensões e pesos das peças que podem ser cotados? | 0,5–300 g por parte em uma célula padrão | Dependente do projeto; a geometria e o volume de injeção determinam a prensa. |
| Qual a faixa de dureza suportada? | Shore A 5–80; Shore A 30–70 abrange a maior parte da produção regular. | Grau exato e sistema de cura confirmados antes da cotação. |
| Quantas cavidades são práticas? | 1–32 cavidades; 2–8 abrange a maioria das peças de produção. | Cotação feita após análise de fluxo, equilíbrio, volume anual e manutenção. |
| Qual janela de processamento é utilizada? | Temperatura do molde: 160–210 °C, tipicamente 175–195 °C; pressão de injeção: 200–1.200 psi | Somente janela inicial; validada pela qualidade do material e geometria da peça. |
| Qual o tempo de ciclo que o processo de compras deve considerar? | 15–60 s para paredes com menos de 3 mm; seções mais espessas escalam de forma não linear. | Estimativa válida apenas até a validação do processo T1. |
| É possível realizar a sobremoldagem de LSR em plástico? | Configurações de sobremoldagem com inserto e injeção dupla com placa indexadora. | A qualidade do substrato, o sistema adesivo e o plano de teste de descascamento requerem validação. |
Qualidade e Documentação
| Questão de aquisição | Capacidade de silicone RY | Status de confirmação |
|---|---|---|
| Qual estrutura de tolerância dimensional é utilizada? | ISO 3302-1 M2 / M3 para dimensões gerais; CTQs mais específicos serão analisados separadamente. | Específico para cada desenho; o método de medição e o dispositivo de fixação devem ser acordados. |
| Existe disponibilidade de produção em ambiente controlado? | Classe ISO 7 / Classe 8 para programas específicos de contato com alimentos e médicos | O escopo da sala limpa foi confirmado na cotação e no plano de qualidade. |
| Quais sistemas de qualidade podem dar suporte ao projeto? | ISO 9001 (padrão básico); ISO 13485 para programas médicos; IATF 16949 para programas automotivos. | O certificado aplicável e o escopo do local serão fornecidos durante a qualificação. |
| Que registro de inspeção é fornecido em T1? | Relatório dimensional abrangendo as dimensões do desenho em 3 a 5 amostras por cavidade. | O nível de amostragem e os CTQs (Características Críticas para a Qualidade) foram definidos antes do lançamento da ferramenta. |
| É possível rastrear os registros de materiais e de conformidade? | Declaração de materiais, rastreabilidade de lotes do fornecedor e relatórios de terceiros aplicáveis. | O escopo exato do relatório depende do material, da cor, do produto acabado e do mercado. |
Exibição comercial
| Questão de aquisição | Termo típico | Status de confirmação |
|---|---|---|
| Qual é a quantidade mínima de encomenda para produção? | 3.000 a 5.000 unidades por encomenda, assim que a ferramenta estiver disponível. | O tamanho da peça, as alterações de cor, a embalagem e a demanda anual podem alterar a quantidade mínima de pedido (MOQ). |
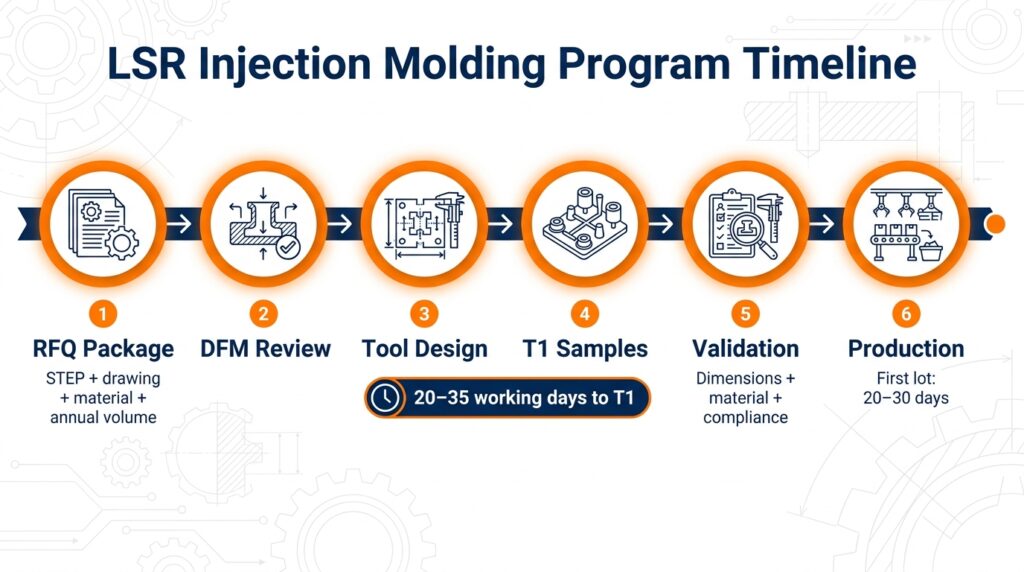
| Quanto tempo leva a fabricação das ferramentas? | 20 a 35 dias úteis (4 a 6 semanas) desde a aprovação do DFM até o T1 | Cronograma final divulgado após revisão do projeto da ferramenta e da disponibilidade de materiais. |
| Quanto tempo demora uma revisão T1? | 7 a 10 dias úteis por rodada de revisão | Depende da troca de aço, dos testes e do tempo necessário para o feedback do cliente. |
| Quanto tempo leva a produção do primeiro lote? | 20 a 30 dias após a aprovação da amostra. | A quantidade do pedido, as operações secundárias e a documentação podem alterar o cronograma. |
Quais graus de LSR e sistemas de cura processamos?
Utilizamos LSR curado com platina como padrão para moldagem por injeção. O HCR curado com peróxido não é processado em uma célula de injeção sem um sistema de alimentação diferente, portanto, ele permanece nas linhas de compressão e transferência.
Graus de produção regular:
- LSR de uso geral, Shore A 30–70, para peças de cozinha, produtos para animais de estimação e presentes.
- LSR para contato com alimentos selecionados e testados de acordo com os requisitos aplicáveis de extrativos de FDA 21 CFR 177.2600 para artigos de borracha de uso repetido, e em conformidade com os requisitos relevantes da LFGB e a Recomendação XV do BfR, quando especificado.
- LSR de grau médico com testes em nível de material para ISO 10993-5 / -10 ou Classe VI da USP, quando necessário; a avaliação biológica final permanece específica para o dispositivo acabado, o processo de fabricação, o tipo de contato e a duração.
- Graus autolubrificantes, com sangria de óleo e de baixo atrito para vedações e fechos.
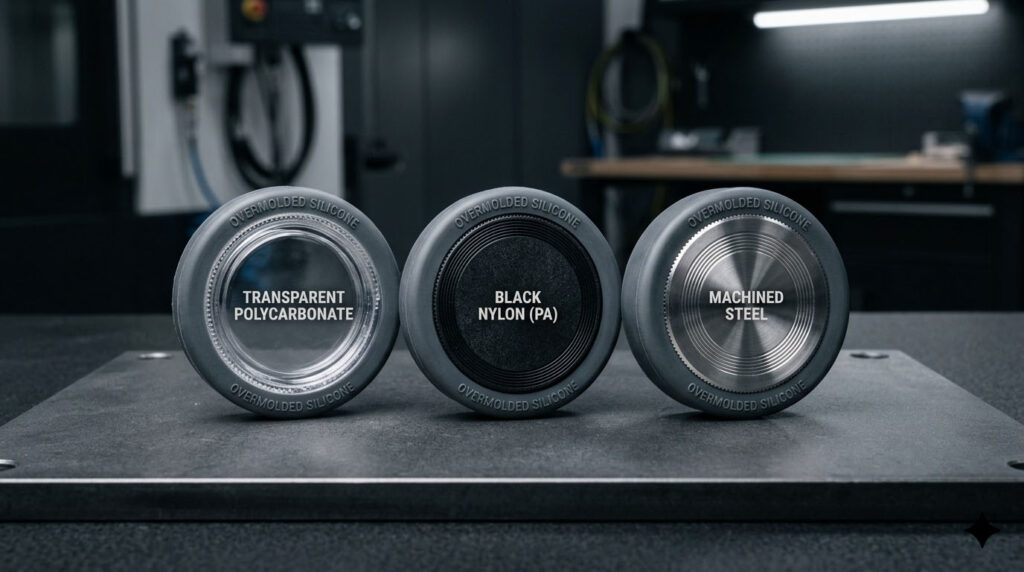
- LSR autoadesivo para colagem em substratos de PC, PA, PBT e PEEK.
- Versões eletricamente condutoras e retardantes de chamas disponíveis sob encomenda.
O pigmento é adicionado como um terceiro fluxo no misturador, e não pré-misturado manualmente. A variação de cor entre lotes resulta da dosagem de pigmento, e não do polímero base. Por isso, mantemos uma amostra de cor assinada para cada SKU. Os pacotes de aditivos também alteram o comportamento de fluxo e cura, não apenas os números da ficha técnica — veja aditivos de borracha de silicone líquida.
Ferramentas: Sistema de canais frios, plataforma fria e descarte de resíduos
Nossas ferramentas operam com um sistema de alimentação refrigerado a 15–25°C contra uma cavidade a 175–195°C. Essa diferença de temperatura mantém o canal de alimentação sem cura e é o que torna possível a moldagem sem canais de alimentação.
| Sistema de alimentação | Desperdício de material por aplicação | Custo das ferramentas | Onde o utilizamos |
|---|---|---|---|
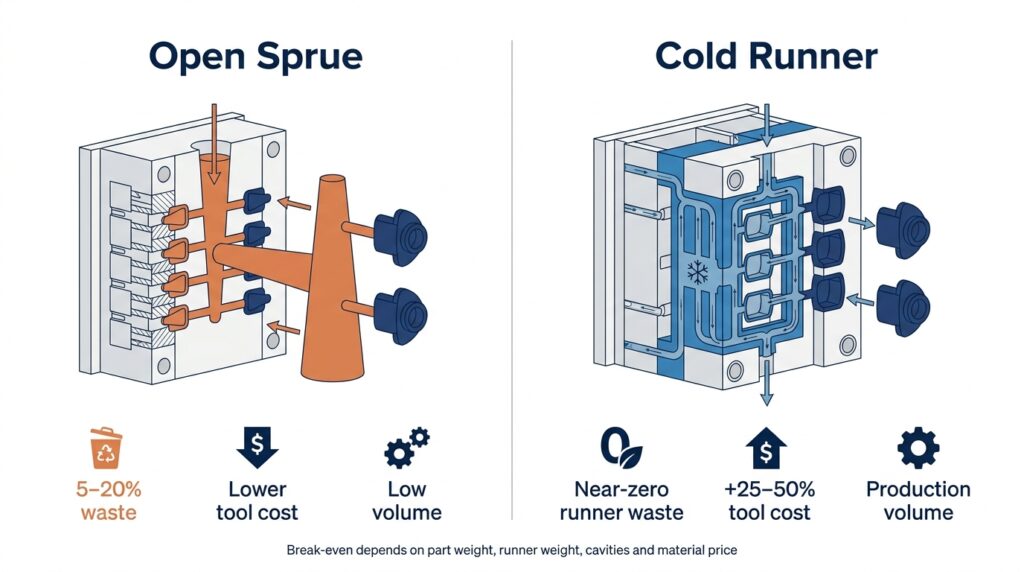
| Canal de alimentação aberto / canal de alimentação frio | 5–20% | Mais baixo | Ferramentas para protótipos e de baixo volume |
| Bloco de canal frio | Próximo de zero | +25–50% sobre canal de alimentação aberto | Ferramentas de produção acima de aproximadamente 50.000 unidades/ano |
| Plataforma fria com válvulas de controle | Próximo de zero, vestígio de portão controlado | Mais alto | Peças cosméticas, balança multicavidades |
Um sistema de canais frios se paga apenas com a economia de material quando o volume anual ultrapassa aproximadamente 50.000 peças, considerando o preço atual do LSR (libras por aço) de USD 8–20/kg e um desperdício de canal de alimentação de 5–20%. Abaixo desse volume, o desperdício de canal de alimentação é mais barato do que o próprio bloco. Apresentamos ambos os valores na cotação, em vez de priorizar a ferramenta mais cara. [Comparação entre sistema de canais frios completo e sistema de canais abertos] comparação de custos Senta-se aqui.
A seleção do aço ferramenta segue a contagem de golpes esperada: P20 até aproximadamente 250.000 golpes, H13 ou S136 a partir de 500.000 golpes e para aços com cargas agressivas. O ângulo de saída, as transições de parede, a ventilação e a tolerância de contração são definidos no DFM (Design for Manufacturing), não após T1 (Transferência de Massa de Ferro) — as regras de trabalho estão em nosso [documento/manufatura]. guia de design de moldes de silicone.
Tolerância e Controle de Flash
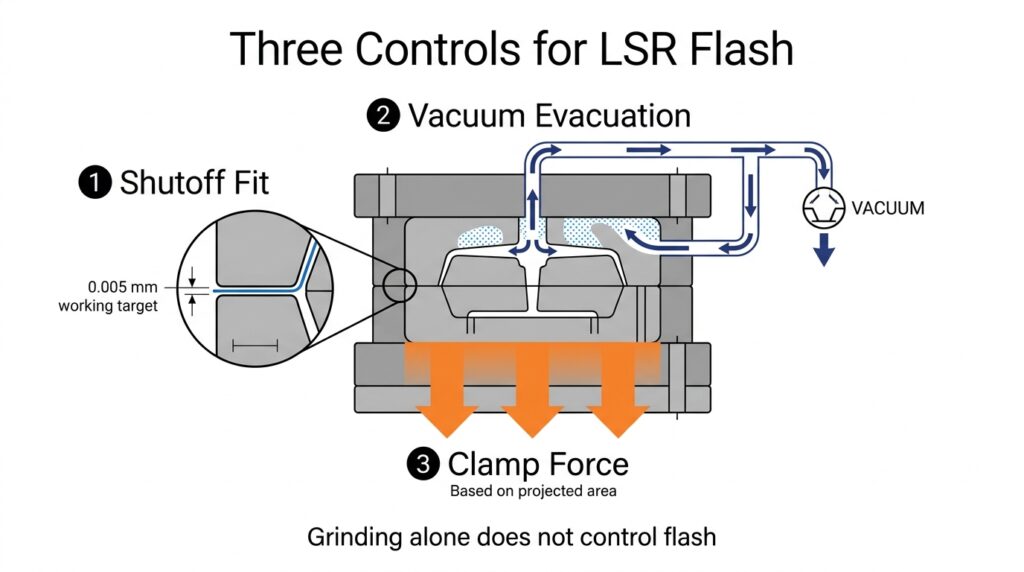
Sob pressão de produção, o LSR pode entrar em folgas extremamente pequenas na linha de partição; 0,002 mm é o limite de risco operacional que usamos durante a revisão da ferramenta, e não uma especificação universal de rebarba. Nenhuma linha de partição mantém uma folga nominal constante em todos os ciclos, portanto, o controle de rebarba nunca se resume a um único número em um desenho. É necessário que a condição de fechamento, o vácuo e a força de fixação atuem em conjunto, e a retificação por si só não será suficiente para controlá-la.
O que controlamos:
- O dispositivo de fechamento da linha de junção foi ajustado para uma margem de trabalho de 0,005 mm antes do ensaio T1, sendo posteriormente verificado em relação ao limite de rebarba acordado no desenho e reinspecionado quanto ao desgaste do aço após o primeiro lote de produção.
- Evacuação a vácuo da cavidade antes da injeção, que remove o ar aprisionado cuja contrapressão, caso contrário, empurraria o silicone para a linha de separação em vez de através dos orifícios de ventilação.
- A força de fechamento é calculada a partir da área projetada, não do tamanho da máquina; uma ferramenta com força de fechamento insuficiente se abre sob a pressão de injeção e apresenta rebarbas mesmo com uma linha de partição perfeita.
- A tolerância de contração de 1,5 a 3,5%, dependendo da classe, dureza e espessura da seção, foi confirmada pelo relatório CMM T1.
A aceitação dimensional segue ISO 3302-1. M2 é alcançável na maioria das geometrias; M1 é uma discussão caso a caso relacionada à posição do ponto de injeção e à quantidade de cavidades. Valores mais apertados do que esses geralmente significam que o desenho está exigindo que um material macio se comporte como uma peça usinada. A mecânica do excesso de material é abordada em [referência]. Obtenção de zero rebarbas na moldagem de LSR, e geometria de rebaixo — que o LSR tolera muito melhor do que os termoplásticos — em Regras de projeto de rebaixo para peças LSR.
Pós-cura, testes e documentação
As peças que saem da prensa já estão curadas, mas ainda contêm voláteis e siloxanos residuais. A pós-cura padrão em nossos fornos é de 200 °C por 4 horas, ajustada de acordo com a classe e a espessura da parede. Peças para contato com alimentos e peças médicas passam por pós-cura como etapa fixa; vedações industriais podem não precisar dela. Mais detalhes em [link para a documentação]. produtos de silicone pós-cura.
Documentação que podemos emitir com uma remessa:
- Declaração de materiais e rastreabilidade do lote até o fornecedor de LSR.
- Relatórios de testes de terceiros, específicos para o material, cor, produto acabado e mercado-alvo: FDA 21 CFR 177.2600, requisitos relevantes de LFGB/BfR XV, RoHS e REACH SVHC.
- Relatório dimensional abrangendo todas as dimensões do desenho, com 3 a 5 amostras por cavidade.
- Dureza, resistência à tração, ao rasgo e à deformação permanente por compressão, conforme normas ASTM D2240 / D412 / D624 / D395.
O escopo do método de teste e o que cada relatório abrange e não abrange são definidos em métodos de teste de silicone.
Capacidade de moldagem em duas etapas e sobremoldagem
A resina LSR adere a termoplásticos de engenharia por meio de um adesivo próprio ou por encaixe mecânico. A escolha do substrato e a especificação exata do material determinam qual método de adesão será utilizado. Algumas resinas de PC, PA66, PBT e PEEK podem aderir a um sistema de adesivo LSR compatível, mas a adesão deve ser validada na resina especificada. PP e PE geralmente requerem tratamento com plasma, primer ou encaixe mecânico.
Realizamos a sobremoldagem carregando o termoplástico moldado como um inserto ou em duas etapas, utilizando uma placa de indexação. A resistência da adesão é verificada por um teste de descascamento a 180° definido pelo projeto em amostras T1. Para combinações qualificadas de LSR autoadesivo e PC ou PA66, 3–8 N/mm com falha coesiva é nosso parâmetro de referência; o desenho e o plano de validação definem o valor final de aceitação. A liberação interfacial limpa desencadeia uma revisão da qualidade do substrato, da preparação da superfície e das condições de moldagem antes da liberação da ferramenta.
Parte das famílias que apoiamos
Essas quatro famílias ilustram os requisitos de produto e documentação que oferecemos suporte em todos os programas de moldagem de silicone. O processo de fabricação selecionado — injeção de LSR, compressão, transferência ou outra rota — é confirmado a partir da geometria, do material e do volume reais, em vez de ser inferido da categoria do produto.
| Parte da família | O que impulsiona a ferramenta? | Experiência com produtos relacionados |
|---|---|---|
| Vedantes, juntas, conectores | Conjunto de compressão por ASTM D395 e uma linha de separação sem reflexos; a maquiagem é secundária. | Anéis de vedação, folha de borracha, Cotovelos e conectores de mangueira |
| Teclados e painéis de controle | A força de atuação manteve-se dentro de uma variação de ±20 gf em todo o painel, e a estabilidade da força foi comprovada após 1 milhão de ciclos. | teclados à prova d'água, teclados altamente táteis |
| Produtos para contato com alimentos e produtos para bebês | Documentação da FDA 21 CFR 177.2600 e LFGB, pós-cura como etapa fixa, sem transferência de odor. | conjuntos de alimentação, mordedores, pratos de bebê |
| Cuidados médicos e pessoais | Arquivo de material ISO 10993 / USP Classe VI, moldagem em sala limpa, rastreabilidade de lotes | copos menstruais |
Peças pequenas com alta cavitação puxam a ferramenta em direção a uma superfície fria; peças grandes e únicas permanecem com cavidade única e canal de alimentação aberto, independentemente do volume anual de produção.
Volume, quantidade mínima de encomenda e prazo de entrega
A moldagem por injeção é um processo que prioriza o ferramental. O preço unitário diminui com a presença de cavitação, portanto, a decisão que define o custo é a quantidade de cavidades no início do projeto, e não a negociação no momento da compra.
Aqui, dois números diferentes são confundidos. A quantidade mínima de pedido (MOQ) indica o tamanho mínimo de um único pedido, uma vez que o aço já esteja disponível. A tabela abaixo mostra o volume anual, que determina se o corte desse aço faz sentido.
| Volume anual (não o tamanho do pedido) | Ferramenta típica | Comentário |
|---|---|---|
| Menos de 10.000 peças | Canal de alimentação aberto de cavidade única | A moldagem por compressão geralmente sai mais barata. |
| 10.000 – 100.000 peças | 2–8 cavidades, canal frio | Janela de injeção padrão |
| Mais de 100.000 unidades | 8+ cavidades, comporta de válvula | Ciclos e automação dominam os custos. |
Nossa quantidade mínima de pedido (MOQ) para LSR moldado por injeção é de 3.000 a 5.000 peças por pedido. Essa questão não se compara à de comprar ou não um molde de injeção: para volumes abaixo de aproximadamente 10.000 peças por ano, a moldagem por compressão geralmente se mostra mais econômica, mesmo com um preço unitário mais alto, pois o custo do molde é muito menor e absorve as alterações de projeto. O processo de fabricação do molde leva de 20 a 35 dias úteis até a primeira versão (T1), com 7 a 10 dias úteis por rodada de revisão. A produção em massa, após a aprovação da amostra, leva de 20 a 30 dias para o primeiro lote. A estrutura de custos entre os processos é detalhada a seguir. Qual é o custo da moldagem em silicone?.
Quando desaconselhamos a moldagem por injeção de silicone
Cotamos o processo mais adequado à peça, não o processo com o maior custo de ferramental.
- Volume anual abaixo do ponto de equilíbrio das ferramentas: moldagem por compressão de silicone Utiliza ferramentas mais baratas e absorve alterações de projeto sem a necessidade de um novo bloco de aço.
- Seções sólidas espessas acima de aproximadamente 10–12 mm: o tempo de cura aumenta com o quadrado da espessura e o ciclo deixa de ser econômico
- Peças com inserções metálicas em baixo volume: moldagem por transferência geralmente é a opção mais adequada
- Perfis contínuos, cordas e tubos: extrusão, não injeção.
- O projeto ainda está em andamento: cada alteração geométrica após o corte do aço implica em retrabalho das ferramentas, por isso mantemos o projeto em fase de impressão 3D ou protótipo de compressão até que o desenho seja finalizado.
Um mapa mais abrangente das alternativas encontra-se em nosso Guia do processo de fabricação de produtos de silicone.
O que enviar com uma solicitação de cotação (RFQ)
Podemos fornecer um orçamento com base em uma foto, mas o valor terá uma margem de risco. Para obter um preço fixo:
- Arquivo 3D (STEP ou IGES) mais um desenho 2D com dimensões críticas e classe de tolerância.
- Dureza e cor alvo, referência Pantone se for necessário combinar — veja Como preparar desenhos CAD para o seu fabricante
- Objetivo de conformidade: contato com alimentos, uso médico, RoHS ou nenhum.
- Volume anual e frequência de pedidos, não apenas o primeiro pedido.
- Requisitos estéticos: linha de partição aceitável, localização do vestígio do ponto de injeção, acabamento superficial (SPI ou VDI)
Se a sua peça se enquadrar em uma das quatro famílias acima, podemos reutilizar materiais, ferramentas e experiência em planejamento de qualidade relevantes; o processo final e o projeto do molde ainda são confirmados durante o DFM (Design for Manufacturing).
Perguntas frequentes
O custo das ferramentas é creditado de volta à produção?
O custo das ferramentas é cotado separadamente e faturado antes do corte do aço. Se alguma parte desse custo será reembolsada, e qual o volume cumulativo, isso deve constar na cotação por escrito. Solicite essa informação por escrito antes da emissão do pedido de compra, seja conosco ou com qualquer fornecedor.
Que nível de tolerância você consegue ter?
ISO 3302-1 M2 ou M3 na maioria das geometrias. M1 depende da posição do ponto de injeção, da quantidade de cavidades e da uniformidade da parede, e é confirmado no relatório T1.
Existe uma quantidade mínima de pedido?
Sim — 3.000 a 5.000 peças por pedido, após a fabricação do molde. O volume anual é um teste à parte: para volumes inferiores a cerca de 10.000 peças por ano, cotaremos a moldagem por compressão.
Você pode fornecer a documentação da FDA e da LFGB?
Sim. O orçamento identifica o escopo de testes aplicável, conforme as normas FDA 21 CFR 177.2600 e alemã LFGB/BfR XV, para o material, cor e uso pretendido específicos. Os certificados de materiais e os relatórios de terceiros disponíveis estão vinculados ao lote de produção relevante; novos testes de produto acabado são orçados quando o projeto os exige.
Antes de bloquear a ferramenta
As duas decisões mais caras de reverter são a quantidade de cavidades e a localização do ponto de injeção. A quantidade de cavidades define o preço unitário durante toda a vida útil da ferramenta; a localização do ponto de injeção define onde o resíduo estético será depositado e qual lado da peça pode ser usinado como superfície A. Ambas são baratas de alterar no CAD, mas caras de alterar na usinagem em aço.
Envie o arquivo 3D, a classe de tolerância, a meta de conformidade e um volume anual realista, e retornaremos com o custo das ferramentas, opções de cavitação e o ponto de equilíbrio em relação à moldagem por compressão. Se o volume não justificar uma ferramenta de injeção, indicaremos isso no orçamento. Os critérios de avaliação de amostras antes do início da produção em massa estão listados em [link para a documentação]. Como avaliar a qualidade da amostra antes da produção em massa.
Solicite um orçamento
Envie seu arquivo 3D e o volume anual através do Formulário de solicitação de cotação.
Inclua no primeiro e-mail: arquivo STEP, classe de tolerância, dureza alvo, requisito de conformidade e volume anual. Retornaremos com o custo das ferramentas, opções de cavitação, preço unitário em dois pontos de volume e o ponto de equilíbrio em comparação com a moldagem por compressão.
Referências
- LFGB § 31, Transferência de substâncias para alimentos — Bundesministerium der Justiz, texto consolidado atual: gesetze-im-internet.de/lfgb/__31.html
- Capítulo Geral da USP 〈 88 〉 Testes de Reatividade Biológica, In Vivo (base da classificação de plásticos das classes I a VI) — Farmacopeia dos Estados Unidos: doi.usp.org/USPNF/USPNF_M98834_01_01.html