A maioria dos compradores nos envia um arquivo STEP e espera um preço. O que eles realmente querem saber é se a peça pode ser fabricada, com qual tolerância e em quanto tempo. Essas três respostas não estão na geometria. Elas estão nas notas explicativas, que geralmente estão faltando.
Nós citamos peças de silicone personalizadas Toda semana acontece o mesmo, e o padrão é consistente: arquivos de projeto incompletos para peças de silicone personalizadas não falham na fase de orçamento. Eles falham na primeira peça, depois que o aço já foi cortado. Aí a decisão já não é sua. É uma modificação da ferramenta, um novo orçamento ou uma nova pastilha.
Este é o pacote de documentos que solicitamos, e as decisões que se espera que cada arquivo resolva. O pacote é o mesmo, independentemente de a peça ser uma colher para alimentação infantil, um tapete de cozinha, uma vedação industrial ou um inserto moldado. O que muda é qual arquivo apresenta o maior risco.
Os valores apresentados neste artigo — faixas de contração, tolerâncias iniciais, cronogramas de pós-cura, limites de deslocamento do inserto — provêm de nossas próprias ferramentas e registros de primeira peça, provenientes dos programas de ferramentas de silicone personalizadas que executamos internamente desde 2012, e não de uma tabela publicada. As normas e regulamentações citadas estão listadas em "Fontes" ao final.
Sumário executivo
- Geometria é a parte mais barata do pacote. Um arquivo STEP responde se a forma existe. Dureza, sistema de cura, referência de cor e conformidade são o que determinam o preço, o tempo de ciclo e a documentação.
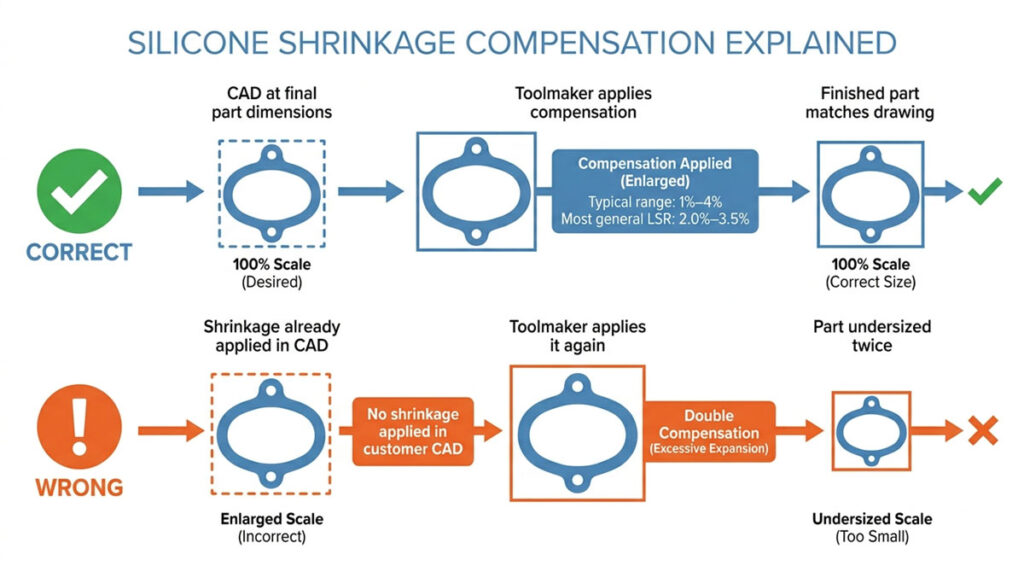
- A compensação por contração pertence a quem corta o aço. Aplicado em CAD, o 1%–4% remove a única alavanca restante após as primeiras usinagens, e a peça fica com dimensões menores do que o necessário duas vezes.
- Uma tolerância extremamente rigorosa é a linha mais cara em um desenho técnico. O custo reside na inspeção e no descarte, não na cavidade. Uma classificação geral mais uma lista curta de itens críticos supera o M2 em praticamente todos os aspectos.
- O risco acompanha a família de produtos; a lista de arquivos, não. Os programas para bebês e cozinhas falham em conformidade e aprovação de cores. Os programas industriais falham em classe de tolerância e dados de inserção.
- Nada do que foi mencionado acima é incomum de se pedir. Trata-se de uma revisão de desenho, e é mais barato do que uma modificação de ferramenta.
Um pacote de arquivos incompleto não interrompe um projeto. Ele permite que o projeto continue com base em suposições. A ferramenta é projetada em torno do valor que nos pareceu mais provável, o primeiro protótipo é comparado com o que cada parte se lembra de ter concordado, e a correção é feita depois que o aço já foi cortado. Esse é o argumento principal para dedicar uma tarde aos arquivos antes de enviá-los. Uma revisão de desenho custa uma tarde. Um novo recorte de cavidade, uma nova inserção ou um teste de conformidade repetido custam dinheiro que nunca esteve no orçamento do projeto e, geralmente, também custam semanas.
O que os arquivos de projeto para peças de silicone personalizadas devem conter?
Seis itens. Menos que isso deixa alguém na dúvida, e essa dúvida acaba se transformando em arma.
| Arquivo | Formato preferido | Decisão que encerra | Precisa de um orçamento definitivo? |
|---|---|---|---|
| Modelo 3D | STEP (AP242 preferencial, AP214 aceito) ou SolidWorks/Fusion nativo. | Geometria da cavidade, número de cavidades, viabilidade de DFM | Sim |
| desenho 2D | PDF mais DWG ou DXF | O que será aceito na inspeção? | Sim |
| Nota sobre materiais e processos | Bloco de título do desenho ou formulário de solicitação de cotação | Composto, dureza, sistema de cura, pós-cura | Sim |
| Referência de cores | Código Pantone ou RAL, mais chip físico. | Base para aprovação de masterbatch e cor | Sim, para peças coloridas. |
| Marcação de obras de arte | AI, EPS ou PDF vetorial, fontes convertidas em curvas | Método de impressão, sistema de tinta, tamanho da tela ou da almofada de impressão | Sim, se impresso ou gravado. |
| Dados da peça de inserção ou de acoplamento | Desenho STEP mais material especificado | Ajuste da sobremoldagem, caminho de adesão, marcas de referência | Sim, para peças sobremoldadas. |
Um arquivo STL por si só fornece uma avaliação de viabilidade e uma estimativa aproximada da faixa de ferramentas. Nada mais. Uma malha não possui raios exatos nem uma definição precisa de paredes finas, e ambos são os fatores que determinam se uma borda se romperá durante a desmoldagem.
Qual família de produtos costuma apresentar falhas nos arquivos?
Os seis itens acima são constantes. O item que fica de fora é previsível e depende do que você está preparando.
| Família de produtos | Arquivo geralmente ausente ou incompleto. | Qual o custo quando está faltando? | Classe de tolerância típica |
|---|---|---|---|
| Produtos para bebês e alimentação (babadores, colheres, pratos, mordedores) | Declaração de conformidade e amostra de cor física | Família de compostos incorreta, novos testes, nova aprovação de cor após a fabricação. | M3, com M2 nos lábios de sucção e recursos de vedação |
| Utensílios de cozinha e para assar (tapetes, espátulas, recipientes, tampas) | Condições de serviço e dureza com tolerância | Massa que não funciona em temperatura de forno ou que apresenta uma sensação estranha ao toque. | M3 para M4 |
| Peças industriais (vedações, juntas, teclados, tubos, arruelas) | Desenho 2D com classe de tolerância especificada e dados de inserção | Modificação da ferramenta após a primeira peça; vazamento ou falha de encaixe em serviço. | M2, M1 apenas nos diâmetros de vedação |
| Artigos promocionais e personalizados (pulseiras, etiquetas, estojos) | Ilustração vetorial com fontes contornadas e código Pantone para cada elemento. | Reimpressão, descascamento da tinta, variação visível de cor entre lotes. | M3 para M4 |
| Moldes e geometria de desmoldagem exigente | Modelo 3D nas dimensões finais, mais uma nota sobre a desmoldagem. | Lábios lacerados, cáries aprisionadas, redesenho de fenda de cárie | M3, apertado apenas nas dimensões da cavidade funcional. |
A consequência prática é que a mesma linha faltante tem um preço diferente dependendo da família. produtos de silicone para bebês, Uma tolerância geral mais flexível costuma ser aceitável, enquanto o limite de conformidade é inegociável. produtos de silicone para cozinha, A especificação de temperatura de serviço seleciona o composto antes mesmo de a geometria ser considerada. Em uma vedação industrial, a ordem é inversa.
Você deve enviar arquivos STEP, STL ou CAD nativo?
Envie o arquivo STEP como arquivo de trabalho, o arquivo CAD nativo como backup e o STL apenas como referência visual. Exporte o AP242 sempre que seu CAD oferecer essa opção — este é o protocolo atual e pode conter dados de tolerância e anotações, não apenas a forma. O AP214 continua perfeitamente utilizável; o AP203 perde a cor.
| Formatar | O que sobrevive à exportação? | Use-o para |
|---|---|---|
| PASSO AP242 (ou AP214) | Corpos sólidos, raios exatos, estrutura de montagem, cor; o AP242 também inclui PMI semântico e tolerâncias. | Projeto de ferramentas, usinagem de cavidades, revisão de DFM |
| CAD nativo (SLDPRT, F3D) | Histórico de funcionalidades, parâmetros editáveis | Alterações conjuntas de projeto durante o DFM (Design for Manufacturing) |
| IGES | Superfícies, às vezes com lacunas | Somente arquivos legados; aguarde o tempo de reparo. |
| DWG / DXF | Perfis e dimensões 2D | Corte com matriz, perfis de extrusão, contornos de juntas |
| STL / 3MF | Apenas concha triangular | Confirmação visual, protótipos impressos |
Um detalhe que os engenheiros esquecem: exportar em milímetros, com um corpo sólido estanque por peça, e a origem em uma face de referência ou eixo de simetria. Recursos suprimidos e partes de construção remanescentes são transferidos para a exportação e nos custam um dia inteiro de limpeza antes mesmo de começarmos o DFM (Design for Manufacturing and Manufacturing).
Se você ainda não decidiu entre silicone moldado e impresso, os limites geométricos são diferentes, então prepare o arquivo para o método que pretende usar, e não para ambos. Impressão 3D em silicone Tolera geometrias que a moldagem não tolera, e o inverso também é verdadeiro.
O que o desenho em 2D precisa mostrar?
O modelo descreve o que a peça é. O desenho descreve o que será aceito. São documentos diferentes, e apenas um deles é utilizado pelo controle de qualidade.
Um desenho em silicone não é um desenho em plástico com a linha do material alterada. A peça deforma-se durante a medição, algumas de suas dimensões variam com a pressão de fixação e suas características mais importantes são geralmente as mais maleáveis. Isso altera o que deve ser representado na chapa.
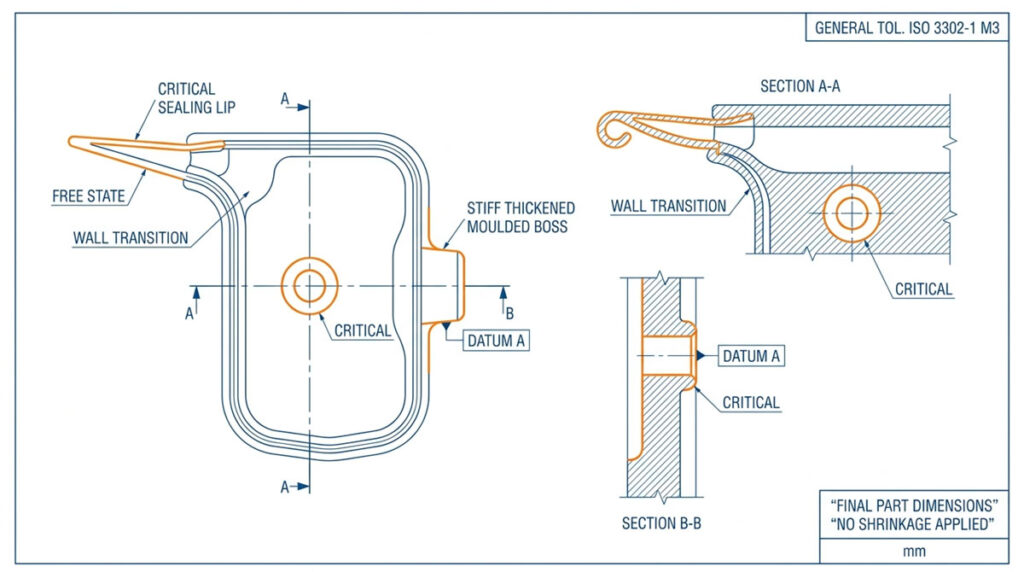
- Seções que descrevem cada funcionalidade. Vista em corte de cada lábio de vedação, transição de parede, rebaixo e cavidade de inserção. A espessura da parede que existe apenas no modelo é a causa mais comum de dúvidas em projetos de fabricação para manufatura (DFM).
- Referências que indicam a localização exata de uma parte mole. Escolha uma face rígida ou um ressalto moldado. Uma flange fina como referência A irá se mover na fixação, e todas as dimensões referenciadas a ela herdarão esse movimento.
- Dimensões sobre o que é funcional, não sobre tudo. Cada dimensão que você define é uma dimensão que alguém irá medir e poderá rejeitar. Superfícies de encaixe, geometria de vedação, posições de furos e dimensões gerais: tudo isso precisa de números. Raios estéticos, não.
- Estado livre ou fixo, declarado explicitamente. Para tubos, juntas, membranas e tampas, especifique se a dimensão se aplica sem restrições ou em uma fixação específica. Sem essa informação, o diâmetro interno não constitui uma especificação.
- Um bloco de tolerâncias, não tolerâncias dispersas. Classe geral no bloco, uma breve lista de dimensões críticas nas vistas e dimensões de fechamento marcadas para que sejam lidas em relação à faixa de fechamento.
- Um bloco de título que descreve o processo. Composição e processo, dureza com tolerância, sistema de cura, pós-cura, referência de cor e conformidade. O desenho técnico transita entre departamentos; o e-mail da solicitação de cotação, não.
- Marcação da posição da obra de arte a partir de um ponto de referência. A localização, o tamanho e a orientação do logotipo devem estar presentes no desenho, mesmo quando a arte for enviada como um arquivo vetorial separado.
- Unidades, escala, letra de revisão e data. Milímetros, salvo indicação em contrário, e uma carta de revisão partilhada com o modelo e a obra de arte.
O que omitir importa quase tanto. Tolerâncias geométricas completas em uma peça de elastômero são percebidas como rigorosas e se comportam como custo, porque as especificações de planicidade e paralelismo definidas para metal usinado não podem ser aplicadas a um material que relaxa por horas após a desmoldagem. Tolerâncias de perfil rigorosas em superfícies cosméticas têm o mesmo efeito. Se um elemento não veda, se encaixa ou se acopla a algo, não precisa de uma tolerância mais rigorosa do que a da classe geral.
Se você tiver um modelo, mas não um desenho, envie o modelo e nos avise. Criaremos um desenho a partir dele e, assim que você o aprovar, ele se tornará a base de inspeção para todo o projeto. O que não funciona é prosseguir sem nenhum desenho, porque, nesse caso, o primeiro artigo será avaliado com base no que cada parte se lembra de ter acordado.
Por que o modelo deve permanecer com as dimensões finais da peça?
Como aplicamos compensação de contração ao aço, e se você já a tiver aplicado, a peça ficará com o dobro do tamanho.
O silicone encolhe durante a cura e novamente após a cura. A faixa realista situa-se aproximadamente entre 1% e 4%, com a maioria dos silicones de baixa viscosidade (LSR) de uso geral apresentando valores próximos a 2,0%–3,5%; o valor exato provém da ficha técnica do composto e de testes, não de uma regra prática. Além disso, o encolhimento não é uniforme. A direção do fluxo, a espessura local da parede, a posição do ponto de injeção, a temperatura do molde e um inserto de contenção influenciam a sua distribuição.
Este é o fator que as equipes mais subestimam. Um projetista que trabalhou principalmente com termoplásticos assume que a contração é uma variável escalar única aplicada na etapa de CAD, porque em muitos fluxos de trabalho com plásticos, na prática, é mesmo. No caso do silicone, aplicá-la antecipadamente elimina a possibilidade de ajustá-la posteriormente. Um lábio de vedação de 0,4 mm em uma peça com dureza 40 Shore A se comporta de maneira muito diferente do mesmo lábio em uma peça com dureza 60 Shore A, e a compensação segue a composição do material, não o desenho.
O desenho deve indicar a dimensão que você deseja medir na peça final após a pós-cura, por exemplo, após 200 °C por 4 horas, período em que os voláteis são relevantes. Nós cuidamos do resto. projeto de molde.
Qual classe de tolerância você deve especificar: M1, M2 ou M3?
Usar ISO 3302-1 como classe geral, e reservar tolerâncias rigorosas para uma lista restrita de características funcionais.
| Aula | Onde gera seu custo | O que isso exige de nós |
|---|---|---|
| M1 | Diâmetros de vedação precisos, interfaces de encaixe perfeito. | Ferramentas de precisão, janela de processo estreita, maior quantidade de sucata e inspeção. |
| M2 | Selos técnicos, teclados, encaixes de inserção | Objetivo prático para peças personalizadas funcionais |
| M3 | Geometria da cozinha, do bebê e do consumidor | Valor padrão eficiente para dimensões não críticas. |
| M4 | Peças moldadas de grandes dimensões onde o ajuste não é determinado pelas dimensões. | Classe moldada mais solta; ainda assim, melhor declarada do que deixada em branco. |
Existem dois limites na tabela acima, ambos citados incorretamente nos desenhos que recebemos.
Em primeiro lugar, as classes M aplicam-se apenas a produtos moldados. Perfis extrudados e comprimentos cortados são classificados separadamente na norma ISO 3302-1 como Classes E (E1–E3), Portanto, um desenho de extrusão deve indicar a classe E, e uma tolerância de comprimento de corte deve ser especificada em relação ao próprio comprimento de corte. projeto de extrusão personalizado Possui sua própria lógica dimensional e não é aplicável diretamente à moldagem. Escrever "M3" em um desenho de extrusão indica que você não leu a norma que está citando.
Em segundo lugar, o padrão divide cada classe em fixo e encerramento As dimensões fixas são controladas apenas pela cavidade usinada. As dimensões de fechamento cruzam o plano de partição e são afetadas adicionalmente pela pressão de fixação, volume do composto e rebarbas, portanto, sua faixa de tolerância na mesma classe é mais ampla. Se uma de suas dimensões críticas cruzar a linha de partição, aceite a faixa de fechamento ou solicite que reposicionemos a divisão antes do projeto da ferramenta. Esta é a razão mais comum para uma peça apresentar valores "fora da tolerância" em relação a uma classe à qual ela está em conformidade.

Quando nenhuma classe for especificada, iniciaremos a conversa com uma tolerância de ±0,3 mm para dimensões gerais, ±0,2 mm para espessura da parede e diâmetros internos, e ±0,1 mm para superfícies de vedação. Em seguida, confirmaremos as medidas com base no tamanho, dureza e geometria da peça antes de fornecer a cotação. Considere esses valores como uma abertura para negociação, não como uma especificação definitiva.
Para a maioria das geometrias de peças para bebês, cozinhas e materiais promocionais, M3 é a opção padrão correta, não uma solução de compromisso, e M4 é a escolha certa para peças grandes e perfis extrudados. Especificar M2 nesses desenhos acarreta custos de inspeção sem qualquer percepção tátil por parte do usuário final.
O erro de julgamento aqui é o oposto do erro de contração. Compradores acostumados com usinagem CNC aplicam uma tolerância geral rigorosa a todas as dimensões porque se sentem seguros. Não é seguro; é caro, e o impacto desse custo é visível em custo do molde de silicone. Cada dimensão extra apertada adiciona uma etapa de inspeção e um motivo de rejeição que nada tem a ver com a função. Em uma base de sucção ou em um bolso para babador, ±0,5 mm não altera nada que o usuário possa sentir. No lábio de vedação de um peça moldada de alta precisão, 0,05 mm determina se haverá vazamento.
Como definir uma dimensão em uma peça que se deforma sob o paquímetro?
Ao indicar o método de medição no desenho, e não apenas o número.
Uma aresta de dureza 40 Shore A medida com um paquímetro manual apresenta uma medida menor do que a mesma aresta medida opticamente, porque o operador a comprime. Dois laboratórios então emitem dois laudos diferentes para uma peça considerada boa, e a discussão deixa de ser sobre qualidade e passa a ser sobre metrologia.
Inclua estes quatro itens na nota de inspeção:
- Método de medição para estruturas finas ou macias: sem contato, óptico ou por sistema de visão.
- Em condição de fixação ou estado livre, especialmente para tubos, juntas e membranas finas.
- Condicionamento: medir após a cura e um período de repouso determinado, não imediatamente após a prensagem.
- Tamanho da amostra e AQL para o primeiro artigo e para os lotes de produção, correspondentes à forma como as peças serão efetivamente produzidas. inspecionado.
Essa simples observação resolve a maioria das disputas sobre o primeiro artigo antes mesmo que elas comecem, e custa apenas uma linha de texto.

Quais notas alteram a citação mais do que a geometria?
Material, dureza, sistema de cura, cor e conformidade. A geometria define as ferramentas; estas definem o composto, o ciclo e a documentação.
| Observação | Como dizer isso? | O que isso impulsiona |
|---|---|---|
| Processo e composto | Injeção de LSR, compressão de HCR ou composto de extrusão | Tipo de ferramental, número de cavidades, custo unitário no seu volume |
| Dureza | “Shore A 50 ±5” conforme ASTM D2240 | Sensibilidade ao toque, comportamento de desmoldagem, risco de rasgos em superfícies finas. |
| Sistema de cura | Platina (adição) ou peróxido, pós-cura necessária ou não | Odor, voláteis, caminho de conformidade, compatibilidade de inserção |
| Cor | Código Pantone ou RAL, além do nível de brilho, aprovado para teste de lascas de tinta. | Masterbatch, translucidez, base de aprovação |
| Conformidade | FDA 21 CFR 177.2600, LFGB, UE 10/2011; ISO 10993-1 somente se a peça for um dispositivo médico. | Seleção de matéria-prima, custo de testes, prazo de entrega |
| Condições de serviço | Faixa de temperatura, contato químico, método de esterilização | Família de compostos, sistema de enchimento, espessura da parede |
Uma armadilha é química. A cura da platina é inibida por enxofre, aminas, catalisadores de estanho e alguns produtos químicos de revestimento, portanto, um revestimento interno que pareça puramente estético é, na verdade, uma questão de cura. A outra armadilha está na redação da declaração de conformidade. FDA 21 CFR 177.2600 cobre artigos de borracha destinados a uso repetido, e rege o material e seus componentes, e não o caso de uso do seu produto final; itens de serviço único se enquadram em cláusulas diferentes, portanto, o desenho deve indicar a qual categoria a peça pertence. Se precisar que a distinção mais ampla seja explicitada, grau alimentício versus grau médico É a divisão que importa no sorteio. Para a UE, o instrumento relativo ao contacto com os alimentos é Regulamento (UE) n.º 10/2011. ISO 10993-1 Existe uma categoria separada para dispositivos médicos. Um componente de cateter é avaliado sob essa categoria. Uma pulseira, uma chupeta ou um utensílio de cozinha não são avaliados dessa forma e permanecem sob as normas de segurança para contato com alimentos ou brinquedos. Solicitar o teste 10993 para uma peça de consumo implica em custo, sem necessidade de alegação adicional.
A cor merece uma linha própria. Uma captura de tela não é uma especificação de cor. A comparação é feita com um chip físico sob uma fonte de luz definida, e compostos translúcidos ou preenchidos alteram a correspondência; como isso é feito? controlado na produção Depende do composto que você escolheu, o que é mais um motivo pelo qual material e cor estão interligados.
Onde você aceitaria a linha de junção, as marcas de entrada e as marcas de ventilação?
Em algum ponto da peça, haverá uma linha de junção, uma linha de passagem e um vestígio de ventilação. O desenho deve indicar onde esses elementos não são aceitáveis e parar por aí.
Os problemas surgem de direções opostas. Os compradores que não se omitem acabam com marcas onde a ferramenta é mais fácil de fabricar e, em seguida, a rejeitam na primeira peça. Já os compradores que ditam a linha de partição completa e o layout do ponto de injeção restringem o preenchimento e a ventilação, e o resultado é rebarba ou ar preso em uma face que lhes era mais importante.
A instrução útil é uma restrição, não um projeto:
- Marque as zonas de acabamento cosmético e de vedação como áreas sem marcação.
- Indique o limite aceitável de flash — rente à superfície ou um valor máximo especificado em milímetros.
- Indique qual superfície está voltada para o usuário ou que contém o logotipo.
- Recortes em forma de bandeira, encaixes de pressão e cavidades fechadas; geometria de rebaixo Altera o método de desmoldagem e, às vezes, a divisão da cavidade.
- Anote o acabamento ou textura da superfície que você espera, com uma amostra de referência sempre que possível; as opções estão descritas em padrões de superfície.
A tolerância a rebarbas é onde o custo se concentra silenciosamente. Buscar um requisito de zero rebarbas leva o trabalho a tolerâncias de molde mais rigorosas, além do auxílio do vácuo, que é uma capacidade real a um preço diferente. Leia mais equilíbrio entre tolerância e lógica de vácuo antes de escrever “sem flash” em um desenho.
O que o arquivo de inserção nos revela em uma peça sobremoldada?
Mais do que apenas a forma. Um inserto que se desloca 0,2 mm produz espessura irregular de silicone, substrato exposto ou uma ligação que se desprende em uso.
| Insira as informações | Por que a ferramenta não pode ser projetada sem ela? |
|---|---|
| Modelo 3D e desenho com tolerâncias | Identificação de características e folgas na cavidade |
| Material do substrato e tratamento de superfície | Método de adesão: primer, trava mecânica ou composto autoadesivo |
| Espessura mínima de silicone sobre o inserto | Fluxo, abrangência e como evitar a leitura direta. |
| Resistência de adesão ou de descascamento necessária | Se a adesão é uma especificação ou uma suposição |
| Localização aceitável das marcas de referência do pino de localização | Os pinos devem cair em algum lugar; você escolhe onde. |
| Insira o limite de temperatura | Temperatura de cura e tempo de ciclo |
A sobremoldagem também é onde a estratégia "decidiremos depois" custa mais caro. A estratégia de adesão é projetada na ferramenta, não adicionada posteriormente. Primer, trava mecânica ou composto autoadesivo: a rota de adesão por sobremoldagem Isso decorre do substrato e do seu revestimento, razão pela qual o arquivo de inserção precisa nomear ambos.
Quais arquivos de arte sobrevivem da prova à produção?
Arquivos vetoriais com fontes convertidas em curvas, cores com referência Pantone e um método de marcação escolhido antes do corte com a ferramenta.
Logotipos rasterizados não resistem. O mesmo acontece com linhas finas e textos pequenos invertidos em superfícies curvas e macias: a tinta borra ou a almofada desliza. O que se mantém depende do método, e o método depende da própria geometria.
| Método de marcação | Serve | Restrição da obra de arte |
|---|---|---|
| Tampografia | Pequenas áreas curvas ou rebaixadas | Limitar o número de cores por passagem; evitar textos negativos muito finos. |
| Impressão de tela | Painéis planos ou levemente curvados | Cores sólidas, formas definidas, sem gradientes fotográficos. |
| Impressão por transferência | Detalhes multicoloridos em partes texturizadas ou curvas | Arte completa, mas o registro e a composição do filme devem ser especificados. |
| Gravação a laser | Marcas permanentes sem tinta, tom sobre tom. | Sem opção de escolha de cor; o contraste depende do pigmento e da profundidade. |
| Texto moldado | Marcas que devem sobreviver ao produto | Necessita de rascunho, raios e largura mínima do traço no modelo 3D. |
Os detalhes do processo encontram-se nas páginas de método: Impressão por tampografia em silicone, serigrafia, impressão por transferência e gravação a laser.
Forneça à arte uma posição dimensionada a partir de uma referência, uma cor para cada elemento, se é necessário um fundo branco em uma parte escura e a durabilidade esperada em números: ciclos de lava-louças, limpeza com álcool ou abrasão. Os sistemas de tinta são selecionados com base nesses números, e "não deve descascar" não é um número.
Por que as inconsistências de revisão causam tantas rejeições de primeiros artigos?
Porque a ferramenta, o relatório de inspeção e o orçamento podem se referir a revisões diferentes, e todas as três partes acreditam estar corretas.
Cortamos o aço de acordo com a Revisão B, enquanto a inspeção de recebimento do cliente foi feita com base na Revisão C. Nada estava com defeito. O problema estava na documentação.
- Dê nome aos arquivos como
PartNumber_Description_RevB_YYYYMMDD.step. - Mantenha uma única letra de revisão para o modelo, o desenho e a obra de arte.
- Envie um resumo das alterações em uma única linha: “Rev C: borda de 1,2 → 1,5 mm, logotipo movido 3 mm em direção à base.”
- Congele o projeto antes da fabricação das ferramentas; depois disso, trate as alterações como solicitações formais de alteração de engenharia (ECRs), com impacto no custo e no prazo de entrega.
- Confirme por escrito a qual revisão se referem a citação, a ferramenta e o primeiro artigo.
A disciplina de revisão parece administrativa até a primeira modificação da ferramenta. Depois disso, torna-se o controle mais barato do projeto.
Três anotações que você pode copiar para o seu desenho.
A maior parte do que falta nos arquivos que recebemos não é geometria. São três pequenos blocos de texto. Copie-os, altere os valores e o desenho concluirá as decisões descritas neste artigo.
1. Nota sobre materiais e processos, para o bloco de título:
MATERIAL: Borracha de silicone líquida (LSR), cura por adição de platina. DUREZA: Shore A 50 +/-5 conforme ASTM D2240. COR: Pantone 7686 C, fosco; amostra física a ser aprovada antes da fabricação das ferramentas. PÓS-CURA: 200 °C / 4 h (obrigatório). CONFORMIDADE: FDA 21 CFR 177.2600 (uso repetido) + LFGB. TOLERÂNCIA GERAL: ISO 3302-1 classe M3 (moldado); dimensões críticas conforme desenho. ESTADO DO MODELO: As dimensões são as dimensões FINAIS DA PEÇA. Sem contração aplicada.
2. Nota de inspeção, ao lado da tabela de dimensões:
Dimensões medidas após a pós-cura e repouso mínimo de 24 horas a 23 °C / 50% UR. Características macias e finas medidas sem contato (óptico/visual), em estado livre, sem dispositivo de fixação e sem compressão pelo operador. As dimensões marcadas com (C) cruzam o plano de partição e são dimensões de fechamento; aplica-se a tolerância de fechamento ISO 3302-1. Primeiro artigo: 5 peças, todas as dimensões. Produção: AQL 1.0, normal, nível II.
3. Nota sobre estética e marcação, ao lado da vista correspondente:
ZONAS SEM MARCAS: Superfície A (voltada para o usuário) e borda de vedação B. Linhas de junção, canais de injeção e marcas de ventilação são permitidas somente na superfície C. REBAIXO: aparado rente, máximo de 0,15 mm restante, sem arestas vivas. ARTE: vetorial, fontes convertidas em curvas, posição dimensionada a partir da referência D. DURABILIDADE: suporta 500 ciclos de lava-louças / limpeza com álcool isopropílico 70% sem perda de material.
Se você não enviar mais nada, envie estes três blocos com seu arquivo STEP. Eles resolvem a maioria das dúvidas que, de outra forma, voltariam a aparecer uma semana depois.
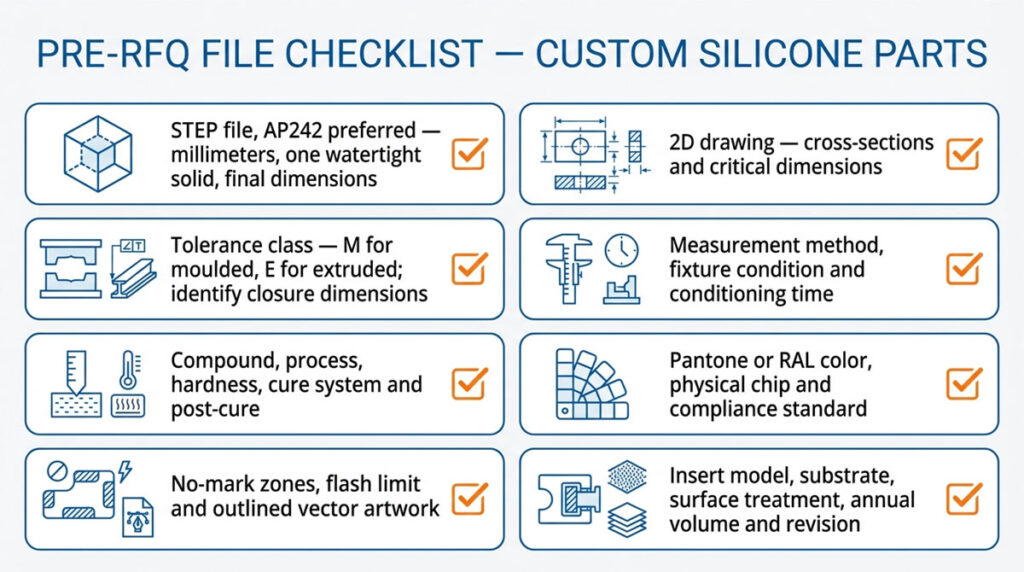
Lista de verificação do arquivo pré-RFQ
Oito itens abrangem praticamente todas as solicitações de cotação incompletas que recebemos. Todo o restante deste artigo detalha esses oito itens.
Este pacote não é apenas uma formalidade para a solicitação de cotação. Os mesmos arquivos são reabertos na revisão do protótipo, na aprovação da ferramenta, na primeira peça produzida e em cada novo pedido meses depois. Reunir tudo de uma vez, sob uma única carta de revisão, é mais barato do que preencher as lacunas separadamente em cada uma dessas etapas.
- [ ] Arquivo STEP (AP242 preferencial), milímetros, um sólido estanque por peça, nas dimensões finais
- [ ] Desenho 2D com cortes transversais de cada área funcional, dimensões críticas sinalizadas
- [ ] Classe de tolerância declarada: Classe M para moldado, Classe E para extrudado; dimensões de fechamento identificadas
- [ ] Método de medição, condição do dispositivo e tempo de condicionamento
- [ ] Composto e processo, dureza com tolerância, sistema de cura, requisito pós-cura
- [ ] Cor Pantone ou RAL mais uma amostra física; conformidade listada por norma, não por adjetivo
- [ ] Zonas sem marca, limite de flash e arte vetorial com fontes contornadas
- [ ] Inserir modelo com material de substrato e tratamento de superfície; volume anual e carta de revisão única
O que acontece com seus arquivos depois que você os envia?
Essa é a pergunta que os compradores fazem por último e com a qual se preocupam primeiro, então aqui está ela, antes mesmo da solicitação.
- Assinaremos seu acordo de confidencialidade antes de você enviar qualquer coisa. Caso não possua um, solicite o nosso e o enviaremos no mesmo dia útil.
- Seus arquivos CAD, desenhos e ilustrações são usados para orçar, projetar a ferramenta e produzir sua peça. Eles não são mostrados a outros clientes, não são usados em nossa própria linha de produtos e não são publicados como material de estudo de caso sem sua aprovação por escrito.
- O acesso ao interior da fábrica é limitado à equipe de engenharia, ferramental e controle de qualidade do seu projeto.
- As ferramentas fabricadas de acordo com seus arquivos e pagas por você são suas; podemos incluir isso no orçamento.
- Caso decida não prosseguir, avise-nos e apagaremos os arquivos, confirmando a decisão por escrito.
Se sua equipe jurídica precisar de uma redação específica sobre prazos de retenção, divulgação de informações a subfornecedores ou controle de exportação, envie-nos a cláusula e nós a responderemos, em vez de ficarmos dando voltas no assunto.
O que precisamos de você a seguir
A geometria por si só fornece uma opinião. Uma classe de tolerância, uma dureza, um sistema de cura, uma amostra de cor e um volume fornecem um orçamento preciso e uma ferramenta que não precisa de modificações após as primeiras impressões.
É importante esclarecer dois pontos antes de enviar qualquer material. Qualquer tolerância mais rigorosa que a ISO 3302-1 M2 em toda a peça deve ser discutida antes de cotarmos o preço, pois o custo reside na inspeção e no descarte, e não na peça em si. ferramentas. E qualquer projeto que ainda esteja sujeito a mudanças deve passar por validação de protótipo Antes da produção em aço, já que uma revisão tardia geralmente custa mais do que a ferramenta protótipo teria custado.
Envie o arquivo STEP, o desenho, a dureza, a referência de cor, os requisitos de conformidade e o volume anual previsto, e retornaremos em 2 a 3 dias úteis com uma análise de DFM (Design for Manufacturing) que apontará os riscos identificados na sua geometria, além de uma estimativa de ferramental e preço unitário de acordo com a sua classe de tolerância. A análise de DFM é gratuita e não implica em compromisso com a ferramenta. A maioria dos arquivos que analisamos dessa forma se tornam realidade. selos moldados, teclados de silicone, ou componentes industriais.
Fontes
- ISO 3302-1:2014, Borracha — Tolerâncias para produtos, Parte 1: Tolerâncias dimensionais — ISO, Edição 2 (2014), confirmada para 2024
- ASTM D2240-15(2021), Método de Ensaio Padrão para Propriedades da Borracha — Dureza Durômetro — ASTM International, atualizado em julho de 2021
- 21 CFR 177.2600, Artigos de borracha destinados ao uso repetido — US eCFR, versão atual
- Regulamento (UE) n.º 10/2011 da Comissão relativo às matérias e objetos de plástico destinados a entrar em contacto com os alimentos — EUR-Lex, JO L 12, 15.1.2011, consolidado
- Utilização da norma internacional ISO 10993-1, Avaliação biológica de dispositivos médicos — Diretrizes da FDA dos EUA, setembro de 2023
- ISO 10303-242:2025, Protocolo de aplicação: Engenharia 3D baseada em modelo gerenciado (STEP AP242) — ISO, Edição 4 (agosto de 2025), protocolo atual
- ISO 10303-214:2010, Protocolo de aplicação: Dados essenciais para processos de projeto mecânico automotivo (STEP AP214) — ISO, Edição 3 (2010), ainda amplamente exportada
- Inibidores de silicone catalisados por platina, por classe de elemento — Perguntas frequentes técnicas da Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Ministério Federal da Justiça da Alemanha, texto oficial consolidado